

مقدمة
مع التطور السريع للاتصالات والمنتجات الإلكترونية, تصميم لوحات الدوائر المطبوعة (مركبات ثنائي الفينيل متعدد الكلور) حيث تتحرك الركائز الحاملة نحو مستويات أعلى وتكوينات أكثر كثافة. لوحات الكترونية معززة ذات عدد طبقات عالية أو اللوحات الأم ذات لوحات أكثر سمكًا, ثقوب أصغر, وسيشهد التوجيه الأكثر كثافة زيادة في الطلب على خلفية التقدم التكنولوجي المستمر في تكنولوجيا المعلومات, مما يمثل تحديات أكبر لعمليات التصنيع ذات الصلة بثنائي الفينيل متعدد الكلور.
الابتكار في عملية الطلاء الكهربائي للوحات HDI ذات النسبة العالية من العرض إلى الارتفاع.
بسبب نسبة العرض إلى الارتفاع العالية من خلال الثقوب (هارتس) في لوحات HDI النظام, يجب أن تلبي عملية الطلاء كلاً من معالجة HART وتوفر نتائج جيدة لطلاء الثقب الأعمى, مما يشكل تحديا لطرق الطلاء التقليدية الحالية. تمثل المتطلبات المتناقضة لـ HARTs والثقوب العمياء أكبر صعوبة في عمليات الطلاء.
مقدمة المبدأ
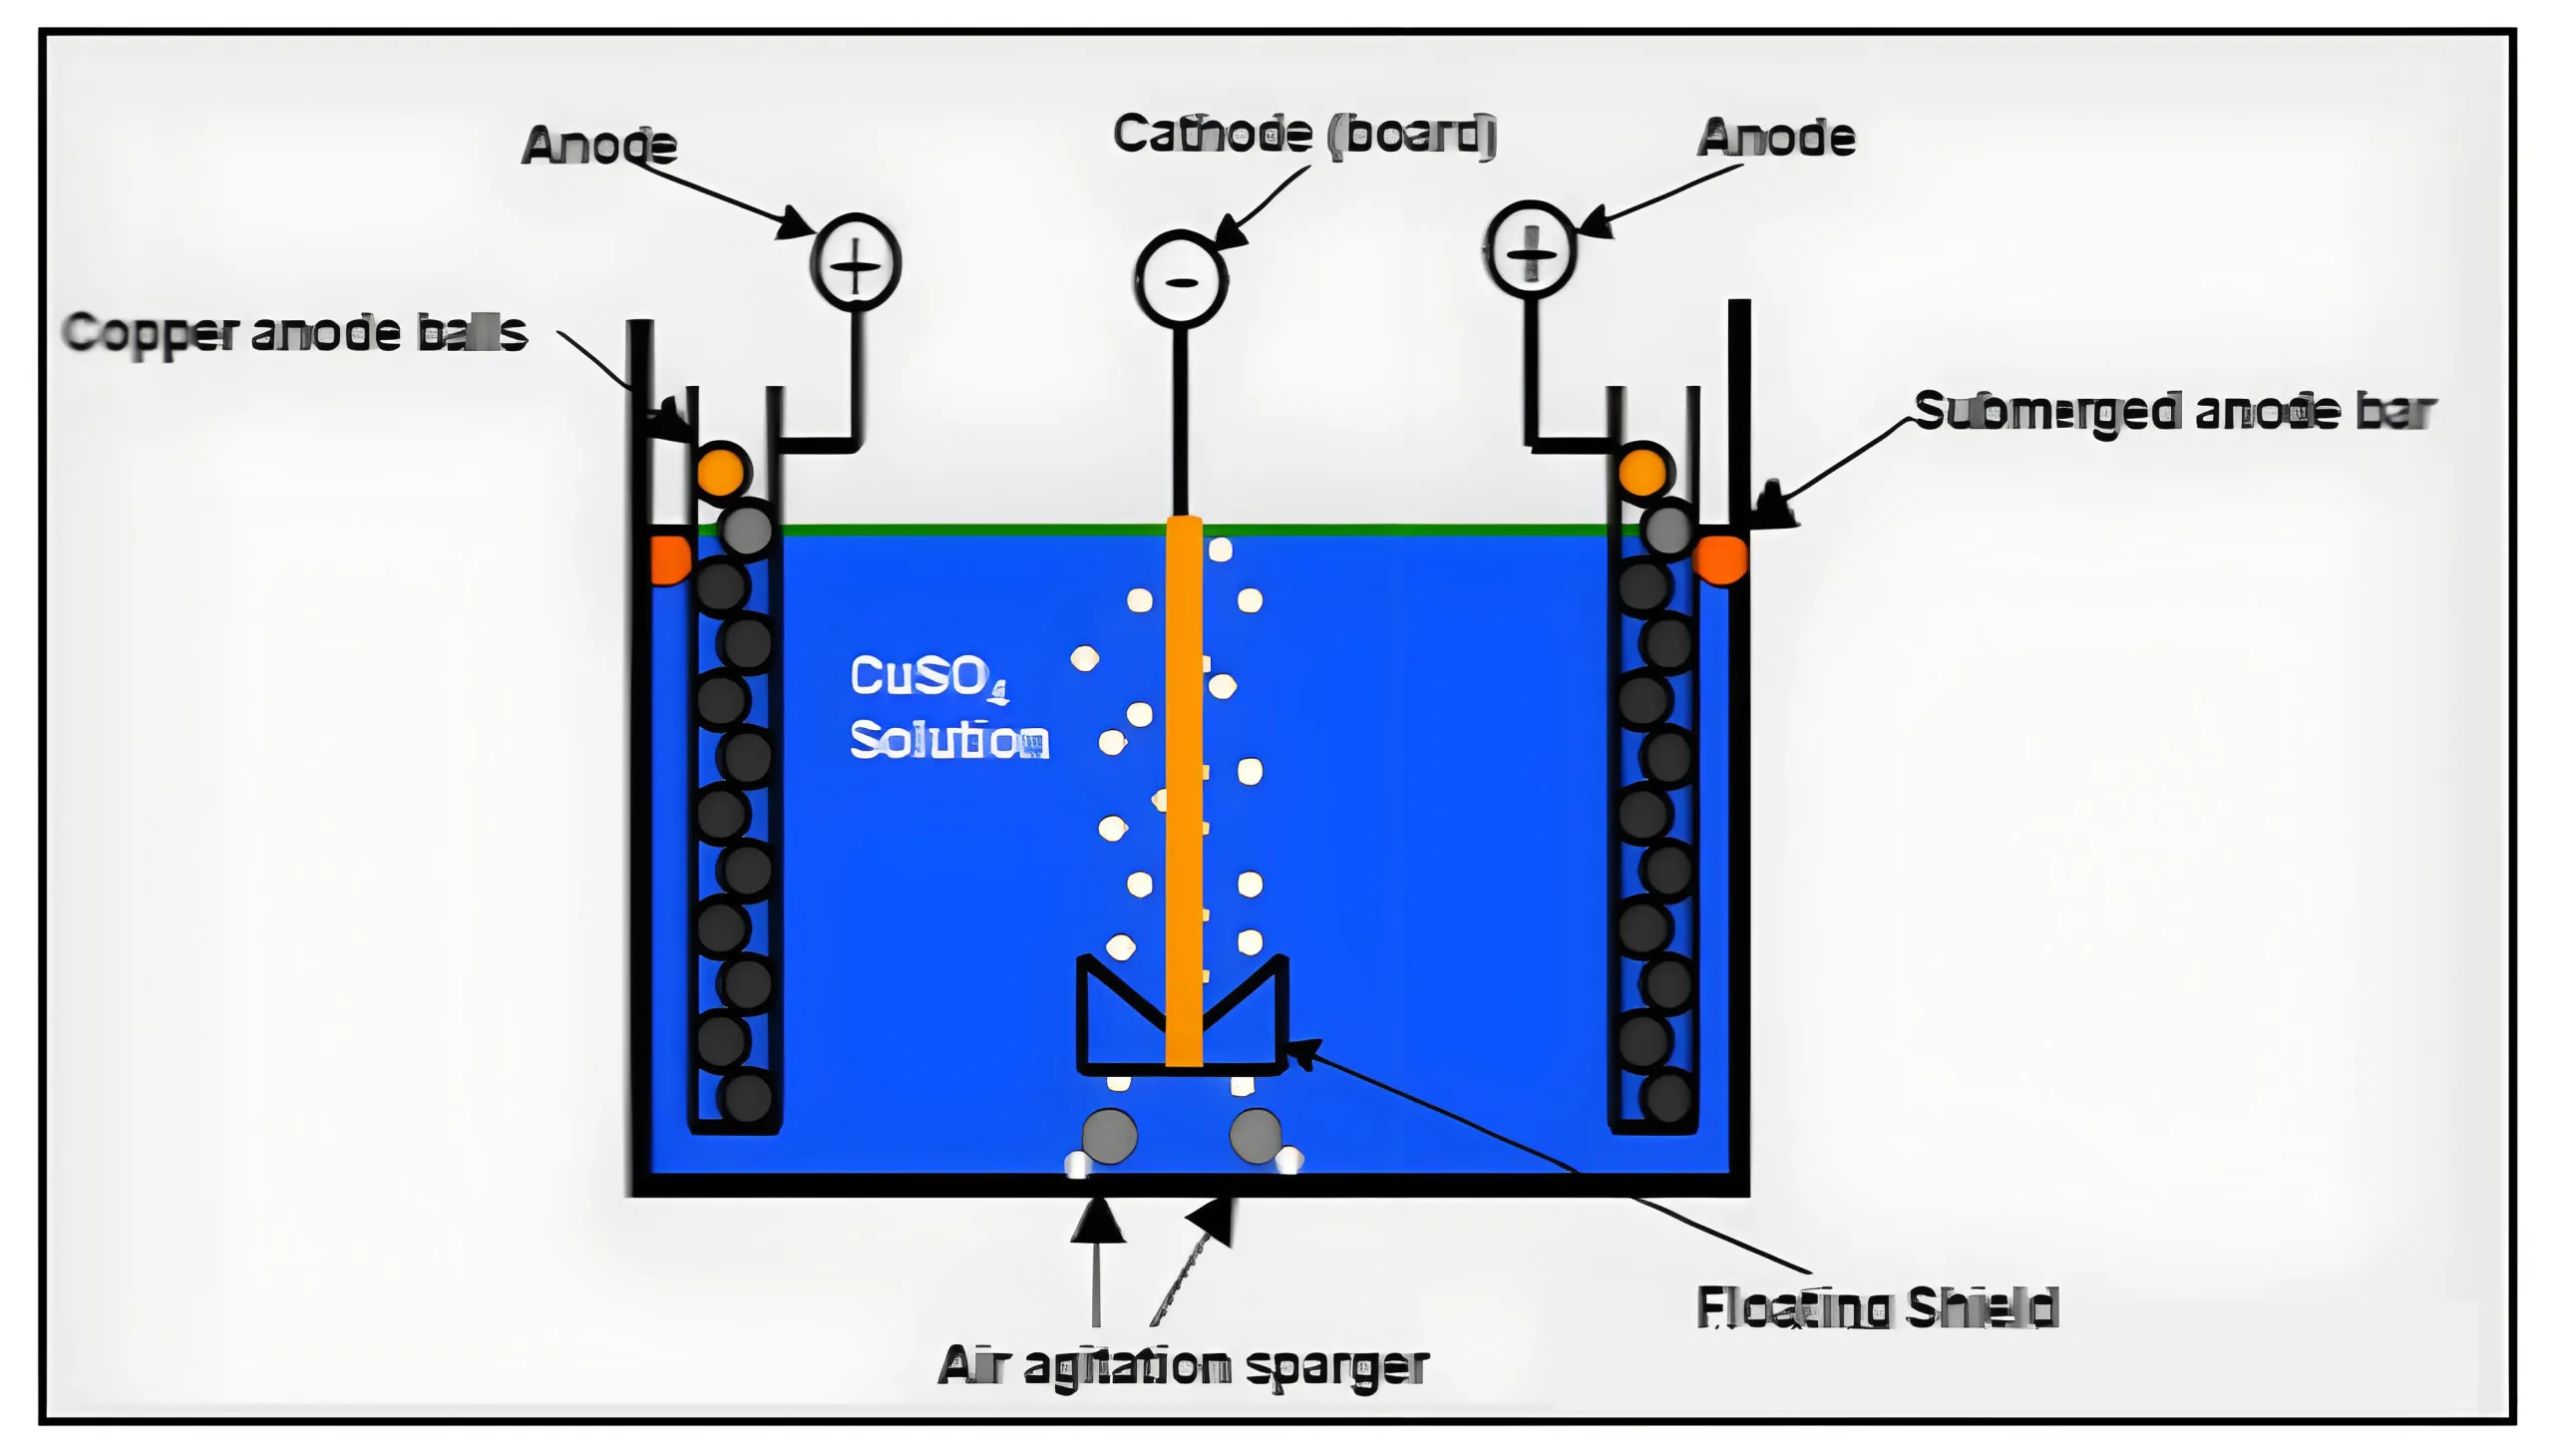
مبدأ طلاء ثنائي الفينيل متعدد الكلور
تكوين الحل ووظيفته
— CuSO4
يوفر Cu2+ اللازم للطلاء, تسهيل نقل أيونات النحاس بين الأنود والكاثود.
— H2SO4
يعزز الموصلية لمحلول الطلاء.
— Cl–
يساعد في تكوين الفيلم الأنودي وإذابة الأنود, تحسين ترسيب النحاس وتبلوره.
— إضافات الطلاء
تحسين دقة البنية البلورية للطبقة المطلية وأداء الطلاء العميق.
أ. تؤثر نسبة تركيز أيونات النحاس إلى حمض الكبريتيك وحمض الهيدروكلوريك في محلول طلاء كبريتات النحاس بشكل مباشر على قدرة الطلاء العميق للثقوب من خلال الثقوب العمياء.
ب. يؤدي ارتفاع محتوى أيون النحاس إلى ضعف توصيل المحلول, أي., مقاومة أعلى, مما يضر بالتوزيع الحالي الموحد. لذلك, ل هارت, منخفض النحاس, مطلوب نظام محلول عالي الحموضة.
ج.للثقوب العمياء, بسبب ضعف تداول المحلول داخلها, هناك حاجة إلى تركيز أعلى من أيونات النحاس للحفاظ على التفاعل.
هكذا, تقدم المنتجات التي تحتوي على كل من HARTs والثقوب العمياء اتجاهين متعارضين في الطلاء, مما يشكل صعوبة ذلك.
ثالثا. التصميم التجريبي وتحليل النتائج
① معلومات المنتج
سمك اللوحة: 2.6مم, الحد الأدنى لقطر الثقب: 0.25مم,
الحد الأقصى لنسبة العرض إلى الارتفاع من خلال الفتحة: 10.4:1;
② الثقوب العمياء
1) سمك عازل 70um (1080ص), قطر الثقب 0.1 ملم
2) سمك عازل 140um (2*1080ص), قطر الثقب 0.2 ملم
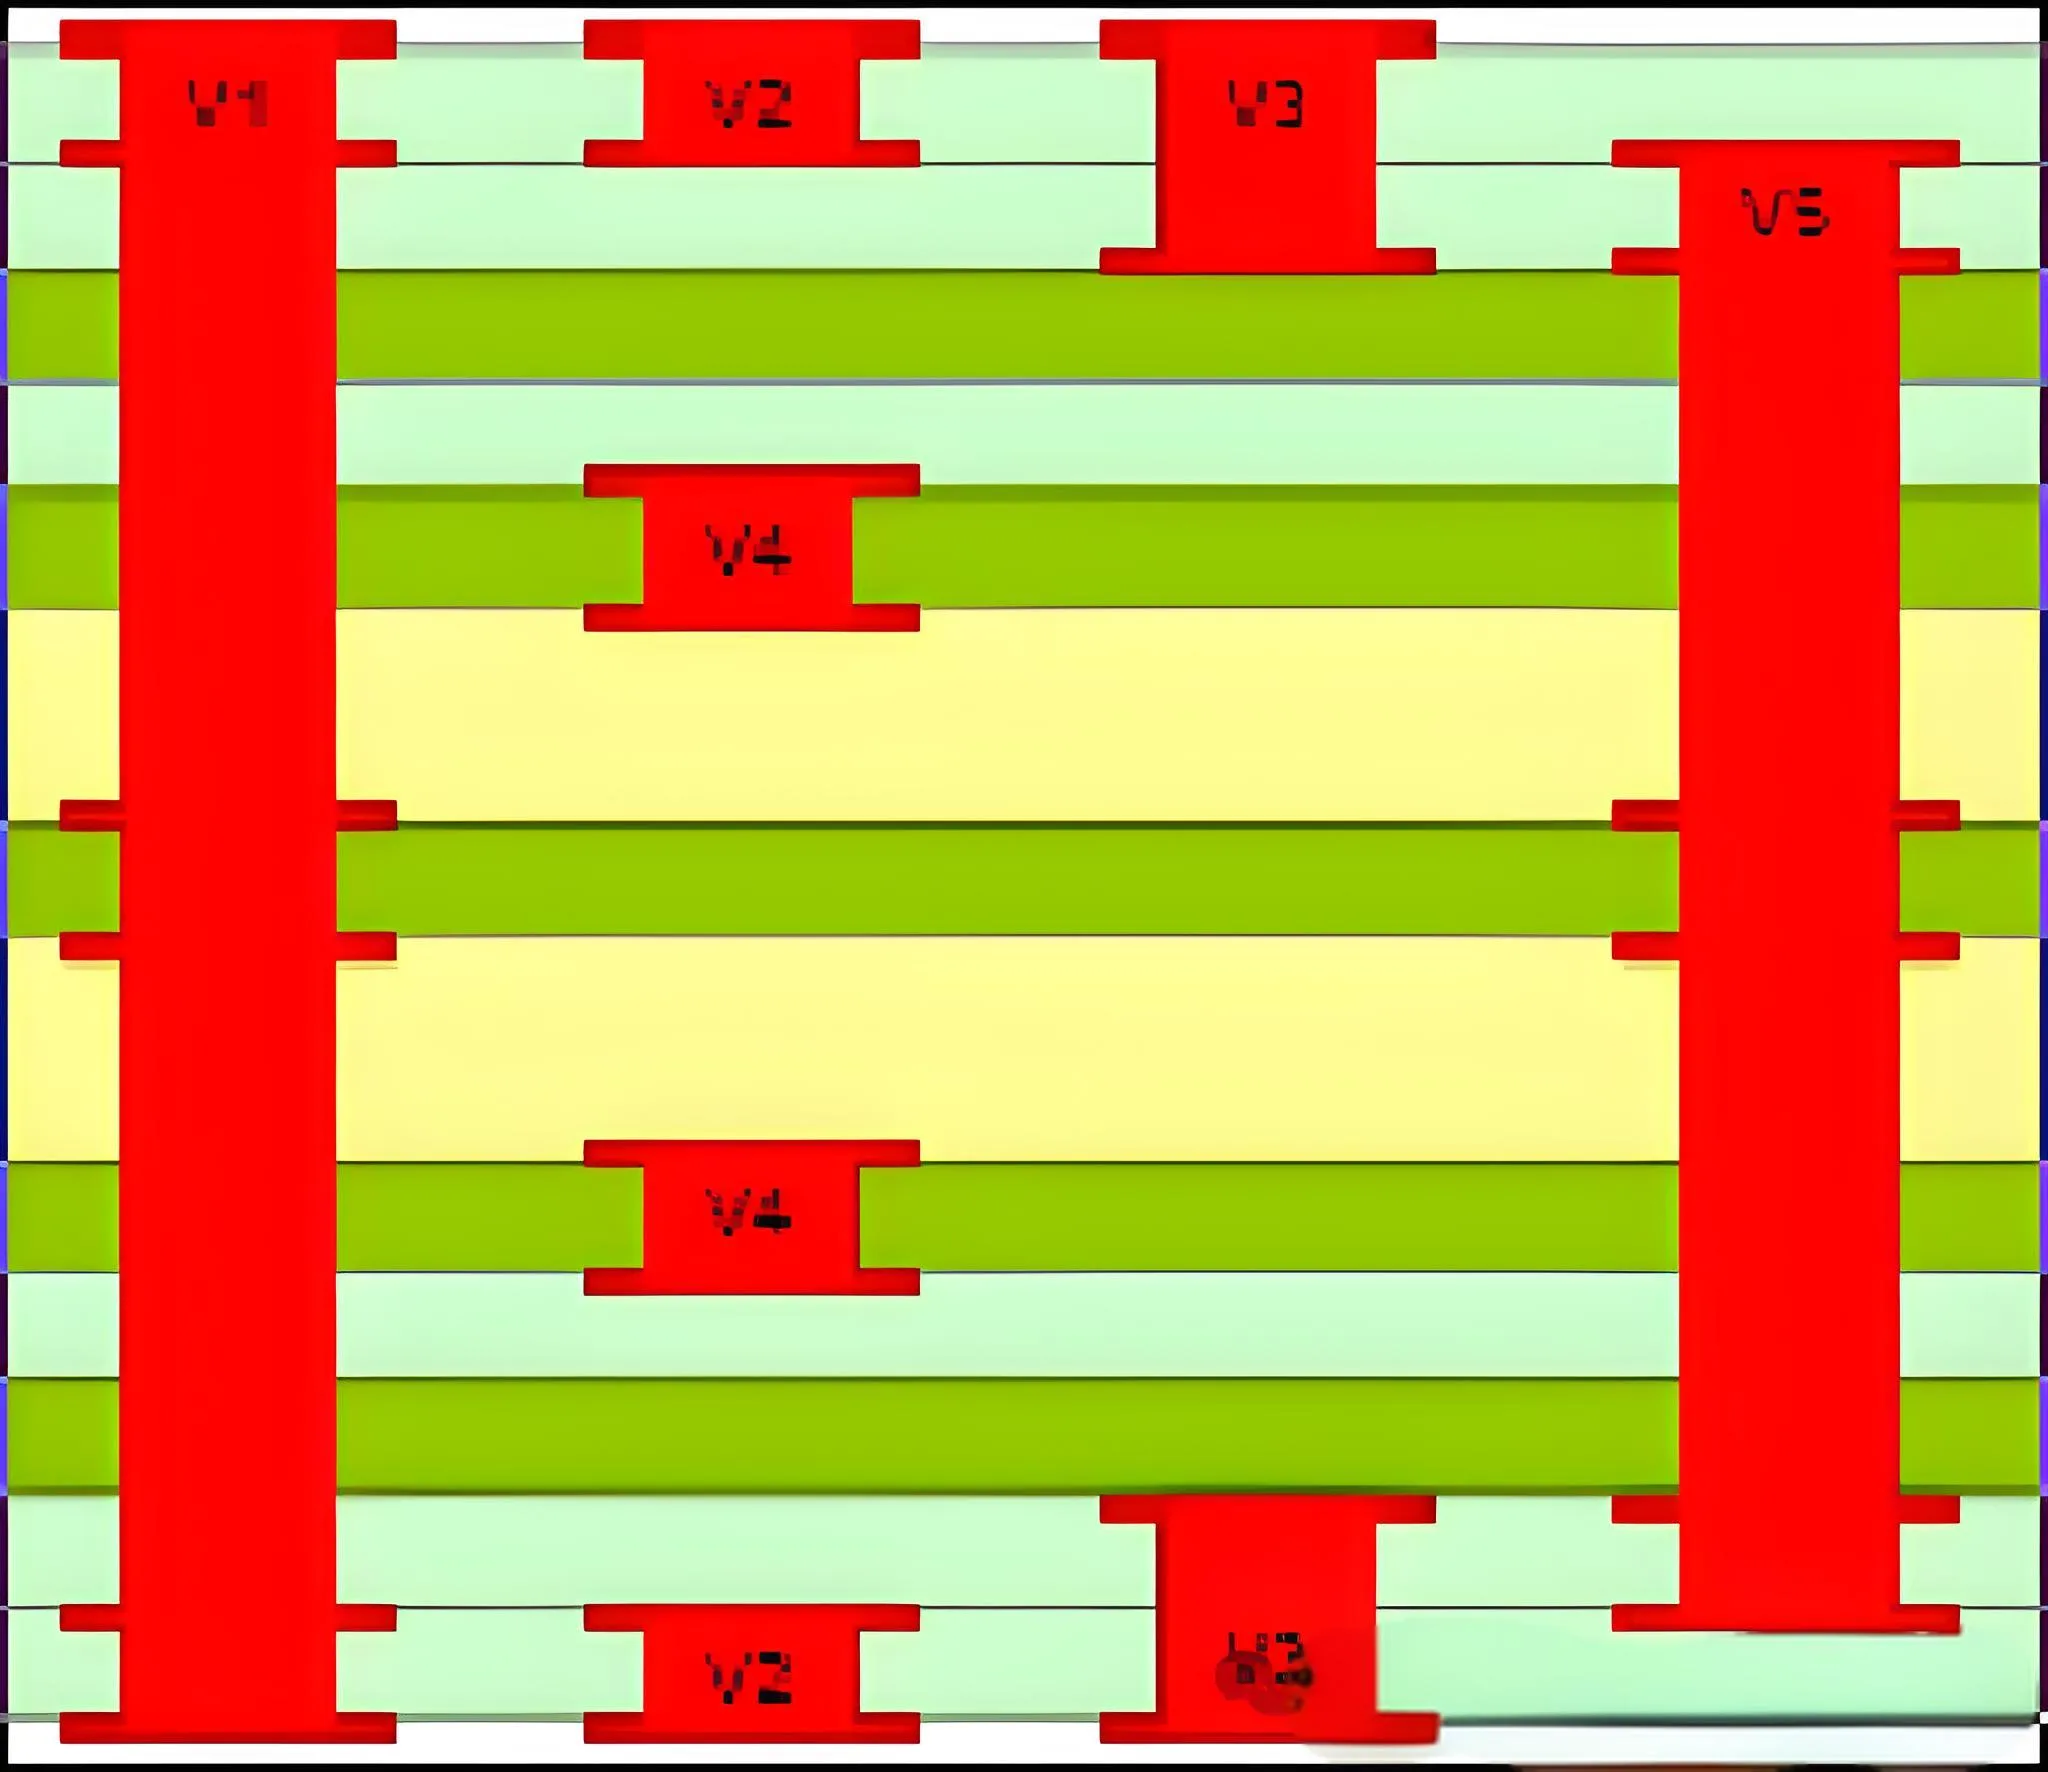
تحليل النتائج التجريبية لطلاء HDI بناءً على نسبة العرض إلى الارتفاع
③ خطط إعداد المعلمات
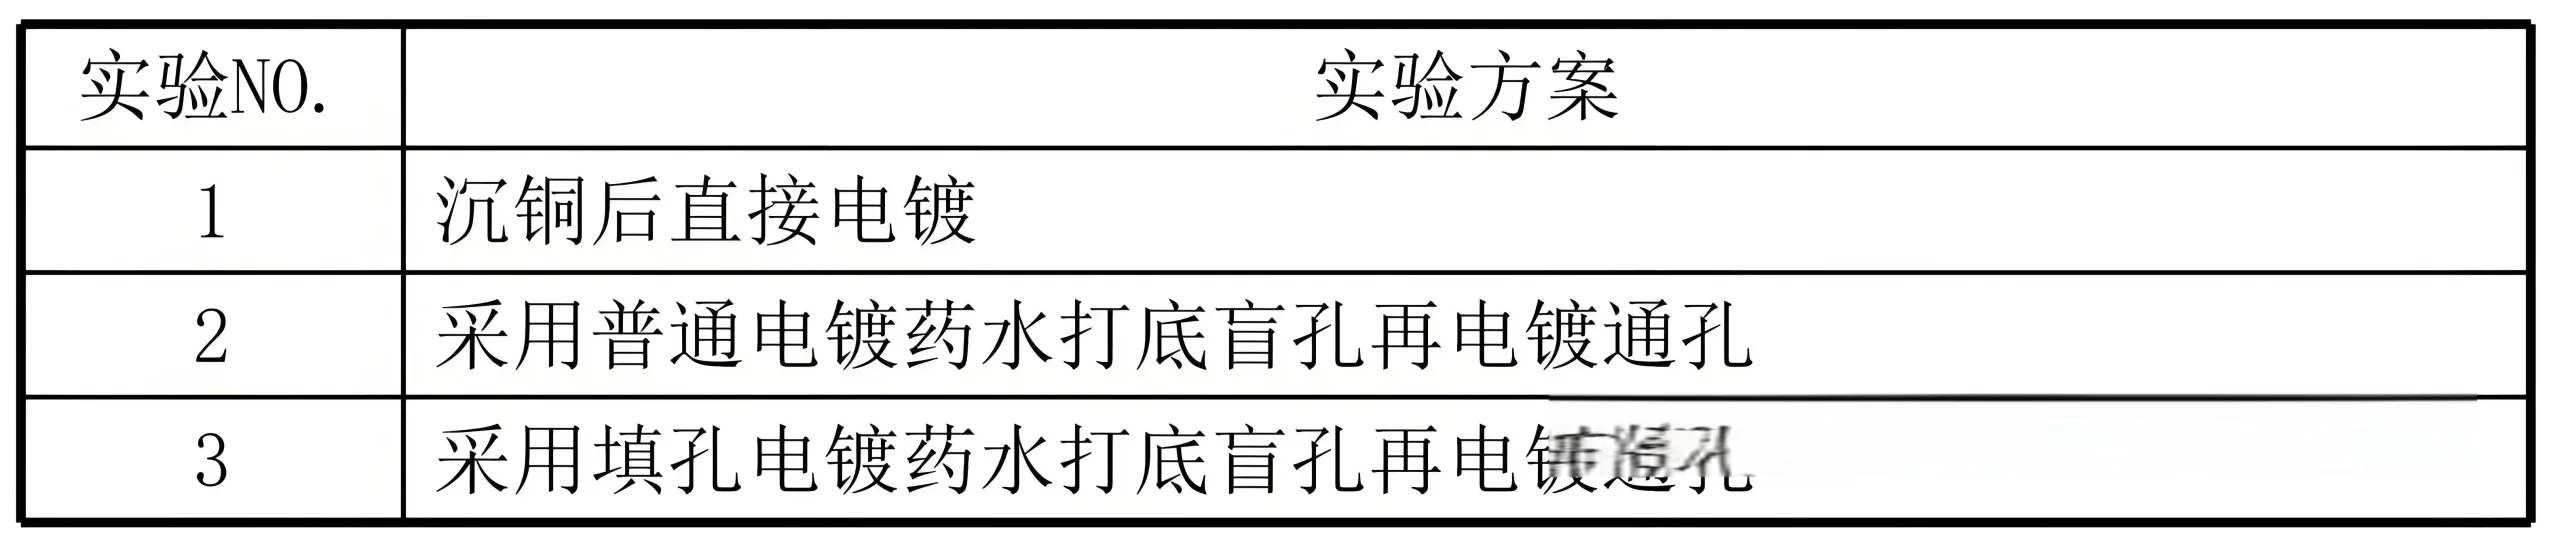
الخطة التجريبية للطلاء الكهربائي HDI
الخطة الأولى
الطلاء المباشر بعد ترسيب النحاس
استخدمي حمضًا عاليًا, نسبة محلول نحاس منخفضة مع إضافات طلاء H; الكثافة الحالية 10ASF, وقت الطلاء 180 دقيقة.
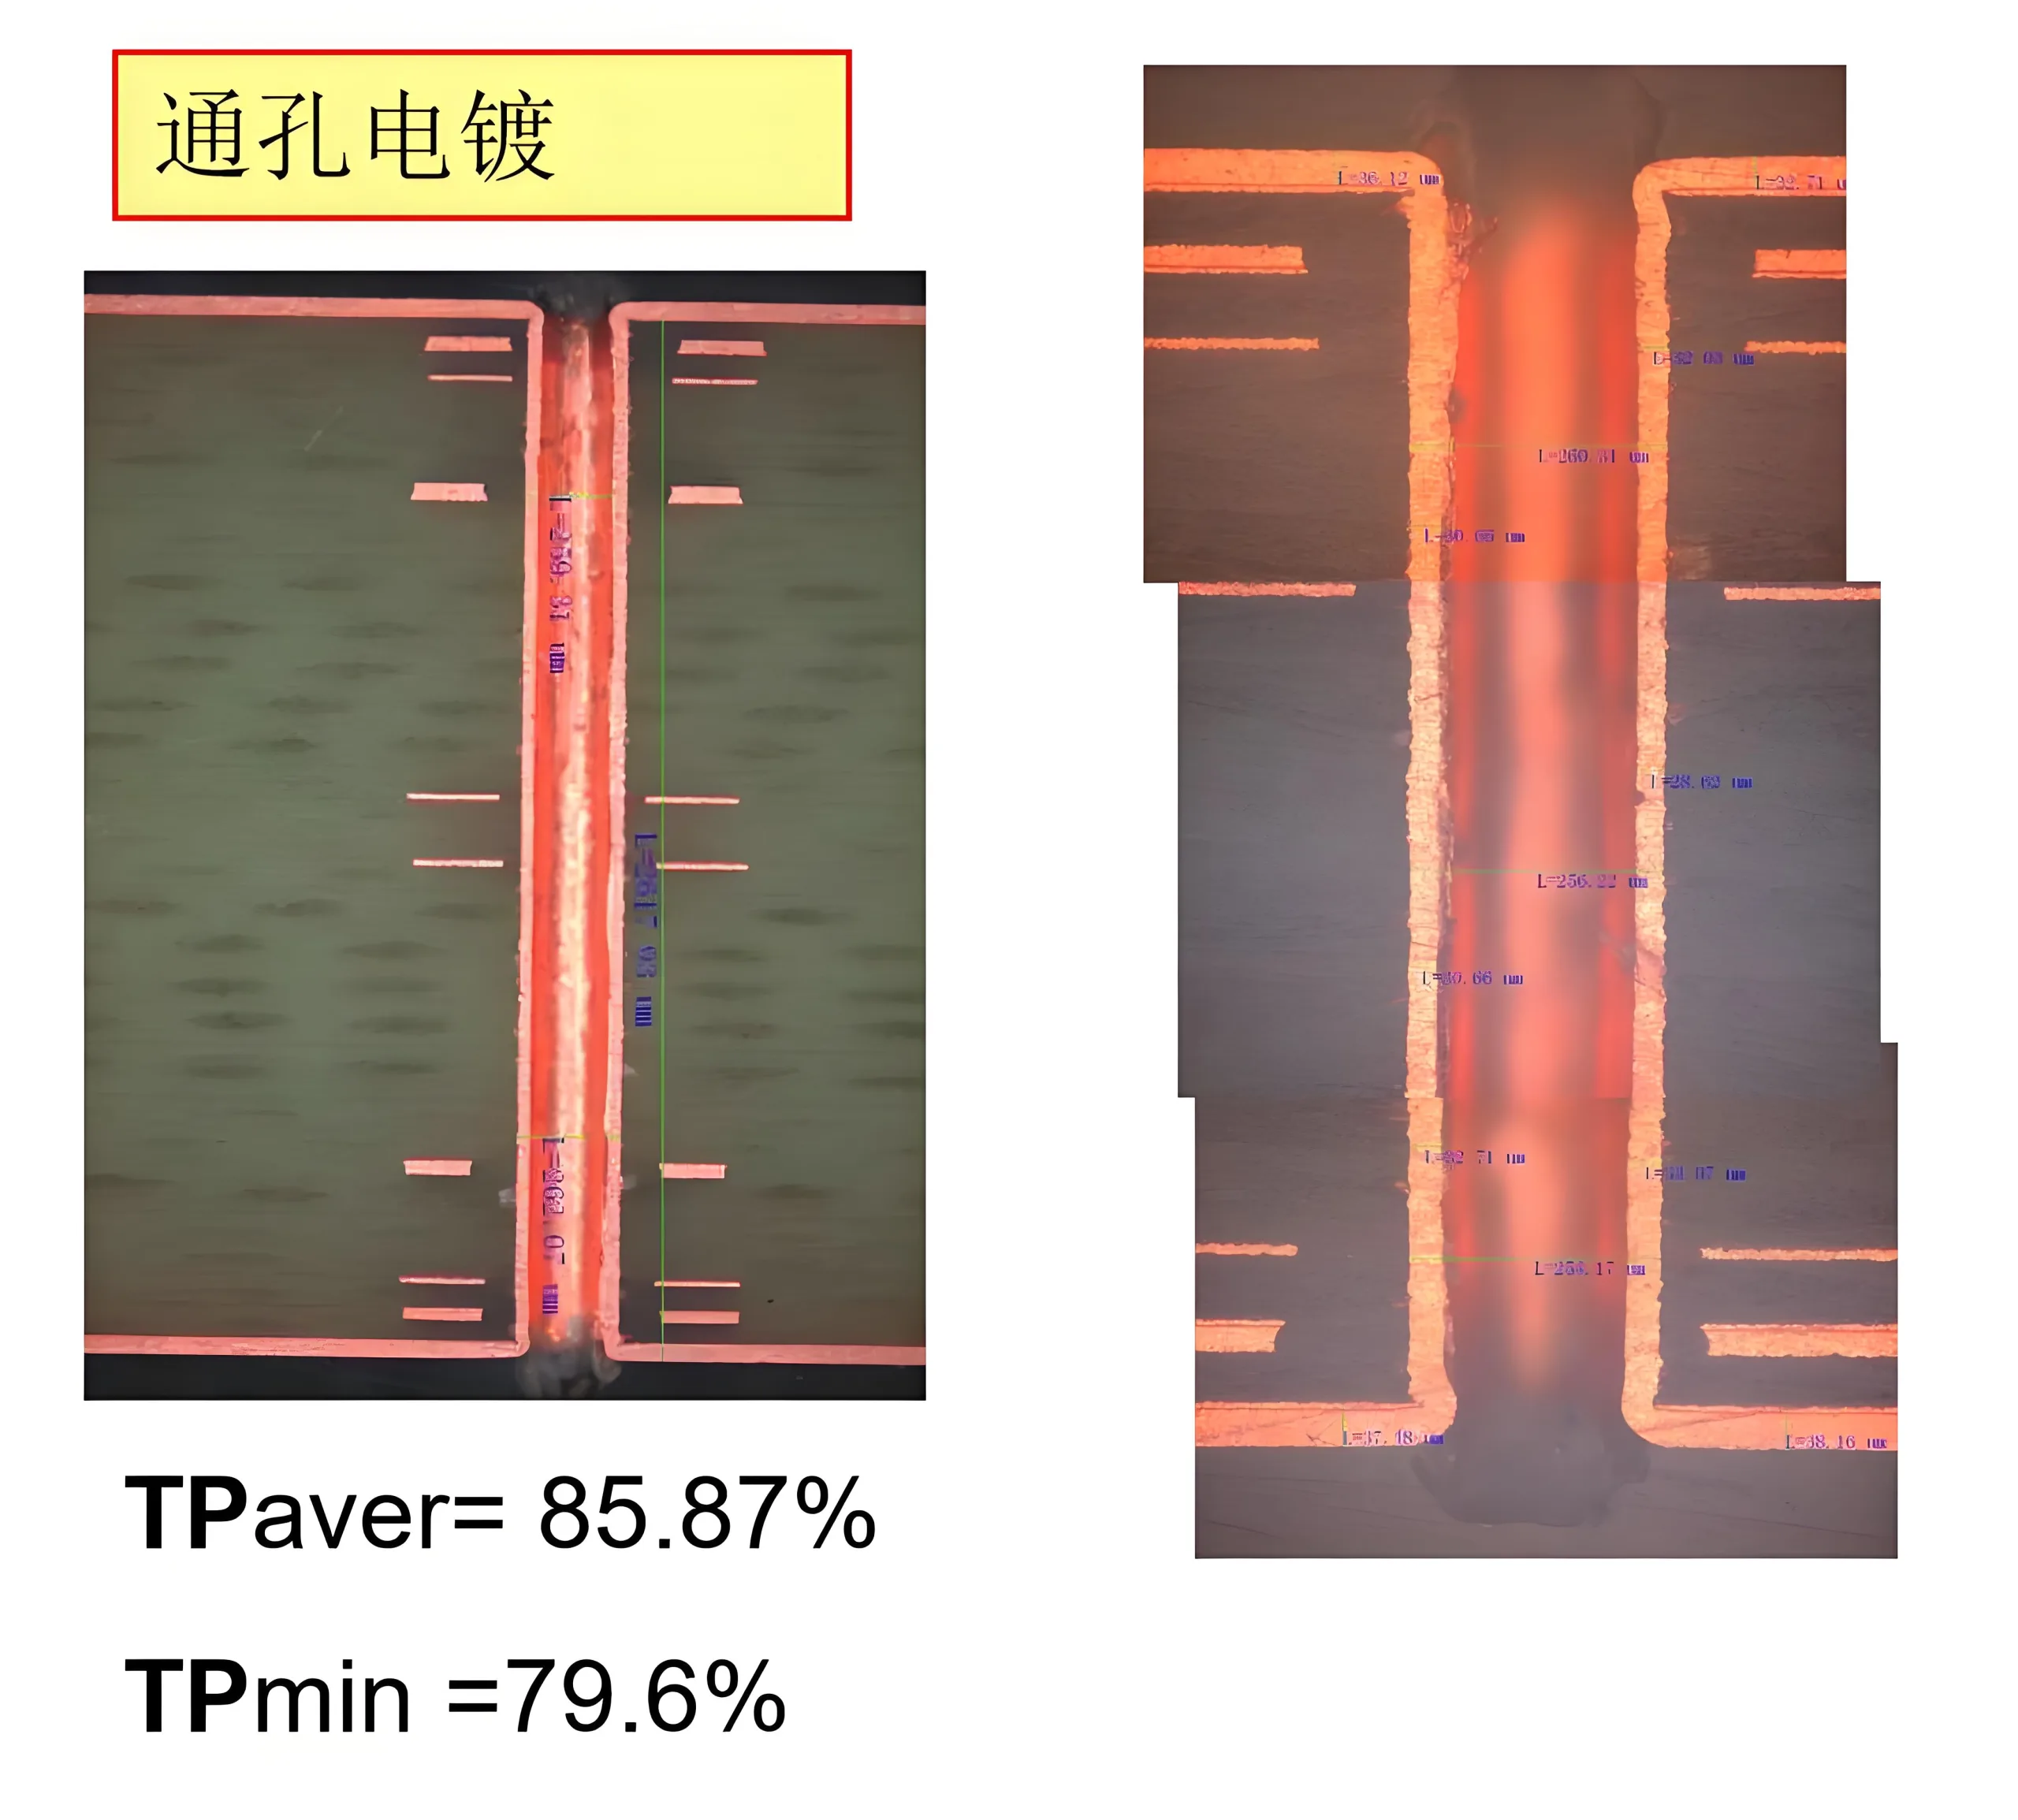
الطلاء المباشر بعد ترسيب النحاس
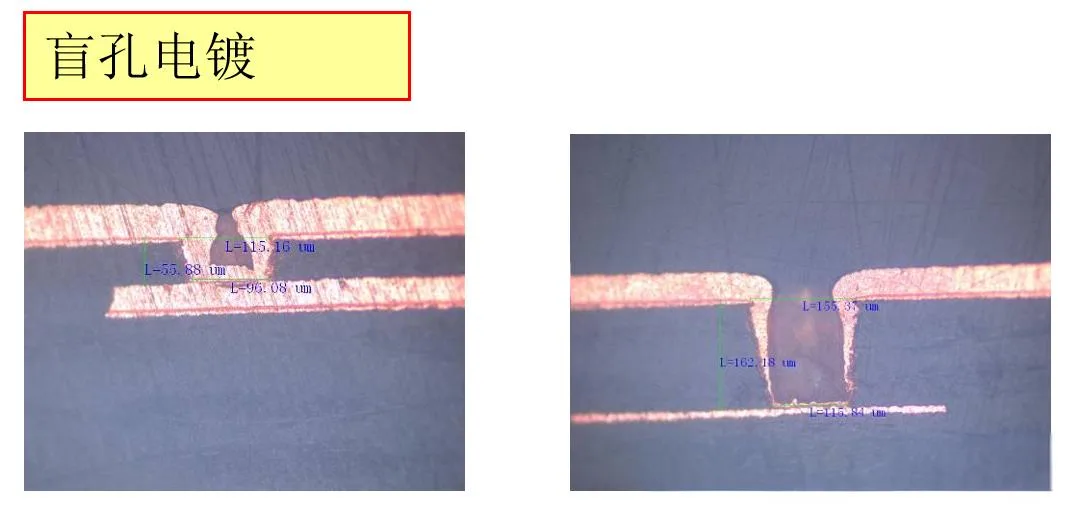
طلاء الثقب الأعمى HDI
1) سمك عازل 70um (1080ص), قطر الثقب 0.1 ملم: مدخل الحفرة مختوم, سمك النحاس السفلي للثقب 14-16um
2) سمك عازل 140um (2*1080ص), قطر الثقب 0.2 ملم: ثقب أسفل أقدام السلطعون, سمك 4-5um
— نتائج الاختبار النهائية المفتوحة/القصيرة
وكان لهذه الدفعة 100% معدل الفشل في الاختبار النهائي المفتوح/القصير, مع أ 70% معدل الفشل على وجه التحديد في موقع الثقب الأعمى 0.2 مم (ص 1080*2).
الخطة الثانية
اختبر باستخدام محلول الطلاء القياسي للثقوب العمياء متبوعًا بالطلاء من خلال الفتحة:
1) استخدم VCP لطلاء الثقب الأعمى الأساسي, نسبة حمض النحاس القياسية, إضافات الطلاء H, الكثافة الحالية 15ASF, وقت الطلاء 30 دقيقة
2) استخدم خط التنين للسماكة, عالية الحموضة, نسبة نحاس منخفضة ومضافات طلاء H, الكثافة الحالية 10ASF, وقت الطلاء 150 دقيقة
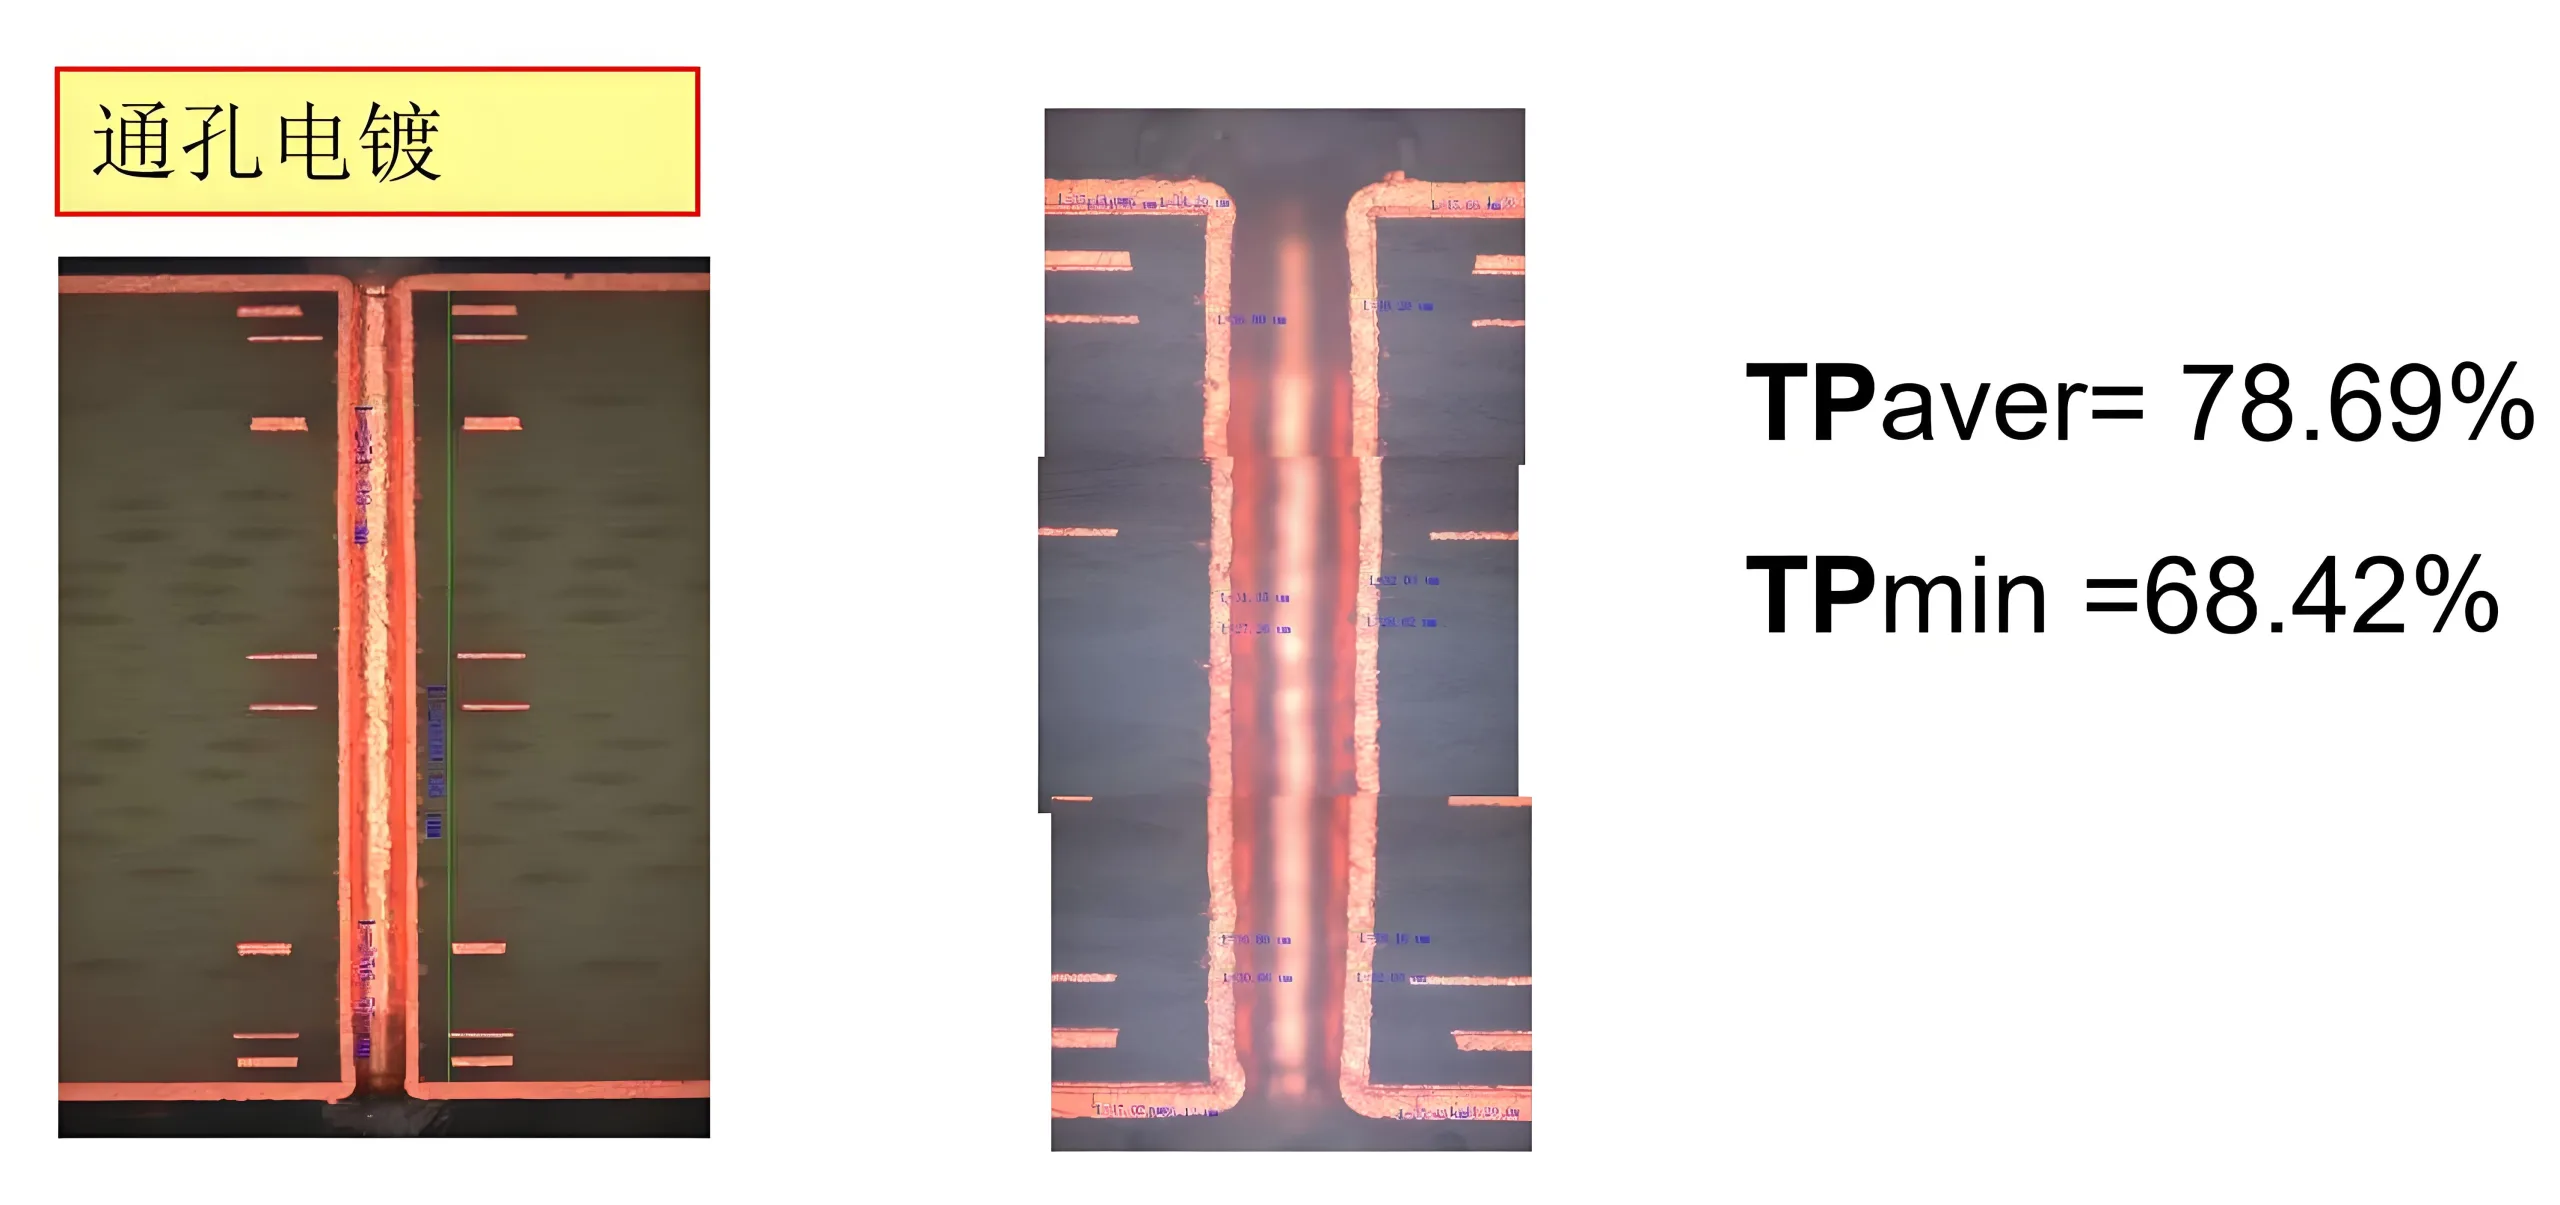
طلاء HDI من خلال الفتحات
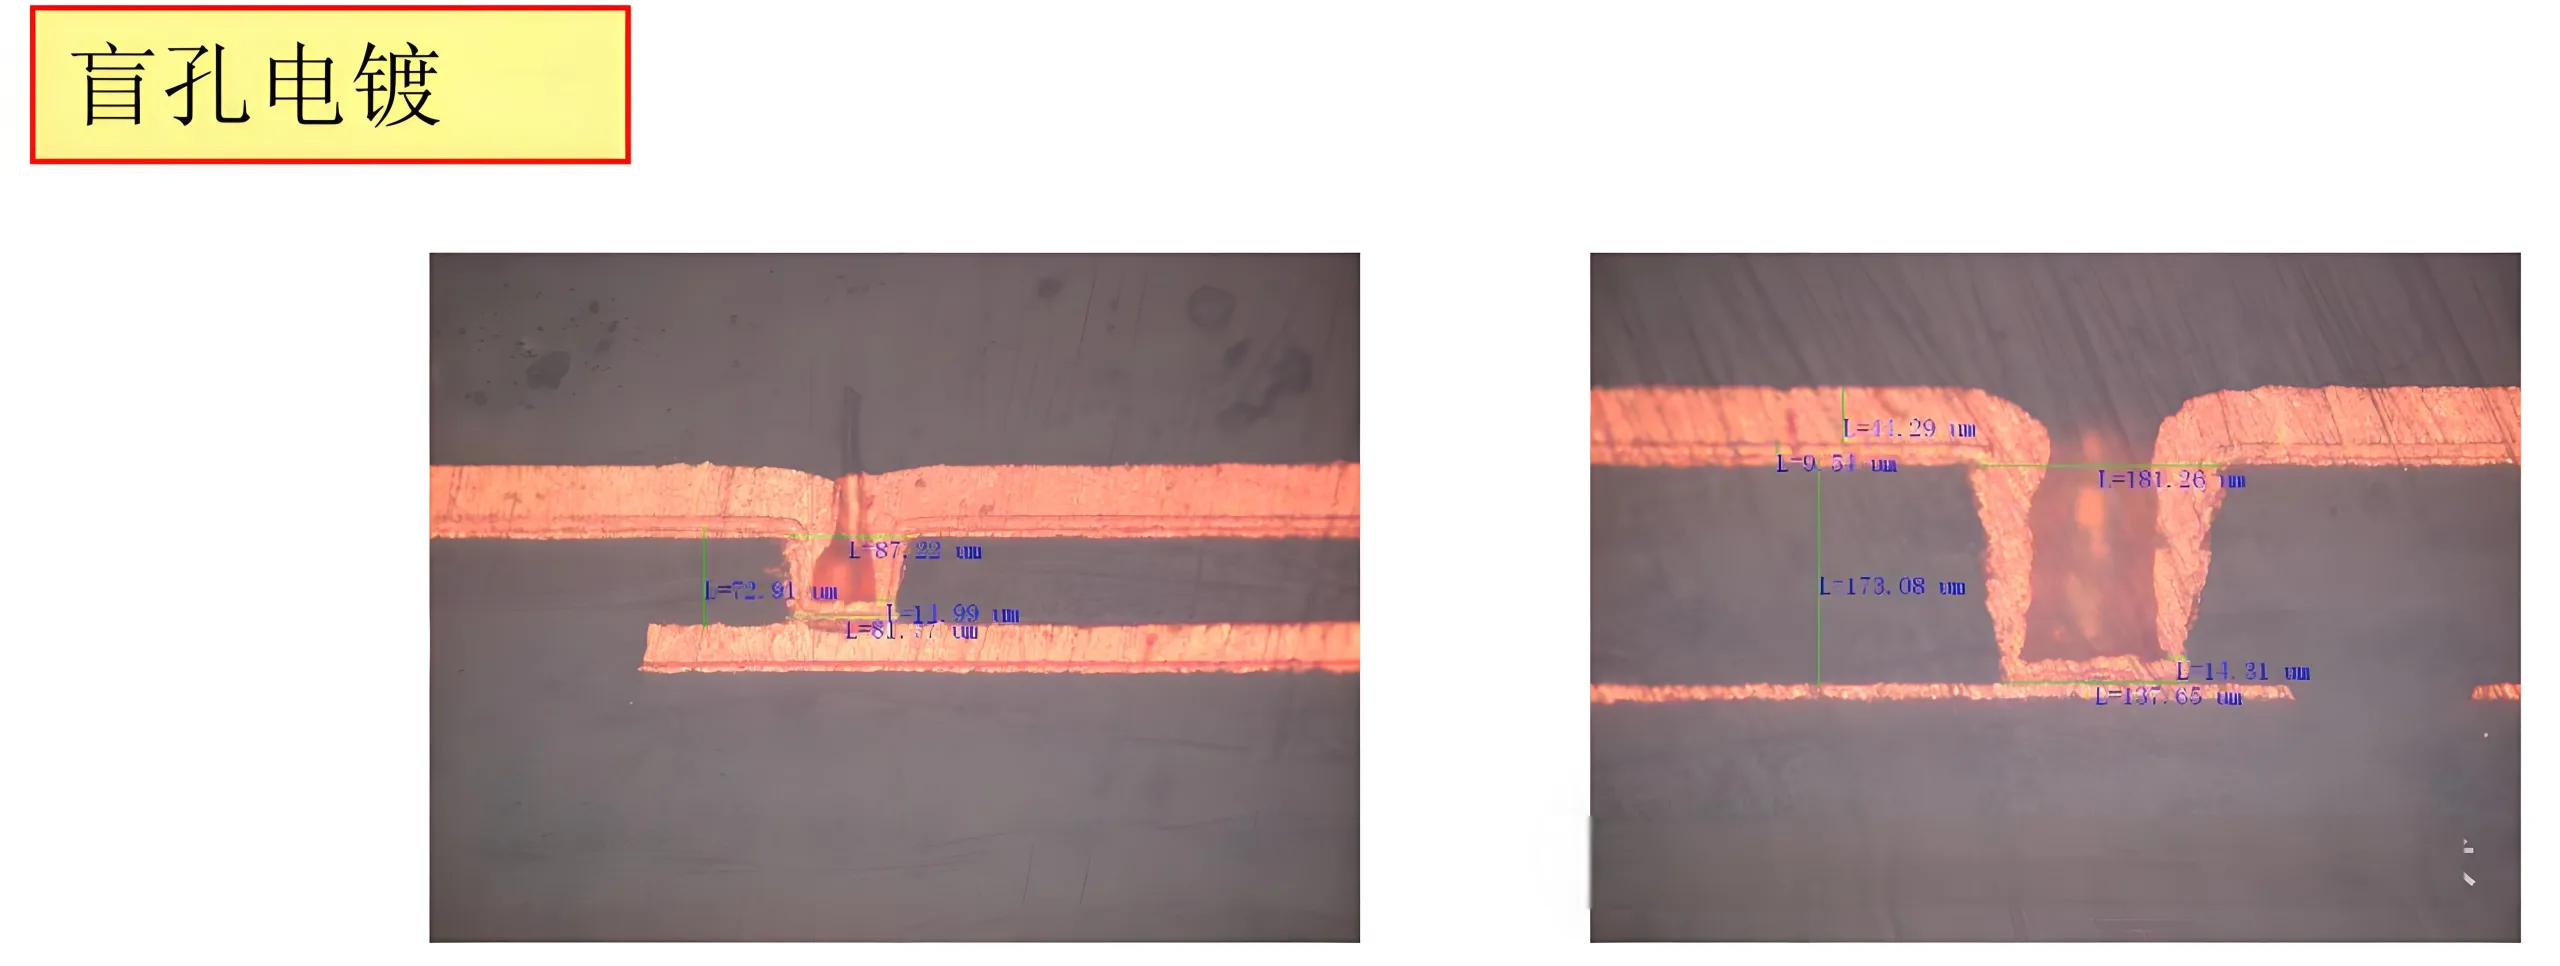
طلاء الثقب الأعمى HDI
1) سمك عازل 70um (1080ص), قطر الثقب 0.1 ملم: مدخل الحفرة مختوم, سمك النحاس السفلي للثقب 14-16um
2) سمك عازل 140um (2*1080ص), قطر الثقب 0.2 ملم: ثقب أسفل أقدام السلطعون, سمك 14-16um
— نتائج الاختبار النهائية المفتوحة/القصيرة
وكان لهذه الدفعة 45% معدل الفشل في الاختبار النهائي المفتوح/القصير, مع أ 60% معدل الفشل على وجه التحديد في موقع الثقب الأعمى 0.2 مم (ص 1080*2).
مقارنة التجربتين, تكمن المشكلة الرئيسية في طلاء الثقب الأعمى, التحقق من أن نسبة عالية من الحموضة, نظام المحلول منخفض النحاس غير مناسب للثقوب العمياء.
لذلك, في التجربة الثالثة, لقد اخترنا حمض منخفض, حل ثقب ملء النحاس العالي لطلاء الثقب الأعمى الأساسي, ملء الجزء السفلي من الثقوب العمياء قبل الشروع في طلاء الفتحة العمياء.
الخطة الثالثة
استخدام محلول طلاء فتحة التعبئة لطلاء الفتحة العمياء الأساسية متبوعًا بالطلاء من خلال الفتحة:
1) استخدم محلول طلاء فتحة التعبئة لطلاء الفتحة العمياء الأساسية, نسبة نحاس عالية الحموضة ومنخفضة الحموضة ومضافات طلاء على شكل حرف V, معلمات الطلاء 8ASF@30min+12@ASF30min
2) استخدم خط التنين للسماكة, نسبة عالية من الحموضة ومنخفضة النحاس ومضافات طلاء H, معلمات الطلاء 10ASF, وقت الطلاء 150 دقيقة
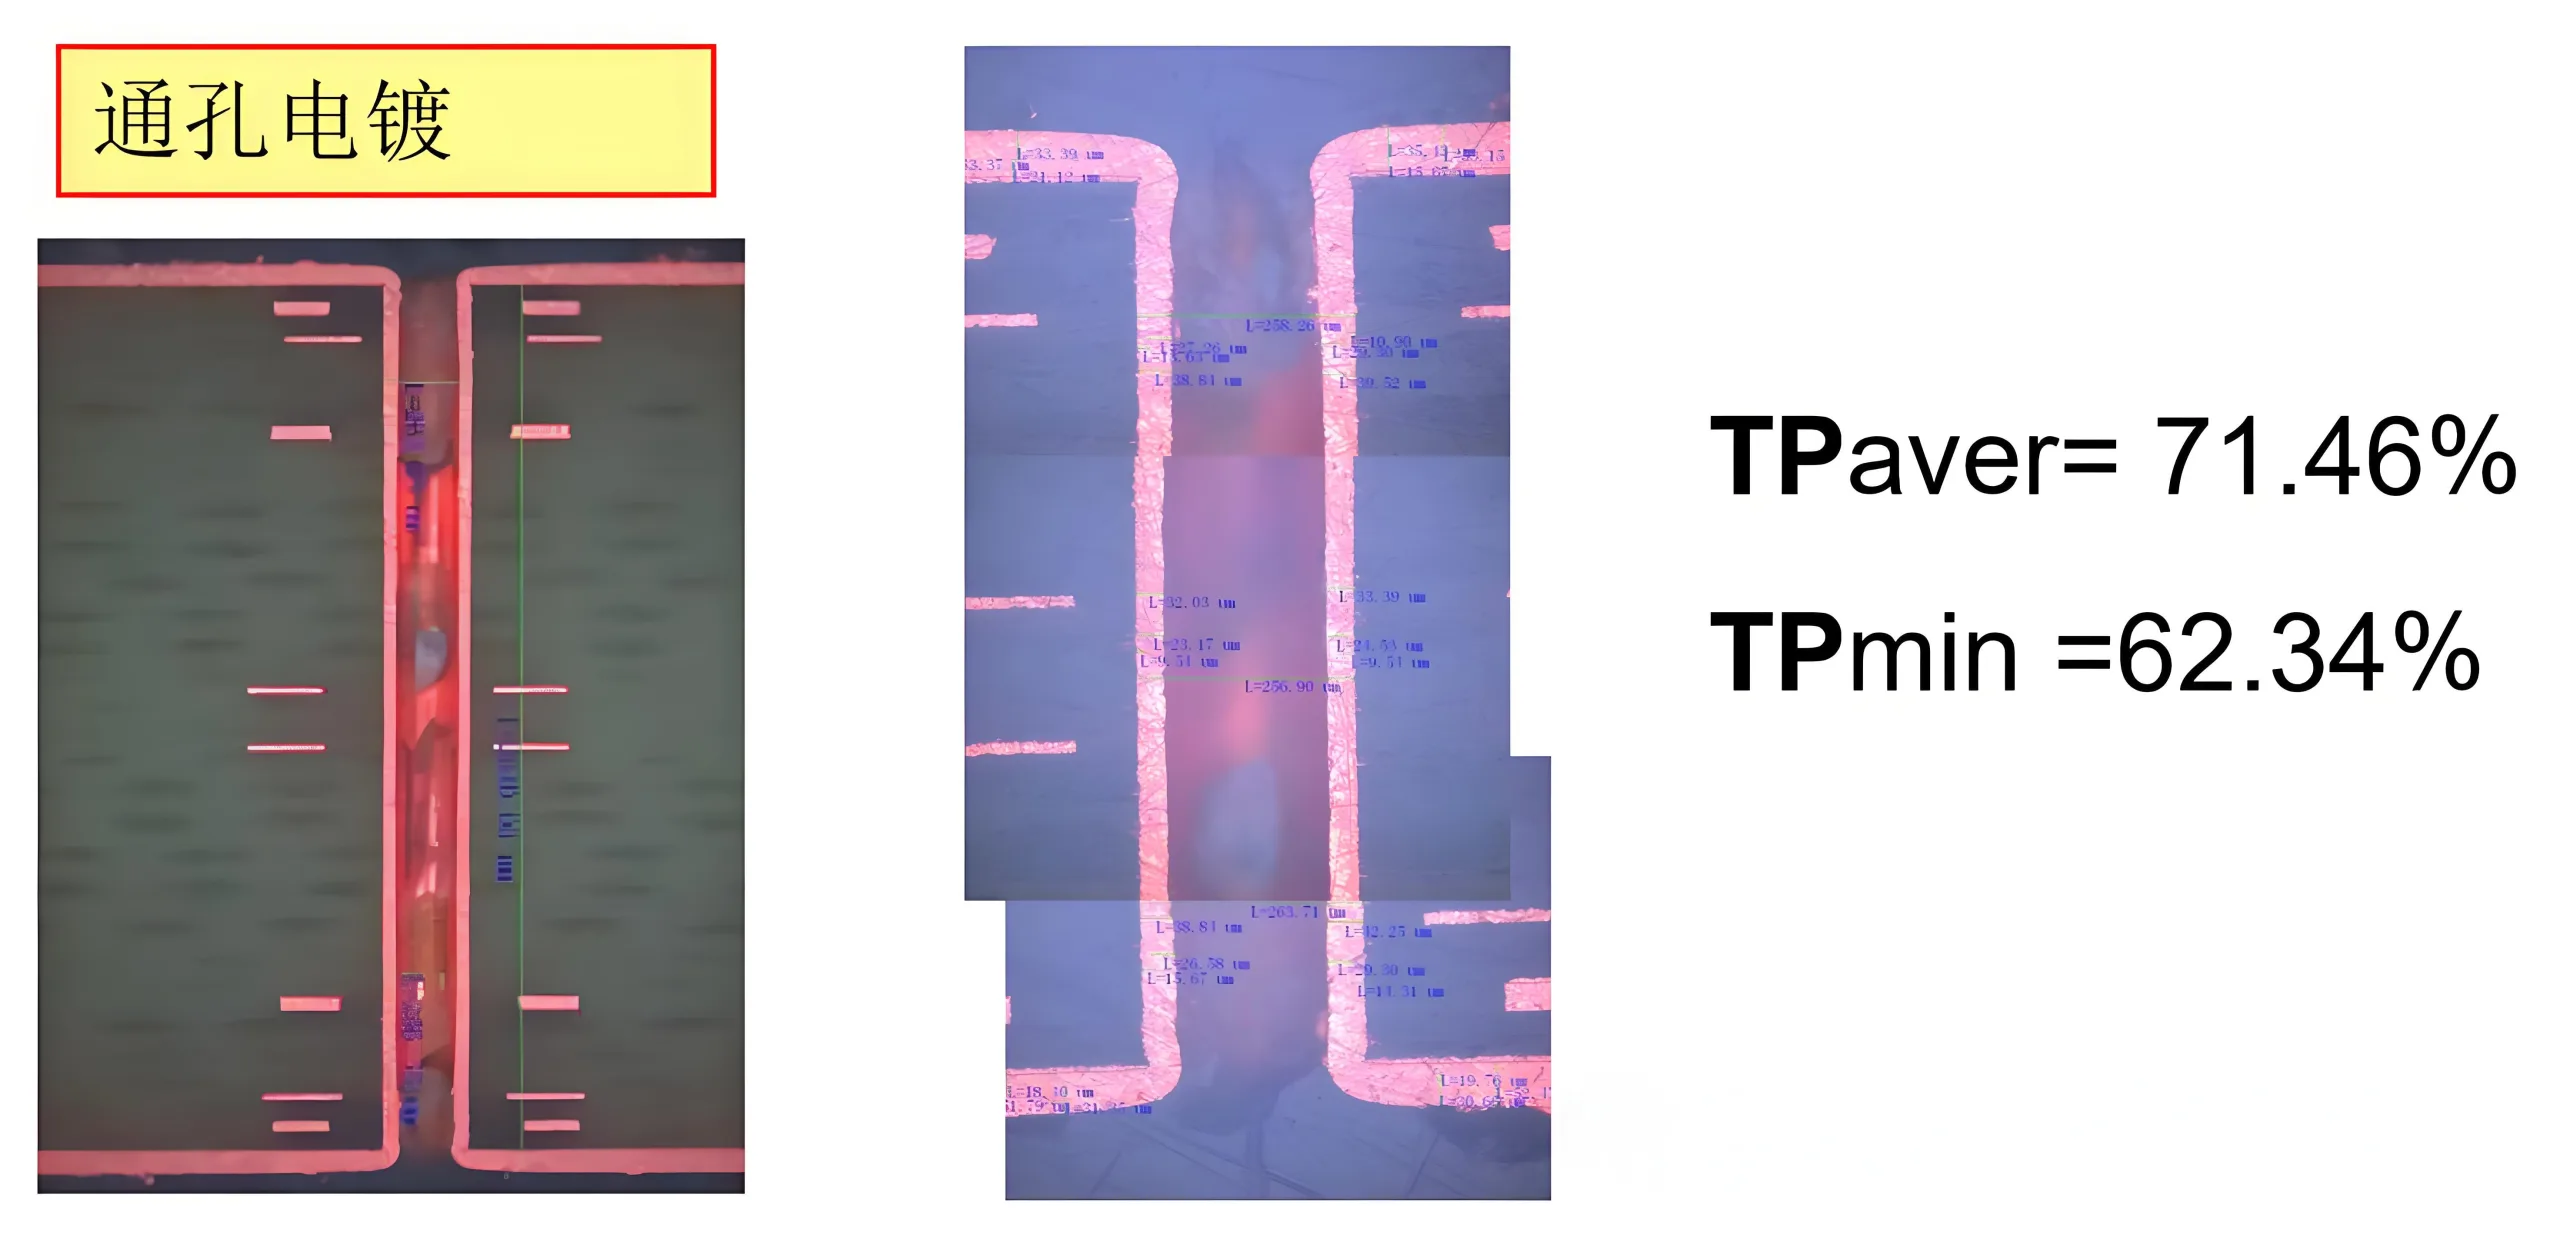
الطلاء عبر الفتحات بقاعدة موصلة قبل الطلاء الكهربائي
طلاء الثقب الأعمى HDI
1) سمك عازل 70um (1080ص), قطر الثقب 0.1 ملم: ثقب أعمى مملوء
2) سمك عازل 140um (2*1080ص), قطر الثقب 0.2 ملم: سمك الثقب الأعمى 73.63um
التصميم التجريبي وتحليل النتائج
من خلال المقارنة التجريبية, تظهر نسب النحاس الحمضية المختلفة وإضافات الطلاء تأثيرات متفاوتة على طلاء الفتحة العمياء. للوحات HDI ذات نسب العرض إلى الارتفاع العالية حيث تتعايش الثقوب العمياء, من الضروري إيجاد نقطة توازن لمعالجة المشكلات المتعلقة بسمك النحاس بالداخل من خلال الثقوب وأقدام السلطعون في الثقوب المسدودة. يميل سمك النحاس السطحي المعالج إلى أن يكون أكثر سمكًا, غالبًا ما يتطلب الأمر تنظيفًا ميكانيكيًا بالفرشاة لتلبية متطلبات حفر الطبقة الخارجية.
في اختبارات كسر النحاس النهائية, أظهرت جميع الدفعات الثلاث تحسينات, مع وجود الدفعتين الأولى والثانية 100% و 45% معدلات الفشل على التوالي, خاصة في موقع الثقب الأعمى 0.2 مم (ص 1080*2) مع معدلات الفشل 70% و 60%, في حين مرت الدفعة الثالثة تماما دون مثل هذه المشاكل, تحقيق أ 100% معدل النجاح وإظهار تحسن كبير.
الملاحظات الختامية
يوفر هذا التحسين حلاً فعالاً لعملية الطلاء الكهربائي للوحات HDI ذات نسبة العرض إلى الارتفاع العالية, ولكن لا تزال هناك حاجة إلى تحسين المعلمات لتحقيق سمك النحاس السطحي الأرق. ومن المأمول أن يكون هذا بمثابة مرجع قيم للأقران, تقديم إجراءات معالجة مختصرة وأكثر قابلية للإدارة لتصنيع لوحة HDI ذات نسبة العرض إلى الارتفاع العالية.
