

في عصر الصناعة 4.0, لا تزال صناعة التصنيع العالمية تواجه تكاليف فقدان الجودة 15%-20% من الإيرادات (ASQ 2023 بيانات), مع ثنائي الفينيل متعدد الكلور القطاع ضحية كبيرة. كيفية تنفيذ أدوات الجودة العلمية والمعقولة لتحقيق الإنذار المبكر ومراقبة جودة الارتباط الكامل في إنتاج ثنائي الفينيل متعدد الكلور أصبح مفتاحًا لبناء القدرة التنافسية الأساسية في صناعة لوحات الدوائر الإلكترونية. سوف تتعمق هذه المقالة في التطبيق العملي لـ UGPCB, تقديم تحليل متعمق لقواعد تطبيق APQP, PPAP, MSA, FMEA, SPC, وأدوات CP, الكشف عن المنطق الأساسي لعملهم التعاوني.
أنا. نموذج القيمة رباعي الأبعاد لنظام أدوات الجودة
يمكن تلخيص نظام إدارة الجودة الحديث في هيكل رباعي الأبعاد: البعد الوقائي (FMEA), البعد التحكم (توافق آراء ساو باولو/CP), البعد التحسين (MSA), البعد التقييس (أبكب/بباب). فيما بينها, يعمل APQP كإطار تأسيسي, بناء شامل حماية جودة ثنائي الفينيل متعدد الكلور الشبكة من خلال خمس مراحل:
1. مرحلة التخطيط والتعريف:
باستخدام QFD (نشر وظيفة الجودة) لترجمة متطلبات العملاء إلى CTQ (خصائص الجودة الحرجة). على سبيل المثال, قامت إحدى شركات تصنيع مكونات السيارات بتحويل طلب العميل الغامض على “راحة القيادة” داخل 12 مؤشرات قابلة للقياس خلال هذه المرحلة.
2. مرحلة تصميم منتج ثنائي الفينيل متعدد الكلور:
اعتماد DFMEA لمنع الفشل. على سبيل المثال, ملكنا تصميم ثنائي الفينيل متعدد الكلور قام القسم بتخفيض مخاطر تداخل الإشارة من قيمة RPN 210 ل 45 عند التصميم لوحات الدوائر عالية التردد للعميل, خفض تكلفة تغيير التصميم عن طريق 67%.
3. مرحلة تصميم العملية:
تطبيق أساليب تاجوتشي لتحسين معلمات العملية. قامت إحدى شركات أشباه الموصلات بتعزيز قيمة CPK من 0.9 ل 1.6 أثناء عملية النقش.
نموذج تحسين قدرة العملية:
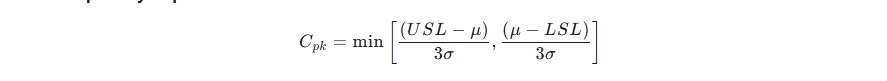
عند تحسين معلمات العملية م اقترب من مركز المواصفات و ص يتناقص, سي بي كيه يتحسن بشكل ملحوظ.
ثانيا. المثلث الذهبي لتطبيق الأداة التعاونية
1. آلية نقل المخاطر FMEA
في صناعة أسلاك السيارات, حدد تحليل PFMEA ثلاث فئات عالية المخاطر في عملية العقص الطرفية:
- العقص ارتفاع الانحراف (RPN = 128)
- عزل الجلد المكسور (آر بي إن = 96)
- عدم كفاية التعرض للموصل (RPN = 84)
تم تحويل نقاط الخطر هذه إلى 23 خصائص التحكم الحرجة من خلال مصفوفة نقل المخاطر, مع تطوير خطط مراقبة SPC المقابلة.
2. دور حماية القياس لـ MSA
أظهر تحليل نظام القياس الخاص بشركة صب الحقن الدقيقة:
غرام&ر=15.8%<30%(مقبول)
لكن, يمثل الاختلاف بين الأجزاء فقط 38%, مما يشير إلى عدم كفاية دقة نظام القياس. بعد ترقية الميكرومتر إلى أداة قياس بالليزر, غرام&انخفض R إلى 8.2%.
3. ممارسة التحكم في العمليات لـ SPC
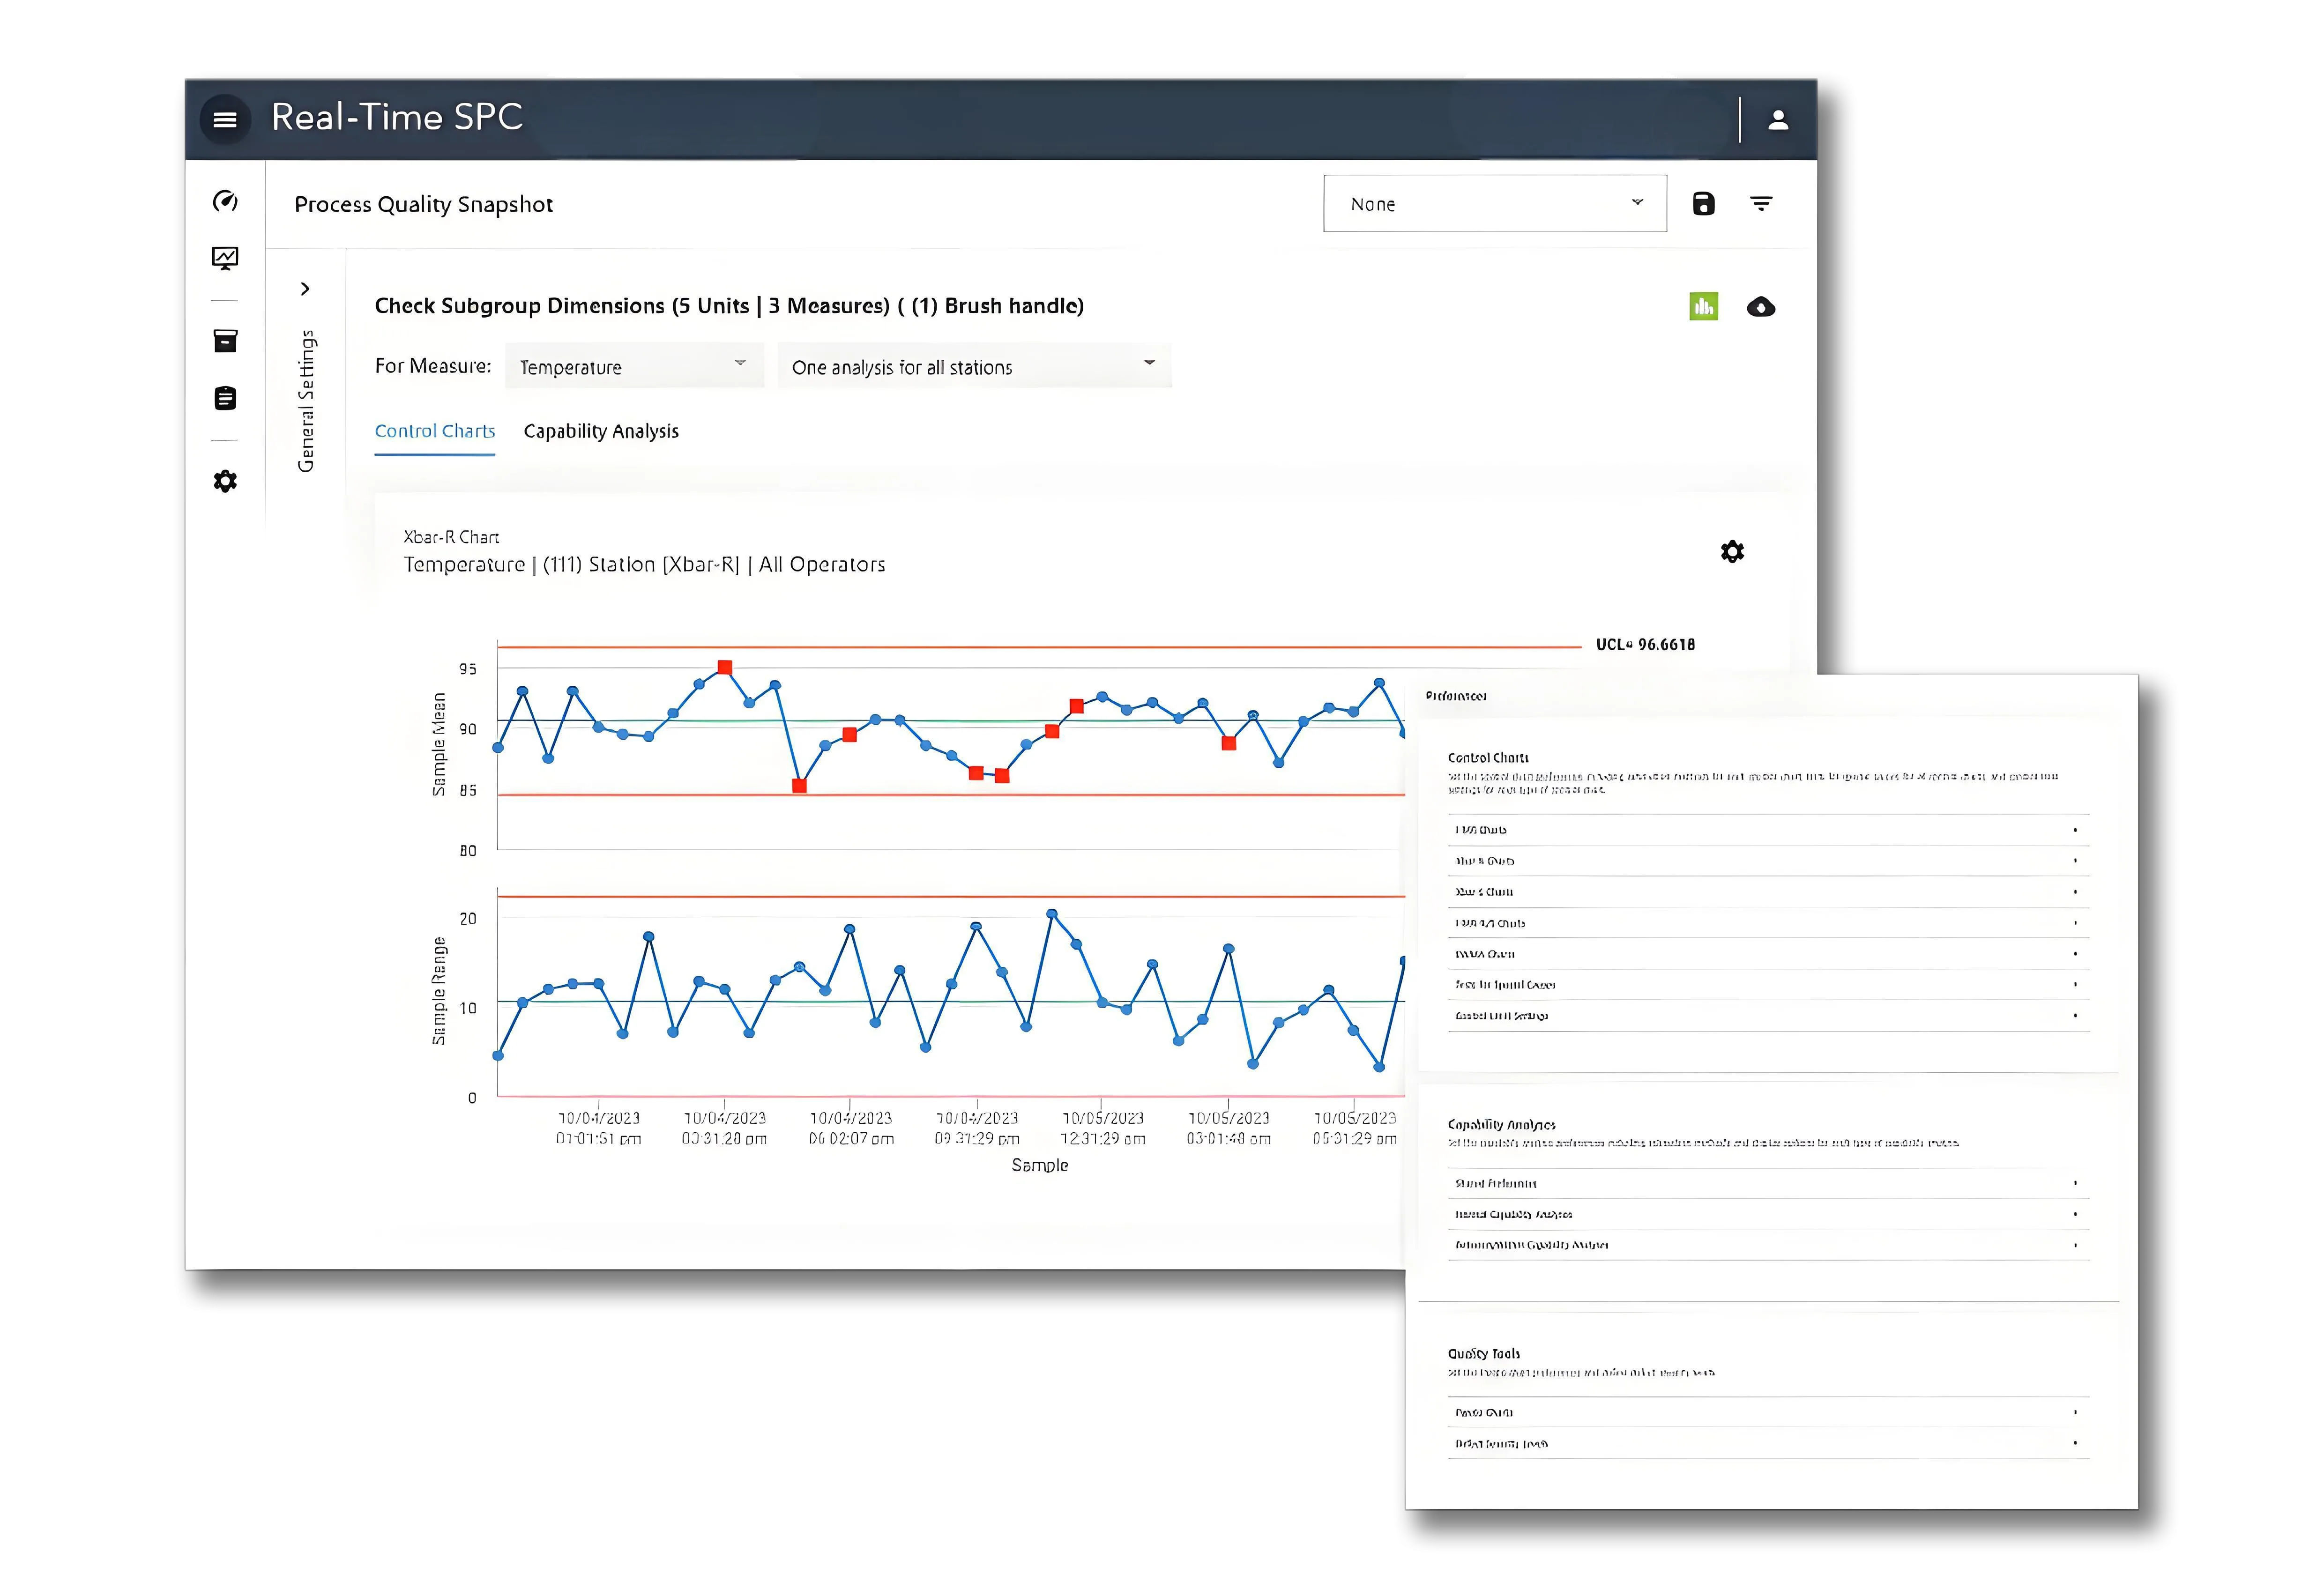
في عملية التنسيب SMT, ملكنا مصنع PCBA استخدم مخطط التحكم X-bar-R لمراقبة سمك معجون اللحام:
خط الوسط CL=120مم
UCL=125مم,LCL=115مم
عندما أظهرت سبع نقاط متتالية اتجاها تصاعديا, تحذير في الوقت المناسب منع عيوب اللحام دفعة.
ثالثا. تطور الأداة في ظل التحول الرقمي
حققت أنظمة إدارة الجودة الحديثة تكامل الأدوات:
1. منصة APQP الرقمية:
قامت الشركة المصنعة للمركبة الكاملة بتقصير دورة التطوير بمقدار 40% من خلال نظام PLM.
2. FMEA يحركها الذكاء الاصطناعي:
الاستفادة من البيانات التاريخية لتدريب نماذج التنبؤ بالمخاطر, تحسين دقة تحديد الفشل من خلال 35%.
3. إنترنت الأشياء+SPC:
انتشرت شركتنا 2000 أجهزة الاستشعار في مراكز التصنيع باستخدام الحاسب الآلي, تحقيق التصور في الوقت الحقيقي لقدرات العملية أثناء طحن ثنائي الفينيل متعدد الكلور.
رابعا. دراسات حالة نموذجية في تطبيقات الصناعة
قضية 1: إنتاج حزمة بطاريات مركبات الطاقة الجديدة
- مزيج التطبيق: أبكب + دفميا + مسا
- اختراق المفتاح: تحسين إمكانية تكرار نتائج قياس تباعد الخلايا MSA من 22% ل 8%, وزيادة قوة توسيع الوحدة CPK من 1.0 ل 1.5.
قضية 2: تصنيع المعدات الطبية ثنائي الفينيل متعدد الكلور
- مزيج الأداة: بميا + توافق آراء ساو باولو + CP
- تأثير التنفيذ: شركتنا لوحة ثنائي الفينيل متعدد الكلور انخفض الانحراف المعياري للتحكم في المعاوقة من 3Ω إلى 0.8Ω, تحقيق أ 100% معدل النجاح الأول في PPAP للعميل.
V. خارطة طريق التنفيذ ودليل تجنب المخاطر
طريقة مقدمة ثلاثية المراحل:
1. فترة بناء الأساس (6 شهور):
أكمل التحقق من نظام MSA وإنشاء نقاط تحكم SPC أساسية.
2. فترة تكامل النظام (12 شهور):
دمج عمليات APQP وFMEA.
3. فترة التمكين الرقمي (18 شهور):
بناء منصة عالية الجودة للبيانات الضخمة.
تحذير من الأخطاء الشائعة:
- علاج FMEA على أنه أ “وثيقة ورقية للامتثال للتدقيق.”
- استخدام القيم النظرية بدلاً من بيانات العملية لحدود التحكم SPC.
- تجاهل التحليل الخطي لنظام القياس في MSA.
خاتمة
عندما تشكل هذه الأدوات الستة نظامًا بيئيًا عضويًا, شركتنا تحقق فائدة مركبة 20% تخفيض تكاليف الجودة, 35% انخفاض في شكاوى العملاء, و 30% دورة مختصرة من تصميم منتج ثنائي الفينيل متعدد الكلور إلى التسليم (وفق UGPCB التقرير المالي للشركة). وسط موجة تعزيز قدرة التصنيع الذكي في المصنع, يتم تنشيط هذه الأدوات الكلاسيكية في شكل رقمي, تمكين التطور السريع لشركتنا بشكل مستمر.

هذا حقا أجاب على الجانب السلبي, شكرًا!