Quando uno smartphone pieghevole completa il suo 100.000esimo ciclo mantenendo stabile l'integrità del segnale, oppure quando un dispositivo medico impiantabile trasmette dati precisi dopo migliaia di flessioni all'interno del corpo umano, l'eroe non celebrato dietro questa performance apparentemente semplice è il PCB rigido-flessibile. Questa tecnologia rappresenta un preciso atto di equilibrio tra tre dimensioni: prestazioni elettriche, struttura meccanica, e scienza dei materiali.
Il mercato globale dei PCB Rigid-Flex ha raggiunto i USD 27.2 miliardi di 2025, con la dimensione del mercato cinese che si avvicina al RMB 18.6 miliardi, che rappresenta una crescita anno su anno di 9.4%. Spinto dalla crescita esplosiva delle comunicazioni 5G, elettronica automobilistica, e dispositivi indossabili, I PCB rigidi-flessibili si sono evoluti da un “soluzione opzionale” ad a “tecnologia obbligatoria.” Tuttavia, qualsiasi sottile svista nella progettazione o nella produzione può provocare guasti sistemici nella trasmissione del segnale ad alta frequenza o in scenari di flessione ripetuti. Questo articolo fornisce un esame sistematico delle specifiche di progettazione principali e delle linee guida pratiche per il layout PCB Rigid-Flex, basato su IPC‑6013D, IPC‑2221, IPC‑2223, e gli standard IPC‑TM‑650.

IO. Considerazioni strategiche pre-progettazione: Innanzitutto l'integrità del segnale
La progettazione del PCB Rigid-Flex inizia con una valutazione preventiva dell'integrità del segnale (E). A differenza dei tradizionali PCB rigidi, Le tavole Rigid‑Flex presentano discontinuità intrinseche nei materiali, struttura, e proprietà elettromagnetiche tra la sezione rigida (FR‑4) e la sezione flessibile (poliimmide). Quando le frequenze del segnale superano 20 MHz e lunghezze di traccia superano 5 cm, i conduttori mostrano caratteristiche di linea di trasmissione pronunciate. Le discontinuità dell'impedenza portano direttamente a riflessioni del segnale, crosstalk, e interferenza elettromagnetica.
La valutazione preliminare alla progettazione deve concentrarsi su tre dimensioni critiche:
Prestazioni elettriche: La trasmissione del segnale ad alta velocità richiede un controllo preciso dell'impedenza caratteristica. La costante dielettrica (Non so) di FR‑4 a sezione rigida varia da 4.4 A 4.7, con un fattore di dissipazione (Df) Di 0.015 A 0.025. Al contrario, poliimmide a sezione flessibile (PI) presenta un Dk di circa 3.4 e un Df di soli 0.005. Questa disparità significa che larghezze di traccia identiche producono un'impedenza caratteristica significativamente più elevata nella sezione flessibile, creando ciò che gli ingegneri chiamano an “gradino di impedenza” a meno che le larghezze delle tracce o gli spessori dielettrici non siano regolati di conseguenza.
Adattabilità della struttura meccanica: La zona di transizione rigido-flessibile rappresenta un'area ad alto rischio di concentrazione dello stress. Pastiglie, vias, e gli angoli della traccia non devono mai essere posizionati nella zona flessibile. Le tracce devono essere parallele all'asse di piegatura. Secondo le linee guida IPC‑2223, il raggio di curvatura minimo per le applicazioni flessibili statiche deve essere ≥ 6 volte lo spessore totale del pannello, mentre le applicazioni flessibili dinamiche richiedono ≥10 volte lo spessore totale.
Gestione termica: La poliimmide presenta un coefficiente di dilatazione termica dell'asse Z (Cte) di 50‑90 ppm/°C, mentre FR‑4 registra solo approssimativamente 17 ppm/° C.. Questo disadattamento CTE genera stress interno durante il ciclo termico e rappresenta una causa primaria di delaminazione e fessurazione della microvia.
Ii. Foratura posteriore: Lo strumento chirurgico di precisione per segnali ad alta velocità
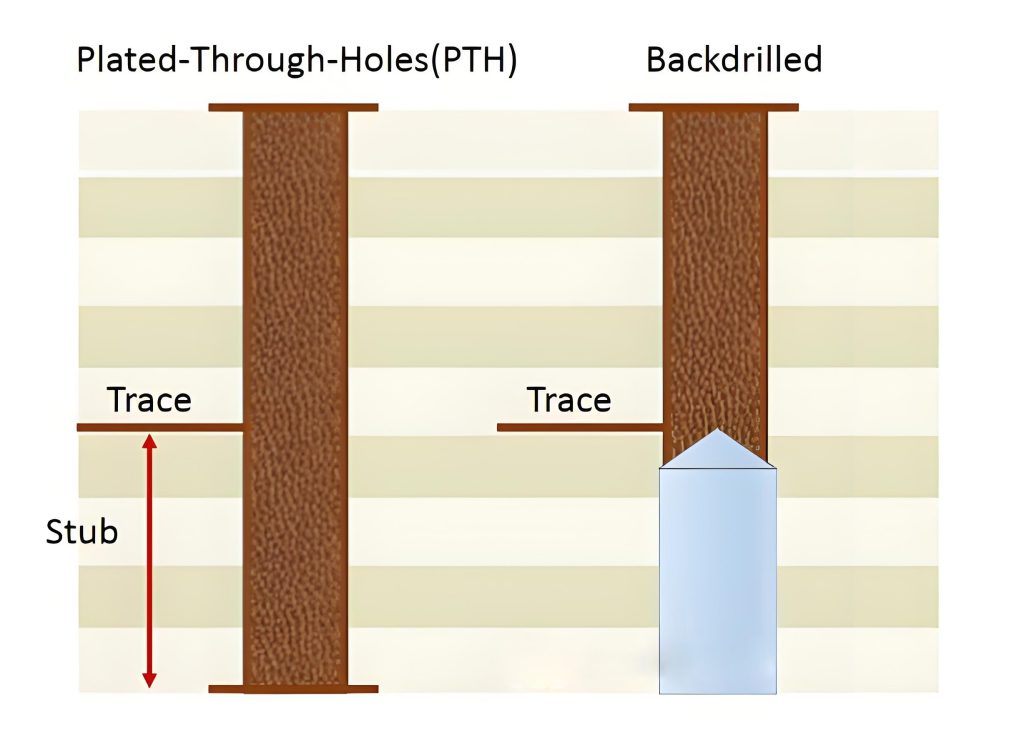
Nei PCB Rigid‑Flex multistrato, fori passanti placcati (PTHS) attraversare l'intero spessore del pannello. Quando i segnali ad alta velocità richiedono solo connessioni interstrato a livelli specifici, il barile di rame in eccesso oltre lo strato bersaglio forma a “troncone.” Per materiale FR‑4, uno stub da 100 mil genera una risonanza di un quarto d'onda a 15 GHz, causando una deviazione dell'impedenza dai valori target di oltre ±10%. A 10 GBPS, la perdita di inserzione aumenta di circa 1.5 dB/pollice a causa degli effetti stub. Alle frequenze delle onde millimetriche di 28 GHz e superiori, gli stub possono anche funzionare come antenne unipolari, causando perdite di radiazioni energetiche.
La perforazione posteriore affronta questa sfida eseguendo una perforazione secondaria, operazione di perforazione a profondità controllata per rimuoverli con precisione “assassini invisibili.”
2.1 Calcolo della profondità di perforazione posteriore e controllo della tolleranza
Il calcolo teorico della profondità di foratura posteriore segue questa formula:
Profondità del foro posteriore = spessore totale del PCB – Distanza dalla superficie di ingresso allo strato di arresto + Valore di compensazione del processo
Il valore di compensazione del processo varia tipicamente da 0.05 mm a 0.15 mm. Per requisiti di tolleranza, le schede ad alta frequenza richiedono il controllo della deviazione della profondità entro ±0,025 mm, mentre i pannelli convenzionali devono soddisfare ±0,05 mm. Il diametro del trapano posteriore dovrebbe essere 0.15 mm a 0.3 mm più grande del PTH originale (0.2 mm consigliato) per garantire la completa rimozione del moncone di rame.
2.2 Vincoli critici per il processo di perforazione posteriore
La documentazione di progettazione deve specificare esplicitamente i layer di destinazione (per esempio., “Punta posteriore L1‑L5”), tolleranze ammissibili, e valori di compensazione. Lo spessore dielettrico tra gli strati del trapano posteriore deve essere ≥ 0,17 mm, con tolleranza controllata entro ±10%. Una distanza minima di 0.1 mm deve essere mantenuto tra i fori posteriori e le tracce o i piani di rame adiacenti per evitare cortocircuiti dovuti a deviazioni della perforazione.
I dati empirici dimostrano che dopo il trattamento di perforazione posteriore, perdita di rendimento a 5 GHz migliora da -12 dB a -22 db, la perdita di inserzione migliora da -3.5 dB a -1.8 db, il jitter picco-picco diminuisce di 50%, e l'altezza degli occhi aumenta di 42%.
Iii. Corrispondenza di impedenza: Mantenere la continuità del segnale attraverso il confine rigido-flessibile
3.1 Calcolo dell'impedenza caratteristica
Impedenza caratteristica (Z₀) segue la teoria dei parametri distribuiti. Per linee a microstriscia di superficie, la formula di approssimazione comunemente usata è:
Z₀ = 87 / √(εr + 1.41) × ln[5.98H / (0.8W + T)]
Per stripline interna:
Z₀ = 60 / √εr × ln[4H / (0.67P(0.8W + T))]
Dove εr è la costante dielettrica, H è lo spessore dielettrico, W è la larghezza della traccia, e T è lo spessore del foglio di rame.
Nei PCB rigidi-flessibili, le differenze significative di εr e H tra le sezioni rigide e flessibili possono facilmente causare deviazioni di impedenza. In condizioni ideali, la tolleranza dell'impedenza del collegamento completo sul PCB Rigid-Flex deve essere controllata entro ±5% per soddisfare i requisiti di trasmissione del segnale ad alta frequenza.
3.2 Contromisure per la mutazione dell'impedenza nelle zone di transizione rigido-flessibili
Quando la sezione flessibile subisce una curva di 180° con raggio di curvatura inferiore a 5 mm, la deviazione di impedenza può superare 15%. Le strategie di mitigazione includono:
- Calcolo della zona indipendente: Calcolare le larghezze delle tracce e gli spessori dielettrici separatamente per le zone rigide e flessibili in base ai rispettivi parametri del materiale per garantire che ciascuna zona soddisfi in modo indipendente gli obiettivi di impedenza.
- Progettazione di transizione graduale: Implementa transizioni graduali della larghezza della traccia al confine rigido-flessibile anziché cambiamenti bruschi per ridurre al minimo le riflessioni.
- Consistenza del piano di riferimento: Assicurarsi che il piano di riferimento della traccia del segnale non subisca la conversione della modalità da microstrip a stripline durante la flessione.
IV. Selezione del materiale: Il determinante fondamentale della vita flessionale
4.1 Substrati flessibili: Adesivo vs. Senza adesivo
Poliimmide a base adesiva (per esempio., Serie DuPont Pyralux AP) offre una durata alla flessione di circa 10,000 cicli, adatto per applicazioni di controllo a bassa frequenza. Poliimmide senza adesivo (per esempio., Rogers ULTRALAM 3850) raggiunge una durata alla flessione superiore 100,000 cicli, supporta le larghezze di traccia riportate di seguito 50 μm, e presenta un Df pari a 0,002‑0,004, rendendolo la scelta preferita per l'alta frequenza, applicazioni ad alta velocità. Le soluzioni senza adesivo richiedono un sovrapprezzo del 30%‑60%..
4.2 Selezione lamina di rame: Ricotto laminato vs. Elettrodepositato
Ricotto Laminato (Ra) il rame offre un allungamento dello 0,2%‑0,3% e una durata alla flessione superiore 100,000 cicli, rendendolo obbligatorio per le applicazioni flessibili dinamiche. Elettrodepositato (Ed) il rame fornisce solo un allungamento 0.1% e durata alla flessione di 10.000‑50.000 cicli.Quando si richiedono preventivi, specificare sempre “Rame ricotto laminato” ai fornitori per evitare la sostituzione predefinita con rame ED.
4.3 Principio di abbinamento CTE
La differenza CTE tra substrati rigidi e flessibili deve essere ≤10 ppm/°C. Quando il differenziale CTE supera 15 ppm/° C., i tassi di fessurazione da flessione aumentano di 40%. Le combinazioni consigliate includono: Shengyi S1130 (CET=13ppm/°C) + DuPont Kapton HN (CET=12ppm/°C) per l'elettronica di consumo; Rogers RO4350B (CET=11ppm/°C) + Ube UPILEX‑S (CET=10ppm/°C) per applicazioni ad alta frequenza.
V. Indicatori chiave di prestazione e verifica dell'affidabilità
5.1 Qualità della trasmissione del segnale
Attraverso il layout strategico e la perforazione posteriore, garantire una trasmissione rapida del segnale, bassa attenuazione, e diafonia minima. L'obiettivo ideale di tolleranza dell'impedenza del collegamento completo è ≤±5%.
5.2 Prestazioni meccaniche
Le regioni flessibili devono resistere a flessioni ripetute senza cedimenti. Metodo IPC‑TM‑650 2.4.3 specifica la procedura di prova per la resistenza alla flessione dei materiali flessibili di cablaggio stampato. I materiali PI senza adesivo raggiungono una durata alla flessione dinamica superiore 10,000 cicli a 2 raggio di curvatura mm. Nelle applicazioni di fascia alta, le soluzioni ottimizzate in rame RA senza adesivo possono raggiungere una durata alla flessione di 100,000 A 1,000,000 cicli.
5.3 Test di gestione termica e affidabilità
La progettazione termica deve garantire la stabilità dei componenti ad alta potenza in condizioni operative. I test di affidabilità includono test di resistenza alla flessione (secondo IPC‑TM‑650), Screening dello stress ambientale (ESS), e test del ciclo termico (secondo la classe IPC‑6013D 2/3). IPC‑6013D definisce tre classi di prestazioni (Classe 1, Classe 2, e classe 3) per schede stampate flessibili in base alle applicazioni di utilizzo finale, e la classe di accettazione adeguata deve essere specificata in fase di progettazione.
VI. Manifattura e produzione: Principi di implementazione del DFM
6.1 Regole di progettazione
Secondo gli standard di progettazione generici IPC‑2221: Larghezza minima della traccia: 0.1 mm (4 mil); Spaziatura minima: 0.1 mm (4 mil); Anello anulare minimo: 0.05 mm (2 mil); Proporzioni massime: 10:1. Dimensione minima del foro di perforazione meccanica: 0.2 mm; Dimensione minima del foro di perforazione laser: 0.1 mm.
6.2 RDC e DFM
Controllo delle regole di progettazione (Repubblica Democratica del Congo) devono essere eseguiti rigorosamente durante la fase di progettazione per prevenire potenziali problemi di produzione. Progettazione per la produzione (DFM) deve tenere conto della precisione dell'attrezzatura, tolleranze dei materiali, e producibilità. Una zona di esclusione minima di 2 mm dovrebbero essere riservati al confine rigido-flessibile. Il ritiro della finestra del coverlay nelle zone flessibili deve essere ≥ 0,3 mm (per flessibilità dinamica).
6.3 Parametri di processo critici
Laminazione: 170-190°C, 20‑25 kg/cm², 60-90 minuti, vuoto <50 Papà. Perforazione laser: 100 microvia μm, tolleranza ±10μm.
La progettazione PCB Rigid‑Flex rappresenta un dialogo preciso tra gli ingegneri elettrici, ingegneri meccanici, e scienziati dei materiali. Tolleranze di perforazione posteriore a livello di micron (±0,05 mm) alla coerenza dell'impedenza del collegamento completo (± 5%), e dalla convalida della durata alla flessione di 100.000 cicli: ogni parametro rappresenta un compromesso a tre vie tra l'integrità del segnale, affidabilità meccanica, e producibilità.
Mentre l'industria avanza verso 112 Requisiti di certificazione ASIL‑D per segnali PAM4 Gbps e elettronica automobilistica, Design PCB rigido e flessibile sta passando da “guidato dall’esperienza” A “basato sui dati” metodologie. Padroneggiare gli standard fondamentali, incluso IPC‑6013D, IPC‑2221, e IPC‑2223, e comprendere la logica tecnica della perforazione posteriore, adattamento di impedenza, e selezione dei materiali, rappresenta una competenza essenziale per ognuno PCB ingegnere progettista.
Per consulenza sulla progettazione PCB Rigid‑Flex, PCB personalizzazione, o preventivi di produzione in volume, contattare un fornitore qualificato di PCB Rigid‑Flex per un rapporto DFM gratuito e un preventivo rapido.
Attribuzione origine dati:
I dati tecnici e le specifiche standard citati in questo articolo derivano dalle seguenti fonti autorevoli:
- IPC‑6013DSpecifiche di qualificazione e prestazione per schede stampate flessibili/rigido-flessibili (IPC)
- IPC‑2221Standard generico sulla progettazione di schede stampate (IPC)
- IPC‑2223Standard di progettazione sezionale per schede stampate flessibili (IPC)
- IPC‑TM‑650Manuale dei metodi di prova, Metodo 2.4.3 (IPC)
- Dati di controllo della profondità del processo di perforazione posteriore derivati dalla letteratura tecnica del settore
- Dati sulle prestazioni del materiale in poliimmide derivati dalla documentazione tecnica del fornitore
- Dati sulle dimensioni del mercato globale dei PCB rigidi flessibili derivati da rapporti di ricerche di settore