

Nella produzione di elettronica moderna, difetti di processo in PCB (Gruppo a circuito stampato) può comportare una ridotta affidabilità del prodotto, aumento dei costi di produzione, e persino fallimenti di progetti. Le statistiche mostrano che i difetti del processo PCBA rappresentano oltre 30% di guasti precoci nei prodotti elettronici, i principali tipi di guasto sono problemi ai giunti di saldatura e difetti di placcatura. Questa guida completa analizza sistematicamente dieci tipici difetti di processo in Produzione PCBA—dalla rugosità della placcatura e dalle particelle di rame alla rottura dei giunti di saldatura BGA—e fornisce Norma IPC-compiacente, soluzioni testate sul campo per aiutare gli ingegneri a migliorare la qualità e l'affidabilità dei prodotti.
1. Rugosità della placcatura: Il killer invisibile dell'uniformità della superficie
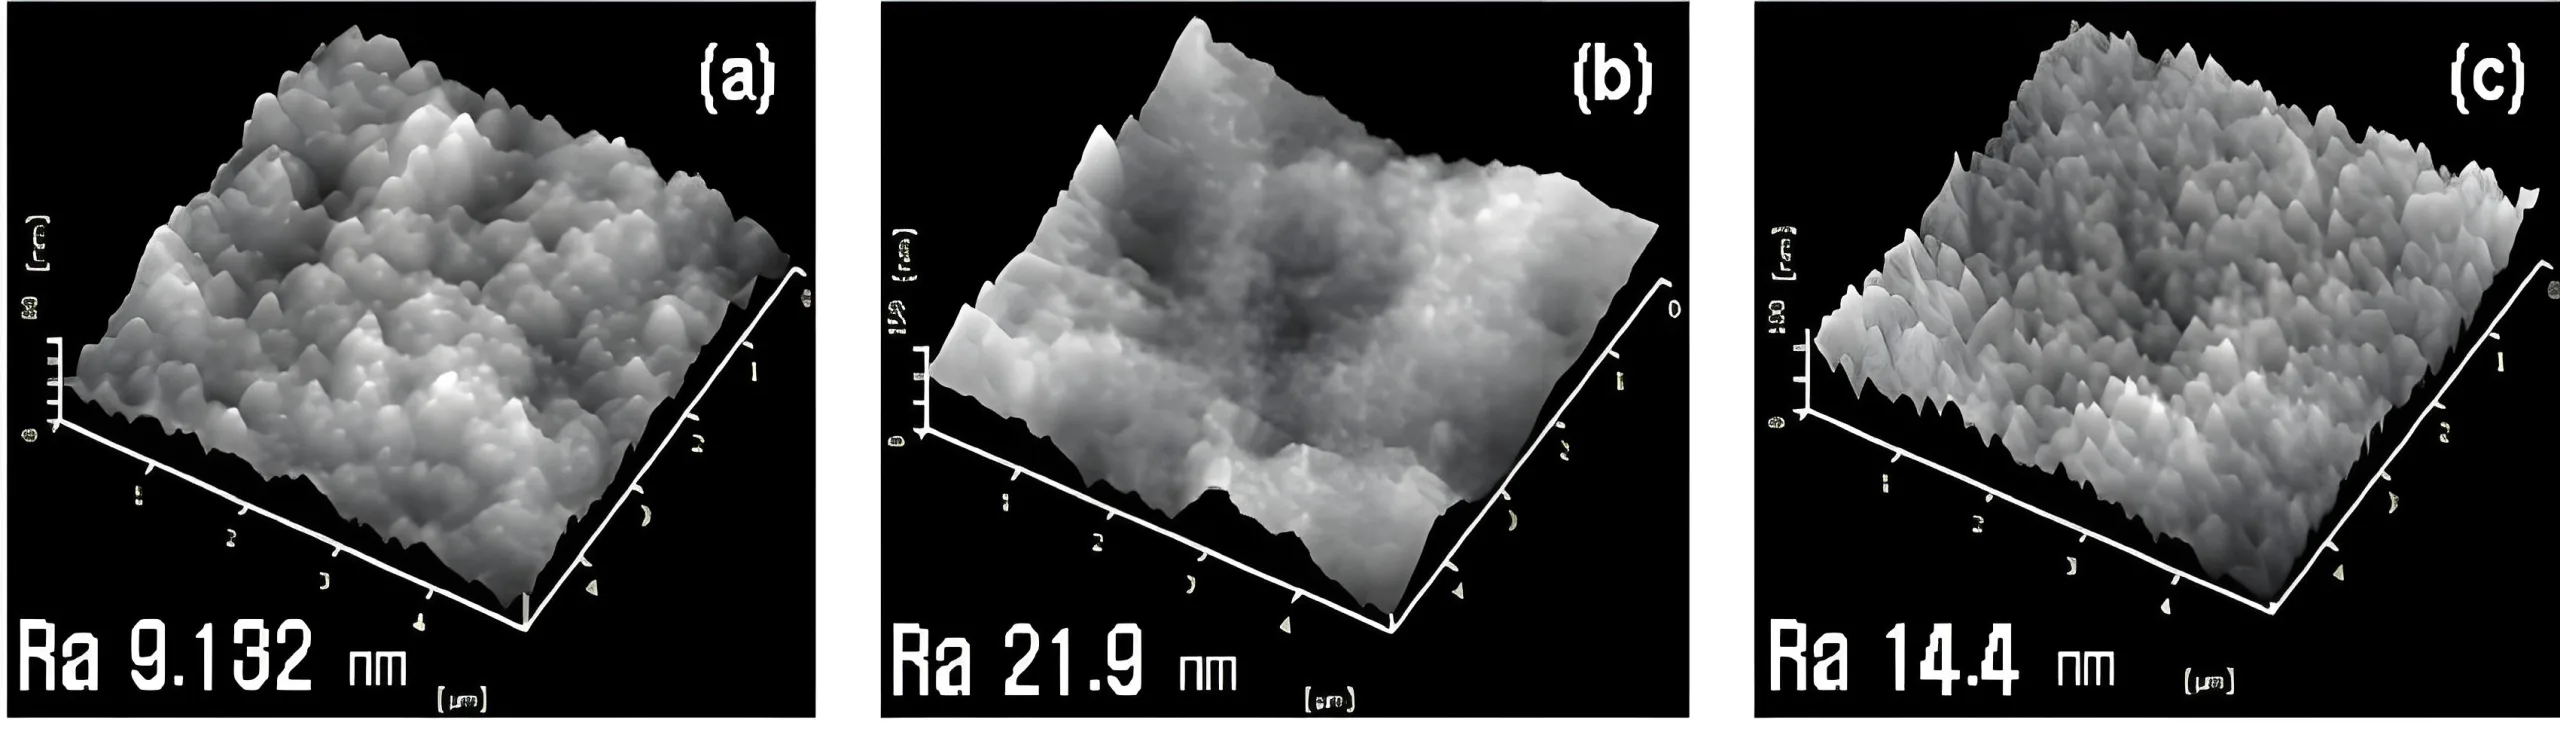
La rugosità della placcatura è un difetto comune Produzione di PCB, caratterizzato da bordi ruvidi o da una struttura superficiale granulare. La ruvidità dei bordi spesso deriva da una corrente eccessiva che causa una placcatura irregolare, mentre la rugosità del pannello intero è spesso il risultato di un contenuto insufficiente di brillantante in ambienti a bassa temperatura o di una preparazione inadeguata del pannello di rilavorazione.
Soluzioni:
- Regolare i parametri di placcatura: Ridurre la densità di corrente e calibrare gli amperometri per un'uscita stabile.
- Ottimizza l'utilizzo degli additivi: Supplementare sbiancanti a basse temperature per migliorare l'uniformità.
- Rafforzare il pretrattamento: Pulire accuratamente le schede di rilavorazione per rimuovere contaminanti e ossidi.
Secondo gli standard IPC, PCB di alta qualità deve mantenere una tolleranza sullo spessore del rame ≤5%. La rugosità della placcatura spesso supera 10% deviazione, con un impatto critico sulla capacità di trasporto di corrente.
2. Particelle di rame sulle superfici del PCB: Microcontaminazione nella catena di processo
Le particelle di rame si manifestano come grani di rame adesi sulla superficie del pannello, provenienti da fonti come l'elevata durezza dell'acqua sgrassante alcalina, guasti del sistema di filtraggio, attivatori contaminati nella placcatura in rame, o pulizia incompleta durante il trasferimento delle immagini.
Strategie di mitigazione:
- Migliorare la manutenzione del filtro: Sostituire regolarmente gli elementi filtranti per mantenere la pulizia della vasca.
- Ottimizza le sequenze di lavaggio: Garantire un risciacquo accurato dopo il trasferimento dell'immagine e ridurre al minimo il tempo di conservazione del pannello.
- Monitorare i parametri del bagno: Controllare il contenuto di rame e l'acidità, utilizzando anodi di rame fosforizzato con distribuzione uniforme.
3. Denocciolatura della placcatura: Il killer silenzioso della placcatura discontinua
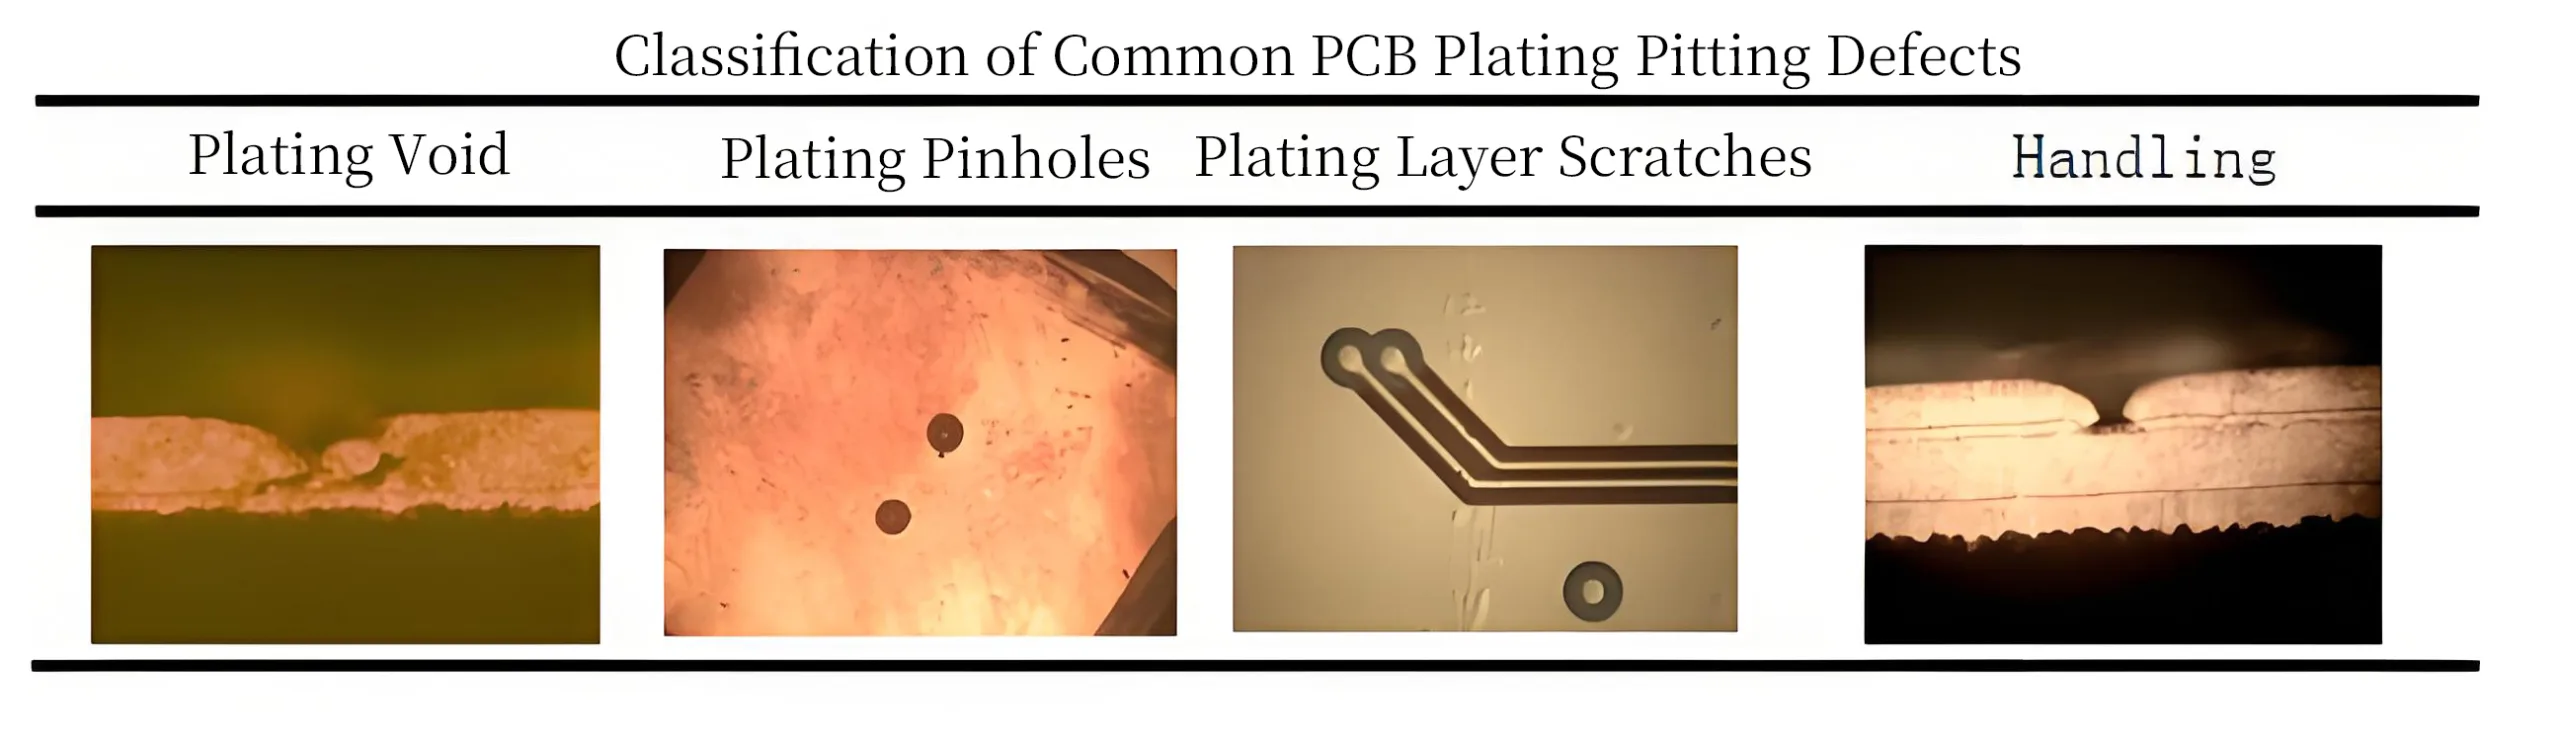
Gli alveoli della placcatura appaiono come vuoti irregolari sulle superfici del PCB, causati da grucce contaminate da una pulizia inadeguata, apparecchiature per l'immagine non mantenute, o acqua dura nei processi di pre-galvanica.
Soluzioni:
- Implementare protocolli di pulizia approfondita per i ganci di placcatura in rame.
- Pianificare la manutenzione regolare delle apparecchiature di imaging per garantire uno sviluppo pulito.
- Utilizzare acqua deionizzata durante la preplaccatura e sostituire tempestivamente i rivestimenti usurati dei supporti.
4. Smerigliatura della superficie e incoerenza del colore: Difetti visivi con molteplici cause
Lo sbiancamento della superficie e le variazioni di colore derivano da un'agitazione irregolare dell'aria che causa variazioni dello spessore della placcatura, pompe filtro che perdono, filtri di cotone contaminati, concentrazioni di micromordenzanti sbilanciate, scarsa qualità dell'acqua, o collegamenti anodici difettosi.
Misure di miglioramento:
- Regolare le posizioni degli erogatori d'aria per un'agitazione uniforme.
- Sostituire i media filtranti qualificati per controllare i contaminanti organici.
- Ottimizza i processi di microincisione, migliorare la qualità dell’acqua, e verificare le connessioni dell'anodo.
Figura: L'ispezione di qualità delle schede PCBA al microscopio ad alto ingrandimento rivela rugosità della placcatura e particelle di rame: difetti critici che richiedono attenzione.
5. Difetti di saldatura del dispositivo a foro passante: Sfide di affidabilità
Difetti di saldatura THD, ad esempio 8.7% false saldature nei quadri di controllo industriali, derivano da tre questioni fondamentali:
- Fattori materiali: Variazioni nella densità della trama della fibra di vetro causano una distribuzione non uniforme del calore.
- Fattori di processo: Profilazione della temperatura inadeguata durante la rilavorazione manuale.
- Fattori di progettazione: Rapporti d'aspetto (diametro del foro/diametro del perno) sotto l'IPC 1.5 raccomandazione.
Protocolli di ottimizzazione:
- Controllo dinamico della temperatura: Regolare le temperature del saldatore in base alla temperatura di transizione vetrosa del PCB (Tg).
- Ausili per la bagnatura: Utilizzare un flusso no-clean classificato ROL1 con “bagnatura secondaria” tecniche.
- Controllo del processo: Implementare il monitoraggio della temperatura a tre zone e la tracciabilità dei materiali.
Post-implementazione, i tassi di riempimento della saldatura sono aumentati 68% A 93%, ciclo termico (-40° C ~ 125 ° C.) tassi di superamento raggiunti 100%, e il tempo di rilavorazione è diminuito 4.2 A 1.8 minuti per unità.
6. Guasti HDI Blind Via e Pad: Rischi di affidabilità ad alta densità
Schede HDI sfruttare i via ciechi e l'impilamento fine per progetti compatti, ma introdurre rischi come:
- Cieco per affidabilità: La tolleranza della perforazione laser deve rimanere entro ±0,02 mm per evitare disallineamenti.
- Svuotamento nelle pareti dei fori: Squilibri di pH o attivatori insufficienti durante la ramatura chimica.
- Spessore del rame insufficiente: L'IPC impone ≥20μm per le pareti PTH, tuttavia persistono aree sottili.
Soluzioni:
- Monitoraggio dello spessore in tempo reale tramite micrometri laser in linea (Tolleranza di ±1μm).
- Costruisci database di compatibilità per sistemi di flusso di saldatura e substrato.
- Distribuire sensori ambientali (temperatura/umidità/COV) con soglie di allarme automatico.
7. Difetti dei bordi del processo: Fonti sottovalutate di reazioni a catena
Difetti dei bordi (sbavature, fori degli utensili disallineati, delaminazione) aumentare i tassi di difetto complessivi di 10-15%. Lo dimostrano le medie del settore 2.2% tassi di difetto per problemi legati ai bordi, con conseguenze incluse:
- Disallineamento dei fori dell'utensile >0.1riduzione di mm SMT precisione di posizionamento fino a 0,2 mm (standard: 0.1mm).
- La delaminazione dei bordi indebolisce l'integrità strutturale 30% e aumentando l'attenuazione del segnale 15-20%.
- Bave che causano rischi di ponti di saldatura e danneggiano gli ugelli pick-and-place.
Il sistema di controllo olistico di UGPCB:
- Sollievo dallo stress: Acclimatare i substrati a 25±1°C/50±5% RH per 12 ore.
- Foratura di precisione: 0.003macchine con precisione al mm con database di velocità di spessore.
- Tracciabilità completa: Integrazione MES per il monitoraggio dei difetti in tempo reale.
Queste misure hanno ridotto i tassi di difetti dei bordi a <0.1%, molto al di sotto del 2.2% Media del settore.
Figura: La microscopia dei difetti dei bordi rivela il disallineamento degli utensili e le bave che influiscono sulla precisione dell'SMT.
8. Rottura del giunto di saldatura e interruzione dei componenti: Doppi fallimenti del processo materiale
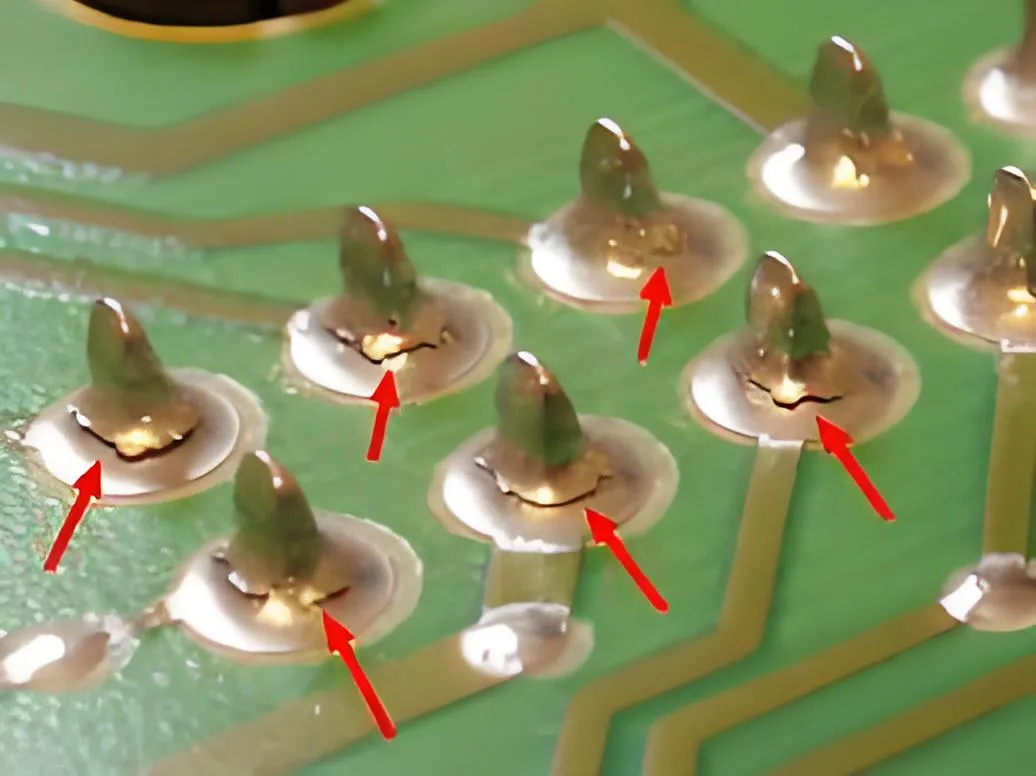
Rottura del giunto di saldatura, un difetto critico del PCBA, spesso è dovuto alla corrosione dello strato di nichel durante la placcatura ENIG. Il nichel ossidato forma IMC non uniformi con la saldatura, portando a crepe nell'interfaccia IMC-nichel.
Miglioramenti del processo:
- Controllo del fosforo: Ridurre la durata del bagno di nichel chimico per aumentare il fosforo (gamma alta P).
- Spessore del nichel: Mantenere ≥4μm per ridurre al minimo la vaiolatura.
- Spessore dell'oro: Limite a ≤0,1μm con tempo di immersione ridotto.
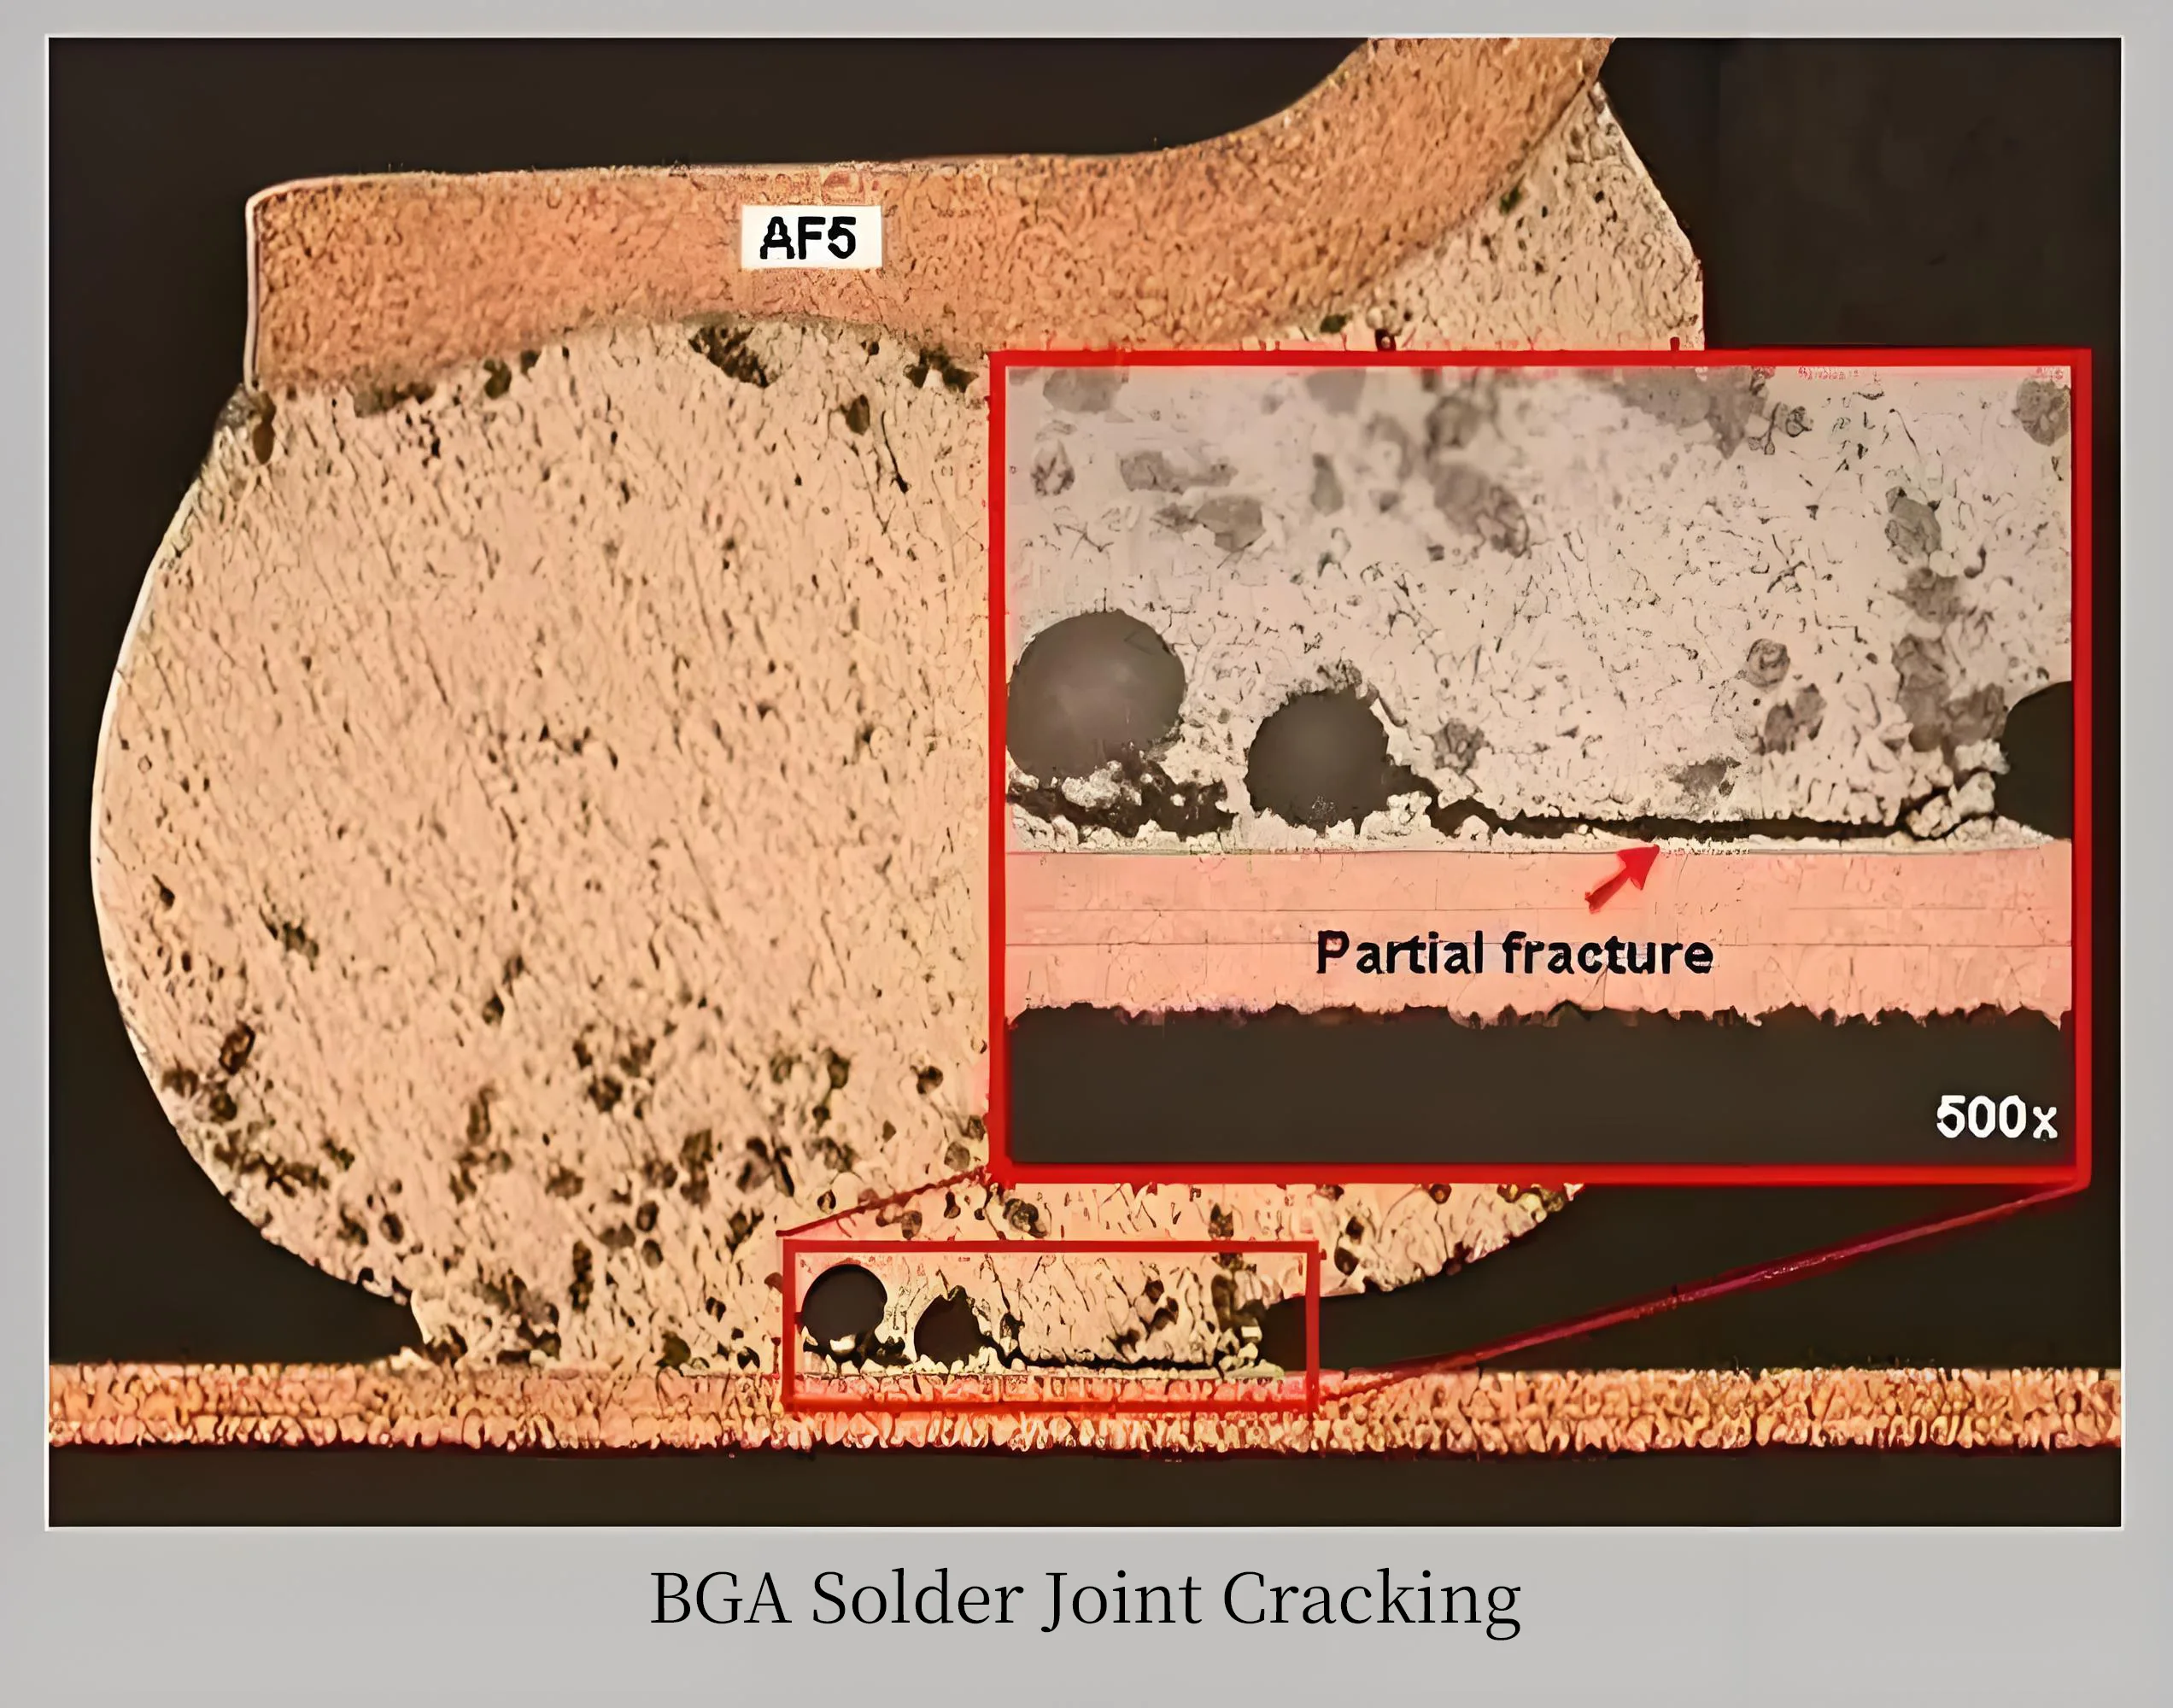
9. Guasti dei giunti di saldatura BGA: Microfessure e concentrazione dello stress
Giunti BGA (0.4passo mm, 0.2altezza mm) sono soggetti a microfessurazioni sotto vibrazione o shock termico. Un servitore ISU caso ha mostrato 300% test di aumento della resistenza post-vibrazione.
Soluzioni:
- Ottimizzazione del layout: Evitare il posizionamento improprio delle viti del dissipatore di calore che stressa i BGA.
- Controllo della flessione: Ridurre al minimo le flessioni ripetute per evitare il sollevamento del cuscinetto.
- Abbinamento dei materiali: Selezionare substrati/saldature con CTE abbinato (per esempio., FR-4 ad alta Tg a 8 ppm/°C rispetto a. standard 15ppm/°C).
10. Progettazione termica inadeguata: Crisi dei componenti a caldo
Il guasto dei componenti indotto dal calore è comune. Un brevettato “PCB blind-via con dissipatore di calore integrato” migliora le prestazioni termiche tramite cavità interne e dissipatori di calore ad alta efficienza, dissipando rapidamente il calore e riducendo i rischi di danni termici.
Caratteristiche di design innovative:
- Le cavità termiche aumentano il trasferimento termico dissipatore-scheda e il raffreddamento complessivo.
- I dissipatori di calore assorbono e diffondono il calore del PCB, con il flusso d'aria che trasferisce efficientemente il calore.
Tabella riepilogativa di riferimento:
| Tipo di difetto | Media del settore. | Tasso migliorato | Parametri di controllo chiave |
|---|---|---|---|
| Difetti dei bordi | 2.2% | 0.1% | Precisione di foratura 0,003 mm, 12h acclimatazione |
| Saldatura falsa THD | 8.7% | 0.9% | Proporzioni ≥1,5, controllo della temperatura a tre zone |
| Foro a parete in rame | – | IPC ≥20μm | Tolleranza sullo spessore ±1μm |
| Tasso di riempimento della saldatura | 68% | 93% | Profilo dinamico: 280°C/3s + 380°C/2s |
Il controllo e la prevenzione sistematici del processo possono mitigare la maggior parte dei difetti PCBA. La collaborazione con fornitori esperti e l'implementazione di solidi sistemi di qualità sono fondamentali per migliorare l'affidabilità del PCBA. Per soluzioni PCBA ad alta affidabilità e consulenze tecniche, contatto noi oggi.

alcune informazioni davvero interessanti , ben scritto e generalmente geniale per l'utente.