

Nel settore della produzione elettronica, il tasso di rendimento del PCBA (Gruppo a circuito stampato) la lavorazione incide direttamente sui costi di produzione e sulla competitività del mercato. Ricerca basata su IPC gli standard internazionali indicano che fino a 80% dei difetti di produzione possono essere identificati e ottimizzati durante la fase di progettazione.
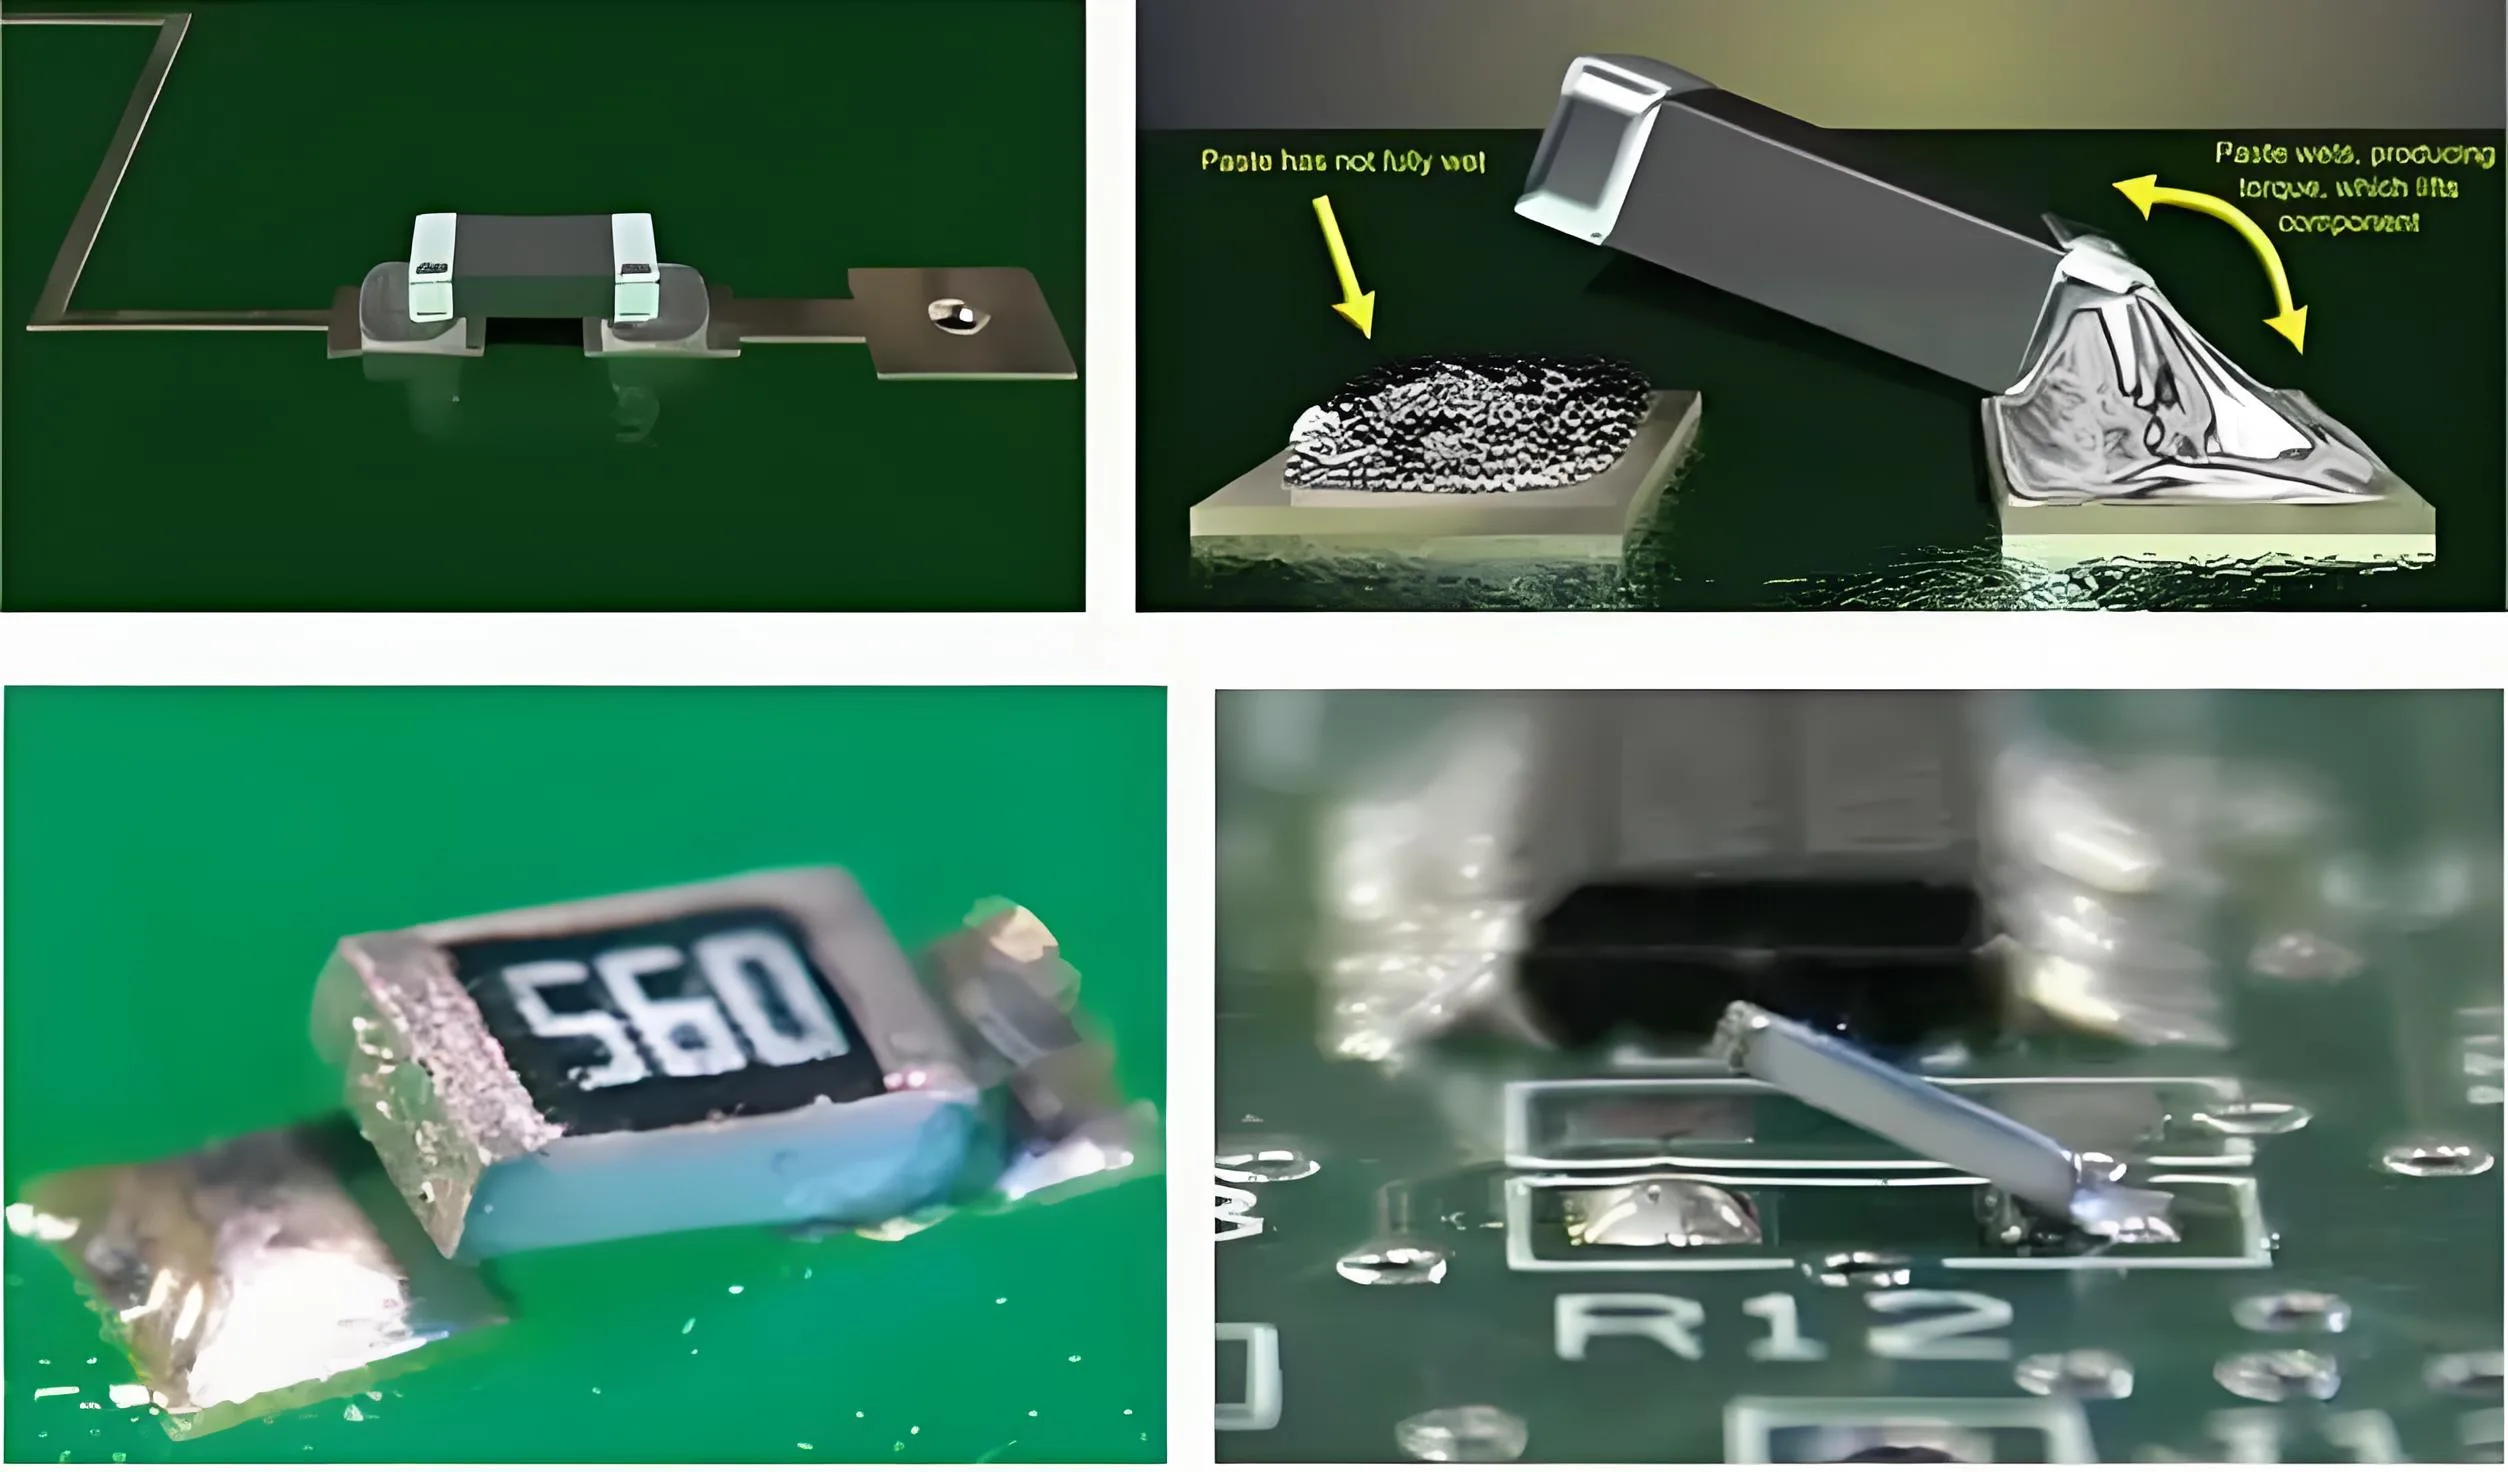
Nel SMT (Tecnologia a montaggio superficiale) processo di assemblaggio, il difetto di rimozione definitiva, ovvero il caso in cui un'estremità di un componente del chip si solleva dal pad (come mostrato nella Figura 1)- è uno dei problemi più comuni. Si verifica frequentemente in componenti passivi di piccole dimensioni, particolarmente 0402 condensatori e resistori a chip. Questo articolo fornisce un'analisi approfondita, basato sulla progettazione degli esperimenti (DOE) metodologia, della relazione tra errata registrazione dello stencil e difetti di rimozione, e propone soluzioni pratiche ed efficaci.
-
Meccanismo e impatto dei difetti di rimozione definitiva
La causa fondamentale del tombstone è uno squilibrio nella tensione di saldatura sui due terminali di un componente. Quando la pasta saldante si scioglie, differenze nella tensione superficiale o tempi di fusione asincroni possono far sì che il componente venga tirato verso l'alto all'estremità dove la pasta saldante si scioglie più tardi.
1.1 Meccanismo di formazione dei difetti di Tombstone
Durante la saldatura a riflusso, vengono riscaldate sia la superficie superiore che quella inferiore del componente chip. Generalmente, il tampone con l'area esposta più grande si riscalda per primo, raggiungere una temperatura superiore al punto di fusione della pasta saldante. Di conseguenza, l'estremità del componente che viene successivamente bagnata viene spesso sollevata dalla tensione superficiale della saldatura già fusa sull'estremità opposta.
Formula di bilanciamento della tensione di saldatura:
F_rete = F1 – F2 = γ_lv (cosθ₂ – cosθ₁) · l
Dove:
F_net è la forza di tensione netta,
γ_lv è la tensione superficiale liquido-vapore,
θ è l'angolo di contatto,
L è la lunghezza del pad.
1.2 Fattori che contribuiscono ai difetti di rimozione definitiva
Basato sull'analisi dei dati sul campo, i difetti di rimozione definitiva sono influenzati principalmente dai seguenti fattori:
-
Progettazione PCB Fattori (30%): Design di dimensioni irregolari del pad e layout non ottimale
-
Materiale Fattori (25%): Scarsa saldabilità dei componenti, terminazioni ossidate
-
Fattori di processo (45%): Registrazione errata della pasta saldante, precisione di posizionamento insufficiente, profilo di temperatura di saldatura a riflusso improprio
-
Progettazione e metodologia sperimentale del DOE
Per risolvere il problema della rimozione definitiva causato da un'errata registrazione su una stampante stencil DEK, il team tecnico di UGPCB ha progettato un DOE rigoroso per identificare la combinazione ottimale dei parametri di processo.
2.1 Obiettivi sperimentali e definizione del valore caratteristico
Valore caratteristico: Registrazione errata della pasta saldante (unità: mm)
Tipo caratteristico: Più piccolo è, meglio è
-
Apparecchiature di misurazione: AOI (Ispezione ottica automatizzata)
-
Metodo di misurazione: Per ogni combinazione, misura 10 assi. Su ogni tavola, misurare l'errata registrazione della pasta saldante su cinque 0402 cuscinetti dei componenti, e prendi il valore massimo come errore di registrazione per quella scheda.
-
Metodo di calcolo: Il valore medio di errori di registrazione nel 10 board viene preso come valore di errata registrazione per quella combinazione di parametri.
2.2 Selezione di fattori fissi e sperimentali
Fattori fissi:
-
Tipo di scheda: Lago di roccia (Intel)
-
Linea di produzione: Linea 14
-
Stencil: Lo stesso stencil utilizzato ovunque
-
Tergipavimento: Lo stesso set di spatole utilizzato ovunque
-
Condizioni meccaniche: L'attrezzatura è stata sottoposta a manutenzione
Fattori sperimentali:
-
Fattore A: Tempo di mantenimento del vuoto (Controlla il livello di forza del vuoto regolando la durata del tempo di attesa)
-
Fattore B: Larghezza della rotaia del trasportatore (Regola la larghezza per fissarla PCB e impedire il movimento)
-
Fattore C: Pressione della racla
-
Fattore D: Velocità di stampa
-
Fattore E: Distanza tra i segni fiduciari
-
Risultati sperimentali e analisi
L'esperimento è stato condotto in due fasi: la prima fase è stata sottoposta a screening per fattori significativi, e la seconda fase ha ottimizzato la combinazione dei parametri.
3.1 Conclusioni della prima fase
Effetti dei fattori significativi: UN, A.D (interazione), CD (interazione), E
Fattori selezionati per la Fase Due: UN, C, D, E
Fattori altamente significativi: UN, A.D, CD
Ritrovamento inaspettato: Fattore B (Larghezza della rotaia del trasportatore), inizialmente ritenuto molto influente, non ha mostrato alcun effetto significativo. Gli effetti più significativi sono stati gli effetti di interazione.
3.2 Esperimento della seconda fase e analisi ANOVA
I risultati dell’ANOVA hanno indicato che i fattori A, C, e D non erano significativi nella seconda fase. Ciò suggerisce che le principali variazioni osservate erano dovute a errori casuali, indicando che l'ottimizzazione dei parametri aveva raggiunto un livello quasi ottimale.
-
Parametri di processo ottimali e standardizzazione
Sulla base dei risultati sperimentali, sono stati determinati i parametri ottimali del processo produttivo:
Tavolo 1: Confronto dei parametri di processo prima e dopo il miglioramento
| Parametro | Pre-miglioramento | Post-miglioramento | Modifica |
|---|---|---|---|
| Pressione della racla | 6.0 KG | 5.4 KG | Diminuire 10% |
| Velocità di stampa | 40 MM/SEC | 50 MM/SEC | Aumento 25% |
| Tempo di mantenimento del vuoto | 0.4 SEZ | 0.4 SEZ | Nessun cambiamento |
| Distanza del marchio fiduciario | 361.9 | 361.9 | Nessun cambiamento |
| Larghezza della rotaia del trasportatore | 244.3 | 244.3 | Nessun cambiamento |
Motivazione della combinazione di parametri selezionata:
-
Fattore A (Tempo di mantenimento del vuoto): Selezionato 0.4 SEC entro l'intervallo 0,4~0,8 SEC per ridurre al minimo la perdita di tempo della stampante.
-
Fattore C (Pressione della racla): Selezionato il livello inferiore di 5.4 KG, poiché una pressione eccessiva può causare la deformazione dello stencil e il deposito di pasta saldante più spessa.
-
Fattore D (Velocità di stampa): Selezionato 50 MM/SEC, poiché velocità più elevate possono portare a uno scarso rilascio della pasta saldante.
-
Valutazione dei benefici e analisi dei costi
Dopo l'ottimizzazione dei parametri di processo, sono stati ottenuti notevoli benefici economici e miglioramenti della qualità:
5.1 Risultati di miglioramento della qualità
Il tasso di difetti di rimozione definitiva è diminuito da 29% A 18%, UN 11 riduzione del punto percentuale. Calcolato secondo gli standard IPC-7912, l'indice di capacità del processo Cp è migliorato da 0.89 A 1.32, e Cpk è migliorato da 0.72 A 1.08.
5.2 Calcolo del beneficio economico
-
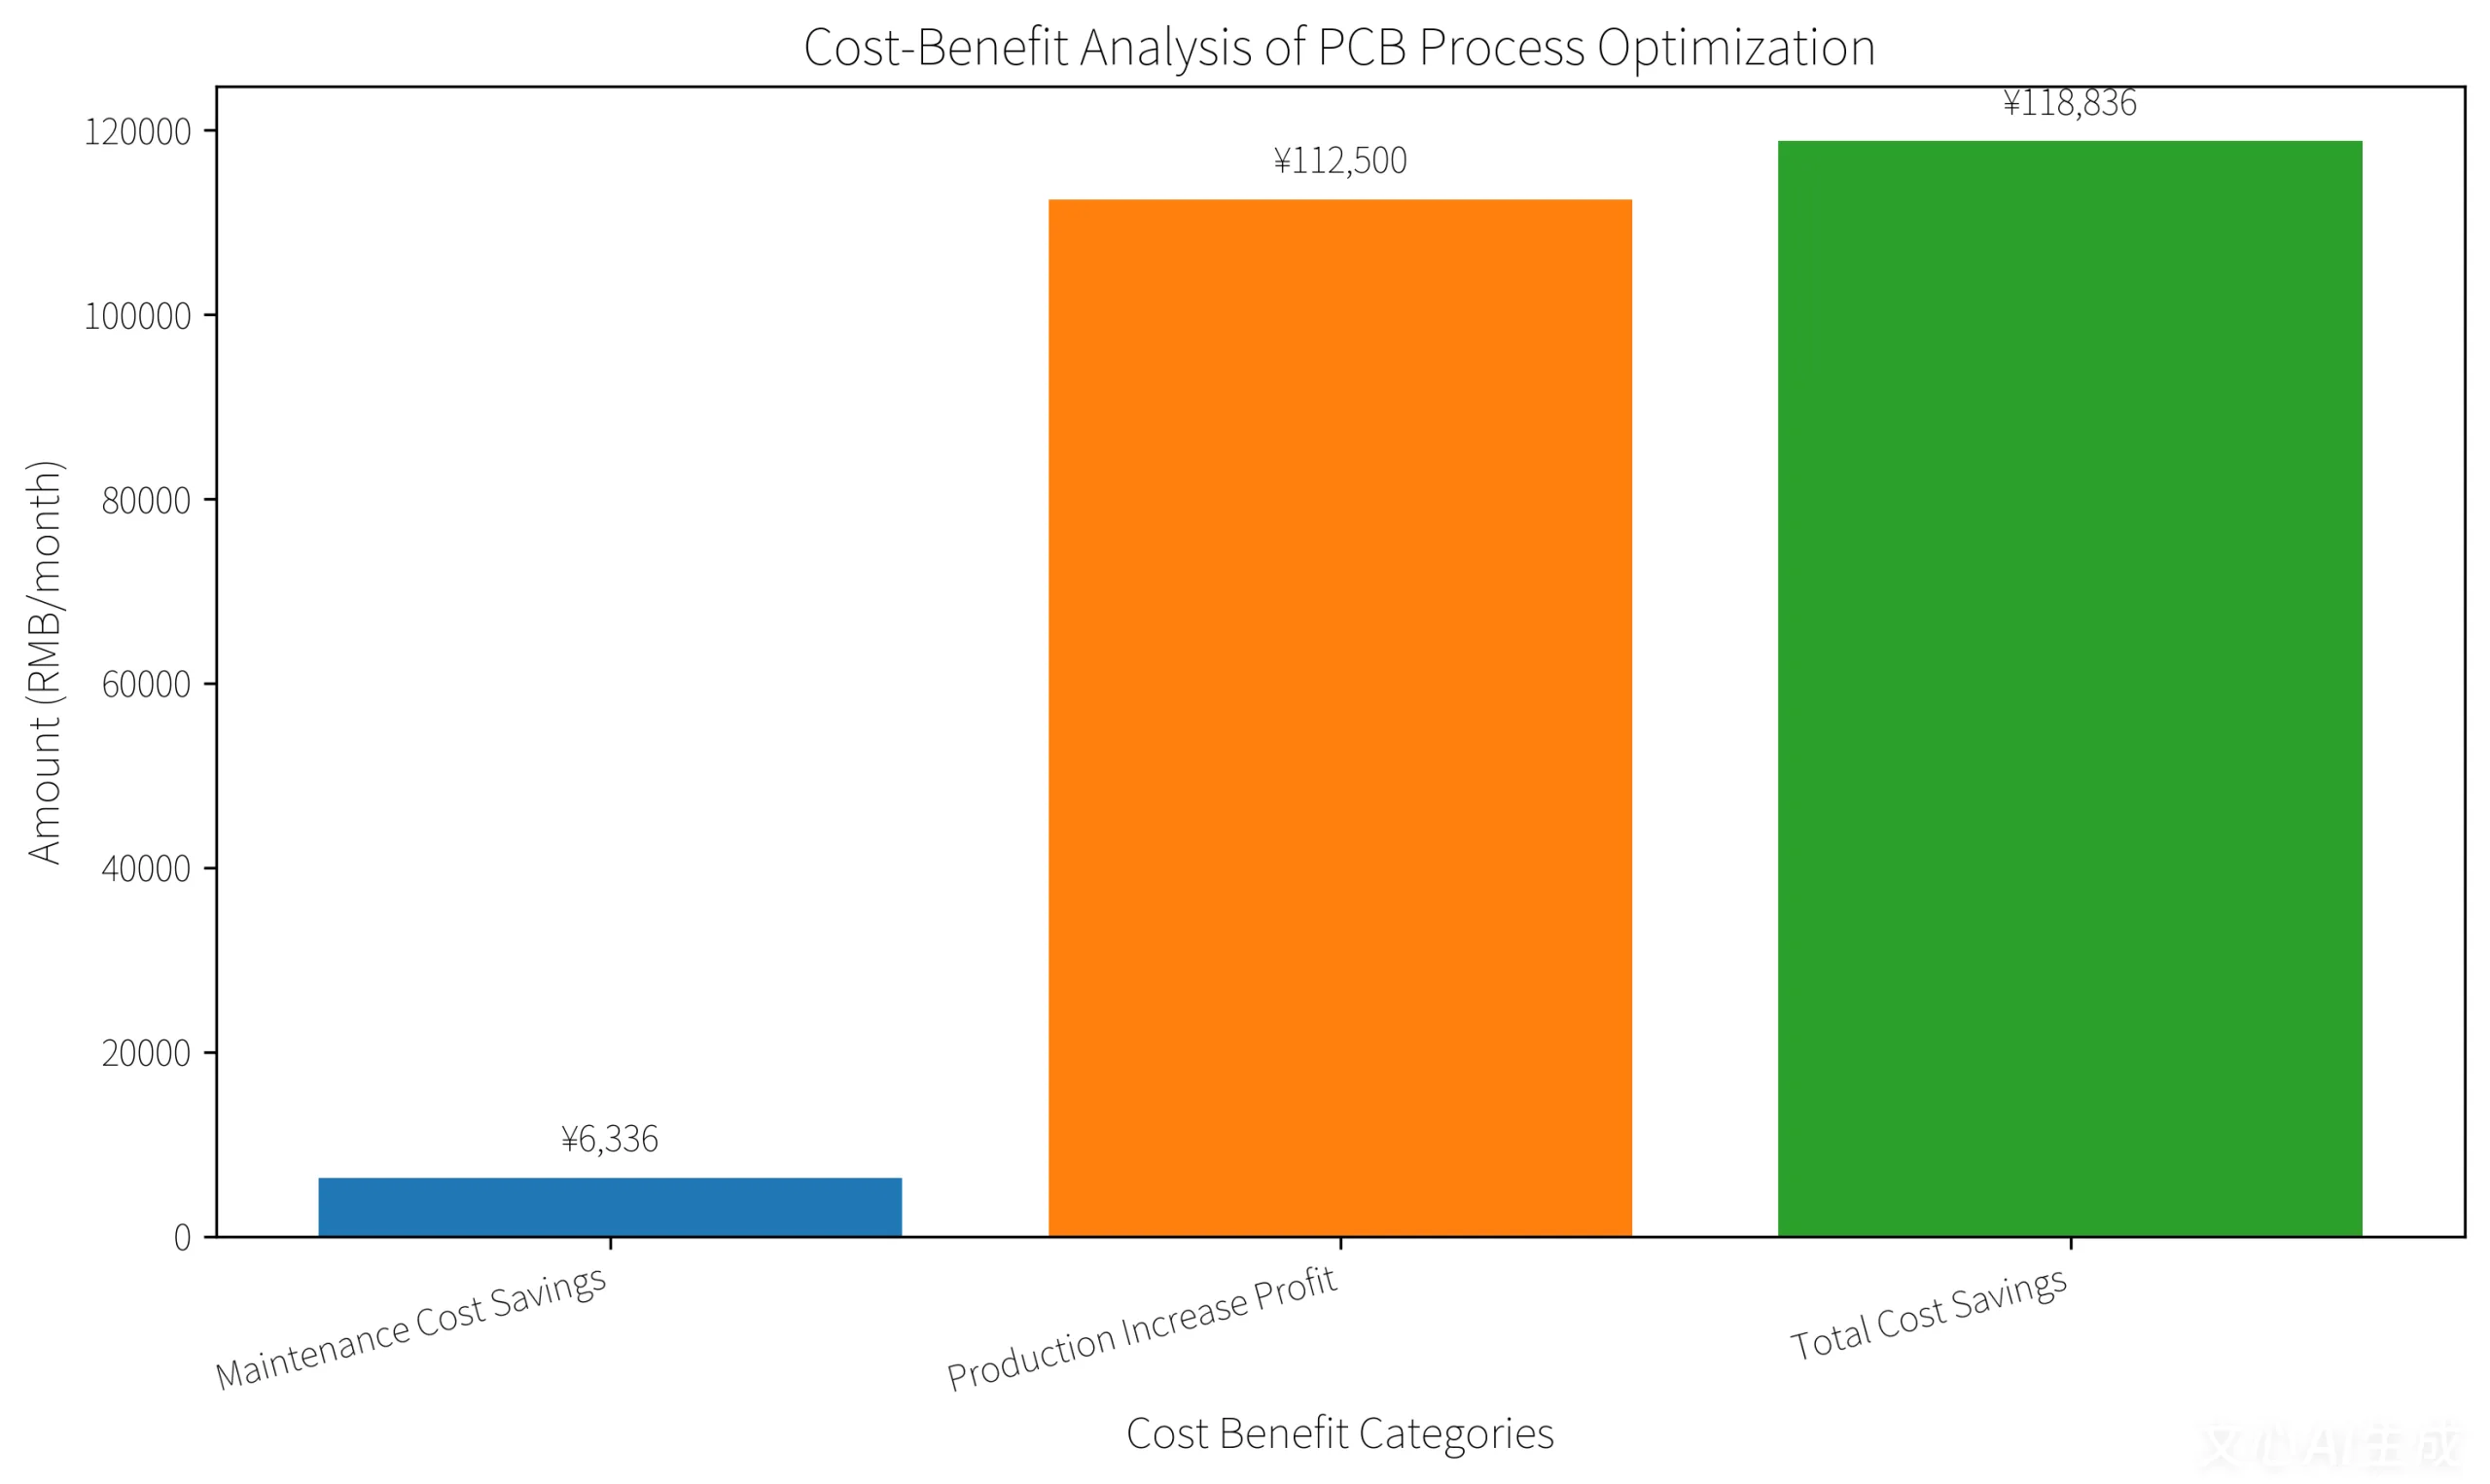
Risparmio sui costi di rilavorazione: 66 meno schede difettose per linea SMT a settimana. A 2 minuti di rilavorazione per scheda:
Risparmio di manodopera = 66 tavole × 2 min/tavola × 8 linee × 4 settimane = 4224 min/mese
Risparmio sui costi = 90 RMB/ora × (4224 / 60) = 6,336 RMB/mese -
Aumento della produzione. Profitto: Pre-miglioramento, le regolazioni della stampante per errori di registrazione hanno richiesto ca. 5 min/linea/giorno:
Risparmio di manodopera = 5 min/giorno × 30 giorni × 8 linee = 1200 min/mese
Aumento della produzione Profitto = (1200 / 60 / 24) × 1500 tavole/giorno × 90 RMB/tavola = 112,500 RMB -
Risparmio totale sui costi mensili = 6,336 + 112,500 = 118,836 RMB
-
Costruire un sistema di controllo qualità dell’intero processo
Per affrontare in modo approfondito i problemi legati alla rimozione definitiva, è essenziale istituire un sistema completo di garanzia della qualità che copra tutte le fasi: materiali in entrata → produzione in corso → ispezione del prodotto finito → analisi dei guasti post-vendita.
6.1 Controllo qualità in entrata (IQC)
IQC è il primo punto di controllo. Materie prime chiave come il foglio di rame PCB e substrati richiedono controlli estetici e dimensionali a campione: La superficie della lamina di rame deve essere priva di ossidazione, fori di spillo, e graffi; La tolleranza dello spessore del substrato deve soddisfare lo standard di ±0,05 mm.
6.2 Controllo di qualità durante il processo (IPQC)
IPQC abbraccia l'intero processo di produzione dei PCB, con “controlli di qualità” dopo ogni operazione con i tasti. Dopo l'imaging dello strato interno, controllare la larghezza/spaziatura della traccia e l'uniformità dell'incisione; dopo la laminazione, utilizzare l'ispezione a raggi X per verificare la presenza di vuoti tra gli strati e di registrazione errata; dopo la placcatura, utilizzare tester di spessore del rame per misurare lo spessore del foro e della superficie del rame.
6.3 Controllo qualità finale (FQC)
FQC è il test finale prima della spedizione, coprendo tre dimensioni principali: aspetto, prestazioni elettriche, e affidabilità. Per l'apparenza, utilizzare una combinazione di ispezione manuale e AOI; elettricamente, eseguire 100% test con sonda volante o letto d'aghi per garantire l'assenza di aperture o cortocircuiti; per affidabilità, condurre test ambientali in base alle esigenze del cliente.
-
Raccomandazioni per l'ottimizzazione della progettazione PCB
Oltre l'ottimizzazione dei processi, L'ottimizzazione della progettazione PCB è fondamentale per prevenire i difetti di rimozione definitiva.
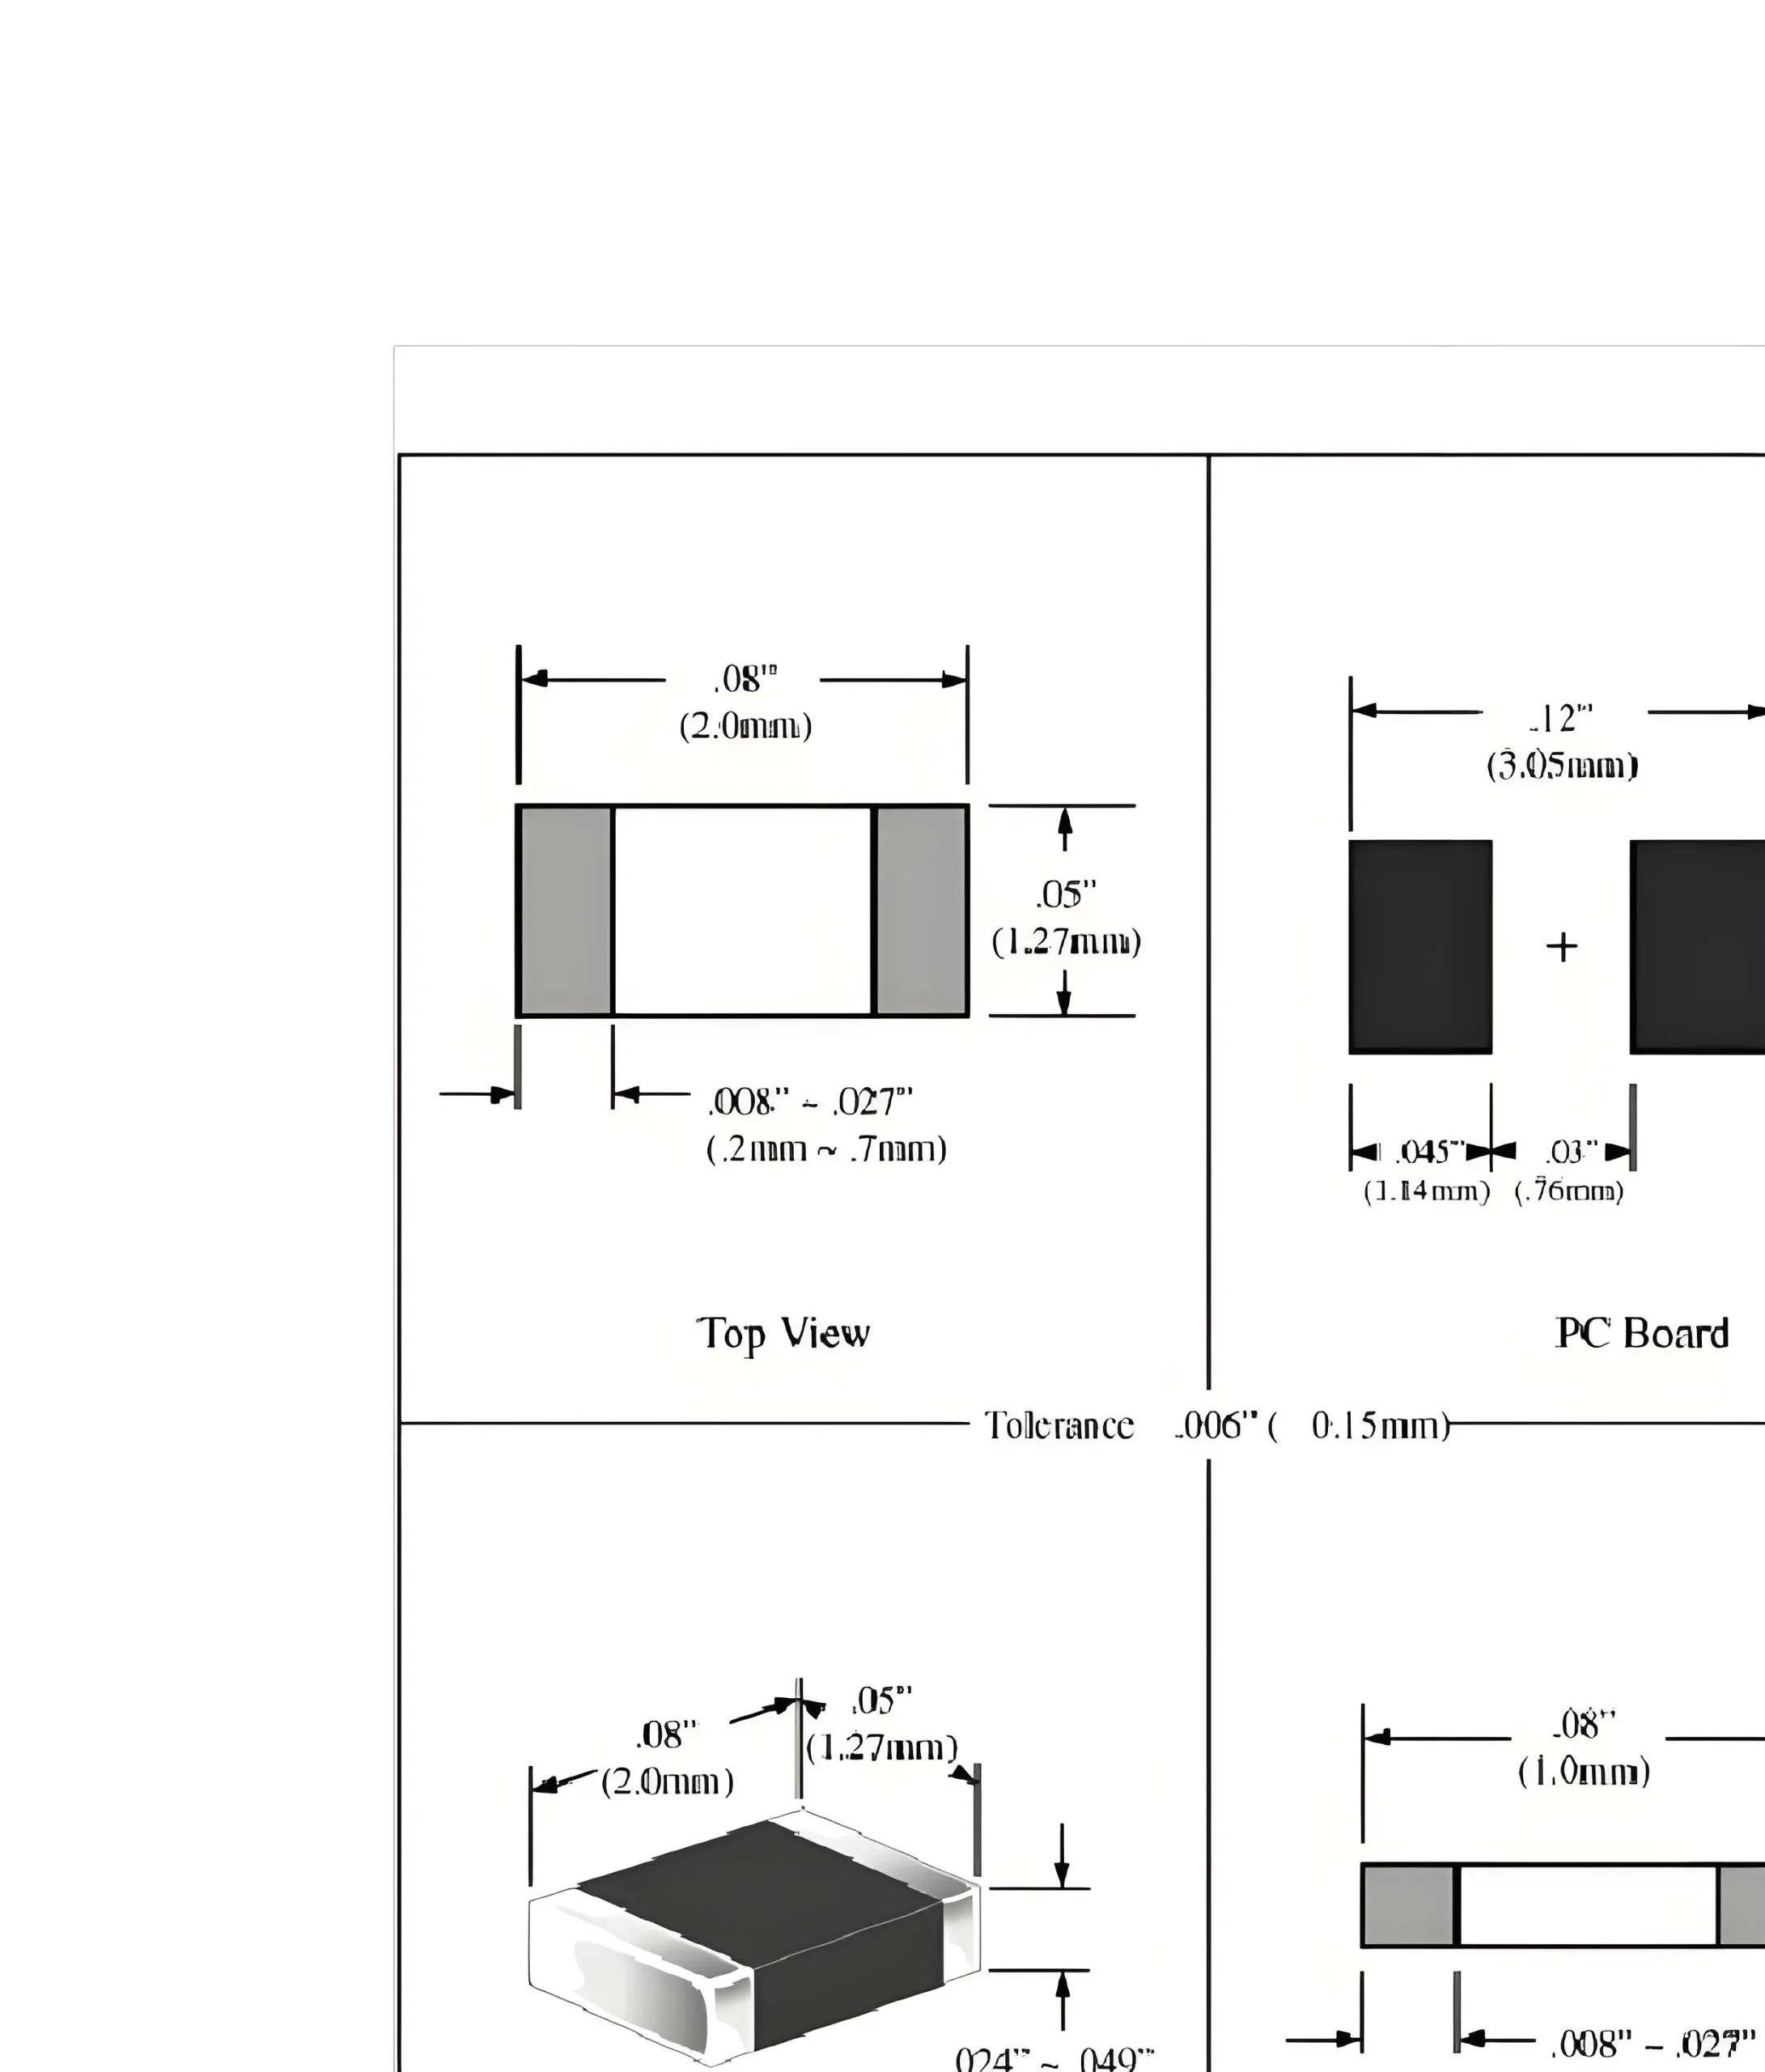
7.1 Standard di progettazione dei cuscinetti
Ottimizza la progettazione del modello del terreno: assicurati che le dimensioni dell'estensione della piattaforma siano adeguate. Evitare scenari in cui il bordo del pad (linea retta) forma un angolo di bagnatura superiore a 45°. Secondo gli standard IPC-7351, per 0402 componenti, la spaziatura delle pastiglie deve essere controllata entro 0,35±0,05 mm, e la larghezza del cuscinetto deve essere 0,5±0,05 mm.
7.2 Strategia di ottimizzazione del layout
Una disposizione inadeguata dei componenti può portare a variazioni di dimensioni significative tra componenti sul PCB. Durante la saldatura a riflusso, ciò causa eccessive differenze di temperatura, riscaldamento non uniforme su entrambi i lati di un componente, e lapide. Evitare di posizionare componenti di piccole dimensioni accanto a dispositivi ad alta potenza durante la progettazione per garantire una distribuzione uniforme del calore.
-
Azioni di follow-up e miglioramento continuo
Per garantire la sostenibilità dei miglioramenti sono state implementate le seguenti misure:
8.1 Monitoraggio continuo e analisi statistica
Raccogliere continuamente dati sulla resa della rimozione definitiva per 30 giorni, utilizzare carte di controllo per il monitoraggio, e confermare l’efficacia del miglioramento duraturo. I dati di ottobre hanno mostrato un miglioramento significativo e duraturo, con continui effetti positivi sulla registrazione errata.
8.2 Analisi di causalità e standard di controllo
Sulla base dei risultati di miglioramento, studiare la relazione causale tra errata registrazione e rimozione definitiva, stabilire standard di controllo, e integrarli nella gestione quotidiana. Implementare a “codice di tracciabilità della qualità” per ogni PCB, registrazione di informazioni come il lotto di materie prime, attrezzature di produzione, dati di ispezione, e operatore.
8.3 Espansione e Trasferimento Tecnologico
Estendere i risultati di questo DOE ad altre linee di produzione e modelli di prodotto. Creare un database dei parametri di processo, standardizzare i parametri per soluzioni comprovate, e ridurre il tempo di debug del nuovo programma 24 ore a 3 ore.
-
Conclusione e prospettive
Utilizzando la metodologia DOE, abbiamo identificato con successo i parametri chiave del processo che influenzano l'errata registrazione della pasta saldante e ridotto il tasso di difetti di rimozione definitiva 29% A 18% attraverso l'ottimizzazione dei parametri. Ciò consente un risparmio mensile sui costi di circa ¥ 118.836, traducendosi in un risparmio annualizzato di circa ¥ 1,426 milioni.
Guardando avanti, approfondiremo ulteriormente la ricerca sui processi, esplorare l'applicazione della tecnologia AI nell'ottimizzazione dei parametri di processo, costruire sistemi intelligenti di ottimizzazione dei processi, e ottenere un miglioramento continuo della qualità del prodotto e dell’efficienza produttiva.
Per i produttori di elettronica con esigenze di introduzione di nuovi prodotti, è consigliabile scegliere un fornitore di soluzioni unico come UGPCB, che integra la progettazione PCB, produzione, PCB, E PECVD Servizi. Consideriamo i potenziali problemi durante i processi PCB e PCBA fin dalla fase di progettazione, condurre vari test di simulazione, e implementare un sistema di controllo della qualità dell'intero processo, dai materiali in entrata al test e all'imballaggio, garantendo stabilità e consistenza della qualità del prodotto.
