
Caratteristiche dell'S1150GH
– Compatibilità senza piombo ed eccellente resistenza alla migrazione ionica
– Basso coefficiente di dilatazione termica dell'asse Z
– PCB privo di alogeni, senza antimonio, esente da fosforo rosso, e nessun altro componente altamente tossico e residuo tossico durante la combustione dei rifiuti
– Applicabile ai requisiti di elaborazione delle prestazioni HDI di fascia alta
Campo di applicazione dell'S1150GH
– Elettronica di consumo
– Smartphone, compresse, computer portatili
– GUIDATO, Dispositivo di gioco
Materiale PCB S1150GH
Materiale PCB privo di alogeni Shengyi S1150GH
Materiale PCB privo di alogeni di Shengyi S1150G.
Materiale PCB per scheda multistrato ad alta affidabilità priva di alogeni: S1150GH+preimpregnato: Precauzioni per la produzione del PCB S1150GHB
1. Condizioni di conservazione S1150GH/S1150GHB
1.1 Piastra rivestita in rame S1150GH/S1150GHB
1.1.1 Metodo di archiviazione
Posizionarlo sulla piattaforma o su un rack adeguato nella confezione originale per evitare pressioni eccessive e prevenire la deformazione della piastra causata da una conservazione impropria.
1.1.2 Ambiente di archiviazione
Le piastre devono essere conservate in un ambiente ventilato, ambiente asciutto e a temperatura ambiente per evitare la luce solare diretta, pioggia ed erosione di gas corrosivo (l'ambiente di conservazione influisce direttamente sulla qualità della lastra). I pannelli doppi devono essere conservati in un ambiente idoneo per due anni, e i singoli pannelli devono essere conservati in un ambiente idoneo per un anno. Le sue prestazioni interne possono soddisfare i requisiti dello standard IPC4101.
1.1.3 Operazione
Indossare guanti per la pulizia per maneggiare con cura la piastra. Collisione, scorrevole, ecc. danneggerà il foglio di rame, e il funzionamento a mani nude inquinerà la superficie della lamina di rame. Questi difetti possono avere un impatto negativo sull'utilizzo della piastra.
1.2 Foglio semiindurente
1.2.1 Metodo di archiviazione
Conservare orizzontalmente nella confezione originale per evitare una forte pressione e danni al foglio di semipolimerizzazione causati da una conservazione impropria. Il rimanente foglio semistagionante a forma di rotolo dopo il taglio dovrà essere sigillato e imballato con pellicola fresca e riposto sulla staffa nella confezione originale.
1.2.2 Ambiente di archiviazione
Il prepreg deve essere conservato in una confezione sigillata in un ambiente privo di luce ultravioletta. Le condizioni di conservazione specifiche e il periodo di conservazione sono i seguenti
Condizione 1: temperatura<23 ℃, umidità relativa<50%, periodo di conservazione di 3 mesi,
Condizione 2: temperatura<5 ℃, periodo di conservazione di 6 mesi,
L'umidità relativa ha una grande influenza sulla qualità del preimpregnato, e il corrispondente trattamento di deumidificazione deve essere effettuato in condizioni di clima umido. Si consiglia di utilizzare il preimpregnato all'interno 3 giorni dopo il disimballaggio.
1.2.3 Taglio
È meglio che i professionisti indossino guanti puliti per il taglio per evitare che la superficie del preimpregnato venga inquinata. L'operazione dovrebbe essere attenta a evitare che il preimpregnato si raggrinzisca o si pieghi. Quando il PP viene tagliato, il piano di lavoro deve essere prima pulito per evitare la contaminazione incrociata di diversi tipi di polvere di resina PP.
1.2.4 Precauzioni
Quando il preimpregnato viene estratto dalla cella frigorifera, deve passare attraverso il processo di recupero della temperatura prima di aprire la confezione. Il tempo di recupero della temperatura è superiore a 8 ore (a seconda delle condizioni di conservazione specifiche). La confezione può essere aperta dopo la stessa temperatura della temperatura ambiente. Il preimpregnato che è stato aperto in fogli deve essere conservato in Condizioni 1 o condizione 2 e consumato il prima possibile. Dopo più di 3 giorni, deve essere ricontrollato e utilizzato dopo che i suoi indicatori sono stati qualificati. Dopo l'apertura del preimpregnato a forma di rotolo, si utilizzerà la restante mantissa a forma di rotolo, È necessario effettuare un imballaggio sigillato del grado di imballaggio originale e conservarlo in condizioni 1 o condizione 2. Se esiste un piano di ispezione IQC, il preimpregnato dovrà essere testato il più presto possibile dopo il ricevimento (non più di 5 giorni) secondo lo standard IPC-4101. Se il preimpregnato viene deumidificato prima dell'uso, si consiglia di impostare le condizioni per la cabina di deumidificazione: temperatura<23 ℃, umidità relativa circa 40%, e il limite superiore di fluttuazione non deve essere superato 50%.
2. Suggerimenti per l'elaborazione PCB S1150GH/S1150GHB
2.1 Taglio
Si consiglia di utilizzare una segatrice per il taglio, seguita dalla cesoia. Si noti che il taglio con il coltello a rullo può causare la delaminazione dei bordi della piastra, in modo da evitare la delaminazione del bordo della piastra dovuta all'usura dell'utensile e ad uno spazio inadeguato.
2.2 Cottura al cuore
Secondo la situazione di utilizzo reale, la piastra centrale può essere cotta. Se la piastra centrale è cotta dopo l'apertura, si consiglia di cuocere la piastra centrale dopo un lavaggio con acqua ad alta pressione dopo l'apertura per evitare l'introduzione sulla superficie della piastra della polvere di resina prodotta durante il processo di taglio, che potrebbe causare una scarsa incisione. Si consiglia di aprire e cuocere la piastra centrale 150 ℃/2~4 ore. Si noti che la piastra non può entrare direttamente in contatto con la fonte di calore.
2.3 Doratura dello strato interno
Lo schema S1150GH è adatto al processo di doratura.
2.4 Impilamento
Il processo di impilamento deve garantire che la sequenza di impilamento dei fogli di collegamento sia coerente, e l'azione di ribaltamento deve essere evitata durante il processo di impilamento per ridurre problemi come la deformazione, deformazione e piegatura da ciò causate.
Il tempo che intercorre tra la doratura della piastra centrale e la piastra di pressatura deve essere controllato entro 12 ore. Quando il materiale tampone può presentare rischio di assorbimento di umidità, si consiglia di asciugarlo.
A causa delle caratteristiche del materiale, è facile trasportare l'elettricità statica. Durante l'impilamento, prestare particolare attenzione all'assorbimento di corpi estranei sul PP.
Al fine di garantire un buon effetto di allineamento dell'espansione e della contrazione durante la disposizione delle piastre, si consiglia di utilizzare rivetti per il fissaggio. Se è necessaria la fusione, si consiglia di utilizzare la fusione termica elettromagnetica. Allo stesso tempo, i migliori parametri dell'effetto di fusione dovrebbero essere valutati in dettaglio. Per altri metodi di fusione, le condizioni proprie del PCB devono essere valutate attentamente per quanto riguarda l'effetto di fusione per evitare deviazioni dello strato causate da una scarsa fusione.
2.5 Laminazione
Si consiglia di selezionare la piastra della pressa con buone prestazioni di pompaggio del vuoto e tenuta della valvola del vuoto per evitare l'ingresso di umidità esterna.
La velocità di riscaldamento consigliata è 1,5~2,5 ℃/min (la temperatura del materiale è compresa tra 80 e 140 ℃).
Si consiglia che la pressione di laminazione sia di 350-430 psi (pressa idraulica). L'alta pressione specifica deve essere regolata in base alle caratteristiche strutturali della piastra (il numero di prepreg e la dimensione dell'area di riempimento della colla). Si consiglia di passare all'alta pressione a 80-100 ℃.
Condizioni di stagionatura: temperatura 180 ℃, tempo più di 60 minuti.
Velocità di raffreddamento < 2 ℃/min.
La temperatura del materiale della pressatura a caldo è inferiore a 150 ℃.
Se viene utilizzata una pressa a conduzione termica con foglio di rame, La Società Shengyi sarà informata in anticipo.
Se nei pannelli multistrato si utilizzano pannelli isolanti o pannelli singoli, i pannelli isolanti o i singoli pannelli devono essere irruviditi prima dell’utilizzo per evitare un’insufficiente forza di incollaggio causata da pannelli isolanti troppo lisci, oppure i pannelli bifacciali possono essere incisi in pannelli singoli o pannelli isolanti per la produzione.
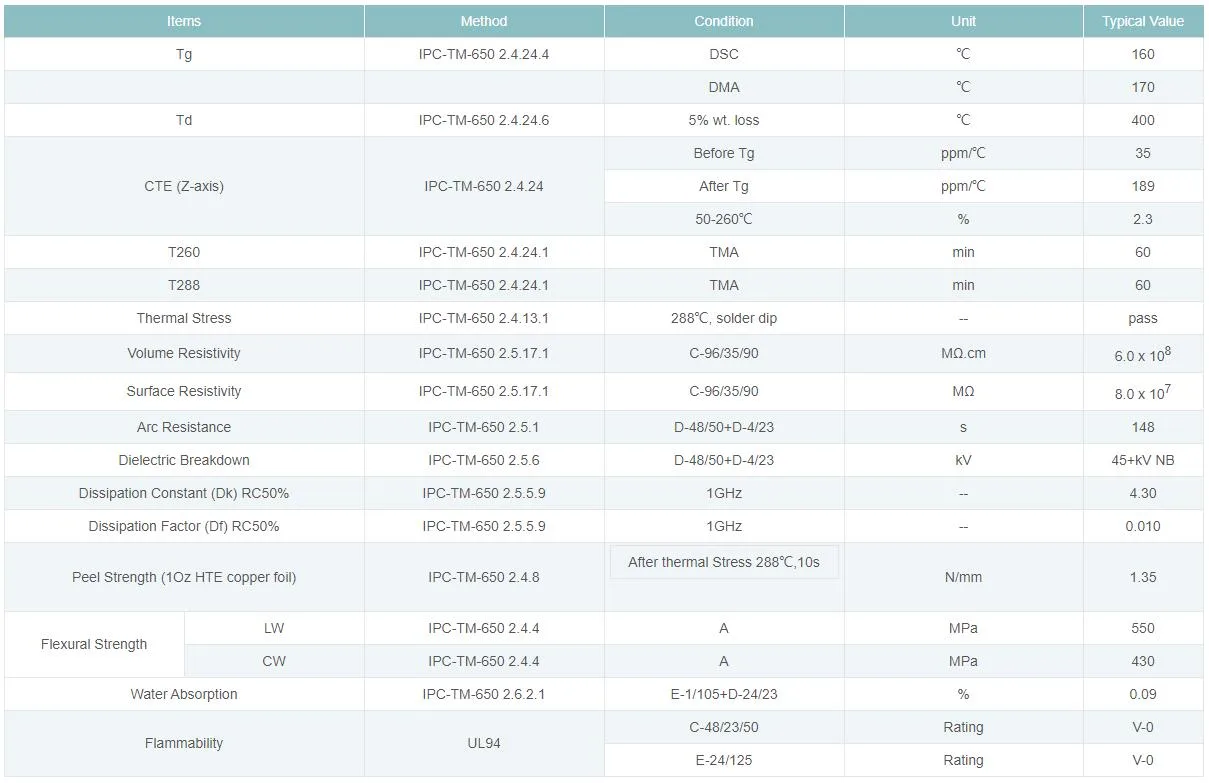
Tabella delle specifiche del materiale PCB senza alogeni Shengyi S1150G
2.6 Perforazione
È meglio usare un nuovo trapano.
Si consiglia che lo spessore della pila non sia superiore a 2 pezzi/pila (calcolato in base allo spessore della piastra di 1,6 mm/blocco).
Si consiglia di limitare il foro di perforazione a 1000-2000 buchi.
La velocità di avanzamento per la perforazione sarà 15-20% inferiore a quello per la lavorazione dei normali materiali FR-4.
2.7 Piastra di asciugatura dopo la foratura
Si suggerisce che le condizioni di asciugatura dopo la perforazione siano tali 170-180 ℃/3 ore. Si noti che le piastre non devono essere a diretto contatto con la fonte di calore.
Cottura prima del foro del tappo in resina dopo la foratura posteriore: 170-180 ℃/2-3 ore.
2.8 Rimozione dello sporco
Si suggerisce di impostare i parametri specifici in base alla struttura effettiva del PCB (spessore del pannello, dimensione dell'apertura), e tutti i tipi di pannelli strutturali dovrebbero essere valutati in dettaglio per determinare le condizioni e i parametri di rimozione della colla più adatti. L'effetto di rimozione della colla dovrebbe riferirsi al fatto che non vi sono residui di resina sulla giunzione in rame dello strato interno. Si consiglia il Desmear orizzontale o il Desmear verticale. Le condizioni specifiche per la rimozione della colla dipendono dall'apparecchiatura, modello di medicina liquida, spessore della scheda o area dei fori. Con la premessa di pieno carico, più spessa è la tavola consigliata, Più lungo è il tempo di sgommatura.
2.9 Inchiostro resistente alla saldatura
Si consiglia di asciugare la piastra prima dell'olio verde: 130 ℃/2-4 ore,
Quando si utilizza la griglia per la cottura, se la piastra risulta schiacciata o deformata durante l'inserimento della griglia, si verificherà una deformazione dopo la cottura. Non è consigliabile eseguire il controlavaggio dell'inchiostro resistente alla saldatura, che potrebbero causare macchie bianche.
2.10 Spruzzatura di stagno
È adatto per il processo di spruzzatura di stagno senza piombo. Per la struttura in rame spesso e ampia superficie in rame sullo strato esterno (o placcatura in rame spesso), la temperatura è elevata durante la spruzzatura di stagno senza piombo, con conseguente eccessivo stress termico, che è soggetto a macchie bianche tra grandi superfici di rame, deformazione della pelle di rame e altri problemi. Le misure di miglioramento sono le seguenti:
1. Provare a ridurre la temperatura di spruzzatura dello stagno, ridurre il tempo di spruzzatura dello stagno, e ridurre lo stress termico generato durante la spruzzatura dello stagno,
2. Prima della spruzzatura dello stagno, pre-cuocere la piastra a condizione di 140-150 ℃/2 ore, e spruzzare immediatamente lo stagno per rimuovere l'umidità accumulata sulla superficie della piastra, che può ridurre la probabilità di macchie bianche,
3. Evitare una superficie di spruzzatura dello stagno troppo grande, oppure aumentare opportunamente la densità dell'olio verde, che può ben ammortizzare lo stress termico generato durante la spruzzatura dello stagno,
4. La grande struttura superficiale in rame è progettata come una struttura a griglia.
2.11 Elaborazione del profilo
Si consiglia di utilizzare una fresatrice per la lavorazione e di ridurre opportunamente la velocità di avanzamento. Non è consigliabile utilizzare un piatto da birra per la lavorazione.
2.12 Confezione
Si consiglia di cuocere la piastra prima del confezionamento a condizione di 120 ℃/4-6h per evitare il degrado della resistenza al calore causato dall'umidità. Si consiglia il confezionamento sottovuoto in foglio di alluminio.
3. Saldatura S1150GH/S1150GHB
3.1 Validità dell'imballaggio
Per l'imballaggio si consiglia di utilizzare sacchetti di alluminio sottovuoto, e il periodo di validità consigliato è 3 mesi. È meglio cuocere i componenti 120 ℃ per 4~6 ore prima del montaggio.
3.2 Parametri di saldatura a rifusione S1150GH/S1150GHB
Adatto per il processo di saldatura a riflusso convenzionale senza piombo.
La temperatura di saldatura è 350~380 ℃ (utilizzando un saldatore a temperatura controllata),
Tempo di saldatura del singolo punto di saldatura: entro 3 secondi.
