
S1000-2M è un materiale PCB della tecnologia Shengyi e FR-4 ad alta Tg (sopra Tg170 ℃). Ha la capacità di adattarsi ad alti multistrati senza piombo, ed è ampiamente utilizzato nelle automobili, HDI e vari circuiti elettronici di fascia alta nel settore S1000-2M sono caratterizzati da prestazioni stabili, elaborazione conveniente e consegna veloce.
Caratteristiche dell'S1000-2M
– PCB FR-4 compatibile senza piombo
– Tg170 ℃ elevato (DSC), Compatibile con blocco UV/AOI
– Elevata resistenza al calore
– Basso coefficiente di dilatazione termica dell'asse Z
– Eccellente affidabilità a foro passante
– Eccellenti prestazioni Anti-CAF
– Basso assorbimento d'acqua e resistenza alle alte temperature e all'umidità
– Eccellenti prestazioni di lavorazione
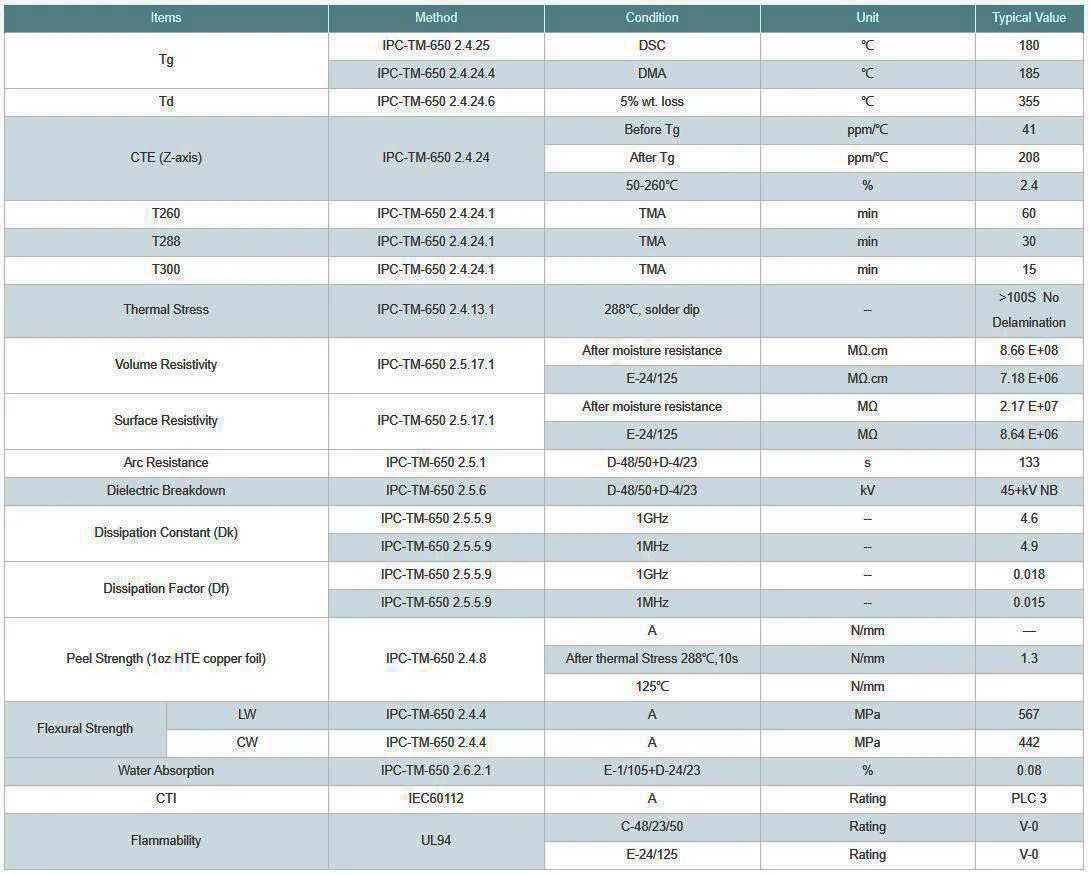
Parametri prestazionali del substrato PCB TG S1000-2M
Campo di applicazione S1000-2M
– Adatto per PCB multistrato alto
– Ampiamente utilizzato nei computer, comunicazioni ed elettronica automobilistica
Guida alla produzione di PCB S1000-2M e S1000-2MB
1. Condizioni di conservazione del materiale PCB S1000-2M
1.1 Piastra rivestita in rame
1.1.1 Metodo di archiviazione
Posizionarlo sulla piattaforma o sull'apposito rack nella forma di imballaggio originale per evitare forti pressioni e deformazioni delle piastre causate da una conservazione impropria.
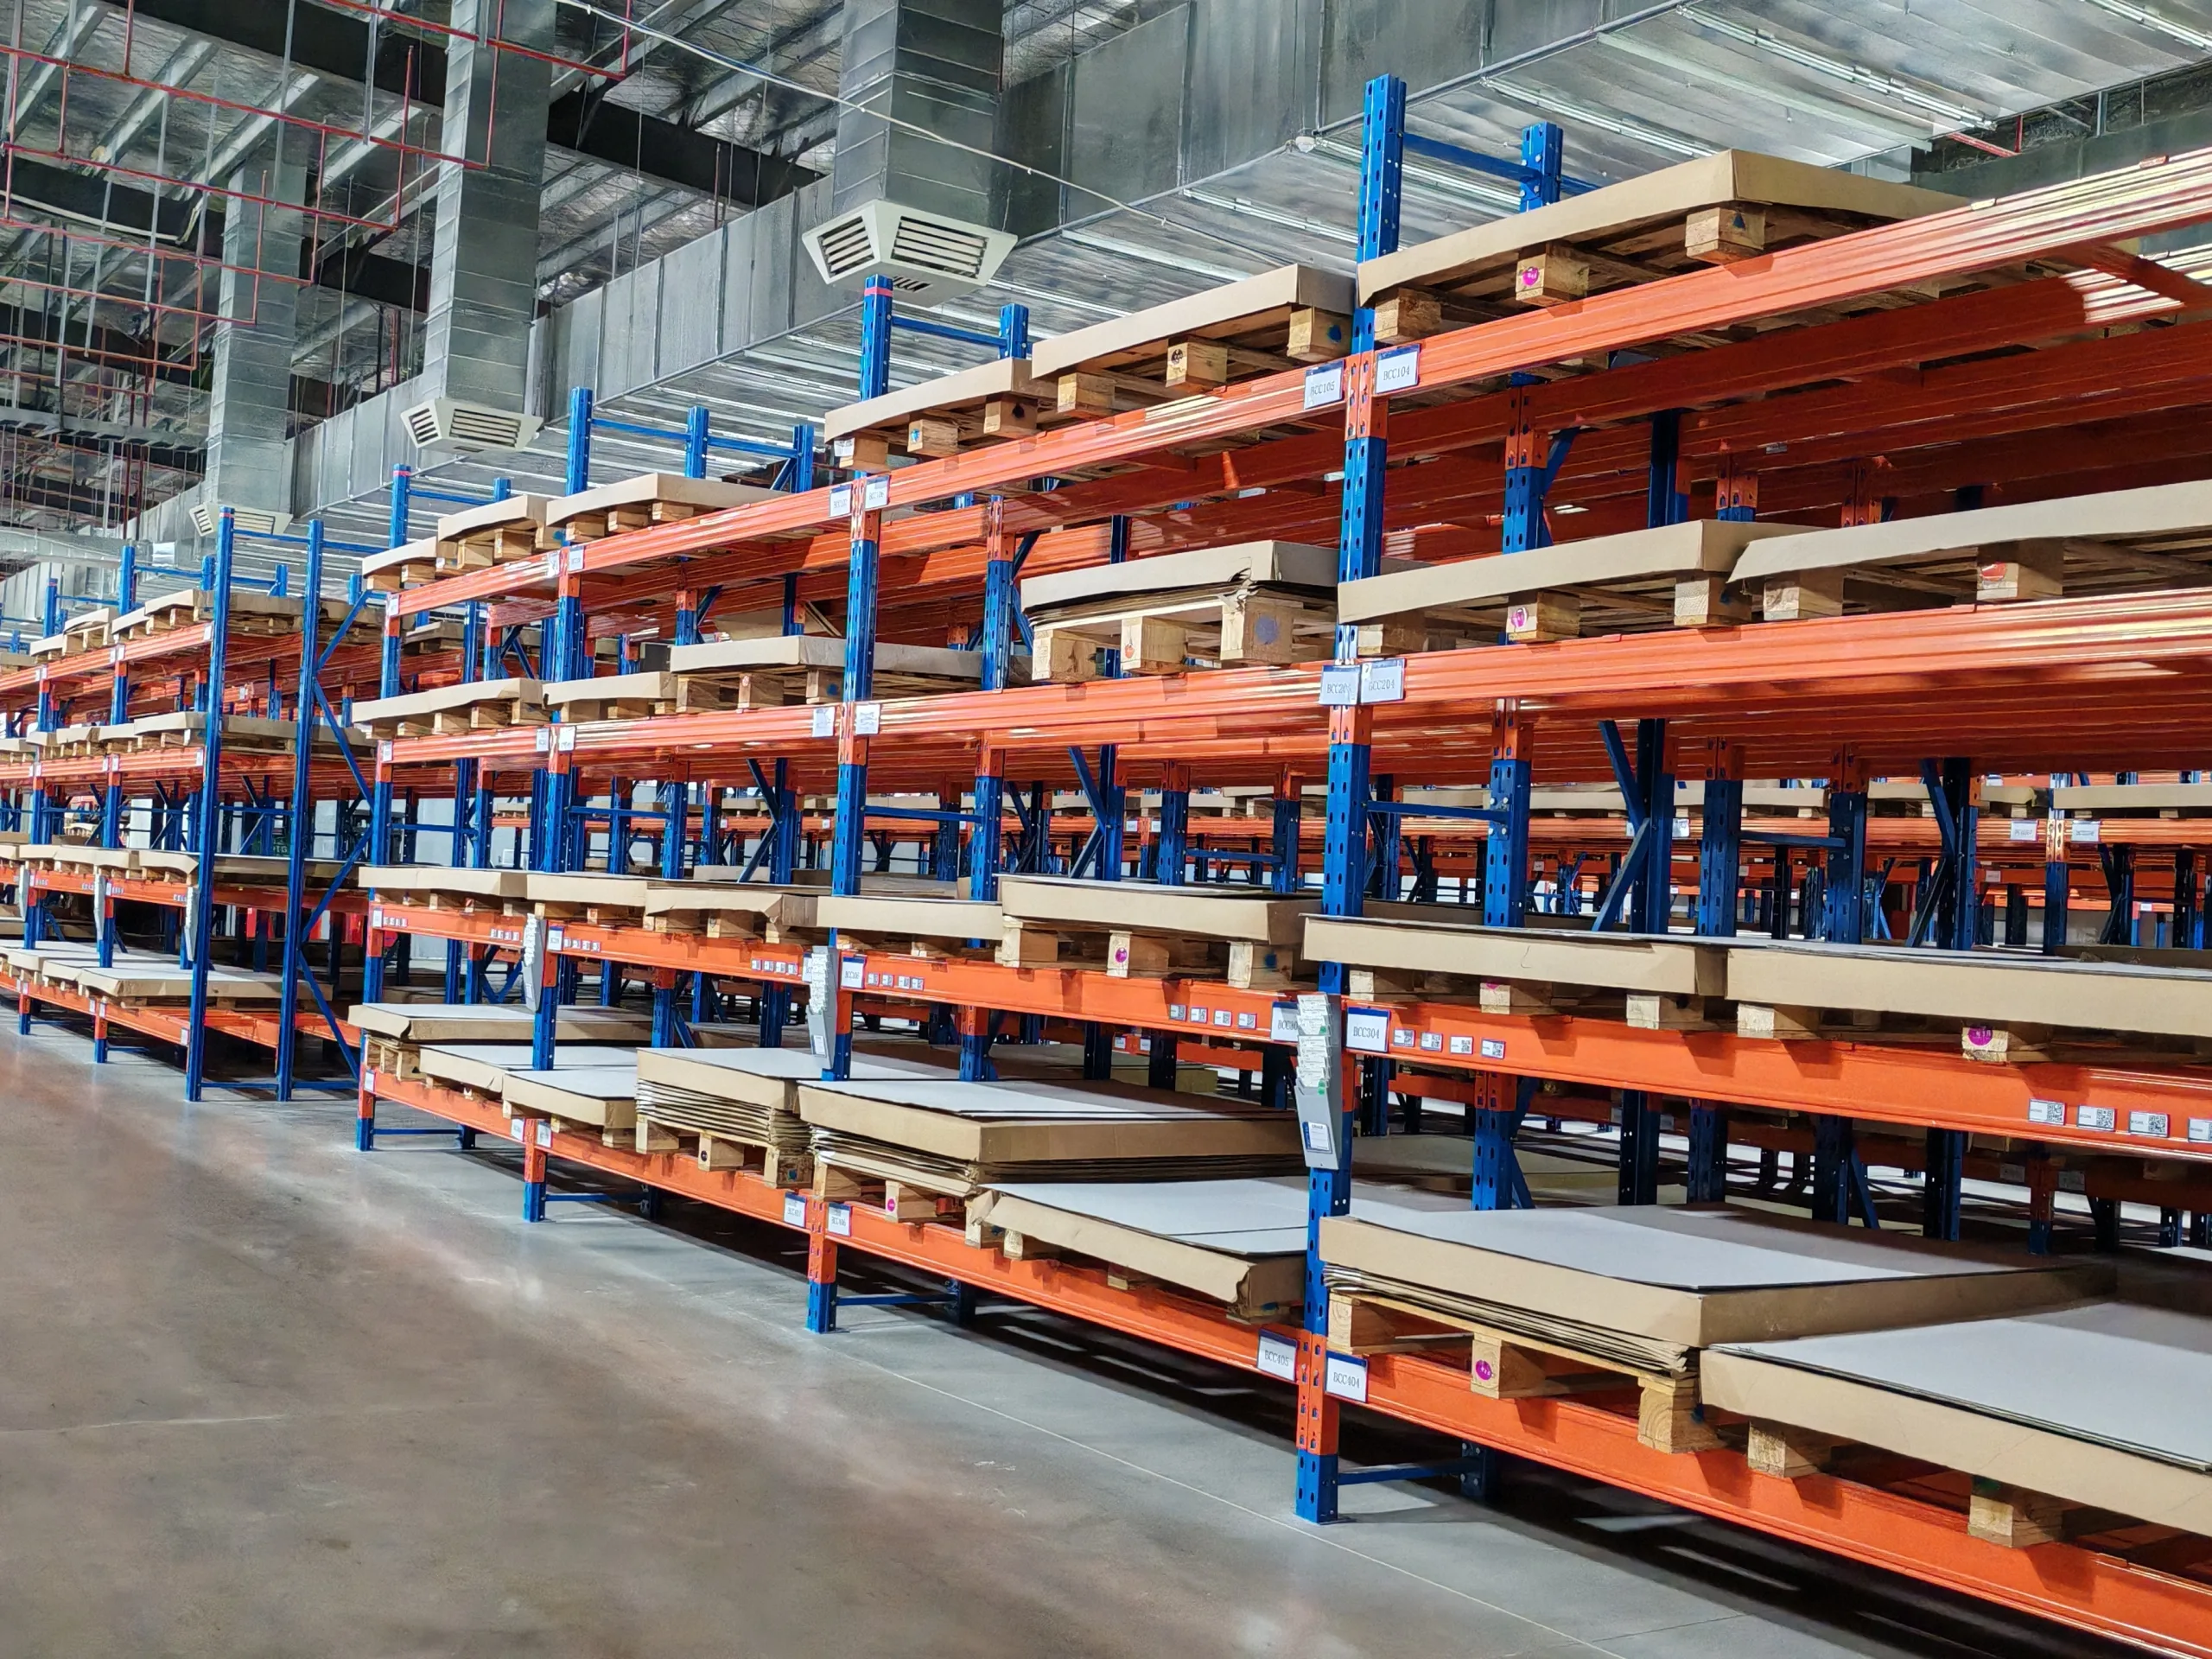
Magazzino Materie Prime
1.1.2 Ambiente di archiviazione
Le piastre devono essere conservate in un ambiente ventilato, ambiente asciutto e a temperatura ambiente per evitare la luce solare diretta, pioggia e gas corrosivi (l'ambiente di conservazione influisce direttamente sulla qualità delle lastre).
Il doppio pannello può essere conservato per due anni nell'ambiente apposito, ed il singolo pannello può essere conservato per un anno nell'ambiente apposito. Le sue prestazioni interne possono soddisfare i requisiti dello standard IPC4101.
1.1.3 Operazione
Utilizzare guanti per la pulizia per maneggiare con cura le piastre. Collisione, scorrevole, ecc. danneggerà il foglio di rame, e il funzionamento a mani nude inquinerà la superficie della lamina di rame. Questi difetti possono avere un impatto negativo sull'utilizzo della piastra.
1.2 Foglio semiindurente
1.2.1 Metodo di archiviazione
Il prepreg deve essere conservato orizzontalmente nella confezione originale per evitare forti pressioni e danni causati da una conservazione impropria. Il rimanente ritaglio del preimpregnato a forma di rotolo dovrà essere ancora sigillato e imballato con pellicola fresca e rimesso sulla staffa nella confezione originale.
1.2.2 Ambiente di archiviazione
Il prepreg deve essere conservato in una confezione sigillata in un ambiente privo di luce ultravioletta. Le condizioni di conservazione specifiche e il periodo di conservazione sono i seguenti:
Condizione 1: temperatura<23 ℃, umidità relativa<50%, periodo di conservazione di 3 mesi,
Condizione 2: temperatura<5 ℃, il periodo di conservazione è 6 mesi.
L'umidità relativa ha il maggiore impatto sulla qualità del preimpregnato, a cui bisognerebbe prestare attenzione (il relativo trattamento di deumidificazione va effettuato in caso di clima piovoso). Si consiglia di utilizzare il foglio adesivo interno 3 giorni dall'apertura della confezione.
1.2.3 Taglio
Il taglio deve essere effettuato da professionisti che indossano guanti puliti per evitare che la superficie del preimpregnato venga inquinata. L'operazione dovrebbe essere attenta a evitare che il preimpregnato si raggrinzisca o si pieghi, ed evitare l'impatto sull'uso del preimpregnato.
1.2.4 Precauzioni
Quando il preimpregnato viene estratto dalla cella frigorifera, deve passare attraverso il processo di recupero della temperatura prima di aprire la confezione. Il tempo di recupero della temperatura è superiore a 8 ore (a seconda delle condizioni di conservazione specifiche). La confezione può essere aperta dopo che la temperatura è uguale alla temperatura ambiente.
Il PP aperto in fogli deve essere conservato in Condizioni 1 o condizione 2 e consumato il prima possibile. Se supera 3 giorni, deve essere ricontrollato e utilizzato dopo che i suoi indicatori sono stati qualificati.
Dopo l'apertura della confezione di PP arrotolato, le restanti parti della coda arrotolata dovranno essere sigillate al livello dell'imballaggio originale e conservate in condizioni 1 o condizione 2.
Se esiste un piano di ispezione IQC, le strisce adesive dovranno essere testate il prima possibile dopo il ricevimento (non più di 5 giorni) secondo lo standard IPC-4101.
Se il foglio PP viene deumidificato prima dell'uso, si consiglia di regolare l'impostazione dell'armadio di deumidificazione<20 ℃, l'umidità dovrebbe essere circa 40%, e il limite superiore della fluttuazione non deve essere superato 50%.
2. Suggerimenti per l'elaborazione PCB S1000-2M
Elaborazione PCB
2.1 Taglio
Si consiglia di utilizzare una segatrice per il taglio, seguita dalla cesoia. Si noti che il taglio con la lama a rullo può causare la delaminazione dei bordi della piastra.
2.2 Cottura al cuore
La piastra centrale può essere cotta in base alla situazione di utilizzo effettiva. Se la piastra centrale viene cotta dopo il taglio, si consiglia di cuocere la piastra centrale dopo il lavaggio con acqua ad alta pressione dopo il taglio per evitare l'introduzione di polvere di resina sulla superficie della piastra durante il processo di taglio, che potrebbe causare una scarsa incisione.
Condizioni di essiccazione: 150 ℃/4~8 ore. Si noti che la piastra non può entrare direttamente in contatto con la fonte di calore.
2.3 Impilamento
Il processo di impilamento deve garantire che la sequenza di impilamento dei fogli di collegamento sia coerente, ed evitare azioni inverse o ribaltanti per evitare deformazioni e deformazioni.
2.4 Laminazione
Si consiglia una velocità di riscaldamento compresa tra 1,0 e 2,5 ℃/min (la temperatura del materiale deve essere compresa tra 80 e 140 ℃) durante il laminato multistrato.
300-420PSI (pressa idraulica) è consigliato per l'alta pressione di laminazione. L'alta pressione specifica deve essere regolata in base alle caratteristiche strutturali della piastra (il numero di prepreg e la dimensione dell'area di riempimento della colla).
Si consiglia di impostare la temperatura del materiale esterno ad alta pressione a 80-100 ℃.
Condizione di polimerizzazione: 185-195 ℃,>60min.
Se viene utilizzata la pressa a conduzione termica con foglio di rame, dobbiamo essere informati in anticipo.
Se nei pannelli multistrato si utilizzano pannelli isolanti o pannelli singoli, i pannelli isolanti o i singoli pannelli devono essere irruviditi prima dell’utilizzo per evitare un’insufficiente forza di incollaggio causata da pannelli isolanti troppo lisci, oppure i pannelli bifacciali possono essere incisi in pannelli singoli o pannelli isolanti per la produzione.
2.5 Perforazione
La piastra è relativamente dura e l'efficienza di perforazione è bassa. Si consiglia di ridurre adeguatamente il limite del foro dell'ugello del trapano per garantire una buona qualità della parete del foro. Sulla base dei comuni parametri di perforazione FR-4, si consiglia di ridurre la velocità di caduta del 10-20%.
2.6 Desmear
Poiché la resina S1000-2M ha aggiunto un riempitivo inorganico, che è difficile da mordere, Il desmear deve essere rafforzato. Inoltre, Per i pannelli Desmear è necessario il lavaggio con acqua ad ultrasuoni. L'essiccazione dopo la perforazione favorisce il rafforzamento dell'effetto Desmear, che può essere selezionato in base all'effetto reale 150 ℃/4 ore.
2.7 Inchiostro resistente alla saldatura
Quando si utilizza la griglia per la cottura, se la piastra risulta schiacciata o deformata durante l'inserimento della griglia, si verificherà una deformazione dopo la cottura.
2.8 Spruzzatura di stagno
È applicabile al processo di spruzzatura di stagno senza piombo. Se c'è un problema di punti bianchi, si consiglia di cuocere a 150 ℃ per 2-4 ore e poi spruzzare entro 4 ore.
2.9 Elaborazione del profilo
Non adatto per la perforazione/lavorazione di compresse,
I riempitivi inorganici hanno una grande usura su gong e gong, e la lunghezza del bordo del gong è ovviamente ridotta, quindi è necessario ridurre opportunamente la velocità di marcia.
2.10 Confezione
Si consiglia di asciugare la piastra prima del confezionamento a condizione di 125 ℃/4-8h per evitare il degrado della resistenza al calore causato dall'umidità.
Se le schede PCB devono essere conservate per un lungo periodo prima dell'uso, si consiglia il confezionamento sottovuoto in foglio di alluminio.
3. Saldatura PCB S1000-2M
3.1 Validità dell'imballaggio
Consigliato entro 3 mesi,
È meglio cuocere i componenti 125 ℃ per 4~8 ore prima del montaggio.
3.2 Raccomandazioni per i parametri di saldatura a rifusione
Adatto per le normali condizioni di processo di saldatura a rifusione senza piombo.
3.3 Suggerimenti sui parametri di saldatura manuale
Per cuscinetti singoli o bordi
La temperatura di saldatura è 350~380 ℃ (utilizzando un saldatore a temperatura controllata)
Tempo di saldatura del singolo punto di saldatura: entro 3 secondi
