

تحليل عيوب BGA والفشل.
تحدد هذه المقالة حالات الشذوذ المحتملة في التجميع المتعلقة بتجميع مكونات BGA. وهو يصف حالات فشل ما بعد العملية المتعلقة بخصائص هيكل التثبيت بالإضافة إلى الاختلافات في كرات اللحام المستخدمة كمحطات BGA. في كثير من الحالات, إذا كانت الميزات تعزى إلى فشل نقطة الاتصال, مطلوب مناقشة خاصة حول علم المعادن للموصلات. يتم أيضًا تحليل بنية نقطة الاتصال النهائية.
1.مقاومة اللحام لشروط BGA المحددة
يتم تعريف منصات BGA بطريقتين: تم تحديد مقاومة اللحام (مصلحة الارصاد الجوية), حيث يكون حجم اللوحة أكبر من الفتحة الموجودة في مقاومة اللحام, السماح لكرة اللحام BGA المنصهرة بالاتصال بمقاومة اللحام بعد إعادة التدفق; وطريقة أخرى تسمى "المحفورة" أو "المقاومة غير الملحومة". (NSMD), حيث تكون فتحة مقاومة اللحام أكبر من اللوحة النحاسية, لذلك لا تتصل كرة اللحام بمقاومة اللحام بعد اللحام بإعادة التدفق. انظر الأقسام 1.1 و 1.2 للحصول على التفاصيل.
1.1 مقاومة اللحام المحددة مقابل. منصات غير محددة
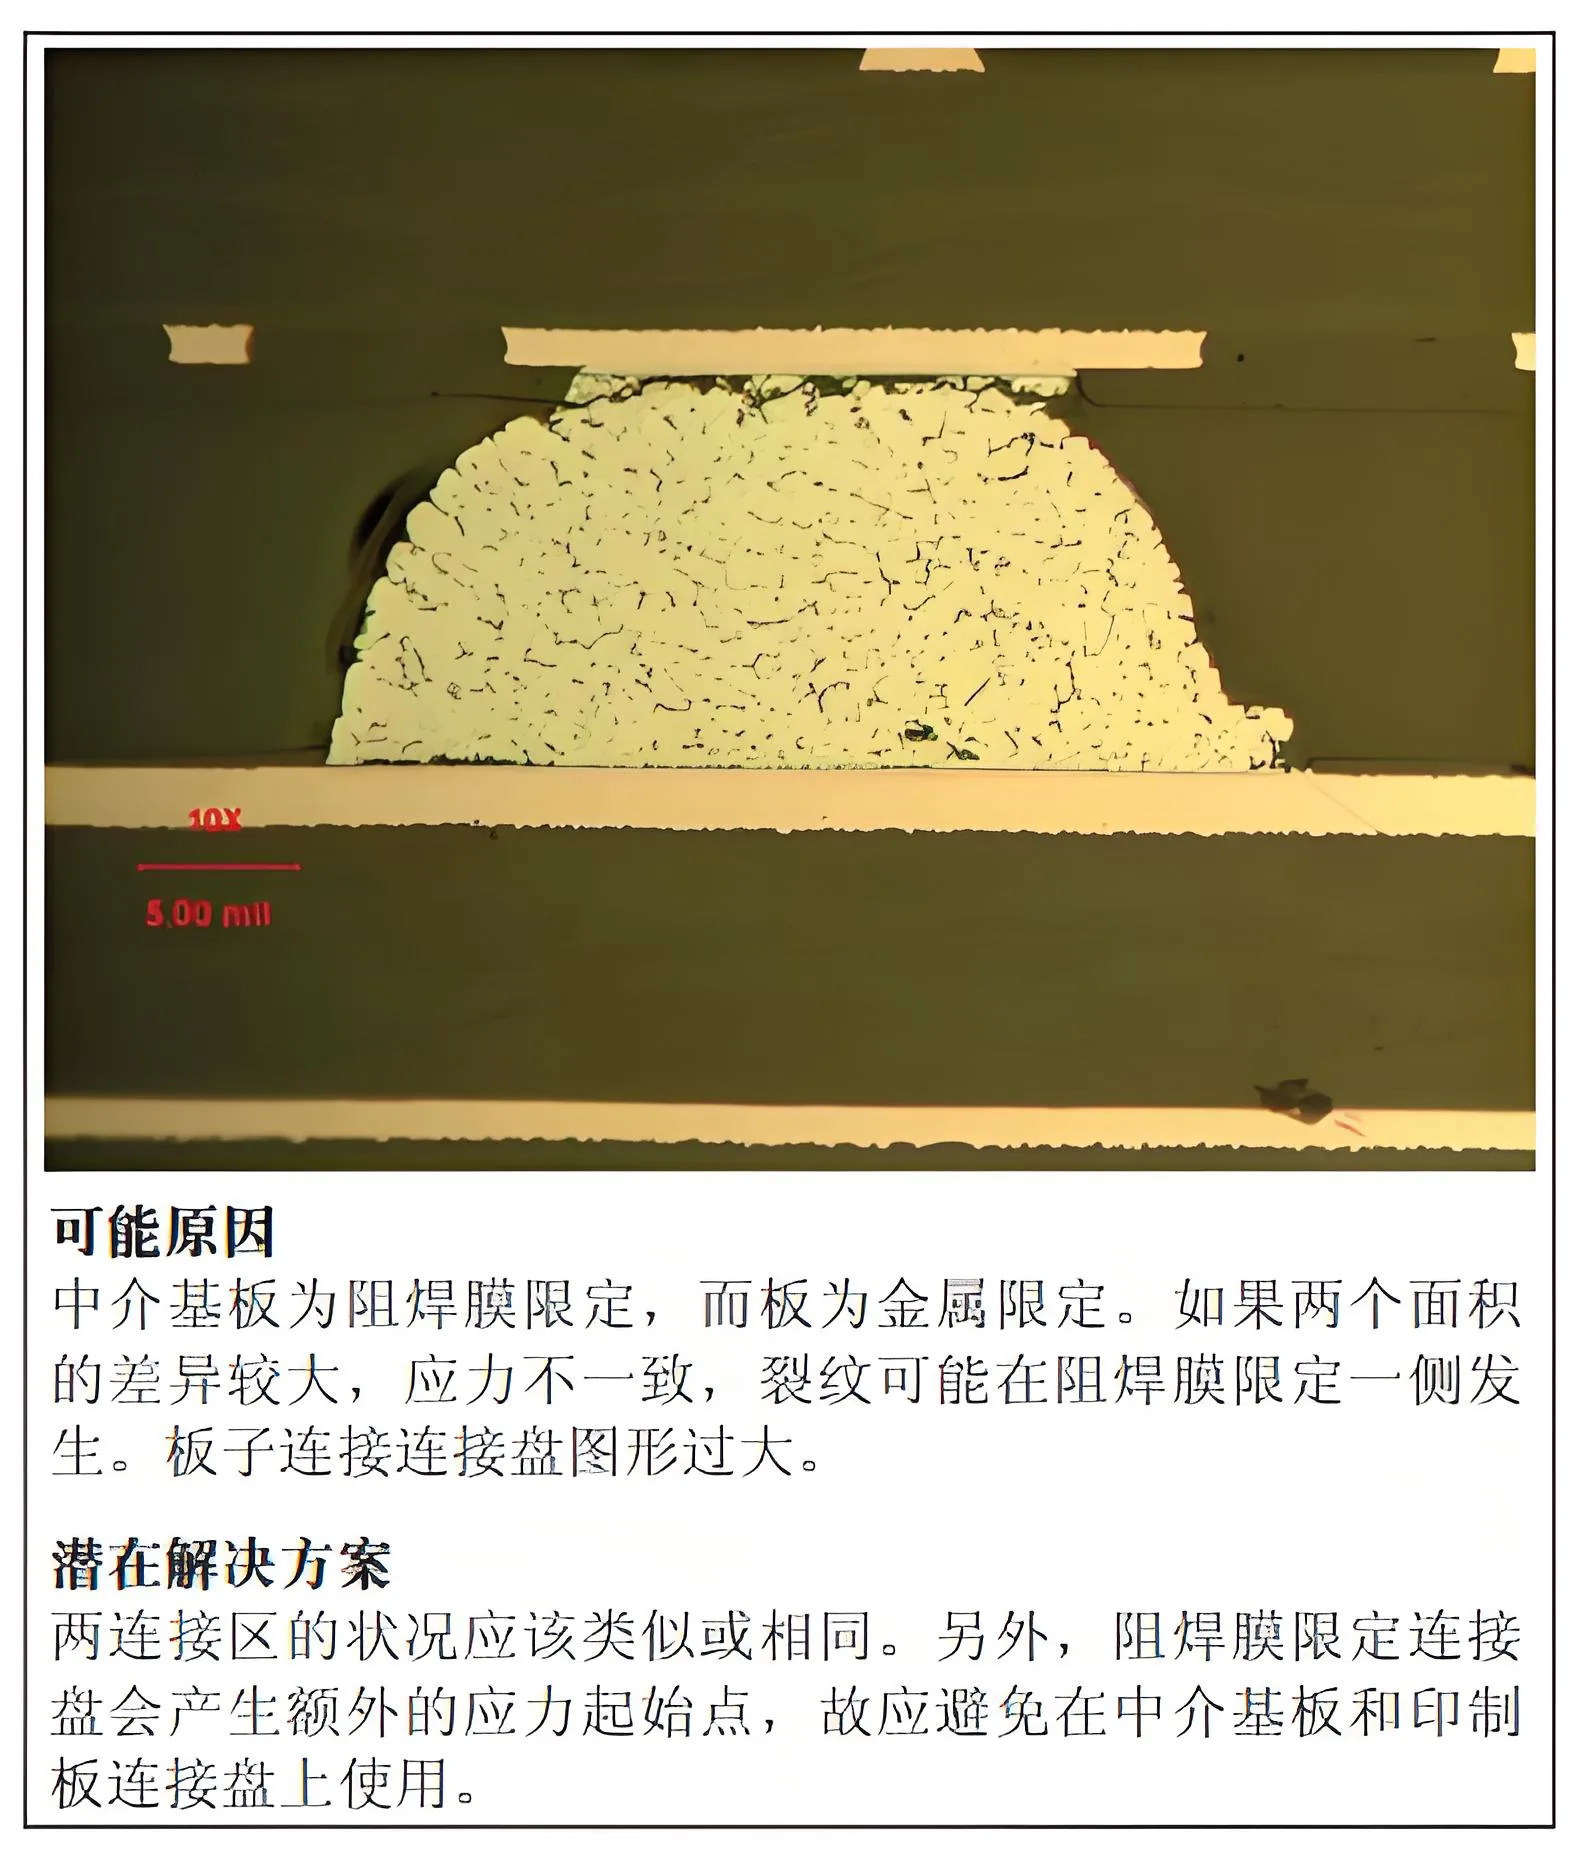
أسباب وحلول ظهور اللحام يقاوم الوسادات المحددة وغير المحددة
1.2 مقاومة اللحام للوسادات المحددة على لوحات المنتج
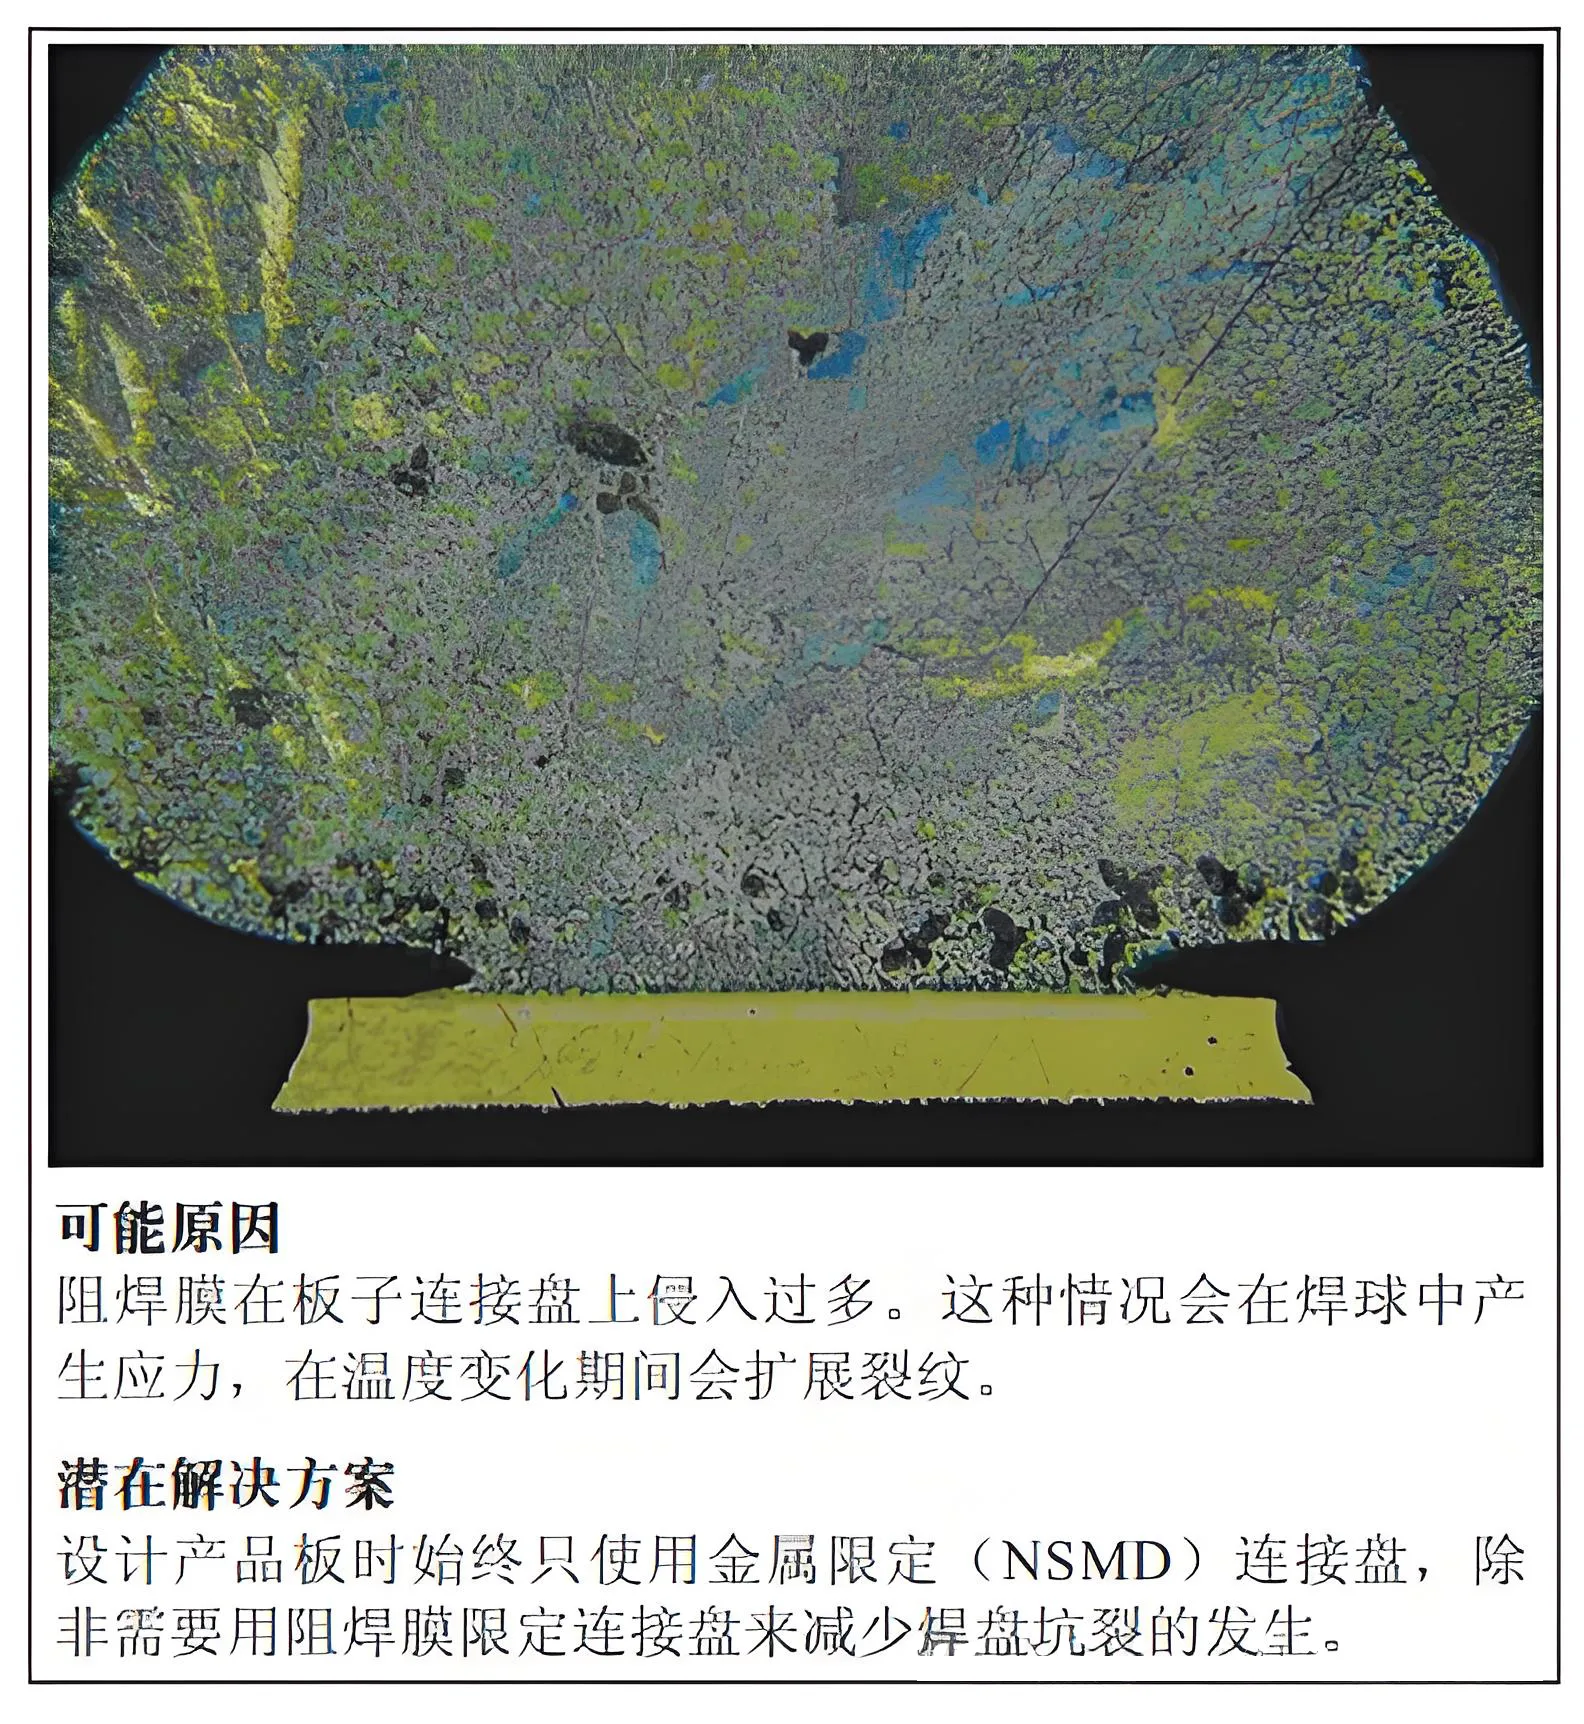
التحليل والحل لأسباب الحد من مقاومة اللحام على لوحات PCB
يمكن استخدام الوسادات المحددة لمقاومة اللحام على المسامير غير الحرجة أو الوظيفية المقابلة لأن وسادات SMD يمكن أن تساعد في تقليل عيوب حفر الوسادة. لكن, تجدر الإشارة إلى أن التوصيلات المحددة المقاومة للحام تولد نقاط بدء إجهاد إضافية ويجب تجنبها على ركائز المتدخل ومنصات ثنائي الفينيل متعدد الكلور.
العيب الرئيسي للوسادات المحددة لمقاومة اللحام يكمن في تركيز الضغط الناتج عن SMD (تم تحديد مقاومة اللحام) وصلات لحام, الذي يصبح أصل فشل وصلة اللحام ويقلل من الموثوقية. كما هو مبين في النقطة 3 أقل, لنفس ارتفاع مفصل اللحام, عامل عمر التعب عند استخدام مقاومة غير لحام محددة (NSMD) يزيد بما يقدر 1.25 ل 3 مرات مقارنة بمنصات SMD, مع تحسينات أكبر في ظل ظروف تحميل أكثر صرامة.
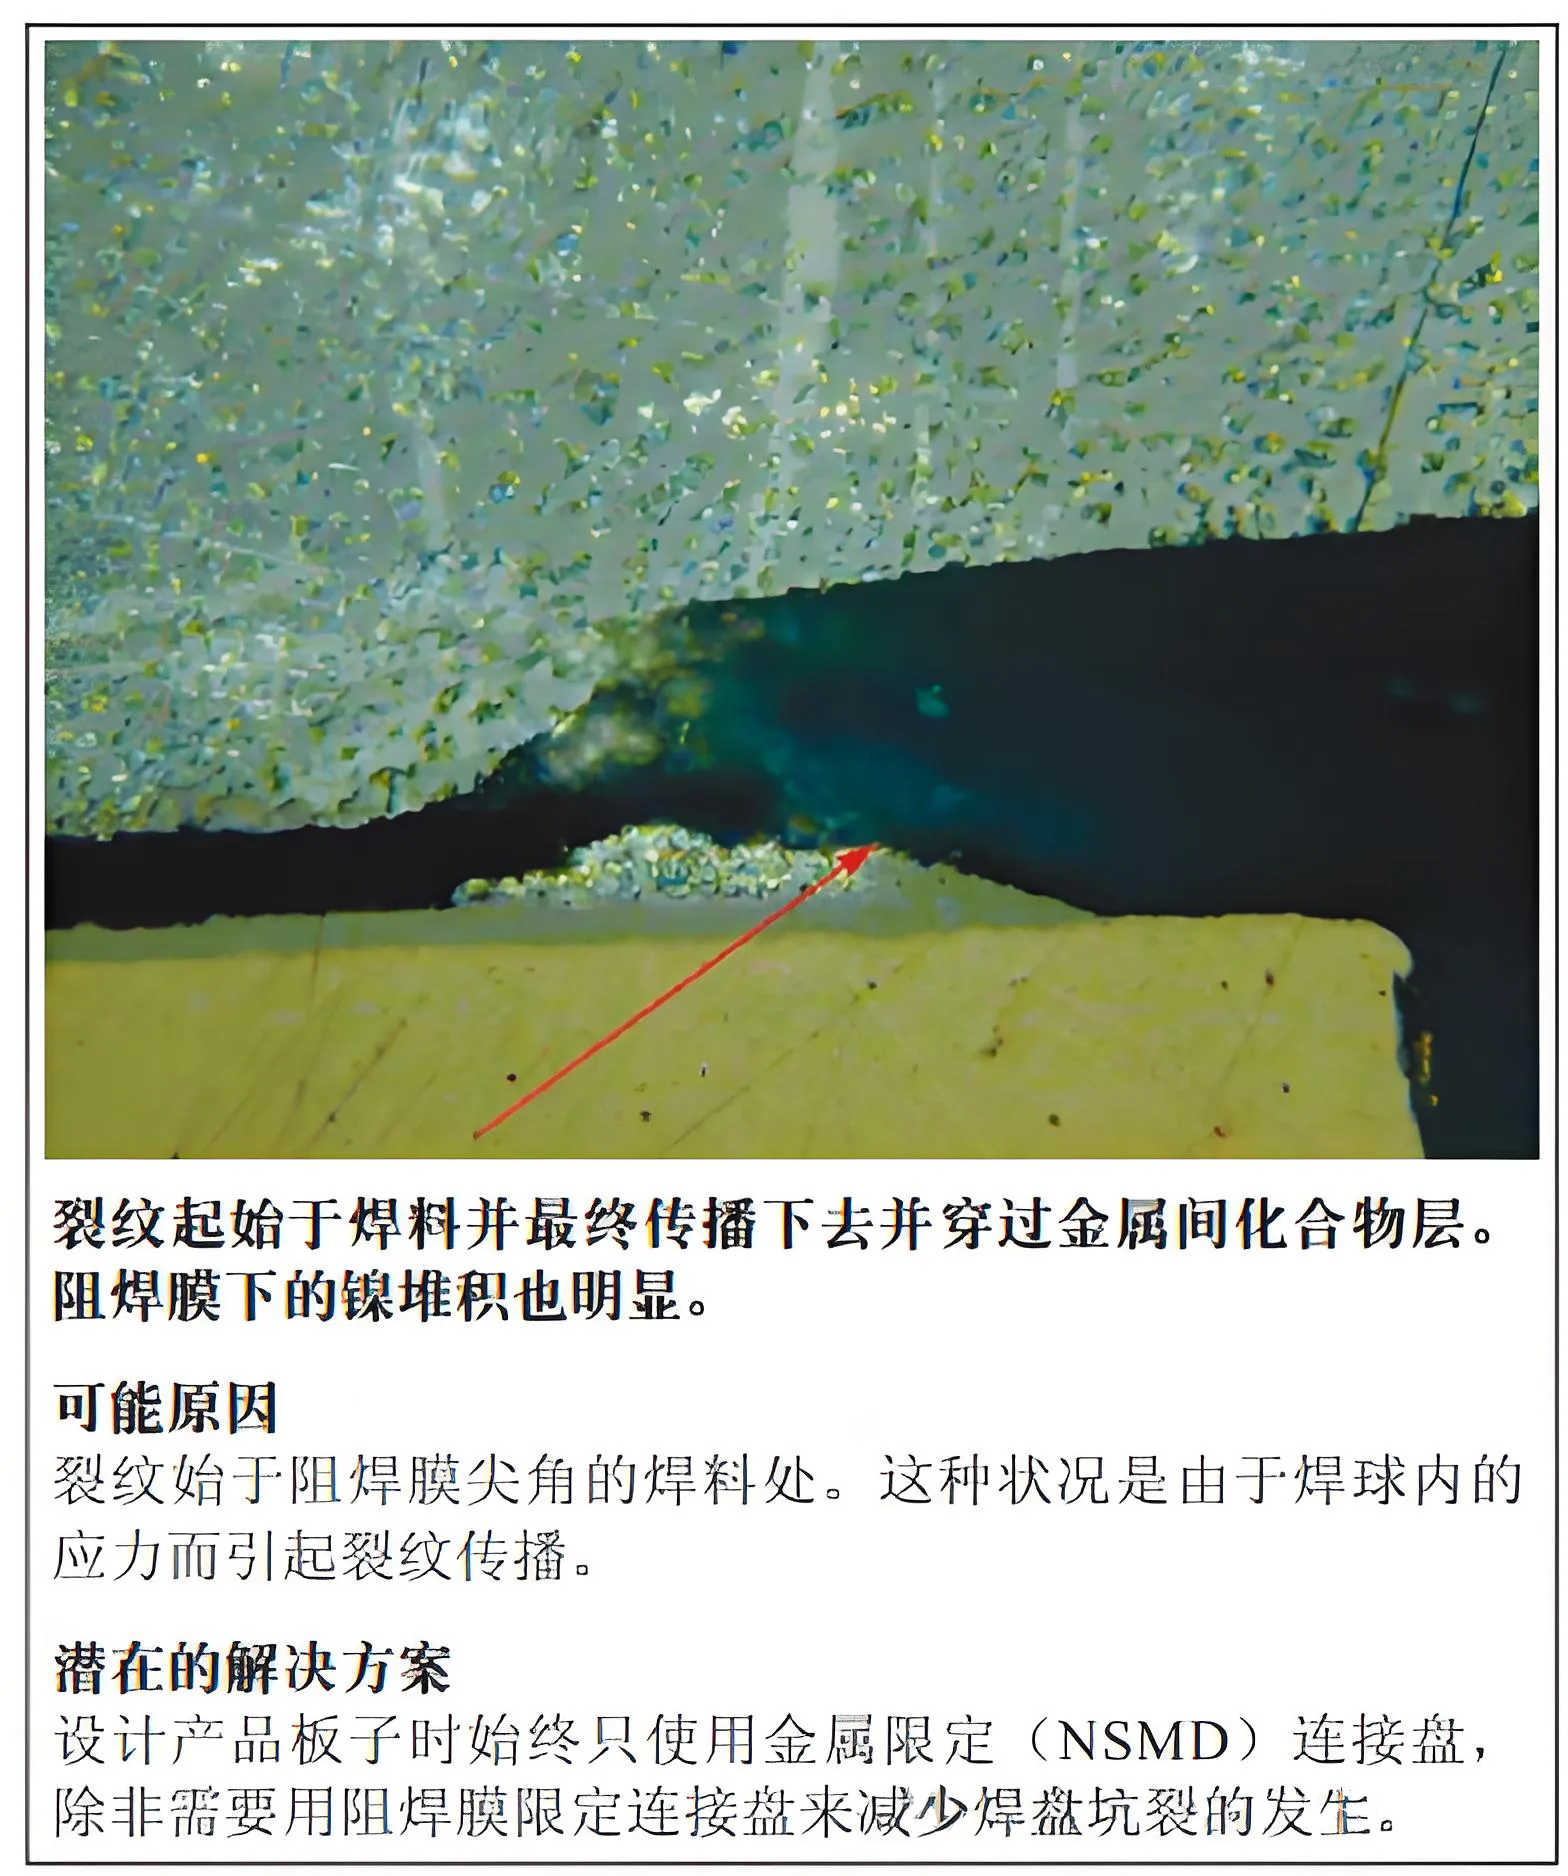
أسباب وحلول التشققات في وصلات اللحام SMD
منصات SMD لها ثلاثة عيوب رئيسية
- مساحة أقل من الركيزة تسبب الانفصال العلوي
- فقدان دقة حجم اللوحة
- انخفاض الموثوقية, لأنه أصل الفشل المبكر في وصلات اللحام
2.الانهيار المفرط لكرات لحام BGA
عادةً ما تنهار كرات لحام BGA المقولبة من حجمها الأصلي البالغ 750 ميكرومترًا إلى حوالي 625 ميكرومترًا. بعد أن يتم لحام الحزمة على اللوحة, تنهار كرات اللحام إلى حوالي 500 ميكرومتر. لكن, إذا كانت هناك مشتتات حرارية أو كتل حرارية داخل العبوة, قد تنهار كرات اللحام إلى 300 ميكرومتر. عندما تتسطح كرات اللحام, تنخفض موثوقيتها بسبب ارتفاع اللحام المحدود ومرونة وصلات اللحام. أيضًا, قد يتجاوز امتداد كرات اللحام فجوة الملعب المتوقعة. التقريب الأفضل هو تقليل التدفق الأولي بحوالي 10% ارتفاع; مع الوزن الإضافي للمشتتات الحرارية, وقد يرتفع هذا العدد إلى 25% من الارتفاع الأصلي (قطر كرة اللحام). يلعب نمط وسادات التوصيل والفجوة الموجودة في مقاومة اللحام أيضًا دورًا في التحليل. وتظهر القيم القصوى لهذا الوضع في الأقسام 2.1 ل 2.4.
2.1 كرة لحام BGA بدون بالوعة حرارية, 300ارتفاع القابضة ميكرومتر
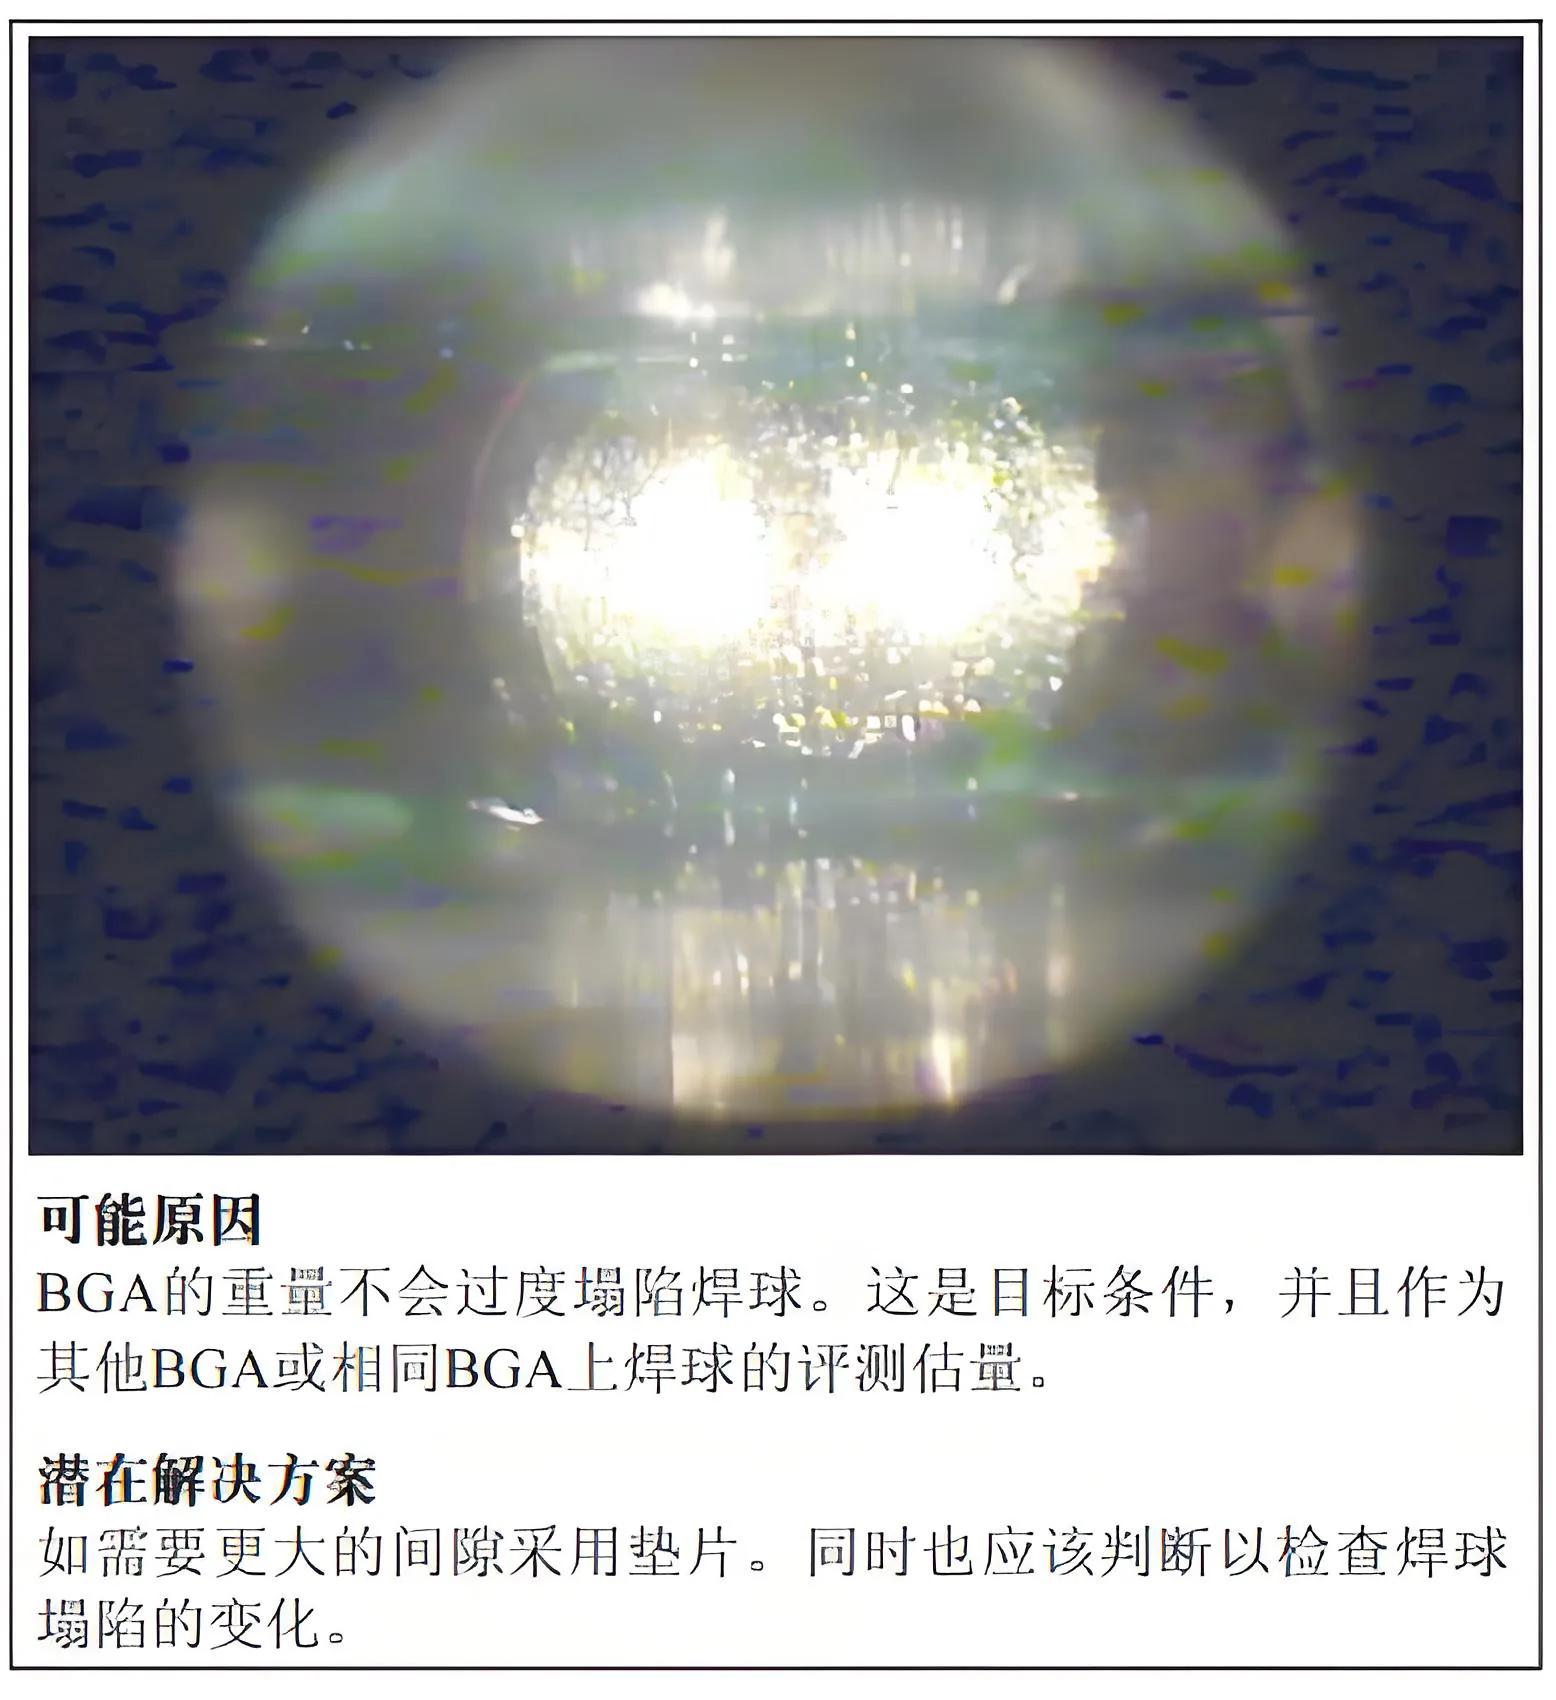
السبب والحل لانهيار كرات BGA بدون كتلة تبديد الحرارة
2.2 كرة لحام BGA مع المشتت الحراري, 375ارتفاع القابضة ميكرومتر
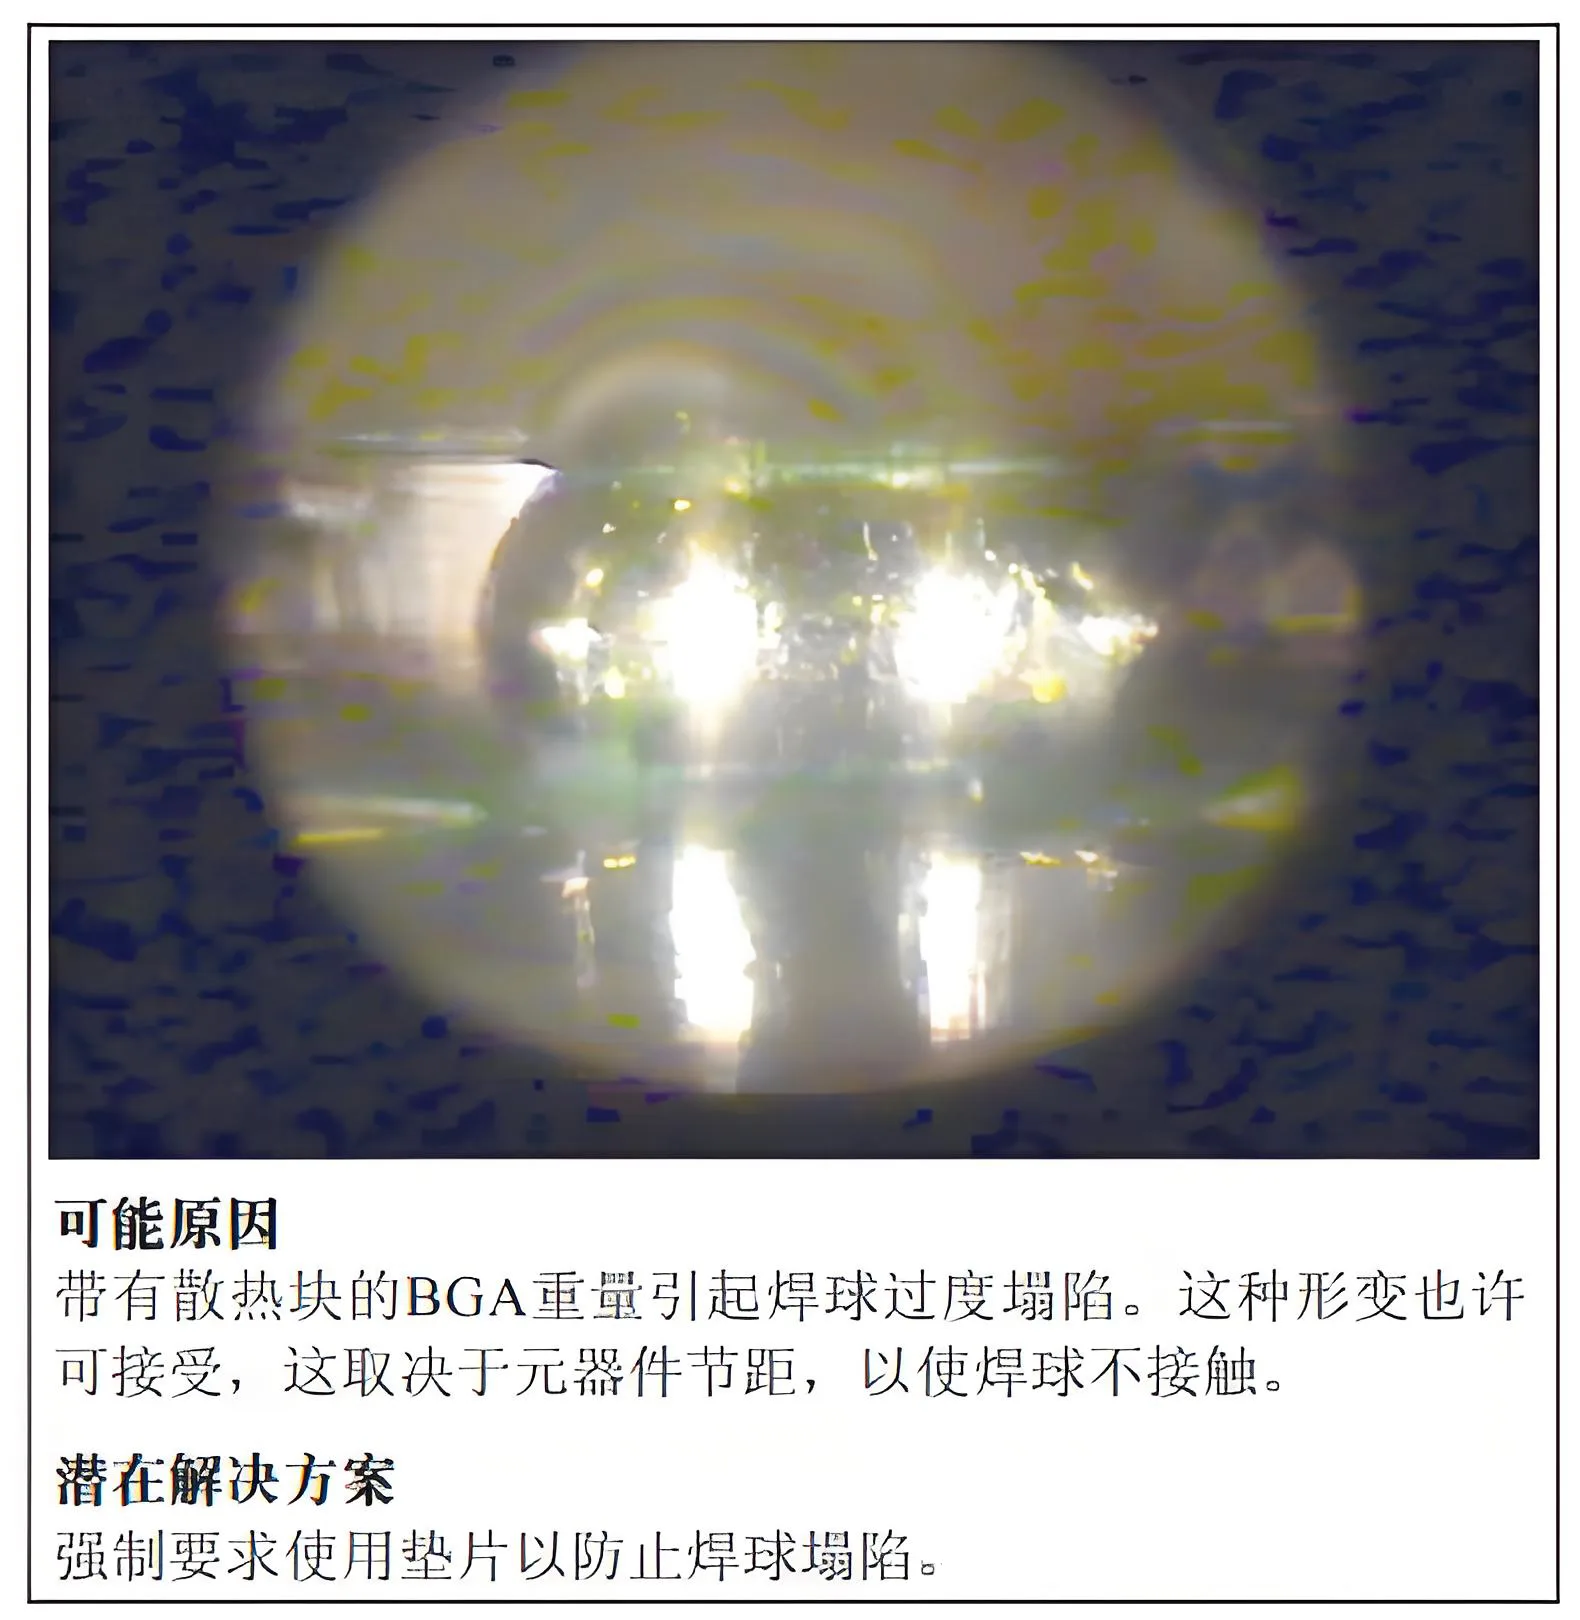
السبب والحل لانهيار BGA الكروي مع المشتت الحراري
2.3 كرة لحام BGA مع المشتت الحراري, 300ارتفاع القابضة ميكرومتر
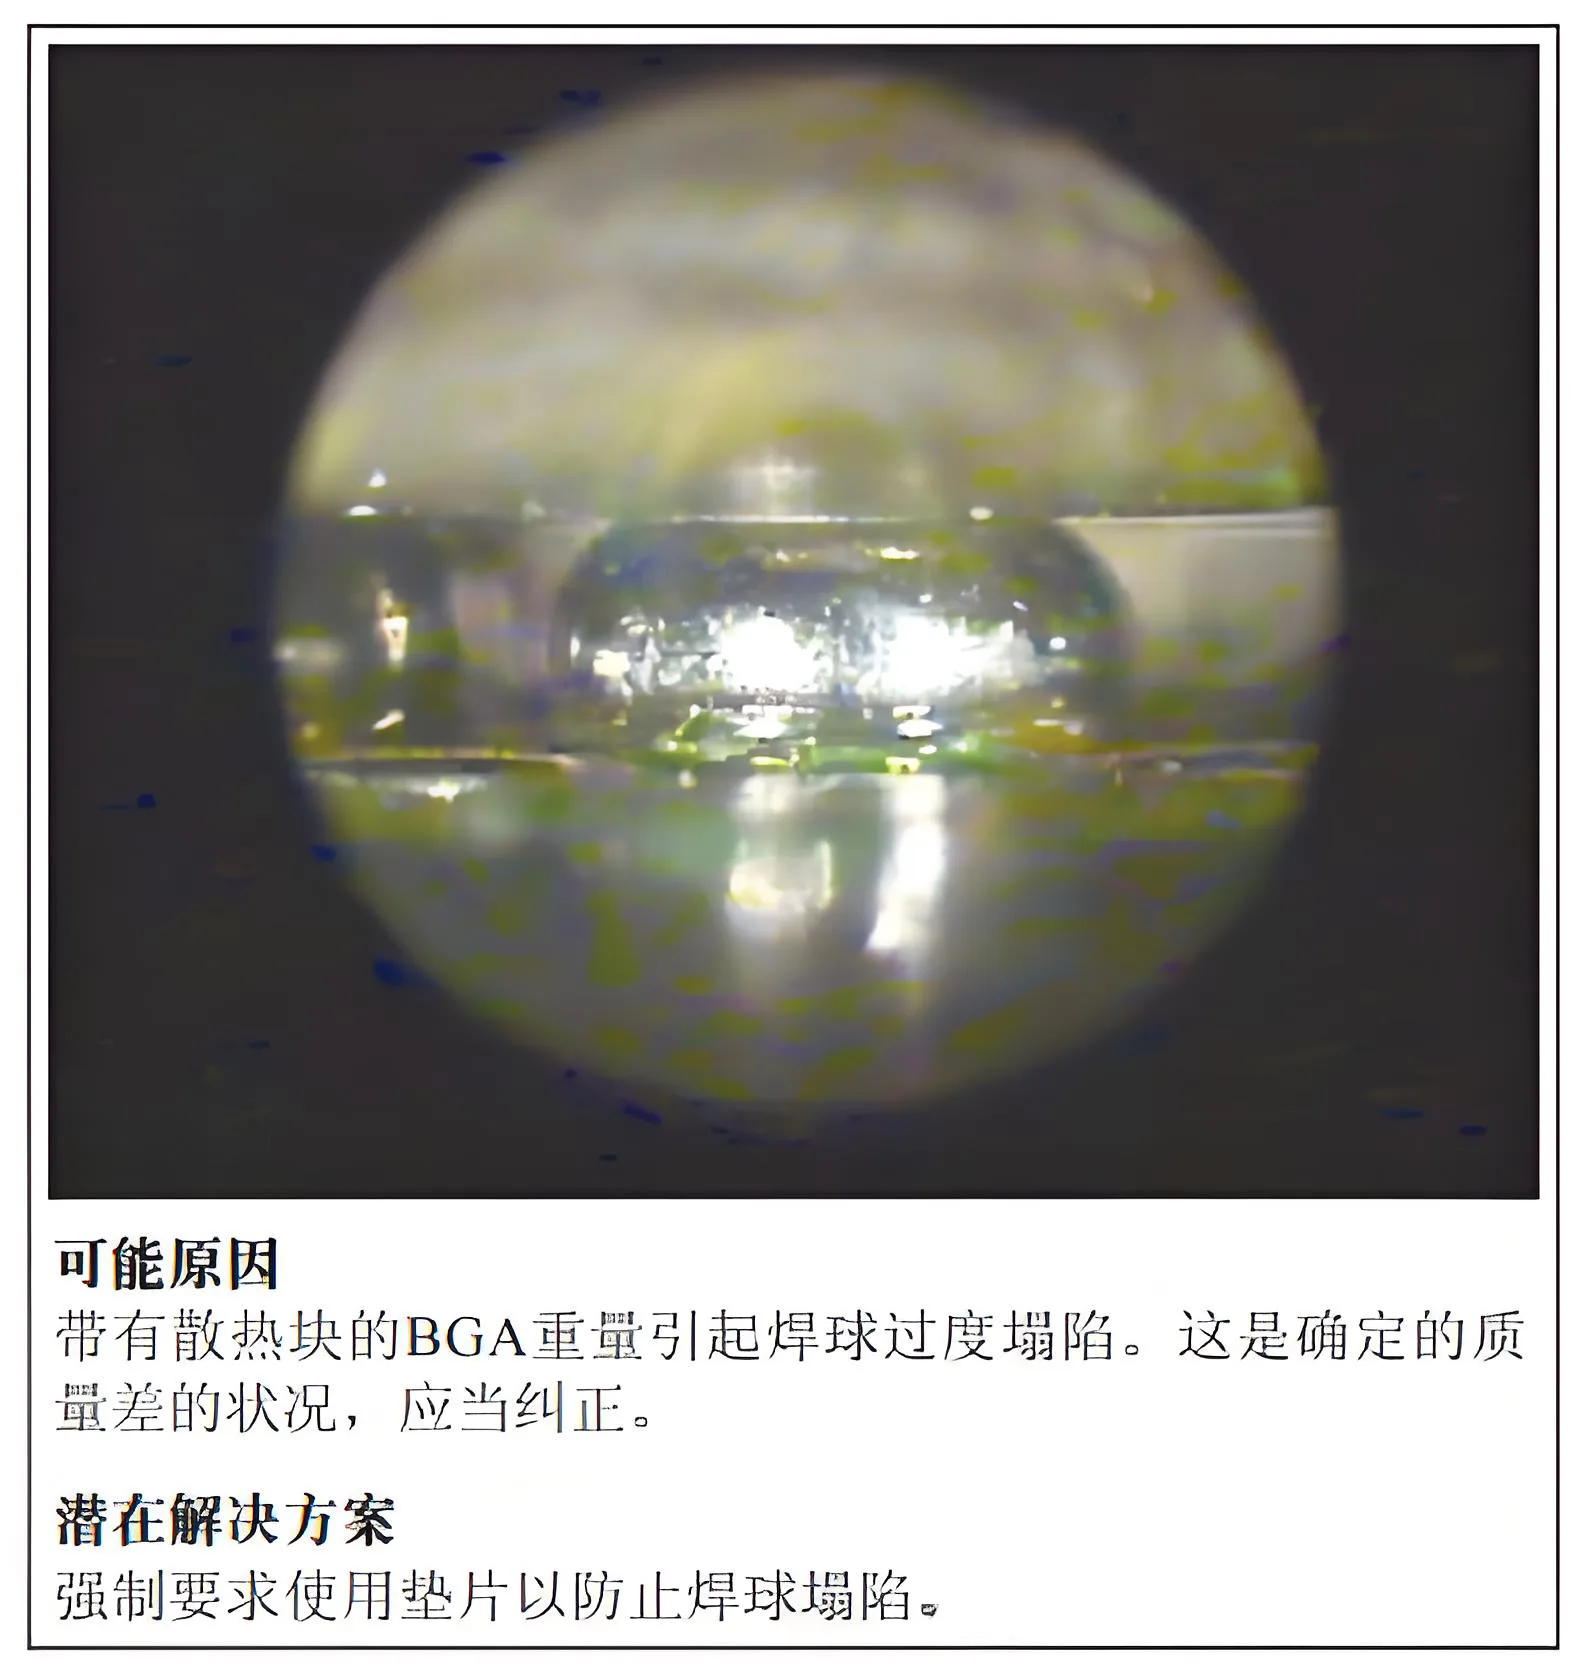
السبب والحل لانهيار BGA الكروي مع المشتت الحراري
2.4 شروط لصق اللحام الحرجة
تعتبر كمية عجينة اللحام المتراكمة مفيدة لوصلات BGA المقولبة ولكنها ليست بالغة الأهمية لتشكيل وصلات لحام جيدة, حيث أن كرات اللحام نفسها يمكن أن تكون بمثابة مصدر لحام. لكن, للسيراميك بغا (CBGA), يعد إيداع كمية كافية من معجون اللحام أمرًا مهمًا للغاية. ل890μm CBGA, الكمية الموصى بها من معجون اللحام هي 0.12 ملم مكعب, على الأقل 0.08 مم³. إذا لم يتم إيداع ما يكفي من معجون اللحام, كما هو موضح في القسم 3.1, قد تكون موثوقية وصلة اللحام مشكلة. يجب إضافة اللحام إلى كرات أو أعمدة لحام ذات درجة حرارة عالية لأن حجم اللحام من طرف الحزمة لا يساهم في وصلة اللحام.
2.5 ترسب العجينة السميكة بشكل مفرط
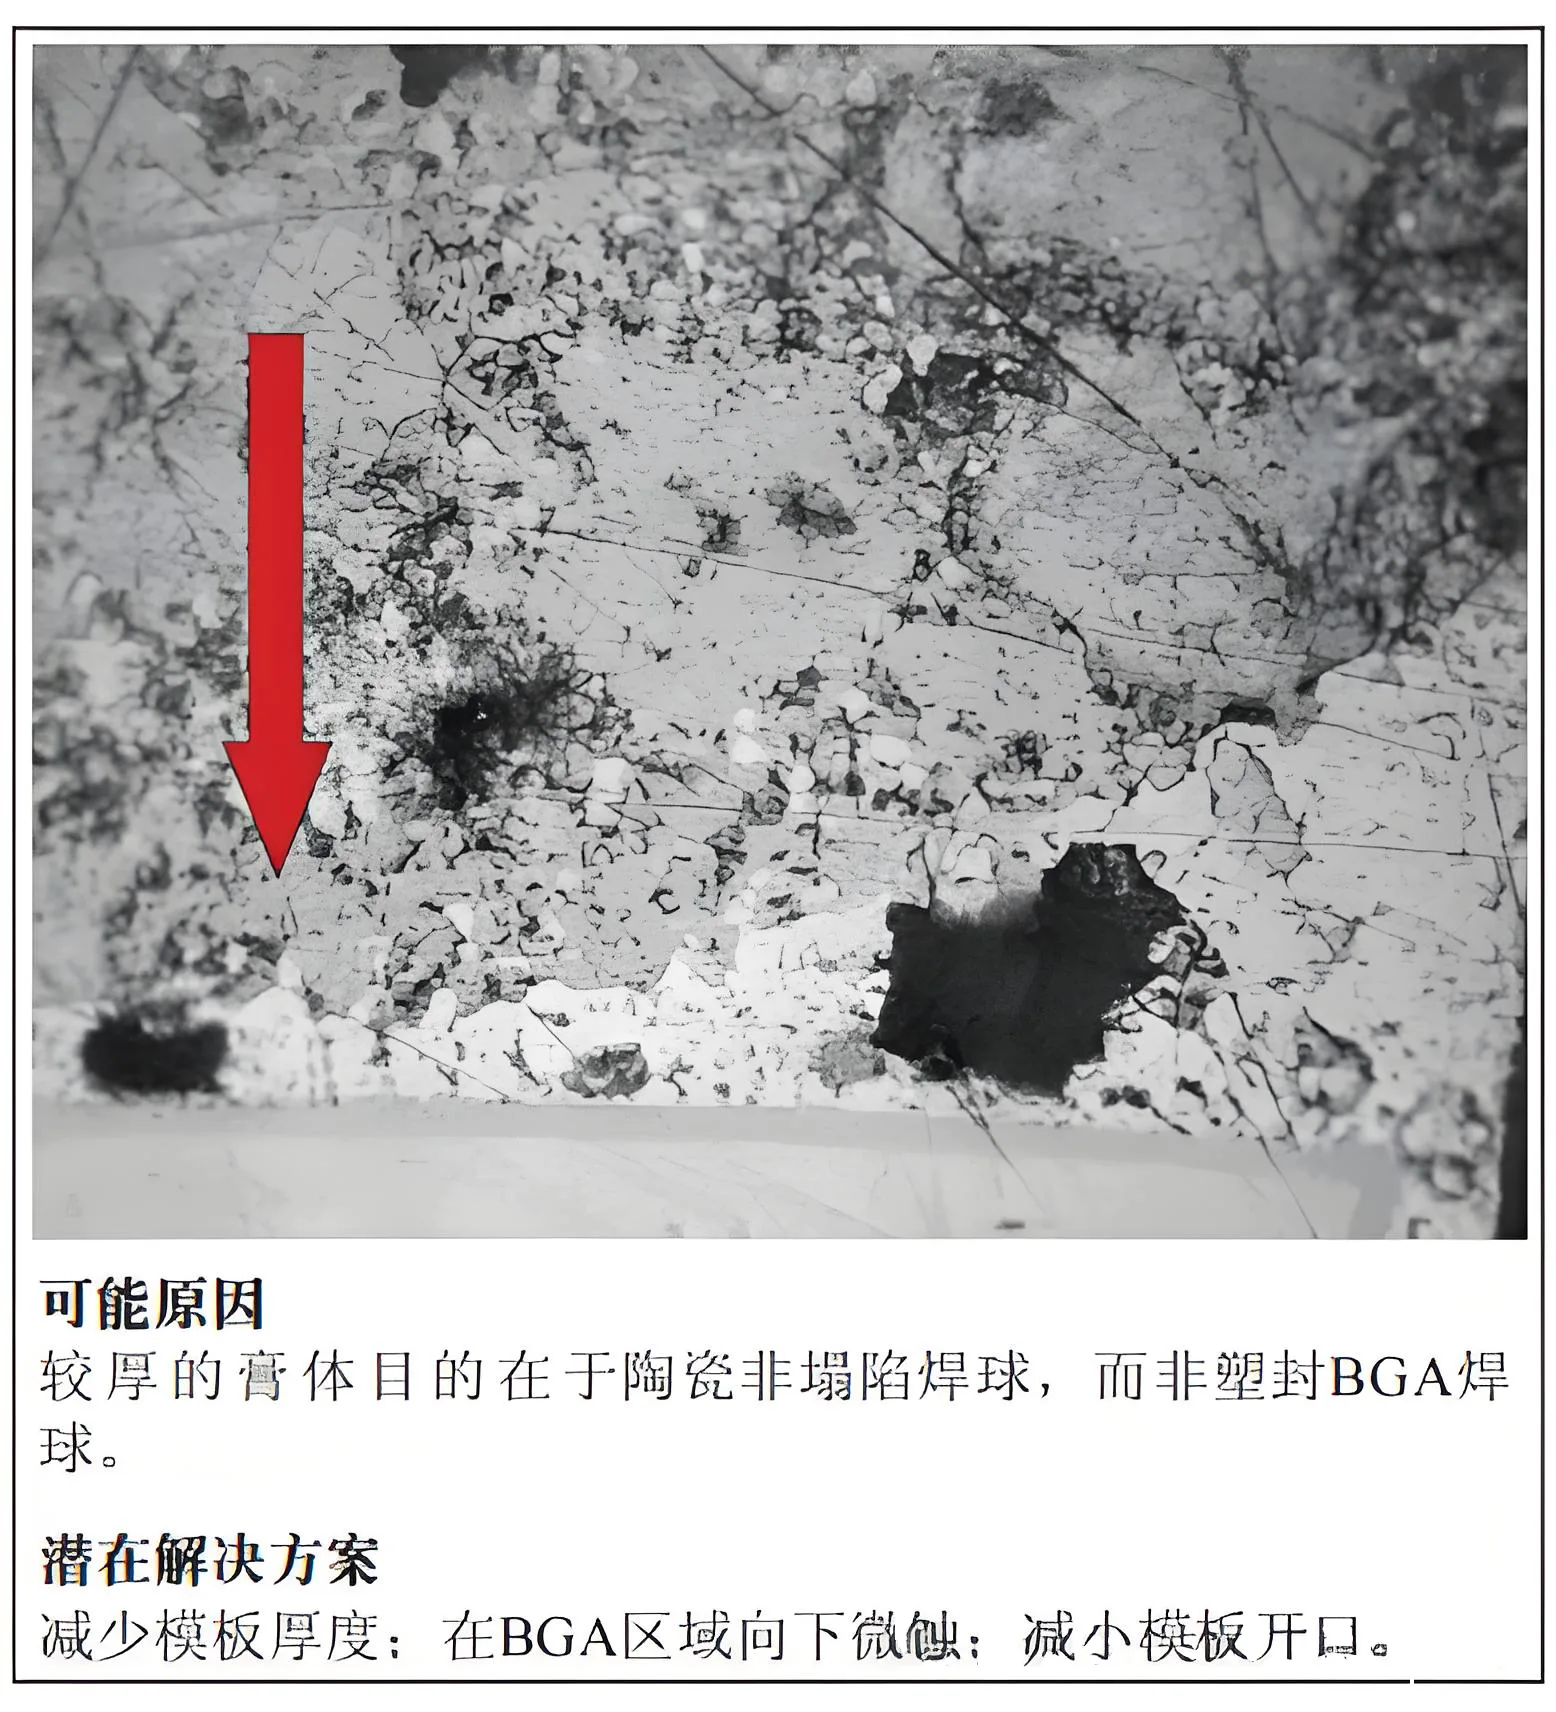
أسباب وحلول الترسب الزائد للعجينة
2.6 كشف الفراغات من خلال الأشعة السينية والتقسيم
يمكن للأشعة السينية أن تكتشف وجود الفراغات (المناطق الخفيفة) والمواقف X-Y ذات الصلة. يمكن لهذه التقنية أيضًا اكتشاف كرات اللحام غير المستوية أو المفقودة (أقطار مختلفة للصورة الداكنة), الأمثلة التي تظهر في القسم 2.7. لكن, هناك حاجة إلى تقسيم الأشعة السينية لتحديد العمودي (المحور Z) موضع الفراغات في وصلة اللحام.
2.7 الفراغات وكرات اللحام غير المستوية
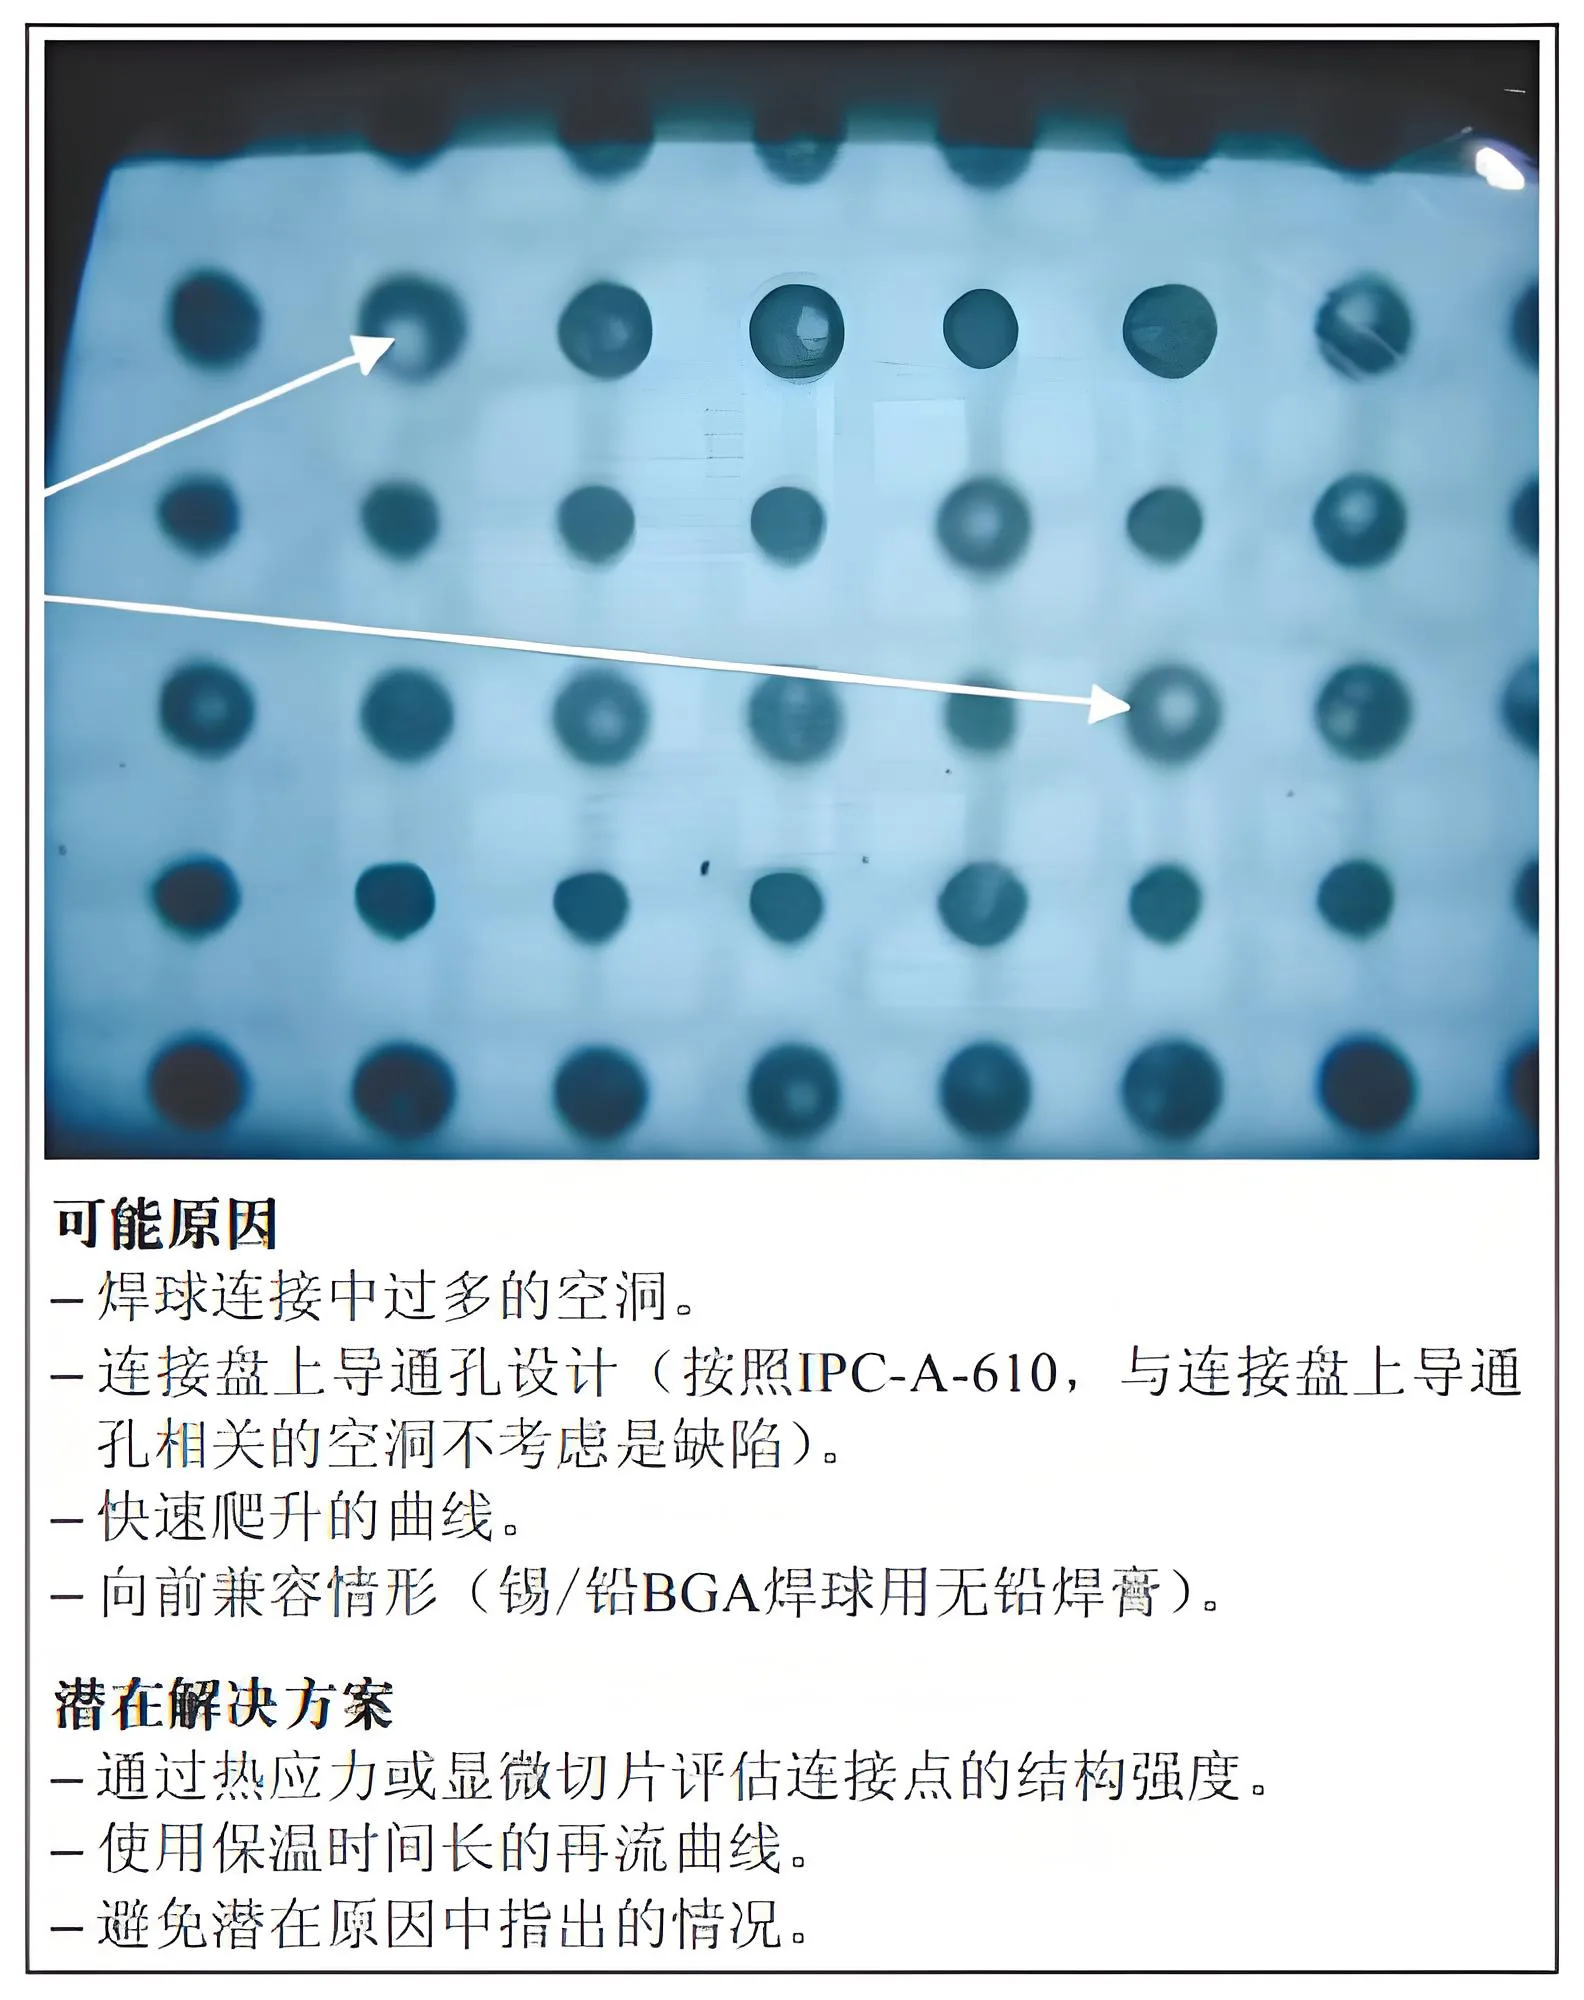
كرات ومحاليل اللحام المجوفة وغير المنتظمة
هناك أسباب عديدة لتكوين الفراغات في BGAs. على الرغم من أن الفراغات الأكثر شيوعًا موضحة في القسم 2.7, الفراغات لا تشكل أي خطر على الموثوقية. الفراغات مثل تلك المبينة في القسم 2.8 يمكن أن تصمد 1000 الدورات الحرارية (لا صدمة, 0-100درجة مئوية). حتى في بعض الاختبارات, الفراغات لا تقلل من نتائج الحياة التعب, تشير الفراغات المفرطة في وصلات اللحام إلى وجود مشكلات في التصميم, عملية, أو المواد. وينبغي أيضا التحقق من موثوقية المنتج.
2.8 فراغات قشر البيض
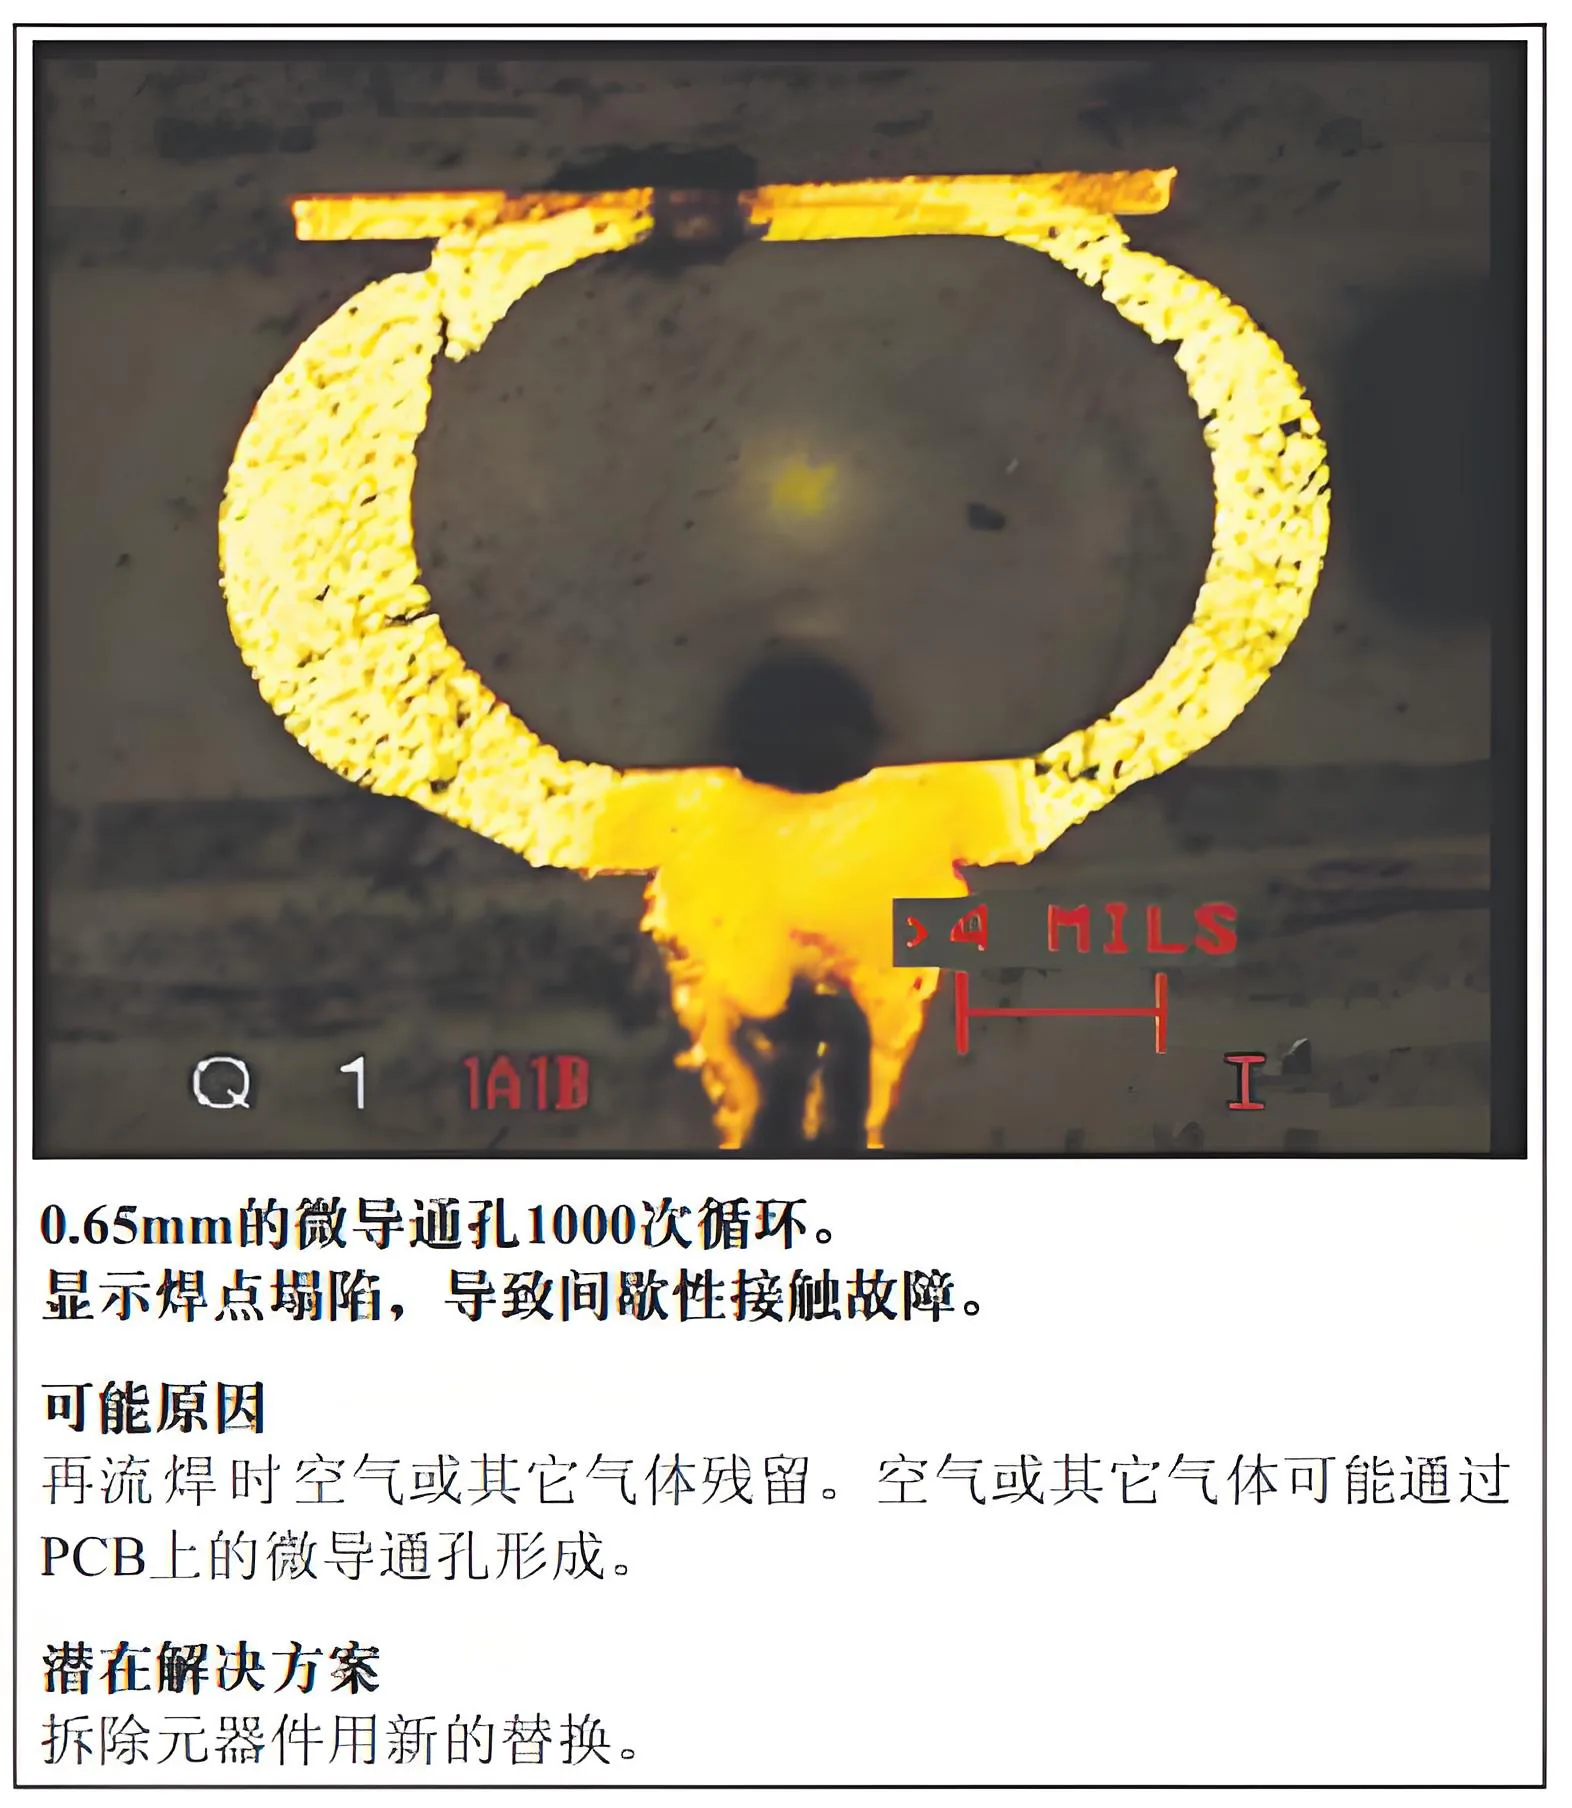
أسباب وحلول مسامية قشر البيض
3.Warpage وتشويه ركائز BGA
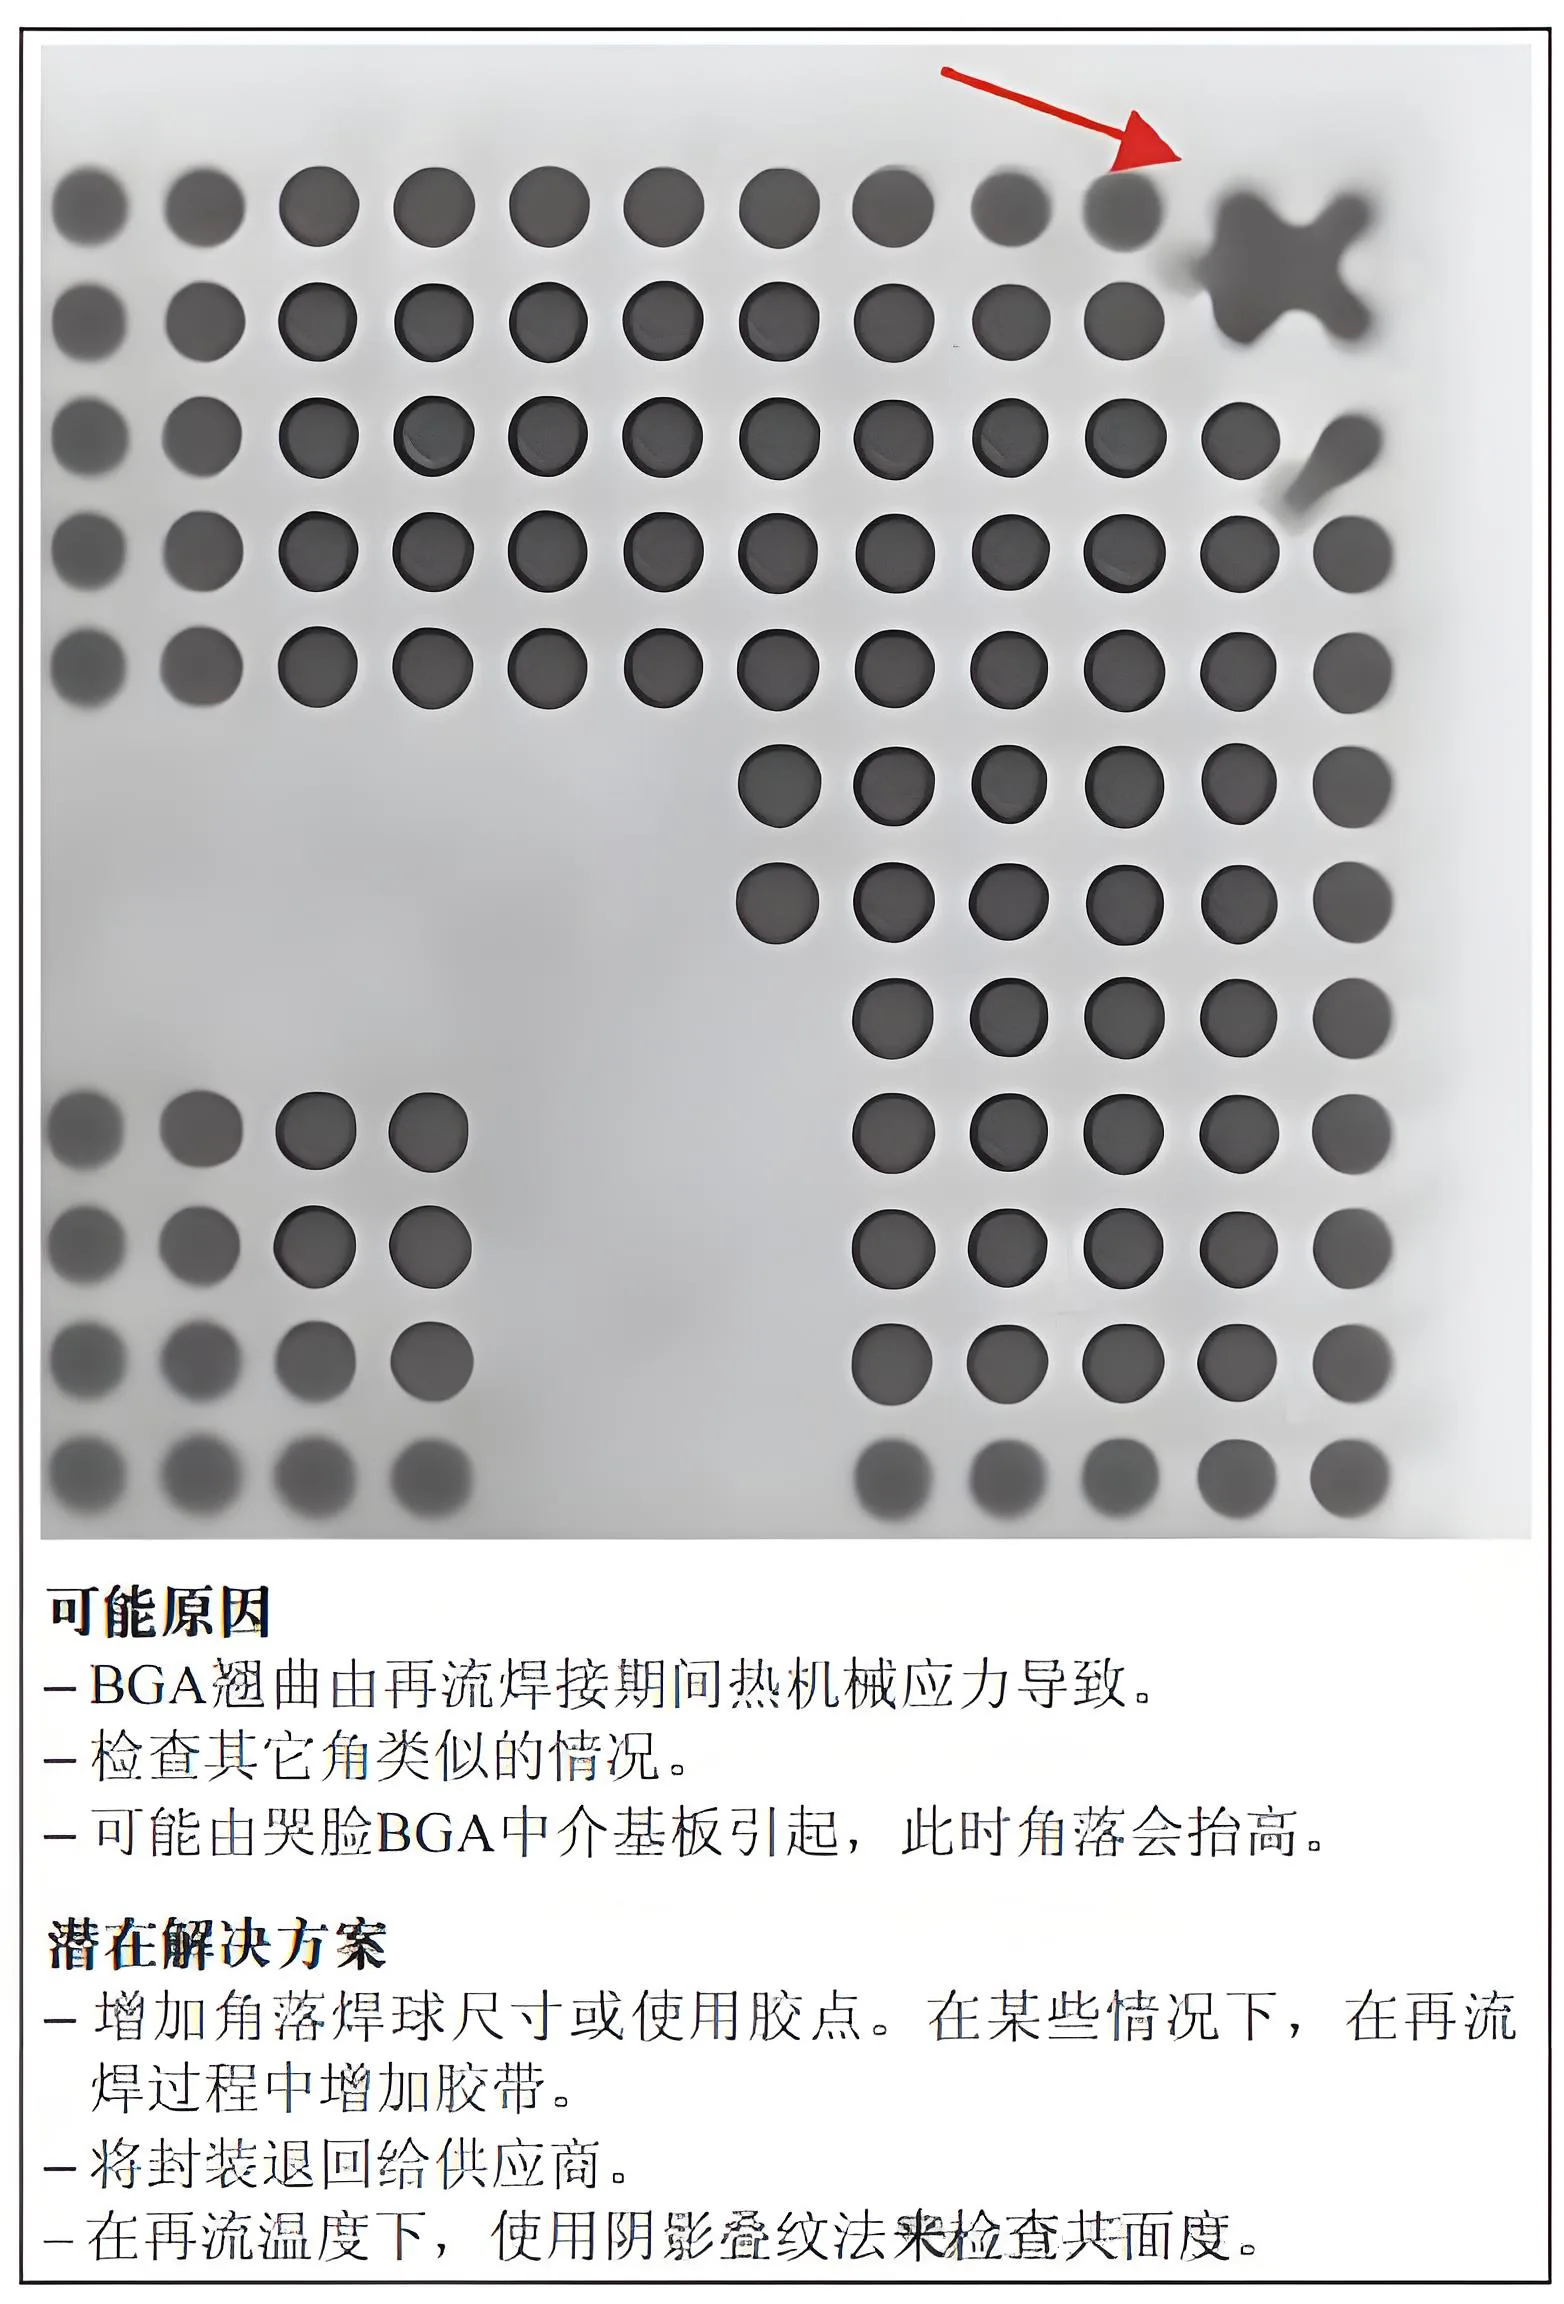
في عمليات إنحسر التجميع العادية, تميل BGAs المقولبة إلى الالتواء. يمكن أن يحدث الالتواء على ركيزة BGA أو ثنائي الفينيل متعدد الكلور للمنتج. والنتيجة هي أن مفاصل اللحام المجهدة تصبح مفتوحة أو في حالة ماس كهربائى. درجة حرارة (الملف الشخصي إنحسر), هيكل بغا, حجم معجون اللحام, وظروف التبريد كلها تجلب العيوب المحتملة. تعتبر شورتات كرة اللحام الزاوية مؤشرًا على صفحة BGA الحربية, مع التفاف زوايا حزمة BGA إلى الداخل (البكاء بغا).
تحدث شورتات اللحام بين زوايا BGA المجاورة و/أو المتقابلة بسبب انحناء الركيزة نحو الأسفل (وجه يبكي), التأكيد على كرات اللحام الزاوية. تتسبب نفس الظاهرة في رفع كرات اللحام بعيدًا عن الزوايا بعيدًا عن الركيزة المتصاعدة, حيث تتغير الركيزة من وجه باكٍ إلى وجه مبتسم, كما هو موضح في الأقسام 3.1 و 3.2. كما تصبح ركائز BGA والرقائق أرق, تزداد أيضًا صفحة Warpage الخاصة بالحزمة. أن يكون لديك عملية SMT قوية, يوصى بالتحقق من إضافة كمية كافية من معجون اللحام إلى منصات الاتصال. يجب مراقبة هذه العملية عن كثب لضمان عدم حدوث أي عيوب إضافية مثل جسور اللحام أو الخرز.
3.1 صفحة حرب الركيزة BGA Interposer
تعتبر الدوائر المفتوحة لكرات اللحام الزاوية مؤشرًا على صفحة الحرب BGA, مع رفع زوايا الحزمة لأعلى. هذه الدائرة المفتوحة, كما هو موضح في القسم 3.2, يمكن تصغيرها باستخدام كمية إضافية من معجون اللحام.
3.2 دائرة اللحام المشتركة المفتوحة بسبب انحراف الركيزة المتداخلة
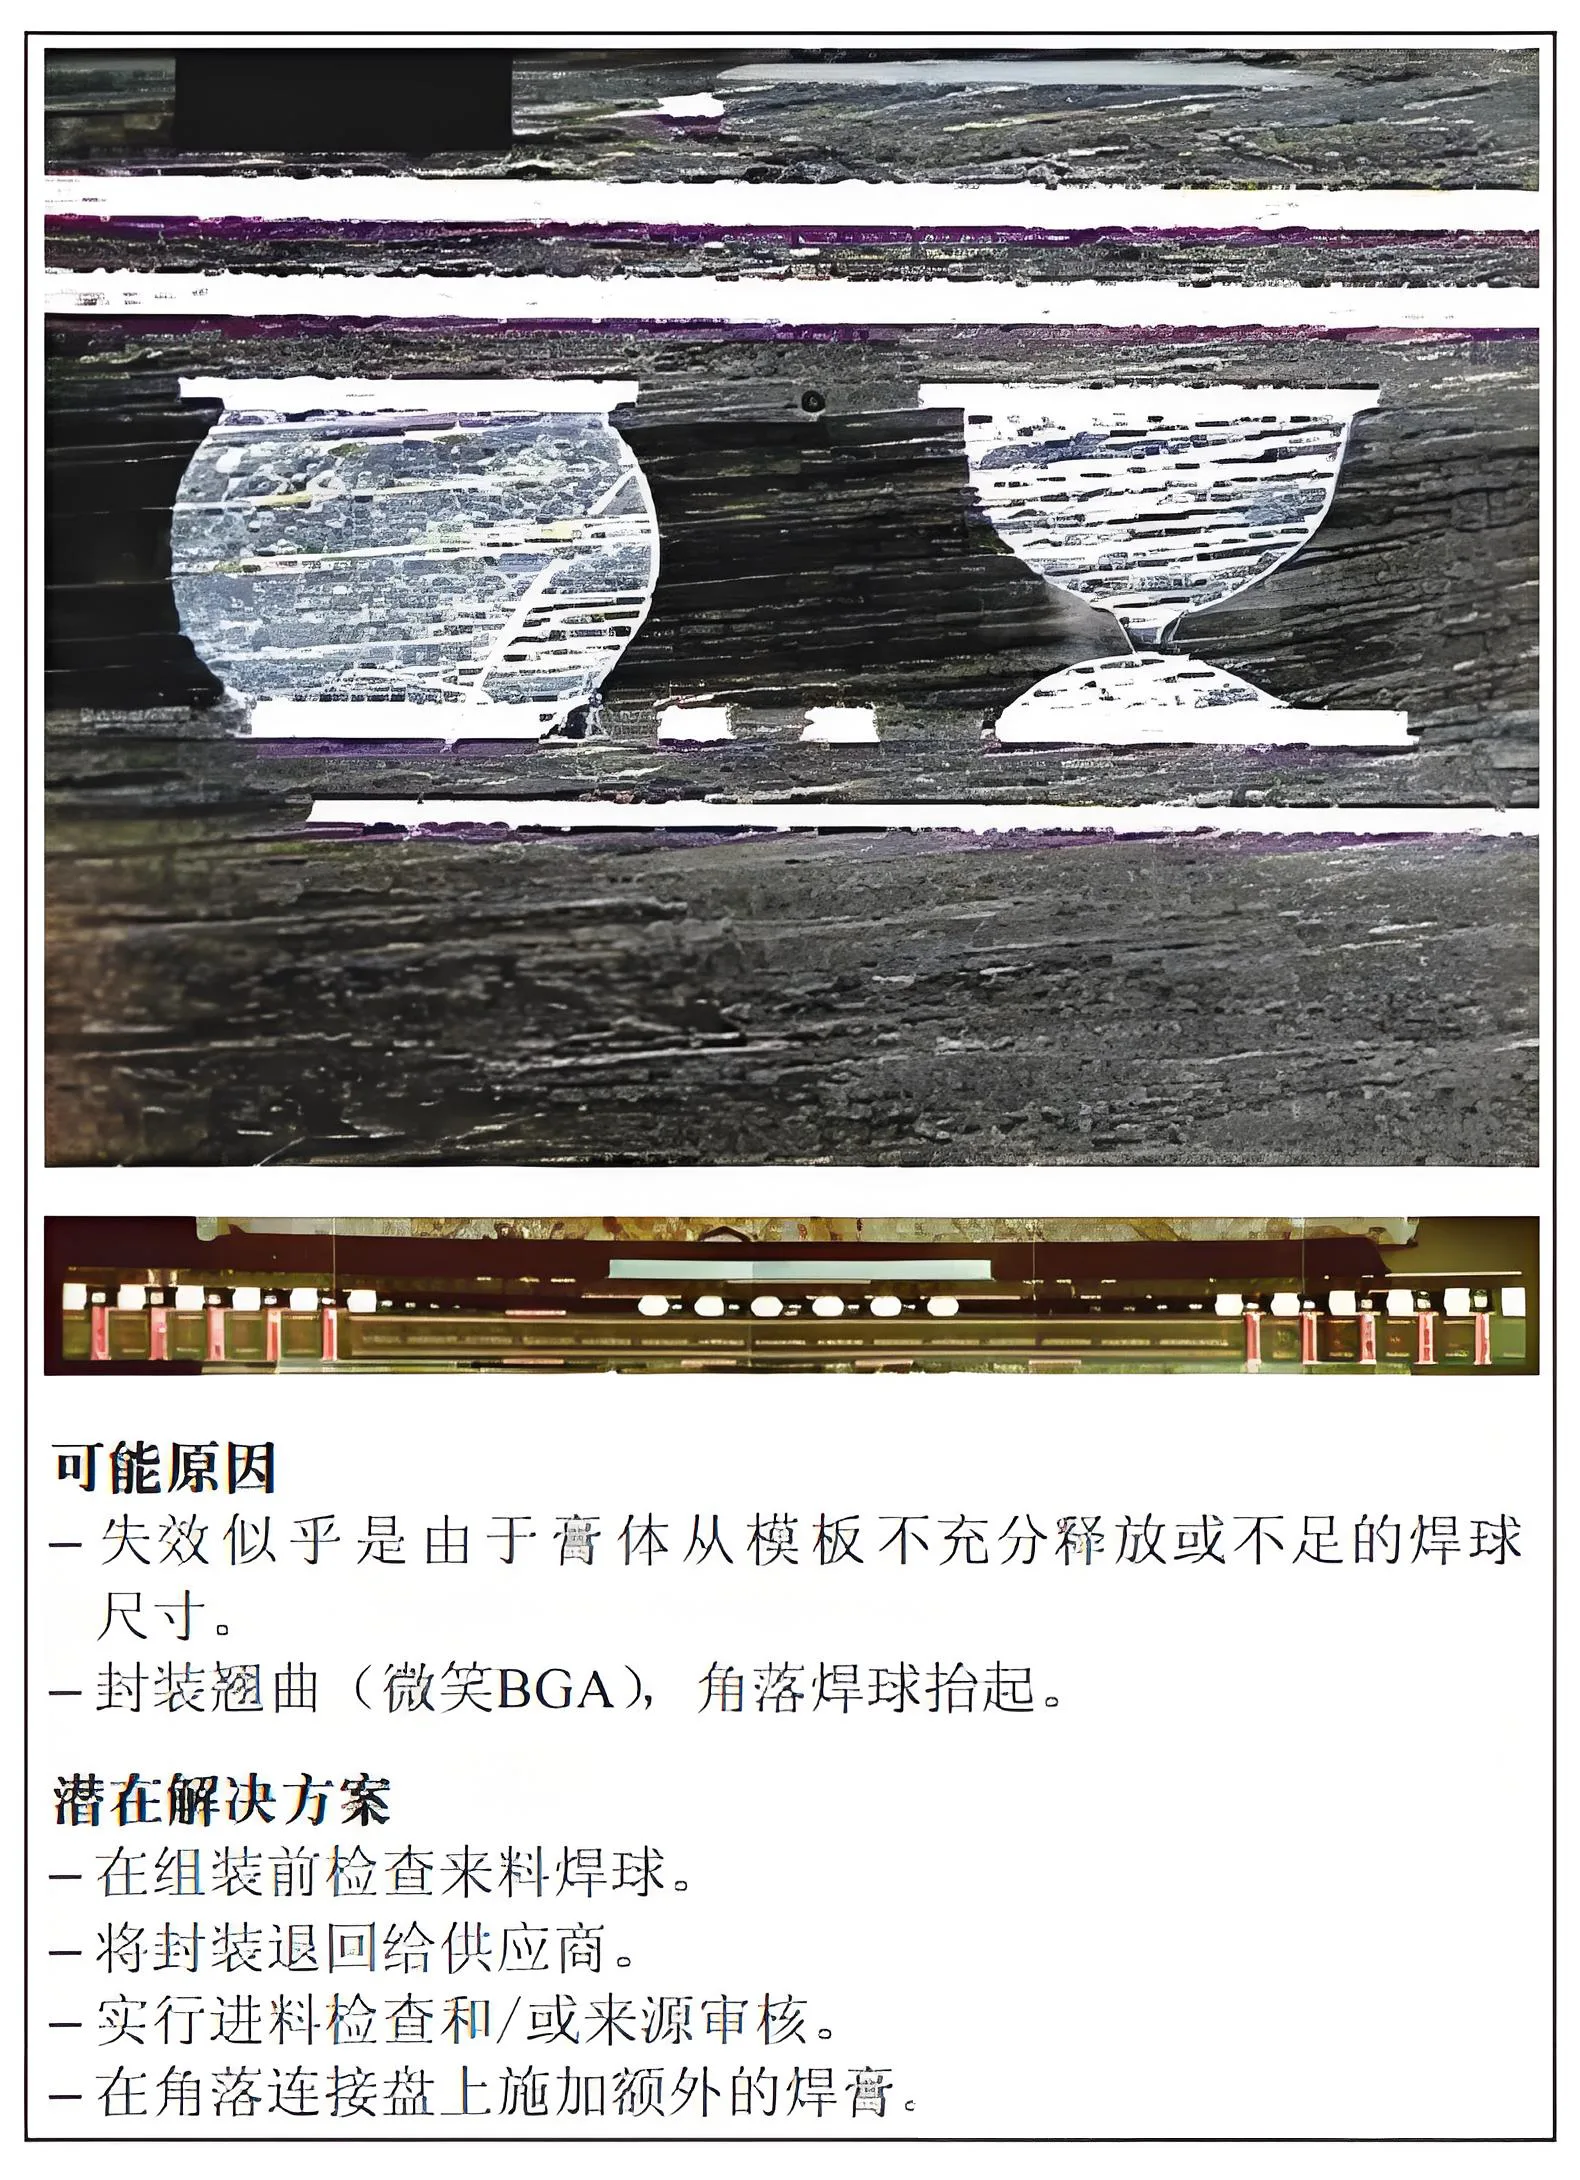
السبب والحل للدائرة المفتوحة الناجمة عن صفحة PCB warpage
إن تطبيق معجون اللحام الزائد ليس حلاً لهذه المشكلة. يعد تحديد السبب الجذري ومعالجة الأسباب الشاذة أكثر أهمية لإنشاء عملية قوية. يجب اعتبار تعديل فتحة الاستنسل لوضع معجون اللحام على اللوحة حلاً لتصحيح دوائر الزاوية المفتوحة فقط إذا تعذر تغيير حالة العملية أو المكون, كما لو تم تحسين عملية إعادة التدفق, لا يمكن إعادة تصميم حزمة BGA أو ركيزة المتدخل BGA, أو لا يمكن إعادة تصميم لوحة المنتج. بالإضافة إلى ذلك, من المرجح أن تستمر الحالات الشاذة في الحدوث, وقبل إجراء أي تغييرات على العملية, وينبغي النظر في جرد اللحام والمكونات. إذا قررت استخدام معجون اللحام الزائد لتصحيح الدوائر المفتوحة لكرة اللحام الزاوية, راقب هذه العملية عن كثب لضمان عدم حدوث أي عيوب إضافية مثل جسور اللحام أو الخرز.
شروط اللحام المشتركة
التالي, نناقش شروط كرات اللحام المرتبطة بهيكل التركيب والركيزة المتداخلة. لكل حالة, يتم تقديم تفسيرات بشأن أسباب هذه الحالة.
4.1 شروط اللحام المستهدفة
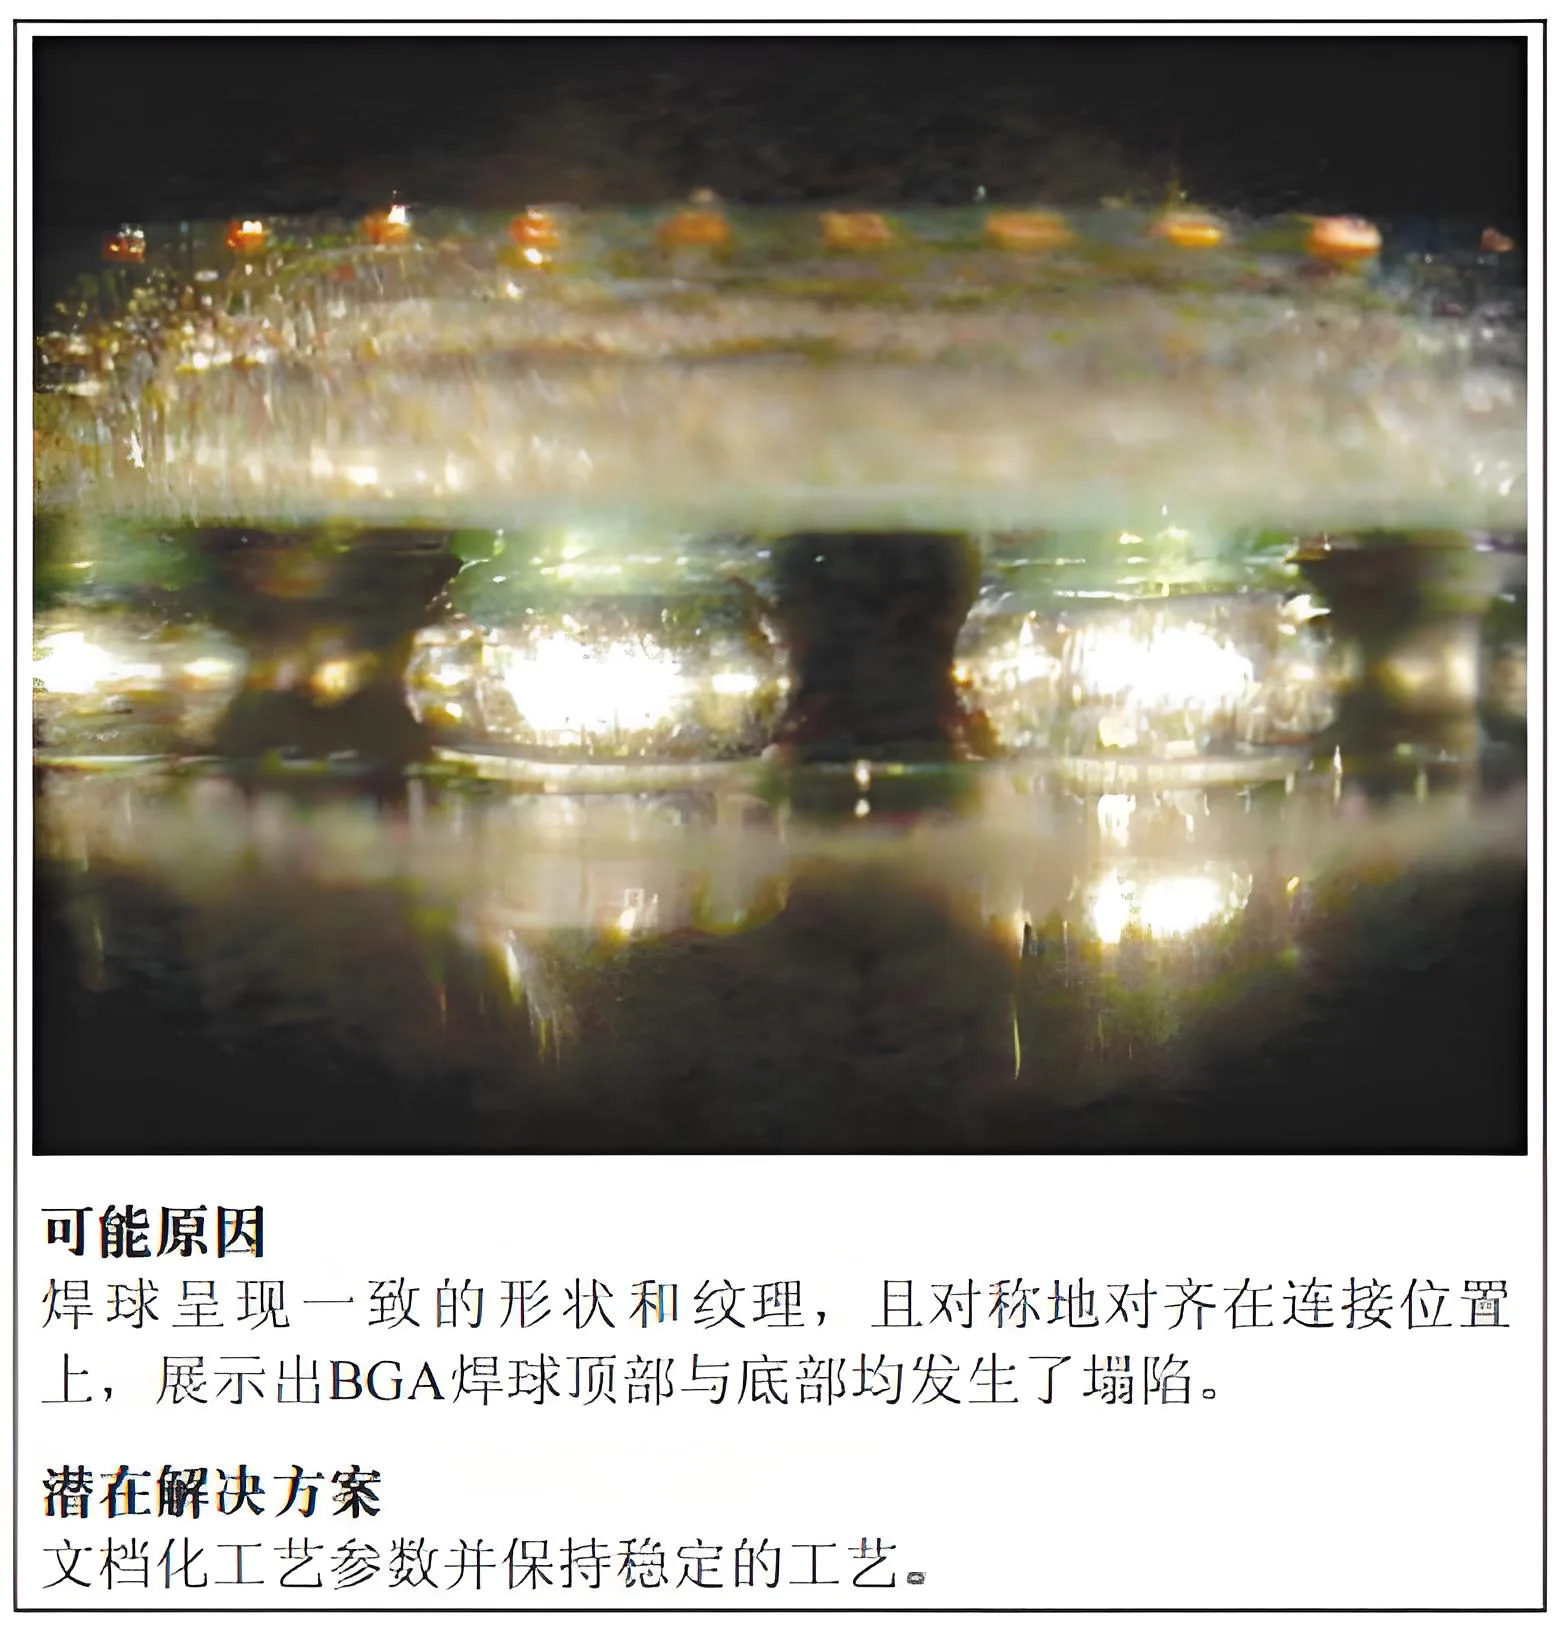
الأسباب والحلول للدوائر المفتوحة عند نقاط اللحام بسبب ظروف اللحام المستهدفة
4.2 كرات اللحام المفرطة المؤكسدة
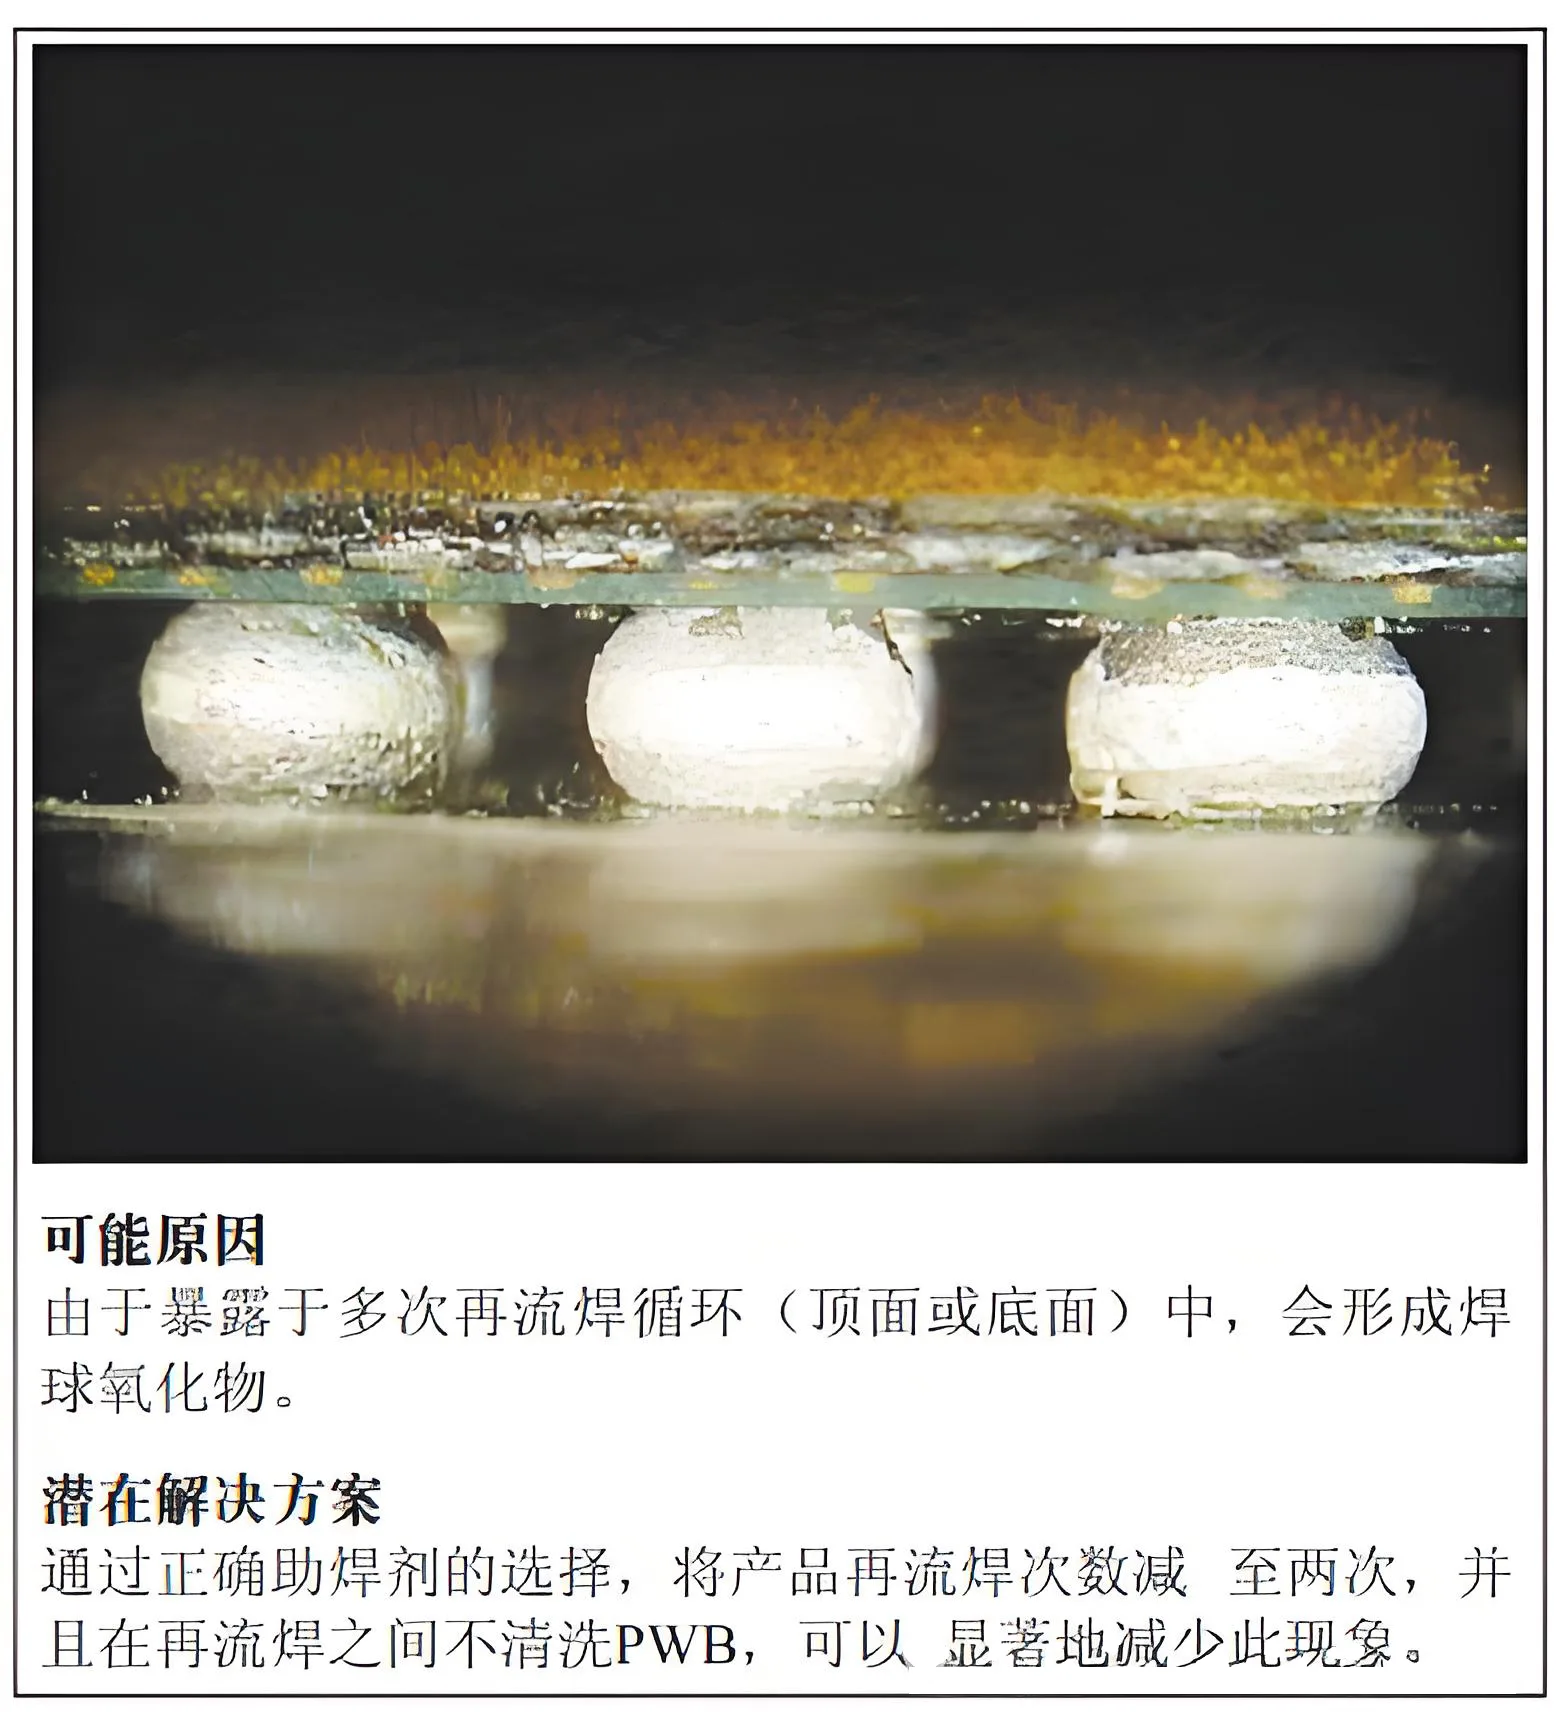
سبب الدائرة المفتوحة الناتجة عن زيادة أكسدة كرات اللحام ومحلولها
4.3 علامات قابلية البلل
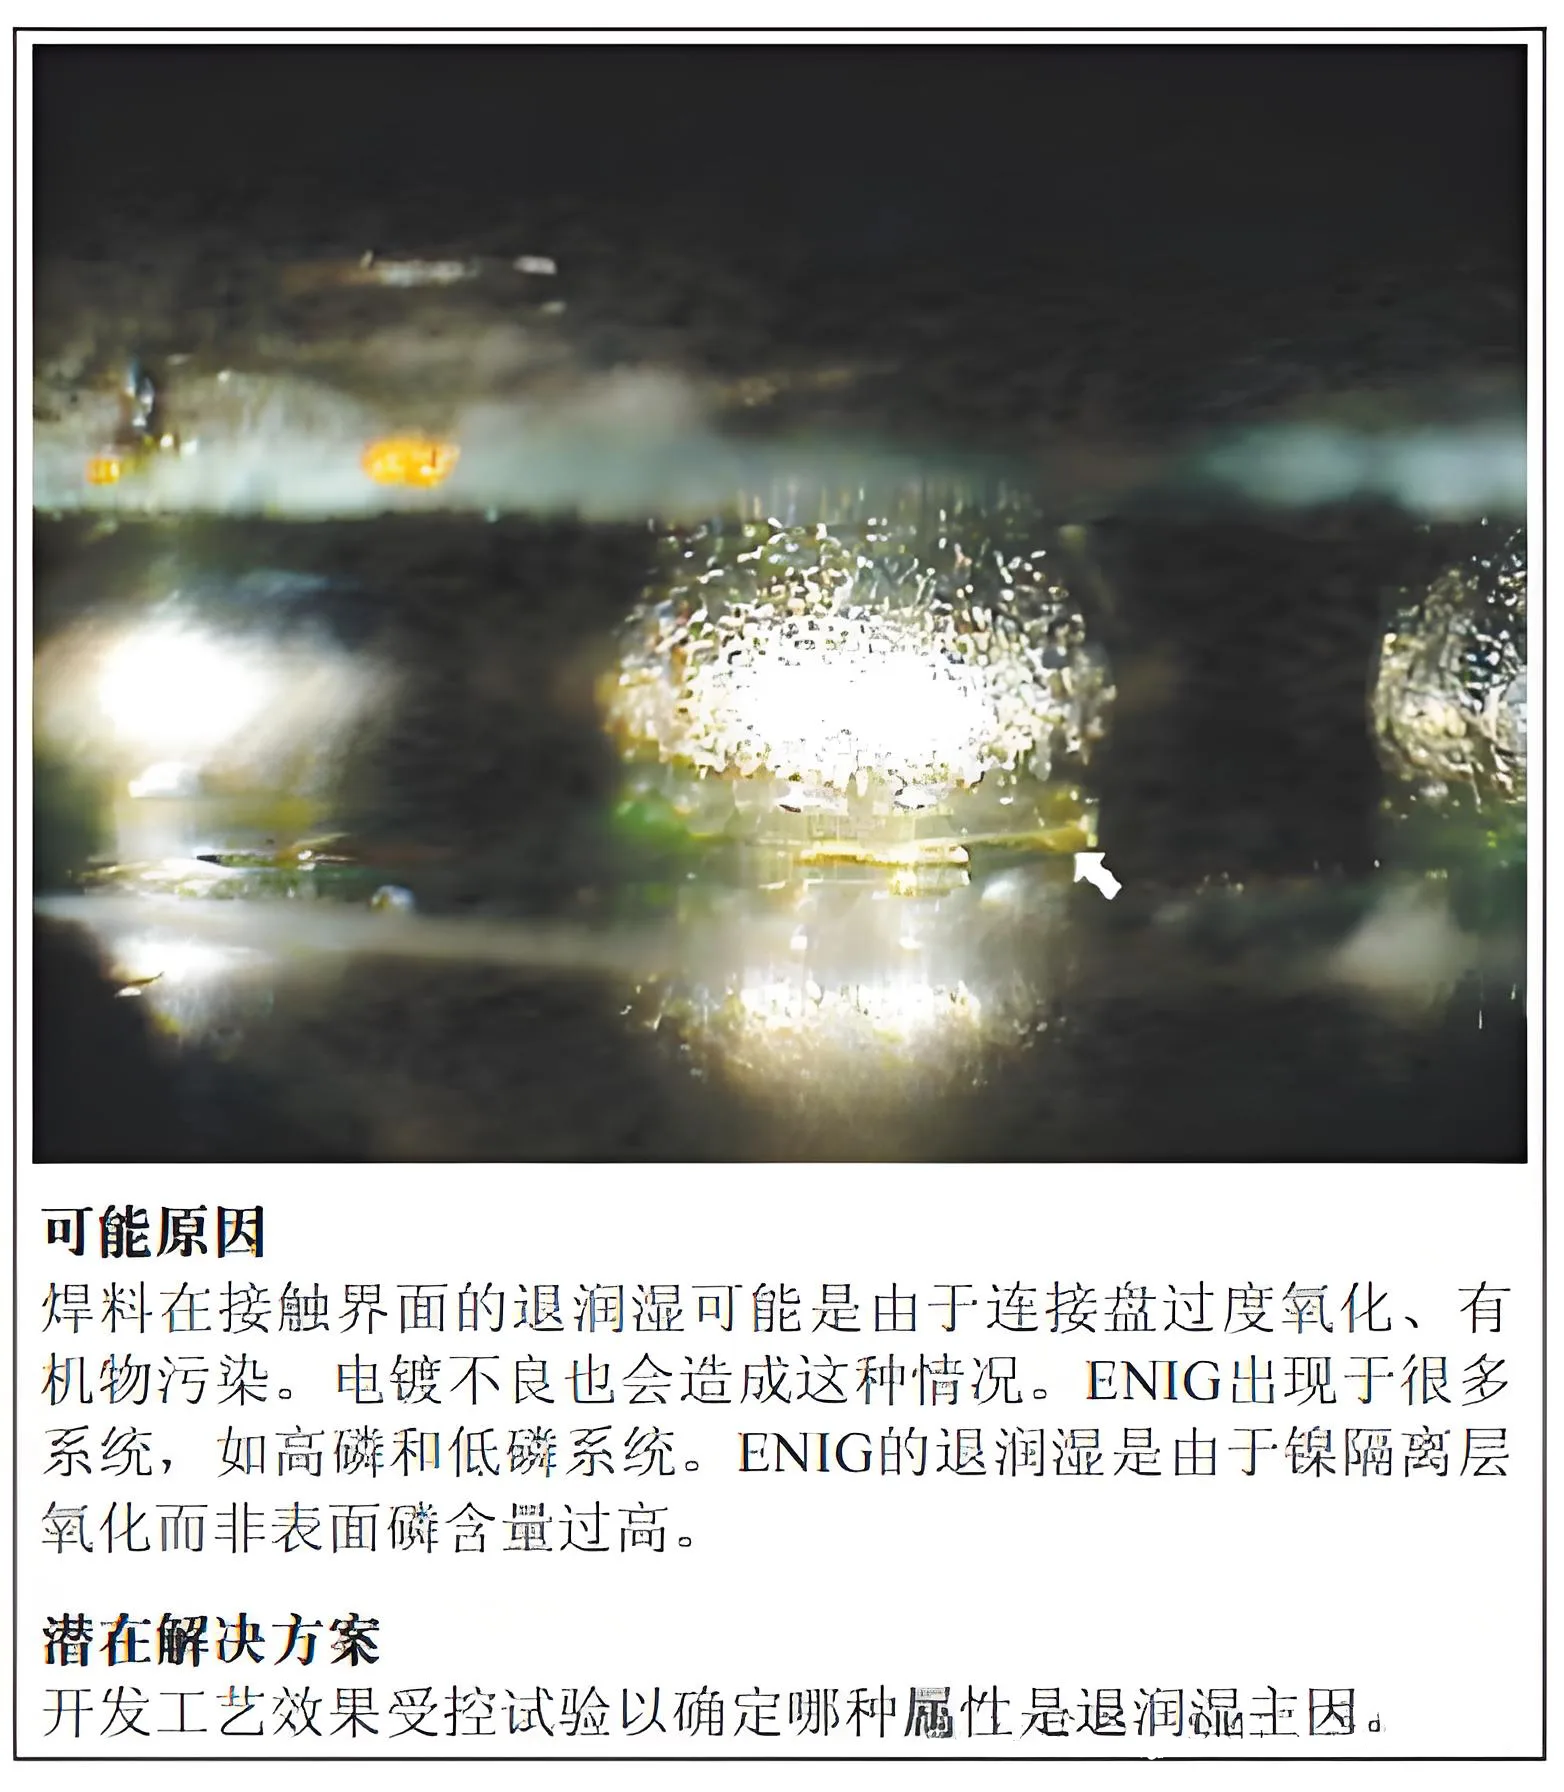
أسباب وحلول لحام الدوائر المفتوحة المشتركة الناجمة عن إزالة الماء
4.4 الظروف المرقطة
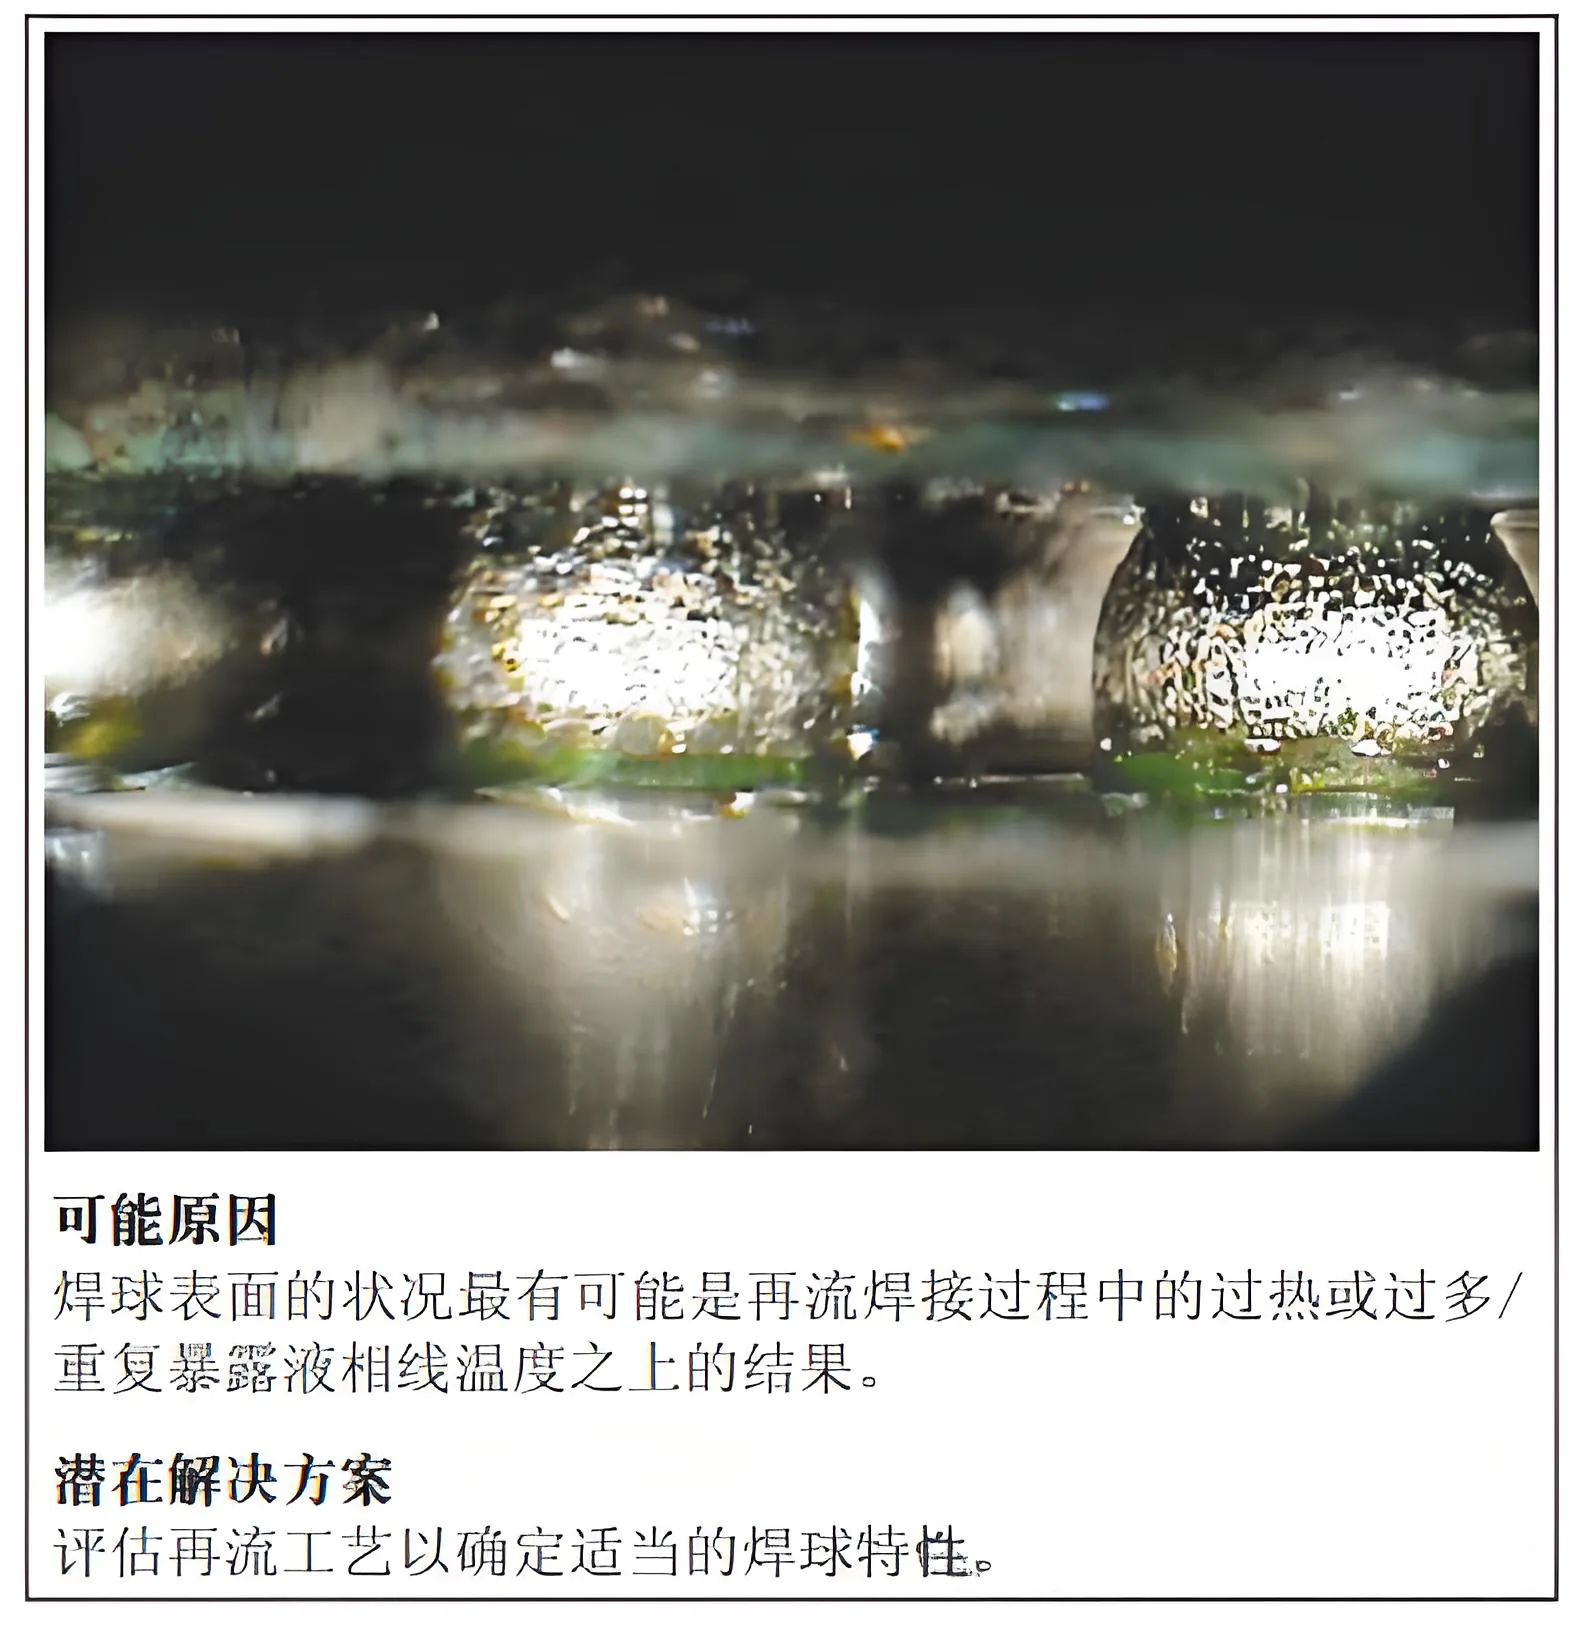
سبب وحل عيوب وصلة اللحام الناتجة عن بقع كرة اللحام
4.5 تقييم كرة لحام القصدير/الرصاص
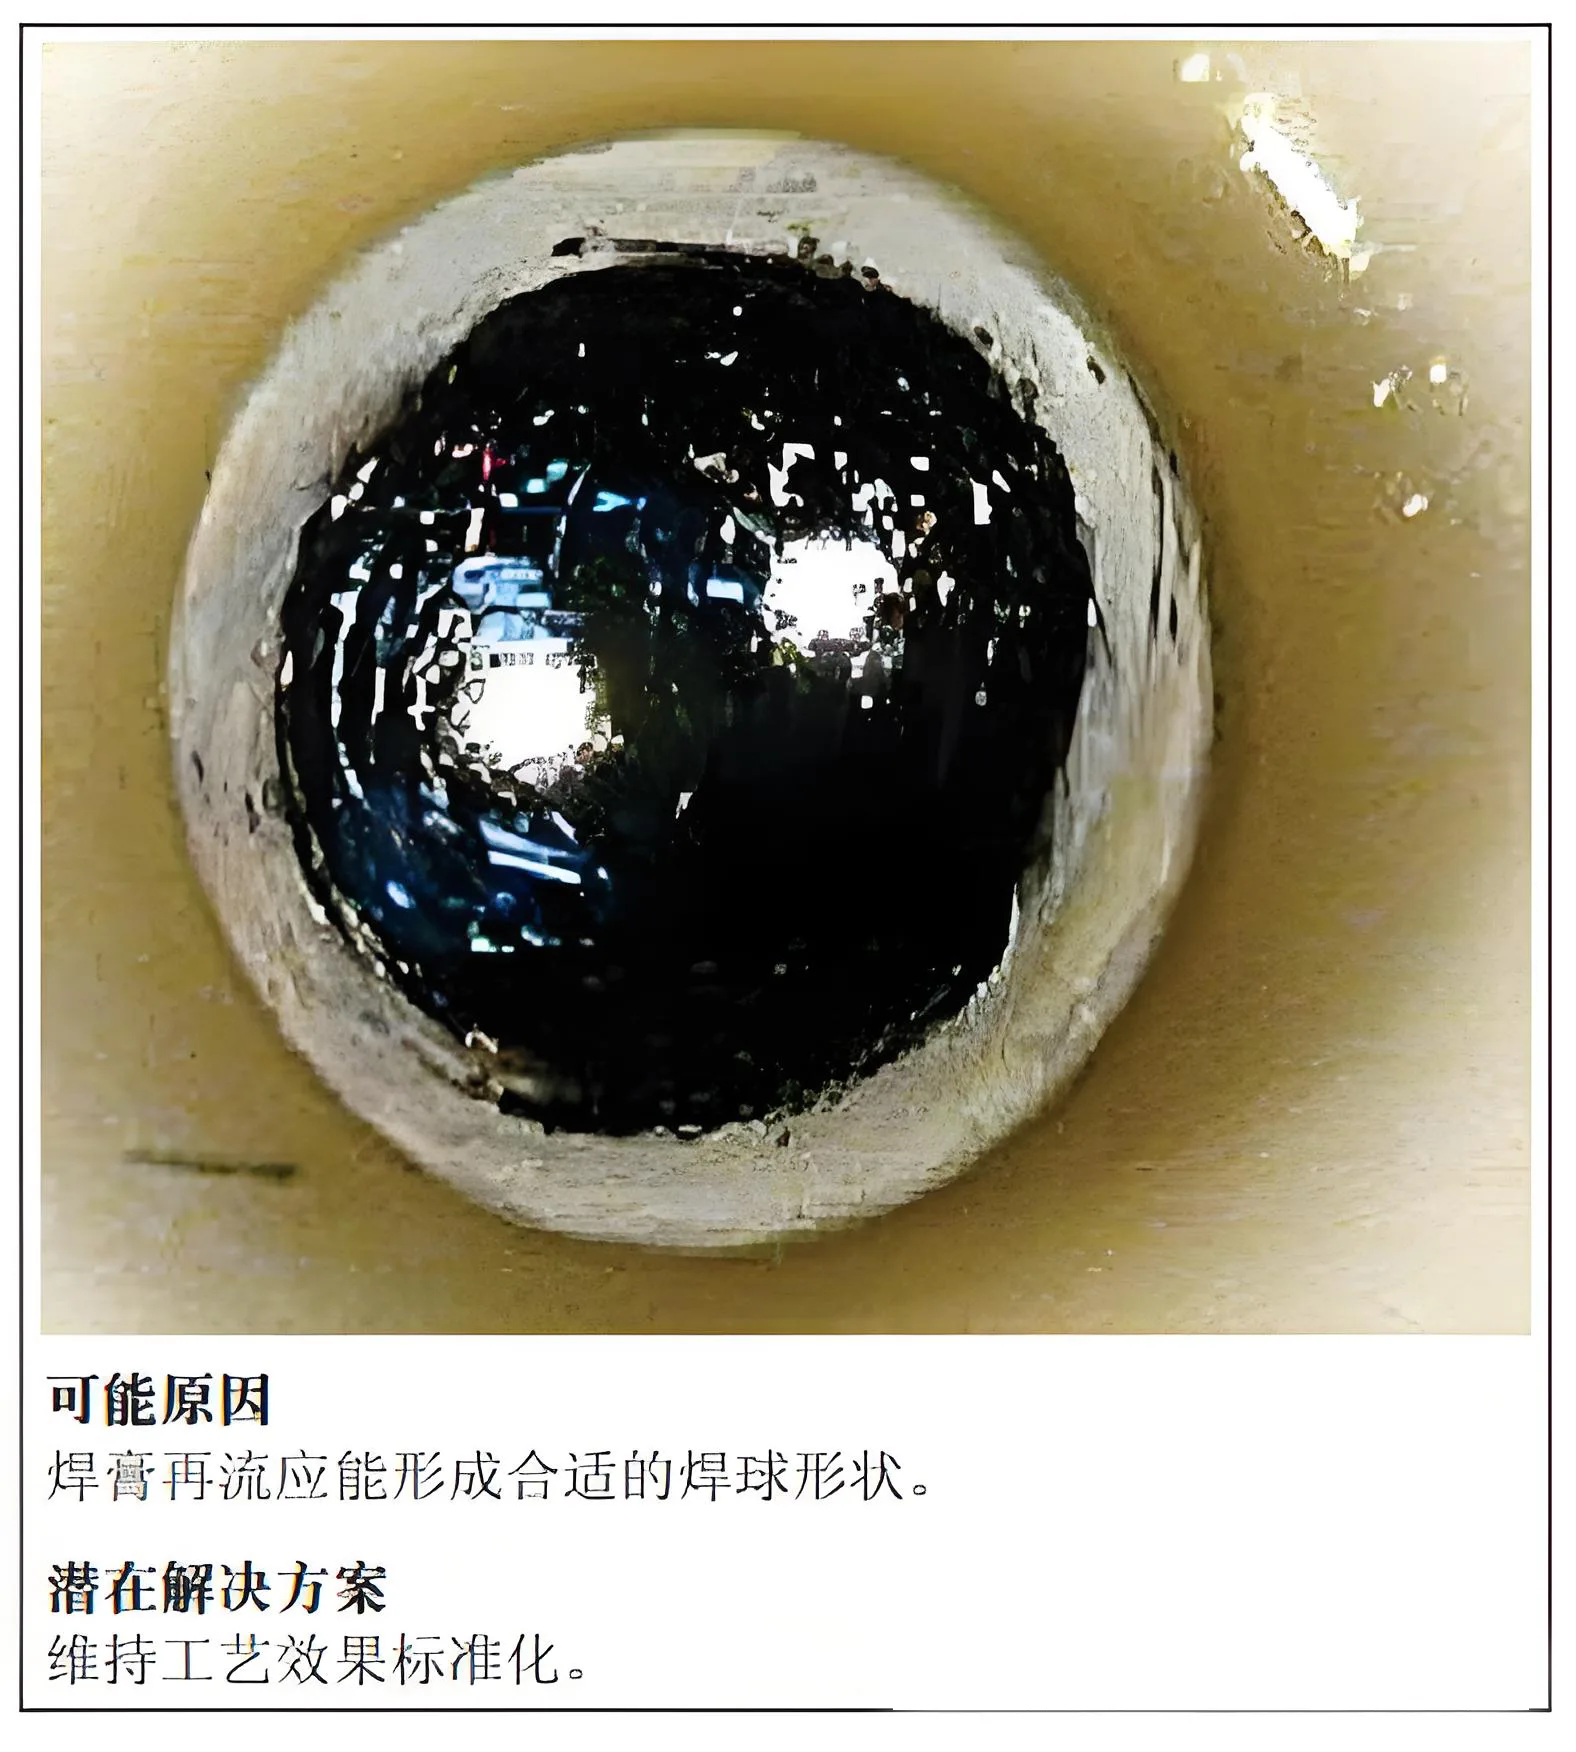
أسباب وحلول عيوب وصلات اللحام الناتجة عن كرات لحام القصدير/الرصاص
4.6 سبائك ساك
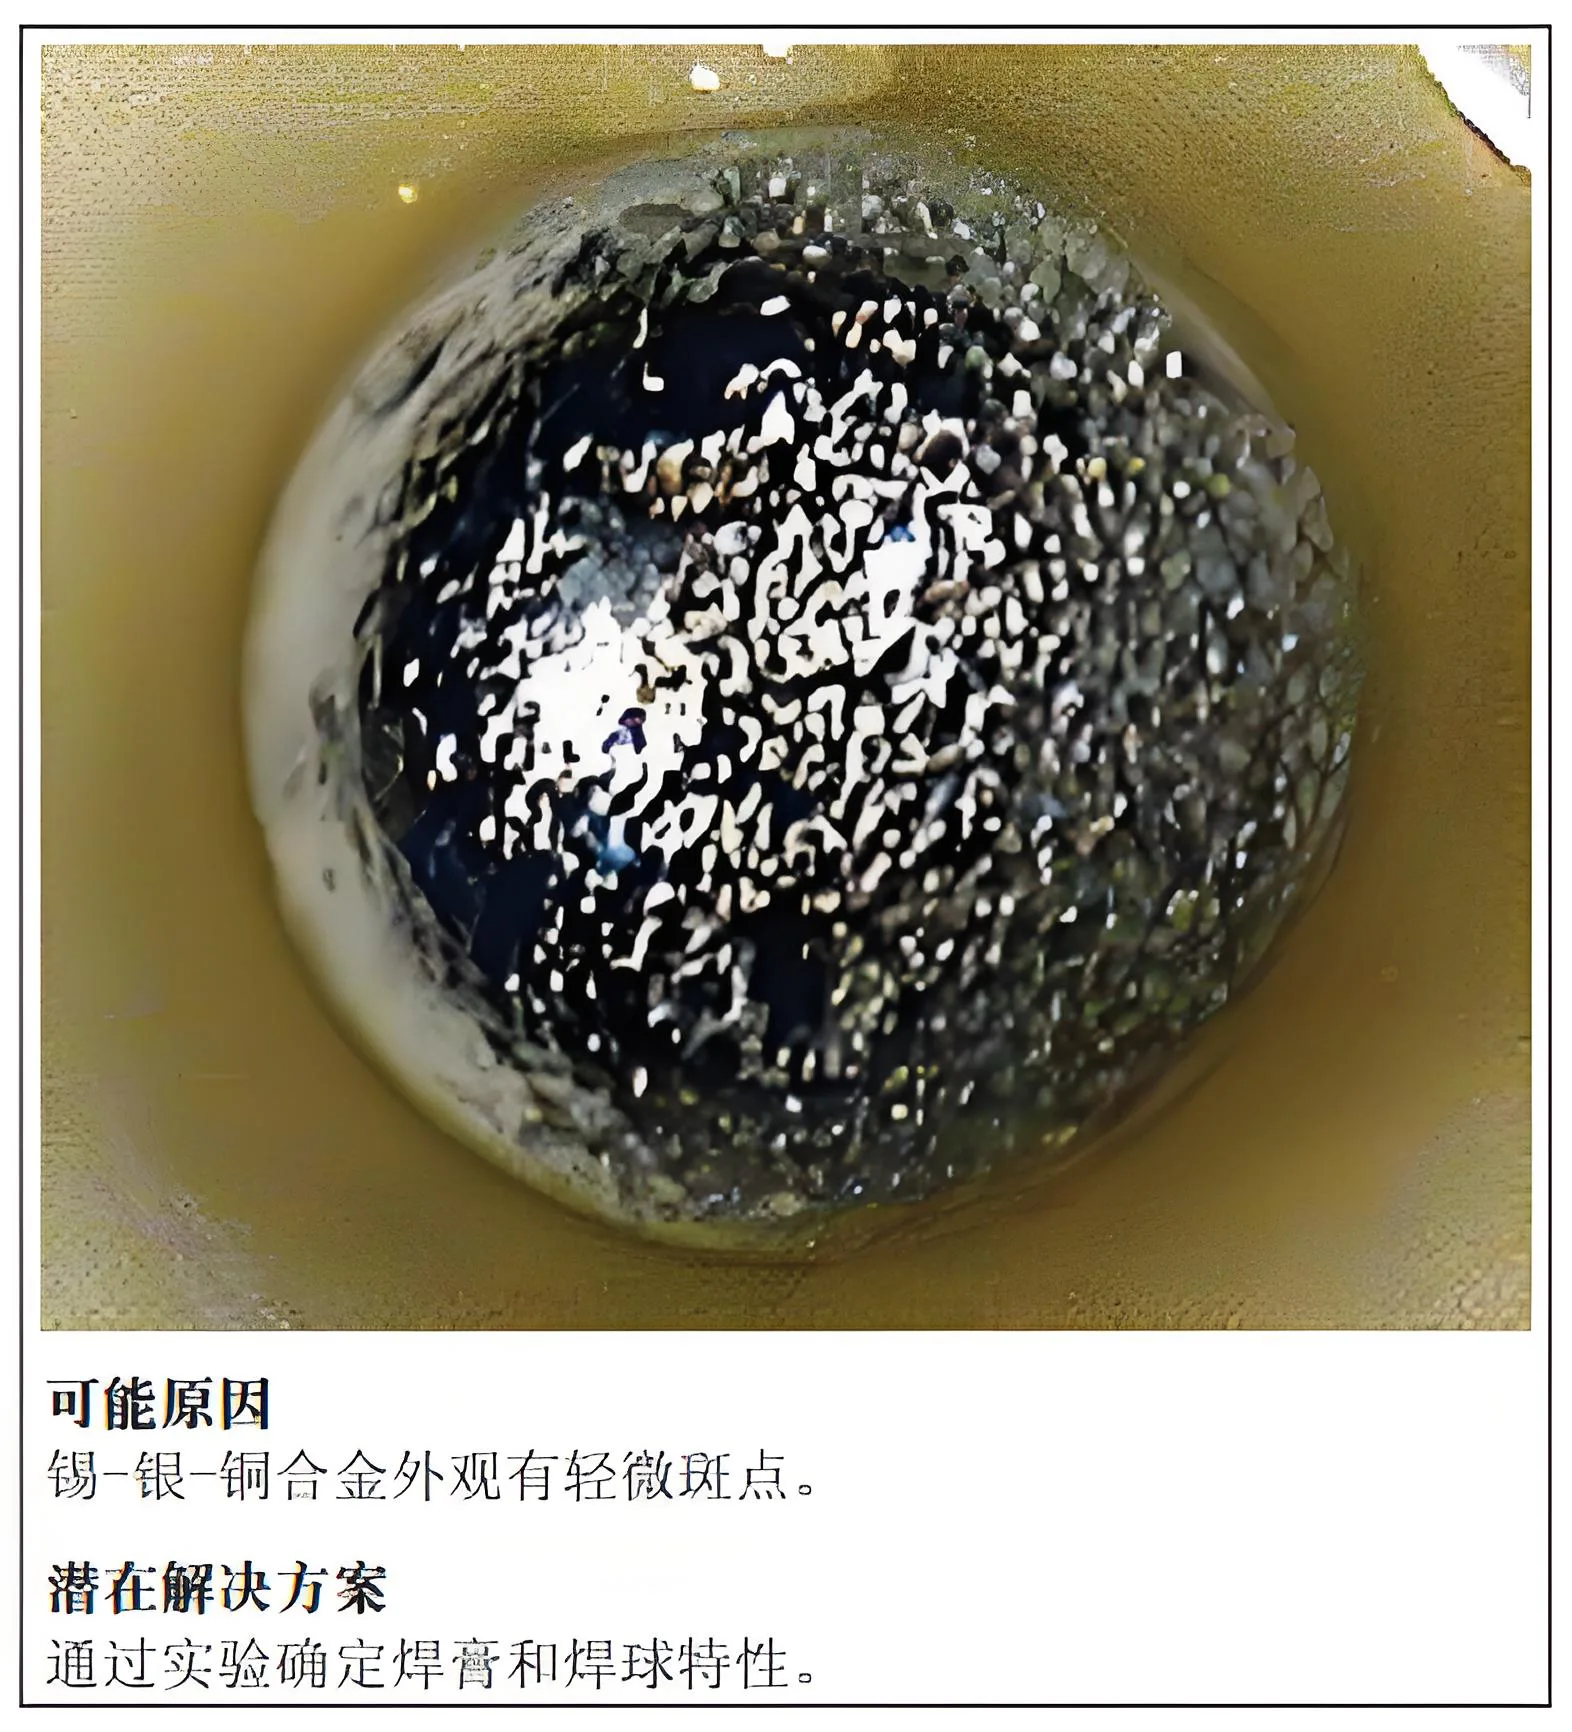
الأسباب والحلول لعيوب وصلة اللحام الناتجة عن سبيكة SAC
4.7 مفاصل اللحام البارد
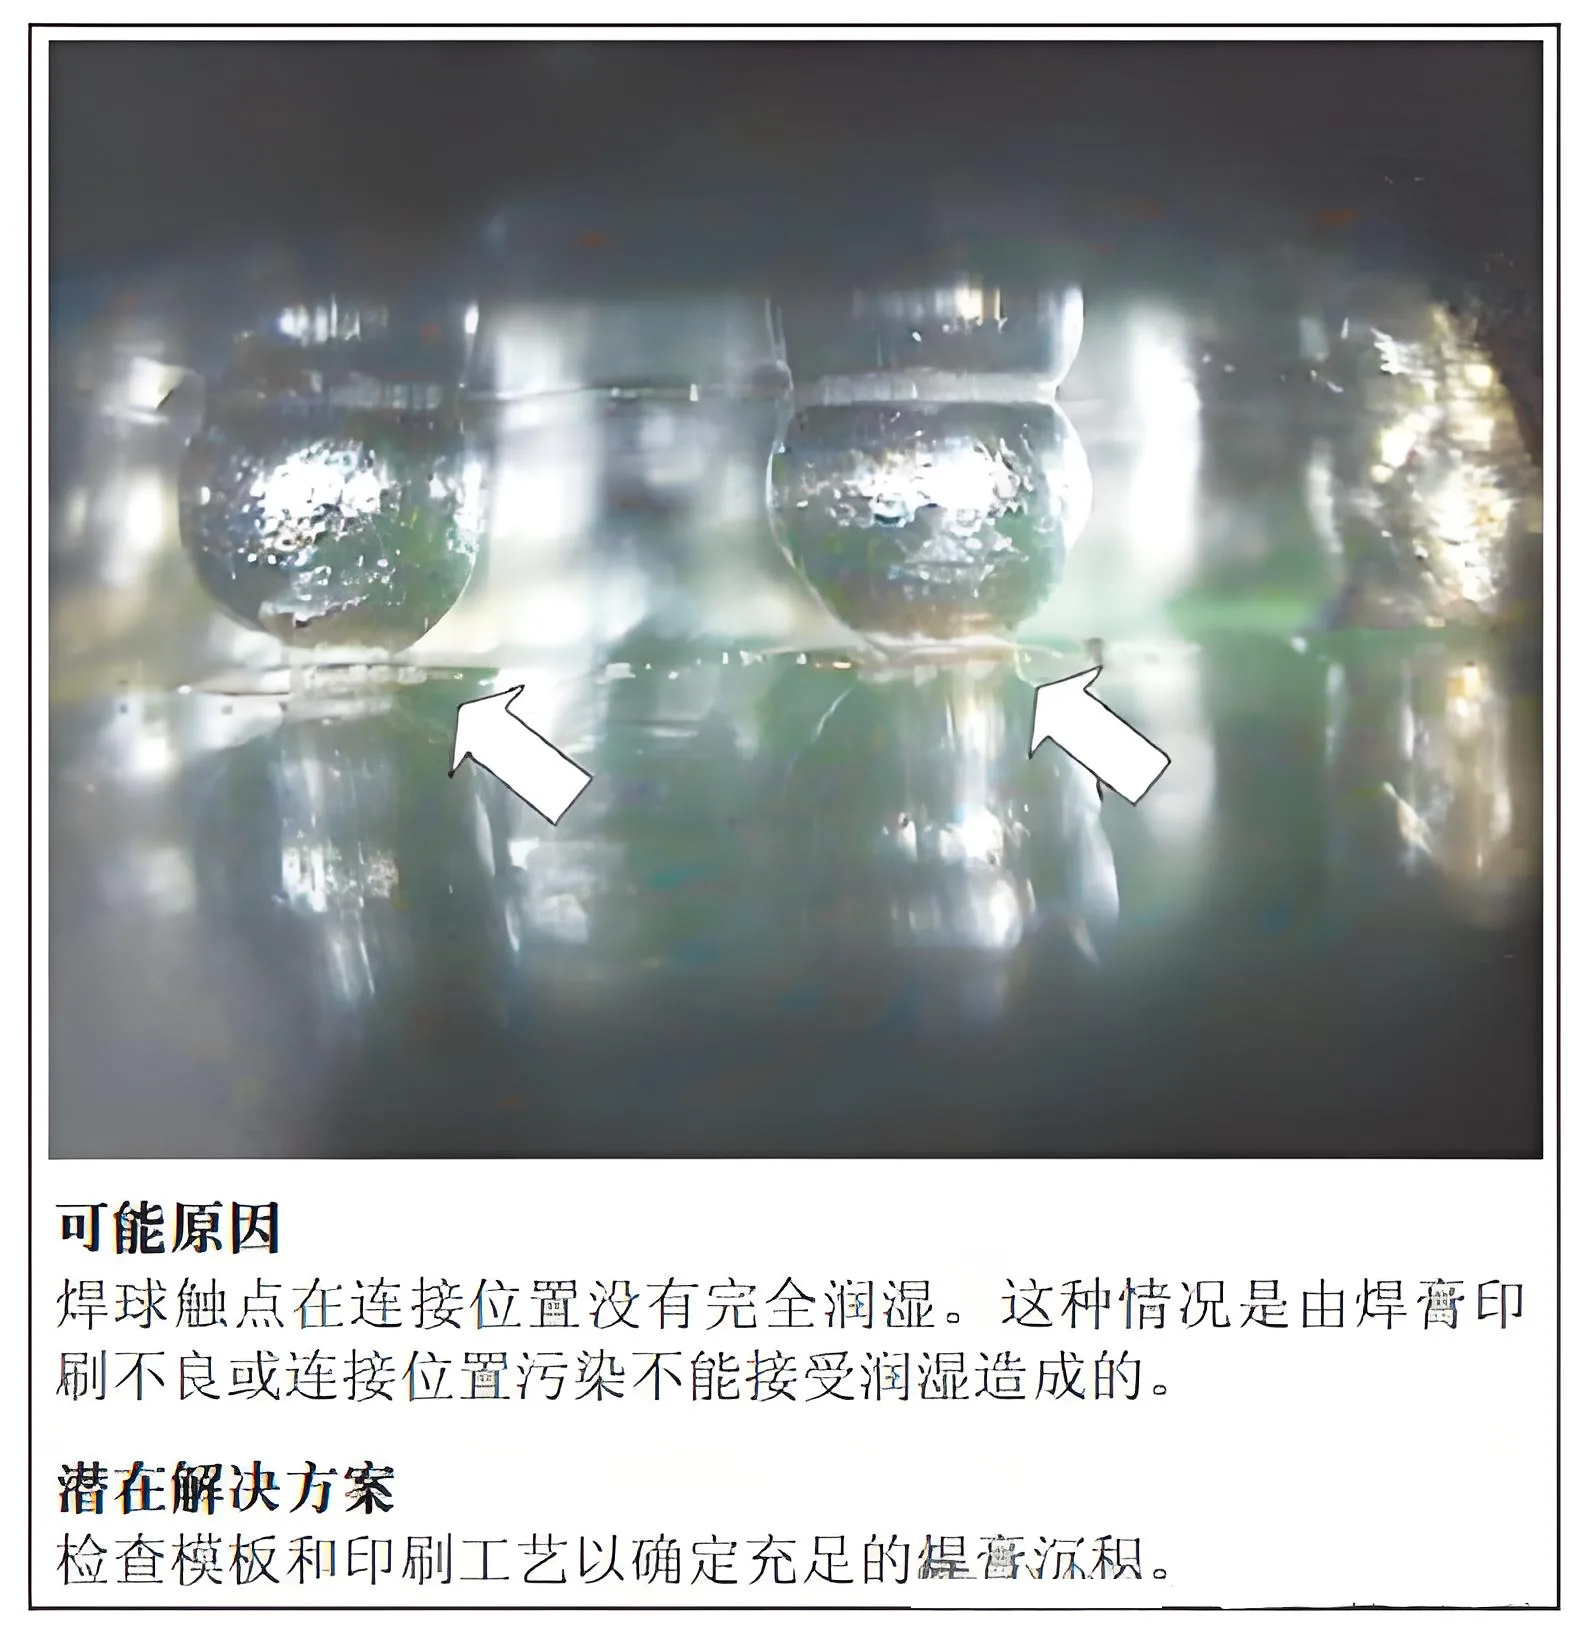
نقاط اللحام البارد الناتجة عن اللحام البارد وحلولها
4.8 المفاصل غير المكتملة الناجمة عن تلوث الوسادة
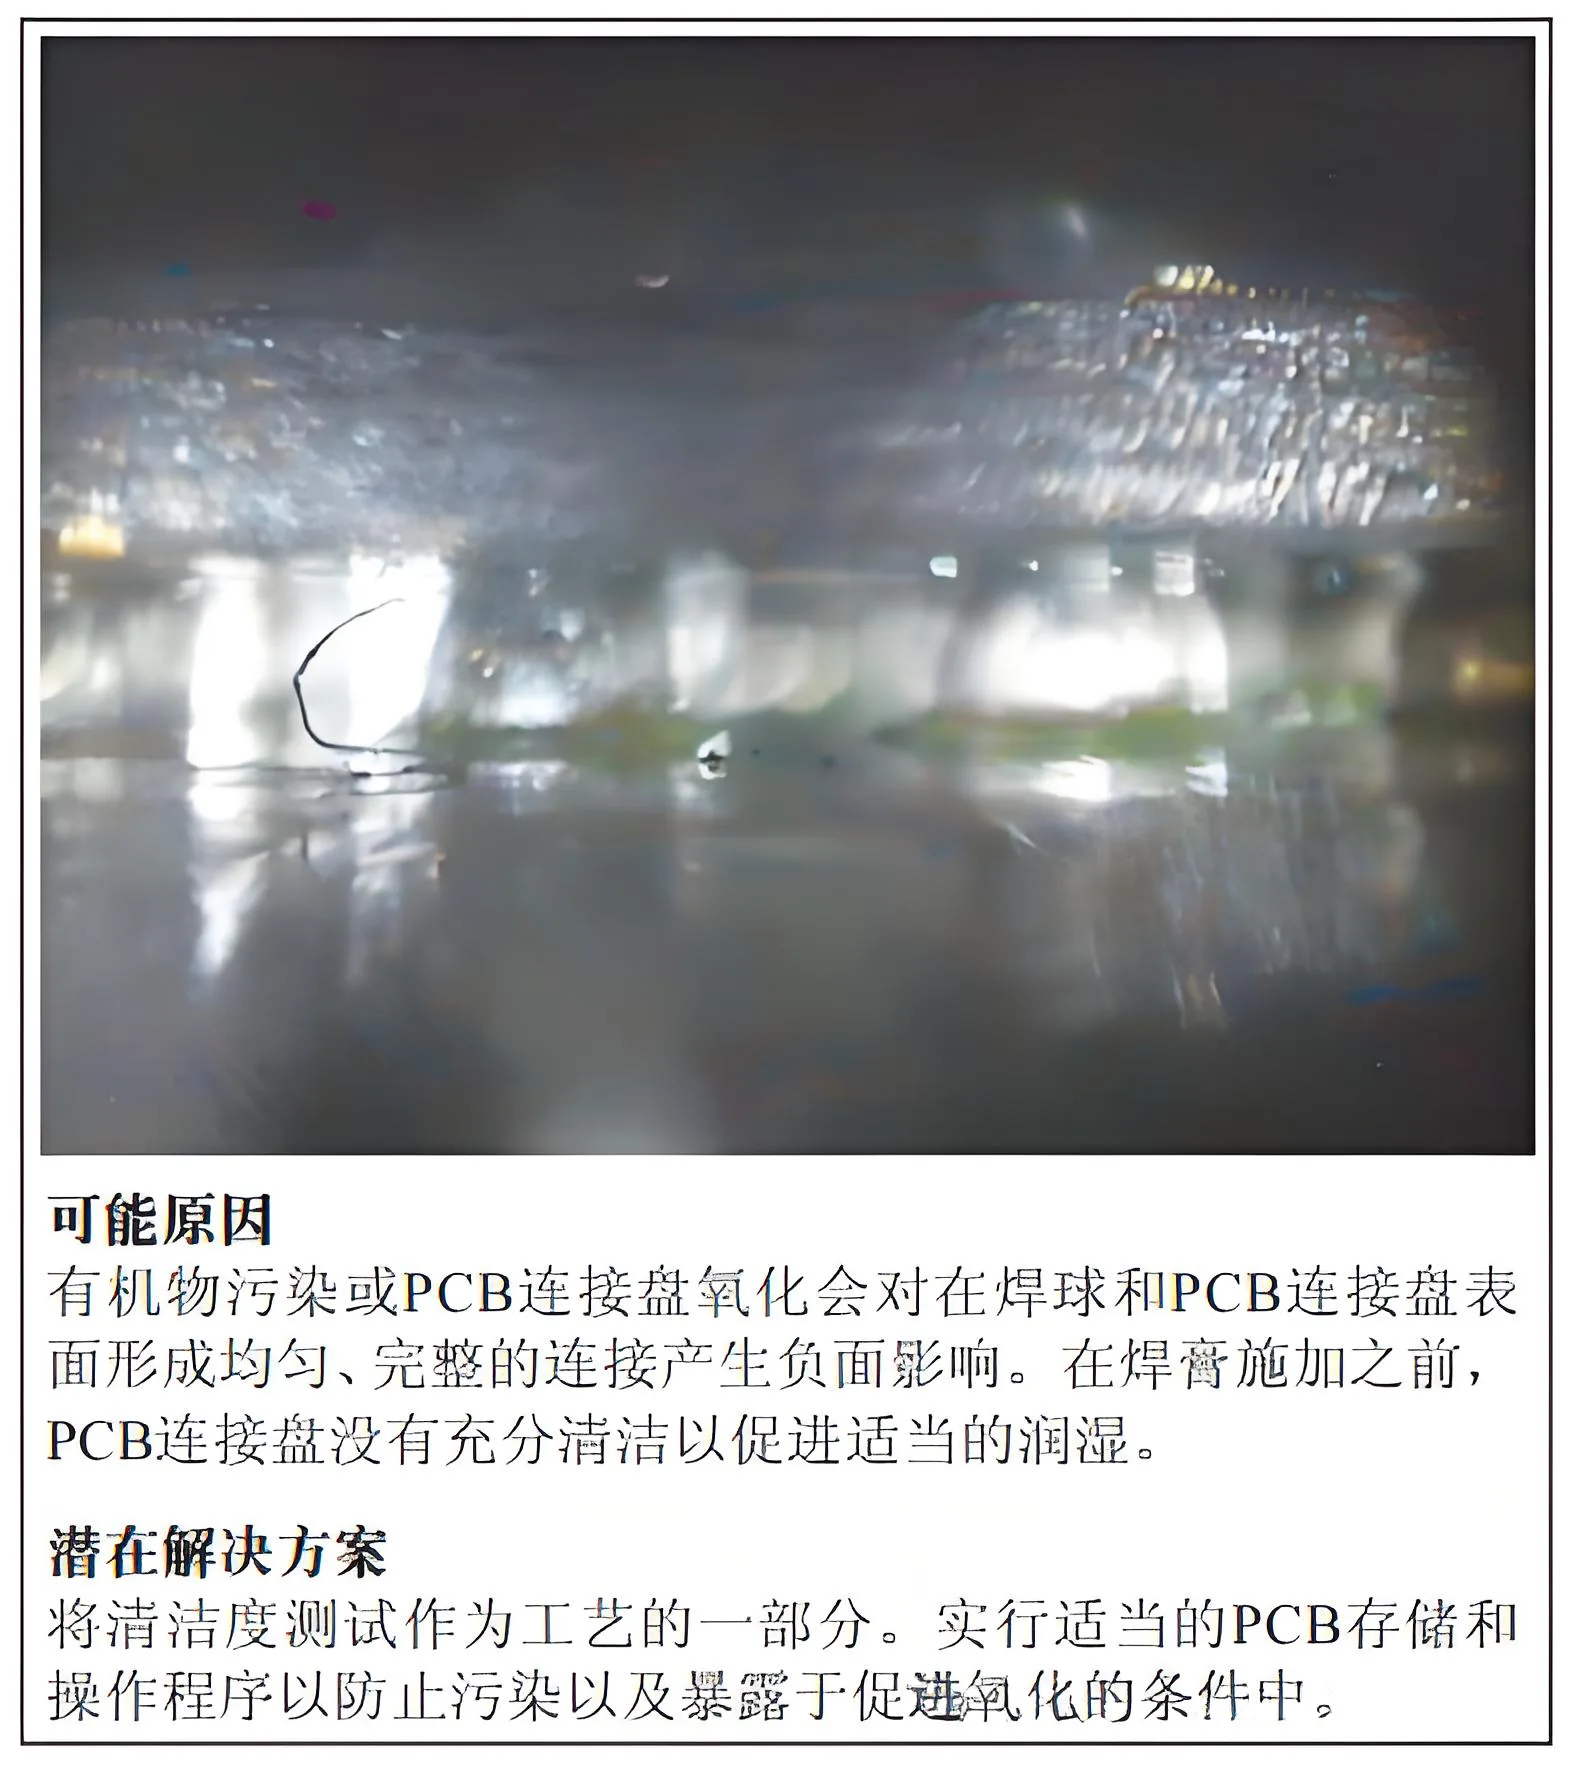
الأسباب والحلول للاتصالات غير المكتملة بسبب تلوث قرص الاتصال
4.9 التلوث الناجم عن كرات اللحام المشوهة
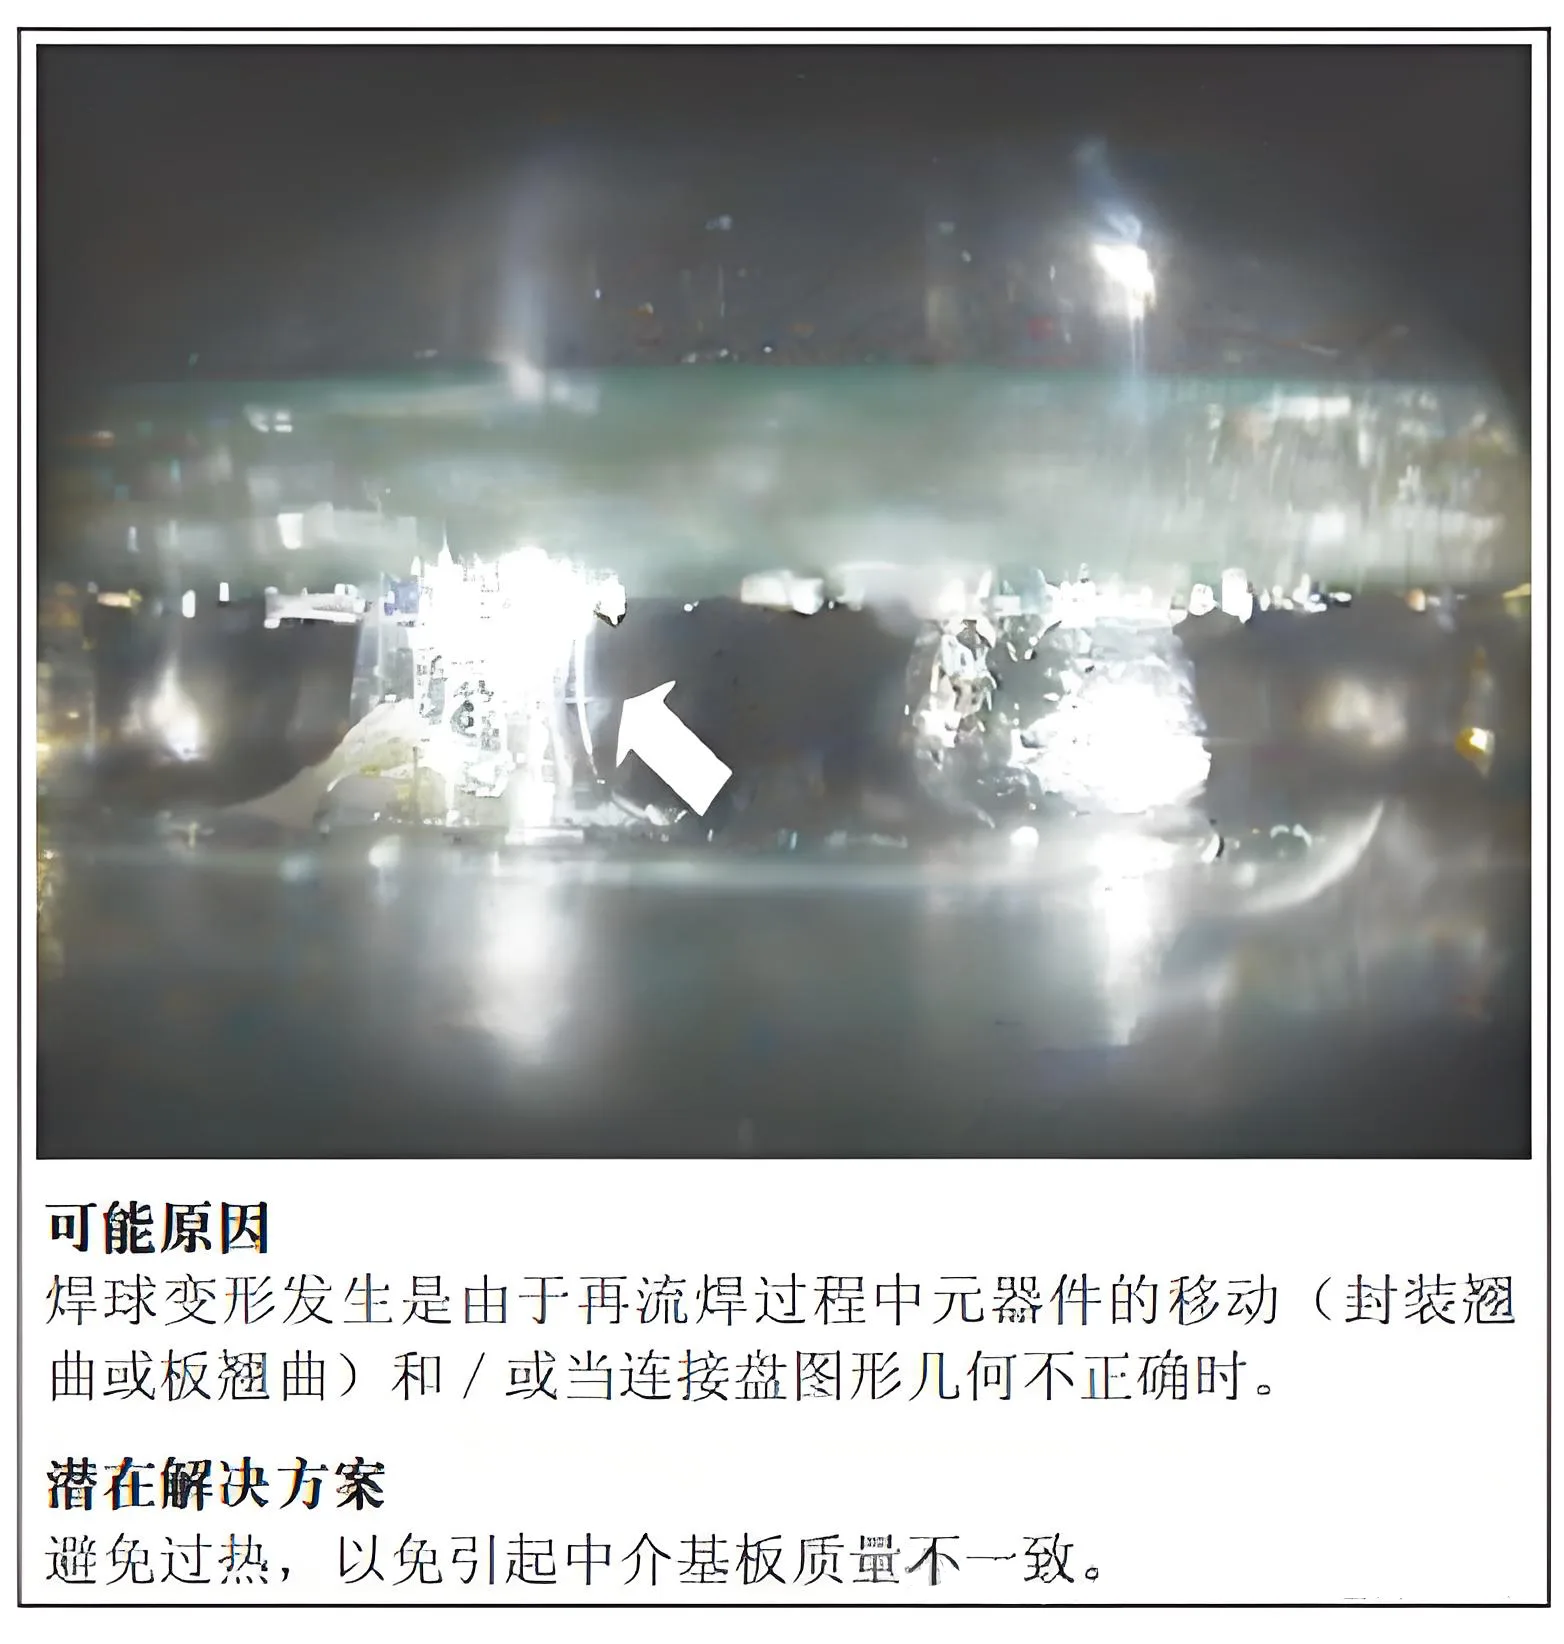
سبب وحل عيوب وصلة اللحام بسبب التلوث الناتج عن كرات اللحام المشوهة
4.10 كرات اللحام المشوهة
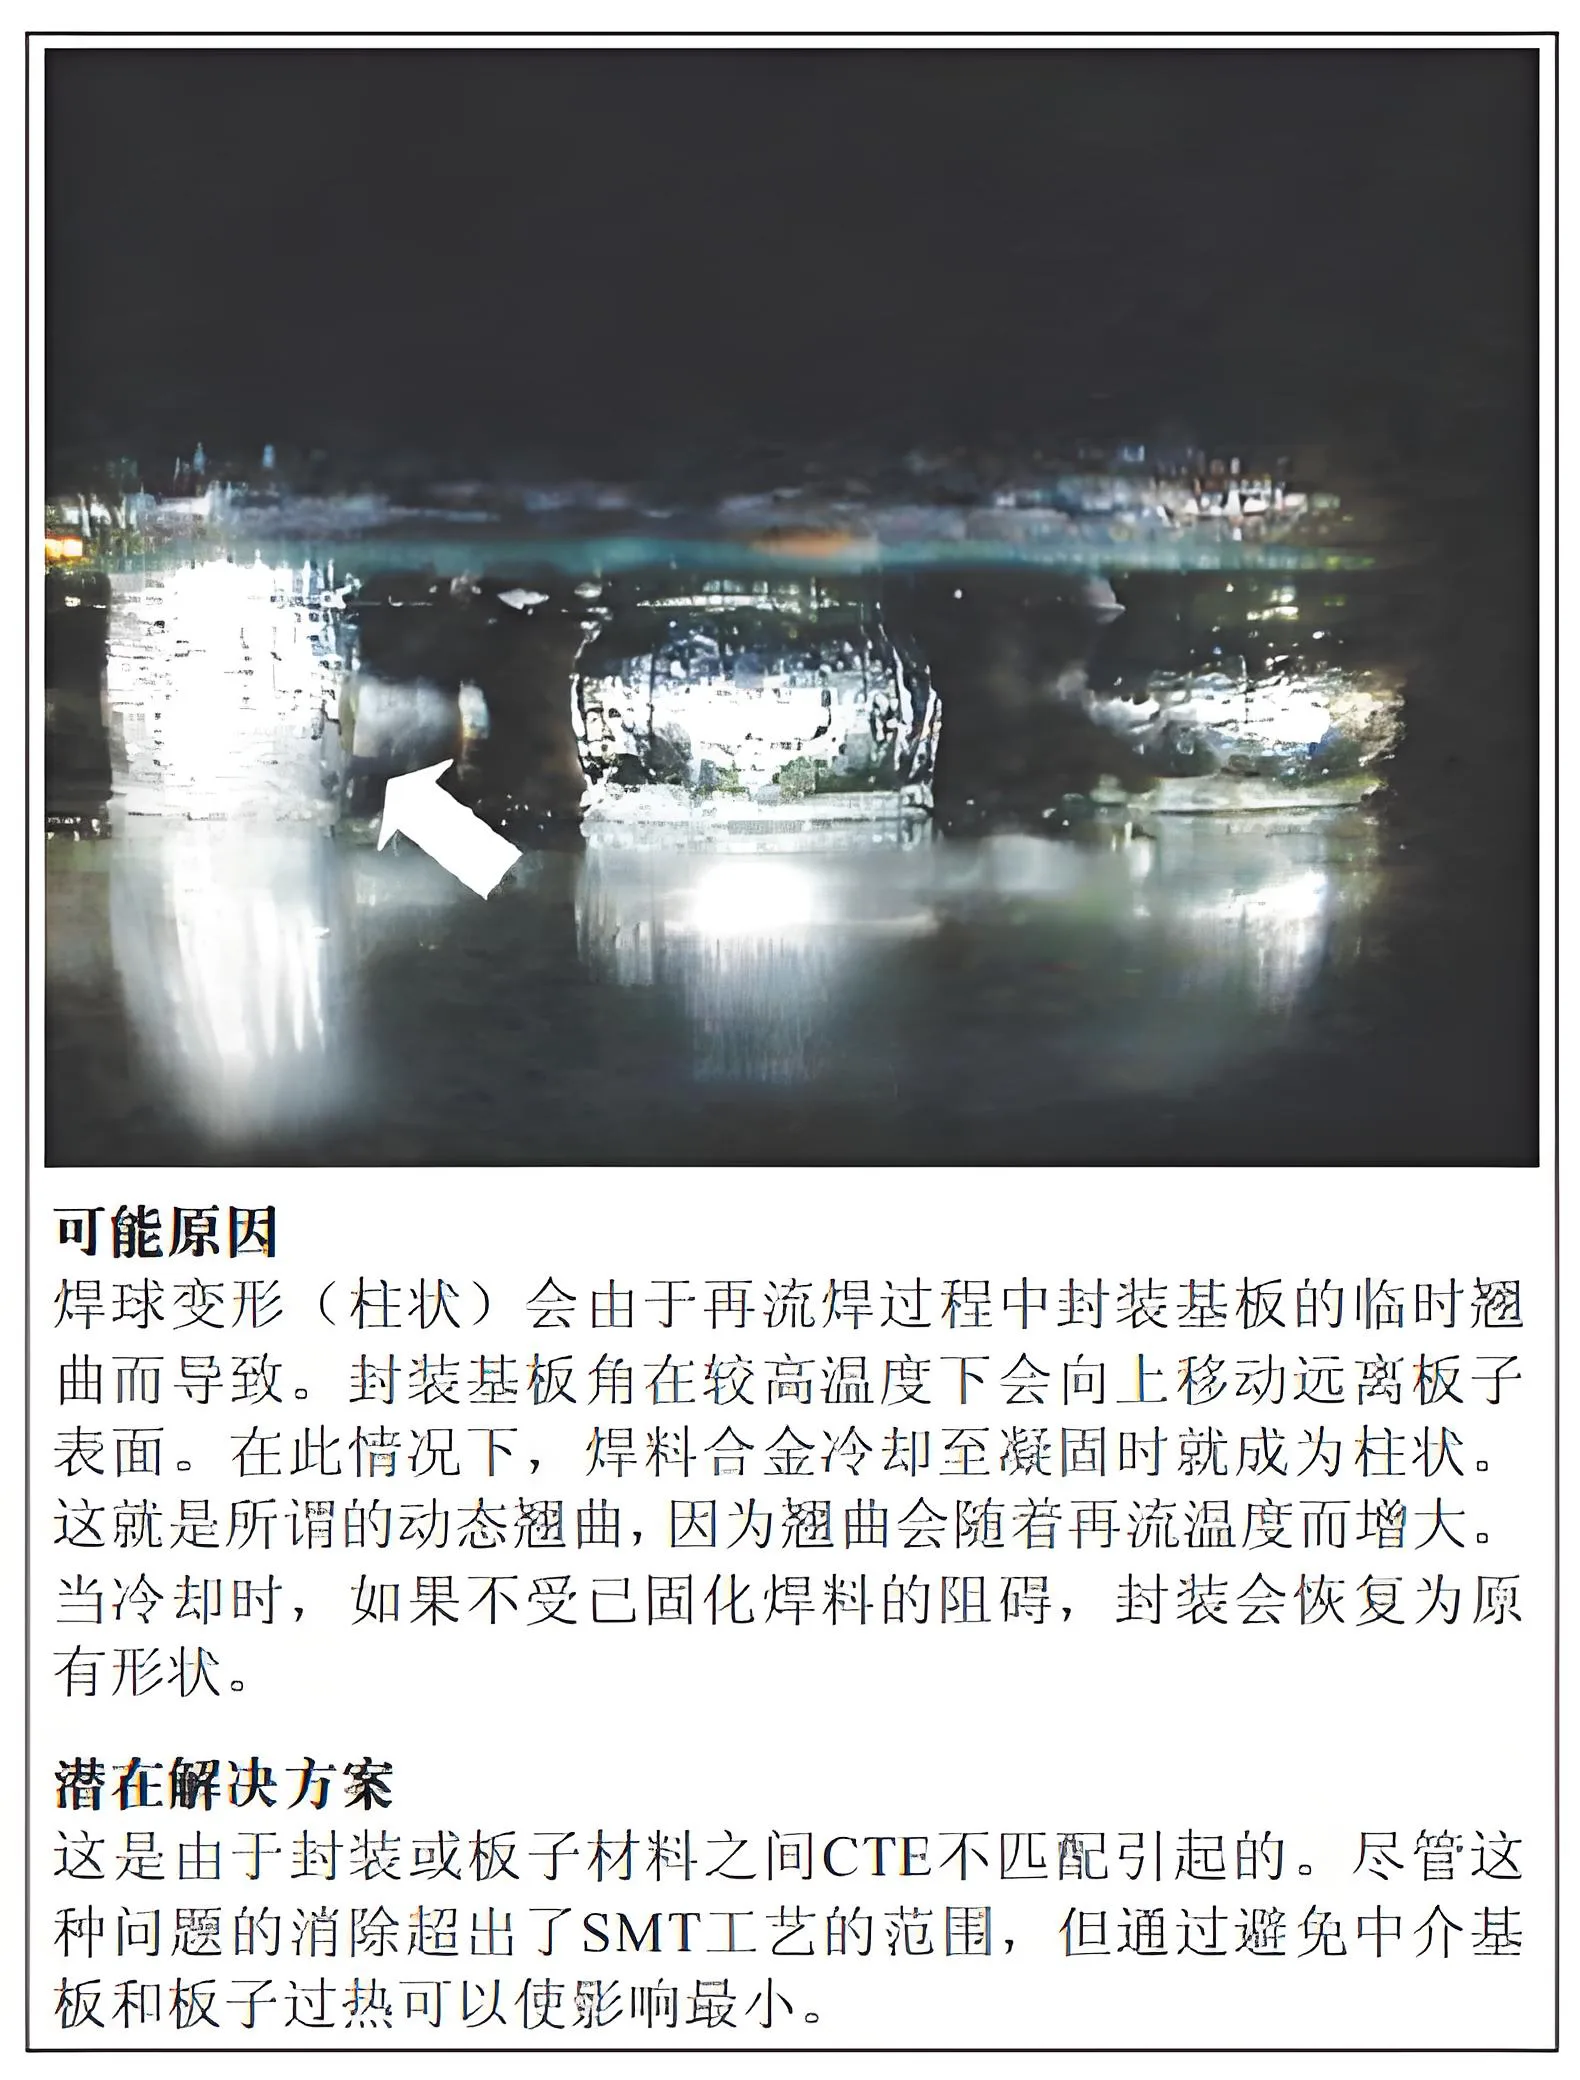
أسباب وحلول عيوب وصلة اللحام الناتجة عن تشوه كرات اللحام
4.11 عدم كفاية اللحام والتدفق لتشكيل مشترك مناسب
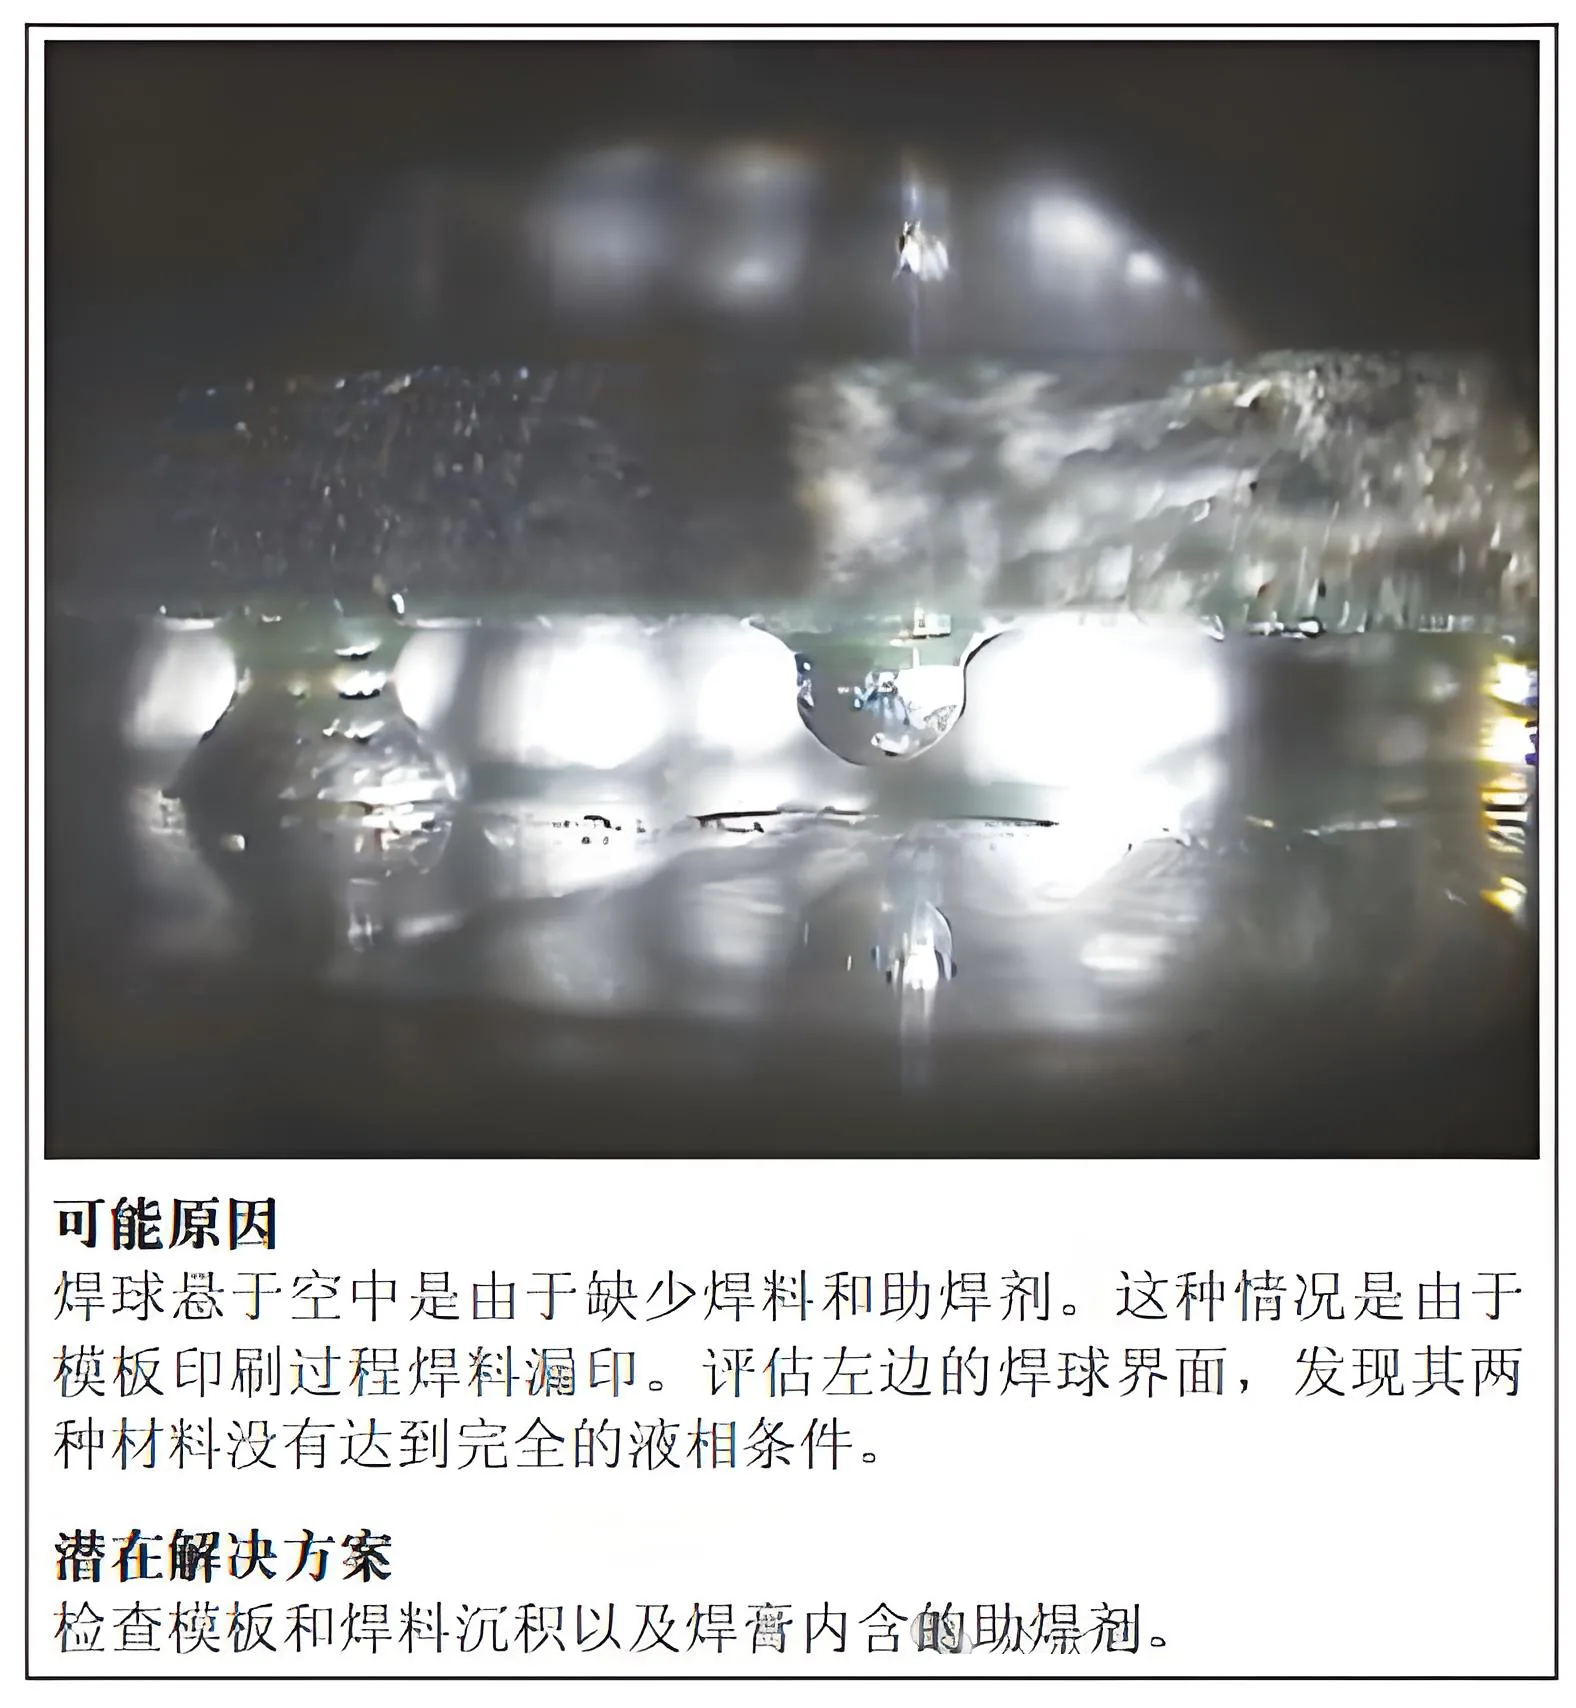
الأسباب والحلول لعيوب وصلة اللحام الناتجة عن عدم كفاية اللحام والتدفق
4.12 تقليل منطقة الاتصال للمحطات الطرفية
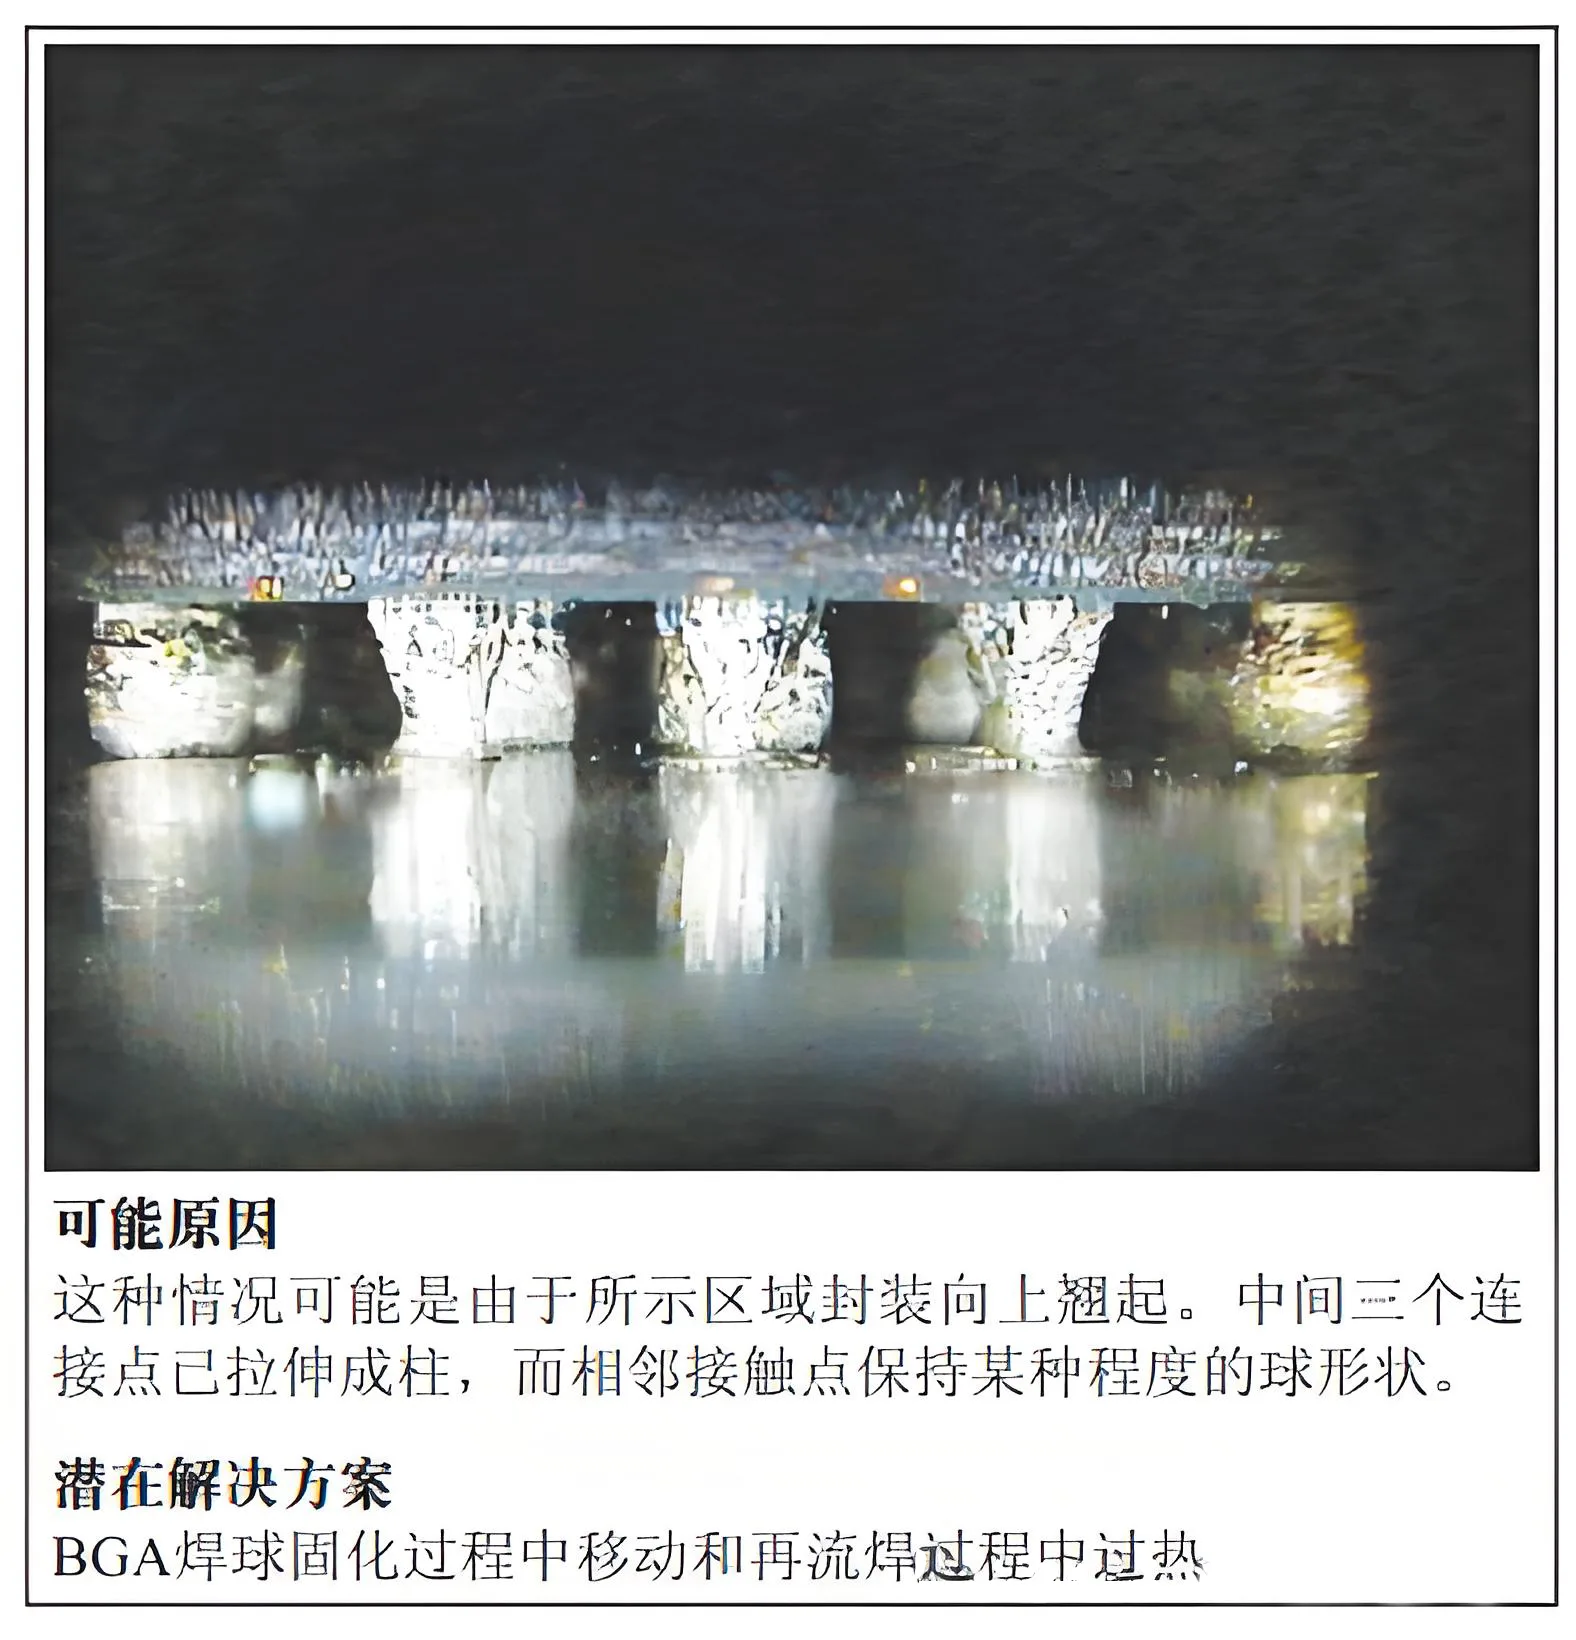
أسباب عيوب وصلة اللحام الناتجة عن انخفاض منطقة الاتصال الطرفية والحلول
4.13 جسور اللحام
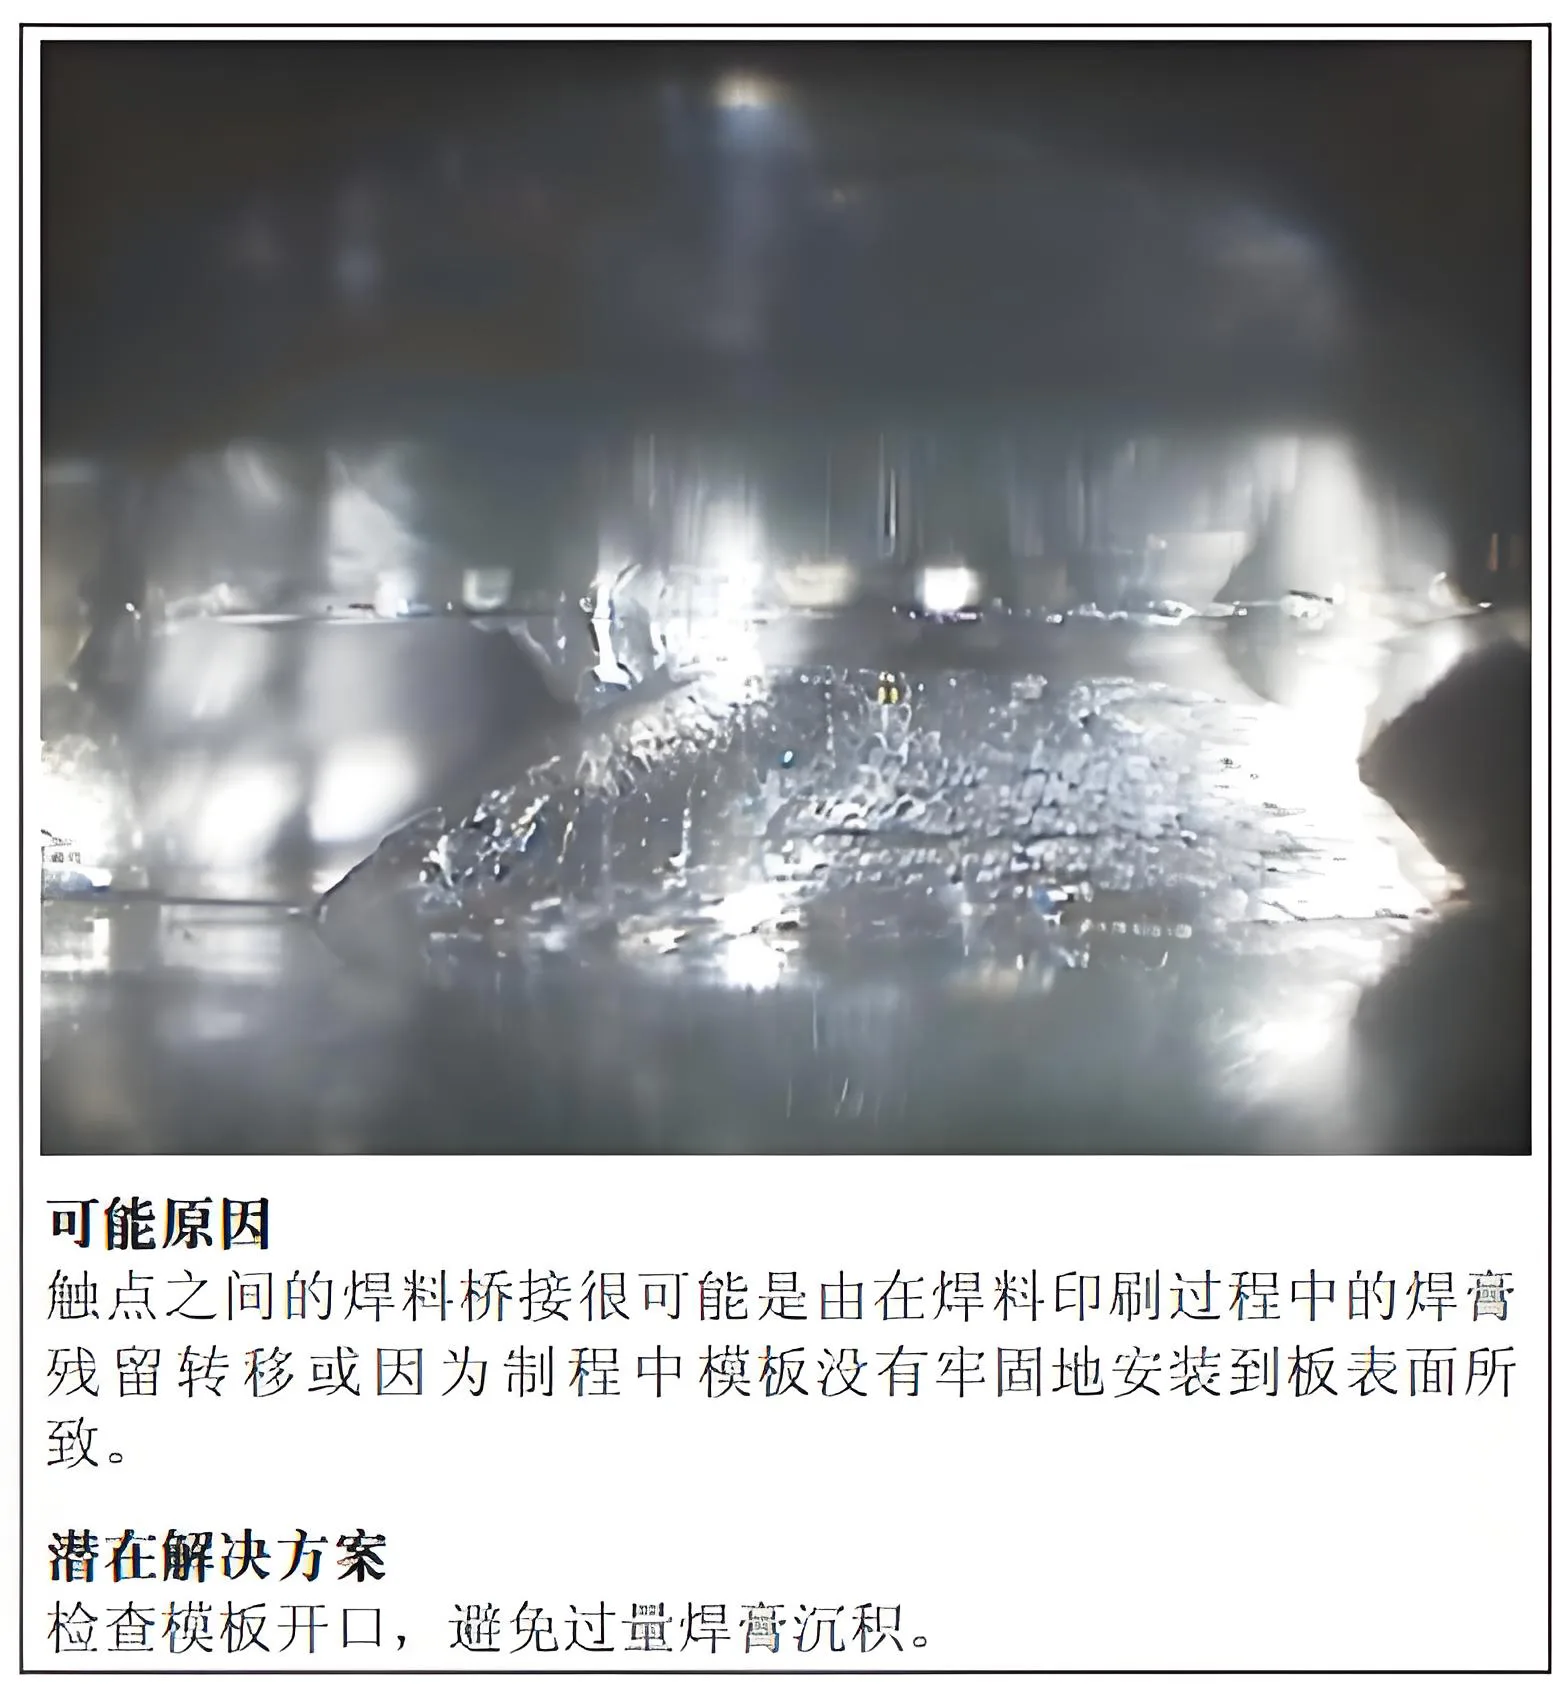
4.14 إنحسر اللحام غير مكتمل
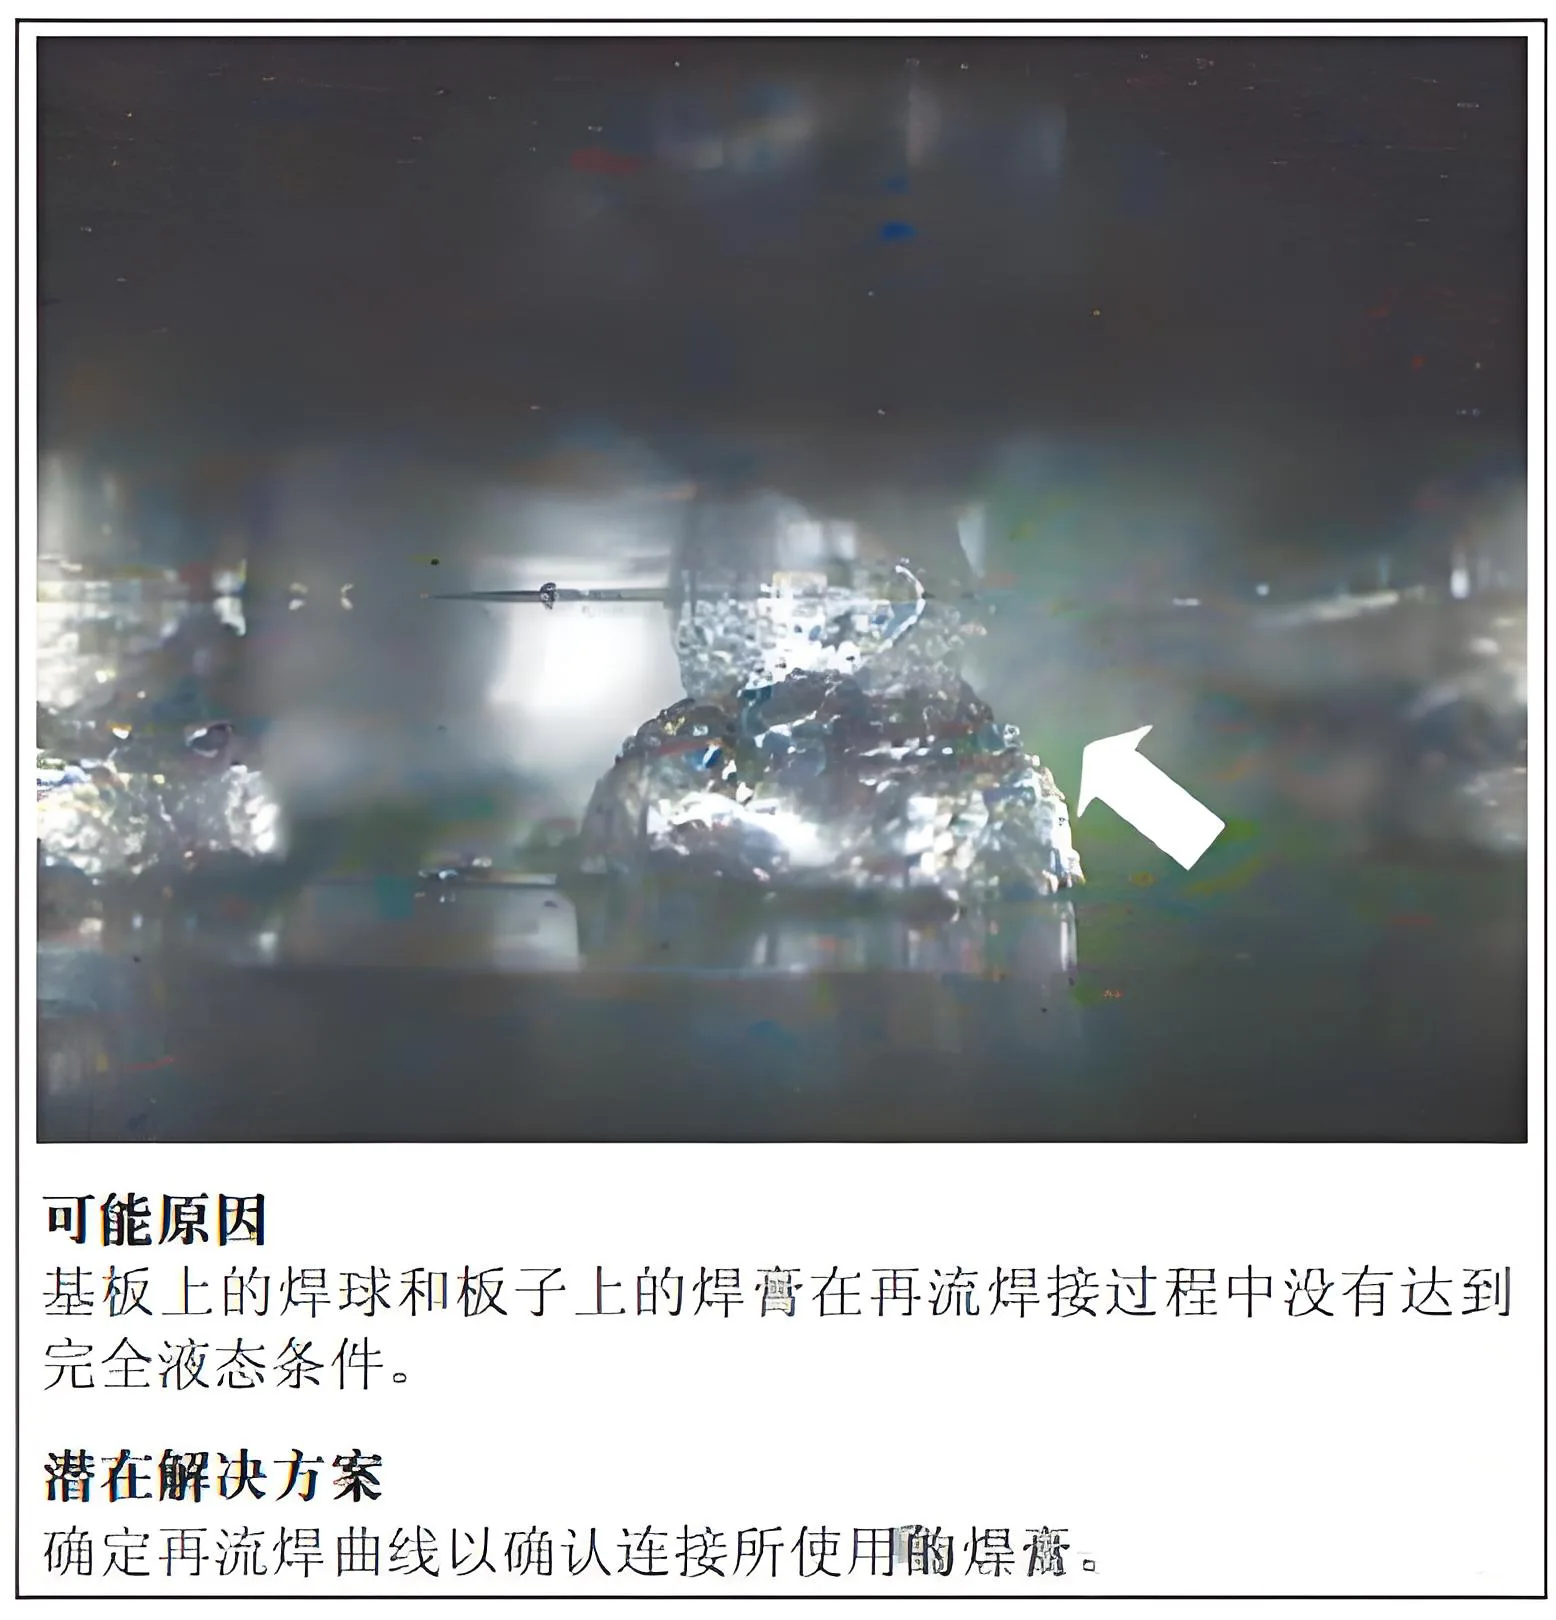
أسباب وحلول عيوب وصلة اللحام الناتجة عن إعادة تدفق اللحام
4.15 وصلات اللحام الجافة
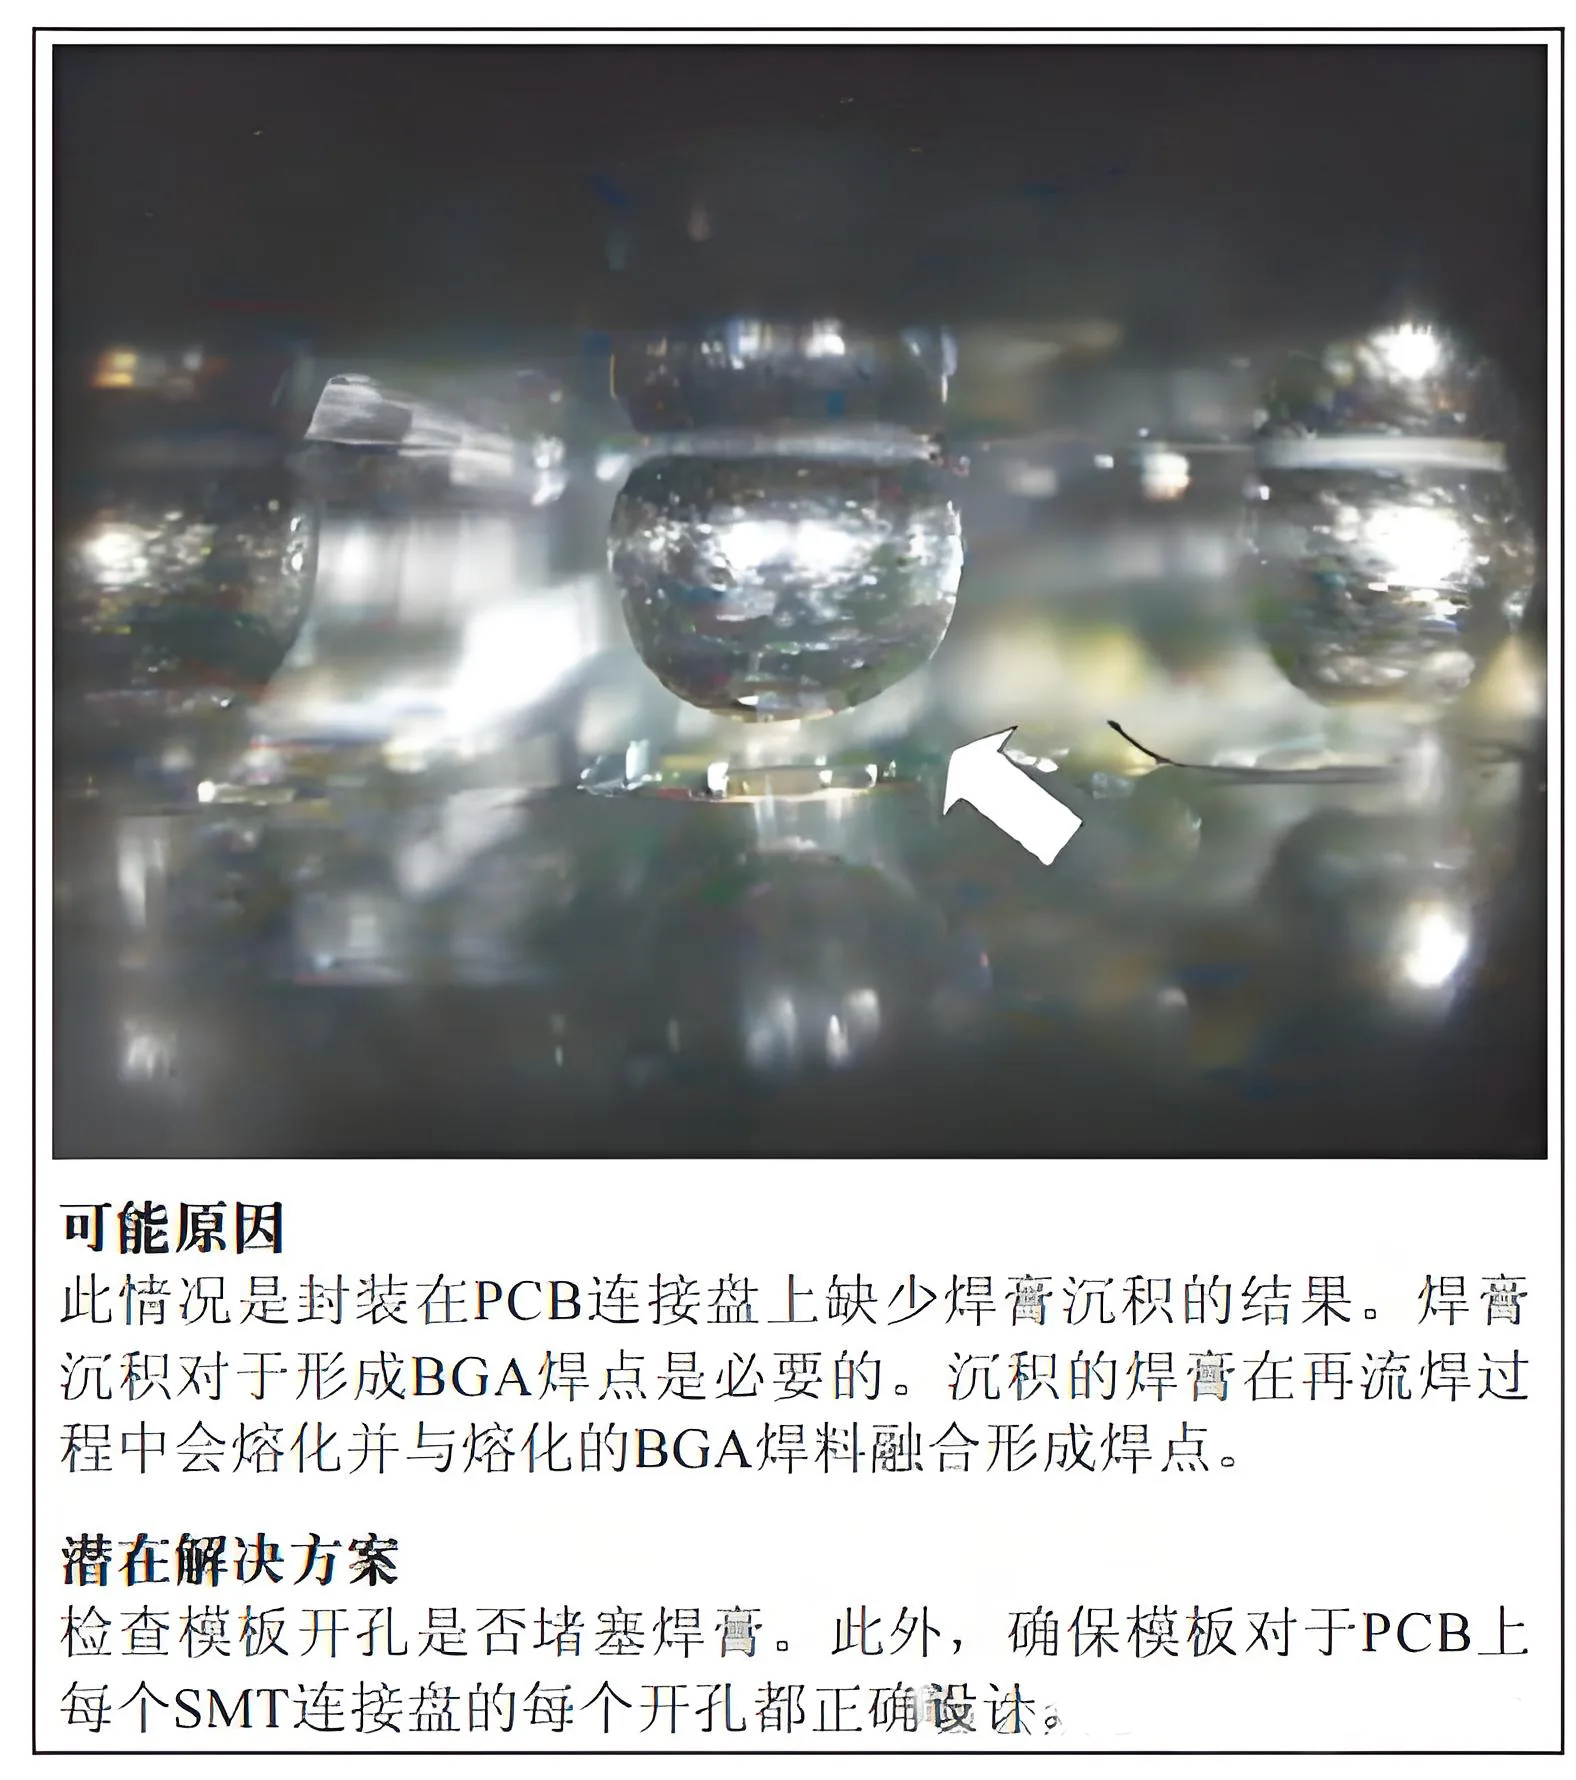
أسباب وحلول عيوب وصلة اللحام الناتجة عن اللحام الفارغ
4.16 الدوائر المفتوحة المشتركة غير المبللة
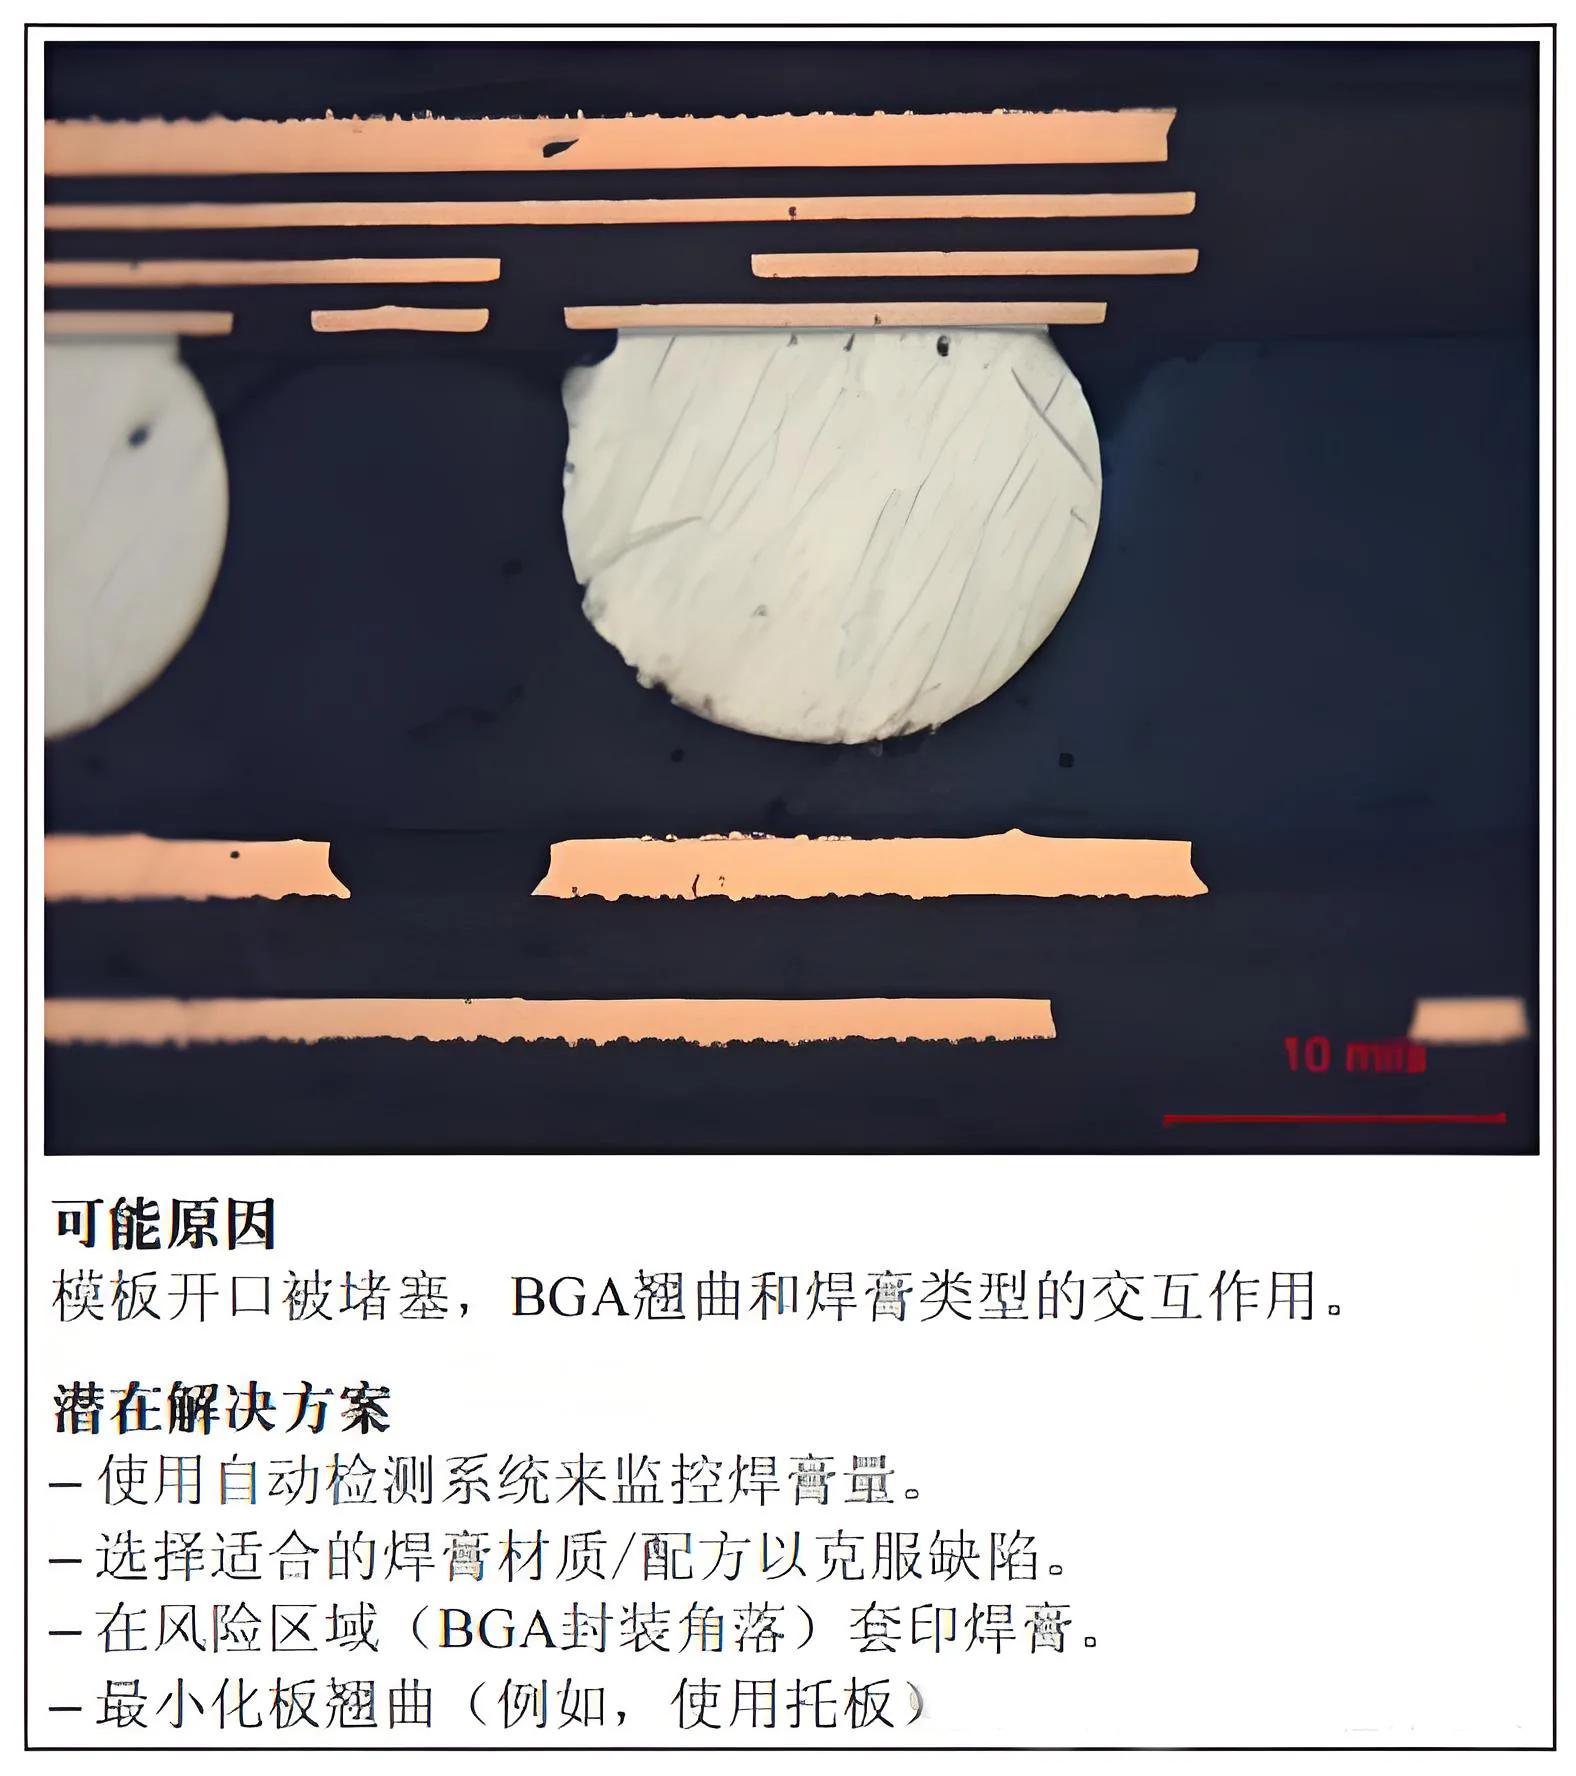
أسباب وحلول عيوب وصلات اللحام الناتجة عن عدم ترطيب الدوائر المفتوحة
4.17 وصلات لحام ذات تأثير الوسادة (هوب)
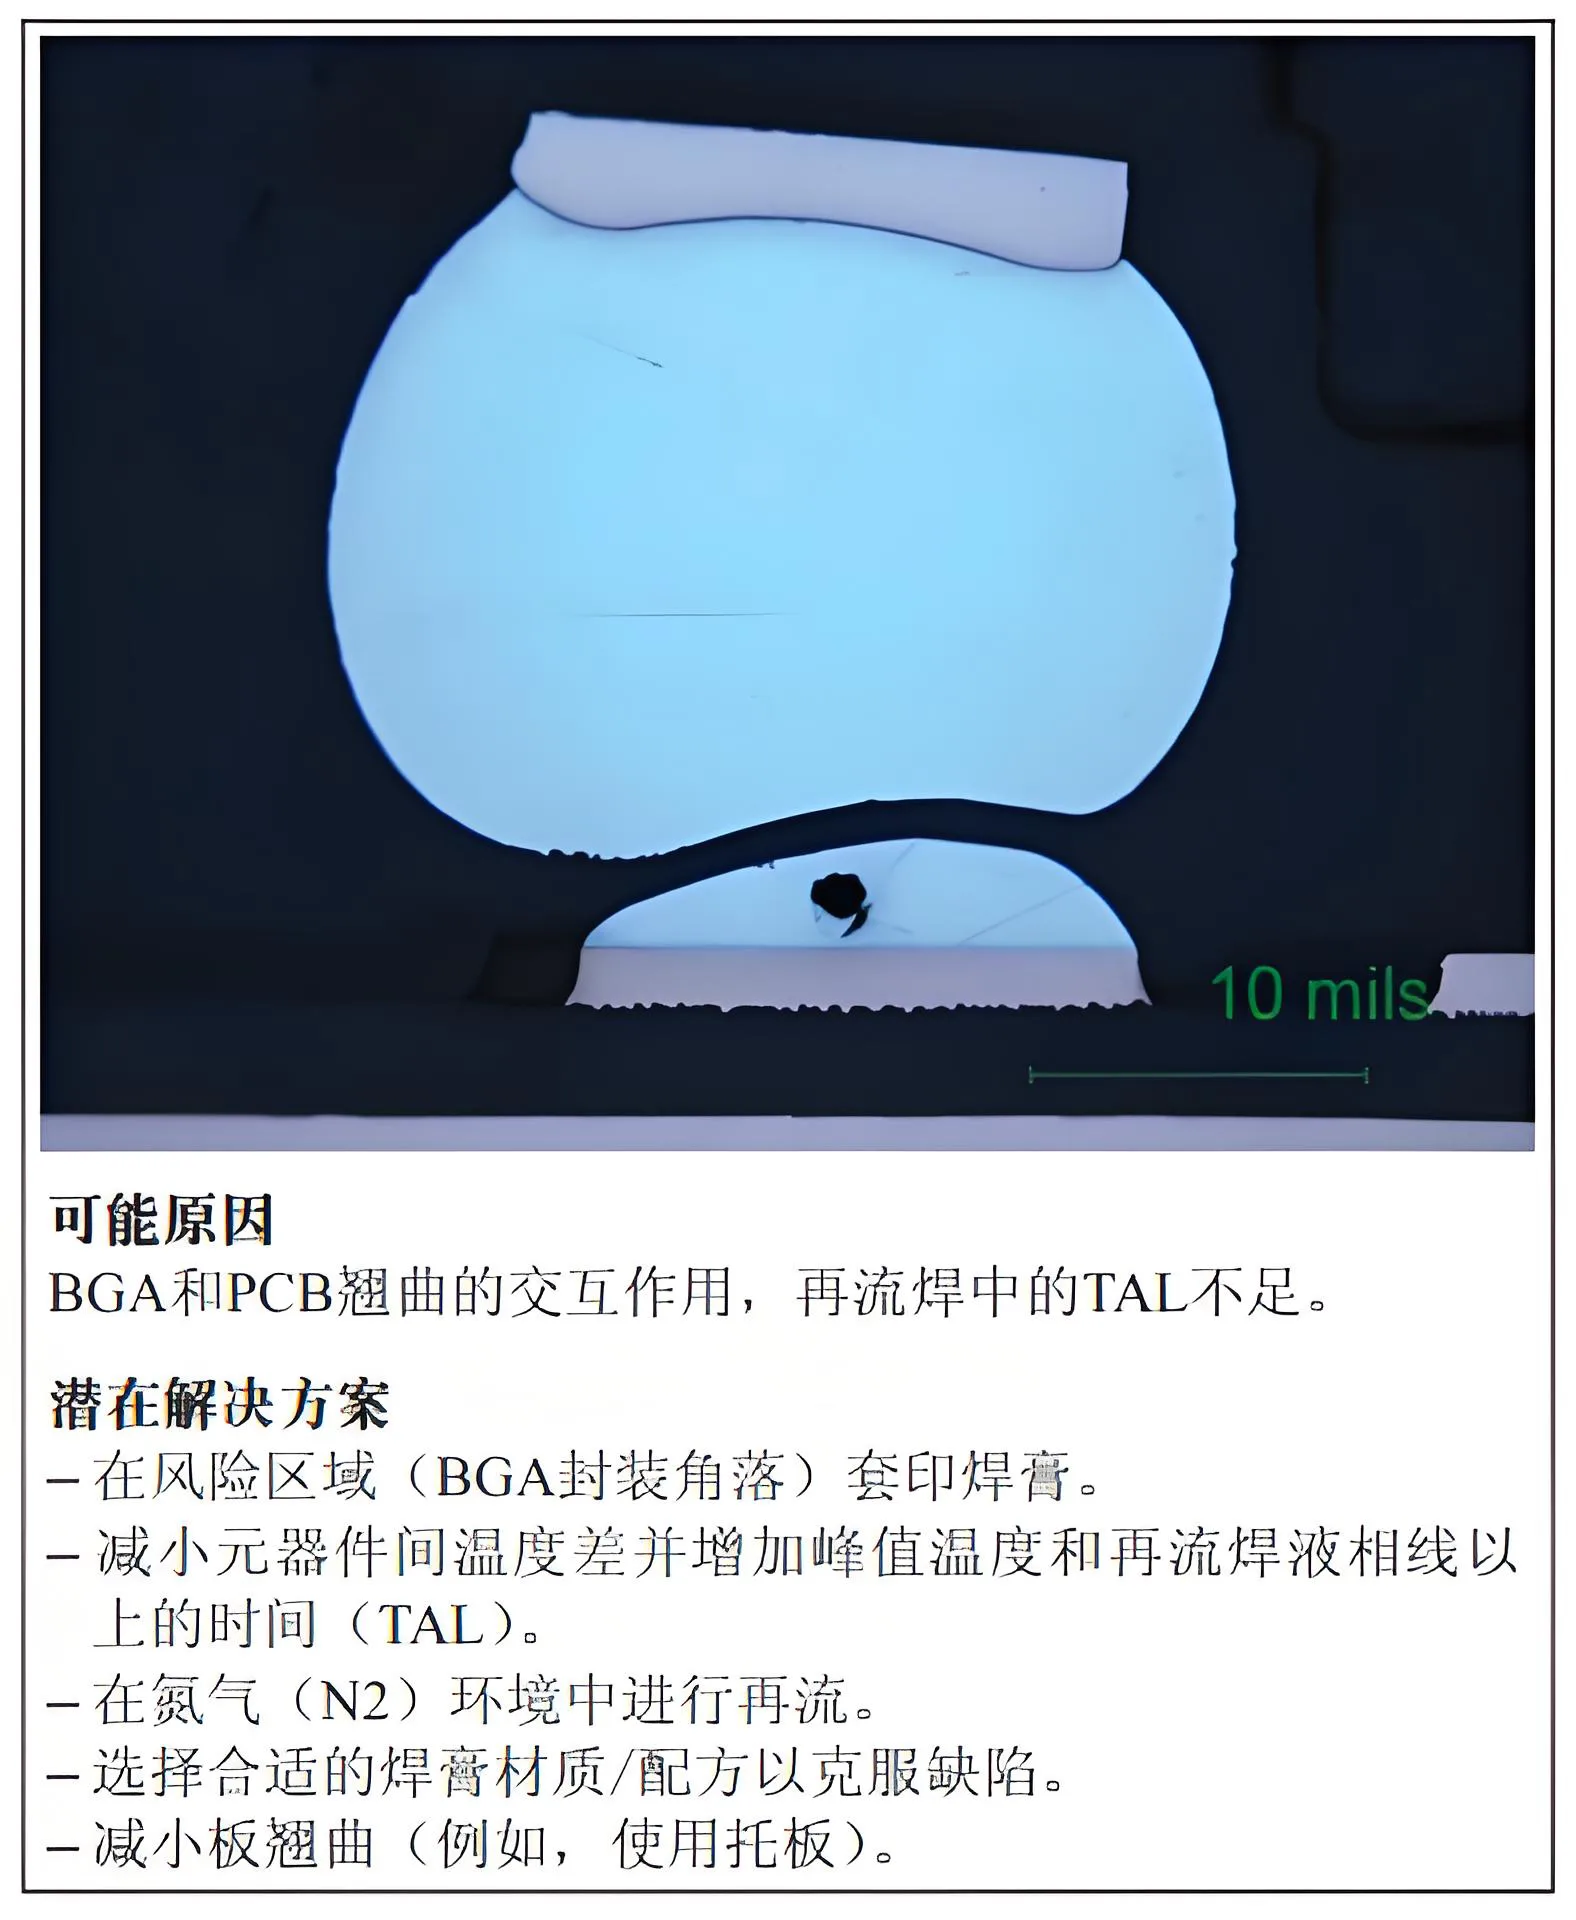
سبب تكوين مفاصل اللحام ذات التأثير الوسادة وحلها
