

Analisi dei difetti e dei guasti BGA.
In questo articolo vengono identificate possibili anomalie di montaggio legate all'assemblaggio dei componenti BGA. Descrive i guasti post-process legati alle caratteristiche della struttura di montaggio nonché le variazioni nelle sfere di saldatura utilizzate come terminali BGA. In molti casi, se le funzionalità sono attribuite a guasti del punto di connessione, è necessaria una trattazione particolare sulla metallografia dei connettori. Viene inoltre analizzata la struttura finale del punto di connessione.
1.Condizioni BGA definite per la resistenza della saldatura
I pad BGA sono definiti in due modi: Resistore di saldatura definito (SMD), dove la dimensione del pad è maggiore dell'apertura nel resistore di saldatura, consentendo alla sfera di saldatura BGA fusa di entrare in contatto con il resistore di saldatura dopo la saldatura a rifusione; e un altro metodo chiamato inciso o resistenza non saldata definita (NSMD), dove l'apertura del resistore di saldatura è più grande del pad in rame, in modo che la sfera di saldatura non entri in contatto con il resistore di saldatura dopo la saldatura a riflusso. Vedi sezioni 1.1 E 1.2 per i dettagli.
1.1 Resistore di saldatura definito vs. Pad non definiti
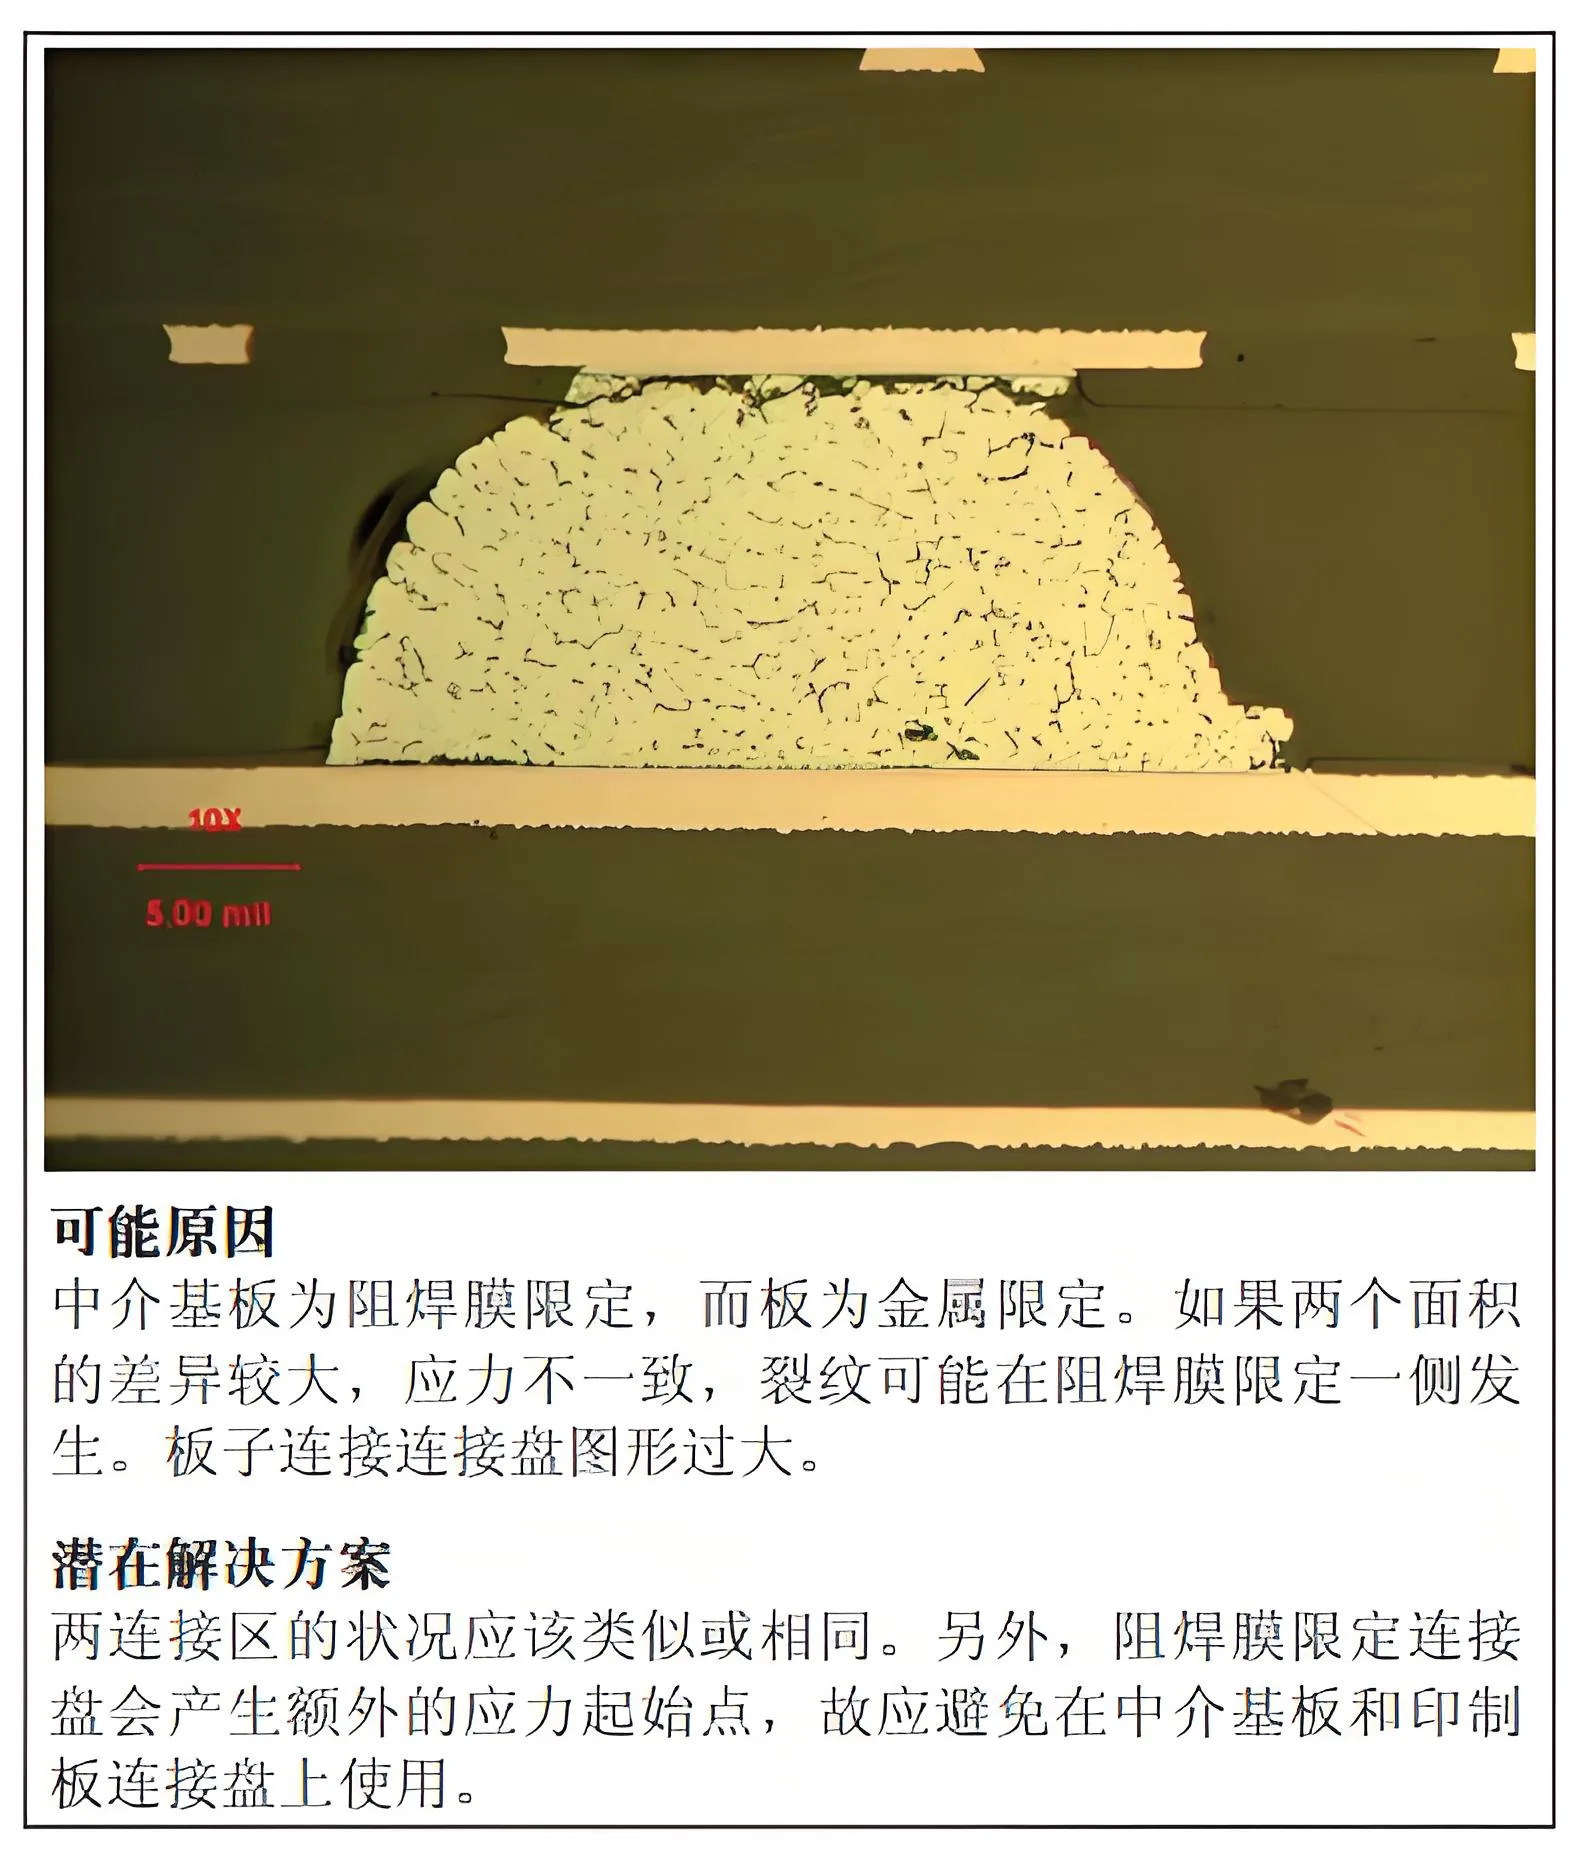
Le ragioni e le soluzioni per la comparsa di cuscinetti resistenti alla saldatura definiti e non definiti
1.2 Pad definiti per la resistenza alla saldatura sulle schede del prodotto
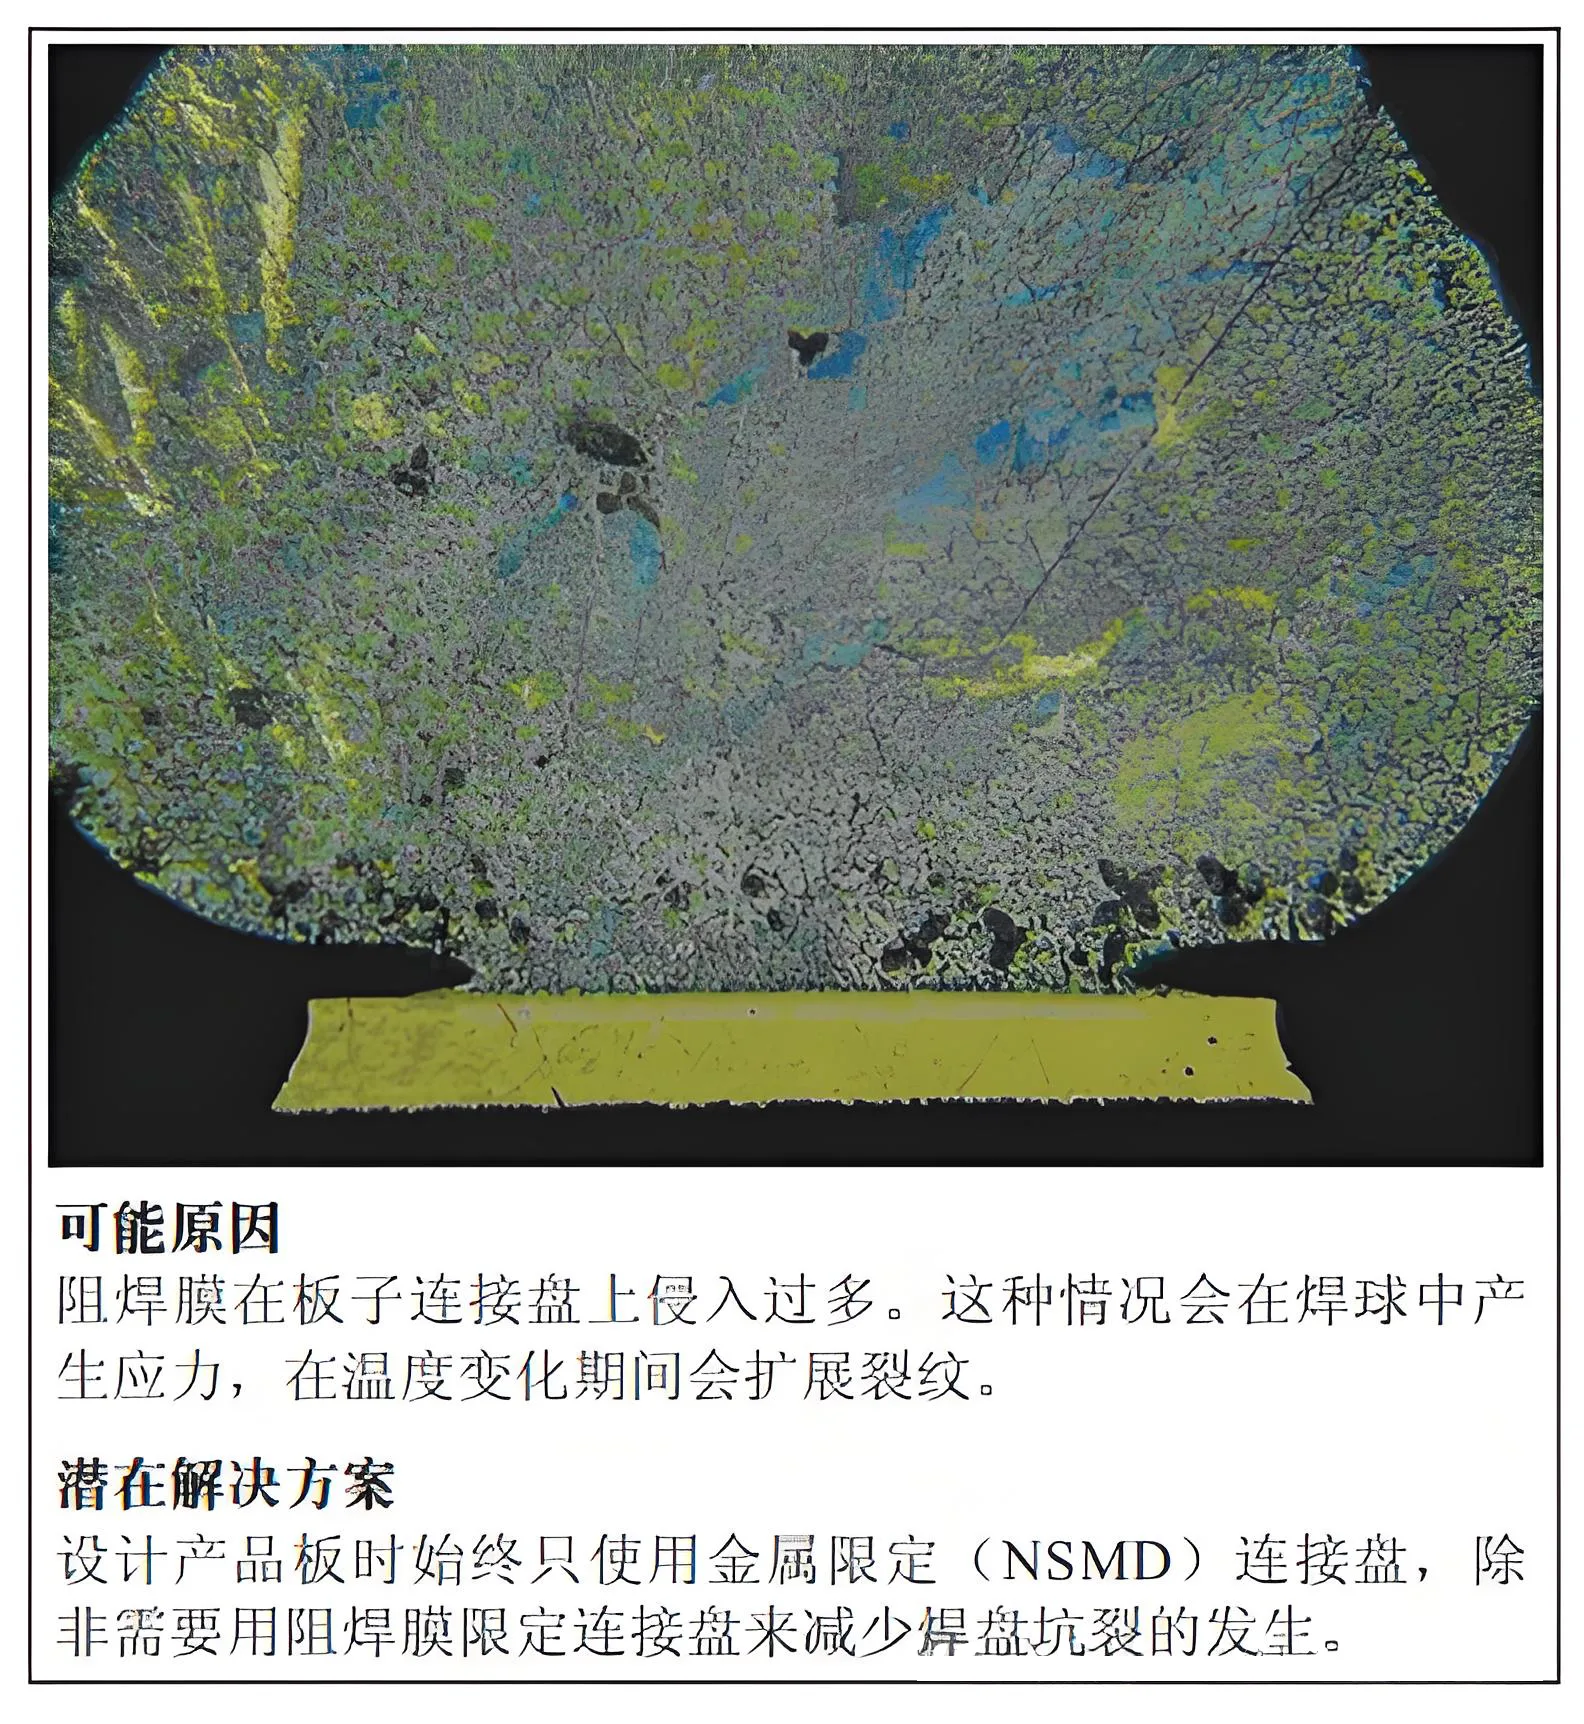
Analisi e soluzione delle cause dei limitatori di resistenza alla saldatura su schede PCB
I pad definiti con resistenza alla saldatura possono essere utilizzati su pin corrispondenti non critici o funzionali perché i pad SMD possono aiutare a ridurre al minimo il difetto di craterizzazione dei pad. Tuttavia, va notato che le connessioni definite con resistenza alla saldatura generano ulteriori punti di inizio stress e dovrebbero essere evitate su substrati interposer e piazzole PCB.
Lo svantaggio principale dei pad definiti solder resist risiede nella concentrazione di stress generata da SMD (Resistore di saldatura definito) giunti di saldatura, che diventa l'origine del guasto del giunto di saldatura e riduce l'affidabilità. Come mostrato al punto 3 sotto, per la stessa altezza del giunto di saldatura, il fattore di durata della fatica quando si utilizza la resistenza non saldante definita (NSMD) aumenta di una stima 1.25 A 3 volte rispetto ai pad SMD, con maggiori miglioramenti in condizioni di carico più stringenti.
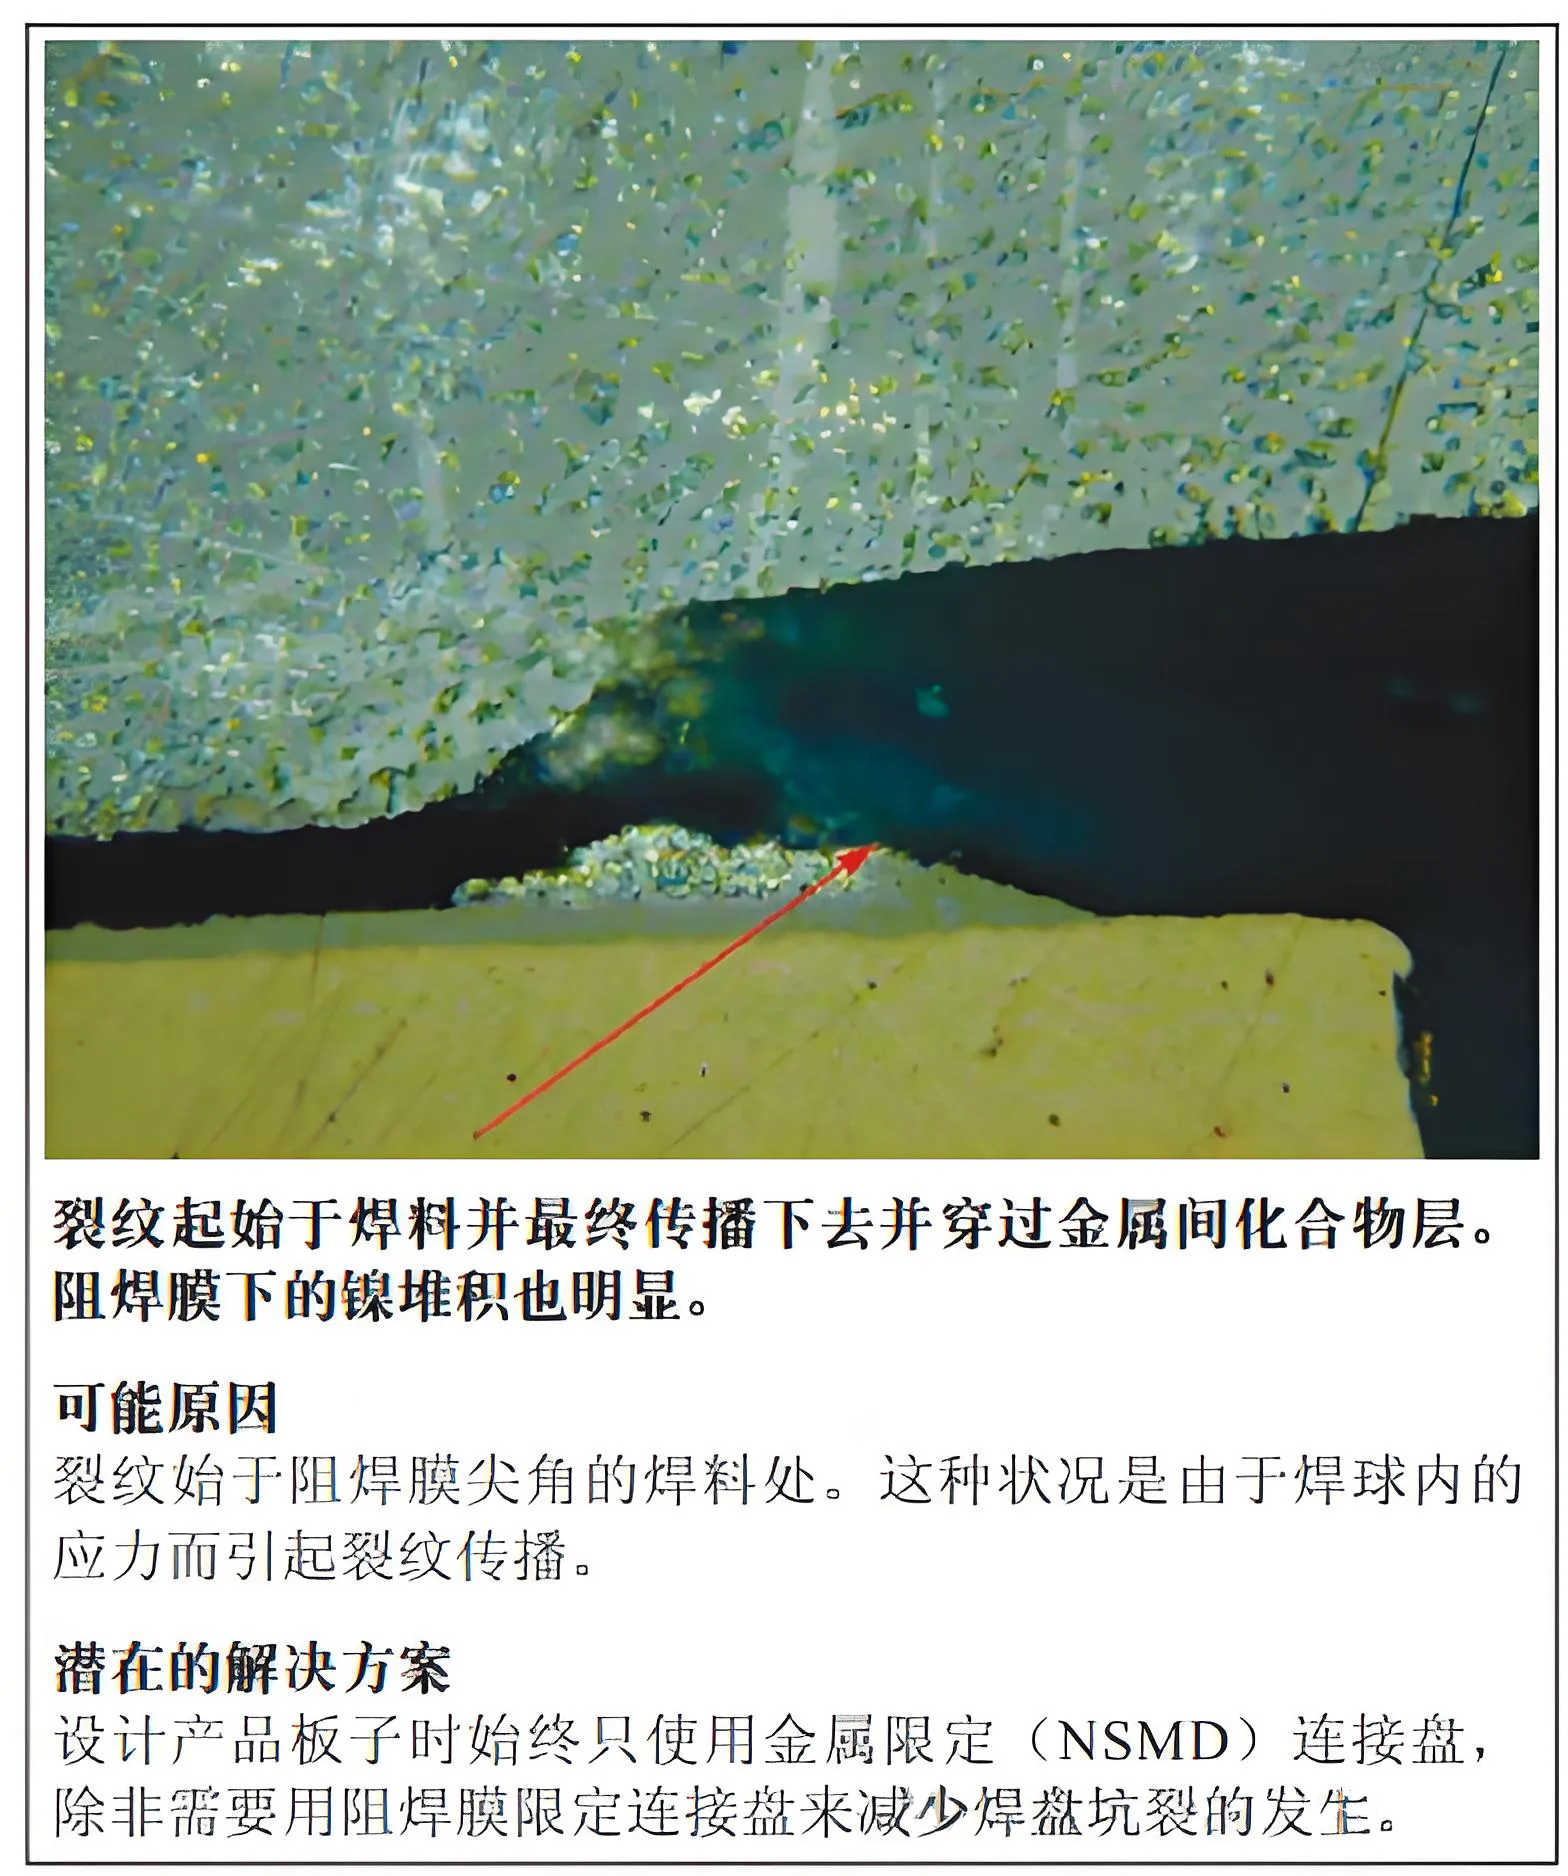
Cause e soluzioni per crepe nei giunti di saldatura SMD
I pad SMD presentano tre svantaggi principali
- Meno area del substrato causa la separazione superiore
- Perdita di precisione della dimensione del pad
- Affidabilità ridotta, poiché è l'origine di guasti precoci nei giunti di saldatura
2.Collasso eccessivo delle sfere di saldatura BGA
Le sfere di saldatura BGA stampate in genere collassano dalla loro dimensione originale di 750μm a circa 625μm. Dopo che il pacchetto è stato saldato alla scheda, le sfere di saldatura collassano a circa 500μm. Tuttavia, se all'interno del package sono presenti dissipatori o blocchi termici, le sfere di saldatura potrebbero collassare fino a 300μm. Quando le sfere di saldatura si appiattiscono, la loro affidabilità diminuisce a causa dell'altezza di saldatura limitata e della flessibilità dei giunti di saldatura. Anche, l'estensione delle sfere di saldatura può superare il gap di passo previsto. Una migliore approssimazione è una riduzione del riflusso iniziale di circa 10% altezza; con il peso aggiuntivo dei dissipatori di calore, questo numero potrebbe aumentare fino a 25% dell'altezza originaria (diametro della sfera di saldatura). Anche la configurazione delle piazzole di connessione e il gap nel solder resist giocano un ruolo nell'analisi. I valori estremi di questa situazione sono mostrati nelle sezioni 2.1 A 2.4.
2.1 Sfera di saldatura BGA senza dissipatore di calore, 300μm Altezza di tenuta
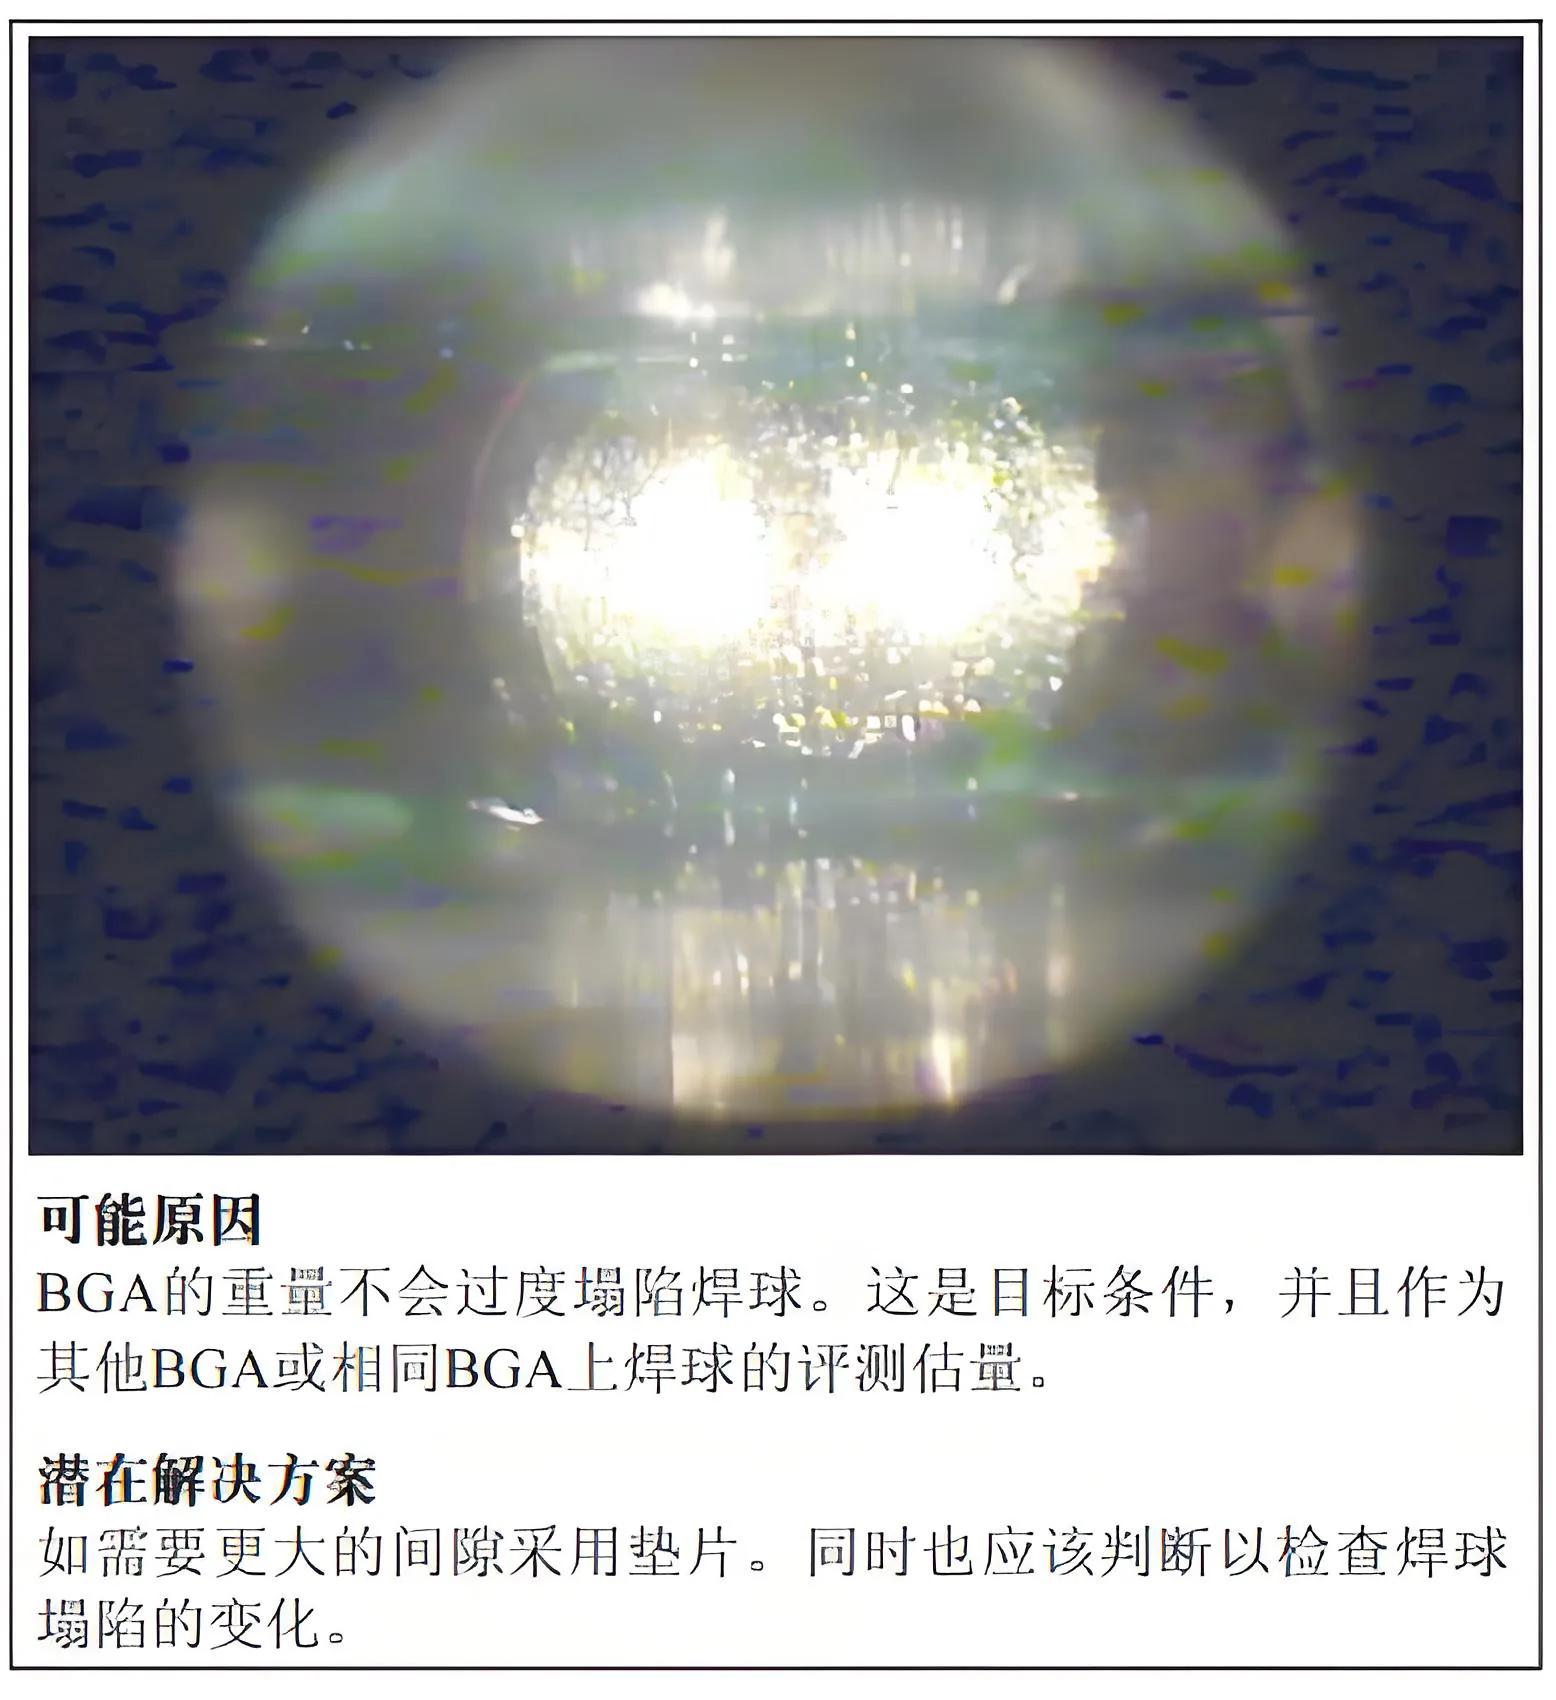
La causa e la soluzione per il collasso delle sfere BGA senza blocco di dissipazione del calore
2.2 Sfera per saldatura BGA con dissipatore di calore, 375μm Altezza di tenuta
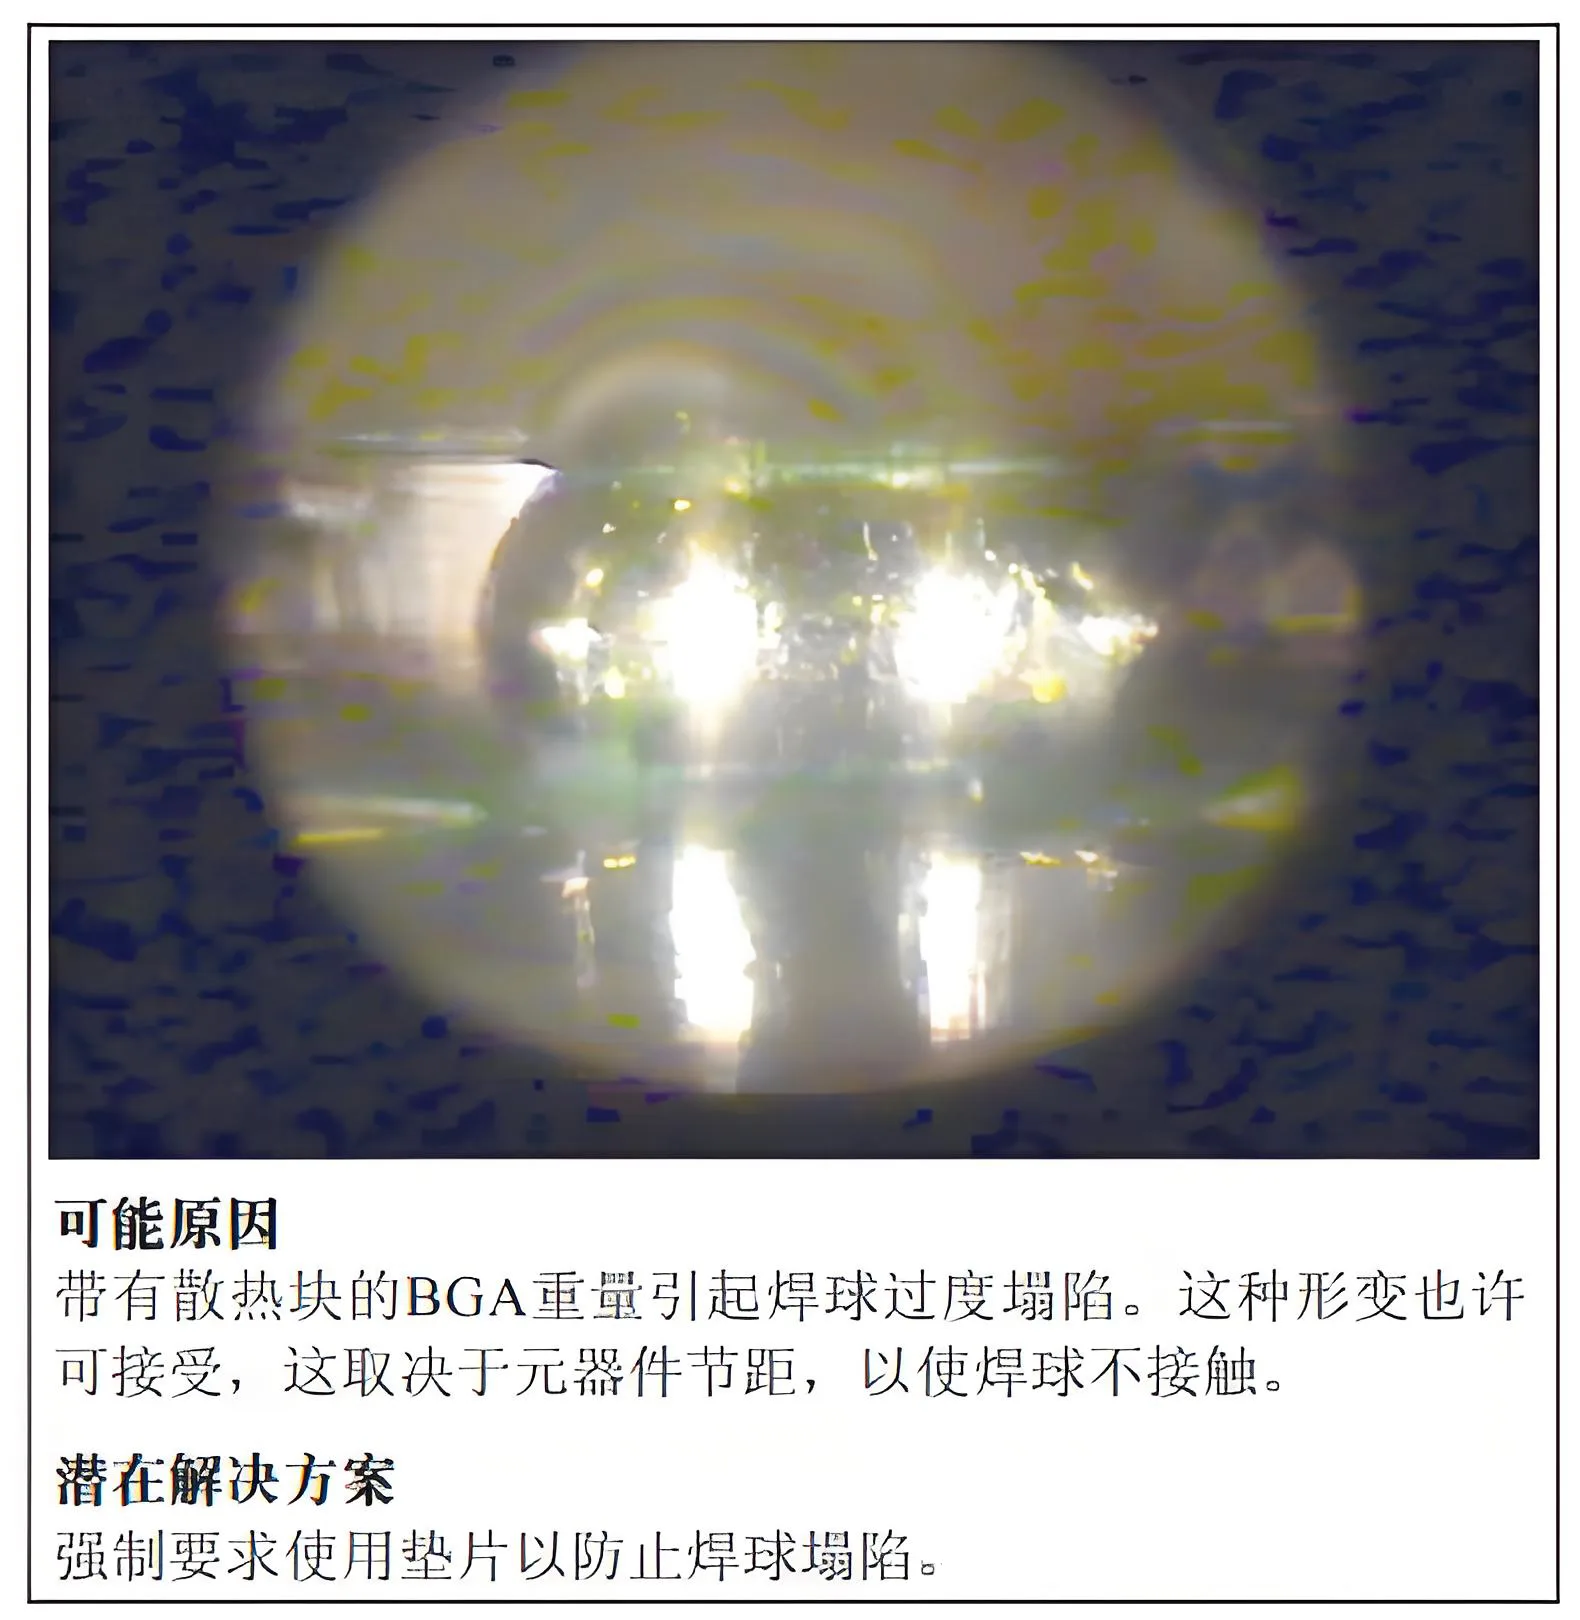
Il motivo e la soluzione per il collasso sferico del BGA con dissipatore di calore
2.3 Sfera per saldatura BGA con dissipatore di calore, 300μm Altezza di tenuta
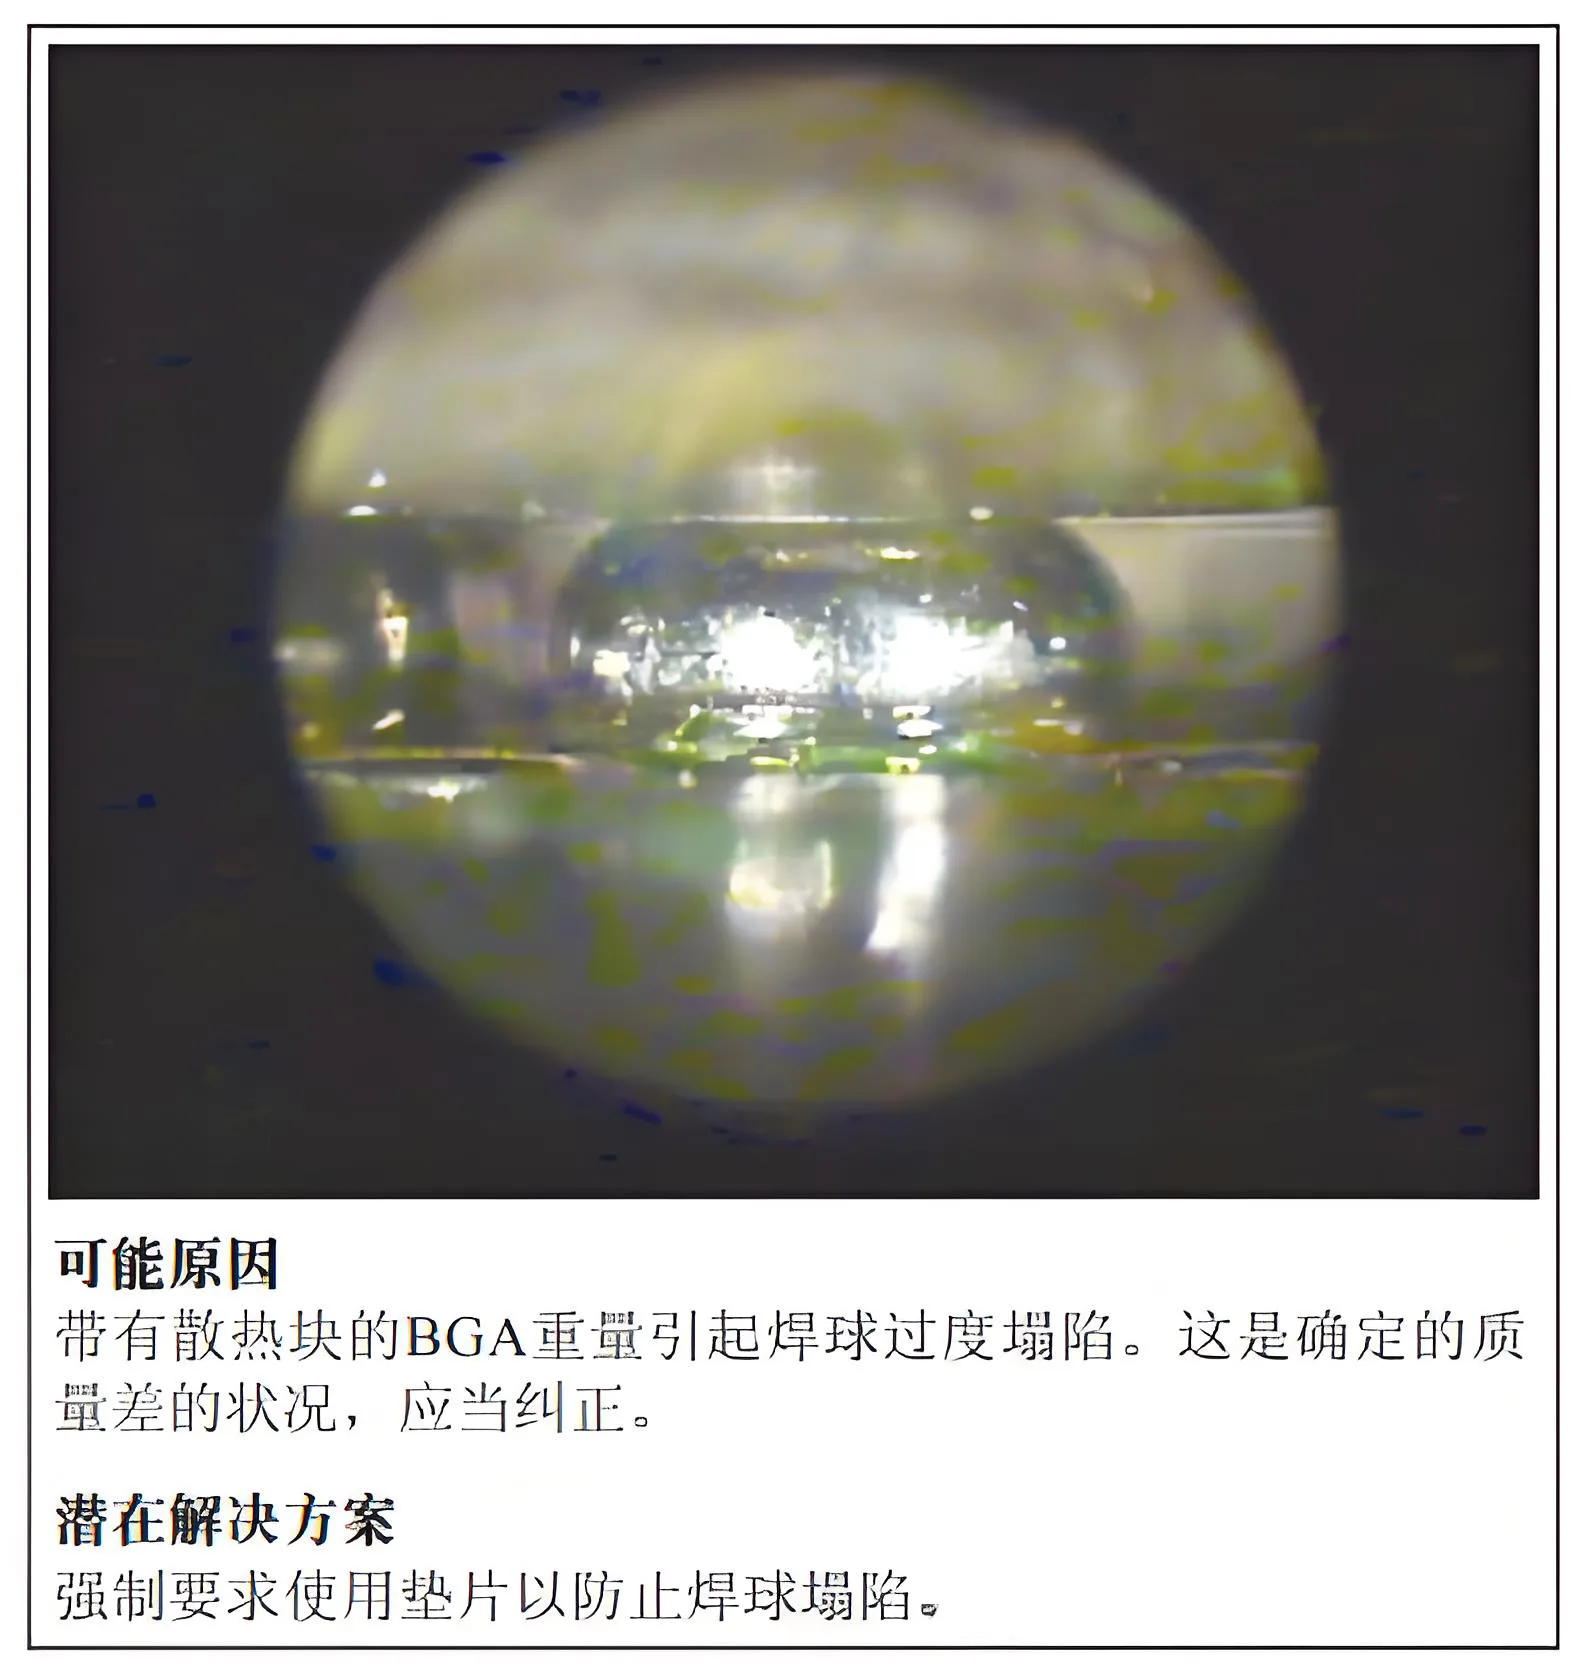
Il motivo e la soluzione per il collasso sferico del BGA con dissipatore di calore
2.4 Condizioni critiche della pasta saldante
La quantità di pasta saldante depositata è utile per le connessioni BGA stampate ma non è molto critica per la formazione di buoni giunti di saldatura, poiché le sfere di saldatura stesse possono fungere da fonte di saldatura. Tuttavia, per ceramica BGA (CBGA), depositare una quantità sufficiente di pasta saldante è molto importante. Per un CBGA da 890μm, la quantità consigliata di pasta saldante è 0,12mm³, almeno 0.08 mm³. Se non viene depositata abbastanza pasta saldante, come mostrato nella sezione 3.1, l'affidabilità del giunto di saldatura può essere problematica. La saldatura deve essere aggiunta alle sfere o ai perni di saldatura ad alta temperatura perché il volume della saldatura proveniente dal terminale del pacchetto non contribuisce al giunto di saldatura.
2.5 Deposizione eccessiva di pasta spessa
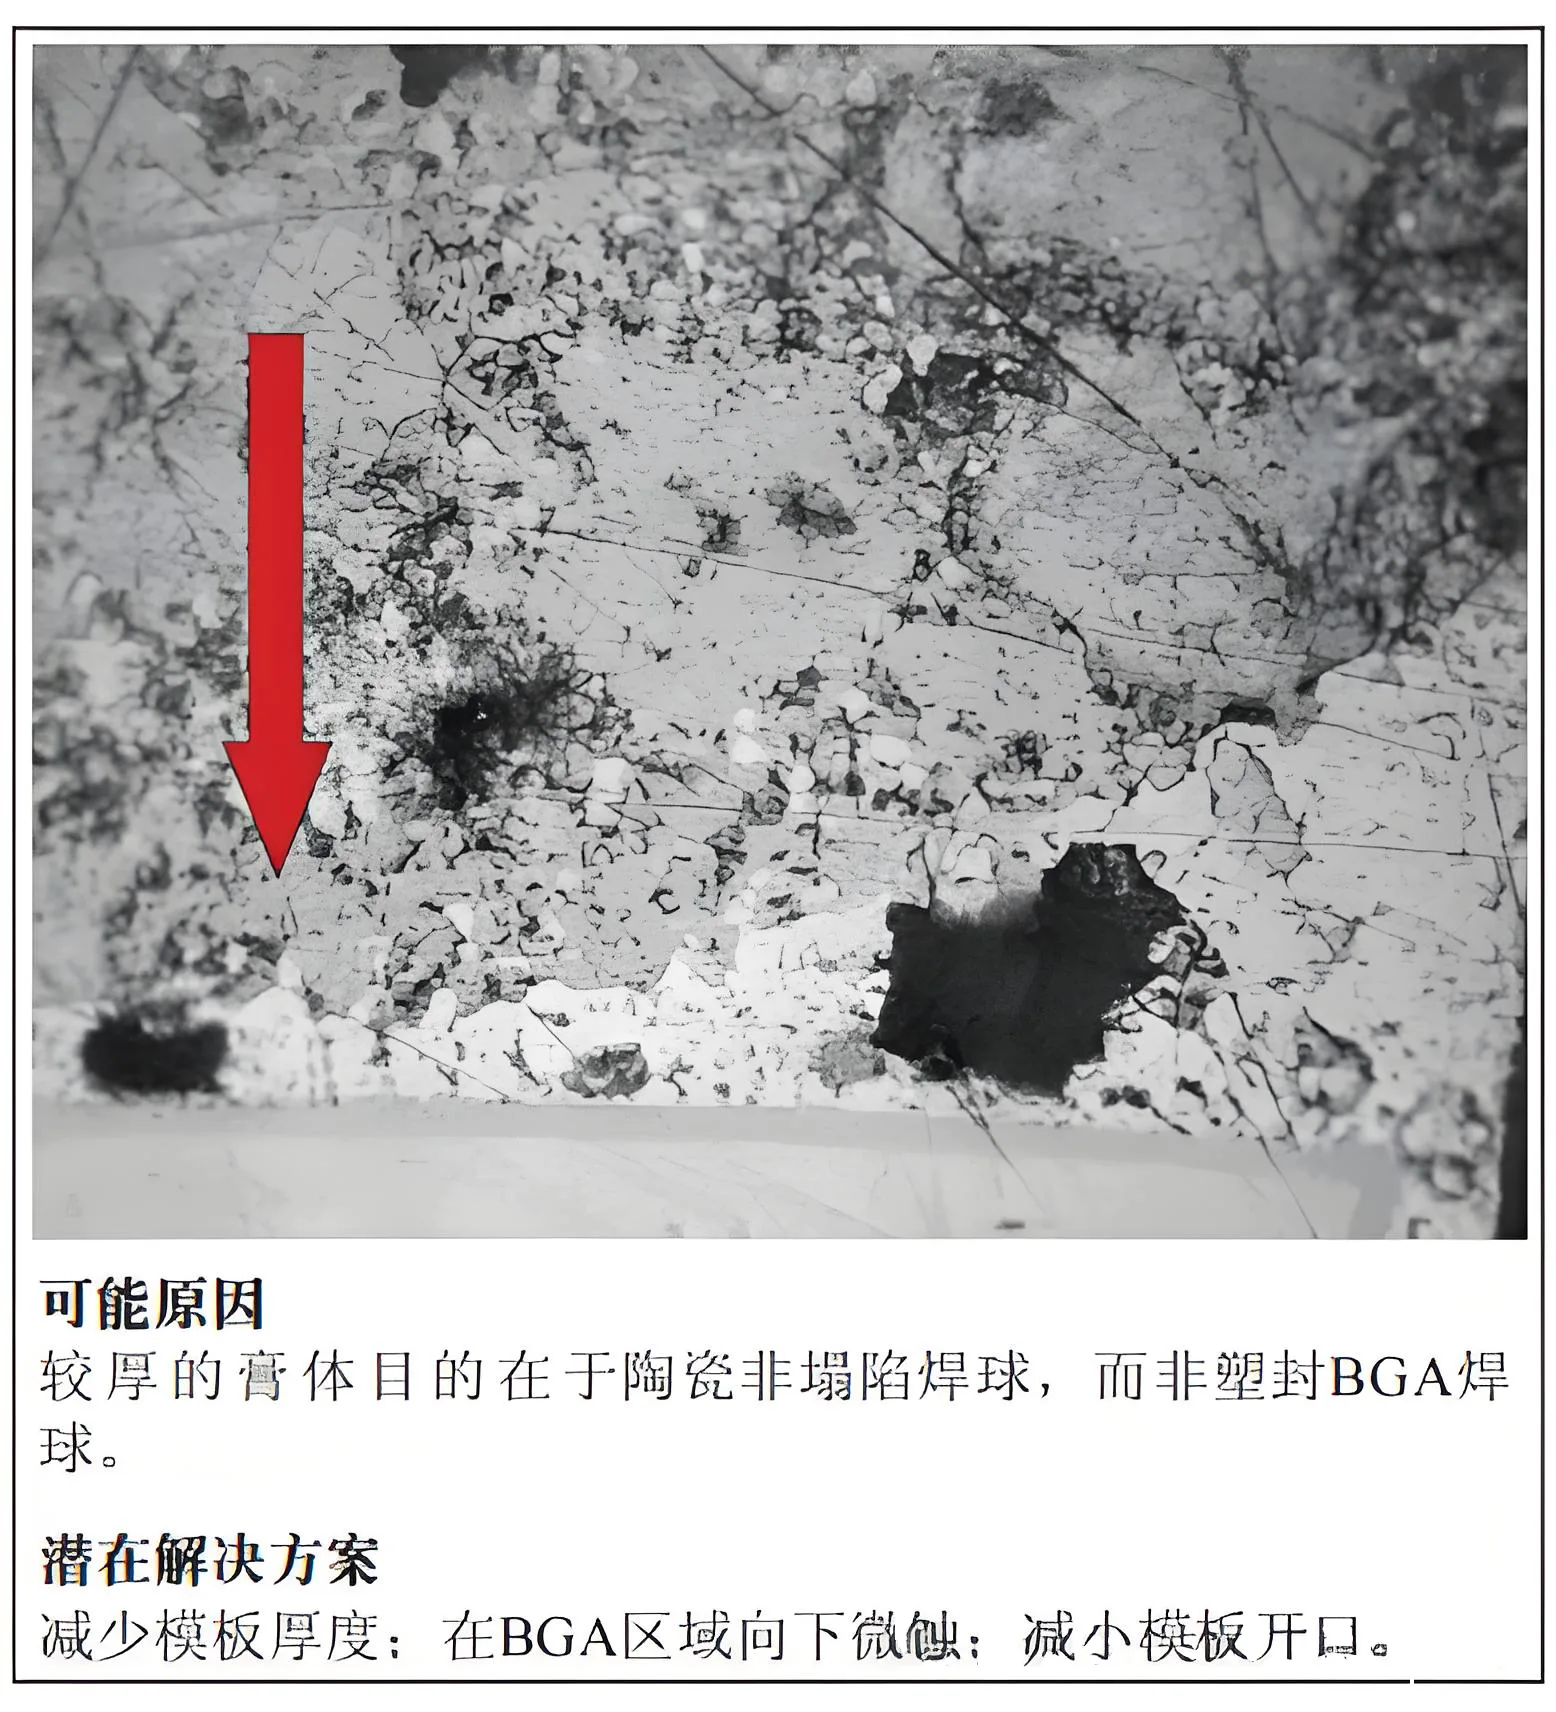
Cause e soluzioni per un'eccessiva deposizione di pasta
2.6 Rilevamento dei vuoti tramite raggi X e sezionamento
La radiografia a trasmissione può rilevare la presenza di vuoti (aree chiare) e relative posizioni X-Y. Questa tecnica può anche rilevare sfere di saldatura irregolari o mancanti (vari diametri di immagine scura), esempi dei quali sono mostrati nella sezione 2.7. Tuttavia, Per determinare la verticale è necessario il sezionamento radiografico (Asse Z.) posizione dei vuoti nel giunto di saldatura.
2.7 Vuoti e sfere di saldatura irregolari
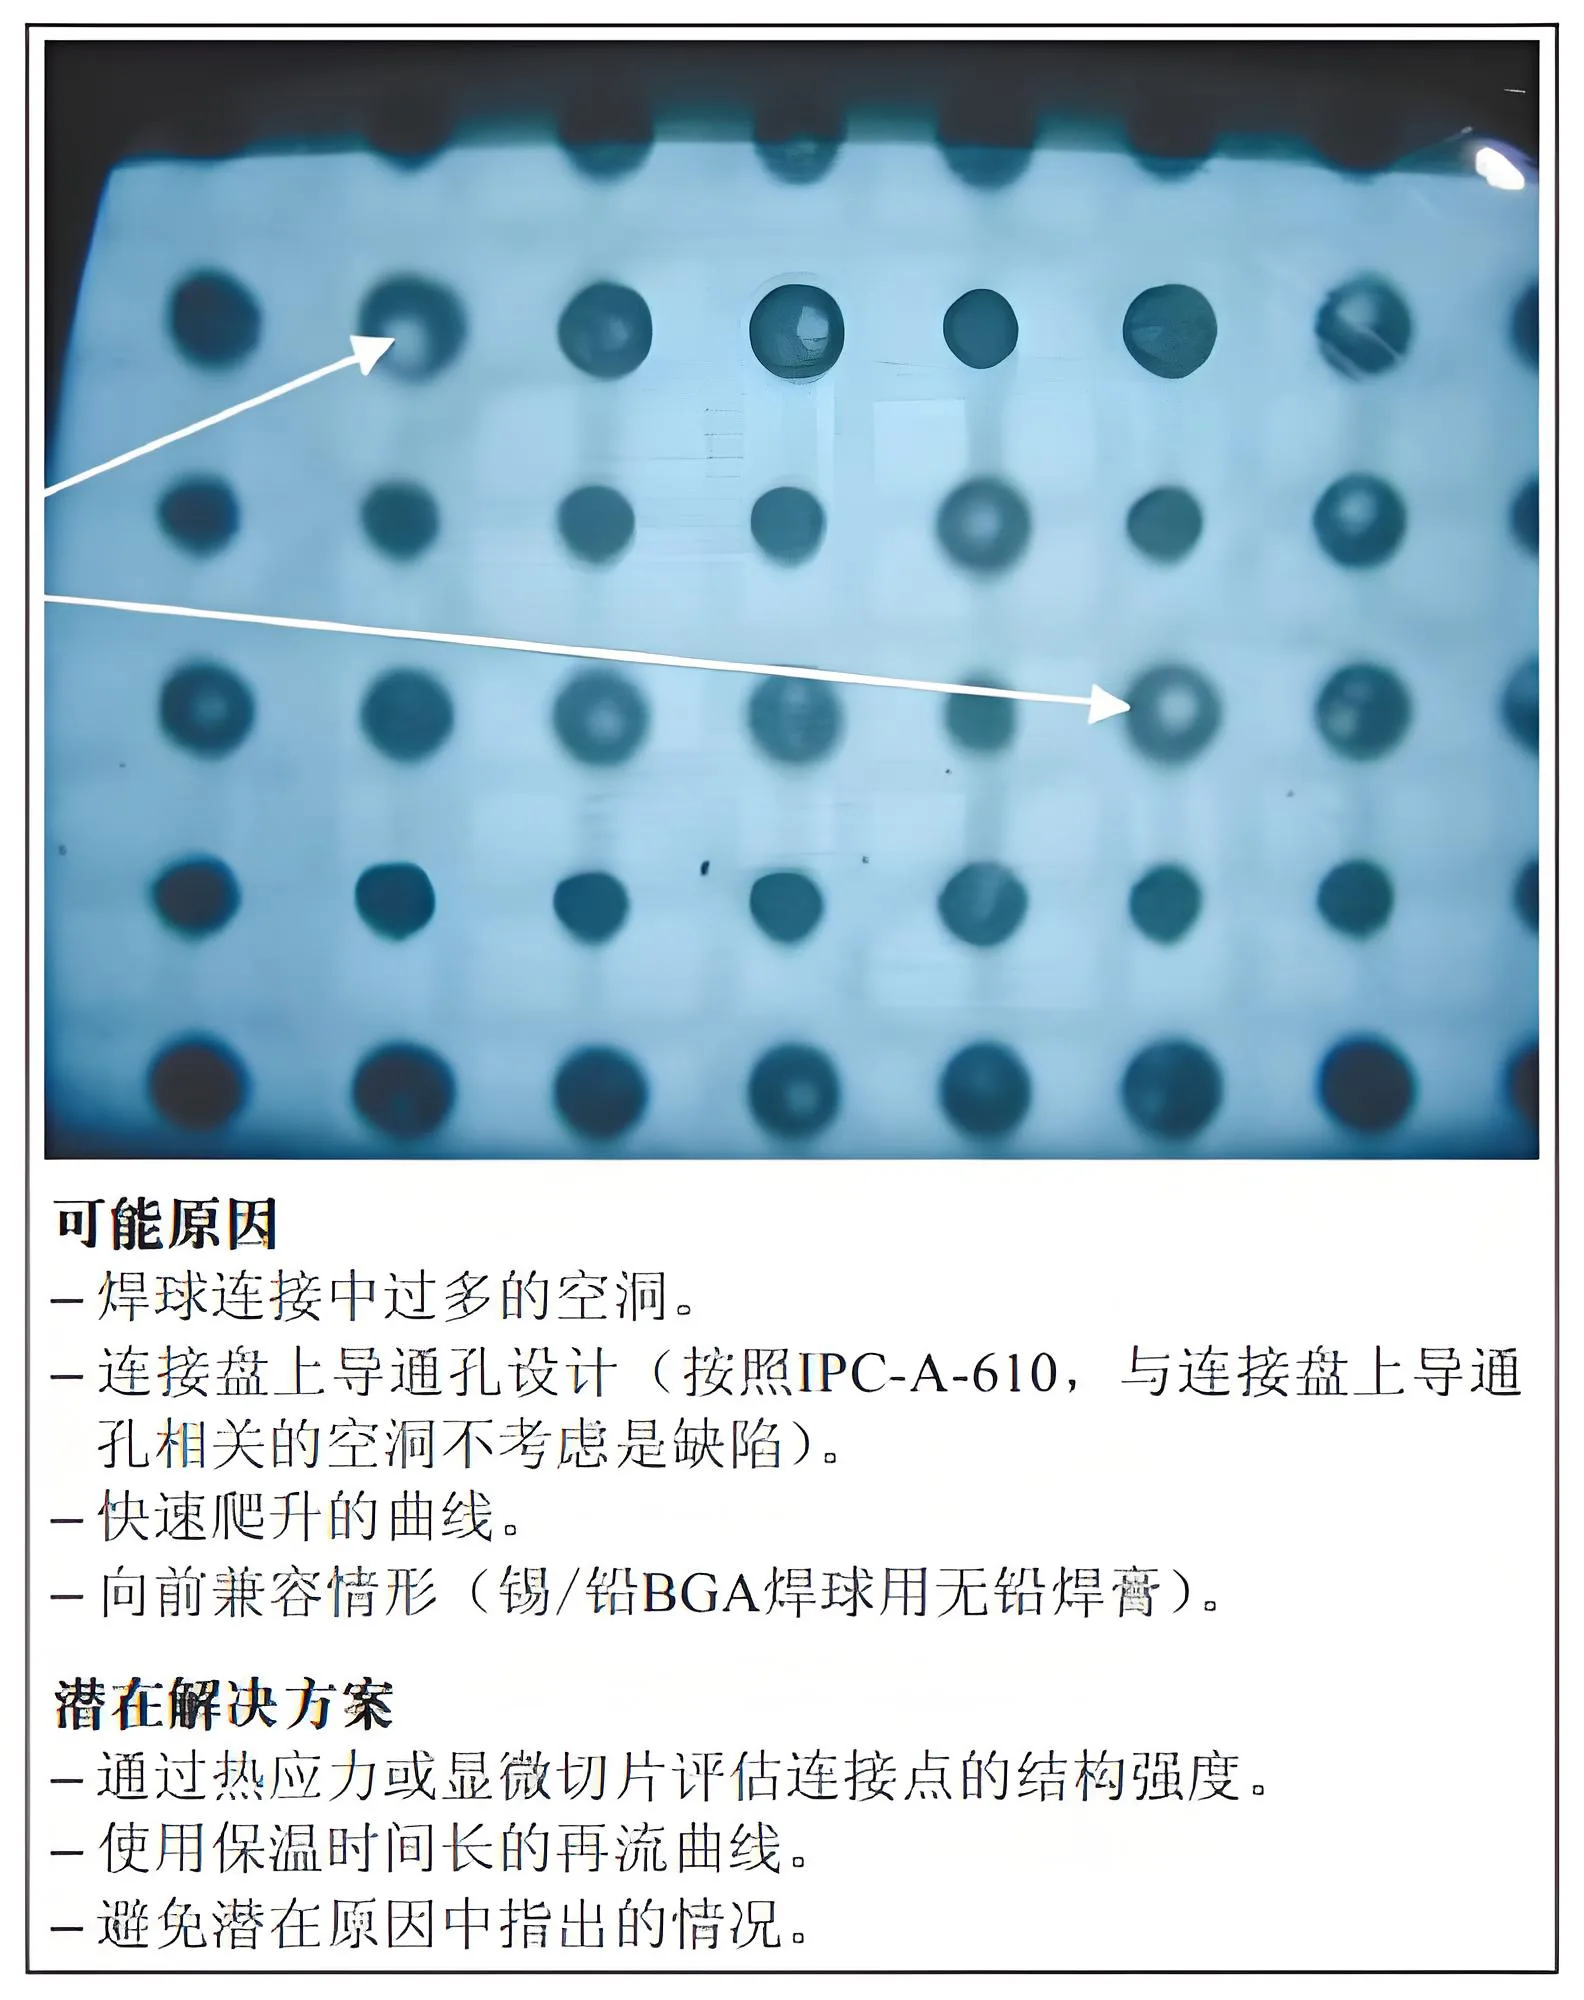
Sfere e soluzioni saldanti cave e non uniformi
Ci sono molte ragioni per la formazione di vuoti nei BGA. Sebbene i vuoti più comuni siano mostrati nella sezione 2.7, i vuoti non comportano alcun rischio di affidabilità. Vuoti come quelli mostrati nella sezione 2.8 può resistere 1000 cicli termici (nessuno shock, 0-100° C.). Anche in alcuni test, i vuoti non riducono i risultati della vita a fatica, vuoti eccessivi nei giunti di saldatura indicano problemi di progettazione, processo, o materiali. Dovrebbe essere verificata anche l'affidabilità del prodotto.
2.8 Vuoti del guscio d'uovo
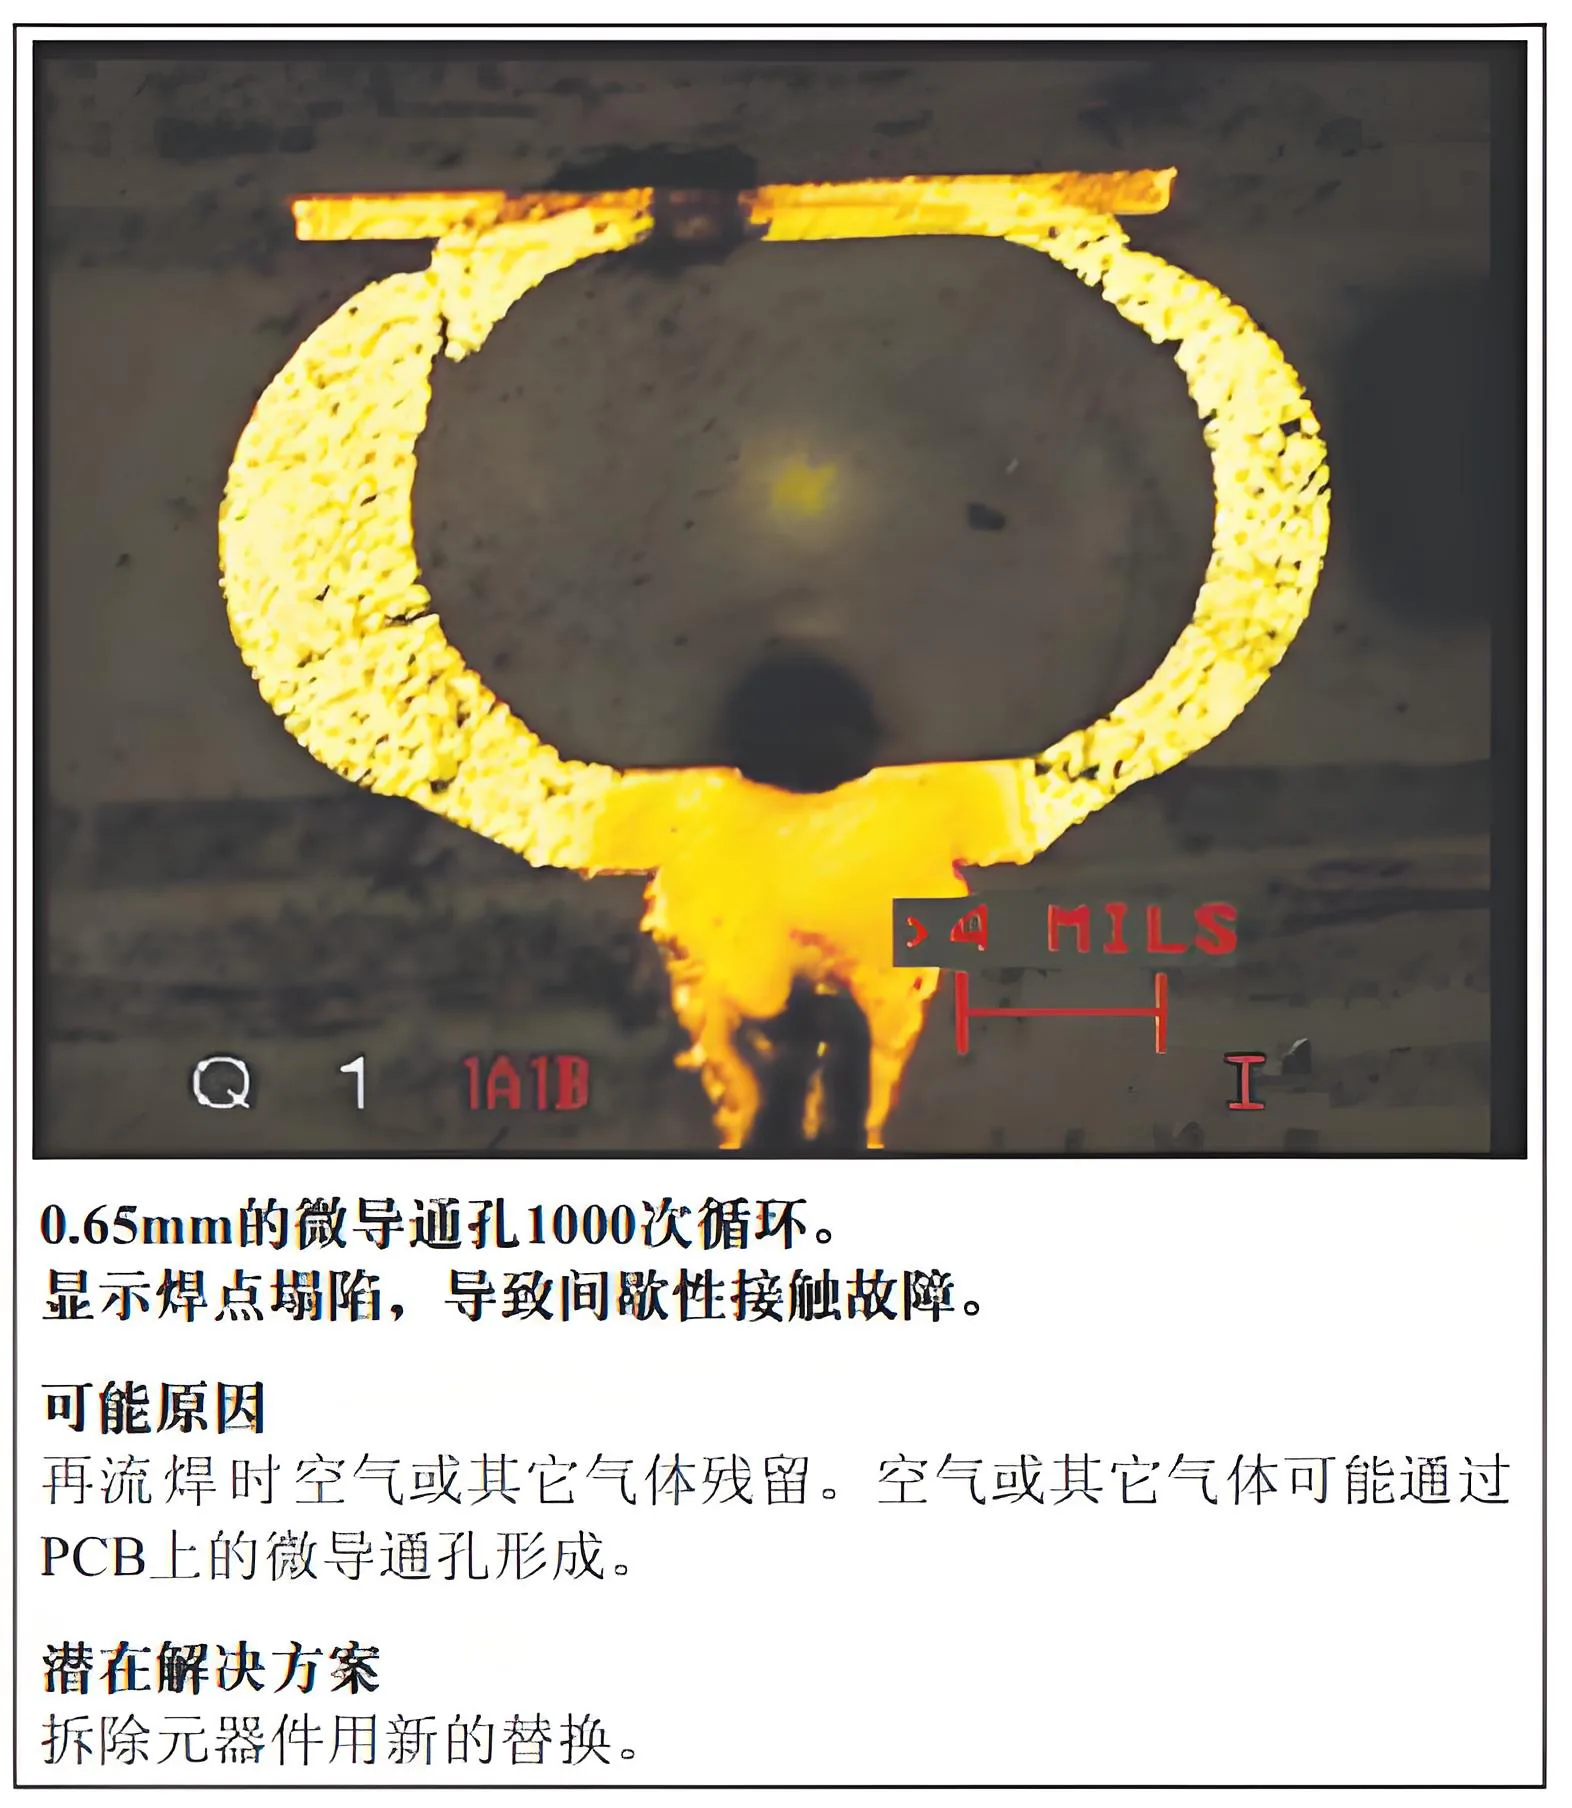
Le cause e le soluzioni per la porosità del guscio d'uovo
3.Deformazione e distorsione dei substrati BGA
Nei normali processi di riflusso dell'assemblaggio, i BGA stampati tendono a deformarsi. È possibile che si verifichi una deformazione sul substrato BGA o sul PCB del prodotto. Il risultato sono giunti di saldatura sollecitati che diventano condizioni di circuito aperto o di cortocircuito. Temperatura (profilo di riflusso), Struttura BGA, Volume in pasta di saldatura, e le condizioni di raffreddamento comportano tutti potenziali difetti. I pantaloncini delle sfere di saldatura sugli angoli sono un'indicazione della deformazione BGA, con gli angoli del pacchetto BGA che si deformano verso l'interno (piangendo BGA).
Si verificano cortocircuiti di saldatura tra angoli BGA adiacenti e/o opposti a causa della piegatura verso il basso del substrato (faccia piangente), sollecitando le sfere di saldatura d'angolo. Lo stesso fenomeno fa sì che le sfere di saldatura lontane dagli angoli si sollevino dal substrato di montaggio, mentre il substrato cambia da una faccia piangente a una faccia sorridente, come mostrato nelle sezioni 3.1 E 3.2. Poiché i substrati e i chip BGA diventano più sottili, aumenta anche la deformazione del pacco. Avere un processo SMT robusto, si consiglia di verificare se è stata aggiunta una quantità sufficiente di pasta saldante alle piazzole di connessione. Questo processo deve essere attentamente monitorato per garantire che non si verifichino ulteriori difetti come ponti o cordoni di saldatura.
3.1 Deformazione del substrato dell'interpositore BGA
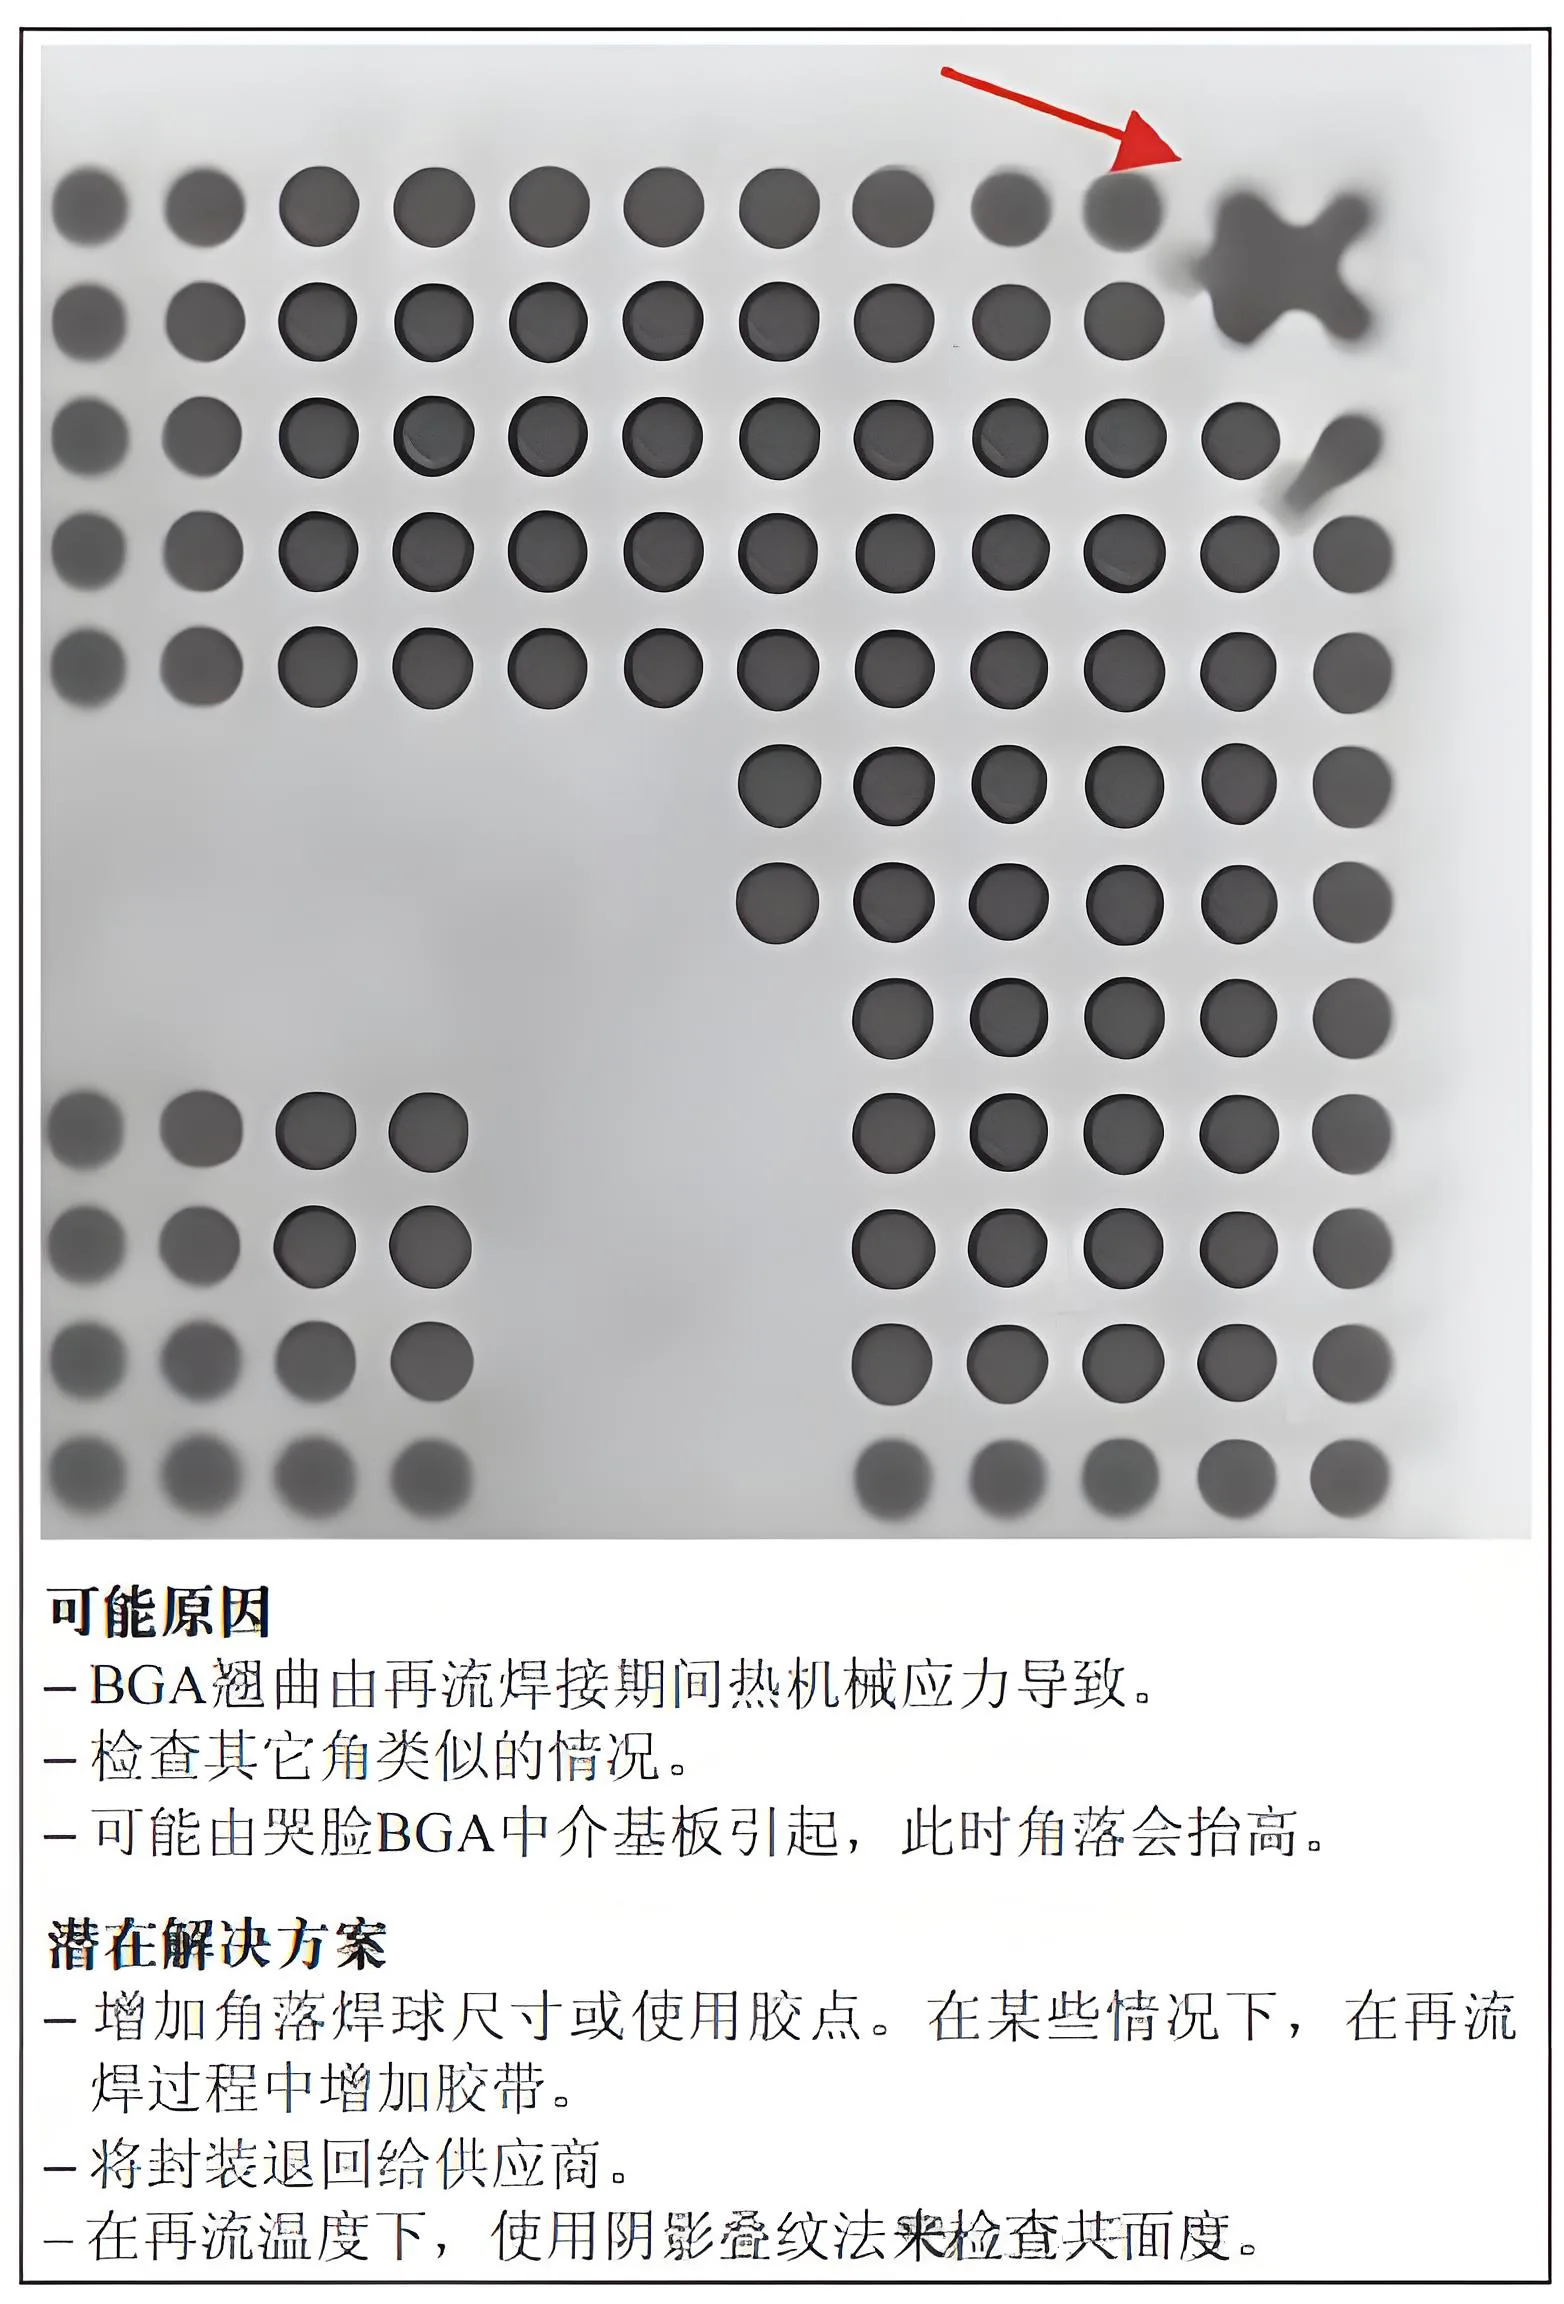
I circuiti aperti delle sfere di saldatura agli angoli sono un'indicazione della deformazione del BGA, con gli angoli del pacco sollevati verso l'alto. Questo circuito aperto, come mostrato nella sezione 3.2, può essere ridotto al minimo utilizzando un volume aggiuntivo di pasta saldante.
3.2 Circuito aperto del giunto di saldatura a causa della deformazione del substrato dell'interpositore
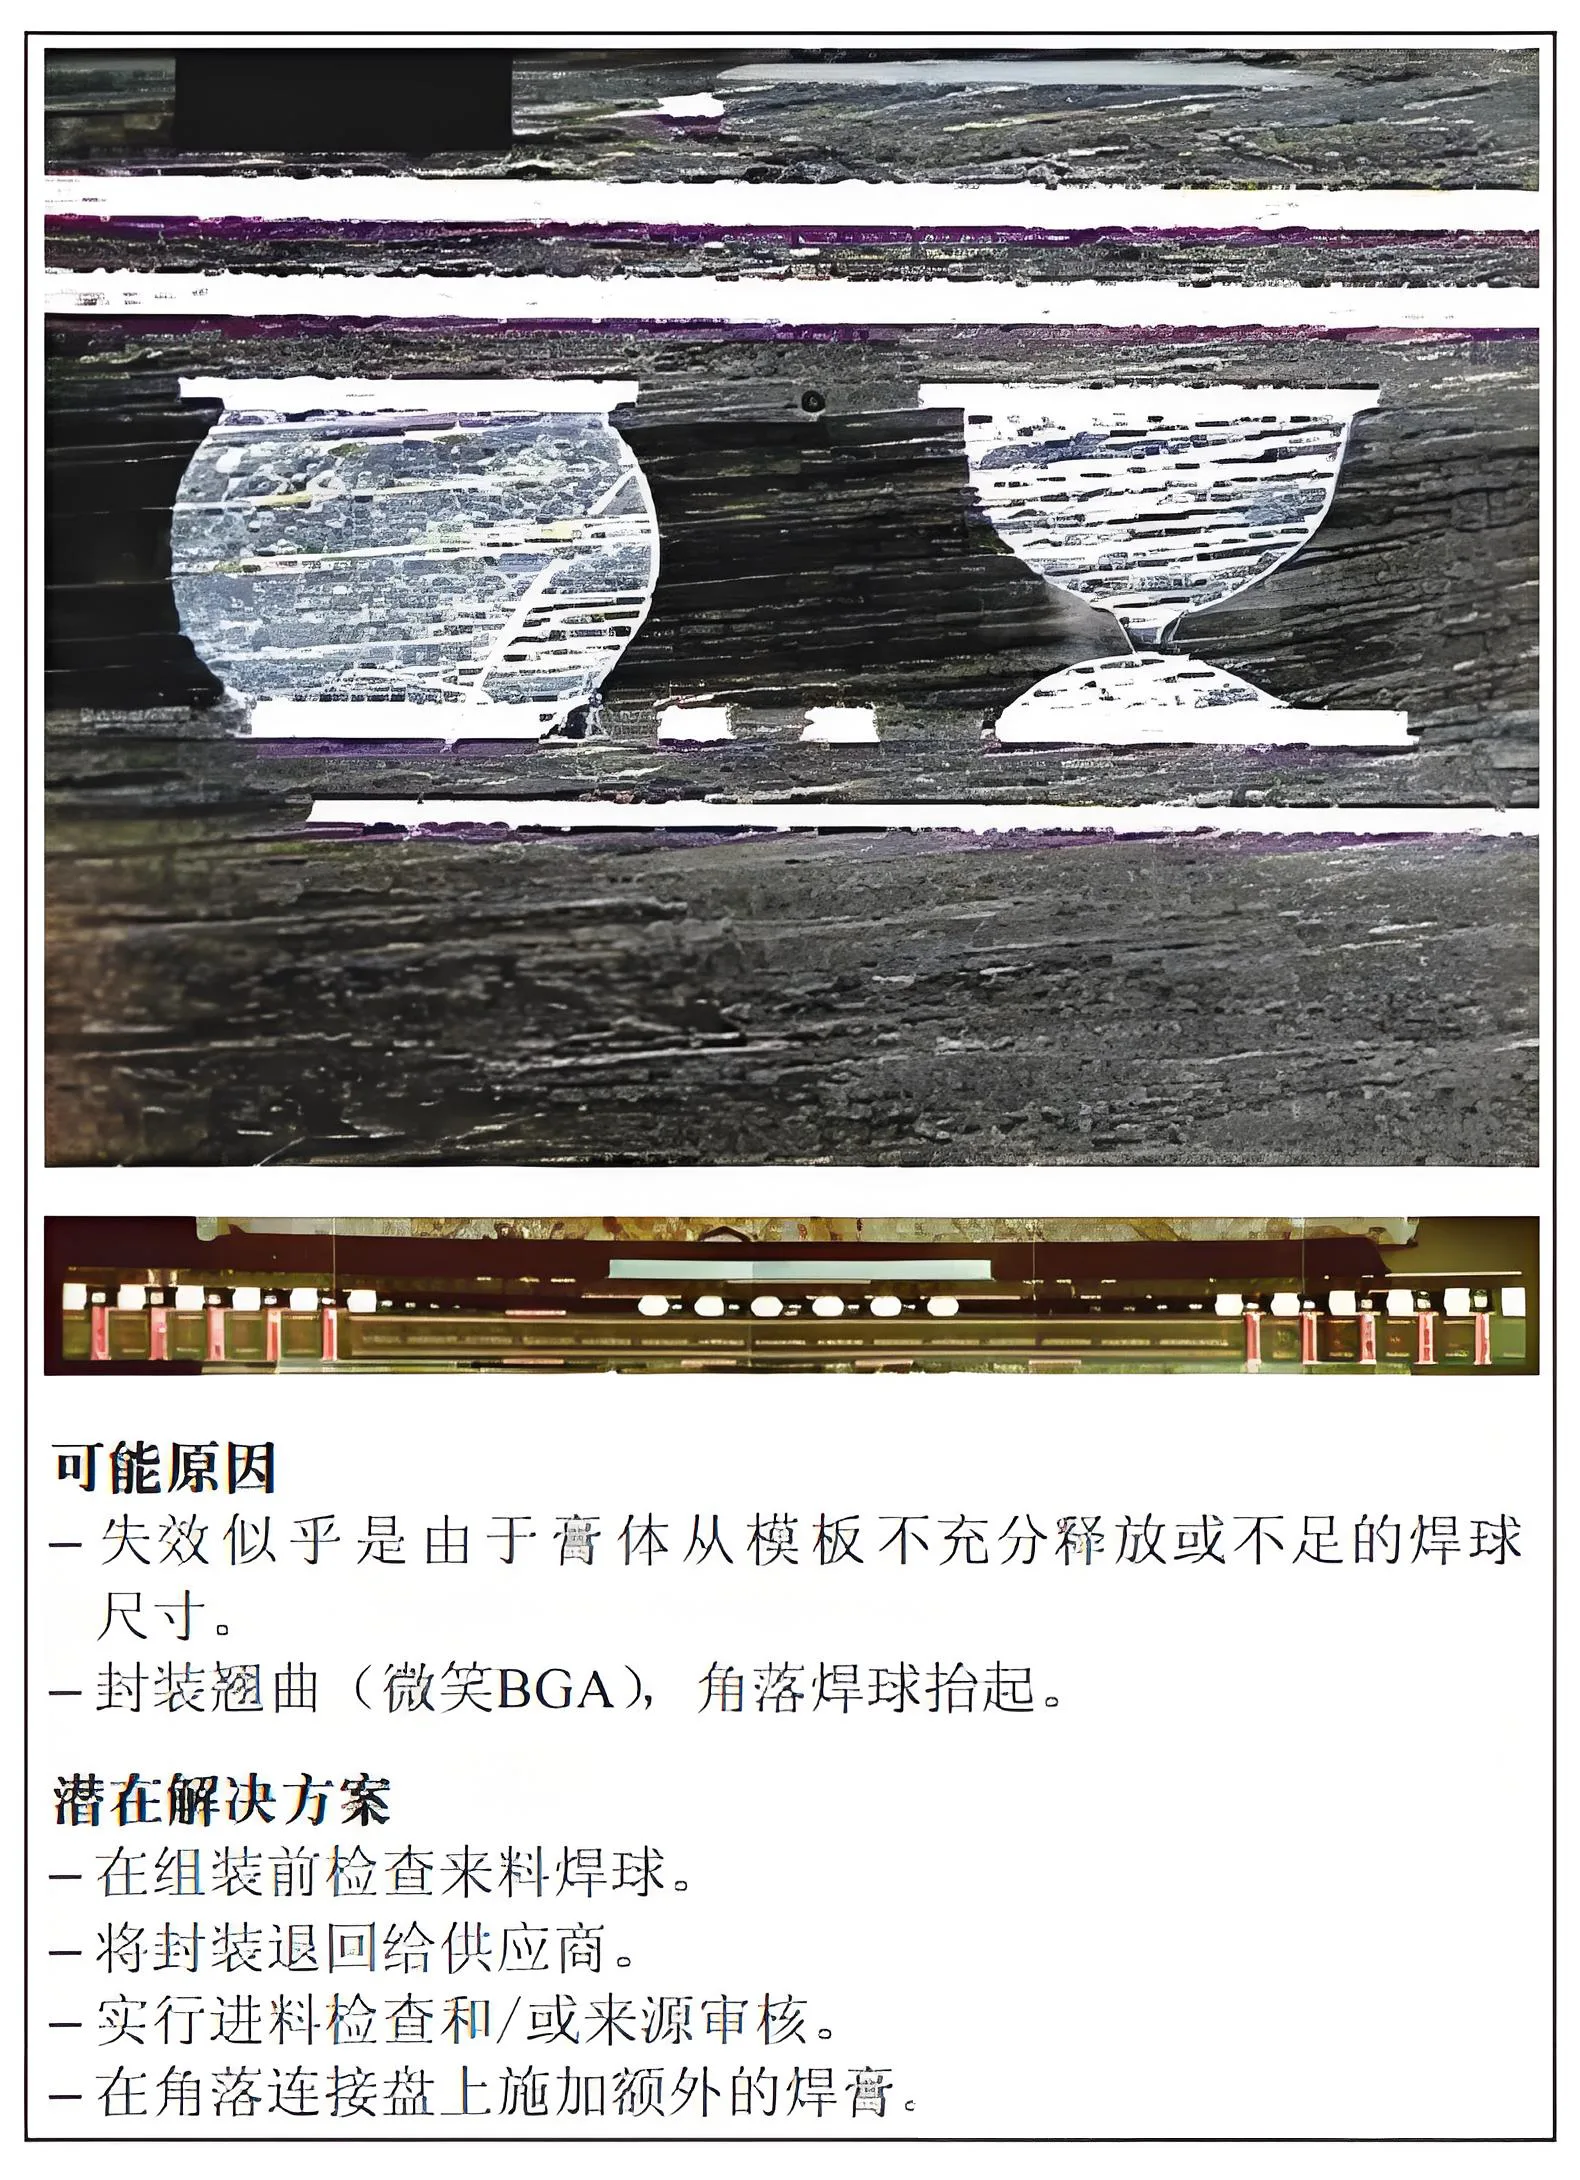
Il motivo e la soluzione del circuito aperto causato dalla deformazione del PCB
L'applicazione di pasta saldante in eccesso non è una soluzione a questo problema. Identificare la causa principale e affrontare le ragioni dell’anomalia è più importante per stabilire un processo solido. La modifica dell'apertura dello stencil per depositare la pasta saldante sulla scheda deve essere considerata solo come una soluzione per correggere i circuiti aperti sugli angoli se non è possibile modificare la condizione di un processo o di un componente, come se il processo di riflusso fosse stato ottimizzato, il pacchetto BGA o il substrato interpositore BGA non può essere riprogettato, oppure la scheda del prodotto non può essere riprogettata. Inoltre, è probabile che le anomalie continuino a verificarsi, e prima di apportare qualsiasi modifica al processo, è necessario considerare l'inventario delle saldature e dei componenti. Se si decide di utilizzare la pasta saldante in eccesso per correggere i circuiti aperti della sfera saldante d'angolo, monitorare attentamente questo processo per garantire che non si verifichino ulteriori difetti come ponti o cordoni di saldatura.
Condizioni dei giunti di saldatura
Prossimo, discutiamo le condizioni delle sfere di saldatura associate alla struttura di montaggio e al substrato interpositore. Per ogni caso, vengono fornite spiegazioni sulle cause di questa condizione.
4.1 Condizioni di saldatura target
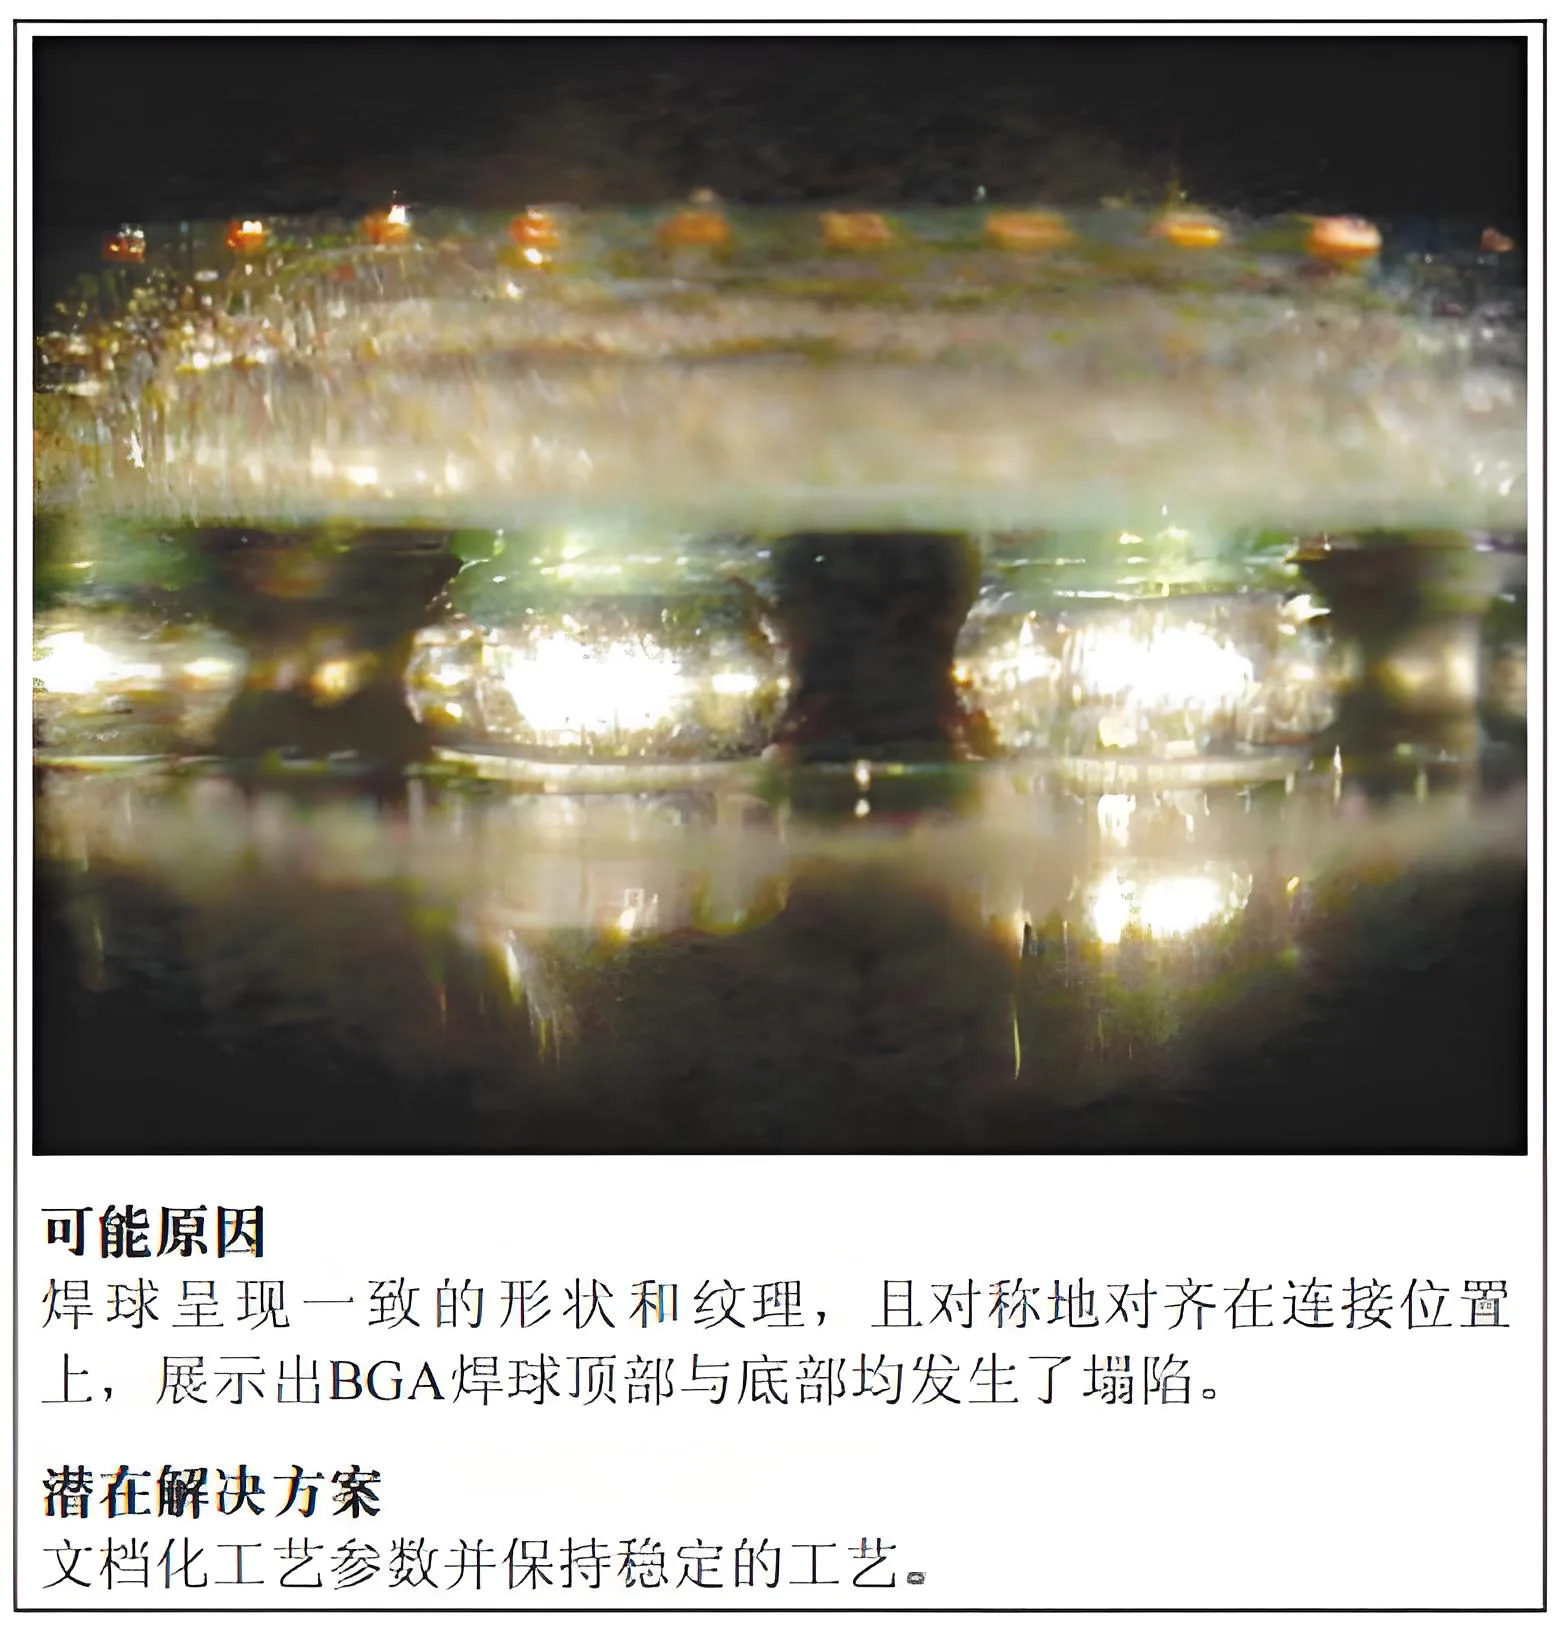
Cause e soluzioni per circuiti aperti nei punti di saldatura dovuti a condizioni di saldatura mirate
4.2 Sfere di saldatura sovraossidate
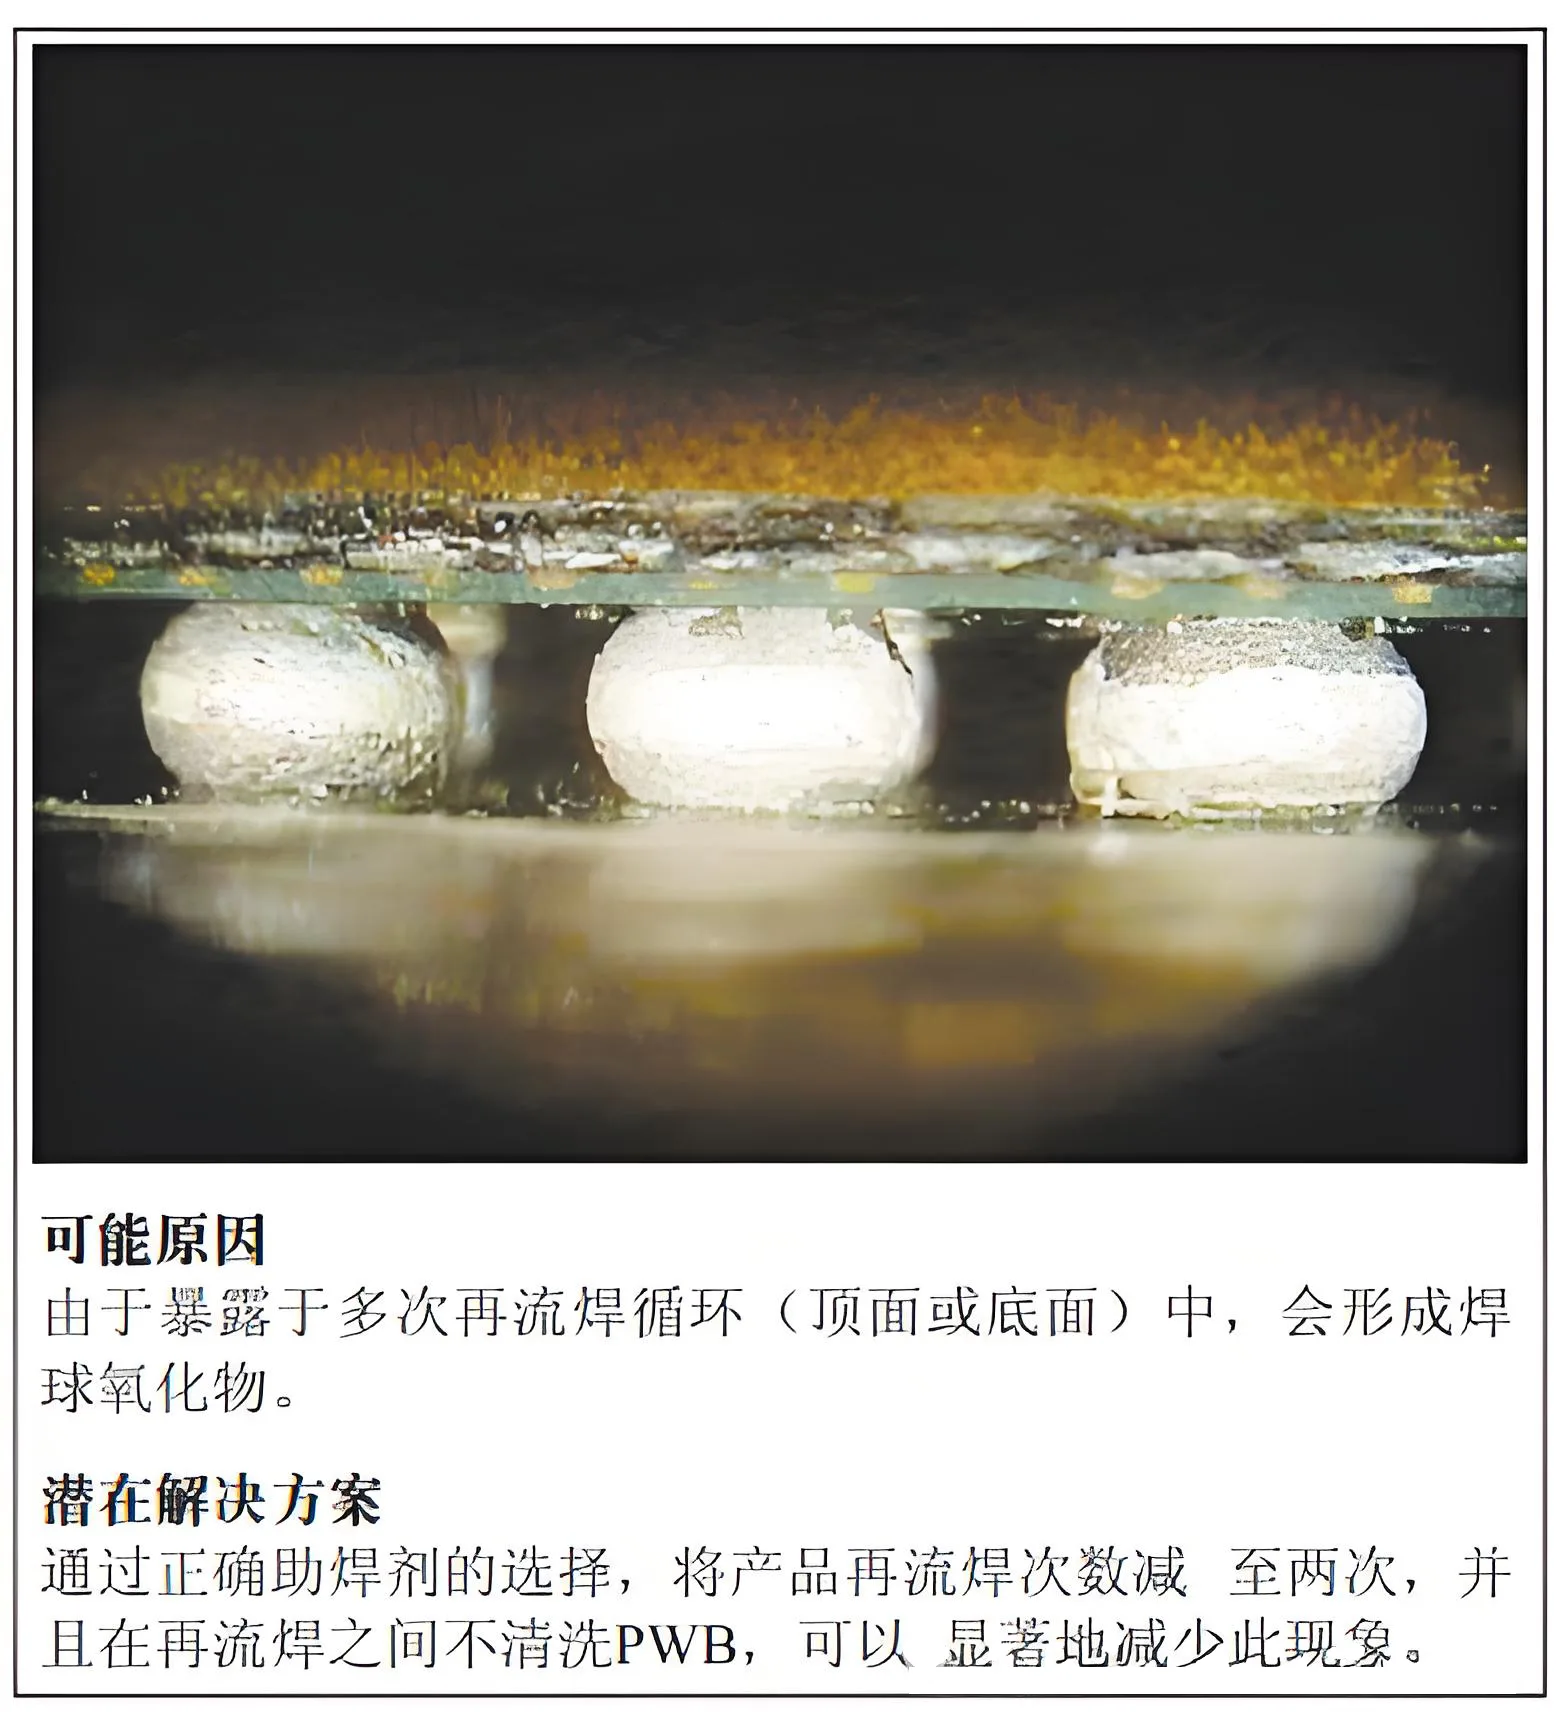
Il motivo del circuito aperto causato dalle sfere di saldatura eccessivamente ossidate e dalla sua soluzione
4.3 Segni di bagnabilità
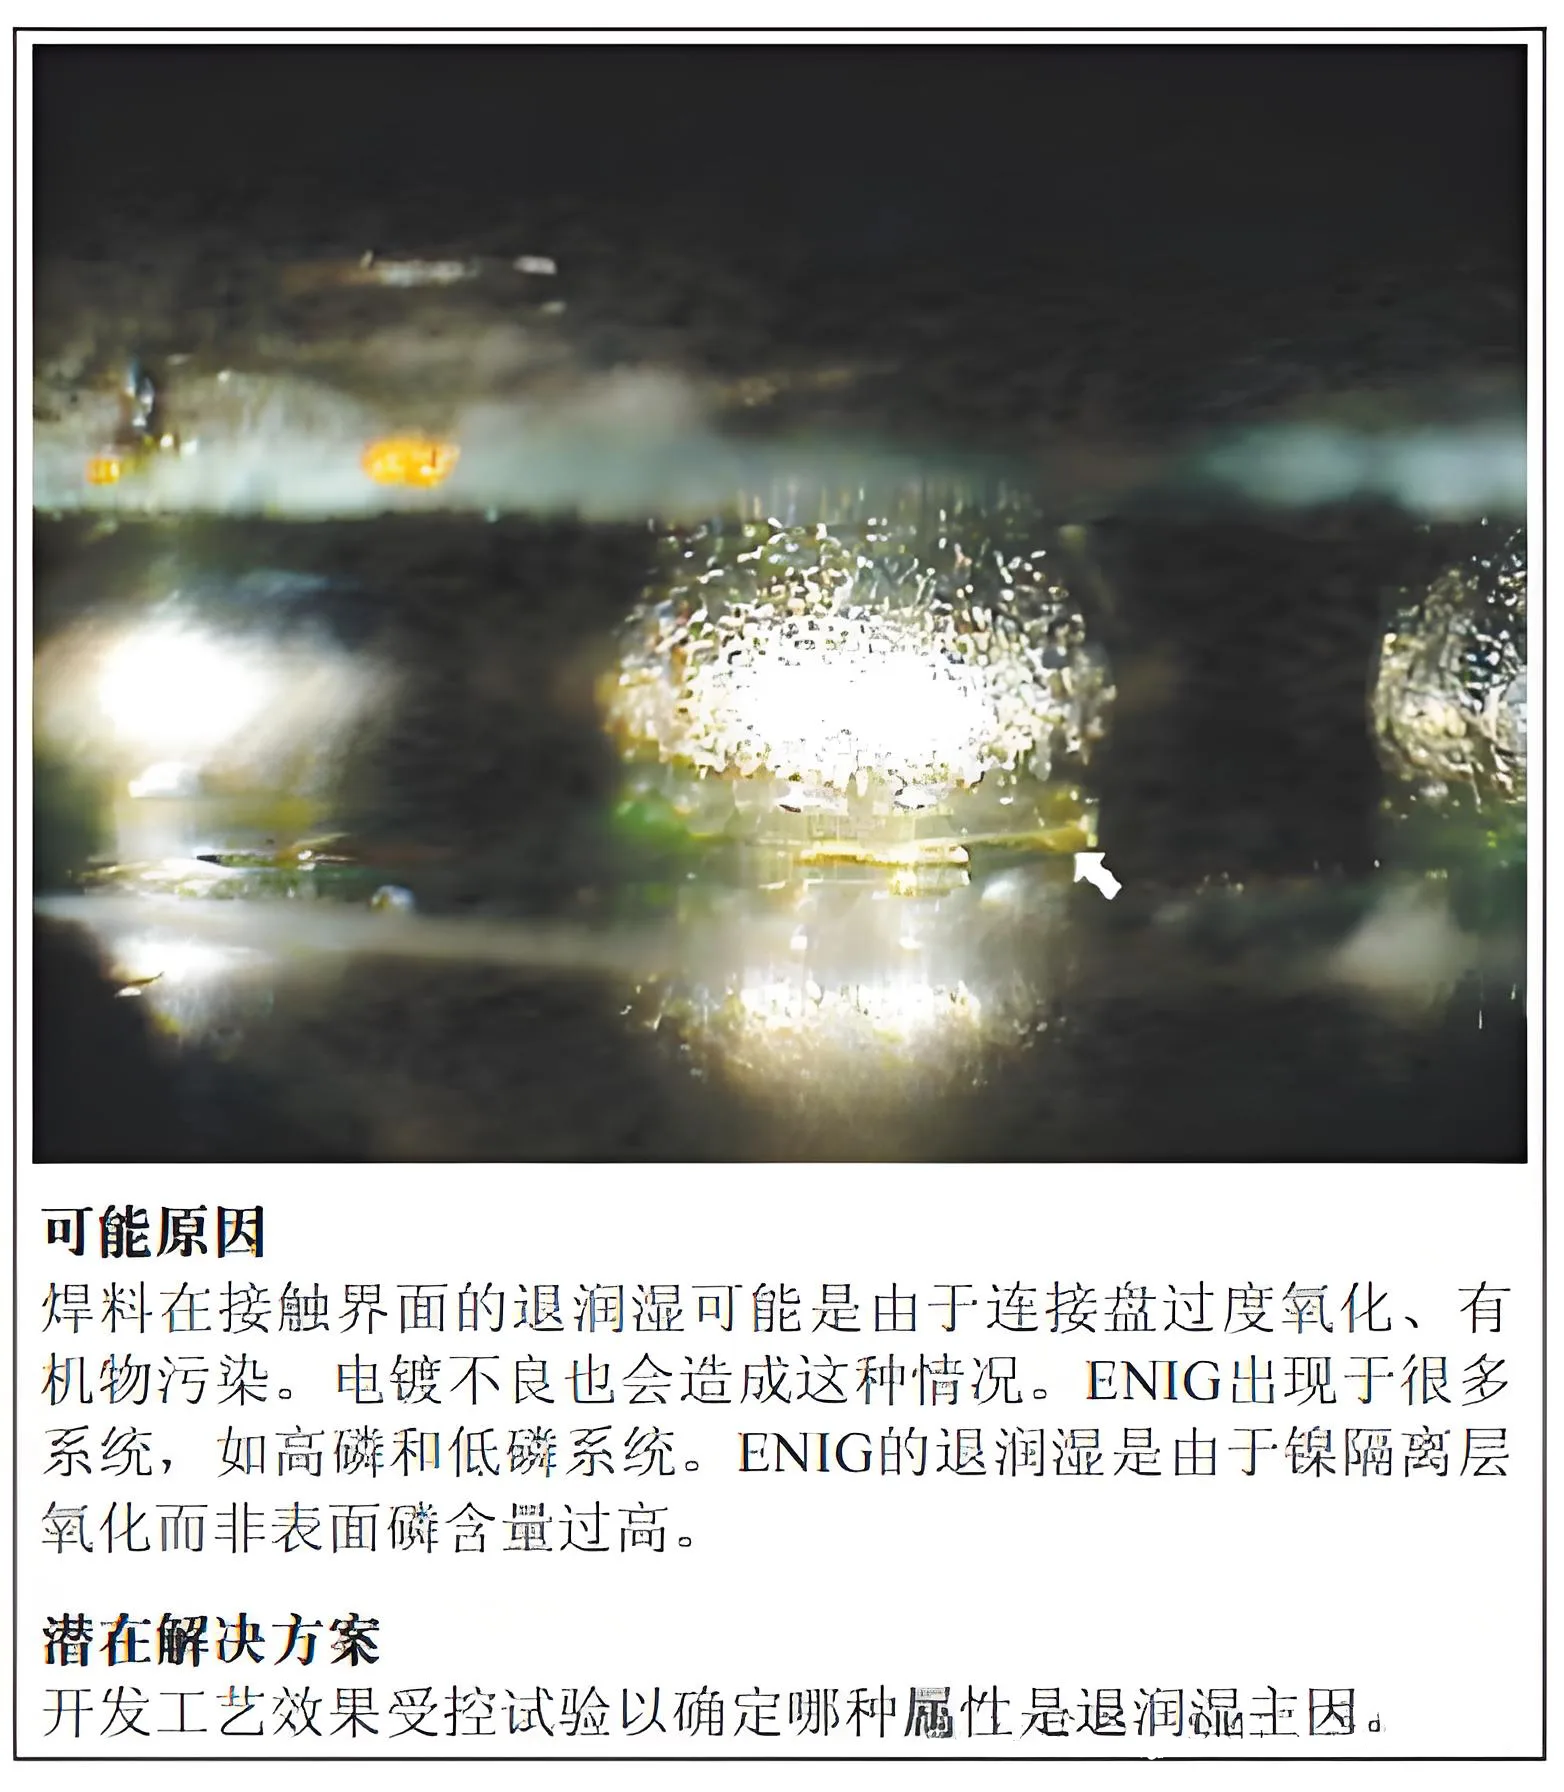
Ragioni e soluzioni ai circuiti aperti dei giunti di saldatura causati dalla dewetting
4.4 Condizioni avvistate
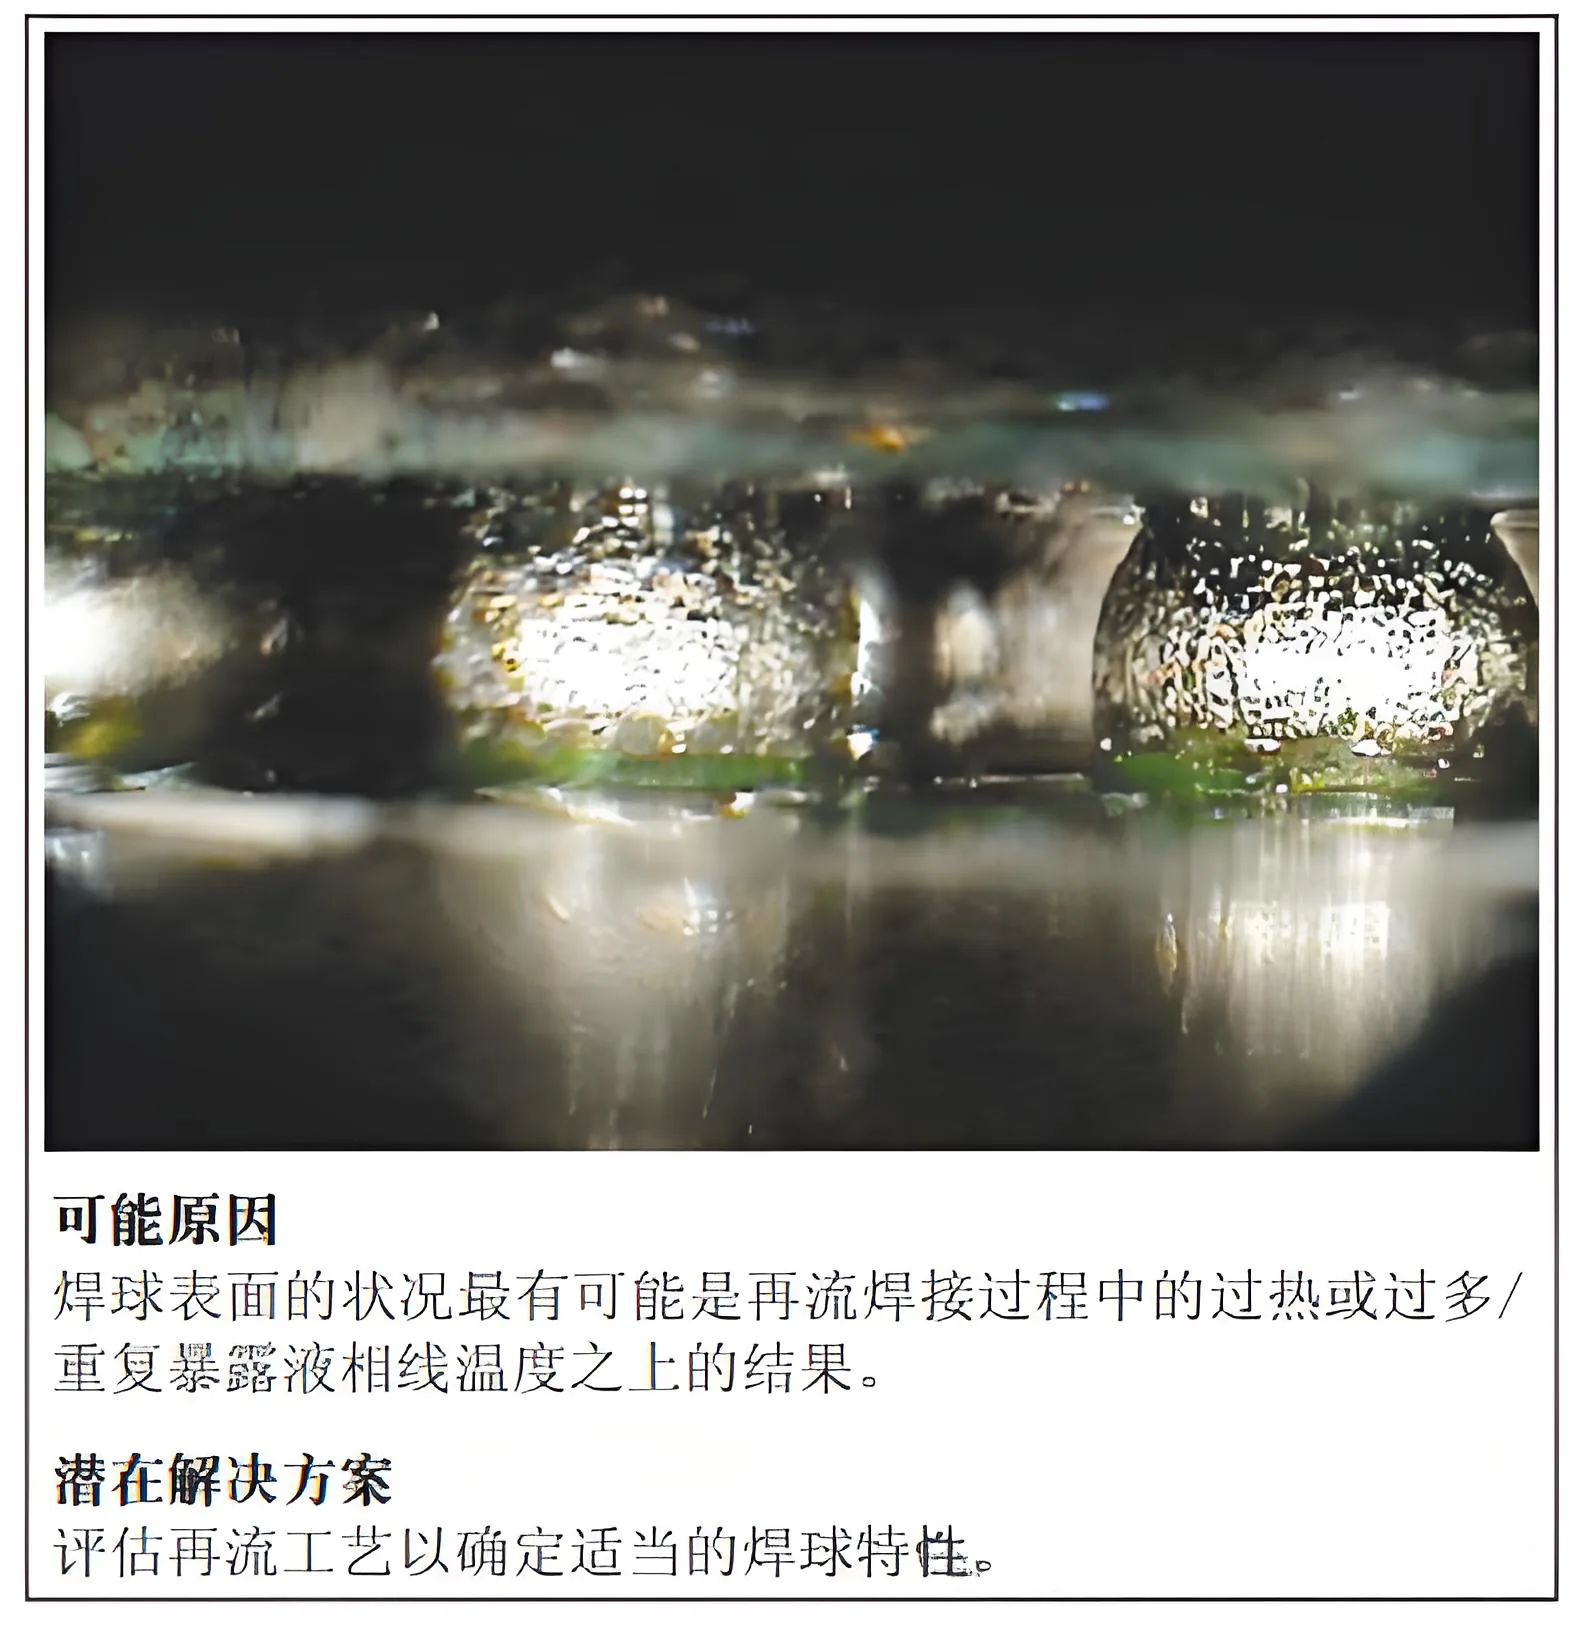
La causa e la soluzione dei difetti dei giunti di saldatura causati dalle macchie delle sfere di saldatura
4.5 Valutazione della sfera di saldatura a stagno/piombo
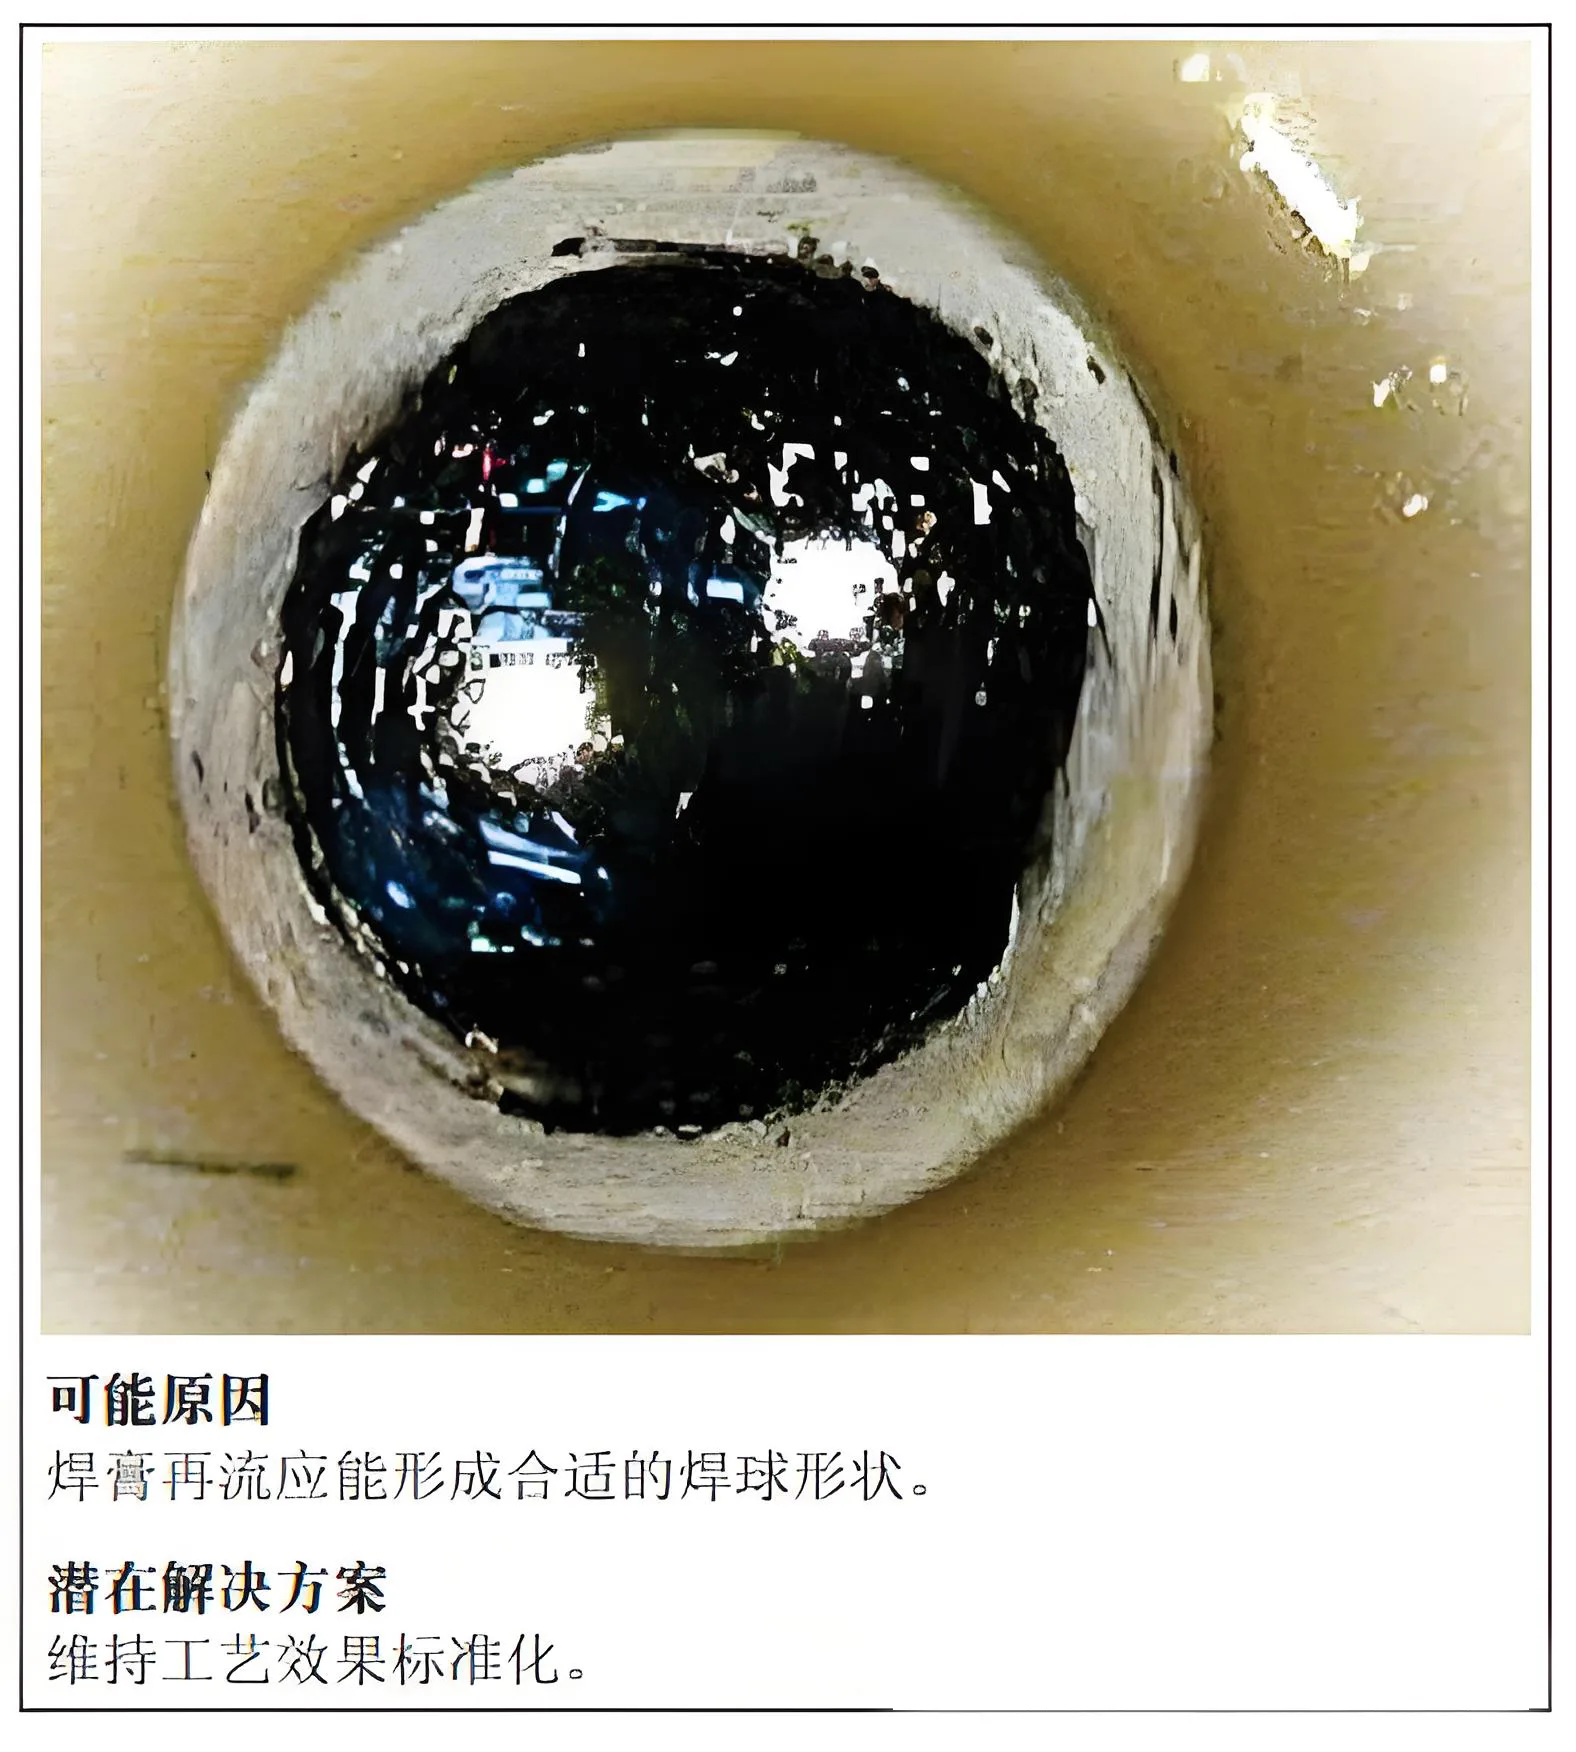
Ragioni e soluzioni per i difetti dei giunti di saldatura causati dalle sfere di saldatura di stagno/piombo
4.6 Lega SAC
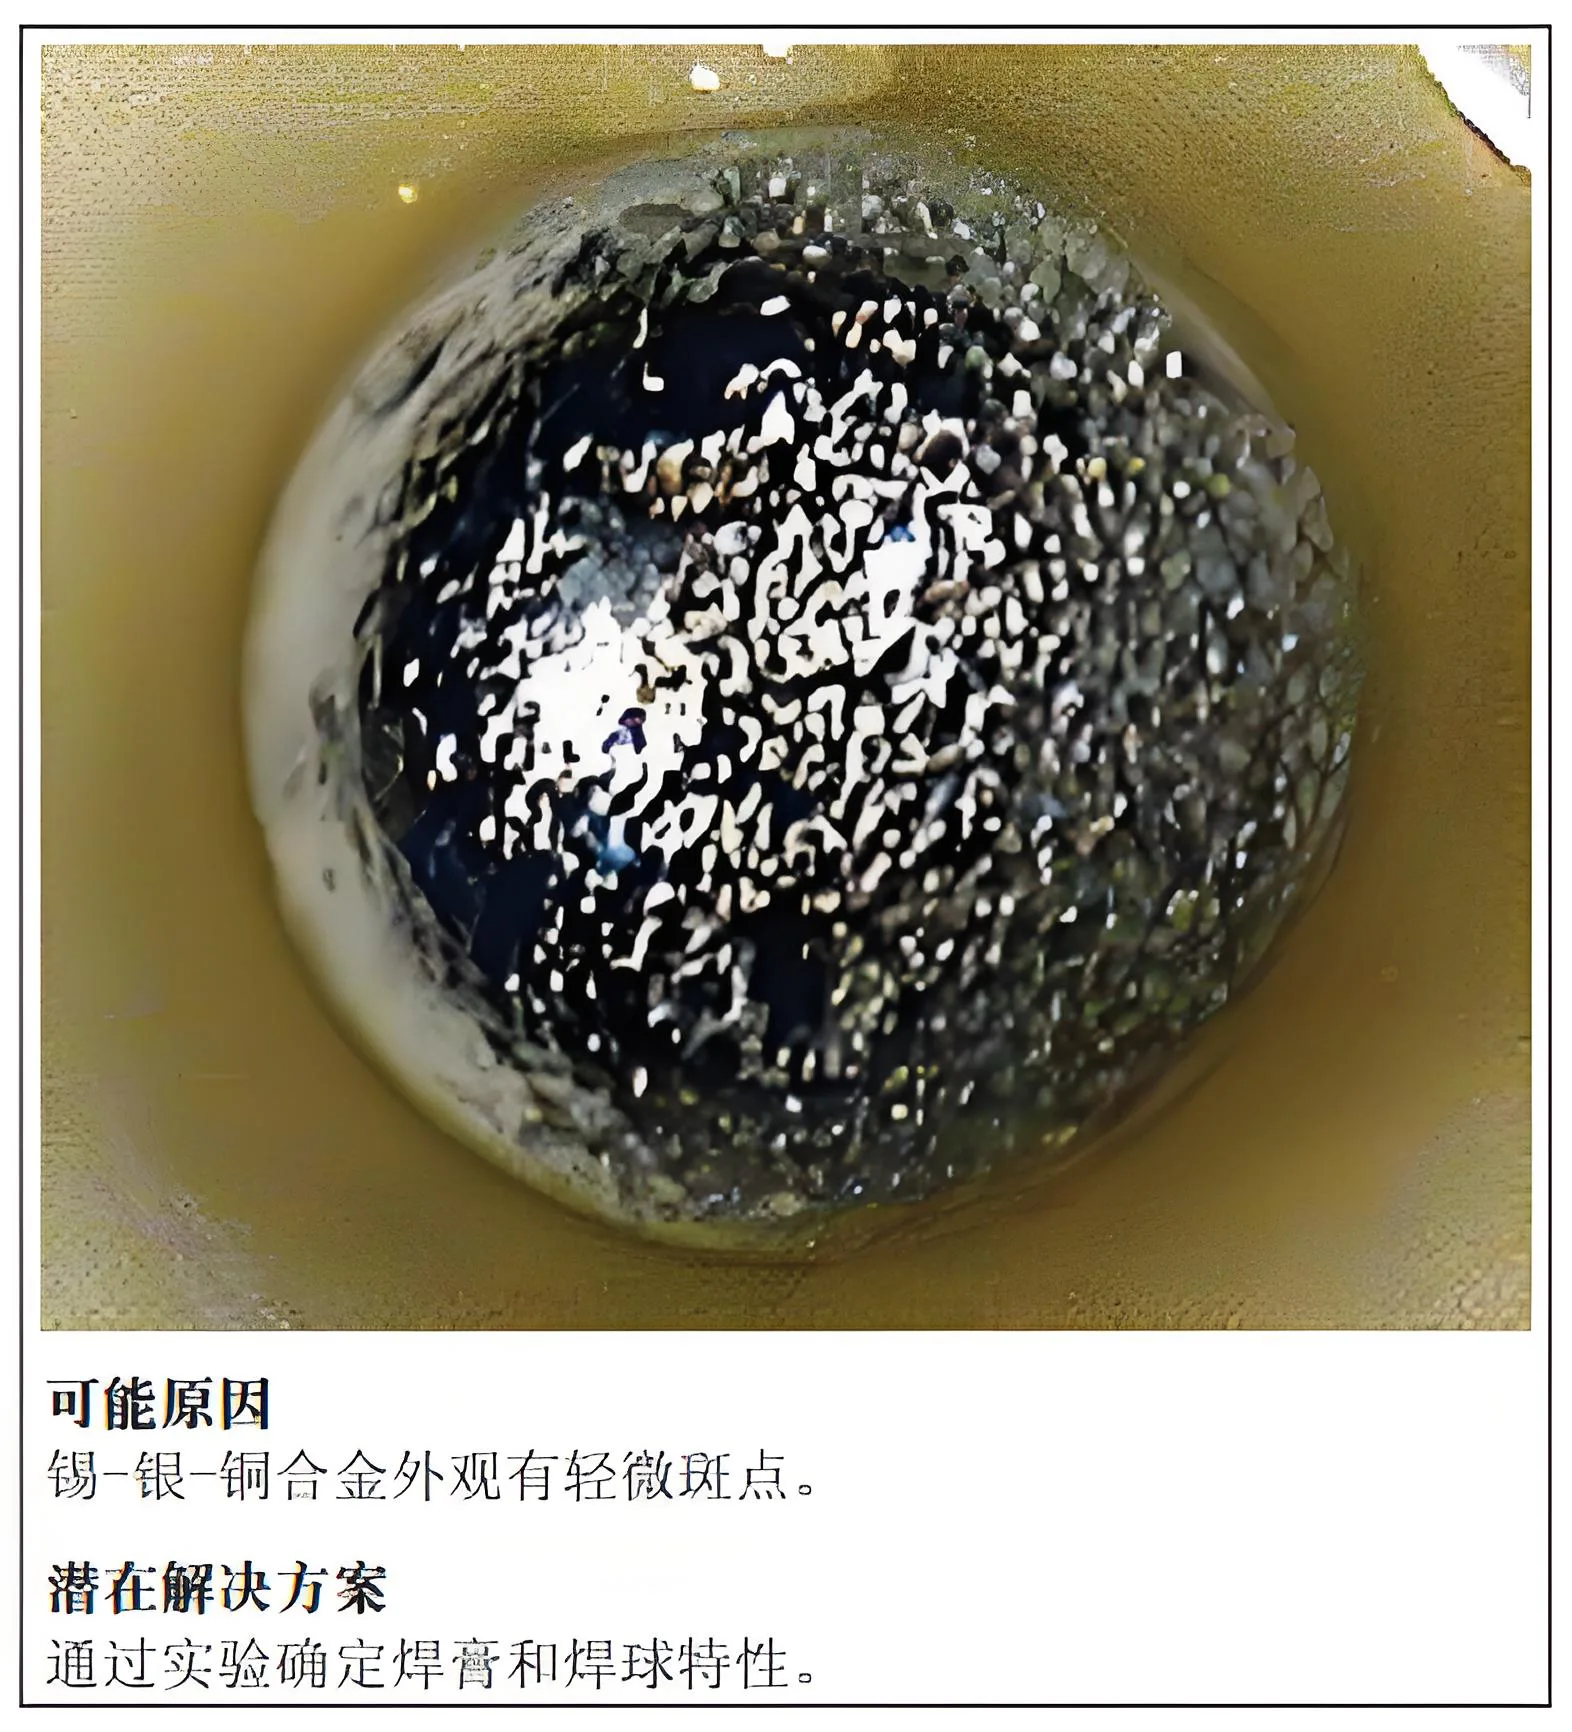
Le ragioni e le soluzioni dei difetti dei giunti di saldatura causati dalla lega SAC
4.7 Giunti di saldatura a freddo
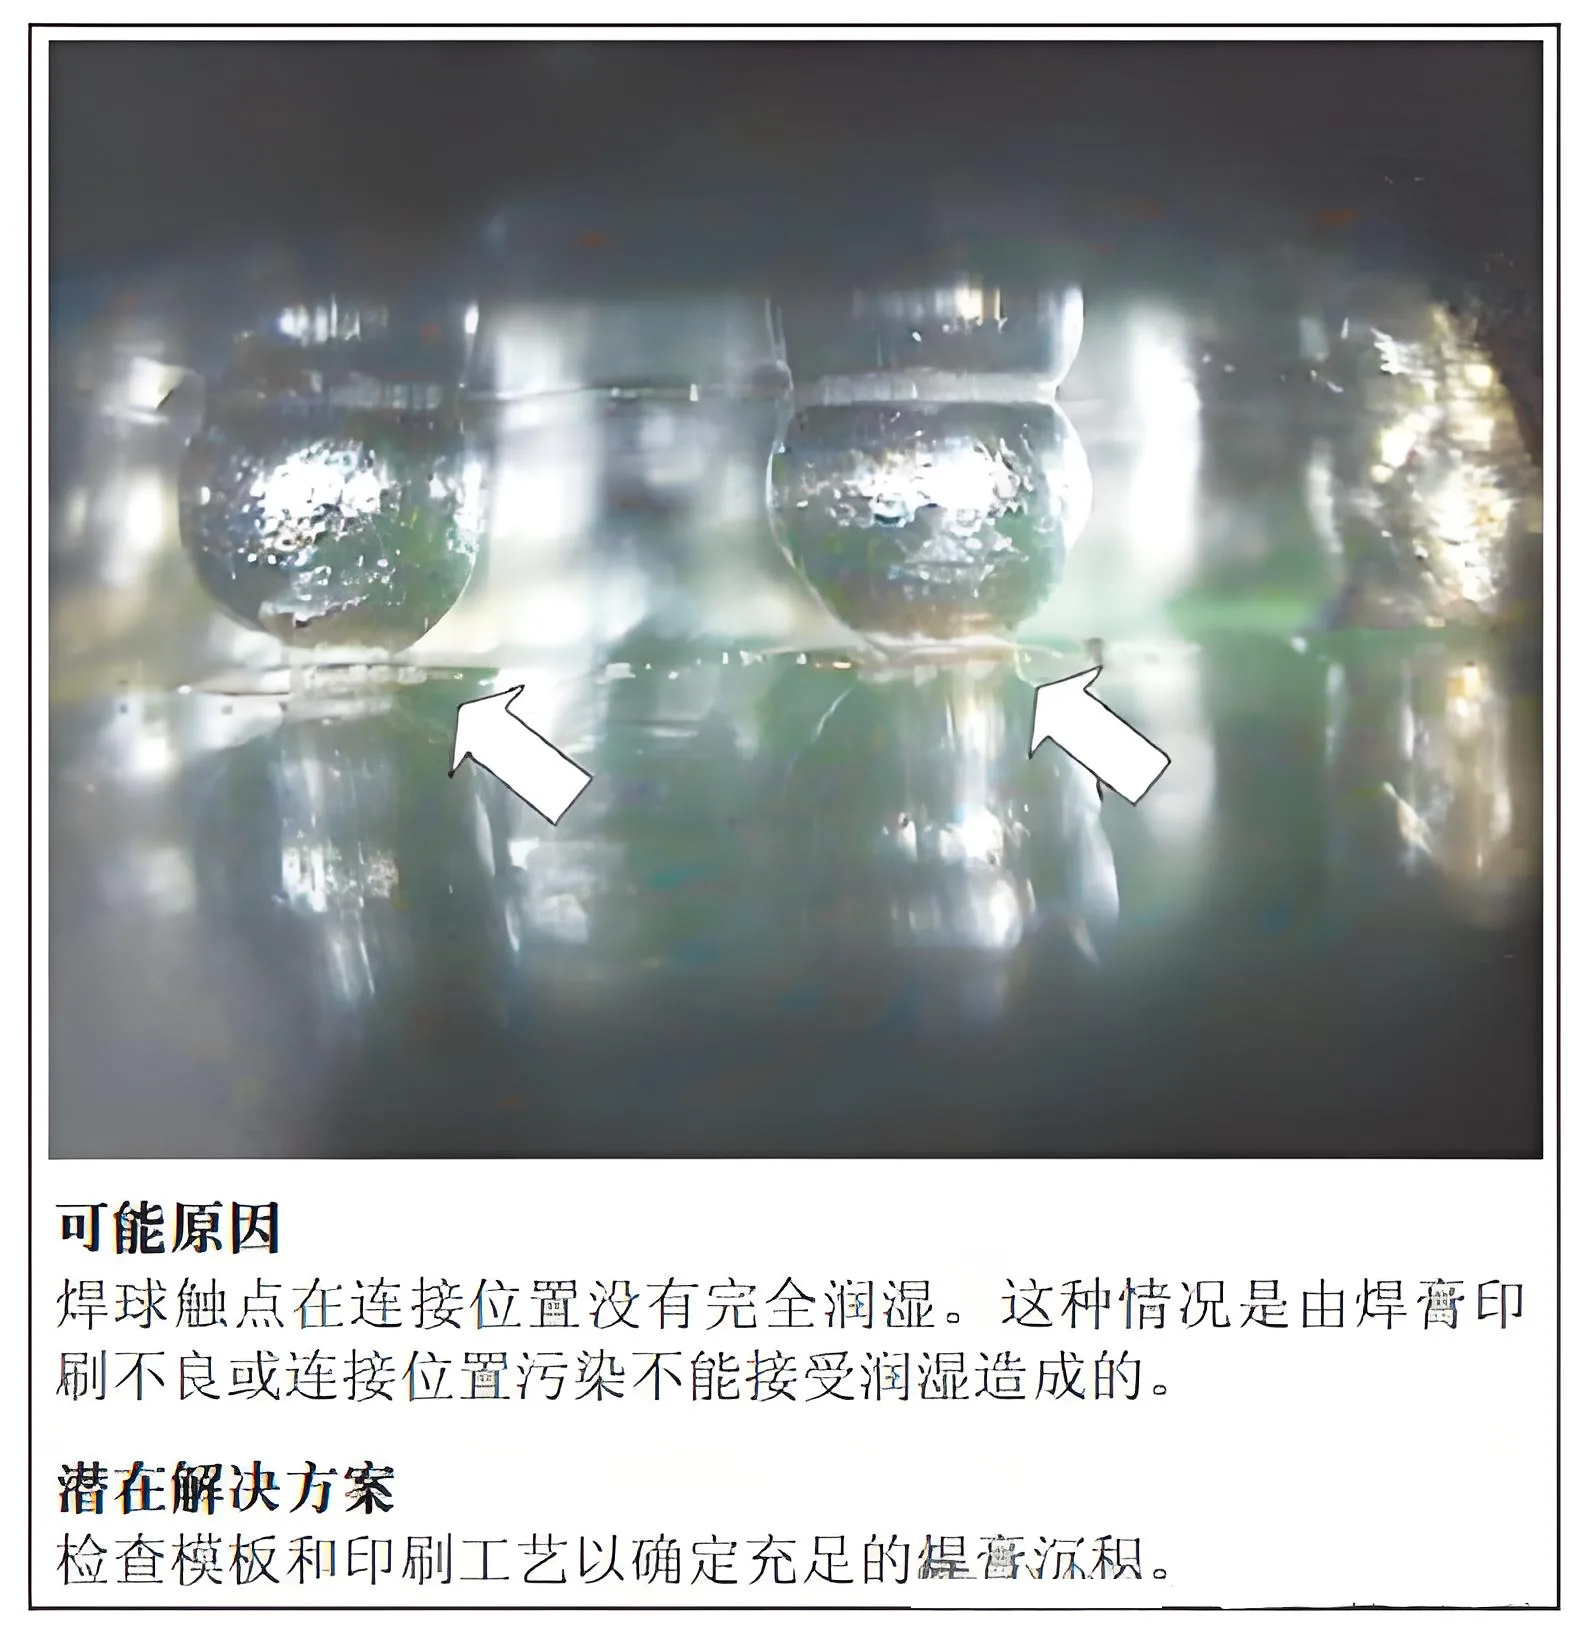
Punti di saldatura freddi causati dalla saldatura a freddo e dalle loro soluzioni
4.8 Giunti incompleti causati dalla contaminazione del tampone
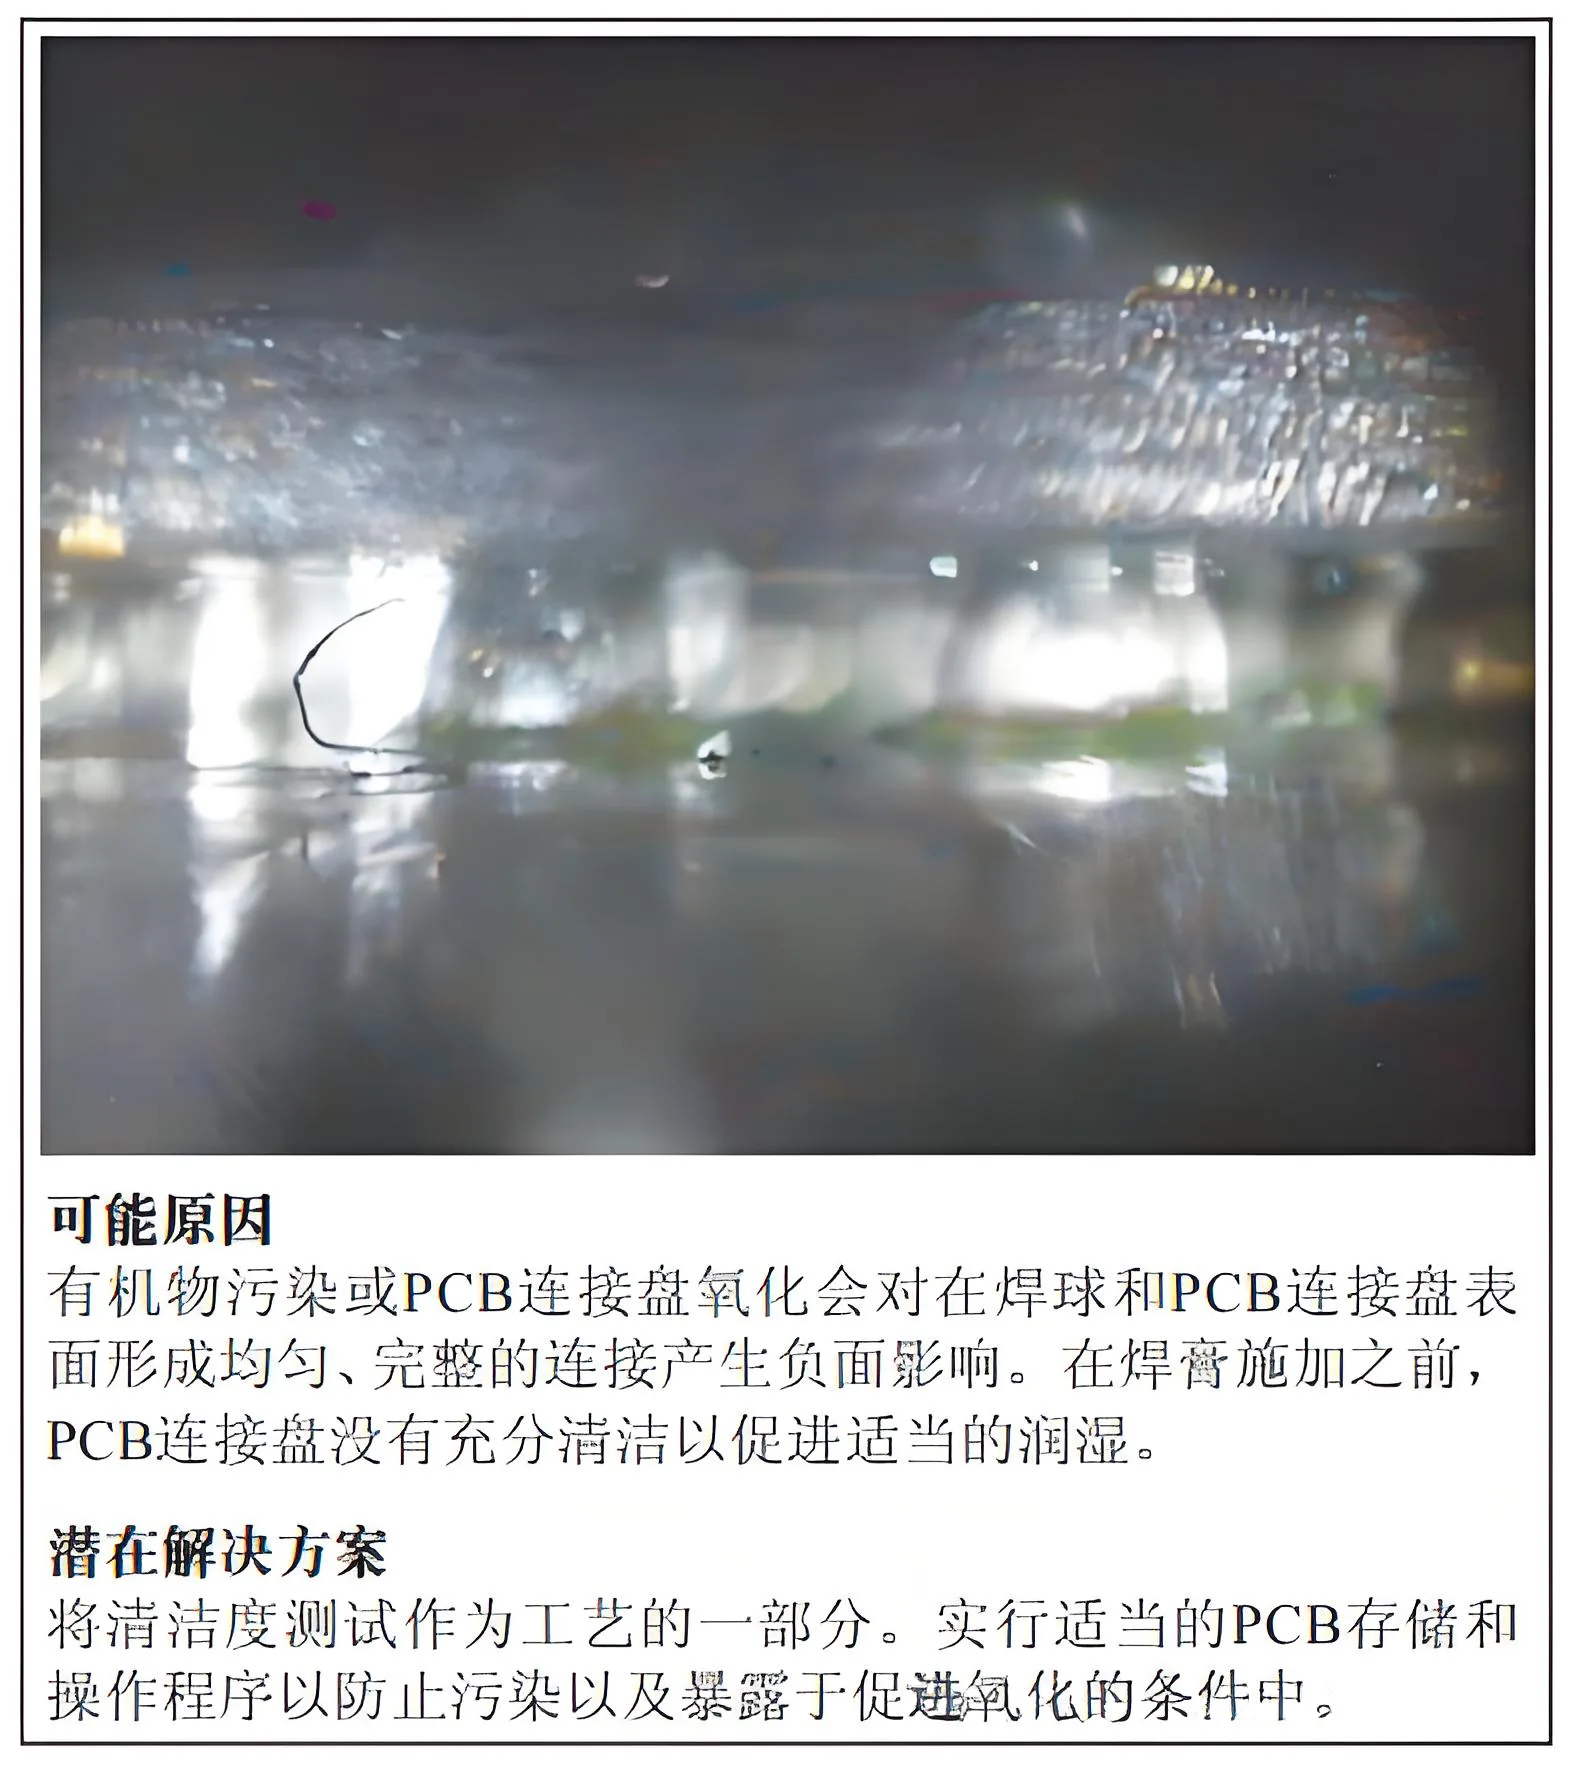
Cause e soluzioni per collegamenti incompleti dovuti a contaminazione del disco di collegamento
4.9 Contaminazione causata da sfere di saldatura deformate
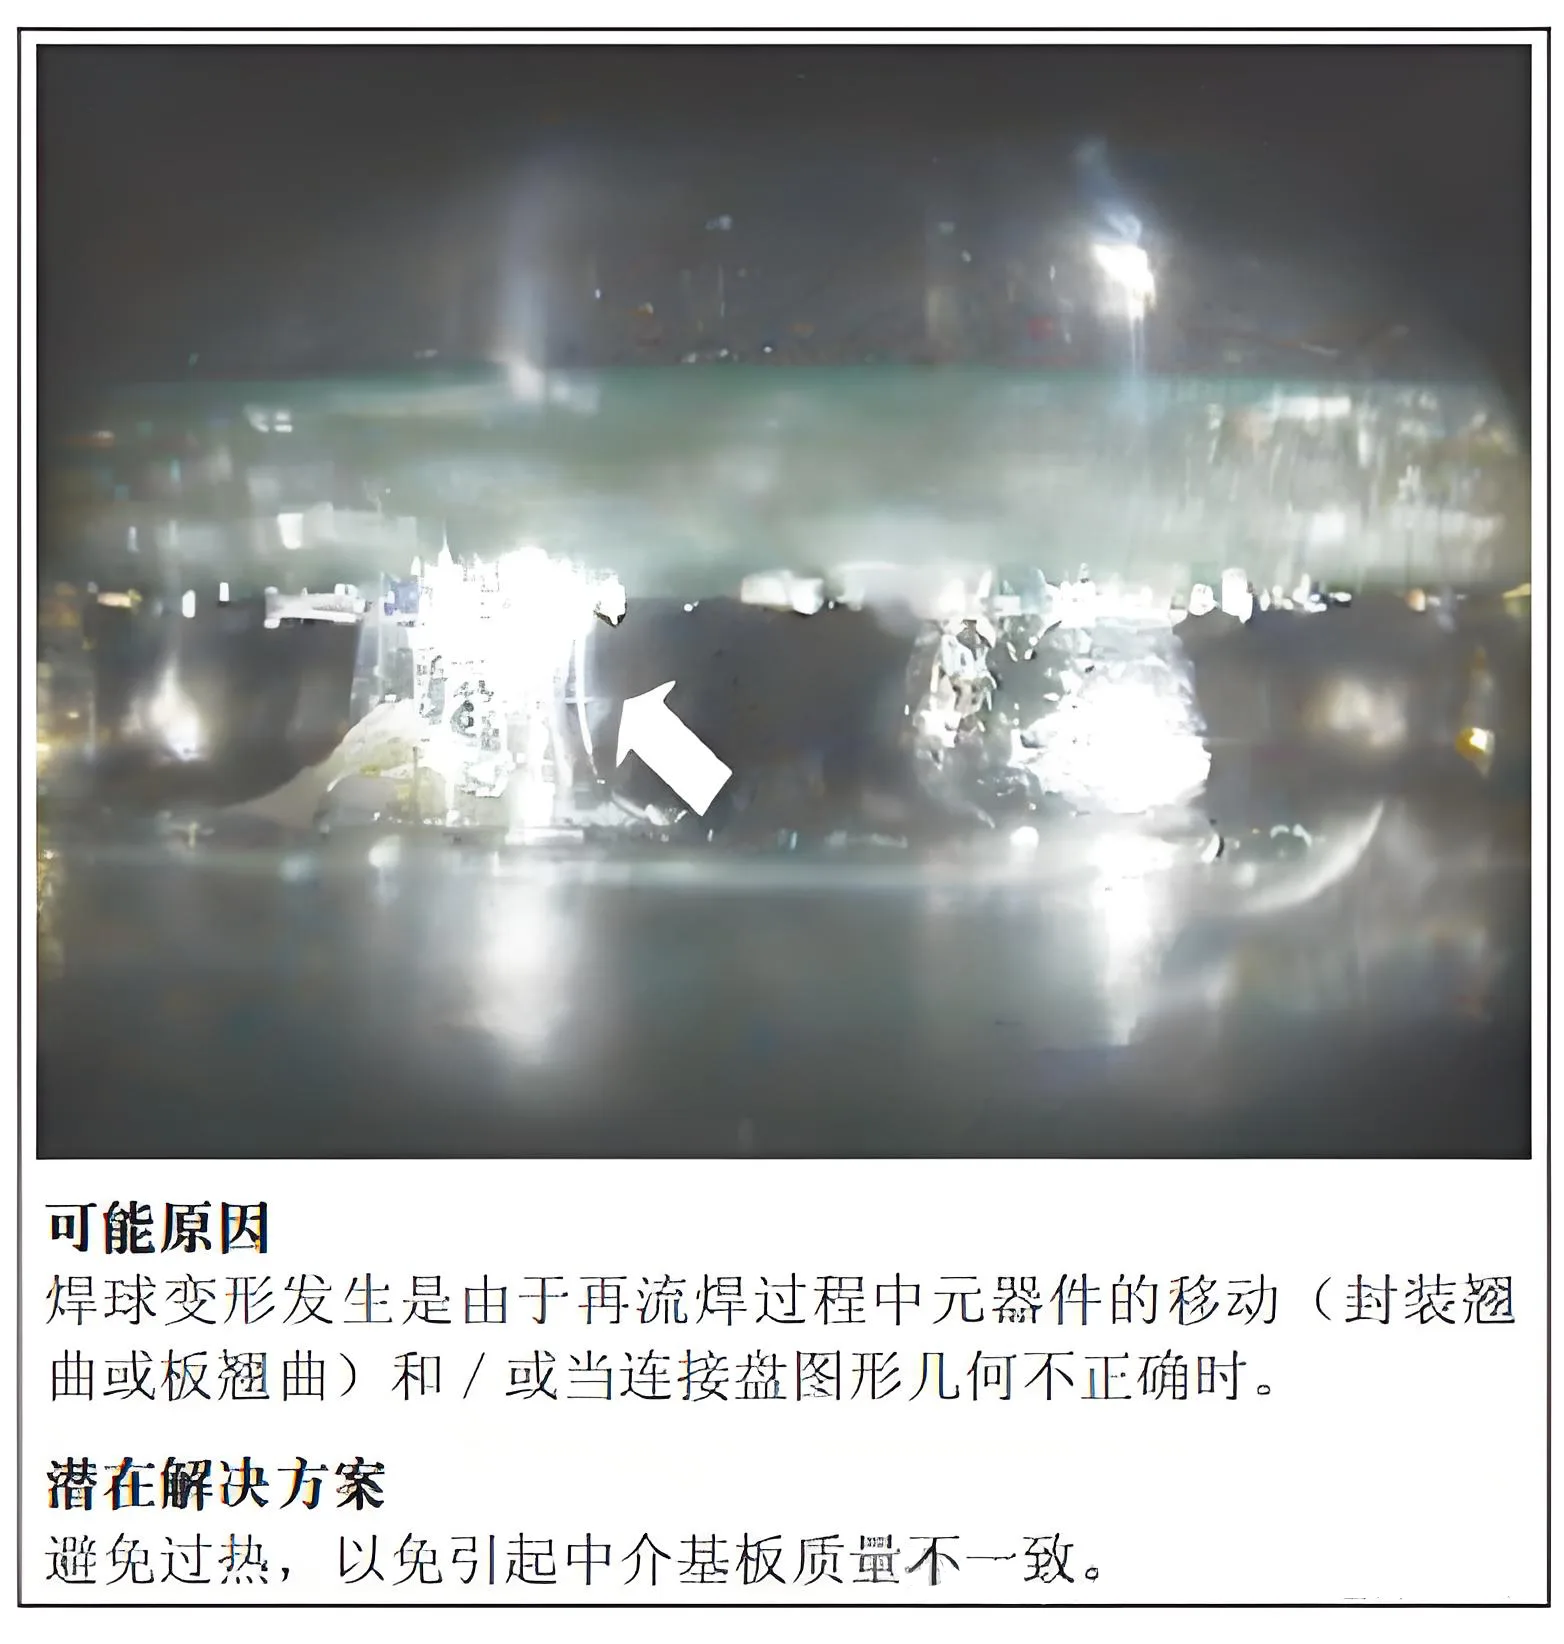
La causa e la soluzione dei difetti dei giunti di saldatura dovuti alla contaminazione da sfere di saldatura deformate
4.10 Sfere di saldatura deformate
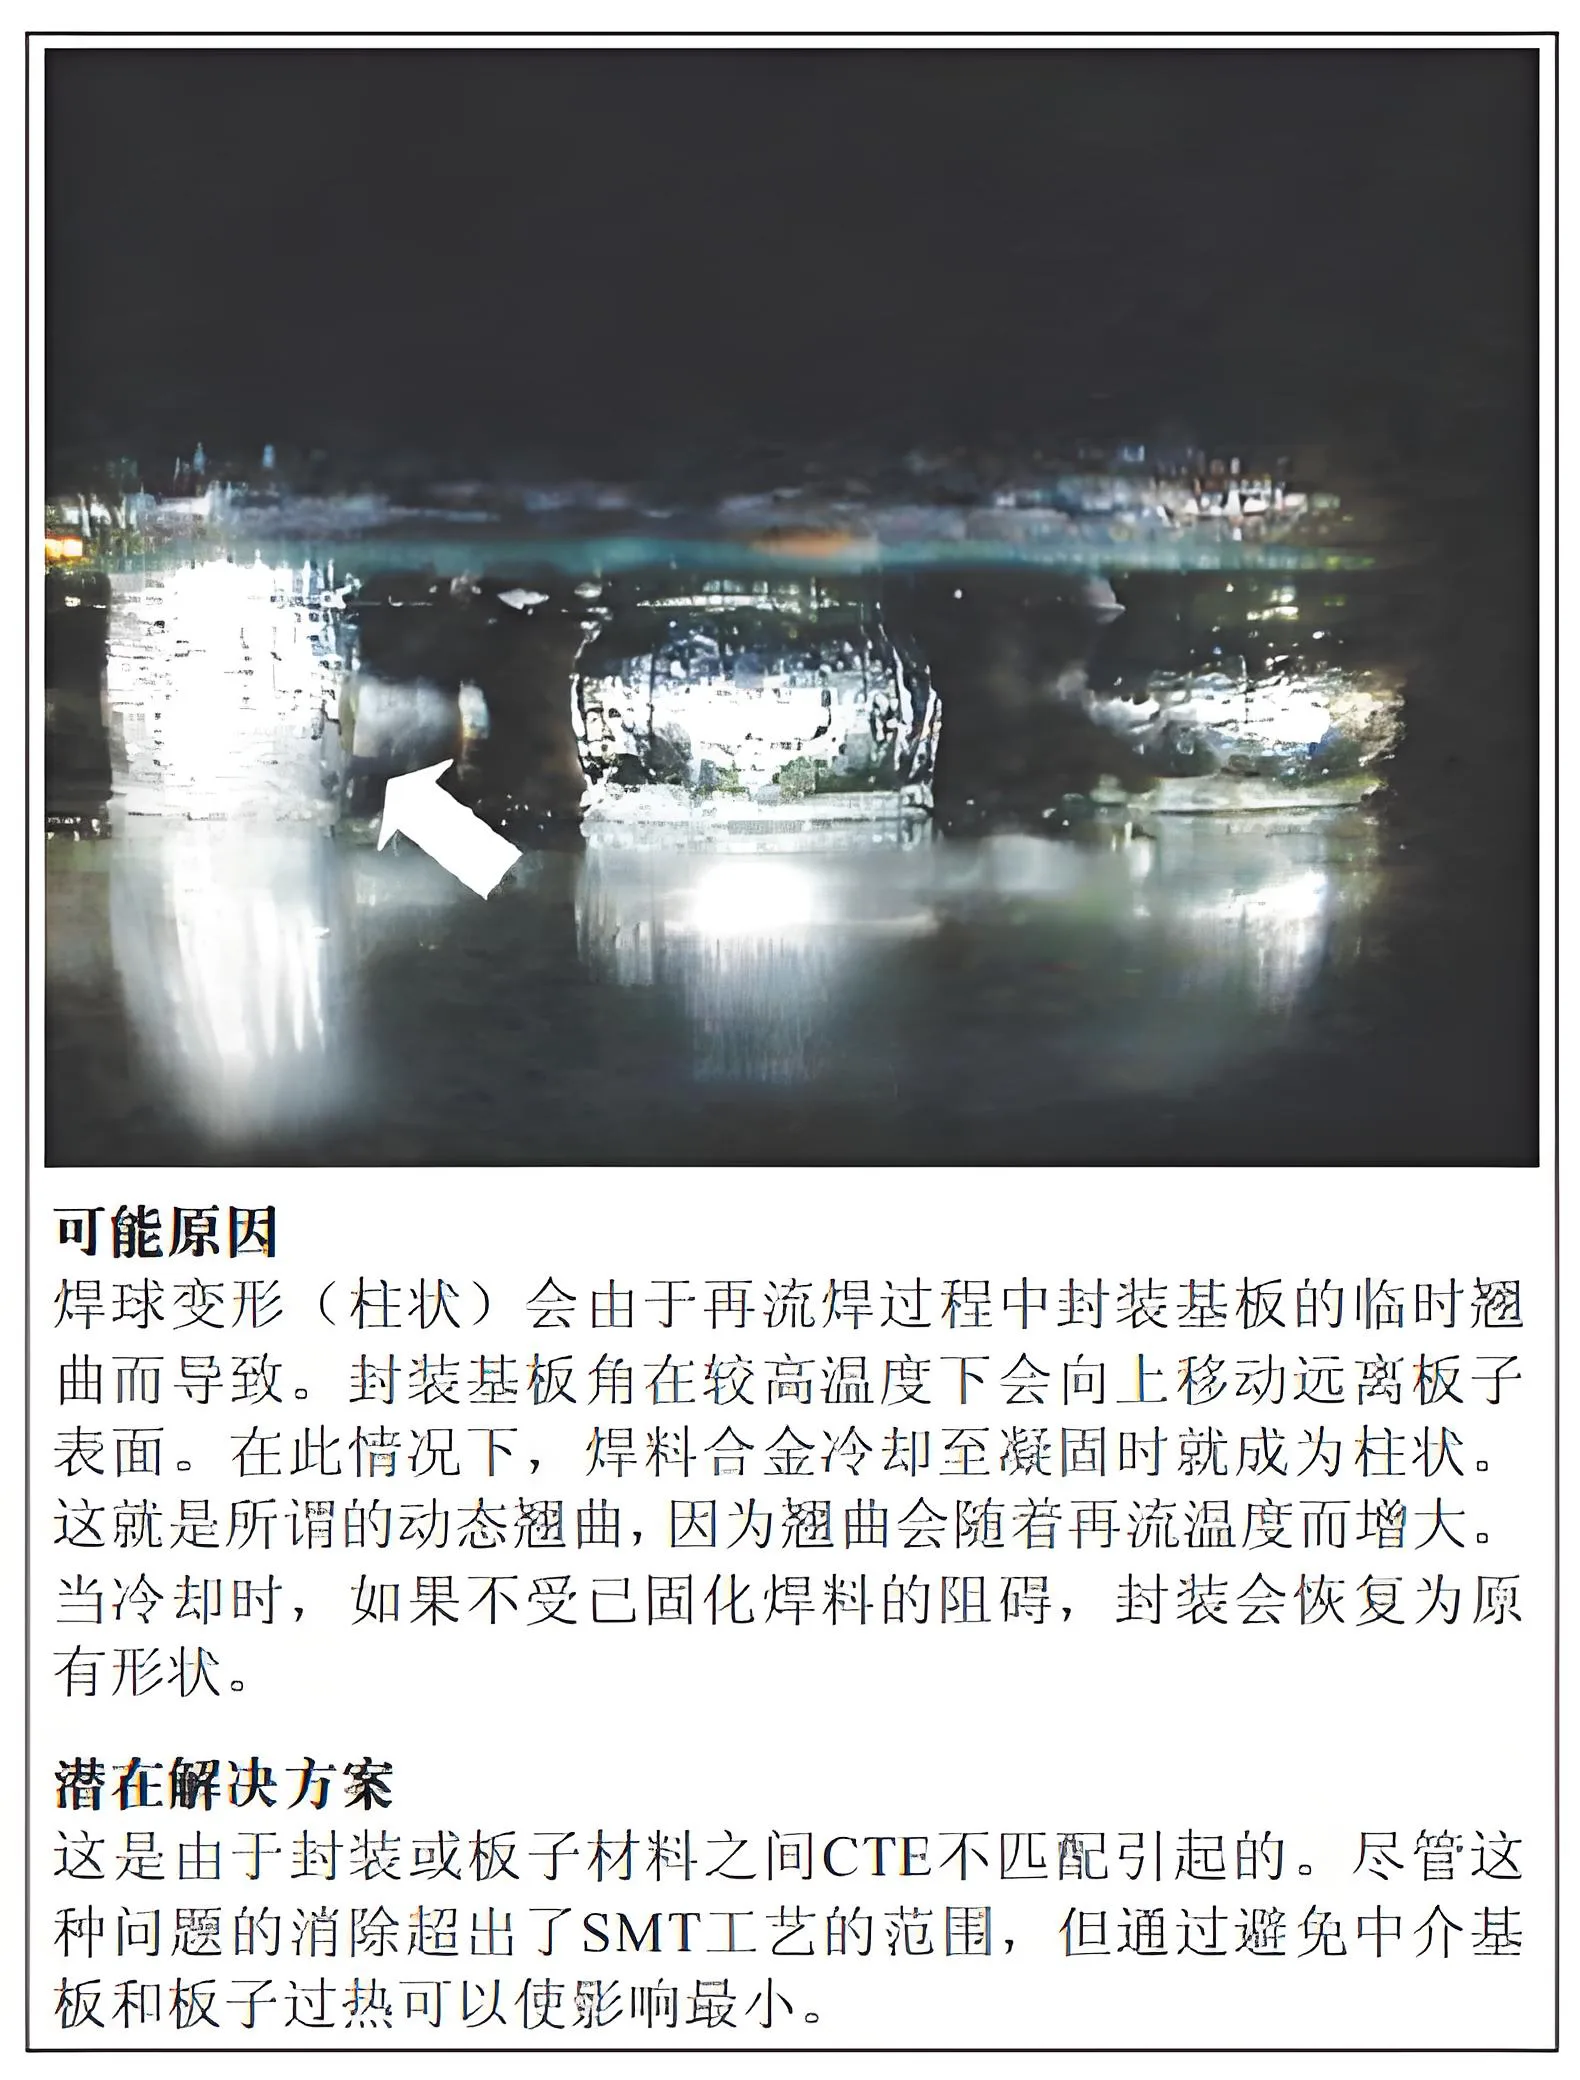
Cause e soluzioni per difetti dei giunti di saldatura causati da sfere di saldatura deformate
4.11 Saldatura e flusso insufficienti per un'adeguata formazione del giunto
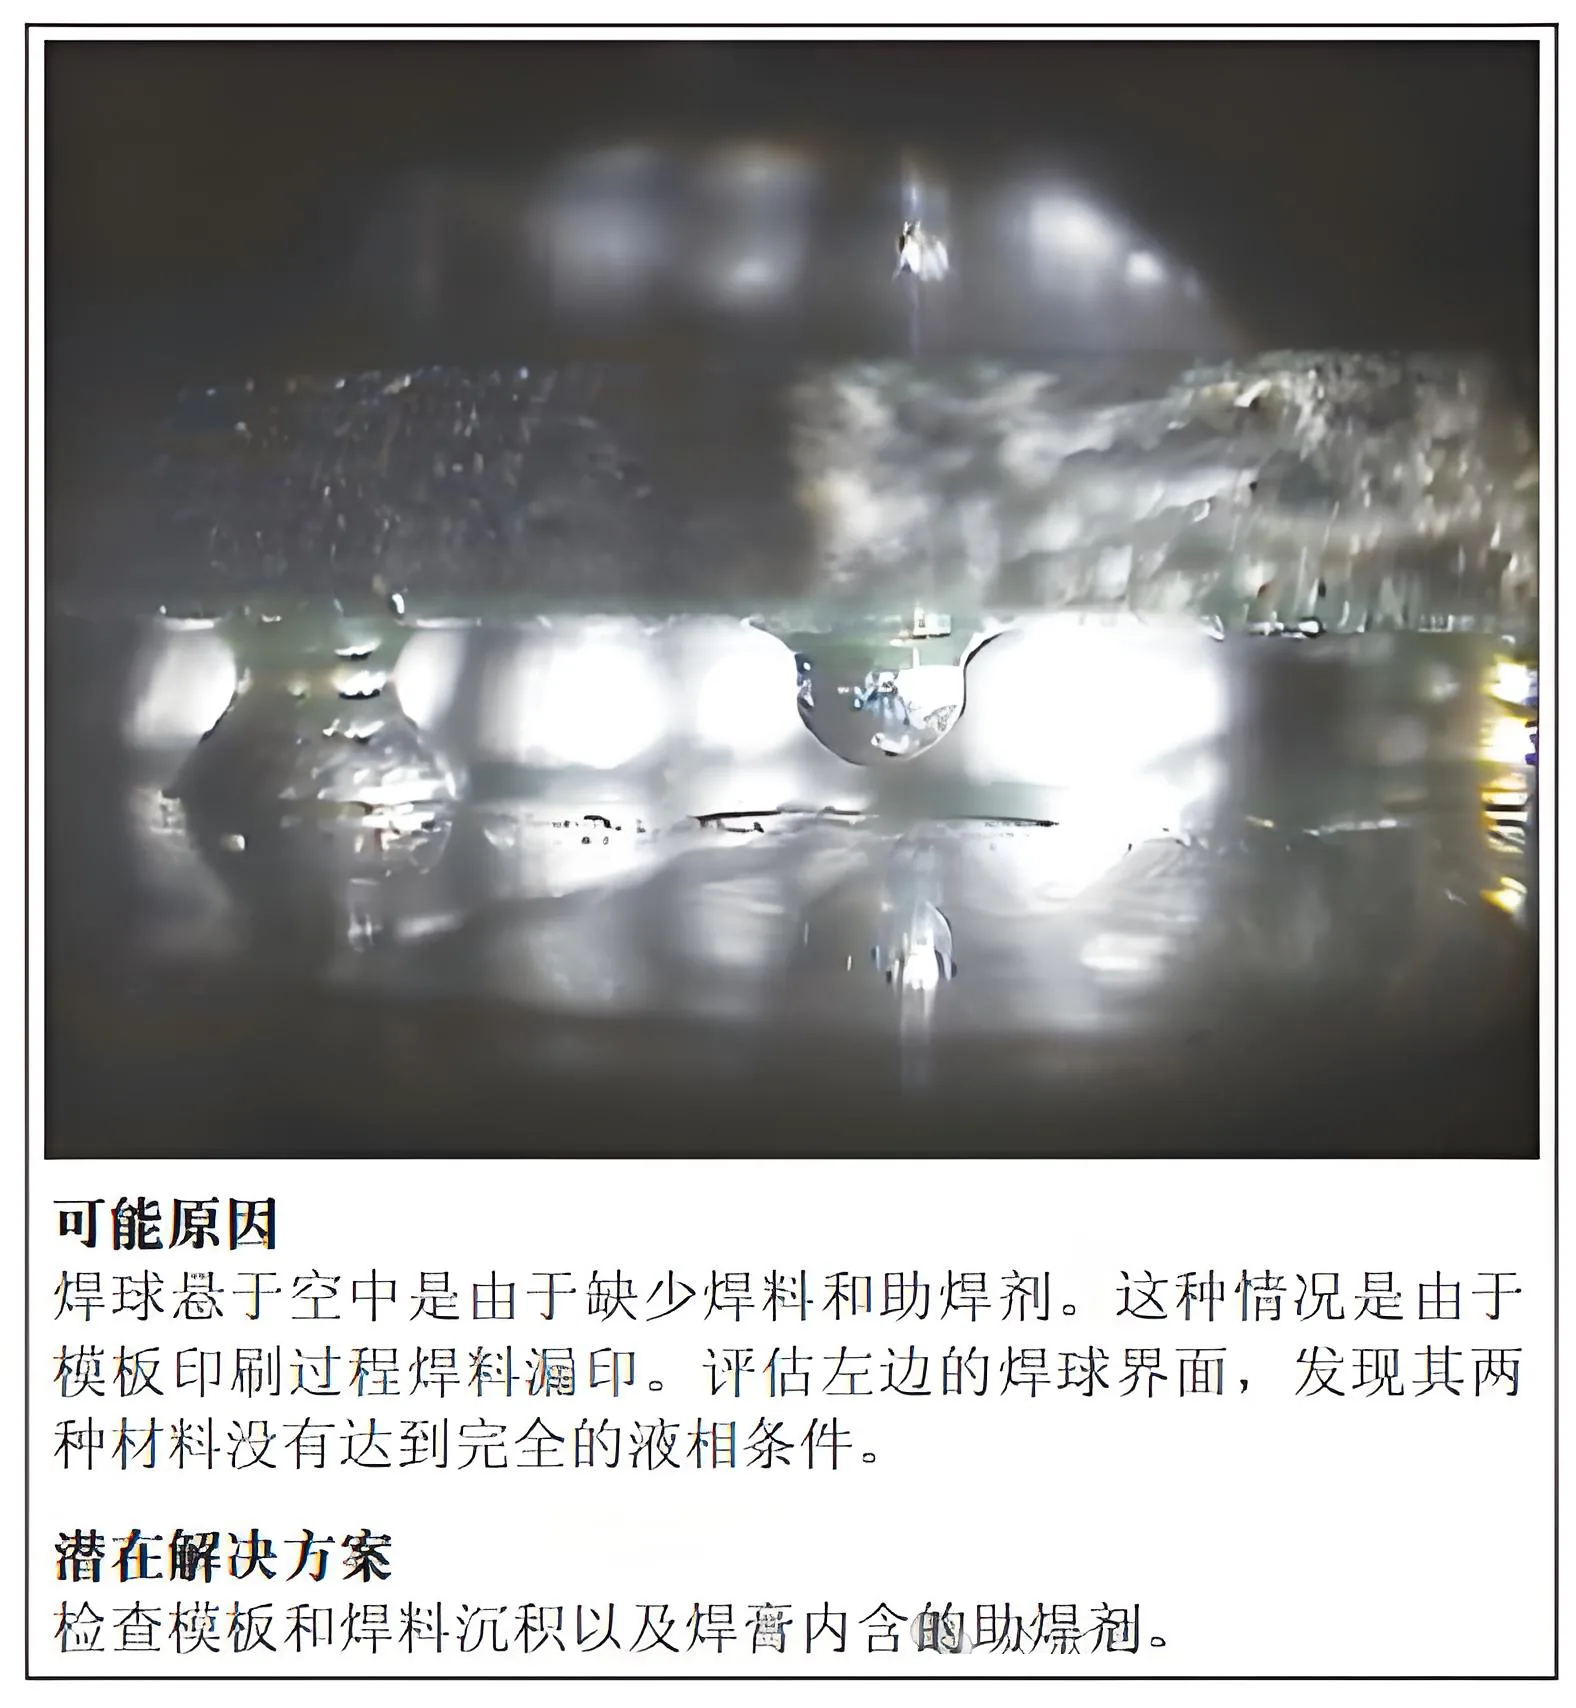
Le cause e le soluzioni per i difetti dei giunti di saldatura causati da saldatura e flusso insufficienti
4.12 Area di contatto ridotta dei terminali
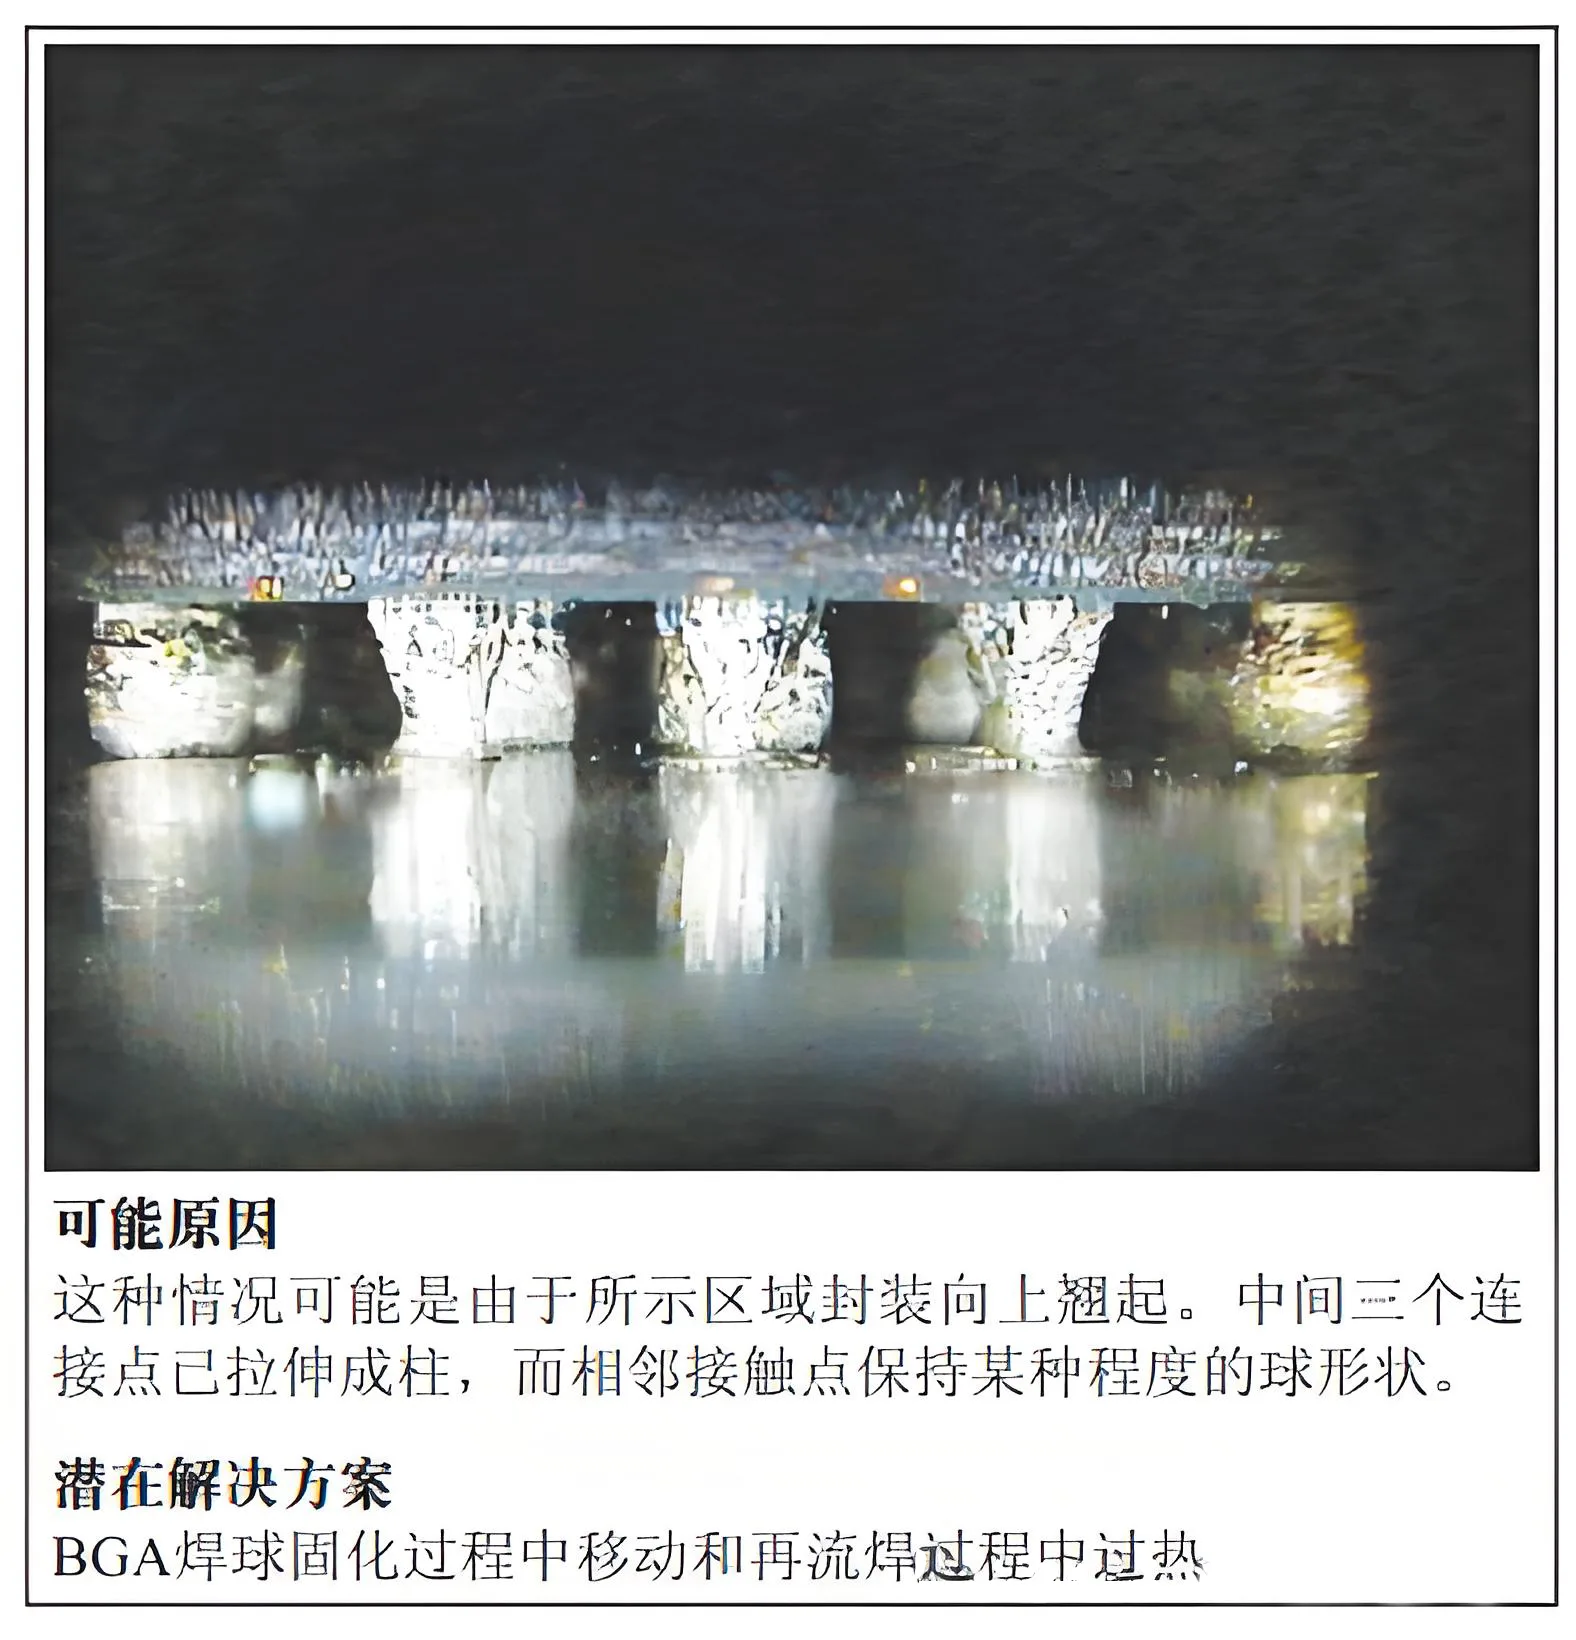
Motivi dei difetti dei giunti di saldatura causati dalla ridotta area di contatto del terminale e soluzioni
4.13 Ponti di saldatura
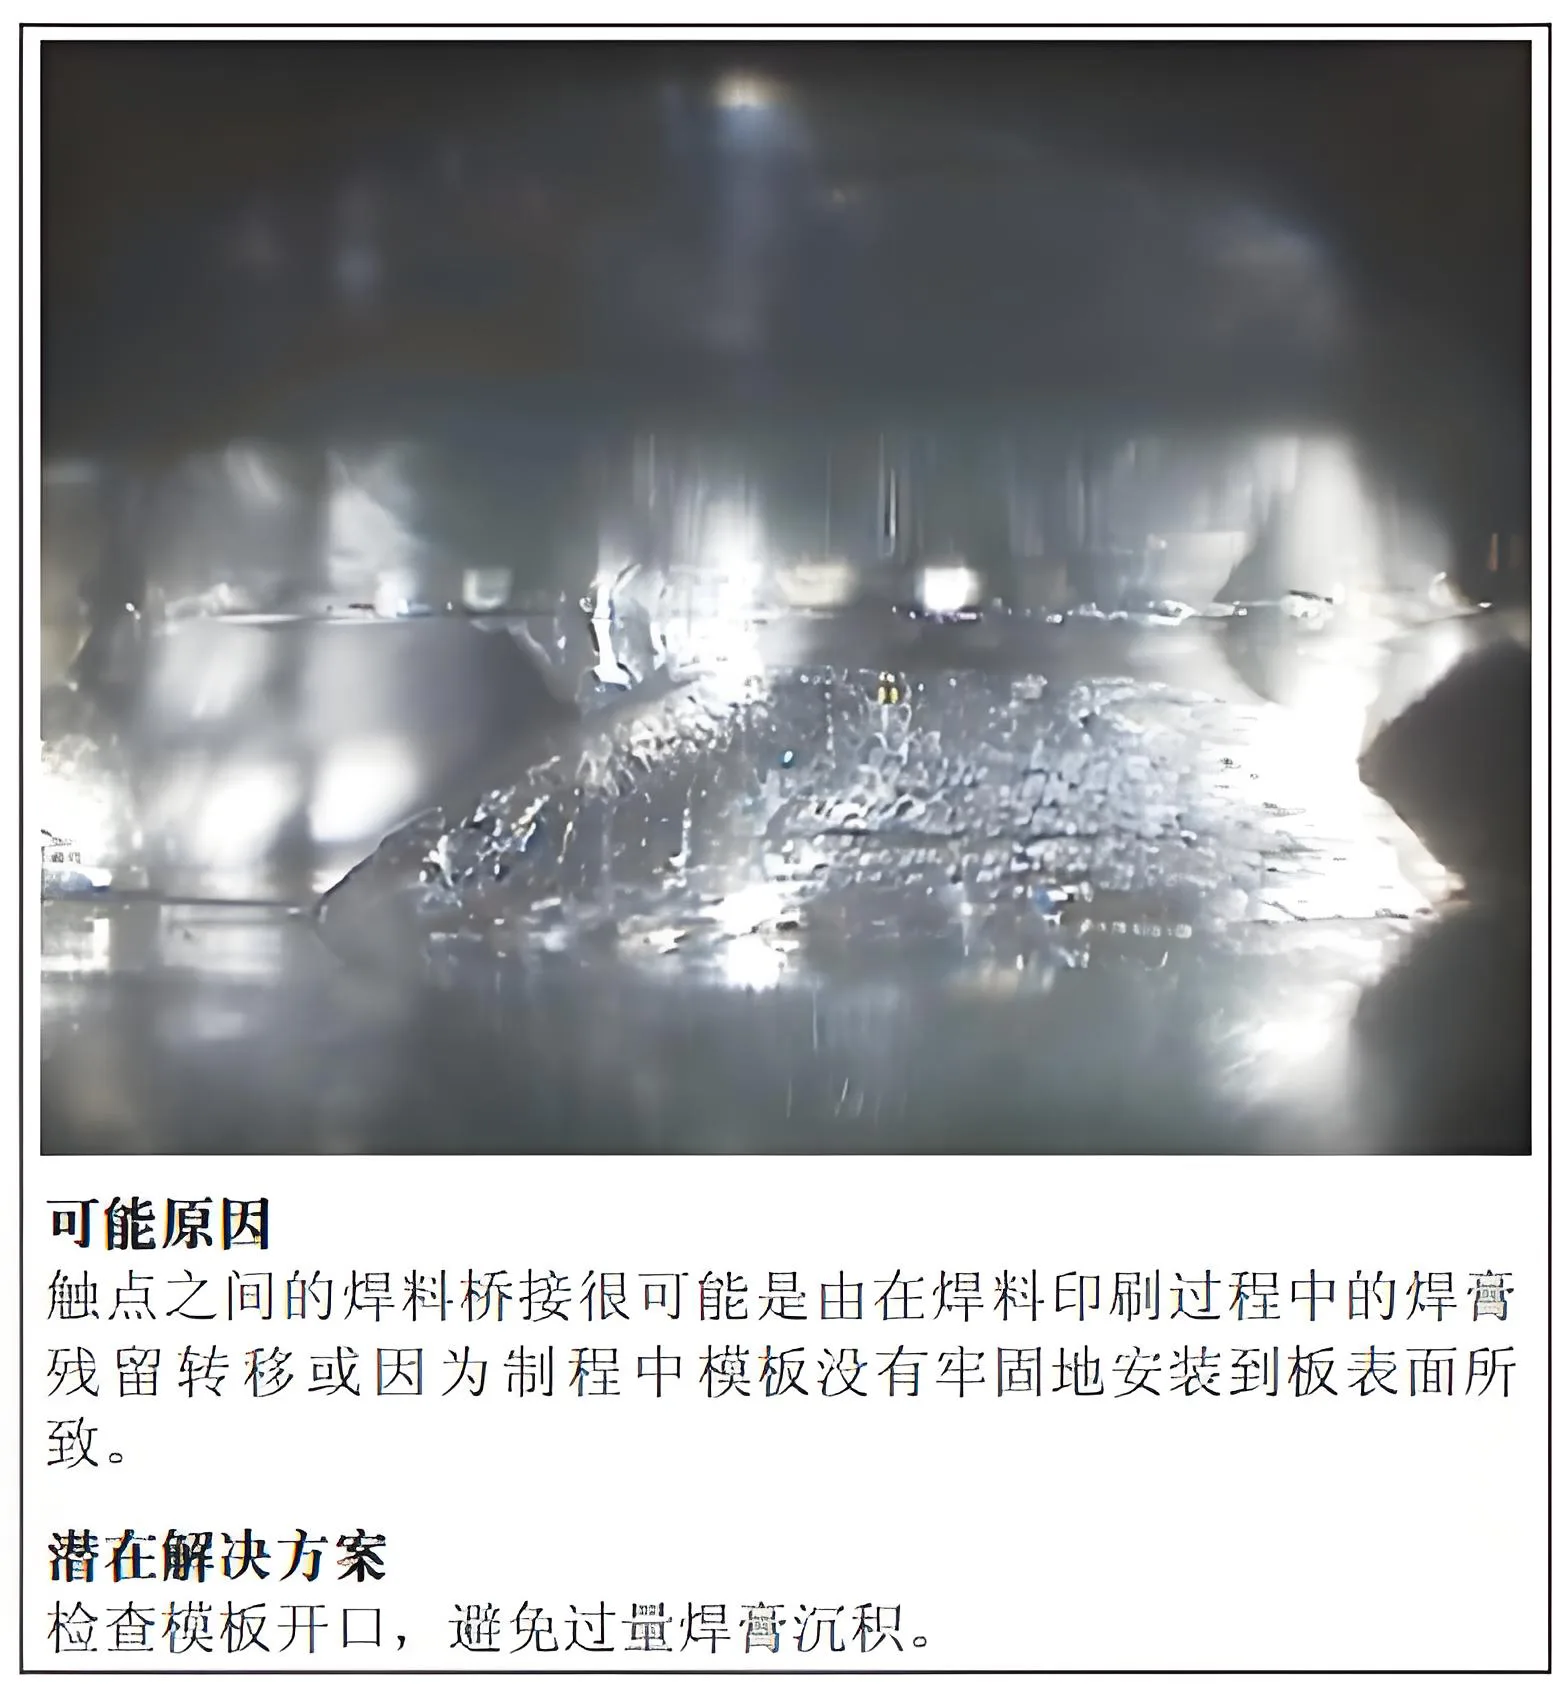
4.14 Rifusione della saldatura incompleta
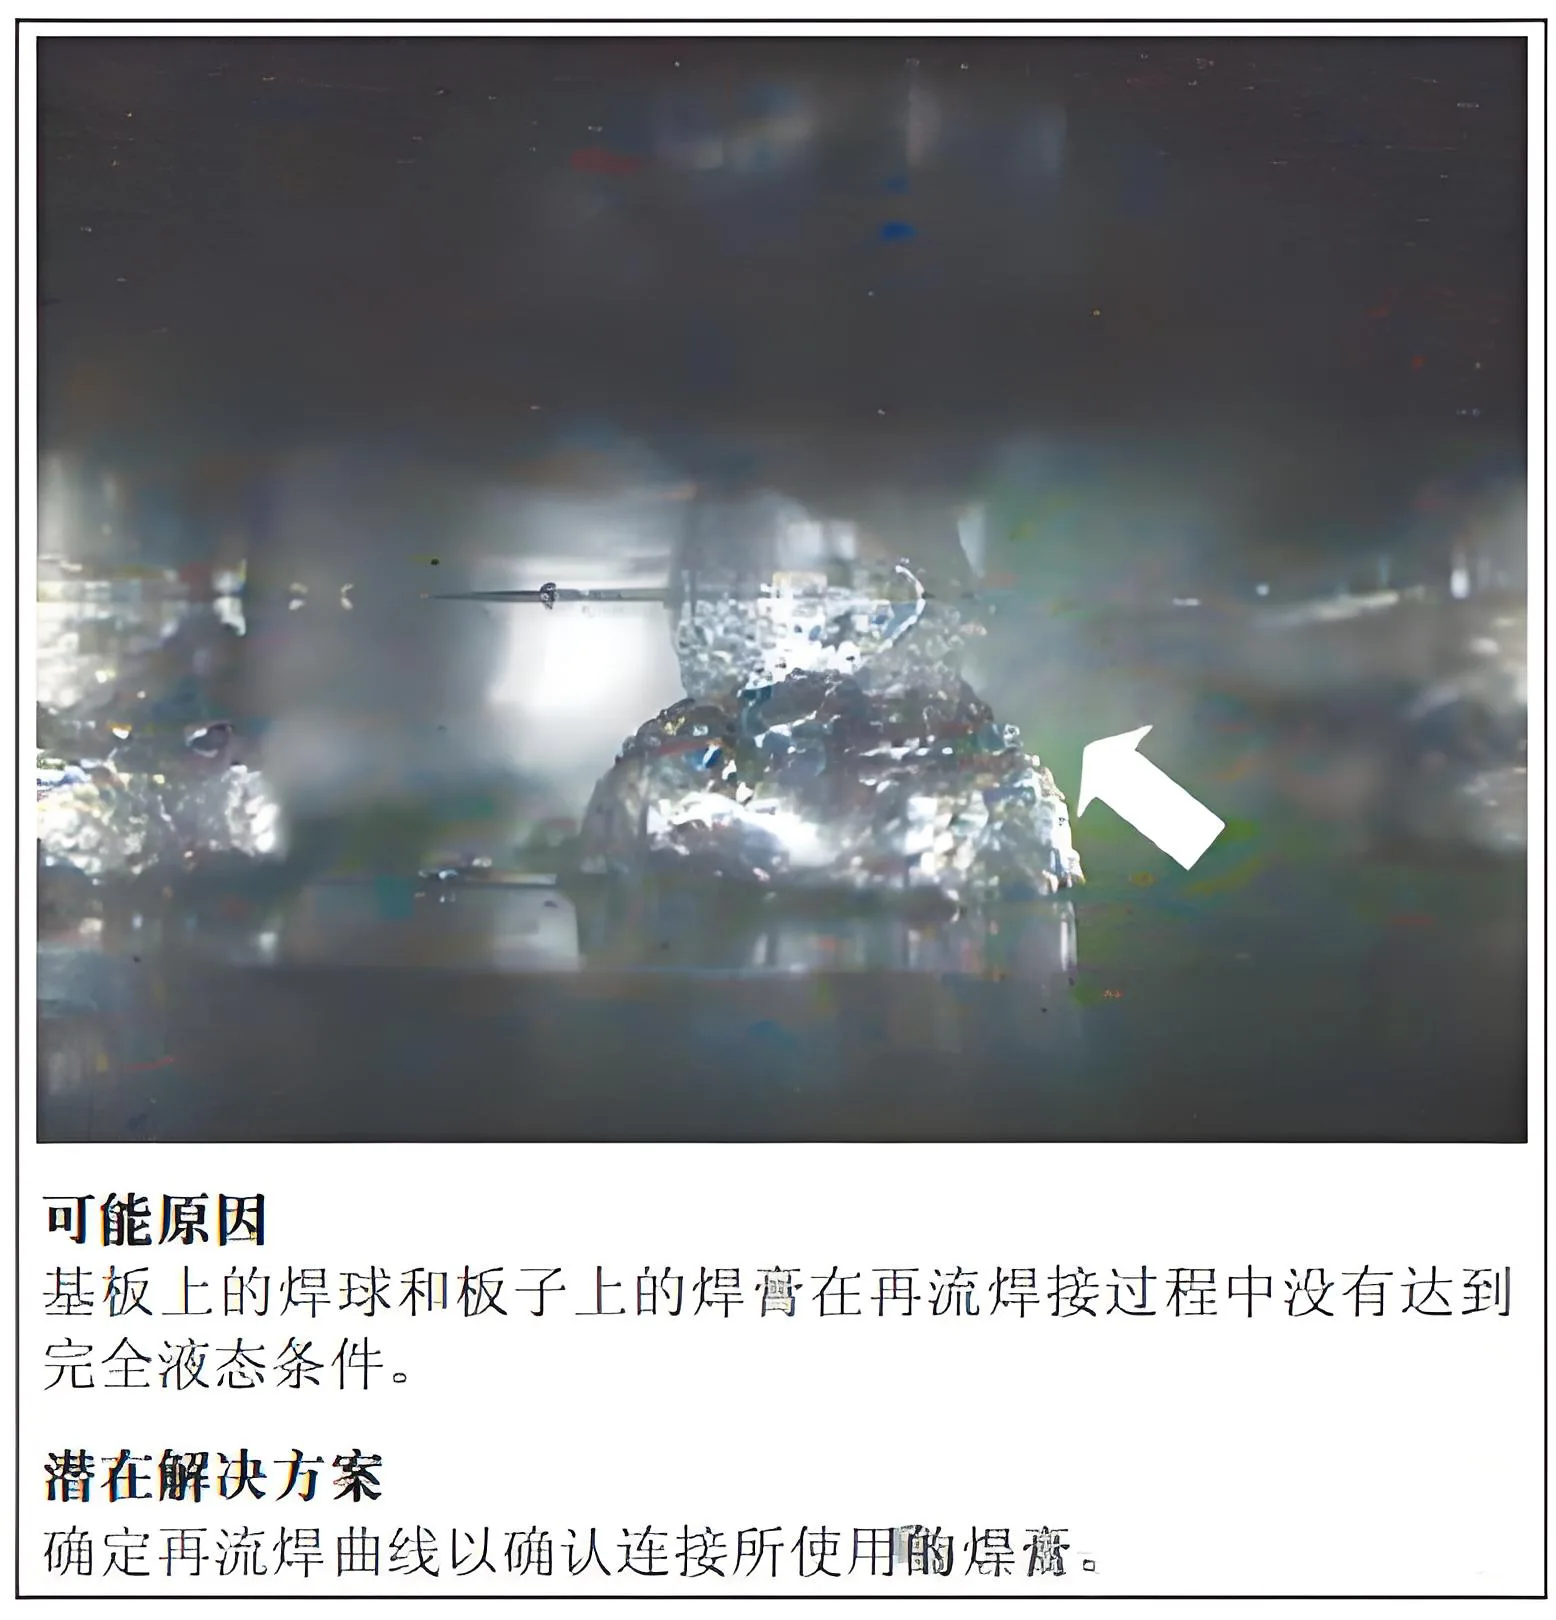
Ragioni e soluzioni per i difetti dei giunti di saldatura causati dal riflusso della saldatura
4.15 Giunti di saldatura a secco
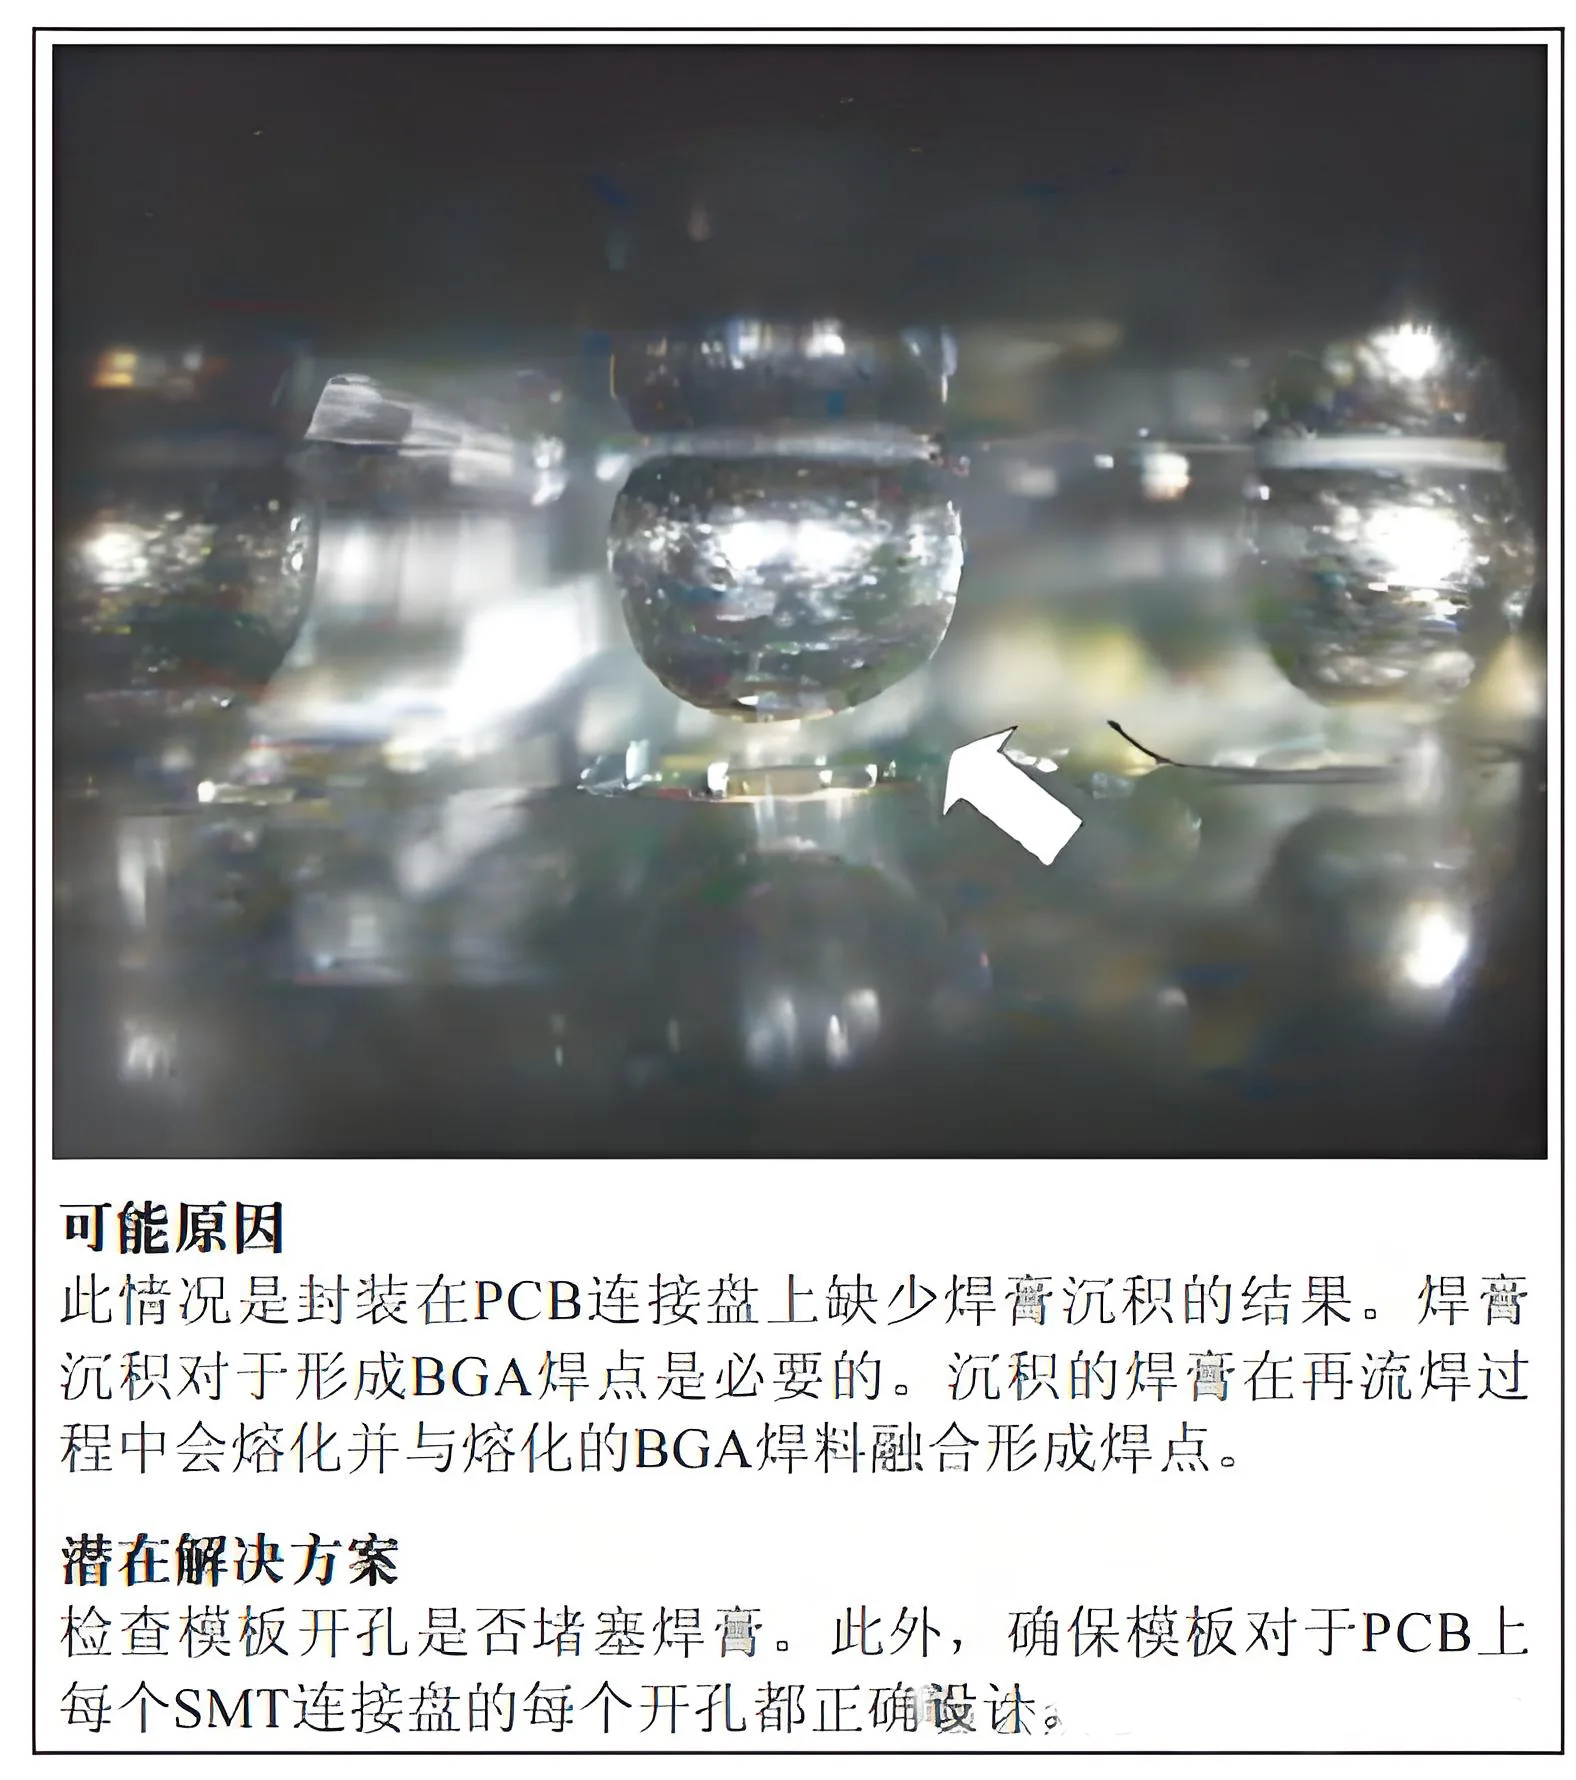
Le cause e le soluzioni dei difetti dei giunti di saldatura causati dalla saldatura a vuoto
4.16 Circuiti aperti con giunti di saldatura non bagnanti
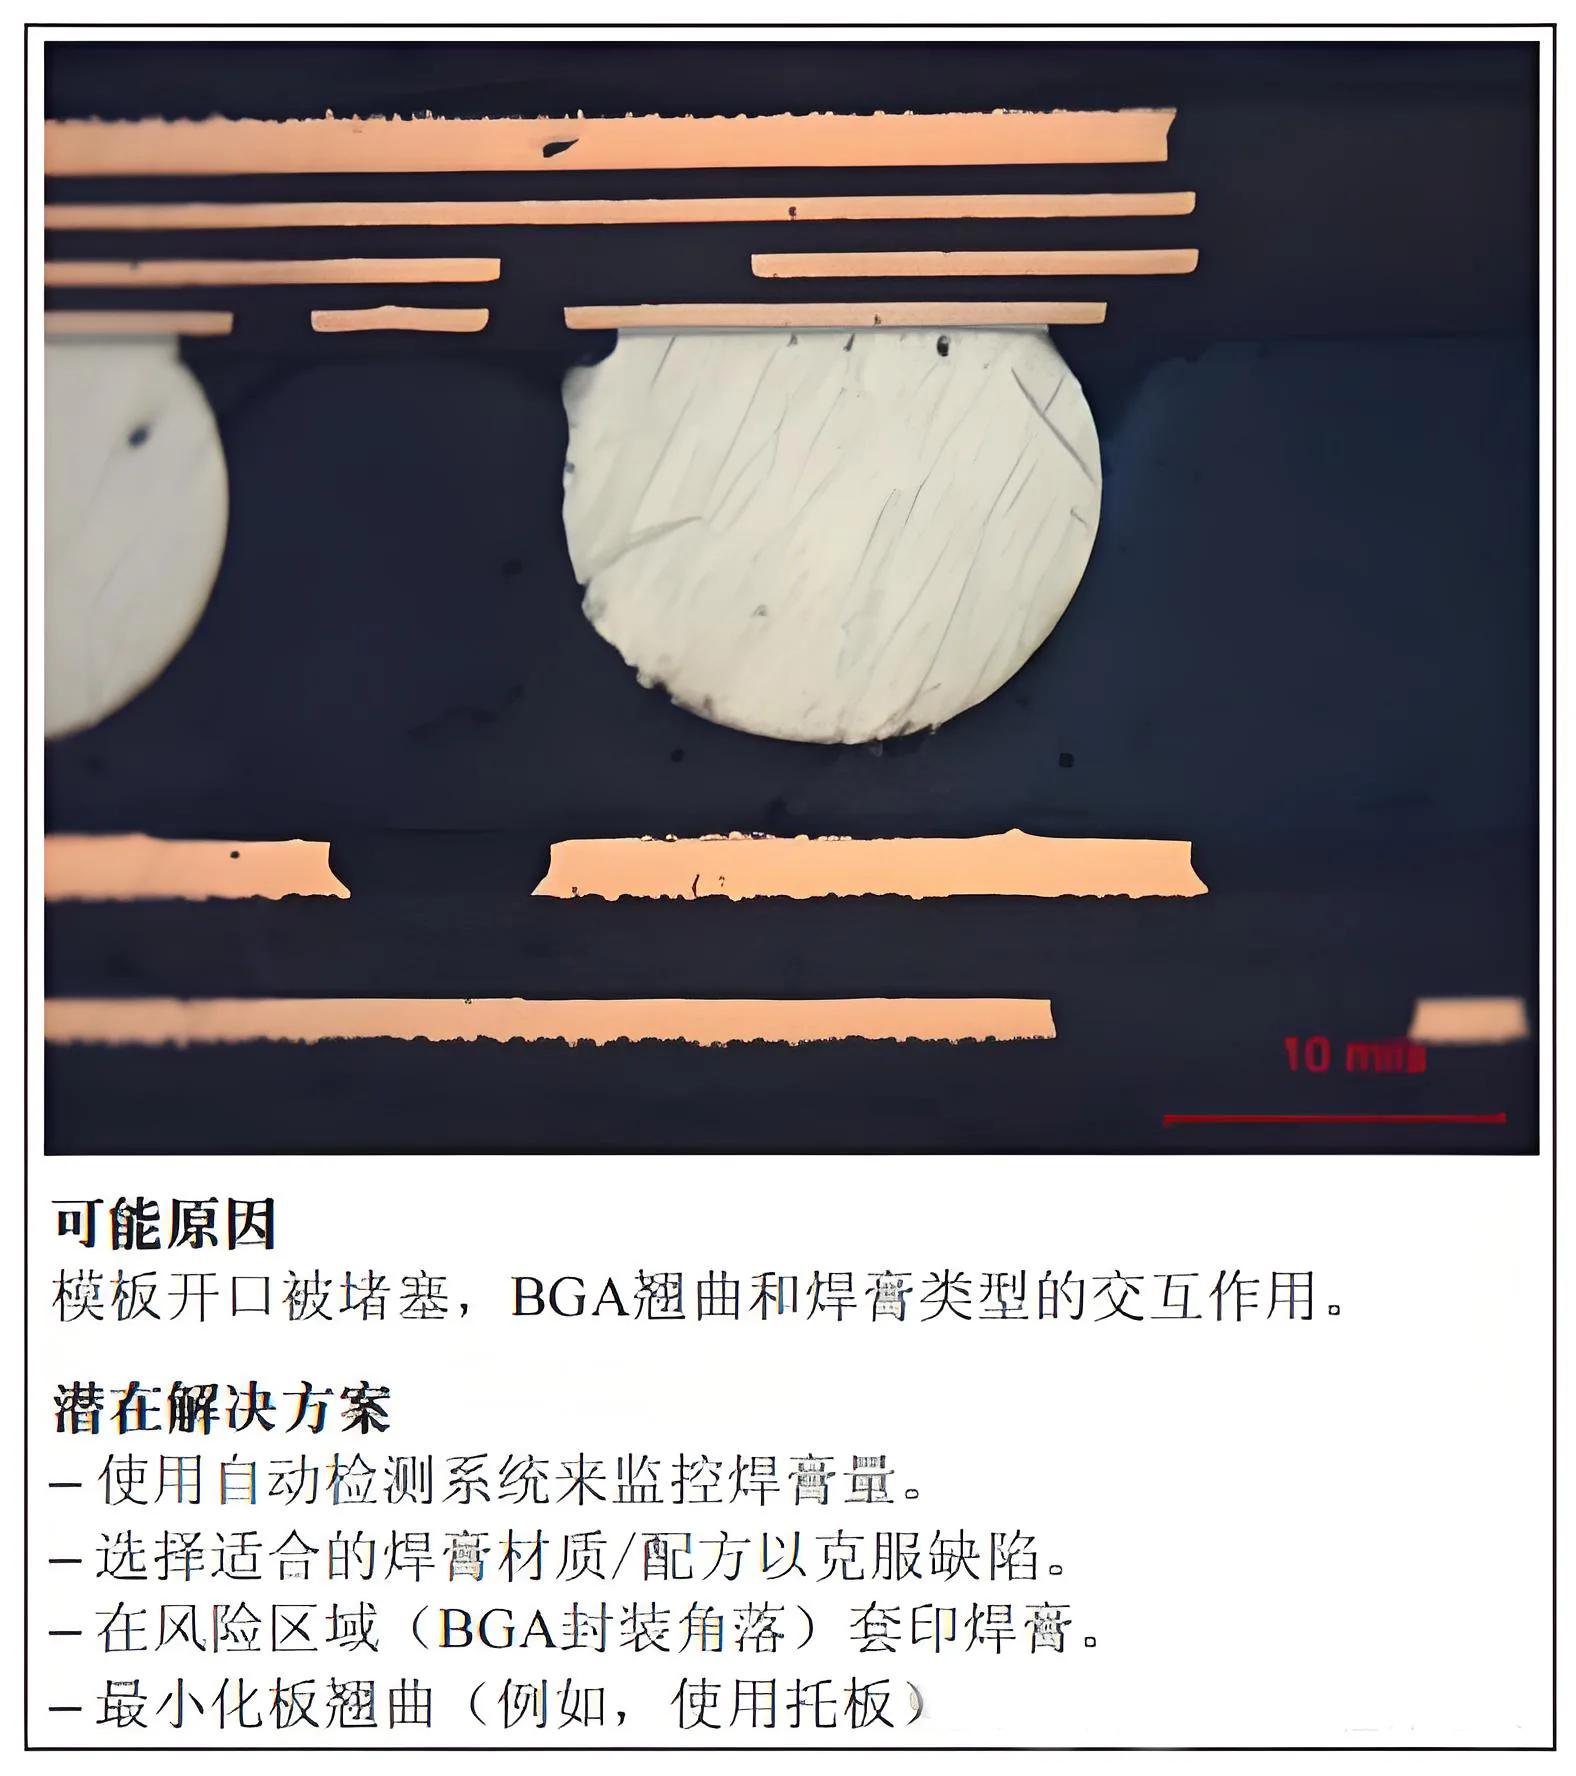
Cause e soluzioni per difetti dei giunti di saldatura dovuti a circuiti aperti non bagnati
4.17 Giunti di saldatura ad effetto cuscino (Salto)
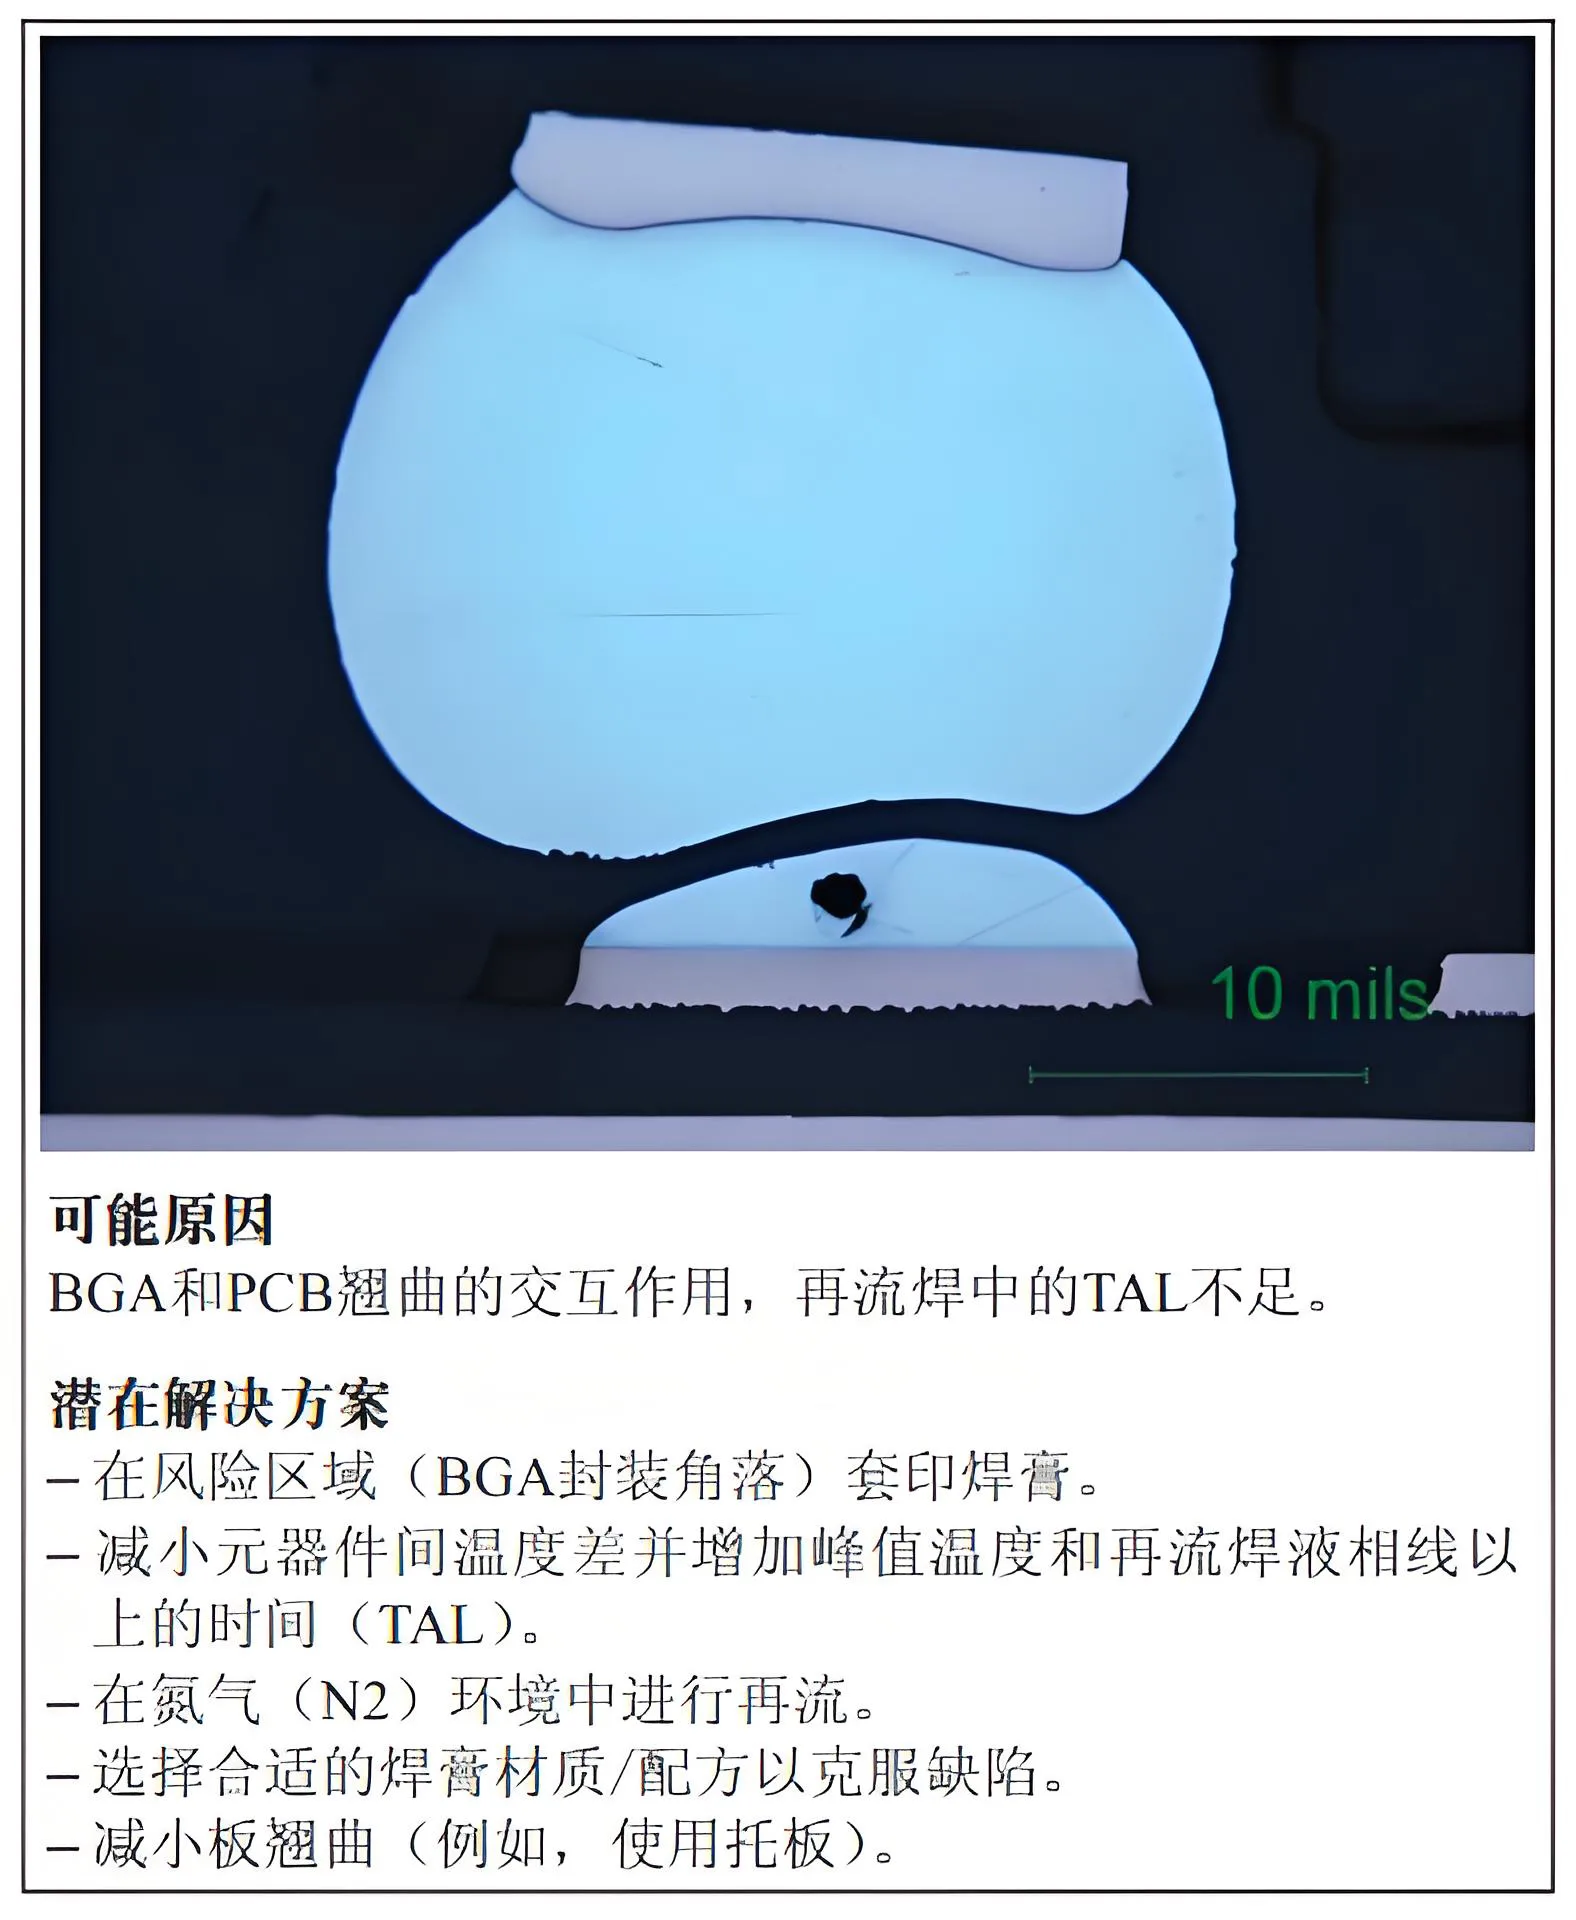
Il motivo della formazione di giunti di saldatura ad effetto cuscino e la sua soluzione
