Prefazione
Con il rapido sviluppo della comunicazione e dei prodotti elettronici, la progettazione di circuiti stampati (PCB) poiché i substrati portanti si stanno muovendo verso livelli più alti e configurazioni più dense. Backplane o schede madri con un numero elevato di strati con schede più spesse, fori più piccoli, e un routing più denso vedrà un aumento della domanda sullo sfondo dei continui progressi tecnologici nella tecnologia dell'informazione, presentando sfide maggiori per i processi di produzione legati ai PCB.
Innovazione nel processo di galvanica per schede HDI ad alto rapporto d'aspetto.
A causa dei fori passanti ad alto rapporto d'aspetto (HART) nelle schede di sistema HDI, il processo di placcatura deve soddisfare sia l'elaborazione HART sia fornire buoni risultati di placcatura con foro cieco, ponendo una sfida ai tradizionali metodi di placcatura a corrente continua. I requisiti contraddittori degli HART e dei fori ciechi rappresentano la maggiore difficoltà nei processi di placcatura.
Introduzione al principio
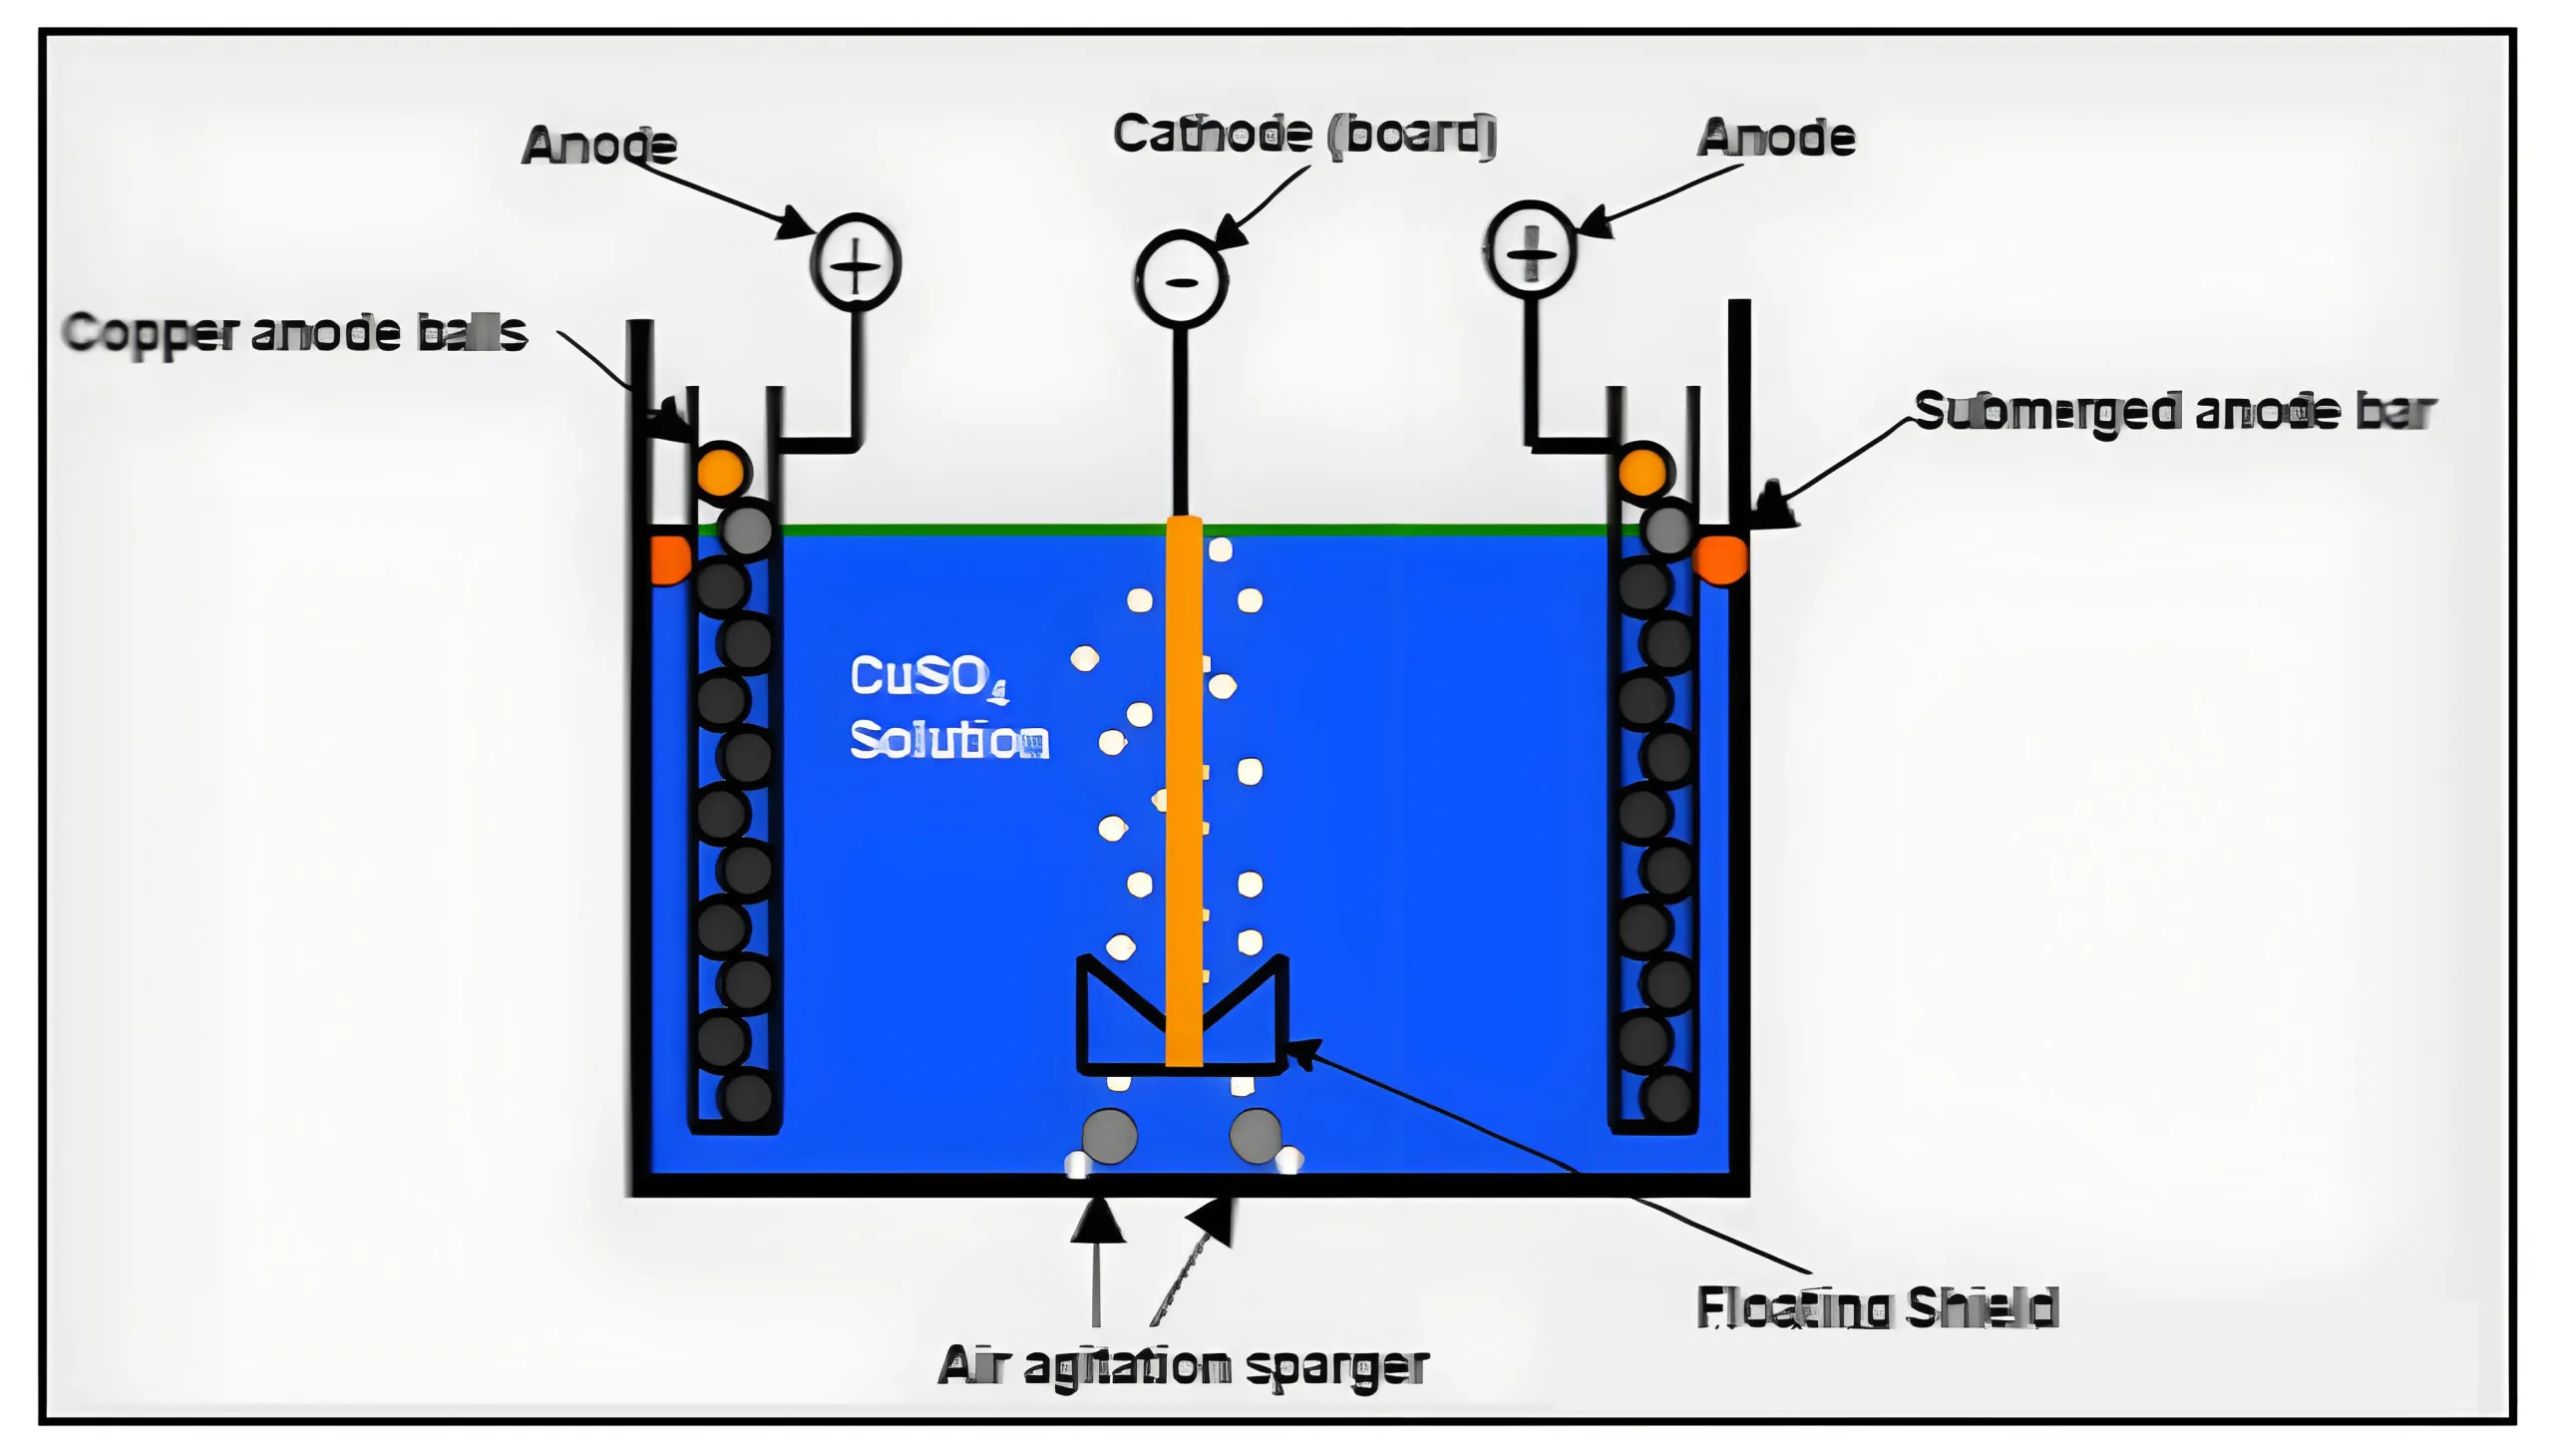
Principio della placcatura PCB
Composizione e funzione della soluzione
— CuSO4
Fornisce il Cu2+ necessario per la placcatura, facilitando il trasferimento di ioni rame tra anodo e catodo.
— H2SO4
Migliora la conduttività della soluzione galvanica.
— Cl–
Aiuta nella formazione del film anodico e nella dissoluzione dell'anodo, migliorare la deposizione e la cristallizzazione del rame.
— Additivi per placcatura
Migliora la finezza della struttura cristallina dello strato placcato e le prestazioni di placcatura profonda.
a.Il rapporto di concentrazione degli ioni rame rispetto all'acido solforico e all'acido cloridrico nella soluzione di placcatura in solfato di rame influisce direttamente sulla capacità di placcatura profonda dei fori passanti e dei fori ciechi.
b.Un contenuto più elevato di ioni rame comporta una minore conduttività della soluzione, i.e., maggiore resistenza, che è dannoso per la distribuzione uniforme della corrente. Perciò, per HART, un basso contenuto di rame, è richiesto un sistema di soluzione ad alto contenuto di acido.
c.Per fori ciechi, a causa della scarsa circolazione della soluzione all'interno, è necessaria una maggiore concentrazione di ioni rame per sostenere la reazione.
Così, i prodotti che presentano sia HART che fori ciechi presentano due direzioni opposte nella placcatura, che ne costituisce la difficoltà.
Iii. Progettazione sperimentale e analisi dei risultati
① Informazioni sul prodotto
Spessore della scheda: 2.6mm, diametro minimo del foro passante: 0.25mm,
rapporto d'aspetto massimo del foro passante: 10.4:1;
② Fori ciechi
1) Spessore dielettrico 70um (1080pag), diametro del foro 0,1 mm
2) Spessore dielettrico 140um (2*1080pag), diametro del foro 0,2 mm
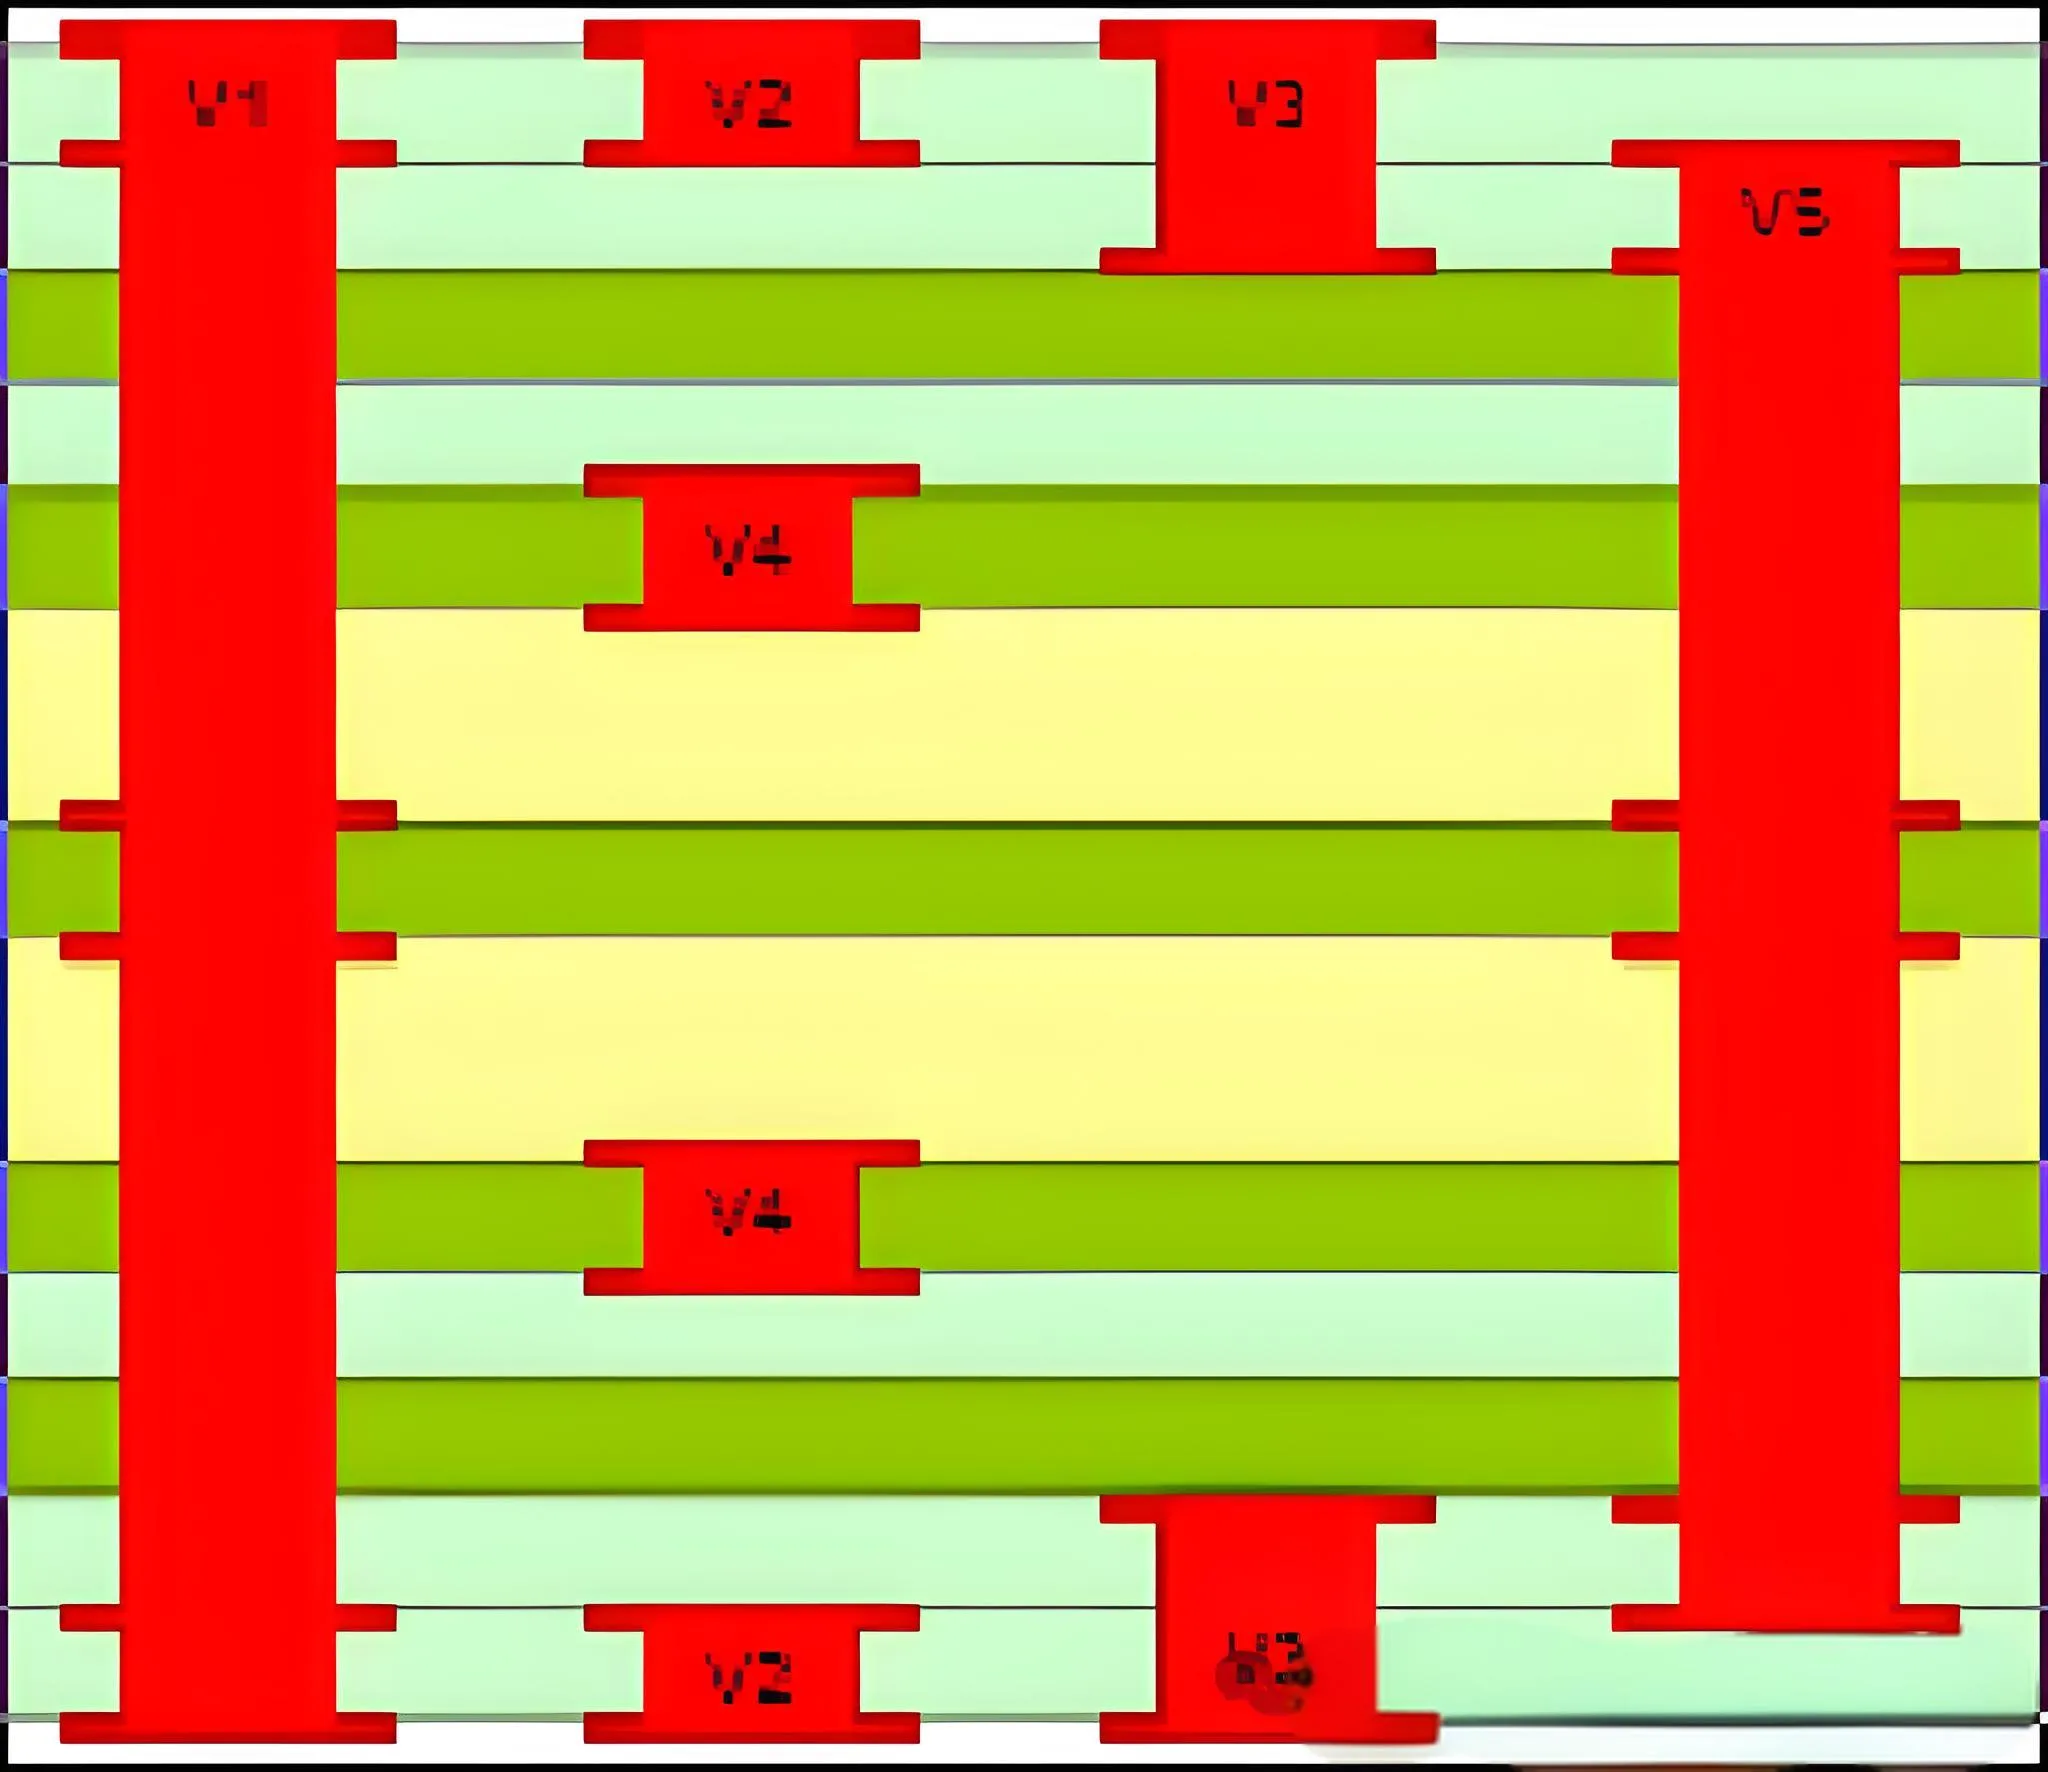
Analisi dei risultati sperimentali della placcatura HDI in base alle proporzioni
③ Piani di parametrizzazione
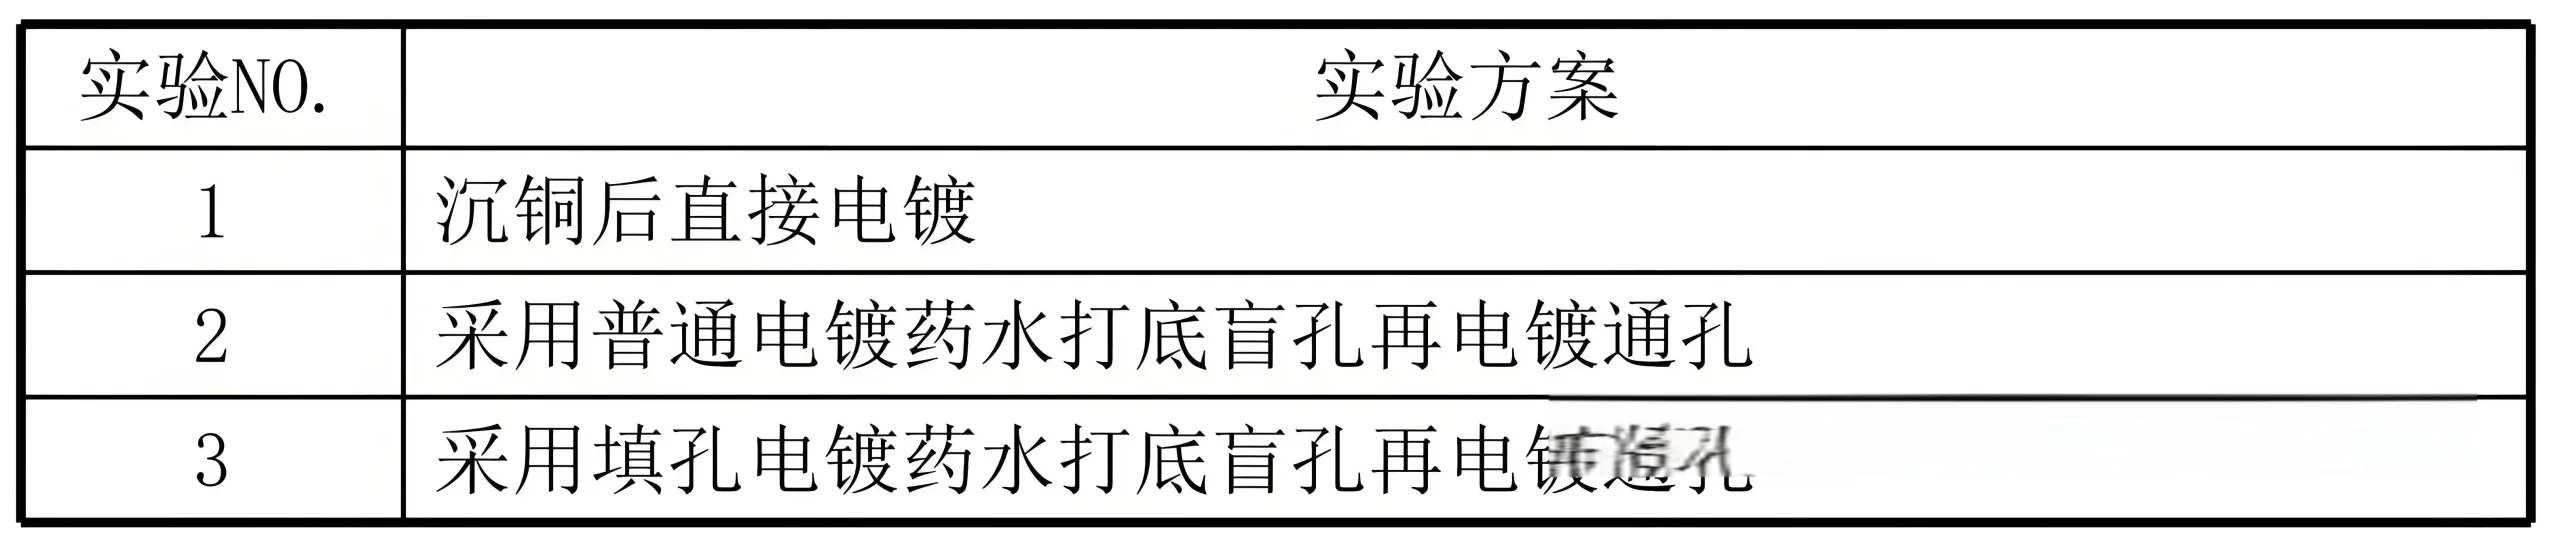
Piano sperimentale di galvanica HDI
Piano uno
Placcatura diretta dopo deposizione di rame
Utilizzare un prodotto ad alto contenuto di acido, rapporto di soluzione a basso contenuto di rame con additivi di placcatura H; densità di corrente 10ASF, tempo di placcatura 180min.
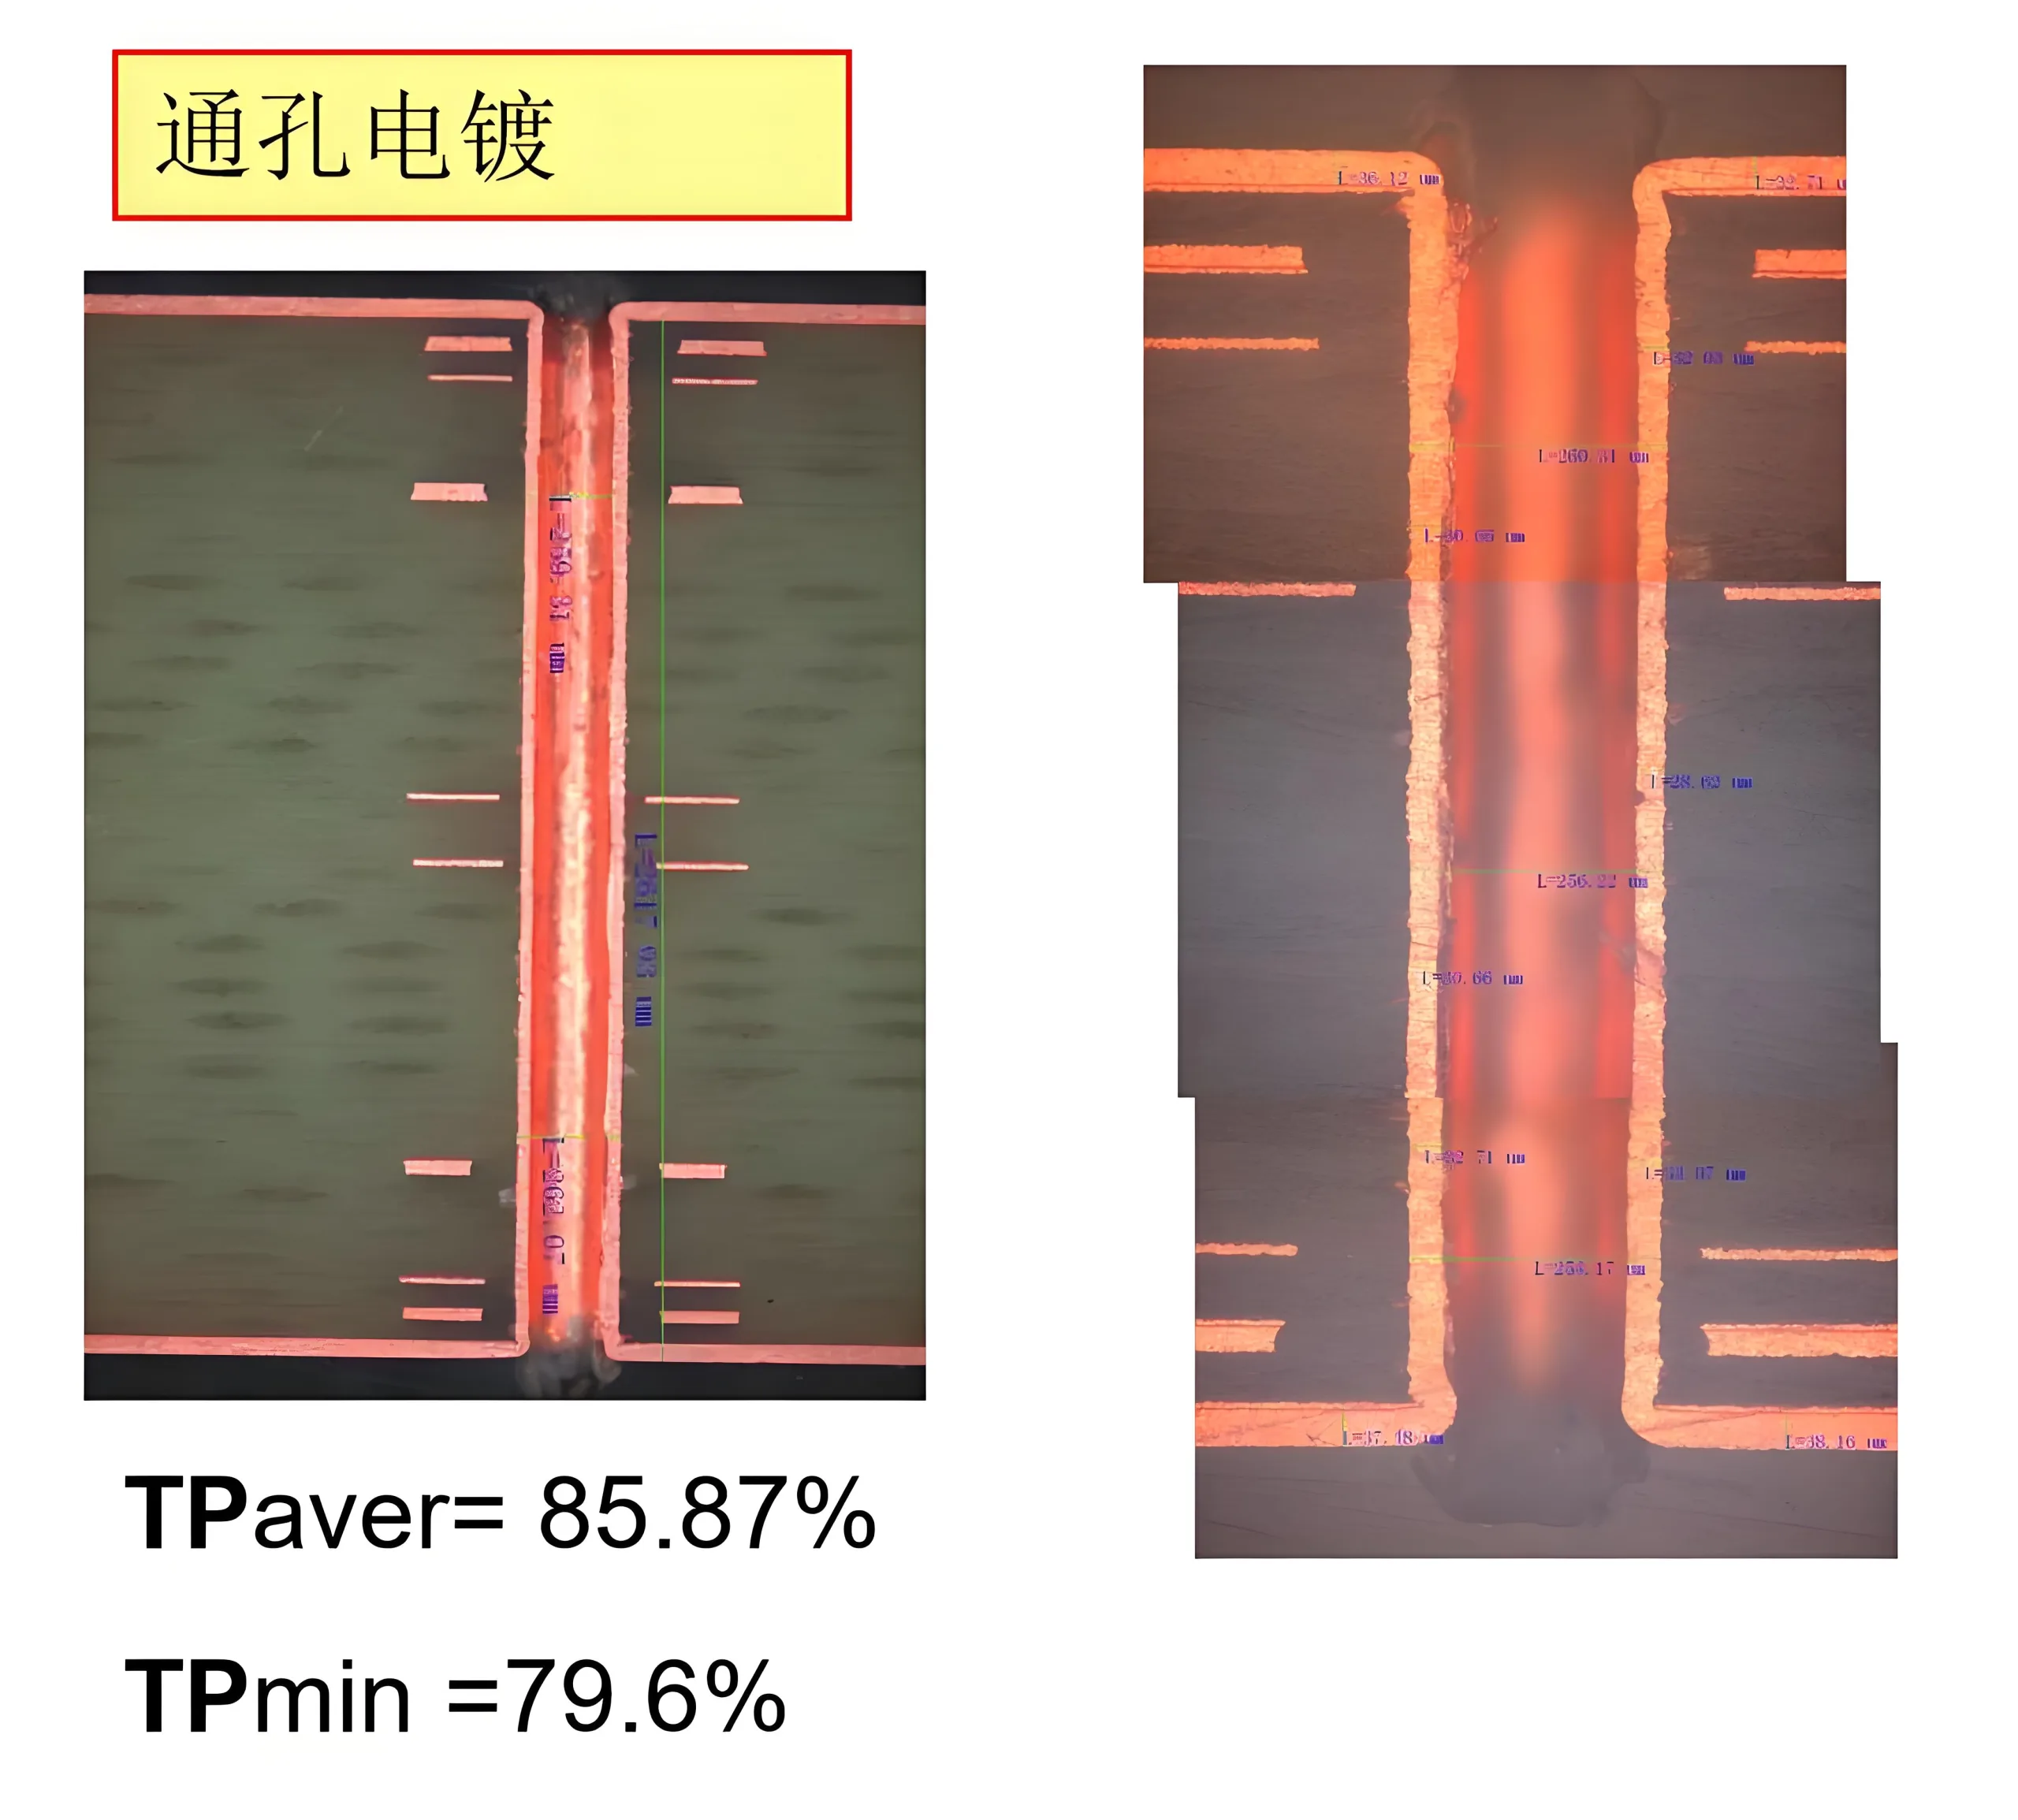
Placcatura diretta dopo deposizione di rame
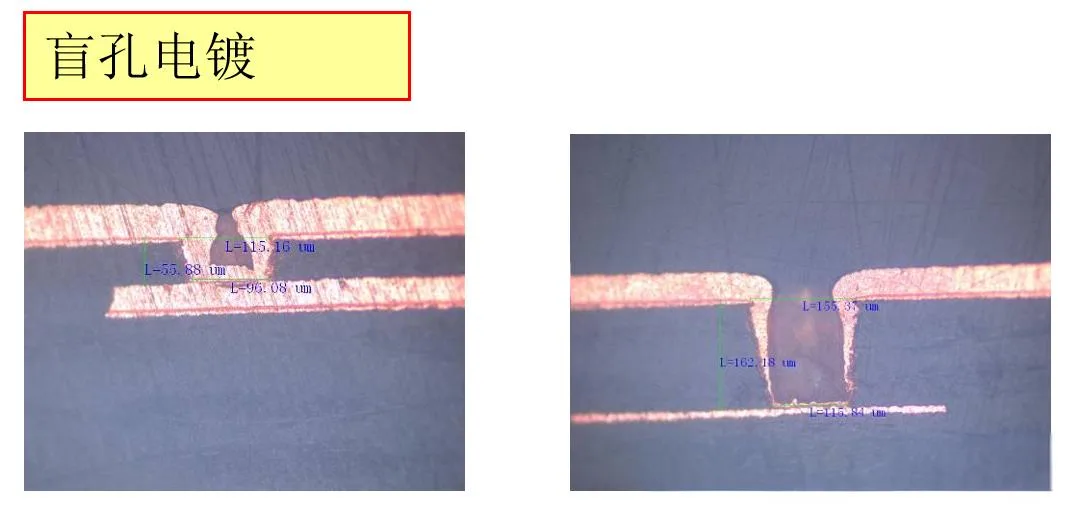
Placcatura con foro cieco HDI
1) Spessore dielettrico 70um (1080pag), diametro del foro 0,1 mm: Ingresso del foro sigillato, foro fondo rame spessore 14-16um
2) Spessore dielettrico 140um (2*1080pag), diametro del foro 0,2 mm: Zampe di granchio sul fondo del foro, spessore 4-5um
— Risultati finali del test aperto/breve
Questo lotto aveva un 100% tasso di fallimento nel test finale aperto/breve, con a 70% tasso di guasto specifico nella posizione del foro cieco da 0,2 mm (PP 1080*2).
Piano due
Testare utilizzando una soluzione di placcatura standard per fori ciechi seguita da una placcatura a foro passante:
1) Utilizzare VCP per la placcatura con fori ciechi della base, rapporto standard acido-rame, Additivi per placcatura H, densità di corrente 15ASF, tempo di placcatura 30min
2) Usa una linea di drago per ispessire, ad alto contenuto di acido, basso rapporto di rame e additivi di placcatura H, densità di corrente 10ASF, tempo di placcatura 150min
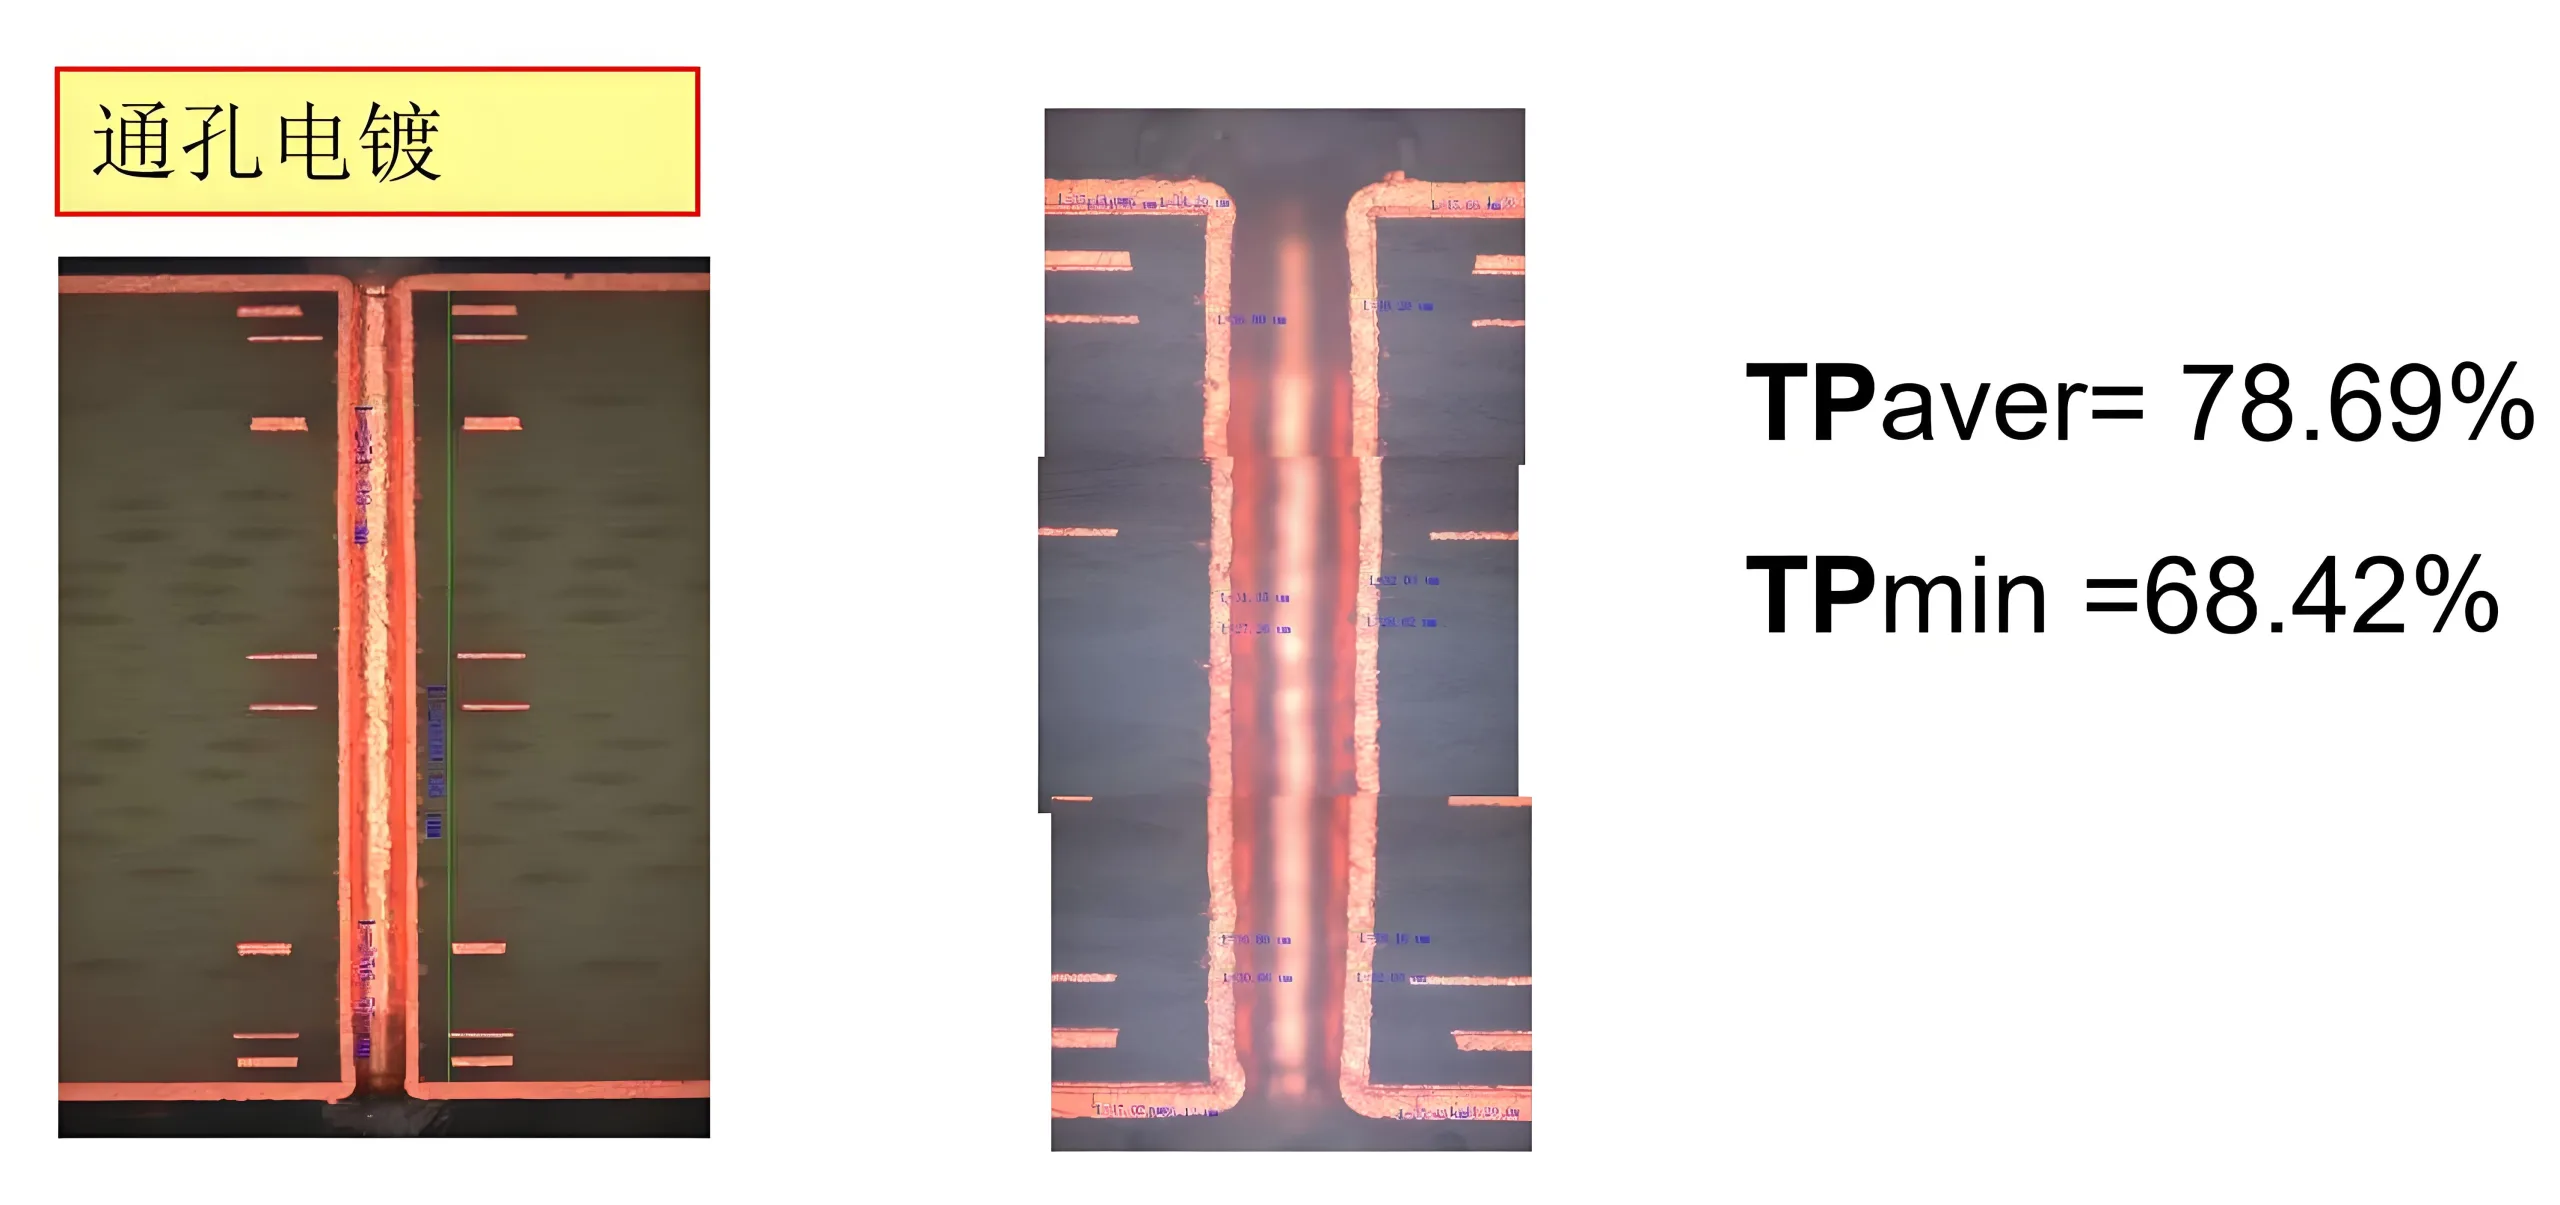
Placcatura a foro passante HDI
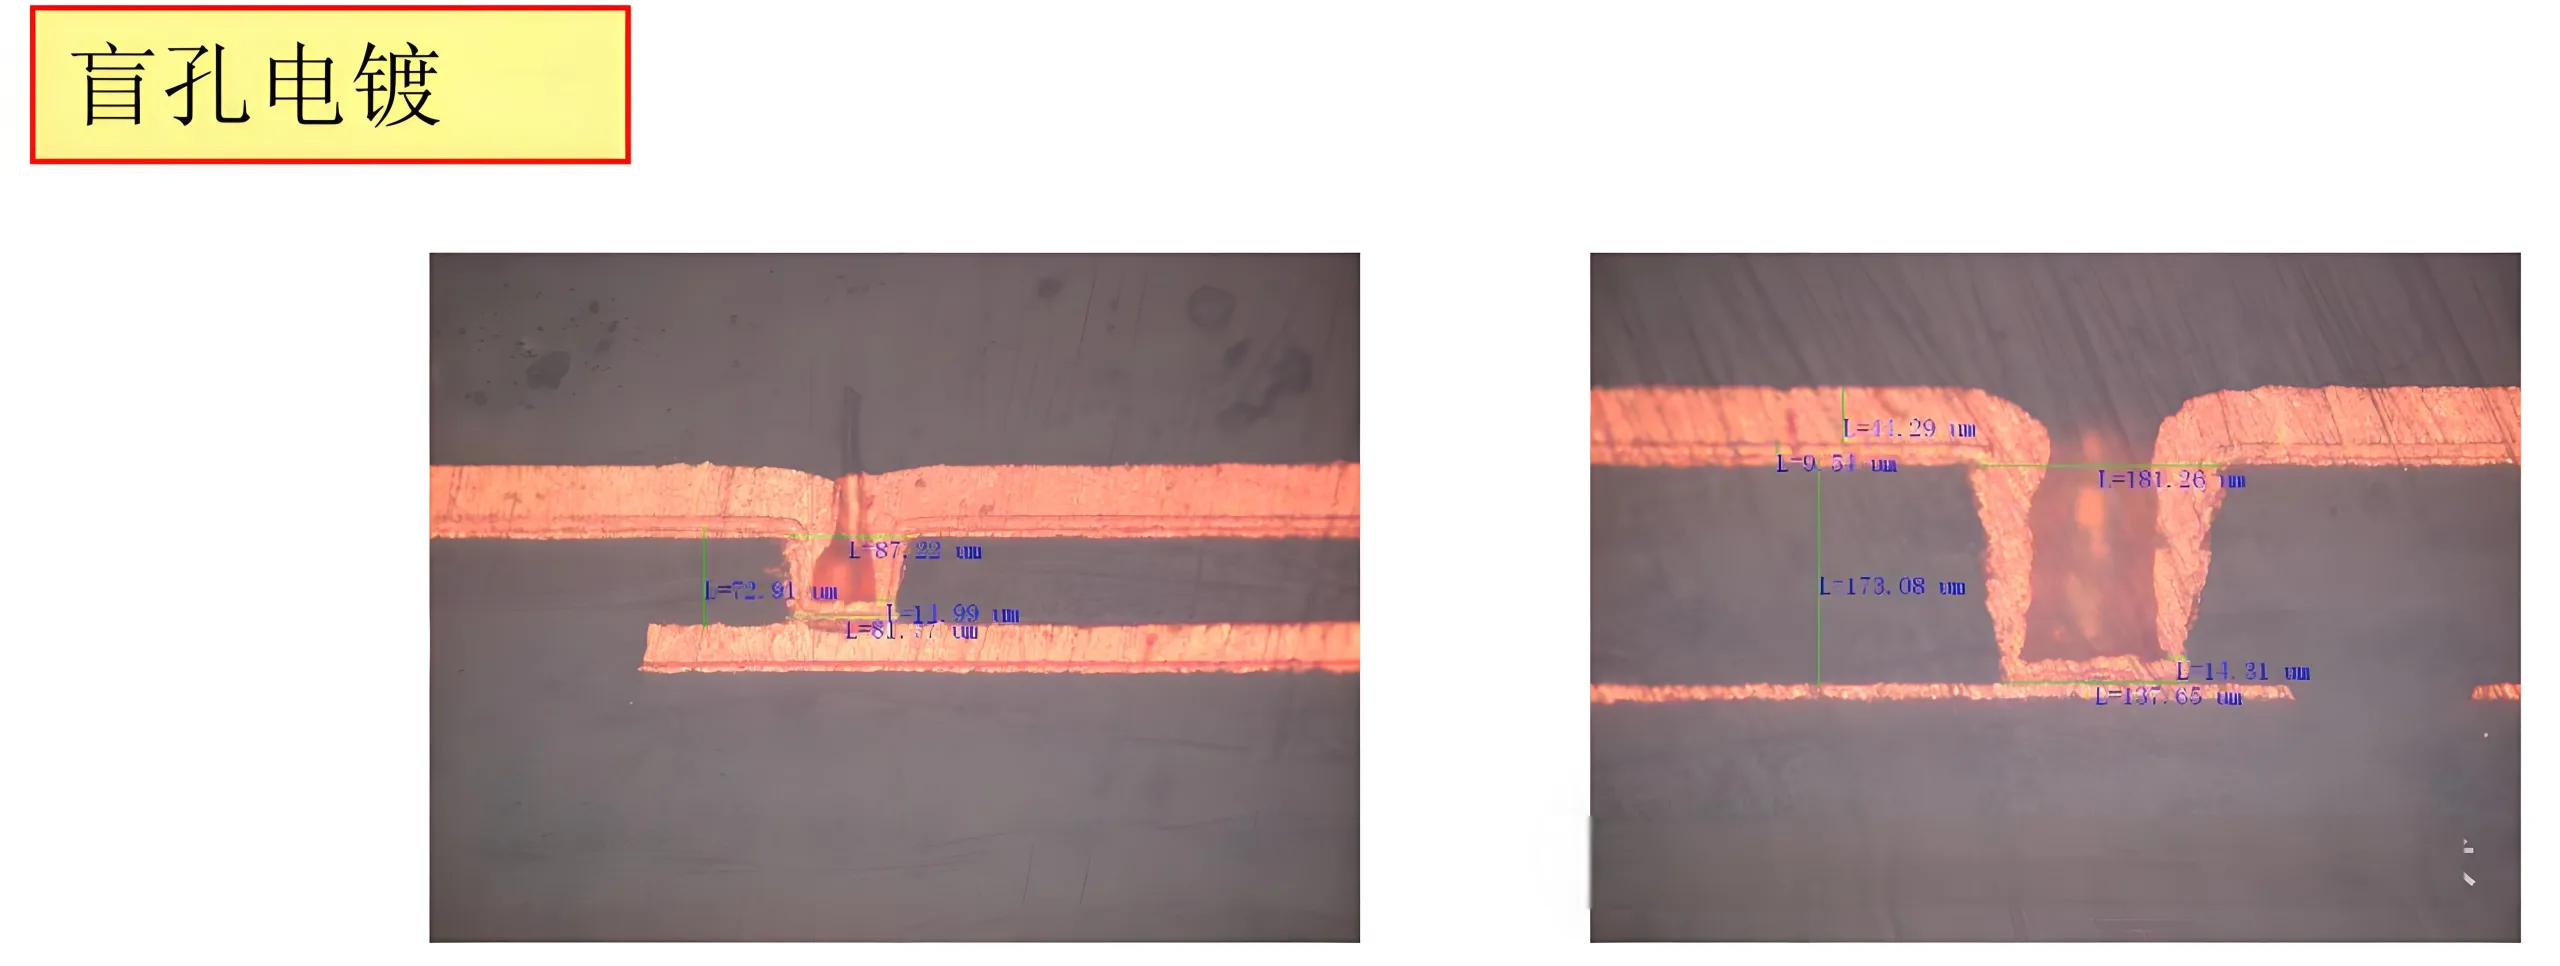
Placcatura con foro cieco HDI
1) Spessore dielettrico 70um (1080pag), diametro del foro 0,1 mm: Ingresso del foro sigillato, foro fondo rame spessore 14-16um
2) Spessore dielettrico 140um (2*1080pag), diametro del foro 0,2 mm: Zampe di granchio sul fondo del foro, spessore 14-16um
— Risultati finali del test aperto/breve
Questo lotto aveva un 45% tasso di fallimento nel test finale aperto/breve, con a 60% tasso di guasto specifico nella posizione del foro cieco da 0,2 mm (PP 1080*2).
Confronto tra i due esperimenti, il problema principale riguardava la placcatura con fori ciechi, convalidando che l'alto contenuto di acido, Il sistema con soluzione a basso contenuto di rame non è adatto per fori ciechi.
Perciò, nell'esperimento tre, abbiamo scelto un basso contenuto di acido, Soluzione con foro di riempimento ad alto contenuto di rame per la placcatura con foro cieco della base, riempire il fondo dei fori ciechi prima di procedere con la placcatura dei fori ciechi.
Piano tre
Utilizzo della soluzione di placcatura con foro di riempimento per la placcatura con foro cieco della base seguita dalla placcatura con foro passante:
1) Utilizzare la soluzione di placcatura con foro di riempimento per la placcatura con foro cieco della base, rapporto rame ad alto contenuto di rame e basso contenuto di acido e additivi per placcatura a V, parametri di placcatura 8ASF@30min+12@ASF30min
2) Usa una linea di drago per ispessire, rapporto ad alto contenuto di acido e basso contenuto di rame e additivi per placcatura H, parametri di placcatura 10ASF, tempo di placcatura 150min
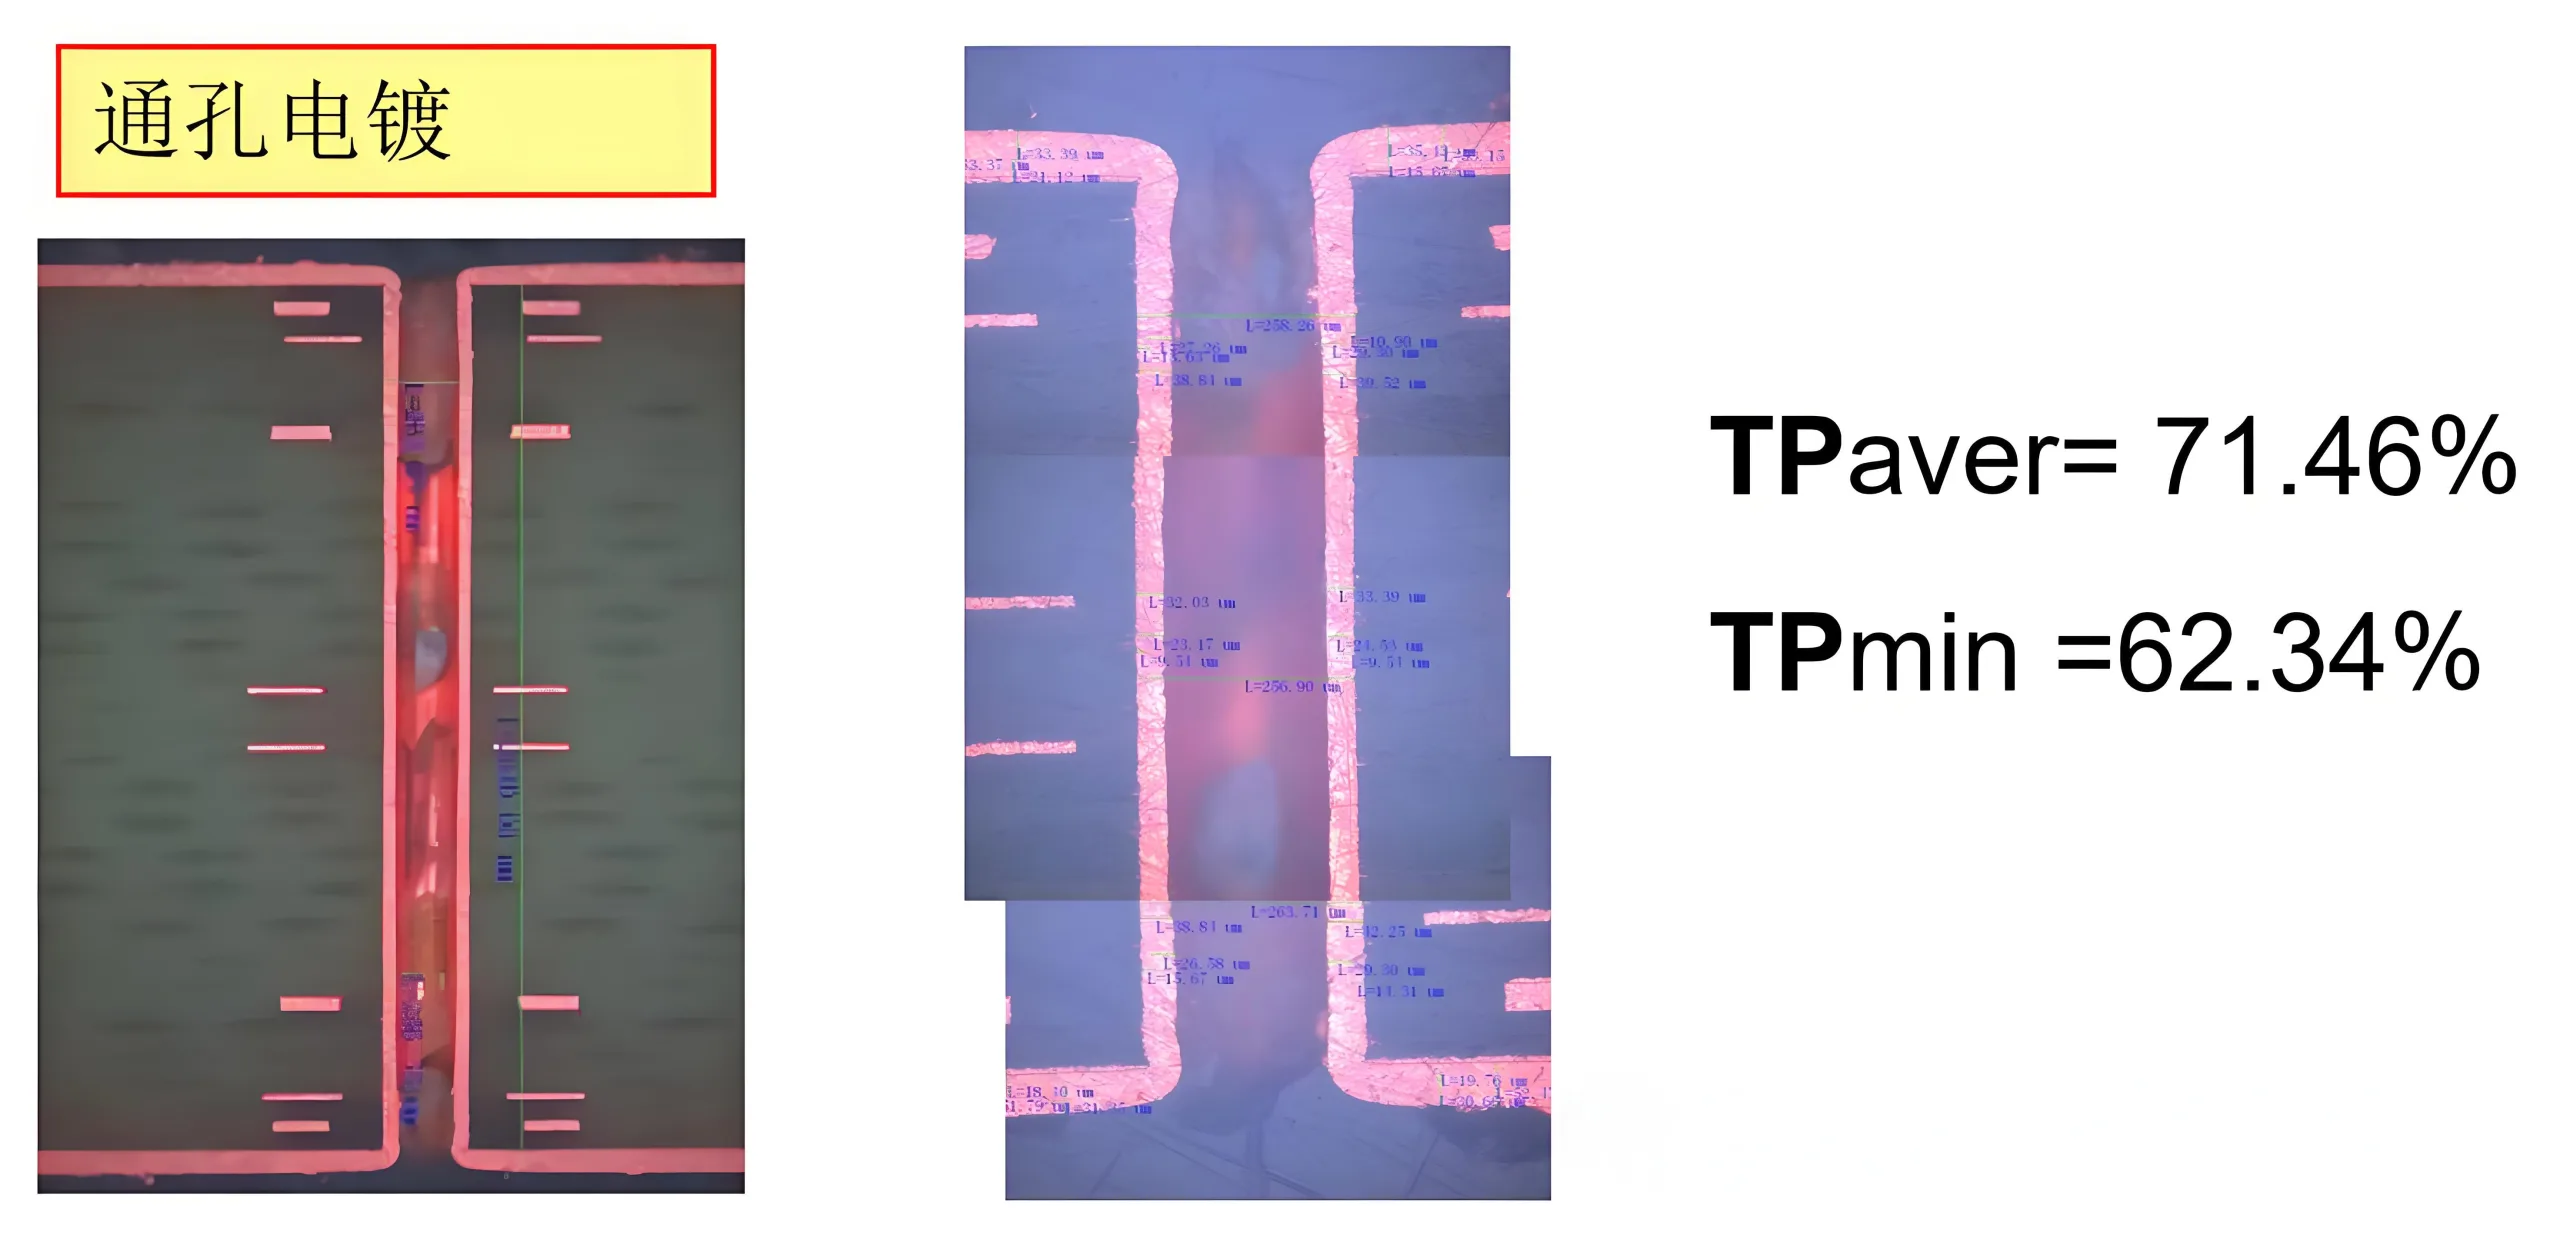
Placcatura di vie a foro passante con una base conduttiva prima della galvanica
Placcatura con foro cieco HDI
1) Spessore dielettrico 70um (1080pag), diametro del foro 0,1 mm: Buco cieco riempito
2) Spessore dielettrico 140um (2*1080pag), diametro del foro 0,2 mm: Spessore foro cieco 73,63um
Progettazione sperimentale e analisi dei risultati
Attraverso il confronto sperimentale, diversi rapporti acido-rame e additivi di placcatura mostrano effetti variabili sulla placcatura a foro passante e cieco. Per schede HDI con proporzioni elevate in cui coesistono fori passanti e ciechi, è necessario trovare un punto di equilibrio per risolvere i problemi relativi allo spessore del rame all'interno dei fori passanti e ai piedi di granchio nei fori ciechi. Tale spessore del rame superficiale lavorato tende ad essere più spesso, spesso necessitano di spazzolatura meccanica per soddisfare i requisiti di incisione dello strato esterno.
Nelle prove finali di rottura del rame, tutti e tre i lotti hanno mostrato miglioramenti, con il primo e il secondo lotti aventi 100% E 45% tassi di fallimento rispettivamente, soprattutto nella posizione del foro cieco da 0,2 mm (PP 1080*2) con tassi di fallimento di 70% E 60%, mentre il terzo lotto è passato completamente senza tali problemi, raggiungere a 100% tasso di superamento e dimostrazione di miglioramenti significativi.
Osservazioni conclusive
Questo miglioramento fornisce una soluzione efficace per il processo di galvanica delle schede HDI ad alto rapporto d'aspetto, ma è ancora necessaria l’ottimizzazione dei parametri per ottenere uno spessore superficiale del rame più sottile. Si spera che questo possa servire da prezioso riferimento per i colleghi, offrendo procedure di lavorazione più brevi e più gestibili per la produzione di schede HDI ad alto rapporto d'aspetto.