1.Forte calore ed esplosione della scheda senza piombo
Dal momento che il senza piombo, il detto comune è che il punto di fusione della lega per saldatura senza piombo è più alto, che causerà più danni alla scheda e ai componenti. Questa affermazione apparentemente vera e falsa in realtà è giusta solo a metà. Poiché la saldabilità della saldatura senza piombo (come il SAC 305 pasta saldante) è povero, accoppiato con la maggiore tensione superficiale (questo è, la forza di coesione è maggiore, Di 20% più grande di 63/37), la sua saldabilità di espansione verso l'esterno e verso l'alto non è più la stessa di quella di 63/37. Al fine di migliorare la qualità e l'affidabilità della saldatura senza piombo, è necessario prolungarne il tempo di reazione con il metallo base (La superficie della scheda PCB è in rame elettrolitico e nichel chimico), quindi non solo la temperatura operativa è costretta ad aumentare, ma anche il tempo di reazione necessario per formare IMC (Cu6Sn5 e NiSn4) deve essere esteso. In altre parole, il calore richiesto (Massa termica) ha superato da tempo quello della saldatura al piombo per essere corretti.
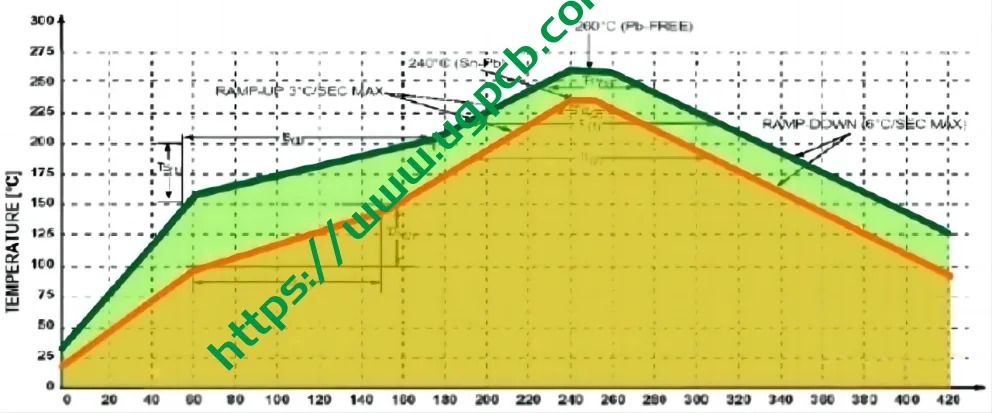
Questa figura mette a confronto i profili del riflusso del piombo e del riflusso senza piombo. La linea verde copre un'area più ampia (Calore), che è l'attuale curva SAC305. L'area più piccola (Calore) è il riflusso precedente della derivazione. Con la premessa di evitare l'esplosione del pannello causata da temperature eccessive e forte calore, la temperatura di picco del profilo di riflusso senza piombo non deve superare i 250 ℃. Per mantenere lo stesso calore senza danneggiare il PCB e i componenti, il tempo della temperatura di picco più bassa può essere esteso, questo è, la temperatura di picco piatta (240-245℃) può essere esteso a 10-25 secondi (a seconda delle dimensioni della tavola). Questo tipo di scelta tra una temperatura più bassa e un calore sicuro per evitare il calore pericoloso della temperatura di picco è ciò che dovrebbe fare una persona saggia. Questo tipo di prevenzione dei rischi sarà molto importante per la saldatura senza piombo.
Infatti, dal profilo di riflusso mostrato in Figura 1 Sopra, possiamo vedere che il tempo in cui la saldatura SMT senza piombo è superiore al punto di fusione (circa 217℃ per SAC305) riguarda 50 secondi (piccola tavola e parti semplici) A 90 secondi (tavola grande e parti complesse). Tale temperatura e calore hanno sicuramente superato la Tg delle varie tavole. Per la tavola assemblata che è stata collocata in un ambiente così caldo, è già diventato lo stato della gomma α2 (Fase elastica) con rigidità insufficiente e maggiore debolezza. Ovviamente, non ha la capacità di resistere ad alcuna forza di trazione esterna nella direzione Z.
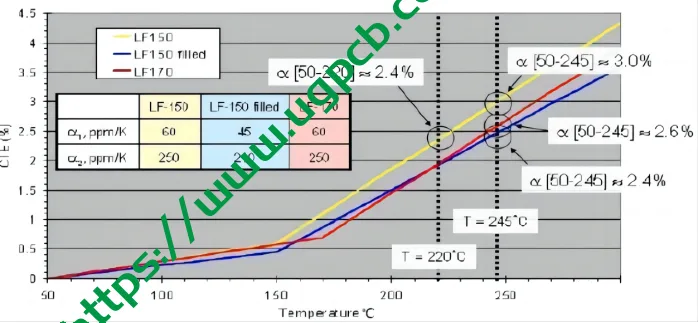
Questa cifra è stata pubblicata dal Sig. Wei Tianlun della Dow Chemical nel forum CPCA. Lo scopo principale è spiegare che lo Z-CTE di α2 è troppo grande, che è la ragione principale dell'esplosione del tabellone. Le curve disegnate dalle tre TMA hanno una pendenza minore all'estremità sinistra, che è lo stato del vetro α1, e le curve con una pendenza maggiore all'estremità destra sono entrate nello stato di gomma α2. Si noti che la linea blu di Tg150 e la linea rossa di Tg170 hanno lo stesso Z-CTE a 220℃ nel riflusso del piombo, e i rischi che devono affrontare sono simili. Tuttavia, nel riflusso senza piombo, lo Z-CTE della linea rossa della Tg alta è superiore a quello della linea blu della Tg inferiore, ciò significa che la possibilità che la linea rossa esploda è maggiore di quella della linea blu. Perciò, è noto che i pannelli ad alta Tg non sono necessariamente resistenti al forte calore.
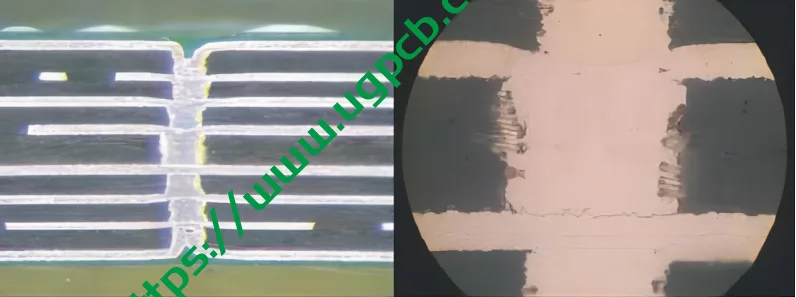
Queste due immagini sono presentate dalle ultime schede di telefonia mobile, che vengono utilizzati per sostituire i fori ciechi sovrapposti ELIC dei fori passanti PTH. L'immagine a sinistra mostra l'impilamento di precisione di 7 fori ciechi, affinché 8 strati di superfici in rame sono interconnessi. L'immagine a destra mostra che il metodo dettagliato inizia con una tavola a doppia faccia, questo è, prima incidendo una finestra di rame sulla sua lamina di rame su un solo lato, quindi bruciando un foro cieco con un laser e riempiendo il foro cieco con rame elettrolitico. Quindi utilizzare la pellicola per premere i due lati, e continuare a bruciare fori ciechi e placcatura in rame per completare più strati. Ripeti la procedura per completare la scheda del telefono cellulare con livello aggiunto. Tuttavia, sebbene questo metodo ELIC presenti molti vantaggi, è inevitabile che la saldatura senza piombo esploda facilmente senza l'aiuto dell'effetto rivetto a foro passante.
Solo per scheda FR-4, il suo coefficiente di dilatazione termica XY (Cte) è di circa 14-16 ppm/℃. Questa eccellente qualità di piccola espansione e contrazione è dovuta al rinforzo di bloccaggio del tessuto in fibra di vetro! Tuttavia, la dilatazione termica della scheda nella direzione Z non ha supporto. Fortunatamente, se sono presenti molti fori passanti sul PCB finito, il tasso di espansione termica del materiale in rame della parete del foro stesso è di 17 ppm/℃, e lo spessore del rame del buon foro passante (più di 1mil) e l'ottimo allungamento (Allungamento, questa parola è spesso sentita dalla gente comune come duttilità) raggiunge 20%, che presenterà anche un effetto di bloccaggio simile a un rivetto (Effetto rivetto), che aiuta a sopprimere l'espansione termica Z della scheda e a ridurre il rischio di scoppio. Come la tecnologia di placcatura in rame per riempire i buchi ciechi nelle attuali schede dei telefoni cellulari (ad esempio 3+2+3) matura, il metodo del foro cieco di impilamento casuale di strati (Ogni interconnessione di livello; ELIC) sta gradualmente sostituendo i fori passanti generali placcati. Da un lato, può ridurre i costi ed evitare la difficoltà di riempire i fori con la resina, e d'altra parte, può ridurre la perforazione della macchina e abbreviare il processo. Tuttavia, in assenza di effetto rivetto, è evidente che è particolarmente facile far esplodere il tabellone.
Da molte letterature più recenti e dagli spezzoni di tavole esplose realizzate recentemente dall'autore, dovrebbe essere il motivo principale della delaminazione e dell'esplosione: lo Z-CTE dello stato di gomma α2 della scheda è troppo grande! IPC-4101 ha adottato quattro nuovi regolamenti come soluzioni per i sei nuovi “può essere adatto per l'uso nella saldatura senza piombo” (i.e., le sei nuove tavole numerate /99, /101, /121, /124, /126 E /129), vale a dire: 1. Aggiunta di riempitivi inorganici (Riempitivi) alla resina 2. Specificare la soglia minima della temperatura di cracking termico Td (per esempio., /99 è 325 ℃) 3. Specificando il limite superiore di Z-CTE di α2 delle sei schede a 300 ppm/℃ 4. Specificare il tempo minimo di resistenza alla fessurazione termica, come il limite inferiore di TMA288 (T288) È 5 minuti, ecc. Tuttavia, anche se tutte e sei le specifiche delle schede commerciali soddisfano questi ultimi requisiti, non può garantire che il PCB non esploda durante il processo di rifusione dell'assemblaggio a valle. Ovviamente, coinvolge anche l'influenza del processo PCB stesso (come la risposta della gestione pressa e dei processi PTH e galvanica rame), la qualità e la qualità del forno di rifusione a valle e del profilo di rifusione (Profilo), e persino la differenza di CTE tra componenti e schede sotto forte calore. Quest'ultimo provoca la lacerazione della scheda debole da parte dei componenti, che non è ancora controllato dai produttori CCL o PCB.
2.La differenza tra autoesplosione e rottura dovuta a forza esterna
2.1 Cause e fenomeni di autoesplosione
Il motivo principale dell'esplosione di vari pannelli multistrato è che lo Z-CTE della resina stessa è troppo grande nello stato di gomma α2 a forte calore. Questo tipo di fessurazione nella direzione dello spessore deriverà da diverse modalità di guasto, come la scarsa affinità tra fibra di vetro e resina, scarsa adesione tra resina e film nero di lamina di rame, o insufficiente grado di polimerizzazione della resina stessa e autofessurazione. Con l'aiuto di molti altri fattori interni ed esterni, è quasi impossibile evitare completamente la saldatura senza piombo ed evitare l'esplosione della scheda. Esempi di tali fattori aggiuntivi sono i seguenti:
2.1.1. Aree di concentrazione del calore in cui molti PTH sono densamente concentrati in pannelli multistrato.
2.1. 2. Anche ampie superfici di rame senza PTH per facilitare il bloccaggio sono soggette a esplosione della scheda. Perché il CTE Z totale dell'espansione termica nella direzione Z del PCB, compresi α1 e α2, riguarda 3.5%, e il CTE della parete del foro di rame è 17 ppm/℃, e quando lo spessore del rame supera 1 mil e l'allungamento può raggiungere 20%, la parete in rame del PTH dovrebbe avere un effetto rivetto antiesplosione.
2.1.3. La nuova scheda per telefoni cellulari HDI di interconnessione a livello arbitrario (ELIC) non ha più il PTH ortodosso, ma utilizza invece più fori ciechi impilati riempiti di rame. Questo pannello multistrato senza rivetti è inoltre soggetto a esplosioni.
2.1.4. I pannelli multistrato sono soggetti a impatti meccanici esterni, in modo che anche le aree danneggiate della struttura siano soggette a esplosione a bordo, come il taglio a V grezzo o la punzonatura.
2.1.5. Per quanto riguarda la scarsa qualità dei clienti dell'assemblaggio a valle’ forno a rifusione, il metodo di misurazione improprio e la cattiva gestione del profilo di riflusso senza piombo (Profilo), ecc., può anche causare alcune esplosioni della scheda. Per esempio: la velocità di riscaldamento (detta anche pendenza) all'inizio della curva di riflusso è troppo veloce, causando il surriscaldamento della superficie del PCB mentre la scheda non ha avuto il tempo di riscaldarsi. Sotto la forza di taglio di un'espansione termica irregolare, le parti più deboli della struttura sono soggette a formazione di vesciche. La pendenza di questa sezione di riscaldamento (Rampa) deve essere regolato entro un intervallo di 1℃-3℃/sec in base alle dimensioni della scheda e al numero di parti.
2.1.6. Un buon forno a rifusione dovrebbe mantenere la differenza di temperatura della scheda PCB entro 5°C, e la differenza di temperatura della zona di attesa del forno vuoto (che può essere misurata utilizzando una piastra di alluminio o un'apposita piastra di misurazione della temperatura con termometro) non deve superare i 2°C. E la tavola rettangolare dovrebbe adottare la modalità di camminata orizzontale per ridurre la differenza di temperatura tra la tavola anteriore e quella posteriore. In questo modo, il calo di calore della superficie del pannello e l'esplosione del pannello possono essere ridotti.
2.1. 7. Per schede di grande spessore o componenti con più BGA, è consigliabile utilizzare una curva di riflusso più lunga con sella (150℃-190℃) cercare di ottenere una temperatura uniforme su tutta la superficie della tavola e all'interno e all'esterno del corpo della tavola (si noti che la resina e la fibra di vetro sono entrambi cattivi conduttori) per ridurre l'esplosione. Anche la pendenza prima del picco di temperatura dovrebbe essere controllata a circa 1-3 ℃/sec a seconda delle dimensioni della tavola. La temperatura di picco del pannello dell'assemblea generale non deve superare i 245 ℃. Per tavole di grandi dimensioni che richiedono più calore, la temperatura di picco può essere estesa, questo è, il profilo piatto, e il tempo di temperatura di picco può essere esteso a 20 secondi, in modo che il cattivo calore nella pericolosa area ad alta temperatura (superiore a 250 ℃) può essere evitato.
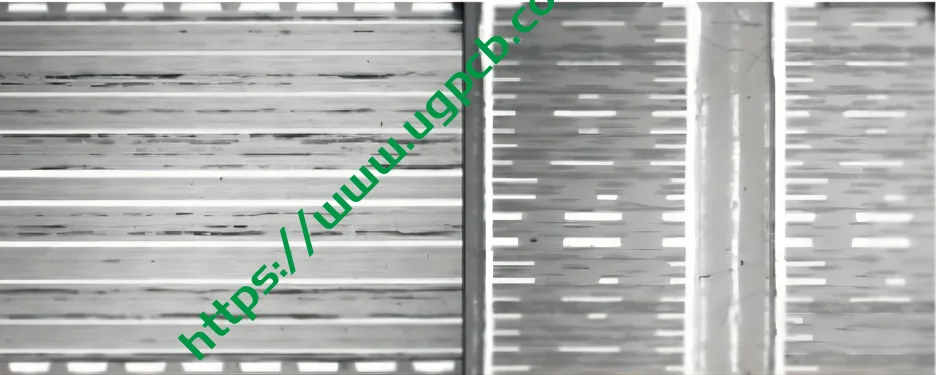
L'immagine a sinistra mostra l'ampia superficie interna in rame della pila di schede a 12 strati. Il forte calore della saldatura senza piombo provoca spesso microfessure multiple tra gli strati interni. Generalmente, purché non vi siano bolle o delaminazioni dello strato esterno del pannello multistrato, le microfessure tra i numerosi strati interni non saranno mai note, ma l'affidabilità (come il CAF) è inevitabilmente pieno di preoccupazioni. L'immagine a destra mostra una tavola a 22 strati molto più alta. Grazie all'eccellente parete in rame a foro passante con spessore sufficiente (più di 1mil) e buon allungamento (più di 20%), la mancanza di microfessure nel pannello è stata notevolmente ridotta grazie alla collaborazione dell'effetto rivetto. Tuttavia, una volta che è una spessa tavola multistrato di rame, è un'altra questione!
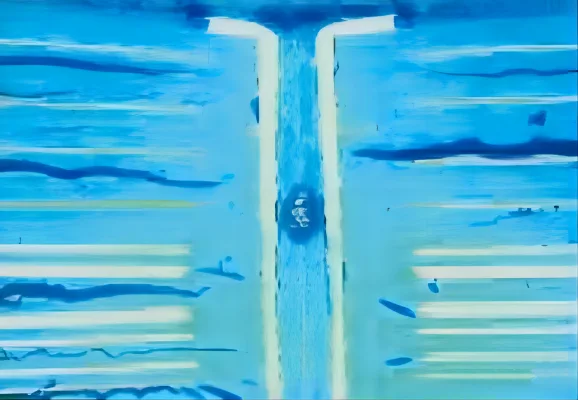
Anche con l'effetto rivetto di PTH di buona qualità, quando lo Z-CTE della scheda α2 è troppo grande, dopo molteplici riflussi di profili errati a valle, il pannello multistrato o il pannello multistrato in rame spesso non possono ancora sfuggire al destino di esplosioni e microfessure. Per la rifusione senza piombo di pannelli di grandi dimensioni spessi e multistrato, la scheda dovrebbe avere una Tg alta (i pannelli commerciali generali possono avere una Tg media con una migliore tenacità). L'indurimento PN e l'aggiunta di riempitivo sono la strada giusta per ottenere un prodotto senza piombo.
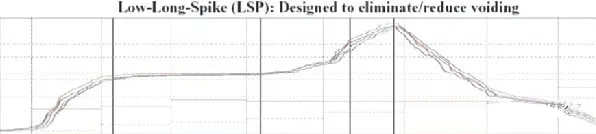
Si tratta di un profilo a sella lungo simile al profilo di riflusso principale per schede di grandi dimensioni con più BGA. Lo scopo della sella lunga è quello di rendere la superficie e l'interno della tavola quanto più uniformi possibile, e per consentire al fondo di più BGA di ottenere abbastanza calore prima di iniziare a salire fino alla temperatura di picco del forte calore, in modo da ridurre l'esplosione della scheda e la saldatura a freddo delle sfere all'interno del BGA. Sebbene la temperatura del profilo di rifusione senza piombo sia più elevata, il principio del trasferimento di calore rimane invariato.
2.2 Pad Cratere della tavola causato da una trazione obliqua
Quelli sopra riportati sono tutti vari fenomeni di scoppio causati dall'espansione Z della scheda stessa durante il forte calore. Tuttavia, durante la saldatura di assemblaggio, quando la dilatazione termica dei componenti nell'X, La direzione Y o Z è troppo diversa da quella della scheda PCB, anche la resina del pannello ammorbidita, simile alla gomma, può essere sollevata dai componenti (componenti) insieme al tampone di rame e al substrato inferiore. Questa trazione obliqua è completamente diversa dalla rottura orizzontale della tavola, ed è specificamente chiamato Pad Crater. Per esempio, le sfere di saldatura senza piombo con maggiore rigidità di BGA e i condensatori ceramici più grandi con maggiore rigidità spesso sollevano il pad di rame e il substrato di resina inferiore durante la saldatura senza piombo. Le sfere di saldatura senza piombo con rigidità più debole e punto di fusione più basso saranno spesso allungate e deformate per eliminare lo stress quando tirate in condizioni di forte calore; come per le sfere saldanti senza piombo con maggiore rigidità (i.e., modulo maggiore), il cuscinetto di rame e il substrato sottostante verranno spesso uniti quando le sfere d'angolo BGA non sono facili da allungare. Infatti, se tali substrati fessurati tirati obliquamente non hanno causato la rottura del filo, le loro crepe galleggianti locali non saranno mai conosciute e raramente causeranno disastri. Proprio come le varie microfessurazioni all'interno della scheda multistrato dopo la saldatura, se non hanno staccato la parete di rame del foro passante, non saranno mai considerati difetti di qualità. Tuttavia, una volta che il filo o il foro si sono rotti, è destinato a rappresentare un grosso problema.
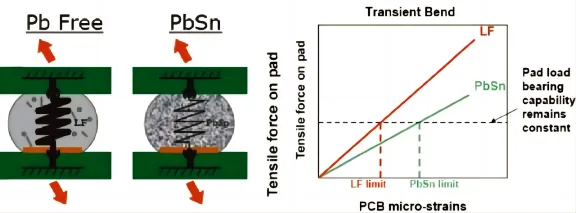
Dal diagramma di sinistra, possiamo vedere che la palla senza piombo è molto rigida, mentre il piede a sfera in piombo è relativamente morbido. Perciò, una volta sottoposto a una forza esterna (stress termico o stress meccanico), la sfera di saldatura rigida trasferirà direttamente lo stress al giunto di saldatura della scheda portante BGA superiore, causando così molte lesioni interne che non possono essere rilevate dai test elettrici. Il diagramma a destra mostra il confronto del modulo di Young (o modulo) composto da stress e deformazione tra senza piombo e contenente piombo. Quando la palla senza piombo ha uno stampo più grande (i.e., una pendenza maggiore o una rigidità maggiore), la sua deformazione è ovviamente insufficiente quando sottoposto ad un certo impatto di forza esterna. Tuttavia, la palla di piombo ha una deformazione notevolmente maggiore a causa della sua minore pendenza (meno rigidità e più flessibilità). In altre parole, quando sottoposto a forza esterna, la sfera di piombo che si deforma facilmente può assorbire l'impatto e ridurre il guasto del giunto di saldatura.
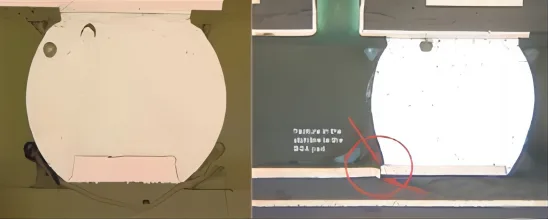
A sinistra è il PadCrater presentato nella forza di riflusso della pallina senza piombo. Poiché non viene causato alcun circuito, non verrà mai rilevato dai test elettrici. Tuttavia, quando la crepa si è aperta ed è apparso un sentiero, CAF avrà l'opportunità di danneggiare il prodotto. Le crepe a destra hanno spezzato i fili, quindi non possono sfuggire alla legge.
Guasto del giunto di saldatura BGA e crepe nelle pastiglie
A causa del forte calore della saldatura senza piombo, la resina del pannello è già in uno stato di gomma debole di α2. Inoltre, il CTE del chip di silicio sulla parte superiore del portapacchi BGA è di soli 3-4 Pppm/℃, e il CTE del supporto stesso XY raggiunge 15 ppm/℃ durante il forte calore. La differenza tra i due costringerà il vettore BGA a deformarsi in modo concavo (Deformazione concava). Perciò, la forza di trazione verso l'alto sui quattro angoli di questo BGA porta spesso a diversi disastri, questo è, diverse modalità di guasto (Modalità di fallimento) sarà presentato in tiro verticale:
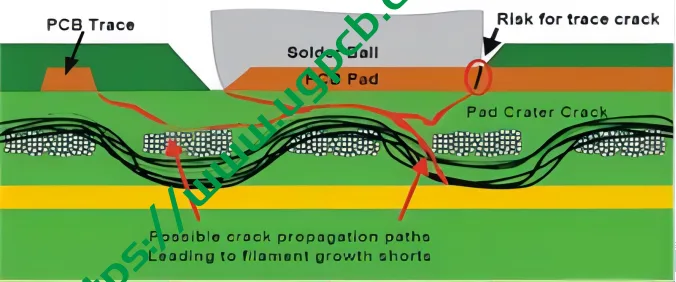
Le fessurazioni provocate da tirature verticali o oblique a forte calore si presentano per lo più lungo l'interfaccia tra il tessuto in fibra di vetro e la resina o il suo andamento. Ciò sarà correlato al trattamento Silence sulla superficie del tessuto in fibra di vetro o allo spessore del ButterCoat. (Le tre immagini sopra e 12.13 le immagini sono tratte dal forum tenuto da IPC/CPCA a Shenzhen)
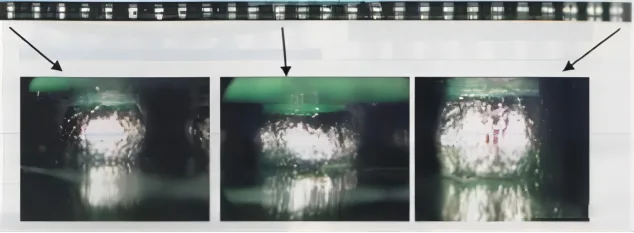
Durante il forte calore del riflusso senza piombo di grandi BGA, il substrato (Il CTE del substrato in XY è di circa 14-15 ppm/℃) mostrerà un fenomeno concavo dovuto al piccolo CTE del chip di silicio (3-4ppm/℃). In questo momento, le sfere di saldatura al piombo sulla linea esterna verranno tirate per eliminare la loro sollecitazione, e le palline senza piombo sono più rigide e soggette al rischio di rompersi la testa o i piedi (si noti che questa immagine mostra l'aspetto dopo il ripristino a temperatura ambiente).
3.1.Se la pellicola superficiale del cuscinetto del cuscinetto a sfere del substrato è placcata in nichel-oro elettrolitico, è facile che i giunti di saldatura sulla parte superiore dei piedini a sfera si rompano e si rompano quando l'oro è fragile.
3.2.A causa dello strato di ossido sulla superficie della sfera di saldatura più spesso, in modo che il flusso non pulito della pasta saldante sul pad PCB non possa essere rimosso efficacemente, la pasta saldante non può essere completamente guarita con la sfera saldante, e l'effetto cuscino (Testa sul cuscino) accadrà facilmente. Questo stato anomalo di apparentemente vicini ma in realtà separati non resisterà certamente a nessuna forza esterna e si separerà facilmente dal centro.
3.3. Una volta utilizzato il trattamento superficiale ENIG sul cuscinetto a sfera del PCB a causa dell'ignoranza, non solo il pad nero (BlackPad) ricchi di fosforo e ossido di nichel si verificano due volte nella saldatura senza piombo, ma anche l'AuSn4 formato dallo strato d'oro ad immersione non può essere lontano dall'interfaccia, con conseguente infragilimento dell’oro (Infragilimento dell'oro), che potrebbe anche causare il guasto dei perni rotti.
3.4.Per PCB senza piombo con CSP a passo fine da saldare, quando il passo del centro del cuscinetto sferico si avvicina a 0,5 mm o addirittura a 0,4 mm, il diametro del pad del PCB è solo di circa 10mil o 8mil. Per saldature senza piombo con elevata tensione superficiale, una superficie del pad così piccola dovrebbe essere unita anche al lato del pad oltre all'area saldabile della superficie del pad. Tuttavia, gli ignoranti progettisti a monte sono totalmente ignari del senza piombo e continuano a utilizzare la vernice verde obsoleta sul tampone (SM al Pad) metodo, che indebolisce notevolmente la resistenza del giunto di saldatura del cuscinetto a sfera del PCB. Una volta che il PCB, soprattutto la scheda del cellulare, incontra un cliente così ignorante e ridicolo, le ripetute rivendicazioni dopo il piede rotto per insufficienza di forze non sono un risentimento che si possa ingoiare ammettendo la sfortuna.
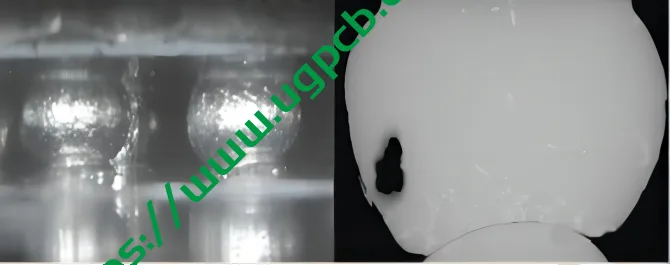
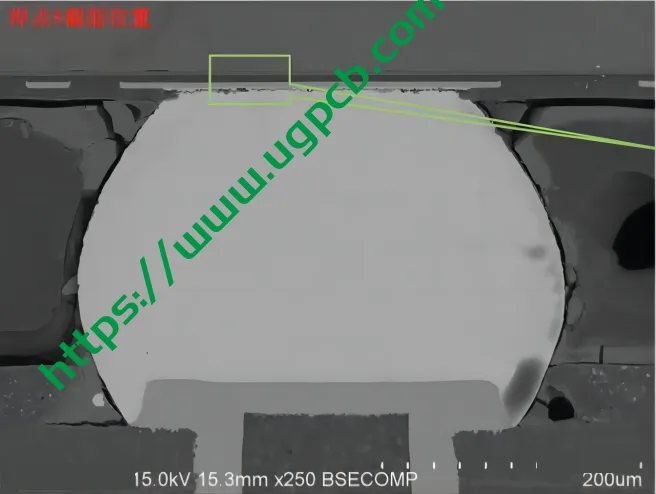
L'immagine a sinistra mostra l'aspetto del giunto di saldatura della base sferica sul PCB dopo il riflusso senza piombo di un BGA di grandi dimensioni attraverso un endoscopio. Chiunque abbia un occhio attento può vedere che la pasta saldante e la sfera saldante non sono state fuse tra loro, che si chiama effetto cuscino. Uno dei motivi è che la curva di riflusso è scarsa e il calore della sfera interna è insufficiente, che è una tipica saldatura a freddo (CodlSaldatura); il secondo motivo è che la superficie della sfera saldante è stata gravemente ossidata, e l'attività del flusso non pulito nella pasta saldante è debole, quindi l'ossido non può essere rimosso e si forma una saldatura a freddo. Questa scarsa affidabilità non verrà mai rilevata dai test elettrici ed è più probabile che venga interrotta da forze esterne.
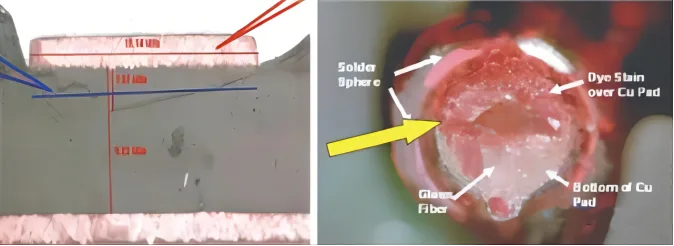
L'immagine a sinistra mostra la rottura del nocciolo avvenuta a causa del forte caldo, ma dopo il raffreddamento, il substrato si restringe al suo stato originale, ma c'è una crepa che non può essere sanata. L'immagine a destra mostra il substrato attaccato al tampone di rame dopo il test dell'inchiostro rosso, che è la prova più evidente della rottura del pozzo.
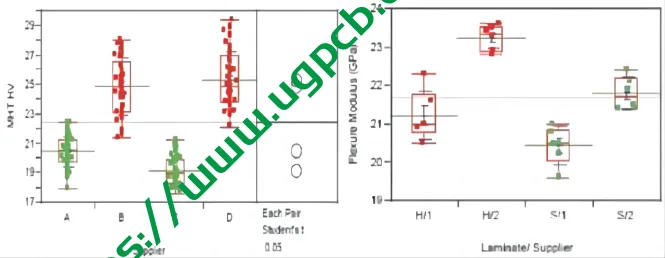
I fornitori A e C verdi nell'immagine a sinistra hanno una microdurezza inferiore della resina del pannello, quindi non c'è fessurazione. I fornitori rossi B e D hanno utilizzato pannelli con una resina di microdurezza più elevata, che presentava crepe. I pannelli dei fornitori H/I e H/2 a destra avevano una Tg più alta, e si erano verificate crepe in condizioni di rigidità a modulo elevato. Per quanto riguarda le schede dei fornitori S/1 e S/2, che erano tipici FR-4 con bassa Tg, non si sono verificate crepe.
3.5.Fortunatamente, BGA non presentava i guasti sopra menzionati nella saldatura senza piombo. Le sfere di saldatura senza piombo con rigidità più evidente e maggiore durezza, quando il trasportatore viene tirato verso l'alto da un forte calore, trasmetterà direttamente la forza alla parte superiore e inferiore dei perni sferici, causando la rottura della testa e dei perni, ed è anche possibile estrarre la resina nella parte inferiore del pad PCB e romperla obliquamente. Infatti, il metodo di prova dell'inchiostro rosso (Tintura e leva) può essere utilizzato successivamente per determinare se tali tavole presentano crepe.
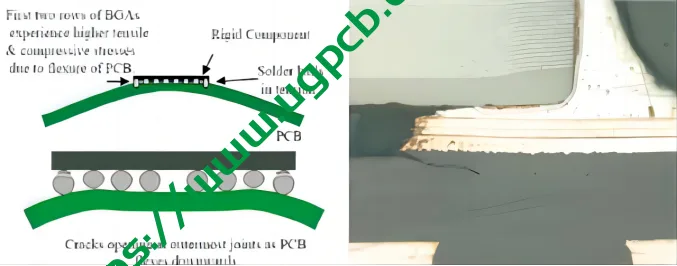
L'immagine a sinistra mostra che la temperatura dell'aria superiore del riflusso senza piombo è di 50 ℃ superiore alla temperatura dell'aria inferiore, ciò causerà il rigonfiamento del PCB e causerà anche l'allungamento e lo strappo dello stress degli angoli BGA. L'immagine a destra mostra che sulla scheda è montato un condensatore più grande, il suo CTE è molto diverso dal CTE del PCB, e quando la tavola α2 diventa morbida, la sua sollecitazione di trazione provoca spesso la parziale lacerazione obliqua della tavola.
4.Azioni di miglioramento
La nuova definizione di “cratere del cuscinetto” è stato proposto per la prima volta da Gary Shade dell'Intel Forum a marzo 2006. Dopo, Gary Long di Intel lo ha affermato nuovamente al Forum IPC/CPCA tenutosi a Shenzhen in ottobre 2006. L'industria ha organizzato unità di ricerca congiunte, compresi i noti produttori IT Intel, Cisco, Jabil, Sole, IBM, Foxconn, Dell, Lenovo, Merix, Mela, Isola, Celestica, maniglia, e Giorni. Gli obiettivi di lavoro di questo gruppo di lavoro saranno:
4.1Come rilevare il cratere del pad che si è verificato?
4.2. Come prevedere il cratere del pad che potrebbe verificarsi?4. 3. Imposta le specifiche di accettazione per il cratere del pad.
4.4. Come provare a trovare la possibile causa del cratere del pad dagli indicatori di qualità del pannello di base (Tg, Td, PealStrength, ecc.).
Per quanto riguarda i metodi pratici di miglioramento attualmente realizzabili, ce ne sono circa:
4.1.1. Rimuovere i tre perni a sfera ai quattro angoli del BGA grande, o sistemare perni a sfera finti e cuscinetti finti non funzionanti.
4.2.2. I prodotti di fascia alta possono riempire il riempimento insufficiente nella parte inferiore del BGA.
4.3.3. Piccoli BGA o CSP possono applicare la colla per angoli (Colla per angoli o per coni) sui bordi esterni dei quattro angoli.
4.4.4. Per i cuscinetti a sfera ai quattro angoli di BGA, utilizzare il metodo della vernice verde (SolderMaskDefinedLand) per rafforzare la forza di fissaggio dei cuscinetti sulla superficie della tavola.
4.4.5. Aumentare il diametro di 1 O 3 pad (anche quelli non funzionali) ai quattro angoli per avere una migliore presa in caso di forte caldo.