

Na engenharia de confiabilidade de produtos eletrônicos, dois modos de falha de revestimento espreitam como assassinos invisíveis. Eles se escondem nos detalhes microscópicos de PCB (Placas de circuito impresso) e Pcbas (Conjuntos de placas de circuito impresso), esperando para causar falhas catastróficas. Esses modos são bigodes de estanho e corrosão rasteira. Da perda de um $250 milhões de satélites de comunicações ao falso acionamento de alarmes de usinas nucleares, numerosos estudos de caso de engenharia provam uma verdade: a confiabilidade do revestimento é a base inegociável para a operação estável de produtos eletrônicos a longo prazo. Este artigo fornece uma análise técnica profunda para Projeto de PCB, fabricação, e engenheiros de confiabilidade. Abrange mecanismos de falha, estudos de caso clássicos, fatores de influência, e medidas de mitigação.
1. Bigodes de lata: Condutor “Cabelos” com diâmetros de mícron e riscos de quilômetros de extensão
1.1 Definição e características
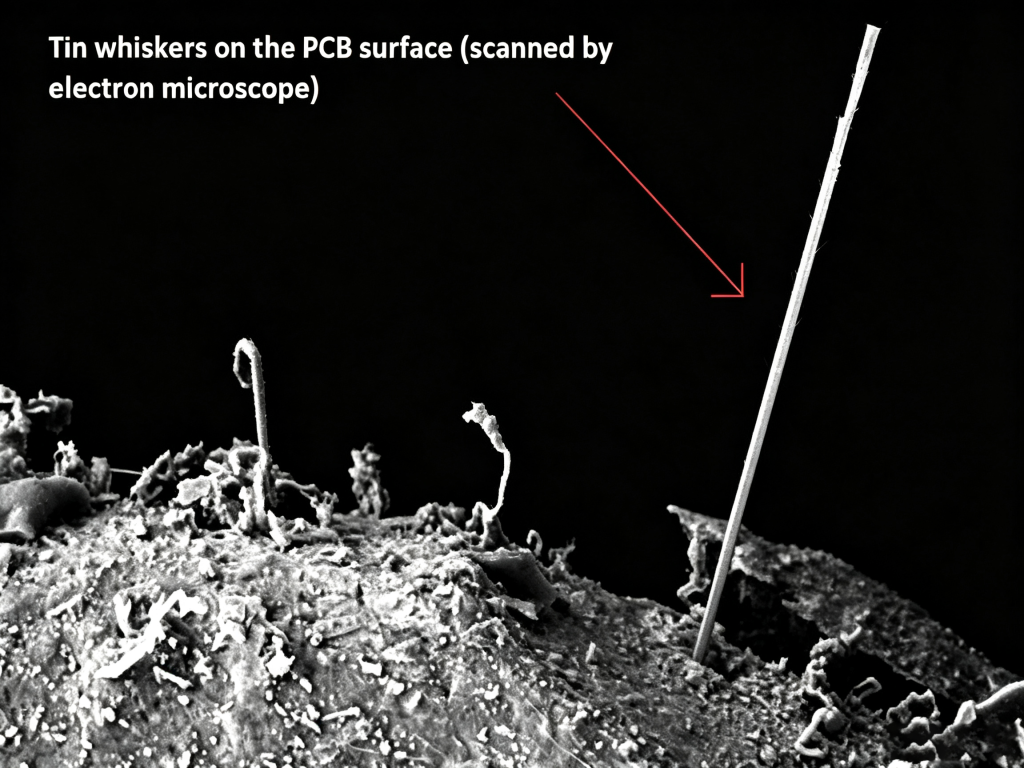
Bigodes de estanho estão bem, saliências de estanho de cristal único em forma de agulha. Eles crescem espontaneamente na superfície de estanho puro ou ligas de estanho.. Seus diâmetros normalmente variam de 1 para 10 μm, tornando-os invisíveis a olho nu. No entanto, seus comprimentos podem atingir vários milímetros. Em casos extremos, eles podem crescer além25 milímetros. Quando um bigode se torna longo o suficiente para conectar condutores adjacentes em uma PCB - como blocos, pinos, ou vestígios - pode causarcurtos-circuitos de baixa impedância ou descargas de arco. O perigo é especialmente grave em ambientes de baixa pressão de aplicações aeroespaciais.
1.2 Estudos de caso clássicos de engenharia: Do caça F-15 à galáxia 4 Satélite
O poder destrutivo dos bigodes de estanho não é exagero. A NASA há muito rastreia e documenta vários incidentes de falhas graves causados por bigodes de estanho:
- 1986, NÓS. Caça F-15 da Força Aérea: O equipamento de radar experimentou falhas intermitentes. A vibração na cabine fez com que os bigodes de estanho mudassem de posição continuamente. Isso fez com que os curtos-circuitos viessem e desaparecessem, aumentando muito a dificuldade de localização de falhas.
- 1987 apresentar, Usinas Nucleares: Pelo menos Sete paralisações de usinas nucleares foram atribuídas a saídas de sinal falso de circuitos de sistema de alarme causados por bigodes de estanho. Esses sinais falsos levaram os sistemas a avaliar incorretamente o status do reator.
- 1998, Galáxia PanAmSat 4 Satélite de Comunicações: Este é um dos casos de falha mais famosos da indústria. A Galáxia 4 satélite, valor $250 milhão e atendendo dezenas de milhões de usuários na América do Norte, foi perdido permanentemente devido à falha de seu processador principal. As investigações confirmaram que o culpado era um curto elétrico causado por bigodes de estanho. As estatísticas mostram que a partir 1998 até o presente, bigodes de estanho causaram um total cumulativo de 11 falhas no sistema de controle em satélites comerciais em órbita. Quatro satélites foram perdidos completamente.
- 2006, Ônibus espacial: Durante testes de motor, o sistema informou falsa falha do motor sinais devido a bigodes de estanho. Isso quase desencadeou uma manobra de desvio orbital.
1.3 Mecanismos de crescimento e estratégias de mitigação
A principal força motriz por trás do crescimento do bigode de estanho étensão residual compressiva dentro da camada de revestimento. Esse estresse pode ter origem em várias fontes: o crescimento desigual de compostos intermetálicos Cu-Sn (como Cu₆Sn₅) na interface, desequilíbrios químicos do banho, forças externas mecânicas, ou incompatibilidades de ciclo térmico.
Com base neste entendimento, a indústria desenvolveu um conjunto maduro deestratégias de mitigação. Esses métodos são incorporados em padrões internacionais, comoJEDEC JESD201 (Requisitos de aceitação ambiental) eJEDEC/IPC JP002 (Teoria do Whisker e Diretrizes de Práticas de Mitigação):
- Liga: Adicionando elementos como Pb (liderar) ao estanhamento é um método comprovado e validado pela NASA. Depois de confirmar os riscos da estanhagem pura, A NASA exige explicitamente a adição de uma pequena quantidade de chumbo às placas de estanho em componentes críticos.
- Barreira Subcamada: Depositando um Em (níquel) camada na estrutura de chumbo de cobre como uma barreira de difusão evita efetivamente a rápida formação de compostos intermetálicos Cu-Sn. Isso alivia o estresse compressivo e inibe o crescimento dos bigodes à temperatura ambiente.
- Química do Banho e Tratamento Térmico: O monitoramento rigoroso dos aditivos durante o processo de estanhagem evita o estresse causado pelos desequilíbrios do banho. Adicionalmente, um 150°C o cozimento em alta temperatura libera efetivamente o estresse interno no revestimento, alterando a cinética do crescimento do bigode.
2. Corrosão Rastejante: O preto que se espalha silenciosamente “Praga”
Se os bigodes de estanho são instantâneos “assassinos de curto-circuito,” então a corrosão rasteira é lenta, mas mortal “peste negra.”
2.1 Definição e Mecanismo
A corrosão rasteira refere-se especificamente à reação desuperfícies expostas de Cu com ambientes contendo enxofre (H₂S, SO₂, enxofre elementar, etc.). Essa reação gerasulfetos de cobre preto (como Cu₂S). Esses produtos de corrosão possuemmobilidade superficial extremamente alta. Impulsionado por gradientes de concentração, eles continuamentemigrar e rastejar em toda a superfície da máscara de solda PCB, formando estruturas semelhantes a teias.
Este processo segue odissolução/difusão/deposição mecanismo:
- Os óxidos de cobre são insolúveis em água, mas sulfetos e cloretos de cobre são solúveis em água. Eles se difundem rapidamente com a ajuda da umidade (um filme de água).
- Os sulfetos de cobre têm propriedades de semicondutores. A sua resistência de isolamento pode cair drasticamente 10 MΩ para 1 Oh à medida que as concentrações se acumulam. Isso eventualmente leva a curtos-circuitos entre blocos ou vias adjacentes.
2.2 Principais fatores de influência e dados confiáveis
(1) Umidade: Um acelerador exponencial
A umidade é o fator acelerador mais crítico para a corrosão progressiva. Pesquisa porPing Zhao e colegas mostra que a taxa de corrosão progressiva tem umrelação exponencial com umidade.Craig Hillman e sua equipe descobriram em experimentos com fluxo misto de gases que a taxa de corrosão aumenta em ummoda parabólica à medida que a umidade relativa aumenta. Para cobre, quando a umidade relativa aumenta de 60% RH isso 80% RH, a taxa de corrosão aumenta por um fator de 3.6.
(2) Gases Corrosivos: Assassinos Ambientais Ignorados
Gases corrosivos na atmosfera fornecem a base material para a corrosão progressiva. Baseado em 1.5 anos monitorando dados de grandes computadores em seis EUA. instalações e dados de teste de exposição de 6 meses de Tóquio, Japão, os principais gases poluentes e seus limites de concentração permitidos são os seguintes:
| Gás Poluente | Concentração interna (μg/m³) | Taxa de acumulação (μg/m²) | Concentração Permitida (μg/m³) | Materiais primários afetados |
|---|---|---|---|---|
| SO₂ | 1~40 | 5.2~16,2 | 71 | Todos os metais, especialmente banhado a Ni |
| NÃO₂ | 3~60 | 28.7~58,7 | 82 | Cu, Ligas de Cu |
| H₂S | 0.2~1 | 0.04~0,24 | 3 | Ag, Cu |
| HCl | 0.08~0,3 | 1.5~4,7 | 3 | Quase todos os metais |
| Cl₂ | 0.004~0,015 | - | 0.4 | Cu |
(Fonte de dados: NÓS. 6-monitoramento interno do local e testes de exposição em Tóquio)
(3) Substrato PCB e acabamento superficial: A seleção de materiais determina o destino
Diferentes substratos e acabamentos superficiais apresentam diferenças significativas na resistência à corrosão rasteira:
- Comparação de substrato (Estudo Conrado, atmosfera seca/úmida de H₂S): Latão apresenta a melhor resistência à corrosão rasteira, enquanto CuNi executa o pior.
- Comparação de acabamento de superfície (avaliação conjunta da Alcatel-Lucent, Dell, e outros): Sangrar (Nivelamento de solda com ar quente) e Eu-Sn (Lata de imersão) mostrar o melhor Resistência à corrosão. OSP (Conservador de solda orgânica) e CONCORDAR (Ouro de imersão em níquel eletrolítico) mostrar moderado desempenho. Estou-Ag (Prata de imersão) mostra o mais pobre Resistência à corrosão.
2.3 Morfologias típicas de falhas
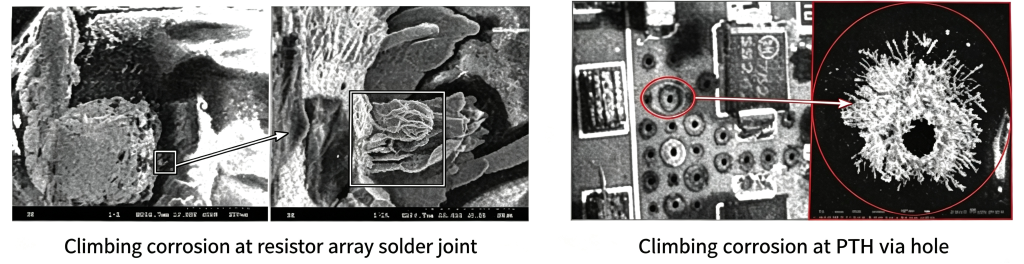
Na análise prática de falhas, a corrosão rasteira geralmente apresenta duas morfologias típicas:
- Corrosão da junta de solda da rede de resistores: Produtos pretos de corrosão por sulfeto espalhados pelas juntas de solda, eventualmente causando curtos-circuitos entre juntas adjacentes.
- PTH (Orifício passante banhado) Corrosão: A superfície de cobre dentro do furo passante revestido sofre sulfetação. Os produtos de corrosão migram ao longo da parede do furo, comprometendo gravemente a confiabilidade da conexão elétrica da via.
3. Prevenção e Detecção: Construindo uma linha de defesa PCB/PCBA confiável
3.1 Medidas de Prevenção
- Otimização de Materiais: Priorize acabamentos superficiais com forte resistência à corrosão progressiva, como HASL ou Im-Sn. Para produtos de alta confiabilidade, considerar CONCORDAR combinado com processos de enchimento via.
- Controle ambiental: Controle rigorosamente a concentração de gases corrosivos no ambiente operacional. Manter Concentração de H₂S abaixo 3 μg/m³ e umidade relativa abaixo 60% RH.
- Mitigação de bigodes de estanho: Deposite um Camada de barreira de Ni em fios de cobre, ou usar Revestimentos de liga de estanho contendo Pb. Implementar rigorosamente os testes de ciclos de temperatura (-55/85°C, 3000 ciclos) especificado em JEDEC JESD201 para avaliação de risco de bigode de estanho.
- Revestimento Conformal: Aplique um revestimento isolante na superfície do PCBA para isolá-lo fisicamente de gases corrosivos.
3.2 Métodos de detecção
| Método de detecção | Cenário de aplicação |
|---|---|
| SEM/EDS | Observe a micromorfologia e a composição elementar dos bigodes e dos produtos de corrosão |
| Cromatografia Iônica (CI) | Detecte contaminantes iônicos corrosivos remanescentes na superfície da PCB |
| Inspeção de Raios X | Detecte de forma não destrutiva defeitos estruturais internos em vias PTH |
| Seccionamento Metalográfico | Apresentar visualmente os caminhos de migração e a profundidade dos produtos de corrosão |
Para aquisição de PCB/PCBA em massa e requisitos personalizados, recomendamos selecionar um Fornecedor de placas de circuito impresso com capacidades de certificação para IEC 62483 (Teste de aceitação ambiental do Tin Whisker) e ASTM B845 (Teste de corrosão de gás de fluxo misto). Para obter um profissional citar ou para consultar soluções PCB/PCBA de alta confiabilidade, entre em contato com nossa equipe técnica. Estamos prontos para ajudá-lo comprar os produtos certos para sua aplicação.
Declaração de fonte de dados
Os dados e estudos de caso citados neste artigo são provenientes principalmente das seguintes organizações e padrões autorizados:
- NASA (Administração Nacional de Aeronáutica e Espaço) Relatórios de casos de falha de bigode de lata
- JEDEC Padrão JESD201A - Requisitos de aceitação ambiental para suscetibilidade aos bigodes de estanho de acabamentos de superfície de estanho e ligas de estanho
- JEDEC/IPC Padrão Conjunto JP002 - Teoria atual dos bigodes de estanho e diretrizes de práticas de mitigação
- JEDEC Método de teste JESD22-A121A - Método de teste para medir o crescimento do bigode em acabamentos de superfície de estanho e liga de estanho
- IEC 62483 - Requisitos de aceitação ambiental para suscetibilidade ao whisker de estanho de acabamentos superficiais de estanho e ligas de estanho em dispositivos semicondutores
- ASTM B845 - Guia padrão para gás de fluxo misto (MFG) Testes para Contatos Elétricos
- iNEMI (Iniciativa Internacional de Fabricação de Eletrônicos) Relatórios do projeto de pesquisa Tin Whisker e relatórios de pesquisa sobre corrosão rastejante
- NÓS. 6-dados de monitoramento ambiental interno do local e Tóquio, Dados de teste de exposição no Japão
