

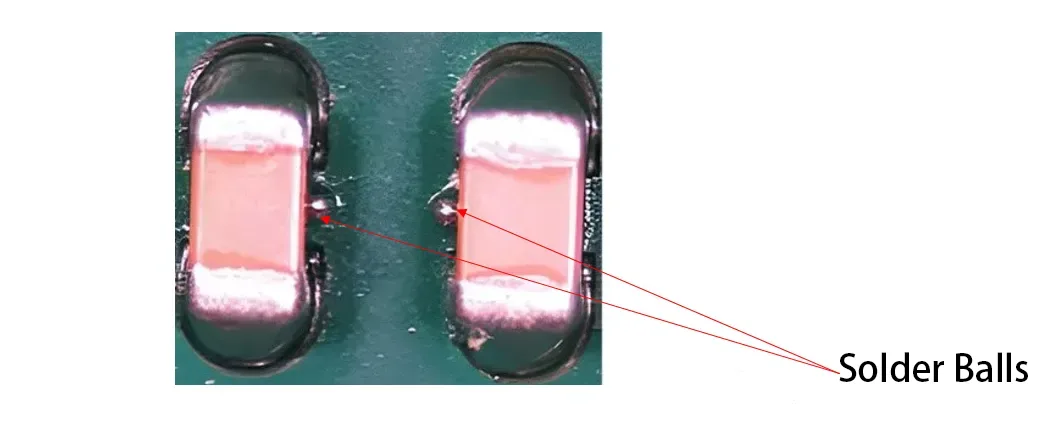
في التجمع SMT, يمكن أن يؤدي وجود خلل على نطاق ميكرون إلى الإضرار بالجودة. ل ثنائي الفينيل متعدد الكلور المصممين و ثنائي الفينيل متعدد الكلور مديري الإنتاج, كرات لحام ثابتة على منصات مكونات الرقاقة (مثل المقاومات والمكثفات MLCC) هي قضية مشتركة. تؤثر هذه العيوب على الشكل الجمالي ويمكن أن تسبب دوائر قصيرة في التطبيقات الصعبة, تهديد موثوقية المنتج. يحلل هذا الدليل الأسباب الجذرية الخمسة لكرات اللحام ويقدم منهجًا منهجيًا, IPC-إطار الحل القائم على تعزيز العائد لحام.
الآلية الأساسية: لصق الضغط والاحتواء الفاشل
كرات اللحام “يهرب” بدلا من “استمارة.” أثناء إنحسر, يفشل معجون اللحام المنصهر في الاندماج في المفصل الرئيسي بسبب التوتر السطحي, فصل وتكوير عند حواف الوسادة. لكل إيبك-أ-610, تعتبر كرة اللحام عيبًا إذا تجاوز قطرها 0.13 ملم أو إذا كانت تهدد بتوصيل الموصلات.
السبب الرئيسي هو ضغط معجون اللحام على قناع اللحام أثناء الطباعة أو وضعه. يمنع قناع اللحام غير القابل للبلل العجينة من الانضمام مرة أخرى إلى المفصل الرئيسي, تشكيل كرات مستقلة.
السبب الجذري 1: تصميم ثنائي الفينيل متعدد الكلور “التضاريس”
تصميم ثنائي الفينيل متعدد الكلور هو الدفاع الأول. يخلق التصميم السيئ للوسادة وقناع اللحام طرقًا للهروب.
1. سدود قناع اللحام: للاحتفاظ أو الإزالة?
تمنع سدود قناع اللحام التقليدية بين منصات الرقائق المجاورة إقامة الجسور ولكنها تخلق خنادق محاصرة للمعجون. إزالة السد يلغي هذه التضاريس, مما يسمح بإيداع المعجون بشكل نظيف على الوسادة للتحكم الموحد في التوتر السطحي أثناء إعادة التدفق.
2. فتح قناع اللحام (مصلحة الارصاد الجوية): ضمان وجود عازلة كافية
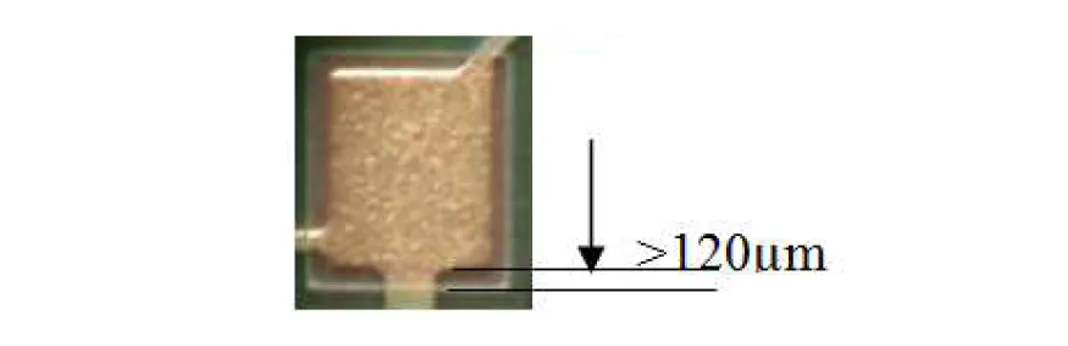
يجب أن يكون SMD أكبر من اللوحة النحاسية. IPC-7351 يوصي بحد أدنى 75 ميكرومتر (3ميل) فجوة أحادية الجانب لمكونات الشريحة, مع 120 ميكرومتر (5ميل) كأفضل الممارسات. يستوعب هذا المخزن المؤقت اختلالًا بسيطًا في قناع اللحام, ضمان ملامسة العجينة فقط للنحاس القابل للبلل.
3. إدارة التفاوتات التصنيعية
التعاون مع الخاص بك مورد ثنائي الفينيل متعدد الكلور. تحديد التفاوتات الصارمة لمحاذاة قناع اللحام (عادة ≥50 ميكرومتر) واختر موردًا قادرًا على تلبية هذه المتطلبات داخل المنطقة العازلة لتصميمك.
السبب الجذري 2: تصميم الاستنسل “مراقبة الجرعة”
ال مرسام يملي حجم اللصق والشكل.
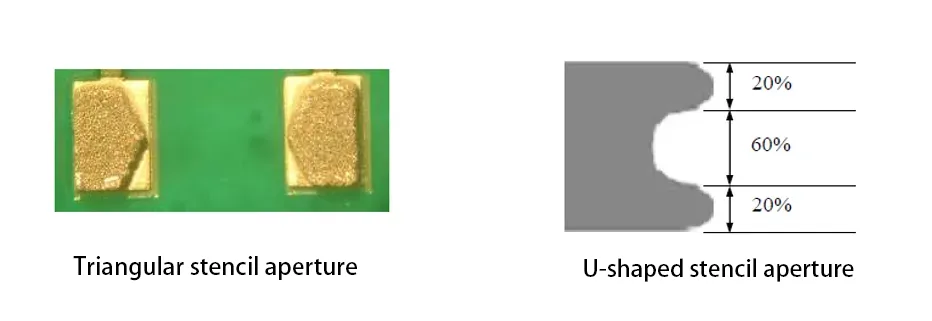
1. تخفيض الحجم & تشكيل: فتحات على شكل حرف U/مثلثة
ل 0402 ومكونات أكبر, تقليل حجم المعجون. استخدام التصاميم المتقدمة فتحات على شكل حرف U أو مثلثة بدلا من المربعات. يؤدي هذا إلى تقليل حجم المركز أثناء توجيه المعجون إلى أطراف اللوحة, توفير لحام كاف مع تقليل الضغط. هذا يمكن أن يقلل من حجم العجينة 15-20%.
2. تحسين نسبة الفتحة
عرض فتحة الاستنسل عادة 80-90% من عرض الوسادة. تأكد من نسبة المساحة > 0.66 من أجل إطلاق نظيف وتحكم دقيق في مستوى الصوت.
السبب الجذري 3: متابعة “الفجوة صفر” في لصق الطباعة
تحدد الطباعة موضع اللصق الأولي.
1. تحقيق اتصال حقيقي بدون فجوة
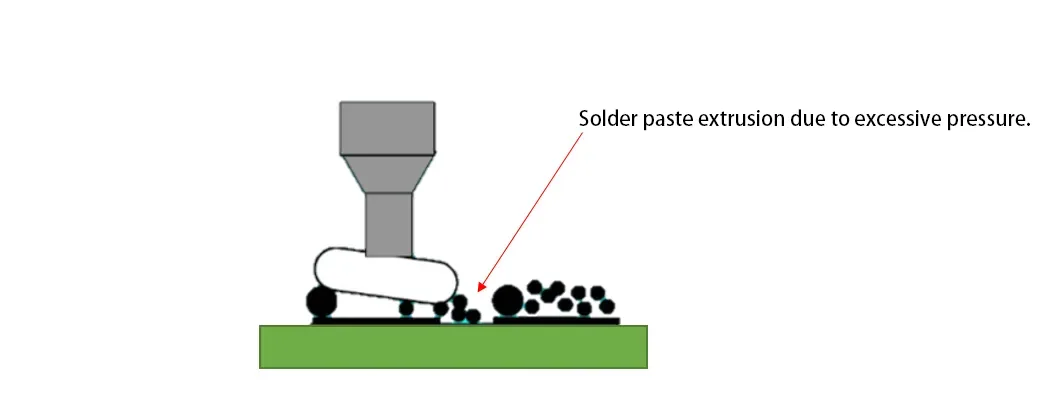
تؤدي أي فجوة في الاستنسل وثنائي الفينيل متعدد الكلور إلى نزيف العجينة تحت ضغط الممسحة. تأكد من وجود منصة دعم مسطحة ووضع الدبوس الأمثل لدعم موحد لثنائي الفينيل متعدد الكلور. معايرة التوازي الآلة بانتظام.
2. الحفاظ على التنظيف والمحاذاة
المعجون المجفف الموجود في الجزء السفلي من الاستنسل يخلق فجوات. تنفيذ المسح المتكرر للجانب السفلي (على سبيل المثال, كل 5-10 لوحات للمكونات الدقيقة). استخدم محاذاة رؤية عالية الدقة لتسجيل مثالي من الاستنسل إلى الوسادة.
السبب الجذري 4: “لطيف” وضع المكونات
يمكن أن يؤدي التنسيب إلى سحق المعجون.
قوة Z المفرطة أو ارتفاع الموضع المنخفض يؤدي إلى ضغط اللصق للخارج. تعيين ارتفاع موضع المكون ل 1/2 ل 2/3 من ارتفاع لصق ما بعد الطباعة. وهذا يسمح للجزء “قبلة” العجينة بدون تأثير.
السبب الجذري 5: إنحسر “الديناميكا الحرارية” يتحكم
الملف الشخصي إنحسر, التسخين المسبق بشكل خاص, أمر بالغ الأهمية.
1. تجنب التسخين المسبق الممتد و “الركود الساخن”
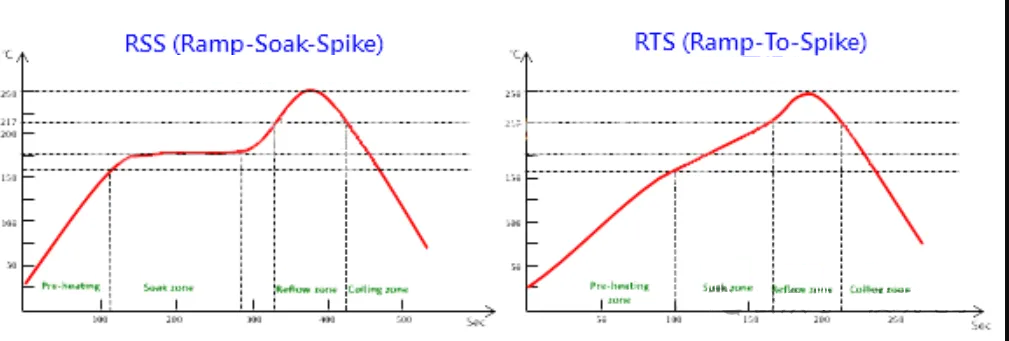
يمكن أن تسبب مناطق النقع الطويلة “الركود الساخن”: يؤدي تبخر التدفق/انخفاض اللزوجة المبكر إلى تراجع العجينة وانتشارها على قناع اللحام قبل الذوبان, مما يؤدي إلى تشكيل الكرة.
2. استخدم ملف التعريف من المنحدر إلى الذروة أو الخطي
تقصير أو إزالة هضبة النقع. استخدم منحدرًا خطيًا متحكمًا فيه من البيئة المحيطة إلى الذروة, معدل التسخين المسبق: 1.0-2.0 درجة مئوية/ثانية. وهذا يقلل من الوقت الذي يسكنه في درجات الحرارة المنخفضة, حدود الركود, ويسمح بالذوبان المتزامن لسحب التوتر السطحي الفعال.
نقطة البيانات: لكل IPC/JEDEC J-STD-020, لحام SAC305, هدف 60-90 ثانية فوق السائل (ل) وذروة 235-245 درجة مئوية. تحسين منحدر التسخين ضمن هذه القيود.
خاتمة: نهج التحسين النظامي
يتطلب حل كرات اللحام المكونة للرقاقة أ هندسة النظام النهج عبر تصميم ثنائي الفينيل متعدد الكلور, تصنيع الاستنسل, طباعة سمت, وضع المكون, وإنحسر لحام.
قائمة مرجعية لتقليل كرة اللحام:
-
تصميم ثنائي الفينيل متعدد الكلور: هل تتم إزالة سدود قناع اللحام? هل فتحات SMD ≥120 ميكرومتر?
-
تصميم الاستنسل: هل يتم استخدام فتحات على شكل حرف U/مثلثة؟? هل نسبة الفتحة صحيحة?
-
عملية الطباعة: هل تنظيف الاستنسل متكرر؟? هل دقة المحاذاة عالية؟?
-
برنامج التنسيب: تم ضبط ارتفاع الموضع على 1/2 – 2/3 من ارتفاع المعجون?
-
إنحسر الملف الشخصي: هل يمكنك تنفيذ منحدر خطي بمعدل تسخين مسبق يمكن التحكم فيه؟?
للمنتجات ذات الموثوقية العالية, إشراك المهنية الشركة المصنعة لثنائي الفينيل متعدد الكلور ل تصميم للتصنيع (سوق دبي المالي) المراجعة في وقت مبكر. يمكن لشريك EMS ذو الخبرة تحديد المخاطر وتقديم حلول مجربة. من خلال التصميم التعاوني والتحكم في العمليات, يمكن تقليل كرات اللحام إلى حدود قبول IPC, تحقيق إنتاجية أعلى للتمرير الأول وموثوقية فائقة للوحة.

أنا أحب المعلومات المفيدة التي تقدمها ل
مقالاتك. سوف أقوم بوضع إشارة مرجعية على مدونة الويب الخاصة بك والتحقق مرة أخرى هنا بانتظام.
أنا متأكد تمامًا من أنه سيتم إخباري بالعديد من الأشياء الجديدة هنا!
حظا سعيدا في القادم!
إنها في الواقع معلومة جميلة ومفيدة. أنا سعيد لأنك فقط
شارك هذه المعلومات المفيدة معنا. يرجى ابقائنا على اطلاع
تاريخ مثل هذا. شكرا للمشاركة.
جميل! لقد كان هذا رائعًا بشكل لا يصدق
شرط. شكرا جزيلا لتزويد هذه المعلومات.
شكرا لتلك النشرات الرائعة! لقد استمتعت بالتأكيد بقراءتها, أنت مؤلف عظيم.
سأقوم دائمًا بوضع إشارة مرجعية على مدونتك وبالتأكيد سأعود إليها في المستقبل.
أريد أن أشجع نفسك على مواصلة كتابتك الرائعة, لديك
بعد ظهر جميل!
لقد كنت أتصفح الإنترنت أكثر من 3 ساعات اليوم, لكنني لم أكتشف أبدًا أي مقالة مثيرة للاهتمام مثل مقالتك.
إنها تستحق ما يكفي بالنسبة لي. من وجهة نظري, إذا قام جميع أصحاب المواقع والمدونين بإنشاء محتوى جيد كما فعلت على الأرجح, ال
سيكون الويب أكثر فائدة من أي وقت مضى.
مرحبًا, أعتقد أنني رأيت أنك قمت بزيارة مدونتي لذلك جئت لأرد ما تفضله?.أنا أحاول
للعثور على مشكلات لتحسين موقع الويب الخاص بي!أفترض أنه لا بأس في استخدام عدد قليل من الخاص بك
أفكار!!
هذه هي المرة الأولى التي أقوم فيها بزيارة هنا ويسعدني حقًا أن أقرأ كل شيء بمفردي.
بعد الاطلاع على عدد قليل من المقالات على صفحة الويب الخاصة بك, أنا بصراحة أقدر أسلوبك
لكتابة مدونة. لقد قمت بحفظه في قائمة مواقع الإشارات المرجعية الخاصة بي وسوف يكون كذلك
التحقق مرة أخرى قريبا. من فضلك قم بزيارة موقع myy أيضًا وأخبرني برأيك.