

في صناعة تصنيع الالكترونيات, معدل العائد من PCBA (مجموعة لوحة الدوائر المطبوعة) تؤثر المعالجة بشكل مباشر على تكاليف الإنتاج والقدرة التنافسية في السوق. البحوث على أساس IPC تشير المعايير الدولية إلى أن ما يصل إلى 80% يمكن تحديد عيوب الإنتاج وتحسينها خلال مرحلة التصميم.
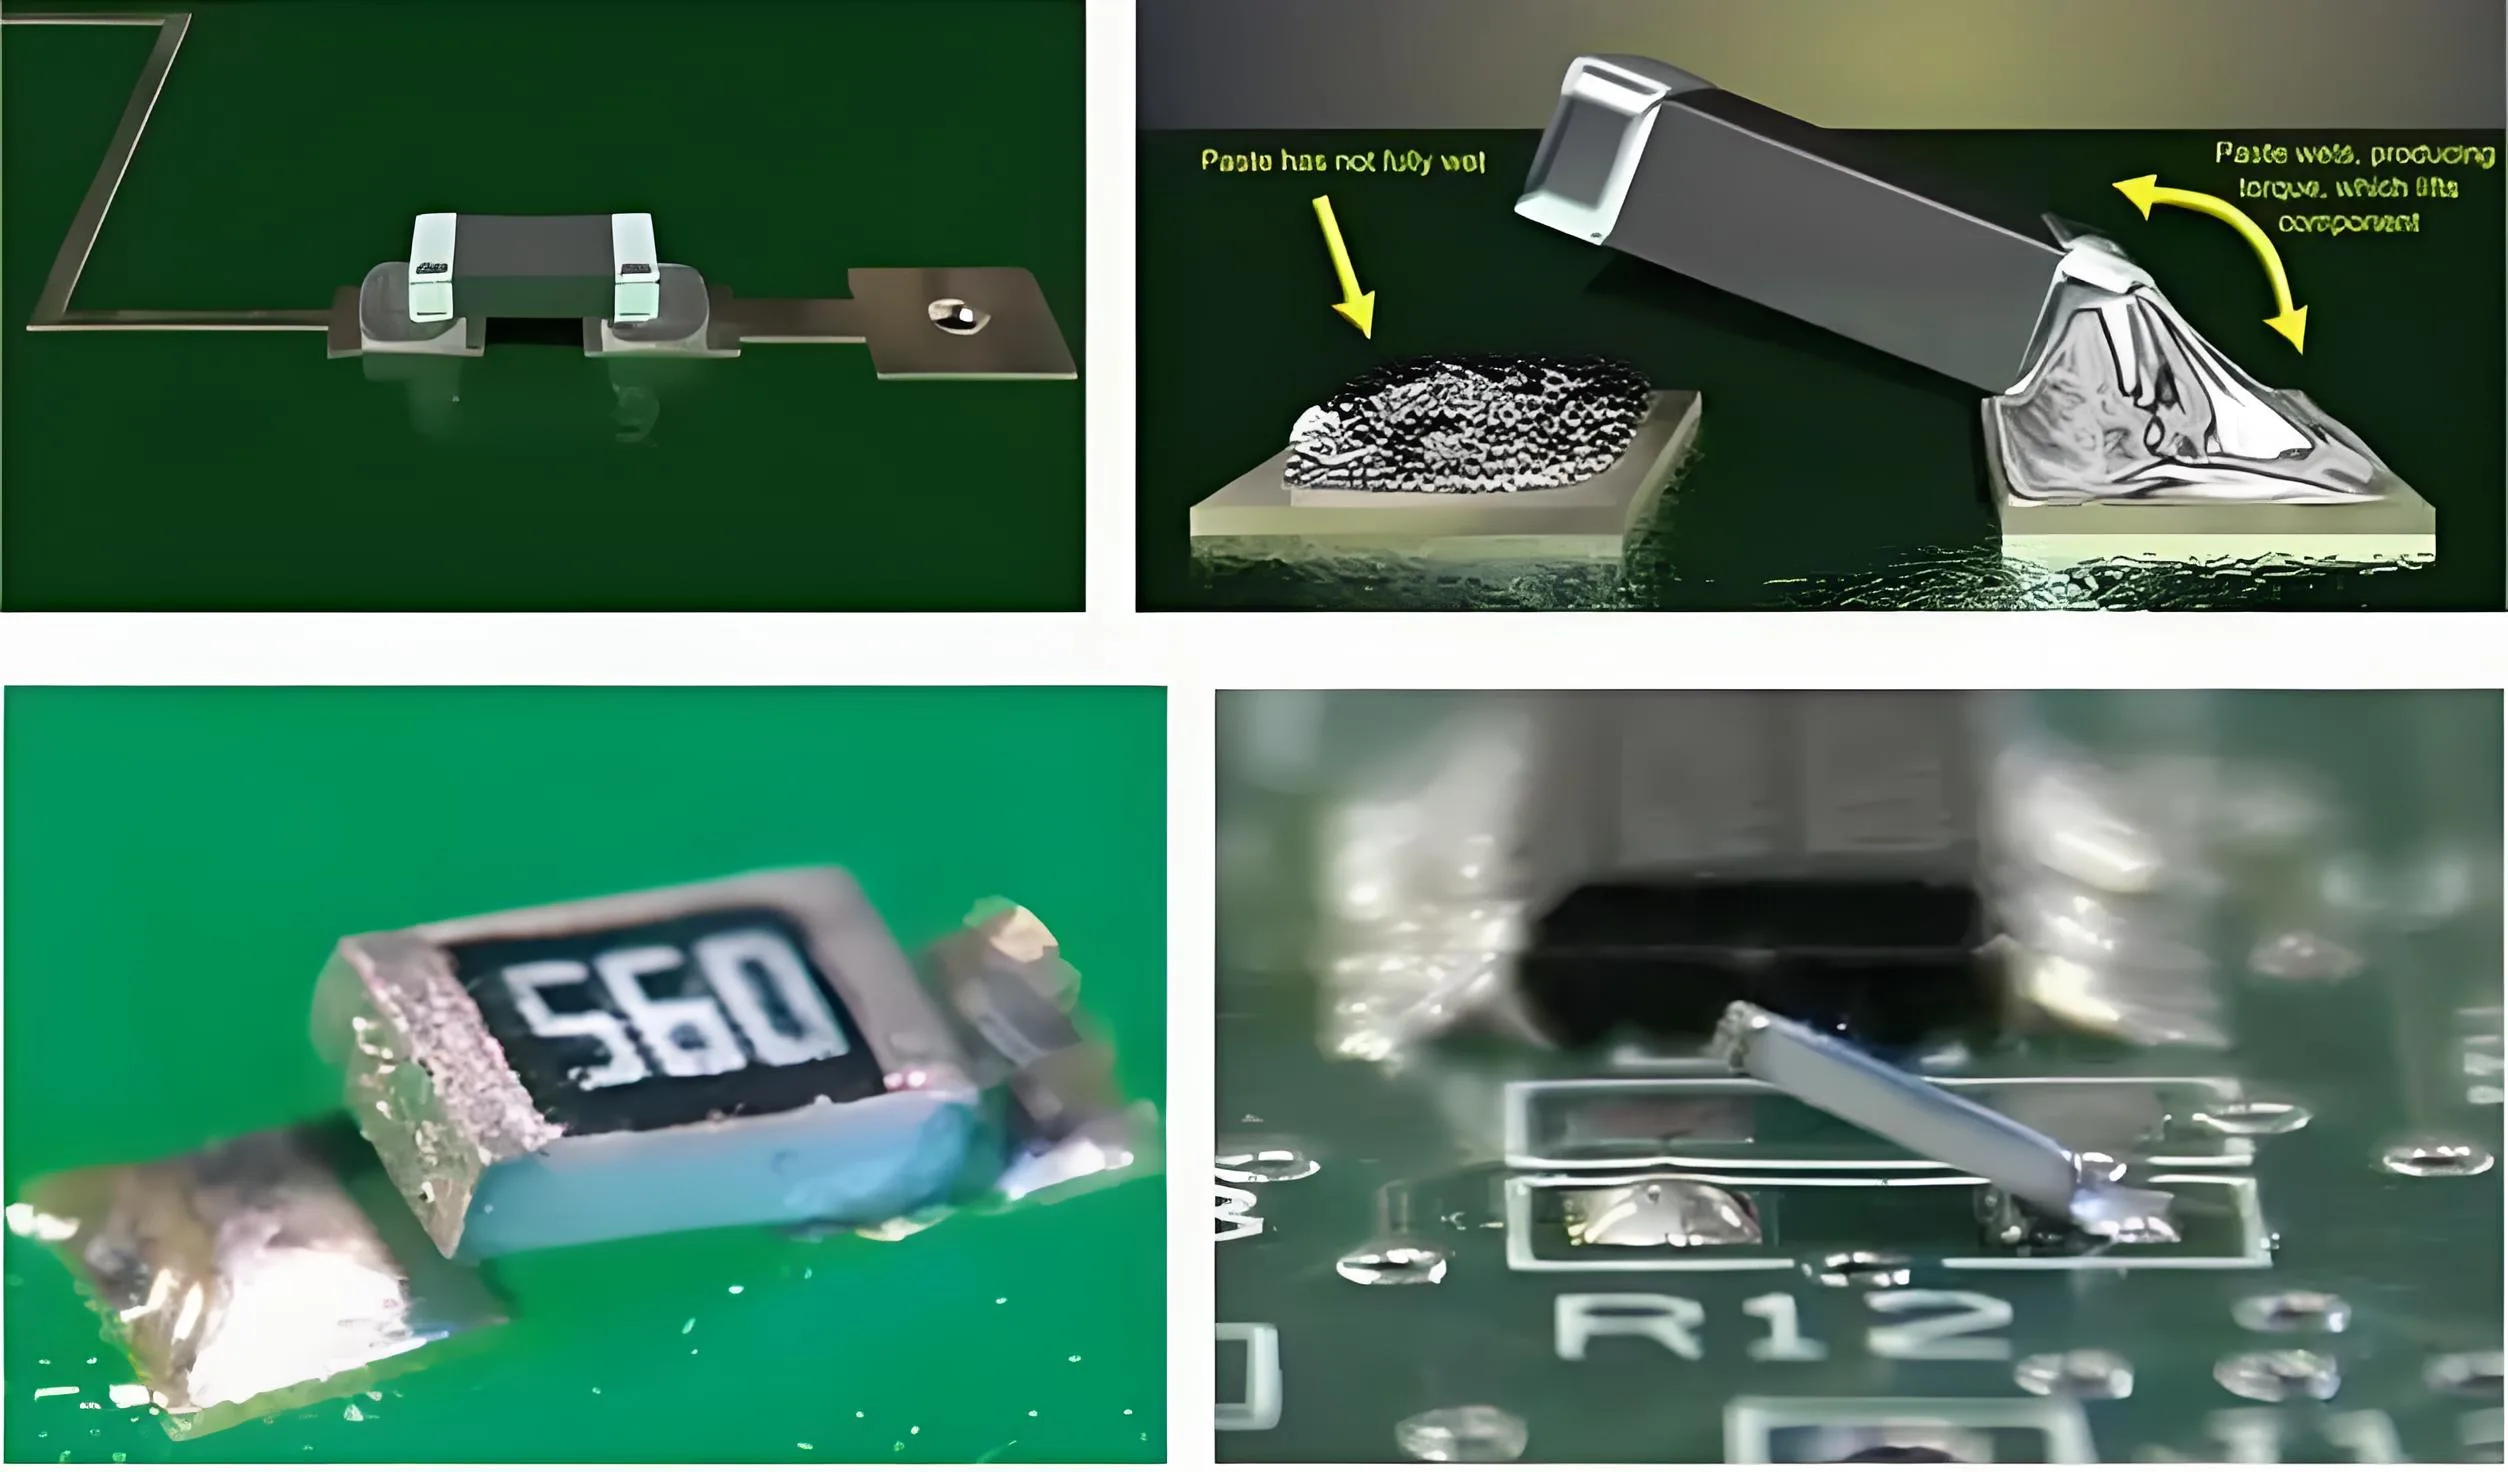
في سمت (تقنية التركيب السطحي) عملية التجميع, عيب شواهد القبور - حيث يرتفع أحد طرفي مكون الشريحة بعيدًا عن اللوحة (كما هو مبين في الشكل 1)- هي واحدة من القضايا الأكثر شيوعا. يحدث في كثير من الأحيان في مكونات سلبية صغيرة الحجم, خصوصًا 0402 المكثفات والمقاومات رقاقة. توفر هذه المقالة تحليلا متعمقا, على أساس تصميم التجارب (وزارة الطاقة) المنهجية, العلاقة بين التسجيل الخاطئ للاستنسل وعيوب شواهد القبور, ويقترح حلولاً عملية وفعالة.
-
آلية وتأثير عيوب شواهد القبور
السبب الأساسي لشواهد القبور هو عدم التوازن في توتر اللحام على طرفي أحد المكونات. عندما يذوب معجون اللحام, يمكن أن تؤدي الاختلافات في التوتر السطحي أو أوقات الذوبان غير المتزامنة إلى سحب المكون لأعلى في النهاية حيث يذوب معجون اللحام لاحقًا.
1.1 آلية تشكيل عيوب شواهد القبور
أثناء لحام إنحسر, يتم تسخين كلا السطحين العلوي والسفلي لمكون الشريحة. عمومًا, يتم تسخين الوسادة ذات أكبر مساحة مكشوفة أولاً, الوصول إلى درجة حرارة أعلى من نقطة انصهار معجون اللحام. نتيجة ل, غالبًا ما يتم سحب نهاية المكون الذي يتم ترطيبه لاحقًا بواسطة التوتر السطحي للحام المنصهر بالفعل على الطرف المقابل.
لحام صيغة توازن التوتر:
F_net = F1 – F2 = γ_lv (كوسθ₂ – كوسθ₁) · ل
أين:
F_net هي قوة التوتر الصافية,
γ_lv هو التوتر السطحي للبخار السائل,
θ هي زاوية الاتصال,
L هو طول الوسادة.
1.2 العوامل المساهمة في عيوب شواهد القبور
بناء على تحليل البيانات الميدانية, تتأثر عيوب شواهد القبور في المقام الأول بالعوامل التالية:
-
تصميم ثنائي الفينيل متعدد الكلور عوامل (30%): تصميم غير منتظم لحجم اللوحة وتخطيط دون المستوى الأمثل
-
مادة عوامل (25%): ضعف قابلية لحام المكونات, النهايات المؤكسدة
-
عوامل العملية (45%): التسجيل الخاطئ للصق اللحام, دقة التنسيب غير كافية, ملف تعريف درجة حرارة اللحام غير المناسب
-
وزارة الطاقة التصميم التجريبي والمنهجية
لمعالجة مشكلة وضع العلامات الناتجة عن التسجيل الخاطئ على طابعة استنسل DEK, الفريق الفني في UGPCB صممت DOE صارمة لتحديد المجموعة المثالية من معلمات العملية.
2.1 الأهداف التجريبية وتعريف القيمة المميزة
القيمة المميزة: التسجيل الخاطئ للصق اللحام (وحدة: مم)
النوع المميز: الأصغر هو الأفضل
-
معدات القياس: الهيئة العربية للتصنيع (الفحص البصري الآلي)
-
طريقة القياس: لكل تركيبة, يقيس 10 لوحات. على كل لوحة, قم بقياس التسجيل الخاطئ لمعجون اللحام على خمسة 0402 منصات المكونات, وخذ القيمة القصوى كخطأ في التسجيل لتلك اللوحة.
-
طريقة الحساب: متوسط قيمة التسجيل الخاطئ عبر 10 يتم أخذ اللوحات كقيمة التسجيل الخاطئ لمجموعة المعلمات تلك.
2.2 اختيار العوامل الثابتة والتجريبية
العوامل الثابتة:
-
نوع اللوحة: بحيرة روك (إنتل)
-
خط الإنتاج: خط 14
-
مرسام: نفس الاستنسل المستخدم في جميع أنحاء
-
ممسحة مطاطية: نفس مجموعة الممسحة المستخدمة في جميع أنحاء
-
الحالة الميكانيكية: لقد خضعت المعدات للصيانة
العوامل التجريبية:
-
العامل أ: وقت عقد الفراغ (يتحكم في مستوى قوة الفراغ عن طريق ضبط مدة الانتظار)
-
العامل ب: عرض السكك الحديدية الناقلة (يضبط العرض للتأمين ثنائي الفينيل متعدد الكلور ومنع الحركة)
-
العامل ج: ضغط الممسحة
-
العامل د: سرعة الطباعة
-
العامل ه: المسافة بين العلامات الإيمانية
-
النتائج التجريبية والتحليل
أجريت التجربة على مرحلتين: تم فحص المرحلة الأولى لعوامل مهمة, والمرحلة الثانية قامت بتحسين مجموعة المعلمات.
3.1 استنتاجات المرحلة الأولى
تأثيرات العوامل الهامة: أ, إعلان (تفاعل), قرص مضغوط (تفاعل), ه
العوامل المختارة للمرحلة الثانية: أ, ج, د, ه
عوامل ذات أهمية كبيرة: أ, إعلان, قرص مضغوط
اكتشاف غير متوقع: العامل ب (عرض السكك الحديدية الناقلة), كان يُعتقد في البداية أنه مؤثر للغاية, لم تظهر أي تأثير كبير. وكانت التأثيرات الأكثر أهمية هي تأثيرات التفاعل.
3.2 تجربة المرحلة الثانية وتحليل ANOVA
أشارت نتائج ANOVA إلى أن العوامل A, ج, وD لم تكن كبيرة في المرحلة الثانية. يشير هذا إلى أن الاختلافات الرئيسية التي لوحظت كانت بسبب خطأ عشوائي, مما يشير إلى أن تحسين المعلمة قد وصل إلى مستوى شبه مثالي.
-
معلمات العملية المثلى والتوحيد القياسي
بناء على النتائج التجريبية, تم تحديد معلمات عملية الإنتاج المثلى:
طاولة 1: مقارنة معلمات العملية قبل وبعد التحسين
| المعلمة | التحسين المسبق | ما بعد التحسين | يتغير |
|---|---|---|---|
| ضغط الممسحة | 6.0 كجم | 5.4 كجم | ينقص 10% |
| سرعة الطباعة | 40 مم/ثانية | 50 مم/ثانية | يزيد 25% |
| وقت عقد الفراغ | 0.4 ثانية | 0.4 ثانية | لا تغيير |
| مسافة العلامة الإيمانية | 361.9 | 361.9 | لا تغيير |
| عرض السكك الحديدية الناقلة | 244.3 | 244.3 | لا تغيير |
الأساس المنطقي لمجموعة المعلمات المحددة:
-
العامل أ (وقت عقد الفراغ): مختارة 0.4 SEC ضمن نطاق 0.4~0.8 SEC لتقليل فقدان وقت الطابعة.
-
العامل ج (ضغط الممسحة): تم تحديد المستوى الأدنى من 5.4 كجم, لأن الضغط الزائد يمكن أن يسبب تشوه الاستنسل وترسب معجون اللحام السميك.
-
العامل د (سرعة الطباعة): مختارة 50 مم/ثانية, لأن السرعات الأعلى يمكن أن تؤدي إلى ضعف إطلاق معجون اللحام.
-
تقييم الفوائد وتحليل التكاليف
بعد تحسين المعلمة العملية, وتم تحقيق فوائد اقتصادية كبيرة وتحسينات في الجودة:
5.1 نتائج تحسين الجودة
انخفض معدل عيوب شواهد القبور من 29% ل 18%, ان 11 تخفيض نقطة مئوية. تم حسابه وفقًا لمعايير IPC-7912, تم تحسين مؤشر قدرة العملية Cp من 0.89 ل 1.32, وتحسن Cpk من 0.72 ل 1.08.
5.2 حساب المنفعة الاقتصادية
-
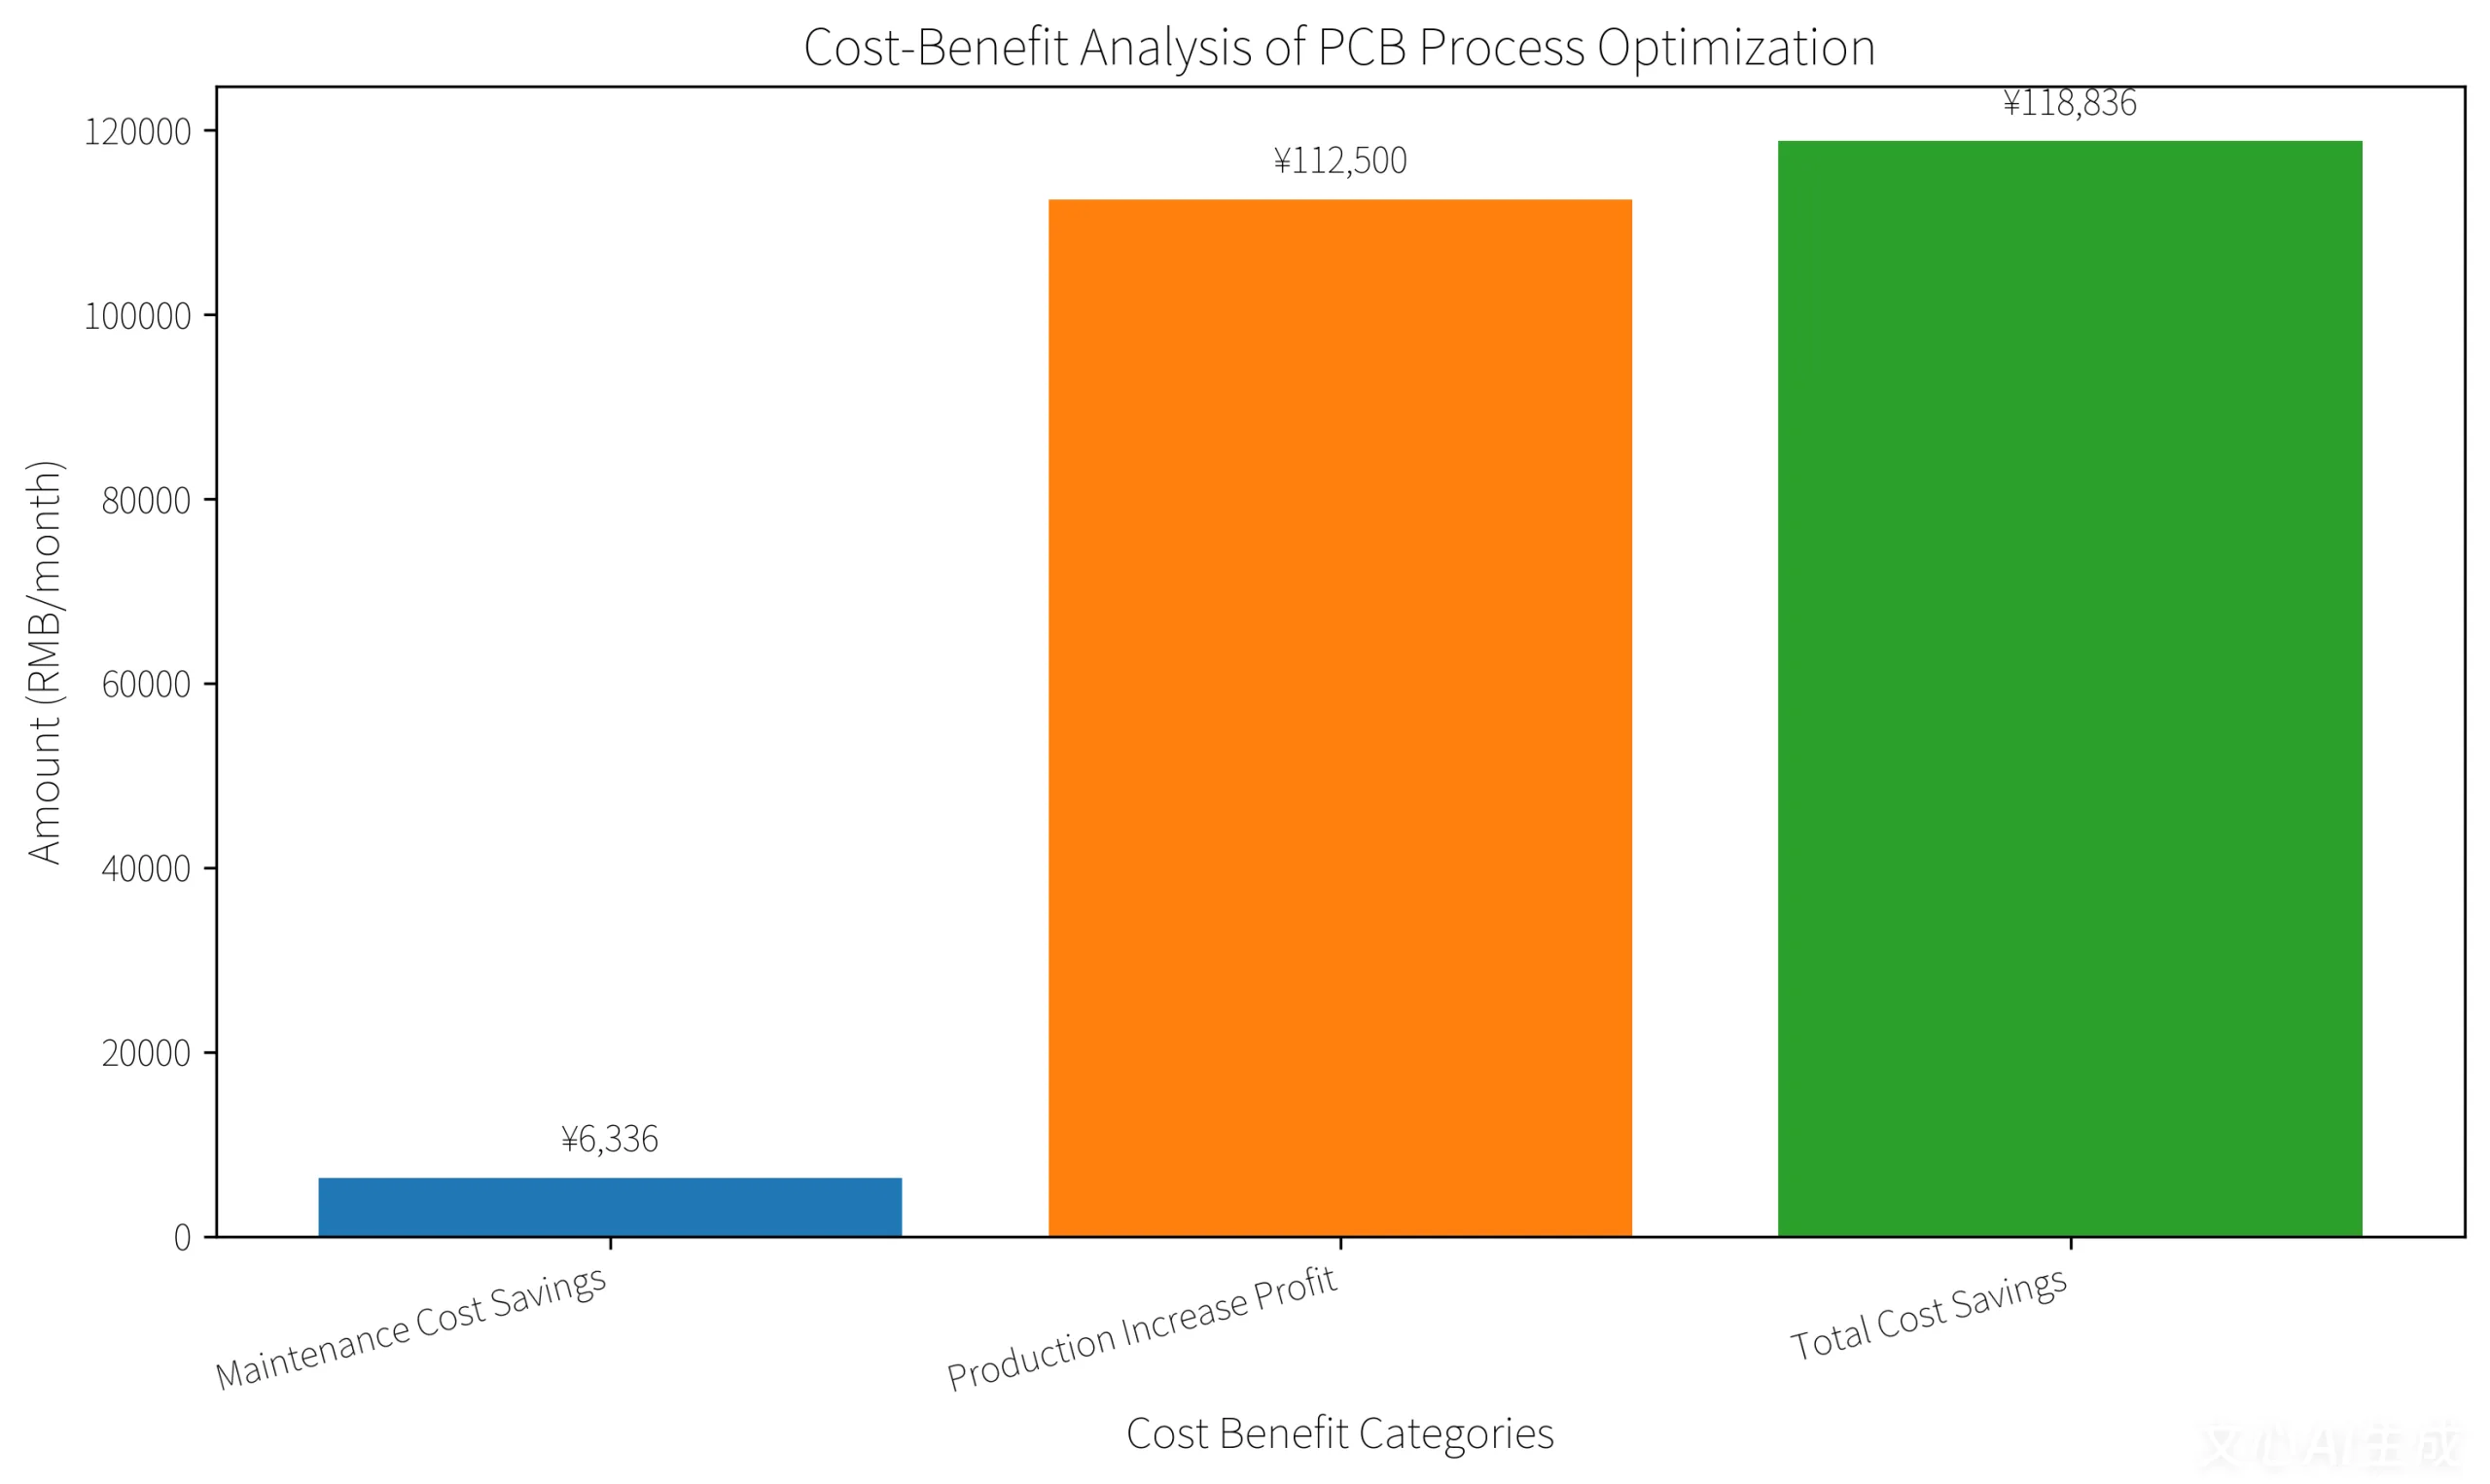
إعادة صياغة وفورات التكلفة: 66 عدد أقل من اللوحات المعيبة لكل خط SMT في الأسبوع. في 2 دقائق إعادة صياغة لكل لوحة:
توفير العمالة = 66 لوحات × 2 دقيقة / لوحة × 8 خطوط × 4 أسابيع = 4224 دقيقة/شهر
وفورات في التكاليف = 90 يوان / ساعة × (4224 / 60) = 6,336 يوان/شهر -
زيادة الناتج الربح: التحسين المسبق, استغرقت تعديلات الطابعة بسبب التسجيل الخاطئ تقريبًا. 5 دقيقة/خط/يوم:
توفير العمالة = 5 دقيقة/يوم × 30 أيام × 8 خطوط = 1200 دقيقة/شهر
زيادة الناتج الربح = (1200 / 60 / 24) × 1500 لوحات / يوم × 90 يوان / مجلس = 112,500 يوان -
إجمالي التوفير في التكلفة الشهرية = 6,336 + 112,500 = 118,836 يوان
-
بناء نظام مراقبة الجودة للعملية الكاملة
لمعالجة مشاكل شواهد القبور بدقة, ومن الضروري إنشاء نظام شامل لضمان الجودة يغطي جميع المراحل: المواد الواردة ← الإنتاج قيد التشغيل ← فحص المنتج النهائي ← تحليل فشل ما بعد البيع.
6.1 مراقبة الجودة الواردة (IQC)
IQC هي نقطة التفتيش الأولى. المواد الخام الرئيسية مثل رقائق النحاس ثنائي الفينيل متعدد الكلور و ركائز تتطلب فحص المظهر وأخذ العينات الأبعاد: يجب أن يكون سطح رقائق النحاس خاليًا من الأكسدة, ثقوب, والخدوش; يجب أن يفي تحمل سمك الركيزة بمعيار ± 0.05 مم.
6.2 مراقبة الجودة أثناء العملية (اي بي كيو سي)
يمتد IPQC إلى عملية تصنيع ثنائي الفينيل متعدد الكلور بأكملها, مع “نقاط تفتيش الجودة” بعد كل عملية رئيسية. بعد تصوير الطبقة الداخلية, فحص عرض/تباعد التتبع وتوحيد النقش; بعد التصفيح, استخدم الفحص بالأشعة السينية للتحقق من وجود فراغات في الطبقة البينية والتسجيل الخاطئ; بعد الطلاء, استخدم أجهزة اختبار سمك النحاس لقياس سمك الثقب والسطح النحاسي.
6.3 مراقبة الجودة النهائية (FQC)
FQC هو الاختبار النهائي قبل الشحن, تغطي ثلاثة أبعاد رئيسية: مظهر, الأداء الكهربائي, والموثوقية. للمظهر, استخدم مزيجًا من الفحص اليدوي وفحص AOI; كهربائيا, يؤدي 100% اختبار المسبار الطائر أو سرير الأظافر لضمان عدم وجود فتحات أو شورت; من أجل الموثوقية, إجراء الاختبارات البيئية بناءً على متطلبات العملاء.
-
توصيات تحسين تصميم ثنائي الفينيل متعدد الكلور
ما وراء تحسين العملية, يعد تحسين تصميم ثنائي الفينيل متعدد الكلور أمرًا بالغ الأهمية لمنع عيوب شواهد القبور.
7.1 معايير تصميم الوسادة
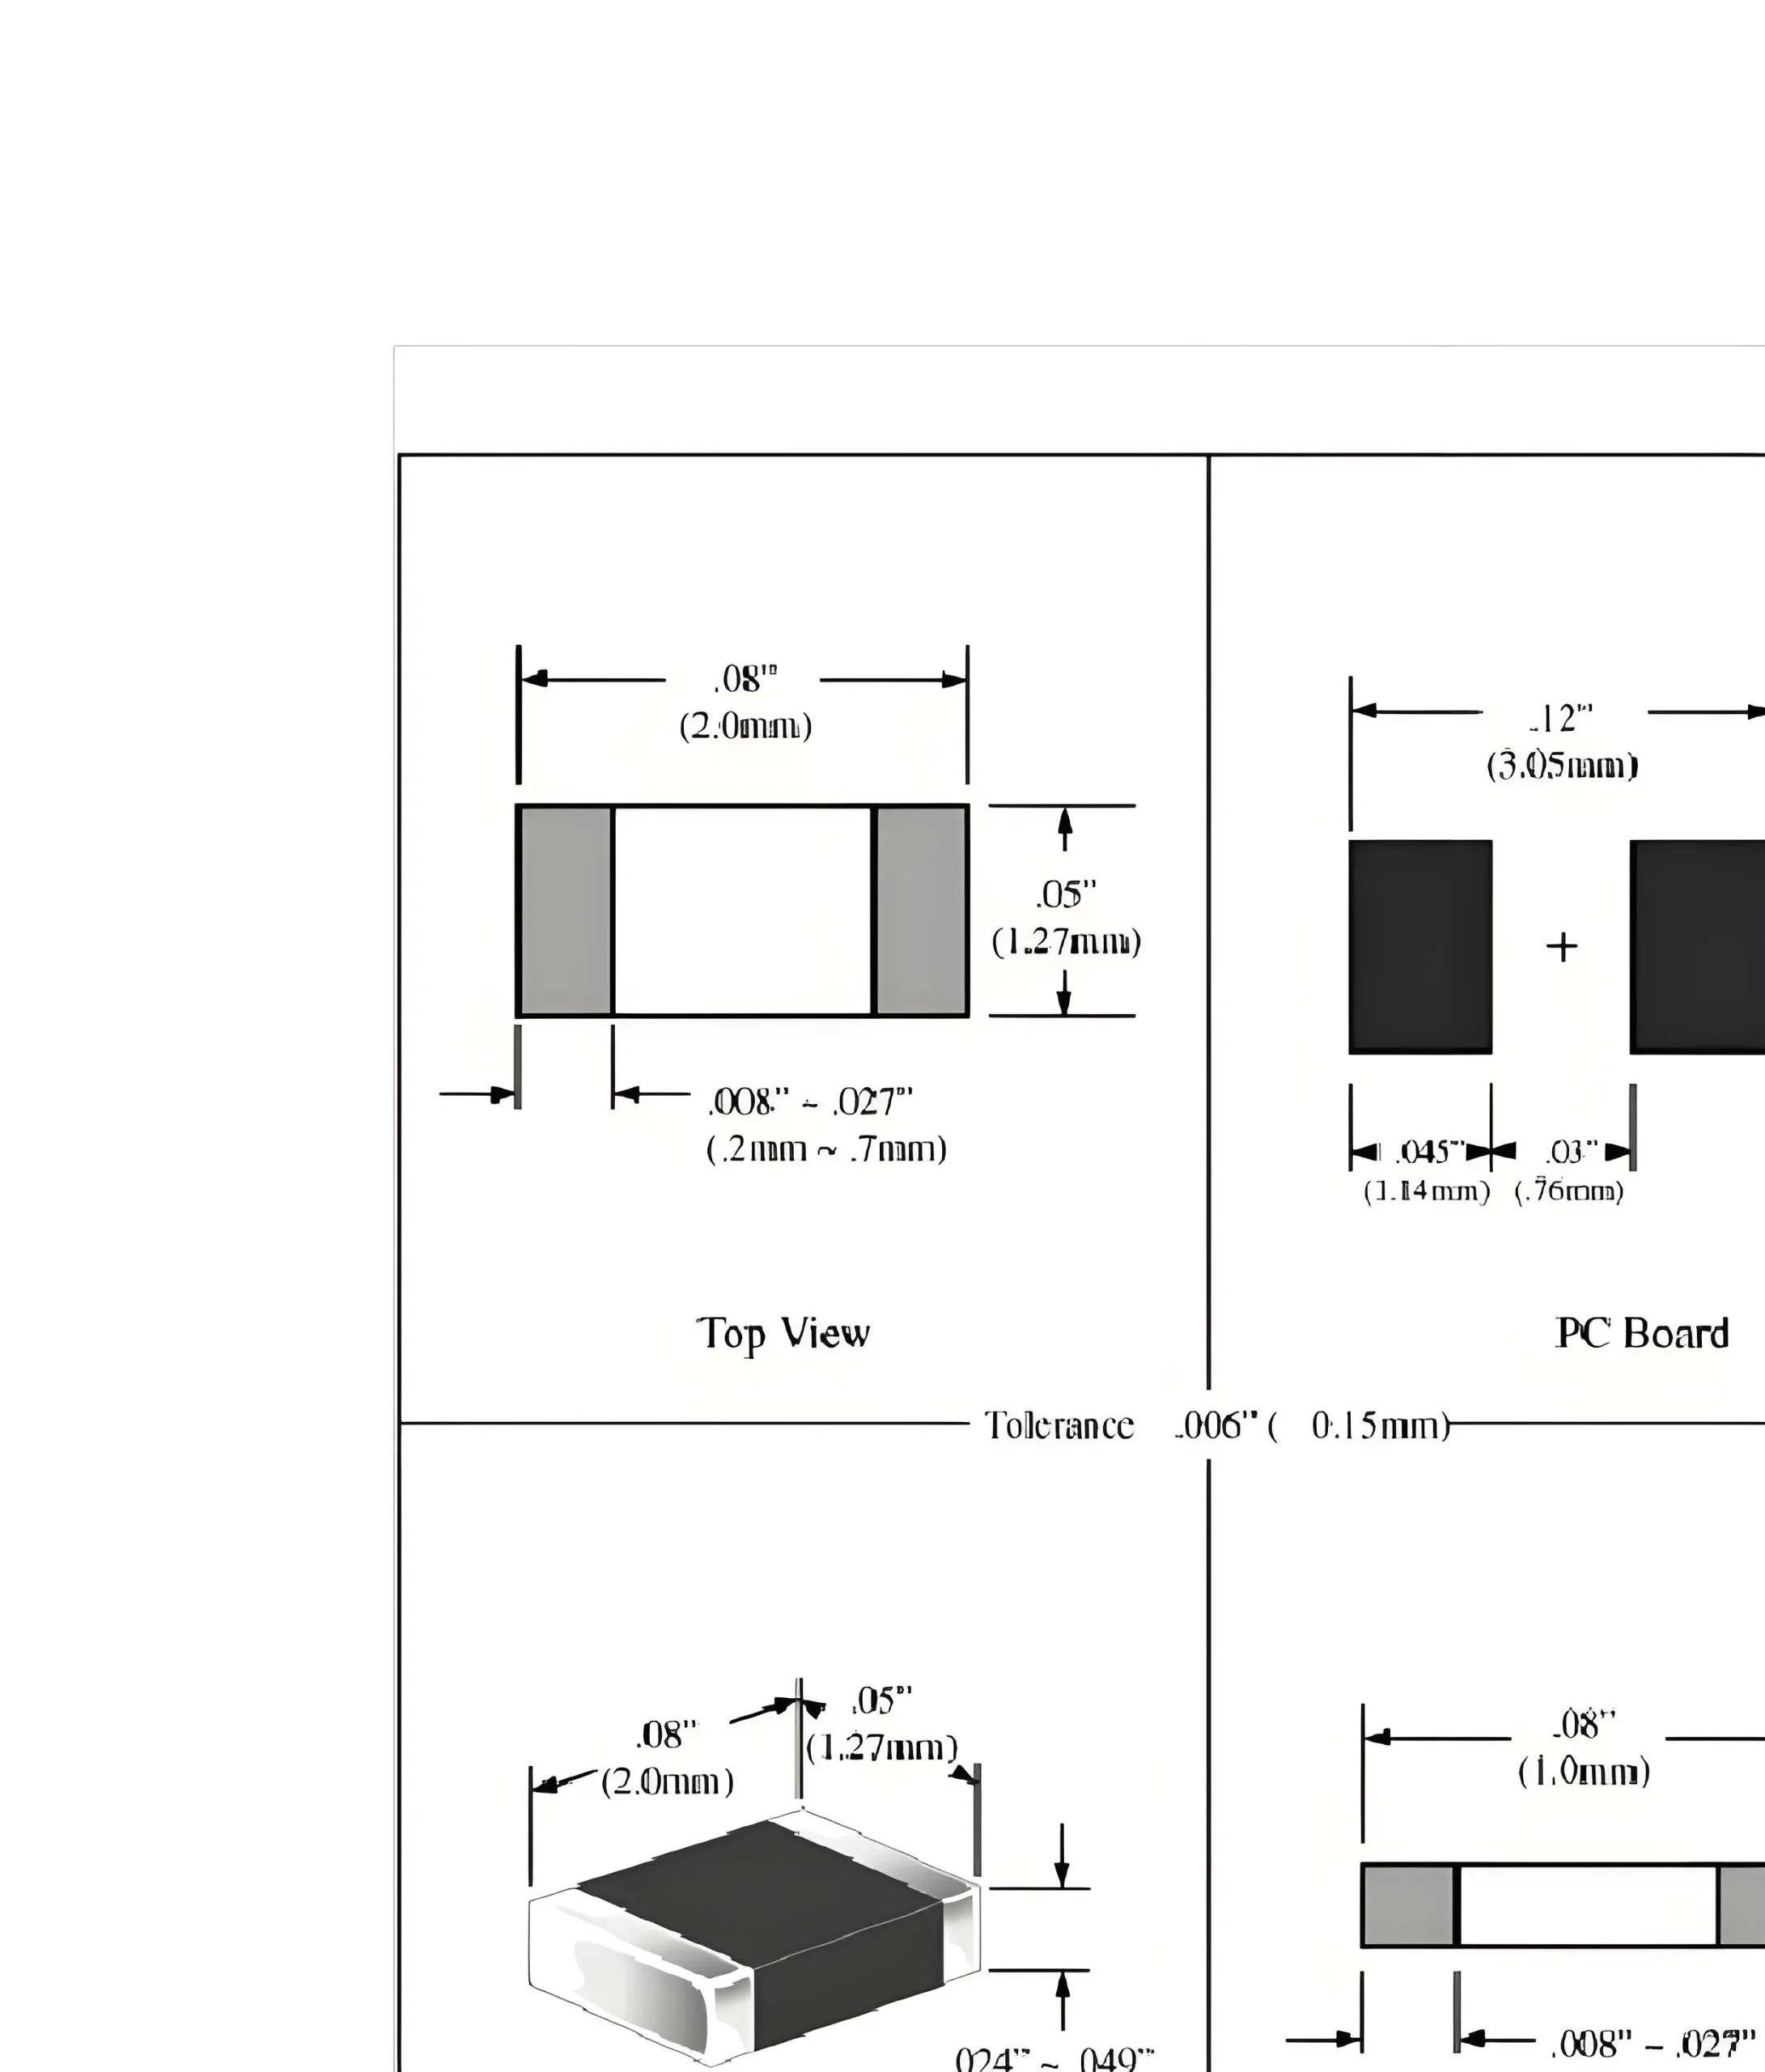
تحسين تصميم نمط الأرض - تأكد من أبعاد امتداد اللوحة المناسبة. تجنب السيناريوهات التي تكون فيها حافة الوسادة (خط مستقيم) يشكل زاوية ترطيب تتجاوز 45 درجة. وفقا لمعايير IPC-7351, ل 0402 عناصر, يجب التحكم في تباعد الوسادة ضمن 0.35 ± 0.05 مم, ويجب أن يكون عرض الوسادة 0.5 ± 0.05 مم.
7.2 استراتيجية تحسين التخطيط
يمكن أن يؤدي التخطيط السيئ للمكونات إلى اختلافات كبيرة في الحجم بين المكونات عناصر على ثنائي الفينيل متعدد الكلور. أثناء لحام إنحسر, وهذا يسبب اختلافات مفرطة في درجات الحرارة, تسخين غير متساوٍ على جانبي المكون, وشواهد القبور. تجنب وضع المكونات الصغيرة بجانب الأجهزة عالية الطاقة أثناء التصميم لضمان توزيع الحرارة بشكل موحد.
-
إجراءات المتابعة والتحسين المستمر
تم تنفيذ التدابير التالية لضمان استدامة التحسينات:
8.1 المراقبة المستمرة والتحليل الإحصائي
جمع بيانات العائد من شواهد القبور بشكل مستمر 30 أيام, استخدام مخططات التحكم للرصد, وتأكيد فعالية التحسين المستمر. وأظهرت البيانات الصادرة في شهر أكتوبر تحسنًا مستدامًا كبيرًا, مع استمرار الآثار الإيجابية على التسجيل الخاطئ.
8.2 تحليل السببية ومعايير التحكم
بناء على نتائج التحسن, دراسة العلاقة السببية بين التسجيل الخاطئ وشواهد القبور, وضع معايير الرقابة, ودمجها في الإدارة اليومية. تنفيذ أ “رمز تتبع الجودة” لكل ثنائي الفينيل متعدد الكلور, تسجيل المعلومات مثل دفعة المواد الخام, معدات الإنتاج, بيانات التفتيش, والمشغل.
8.3 التوسع ونقل التكنولوجيا
توسيع نطاق النتائج التي توصلت إليها وزارة الطاقة لتشمل خطوط الإنتاج ونماذج المنتجات الأخرى. إنشاء قاعدة بيانات معلمات العملية, توحيد المعلمات للحلول التي أثبتت جدواها, وتقليل وقت تصحيح البرنامج الجديد من 24 ساعات ل 3 ساعات.
-
الاستنتاج والتوقعات
باستخدام منهجية وزارة الطاقة, لقد نجحنا في تحديد معلمات العملية الرئيسية التي تؤثر على التسجيل الخاطئ لمعجون اللحام وخفضنا معدل عيوب شواهد القبور من 29% ل 18% من خلال تحسين المعلمة. ويحقق هذا وفورات في التكاليف الشهرية تبلغ حوالي 118,836 ين ياباني, تُترجم إلى وفورات سنوية تبلغ حوالي 1.426 مليون ين.
نتطلع إلى الأمام, وسوف نقوم بتعميق البحوث العملية, استكشاف تطبيق تكنولوجيا الذكاء الاصطناعي في تحسين معلمات العملية, بناء أنظمة ذكية لتحسين العمليات, وتحقيق التحسين المستمر في جودة المنتج وكفاءة الإنتاج.
لمصنعي الإلكترونيات الذين يحتاجون إلى تقديم منتج جديد, يُنصح باختيار مزود حلول شامل مثل UGPCB, الذي يدمج تصميم ثنائي الفينيل متعدد الكلور, تصنيع, ثنائي الفينيل متعدد الكلور, و بيكفد خدمات. نحن نأخذ في الاعتبار المشكلات المحتملة أثناء عمليات ثنائي الفينيل متعدد الكلور وثنائي الفينيل متعدد الكلور من مرحلة التصميم, إجراء اختبارات المحاكاة المختلفة, وتنفيذ نظام كامل لمراقبة الجودة بدءًا من المواد الواردة وحتى الاختبار والتعبئة, ضمان استقرار جودة المنتج والاتساق.
