
Recursos do S1150GH
– Compatibilidade sem chumbo e excelente resistência à migração iônica
– Baixo coeficiente de expansão térmica no eixo Z
– PCB sem halogênio, sem antimônio, fósforo vermelho sem, e nenhum outro componente altamente tóxico e tóxico residual durante a combustão de resíduos
– Aplicável a requisitos de processamento de desempenho HDI de ponta
Campo de aplicação S1150GH
– Eletrônicos de consumo
– Smartphones, comprimidos, notebooks
– LIDERADO, Dispositivo de jogo
Material do PWB S1150GH
Material PCB sem halogênio Shengyi S1150GH
Material PCB sem halogênio de Shengyi S1150G.
Material PCB para placa multicamadas de alta confiabilidade e sem halogênio: S1150GH+pré-impregnado: Precauções de fabricação de PCB S1150GHB
1. Condições de armazenamento S1150GH/S1150GHB
1.1 Placa revestida de cobre S1150GH/S1150GHB
1.1.1 Método de armazenamento
Coloque-o na plataforma ou rack adequado na embalagem original para evitar forte pressão e evitar deformação da placa causada por armazenamento inadequado.
1.1.2 Ambiente de armazenamento
As placas devem ser armazenadas em local ventilado, ambiente seco e à temperatura ambiente para evitar luz solar direta, chuva e erosão por gases corrosivos (o ambiente de armazenamento afeta diretamente a qualidade da placa). Painéis duplos devem ser armazenados em ambiente adequado por dois anos, e painéis individuais devem ser armazenados em ambiente adequado por um ano. Seu desempenho interno pode atender aos requisitos do padrão IPC4101.
1.1.3 Operação
Use luvas de limpeza para manusear a placa com cuidado. Colisão, deslizando, etc.. danificará a folha de cobre, e a operação com as mãos nuas poluirá a superfície da folha de cobre. Esses defeitos podem ter um impacto negativo no uso da placa.
1.2 Folha semi-curada
1.2.1 Método de armazenamento
Armazene horizontalmente na embalagem original para evitar forte pressão e danos à folha semicurada causados por armazenamento inadequado. A folha semi-curada em formato de rolo restante após o corte deve ser selada e embalada com filme novo e colocada de volta no suporte na embalagem original.
1.2.2 Ambiente de armazenamento
O pré-impregnado deve ser armazenado em embalagem lacrada em ambiente livre de luz ultravioleta. As condições específicas de armazenamento e o período de armazenamento são os seguintes
Doença 1: temperatura<23 ℃, umidade relativa<50%, período de armazenamento de 3 meses,
Doença 2: temperatura<5 ℃, período de armazenamento de 6 meses,
A umidade relativa tem grande influência na qualidade do pré-impregnado, e o tratamento de desumidificação correspondente deve ser realizado em clima úmido. Recomenda-se usar o pré-impregnado dentro 3 dias depois de desembalar.
1.2.3 Corte
É melhor que os profissionais usem luvas limpas para cortar, para evitar que a superfície do pré-impregnado seja poluída. A operação deve ser cuidadosa para evitar que o pré-impregnado enrugue ou enrugue. Quando o PP é cortado, a mesa de trabalho deve ser limpa primeiro para evitar contaminação cruzada de diferentes tipos de pó de resina PP.
1.2.4 Precauções
Quando o pré-impregnado é retirado do armazenamento refrigerado, deve passar pelo processo de recuperação de temperatura antes de abrir a embalagem. O tempo de recuperação da temperatura é superior a 8 horas (dependendo das condições específicas de armazenamento). A embalagem pode ser aberta após a mesma temperatura que a temperatura ambiente. O pré-impregnado que foi aberto em folhas deve ser armazenado em condições 1 ou condição 2 e usado o mais rápido possível. Depois de mais de 3 dias, deve ser verificado novamente e usado após seus indicadores serem qualificados. Depois que o pré-impregnado em formato de rolo for aberto, a mantissa em formato de rolo restante deve ser usada, É necessário realizar a embalagem lacrada do grau de embalagem original e armazená-la em condições 1 ou condição 2. Se houver um plano de inspeção IQC, o pré-impregnado deve ser testado o mais rápido possível após o recebimento (não mais do que 5 dias) de acordo com o padrão IPC-4101. Se o pré-impregnado for desumidificado antes do uso, recomenda-se definir as condições para o gabinete de desumidificação: temperatura<23 ℃, umidade relativa sobre 40%, e o limite superior de flutuação não deve exceder 50%.
2. Sugestões de processamento de PCB S1150GH/S1150GHB
2.1 Corte
Recomenda-se usar máquina de serrar para cortar, seguido por máquina de corte. Observe que o corte com faca giratória pode causar delaminação da borda da placa, de modo a evitar a delaminação da borda da placa devido ao desgaste da ferramenta e folga inadequada.
2.2 Assar prato central
De acordo com a situação real de uso, a placa central pode ser assada. Se a placa central estiver assada após a abertura, recomenda-se que a placa central seja cozida após uma lavagem com água de alta pressão após a abertura para evitar a introdução de pó de resina produzido durante o processo de cisalhamento na superfície da placa, o que pode causar má gravação. Recomenda-se que a placa central seja aberta e cozida a 150 ℃/2~4h. Observe que a placa não pode entrar em contato direto com a fonte de calor.
2.3 Escurecimento da camada interna
O esquema S1150GH é adequado para o processo de escurecimento.
2.4 Empilhamento
O processo de empilhamento deve garantir que a sequência de empilhamento das folhas de colagem seja consistente, e a ação de tombamento deve ser evitada durante o processo de empilhamento para reduzir problemas como empenamento, deformação e dobramento causados por isso.
O tempo desde o escurecimento da placa central até a placa de prensagem deve ser controlado dentro de 12 horas. Quando o material tampão pode apresentar risco de absorção de umidade, é recomendado secar.
Devido às características do material, é fácil transportar eletricidade estática. Ao empilhar, preste especial atenção à adsorção de matérias estranhas no PP.
A fim de garantir um bom efeito de alinhamento de expansão e contração durante o arranjo da placa, recomenda-se usar rebites para fixação. Se a fusão for necessária, é recomendado usar fusão de calor eletromagnético. Ao mesmo tempo, os melhores parâmetros de efeito de fusão devem ser avaliados em detalhes. Para outros métodos de fusão, as próprias condições do PCB devem ser cuidadosamente avaliadas quanto ao efeito de fusão para evitar desvio de camada causado por fusão deficiente.
2.5 Laminação
Recomenda-se selecionar a placa de prensa com bom desempenho de bombeamento de vácuo e vedação de válvula de vácuo para evitar a entrada de umidade externa.
A taxa de aquecimento recomendada é de 1,5 ~ 2,5 ℃/min (a temperatura do material está na faixa de 80 ~ 140 ℃).
Recomenda-se que a pressão de laminação seja de 350-430psi (prensa hidráulica). A alta pressão específica deve ser ajustada de acordo com as características estruturais da placa (o número de pré-impregnado e o tamanho da área de enchimento de cola). Recomenda-se ligar para alta pressão em 80-100 ℃.
Condições de cura: temperatura 180 ℃, tempo superior a 60 minutos.
Taxa de resfriamento< 2 ℃/min.
A temperatura do material de prensagem a quente é inferior a 150 ℃.
Se for usada uma prensa de condução de calor de folha de cobre, A Shengyi Company será informada com antecedência.
Se placas isolantes ou painéis individuais forem usados em placas multicamadas, as placas isolantes ou painéis individuais precisam ser rugosos antes de serem usados para evitar força de ligação insuficiente causada por placas isolantes muito lisas, ou placas dupla-face podem ser gravadas em painéis únicos ou placas isolantes para produção.
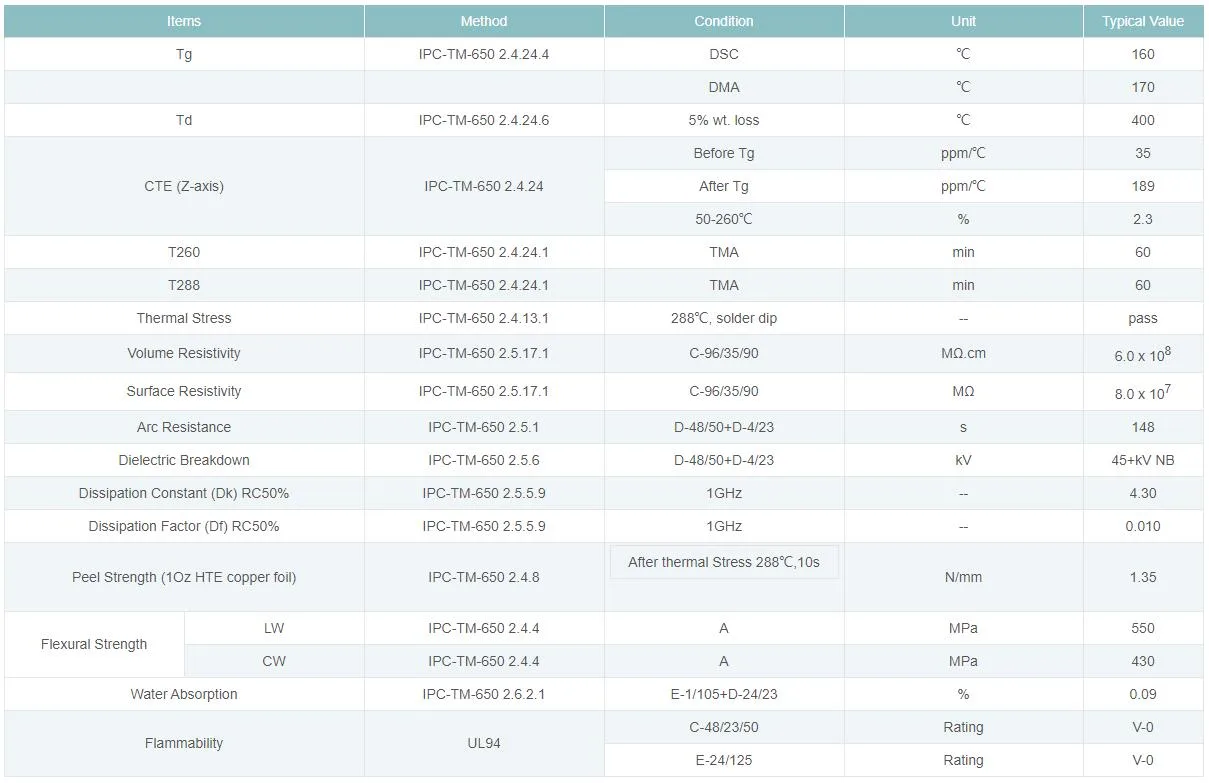
Tabela de especificações de material PCB sem halogênio Shengyi S1150G
2.6 Perfuração
É melhor usar uma furadeira nova.
Recomenda-se que a espessura da pilha não seja superior a 2 peças/pilha (calculado de acordo com a espessura da placa de 1,6 mm/bloco).
Recomenda-se limitar o furo a 1000-2000 buracos.
A taxa de alimentação para perfuração deve ser 15-20% inferior ao processamento de materiais FR-4 comuns.
2.7 Placa de secagem após perfuração
Sugere-se que as condições de secagem após a perfuração sejam 170-180 ℃/3h. Observe que as placas não devem estar em contato direto com a fonte de calor.
Assar antes do furo do tampão de resina após a perfuração traseira: 170-180 ℃/2-3h.
2.8 Remoção de sujeira
Sugere-se que os parâmetros específicos sejam definidos de acordo com a estrutura real do PCB (espessura da placa, tamanho da abertura), e todos os tipos de placas estruturais devem ser totalmente avaliados em detalhes para determinar as melhores condições e parâmetros de remoção de cola correspondentes. O efeito de remoção da cola deve referir-se ao fato de não haver resíduo de resina na junção de cobre da camada interna. O Desmear horizontal ou Desmear vertical é recomendado. As condições específicas de remoção de cola estão relacionadas ao equipamento, modelo de medicamento líquido, espessura da placa ou área do furo. Sob a premissa de carga total, quanto mais espessa a placa é recomendada, Quanto maior for o tempo de degomagem.
2.9 Tinta resistente à solda
Recomenda-se que a placa de secagem antes do óleo verde: 130 ℃/2-4h,
Ao usar a grelha para assar, se a placa estiver comprimida ou deformada ao inserir o rack, ocorrerá deformação após o cozimento. Não é recomendado lavar a tinta resistente à solda, que pode causar manchas brancas.
2.10 Pulverização de estanho
É adequado para processo de pulverização de estanho sem chumbo. Para a estrutura de cobre espesso e grande superfície de cobre na camada externa (ou revestimento de cobre grosso), a temperatura é alta durante a pulverização de estanho sem chumbo, resultando em estresse térmico excessivo, que é propenso a manchas brancas entre grandes superfícies de cobre, deformação da pele de cobre e outros problemas. As medidas de melhoria são as seguintes:
1. Tente reduzir a temperatura de pulverização de estanho, encurtar o tempo de pulverização de estanho, e reduzir o estresse térmico gerado durante a pulverização de estanho,
2. Antes da pulverização de estanho, pré-asse o prato sob a condição de 140-150 ℃/2h, e pulverize a lata imediatamente para remover a umidade acumulada na superfície da placa, o que pode reduzir a probabilidade de manchas brancas,
3. Evite superfícies de pulverização de estanho muito grandes, ou aumentar a espessura do óleo verde adequadamente, que pode amortecer bem o estresse térmico gerado durante a pulverização de estanho,
4. A grande estrutura de superfície de cobre é projetada como uma estrutura de grade.
2.11 Processamento de perfil
Recomenda-se usar uma fresadora para processamento e reduzir a velocidade de deslocamento de forma adequada. Não é recomendado o uso de prato de cerveja para processamento.
2.12 Embalagem
Recomenda-se assar o prato antes de embalá-lo, sob condição de 120 ℃/4-6h para evitar a degradação da resistência ao calor causada pela umidade. Recomenda-se embalagem a vácuo de folha de alumínio.
3. Soldagem S1150GH/S1150GHB
3.1 Validade da embalagem
Recomenda-se o uso de sacos de papel alumínio a vácuo para embalagem, e o período de validade recomendado é 3 meses. É melhor assar os componentes em 120 ℃ por 4~6h antes da montagem.
3.2 Parâmetros de soldagem por refluxo S1150GH/S1150GHB
Adequado para processo convencional de soldagem por refluxo sem chumbo.
A temperatura de soldagem é de 350 ~ 380 ℃ (usando ferro de solda com temperatura controlada),
Tempo de soldagem de ponto de soldagem único: dentro de 3 segundos.
