1.ความร้อนแรงไร้สารตะกั่วและการระเบิดของบอร์ด
เนื่องจากปราศจากสารตะกั่ว, คำพูดที่พบบ่อยคือจุดหลอมเหลวของการประสานตะกั่วที่ปราศจากตะกั่วสูงกว่า, ซึ่งจะทำให้เกิดความเสียหายมากขึ้นต่อคณะกรรมการและส่วนประกอบ. ข้อความที่ดูเหมือนจริงและเท็จนี้จริง ๆ แล้วถูกต้องเพียงครึ่งเดียวเท่านั้น. เนื่องจากความสามารถในการบัดกรีของการบัดกรีไร้สารตะกั่ว (เช่น สคส 305 วางประสาน) ยากจน, ประกอบกับแรงตึงผิวที่มากขึ้น (นั่นคือ, แรงยึดเกาะมีขนาดใหญ่ขึ้น, เกี่ยวกับ 20% ใหญ่กว่า 63/37), ความสามารถในการบัดกรีของการขยายออกไปด้านนอกและด้านบนนั้นไม่เหมือนกับของอีกต่อไป 63/37. เพื่อปรับปรุงคุณภาพและความน่าเชื่อถือของการบัดกรีไร้สารตะกั่ว, จำเป็นต้องขยายเวลาปฏิกิริยากับโลหะฐาน (พื้นผิวบอร์ด PCB เป็นทองแดงชุบด้วยไฟฟ้าและนิกเกิลเคมี), ดังนั้นไม่เพียงแต่อุณหภูมิในการทำงานจะถูกบังคับให้สูงขึ้นเท่านั้น, แต่ยังรวมถึงเวลาตอบสนองที่จำเป็นในการสร้าง IMC ด้วย (Cu6Sn5 และ NiSn4) จะต้องขยายออกไป. กล่าวอีกนัยหนึ่ง, ความร้อนที่ต้องการ (มวลความร้อน) เกินกว่าการบัดกรีด้วยตะกั่วมานานแล้วจึงจะถูกต้อง.
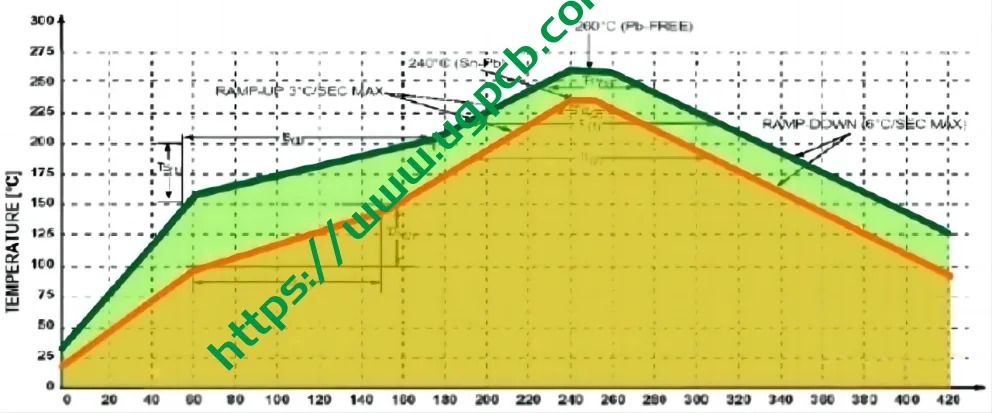
รูปนี้เปรียบเทียบโปรไฟล์ของการไหลซ้ำของลีดและการรีโฟลว์แบบไร้สารตะกั่ว. เส้นสีเขียวครอบคลุมพื้นที่ขนาดใหญ่ (ความร้อน), ซึ่งเป็นเส้นโค้ง SAC305 ปัจจุบัน. พื้นที่มีขนาดเล็กลง (ความร้อน) คือการจัดเรียงลูกค้าเป้าหมายครั้งก่อน. ภายใต้สมมติฐานเพื่อหลีกเลี่ยงการระเบิดของบอร์ดที่เกิดจากอุณหภูมิสูงเกินไปและความร้อนแรง, อุณหภูมิสูงสุดของโปรไฟล์การรีโฟลว์ไร้สารตะกั่วไม่ควรเกิน 250°C. เพื่อรักษาความร้อนเท่าเดิมโดยไม่ทำลาย PCB และส่วนประกอบ, สามารถขยายเวลาของอุณหภูมิสูงสุดที่ต่ำกว่าได้, นั่นคือ, อุณหภูมิสูงสุดที่ราบเรียบ (240-245℃) สามารถขยายออกไปได้ 10-25 ไม่กี่วินาที (ขึ้นอยู่กับขนาดของบอร์ด). การเลือกอุณหภูมิที่ต่ำลงและความร้อนที่ปลอดภัยเพื่อหลีกเลี่ยงความร้อนที่เป็นอันตรายของอุณหภูมิสูงสุดคือสิ่งที่คนฉลาดควรทำ. การหลีกเลี่ยงความเสี่ยงประเภทนี้จะมีความสำคัญมากสำหรับการบัดกรีไร้สารตะกั่ว.
ในความเป็นจริง, จากโปรไฟล์การรีโฟลว์ที่แสดงในรูป 1 ข้างบน, เราจะเห็นว่าเวลาที่การบัดกรี SMT ไร้สารตะกั่วอยู่เหนือจุดหลอมเหลว (ประมาณ 217 ℃ สำหรับ SAC305) เป็นเรื่องเกี่ยวกับ 50 ไม่กี่วินาที (กระดานขนาดเล็กและชิ้นส่วนที่เรียบง่าย) ถึง 90 ไม่กี่วินาที (กระดานขนาดใหญ่และชิ้นส่วนที่ซับซ้อน). อุณหภูมิและความร้อนดังกล่าวเกิน Tg ของบอร์ดต่างๆ อย่างแน่นอน. สำหรับบอร์ดประกอบที่ถูกวางไว้ในสภาพแวดล้อมที่ร้อนเช่นนี้, มันได้กลายเป็นสถานะยาง α2 แล้ว (เวทียืดหยุ่น) มีความแข็งแกร่งไม่เพียงพอและมีความอ่อนแอเพิ่มขึ้น. แน่นอน, ไม่มีความสามารถในการต้านทานแรงดึงภายนอกในทิศทาง Z.
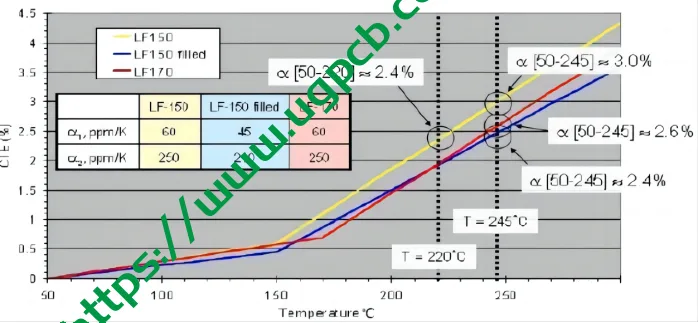
ตัวเลขนี้เผยแพร่โดย Mr. Wei Tianlun จาก Dow Chemical ในฟอรัม CPCA. วัตถุประสงค์หลักคือการอธิบายว่า Z-CTE ของ α2 มีขนาดใหญ่เกินไป, ซึ่งเป็นสาเหตุหลักที่ทำให้บอร์ดระเบิด. เส้นโค้งที่วาดโดย TMA ทั้งสามมีความชันน้อยกว่าทางด้านซ้าย, ซึ่งเป็นสถานะแก้ว α1, และเส้นโค้งที่มีความลาดเอียงมากขึ้นทางด้านขวาสุดได้เข้าสู่สถานะยาง α2. โปรดทราบว่าเส้นสีน้ำเงินของ Tg150 และเส้นสีแดงของ Tg170 มี Z-CTE เหมือนกันที่ 220°C ในการรีโฟลว์ลีด, และความเสี่ยงที่พวกเขาเผชิญก็คล้ายกัน. อย่างไรก็ตาม, ในรูปแบบรีโฟลว์ไร้สารตะกั่ว, Z-CTE ของเส้นสีแดง Tg สูงนั้นสูงกว่าเส้นสีน้ำเงิน Tg ล่าง, ซึ่งหมายความว่าโอกาสที่เส้นสีแดงจะระเบิดมีมากกว่าโอกาสของเส้นสีน้ำเงิน. ดังนั้น, เป็นที่รู้กันว่าบอร์ด Tg สูงไม่จำเป็นต้องทนต่อความร้อนแรงได้.
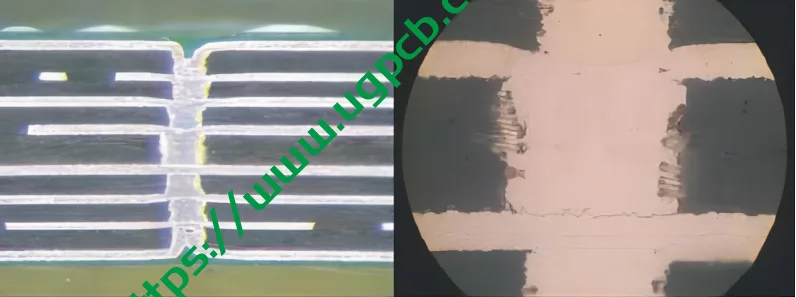
สองภาพนี้นำเสนอโดยบอร์ดโทรศัพท์มือถือรุ่นล่าสุด, ซึ่งใช้แทนรูตาบอดแบบเรียงซ้อนของ ELIC ของ PTH ทะลุรู. ภาพซ้ายแสดงความแม่นยำในการซ้อน 7 หลุมตาบอด, อย่างนั้น 8 ชั้นของพื้นผิวทองแดงเชื่อมต่อกัน. ภาพด้านขวาแสดงให้เห็นว่าวิธีการโดยละเอียดเริ่มต้นด้วยกระดานสองด้าน, นั่นคือ, ขั้นแรกให้แกะสลักหน้าต่างทองแดงบนฟอยล์ทองแดงด้านเดียว, จากนั้นเผาหลุมบอดด้วยเลเซอร์และเติมทองแดงที่ชุบด้วยไฟฟ้าลงในรูบอด. จากนั้นใช้ฟิล์มกดทั้งสองด้าน, และเผารูตันและชุบทองแดงต่อไปจนเสร็จหลายชั้น. ทำซ้ำขั้นตอนนี้เพื่อให้บอร์ดโทรศัพท์มือถือเพิ่มเลเยอร์ให้สมบูรณ์. อย่างไรก็ตาม, แม้ว่าวิธี ELIC นี้จะมีประโยชน์มากมายก็ตาม, หลีกเลี่ยงไม่ได้ที่การบัดกรีไร้สารตะกั่วจะระเบิดได้ง่ายโดยไม่ต้องใช้เอฟเฟกต์หมุดย้ำทะลุรู.
สำหรับบอร์ด FR-4 เพียงอย่างเดียว, ค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อน XY (ซีทีอี) ประมาณ 14-16ppm/℃. คุณภาพที่ดีเยี่ยมของการขยายตัวและการหดตัวเล็กน้อยนี้เกิดจากการเสริมแรงหนีบผ้าใยแก้ว! อย่างไรก็ตาม, การขยายตัวทางความร้อนของบอร์ดในทิศทาง Z ไม่รองรับ. โชคดี, หากมีรูทะลุหลายรูบน PCB ที่ทำเสร็จแล้ว, อัตราการขยายตัวทางความร้อนของวัสดุทองแดงที่ผนังรูนั้นอยู่ที่ 17ppm/℃, และความหนาของทองแดงของสินค้าทะลุรู (มากกว่า 1mil) และการยืดตัวที่ดีเยี่ยม (การยืดตัว, คนทั่วไปมักได้ยินคำนี้ว่ามีความเหนียว) ถึง 20%, ซึ่งจะนำเสนอเอฟเฟกต์การหนีบเหมือนหมุดย้ำ (เอฟเฟกต์หมุดย้ำ), ซึ่งช่วยลดการขยายตัวทางความร้อน Z ของบอร์ดและลดความเสี่ยงที่จะระเบิด. เป็นเทคโนโลยีการชุบทองแดงเพื่ออุดรูตันในบอร์ดโทรศัพท์มือถือในปัจจุบัน (เช่น 3+2+3) ครบกำหนด, วิธีการซ้อนชั้นแบบสุ่มโดยใช้วิธีหลุมบอด (การเชื่อมต่อทุกชั้น; เอลิค) จะทยอยเข้ามาแทนที่การชุบทะลุรูทั่วไป. ในด้านหนึ่ง, สามารถลดต้นทุนและหลีกเลี่ยงความยุ่งยากในการเติมเรซินผ่านรู, และในทางกลับกัน, สามารถลดการเจาะเครื่องจักรและทำให้กระบวนการสั้นลง. อย่างไรก็ตาม, ในกรณีที่ไม่มีเอฟเฟกต์หมุดย้ำ, เห็นได้ชัดเจนว่ากระดานระเบิดได้ง่ายมาก.
จากวรรณกรรมล่าสุดหลายเล่มและชิ้นส่วนกระดานระเบิดที่ผู้เขียนทำขึ้นเมื่อเร็ว ๆ นี้, สาเหตุหลักของการหลุดร่อนและการระเบิดควรเป็น: Z-CTE ของสถานะยาง α2 ของบอร์ดใหญ่เกินไป! IPC-4101 ได้นำกฎระเบียบใหม่ 4 ฉบับมาใช้เป็นโซลูชันสำหรับ 6 ข้อบังคับใหม่ “อาจเหมาะสำหรับใช้ในการบัดกรีไร้สารตะกั่ว” (เช่น., กระดานหมายเลขใหม่ทั้งหก /99, /101, /121, /124, /126 และ /129), คือ: 1. การเติมสารตัวเติมอนินทรีย์ (ฟิลเลอร์) ไปจนถึงเรซิน 2. การระบุเกณฑ์ขั้นต่ำของอุณหภูมิการแตกร้าวเนื่องจากความร้อน Td (เช่น, /99 คือ 325 ℃) 3. การระบุขีดจำกัดสูงสุดของ Z-CTE ของ α2 ของหกบอร์ดถึง 300ppm/℃ 4. การระบุเวลาต้านทานการแตกร้าวจากความร้อนขั้นต่ำ, เช่นขีดจำกัดล่างของ TMA288 (T288) เป็น 5 นาที, ฯลฯ. อย่างไรก็ตาม, แม้ว่าข้อกำหนดทั้งหกประการของบอร์ดเชิงพาณิชย์จะตรงตามข้อกำหนดล่าสุดเหล่านี้ก็ตาม, ไม่สามารถรับประกันได้ว่า PCB จะไม่ระเบิดในระหว่างกระบวนการรีโฟลว์ของการประกอบดาวน์สตรีม. แน่นอน, มันยังเกี่ยวข้องกับอิทธิพลของกระบวนการ PCB ด้วย (เช่นการตอบสนองของการจัดการการกดและกระบวนการ PTH และกระบวนการชุบด้วยไฟฟ้าทองแดง), คุณภาพและคุณภาพของเตาหลอมแบบดาวน์สตรีมและโปรไฟล์การรีโฟลว์ (ประวัติโดยย่อ), และแม้แต่ความแตกต่างใน CTE ระหว่างส่วนประกอบและบอร์ดภายใต้ความร้อนแรง. อย่างหลังทำให้บอร์ดที่อ่อนแอถูกฉีกโดยส่วนประกอบต่างๆ, ซึ่งยังไม่ถูกควบคุมโดยผู้ผลิต CCL หรือ PCB.
2.ความแตกต่างระหว่างการระเบิดตัวเองและการแตกร้าวของแรงภายนอก
2.1 สาเหตุและปรากฏการณ์ของการระเบิดตัวเอง
สาเหตุหลักที่ทำให้เกิดการระเบิดของบอร์ดหลายชั้นก็คือ Z-CTE ของเรซินนั้นมีขนาดใหญ่เกินไปในสถานะยาง α2 ที่มีความร้อนสูง. การแตกร้าวในทิศทางความหนานี้จะมาจากโหมดความล้มเหลวที่แตกต่างกัน เช่น ความสัมพันธ์ที่ไม่ดีระหว่างใยแก้วและเรซิน, การยึดเกาะที่ไม่ดีระหว่างเรซินกับฟิล์มสีดำฟอยล์ทองแดง, หรือระดับการแข็งตัวของเรซินและการแตกร้าวในตัวเองไม่เพียงพอ. ด้วยความช่วยเหลือจากปัจจัยภายในและภายนอกอื่นๆ อีกมากมาย, แทบจะเป็นไปไม่ได้เลยที่จะหลีกเลี่ยงการบัดกรีไร้สารตะกั่วและหลีกเลี่ยงการระเบิดของบอร์ด. ตัวอย่างของปัจจัยเพิ่มเติมดังกล่าวมีดังนี้:
2.1.1. บริเวณที่มีความเข้มข้นของความร้อนซึ่งมี PTH จำนวนมากอัดแน่นอยู่ในแผงหลายชั้น.
2.1. 2. พื้นที่ผิวทองแดงขนาดใหญ่ที่ไม่มี PTH เพื่อช่วยแคลมป์ก็มีแนวโน้มที่จะเกิดการระเบิดของบอร์ดเช่นกัน. เนื่องจาก Z-CTE รวมของการขยายตัวทางความร้อนทิศทาง Z ของ PCB, รวมถึง α1 และ α2, เป็นเรื่องเกี่ยวกับ 3.5%, และ CTE ของผนังรูทองแดงคือ 17ppm/℃, และเมื่อความหนาของทองแดงเกิน 1mil และการยืดตัวสามารถเข้าถึงได้ 20%, ผนังทองแดง PTH ควรมีเอฟเฟกต์หมุดย้ำป้องกันการระเบิด.
2.1.3. บอร์ดโทรศัพท์มือถือ HDI ใหม่ของการเชื่อมต่อโครงข่ายโดยพลการ (เอลิค) ไม่มีออร์โธดอกซ์ PTH อีกต่อไป, แต่กลับใช้รูตันที่เต็มไปด้วยทองแดงหลายรูแทน. กระดานหลายชั้นที่ไม่มีหมุดย้ำก็เสี่ยงต่อการระเบิดของกระดานเช่นกัน.
2.1.4. บอร์ดหลายชั้นอาจได้รับแรงกระแทกจากภายนอกทางกล, เพื่อให้พื้นที่ที่เสียหายของโครงสร้างเสี่ยงต่อการระเบิดของกระดาน, เช่นการตัดรูปตัว V หรือการเจาะแบบหยาบ.
2.1.5. ส่วนลูกค้าประกอบปลายน้ำมีคุณภาพไม่ดี’ เตาหลอมซ้ำ, วิธีการวัดที่ไม่เหมาะสมและการจัดการโปรไฟล์การรีโฟลว์ไร้สารตะกั่วที่ไม่ดี (ประวัติโดยย่อ), ฯลฯ, อาจทำให้บอร์ดระเบิดได้. ตัวอย่างเช่น: อัตราความร้อน (หรือที่เรียกว่าความชัน) ที่จุดเริ่มต้นของเส้นโค้งการรีโฟลว์เร็วเกินไป, ทำให้พื้นผิว PCB เกิดความร้อนมากเกินไปในขณะที่บอร์ดไม่มีเวลาให้ความร้อน. ภายใต้แรงเฉือนของการขยายตัวทางความร้อนที่ไม่สม่ำเสมอ, ส่วนที่อ่อนแอของโครงสร้างมีแนวโน้มที่จะพองตัว. ความชันของส่วนทำความร้อนนี้ (ทางลาดขึ้น) จะต้องปรับภายในช่วง 1°C-3°C/วินาที ตามขนาดของบอร์ดและจำนวนชิ้นส่วน.
2.1.6. เตา reflow ที่ดีควรรักษาความแตกต่างของอุณหภูมิของบอร์ด PCB ให้อยู่ภายใน 5 ℃, และความแตกต่างของอุณหภูมิบริเวณรอของเตาเปล่า (ซึ่งสามารถวัดได้โดยใช้แผ่นอลูมิเนียมหรือแผ่นวัดอุณหภูมิแบบพิเศษพร้อมเทอร์โมมิเตอร์) ไม่ควรเกิน 2 ℃. และกระดานสี่เหลี่ยมควรใช้โหมดการเดินในแนวนอนเพื่อลดความแตกต่างของอุณหภูมิระหว่างแผงด้านหน้าและด้านหลังด้วยวิธีนี้, การลดความร้อนของพื้นผิวบอร์ดและการระเบิดของบอร์ดสามารถลดลงได้.
2.1. 7. สำหรับบอร์ดหนาขนาดใหญ่หรือส่วนประกอบที่มี BGA หลายตัว, ขอแนะนำให้ใช้เส้นโค้งการรีโฟลว์ที่ยาวขึ้นพร้อมกับอาน (150℃-190 ℃) เพื่อพยายามให้ได้อุณหภูมิที่สม่ำเสมอของพื้นผิวกระดานทั้งหมดและด้านในและด้านนอกของตัวบอร์ด (โปรดทราบว่าทั้งเรซินและใยแก้วต่างก็เป็นตัวนำที่ไม่ดี) เพื่อลดการระเบิด. ควรควบคุมความลาดเอียงก่อนถึงอุณหภูมิสูงสุดที่ประมาณ 1-3°C/วินาที ขึ้นอยู่กับขนาดของบอร์ด. อุณหภูมิสูงสุดของบอร์ดประกอบทั่วไปไม่ควรเกิน 245°C. สำหรับบอร์ดขนาดใหญ่ที่ต้องการความร้อนมากขึ้น, สามารถขยายอุณหภูมิสูงสุดได้, นั่นคือ, โปรไฟล์แบบแบน, และเวลาอุณหภูมิสูงสุดสามารถขยายออกไปได้ 20 ไม่กี่วินาที, เพื่อให้ความร้อนไม่ดีในบริเวณที่มีอุณหภูมิสูงเป็นอันตราย (สูงกว่า 250 ℃) สามารถหลีกเลี่ยงได้.
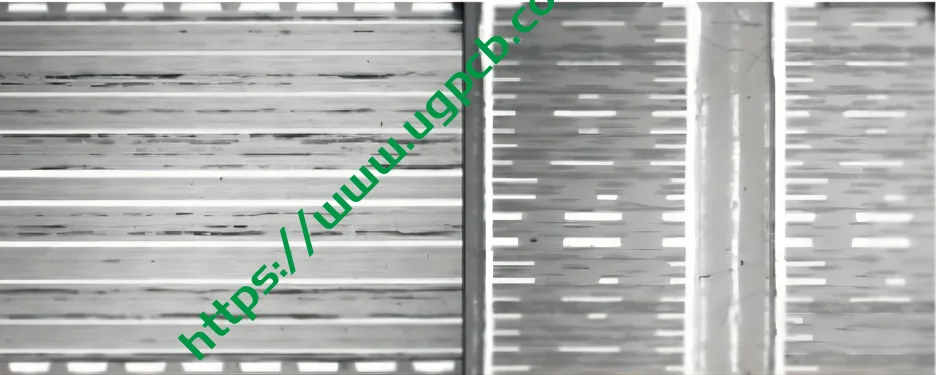
ภาพด้านซ้ายแสดงพื้นที่ผิวทองแดงขนาดใหญ่ด้านในของสแต็คบอร์ด 12 ชั้น. ความร้อนสูงของการบัดกรีไร้สารตะกั่วมักทำให้เกิดรอยแตกขนาดเล็กหลายจุดระหว่างชั้นใน. โดยปกติ, ตราบใดที่ไม่มีการพองหรือหลุดของชั้นนอกของบอร์ดหลายชั้น, รอยแตกขนาดเล็กระหว่างชั้นในหลายๆ ชั้นจะไม่มีใครรู้, แต่ความน่าเชื่อถือ (เช่น คาเฟ่) เต็มไปด้วยความกังวลอย่างหลีกเลี่ยงไม่ได้. ภาพขวาแสดงบอร์ด 22 ชั้นที่สูงกว่ามาก. เพราะผนังทองแดงทะลุได้ดีเยี่ยมมีความหนาเพียงพอ (มากกว่า 1mil) และการยืดตัวที่ดี (ยิ่งกว่า 20%), การขาดรอยแตกขนาดเล็กในบอร์ดลดลงอย่างมากภายใต้ความร่วมมือของเอฟเฟกต์หมุดย้ำ. อย่างไรก็ตาม, เมื่อเป็นแผ่นทองแดงหลายชั้นหนา, มันเป็นเรื่องอื่น!
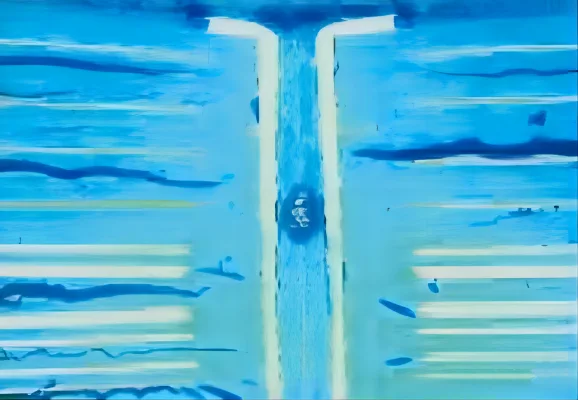
แม้จะมีเอฟเฟกต์การตอกหมุดของ PTH คุณภาพดีก็ตาม, เมื่อ Z-CTE ของบอร์ด α2 ใหญ่เกินไป, หลังจากการรีโฟลว์โปรไฟล์ที่ไม่ดีดาวน์สตรีมหลายครั้ง, บอร์ดหลายชั้นหรือบอร์ดหลายชั้นทองแดงหนายังคงไม่สามารถหลีกหนีชะตากรรมของการระเบิดและรอยแตกขนาดเล็กได้. สำหรับการรีโฟลว์แบบไร้สารตะกั่วของบอร์ดขนาดใหญ่ที่มีความหนาและหลายชั้น, บอร์ดควรมีค่า Tg สูง (บอร์ดเชิงพาณิชย์ทั่วไปสามารถมี Tg ปานกลางและมีความเหนียวที่ดีกว่า). การชุบแข็ง PN และการเติมสารตัวเติมเป็นวิธีที่ถูกต้องในการปราศจากสารตะกั่ว.
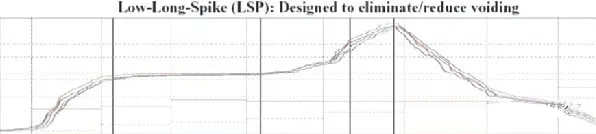
นี่คือโปรไฟล์อานแบบยาวที่คล้ายกับโปรไฟล์ลีดรีโฟลว์สำหรับบอร์ดขนาดใหญ่ที่มี BGA หลายตัว. วัตถุประสงค์ของอานยาวคือการทำให้พื้นผิวกระดานและด้านในของกระดานมีความสม่ำเสมอมากที่สุด, และเพื่อให้ด้านล่างของ BGA หลายตัวได้รับความร้อนเพียงพอก่อนที่จะเริ่มปีนขึ้นไปถึงอุณหภูมิสูงสุดของความร้อนจัด, เพื่อลดการระเบิดของบอร์ดและการเชื่อมเย็นของลูกบอลภายใน BGA. แม้ว่าอุณหภูมิของโปรไฟล์การรีโฟลว์ไร้สารตะกั่วจะสูงกว่าก็ตาม, หลักการถ่ายเทความร้อนยังคงไม่เปลี่ยนแปลง.
2.2 แพดปล่องของกระดานเกิดจากการดึงเฉียง
ข้างต้นคือปรากฏการณ์การระเบิดต่างๆ ที่เกิดจากการขยายตัว Z ของบอร์ดเองในช่วงที่มีความร้อนจัด. อย่างไรก็ตาม, ระหว่างการเชื่อมประกอบ, เมื่อการขยายตัวทางความร้อนของส่วนประกอบใน X, ทิศทาง Y หรือ Z แตกต่างจากทิศทางของบอร์ด PCB มากเกินไป, ส่วนประกอบของแผ่นเรซินที่นิ่มเหมือนยางอาจถูกดึงขึ้นมา (ส่วนประกอบ) ร่วมกับแผ่นทองแดงและพื้นผิวด้านล่าง. การดึงแบบเอียงนี้แตกต่างอย่างสิ้นเชิงจากการแตกร้าวในแนวนอนของกระดาน, และเรียกโดยเฉพาะว่า Pad Crater. ตัวอย่างเช่น, ลูกบัดกรีไร้สารตะกั่วที่มีความแข็งแกร่งของ BGA มากขึ้น และตัวเก็บประจุเซรามิกขนาดใหญ่ที่มีความแข็งแกร่งมากขึ้น มักจะดึงแผ่นทองแดงและพื้นผิวเรซินด้านล่างขึ้นระหว่างการบัดกรีไร้สารตะกั่ว. ลูกบัดกรีไร้สารตะกั่วที่มีความแข็งแกร่งน้อยกว่าและจุดหลอมเหลวต่ำกว่ามักจะถูกยืดและเปลี่ยนรูปเพื่อขจัดความเครียดเมื่อถูกดึงด้วยความร้อนแรง; สำหรับลูกบัดกรีไร้สารตะกั่วที่มีความแข็งแกร่งมากขึ้น (เช่น., โมดูลัสที่ใหญ่กว่า), แผ่นทองแดงและวัสดุพิมพ์ด้านล่างมักจะถูกดึงเข้าหากันเมื่อลูกบอลมุม BGA ไม่ยืดง่าย. ในความเป็นจริง, หากพื้นผิวที่มีรอยแตกร้าวที่ถูกดึงเฉียง ๆ ดังกล่าวไม่ทำให้สายไฟขาด, รอยแตกที่ลอยอยู่ในท้องถิ่นนั้นไม่มีใครรู้และแทบจะไม่ทำให้เกิดภัยพิบัติใด ๆ. เช่นเดียวกับรอยแตกขนาดเล็กต่างๆ ภายในบอร์ดหลายชั้นหลังจากการบัดกรี, หากพวกเขาไม่ได้ดึงผนังทองแดงของรูทะลุออก, จะไม่ถือเป็นข้อบกพร่องด้านคุณภาพใดๆ. อย่างไรก็ตาม, เมื่อลวดหรือรูขาด, มันผูกพันที่จะเป็นตัวแทนของปัญหาใหญ่.
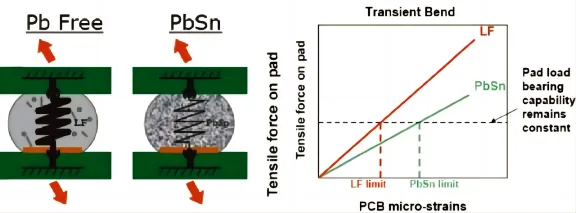
จากแผนภาพด้านซ้าย, เราจะเห็นได้ว่าลูกบอลไร้สารตะกั่วมีความแข็งมาก, ขณะที่ตีนลูกตะกั่วค่อนข้างอ่อน. ดังนั้น, เมื่อได้รับแรงภายนอกแล้ว (ความเครียดจากความร้อนหรือความเครียดทางกล), ลูกบอลบัดกรีที่แข็งจะถ่ายโอนความเครียดโดยตรงไปยังข้อต่อประสานของบอร์ดผู้ให้บริการ BGA ด้านบน, จึงทำให้เกิดการบาดเจ็บภายในจำนวนมากซึ่งไม่สามารถตรวจพบได้ด้วยการทดสอบทางไฟฟ้า. แผนภาพด้านขวาแสดงการเปรียบเทียบโมดูลัสของ Young (หรือโมดูลัส) ประกอบด้วยความเครียดและความเครียดระหว่างไร้สารตะกั่วและมีสารตะกั่ว. เมื่อลูกไร้สารตะกั่วมีแม่พิมพ์ที่ใหญ่ขึ้น (เช่น., ความลาดชันที่มากขึ้นหรือความแข็งแกร่งที่มากขึ้น), เห็นได้ชัดว่าความเครียดไม่เพียงพอเมื่อถูกแรงกระแทกจากภายนอก. อย่างไรก็ตาม, ลูกตะกั่วมีความเครียดมากกว่ามากเนื่องจากความลาดเอียงที่น้อยกว่า (ความแข็งแกร่งน้อยลงและมีความยืดหยุ่นมากขึ้น). กล่าวอีกนัยหนึ่ง, เมื่อถูกแรงภายนอก, ลูกตะกั่วที่เสียรูปง่ายสามารถดูดซับแรงกระแทกและลดความล้มเหลวของข้อต่อบัดกรีได้.
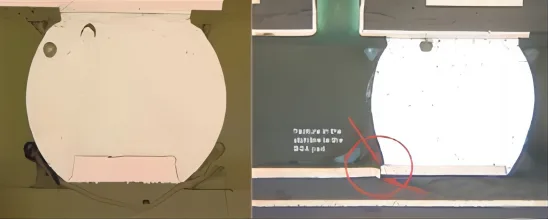
ด้านซ้ายคือ PadCrater ที่แสดงความแข็งแรงในการรีโฟลว์ของลูกบอลไร้สารตะกั่ว. เนื่องจากไม่มีวงจรเกิดขึ้น, มันจะไม่ถูกตรวจพบโดยการทดสอบทางไฟฟ้า. อย่างไรก็ตาม, เมื่อรอยแตกร้าวและมีทางปรากฏแล้ว, CAF ก็จะมีโอกาสทำร้ายสินค้าได้. รอยแตกด้านขวาทำให้สายไฟขาดออกจากกัน, ดังนั้นพวกเขาจึงหนีไม่พ้นธรรมบัญญัติ.
ข้อต่อประสาน BGA ล้มเหลวและรอยแตกของแผ่น
เนื่องจากความร้อนแรงของการบัดกรีไร้สารตะกั่ว, เรซินของบอร์ดมีสถานะยางอ่อนที่ α2 อยู่แล้ว. นอกจากนี้, CTE ของชิปซิลิคอนที่ด้านบนของผู้ให้บริการแพ็คเกจ BGA มีค่าเพียง 3-4Pppm/℃, และ CTE ของตัวพา XY เองถึง 15ppm/℃ ในระหว่างที่มีความร้อนจัด. ความแตกต่างระหว่างทั้งสองจะบังคับให้ตัวพา BGA บิดเบี้ยวเว้า (การบิดเบี้ยวแบบเว้า). ดังนั้น, แรงดึงขึ้นที่มุมทั้งสี่ของ BGA นี้มักจะนำไปสู่ภัยพิบัติต่างๆ, นั่นคือ, โหมดความล้มเหลวที่แตกต่างกัน (โหมดความล้มเหลว) จะถูกนำเสนอในรูปแบบการดึงในแนวตั้ง:
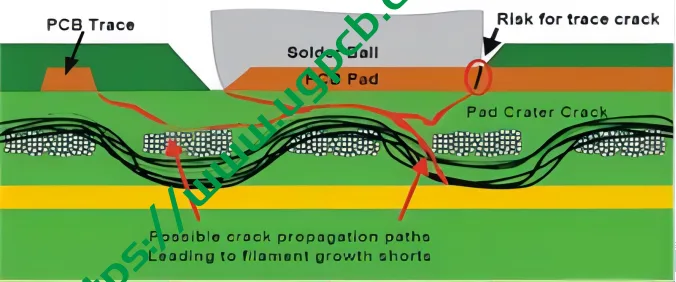
รอยแตกร้าวที่เกิดจากการดึงในแนวดิ่งหรือเฉียงด้วยความร้อนแรงส่วนใหญ่จะเกิดรอยแตกตามรอยต่อระหว่างผ้าใยแก้วกับเรซินหรือตามแนวโน้ม. ซึ่งจะเกี่ยวข้องกับการทำ Silence บนพื้นผิวของผ้าใยแก้วหรือความหนาของ ButterCoat. (สามภาพข้างบนนี้และ. 12.13 รูปภาพนำมาจากฟอรัมที่จัดขึ้นโดย IPC/CPCA ในเซินเจิ้น)
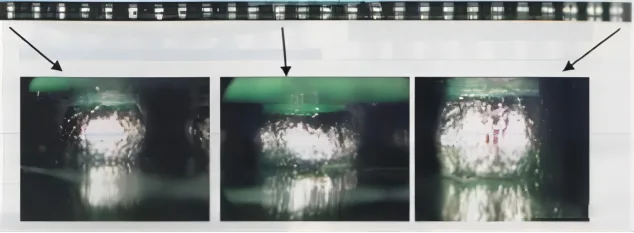
ในช่วงความร้อนแรงของการไหลซ้ำแบบไร้สารตะกั่วของ BGA ขนาดใหญ่, วัสดุพิมพ์ (สารตั้งต้น CTE ใน XY คือประมาณ 14-15ppm/℃) จะแสดงปรากฏการณ์เว้าเนื่องจาก CTE เล็กของชิปซิลิคอน (3-4ppm/℃). ในเวลานี้, ลูกตะกั่วบัดกรีบนเส้นด้านนอกจะถูกดึงเพื่อขจัดความเครียด, และลูกบอลไร้สารตะกั่วจะมีความแข็งมากกว่าและเสี่ยงที่จะหักศีรษะหรือเท้าได้ (โปรดทราบว่ารูปภาพนี้แสดงลักษณะที่ปรากฏหลังจากการคืนสภาพสู่อุณหภูมิห้อง).
3.1.หากฟิล์มพื้นผิวของแผ่นรองลูกปืนของวัสดุพิมพ์เป็นแบบชุบนิกเกิลทองด้วยไฟฟ้า, มันง่ายที่จะทำให้ข้อต่อประสานที่ด้านบนของตีนลูกแตกและแตกเมื่อทองเปราะ.
3.2.เนื่องจากชั้นออกไซด์บนพื้นผิวของลูกประสานหนาขึ้น, เพื่อให้ฟลักซ์ที่ไม่ต้องทำความสะอาดของสารบัดกรีบนแผ่น PCB ไม่สามารถลบออกได้อย่างมีประสิทธิภาพ, แผ่นบัดกรีไม่สามารถรักษาให้หายขาดได้ด้วยลูกประสาน, และเอฟเฟกต์หมอน (หัวบนหมอน) จะเกิดขึ้นได้ง่าย. สถานะที่ผิดปกตินี้ดูเหมือนใกล้แต่แยกจากกันจริงๆ ย่อมไม่ทนต่อแรงภายนอกใดๆ อย่างแน่นอน และจะแยกออกจากตรงกลางได้ง่าย.
3.3. เมื่อใช้การรักษาพื้นผิว ENIG บนแผ่นบอล PCB เนื่องจากความไม่รู้, ไม่เพียงแต่แผ่นดำเท่านั้น (แบล็คแพด) อุดมไปด้วยฟอสฟอรัสและนิกเกิลออกไซด์เกิดขึ้นสองครั้งในการบัดกรีไร้สารตะกั่ว, แต่ AuSn4 ที่เกิดจากชั้นทองแช่ก็ไม่สามารถอยู่ห่างจากอินเทอร์เฟซได้, ส่งผลให้เกิดการเปราะของทองคำ (ทองคำเปลว), ซึ่งอาจทำให้หมุดหักได้เช่นกัน.
3.4.สำหรับ PCB ไร้สารตะกั่วที่มี CSP พิทช์ละเอียดที่จะบัดกรี, เมื่อระยะห่างของศูนย์กลางแป้นบอลเข้าใกล้ 0.5 มม. หรือ 0.4 มม, เส้นผ่านศูนย์กลางแผ่นของ PCB อยู่ที่ประมาณ 10mil หรือ 8mil เท่านั้น. สำหรับการบัดกรีไร้สารตะกั่วที่มีแรงตึงผิวสูง, พื้นผิวแผ่นเล็ก ๆ ดังกล่าวควรต่อเข้ากับด้านแผ่นนอกเหนือจากพื้นที่บัดกรีของพื้นผิวแผ่น. อย่างไรก็ตาม, นักออกแบบต้นน้ำที่โง่เขลาไม่รู้เรื่องสารตะกั่วโดยสิ้นเชิงและยังคงใช้สีเขียวที่ล้าสมัยบนแผ่นต่อไป (เอสเอ็มออนแพด) วิธี, ซึ่งทำให้ความแข็งแรงของข้อต่อประสานของแผ่นบอล PCB ลดลงอย่างมาก. เมื่อ PCB, โดยเฉพาะบอร์ดโทรศัพท์มือถือ, ได้พบกับลูกค้าที่โง่เขลาและไร้สาระเช่นนี้, การกล่าวอ้างซ้ำๆ หลังจากเท้าหักเนื่องจากกำลังไม่เพียงพอนั้น ไม่ใช่ความแค้นใจที่ยอมรับความโชคร้ายได้.
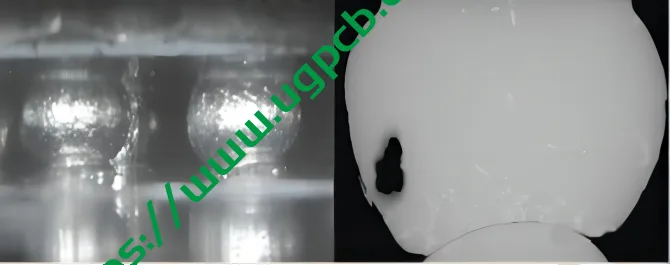
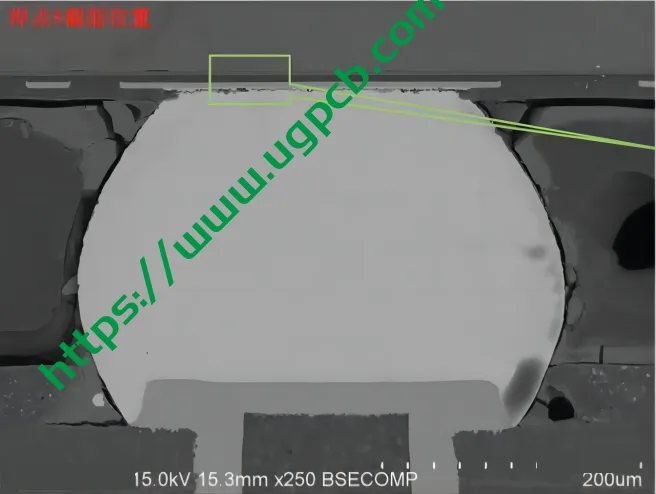
ภาพด้านซ้ายแสดงลักษณะของข้อต่อประสานของ ball foot บน PCB หลังจากการรีโฟลว์ BGA ขนาดใหญ่แบบไร้สารตะกั่วผ่านกล้องเอนโดสโคป. ใครก็ตามที่มีสายตาที่เฉียบแหลมจะเห็นว่ากาวประสานและลูกประสานนั้นไม่ได้ถูกหลอมรวมเข้าด้วยกัน, ซึ่งเรียกว่าหมอนเอฟเฟกต์. เหตุผลหนึ่งก็คือเส้นโค้งการรีโฟลว์ไม่ดี และความร้อนของลูกบอลด้านในไม่เพียงพอ, ซึ่งเป็นการบัดกรีเย็นทั่วไป (Codlการบัดกรี); เหตุผลที่สองก็คือพื้นผิวของลูกประสานถูกออกซิไดซ์อย่างรุนแรง, และกิจกรรมของฟลักซ์ที่ไม่สะอาดในสารบัดกรีนั้นอ่อนแอ, ดังนั้นจึงไม่สามารถกำจัดออกไซด์ออกได้และเกิดการบัดกรีแบบเย็น. การทดสอบทางไฟฟ้าจะไม่ตรวจพบความน่าเชื่อถือที่ไม่ดีนี้ และมีแนวโน้มที่จะถูกทำลายโดยแรงภายนอก.
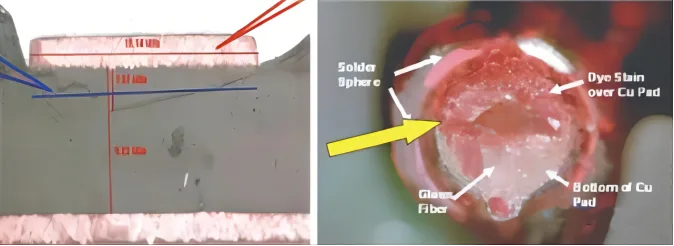
ภาพด้านซ้ายแสดงหลุมร้าวที่เกิดขึ้นท่ามกลางความร้อนแรง, แต่หลังจากเย็นลงแล้ว, วัสดุพิมพ์จะหดตัวลงสู่สภาพเดิม, แต่มีรอยแตกที่รักษาไม่หาย. ภาพด้านขวาแสดงวัสดุพิมพ์ที่ติดอยู่กับแผ่นทองแดงหลังการทดสอบหมึกสีแดง, ซึ่งเป็นข้อพิสูจน์ที่ชัดเจนที่สุดถึงการแตกของหลุม.
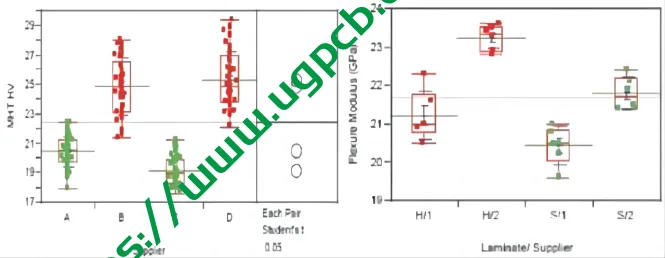
ซัพพลายเออร์ A และ C สีเขียวในภาพด้านซ้ายมีความแข็งระดับไมโครของเรซินบอร์ดที่ต่ำกว่า, จึงไม่เกิดการแตกร้าวของหลุม. ซัพพลายเออร์สีแดง B และ D ใช้บอร์ดที่มีเรซินที่มีความแข็งระดับไมโครสูงกว่า, ซึ่งมีรอยแตกร้าว. บอร์ดจากซัพพลายเออร์ H/I และ H/2 ทางด้านขวามี Tg ที่สูงกว่า, และรอยแตกร้าวเกิดขึ้นภายใต้ความแข็งแกร่งของโมดูลัสสูง. ส่วนบอร์ดจากซัพพลายเออร์ S/1 และ S/2, ซึ่งเป็น FR-4 โดยทั่วไปที่มี Tg ต่ำ, รอยแตกไม่เกิดขึ้น.
3.5.โชคดี, BGA ไม่มีความล้มเหลวดังกล่าวข้างต้นในการบัดกรีไร้สารตะกั่ว. ลูกบัดกรีไร้สารตะกั่วมีความแข็งแกร่งและความแข็งมากขึ้นอย่างเห็นได้ชัด, เมื่อตัวพาถูกดึงขึ้นด้วยความร้อนแรง, จะส่งแรงไปบนและล่างของหมุดบอลโดยตรง, ทำให้ศีรษะและหมุดหัก, และยังสามารถดึงเรซินที่ด้านล่างของแผ่น PCB ออกมาแล้วแตกออกในแนวเฉียงได้. ในความเป็นจริง, วิธีทดสอบหมึกสีแดง (สีย้อมและแงะ) สามารถนำมาใช้ในภายหลังเพื่อตรวจสอบว่าบอร์ดดังกล่าวมีรอยแตกร้าวหรือไม่.
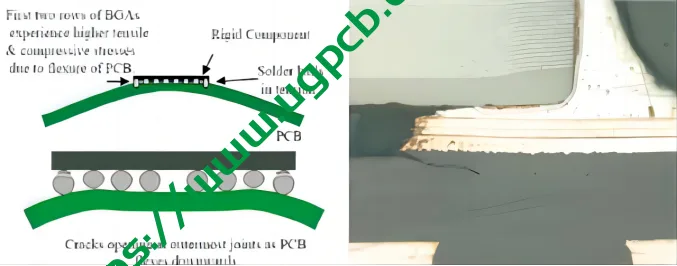
ภาพด้านซ้ายแสดงให้เห็นว่าอุณหภูมิอากาศด้านบนของการไหลแบบไร้สารตะกั่วสูงกว่าอุณหภูมิอากาศด้านล่าง 50°C, ซึ่งจะทำให้ PCB นูน และยังทำให้เกิดความเครียดที่มุม BGA ยืดและฉีกขาดอีกด้วย. ภาพขวาแสดงว่าเมื่อติดตั้งคาปาซิเตอร์ขนาดใหญ่บนบอร์ด, CTE มันแตกต่างจาก CTE ของ PCB มาก, และเมื่อบอร์ด α2 อ่อนลง, ความเค้นดึงมักจะทำให้กระดานฉีกขาดบางส่วนอย่างเฉียง.
4.การดำเนินการปรับปรุง
นิยามใหม่ของ. “ปล่องแผ่น” ได้รับการเสนอครั้งแรกโดย Gary Shade จาก Intel Forum ในเดือนมีนาคม 2006. ภายหลัง, Gary Long จาก Intel กล่าวอีกครั้งในฟอรัม IPC/CPCA ที่จัดขึ้นที่เมืองเซินเจิ้นในเดือนตุลาคม 2006. ภาคอุตสาหกรรมได้จัดหน่วยวิจัยร่วม, รวมถึงผู้ผลิตไอทีชื่อดังอย่างอินเทล, ซิสโก้, จาบิล, ดวงอาทิตย์, ไอบีเอ็ม, ฟ็อกซ์คอน, เดลล์, เลอโนโว, เมอริกซ์, แอปเปิล, Isola, เซเลซติกา, รับมือ, และวัน. วัตถุประสงค์การทำงานของ WG นี้จะเป็น:
4.1วิธีตรวจสอบปล่องแพดที่เกิดขึ้น?
4.2. วิธีทำนายหลุมอุกกาบาตที่อาจเกิดขึ้น?4. 3. กำหนดข้อกำหนดการยอมรับสำหรับปล่องแผ่น.
4.4. จะพยายามค้นหาสาเหตุที่เป็นไปได้ของแผ่นปล่องภูเขาไฟจากตัวชี้วัดคุณภาพของแผ่นฐาน (ทีจี, TD, PealStrength, ฯลฯ).
สำหรับแนวทางการปรับปรุงเชิงปฏิบัติที่เป็นไปได้ในปัจจุบัน, มีประมาณ:
4.1.1. ถอดหมุดบอลสามอันที่มุมทั้งสี่ของ BGA ขนาดใหญ่, หรือจัดหมุดลูกบอลปลอมและแผ่นอิเล็กโทรดปลอมที่ไม่สามารถใช้งานได้.
4.2.2. ผลิตภัณฑ์ระดับไฮเอนด์สามารถเติมด้านล่างของ BGA ได้.
4.3.3. BGA หรือ CSP ขนาดเล็กสามารถใช้กาวติดมุมได้ (กาว Cornerfill หรือ Coner) ที่ขอบด้านนอกของมุมทั้งสี่.
4.4.4. สำหรับแป้นบอลพินที่มุมทั้งสี่ของ BGA, ใช้วิธีการทาสีเขียว (SolderMaskDefinedLand) เพื่อเสริมแรงยึดของแผ่นอิเล็กโทรดบนพื้นผิวกระดาน.
4.4.5. เพิ่มเส้นผ่านศูนย์กลางของ 1 หรือ 3 แผ่นรอง (แม้แต่อันที่ไม่ทำงาน) ที่มุมทั้งสี่ช่วยให้ยึดเกาะได้ดีขึ้นในความร้อนแรง.