1.حرارة قوية خالية من الرصاص وانفجار اللوحة
منذ خالية من الرصاص, القول الشائع هو أن نقطة انصهار اللحام الخالي من الرصاص أعلى, مما سيسبب المزيد من الضرر للوحة ومكوناتها. هذا البيان الذي يبدو صحيحًا وكاذبًا هو في الواقع نصف صحيح فقط. منذ قابلية اللحام لحام خالي من الرصاص (مثل ساك 305 معجون لحام) فقير, إلى جانب التوتر السطحي الأكبر (إنه, قوة التماسك أكبر, عن 20% أكبر من 63/37), لم تعد قابلية اللحام للتوسع للخارج وللأعلى هي نفسها التي تتمتع بها 63/37. من أجل تحسين جودة وموثوقية اللحام الخالي من الرصاص, فمن الضروري تمديد وقت رد الفعل مع المعدن الأساسي (سطح لوحة PCB مطلي بالنحاس والنيكل الكيميائي), لذلك ليس فقط درجة حرارة التشغيل تضطر إلى الارتفاع, ولكن أيضًا وقت رد الفعل المطلوب لتشكيل IMC (Cu6Sn5 و NiSn4) يجب تمديدها. بعبارة أخرى, الحرارة المطلوبة (الكتلة الحرارية) لقد تجاوز منذ فترة طويلة لحام الرصاص ليكون صحيحًا.
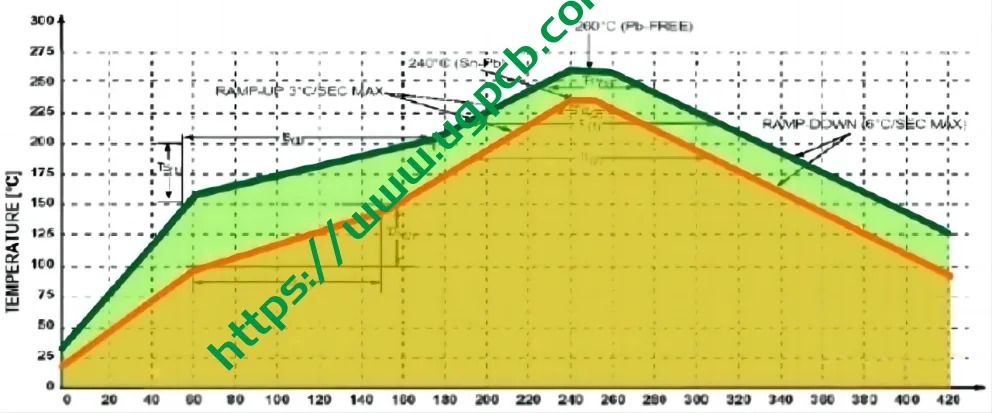
يقارن هذا الشكل بين ملامح إنحسر الرصاص وإنحسر الرصاص الخالي من الرصاص. يغطي الخط الأخضر مساحة أكبر (حرارة), وهو منحنى SAC305 الحالي. المنطقة الأصغر (حرارة) هو إنحسر الرصاص السابق. في ظل فرضية تجنب انفجار اللوحة الناجم عن ارتفاع درجة الحرارة المفرطة والحرارة القوية, يجب ألا تتجاوز درجة حرارة الذروة لملف إنحسر الخالي من الرصاص 250 درجة مئوية. من أجل الحفاظ على نفس الحرارة دون الإضرار بثنائي الفينيل متعدد الكلور والمكونات, يمكن تمديد وقت درجة حرارة الذروة المنخفضة, إنه, درجة حرارة الذروة المسطحة (240-245℃) يمكن أن تمتد إلى 10-25 ثواني (اعتمادا على حجم اللوحة). هذا النوع من اختيار درجات الحرارة المنخفضة والحرارة الآمنة لتجنب الحرارة الخطيرة لدرجة حرارة الذروة هو ما يجب على الشخص الحكيم فعله. سيكون هذا النوع من تجنب المخاطر مهمًا جدًا للحام الخالي من الرصاص.
في الحقيقة, من ملف تعريف التدفق الموضح في الشكل 1 فوق, يمكننا أن نرى أن الوقت الذي يكون فيه لحام SMT الخالي من الرصاص أعلى من نقطة الانصهار (حوالي 217 درجة مئوية لـ SAC305) هو على وشك 50 ثواني (لوحة صغيرة وأجزاء بسيطة) ل 90 ثواني (لوحة كبيرة وأجزاء معقدة). لقد تجاوزت درجة الحرارة والحرارة هذه بالتأكيد Tg للألواح المختلفة. بالنسبة للوح المجمع الذي تم وضعه في مثل هذه البيئة الساخنة, لقد أصبحت بالفعل الحالة المطاطية α2 (المرحلة المرنة) مع عدم كفاية الصلابة وزيادة الضعف. بالطبع, ليس لديه القدرة على مقاومة أي قوة سحب خارجية في اتجاه Z.
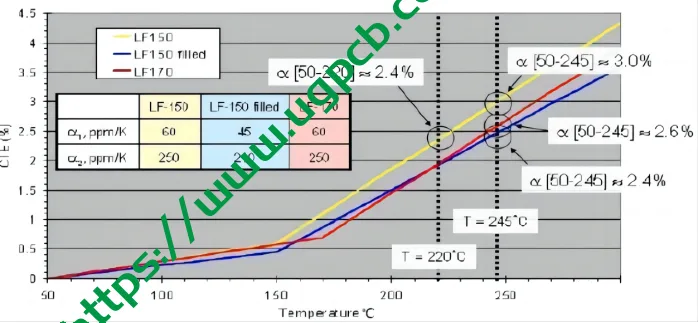
وقد نشر هذا الرقم السيد. وي تيانلون من شركة داو كيميكال في منتدى CPCA. الغرض الرئيسي هو توضيح أن Z-CTE لـ α2 كبير جدًا, وهو السبب الرئيسي لانفجار اللوحة. المنحنيات المرسومة بواسطة TMAs الثلاثة لها ميل أصغر على الطرف الأيسر, وهي الحالة الزجاجية α1, والمنحنيات ذات المنحدر الأكبر على الطرف الأيمن دخلت الحالة المطاطية α2. لاحظ أن الخط الأزرق لـ Tg150 والخط الأحمر لـ Tg170 لهما نفس Z-CTE عند 220 درجة مئوية في إعادة تدفق الرصاص, والمخاطر التي يواجهونها متشابهة. لكن, في إنحسر خالية من الرصاص, يكون Z-CTE للخط الأحمر Tg العالي أعلى من الخط الأزرق Tg السفلي, مما يعني أن فرصة انفجار الخط الأحمر أكبر من احتمالية انفجار الخط الأزرق. لذلك, ومن المعروف أن الألواح ذات Tg العالية ليست بالضرورة مقاومة للحرارة القوية.
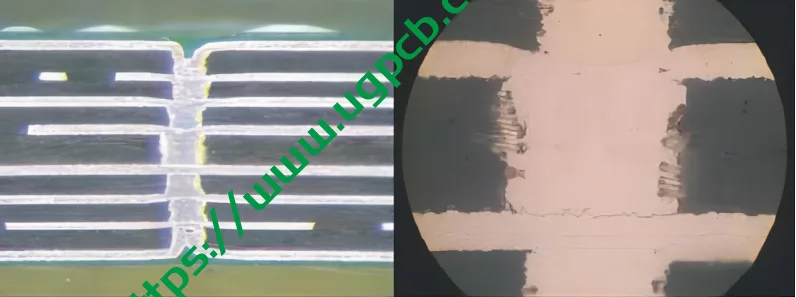
هاتين الصورتين مقدمة من أحدث لوحات الهاتف المحمول, والتي تستخدم لاستبدال الثقوب العمياء المكدسة ELIC من PTH من خلال الثقوب. الصورة اليسرى توضح دقة التراص 7 ثقوب عمياء, لهذا السبب. 8 طبقات من الأسطح النحاسية مترابطة. توضح الصورة الصحيحة أن الطريقة التفصيلية تبدأ بلوحة ذات وجهين, إنه, أولاً حفر نافذة نحاسية على رقائق النحاس أحادية الجانب, ثم حرق الثقب المسدود بالليزر وملء الثقب المسدود بالنحاس المطلي بالكهرباء. ثم استخدم الفيلم للضغط على الجانبين, واستمر في حرق الثقوب العمياء والطلاء النحاسي لإكمال طبقات متعددة. كرر العملية لإكمال لوحة الهاتف المحمول ذات الطبقة المضافة. لكن, على الرغم من أن طريقة ELIC هذه لها فوائد عديدة, لا مفر من أن اللحام الخالي من الرصاص سوف ينفجر بسهولة دون مساعدة تأثير البرشام عبر الفتحة.
للوحة FR-4 وحدها, معامل التمدد الحراري XY (CTE) حوالي 14-16 جزء في المليون/درجة مئوية. هذه الجودة الممتازة للتمدد والانكماش الصغير ترجع إلى تقوية القماش المصنوع من الألياف الزجاجية! لكن, التمدد الحراري للوحة في الاتجاه Z ليس له أي دعم. لحسن الحظ, إذا كان هناك العديد من الثقوب الموجودة على PCB النهائي, معدل التمدد الحراري للمادة النحاسية لجدار الثقب نفسها هو 17 جزء في المليون/درجة مئوية, وسمك النحاس الجيد من خلال الثقب (أكثر من 1 مل) والاستطالة الممتازة (استطالة, غالبًا ما يسمع عامة الناس هذه الكلمة على أنها ليونة) يصل 20%, والذي سيقدم أيضًا تأثير تثبيت يشبه البرشام (تأثير برشام), مما يساعد على قمع التمدد الحراري Z للوحة وتقليل خطر انفجارها. كتقنية طلاء النحاس لملء الثقوب العمياء في لوحات الهاتف المحمول الحالية (مثل 3+2+3) ينضج, طريقة تكديس الطبقة العشوائية للثقب الأعمى (كل طبقة الربط; إليك) يتم تدريجيا استبدال العام المطلي من خلال الثقوب. من ناحية, يمكن أن يقلل التكاليف ويتجنب صعوبة ملء الثقوب بالراتنج, ومن ناحية أخرى, يمكن أن يقلل من حفر الآلة ويقصر العملية. لكن, في غياب تأثير برشام, ومن الواضح أنه من السهل بشكل خاص تفجير اللوحة.
من العديد من المؤلفات الحديثة وشرائح الألواح المتفجرة التي صنعها المؤلف مؤخرًا, يجب أن يكون السبب الرئيسي للتصفيح والانفجار: Z-CTE للحالة المطاطية α2 للوحة كبيرة جدًا! اعتمد IPC-4101 أربعة لوائح جديدة كحلول للأنظمة الستة الجديدة “قد تكون مناسبة للاستخدام في لحام خالي من الرصاص” (أي., اللوحات الستة المرقمة الجديدة /99, /101, /121, /124, /126 و /129), وهي: 1. إضافة الحشوات غير العضوية (الحشو) إلى الراتنج 2. تحديد الحد الأدنى لدرجة حرارة التكسير الحراري Td (على سبيل المثال, /99 هو 325 درجة مئوية) 3. تحديد الحد الأعلى لـ Z-CTE لـ α2 للوحات الستة إلى 300 جزء في المليون/درجة مئوية 4. تحديد الحد الأدنى لزمن مقاومة التكسير الحراري, مثل الحد الأدنى لـ TMA288 (T288) يكون 5 دقائق, إلخ. لكن, حتى لو كانت جميع المواصفات الستة لللوحات التجارية تلبي هذه المتطلبات الأخيرة, ولا يمكنها ضمان عدم انفجار ثنائي الفينيل متعدد الكلور أثناء عملية إعادة التدفق للتجميع النهائي. بالطبع, كما أنها تنطوي على تأثير عملية ثنائي الفينيل متعدد الكلور نفسها (مثل استجابة إدارة الصحافة وعمليات PTH والطلاء بالنحاس), جودة ونوعية فرن إنحسر المصب وملف إنحسر (حساب تعريفي), وحتى الفرق في CTE بين المكونات والألواح تحت حرارة قوية. يؤدي هذا الأخير إلى تمزيق اللوحة الضعيفة بالمكونات, والتي لم يتم التحكم فيها بعد من قبل الشركات المصنعة لـ CCL أو PCB.
2.الفرق بين الانفجار الذاتي والتشقق بالقوة الخارجية
2.1 أسباب وظواهر الانفجار الذاتي
السبب الرئيسي لانفجار الألواح متعددة الطبقات المختلفة هو أن Z-CTE للراتنج نفسه كبير جدًا في حالة المطاط القوية الحرارة α2. هذا النوع من التشقق في اتجاه السُمك سيأتي من أوضاع فشل مختلفة مثل ضعف التقارب بين الألياف الزجاجية والراتنج, التصاق ضعيف بين الراتنج ورقائق النحاس السوداء, أو عدم كفاية درجة علاج الراتنج نفسه والتشقق الذاتي. بمساعدة العديد من العوامل الداخلية والخارجية الأخرى, يكاد يكون من المستحيل تجنب اللحام الخالي من الرصاص تمامًا وتجنب انفجار اللوحة. أمثلة على هذه العوامل الإضافية هي كما يلي:
2.1.1. مناطق التركيز الحراري حيث يتم تعبئة العديد من PTHs بكثافة في ألواح متعددة الطبقات.
2.1. 2. إن المساحات الكبيرة من الأسطح النحاسية التي لا تحتوي على PTHs للمساعدة في المشبك تكون أيضًا عرضة للانفجار. لأن إجمالي Z-CTE للتمدد الحراري في اتجاه Z لثنائي الفينيل متعدد الكلور, بما في ذلك α1 و α2, هو على وشك 3.5%, ويبلغ CTE لجدار الثقب النحاسي 17 جزء في المليون/درجة مئوية, وعندما يتجاوز سمك النحاس 1 مل ويمكن أن تصل الاستطالة 20%, يجب أن يكون للجدار النحاسي PTH تأثير برشام مضاد للانفجار.
2.1.3. لوحة الهاتف المحمول HDI الجديدة للتوصيل البيني للطبقة التعسفية (إليك) لم يعد لديه PTH الأرثوذكسية, ولكن بدلاً من ذلك يستخدم عدة فتحات عمياء مكدسة مملوءة بالنحاس. هذه اللوحة متعددة الطبقات التي لا تحتوي على مسامير معرضة أيضًا للانفجار.
2.1.4. تخضع الألواح متعددة الطبقات للتأثيرات الخارجية الميكانيكية, بحيث تكون المناطق المتضررة من الهيكل أيضًا عرضة للانفجار, مثل القطع الخشن على شكل حرف V أو التثقيب.
2.1.5. أما بالنسبة للجودة الرديئة لعملاء التجميع النهائي’ فرن إنحسر, طريقة القياس غير الصحيحة وسوء إدارة ملف إنحسر الخالي من الرصاص (حساب تعريفي), إلخ., يمكن أن يسبب أيضًا بعض انفجارات اللوحة. على سبيل المثال: معدل التدفئة (المعروف أيضا باسم المنحدر) في بداية منحنى إنحسر سريع جدًا, مما يتسبب في ارتفاع درجة حرارة سطح PCB بينما لم يكن لدى اللوحة الوقت الكافي للتسخين. تحت قوة القص للتمدد الحراري غير المتساوي, الأجزاء الأضعف من الهيكل عرضة للتقرحات. منحدر قسم التدفئة هذا (تكثيف) يجب تعديله ضمن نطاق 1 درجة مئوية -3 درجة مئوية / ثانية وفقًا لحجم اللوحة وعدد الأجزاء.
2.1.6. يجب أن يحافظ فرن إعادة التدفق الجيد على اختلاف درجة حرارة لوحة PCB في حدود 5 درجات مئوية, والفرق في درجة حرارة منطقة الانتظار بالفرن الفارغ (والتي يمكن قياسها باستخدام لوحة الألومنيوم أو لوحة قياس درجة الحرارة الخاصة مع مقياس الحرارة) يجب أن لا تتجاوز 2 درجة مئوية. ويجب أن يعتمد اللوح المستطيل نمط المشي الأفقي لتقليل فرق درجة الحرارة بين الألواح الأمامية والخلفية.وبهذه الطريقة, يمكن تقليل انخفاض الحرارة على سطح اللوحة وانفجار اللوحة.
2.1. 7. للوحات أو المكونات السميكة الكبيرة ذات BGAs المتعددة, يُنصح باستخدام منحنى إنحسر أطول مع سرج (150درجه مئوية-190 درجه مئوية) لمحاولة تحقيق درجة حرارة موحدة لسطح اللوحة بالكامل وداخل جسم اللوحة وخارجه (لاحظ أن الراتنج والألياف الزجاجية كلاهما موصلات رديئة) للحد من الانفجار. يجب أيضًا التحكم في المنحدر قبل درجة حرارة الذروة بحوالي 1-3 درجة مئوية / ثانية اعتمادًا على حجم اللوحة. يجب ألا تتجاوز درجة حرارة الذروة للوحة التجميع العامة 245 درجة مئوية. للألواح الكبيرة التي تتطلب المزيد من الحرارة, يمكن تمديد درجة حرارة الذروة, إنه, الملف الشخصي المسطح, ويمكن تمديد وقت ذروة درجة الحرارة إلى 20 ثواني, حتى أن الحرارة السيئة في منطقة درجة الحرارة المرتفعة الخطيرة (فوق 250 درجة مئوية) يمكن تجنبها.
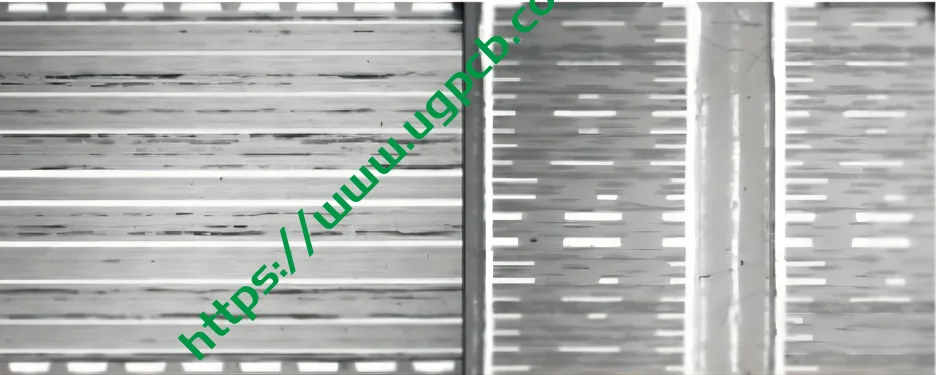
تُظهر الصورة اليسرى مساحة السطح النحاسية الداخلية الكبيرة لمجموعة الألواح المكونة من 12 طبقة. غالبًا ما تتسبب الحرارة القوية الناتجة عن اللحام الخالي من الرصاص في حدوث شقوق صغيرة متعددة بين الطبقات الداخلية. عادة, طالما لا يوجد تقرحات أو انفصال في الطبقة الخارجية للوحة متعددة الطبقات, لن يتم التعرف على الشقوق الصغيرة الموجودة بين الطبقات الداخلية العديدة, ولكن الموثوقية (مثل الكاف) مليئة حتما بالمخاوف. تُظهر الصورة اليمنى لوحة أطول بكثير مكونة من 22 طبقة. بسبب الجدار النحاسي الممتاز من خلال الفتحة بسماكة كافية (أكثر من 1 مل) واستطالة جيدة (أكثر من 20%), تم تقليل عدم وجود شقوق صغيرة في اللوحة بشكل كبير بفضل تأثير البرشام. لكن, بمجرد أن تكون لوحة نحاسية سميكة متعددة الطبقات, إنها مسألة أخرى!
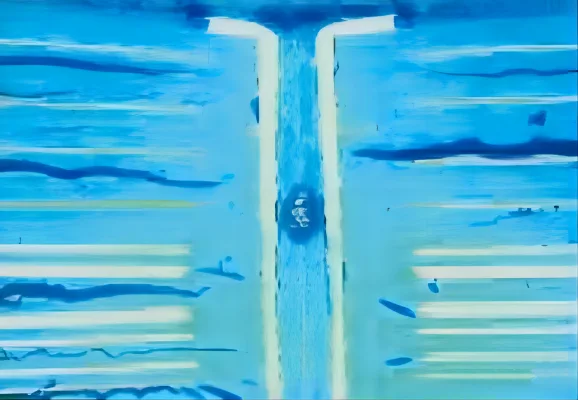
حتى مع تأثير برشام PTH عالي الجودة, عندما يكون Z-CTE للوحة α2 كبيرًا جدًا, بعد تدفقات متعددة للملفات الشخصية السيئة في اتجاه مجرى النهر, لا تزال اللوحة متعددة الطبقات أو اللوحة النحاسية السميكة متعددة الطبقات غير قادرة على الهروب من مصير الانفجار والشقوق الصغيرة. من أجل إعادة التدفق الخالي من الرصاص للألواح الكبيرة السميكة ومتعددة الطبقات, يجب أن تكون اللوحة عالية Tg (يمكن أن تكون اللوحات التجارية العامة متوسطة Tg مع صلابة أفضل). إن تقوية PN وإضافة الحشو هي الطريقة الصحيحة للتخلص من الرصاص.
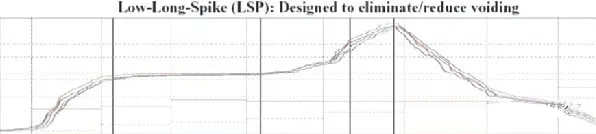
هذا هو ملف تعريف سرج طويل يشبه ملف تعريف إعادة تدفق الرصاص للوحات الكبيرة ذات BGAs المتعددة. الغرض من السرج الطويل هو جعل سطح اللوحة والجزء الداخلي من اللوحة موحدًا قدر الإمكان, وللسماح للجزء السفلي من BGAs المتعددة بالحصول على حرارة كافية قبل البدء في الصعود إلى درجة حرارة الذروة للحرارة القوية, وذلك للحد من انفجار اللوحة واللحام البارد للكرات داخل BGA. على الرغم من أن درجة حرارة ملف إنحسر الخالي من الرصاص أعلى, يبقى مبدأ نقل الحرارة دون تغيير.
2.2 حفرة الوسادة في اللوحة ناتجة عن السحب المائل
ما ورد أعلاه عبارة عن ظواهر انفجارية مختلفة ناجمة عن تمدد Z للوحة نفسها أثناء الحرارة القوية. لكن, أثناء لحام التجميع, عند التمدد الحراري للمكونات في X, يختلف اتجاه Y أو Z كثيرًا عن اتجاه لوحة PCB, يمكن أيضًا سحب راتينج اللوح المخفف الذي يشبه المطاط بواسطة المكونات (عناصر) جنبا إلى جنب مع وسادة النحاس والركيزة السفلية. يختلف هذا السحب المائل تمامًا عن التشقق الأفقي للوحة, ويسمى على وجه التحديد Pad Crater. على سبيل المثال, غالبًا ما تقوم كرات اللحام الخالية من الرصاص ذات الصلابة الأكبر من BGA والمكثفات الخزفية الأكبر حجمًا ذات الصلابة الأكبر بسحب اللوحة النحاسية والركيزة السفلية من الراتنج أثناء اللحام الخالي من الرصاص. غالبًا ما يتم تمديد وتشويه كرات اللحام الخالية من الرصاص ذات الصلابة الأضعف ونقطة الانصهار المنخفضة للتخلص من إجهادها عند سحبها في حرارة قوية; أما بالنسبة لكرات اللحام الخالية من الرصاص ذات الصلابة الأكبر (أي., معامل أكبر), غالبًا ما يتم سحب الوسادة النحاسية والركيزة الموجودة بالأسفل معًا عندما لا يكون من السهل تمدد كرات الزاوية BGA. في الحقيقة, إذا لم تتسبب هذه الركائز المتشققة التي تم سحبها بشكل غير مباشر في كسر السلك, لن تُعرف شقوقها العائمة المحلية أبدًا ونادرًا ما تسبب أي كوارث. تمامًا مثل الشقوق الصغيرة المختلفة الموجودة داخل اللوحة متعددة الطبقات بعد اللحام, إذا لم يقموا بسحب الجدار النحاسي للفتحة, ولن يتم اعتبارها أبدًا أي عيوب في الجودة. لكن, بمجرد كسر السلك أو الثقب, لا بد أن يمثل مشكلة كبيرة.
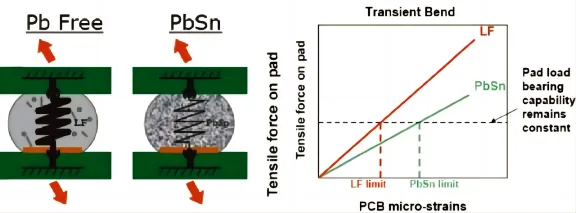
من الرسم البياني الأيسر, يمكننا أن نرى أن الكرة الخالية من الرصاص صلبة جدًا, في حين أن قدم الكرة الرصاصية ناعمة نسبيًا. لذلك, مرة واحدة تتعرض لقوة خارجية (الإجهاد الحراري أو الإجهاد الميكانيكي), ستقوم كرة اللحام الصلبة بنقل الضغط مباشرة إلى مفصل اللحام الخاص بلوحة الناقل BGA العلوية, مما يسبب العديد من الإصابات الداخلية التي لا يمكن اكتشافها عن طريق الفحص الكهربائي. يوضح الرسم البياني الأيمن مقارنة معامل يونج (أو معامل) تتألف من الإجهاد والانفعال بين خالية من الرصاص والتي تحتوي على الرصاص. عندما يكون للكرة الخالية من الرصاص قالب أكبر (أي., منحدر أكبر أو صلابة أكبر), من الواضح أن إجهادها غير كافٍ عند تعرضها لتأثير قوة خارجية معينة. لكن, تتمتع الكرة الرصاص بإجهاد أكبر بكثير نظرًا لانحدارها الأصغر (صلابة أقل ومزيد من المرونة). بعبارة أخرى, عندما تتعرض لقوة خارجية, يمكن للكرة الرصاصية التي تتشوه بسهولة أن تمتص التأثير وتقلل من فشل وصلة اللحام.
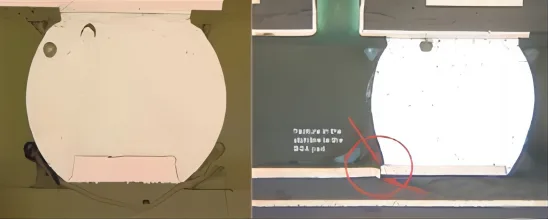
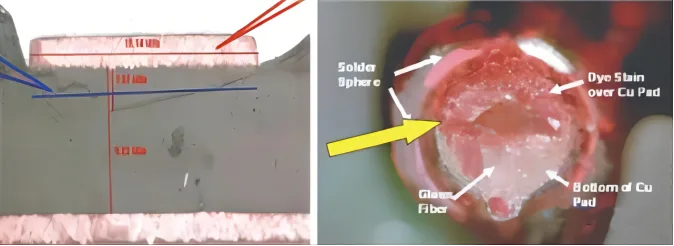
اليسار هو PadCrater المقدم في قوة إنحسار الكرة الخالية من الرصاص. لأنه لم يحدث أي دائرة, لن يتم اكتشافه أبدًا عن طريق الاختبار الكهربائي. لكن, عندما يتم تصدع الكراك وظهر المسار, سيكون لدى CAF فرصة للإضرار بالمنتج. أدت الشقوق الموجودة على اليمين إلى تمزيق الأسلاك, حتى لا يتمكنوا من الهروب من القانون.
فشل وصلة لحام BGA وشقوق الوسادة
بسبب الحرارة القوية للحام الخالي من الرصاص, راتنج اللوحة موجود بالفعل في حالة مطاطية ضعيفة تبلغ α2. فضلاً عن ذلك, يبلغ معدل CTE لشريحة السيليكون الموجودة أعلى حامل حزمة BGA 3-4 جزء في المليون/درجة مئوية فقط, ويصل CTE للحامل نفسه XY إلى 15 جزء في المليون/درجة مئوية أثناء الحرارة القوية. الفرق بين الاثنين سيجبر حامل BGA على الالتواء بشكل مقعر (مقعرة Warpage). لذلك, غالبًا ما تؤدي قوة السحب للأعلى في الزوايا الأربع لـ BGA إلى كوارث مختلفة, إنه, أوضاع فشل مختلفة (وضع الفشل) سيتم تقديمها في سحب عمودي:
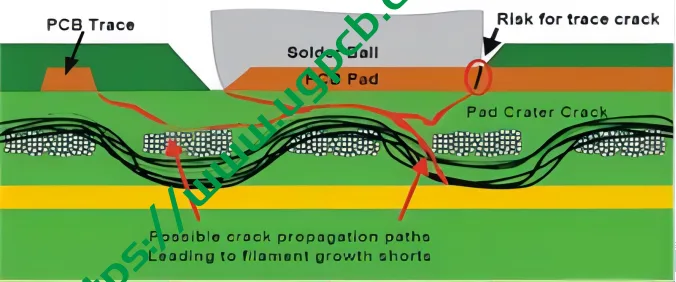
الشقوق الناتجة عن السحب العمودي أو المائل في الحرارة القوية تكون في الغالب متشققة على طول الواجهة بين قماش الألياف الزجاجية والراتنج أو اتجاهه. سيكون هذا مرتبطًا بمعالجة الصمت على سطح قماش الألياف الزجاجية أو سمك طبقة الزبدة. (الصور الثلاث أعلاه و 12.13 الصور مأخوذة من المنتدى الذي عقده IPC/CPCA في شنتشن)
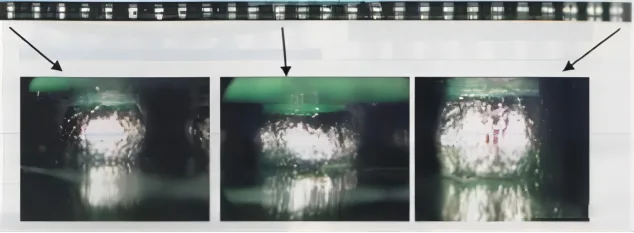
أثناء الحرارة القوية لتدفق BGA الكبير الخالي من الرصاص, الركيزة (الركيزة CTE في XY حوالي 14-15 جزء في المليون/درجة مئوية) سوف تظهر ظاهرة مقعرة بسبب CTE الصغيرة لشريحة السيليكون (3-4جزء في المليون/درجة مئوية). في هذا الوقت, سيتم سحب كرات اللحام الرصاصية الموجودة على الخط الخارجي للتخلص من إجهادها, وتكون الكرات الخالية من الرصاص أكثر صلابة وعرضة لخطر كسر رؤوسهم أو أقدامهم (علماً أن هذه الصورة توضح مظهره بعد إرجاعه إلى درجة حرارة الغرفة).
3.1.إذا كان الفيلم السطحي للوحة محمل كروي الركيزة مطليًا بالنيكل الذهبي, من السهل أن تتسبب في تشقق وكسر مفاصل اللحام الموجودة أعلى القدم الكروية عندما يكون الذهب هشًا.
3.2.بسبب طبقة الأكسيد الموجودة على سطح كرة اللحام الأكثر سمكًا, بحيث لا يمكن إزالة التدفق غير النظيف لمعجون اللحام الموجود على لوحة PCB بشكل فعال, لا يمكن معالجة معجون اللحام بالكامل باستخدام كرة اللحام, وتأثير الوسادة (الرأس على الوسادة) سوف يحدث بسهولة. هذه الحالة غير الطبيعية التي تبدو قريبة ولكن منفصلة في الواقع لن تصمد بالتأكيد لأي قوة خارجية وسوف تنفصل بسهولة عن الوسط.
3.3. بمجرد استخدام المعالجة السطحية ENIG على لوحة الكرة PCB بسبب الجهل, لن يقتصر الأمر على الوسادة السوداء (بلاك باد) غنية بالفوسفور وأكسيد النيكل تحدث مرتين في اللحام الخالي من الرصاص, ولكن أيضًا AuSn4 المتكون من طبقة الذهب المغمورة لا يمكن أن يكون بعيدًا عن الواجهة, مما يؤدي إلى هشاش الذهب (تقصف الذهب), مما قد يتسبب أيضًا في فشل المسامير المكسورة.
3.4.من أجل لحام مركبات ثنائي الفينيل متعدد الكلور الخالية من الرصاص مع درجة حرارة دقيقة من CSP, عندما تقترب درجة مركز وسادة الكرة من 0.5 مم أو حتى 0.4 مم, يبلغ قطر لوحة ثنائي الفينيل متعدد الكلور حوالي 10 مل أو 8 مل فقط. لحام خالي من الرصاص مع توتر سطحي كبير, يجب أيضًا ربط سطح اللوحة الصغيرة هذا بجانب اللوحة بالإضافة إلى المنطقة القابلة للحام من سطح اللوحة. لكن, المصممون الجاهلون غير مدركين تمامًا لخلوه من الرصاص ويستمرون في استخدام الطلاء الأخضر القديم على الوسادة (SM على الوسادة) طريقة, مما يضعف بشكل كبير قوة وصلة اللحام للوحة الكرة PCB. مرة واحدة ثنائي الفينيل متعدد الكلور, وخاصة لوحة الهاتف المحمول, يواجه مثل هذا العميل الجاهل والمثير للسخرية, الادعاءات المتكررة بعد كسر القدم بسبب عدم كفاية القوة ليست استياء يمكن ابتلاعه بالاعتراف بسوء الحظ.
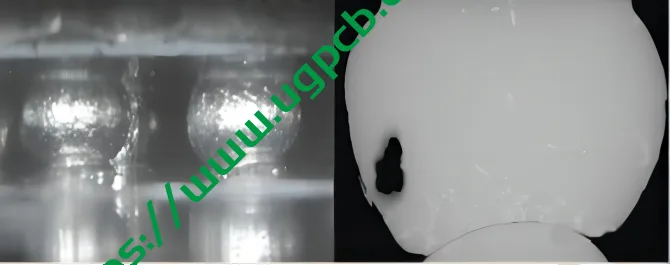
تُظهر الصورة اليسرى مظهر مفصل اللحام للقدم الكروية على PCB بعد إعادة التدفق الخالي من الرصاص لـ BGA كبيرة من خلال المنظار الداخلي. يمكن لأي شخص ذو عين فاحصة أن يرى أن عجينة اللحام وكرة اللحام لم يتم دمجهما مع بعضهما البعض, وهو ما يسمى بتأثير الوسادة. أحد الأسباب هو أن منحنى إنحسر التدفق ضعيف وأن حرارة الكرة الداخلية غير كافية, وهو لحام بارد نموذجي (CodlSoldering); السبب الثاني هو أن سطح كرة اللحام قد تعرض للأكسدة الشديدة, ونشاط التدفق غير النظيف في عجينة اللحام ضعيف, لذلك لا يمكن إزالة الأكسيد ويتشكل اللحام البارد. لن يتم اكتشاف هذه الموثوقية الضعيفة أبدًا عن طريق الاختبارات الكهربائية ومن المرجح أن يتم كسرها بواسطة قوى خارجية.
تُظهر الصورة اليسرى تشقق الحفرة الذي حدث بسبب الحرارة الشديدة, ولكن بعد التبريد, تتقلص الركيزة إلى حالتها الأصلية, ولكن هناك صدع لا يمكن شفاءه. تُظهر الصورة اليمنى الركيزة المرفقة باللوحة النحاسية بعد اختبار الحبر الأحمر, وهو أوضح دليل على تشقق الحفرة.
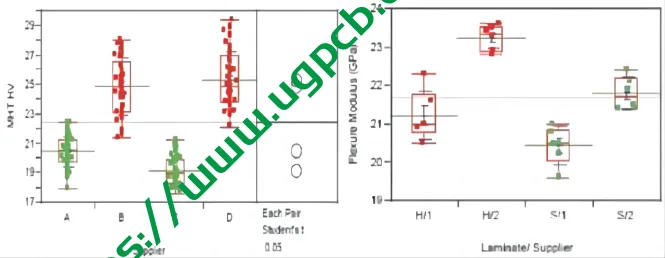
يتمتع موردو A وC باللون الأخضر في الصورة اليسرى بصلابة أقل لراتنج اللوحة, لذلك لا يوجد تكسير الحفرة. استخدم الموردون باللون الأحمر B وD ألواحًا تحتوي على راتنجات ذات صلابة ميكروية أعلى, التي كانت بها شقوق. كانت الألواح من الموردين H/I وH/2 على اليمين تحتوي على Tg أعلى, وحدثت الشقوق في ظل صلابة معامل عالية. أما بالنسبة للألواح من الموردين S/1 و S/2, والتي كانت نموذجية من FR-4 مع انخفاض Tg, لم تحدث الشقوق.
3.5.لحسن الحظ, لم يكن لدى BGA الأعطال المذكورة أعلاه في اللحام الخالي من الرصاص. كرات اللحام الخالية من الرصاص ذات صلابة أكثر وضوحًا وصلابة أكبر, عندما يتم سحب الناقل إلى أعلى بواسطة حرارة قوية, سوف ينقل القوة مباشرة إلى أعلى وأسفل دبابيس الكرة, مما تسبب في كسر الرأس والدبابيس, ومن الممكن أيضًا سحب الراتينج الموجود أسفل لوحة PCB وتكسيره بشكل غير مباشر. في الحقيقة, طريقة اختبار الحبر الأحمر (صبغ ونقب) يمكن استخدامها بعد ذلك لتحديد ما إذا كانت هذه الألواح بها شقوق.
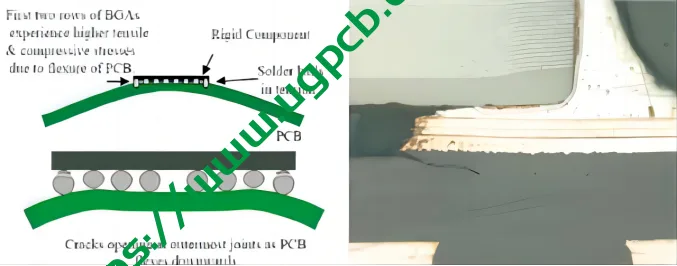
الصورة اليسرى توضح أن درجة حرارة الهواء العلوي للتدفق الخالي من الرصاص أعلى بمقدار 50 درجة مئوية من درجة حرارة الهواء السفلي, الأمر الذي سيؤدي إلى انتفاخ لوحة PCB ويتسبب أيضًا في تمدد وتمزق زوايا BGA. الصورة الصحيحة توضح ذلك عند تركيب مكثف أكبر على اللوحة, يختلف CTE الخاص به تمامًا عن CTE الخاص بثنائي الفينيل متعدد الكلور, وعندما تصبح لوحة α2 طرية, غالبًا ما يؤدي ضغط السحب إلى تمزق اللوحة جزئيًا بشكل غير مباشر.
4.إجراءات التحسين
التعريف الجديد لل “حفرة الوسادة” تم اقتراحه لأول مرة بواسطة Gary Shade من Intel Forum في مارس 2006. لاحقاً, صرح بذلك غاري لونج من شركة إنتل مرة أخرى في منتدى IPC/CPCA الذي عقد في شنتشن في أكتوبر 2006. نظمت الصناعة وحدات بحثية مشتركة, بما في ذلك الشركات المصنعة لتكنولوجيا المعلومات المعروفة إنتل, سيسكو, جبيل, شمس, آي بي إم, فوكسكون, ديل, لينوفو, ميريكس, تفاحة, العازلة, سيليستيكا, مقبض, والأيام. ستكون أهداف عمل مجموعة العمل هذه:
4.1كيفية اكتشاف حفرة الوسادة التي حدثت?
4.2. كيفية التنبؤ بحفرة الوسادة التي قد تحدث?4. 3. ضبط مواصفات القبول لحفرة الوسادة.
4.4. كيفية محاولة العثور على السبب المحتمل لحفرة الوسادة من خلال مؤشرات الجودة للوحة القاعدة (تيراغرام, TD, قوة بيل, إلخ.).
أما بالنسبة لأساليب التحسين العملي الممكنة في الوقت الحاضر, هناك عن:
4.1.1. قم بإزالة المسامير الكروية الثلاثة الموجودة في الزوايا الأربع لـ BGA الكبيرة, أو قم بترتيب دبابيس كروية زائفة غير وظيفية ومنصات زائفة.
4.2.2. يمكن للمنتجات المتطورة أن تملأ الجزء السفلي من BGA.
4.3.3. يمكن لـ BGA أو CSP الصغيرة تطبيق غراء الزاوية (حشوة الزوايا أو غراء الكونر) على الحواف الخارجية للزوايا الأربع.
4.4.4. لمنصات دبوس الكرة في الزوايا الأربع لـ BGA, استخدم طريقة الطلاء الأخضر (SolderMaskDefinedLand) لتعزيز قوة تثبيت الوسادات على سطح اللوحة.
4.4.5. زيادة قطر 1 أو 3 منصات (حتى تلك غير وظيفية) في الزوايا الأربع للحصول على قبضة أفضل في الحرارة القوية.