

مقدمة
في تصنيع الإلكترونيات الحديثة, تقنية التركيب السطحي (سمت) أصبحت العملية الأساسية لتجميع ثنائي الفينيل متعدد الكلور. لكن, مع استمرار أحجام المكونات في تقليص عمليات اللحام تصبح أكثر تعقيدًا, أصبحت موثوقية قوة وصلة اللحام ذات أهمية متزايدة. لا تؤثر قوة وصلة اللحام بشكل مباشر على الأداء الميكانيكي للمنتجات فحسب، بل تحدد أيضًا موثوقيتها على المدى الطويل في البيئات القاسية. تستكشف هذه المقالة المواصفات ومعايير التقييم لاختبار السحب والقص لقوة وصلة لحام مكون SMT من خلال البيانات التجريبية التفصيلية والتحليل المهني., تقديم رؤى علمية وإرشادات عملية لهذه الصناعة.
الطرق التجريبية والتصميم
التصميم التجريبي
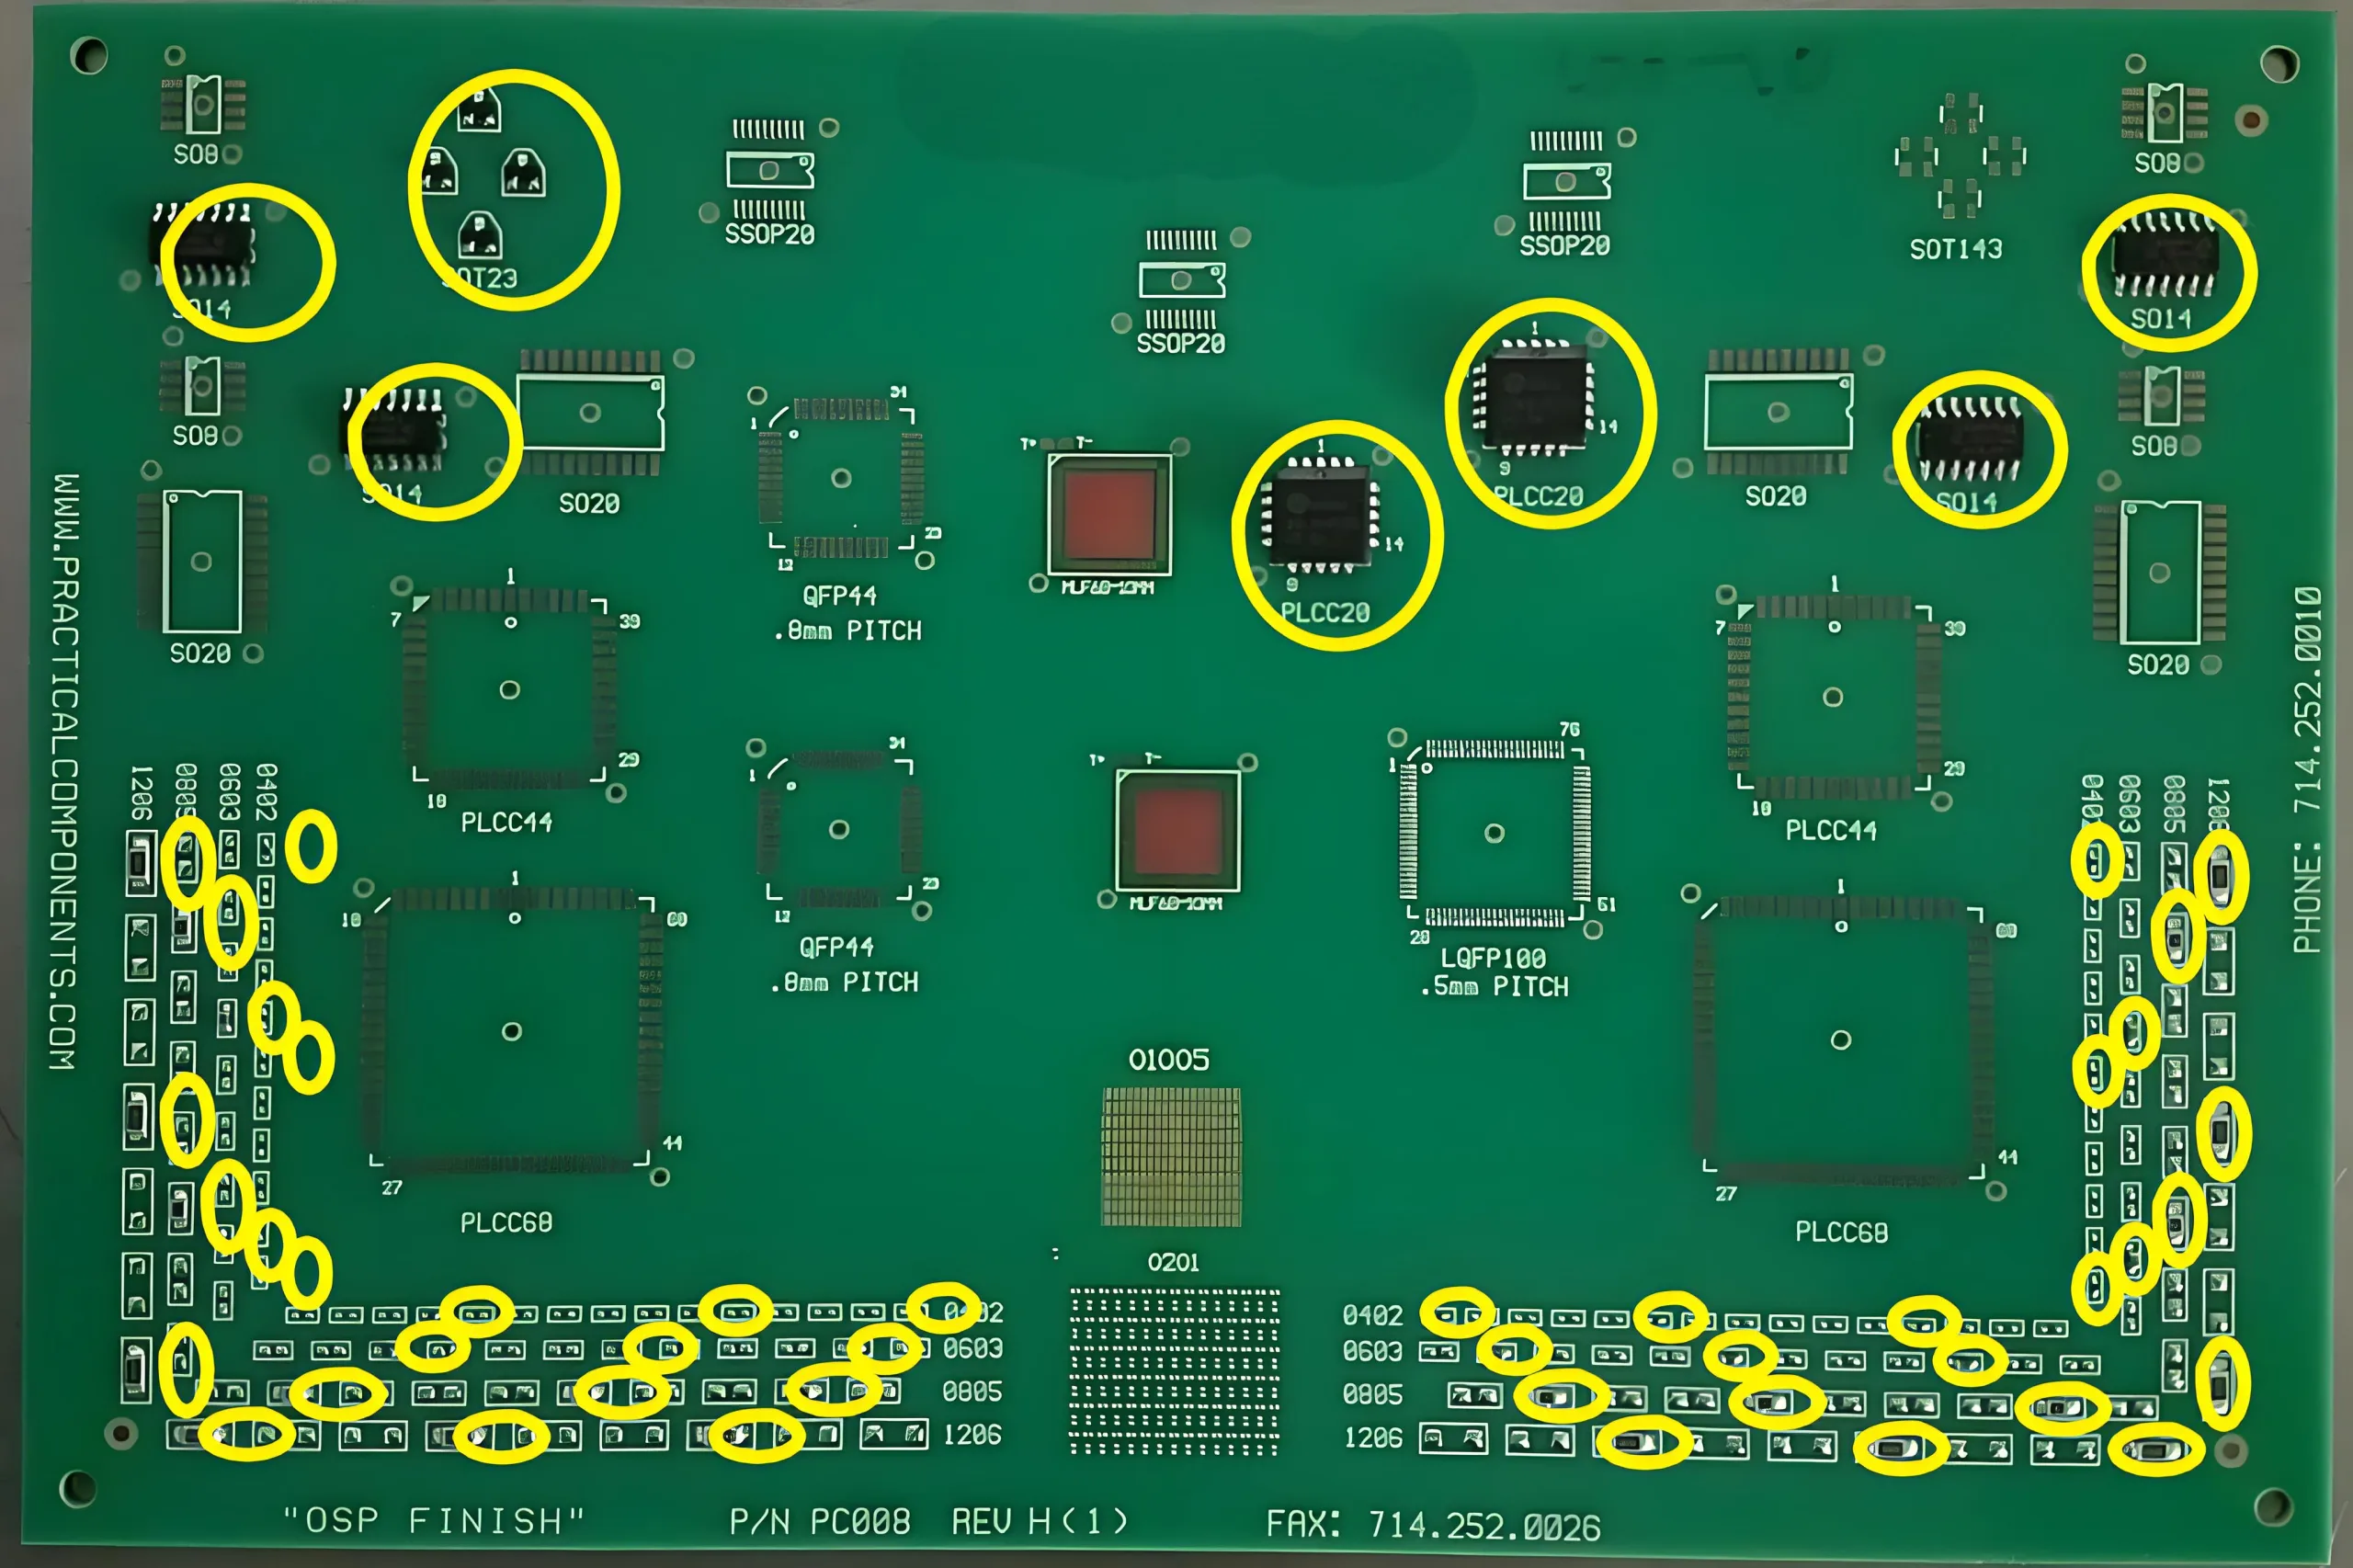
اختارت التجربة مجموعة متنوعة من مكونات SMT الشائعة, بما في ذلك المكونات السلبية مثل 0402, 0603, 0805, و 1206, وكذلك المكونات المحتوية على الرصاص مثل SOT23, SO14, و بي إل سي سي 20. عن طريق ضبط حجم معجون اللحام, سمك الاستنسل, ومعلمات الطباعة, تمت محاكاة ظروف اللحام المختلفة لتقييم العوامل التي تؤثر على قوة وصلة اللحام.
حجم معجون اللحام وتصميم الاستنسل
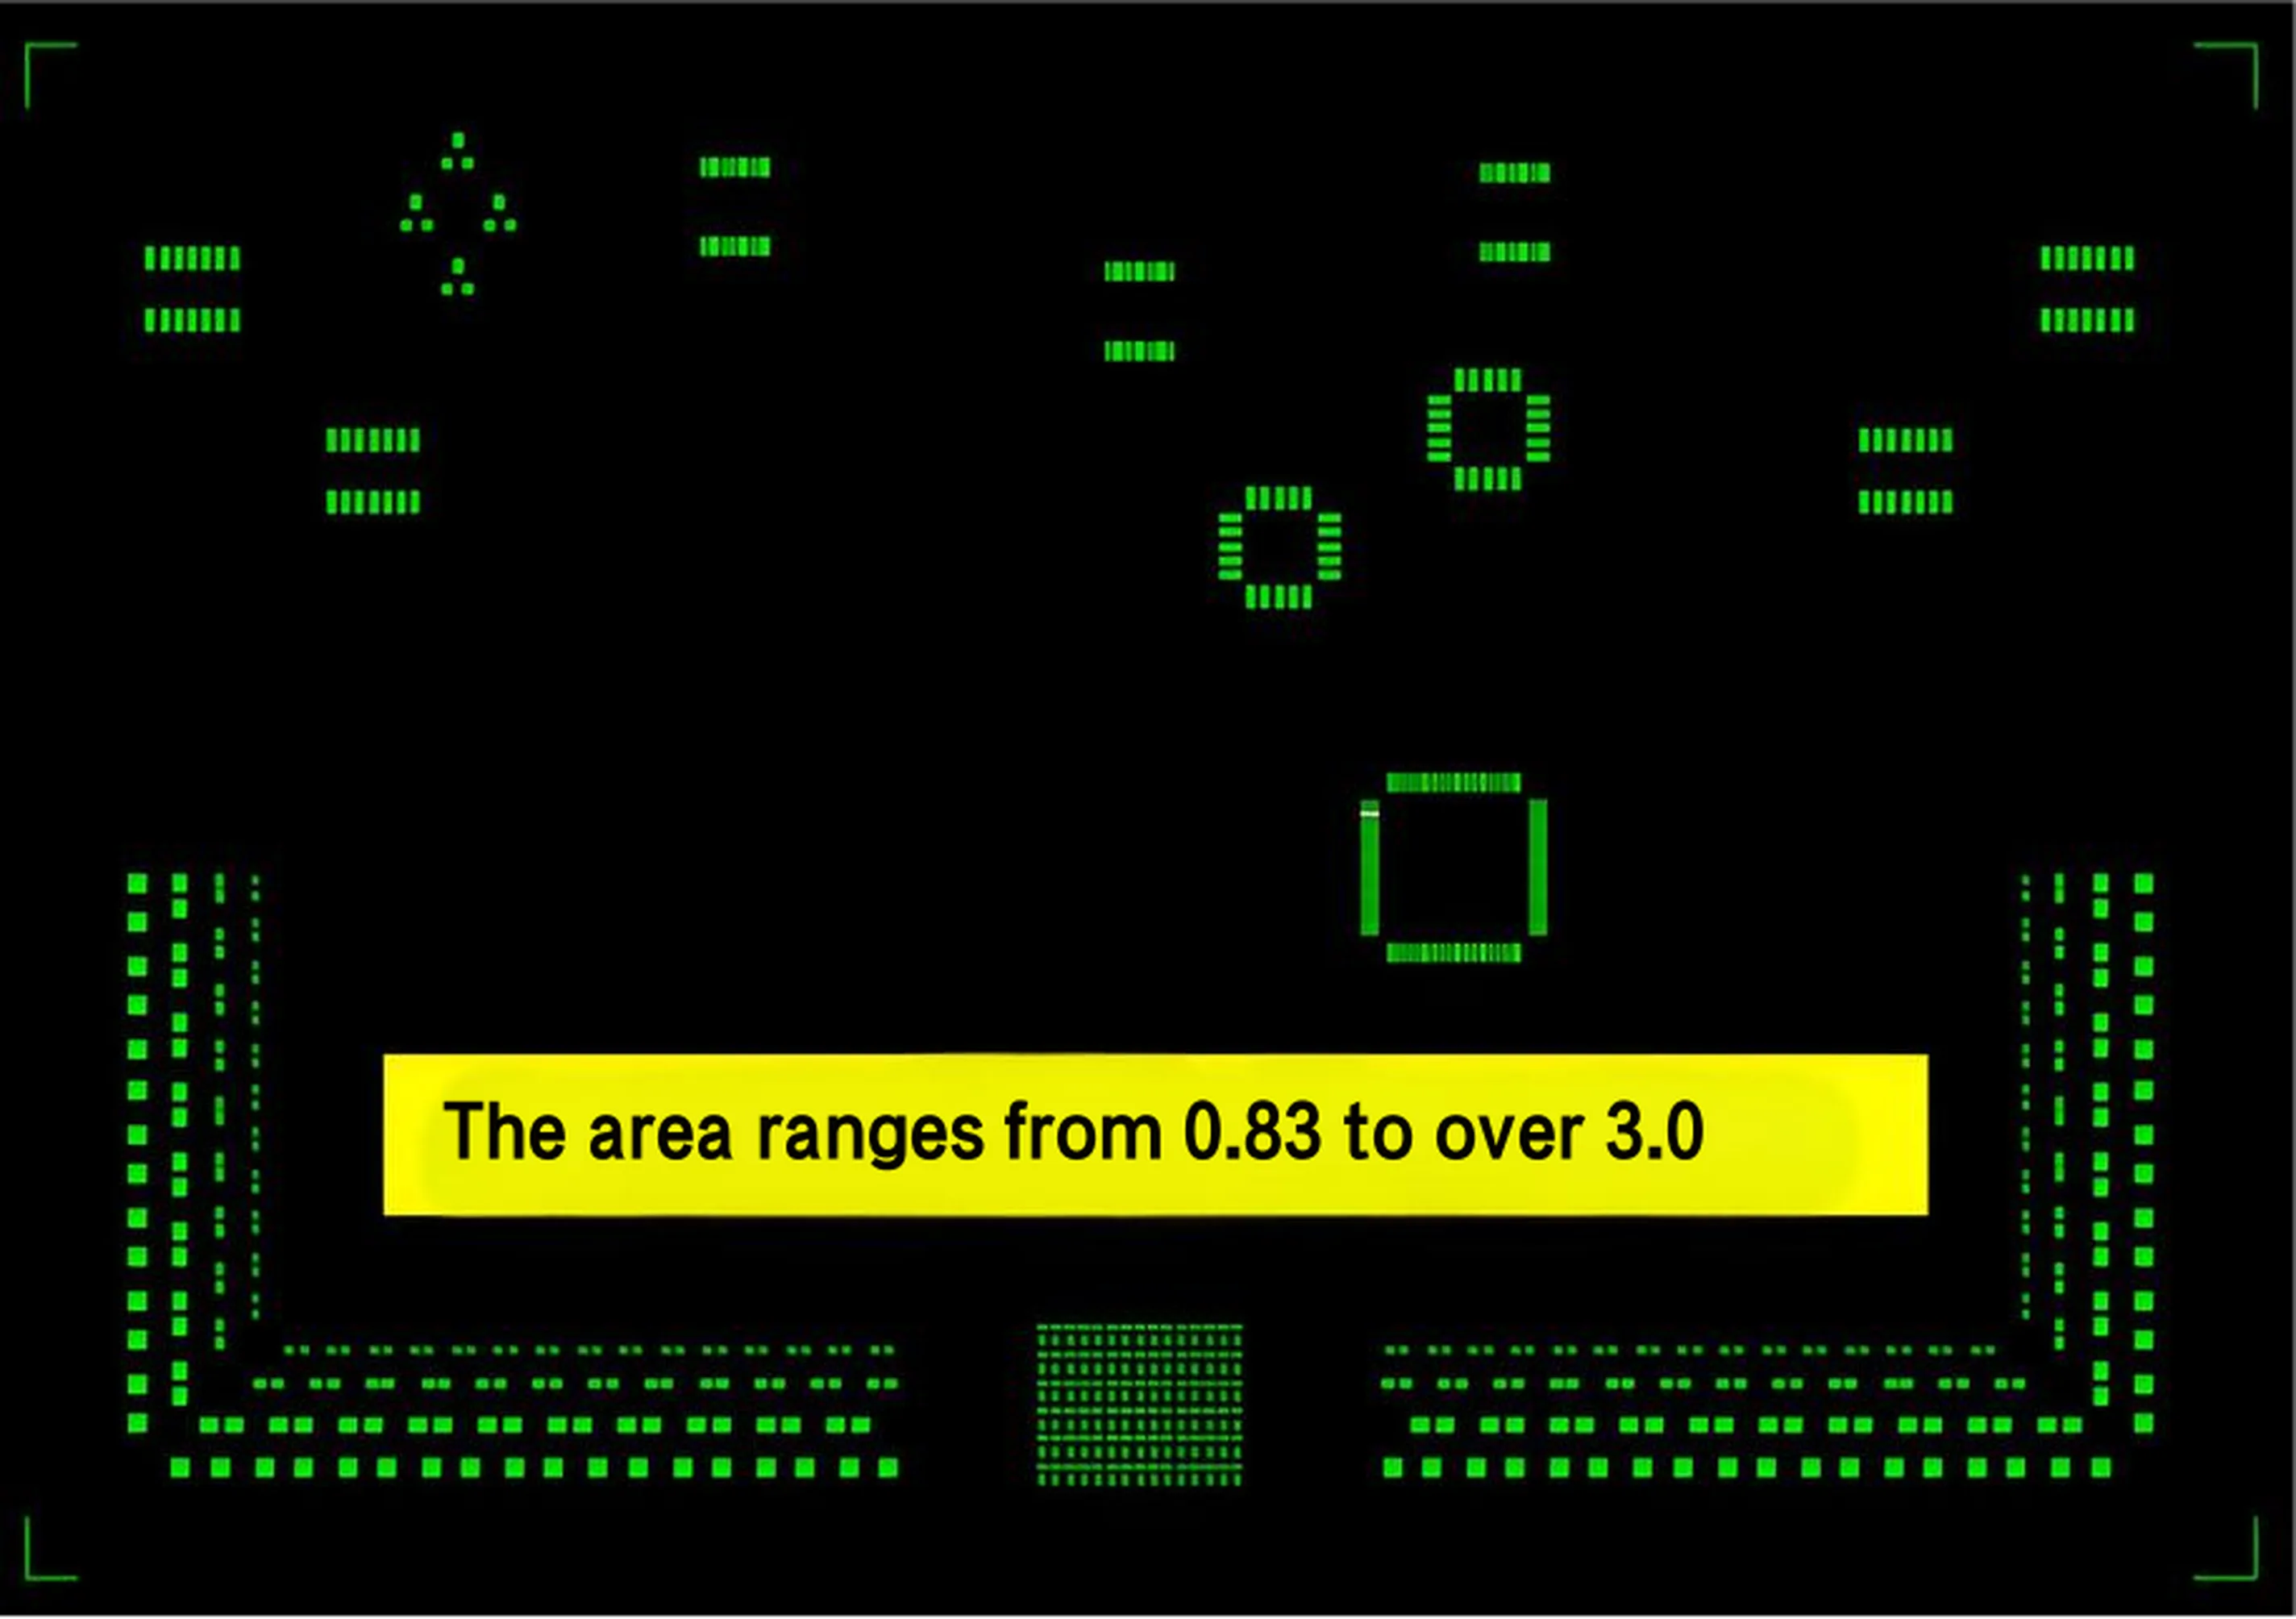
يعد حجم عجينة اللحام أحد العوامل الرئيسية التي تؤثر على قوة وصلة اللحام. صممت التجربة تدرجًا لأحجام معجون اللحام تتراوح من 25% ل 125%, جنبا إلى جنب مع سمك الاستنسل المختلفة (51ميكرومتر إلى 102 ميكرومتر), لدراسة العلاقة بين كفاءة نقل عجينة اللحام وقوة وصلة اللحام. أظهرت البيانات التجريبية أن تقليل حجم عجينة اللحام يقلل بشكل كبير من قوة وصلة اللحام, وخاصة بالنسبة للمكونات السلبية, حيث أ 50% يقترب حجم عجينة اللحام من الحد الأدنى المقبول.
صيغة: كفاءة نقل لصق اللحام = (الحجم الفعلي للصق اللحام / حجم فتحة الاستنسل) × 100%
على سبيل المثال, كفاءة النقل ل 0402 المكون عند 25% وكان حجم لصق جندى 31%, بينما في 125%, وصلت 138%. توفر هذه البيانات رؤى مهمة لتحسين عمليات طباعة معجون اللحام.
معلمات الطباعة وملف تعريف إنحسر
المعلمات مثل سرعة الطباعة, ضغط الممسحة, وسرعة الفصل تؤثر بشكل كبير على التوحيد وكفاءة نقل عجينة اللحام. استخدمت التجربة سرعة طباعة قدرها 30 مم/ثانية, ضغط ممسحة من 5.0 كجم, وفرن إنحسر ذو 10 مناطق لضمان التحكم في العملية. تم تضمين المعلمات الرئيسية لملف تعريف التدفق:
- وقت النقع (150-200درجة مئوية): 70-75 ثواني
- الوقت فوق السائل (>221درجة مئوية): 63-70 ثواني
- درجة حرارة الذروة: 243-249درجة مئوية
تضمن هذه المعلمات تشكيل مفصل اللحام المناسب مع تجنب العيوب الناجمة عن ارتفاع درجة الحرارة.
النتائج والمناقشة
اختبار قوة وصلة اللحام
تم إجراء اختبارات السحب والقص لتقييم قوة وصلة اللحام للمكونات المختلفة. على سبيل المثال:
- 0402 عنصر: كان معيار قوة القص المطلوبة ≥0.65Kgf. أظهرت البيانات التجريبية قوة قص قدرها 0.68Kgf عند 50% حجم معجون اللحام, قريبة من الحد المقبول.
- 1206 عنصر: كان معيار قوة القص المطلوبة ≥3.00Kgf. أظهرت البيانات التجريبية قوة قص قدرها 3.15Kgf عند 100% حجم معجون اللحام, إظهار الأداء الجيد.
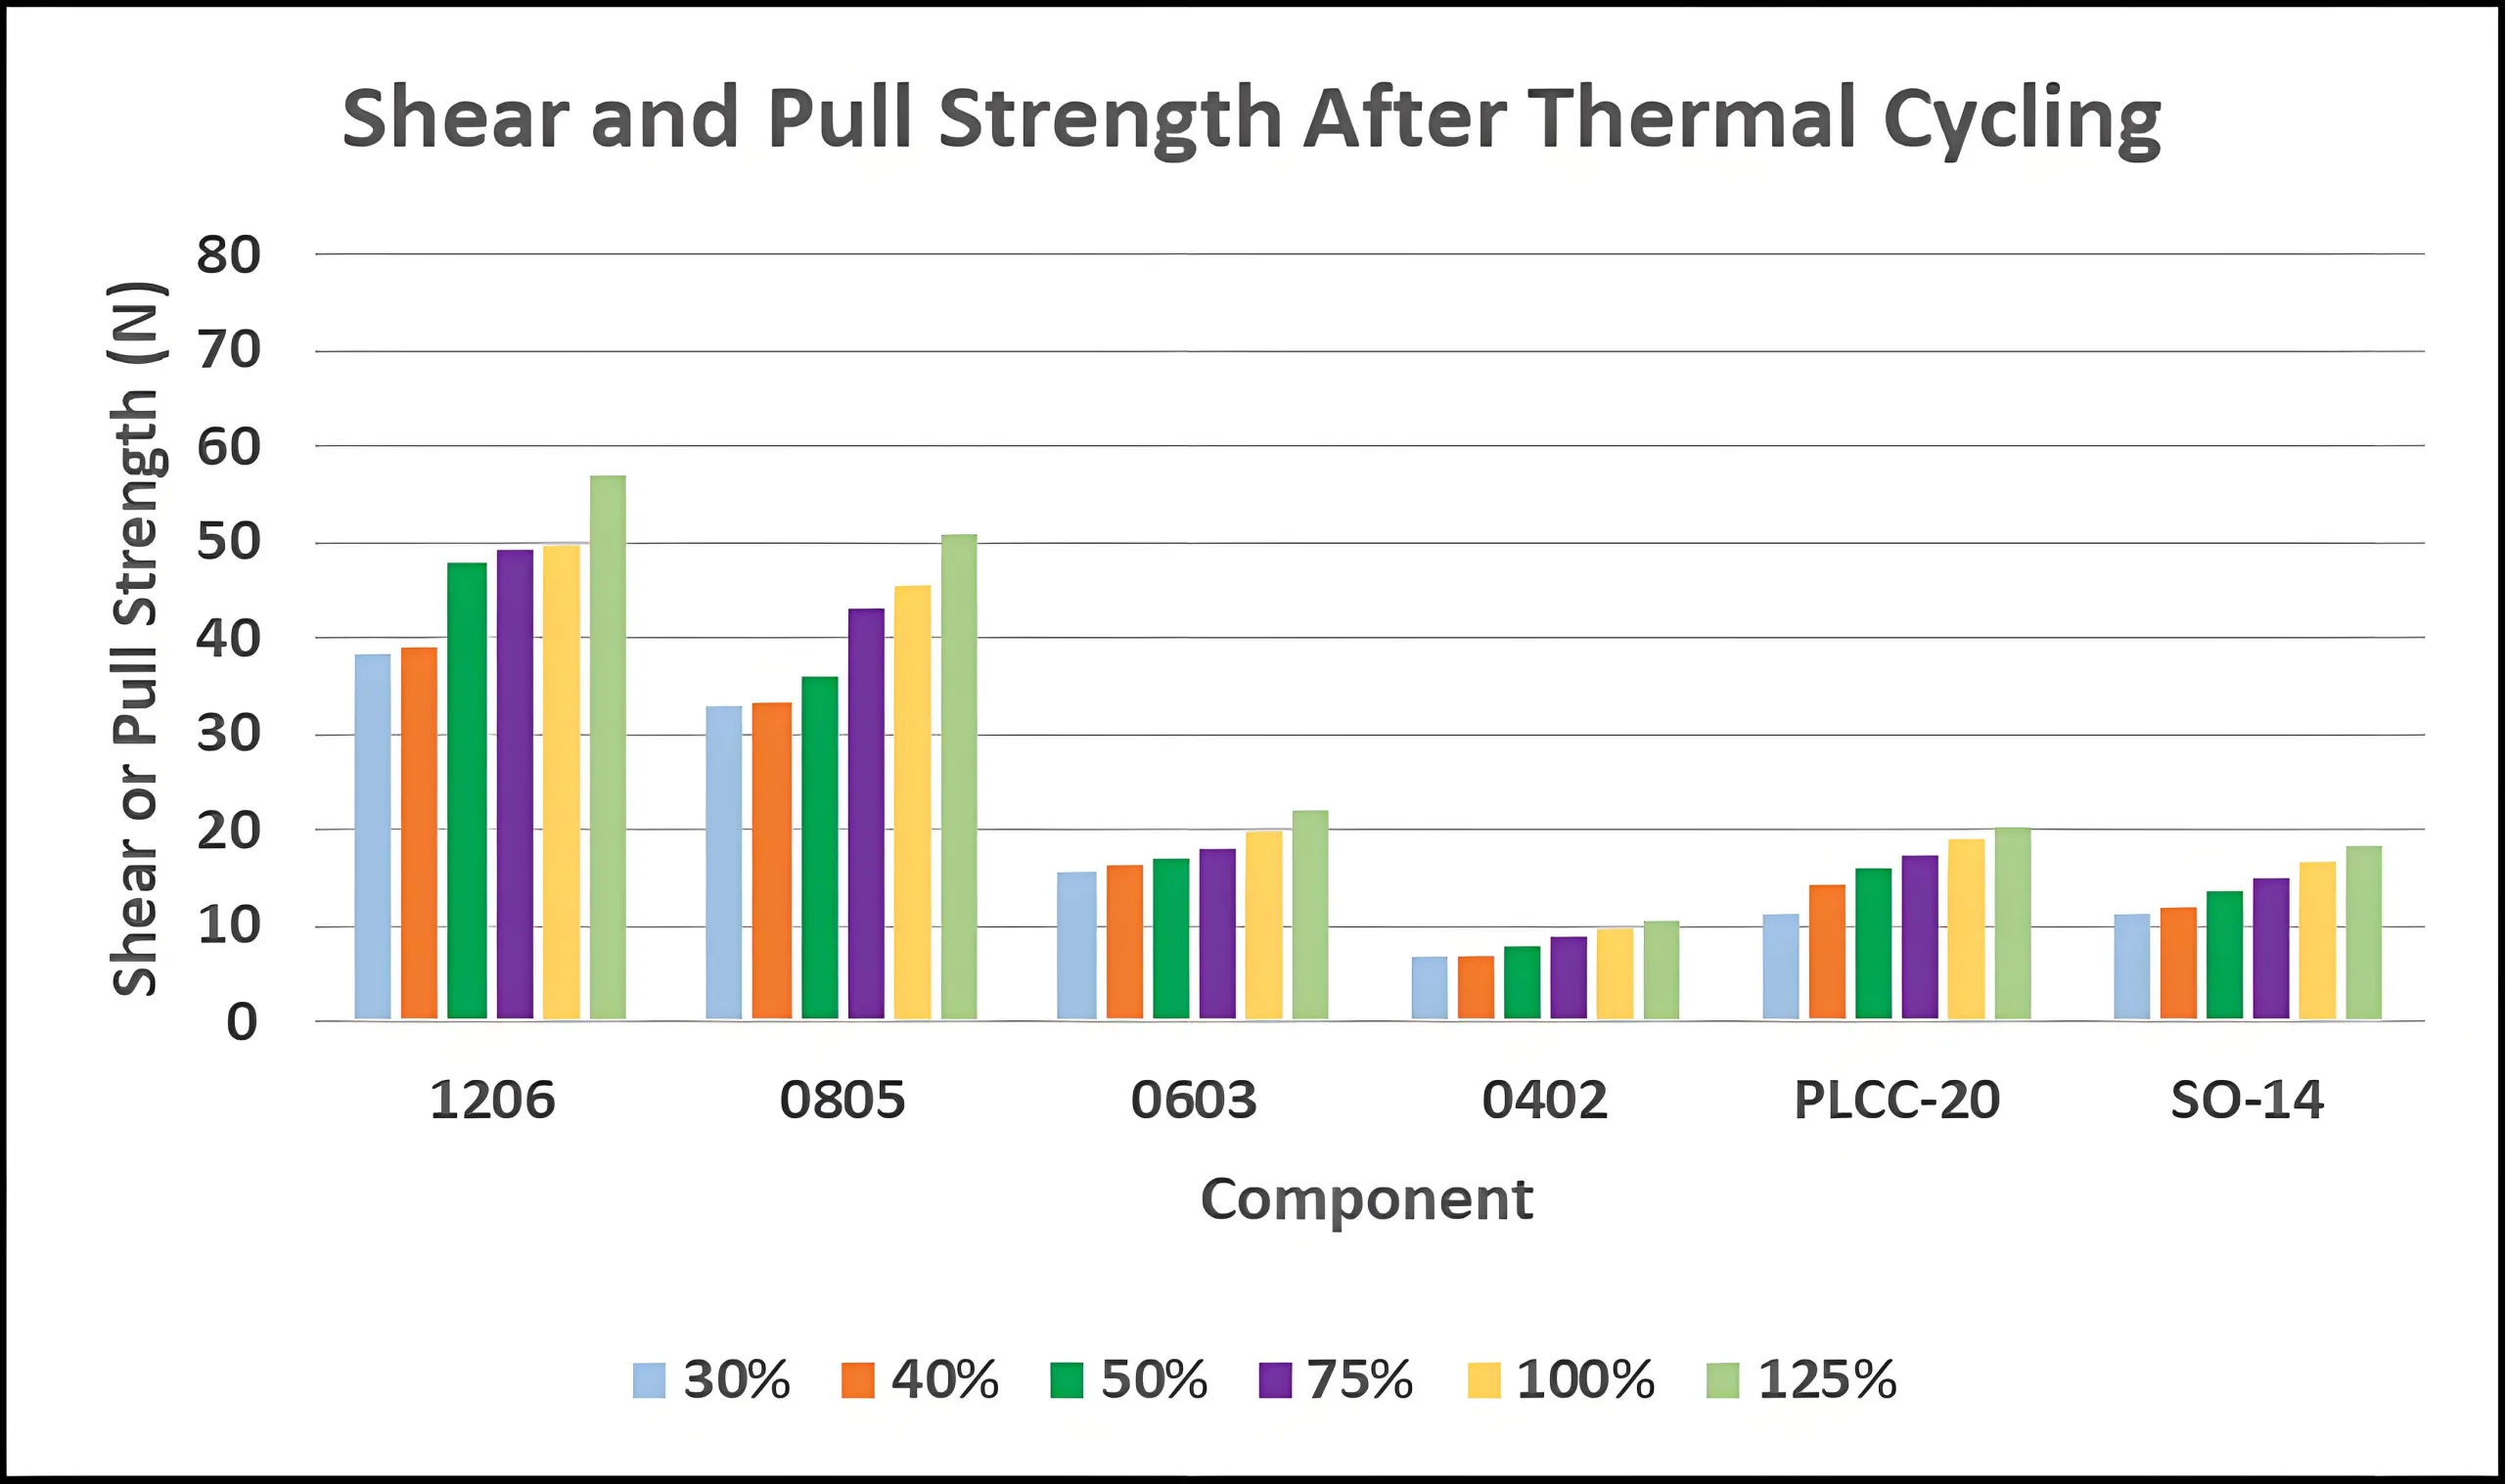
تأثير الدراجات الحرارية على قوة وصلة اللحام
قامت التجربة أيضًا بمحاكاة ظروف التدوير الحراري (-40درجة مئوية إلى 125 درجة مئوية, 1000 دورات) لدراسة موثوقية قوة وصلة اللحام على المدى الطويل. أشارت النتائج إلى أن التدوير الحراري يقلل بشكل كبير من قوة وصلة اللحام, خاصة في ظل ظروف انخفاض حجم معجون اللحام. على سبيل المثال, قوة القص ل 0402 المكون عند 25% انخفض حجم معجون اللحام من 0.68Kgf إلى 0.55Kgf بعد التدوير الحراري, تقع تحت المستوى المقبول.
تحليل عيوب مفصل اللحام
استنادًا إلى IPC-A-610 وJ-STD-001 المعايير, أجرت التجربة تحليلاً مفصلاً لعيوب وصلة اللحام. أظهرت النتائج عدم كفاية حجم عجينة اللحام (على سبيل المثال, 25%) أدى إلى زيادة العيوب مثل كرات اللحام ولوحة الانحراف. على سبيل المثال, معدل الخلل في كرات اللحام 0402 كانت المكونات 17% في 25% حجم معجون اللحام لكنه انخفض إلى 3% في 125%.
الاستنتاجات والتوصيات
تحسين حجم لصق اللحام
أظهرت التجربة أن حجم عجينة اللحام يؤثر بشكل كبير على قوة وصلة اللحام. فمن المستحسن أن في الإنتاج الفعلي:
- للمكونات السلبية, يجب الحفاظ على حجم معجون اللحام أعلاه 50% لضمان قوة وصلة اللحام.
- للمكونات المحتوية على الرصاص (على سبيل المثال, PLCC20 وSO14), يمكن تقليل حجم معجون اللحام إلى 40%, ولكن هناك حاجة إلى مزيد من البحث لمكونات مثل SOT23.
توحيد معلمات العملية
يعد توحيد معلمات الطباعة وملفات تعريف التدفق أمرًا بالغ الأهمية لضمان قوة وصلة اللحام. يقوم مصنع تجميع UGPCB الخاص بنا بتخصيص مواصفات معلمات العملية التفصيلية بناءً على أنواع المعدات والمكونات, تليها التحقق والتعديلات.
تعزيز الموثوقية على المدى الطويل
كشفت تجارب التدوير الحراري أن قوة وصلة اللحام تتناقص تدريجيًا مع مرور الوقت. للتطبيقات التي تتطلب موثوقية عالية, يوصى باستخدام كميات أكبر من معجون اللحام وعمليات لحام PCBA المحسنة لتعزيز الموثوقية على المدى الطويل.
خاتمة
لا يعد اختبار السحب والقص لقوة وصلة اللحام SMT مجرد إجراء حاسم لمراقبة الجودة ولكنه أيضًا عامل رئيسي في تحسين موثوقية منتجات PCBA. في المستقبل, مع استمرار أحجام المكونات في التقلص, سوف يبتكر UGPCB ويبحث في عمليات وأساليب جديدة. أثناء خدمة عملائنا, نحن نهدف إلى التعاون مع أقراننا في الصناعة لدفع التقدم في تصنيع الإلكترونيات ودفع التقدم في صناعة تجميع PCBA.

شكرا للمساعدة, معلومات عظيمة .