

En la ingeniería de confiabilidad de productos electrónicos., Dos modos de fallo del revestimiento acechan como asesinos invisibles.. Se esconden en los detalles microscópicos de PCB (Placas de circuito impreso) y PCBA (Conjuntos de placas de circuito impreso), esperando causar fallas catastróficas. Estos modos son los bigotes de estaño y la corrosión progresiva.. De la pérdida de un $250 millones de satélites de comunicaciones al falso disparo de alarmas de centrales nucleares, Numerosos estudios de casos de ingeniería prueban una verdad.: La confiabilidad del revestimiento es la base no negociable para el funcionamiento estable a largo plazo de los productos electrónicos.. Este artículo proporciona un análisis técnico profundo para diseño de PCB, fabricación, e ingenieros de confiabilidad. Cubre los mecanismos de falla., estudios de casos clásicos, factores que influyen, y medidas de mitigación.
1. Bigotes de estaño: Conductivo “pelos” con diámetros micrométricos y riesgos kilométricos
1.1 Definición y características
Los bigotes de hojalata están bien., protuberancias de estaño monocristalino en forma de aguja. Crecen espontáneamente en la superficie de revestimientos de estaño puro o aleaciones de estaño.. Sus diámetros suelen oscilar entre 1 a 10 μm, haciéndolos invisibles a simple vista. Sin embargo, sus longitudes pueden alcanzar varios milímetros. En casos extremos, pueden crecer hasta más25 milímetros. Una vez que un bigote se vuelve lo suficientemente largo como para unir conductores adyacentes en una PCB, como las almohadillas, patas, o rastros—puede causarCortocircuitos de baja impedancia o descargas de arco.. El peligro es especialmente grave en los entornos de baja presión de las aplicaciones aeroespaciales..
1.2 Estudios de casos de ingeniería clásica: Del caza F-15 a la galaxia 4 Satélite
El poder destructivo de los bigotes de hojalata no es exagerado. La NASA ha rastreado y documentado durante mucho tiempo numerosos incidentes de fallas importantes causados por bigotes de estaño.:
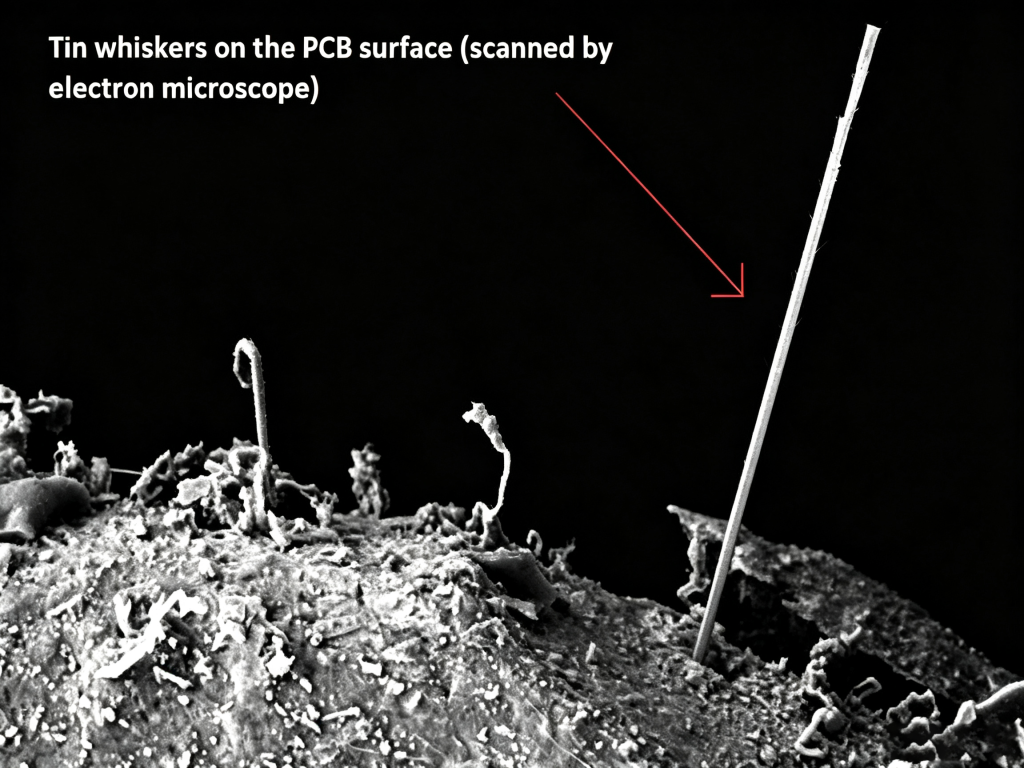
- 1986, A NOSOTROS. Caza F-15 de la Fuerza Aérea: El equipo de radar experimentado. fallas intermitentes. La vibración en la cabina hizo que los bigotes de hojalata cambiaran de posición continuamente.. Esto hizo que los cortocircuitos aparecieran y desaparecieran., aumentando enormemente la dificultad de localización de fallas.
- 1987 presentar, Centrales nucleares: Al menos Siete Las paradas de centrales nucleares se han atribuido a salidas de señal falsa De los circuitos del sistema de alarma causados por bigotes de estaño.. Estas señales falsas llevaron a los sistemas a juzgar incorrectamente el estado del reactor..
- 1998, Galaxia PanAmSat 4 Satélite de Comunicaciones: Este es uno de los casos de falla más famosos de la industria.. la galaxia 4 satélite, valer $250 millón y prestando servicios a decenas de millones de usuarios en América del Norte, se perdió definitivamente debido a la falla de su procesador principal. Las investigaciones confirmaron que el culpable era un cortocircuito eléctrico causado por bigotes de estaño. Las estadísticas muestran que desde 1998 hasta el presente, Los bigotes de estaño han causado un total acumulado de 11 Fallos en el sistema de control de satélites comerciales en órbita.. Cuatro satélites se perdieron por completo.
- 2006, Transbordador espacial: Durante las pruebas del motor, el sistema informó falso fallo del motor señales debidas a bigotes de estaño. Esto casi desencadenó una maniobra de desviación orbital..
1.3 Mecanismos de crecimiento y estrategias de mitigación
La principal fuerza impulsora detrás del crecimiento de los bigotes de estaño estensión residual de compresión dentro de la capa de revestimiento. Este estrés puede tener su origen en diversas fuentes.: el crecimiento desigual de compuestos intermetálicos de Cu-Sn (como Cu₆Sn₅) en la interfaz, desequilibrios químicos del baño, fuerzas externas mecánicas, o desajustes en el ciclo térmico.
Basado en este entendimiento, La industria ha desarrollado un conjunto maduro deestrategias de mitigación. Estos métodos están incorporados en estándares internacionales comoJEDEC JESD201 (Requisitos de aceptación ambiental) yJEDEC/IPC JP002 (Guía de prácticas de mitigación y teoría de los bigotes):
- aleación: Añadiendo elementos como PB (dirigir) al estañado es un método probado y validado por la NASA. Después de confirmar los riesgos del estañado puro, La NASA exige explícitamente la adición de una pequeña cantidad de plomo a los estañados de componentes críticos..
- Barrera de capa inferior: Depositar un En (níquel) La capa en el marco de plomo de cobre como barrera de difusión previene eficazmente la rápida formación de compuestos intermetálicos de Cu-Sn.. Esto alivia el estrés de compresión e inhibe el crecimiento de los bigotes a temperatura ambiente..
- Química del baño y tratamiento térmico.: El control estricto de los aditivos durante el proceso de estañado evita el estrés causado por los desequilibrios del baño.. Además, a 150°C El horneado a alta temperatura libera eficazmente la tensión interna en el revestimiento., alterando la cinética del crecimiento de los bigotes.
2. Corrosión progresiva: El negro que se extiende silenciosamente “Plaga”
Si los bigotes de estaño son instantáneos “asesinos de cortocircuito,” entonces la corrosión progresiva es lenta pero mortal. “peste negra.”
2.1 Definición y mecanismo
La corrosión progresiva se refiere específicamente a la reacción desuperficies de Cu expuestas con ambientes que contienen azufre (H₂S, SO₂, azufre elemental, etc.). Esta reacción generasulfuros de cobre negro (como Cu₂S). Estos productos de corrosión poseenmovilidad superficial extremadamente alta. Impulsado por gradientes de concentración, ellos continuamentemigrar y arrastrarse a lo largo de la superficie de la máscara de soldadura de PCB, formando estructuras similares a redes.
Este proceso sigue eldisolución/difusión/deposición mecanismo:
- Los óxidos de cobre son insolubles en agua., pero Los sulfuros y cloruros de cobre son solubles en agua.. Se difunden rápidamente con la ayuda de la humedad. (una película de agua).
- Los sulfuros de cobre tienen propiedades semiconductoras. Su resistencia de aislamiento puede caer bruscamente desde 10 MΩ a 1 Oh a medida que se acumulan las concentraciones. Esto eventualmente conduce a cortocircuitos entre pads o vías adyacentes..
2.2 Factores de influencia clave y datos autorizados
(1) Humedad: Un acelerador exponencial
La humedad es el factor acelerante más crítico para la corrosión progresiva.. Investigación porPing Zhao y colegas muestra que la velocidad de corrosión progresiva tiene unrelación exponencial con humedad.Craig Hillman y su equipo descubrieron en experimentos con gases de flujo mixto que la velocidad de corrosión aumenta en unamoda parabólica a medida que aumenta la humedad relativa. Para cobre, cuando la humedad relativa aumenta de 60% derechamente 80% RH, La velocidad de corrosión aumenta en un factor de 3.6.
(2) Gases corrosivos: Asesinos ambientales ignorados
Los gases corrosivos en la atmósfera proporcionan la base material para la corrosión progresiva.. Residencia en 1.5 años de monitoreo de datos de grandes computadoras en seis EE. UU.. instalaciones y datos de pruebas de exposición de 6 meses de Tokio, Japón, Los gases contaminantes clave y sus límites de concentración permitidos son los siguientes:
| Gas contaminante | Concentración interior (µg/m³) | Tasa de acumulación (µg/m²) | Concentración permitida (µg/m³) | Materiales primarios afectados |
|---|---|---|---|---|
| SO₂ | 1~40 | 5.2~16.2 | 71 | todos los metales, especialmente Ni-plateado |
| NO₂ | 3~60 | 28.7~58,7 | 82 | Cu, aleaciones de Cu |
| H₂S | 0.2~1 | 0.04~0,24 | 3 | Ag, Cu |
| HCl | 0.08~0.3 | 1.5~4.7 | 3 | Casi todos los metales |
| Cl₂ | 0.004~0,015 | - | 0.4 | Cu |
(Fuente de datos: A NOSOTROS. 6-Monitoreo interior del sitio y pruebas de exposición de Tokio.)
(3) Sustrato de PCB y acabado superficial: La selección de materiales determina el destino
Diferentes sustratos y acabados superficiales muestran diferencias significativas en la resistencia a la corrosión progresiva.:
- Comparación de sustratos (estudio conrado, atmósfera seca/húmeda de H₂S): Latón exhibe la mejor resistencia a la corrosión progresiva, mientras cuni realiza lo peor.
- Comparación de acabados superficiales (evaluación conjunta de Alcatel-Lucent, Dar a luz, y otros): HASL (Nivelación de soldadura por aire caliente) y Im-Sn (Inmersión lata) mostrar el mejor resistencia a la corrosión. OSP (Conservante de soldabilidad orgánico) y ACEPTAR (Oro de inmersión de níquel químico) espectáculo moderado actuación. Im-Ag (Inmersión de plata) muestra el más pobre resistencia a la corrosión.
2.3 Morfologías típicas de fallas
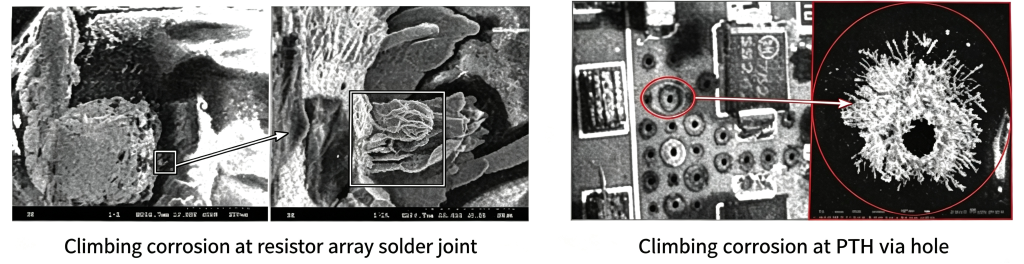
En el análisis práctico de fallos., La corrosión progresiva a menudo presenta dos morfologías típicas.:
- Corrosión de juntas de soldadura de red de resistencias: Productos de corrosión de sulfuro negro esparcidos alrededor de las uniones de soldadura., eventualmente causando cortocircuitos entre juntas adyacentes.
- PTH (Orificio pasante chapado) Corrosión: La superficie de cobre dentro del orificio pasante chapado sufre sulfuración.. Los productos de corrosión migran a lo largo de la pared del agujero., comprometiendo gravemente la confiabilidad de la conexión eléctrica de la vía.
3. Prevención y Detección: Construyendo una línea de defensa confiable de PCB/PCBA
3.1 Medidas de Prevención
- Optimización de materiales: Priorizar acabados superficiales con fuerte resistencia a la corrosión progresiva, como HASL o Im-Sn. Para productos de alta confiabilidad, considerar ACEPTAR combinado con procesos de llenado.
- Control ambiental: Controlar estrictamente la concentración de gases corrosivos en el entorno operativo.. Mantener Concentración de H₂S por debajo 3 µg/m³ y humedad relativa abajo 60% RH.
- Mitigación del bigote de estaño: Depositar un Capa barrera de Ni en cables de cobre, o usar Revestimientos de aleaciones de estaño que contienen Pb. Implementar estrictamente las pruebas de ciclos de temperatura. (-55/85°C, 3000 ciclos) especificado en JEDEC JESD201 para la evaluación del riesgo de bigotes de estaño.
- Revestimiento conformado: Aplique un recubrimiento conforme a la superficie de PCBA para aislarla físicamente de gases corrosivos..
3.2 Métodos de detección
| Método de detección | Escenario de aplicación |
|---|---|
| SEM/EDS | Observar la micromorfología y composición elemental de bigotes y productos de corrosión. |
| Cromatografía iónica (CI) | Detecte contaminantes iónicos corrosivos que quedan en la superficie de la PCB |
| Inspección por rayos X | Detectar de forma no destructiva defectos estructurales internos en vías de PTH |
| Corte transversal metalográfico | Presentar visualmente las rutas de migración y la profundidad de los productos de corrosión. |
Para adquisición de PCB/PCBA a granel y requisitos personalizados, recomendamos seleccionar un Proveedor de PCB con capacidades de certificación para CEI 62483 (Pruebas de aceptación ambiental de bigotes de estaño) y ASTM B845 (Pruebas de corrosión de gases de flujo mixto). Para conseguir un profesional cita o para consultar sobre soluciones PCB/PCBA de alta confiabilidad, por favor contacte con nuestro equipo técnico. Estamos listos para ayudarte comprar los productos adecuados para su aplicación.
Declaración de fuente de datos
Los datos y estudios de casos citados en este artículo provienen principalmente de las siguientes organizaciones y estándares autorizados.:
- NASA (Administración Nacional de Aeronáutica y del Espacio) Informes de casos de falla del bigote de estaño
- JEDEC Estándar JESD201A - Requisitos de aceptación ambiental para la susceptibilidad a los bigotes de estaño de los acabados superficiales de estaño y aleaciones de estaño
- JEDEC/IPC Estándar conjunto JP002 - Guía actual de prácticas de mitigación y teoría de los bigotes de estaño
- JEDEC Método de prueba JESD22-A121A - Método de prueba para medir el crecimiento de los bigotes en acabados superficiales de estaño y aleaciones de estaño
- CEI 62483 - Requisitos de aceptación ambiental para la susceptibilidad a los bigotes de estaño de los acabados superficiales de estaño y aleaciones de estaño en dispositivos semiconductores
- ASTM B845 - Guía estándar para gases de flujo mixto (MFG) Pruebas para contactos eléctricos
- iNEMI (Iniciativa internacional de fabricación de productos electrónicos) Informes del proyecto de investigación Tin Whisker e informes de investigación de corrosión progresiva
- A NOSOTROS. 6-datos de monitoreo ambiental interior del sitio y Tokio, Datos de las pruebas de exposición de Japón
