
Características del S1150GH
– Compatibilidad sin plomo y excelente resistencia a la migración de iones
– Bajo coeficiente de expansión térmica del eje Z.
– PCB libre de halógenos, libre de antimonio, libre de fósforo rojo, y ningún otro componente altamente tóxico y tóxico residual durante la combustión de residuos
– Aplicable a los requisitos de procesamiento de rendimiento HDI de alta gama
Campo de aplicación del S1150GH
– Electrónica de Consumo
– Teléfonos inteligentes, tabletas, computadoras portátiles
– CONDUJO, Dispositivo de juego
Material del PWB S1150GH
Material de PCB libre de halógenos Shengyi S1150GH
Material de PCB libre de halógenos de Shengyi S1150G.
Material de PCB para placa multicapa de alta confiabilidad y libre de halógenos: S1150GH+preimpregnado: Precauciones de fabricación de PCB S1150GHB
1. Condiciones de almacenamiento del S1150GH/S1150GHB
1.1 Placa revestida de cobre S1150GH/S1150GHB
1.1.1 Método de almacenamiento
Colóquelo en la plataforma o estante adecuado en el embalaje original para evitar una fuerte presión y evitar la deformación de la placa causada por un almacenamiento inadecuado..
1.1.2 Entorno de almacenamiento
Las placas deben almacenarse en un lugar ventilado., Ambiente seco y a temperatura ambiente para evitar la luz solar directa., Lluvia y erosión por gases corrosivos. (El entorno de almacenamiento afecta directamente la calidad de la placa.). Los paneles dobles deben almacenarse en un ambiente adecuado durante dos años., y los paneles individuales deben almacenarse en un ambiente adecuado durante un año. Su rendimiento interno puede cumplir con los requisitos del estándar IPC4101..
1.1.3 Operación
Use guantes de limpieza para manipular la placa con cuidado.. Colisión, corredizo, etc.. dañará la lámina de cobre, Y el funcionamiento con las manos desnudas contaminará la superficie de la lámina de cobre.. Estos defectos pueden tener un impacto negativo en el uso de la placa..
1.2 Hoja semicurable
1.2.1 Método de almacenamiento
Almacene horizontalmente en el embalaje original para evitar una fuerte presión y daños a la lámina de semicurado causados por un almacenamiento inadecuado.. La lámina de semicurado en forma de rollo restante después del corte se sellará y se empaquetará con una película nueva y se volverá a colocar en el soporte en su embalaje original..
1.2.2 Entorno de almacenamiento
El preimpregnado se almacenará en un paquete sellado en un ambiente libre de luz ultravioleta.. Las condiciones de almacenamiento específicas y el período de almacenamiento son los siguientes
Condición 1: temperatura<23 ℃, humedad relativa<50%, período de almacenamiento de 3 meses,
Condición 2: temperatura<5 ℃, período de almacenamiento de 6 meses,
La humedad relativa tiene una gran influencia en la calidad del preimpregnado., y en climas húmedos se deberá realizar el tratamiento de deshumidificación correspondiente. Se recomienda utilizar el preimpregnado dentro 3 días después de desempacar.
1.2.3 Corte
Es mejor que los profesionales usen guantes limpios para cortar para evitar que se contamine la superficie del preimpregnado.. La operación debe ser cuidadosa para evitar que el preimpregnado se arrugue o arrugue.. Cuando se corta el PP, La mesa de trabajo debe limpiarse primero para evitar la contaminación cruzada de diferentes tipos de polvo de resina de PP..
1.2.4 Precauciones
Cuando se saca el preimpregnado del almacenamiento en frío, debe pasar por el proceso de recuperación de temperatura antes de abrir el paquete. El tiempo de recuperación de la temperatura es más de 8 horas (dependiendo de las condiciones específicas de almacenamiento). El paquete se puede abrir después de la misma temperatura que la temperatura ambiente.. El preimpregnado que se ha abierto en hojas debe almacenarse en condiciones 1 o condición 2 y consumirlo lo antes posible. Después de más de 3 días, debe volverse a verificar y utilizar después de que sus indicadores estén calificados. Después de abrir el preimpregnado en forma de rollo, se utilizará la mantisa restante en forma de rollo, Se requiere realizar un embalaje sellado del grado de embalaje original y almacenarlo en buenas condiciones. 1 o condición 2. Si existe un plan de inspección IQC, El preimpregnado se probará lo antes posible después de su recepción. (no más que 5 días) según norma IPC-4101. Si el preimpregnado se deshumidifica antes de su uso, se recomienda establecer las condiciones para el gabinete de deshumidificación: temperatura<23 ℃, humedad relativa aproximadamente 40%, y el límite superior de fluctuación no excederá 50%.
2. Sugerencias de procesamiento de PCB S1150GH/S1150GHB
2.1 Corte
Se recomienda utilizar una sierra para cortar., seguido por la máquina de corte. Tenga en cuenta que cortar con una cuchilla giratoria puede causar delaminación del borde de la placa., para evitar la delaminación del borde de la placa debido al desgaste de la herramienta y al espacio libre inadecuado.
2.2 Horneado de placa central
Según la situación de uso real., la placa central se puede hornear. Si la placa central se hornea después de abrirla, Se recomienda hornear la placa central después de un lavado con agua a alta presión después de abrirla para evitar la introducción de polvo de resina producido durante el proceso de corte en la superficie de la placa., lo que puede causar un grabado deficiente. Se recomienda abrir la placa central y hornearla a 150 ℃/2~4h. Tenga en cuenta que la placa no puede contactar directamente con la fuente de calor..
2.3 Dorado de la capa interna
El esquema S1150GH es adecuado para el proceso de dorado.
2.4 Apilado
El proceso de apilamiento deberá garantizar que la secuencia de apilamiento de las hojas de unión sea consistente., Y se evitará la acción de vuelco durante el proceso de apilamiento para reducir problemas como la deformación., deformación y plegado causados por ello.
El tiempo desde el dorado de la placa central hasta la placa de prensado se controlará dentro de 12 horas. Cuando el material amortiguador puede tener riesgo de absorción de humedad, se recomienda secarlo.
Debido a las características del material., es fácil transportar electricidad estática. Al apilar, Preste especial atención a la adsorción de materias extrañas en PP..
Para garantizar un buen efecto de alineación de expansión y contracción durante la disposición de la placa, Se recomienda utilizar remachador para la fijación.. Si se requiere fusión, Se recomienda utilizar fusión de calor electromagnético.. Al mismo tiempo, Los mejores parámetros del efecto de fusión deben evaluarse en detalle.. Para otros métodos de fusión, Las propias condiciones de la PCB deben evaluarse cuidadosamente para determinar el efecto de fusión para evitar la desviación de la capa causada por una fusión deficiente..
2.5 Laminación
Se recomienda seleccionar la placa de prensa con buen rendimiento de bombeo de vacío y sellado de válvula de vacío para evitar la entrada de humedad externa..
La velocidad de calentamiento recomendada es de 1,5 a 2,5 ℃/min. (la temperatura del material está dentro del rango de 80~140 ℃).
Se recomienda que la presión de laminación sea de 350 a 430 psi. (prensa hidráulica). La alta presión específica debe ajustarse según las características estructurales de la placa. (el número de preimpregnados y el tamaño del área de llenado de pegamento). Se recomienda pasar a alta presión en 80-100 ℃.
Condiciones de curado: temperatura 180 ℃, tiempo más de 60min.
Tasa de enfriamiento < 2 °C/min.
La temperatura del material del prensado en caliente es inferior a 150 ℃.
Si se utiliza una prensa de conducción de calor con lámina de cobre, La empresa Shengyi será informada con antelación.
Si en tableros multicapa se utilizan paneles aislantes o paneles individuales, Los paneles aislantes o paneles individuales deben rasparse antes de su uso para evitar una fuerza de unión insuficiente causada por paneles aislantes demasiado lisos., o los tableros de doble cara se pueden grabar en paneles individuales o tableros aislantes para la producción.
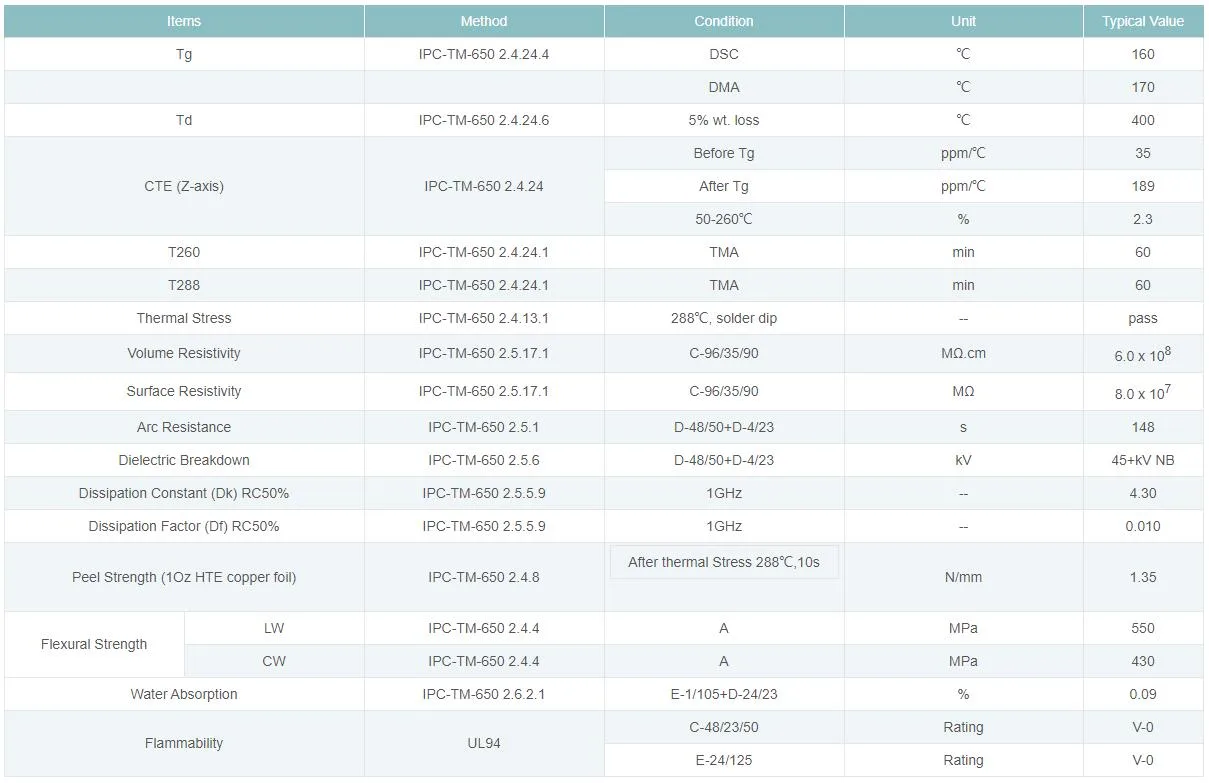
Tabla de especificaciones de material de PCB sin halógenos Shengyi S1150G
2.6 Perforación
Es mejor usar un taladro nuevo..
Se recomienda que el espesor de la pila no sea superior a 2 piezas/pila (calculado según el espesor de la placa de 1,6 mm/bloque).
Se recomienda limitar el orificio de perforación a 1000-2000 agujeros.
La velocidad de avance para la perforación será 15-20% inferior al del procesamiento de materiales FR-4 ordinarios.
2.7 Placa de secado después de perforar.
Se sugiere que las condiciones de secado después de la perforación sean 170-180 ℃/3h. Tenga en cuenta que las placas no deben estar en contacto directo con la fuente de calor..
Horneado antes del orificio del tapón de resina después de la perforación posterior: 170-180 ℃/2-3h.
2.8 Eliminación de suciedad
Se sugiere que los parámetros específicos se establezcan de acuerdo con la estructura real de la PCB. (espesor del tablero, tamaño de apertura), y todo tipo de tableros estructurales deben evaluarse completamente en detalle para determinar las mejores condiciones y parámetros de eliminación de pegamento.. El efecto de eliminación del pegamento debe referirse al hecho de que no hay residuos de resina en la unión de cobre de la capa interna.. Se recomienda el Desmear horizontal o el Desmear vertical.. Las condiciones específicas de eliminación del pegamento están relacionadas con el equipo., modelo de medicina liquida, Grosor del tablero o área del agujero.. Bajo la premisa de carga completa., cuanto más grueso sea el tablero se recomienda, Cuanto mayor sea el tiempo de desgomado.
2.9 Tinta resistente a la soldadura
Se recomienda que la placa de secado antes del aceite verde: 130 ℃/2-4h,
Cuando use la rejilla para hornear, si el plato se aprieta o se deforma al insertar la rejilla, se producirá deformación después de hornear. No se recomienda lavar a contracorriente la tinta resistente a la soldadura., que puede causar manchas blancas.
2.10 Pulverización de estaño
Es adecuado para el proceso de pulverización de estaño sin plomo.. Para la estructura de cobre grueso y una gran superficie de cobre en la capa exterior. (o revestimiento de cobre grueso), la temperatura es alta durante la pulverización de estaño sin plomo, lo que resulta en un estrés térmico excesivo, que es propenso a manchas blancas entre grandes superficies de cobre, deformación de la piel de cobre y otros problemas. Las medidas de mejora son las siguientes:
1. Intente reducir la temperatura de pulverización de estaño., acortar el tiempo de pulverización de estaño, y reducir el estrés térmico generado durante la pulverización de estaño,
2. Antes de pulverizar estaño, hornee previamente la placa bajo la condición de 140-150 °C/2h, y rocíe el estaño inmediatamente para eliminar la humedad acumulada en la superficie de la placa., lo que puede reducir la probabilidad de manchas blancas,
3. Evite una superficie de pulverización de estaño demasiado grande, o aumentar el espesor del aceite verde adecuadamente, que puede amortiguar bien el estrés térmico generado durante la pulverización de estaño,
4. La gran estructura de superficie de cobre está diseñada como una estructura de rejilla..
2.11 Procesamiento de perfil
Se recomienda utilizar una fresadora para el procesamiento y reducir adecuadamente la velocidad de desplazamiento.. No se recomienda utilizar un plato de cerveza para procesar..
2.12 Embalaje
Se recomienda hornear la placa antes del embalaje bajo la condición de 120 ℃/4-6h para evitar la degradación de la resistencia al calor causada por la humedad. Se recomienda envasar al vacío con papel de aluminio..
3. Soldadura S1150GH/S1150GHB
3.1 Validez del embalaje
Se recomienda utilizar bolsas de papel de aluminio al vacío para el envasado., y el período de validez recomendado es 3 meses. Es mejor hornear los componentes a 120 ℃ durante 4~6h antes del montaje.
3.2 Parámetros de soldadura por reflujo S1150GH/S1150GHB
Adecuado para procesos de soldadura por reflujo convencionales sin plomo..
La temperatura de soldadura es de 350~380 ℃ (usando soldador de temperatura controlada),
Tiempo de soldadura de un solo punto de soldadura.: dentro 3 artículos de segunda clase.
