

La electrónica moderna avanza hacia la miniaturización y la alta integración. Tomemos como ejemplo los chips de 5 nm.. Su voltaje de resistencia a la descarga electrostática cae por debajo de 10 V.. En esta microescala, factores ambientales como la temperatura, humedad, La electricidad estática y el polvo ya no son “condiciones auxiliares”. Ellos deciden directamente tarjeta de circuito impreso confiabilidad y vida útil del producto.
1. Temperatura y humedad: De la absorción de humedad a las palomitas de maíz
La temperatura y la humedad tienen el impacto más directo sobre Procesamiento de PCBA.
1.1 La temperatura afecta las uniones y los componentes de soldadura
Los procesos sin plomo redujeron la ventana del proceso. La principal soldadura sin plomo SAC305 (Sn96,5%/Ag3,0%/Cu0,5%) se funde entre 217°C y 220°C. Su temperatura máxima requerida alcanza los 235°C a 250°C, cerca de la temperatura de transición vítrea (Tg 130°C–140°C) de estándar FR‑4 tablas.
Fórmula clave: Tensión de desajuste de expansión térmica = ΔT × |CTE_com – CTE_PCB|.
Bajo una diferencia de temperatura de reflujo de 230°C, el desajuste CTE (alrededor de 5 a 10 ppm/°C) entre un paquete BGA y el sustrato de PCB crea una alta tensión de corte. Esto provoca microfisuras en las uniones de soldadura o fracturas de virutas.. También, si la velocidad de rampa de precalentamiento es demasiado alta, la expansión del eje Z del FR-4 excede 4% y conduce a la delaminación.
La alta temperatura del taller acelera la evaporación del solvente en el fundente de pasta de soldadura. Esto cambia la viscosidad de la pasta y el rendimiento de impresión.. La viscosidad debe permanecer entre 180 y 220 mPa·s. Una temperatura demasiado baja puede causar condensación de agua en el tarjeta de circuito impreso superficie, luego produciendo cortos.
1.2 Humedad: El “efecto palomitas de maíz”
La alta humedad es un enemigo oculto. IPC/JEDEC J-STD-020 define seis niveles de sensibilidad a la humedad (MSL 1 a MSL 6) para SMD de paquete de plástico. Niveles más altos significan un control más estricto.
Tome un MSL típico 3 Componente utilizado en electrónica de consumo.. Su vida útil es de aproximadamente 168 horas (7 días) a ≤30°C/60% HR. Si la humedad sube por encima 60% RH, el tiempo útil se reduce a sólo unas pocas horas.
Durante la soldadura de reflujo (pico ~245°C), la humedad dentro de un paquete húmedo se vaporiza instantáneamente. El vapor en expansión crea una enorme tensión interna.. Si la presión de vapor excede la resistencia del compuesto de moldeo, el paquete se agrieta, los bonos se rompen, o el dado se separa. Este es el efecto palomitas de maíz, a menudo invisible pero fatal.
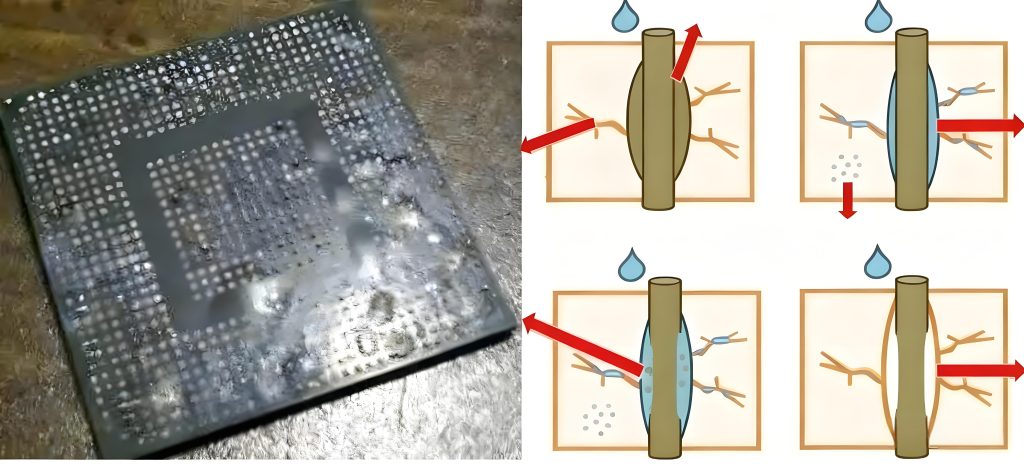
La J-ETS-020 La prueba de sensibilidad a la humedad requiere almacenar los dispositivos a85°C/85% HR por un tiempo específico (p.ej., 168 horas para MSL 3), luego simulando el reflujo a un pico de 260°C. Los ingenieros utilizan rayos X y SEM para comprobar si hay palomitas de maíz o delaminación.
1.3 Rangos de control estándar
ANSI/ESD S20.20‑2021 especifica la precisión ambiental de±1°C/±3% HR para áreas protegidas ESD. Para procesamiento de PCBA de alta calidad, La temperatura de la sala limpia debe permanecer en22–26°C y humedad relativa en40–60% HR. Cuando la humedad cae por debajo 40% RH, La generación de ESD aumenta exponencialmente (ver la siguiente sección).
Los dispositivos MSL≥2 requieren manipulación según IPC/JEDEC J-STD-033. Si el tiempo de exposición del paquete excede los límites, hornear los componentes, normalmente a 125°C durante 24 horas, para eliminar el agua absorbida.
2. Protección ESD: El asesino invisible del rendimiento
Si la humedad causa daño físico, descarga electrostática (ESD) es un asesino eléctrico y químico invisible.
2.1 Enormes pérdidas anuales
Informes de la industria de la Asociación ESD (RECORDAR) y los analistas muestran que las pérdidas anuales directas por ESD en la fabricación de productos electrónicos alcanzan miles de millones de dólares. La industria electrónica pierde aproximadamente$5 mil millones por año debido a fallas relacionadas con ESD, Los daños a los semiconductores representan entre el 27% y el 33% de esas pérdidas.. en japon, encima 45% de los rechazos de componentes electrónicos se relacionan con ESD.
2.2 Mecanismo de daño
una persona caminando, frotando la ropa, plastico en movimiento, o incluso el aire que fluye sobre un dispositivo seco puede generar miles de voltios. En baja humedad (RH<20%), El voltaje estático del cuerpo humano puede alcanzar35,000V. Arriba 65% RH, normalmente cae por debajo de 1.500 V.
Cuando el voltaje estático excede el umbral de ruptura de óxido de puerta de un MOSFET, que para dispositivos a nanoescala puede ser tan bajo como5–10V, Se produce una ruptura dieléctrica permanente.. El dispositivo pierde función para siempre..
2.3 Fallos latentes y estándares
La falla latente es el tipo de ESD más peligroso. El dispositivo pasa las pruebas salientes pero ya ha formado filamentos conductores débiles o puntos calientes locales.. Después del parto, ciclos bajo temperatura, vibración, o alta temperatura/alta humedad, Estos defectos latentes se convierten en duros fracasos.. Esto conduce a incidentes de calidad del lote..
SeguirANSI/ESD S20.20 estrictamente. Las estadísticas de ESDA muestran que un control eficaz de ESD en un taller SMT reduce las fallas electrónicas relacionadas con ESD entre un 8 y un 33 %.. El uso de bancos de trabajo conectados a tierra y tapetes ESD reduce el riesgo de ESD al 90%. La capacitación continua reduce los eventos de ESD por error humano al 75%. Una fábrica de paneles redujo su tasa de defectos ESD de 5.2% a 0.3% después de la implementación completa de ANSI/ESD S20.20 (equilibrio iónico < ±50V).
3. Gestión de limpieza: Requisitos IPC‑A‑610F
IPC‑A‑610F establece reglas claras de limpieza para el procesamiento de PCBA.
3.1 Contaminantes y sus riesgos
Los contaminantes comunes incluyen el polvo., hilas, huellas dactilares, cloruros, carburos y residuos de fundente. Partículas de polvo en pastillas de paso fino (0.4paso mm) causar puentes de soldadura o soldadura insuficiente. Durante el servicio, bajo alta temperatura/alta humedad, Los residuos químicos provocan migración electroquímica. (ECM). Esto hace crecer dendritas entre conductores adyacentes y crea cortocircuitos.. Por lo tanto, IPC‑A‑610F clasifica los residuos blancos como defectos en la inspección visual..
3.2 Estándar cuantificado IPC
IPC J-STD-001 La revisión G requiere que los fabricantes utilicen ROSE (Resistividad del extracto solvente) pruebas de limpieza iónica en Class 2 (electrónica de servicio dedicada) y clase 3 (electrónica de alto rendimiento) productos. La industria normalmente utiliza1.56 µg/cm² (equivalente de NaCl) como línea base de validación del proceso. Para estándares militares o comerciales estrictos, ROSE puede requerir menos de 10 µg/pulg² (aproximadamente 1.55 µg/cm²) equivalente de NaCl.
4. Resumen práctico: Cuatro pilares del control ambiental
Construya un sistema robusto de protección ambiental a partir de estas cuatro dimensiones:
- Temperatura y humedad estables: Mantener el taller a 22-26°C, 40–60% HR (ANSI/ESD S20.20). Controle los componentes MSD según J-STD-020 y gestionar estrictamente la vida útil del suelo.
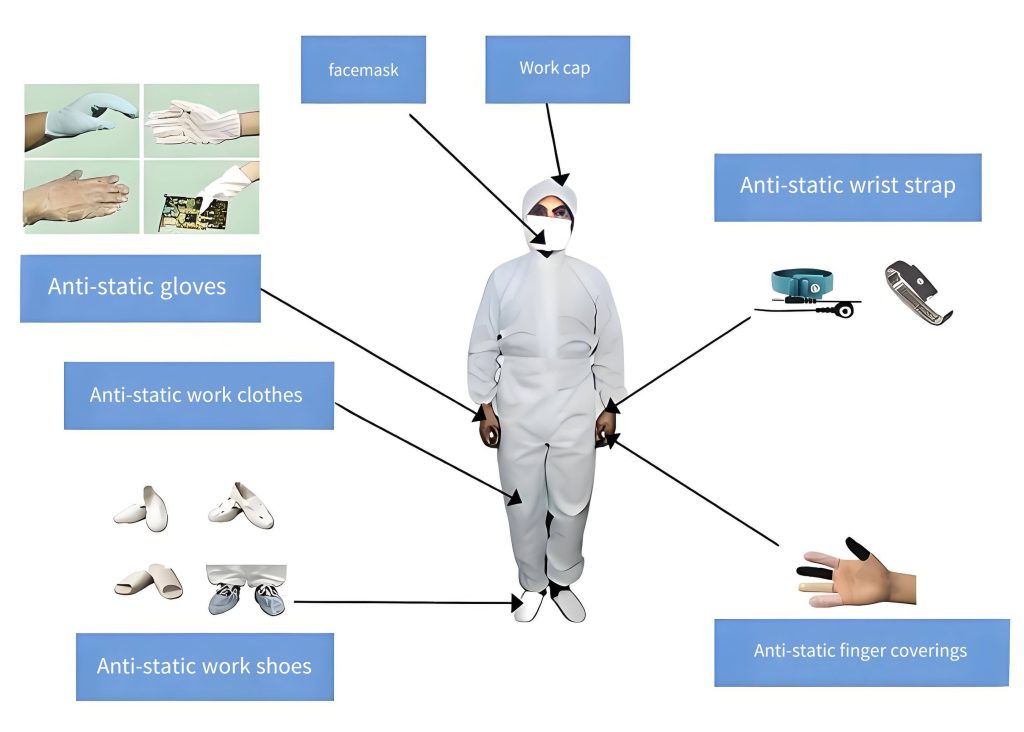
- Protección ESD de cadena completa: Implementar una conexión a tierra adecuada, Prendas ESD para todo el personal., y ionizadores. Mantenga el voltaje electrostático por debajo de 100 V en las áreas de trabajo..
- Gestión dinámica de la limpieza.: Utilice aire fresco a presión positiva, limpieza húmeda regular, y validación de procesos. Seguir J-STD-001 prueba de rosa (1.56 µg/cm² equivalente) como referencia.
- Trazabilidad total: Implementar sistemas inteligentes de monitoreo ambiental. Recopilan parámetros en tiempo real y activan alarmas en condiciones anormales.. Esto respalda la mejora de la calidad en circuito cerrado..
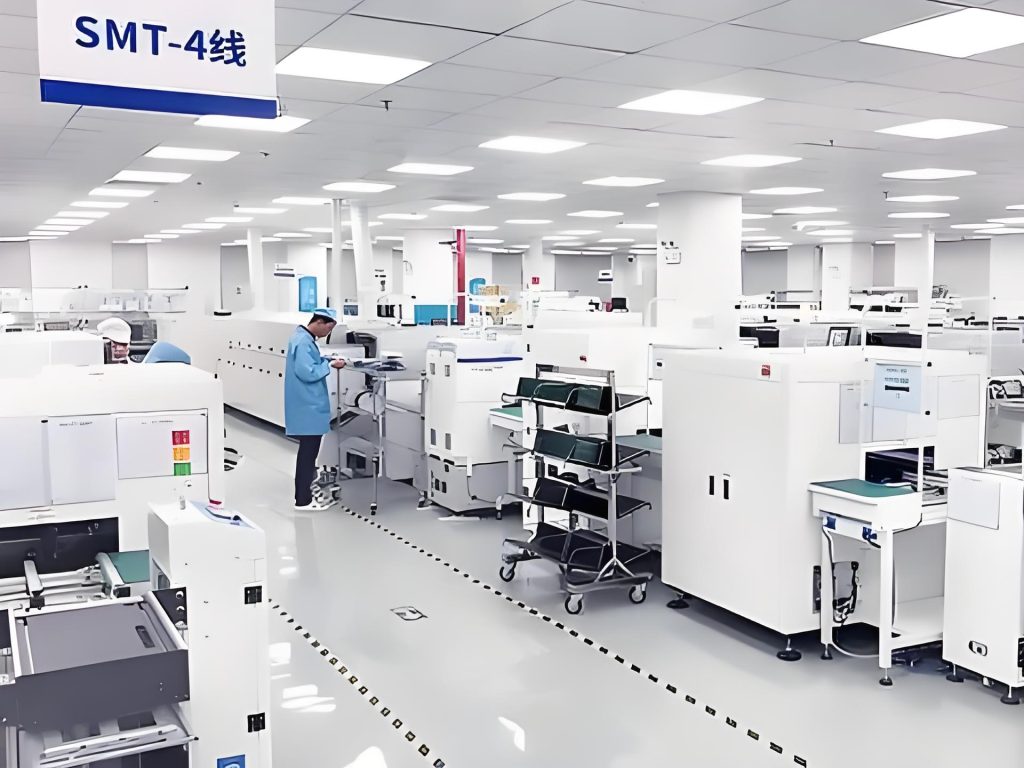
Por 2026, Se espera que el mercado mundial de sistemas de control ambiental inteligentes alcance $12.7 mil millones.
Conclusión
A medida que aumenta la densidad de los envases electrónicos, El control ambiental ya no es una sugerencia fácil.. Es una línea de base rígida que decide el rendimiento de PCBA y la confiabilidad a largo plazo.. Para rápido, Servicios PCBA integrales de alta calidad, contacta a un profesional Suministros de PCBAr hoy y solicitar una cotización. Ya sea que necesite PCBA aeroespacial de alta confiabilidad o módulos de consumo de precisión, Incluya siempre auditorías de control ambiental en su evaluación de proveedores.. Esa es la mejor protección para su inversión..
Referencias
[1] ANSI/ESD S20.20‑2021, Protección de Piezas Eléctricas y Electrónicas, Conjuntos y Equipos.
[2] IPC/JEDEC J-STD-020GRAMO, Clasificación de sensibilidad a la humedad/reflujo para dispositivos no herméticos de montaje en superficie.
[3] IPC/JEDEC J-STD-033do, Manejo, Embalaje, Envío y uso de dispositivos de montaje en superficie sensibles a la humedad/reflujo.
[4] IPC-A-610F, Aceptabilidad de los ensamblajes electrónicos.
[5] IPC J-STD-001 Revisión G, Requisitos para conjuntos eléctricos y electrónicos soldados.
[6] Informes de la industria ESDA.
[7] Varios informes de análisis de mercado. (2025).
