

電子製品の信頼性工学において, 2 つのめっき故障モードが目に見えない暗殺者のように潜んでいる. それらは微細な細部に隠れています。 プリント基板 (プリント基板) そして PCBAS (プリント基板アセンブリ), 致命的な障害を引き起こすのを待っている. これらのモードは錫ウィスカーとクリーピング腐食です。. の喪失から $250 100万の通信衛星が原子力発電所の警報を誤作動させた, 数多くのエンジニアリング事例が 1 つの真実を証明しています: めっきの信頼性は、電子製品を長期にわたって安定して動作させるための交渉の余地のない基盤です。. この記事では、以下の詳細な技術分析を提供します。 プリント基板設計, 製造業, と信頼性エンジニア. 障害のメカニズムをカバーします, 古典的なケーススタディ, 影響を与える要因, および緩和策.
1. 錫ウィスカー: 導電性 “毛” 直径がミクロン、長さが数キロメートルのリスクを伴う
1.1 定義と特徴
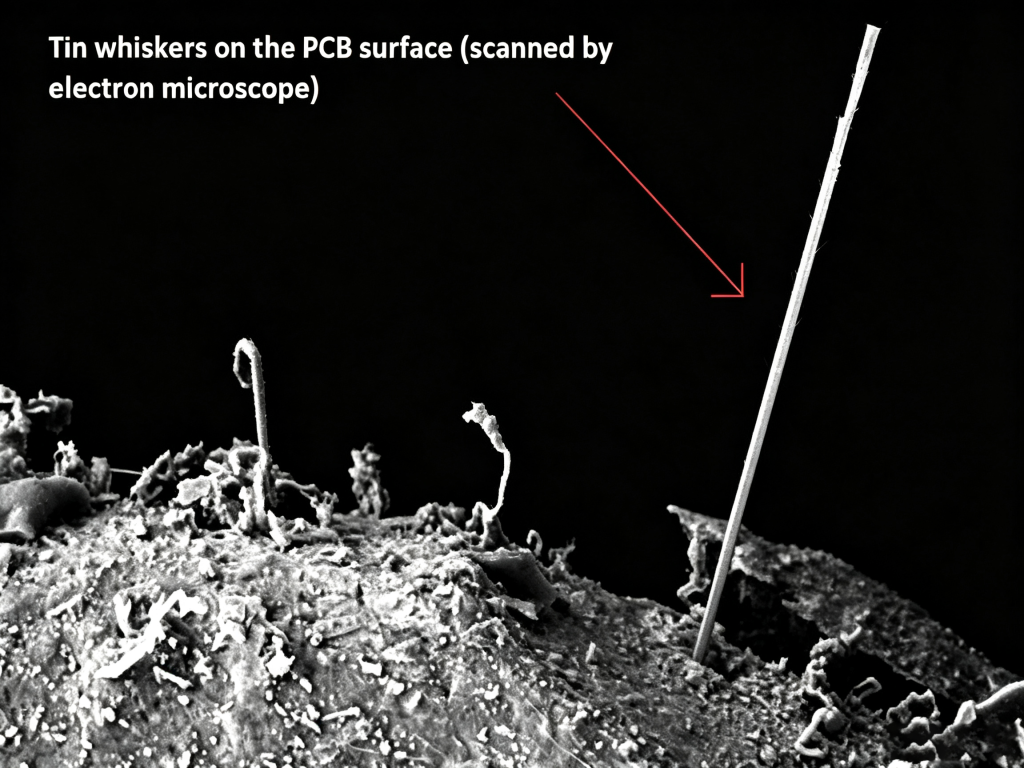
錫ウィスカーは大丈夫です, 単結晶錫の針状突起物. 純錫または錫合金メッキの表面に自然発生します。. 通常、直径の範囲は次のとおりです。 1 に 10 μm, 肉眼では見えないようにする. しかし, その長さは数ミリメートルに達することもあります. 極端な場合には, 彼らは以上に成長することができます25 mm. ウィスカーがパッドなどの PCB 上の隣接する導体を橋渡しするのに十分な長さになると、, ピン, または痕跡 - 原因となる可能性があります低インピーダンスの短絡またはアーク放電. この危険は、航空宇宙用途の低圧環境では特に深刻です。.
1.2 古典的なエンジニアリングのケーススタディ: F-15戦闘機から銀河系へ 4 衛星
錫ウィスカーの破壊力は誇張ではありません. NASA は、錫ウィスカーによって引き起こされる多数の重大な故障事故を長年追跡し文書化してきました。:
- 1986, 私たち. 空軍 F-15 戦闘機: 経験したレーダー装置 断続的な障害. コックピット内の振動により、錫ウィスカーの位置が連続的に移動しました。. これにより短絡が起こったり消えたりしました, 障害の位置特定が大幅に困難になる.
- 1987 提示する, 原子力発電所: 少なくとも セブン 原子力発電所の停止の原因として挙げられているのは、 誤った信号出力 錫ウィスカーによる警報システム回路から. これらの誤った信号により、システムは原子炉の状態を誤って判断することになった.
- 1998, パンナムサットギャラクシー 4 通信衛星: これは業界で最も有名な失敗例の 1 つです. ギャラクシー 4 衛星, 価値 $250 百万 北米の数千万のユーザーにサービスを提供, メインプロセッサの故障により永久に失われました. 捜査の結果、犯人は 電気ショート 錫ウィスカーが原因. 統計によると、 1998 現在まで, 錫ウィスカーは累計で 11 軌道上の商用衛星の制御システム障害. 4つの衛星 完全に失われた.
- 2006, スペースシャトル: エンジンテスト中, システムが報告した 偽のエンジン故障 錫ウィスカーによる信号. これにより軌道逸脱操作が引き起こされそうになった.
1.3 成長メカニズムと緩和戦略
錫ウィスカの成長の主な原動力は、圧縮残留応力 メッキ層内. このストレスはさまざまな原因から発生する可能性があります: Cu-Sn金属間化合物の不均一な成長 (Cu₆Sn₅など) インターフェースで, バスケミストリーの不均衡, 機械的な外力, または熱サイクルの不一致.
この理解に基づいて, 業界は成熟したセットを開発しました緩和戦略. これらの手法は、次のような国際標準に組み込まれています。JEDEC JESD201 (環境受入れ要件) そしてJEDEC/IPC JP002 (ウィスカー理論と緩和策のガイドライン):
- 合金化: のような要素を追加すると、 PB (鉛) 錫メッキへの加工はNASAによって検証された実証済みの方法です. 純錫めっきのリスクを確認した上で, NASAは重要なコンポーネントの錫メッキに少量の鉛を添加することを明示的に要求しています.
- 下層バリア: を入金する で (ニッケル) 拡散バリアとして銅リードフレーム上の層が、Cu-Sn金属間化合物の急速な形成を効果的に防止します。. これにより圧縮応力が緩和され、室温でのウィスカの成長が抑制されます。.
- 浴の化学薬品と熱処理: 錫めっきプロセス中の添加剤を厳密に監視することで、浴の不均衡によるストレスを防止します。. さらに, a 150℃ 高温ベークによりめっきの内部応力を効果的に解放します。, ウィスカーの成長速度を変える.
2. クリーピング腐食: 静かに広がる黒 “ペスト”
錫ウィスカーが瞬間的な場合 “短絡的な暗殺者,” クリーピング腐食はゆっくりと進行しますが致命的です “ペスト。”
2.1 定義と仕組み
クリーピング腐食とは、特に次のような反応を指します。露出したCu表面 硫黄を含む環境では (H₂S, SO₂, 元素硫黄, 等). この反応により生成されるのは、黒色硫化銅 (Cu₂Sなど). これらの腐食生成物は、非常に高い表面移動度. 濃度勾配によって駆動される, 彼らは継続的に移動して這う PCB ソルダーマスクの表面全体, クモの巣状の構造を形成する.
このプロセスは次のとおりです。溶解・拡散・析出 機構:
- 酸化銅は水に溶けない, しかし 硫化銅と塩化銅は水溶性です. 湿気の助けを借りて急速に拡散します (水の膜).
- 硫化銅には、 半導体の特性. 絶縁抵抗は次の条件から急激に低下する可能性があります。 10 MΩから 1 おお 濃度が蓄積するにつれて. これにより、最終的には隣接するパッドまたはビア間の短絡が発生します。.
2.2 主要な影響要因と信頼できるデータ
(1) 湿度: 指数関数的アクセラレータ
湿気はクリーピング腐食の最も重要な加速要因です. による研究趙平 と同僚らは、クリーピング腐食速度には次のような性質があることを示しています。指数関数的な関係 湿気で。クレイグ・ヒルマン と彼のチームは、混合流動ガスの実験で、腐食速度が環境内で増加することを発見しました。パラボラファッション 相対湿度が上昇すると. 銅用, 相対湿度が~から上昇すると、 60% RHそれ 80% rh, 腐食速度は倍増します 3.6.
(2) 腐食性ガス: 見落とされている環境破壊要因
大気中の腐食性ガスは、クリーピング腐食の材料基盤となります。. に基づく 1.5 米国 6 か所の大型コンピューターからのデータを長年にわたって監視. 東京都の施設と6か月暴露試験データ, 日本, 主要な汚染ガスとその許容濃度限界は次のとおりです。:
| 汚染ガス | 室内集中 (μg/m3) | 蓄積率 (μg/m²) | 許容濃度 (μg/m3) | 影響を受ける主な素材 |
|---|---|---|---|---|
| SO₂ | 1~40 | 5.2~16.2 | 71 | すべての金属, 特にニッケルメッキ |
| いいえ₂ | 3~60 | 28.7~58.7 | 82 | cu, 銅合金 |
| H₂S | 0.2~1 | 0.04~0.24 | 3 | 銀, cu |
| 塩酸 | 0.08~0.3 | 1.5~4.7 | 3 | ほぼすべての金属 |
| Cl₂ | 0.004~0.015 | - | 0.4 | cu |
(データソース: 私たち. 6-現場屋内モニタリングと東京暴露試験)
(3) PCB基板と表面仕上げ: 素材選びが運命を決める
基材と表面仕上げが異なると、耐クリープ腐食性が大きく異なります。:
- 基板の比較 (コンラッドの研究, 乾燥/湿潤 H₂S 雰囲気): 真鍮 沿面腐食に対して最高の耐性を示します, その間 銅ニッケル 最悪のパフォーマンスをする.
- 表面仕上げの比較 (アルカテル・ルーセントによる共同評価, デル, その他): 出血 (熱気はんだレベリング) そして イム・スン (浸漬錫) を見せる 最高 耐食性. OSP (有機はんだ付け性防腐剤) そして 同意する (エレクトロレスニッケルイマージョンゴールド) 見せる 適度 パフォーマンス. Im-Ag (浸漬シルバー) を示しています 最も貧しい 耐食性.
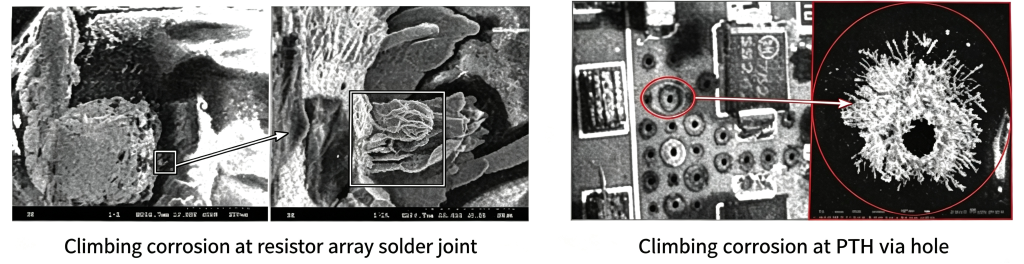
2.3 典型的な故障形態
実際の故障解析では, クリーピング腐食は、多くの場合、2 つの典型的な形態を示します。:
- 抵抗ネットワークのはんだ接合部の腐食: はんだ接合部の周囲に黒い硫化物の腐食生成物が広がる, 最終的には隣接するジョイント間で短絡を引き起こす.
- PTH (メッキスルーホール) 腐食: メッキスルーホール内の銅表面が硫化する. 腐食生成物は穴の壁に沿って移動します, ビアの電気接続の信頼性が著しく損なわれる.
3. 予防と検出: 信頼性の高い PCB/PCBA 防御ラインの構築
3.1 防止策
- 材料の最適化: 沿面腐食に対する強い耐性を備えた表面仕上げを優先する, のような HASL または Im-Sn. 高信頼性製品向け, 考慮する 同意する ビア充填プロセスと組み合わせる.
- 環境管理: 使用環境における腐食性ガス濃度の厳重管理. 保つ H₂S濃度以下 3 μg/m3 および相対湿度 下に 60% rh.
- 錫ウィスカーの軽減: を入金する Niバリア層 銅リード線の場合, または使用します 鉛含有錫合金めっき. 温度サイクル試験を厳密に実施する (-55/85℃, 3000 サイクル) で指定される JEDEC JESD201 錫ウィスカのリスク評価用.
- コンフォーマルコーティング: PCBA 表面に絶縁保護コーティングを施し、腐食性ガスから物理的に隔離します。.
3.2 検出方法
| 検出方法 | アプリケーションシナリオ |
|---|---|
| SEM/EDS | ウィスカーや腐食生成物の微細形態と元素組成を観察します。 |
| イオンクロマトグラフィー (IC) | PCB 表面に残っている腐食性イオン汚染物質を検出 |
| X線検査 | PTHビアの内部構造欠陥を非破壊で検出 |
| 金属組織断面図 | 腐食生成物の移動経路と深さを視覚的に表示します |
PCB/PCBAのバルク調達およびカスタム要件に対応, を選択することをお勧めします PCBサプライヤー の認証機能を備えた IEC 62483 (錫ウィスカーの環境受入れ試験) そして ASTM B845 (混合流ガス腐食試験). 専門家を取得するには 引用 または、高信頼性の PCB/PCBA ソリューションについてご相談ください。, 当社の技術チームにご連絡ください. 私たちはあなたを助ける準備ができています 買う あなたの用途に適した製品.
データソース宣言
この記事で引用されているデータとケーススタディは、主に次の権威ある組織と標準から得たものです。:
- NASA (アメリカ航空宇宙局) 錫ウィスカーの故障事例レポート
- JATC 標準 JESD201A - 錫および錫合金の表面仕上げの錫ウィスカ感受性に関する環境許容要件
- JEDEC/IPC ジョイント規格 JP002 - 現在の錫ウィスカ理論と緩和策のガイドライン
- JATC テスト方法 JESD22-A121A - 錫および錫合金の表面仕上げにおけるウィスカーの成長を測定するための試験方法
- IEC 62483 - 半導体デバイスの錫および錫合金表面仕上げの錫ウィスカ感受性に関する環境許容要件
- ASTM B845 - 混合ガスの標準ガイド (製造業) 電気接点のテスト
- イネミ (国際エレクトロニクス製造イニシアチブ) 錫ウィスカー研究プロジェクトのレポートとクリーピング腐食の研究レポート
- 私たち. 6-現場屋内環境モニタリングデータと東京, 日本の暴露試験データ
