คำนำ
ด้วยการพัฒนาอย่างรวดเร็วของผลิตภัณฑ์ด้านการสื่อสารและอิเล็กทรอนิกส์, การออกแบบแผงวงจรพิมพ์ (PCBS) เนื่องจากวัสดุพิมพ์พาหะกำลังเคลื่อนไปสู่ระดับที่สูงขึ้นและมีการกำหนดค่าที่หนาแน่นมากขึ้น. แบ็คเพลนนับชั้นสูงหรือมาเธอร์บอร์ดที่มีบอร์ดหนากว่า, รูเล็กลง, และการกำหนดเส้นทางที่หนาแน่นมากขึ้นจะเห็นความต้องการที่เพิ่มขึ้นท่ามกลางความก้าวหน้าทางเทคโนโลยีอย่างต่อเนื่องในเทคโนโลยีสารสนเทศ, นำเสนอความท้าทายที่มากขึ้นต่อกระบวนการผลิตที่เกี่ยวข้องกับ PCB.
นวัตกรรมในกระบวนการชุบด้วยไฟฟ้าสำหรับบอร์ด HDI อัตราส่วนภาพสูง.
เนื่องจากมีรูทะลุที่มีอัตราส่วนภาพสูง (ฮาร์ท) ในบอร์ด HDI ของระบบ, กระบวนการชุบต้องเป็นไปตามทั้งการประมวลผลของ HART และให้ผลลัพธ์การชุบรูตันที่ดี, ก่อให้เกิดความท้าทายต่อวิธีการชุบไฟฟ้ากระแสตรงแบบดั้งเดิม. ข้อกำหนดที่ขัดแย้งกันของ HART และรูตันแสดงถึงความยากที่ยิ่งใหญ่ที่สุดในกระบวนการชุบ.
หลักการเบื้องต้น
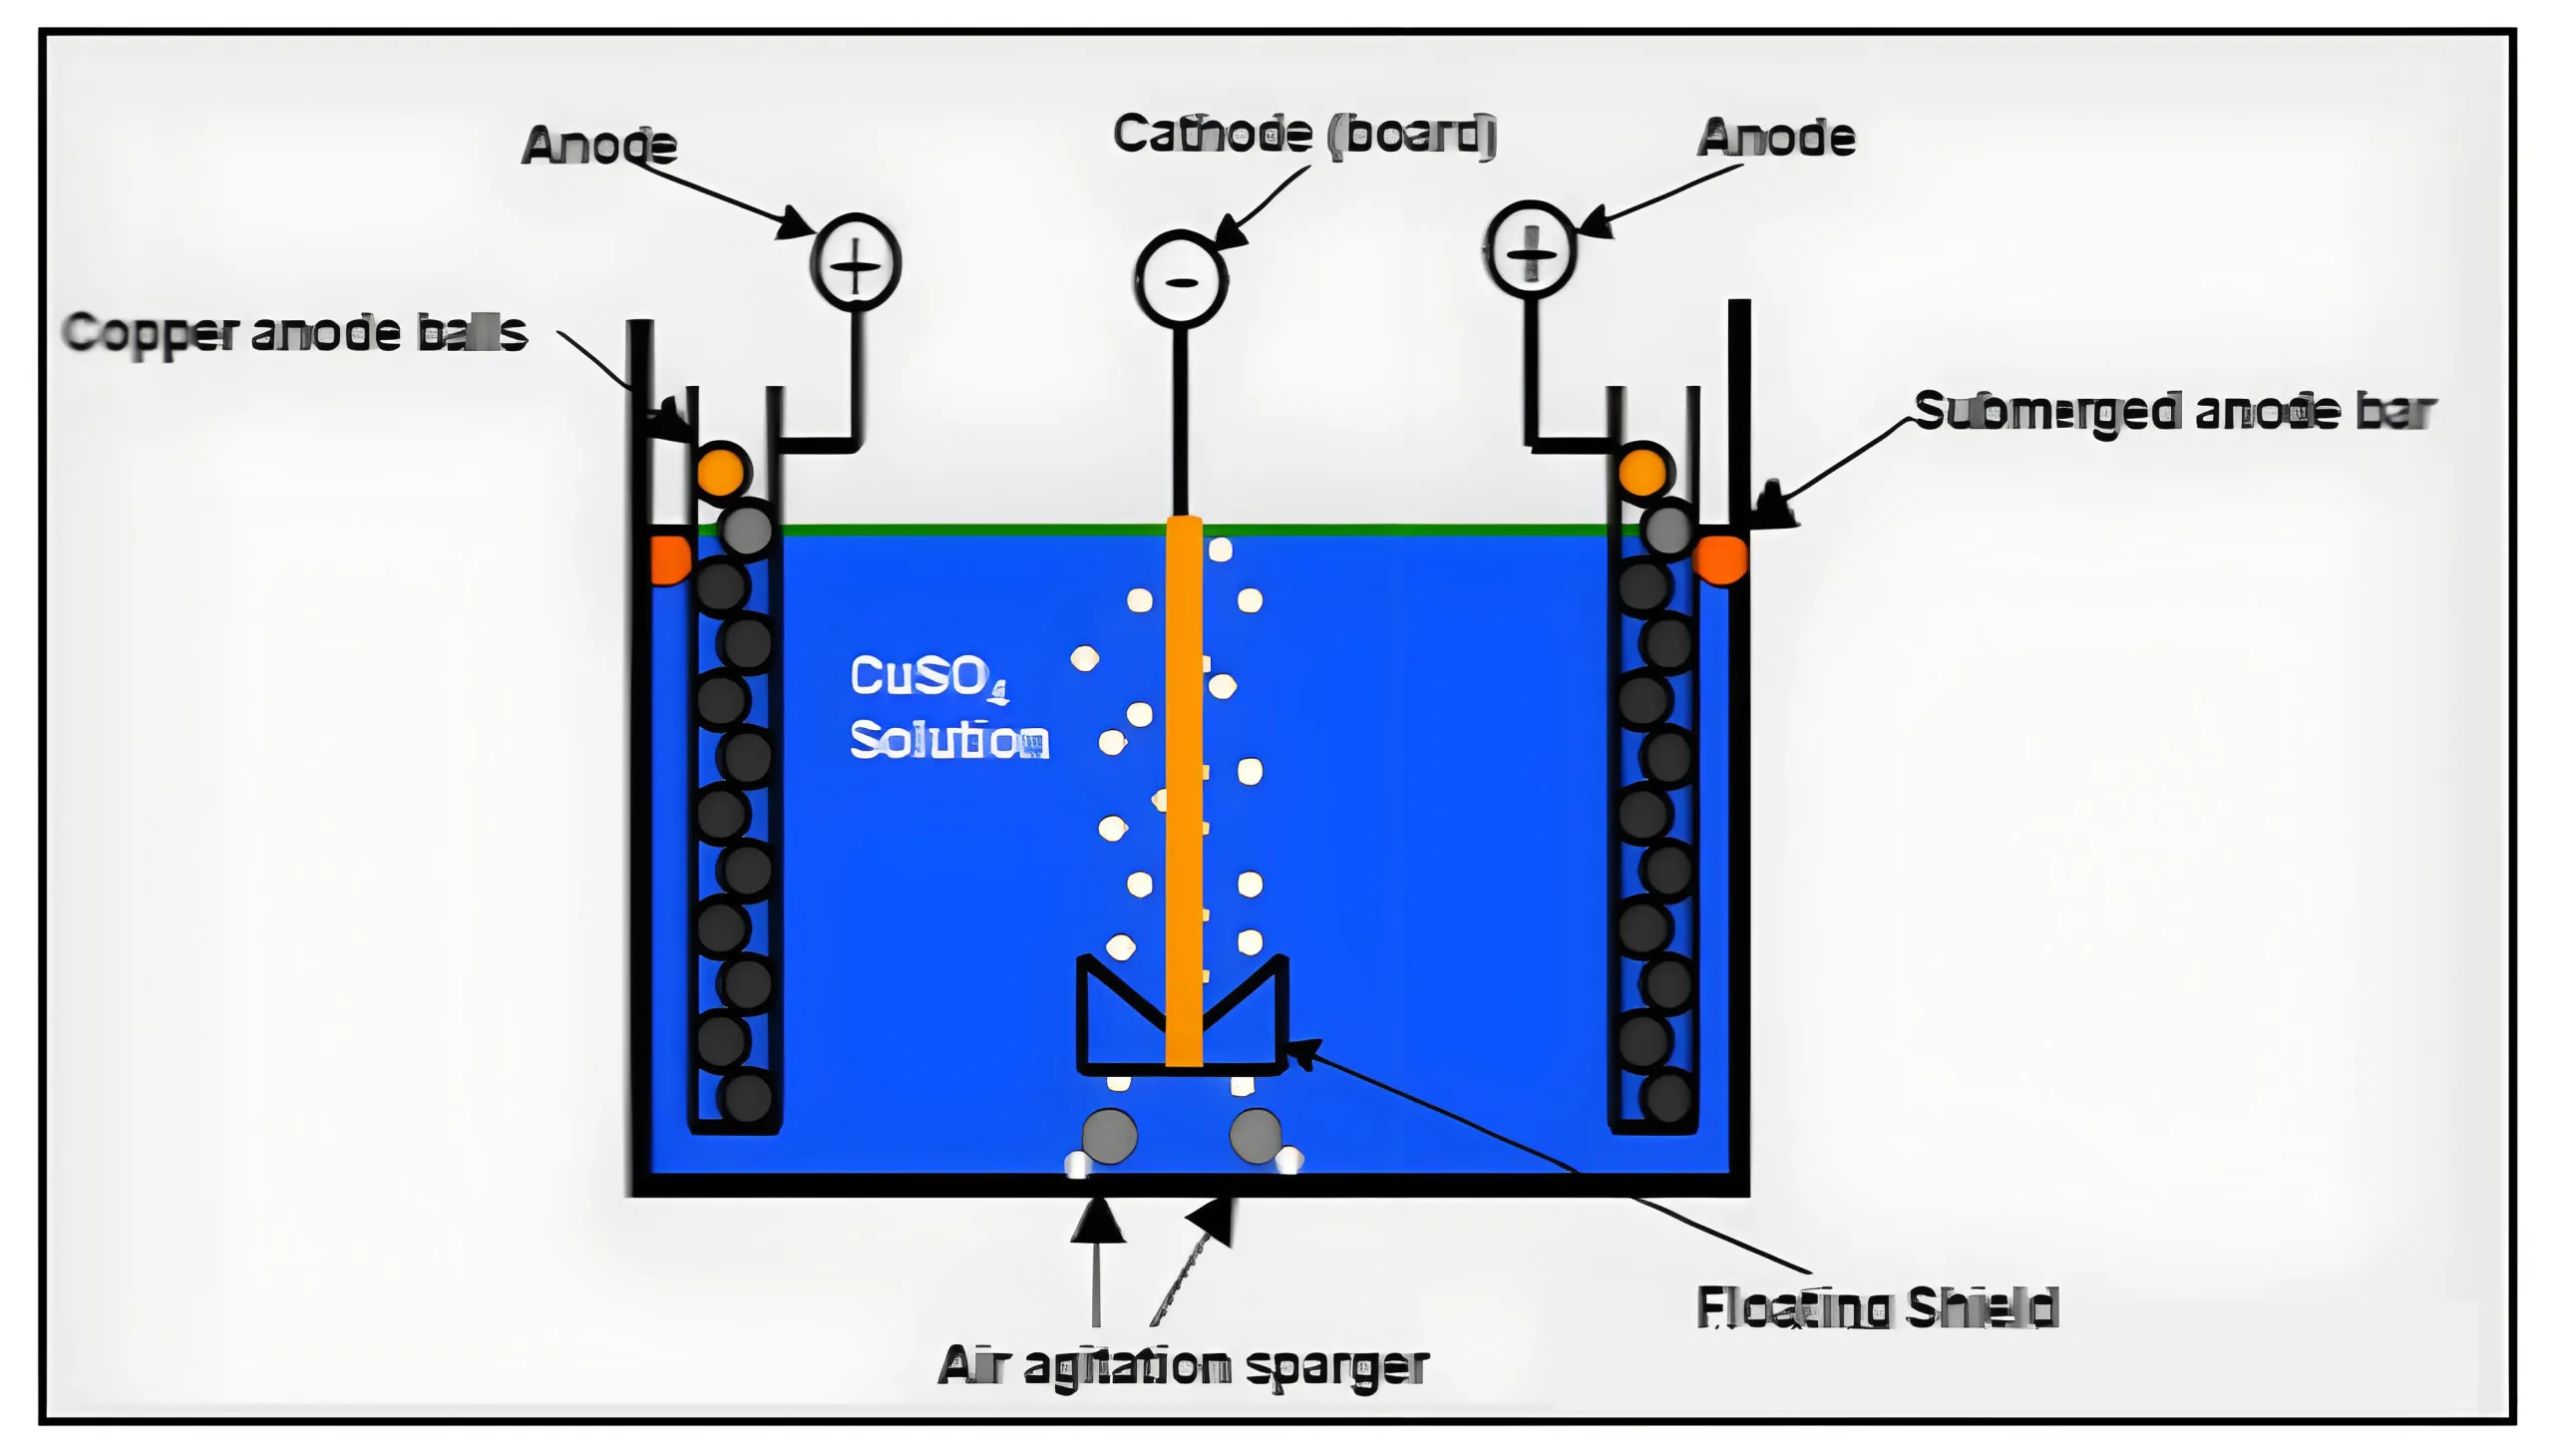
หลักการชุบ PCB
องค์ประกอบและฟังก์ชันของโซลูชัน
— CuSO4
จ่าย Cu2+ ที่จำเป็นสำหรับการชุบ, อำนวยความสะดวกในการถ่ายโอนไอออนทองแดงระหว่างแอโนดและแคโทด.
— H2SO4
ช่วยเพิ่มค่าการนำไฟฟ้าของสารละลายการชุบ.
— Cl–
ช่วยในการสร้างฟิล์มขั้วบวกและการละลายของขั้วบวก, ปรับปรุงการสะสมและการตกผลึกของทองแดง.
— สารเติมแต่งการชุบ
ปรับปรุงความละเอียดของโครงสร้างผลึกของชั้นที่ชุบและประสิทธิภาพการชุบแบบลึก.
ก. อัตราส่วนความเข้มข้นของไอออนทองแดงต่อกรดซัลฟิวริกและกรดไฮโดรคลอริกในสารละลายการชุบคอปเปอร์ซัลเฟตส่งผลโดยตรงต่อความสามารถในการชุบลึกของรูทะลุและรูตัน.
ข ปริมาณไอออนทองแดงที่สูงขึ้นส่งผลให้ค่าการนำไฟฟ้าของสารละลายลดลง, เช่น., ความต้านทานที่สูงขึ้น, ซึ่งเป็นอันตรายต่อการกระจายกระแสสม่ำเสมอ. ดังนั้น, สำหรับ HART, ทองแดงต่ำ, ต้องใช้ระบบสารละลายที่มีความเป็นกรดสูง.
ค.สำหรับรูตัน, เนื่องจากการไหลเวียนของสารละลายภายในไม่ดี, จำเป็นต้องมีความเข้มข้นของไอออนทองแดงที่สูงขึ้นเพื่อรักษาปฏิกิริยาไว้.
ดังนั้น, ผลิตภัณฑ์ที่มีทั้ง HART และรูบอดมีสองทิศทางที่ตรงกันข้ามในการชุบ, ทำให้เกิดความลำบากขึ้น.
ที่สาม. การออกแบบการทดลองและการวิเคราะห์ผลลัพธ์
1 ข้อมูลผลิตภัณฑ์
ความหนาของบอร์ด: 2.6มม, เส้นผ่านศูนย์กลางรูผ่านขั้นต่ำ: 0.25มม,
อัตราส่วนภาพผ่านรูสูงสุด: 10.4:1;
② หลุมตาบอด
1) ความหนาอิเล็กทริก 70um (1080หน้า), เส้นผ่านศูนย์กลางรู 0.1 มม
2) ความหนาอิเล็กทริก 140um (2*1080หน้า), เส้นผ่านศูนย์กลางรู 0.2 มม
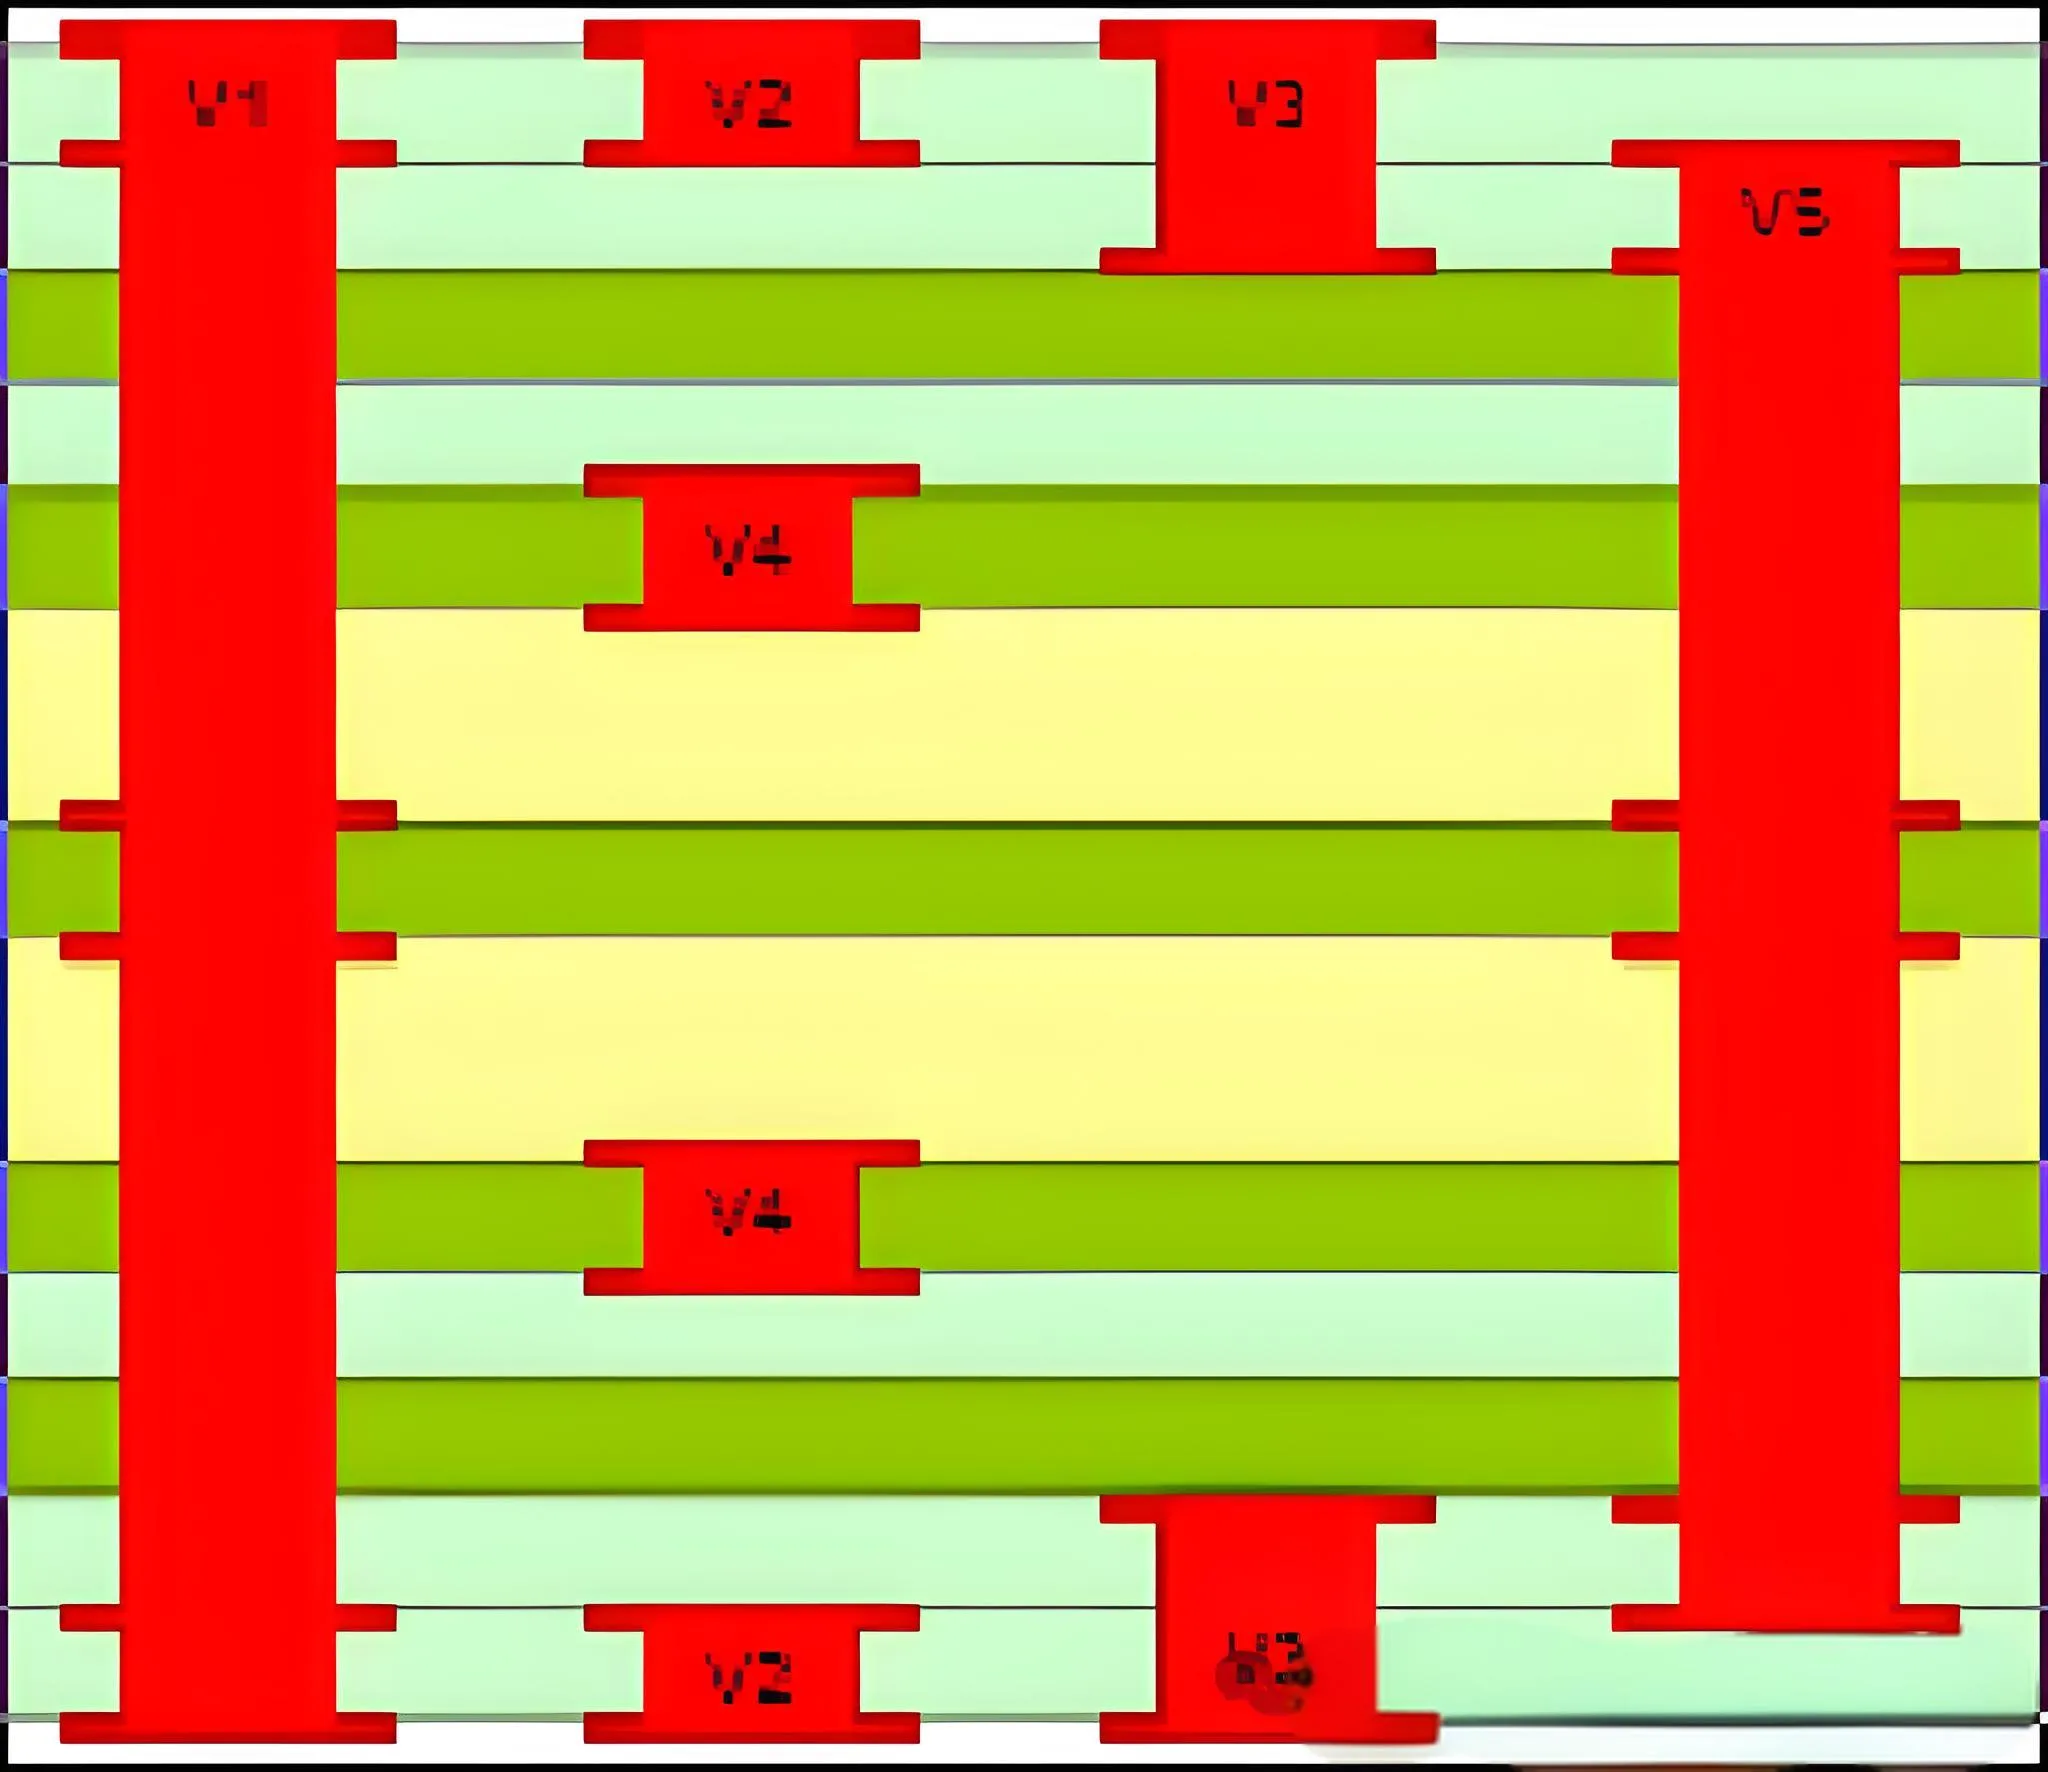
การวิเคราะห์ผลการทดลองการชุบ HDI ตามอัตราส่วนภาพ
3 แผนการตั้งค่าพารามิเตอร์
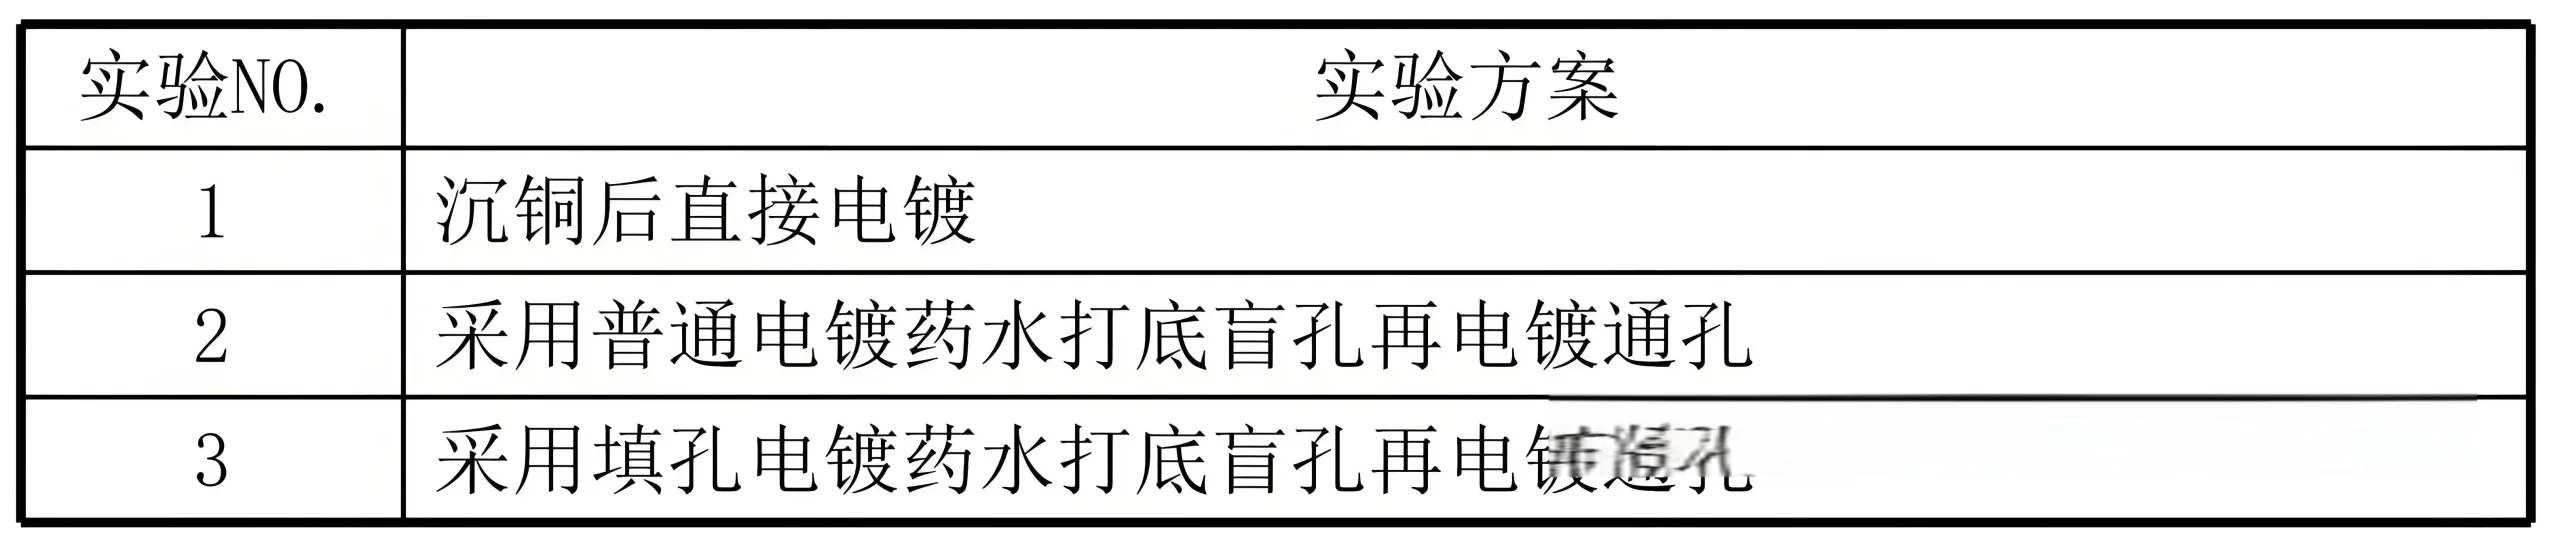
แผนทดลองการชุบด้วยไฟฟ้า HDI
แผนหนึ่ง
การชุบโดยตรงหลังจากการสะสมของทองแดง
ใช้ความเป็นกรดสูง, อัตราส่วนสารละลายทองแดงต่ำพร้อมสารเติมแต่งการชุบ H; ความหนาแน่นกระแส 10ASF, ระยะเวลาการชุบ 180 นาที.
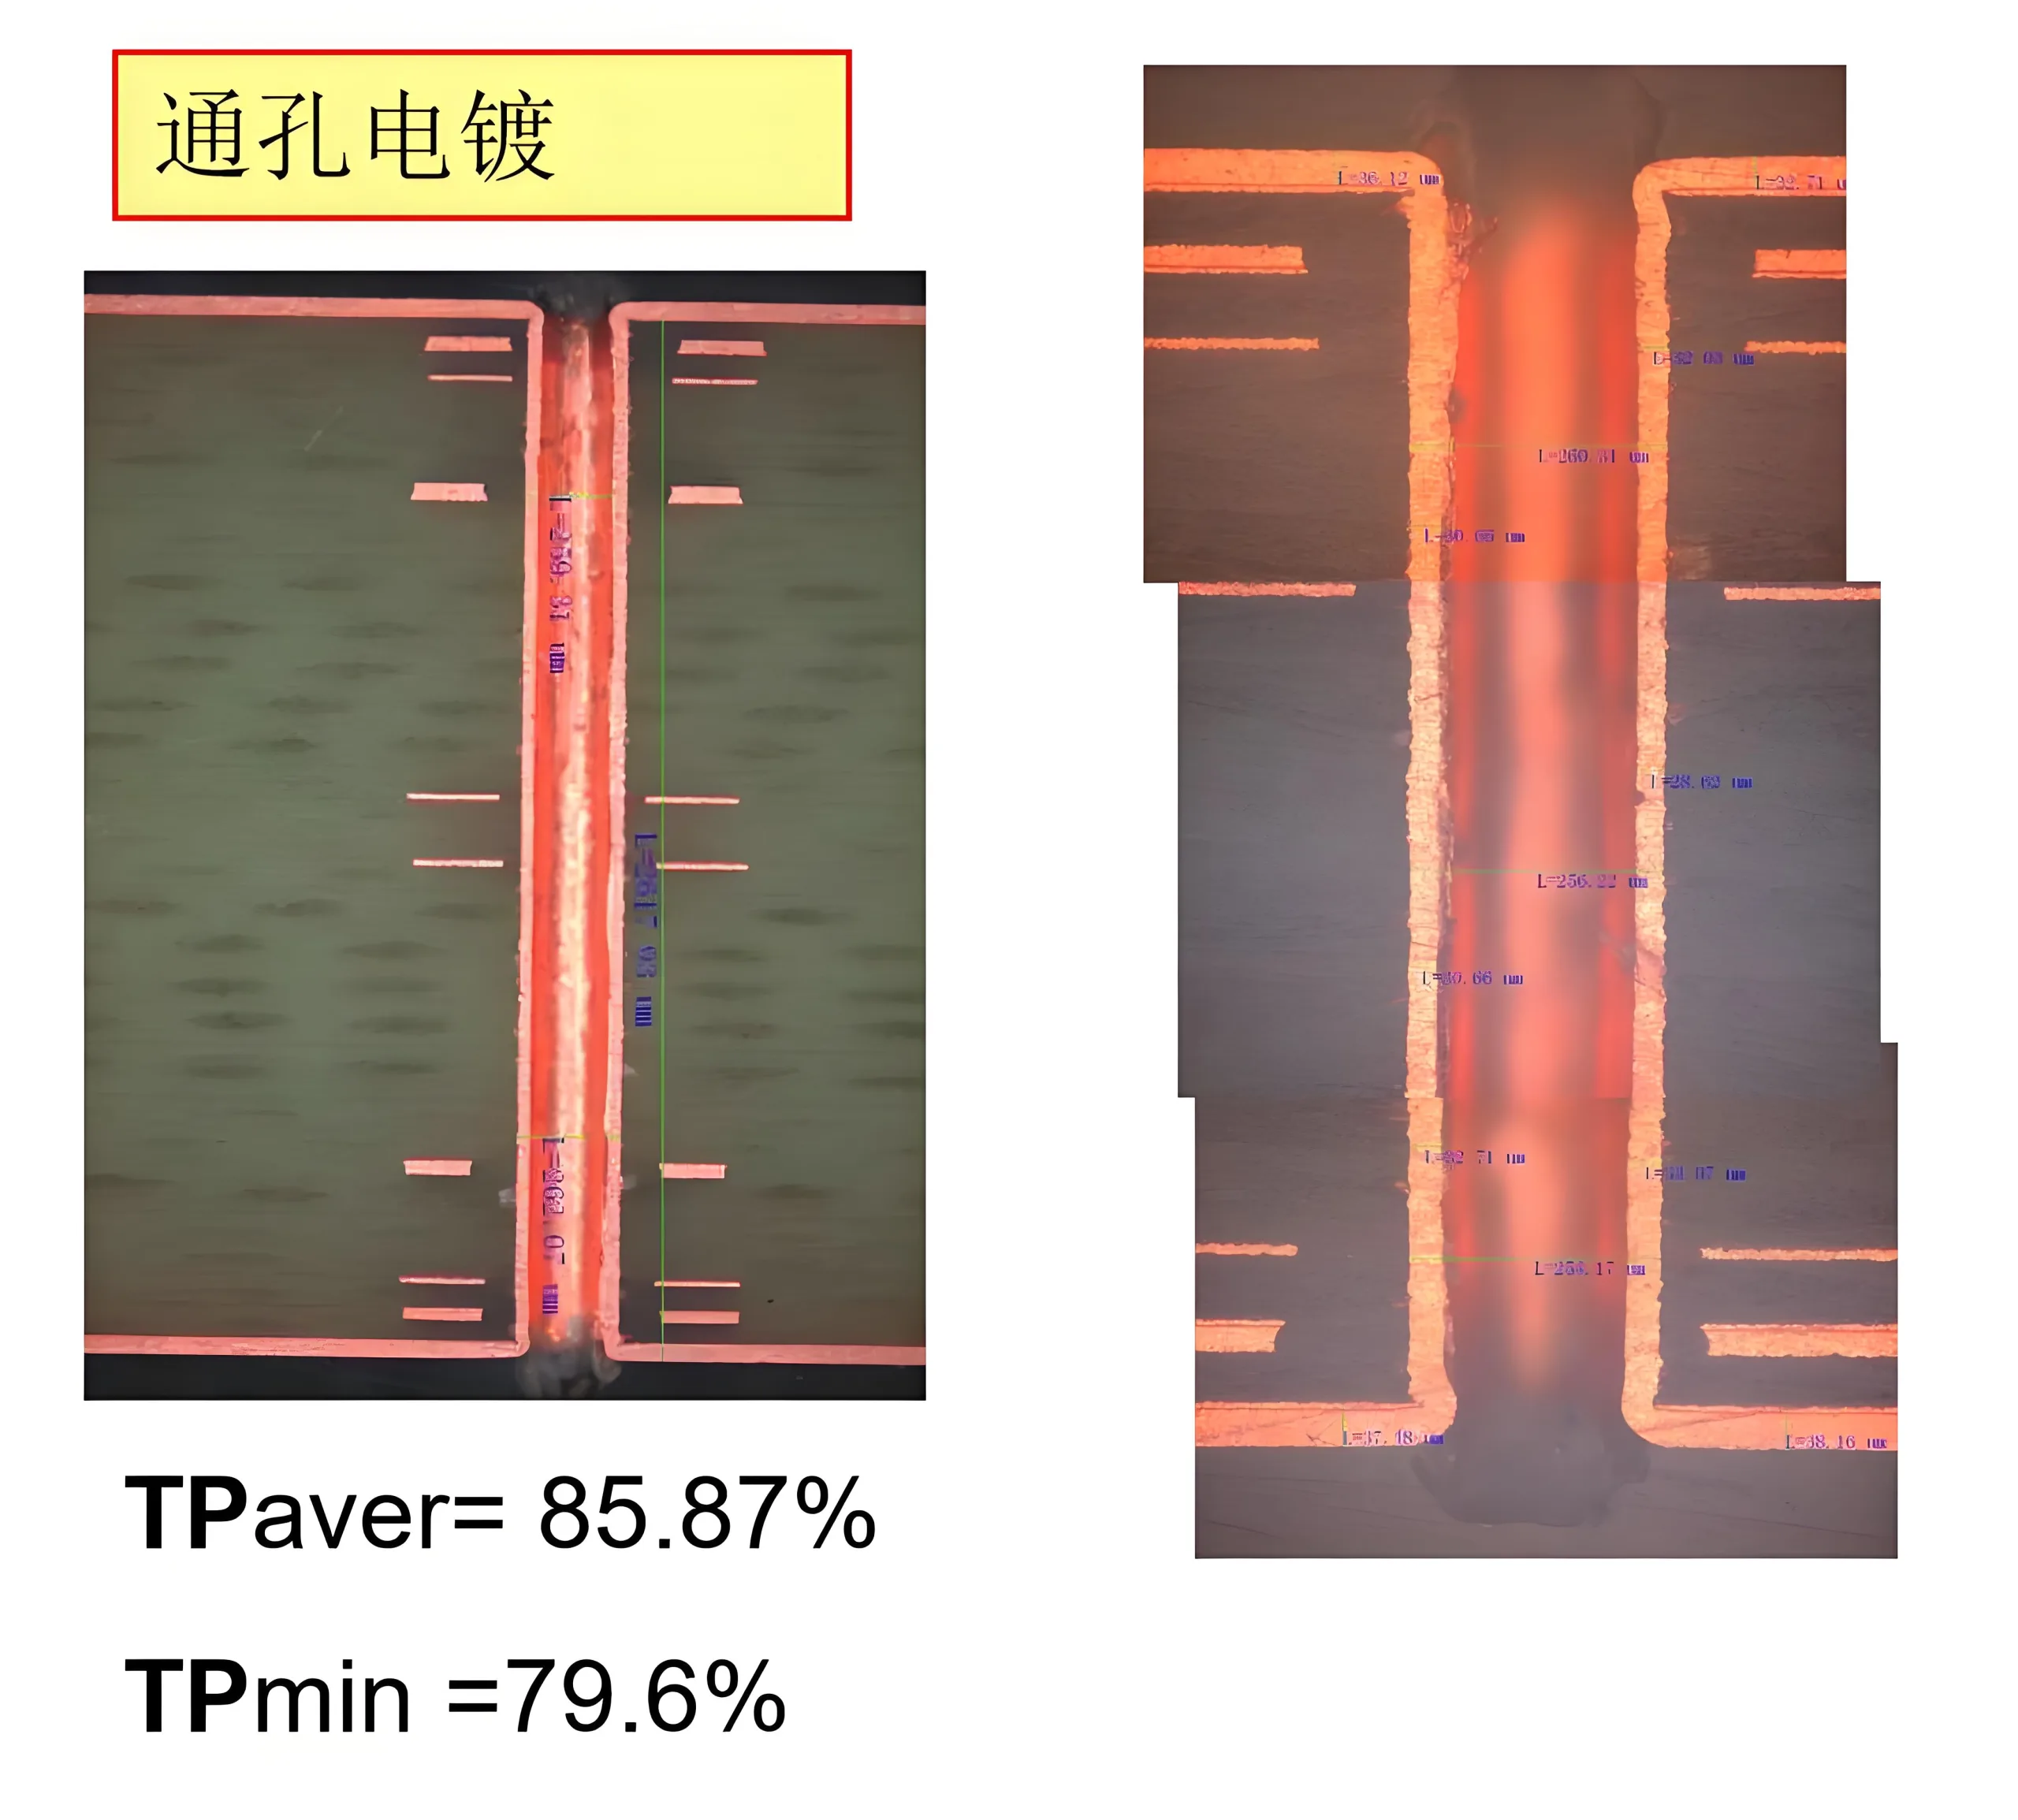
การชุบโดยตรงหลังจากการสะสมของทองแดง
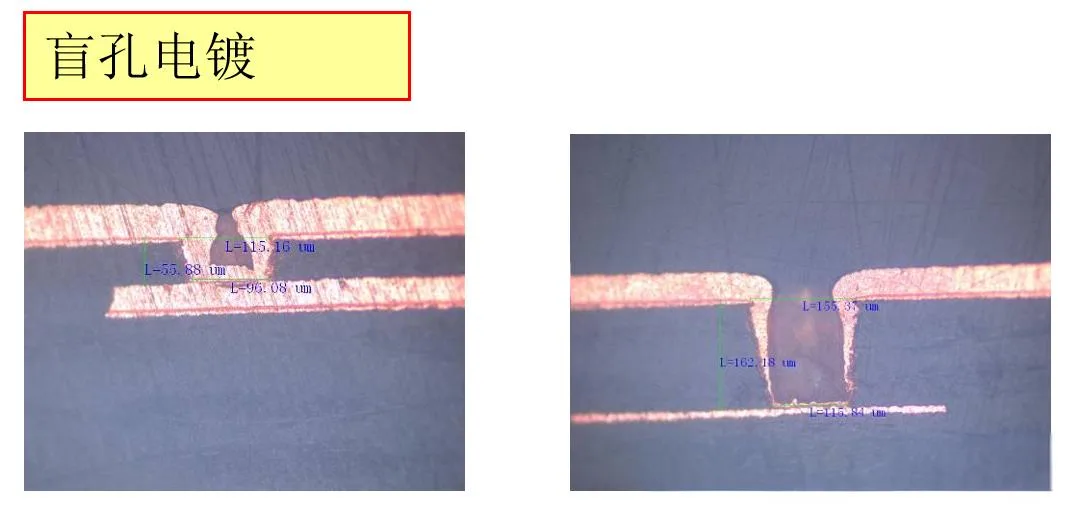
การชุบหลุมตาบอด HDI
1) ความหนาอิเล็กทริก 70um (1080หน้า), เส้นผ่านศูนย์กลางรู 0.1 มม: ทางเข้าหลุมปิดผนึก, ความหนาของทองแดงก้นรู 14-16um
2) ความหนาอิเล็กทริก 140um (2*1080หน้า), เส้นผ่านศูนย์กลางรู 0.2 มม: รูด้านล่างของตีนปู, ความหนา 4-5um
— ผลการทดสอบเปิด/สั้นขั้นสุดท้าย
ชุดนี้มี 100% อัตราความล้มเหลวในการทดสอบเปิด/สั้นครั้งสุดท้าย, ด้วย 70% อัตราความล้มเหลวโดยเฉพาะที่ตำแหน่งรูตันขนาด 0.2 มม (PP 1080*2).
แผนสอง
ทดสอบโดยใช้น้ำยาชุบมาตรฐานสำหรับรูตันตามด้วยการชุบรูทะลุ:
1) ใช้ VCP สำหรับการ การชุบผิวรูตัน ฐานรอง/แผ่นรอง, อัตราส่วนกรด-ทองแดงมาตรฐาน, สารเติมแต่งการชุบ H, ความหนาแน่นกระแส 15ASF, เวลาชุบ 30 นาที
2) ใช้เส้นมังกรเพื่อให้หนาขึ้น, ความเป็นกรดสูง, อัตราส่วนทองแดงต่ำและสารเติมแต่งการชุบ H, ความหนาแน่นกระแส 10ASF, เวลาชุบ 150 นาที
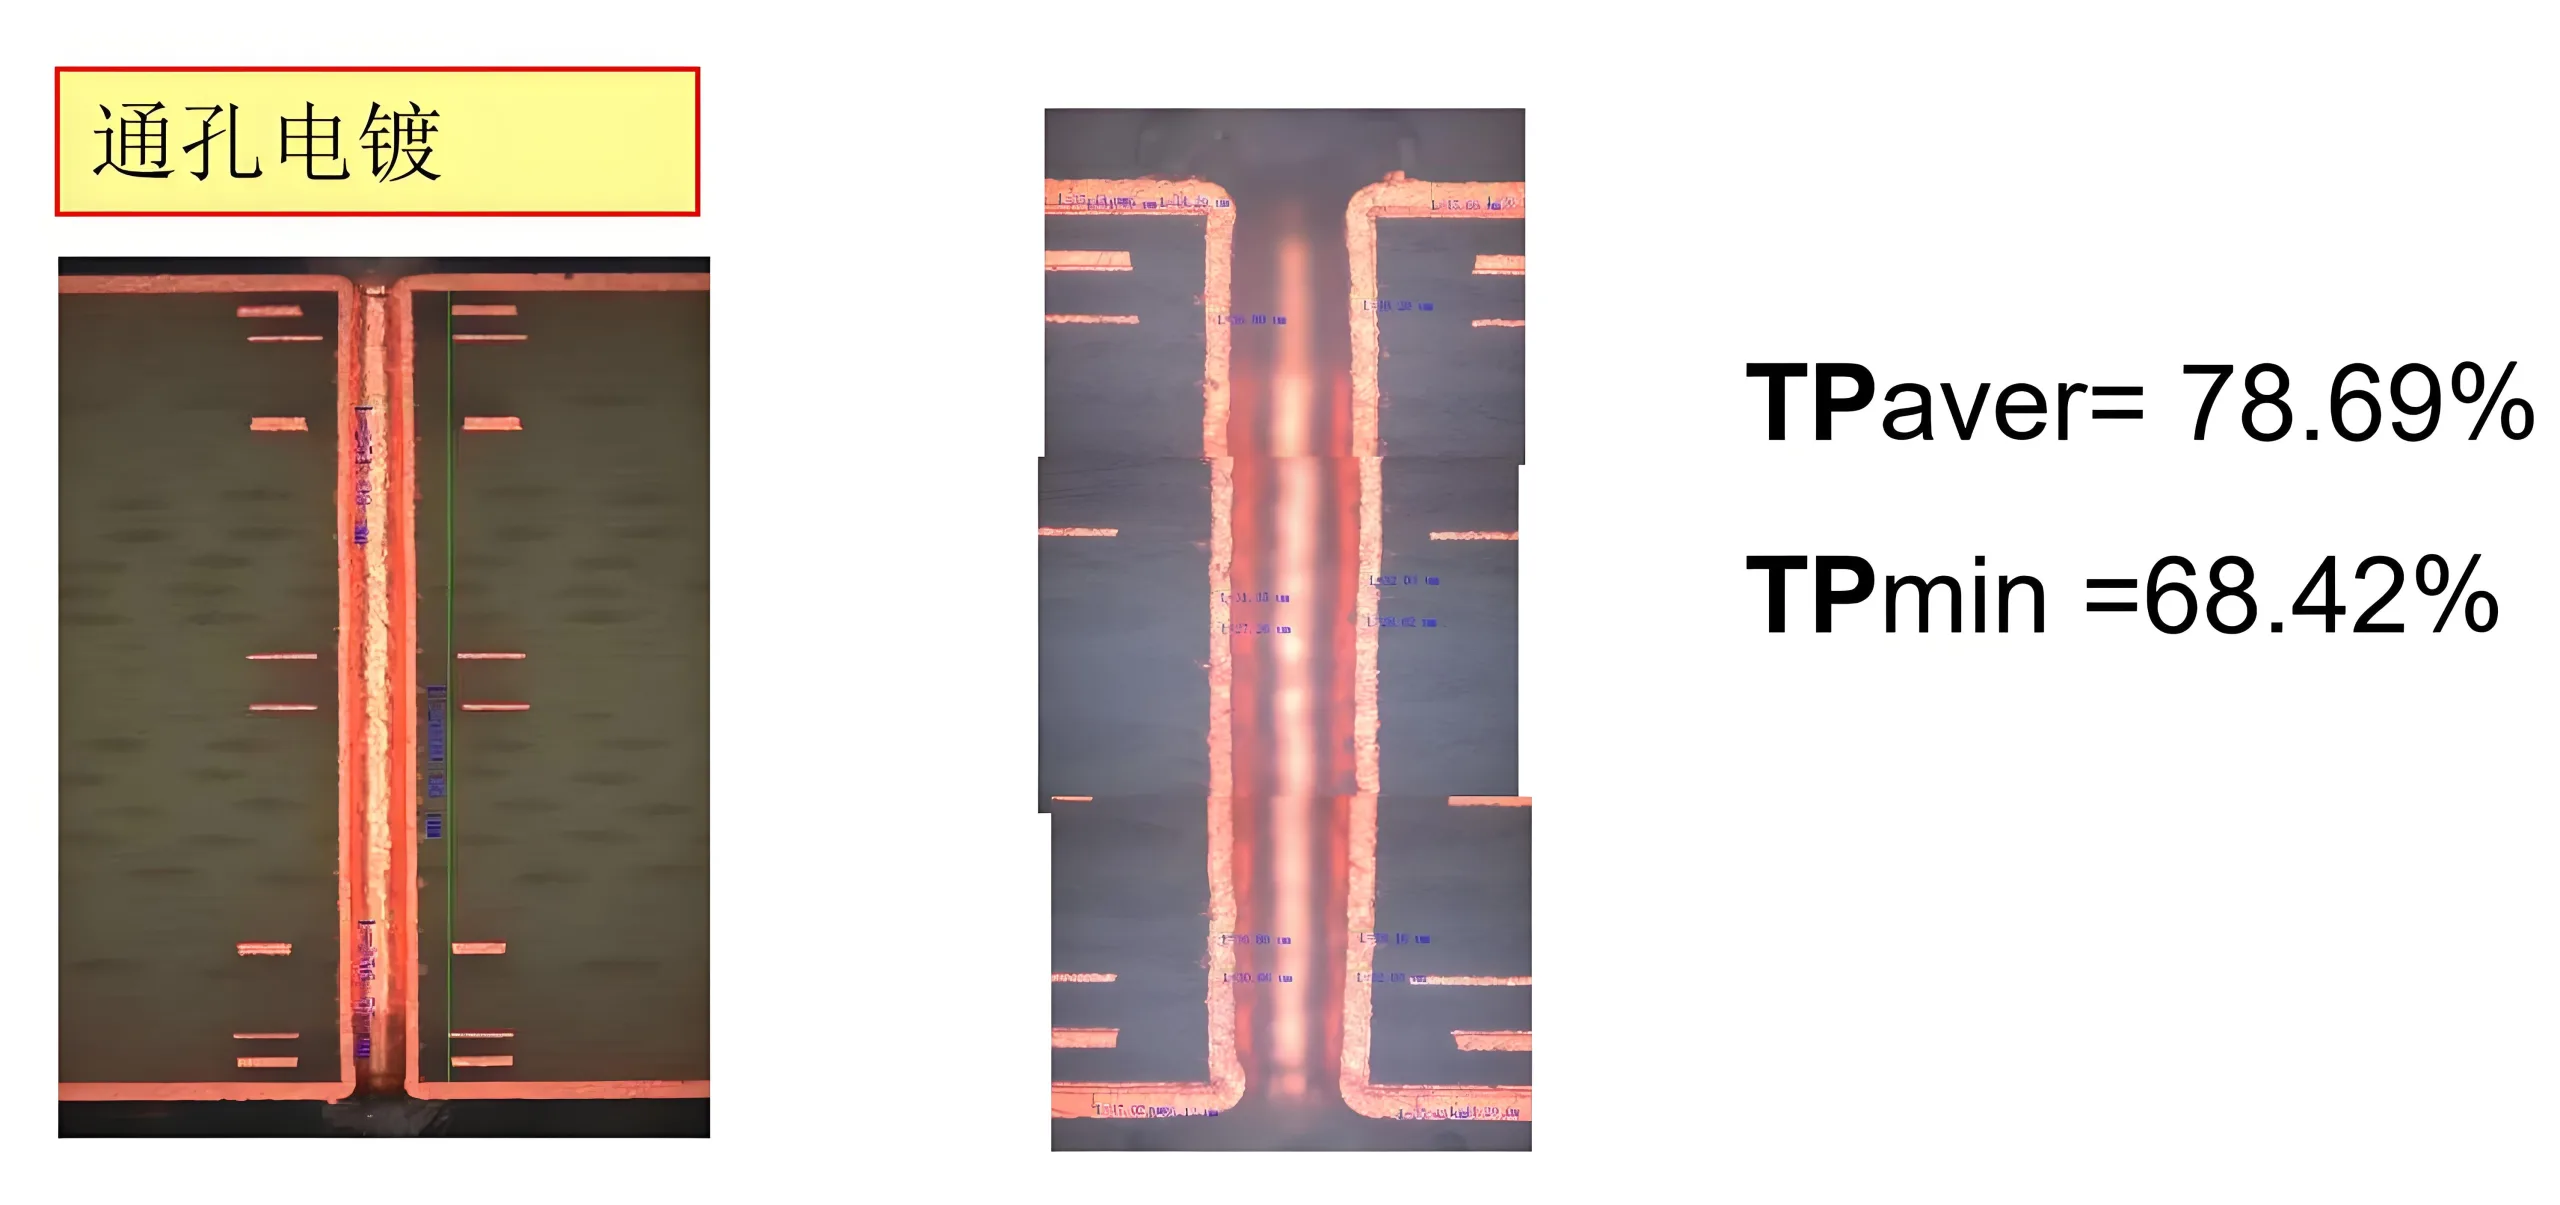
การชุบทะลุรู HDI
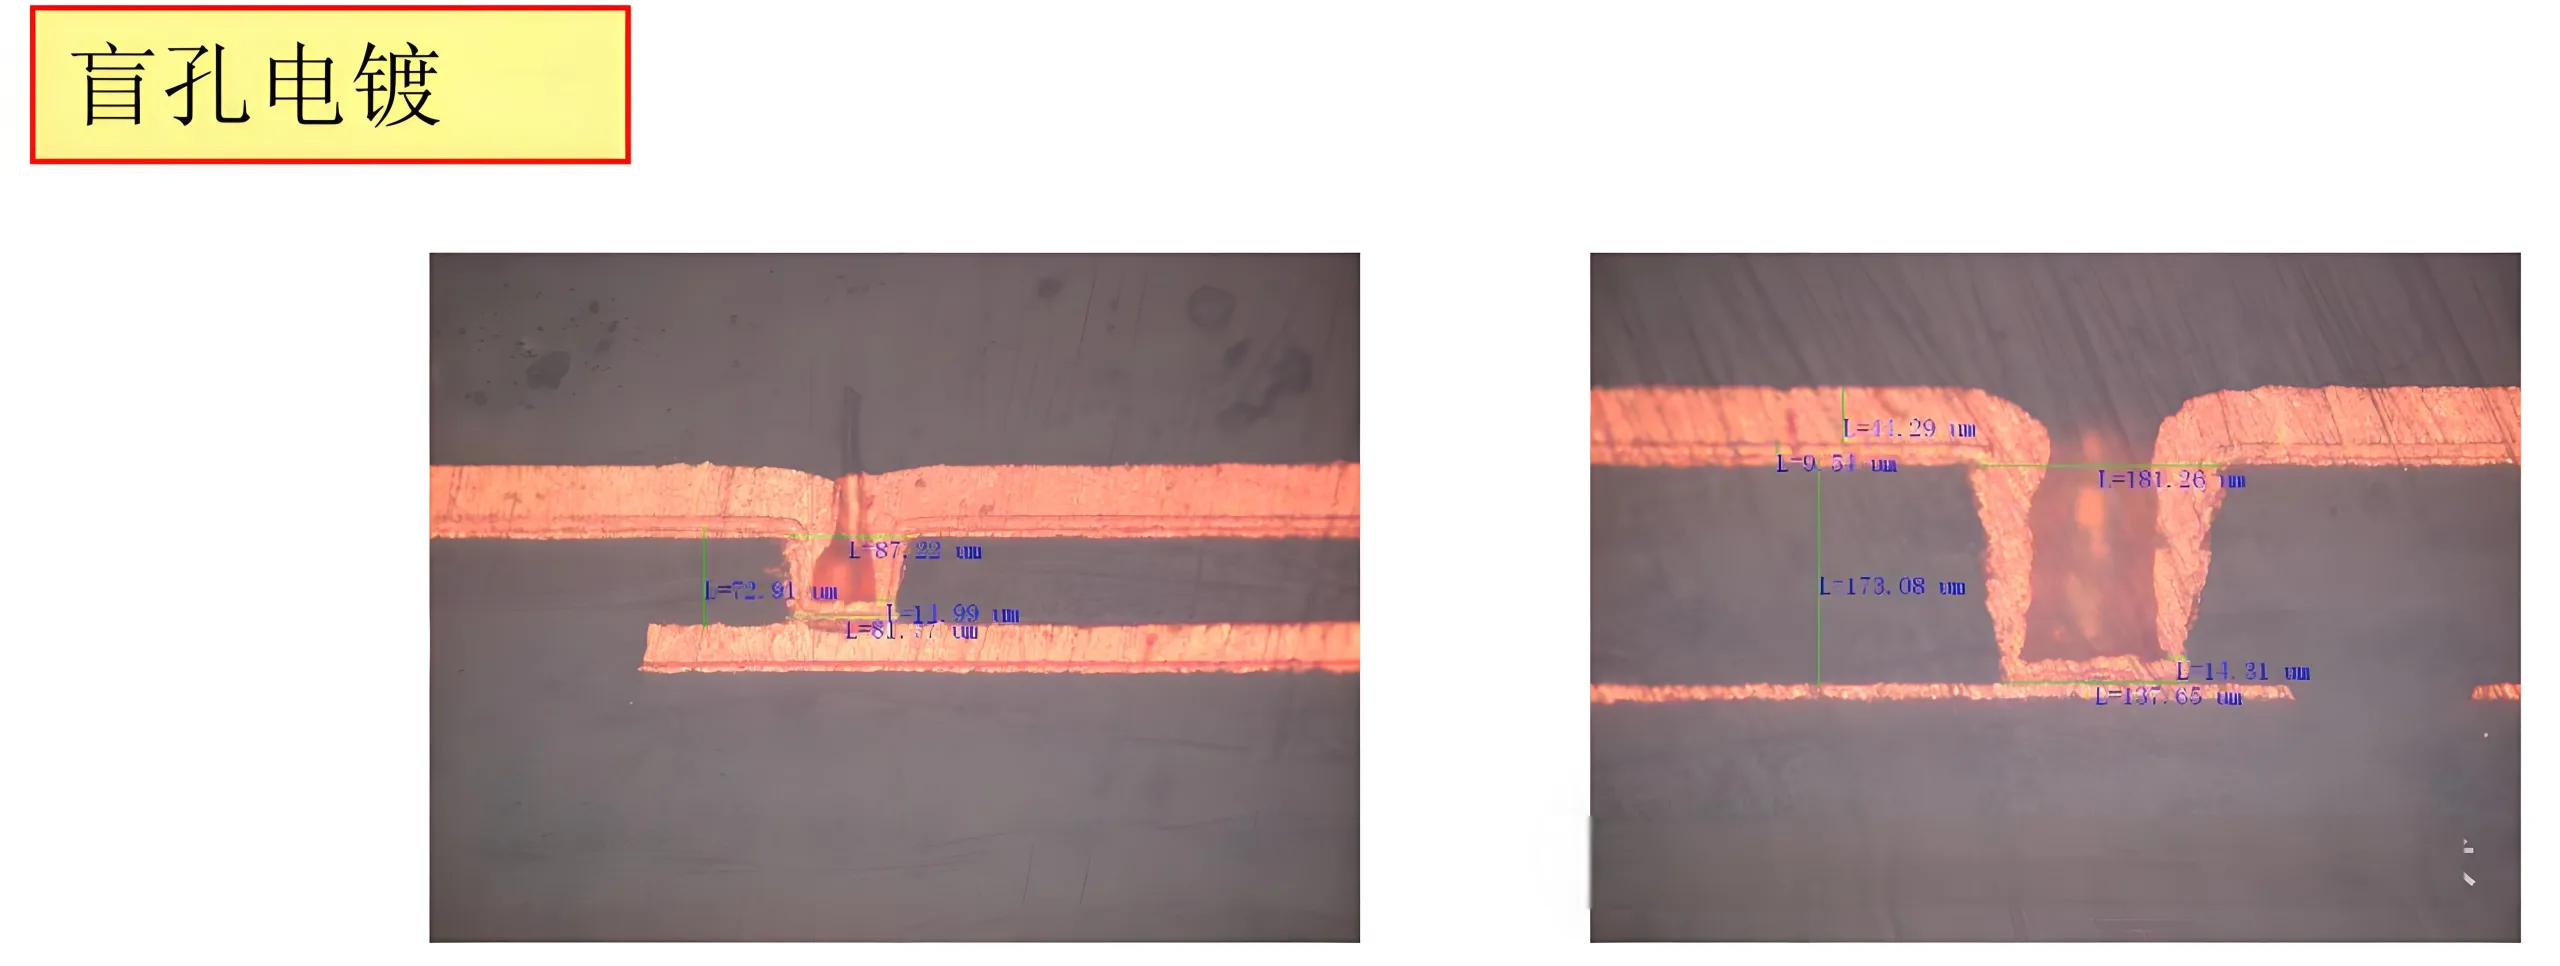
การชุบหลุมตาบอด HDI
1) ความหนาอิเล็กทริก 70um (1080หน้า), เส้นผ่านศูนย์กลางรู 0.1 มม: ทางเข้าหลุมปิดผนึก, ความหนาของทองแดงก้นรู 14-16um
2) ความหนาอิเล็กทริก 140um (2*1080หน้า), เส้นผ่านศูนย์กลางรู 0.2 มม: รูด้านล่างของตีนปู, ความหนา 14-16um
— ผลการทดสอบเปิด/สั้นขั้นสุดท้าย
ชุดนี้มี 45% อัตราความล้มเหลวในการทดสอบเปิด/สั้นครั้งสุดท้าย, ด้วย 60% อัตราความล้มเหลวโดยเฉพาะที่ตำแหน่งรูตันขนาด 0.2 มม (PP 1080*2).
เปรียบเทียบทั้งสองการทดลอง, ปัญหาหลักอยู่ที่การชุบรูตาบอด, รับรองว่ามีความเป็นกรดสูง, ระบบสารละลายทองแดงต่ำไม่เหมาะสำหรับรูตัน.
ดังนั้น, ในการทดลองที่สาม, เราเลือกกรดต่ำ, น้ำยาเติมรูทองแดงสูงสำหรับการชุบฐานรูตัน, เติมก้นรูตันก่อนดำเนินการชุบรูตันต่อไป.
แผนสาม
การใช้สารละลายการชุบรูเติมสำหรับการชุบรูตันฐานตามด้วยการชุบรูทะลุ:
1) ใช้น้ำยาเติมรูสำหรับการชุบฐานรูตัน, อัตราส่วนทองแดงกรดต่ำทองแดงสูงและสารเติมแต่งการชุบ V, พารามิเตอร์การชุบ 8ASF@30min+12@ASF30min
2) ใช้เส้นมังกรเพื่อให้หนาขึ้น, อัตราส่วนทองแดงต่ำที่เป็นกรดสูงและสารเติมแต่งการชุบ H, พารามิเตอร์การชุบ 10ASF, เวลาชุบ 150 นาที
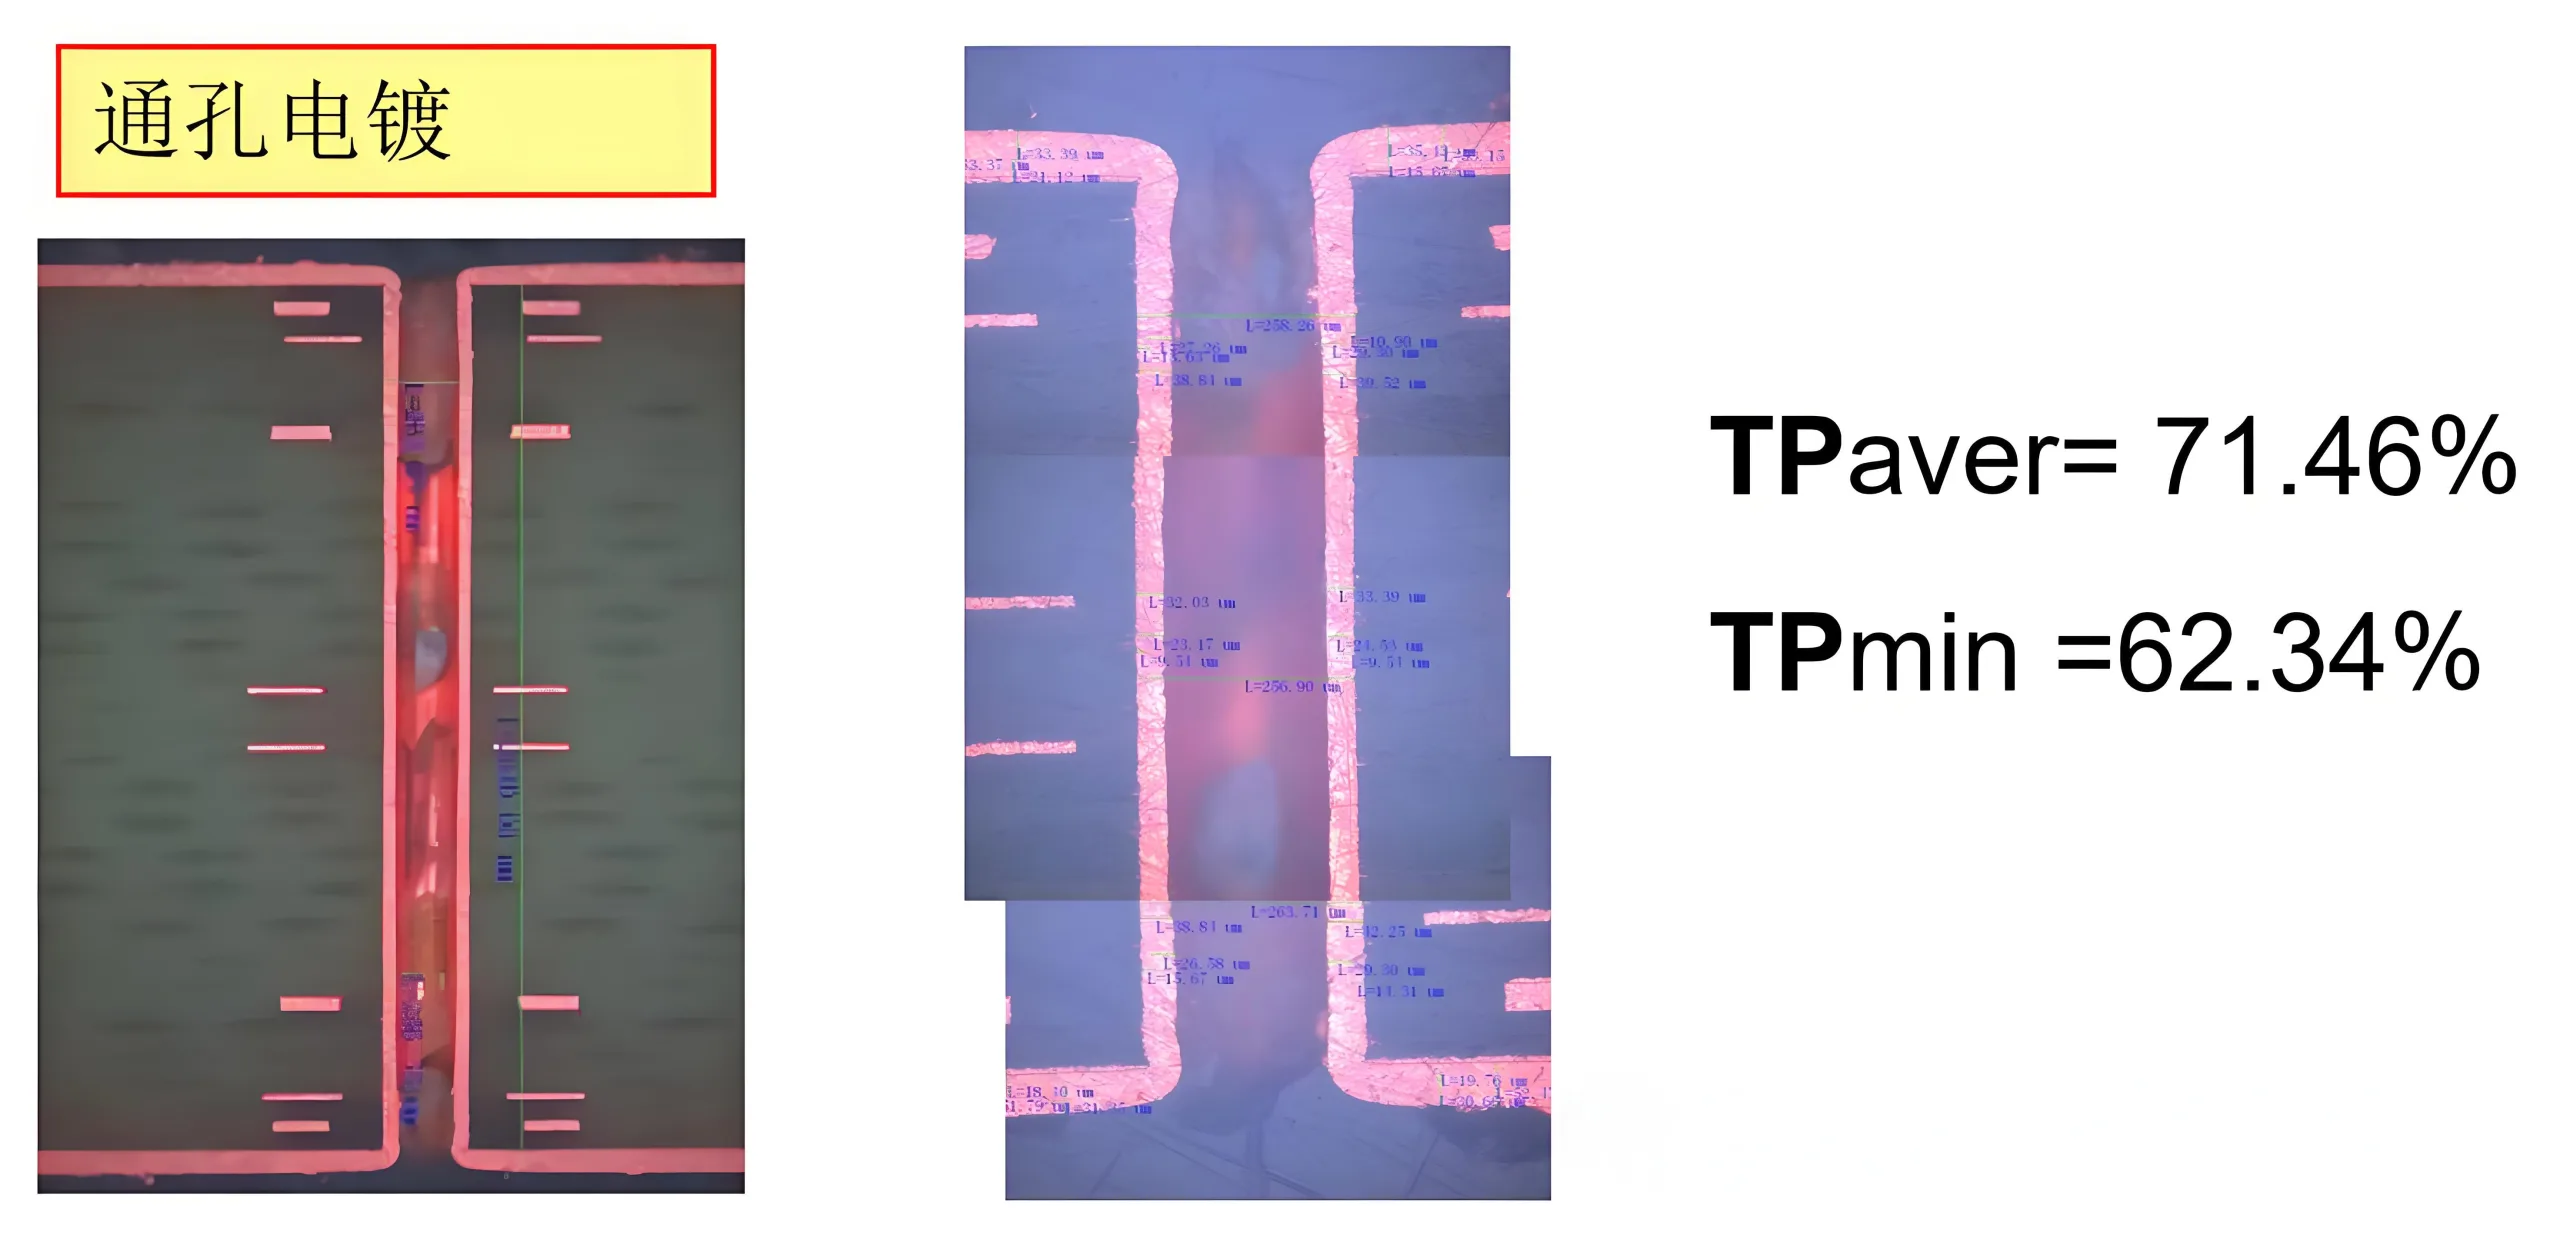
การชุบจุดผ่านรูทะลุด้วยฐานนำไฟฟ้าก่อนการชุบด้วยไฟฟ้า
การชุบหลุมตาบอด HDI
1) ความหนาอิเล็กทริก 70um (1080หน้า), เส้นผ่านศูนย์กลางรู 0.1 มม: หลุมตาบอดเต็มแล้ว
2) ความหนาอิเล็กทริก 140um (2*1080หน้า), เส้นผ่านศูนย์กลางรู 0.2 มม: ความหนาของรูตาบอด 73.63um
การออกแบบการทดลองและการวิเคราะห์ผลลัพธ์
โดยการทดลองเปรียบเทียบ, อัตราส่วนกรด-ทองแดงที่แตกต่างกันและสารเติมแต่งในการชุบมีผลกระทบที่แตกต่างกันต่อการชุบทะลุและการชุบรูตัน. สำหรับบอร์ด HDI ที่มีอัตราส่วนภาพสูงซึ่งมีรูทะลุและรูตันอยู่ร่วมกัน, จำเป็นต้องหาจุดสมดุลเพื่อแก้ไขปัญหาเรื่องความหนาของทองแดงที่อยู่ภายในรูทะลุและตีนปูในรูตัน. ความหนาของทองแดงพื้นผิวที่ผ่านการประมวลผลดังกล่าวมีแนวโน้มที่จะหนาขึ้น, มักจำเป็นต้องมีการแปรงเชิงกลเพื่อให้เป็นไปตามข้อกำหนดการแกะสลักชั้นนอก.
ในการทดสอบการแตกของทองแดงขั้นสุดท้าย, ทั้งสามชุดมีการปรับปรุง, โดยมีชุดแรกและชุดที่สอง 100% และ 45% อัตราความล้มเหลวตามลำดับ, โดยเฉพาะที่ตำแหน่งรูตันขนาด 0.2 มม (PP 1080*2) โดยมีอัตราความล้มเหลวอยู่ที่ 70% และ 60%, ในขณะที่ชุดที่สามผ่านไปโดยสมบูรณ์โดยไม่มีปัญหาดังกล่าว, การบรรลุเป้าหมาย 100% อัตราการผ่านบอลและแสดงให้เห็นถึงการปรับปรุงที่สำคัญ.
หมายเหตุปิด
การปรับปรุงนี้ให้โซลูชั่นที่มีประสิทธิภาพสำหรับกระบวนการชุบด้วยไฟฟ้าของบอร์ด HDI ที่มีอัตราส่วนภาพสูง, แต่ยังจำเป็นต้องมีการปรับพารามิเตอร์ให้เหมาะสมเพื่อให้ได้ความหนาของทองแดงที่พื้นผิวบางลง. หวังว่าสิ่งนี้จะสามารถใช้เป็นข้อมูลอ้างอิงอันมีค่าสำหรับเพื่อนๆ ได้, เสนอขั้นตอนการประมวลผลที่สั้นลงและจัดการได้ง่ายขึ้นสำหรับการผลิตบอร์ด HDI ที่มีอัตราส่วนภาพสูง.