

In der modernen Elektronikherstellung, Oberflächenmontagetechnologie (SMT) ist einer der kritischen Prozesse in PCB (Leiterplatte) Produktion. Als Kernausrüstung für den Lötpastedruck, Die Druckqualität von SMT-Druckern wirkt sich direkt auf nachfolgende Prozesse wie die Bauteilplatzierung und das Reflow-Löten aus, und bestimmt sogar die Zuverlässigkeit des Endprodukts. Jedoch, Fehler beim Lotpastendruck sind ein häufiges Problem bei der SMT-Produktion. Die wirksame Vermeidung dieses Problems ist für viele PCBA-Hersteller zu einem Schwerpunkt geworden. In diesem Artikel wird ausführlich untersucht, wie durch sorgfältige Verwaltung und technische Optimierung der stabile Betrieb und die qualitativ hochwertige Ausgabe von SMT-Druckern sichergestellt werden können.
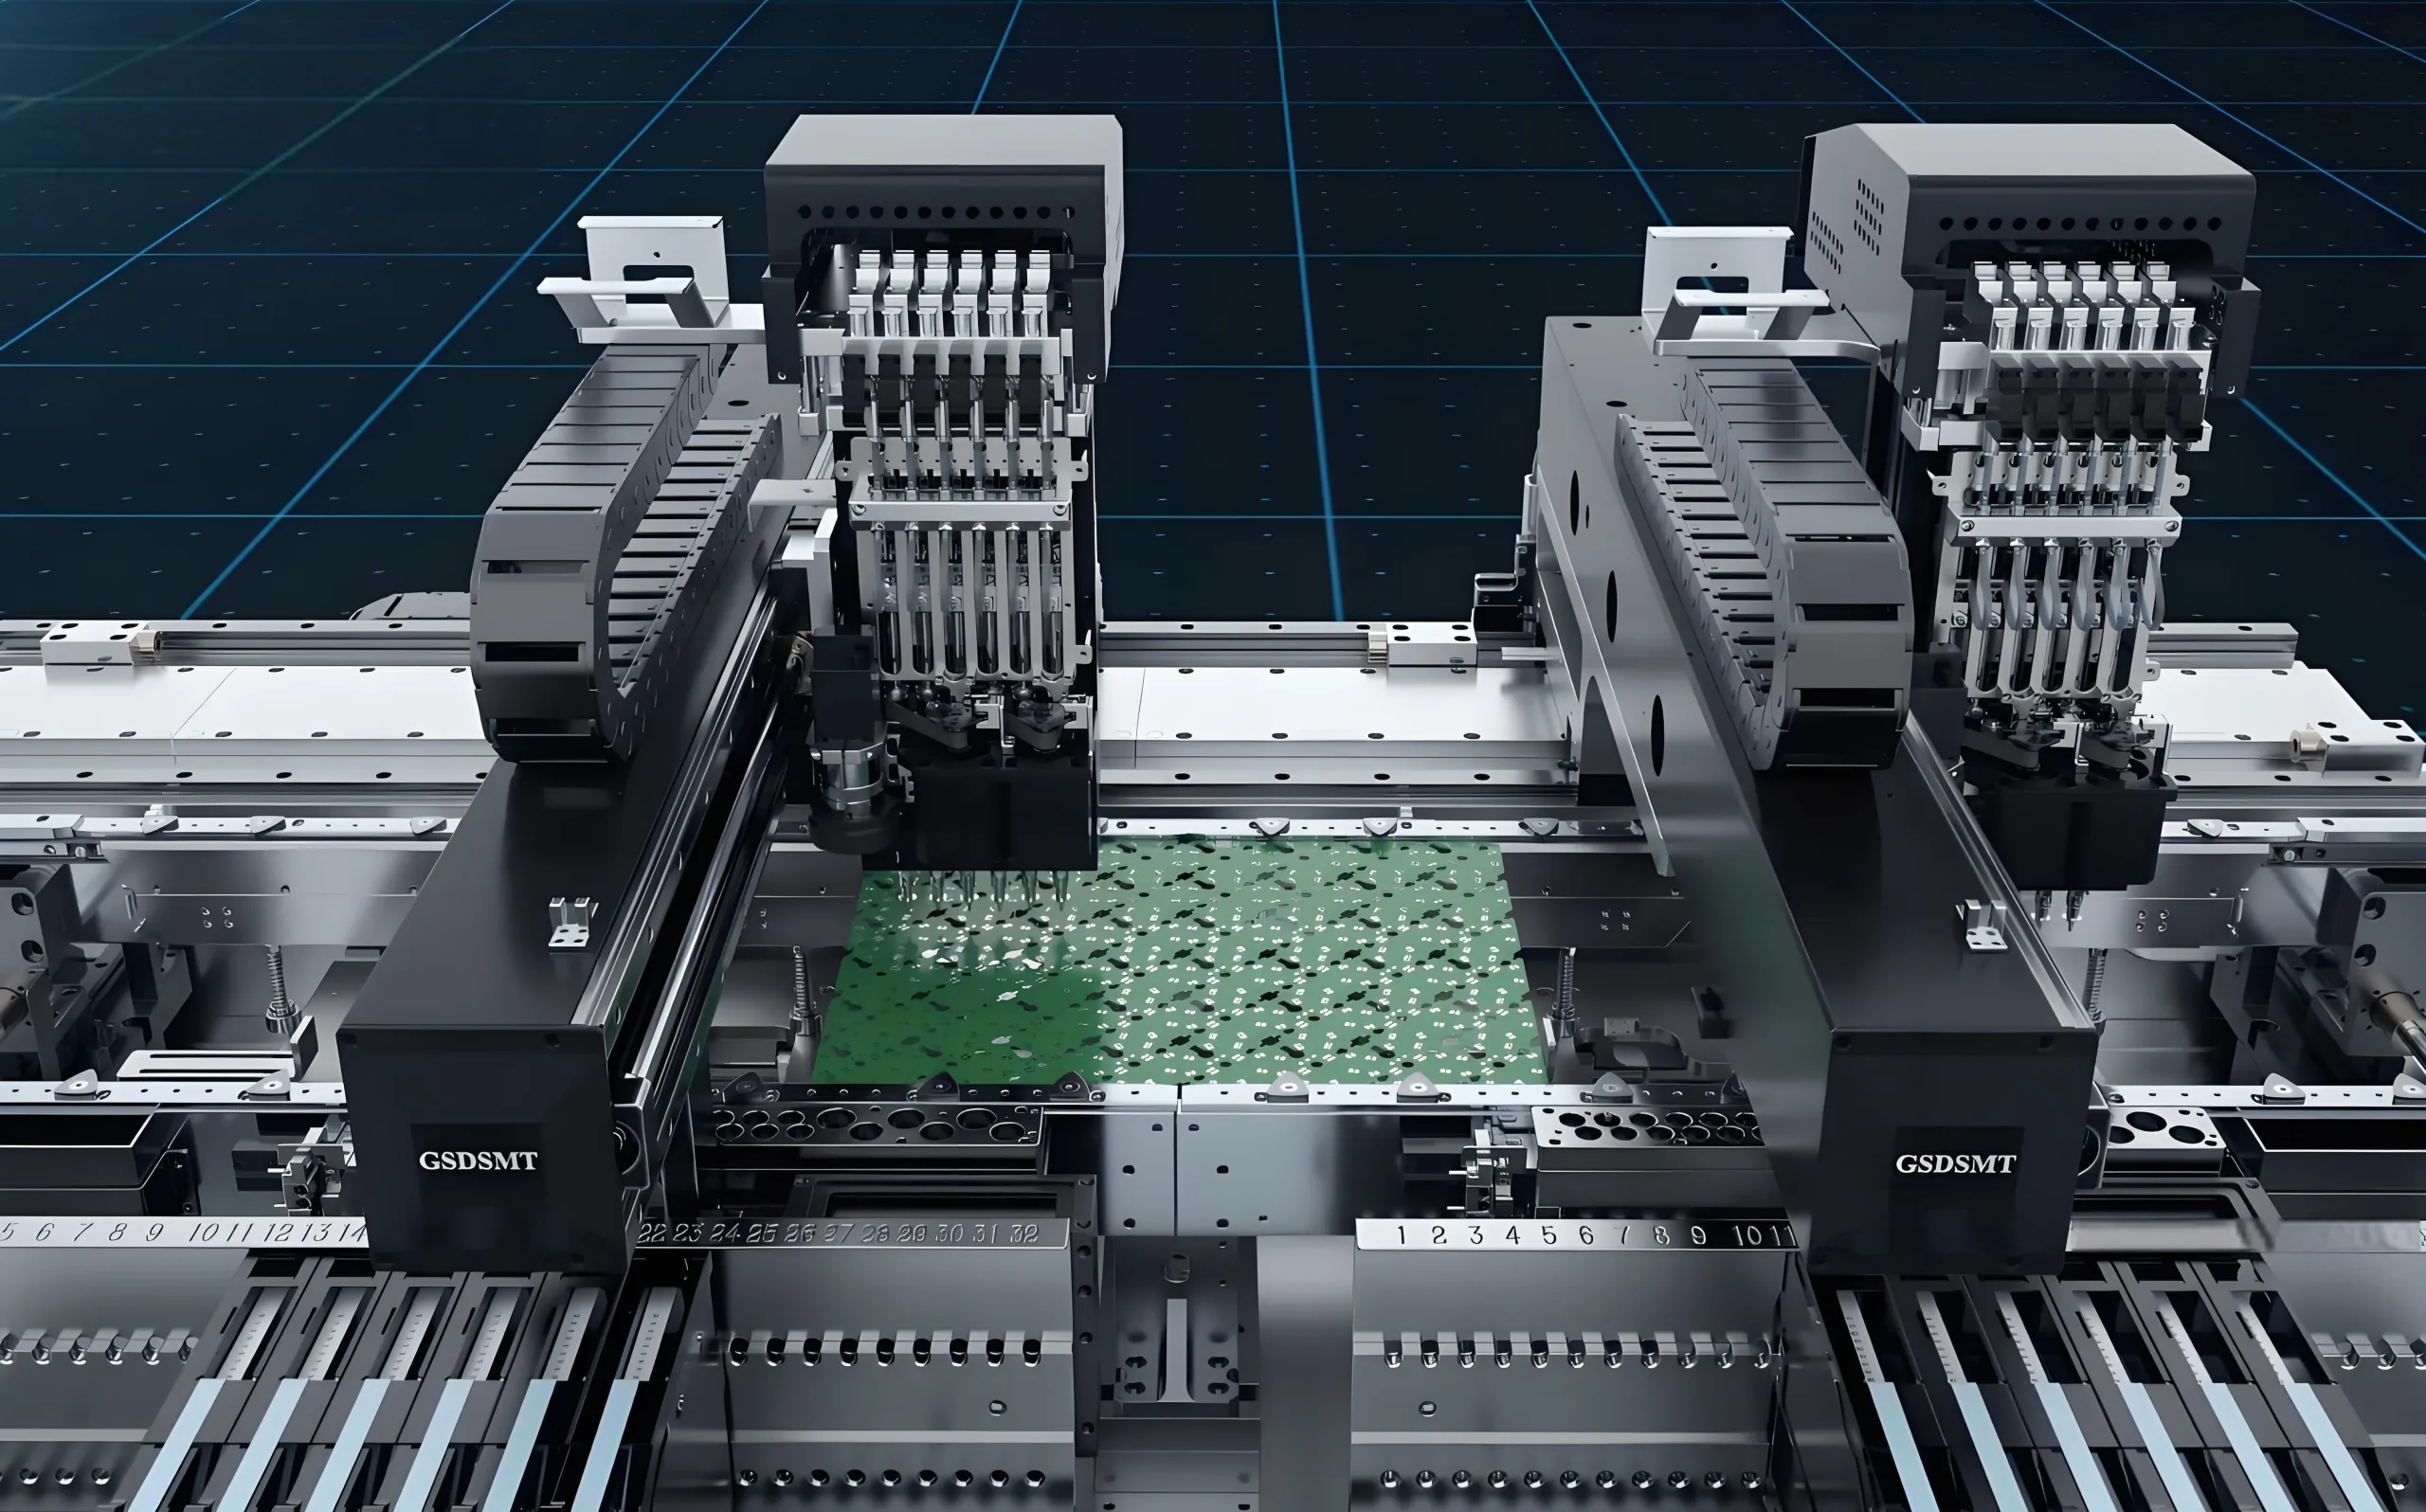
Schablonenverwaltung: Der “Grundstein” der Druckpräzision
Die Schablone (oder Stahlgeflecht) ist das “Schimmel” für den Lotpastendruck, und seine Qualität bestimmt direkt die Präzision und Konsistenz des Drucks. daher, Das Schablonenmanagement ist der erste Schritt zur Vermeidung von Druckfehlern.
Schablonendesign und -auswahl
Die Aperturgenauigkeit und Größe der Schablone müssen perfekt zu den PCB-Pads passen. Gemäß dem IPC-7525-Standard, Die Größe der Schablonenöffnung beträgt typischerweise 80%-90% der Padgröße, um eine gleichmäßige Lotpastenabdeckung zu gewährleisten und gleichzeitig ein Überlaufen zu vermeiden. Zusätzlich, Die Schablonendicke sollte je nach Bauteiltyp und Padgröße ausgewählt werden. Für Fine-Pitch-Komponenten (z.B., QFN, BGA), Die Schablonendicke wird normalerweise zwischen 0,1 mm und 0,12 mm kontrolliert, um die Druckpräzision sicherzustellen.
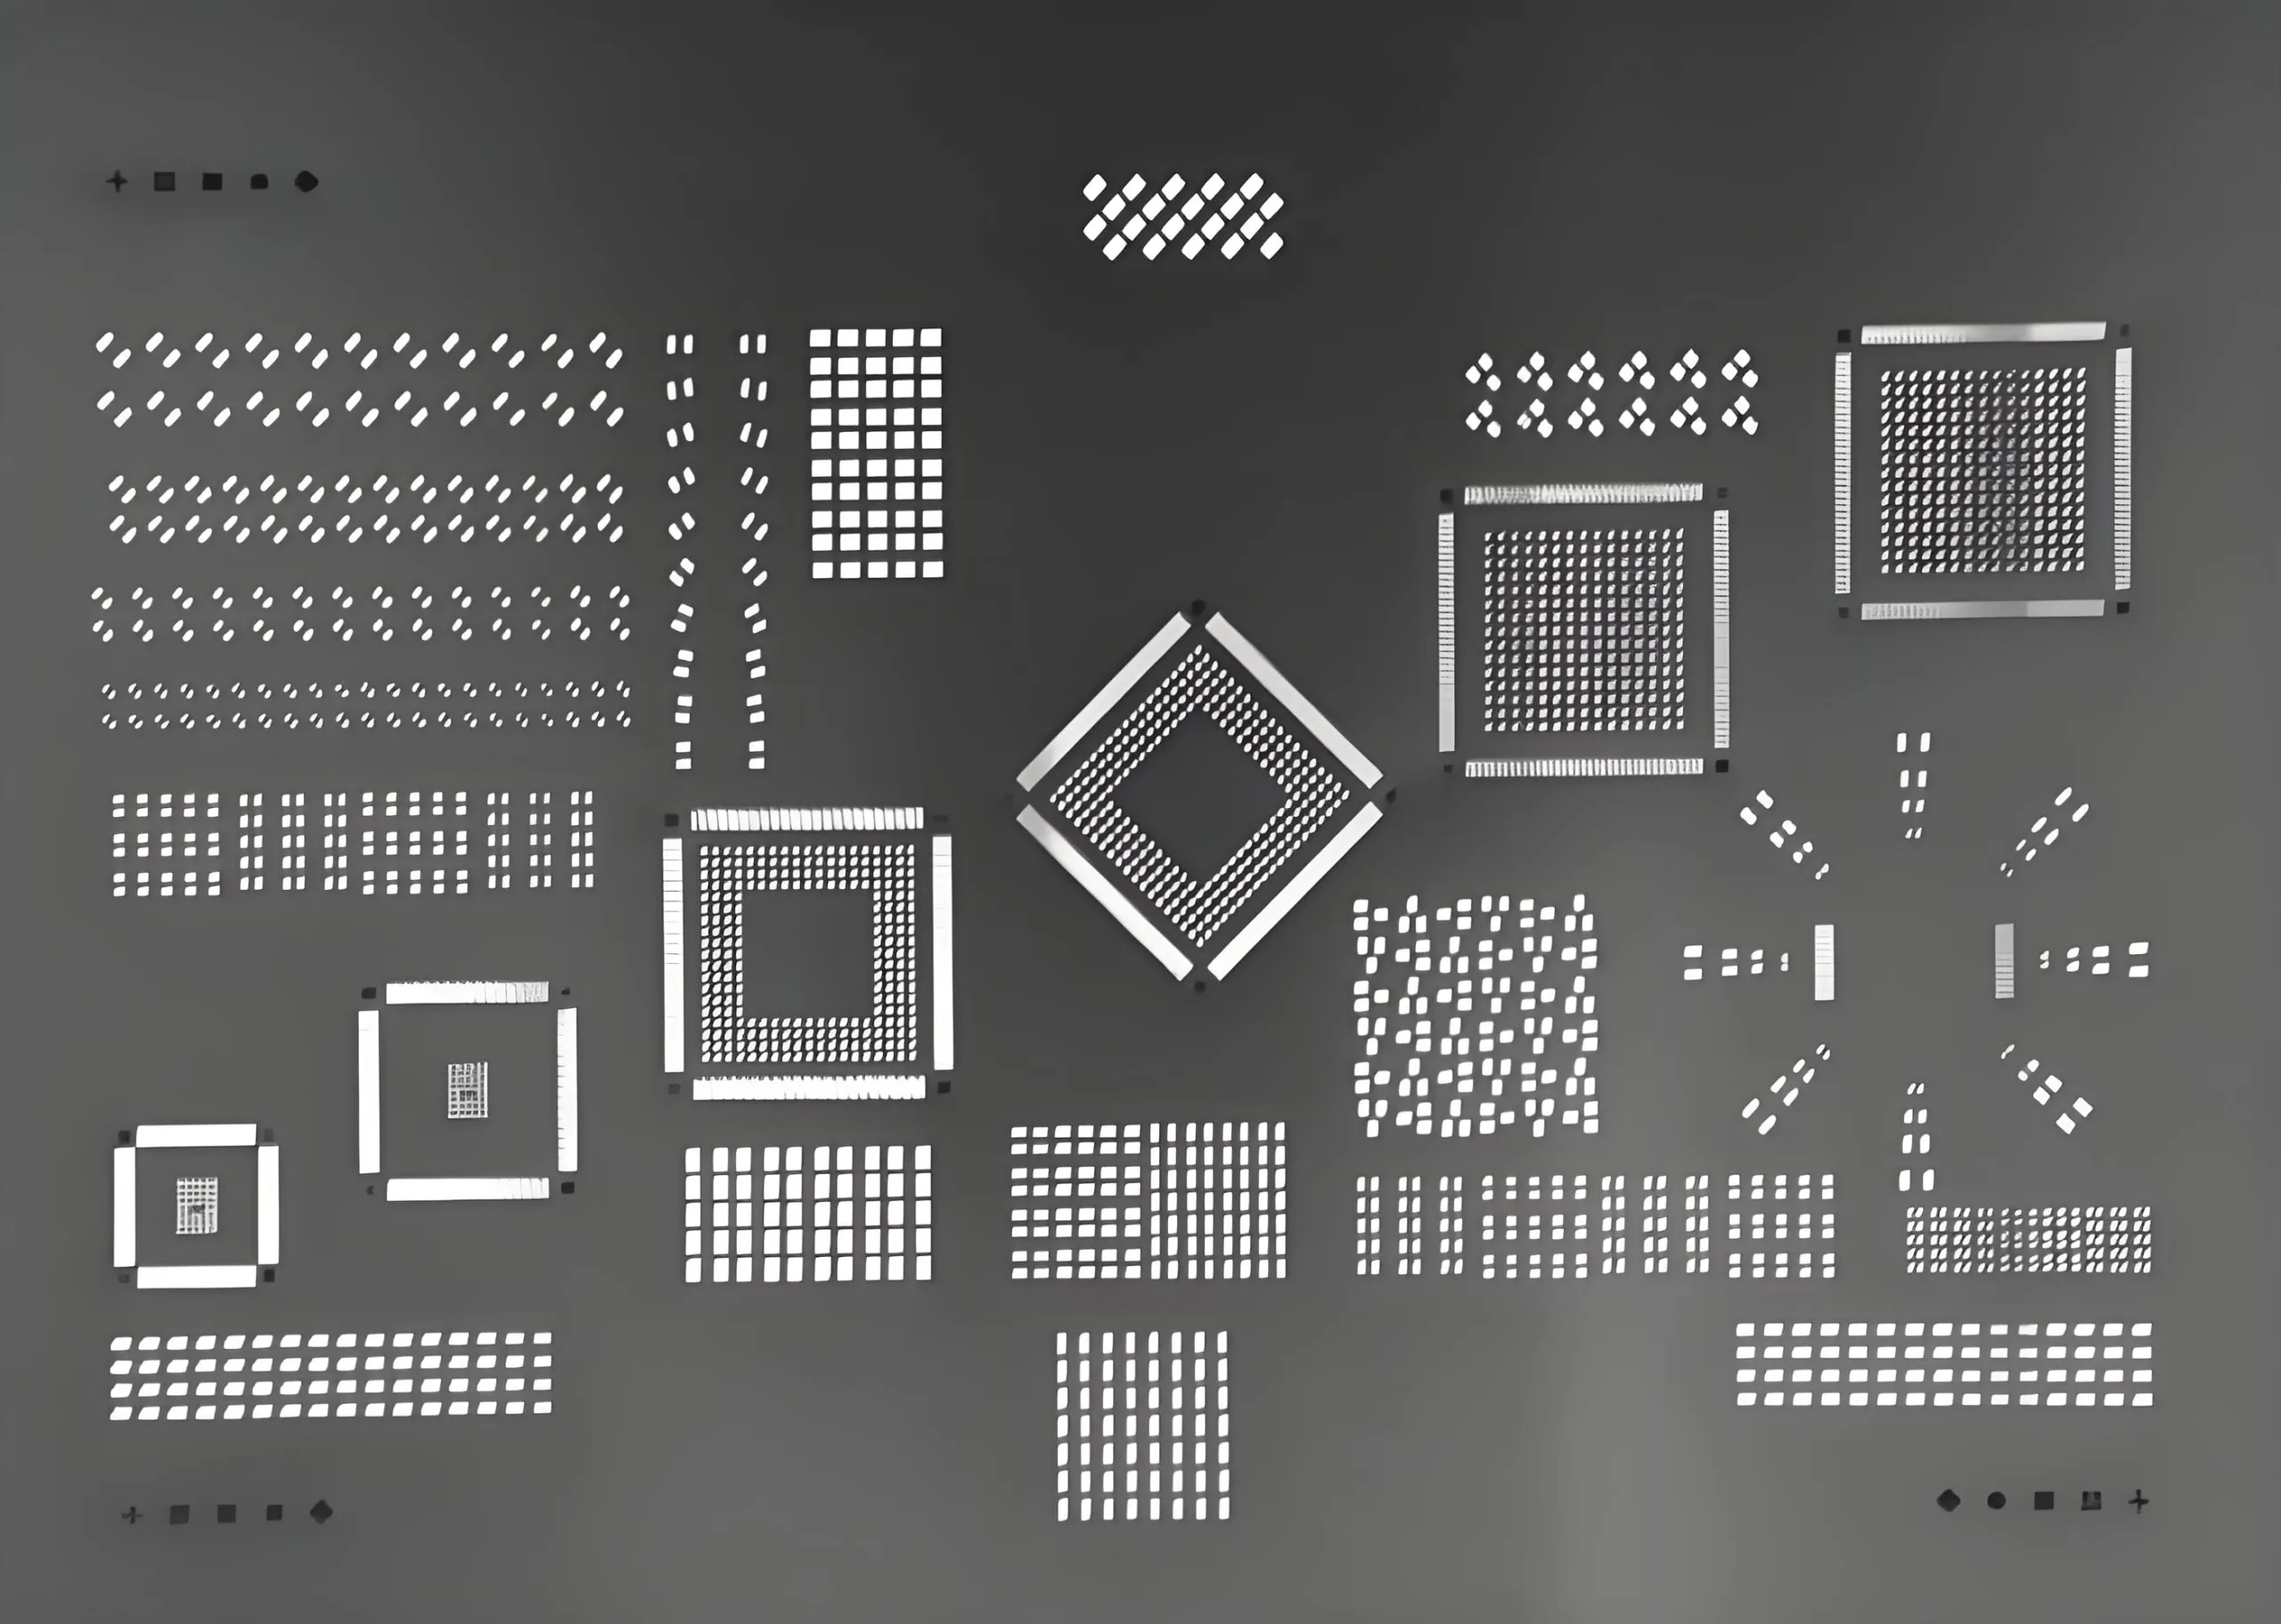
Untertitel: Eine gut gestaltete Schablone sorgt für eine präzise Übertragung der Lotpaste.
Reinigung und Wartung der Schablone
Die Sauberkeit der Schablonenoberfläche wirkt sich direkt auf die Übertragungseffizienz der Lotpaste aus. Während der Produktion, Auf der Schablonenoberfläche können sich Lotpastenrückstände und Verunreinigungen ansammeln, Dies führt zu ungleichmäßigem Druck. daher, Es wird empfohlen, die Schablone jedes Mal zu reinigen 4 Stundenlang mit speziellen Reinigungsmitteln und Ultraschallreinigungsgeräten reinigen, um eine rückstandsfreie Oberfläche zu gewährleisten. Zusätzlich, Überprüfen Sie regelmäßig die Ebenheit der Schablone und korrigieren oder ersetzen Sie sie, wenn Sie Verformungen oder Abnutzung feststellen.
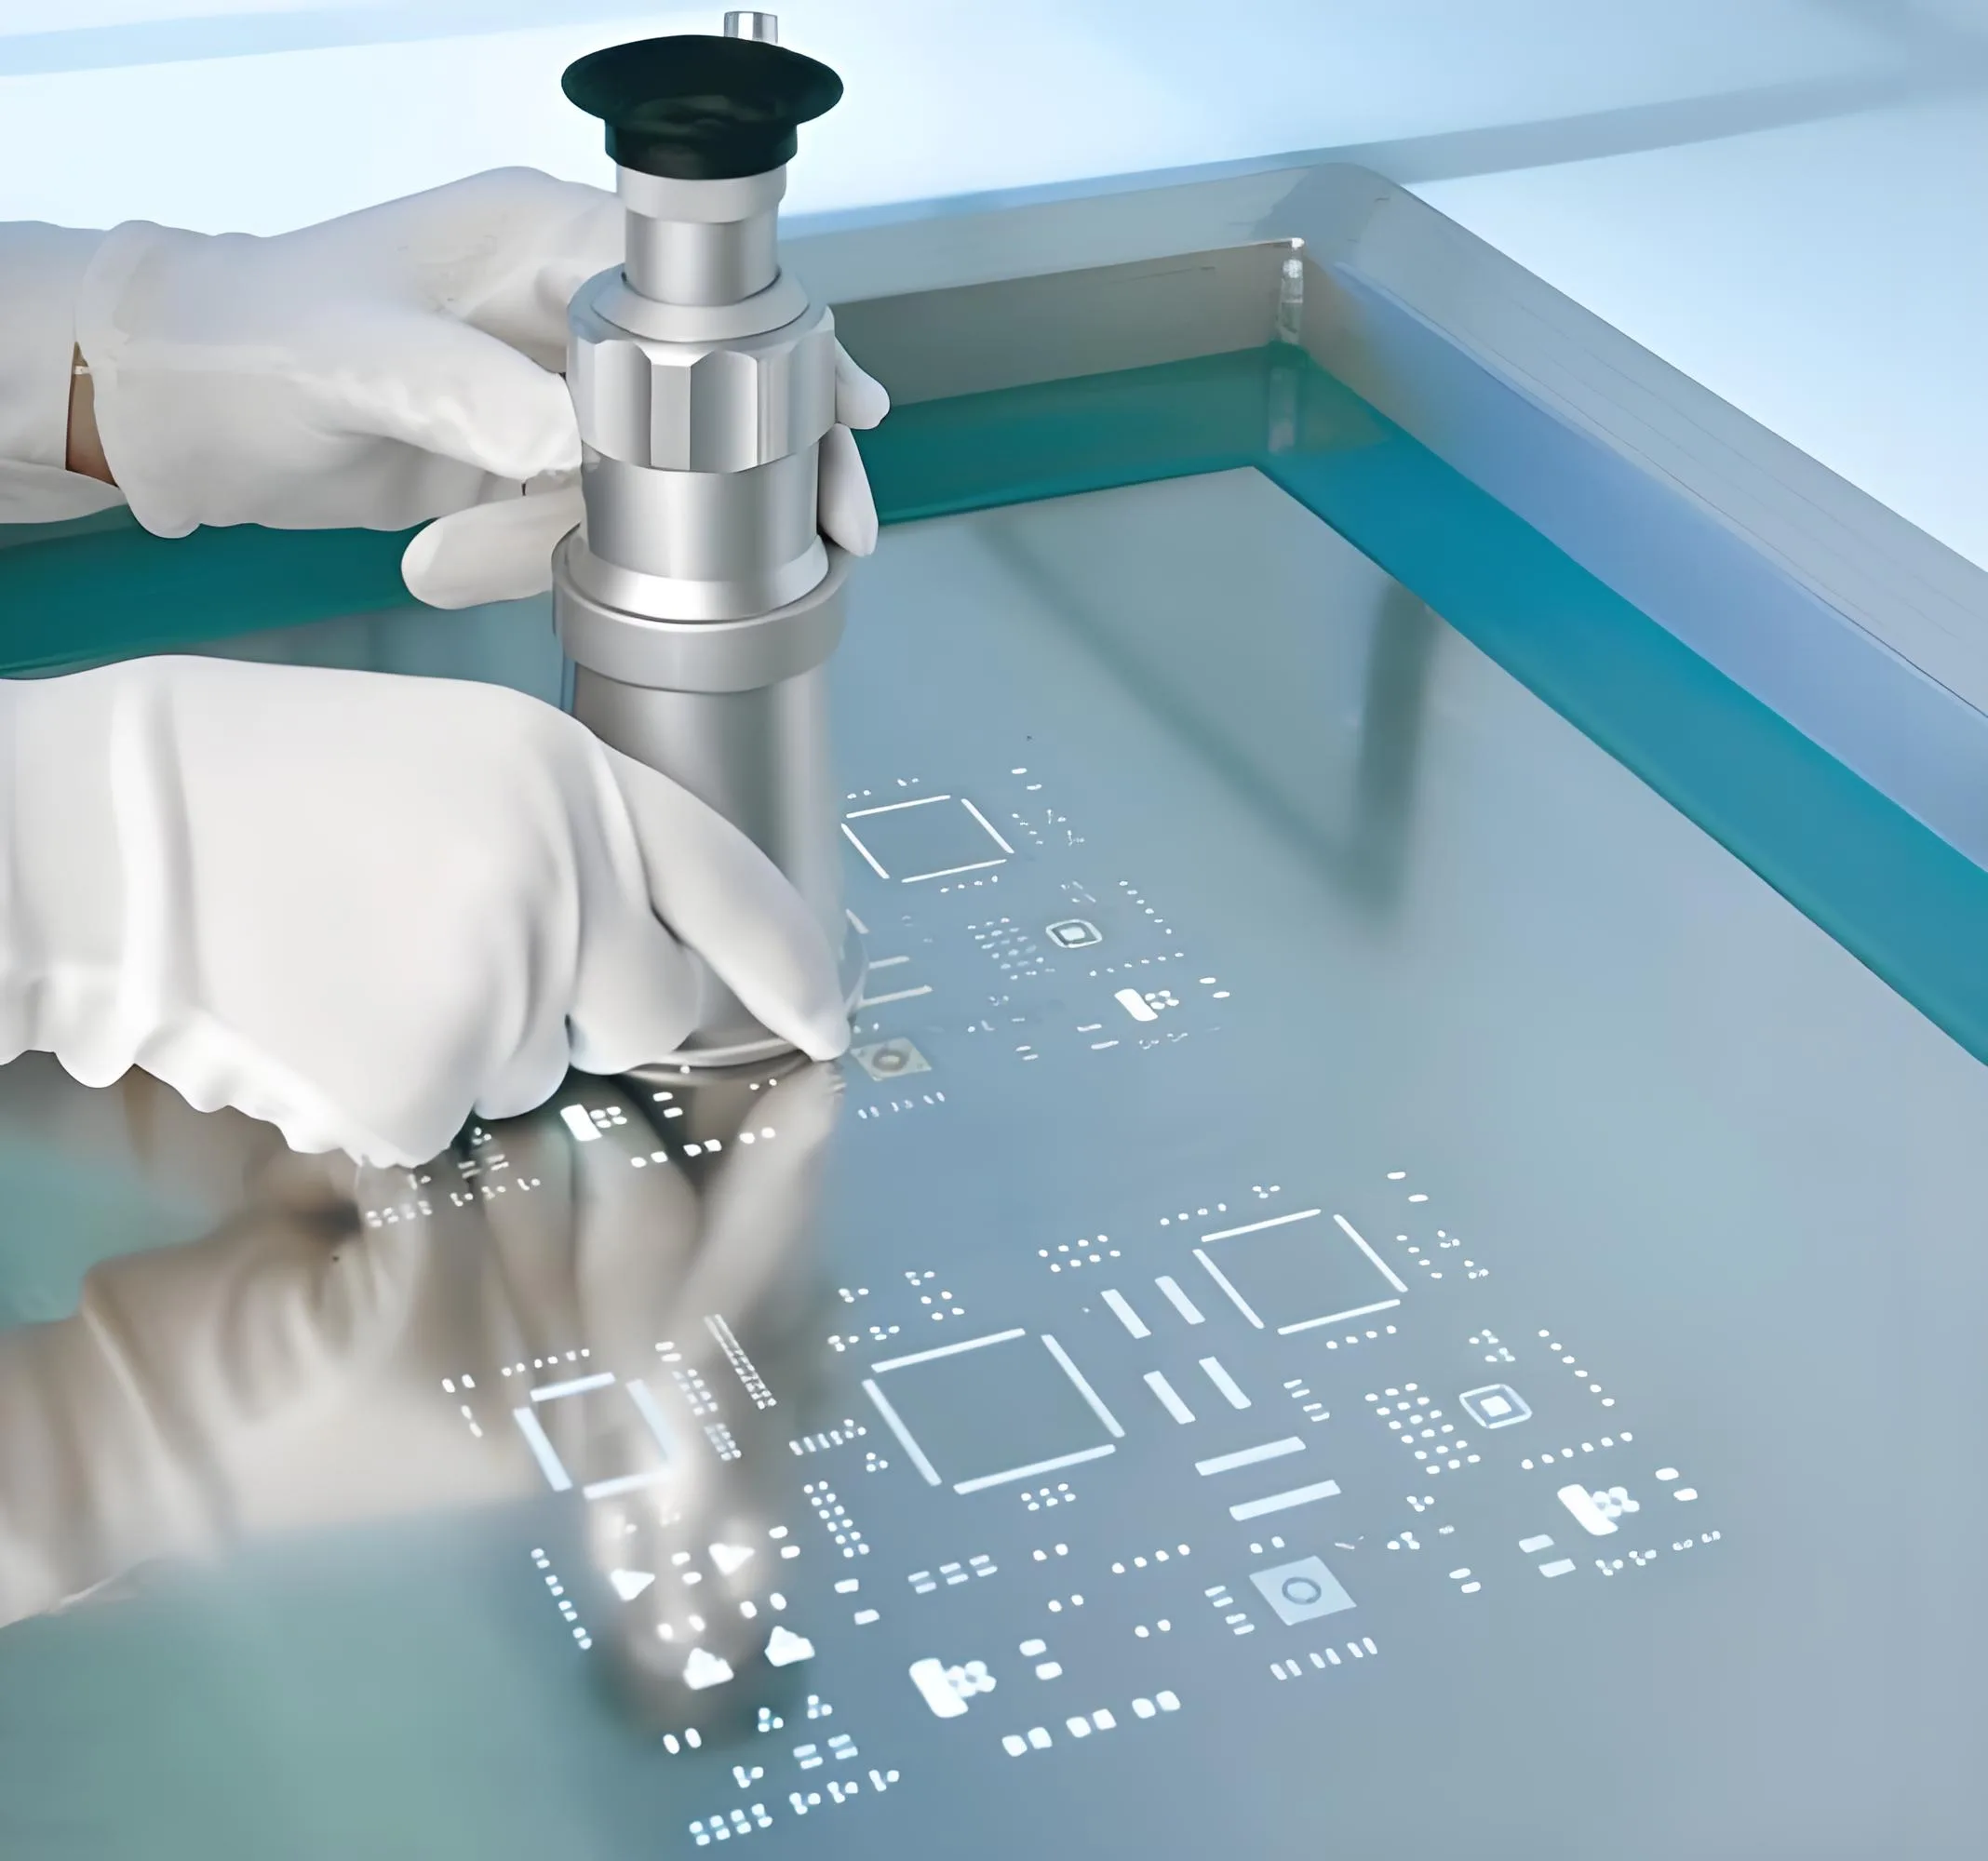
Untertitel: Durch regelmäßige Reinigung bleibt die Leistung der Schablone erhalten.
Optimierung der Druckparameter: Der “Kunst” der präzisen Kontrolle
Die Einstellung der Druckparameter ist einer der Schlüsselfaktoren für die Qualität des Lotpastendrucks. Durch die richtige Parameterkonfiguration kann die Gleichmäßigkeit und Konsistenz des Drucks erheblich verbessert werden.
Rakeldruck und -geschwindigkeit
Der Rakeldruck ist ein kritischer Parameter, der die Übertragung der Lotpaste beeinflusst. Übermäßiger Druck kann dazu führen, dass Lotpaste aus den Pads austritt, ein unzureichender Druck kann jedoch zu einer unvollständigen Übertragung führen. Nach der empirischen Formel:
P=k×V×η
Wo P ist der Rakeldruck, V ist die Druckgeschwindigkeit, oder ist die Viskosität der Lotpaste, Und k ist ein Korrekturfaktor. Typischerweise, Der Rakeldruck wird zwischen 0,2 kg/cm² und 0,5 kg/cm² geregelt, Die Druckgeschwindigkeit sollte zwischen 20 mm/s und 50 mm/s liegen.
Druckgeschwindigkeit und Trenngeschwindigkeit
Eine zu hohe Druckgeschwindigkeit kann dazu führen, dass die Lotpaste die Schablonenöffnungen nicht vollständig ausfüllt, während eine zu langsame Geschwindigkeit zu Tailing führen kann. Ebenso wichtig ist die Trenngeschwindigkeit; Zu schnell kann zu Lotpastenspitzen führen, und zu langsam kann zum Anhaften der Paste führen. Allgemein, Die Trenngeschwindigkeit wird zwischen 0,5 mm/s und 2 mm/s gesteuert.
Untertitel: Die Optimierung der Parameter gewährleistet eine gleichmäßige Lotpastenabscheidung.
Genauigkeit der Leiterplatten- und Schablonenausrichtung: Der “Lebenslinie” der Druckqualität
Die Ausrichtungsgenauigkeit zwischen Leiterplatte und Schablone ist der Kern für einen präzisen Lotpastendruck. Eine Fehlausrichtung kann zu einem Lotpastenversatz führen, zu Lötfehlern führen.
Sichtausrichtungssystem
Moderne SMT-Drucker verwenden üblicherweise Vision-Alignment-Systeme, die hochauflösende Kameras und Bildverarbeitungsalgorithmen verwenden, um die Positionsabweichung zwischen Leiterplatte und Schablone in Echtzeit zu korrigieren. Die Präzision von Bildverarbeitungssystemen kann typischerweise ±0,01 mm erreichen, Dadurch wird die Genauigkeit der Druckausrichtung effektiv verbessert.
Entfernung von Fremdkörpern
Fremdkörper (z.B., Staub, Trümmer) auf den Leiterplatten- und Schablonenoberflächen können die Ausrichtungsgenauigkeit beeinträchtigen. daher, vor dem Drucken, Verwenden Sie eine Luftpistole oder eine elektrostatische Bürste, um die Leiterplatten- und Schablonenoberflächen zu reinigen, Stellen Sie sicher, dass keine Fremdkörper vorhanden sind.
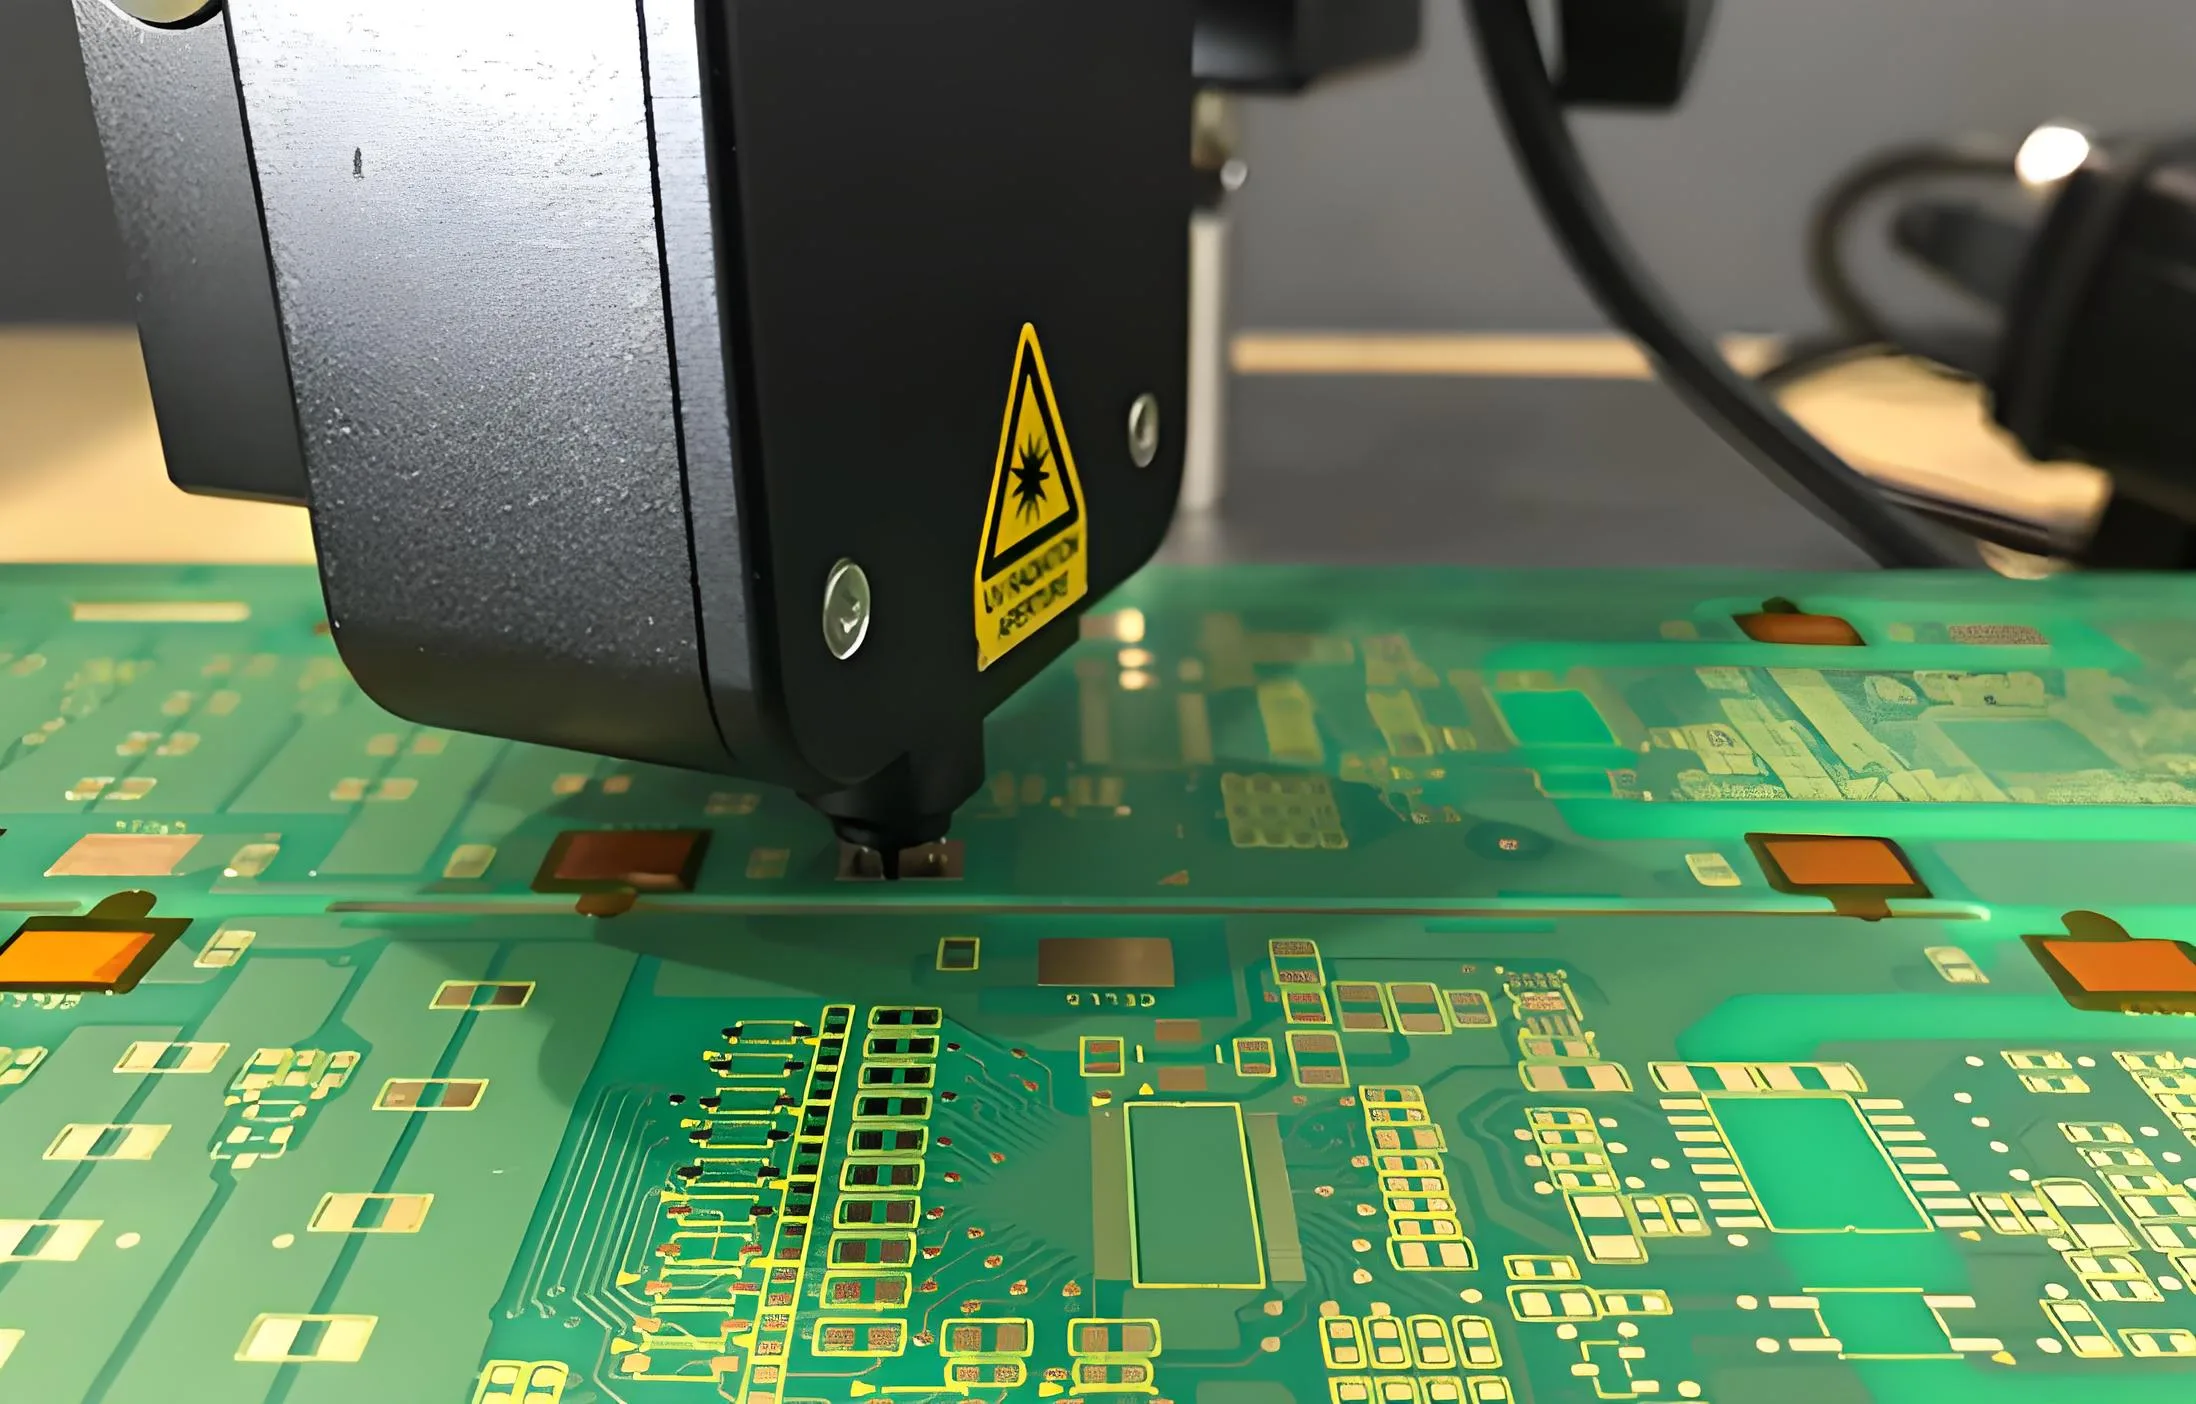
Untertitel: Bildverarbeitungssysteme verbessern die Ausrichtungsgenauigkeit.
Lotpastenmanagement: Der “Seele” der Druckqualität
Lotpaste ist das Kernmaterial beim SMT-Druck, und seine Leistung wirkt sich direkt auf die Druckergebnisse aus.
Auswahl und Lagerung von Lotpasten
Die Wahl einer Lotpaste mit stabiler Qualität und hervorragender Leistung ist eine Voraussetzung für die Gewährleistung der Druckqualität. Die Viskosität, Partikelgröße, Der Metallgehalt der Lotpaste muss den Prozessanforderungen entsprechen. Für Fine-Pitch-Komponenten, Der Durchmesser der Lotpastenpartikel sollte zwischen 20 μm und 45 μm liegen. Zusätzlich, Lotpaste sollte in einer gekühlten Umgebung bei 2℃-10℃ gelagert und auf Raumtemperatur gebracht werden (25℃±2℃) vor dem Gebrauch, Anschließend wird gründlich gerührt, um die rheologischen Eigenschaften wiederherzustellen.
Kontrolle der Lotpastenverwendung
Übermäßiger Einsatz von Lotpaste kann zum Überlaufen führen, Eine unzureichende Verwendung kann jedoch zu einer unvollständigen Lötung führen. Typischerweise, Die Druckdicke der Lotpaste beträgt 80%-90% der Schablonendicke. Verwenden Sie ein Laserdickenmessgerät, um die Dicke der Lotpaste in Echtzeit zu überwachen, Sicherstellen, dass die Prozessanforderungen eingehalten werden.
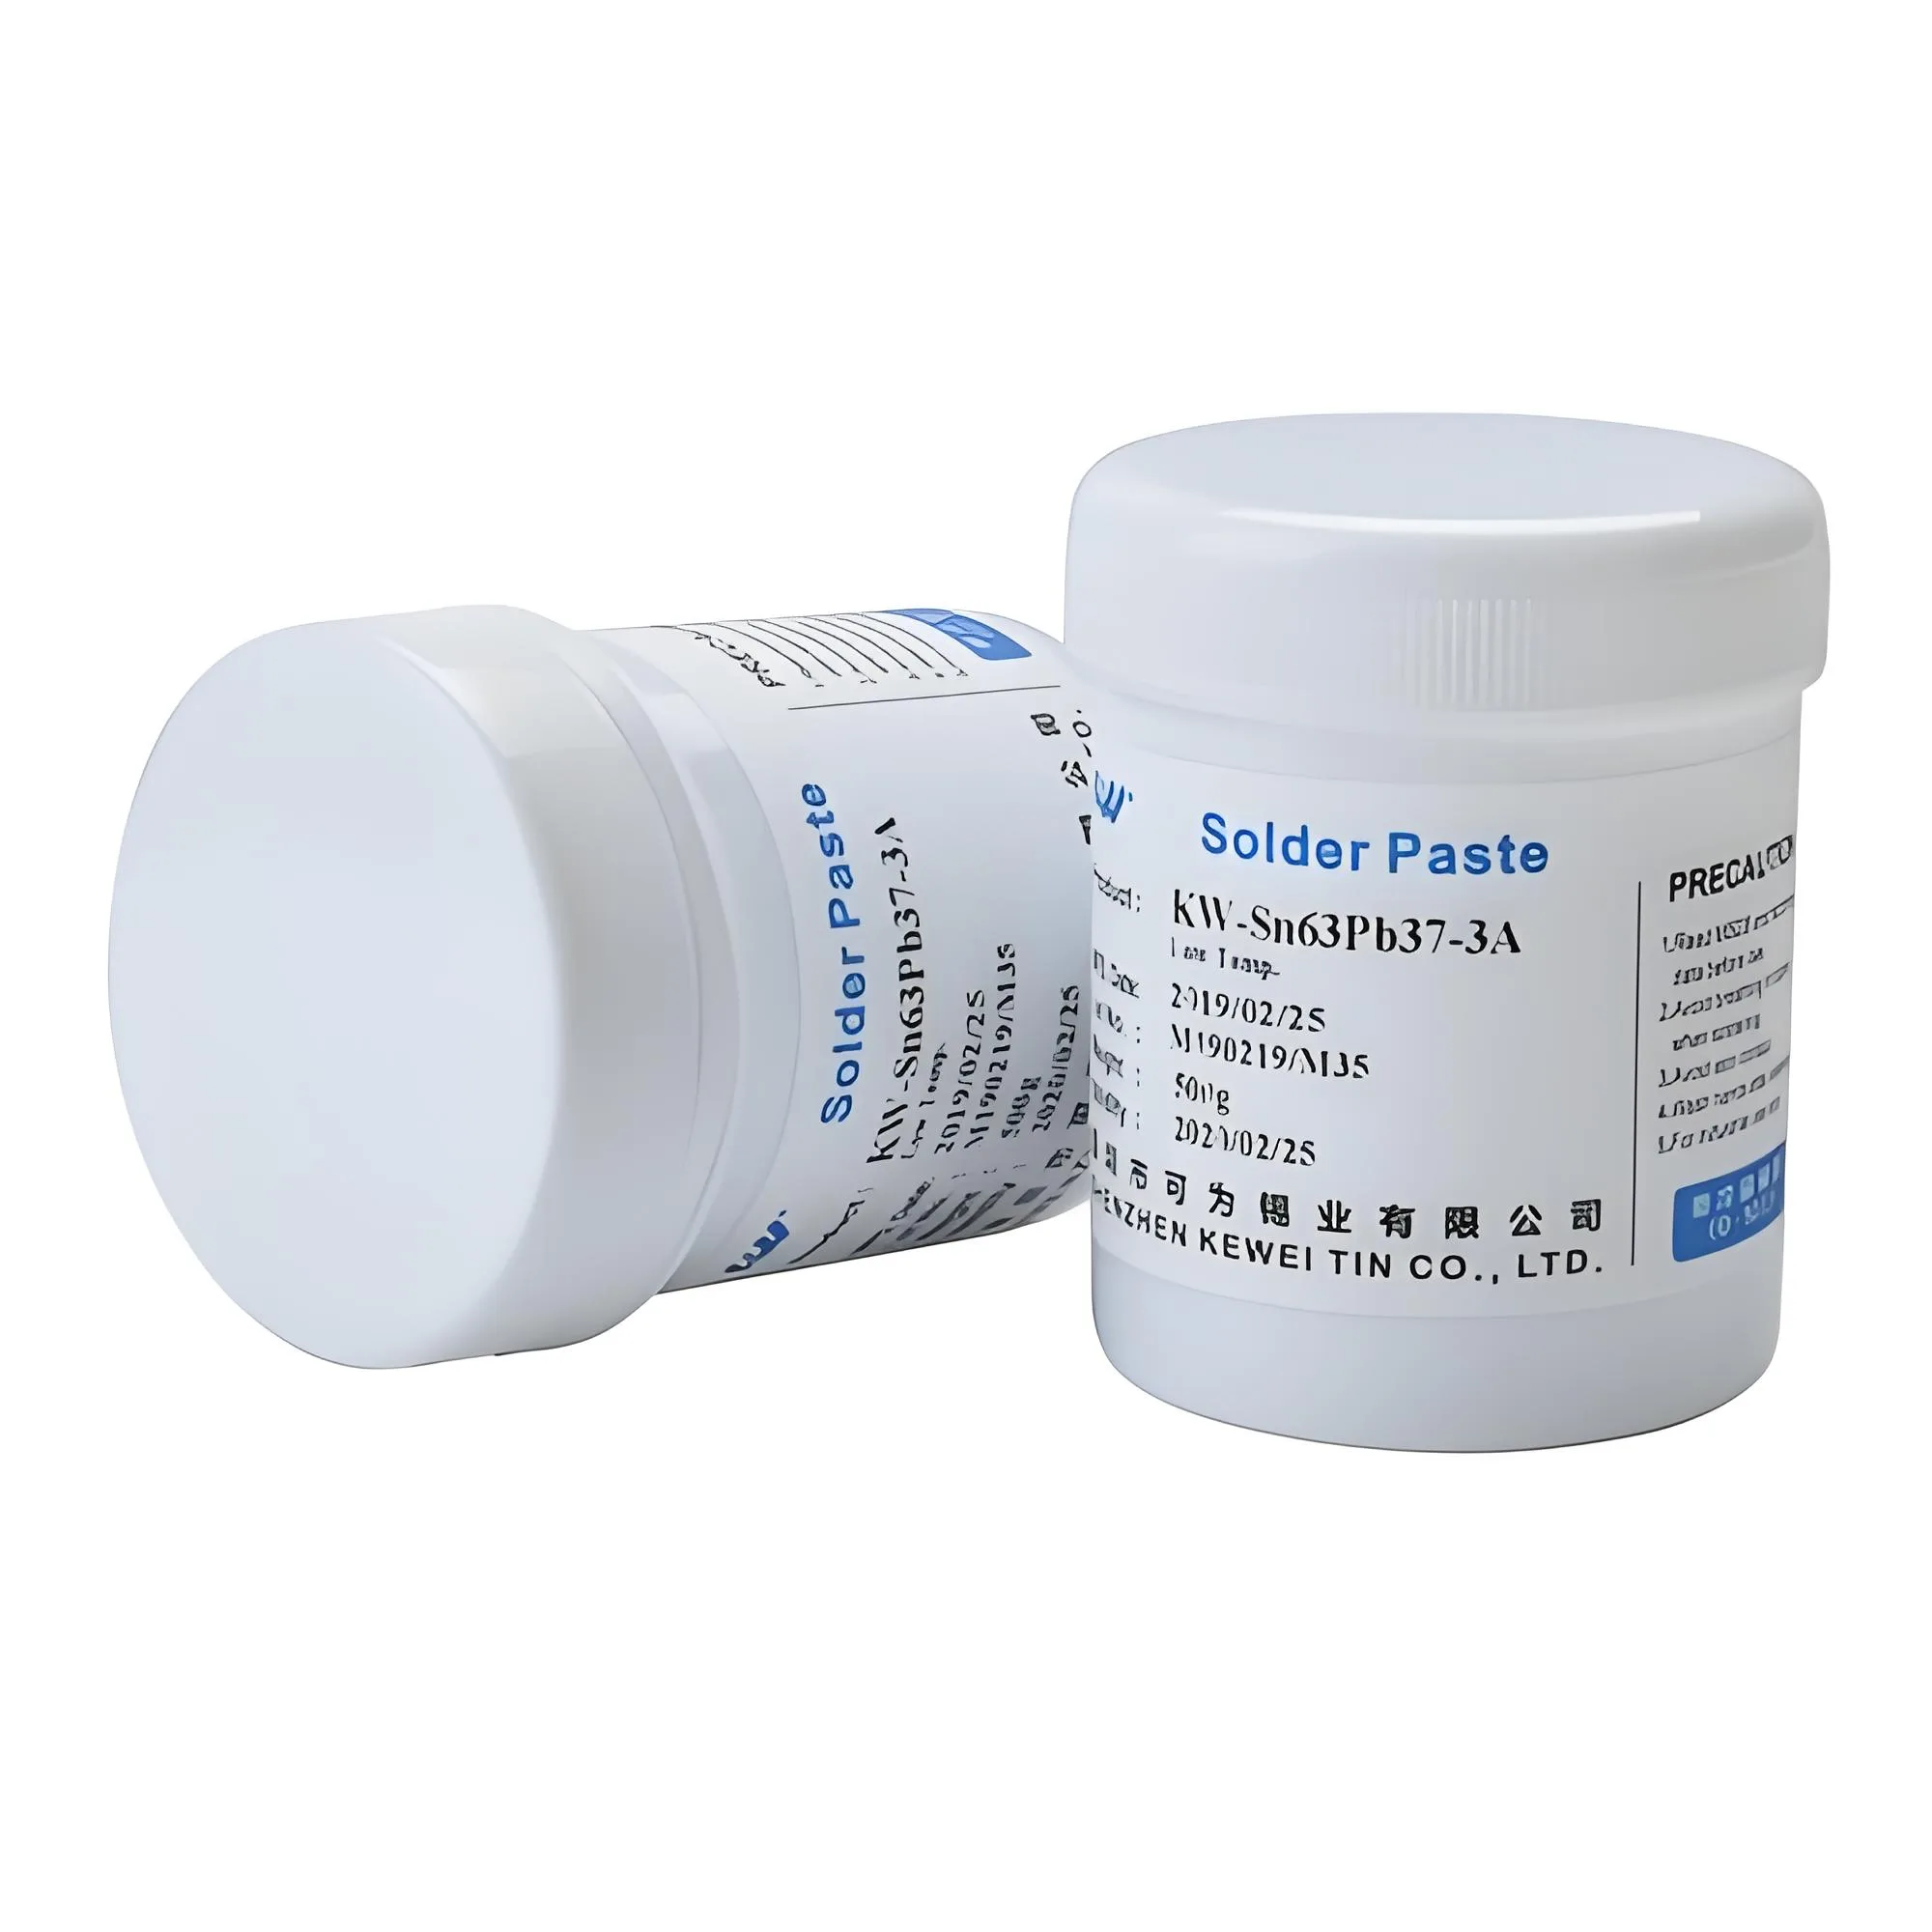 Untertitel: Das richtige Lotpastenmanagement sorgt für optimale Druckergebnisse.
Druckinspektion und Qualitätskontrolle: Der “Firewall” Gegen Mängel
Die Druckinspektion ist die letzte Verteidigungslinie zur Sicherstellung der Druckqualität.
Echtzeitüberwachung
Verwenden Sie Werkzeuge wie Lupen, Mikrowaagen, und Laserdickenmessgeräte zur Überwachung der Druckqualität in Echtzeit. Konzentrieren Sie sich auf Indikatoren wie die Druckpräzision, Auflösung, und Dicke. Zum Beispiel, Die Abweichung der Lotpastendicke sollte innerhalb von ±10 % liegen..
Fehlerhafte Produkthandhabung
Für Leiterplatten mit Druckfehlern, zeitnah nacharbeiten oder verschrotten, um zu verhindern, dass fehlerhafte Produkte in Folgeprozesse einfließen. Gleichzeitig, Analysieren Sie die Grundursachen und optimieren Sie Prozessparameter, um wiederkehrende Probleme zu vermeiden.
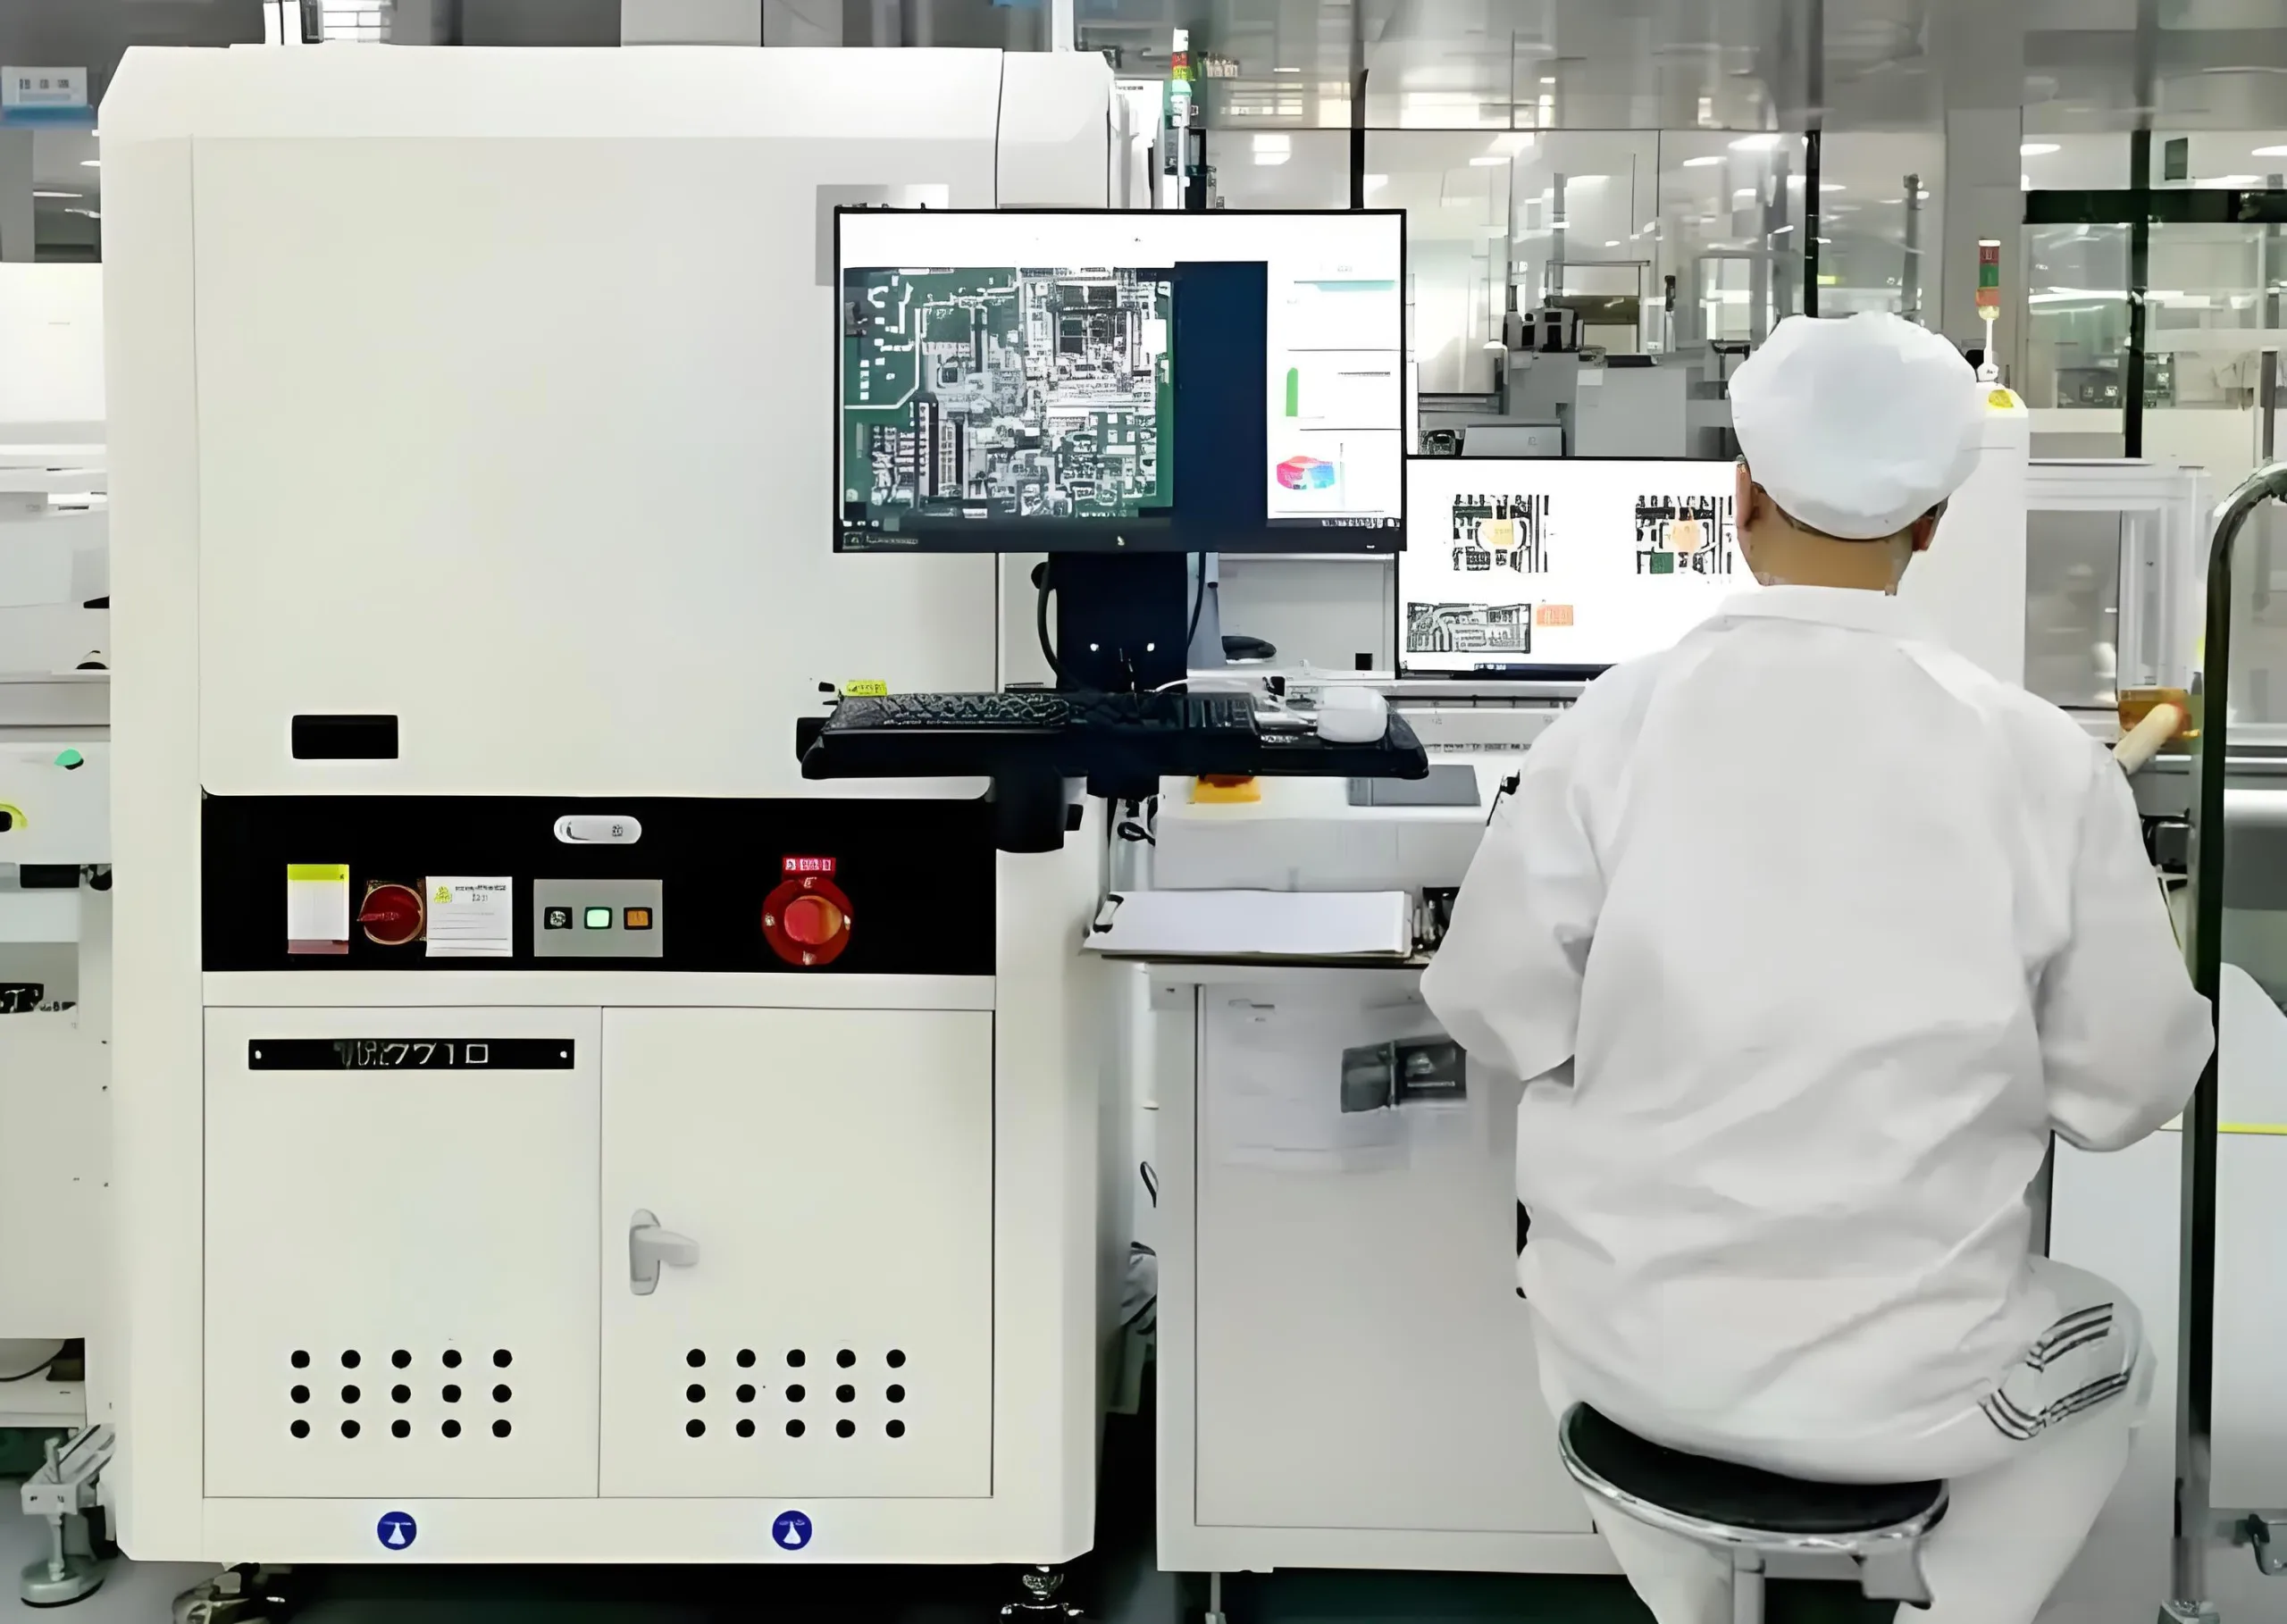 Untertitel: Echtzeit-Überwachungstools sorgen für eine gleichbleibende Qualität.
Wartung und Kalibrierung der Ausrüstung: Der “Garantie” des stabilen Betriebs
Der stabile Betrieb von SMT-Druckern hängt von regelmäßiger Wartung und Kalibrierung ab.
Routinewartung
Regelmäßig reinigen, schmieren, und ersetzen Sie verschlissene Teile des Druckers. Zum Beispiel, Ersetzen Sie den Rakel alle 3 Monate und führen Sie alle eine umfassende Wartung der Förderanlage durch 6 Monate.
Präzisionskalibrierung
Kalibrieren Sie die Präzision des Druckers vierteljährlich, um sicherzustellen, dass die Druckgenauigkeit den Anforderungen entspricht. Zum Beispiel, Die Wiederholpositionierungsgenauigkeit des Druckers sollte innerhalb von ±0,01 mm liegen.
Untertitel: Regelmäßige Wartung sorgt für langfristige Zuverlässigkeit.
Personalschulung und Betriebsstandards: Der “Wächter” der Qualität
Das Qualifikationsniveau der Bediener wirkt sich direkt auf die Druckqualität aus.
Schulung und Beurteilung
Schulen Sie die Bediener regelmäßig, um sicherzustellen, dass sie den Betrieb und die Wartung des Druckers beherrschen. Gleichzeitig, Legen Sie betriebliche Standards fest, um Prozesse und Verantwortlichkeiten zu klären.
Kontinuierliche Verbesserung
Durch regelmäßige Beurteilungen und Bewertungen, Kontinuierliche Verbesserung der Bediener’ Steigern Sie Ihr Qualifikationsniveau und treiben Sie die kontinuierliche Verbesserung der Druckqualität voran.
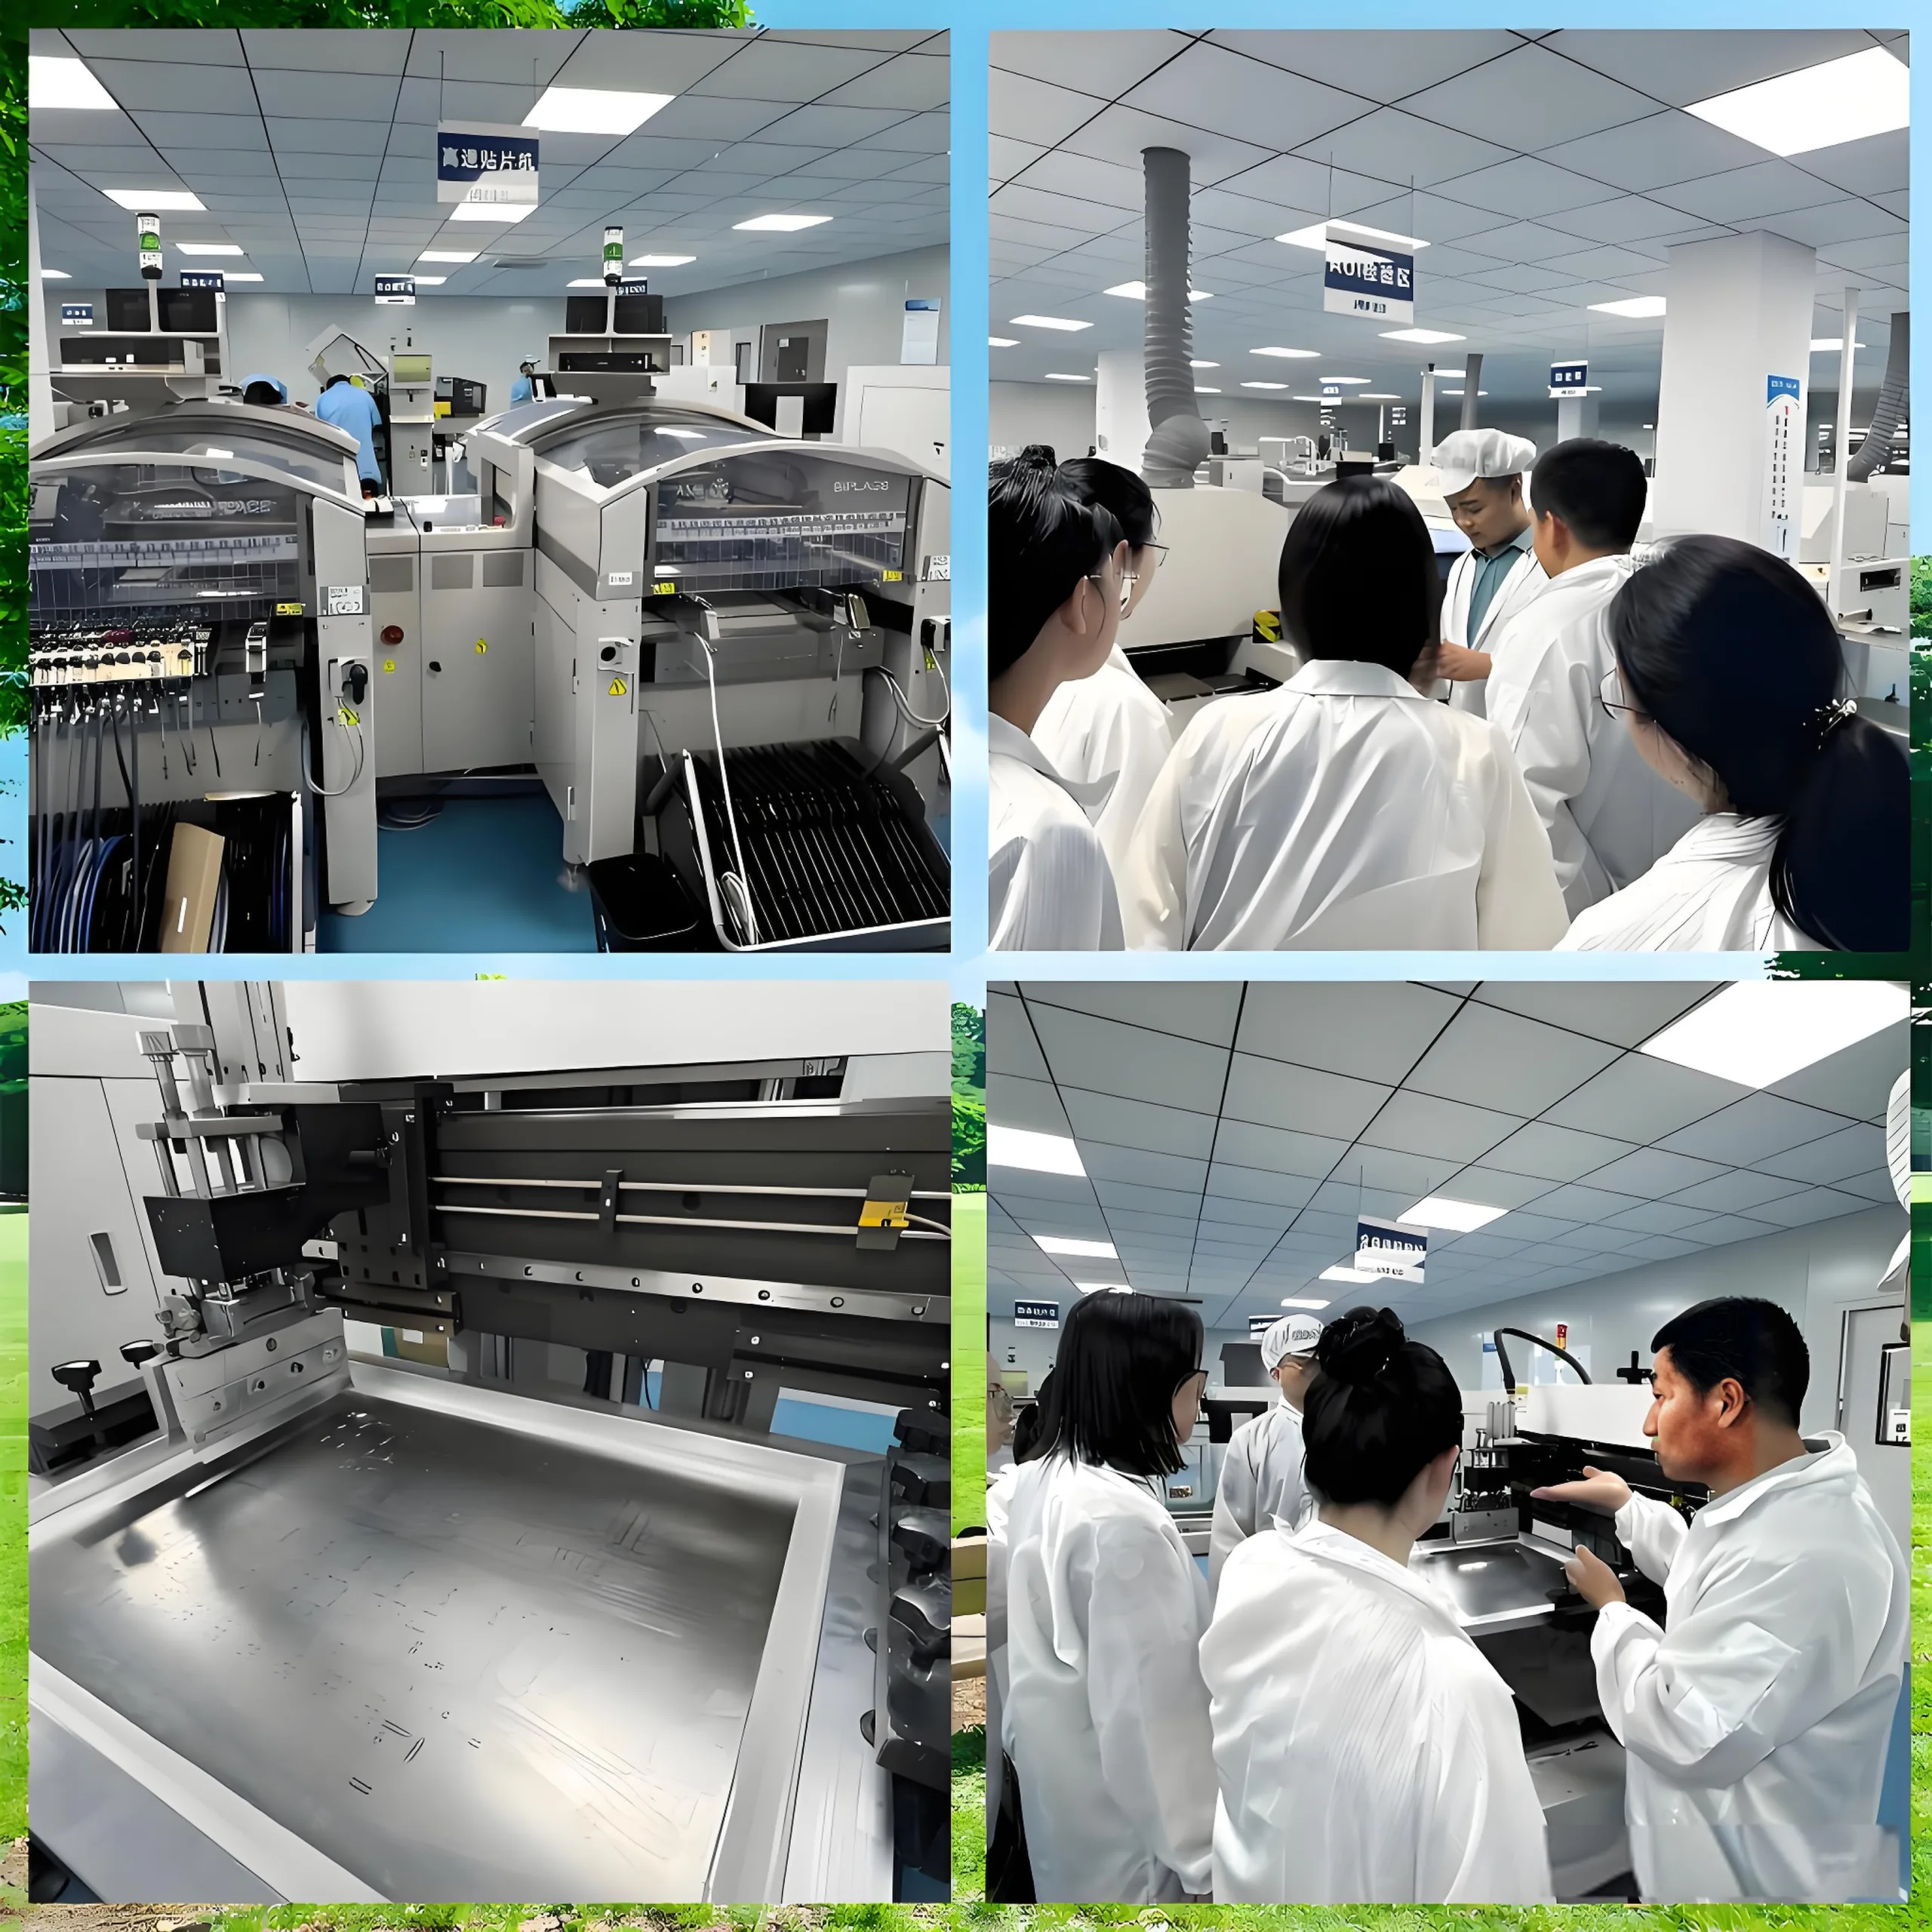
Untertitel: Qualifizierte Bediener sind der Schlüssel zur Aufrechterhaltung hoher Standards.
Abschluss
Die Vermeidung von Lotpastendruckfehlern bei SMT-Druckern ist ein systematisches Projekt, das umfassende Maßnahmen im Schablonenmanagement erfordert, Parameteroptimierung, Ausrichtungsgenauigkeit, Lotpastenmanagement, Druckinspektion, Wartung der Ausrüstung, und Personalschulung. Nur durch das Streben nach Exzellenz in jedem Detail können wir die hohe Qualität und Stabilität des Lotpastendrucks gewährleisten, Legen Sie eine solide Grundlage für nachfolgende Prozesse und erzielen Sie letztendlich eine hohe Zuverlässigkeit und Ausbeute bei PCBA-Produkten. Wie ein Dichter einmal sagte, “Präzision ist Poesie, und Details sind Kunst.” In der Welt des SMT-Drucks, Nur wenn wir jedes Detail perfektionieren, können wir ein makelloses Meisterwerk schaffen.
Untertitel: Exzellenz in jedem Detail führt zur Perfektion.

Toller Artikel. Ich habe auch viele dieser Probleme..