小さな見落とし 回路基板の設計 多くの場合、製品のバッチ全体を廃棄する. 業界統計によると、 60% の プリント基板 失敗は不適切なレイアウトと配線によって発生します. これは以上のものにつながります 35% 開発の手戻り. この記事では、国際標準と実際の事例を組み合わせます。. それは深くまで潜ります プリント基板設計 製品の成否を左右する詳細.
1. SMT コンポーネントの間隔: 小さなギャップ, 大きな影響
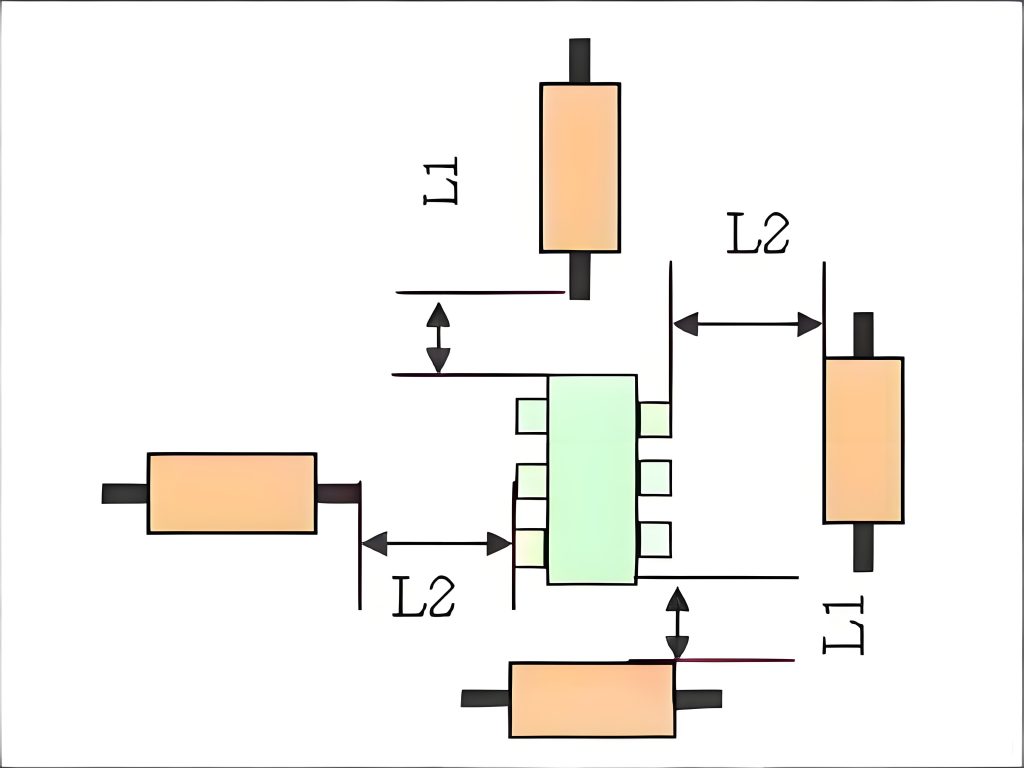
SMT 部品間の間隔は無視されがちですが重要なパラメータです. IPC-7351B を満たすにはコンポーネントの配置間隔が必要です “中密度” または “低密度” 標準. 高密度アセンブリはサポートされていません. パッケージの種類ごとに明確な要件がある:
- 0201 デバイスには ≥0.3mm が必要です
- 0402, 0603, 0805 ≧0.4mmが必要
- 1210 それ以上の場合は ≥0.5mm が必要です
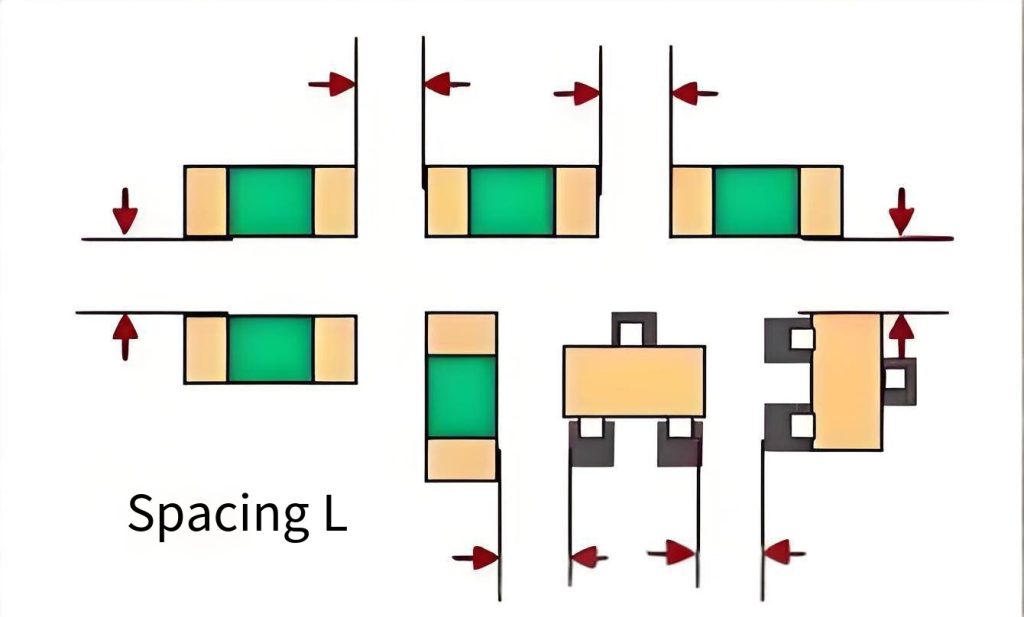
この間隔は電気的性能を考慮したものです, コンポーネントの公差, ピックアンドプレース機械の干渉. 隙間が小さすぎる場合, リフローはんだ付け中に隣接する部品が簡単に廃棄される. これにより、初回パスの歩留まりが大幅に低下します.
2. スルーホール部品とSMT部品間の間隔
最新のSMTが主流のプロセス, しかし、コネクタやプログラミングヘッダーなどのスルーホール部品は依然としてどこにでも存在します。. スルーホールとSMTの間隔 コンポーネント ≧4mmでなければなりません. なぜ? スルーホール部品にはウェーブはんだ付けまたは手はんだ付けが必要です. 近くのSMT部品が近すぎる場合, はんだ付け作業を妨げます. 熱応力は SMT のはんだ接合部を損傷する可能性もあります.
IPC-A-610H には、このプロセス互換性要件が合格基準に含まれています. クラス 2 製品が受け入れられるには、高い信頼性と長い耐用年数が求められます. プロセスの競合も回避します.
3. デカップリング コンデンサの配置: パワーインテグリティの基盤
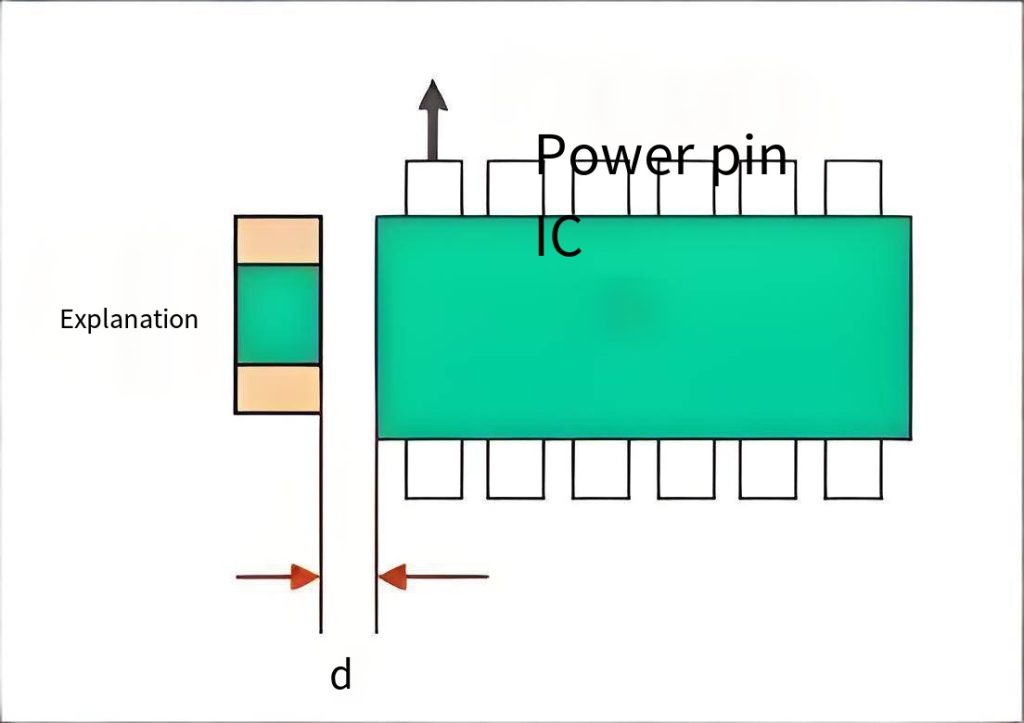
IC のデカップリング コンデンサの配置は、パワー インテグリティ設計の中核です. デカップリング コンデンサを IC の電源ピンのできるだけ近くに配置します。. チップに複数の電源ポートがある場合, 各ポートには独自のデカップリング コンデンサが必要です.
物理的間隔ルール: コンデンサとそれに対応する電源ピンの間の配線は ≤2mm である必要があります. この範囲を超えると, 電源ノイズ抑制が急激に低下する. EMCの観点から, デカップリング パス上の余分な寄生インダクタンスは、高周波フィルタリングを弱めます。. 多層 PCB 設計の標準的な方法は、PCB の反対側の IC の直下にデカップリング コンデンサを配置することです。. 次に、ビアを使用してそれらを接続します. これは配電ネットワークの標準的な方法となっています (PDN) デザイン.
4. PCB エッジ コンポーネントの配置: 機械的ストレスのリスクを回避する
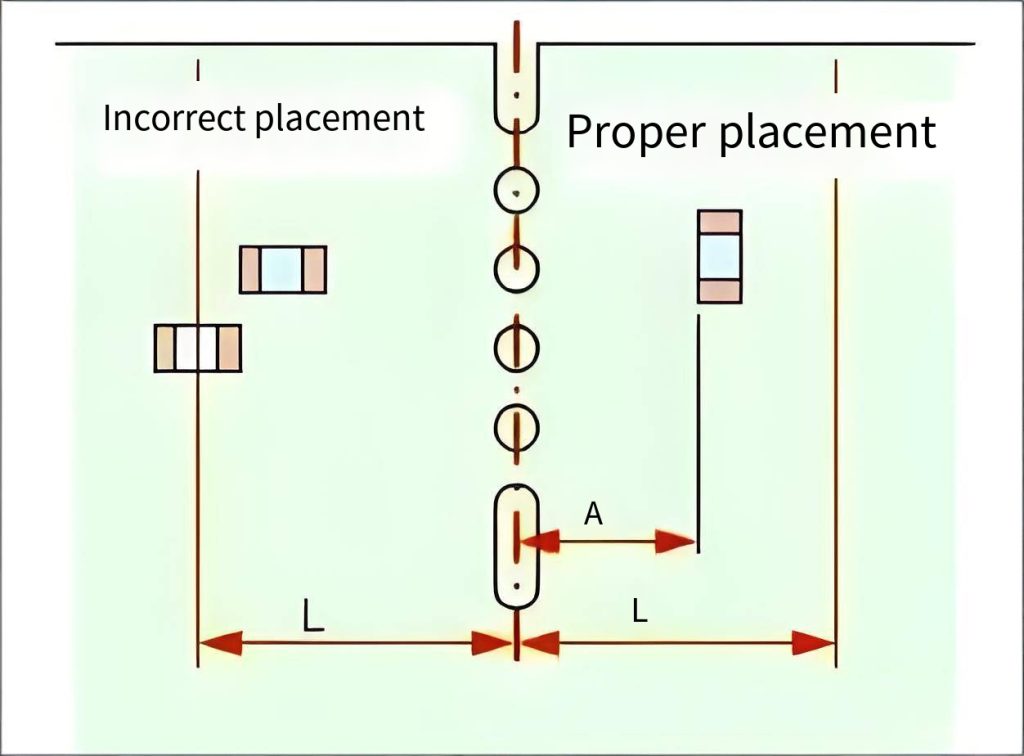
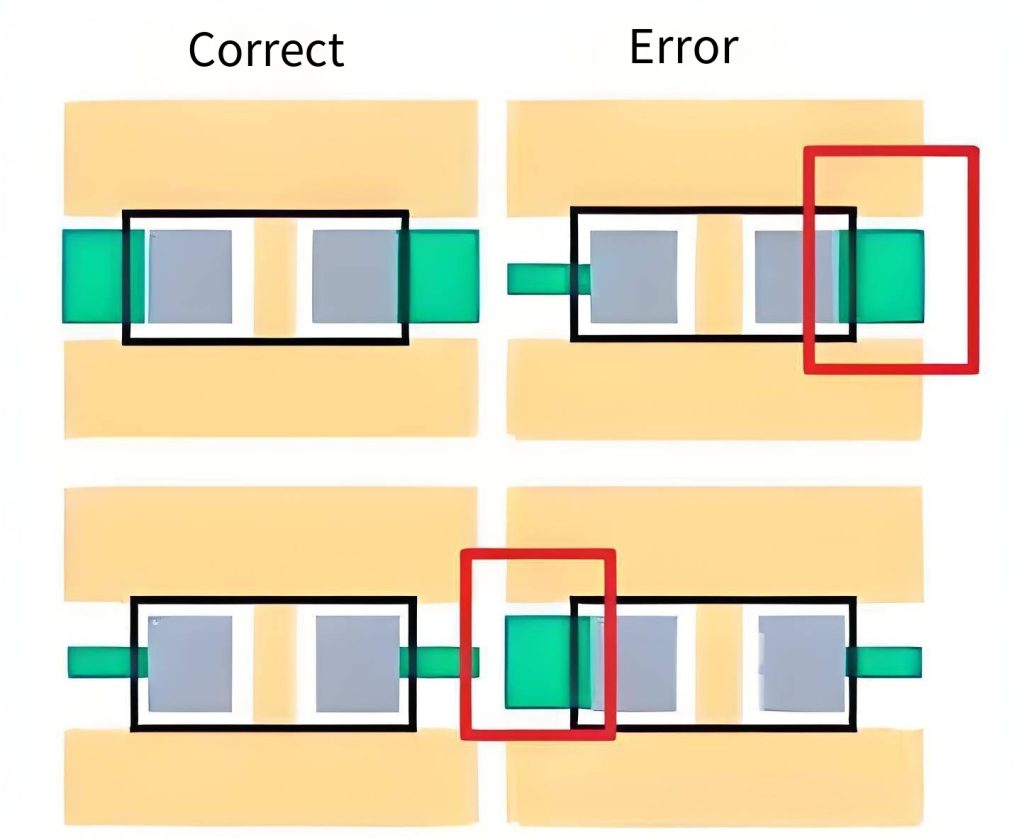
エッジ コンポーネントの方向と間隔が DFM の鍵となります (製造可能性を考慮した設計) ポイント. コンポーネント本体の端から基板の端までの距離は 0.5mm より大きくなければなりません. しかし, この値は、パネルのパネル取り外し中はまだ不十分です. 機械的応力と組み立て信頼性の両方を考慮する, ボードの端から 6mm 以内にデバイスを配置しないようにしてください. 切断による損傷を防ぎます.
方向性はさらに重要です. コンポーネントの長軸をパネル取り外しの切断方向と平行に揃えます。. これにより、分離中に両方のはんだパッドが均一な応力を受けることが保証されます。. 間違った方向を選択した場合, 単一パッドに切削応力が集中. これにより、コンポーネントとそのパッドが簡単に引き剥がされます.
5. IC パッドと銅注入の電気ルール
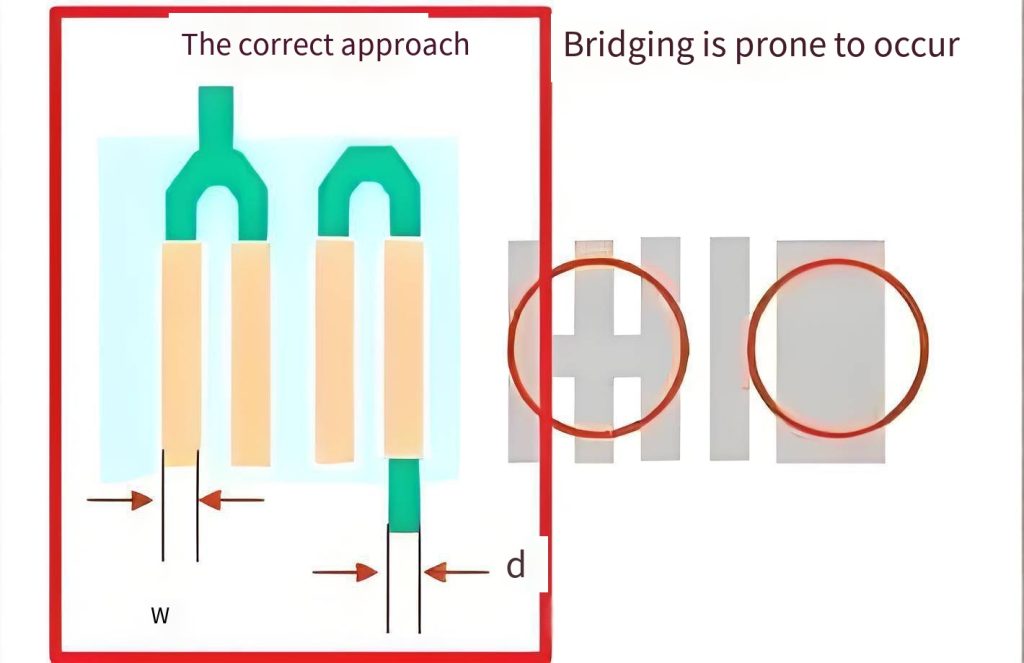
避ける “橋渡し” IC 上の同じネットのパッド間. 熱風レベリング時やリフローはんだ付け時, はんだは広い銅領域に集まりやすく、はんだブリッジを形成する. これは通常、ソルダー マスク ダムを追加しなかったか、サーマル パッドの銅注入禁止ゾーンを設定しなかったことが原因で発生します。. 正しい方法: 同じネット上の異なるパッドに銅非注入領域を追加します. あるいは, はんだマスクダムを使用して隣接するパッドを分離します. これにより、組み立て中の偶発的なはんだ接続が防止されます。.
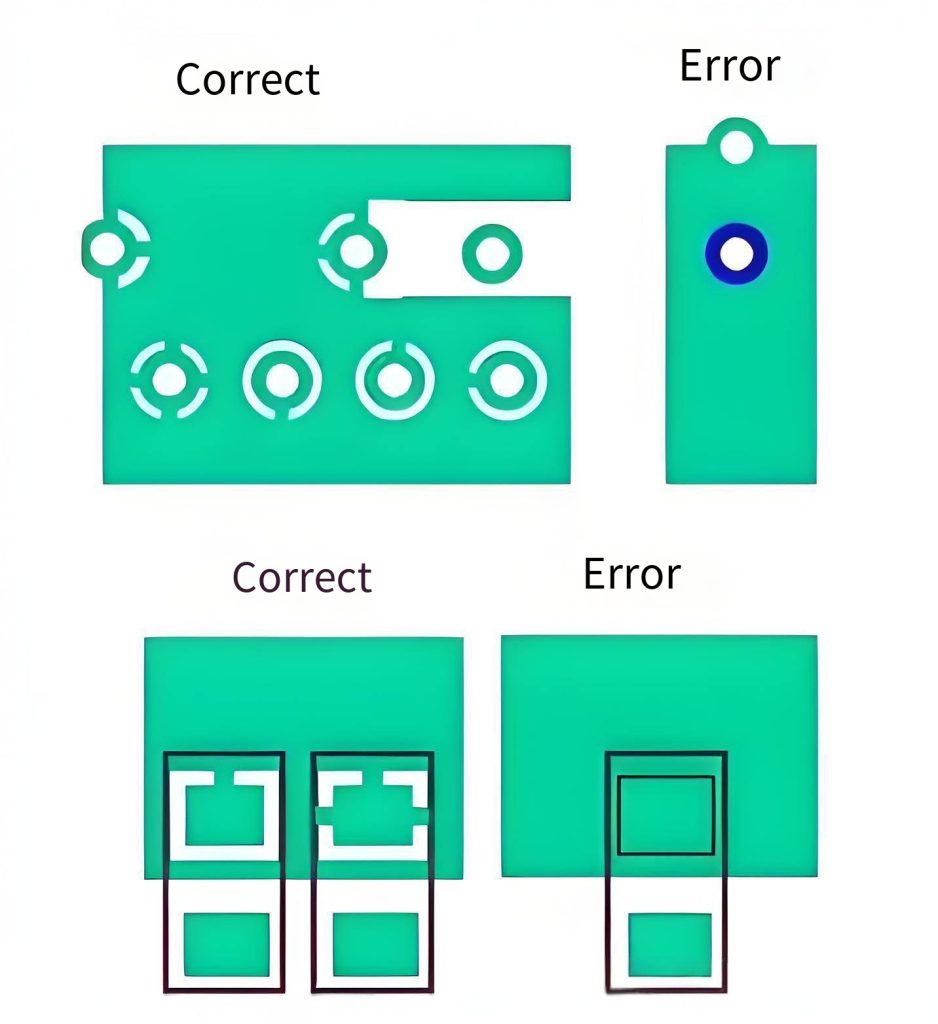
6. グランドビア銅注入の最適化
The “4本スポーク” 繋がり (リリーフコネクト) グランドパッドの放熱と修理可能性に関する業界のベストプラクティスです。. 従来のグランドビアは完全な銅カバレッジを使用します. これにより最高の導電率が得られます, しかし、熱を非常に速く放散します. その間 SMTアセンブリ または手作業での手直し, はんだごての熱はすぐに伝わります. はんだ接合部が良好な濡れを形成できなくなります。.
熱管理の観点から, 十字型の注ぎが追加されます “熱抵抗” 熱源と銅プレーンの間. はんだ付け時の熱の流れを制御します。. データが示す: 完全に接続されたビアのはんだ接合部の温度低下率は約 40°C/s です。. 十字型の接続により、速度が 15°C/s 未満に維持されます。. これにより、はんだに十分な濡れ窓が与えられます。.
7. ティアドロップ機能: 細部にわたる信頼性
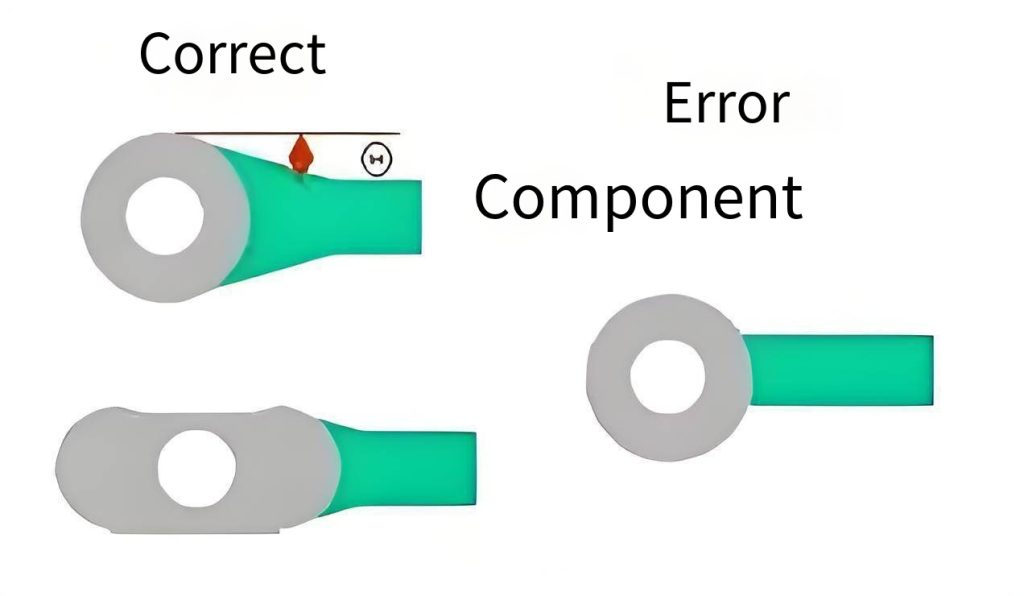
配線後にティアドロップを追加することは、PCB の長期的な信頼性を確保するための重要なステップです. ティアドロップは、パッドまたはビアとトレースの間に滑らかな銅の移行を作成します。. 3 つの主要な利点を提供します:
- 信号反射を防止 – 突然の配線幅の変化によるインピーダンスの不連続を回避します。.
- 機械的強度の向上 – 応力の分散, 熱衝撃や振動時のパッドの浮きを防止.
- エッチング歩留まりを向上 – 除去 “エッチトラップ” 鋭角で, 製造上の欠陥を減らす.
定量的データ: UGPCB 技術チームが測定した 35% 0.2mm ティアドロップによりパッドの熱応力を軽減. ティアドロップ付きの BGA はんだ付けポイントには、 50% 熱サイクル試験における故障確率の低下. IEC 60068-2-6 振動テストでさらに確認: ティアドロップパッドを備えた厚さ2.0mmのPCBは生き残りました 2 10~2000Hzの時間, 10g振動付き 99.8% 構造的完全性.
8. トレース幅の一貫性と完全なパッケージ設計
同じデバイスのトレース幅を一定に保つ. 一貫性のない配線幅によりインピーダンスの不連続性が生じる. 高速信号用, これにより、反射や信号の完全性の低下が発生します。.
フットプリントを作成するとき, 未使用のピンも保管しておきます. 一部の NC ピンは内部的に接続されていません. これらのパッドを PCB 内に保持してグランドに接続すると、, 外部 EMI がフローティング ピンを介してチップに結合するのをブロックします。. これにより、銅の面積とはんだのアンカーポイントも増加します。. BGA および QFN パッケージのはんだ接合部のせん断強度を大幅に向上させます。.
9. 禁止デザイン: パッド内のビア
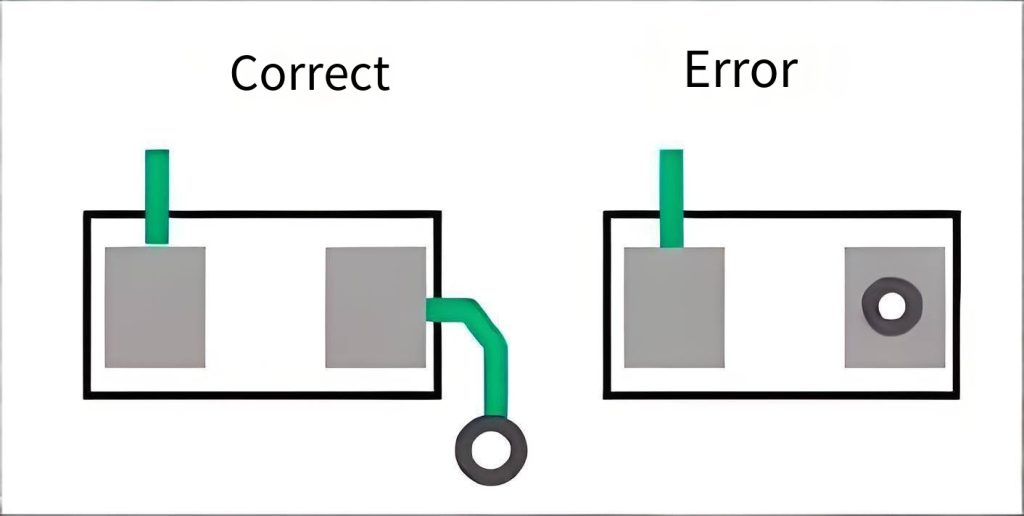
ビアをパッド上に直接配置することは避けてください。これは、 “ビアインパッド” ルール. 直接的な理由:
- リフロー中にはんだがビアを通って流れ去る, はんだ接合が不十分または冷える原因となる.
- パッド表面が凹凸になる, SMT 配置時のコンポーネントの傾きにつながる.
- BGAなどのファインピッチ部品用, パッド内のビアははんだボールのショートを引き起こす可能性があります.
パッド上にビアを配置する必要がある場合 (のために 高密度 HDI 設計), 樹脂プラグを使用する必要があります + 銅メッキと充填. 表面仕上げの前にビアを完全に充填します. IPC-6012クラス 2 平均ビア壁銅厚 ≥20μm が必要, 最小単一点 ≥18μm. これにより、充填後の電気的導通が確保されます。.
10. 調整されたはんだマスクと銅注入設計
はんだマスクと銅を一緒に流し込む設計. はんだマスクの開口部はパッド領域を正確に定義する必要があります. これにより、リフロー中にはんだが銅の流し込みの上に広がるのを防ぎます。. ソルダーマスクダムの最小幅は通常 ≥0.07mm です。 (約300万). QFPまたはBGAエリア, ダムが狭すぎる場合, 製造時にマスクインクが剥がれやすい. これにより、はんだ付け中に隣接するピン間のブリッジが発生します。.
UL安全規格対応, プリント基板基材 ULを満たす必要があります 94 V-0 可燃性評価. つまり、物質は内部で自己消火します。 10 火を止めてから数秒後, 燃えるような滴りなし. これは家庭用電化製品や産業用機器では必須です. UL対応FR-4の選定 94 V-0 安全認証に合格するための第一歩です.
結論: 細部から高収量まで
これら 10 PCB 設計の詳細は SMT 間隔をカバー, エッジコンポーネントの配置, デカップリングコンデンサ, 涙滴, デザイン経由, もっと. これらのルールのほとんどは、IPC-7351B などの国際標準に遡ります。, IPC-2221, およびIPC-A-610H. これらは、膨大な生産経験によって検証された実証済みのガイドラインです.
のために PCBプロトタイピング またはワンストップ プリント基板 サービス, ガーバー ファイルと BOM リストを当社のエンジニアリング チームに送信してください. 無料の DFM 設計レビューをお手伝いします。.
免責事項: この記事で引用されているすべてのデータは、公的国際標準に基づいています。 (IPC-7351B, IPC-2221, IPC-A-610H, UL 94) および業界テストレポート. この情報は学習の参考のみを目的としています. 実際の制作に向けて, 常にメーカーのプロセス能力と最新の基準に従ってください.