

Analiza defectelor și defecțiunilor BGA.
Acest articol identifică posibile anomalii de asamblare legate de asamblarea componentelor BGA. Descrie defecțiunile post-proces legate de caracteristicile structurii de montare, precum și variații ale bilelor de lipit utilizate ca terminale BGA.. În multe cazuri, dacă caracteristicile sunt atribuite defecțiunilor punctului de conectare, se impune o discuţie specială despre metalografia conectorilor. De asemenea, este analizată structura finală a punctului de legătură.
1.Condiții BGA definite de rezistență la lipire
Pad-urile BGA sunt definite în două moduri: Rezistență la lipire definită (SMD), unde dimensiunea tamponului este mai mare decât deschiderea din rezistența de lipit, permițând bilei de lipit BGA topită să intre în contact cu rezistența de lipit după lipirea prin reflow; și o altă metodă numită etched sau Non-Solder Resist Defined (NSMD), unde deschiderea rezistenței de lipit este mai mare decât placa de cupru, astfel încât bila de lipit nu intră în contact cu rezistența de lipit după lipirea prin reflow. Vezi secțiuni 1.1 şi 1.2 pentru detalii.
1.1 Rezistență la lipire definită vs. Tampoane nedefinite
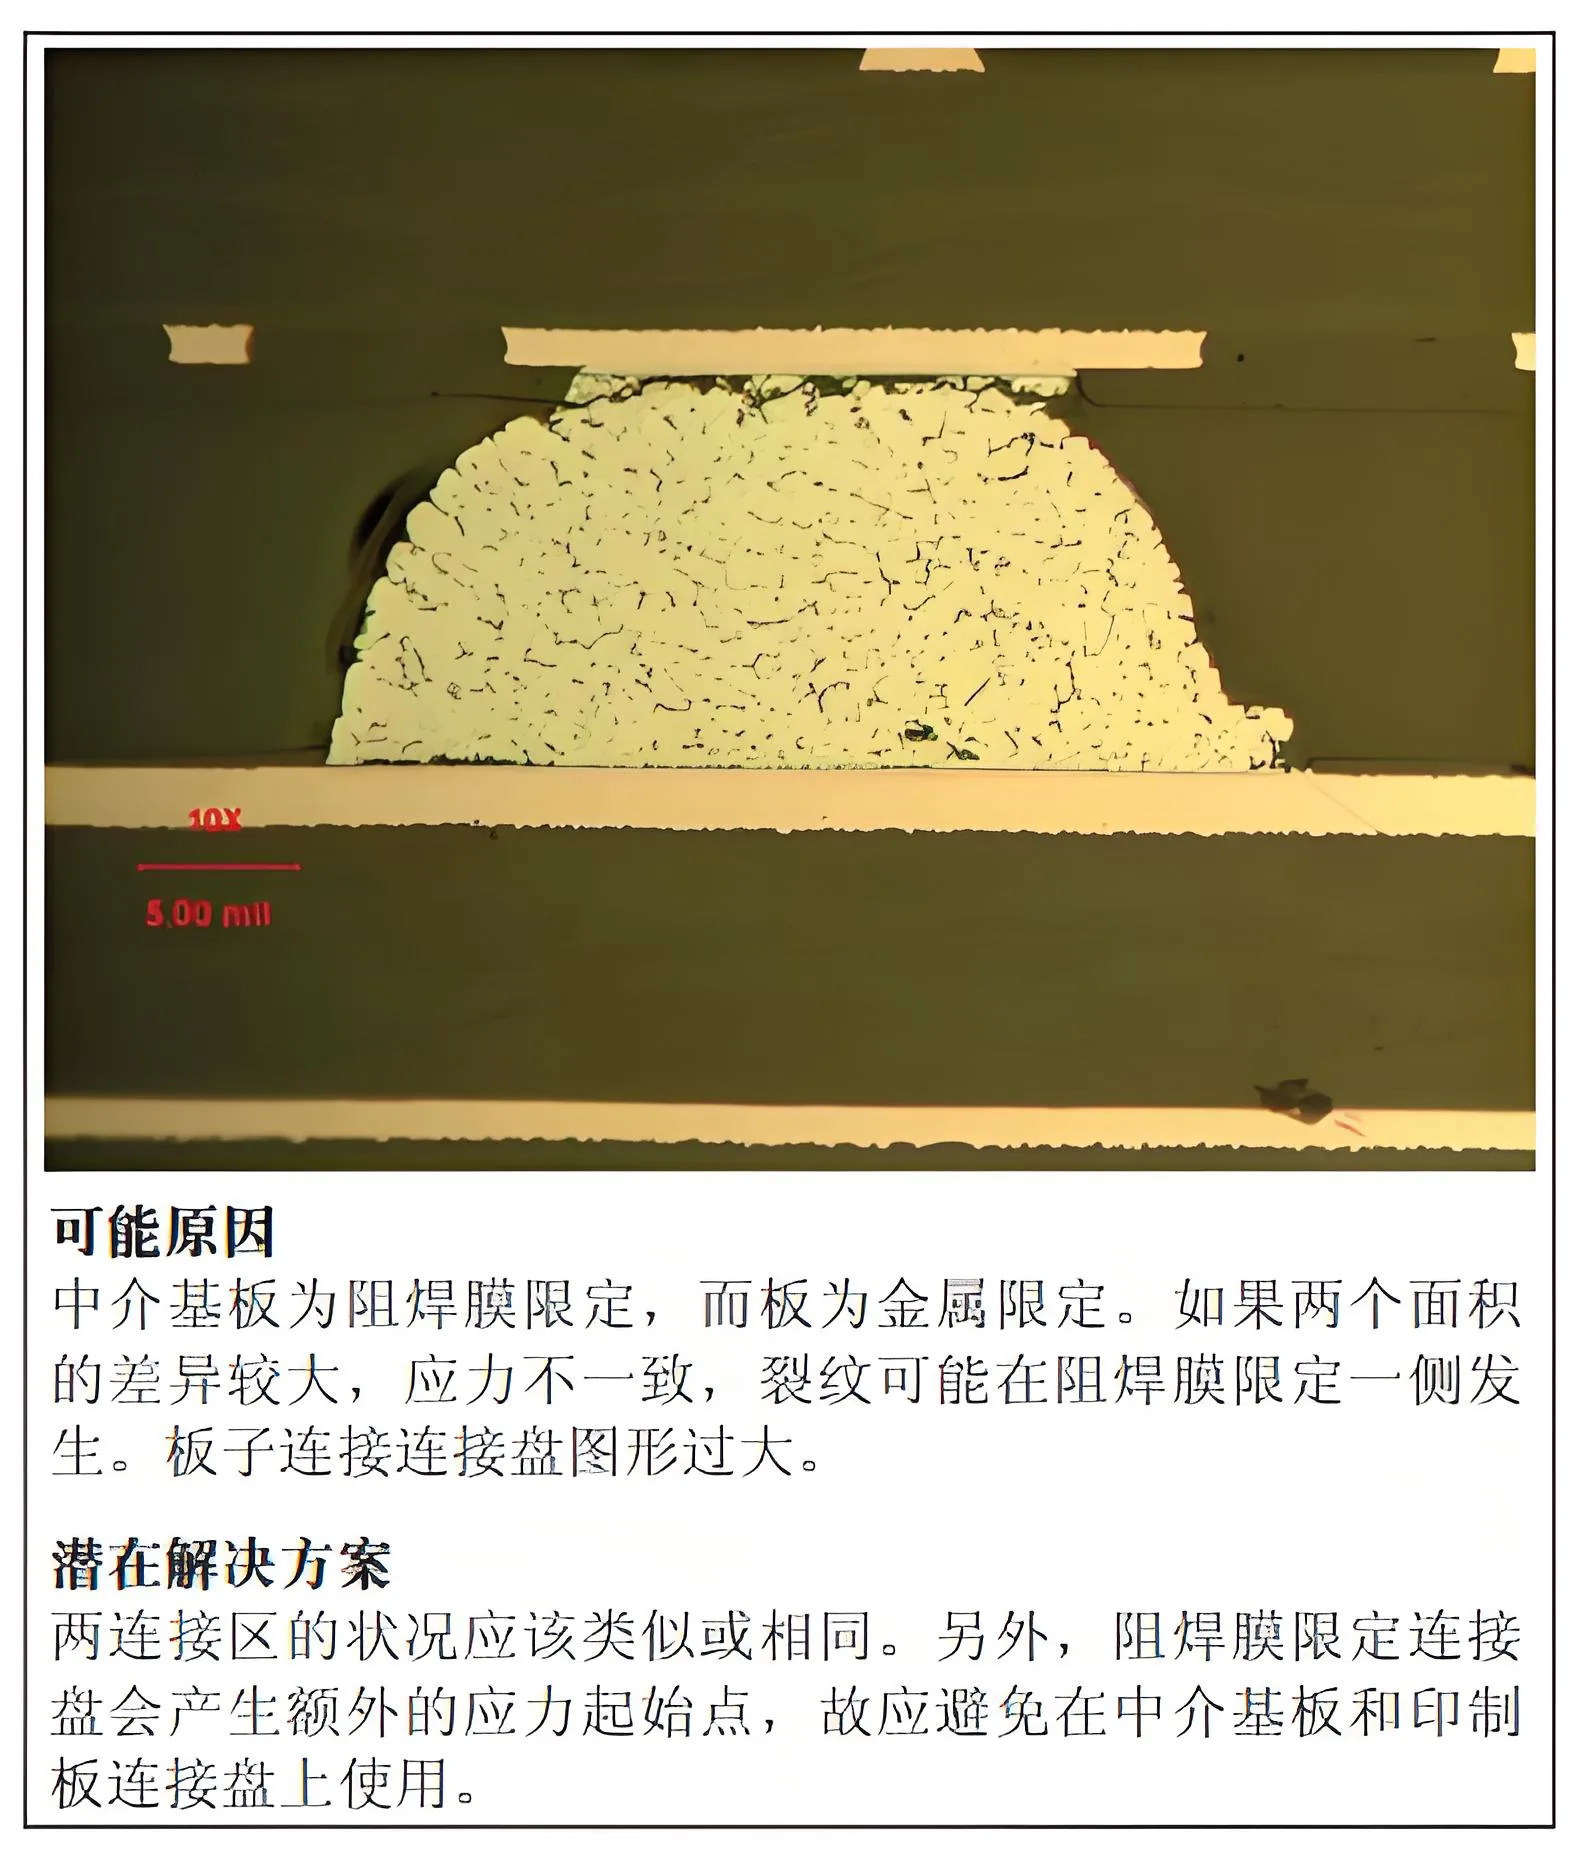
Motivele și soluțiile pentru apariția lipirii rezistă plăcuțelor definite și nedefinite
1.2 Tampoane definite de rezistență la lipire pe plăcile de produs
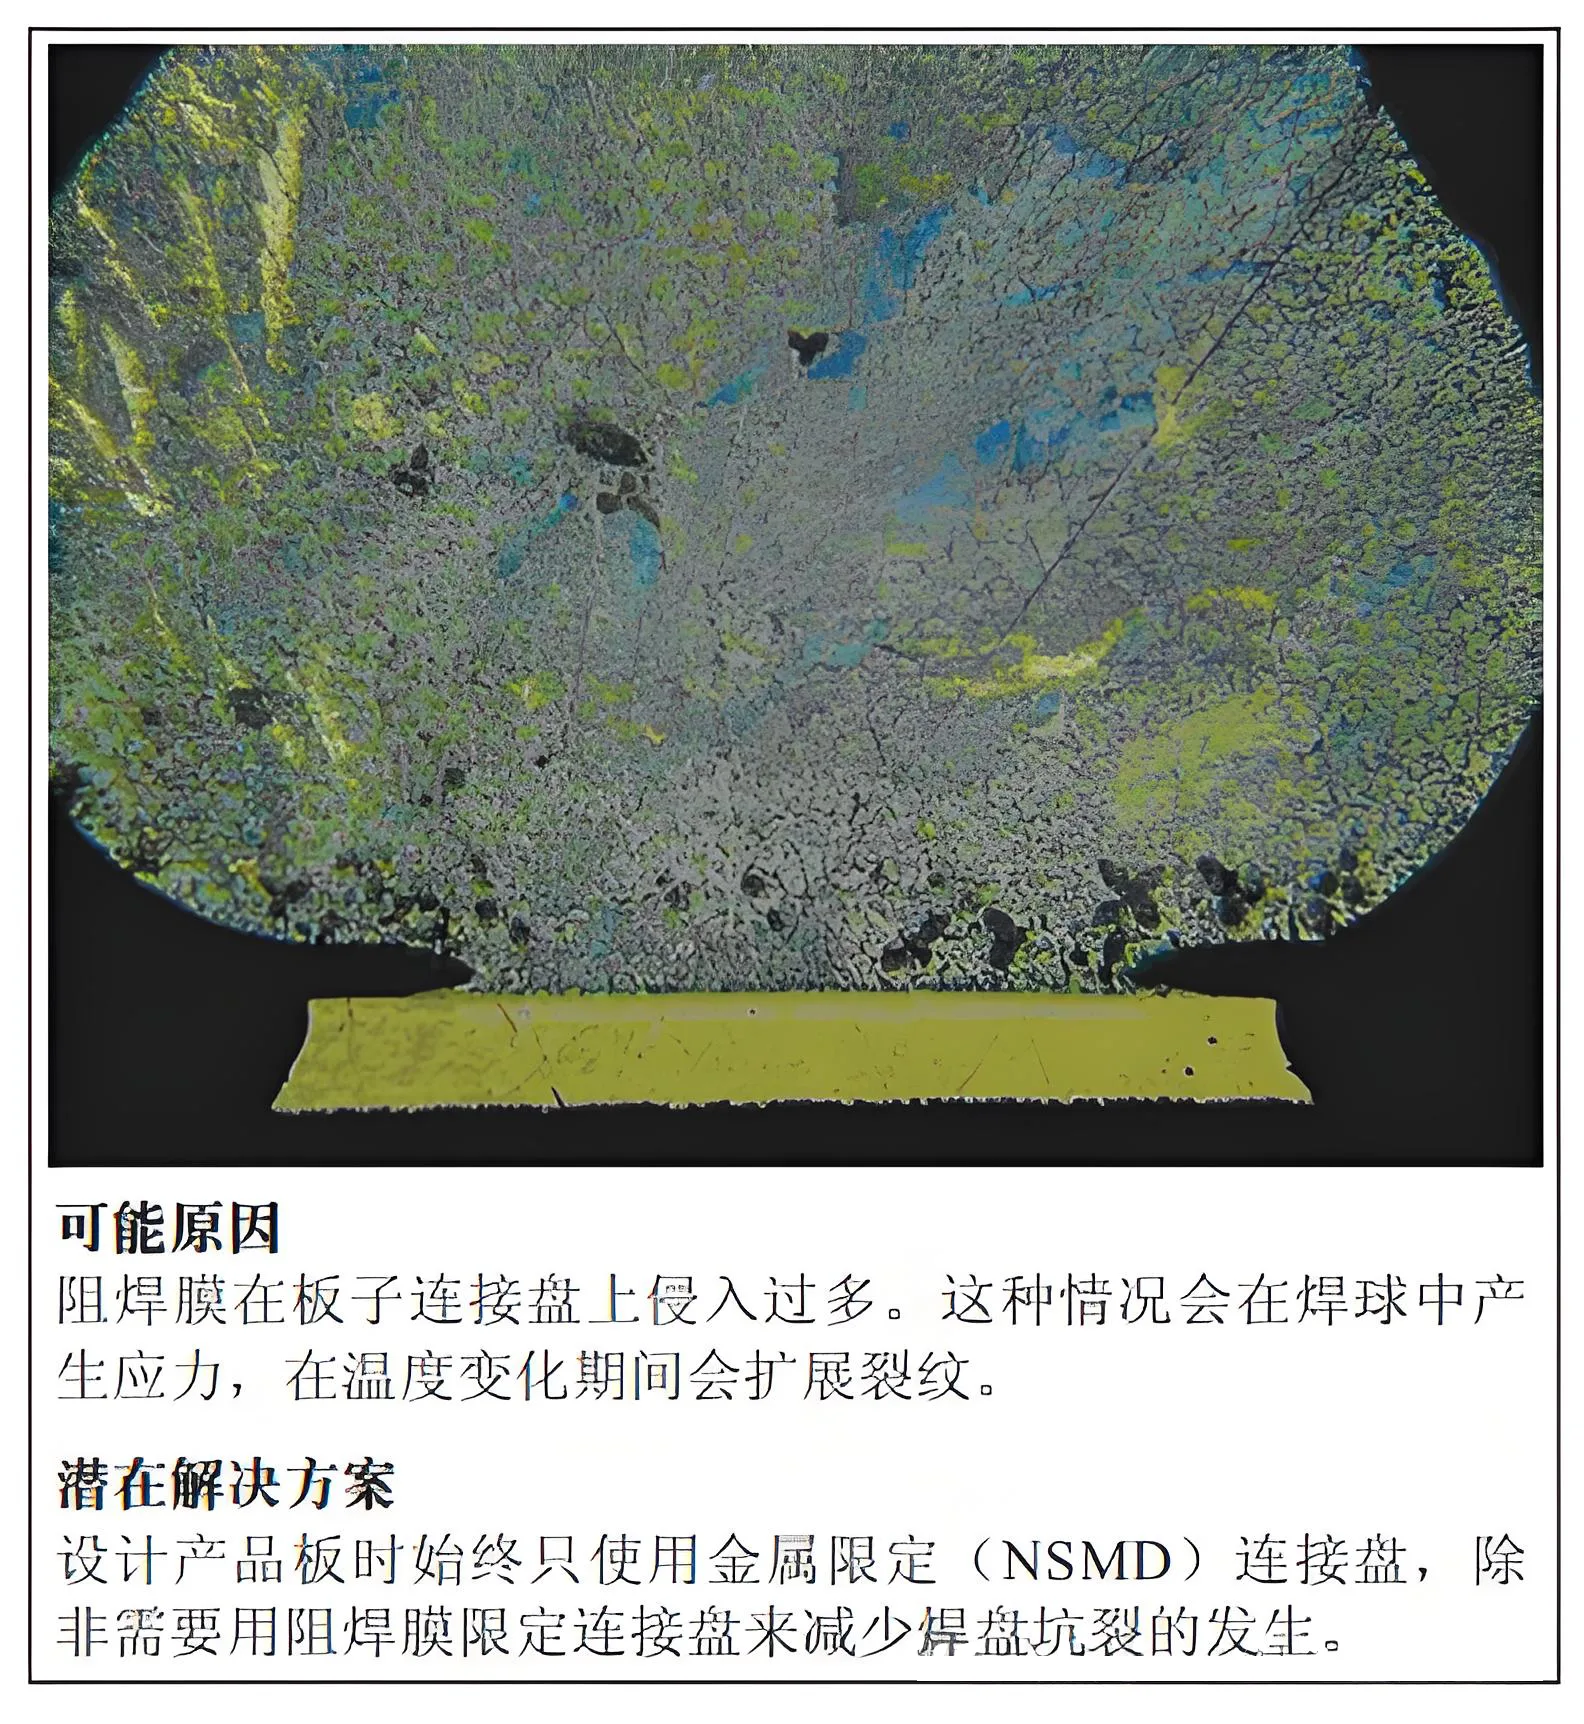
Analiză și soluție pentru cauzele plăcilor de limitare a rezistenței la lipire pe plăcile PCB
Tampoanele definite cu rezistență la lipire pot fi utilizate pe pinii necritici sau funcționali corespunzători, deoarece plăcuțele SMD pot ajuta la minimizarea defectului de craterizare a plăcuței.. Cu toate acestea, trebuie remarcat faptul că conexiunile definite cu rezistență la lipire generează puncte suplimentare de inițiere a tensiunii și ar trebui evitate pe substraturile interpozitoare și plăcuțele PCB.
Principalul dezavantaj al plăcuțelor definite de rezistență la lipire constă în concentrația de stres generată de SMD (Rezistență la lipire definită) îmbinări de lipit, care devine originea defectării îmbinării de lipit și reduce fiabilitatea. După cum se arată la punctul 3 de mai jos, pentru aceeași înălțime a îmbinării de lipit, factorul de viață la oboseală atunci când se utilizează Non-Solder Resist Defined (NSMD) crește cu o estimare 1.25 la 3 ori comparativ cu plăcuțele SMD, cu îmbunătățiri mai mari în condiții de încărcare mai stricte.
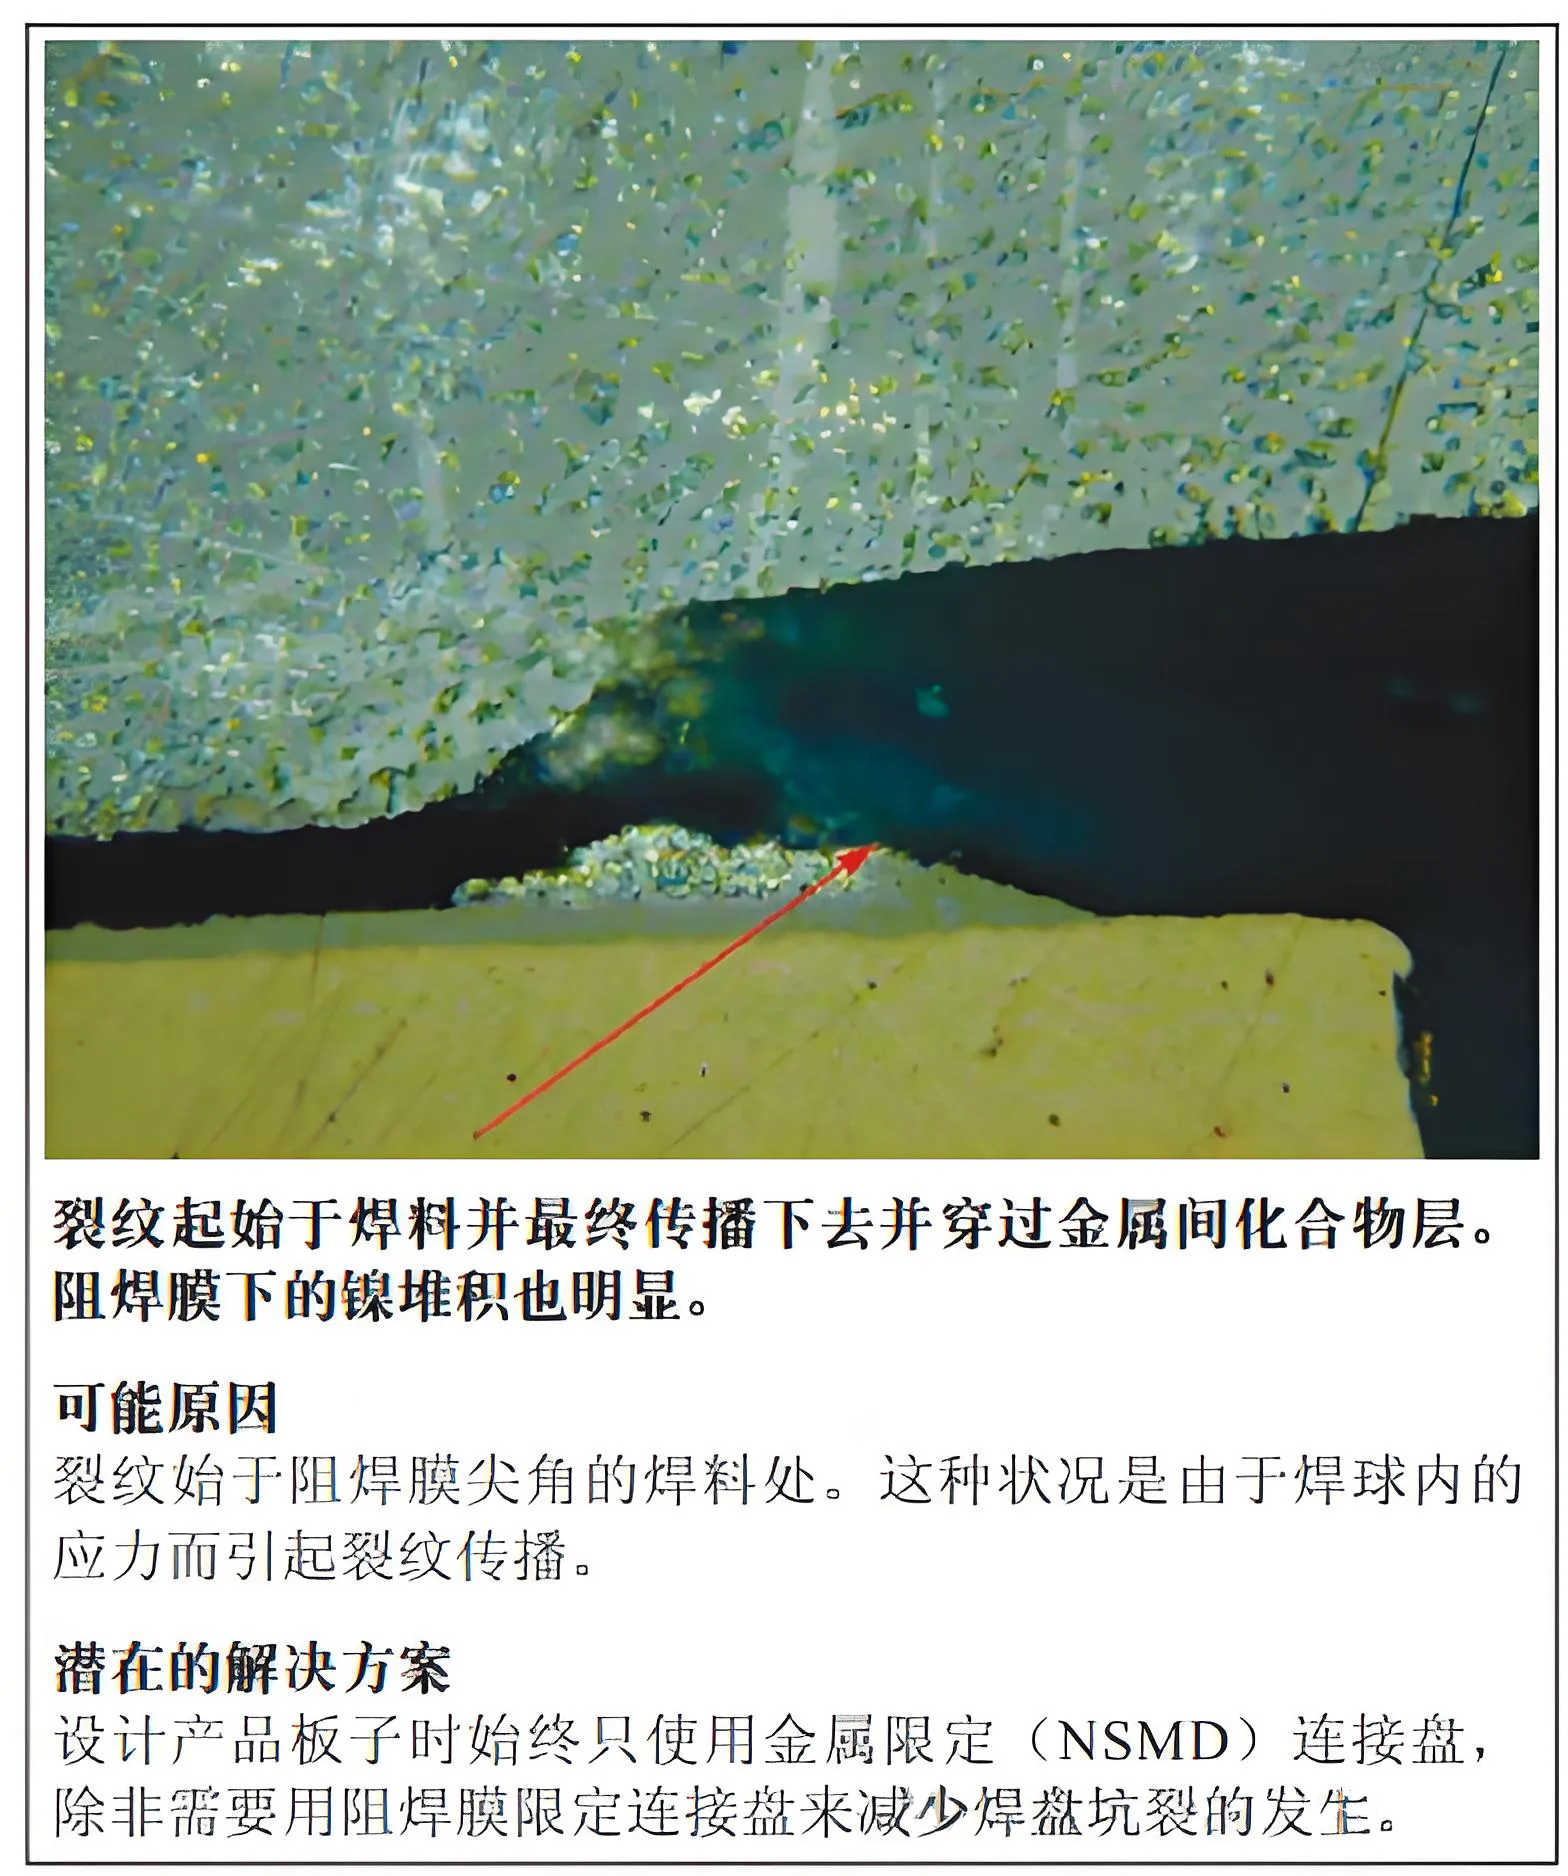
Cauze și soluții pentru fisuri în îmbinările de lipit SMD
Tampoanele SMD au trei dezavantaje principale
- Mai puțină suprafață de substrat care provoacă separarea superioară
- Pierderea preciziei dimensiunii tamponului
- Fiabilitate redusă, deoarece este originea defectării timpurii a îmbinărilor de lipit
2.Colapsul excesiv al bilelor de lipit BGA
Bilele de lipit BGA turnate se prăbușesc de obicei de la dimensiunea lor originală de 750 μm la aproximativ 625 μm. După ce pachetul este lipit pe placă, bilele de lipit se prăbușesc la aproximativ 500μm. Cu toate acestea, dacă există radiatoare sau blocuri termice în interiorul pachetului, bilele de lipit se pot prăbuși până la 300μm. Când bilele de lipit se aplatizează, fiabilitatea lor scade din cauza înălțimii limitate de lipit și flexibilității îmbinărilor de lipit. Asemenea, extensia bilelor de lipit poate depăși intervalul de pas așteptat. O aproximare mai bună este o reducere inițială a refluxului de aproximativ 10% înălţime; cu greutatea adăugată a radiatoarelor, acest număr poate crește la 25% a înălțimii inițiale (diametrul bilei de lipit). Modelul plăcilor de conectare și golul din rezistența de lipire joacă, de asemenea, un rol în analiză. Valorile extreme ale acestei situații sunt prezentate în secțiuni 2.1 la 2.4.
2.1 Bilă de lipit BGA fără radiator, 300μm Înălțimea de reținere
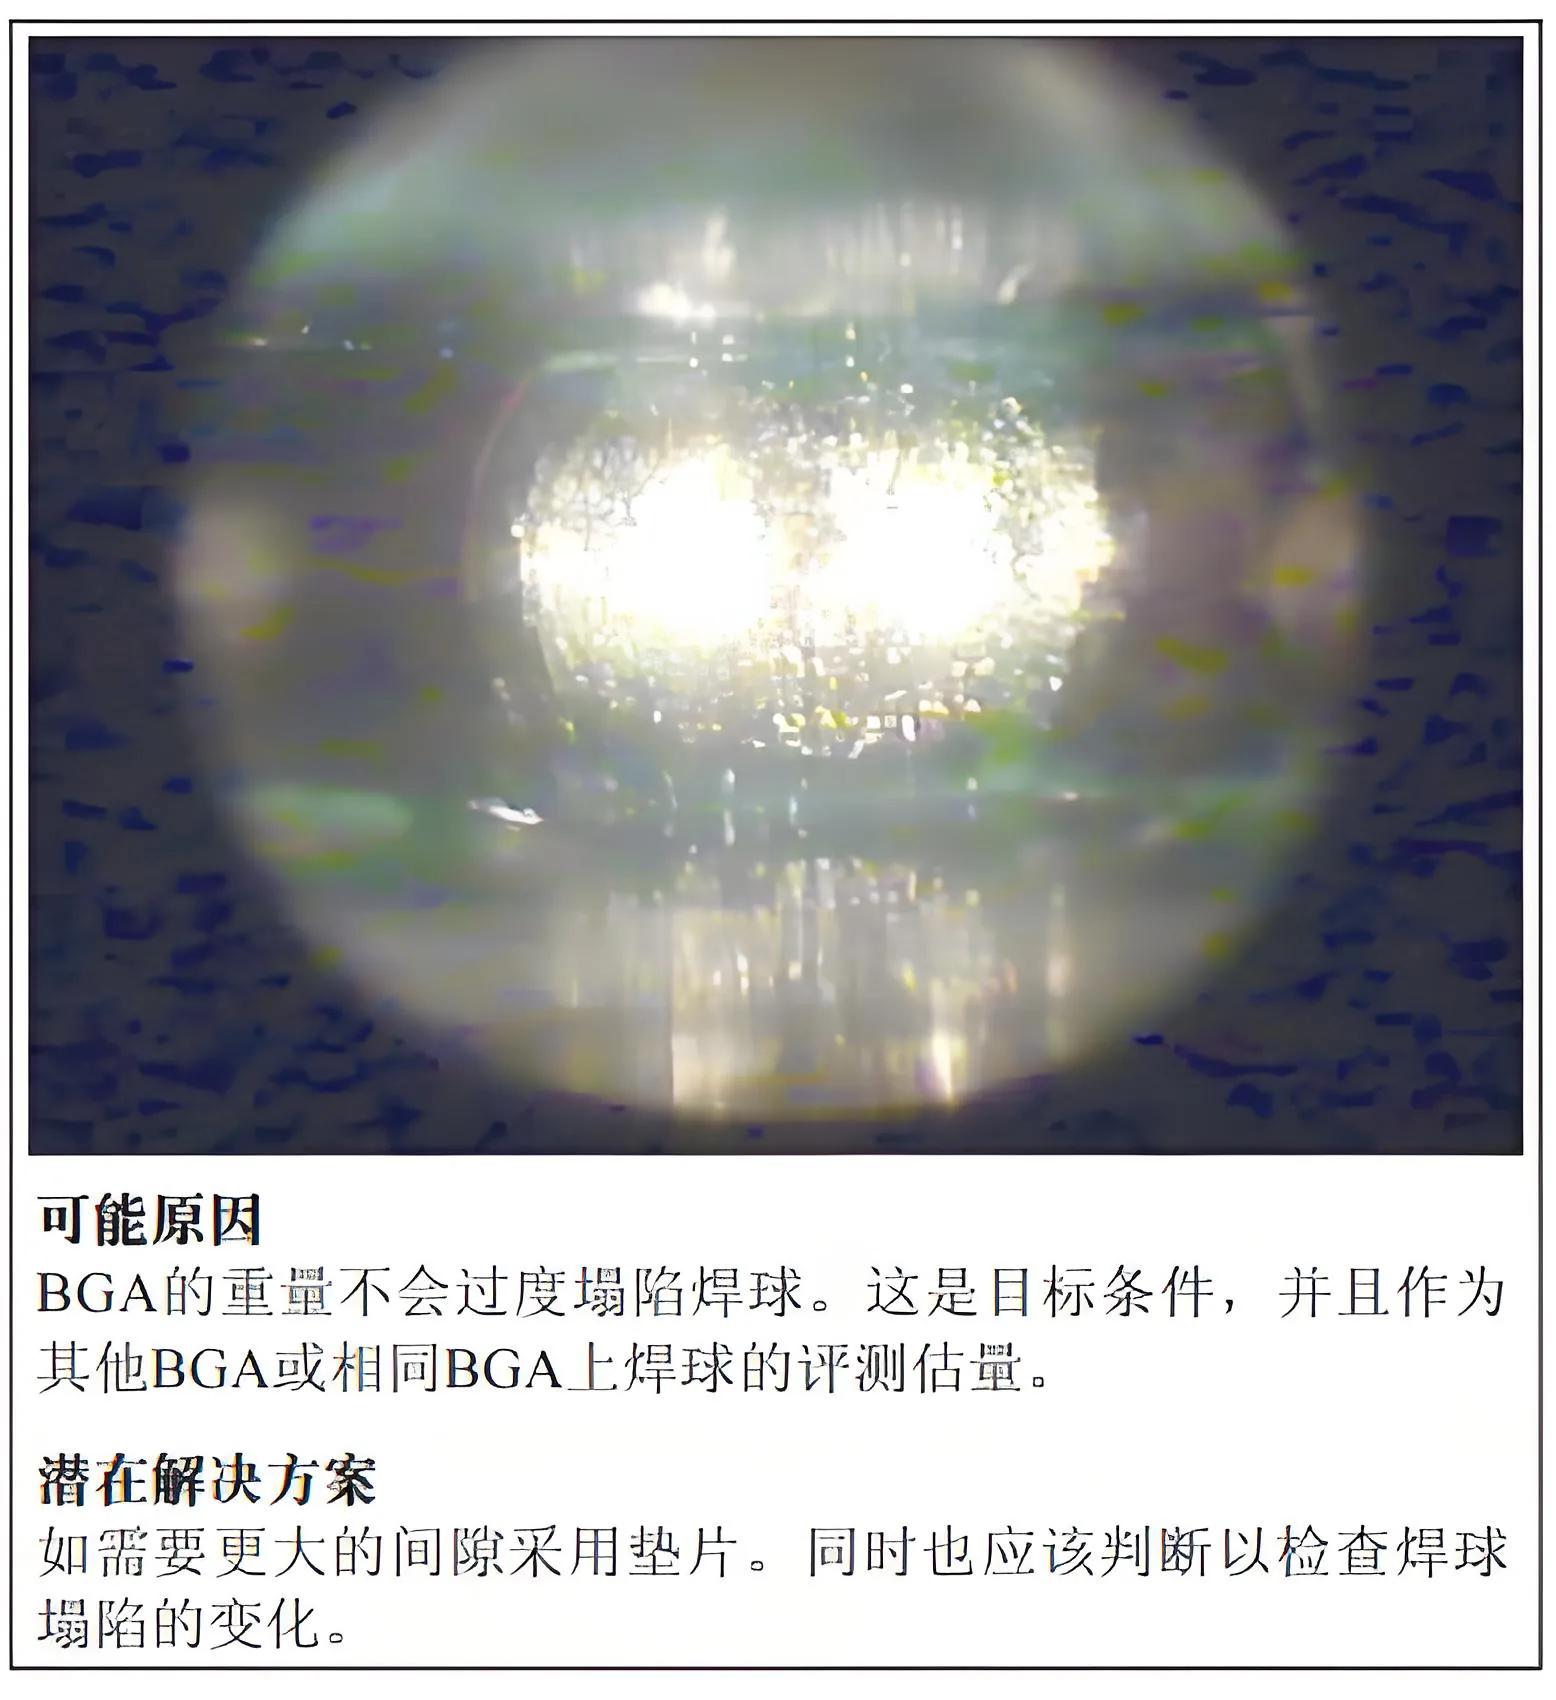
Cauza și soluția pentru prăbușirea bilelor BGA fără un bloc de disipare a căldurii
2.2 Bilă de lipit BGA cu radiator, 375μm Înălțimea de reținere
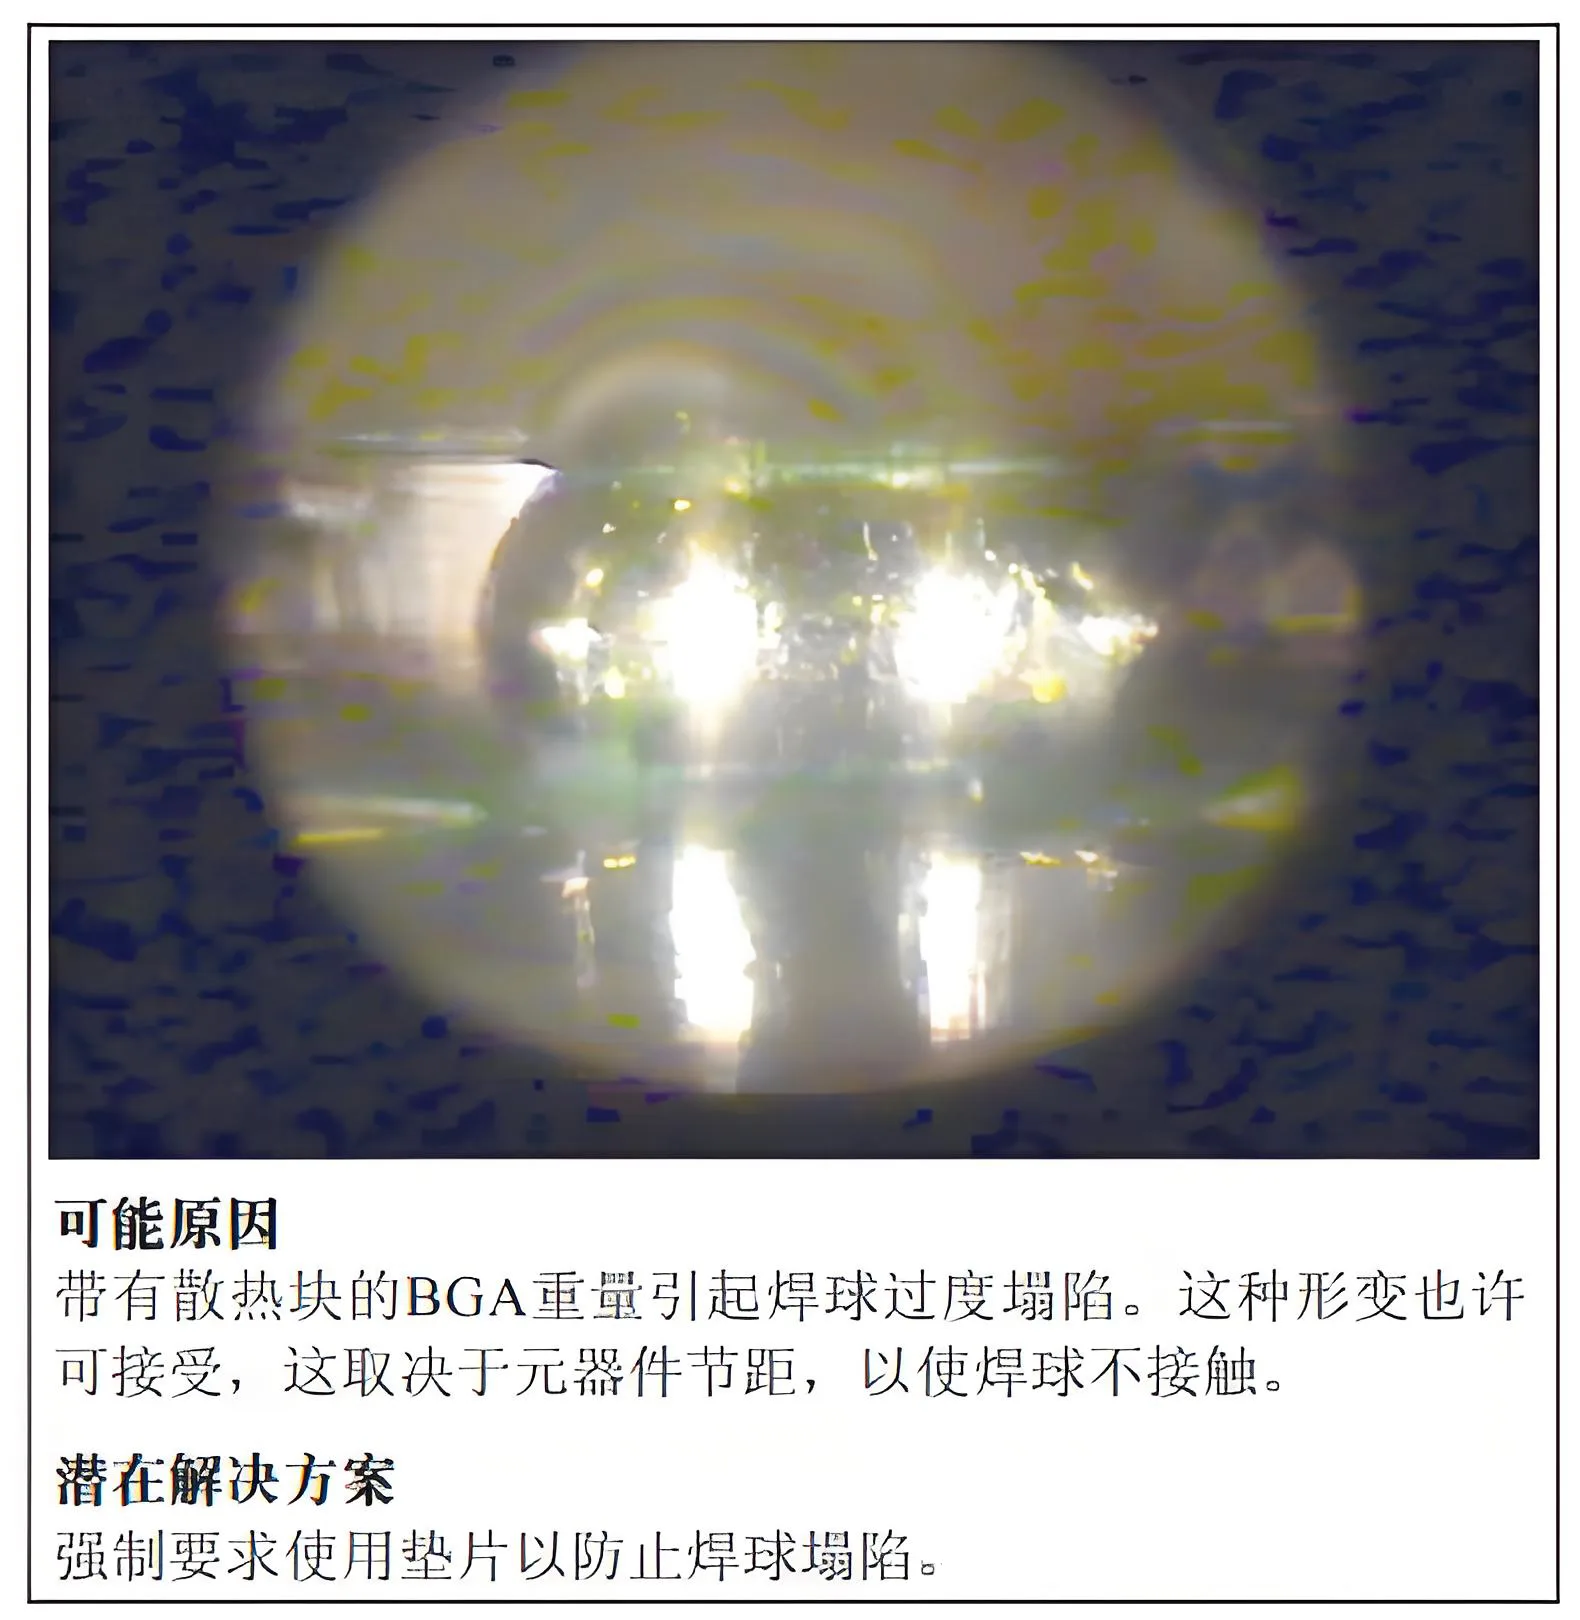
Motivul și soluția prăbușirii sferice a BGA cu radiator
2.3 Bilă de lipit BGA cu radiator, 300μm Înălțimea de reținere
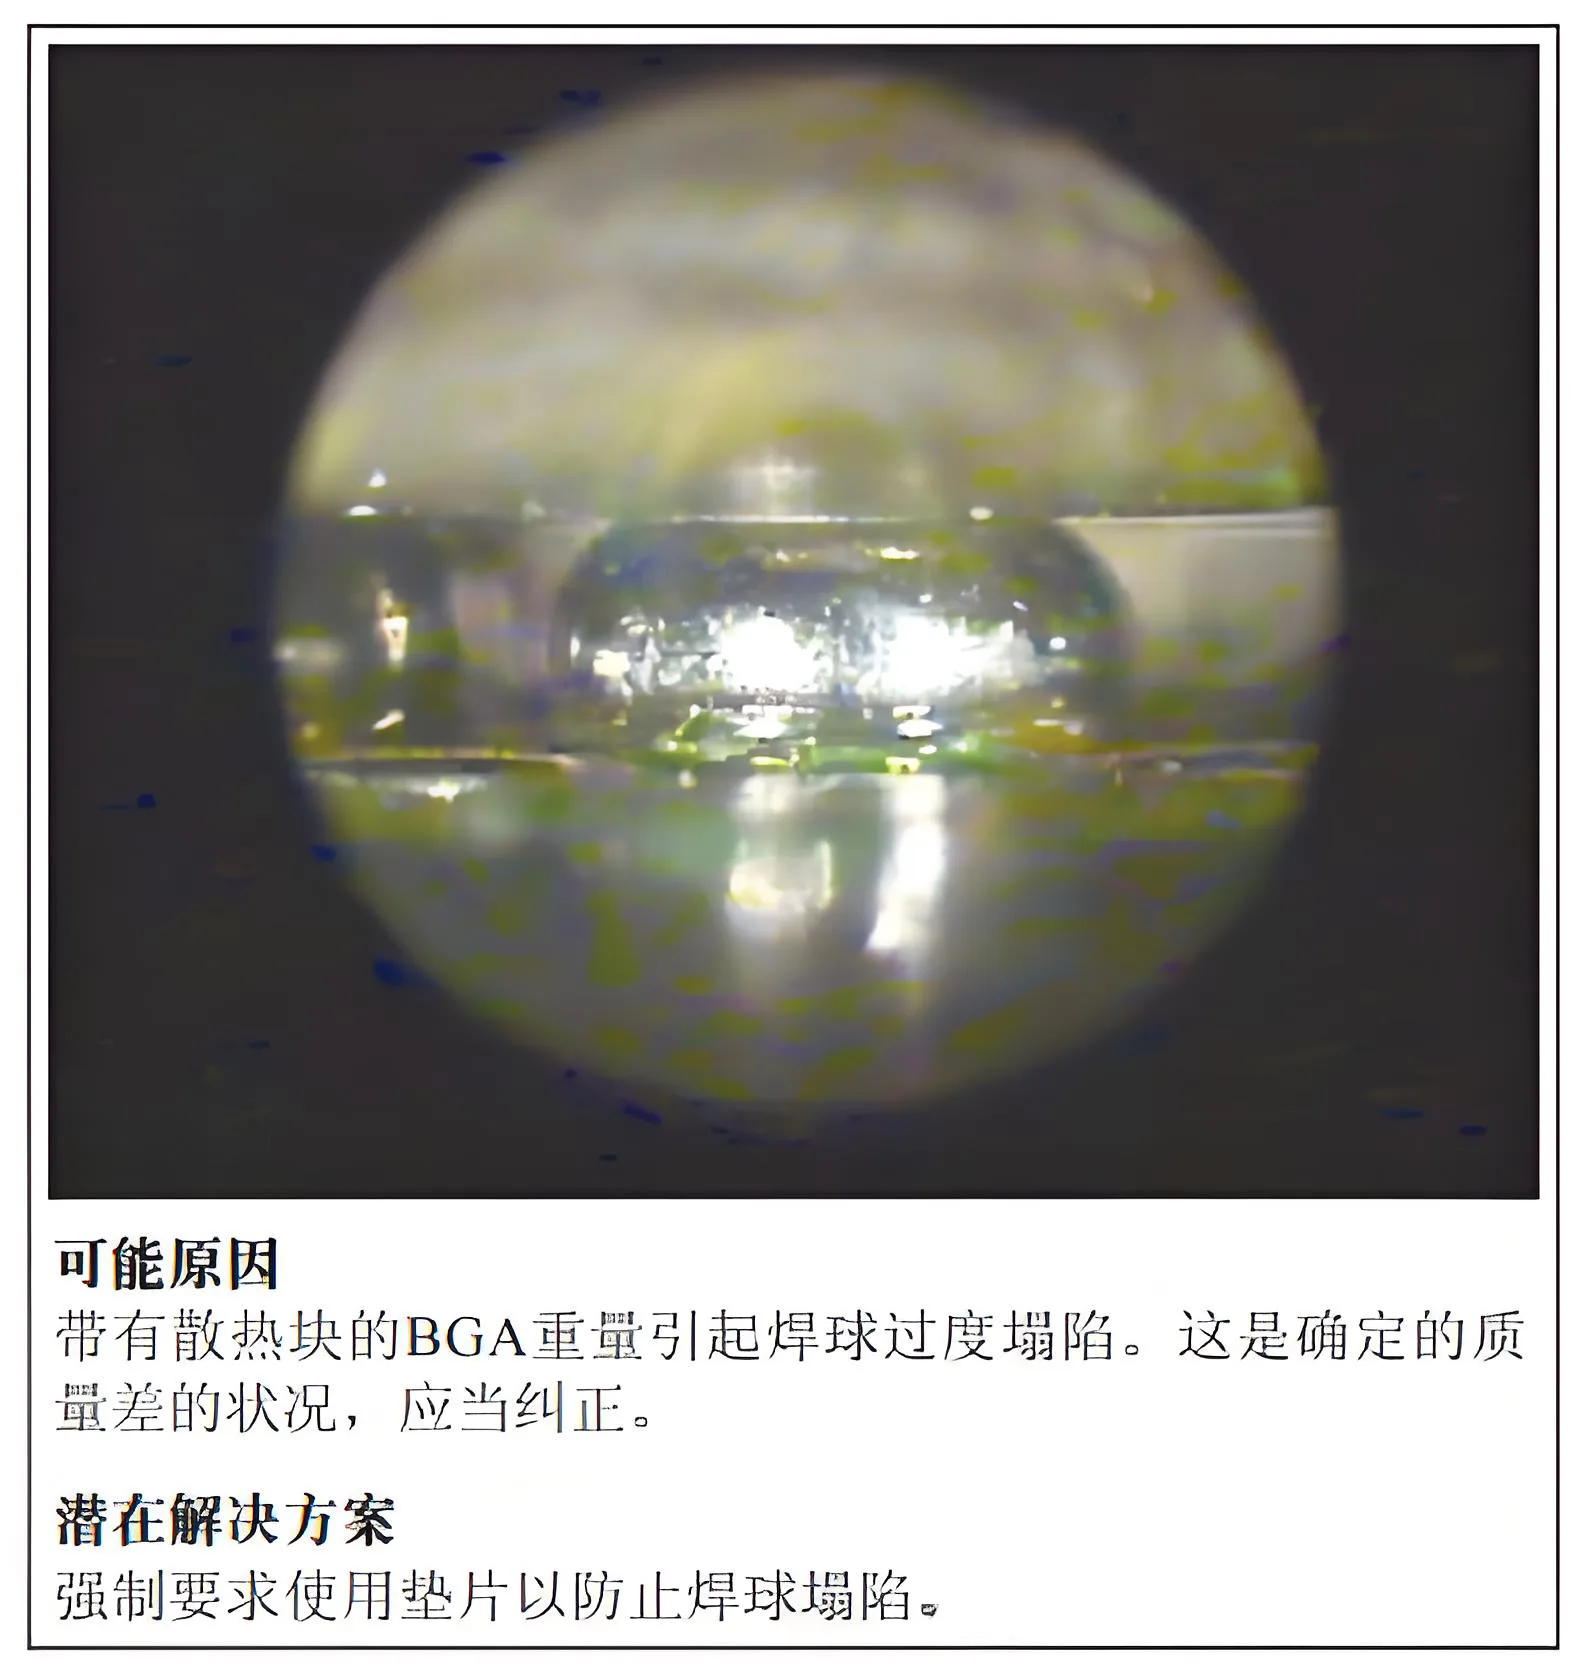
Motivul și soluția prăbușirii sferice a BGA cu radiator
2.4 Condiții critice ale pastei de lipit
Cantitatea de pastă de lipit depusă este utilă pentru conexiunile BGA turnate, dar nu este foarte critică pentru formarea îmbinărilor bune de lipit, deoarece bilele de lipit în sine pot acționa ca o sursă de lipit. Cu toate acestea, pentru Ceramic BGA (CBGA), depunerea suficientă a pastei de lipit este foarte importantă. Pentru un CBGA de 890μm, cantitatea recomandată de pastă de lipit este de 0,12 mm³, cel puţin 0.08 mm³. Dacă nu se depune suficientă pastă de lipit, așa cum se arată în secțiune 3.1, fiabilitatea îmbinării de lipit poate fi problematică. Lipirea trebuie adăugată la bile sau stâlpi de lipit la temperatură ridicată, deoarece volumul de lipit de la terminalul pachetului nu contribuie la îmbinarea de lipit..
2.5 Depunere excesivă de pastă groasă
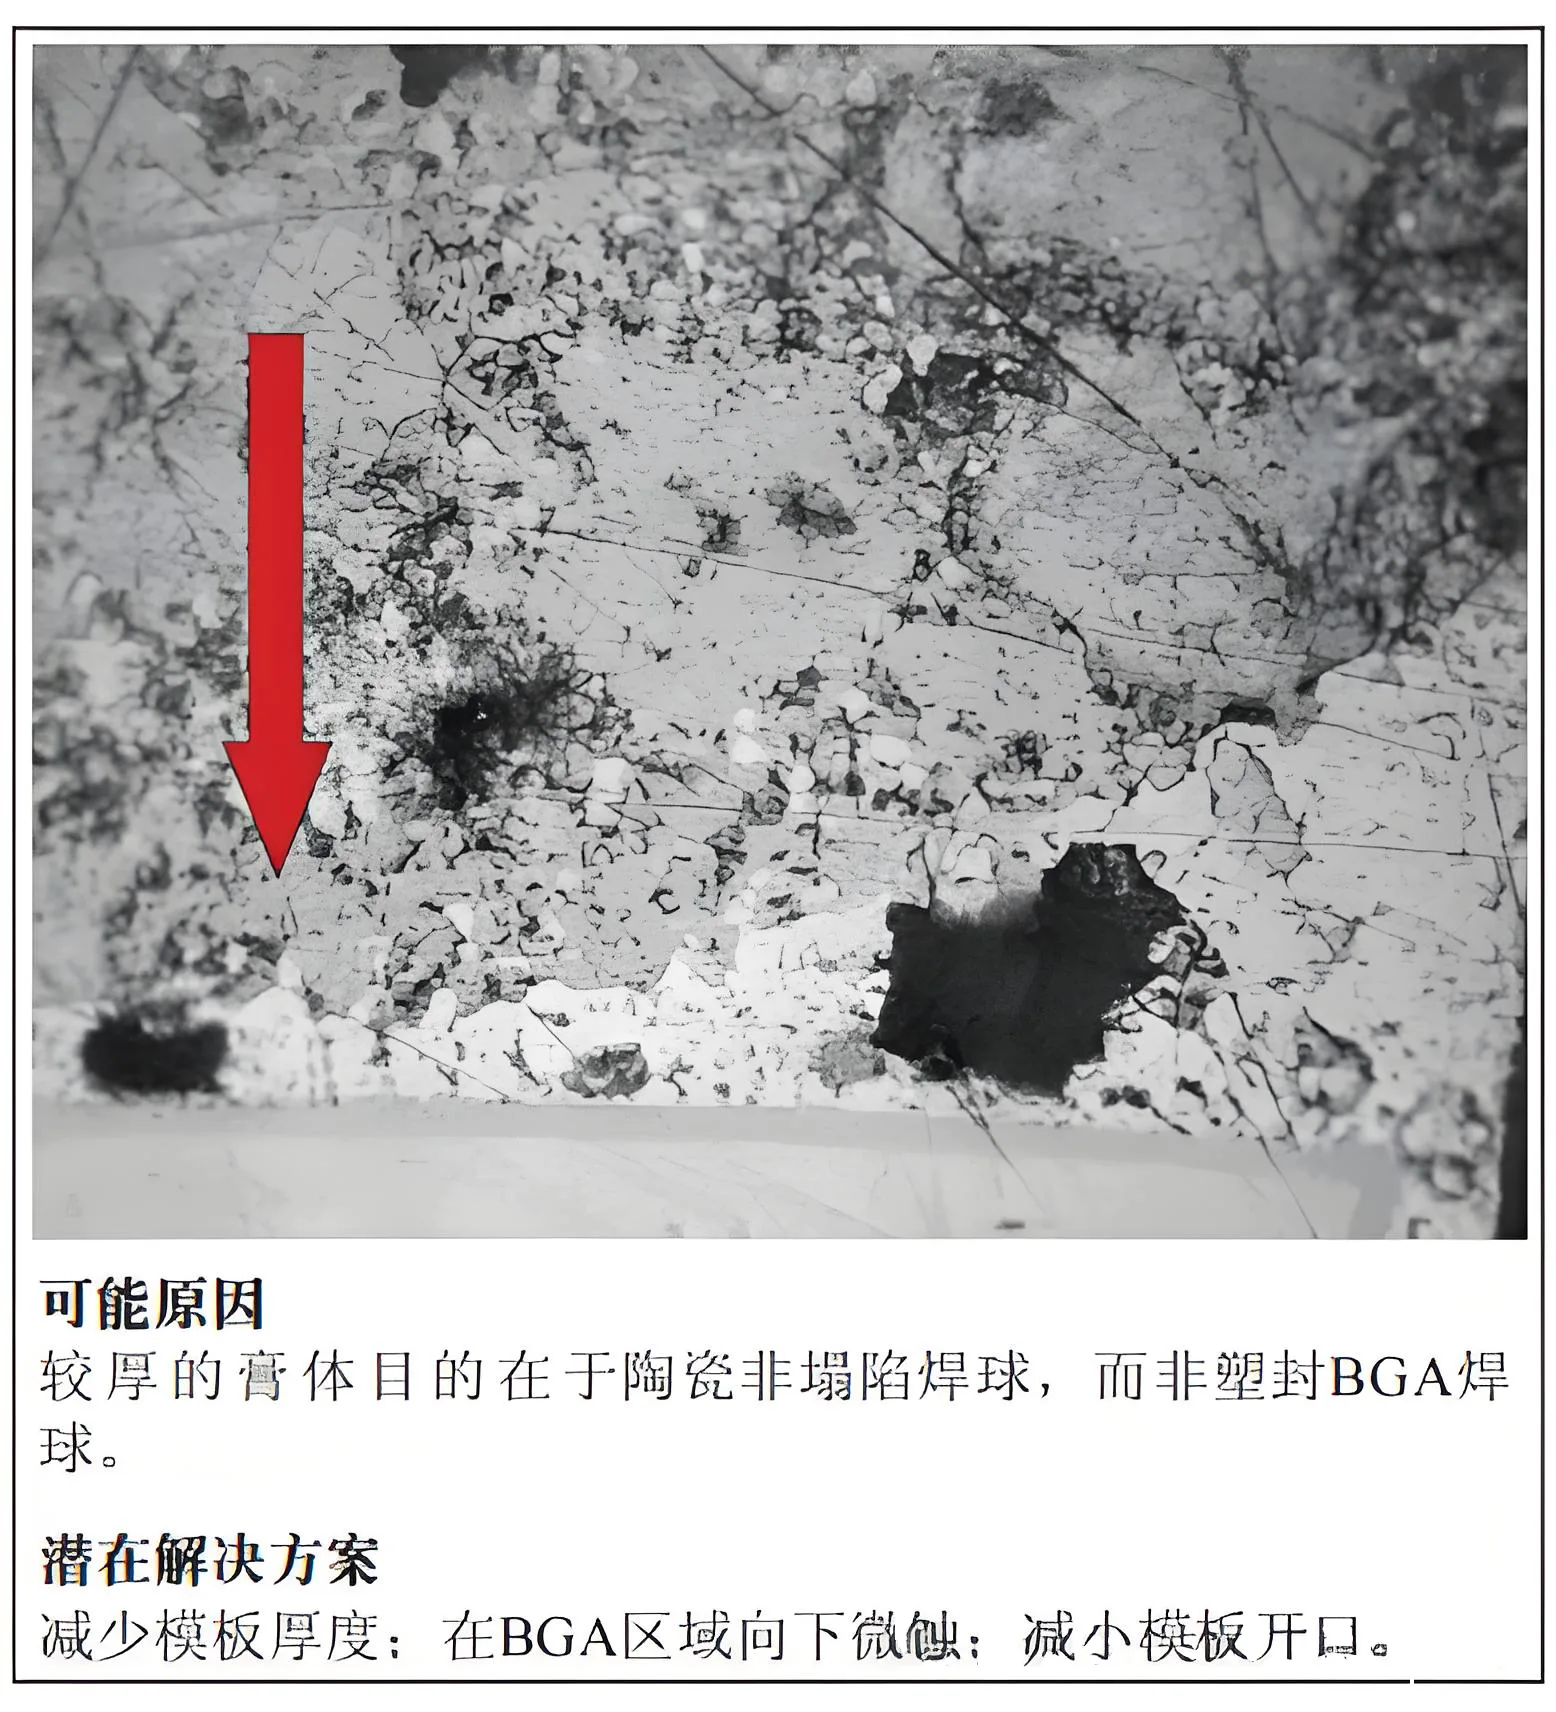
Cauze și soluții pentru depunerea excesivă a pastei
2.6 Detectarea golului prin raze X și secționare
Radiografia de transmisie poate detecta prezența golurilor (zone luminoase) și pozițiile X-Y aferente. Această tehnică poate detecta, de asemenea, bile de lipit neuniforme sau lipsă (diferite diametre de imagine întunecată), dintre care exemple sunt prezentate în secțiune 2.7. Cu toate acestea, Secționarea cu raze X este necesară pentru a determina verticala (Axa Z) poziţia golurilor în îmbinarea de lipit.
2.7 Goluri și bile de lipit neuniforme
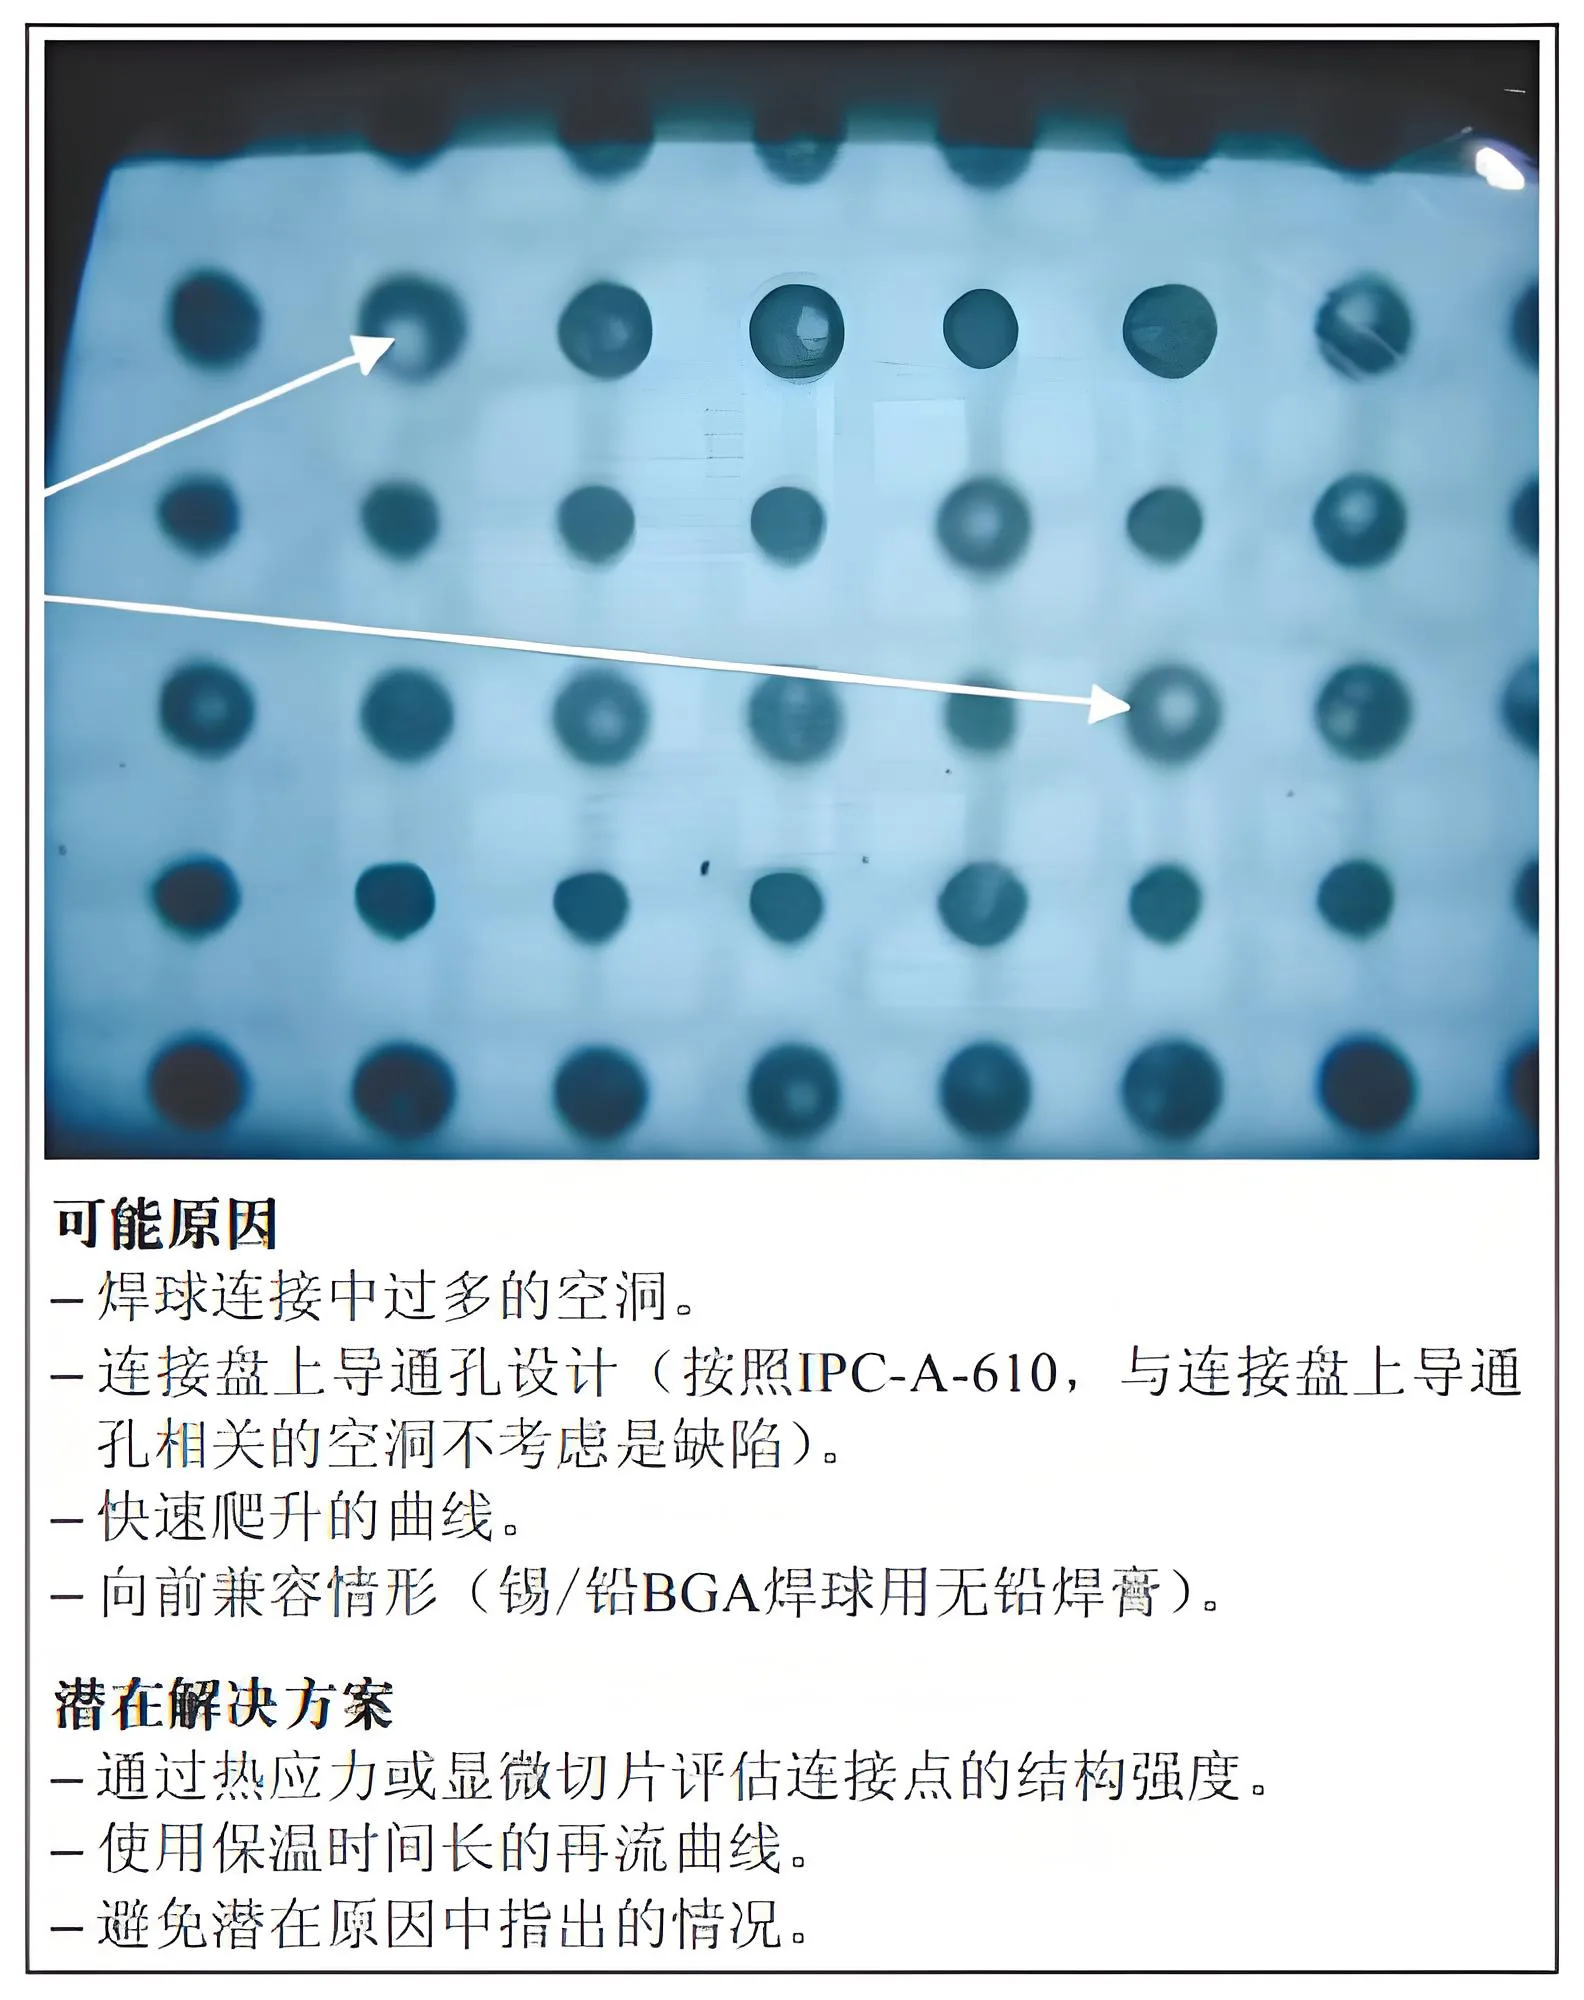
Bile de lipit și soluții goale și neuniforme
Există multe motive pentru formarea de goluri în BGA. Deși mai multe goluri comune sunt prezentate în secțiune 2.7, golurile nu prezintă niciun risc de fiabilitate. Goluri precum cele prezentate în secțiune 2.8 poate rezista 1000 Cicluri termice (nici un soc, 0-100° C.). Chiar și în unele teste, golurile nu reduc rezultatele oboselii, golurile excesive în îmbinările de lipit indică probleme cu designul, proces, sau materiale. Fiabilitatea produsului ar trebui, de asemenea, verificată.
2.8 Goluri de coajă de ou
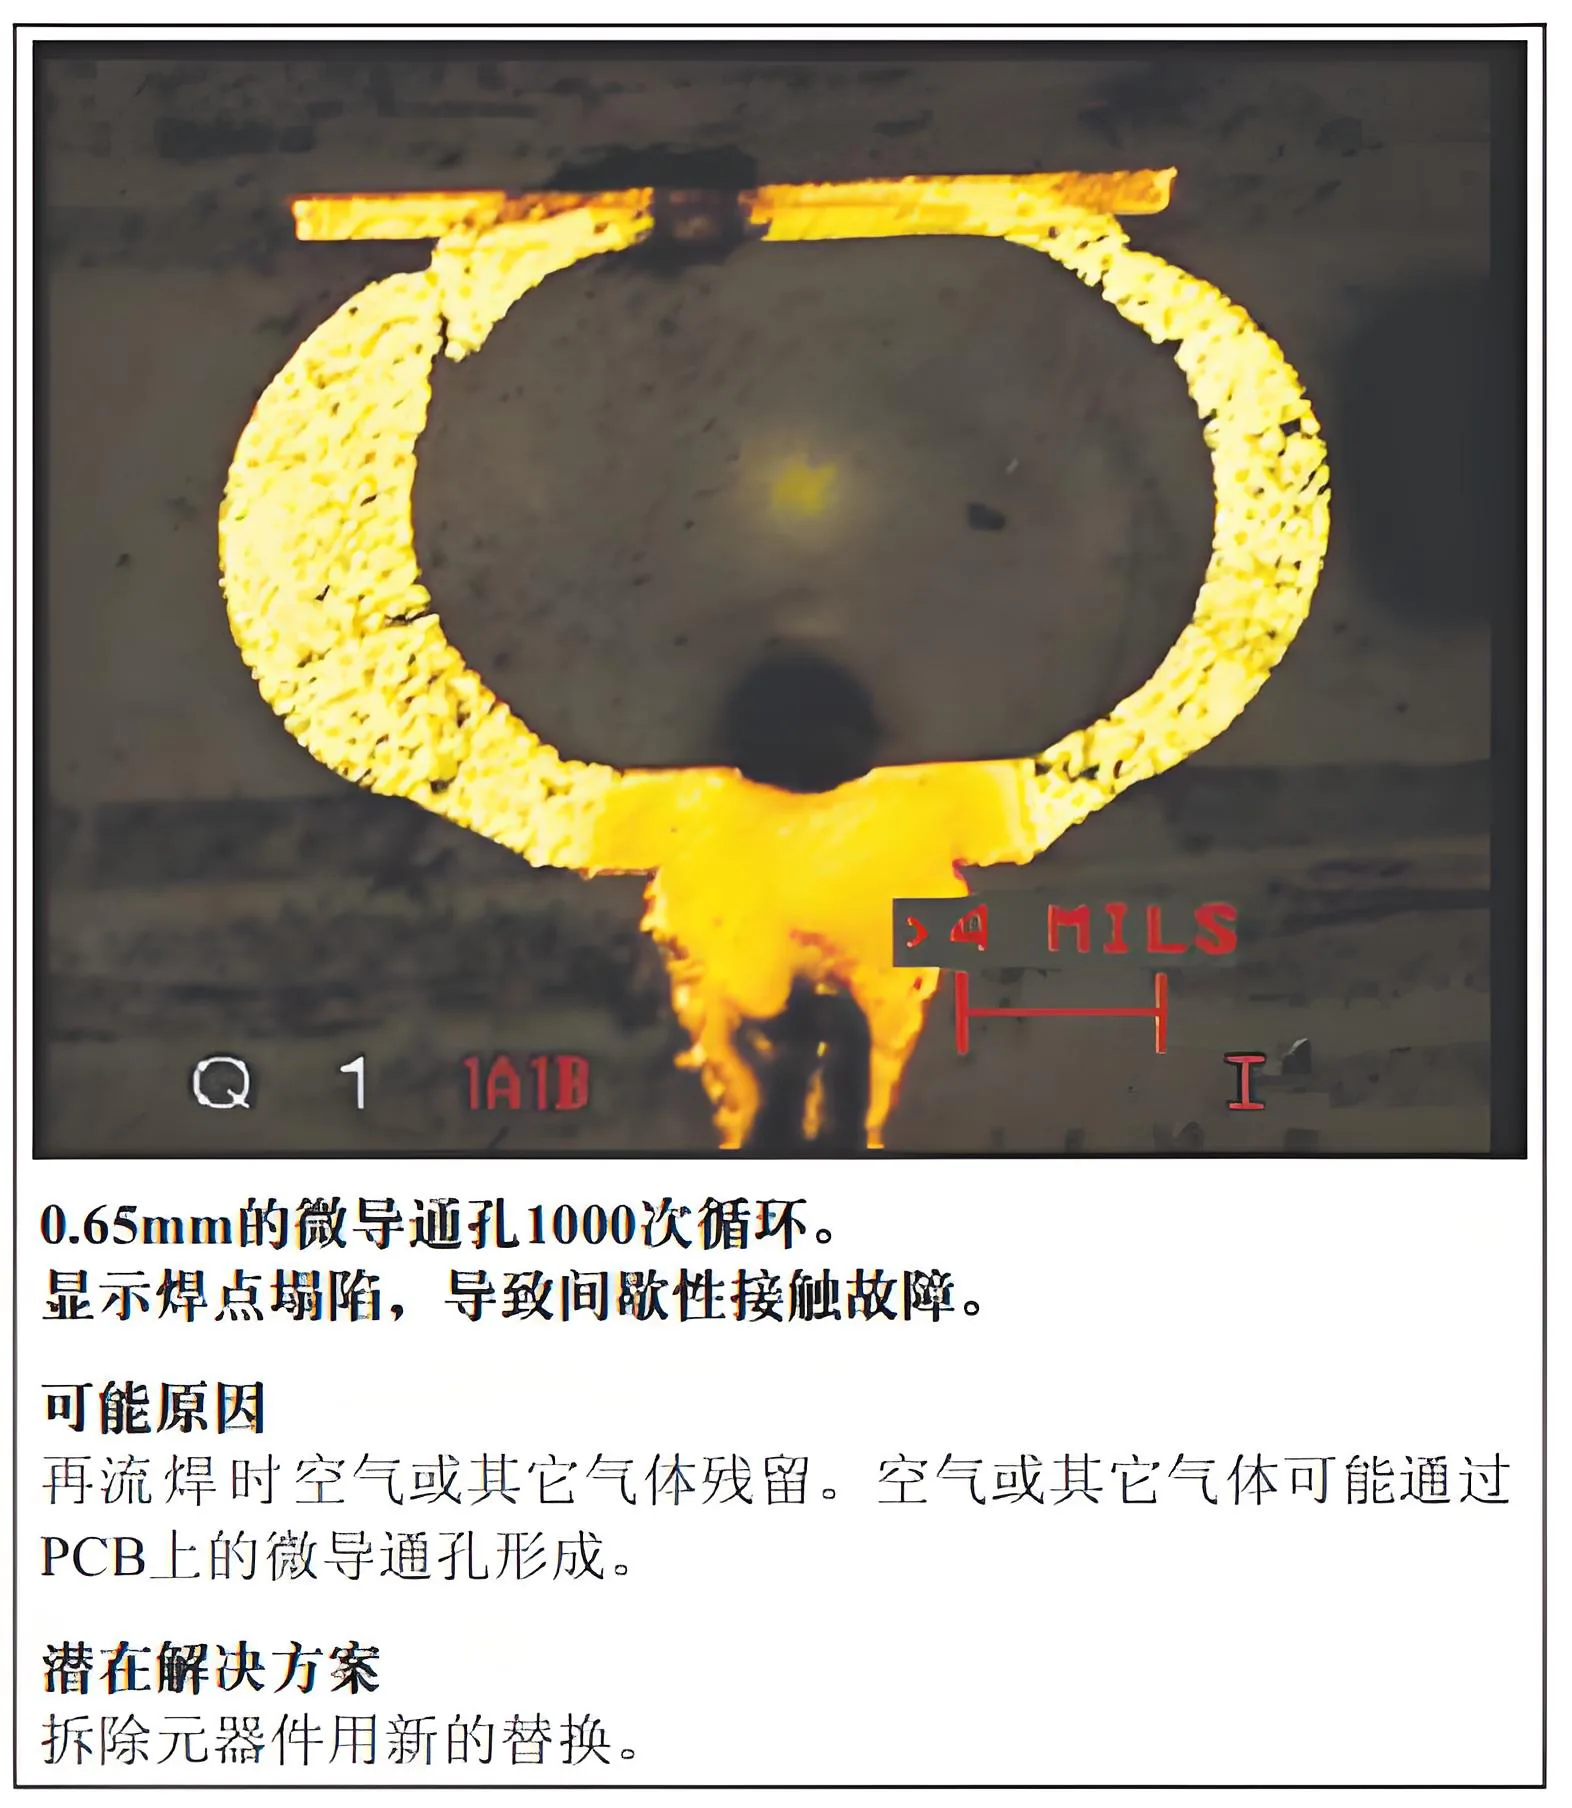
Cauzele și soluțiile pentru porozitatea cojii de ou
3.Deformarea și distorsiunea substraturilor BGA
În procesele normale de reflow de asamblare, BGA-urile turnate tind să se deformeze. Deformarea poate apărea pe substratul BGA sau pe PCB-ul produsului. Rezultatul este că îmbinările de lipire tensionate devin condiții deschise sau de scurtcircuit. Temperatură (profil de reflow), Structura BGA, volumul pastei de lipit, iar condițiile de răcire aduc toate defecte potențiale. Pantalonii scurti cu bile de lipit pentru colț sunt un indiciu al deformarii BGA, cu colțurile pachetului BGA deformându-se spre interior (plângând BGA).
Scurturile de lipit apar între colțurile BGA adiacente și/sau opuse din cauza îndoirii în jos a substratului (chipul plângând), stresând bilele de lipit de colț. Același fenomen face ca bilele de lipit departe de colțuri să se ridice de pe substratul de montare, pe măsură ce substratul se schimbă de la o față care plânge la o față zâmbitoare, așa cum se arată în secțiuni 3.1 şi 3.2. Pe măsură ce substraturile și cipurile BGA devin mai subțiri, deformarea pachetului crește, de asemenea. Pentru a avea un proces SMT robust, se recomandă să verificați dacă a fost adăugată suficientă pastă de lipit la plăcuțele de conectare. Acest proces trebuie monitorizat îndeaproape pentru a se asigura că nu apar defecte suplimentare, cum ar fi punți de lipit sau margele.
3.1 BGA Interposer Substrate Warpage
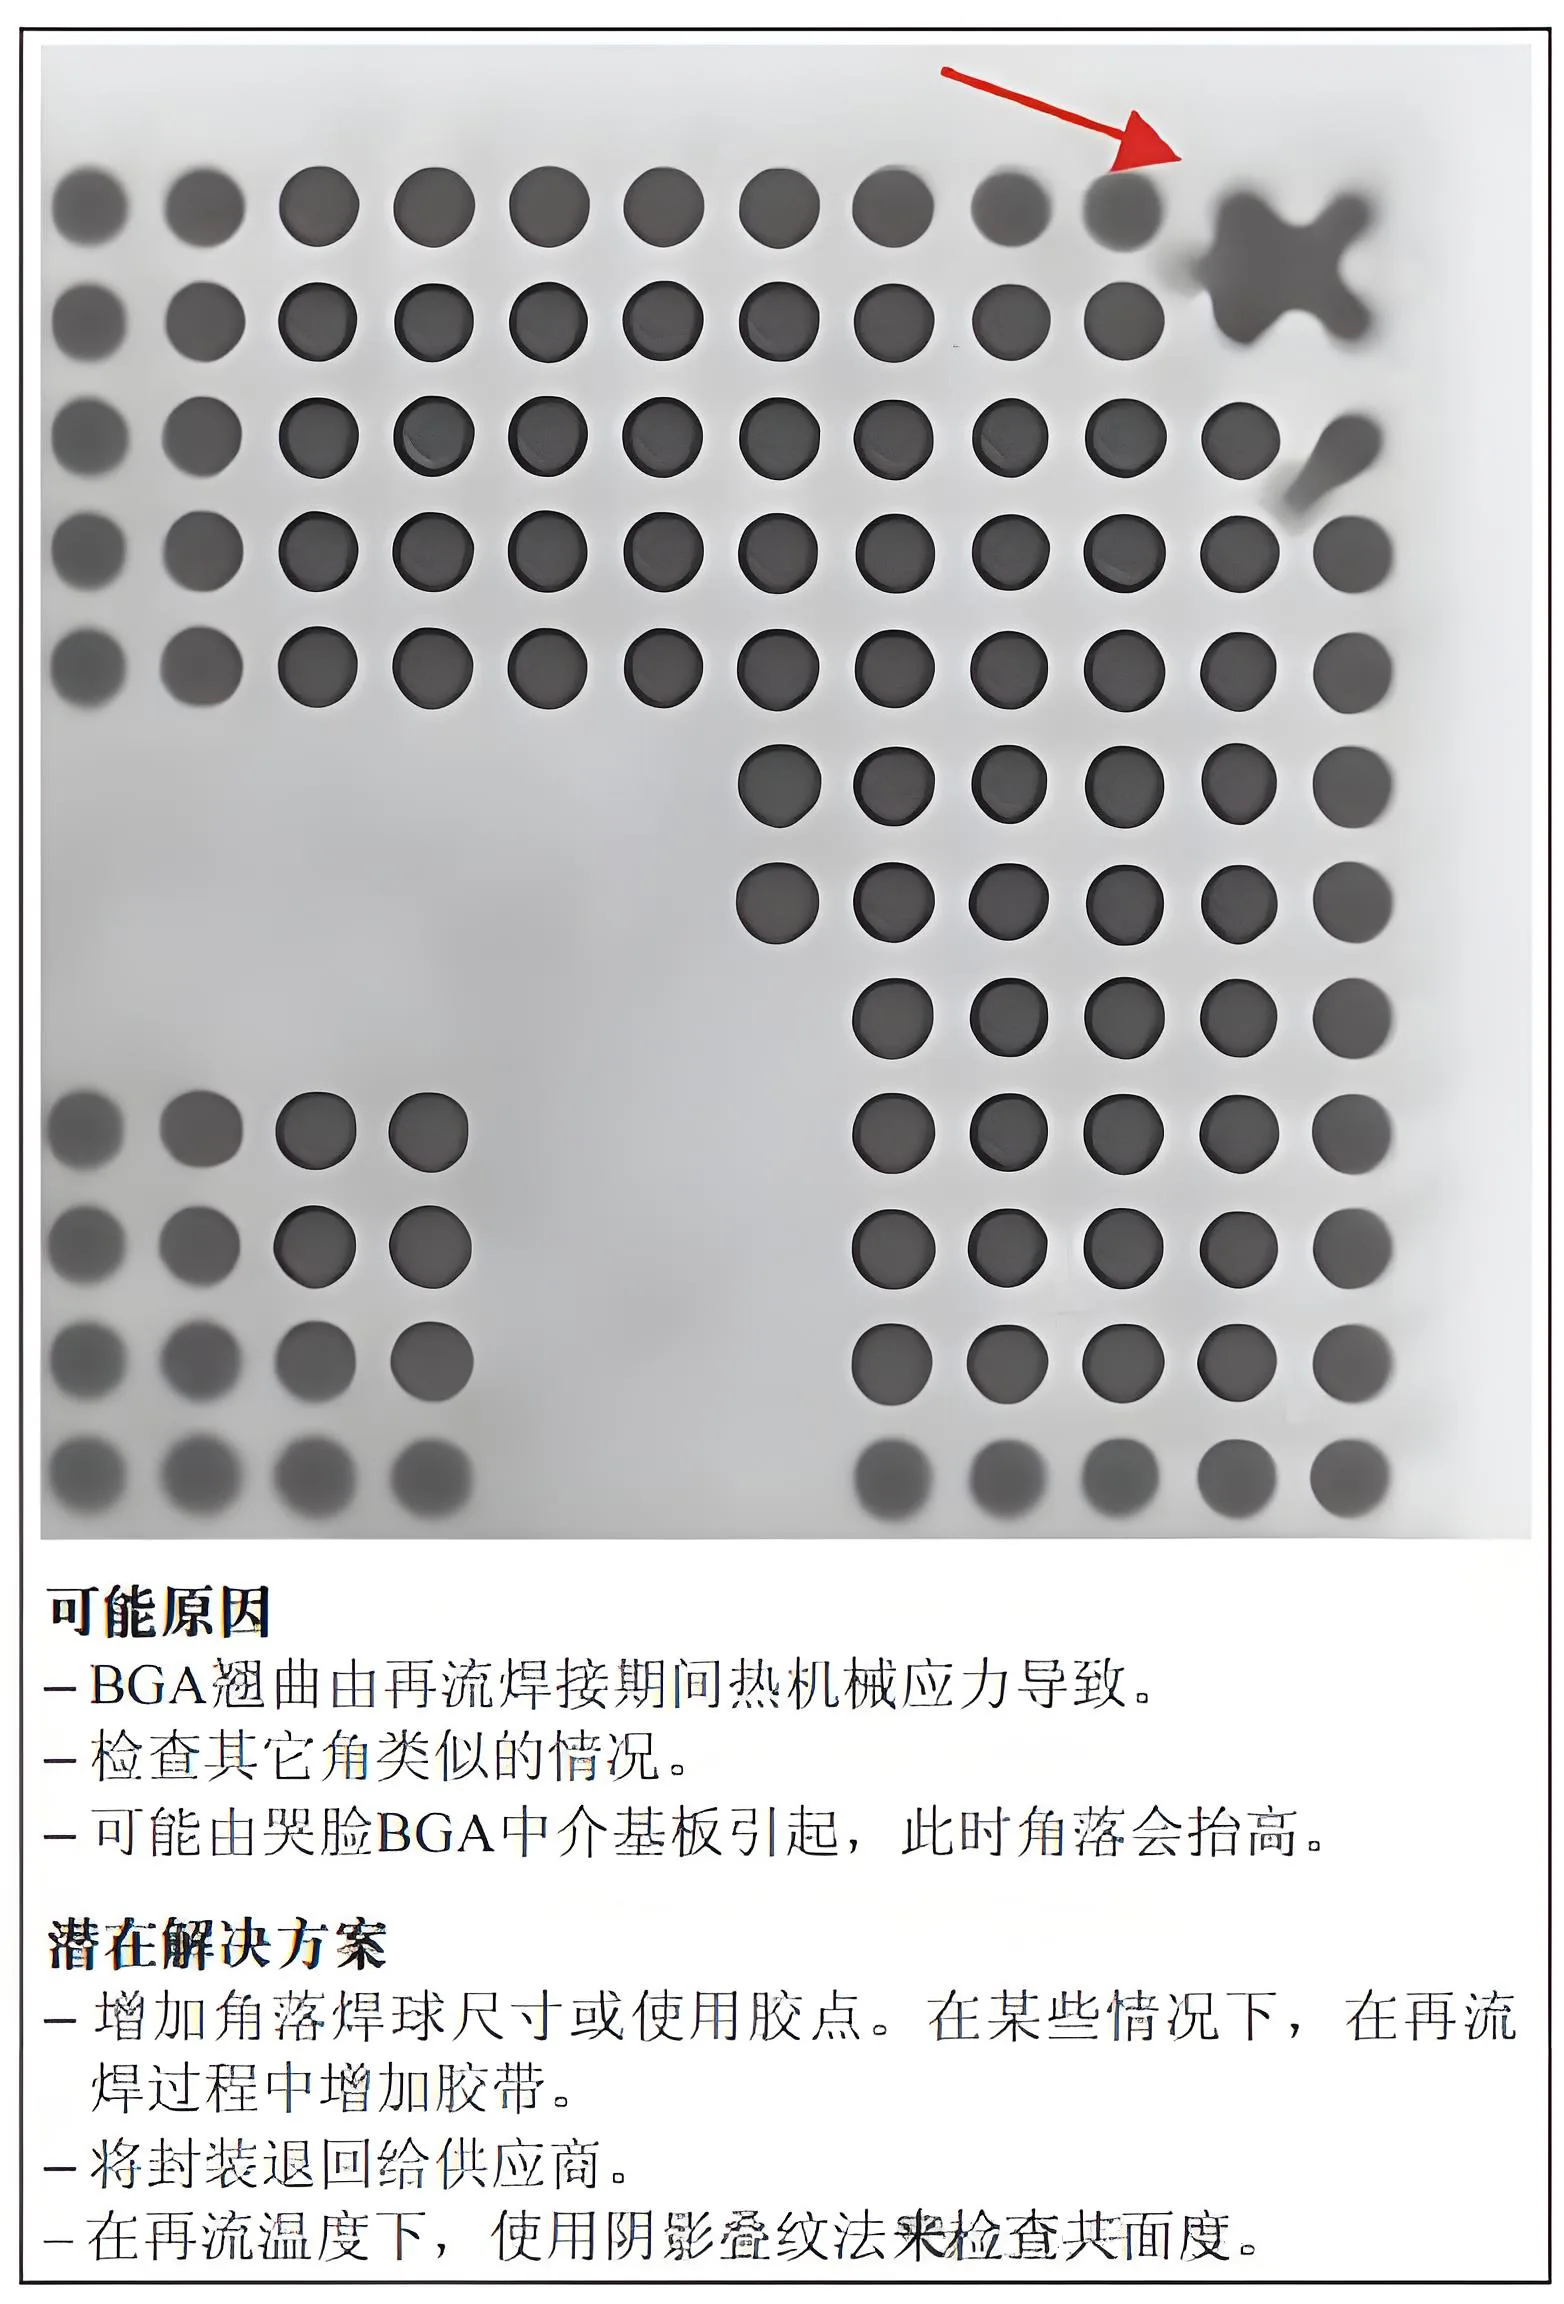
Circuitele deschise ale bilelor de lipit de colț sunt un indiciu al deformarii BGA, cu colțurile pachetului ridicate în sus. Acest circuit deschis, așa cum se arată în secțiune 3.2, poate fi minimizat prin utilizarea unui volum suplimentar de pastă de lipit.
3.2 Circuit deschis de îmbinare de lipit din cauza deformării substratului interpozitorului
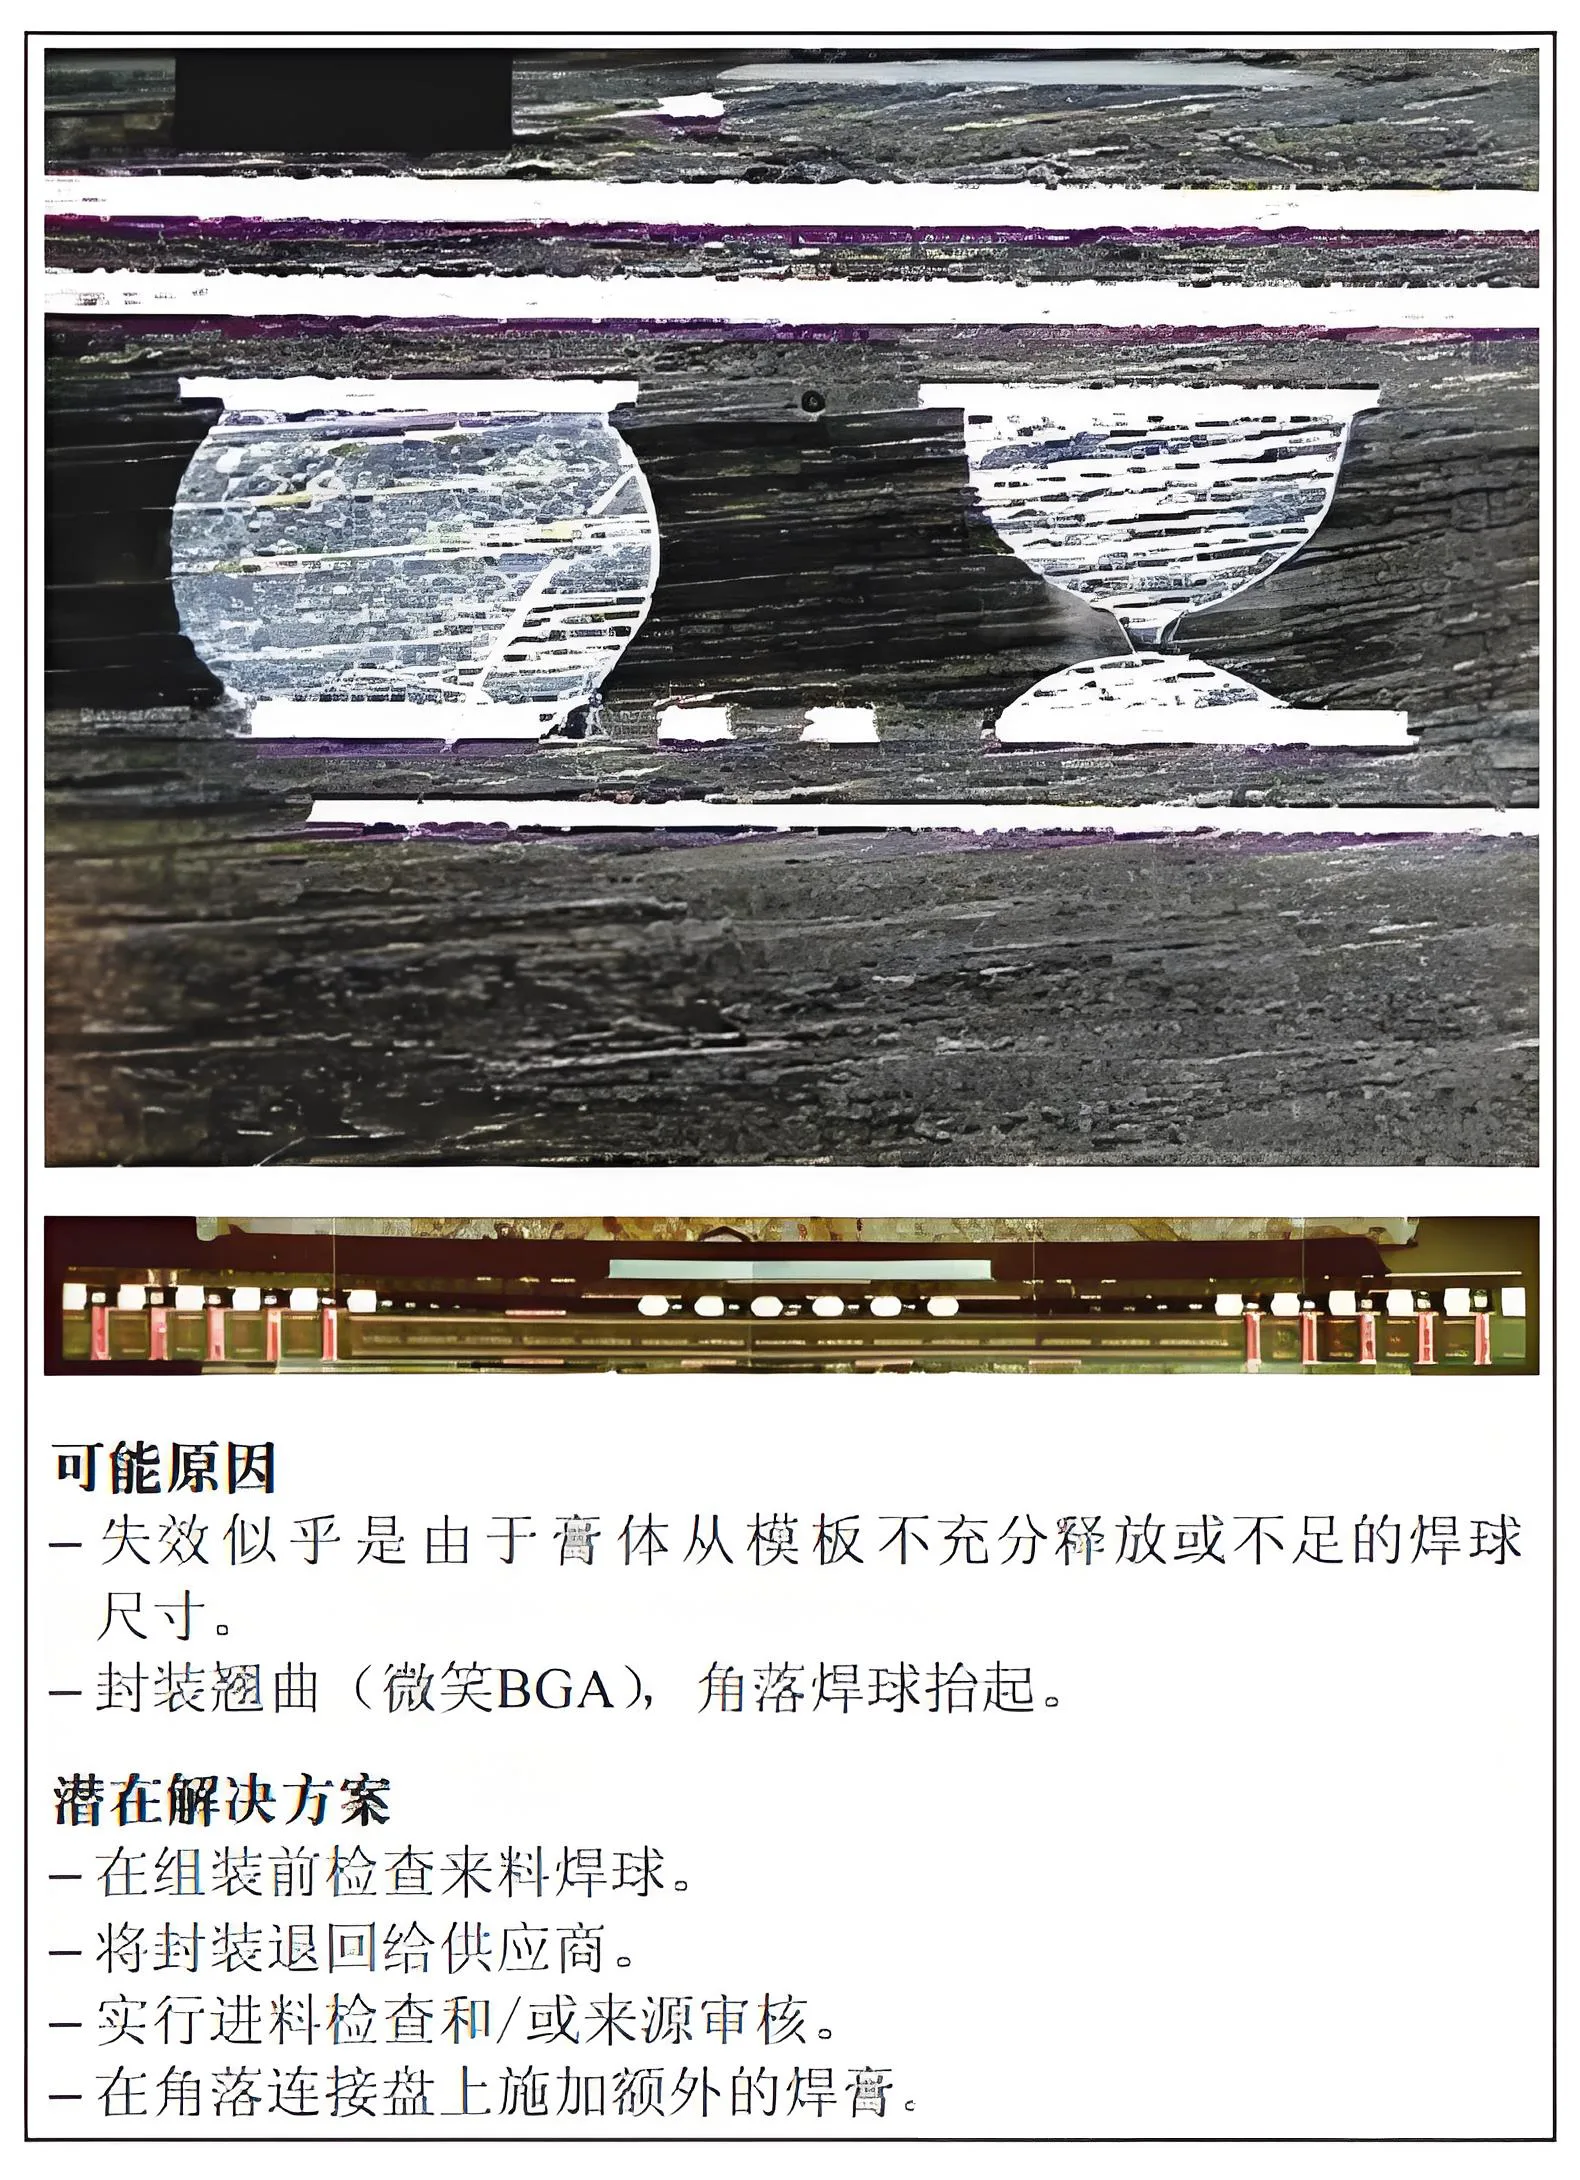
Motivul și soluția pentru circuitul deschis cauzat de deformarea PCB
Aplicarea excesului de pastă de lipit nu este o soluție la această problemă. Identificarea cauzei fundamentale și abordarea cauzelor anomaliei este mai importantă pentru stabilirea unui proces robust. Modificarea deschiderii șablonului pentru a depune pastă de lipit pe placă ar trebui să fie considerată o soluție pentru corectarea circuitelor deschise la colț numai dacă starea unui proces sau a componentei nu poate fi modificată, cum ar fi dacă procesul de reflow a fost optimizat, pachetul BGA sau substratul interpozitorului BGA nu pot fi reproiectate, sau placa de produs nu poate fi reproiectată. În plus, este posibil ca anomaliile să continue să apară, și înainte de a face orice modificare a procesului, ar trebui luat în considerare inventarul de lipit și componente. Dacă decideți să utilizați excesul de pastă de lipit pentru a corecta circuitele deschise ale bilelor de lipit de colț, monitorizați îndeaproape acest proces pentru a vă asigura că nu apar defecte suplimentare, cum ar fi punți de lipit sau margele.
Condiții de lipire a îmbinărilor
Următorul, discutăm despre condițiile bilelor de lipit asociate structurii de montare și substratului intermediar. Pentru fiecare caz, se dau explicatii cu privire la cauzele acestei afectiuni.
4.1 Condiții de lipire țintă
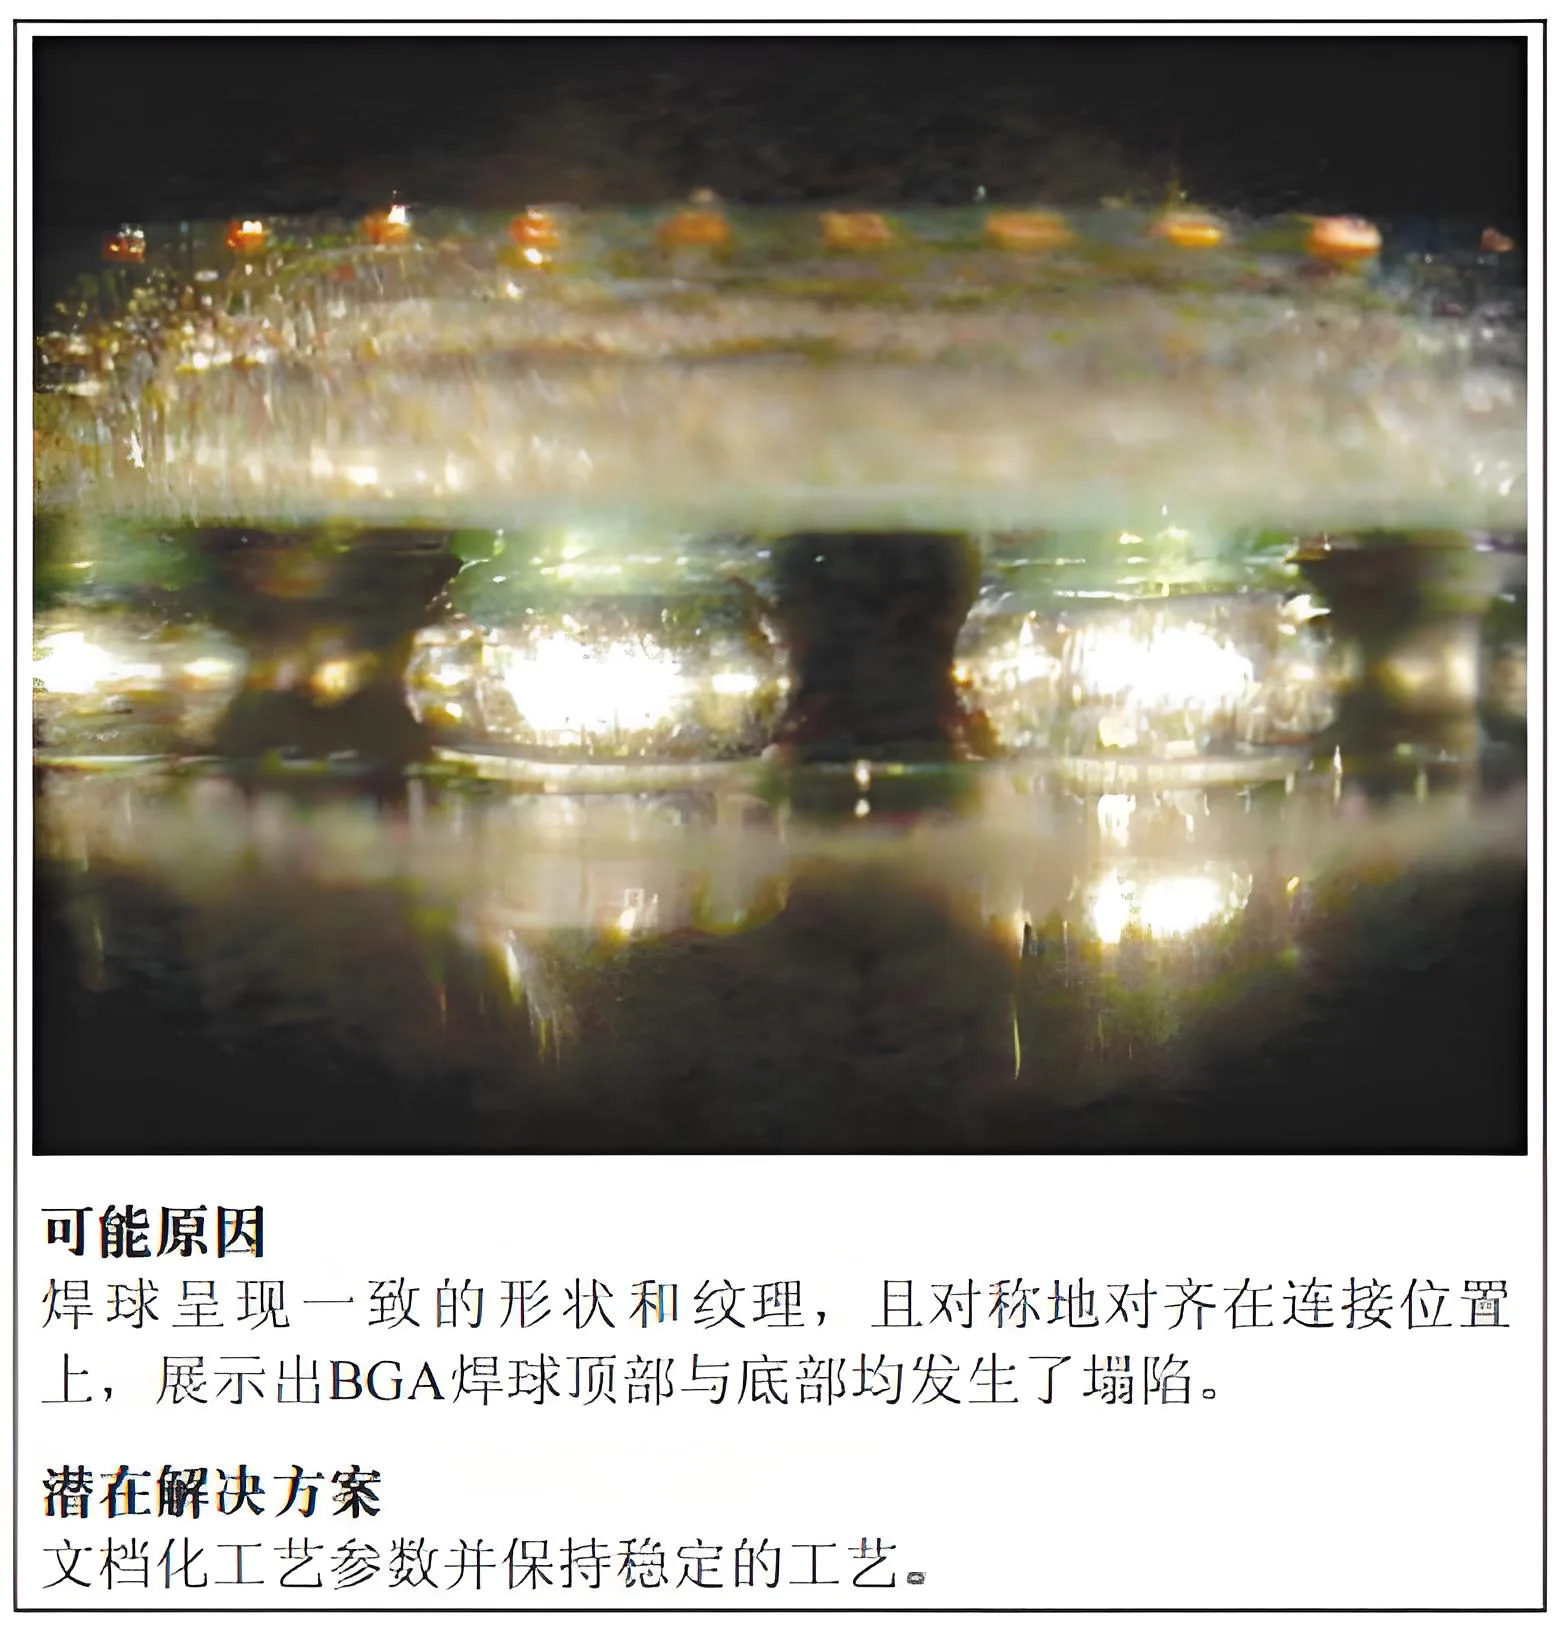
Cauze și soluții pentru circuitele deschise la punctele de sudură din cauza condițiilor de sudare vizate
4.2 Bile de lipit supra-oxidate
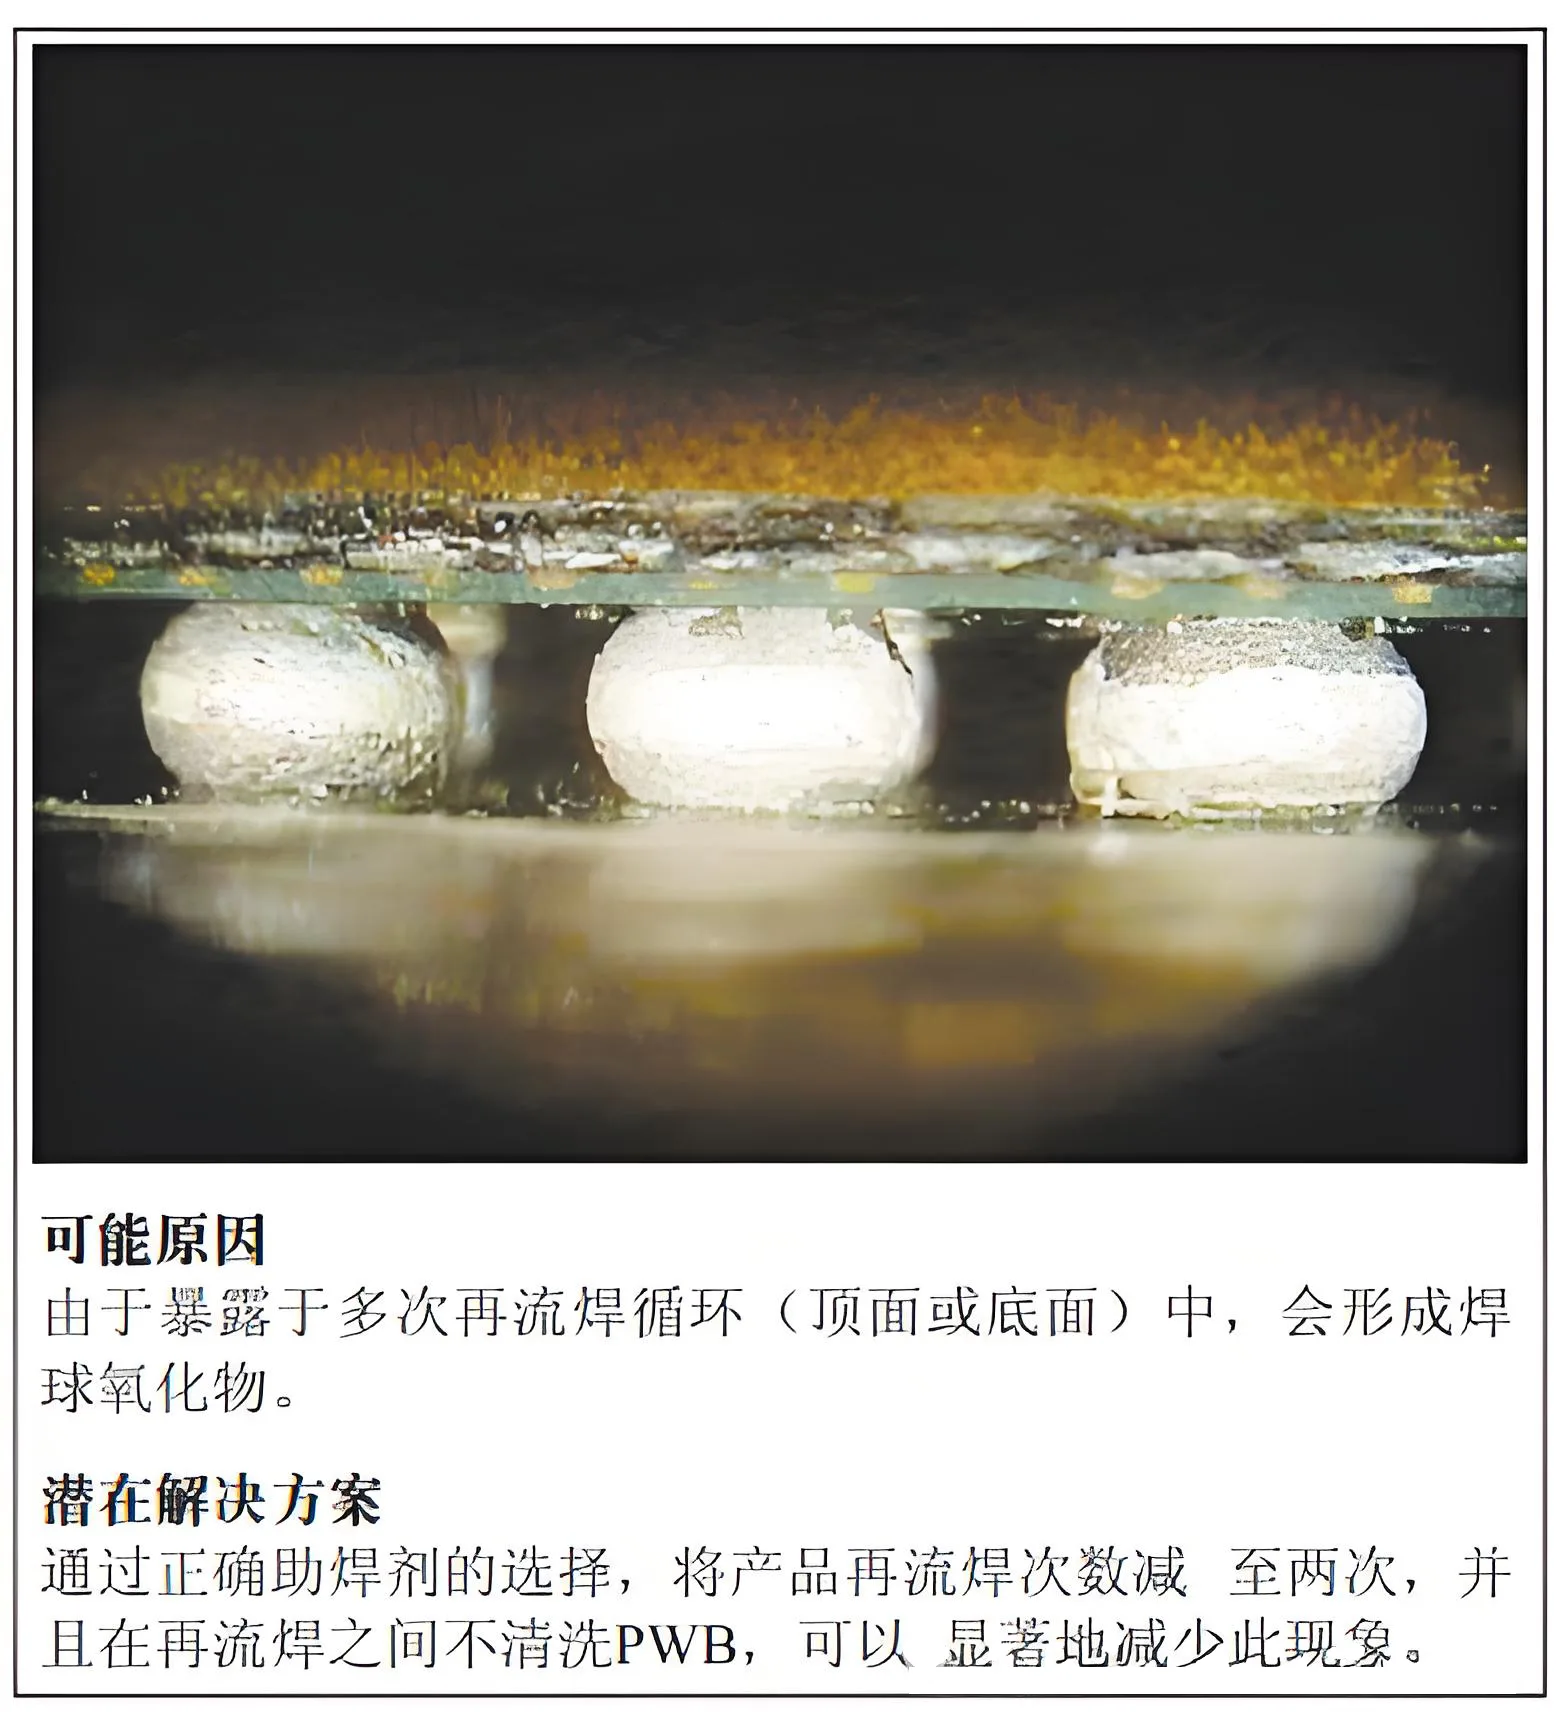
Motivul circuitului deschis cauzat de bile de lipit supra-oxidate și soluția acestuia
4.3 Semne de umectare
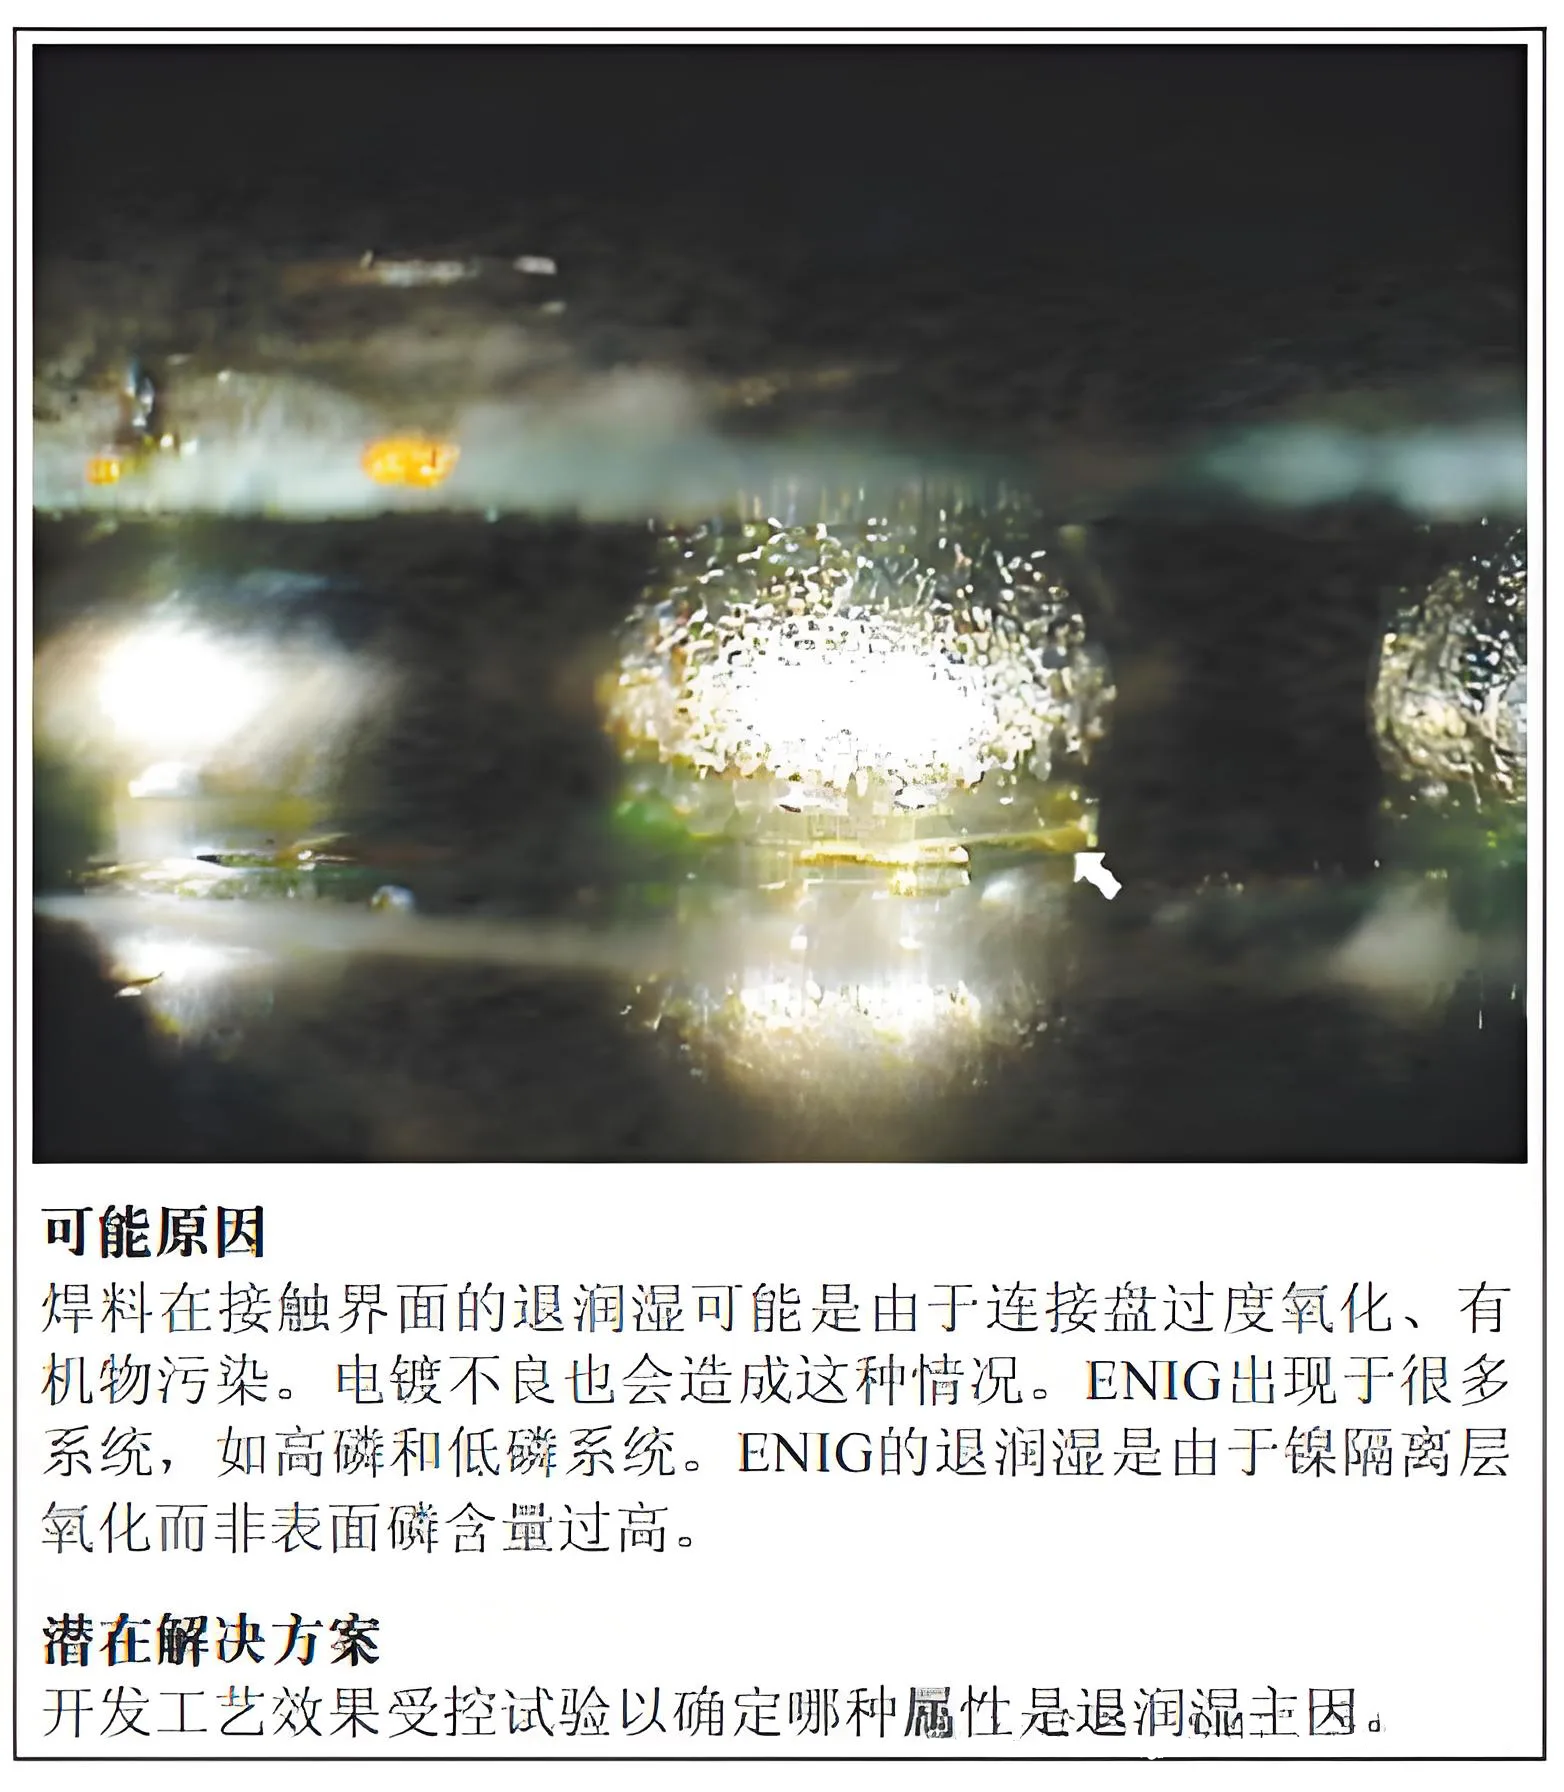
Motive și soluții pentru lipirea circuitelor deschise de îmbinări cauzate de dezhumidificare
4.4 Condiții depistate
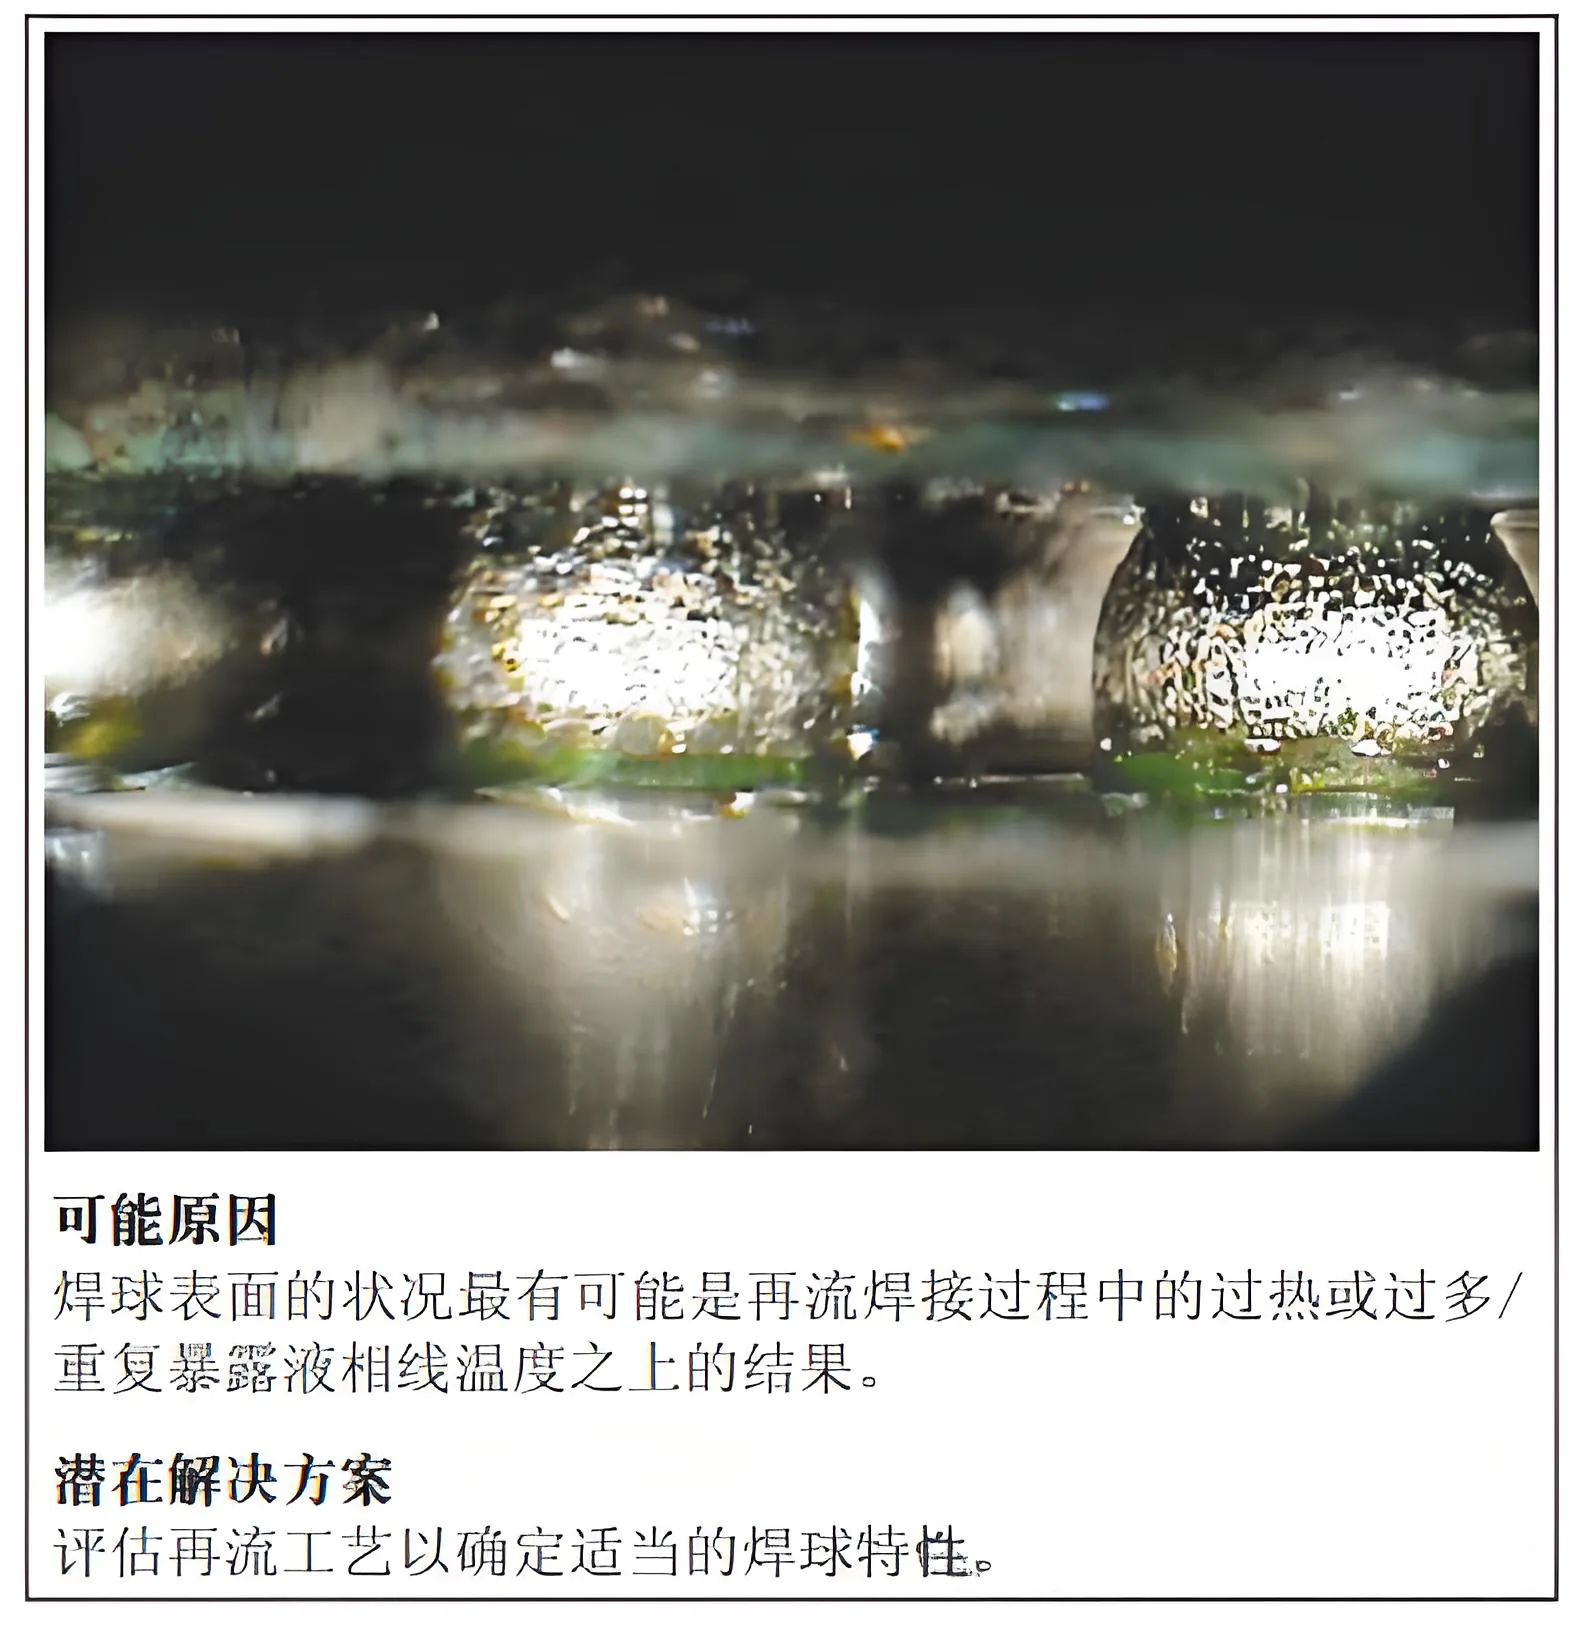
Cauza și soluția defectelor îmbinării de lipit cauzate de punctele bile de lipit
4.5 Evaluarea mingii de lipit cu staniu/plumb
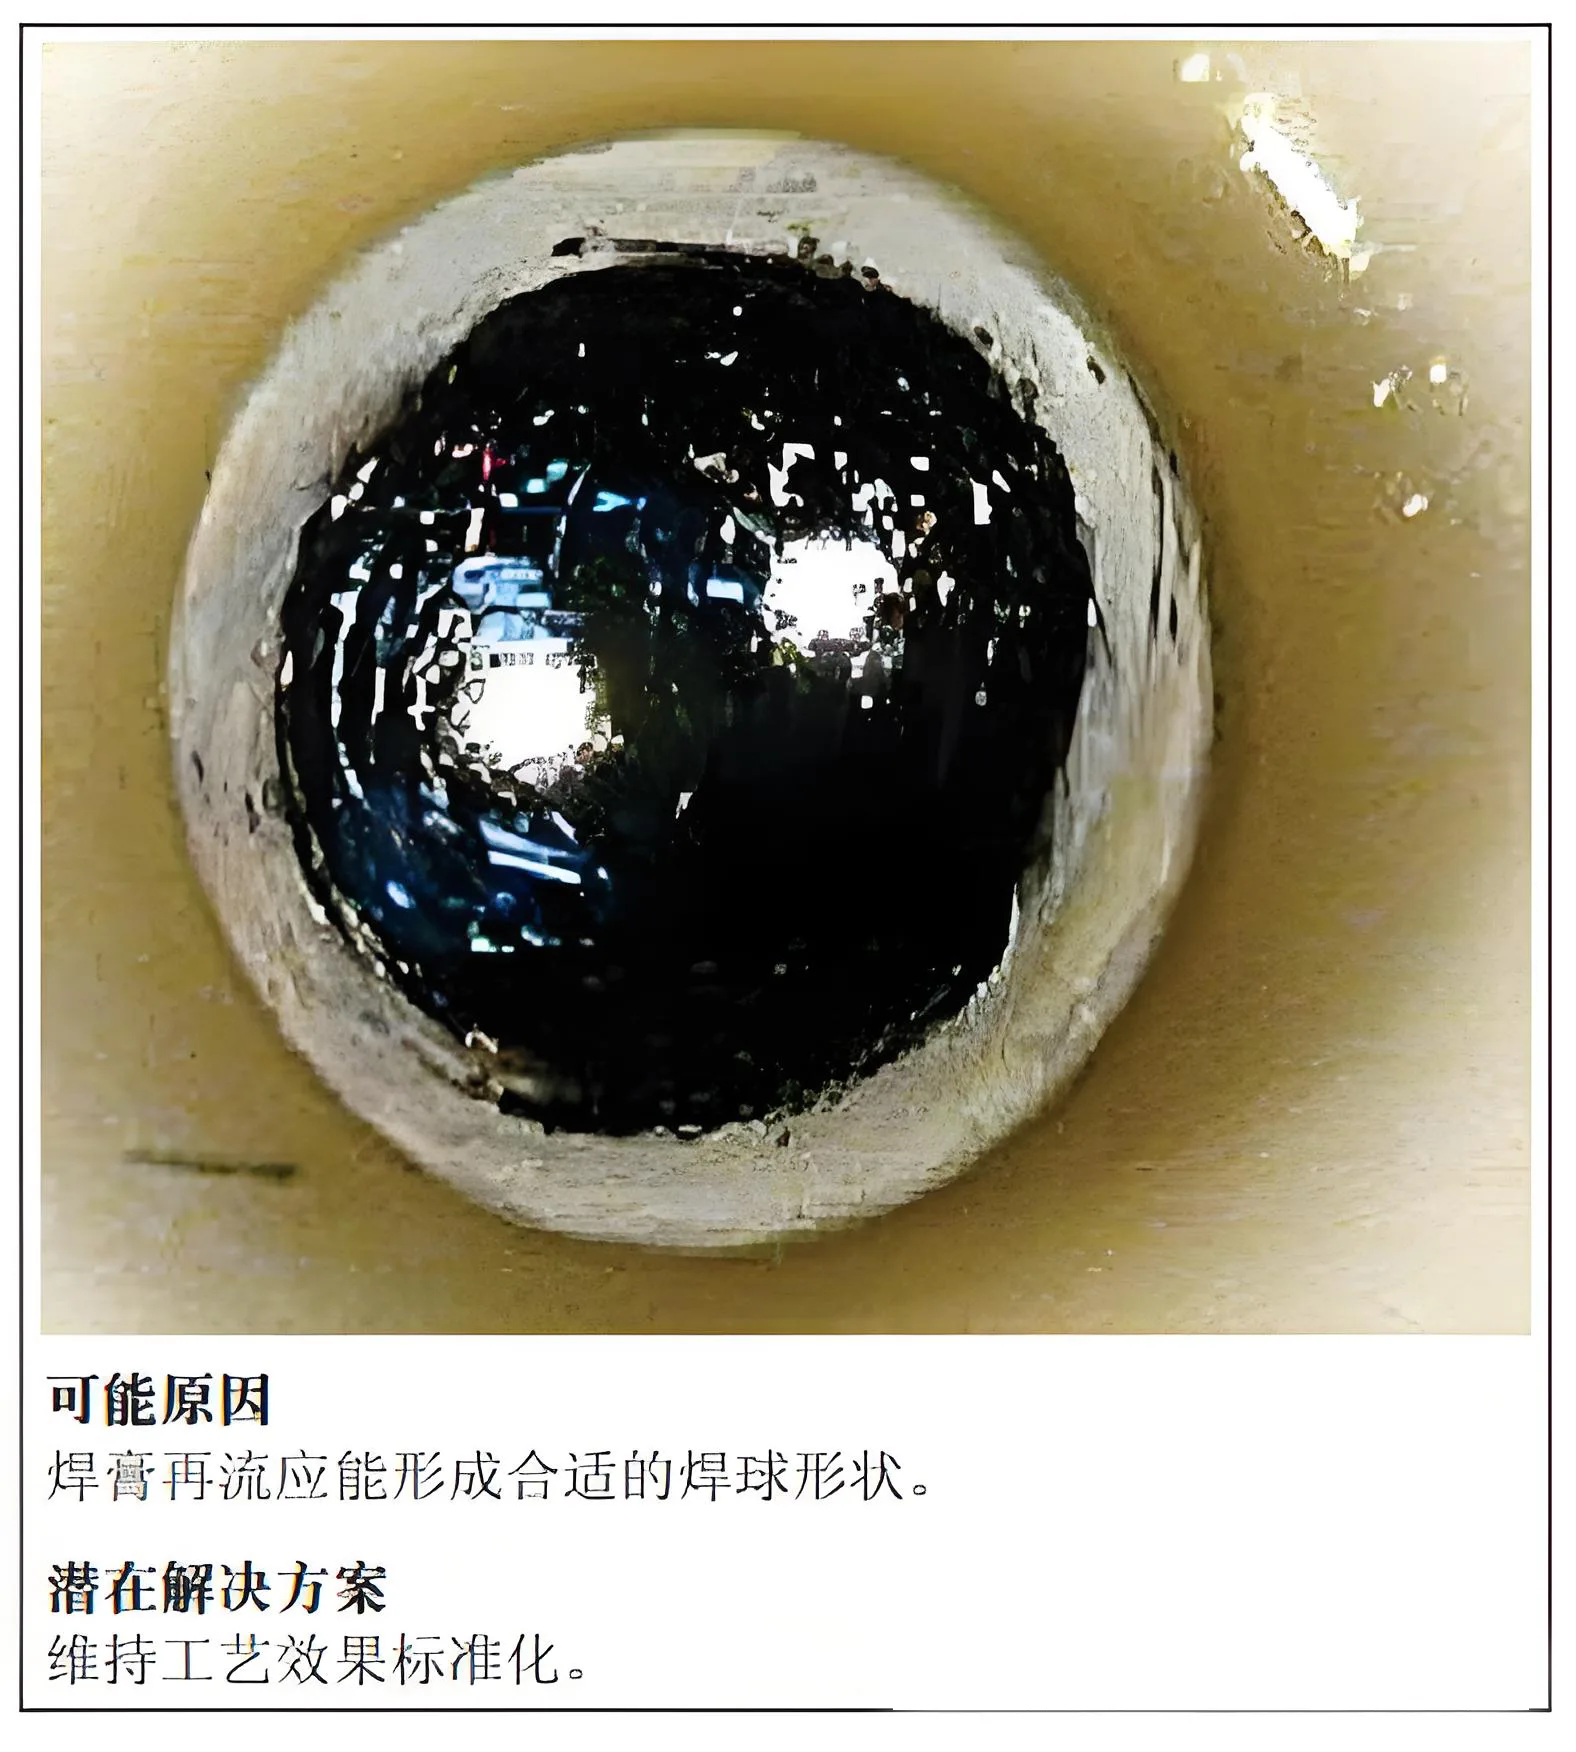
Motive și soluții pentru defectele îmbinării de lipit cauzate de bile de lipit de staniu/plumb
4.6 Aliaj SAC
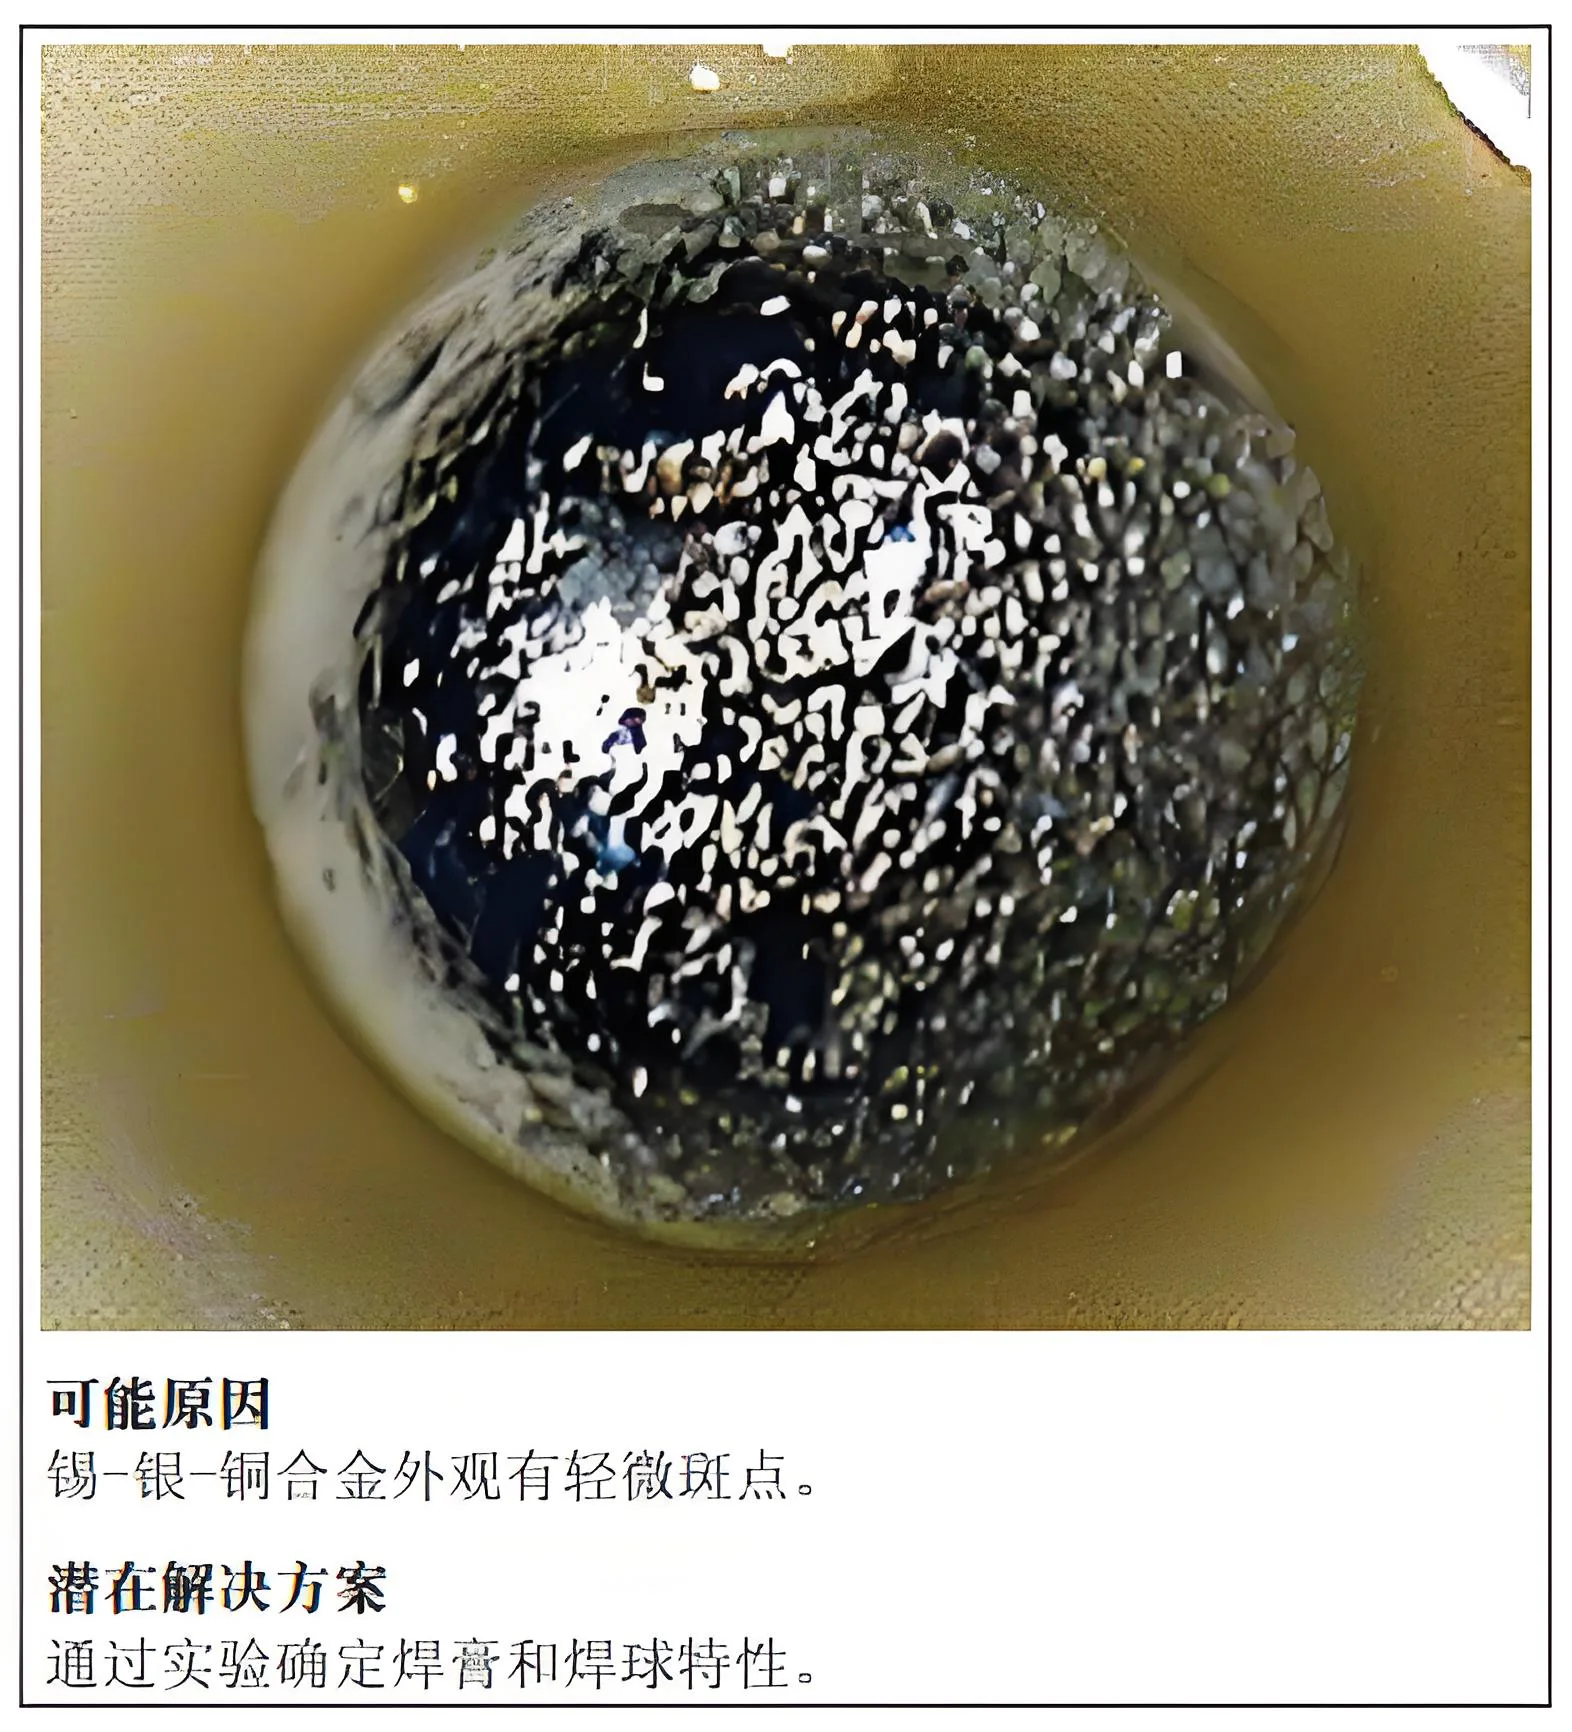
Motivele și soluțiile pentru defectele îmbinărilor de lipit cauzate de aliajul SAC
4.7 Imbinari de lipit la rece
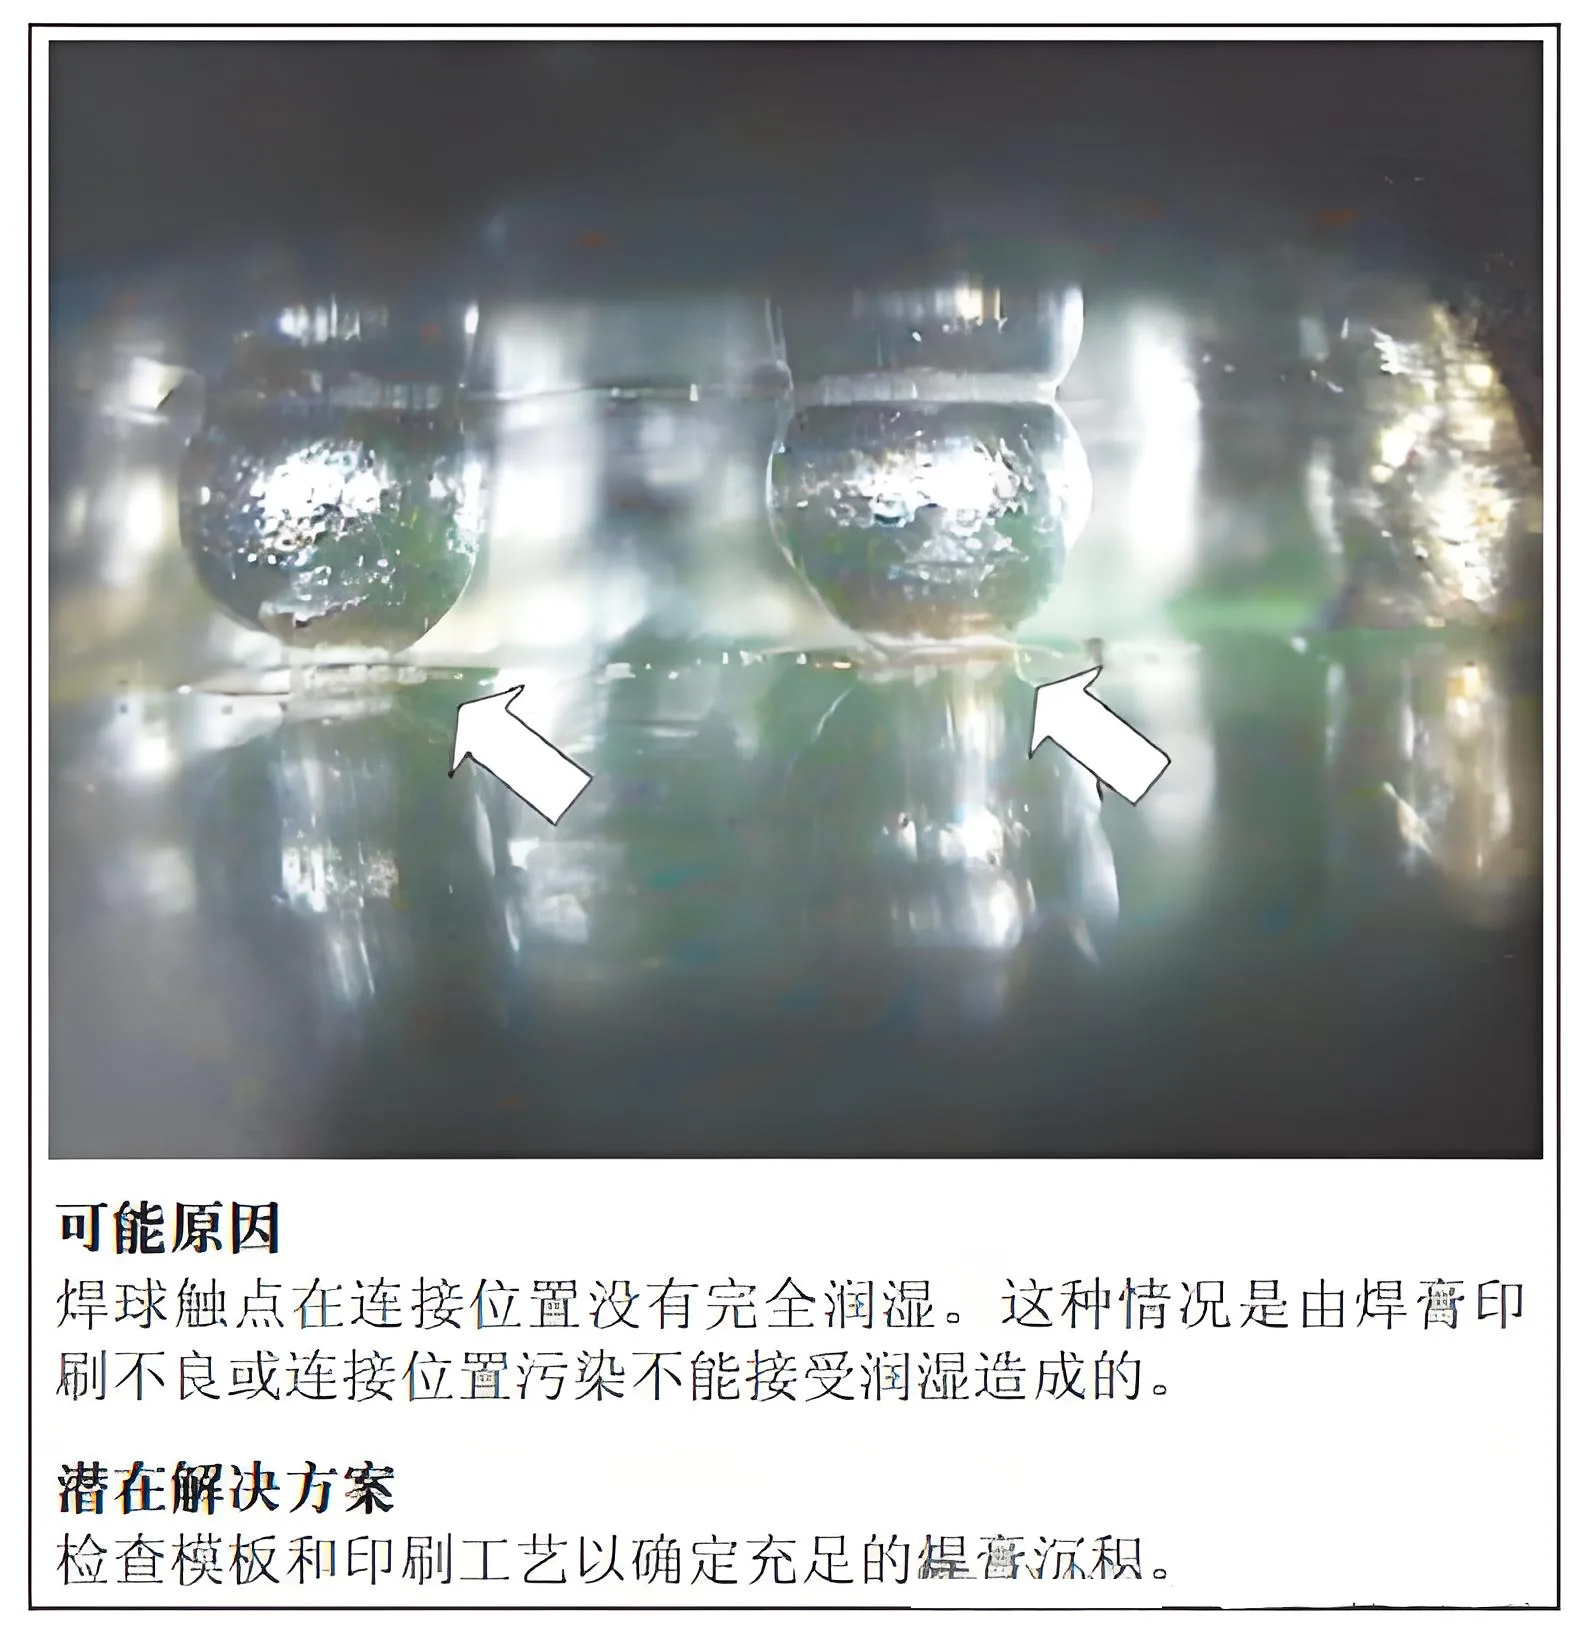
Puncte de lipire la rece cauzate de lipirea la rece și soluțiile acestora
4.8 Articulații incomplete cauzate de contaminarea tamponului
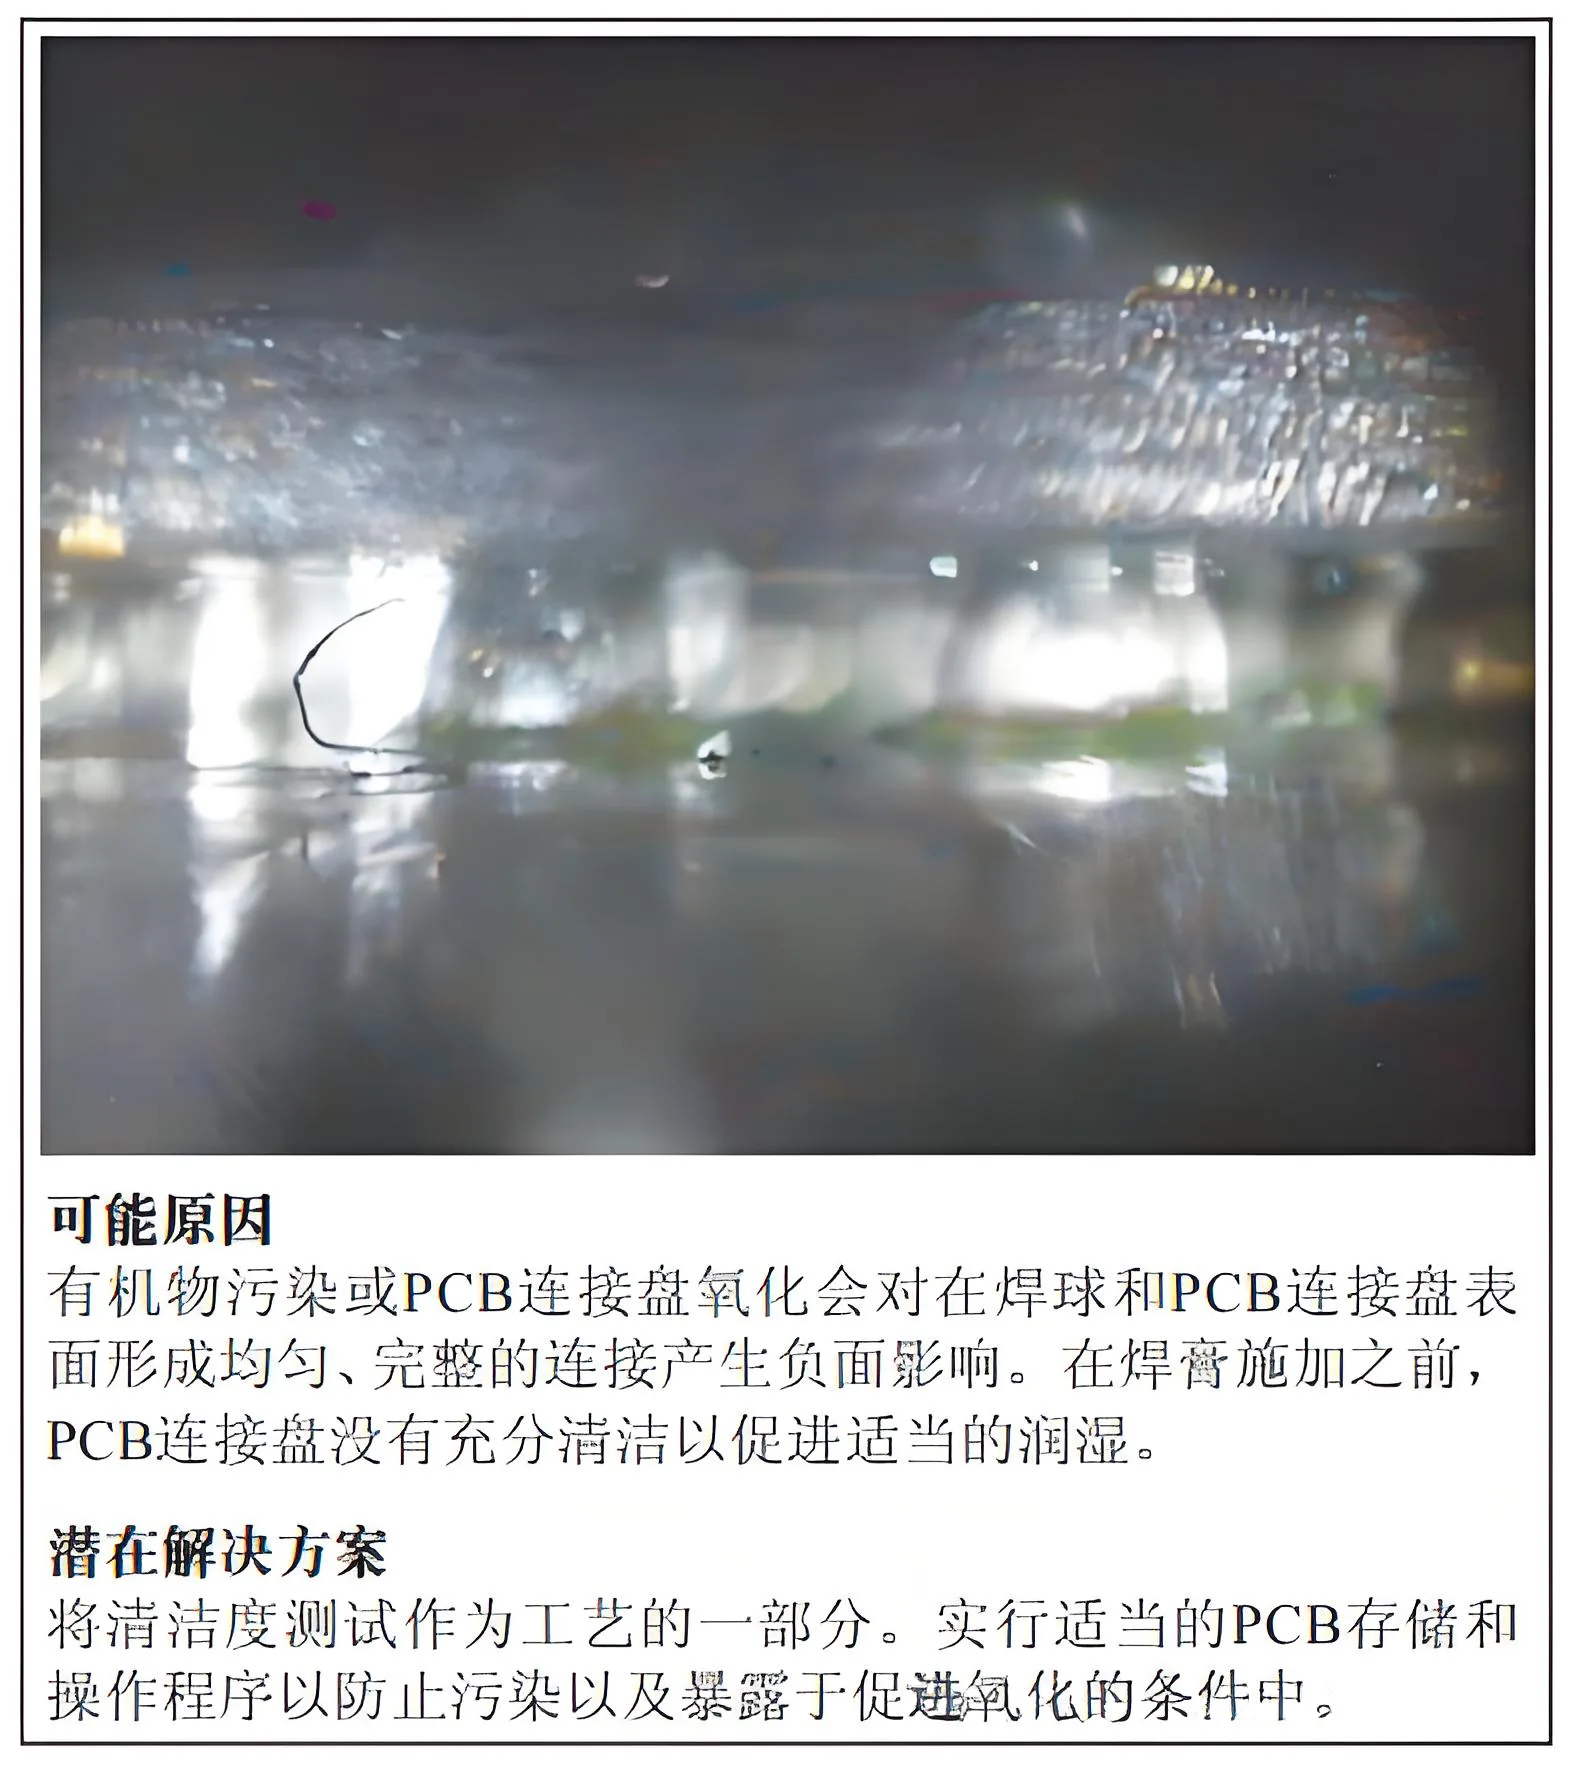
Cauze și soluții pentru conexiunile incomplete din cauza contaminării discului de conectare
4.9 Contaminare cauzată de bile de lipit deformate
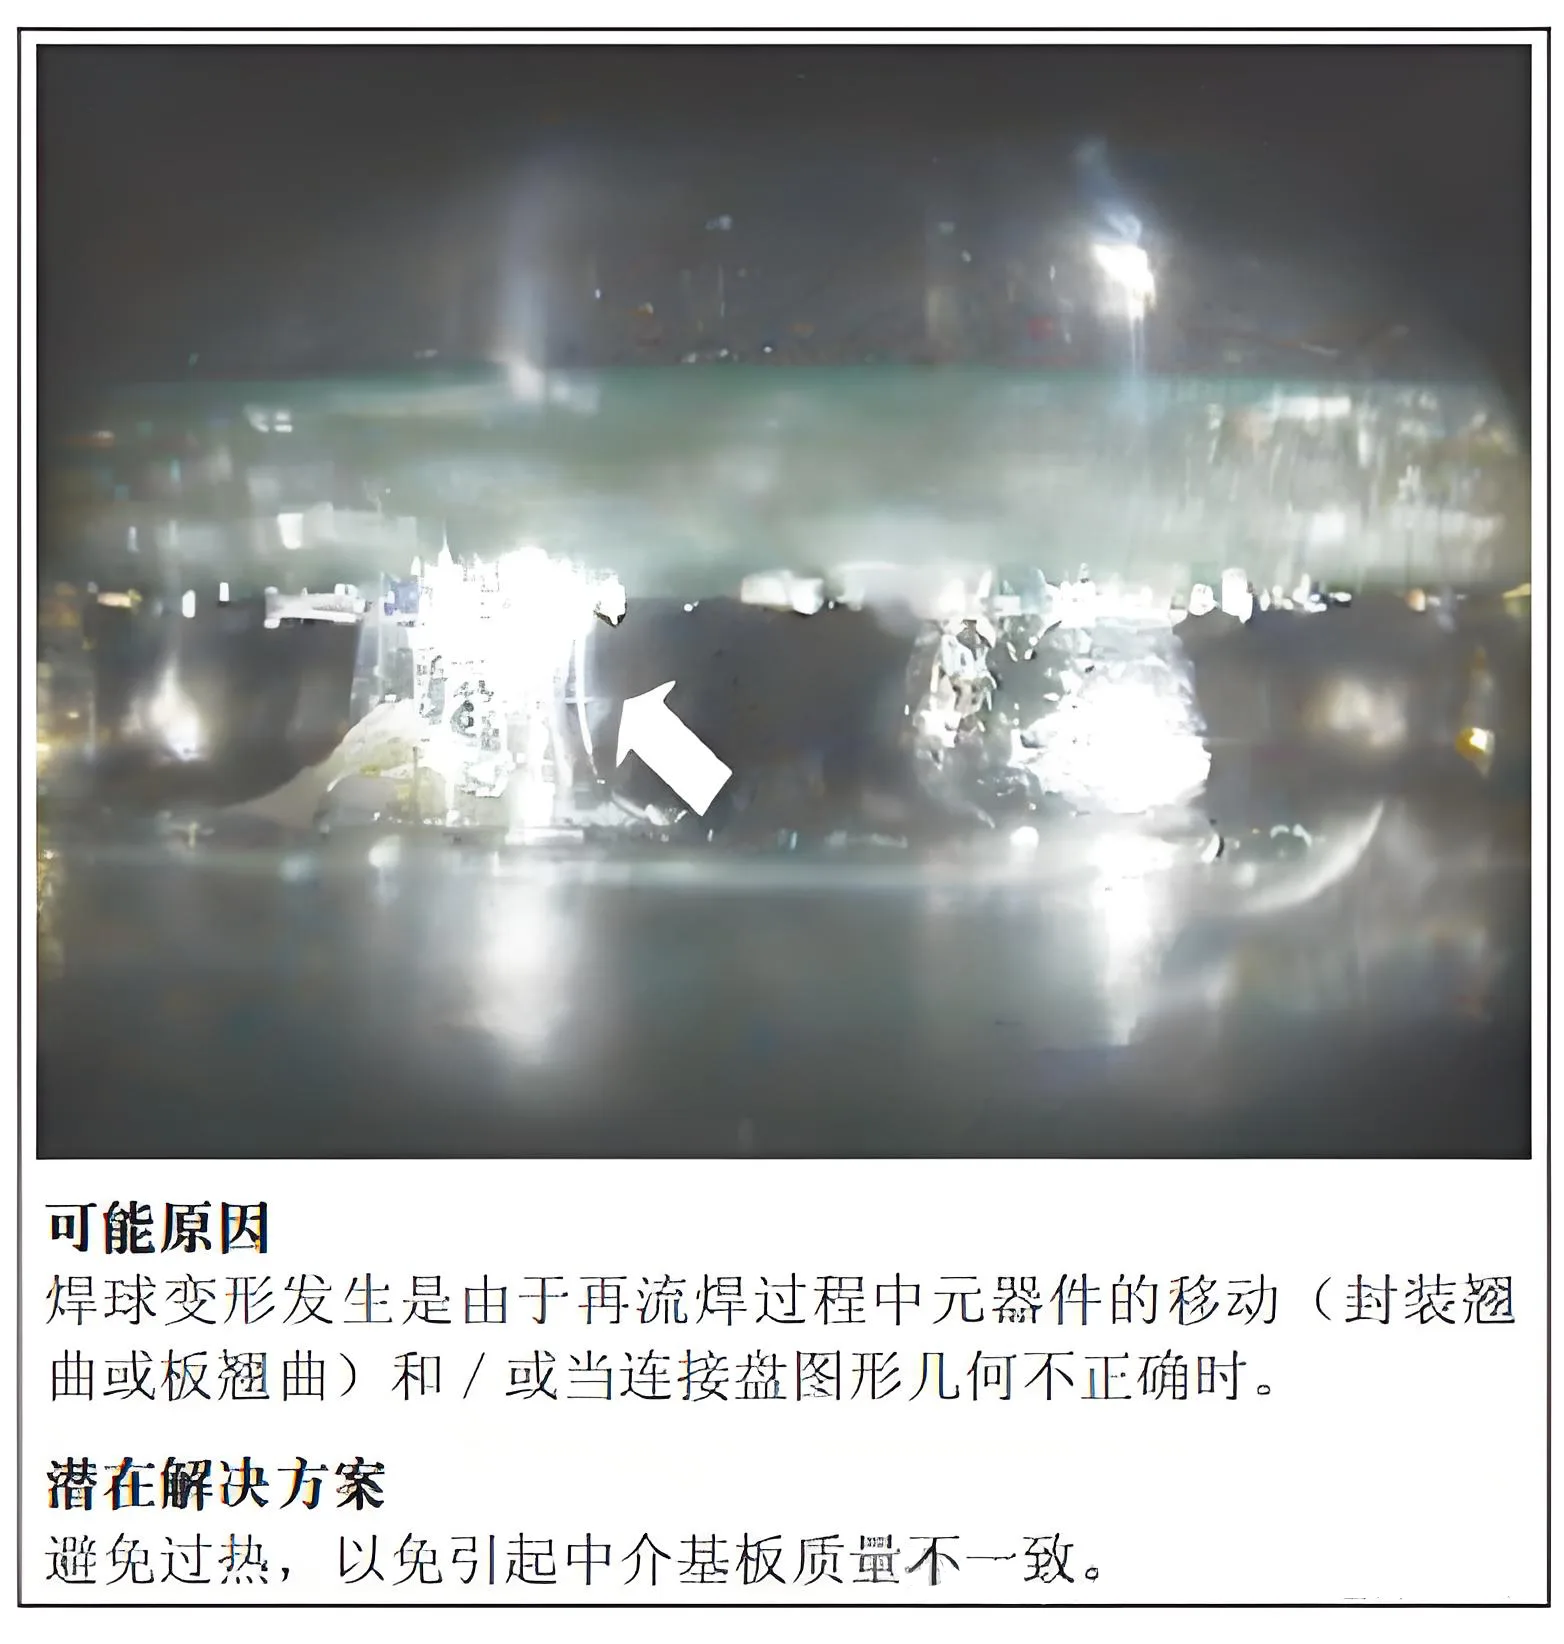
Cauza și soluția defectelor îmbinării de lipit din cauza contaminării cu bile de lipit deformate
4.10 Bile de lipit deformate
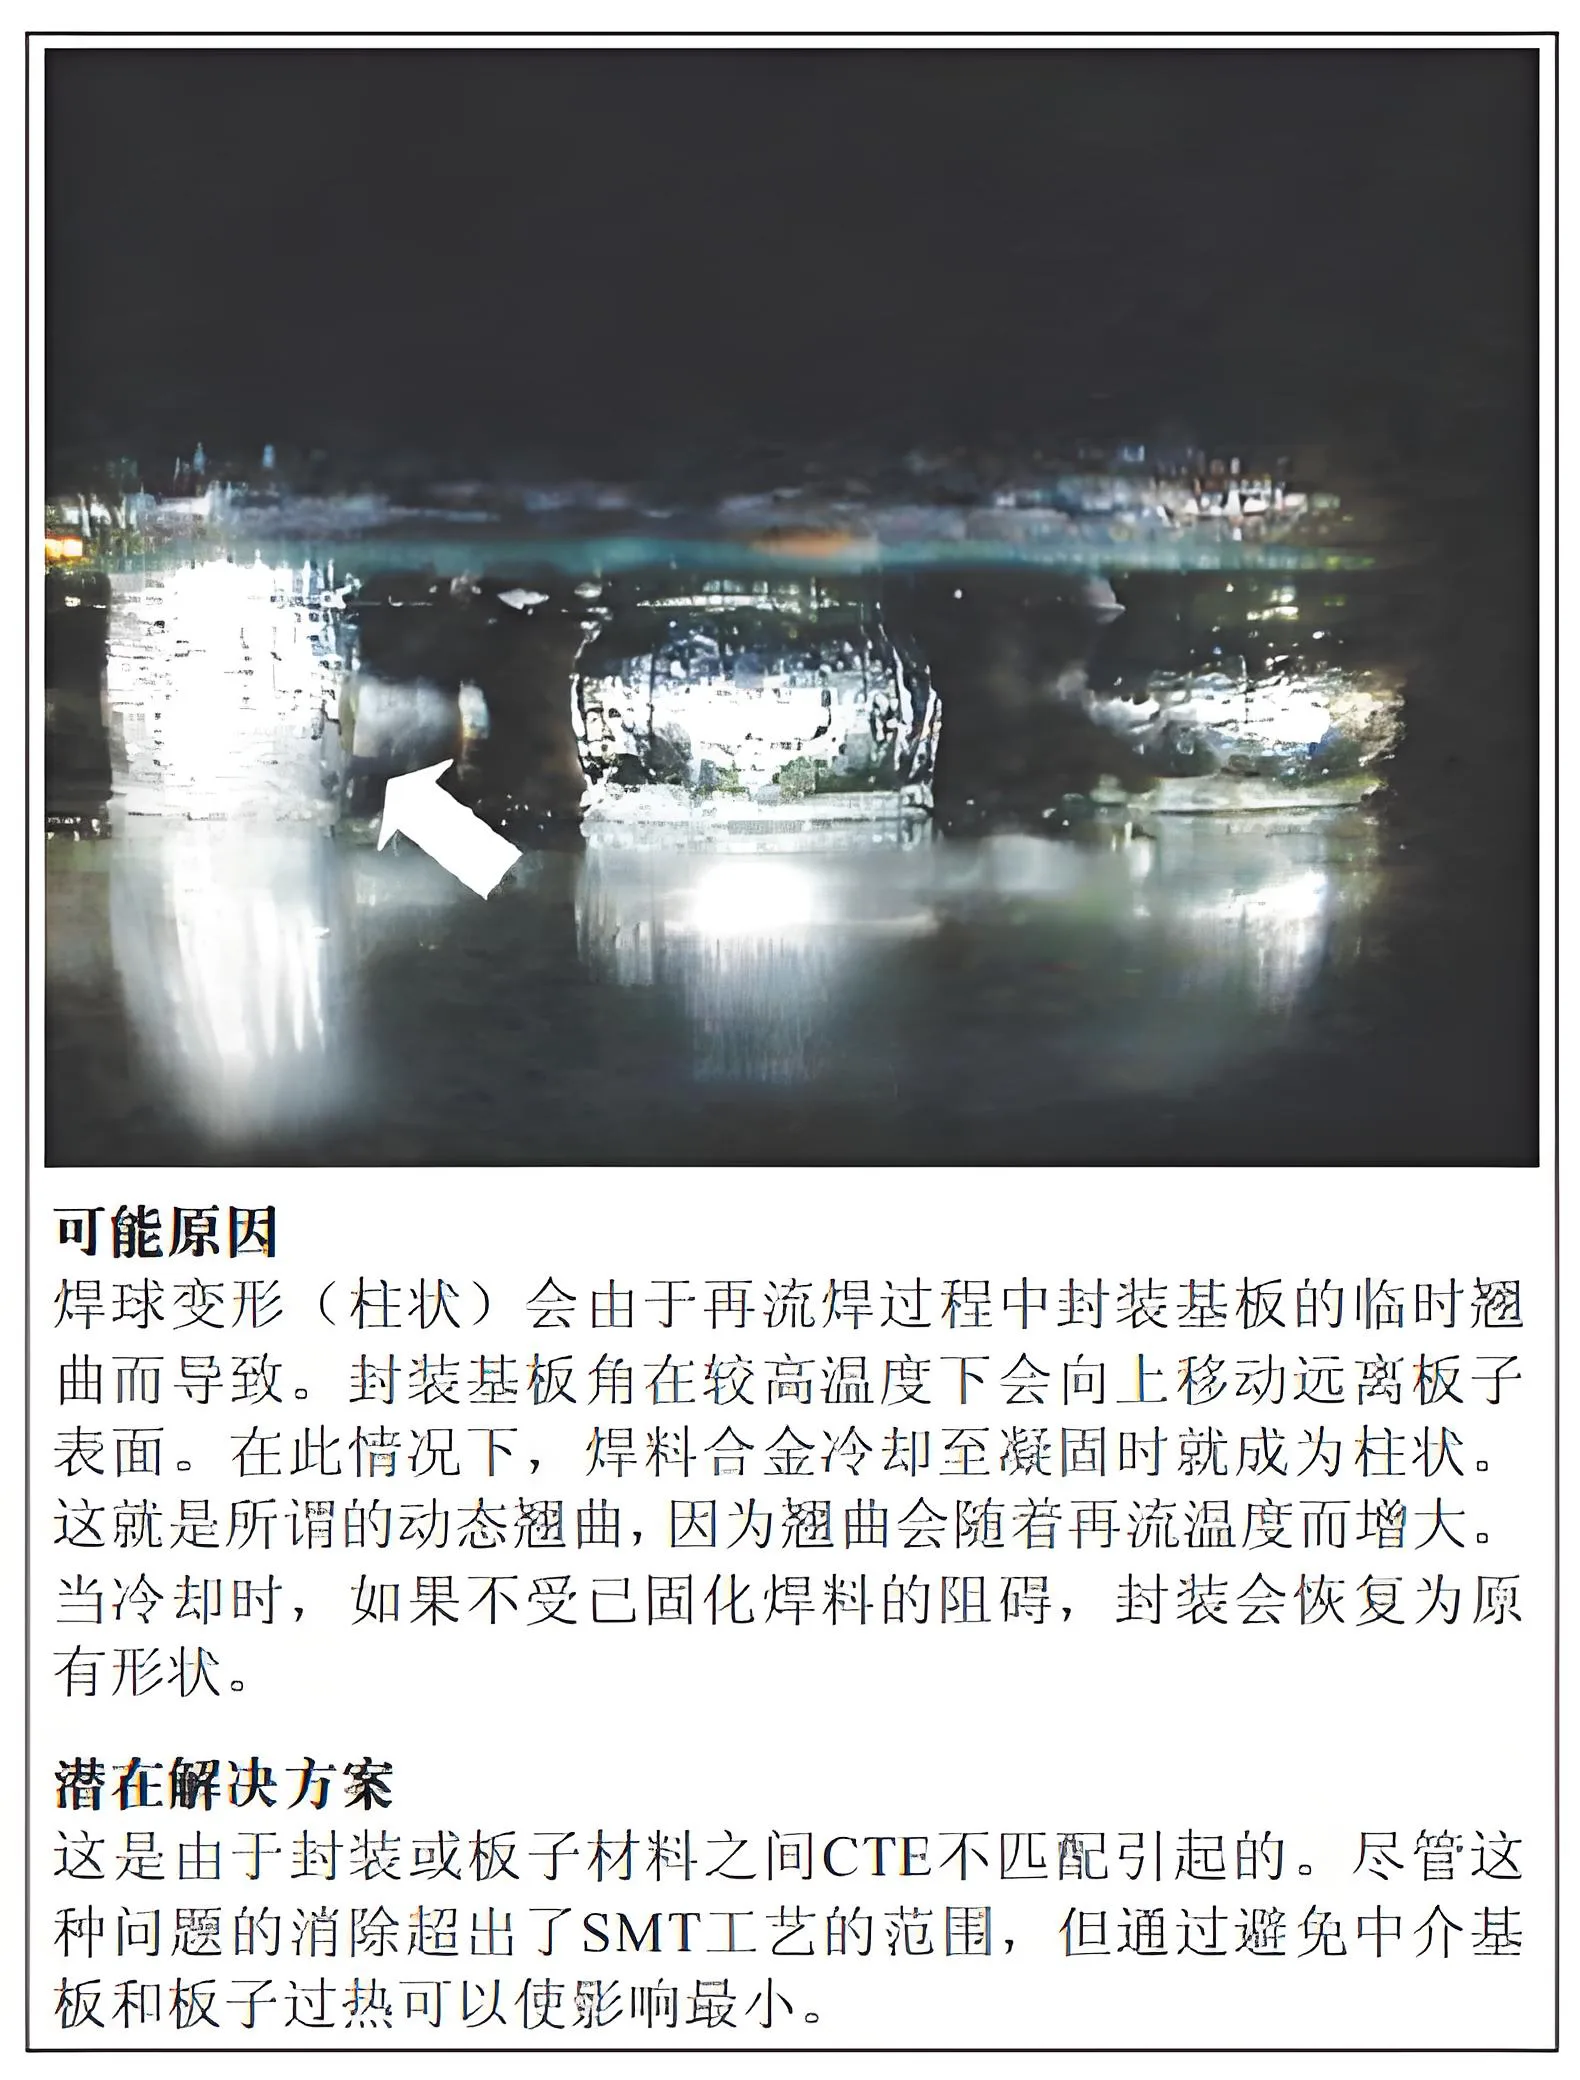
Cauze și soluții pentru defectele îmbinării de lipit cauzate de bilele de lipit deformate
4.11 Lipire și flux insuficiente pentru formarea adecvată a îmbinărilor
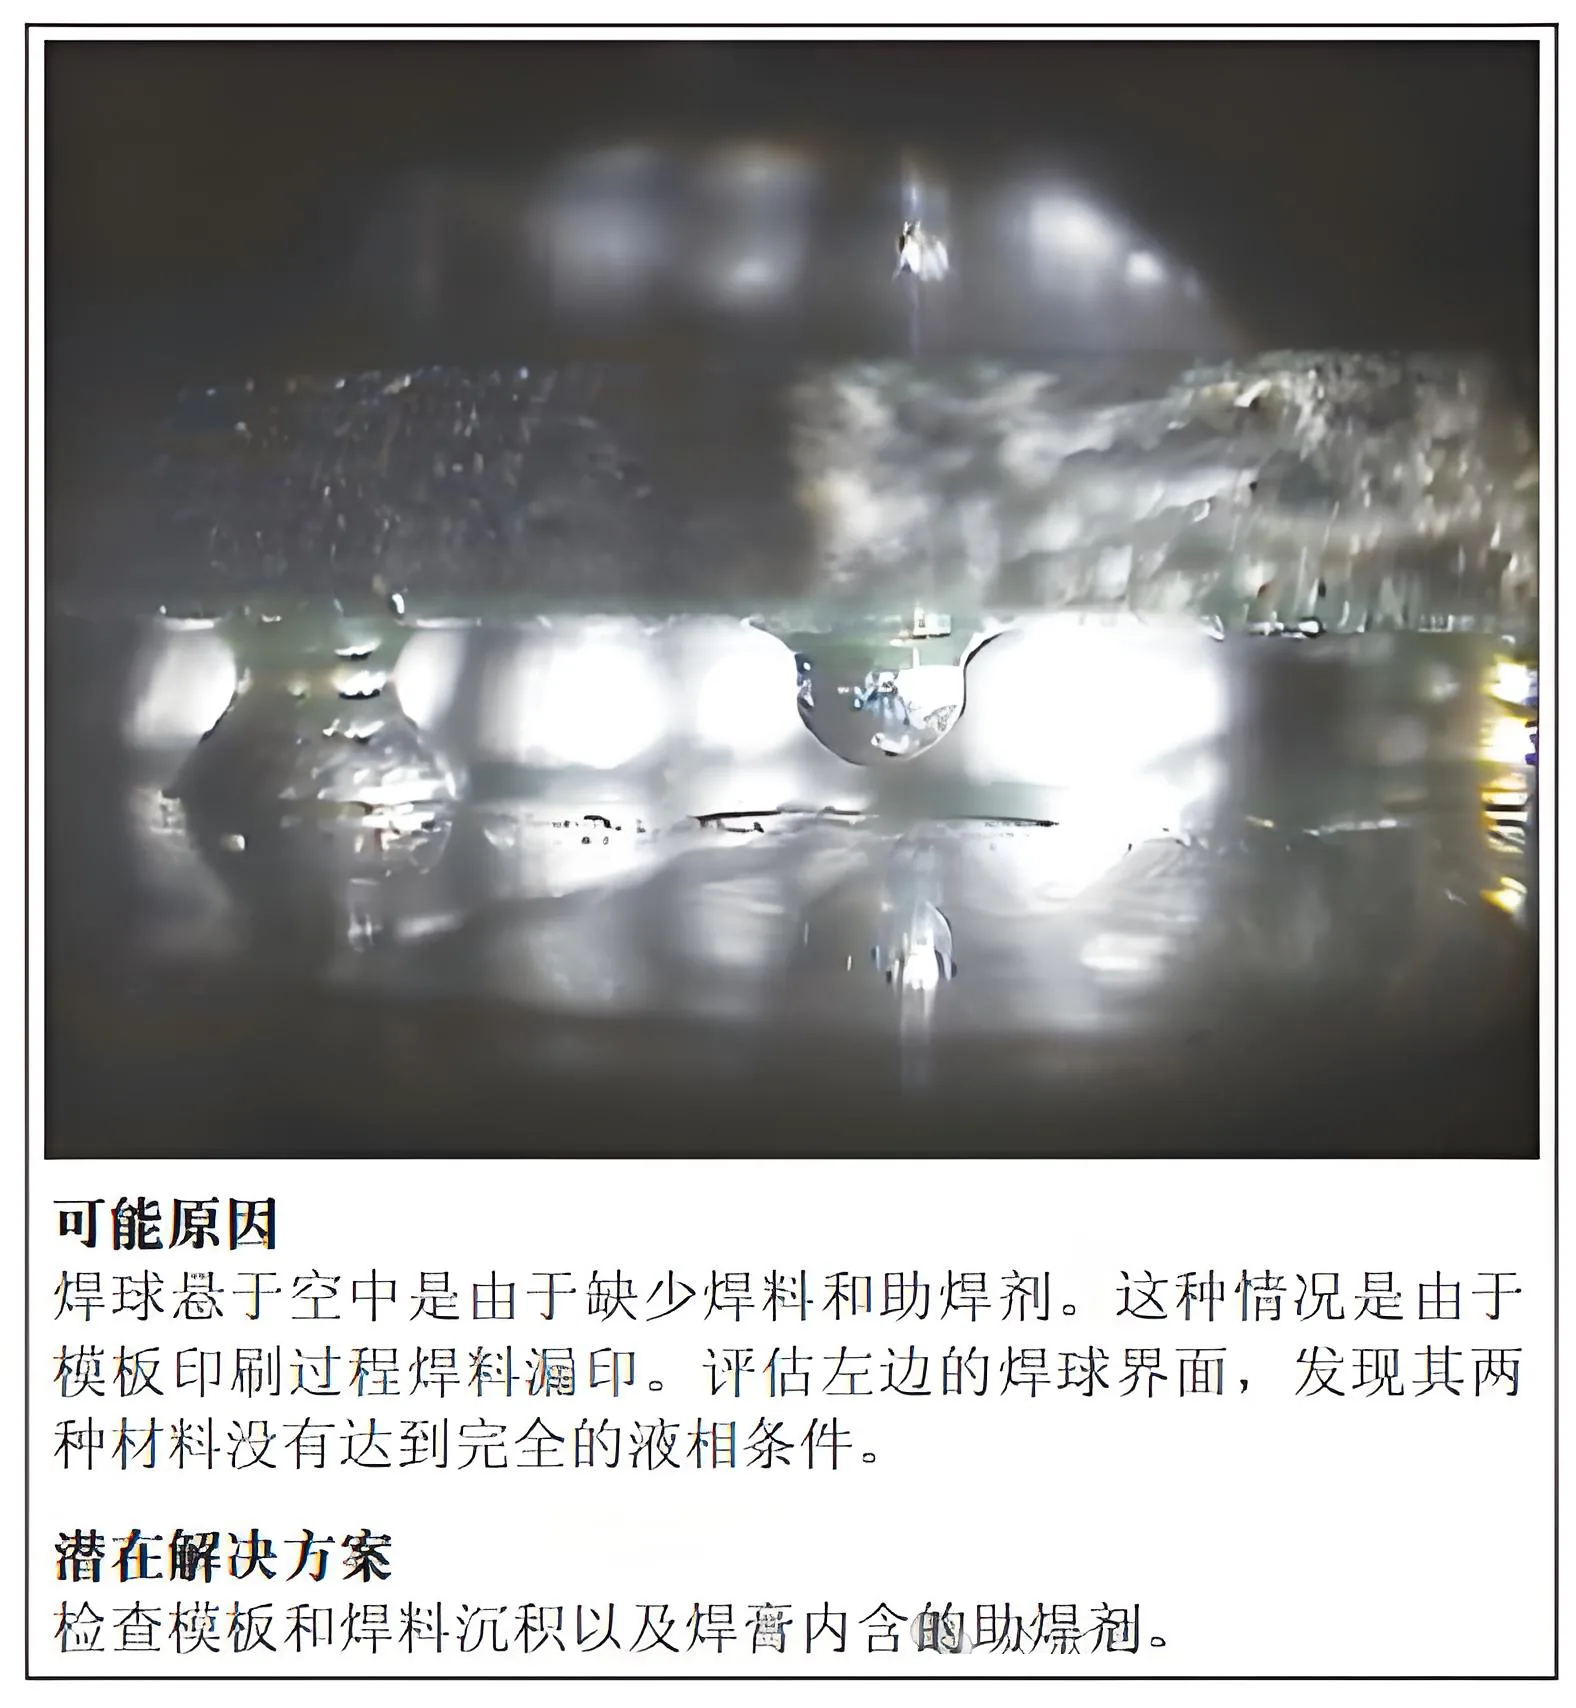
Cauzele și soluțiile pentru defectele îmbinărilor de lipit cauzate de lipire și flux insuficient
4.12 Zona de contact redusă a terminalelor
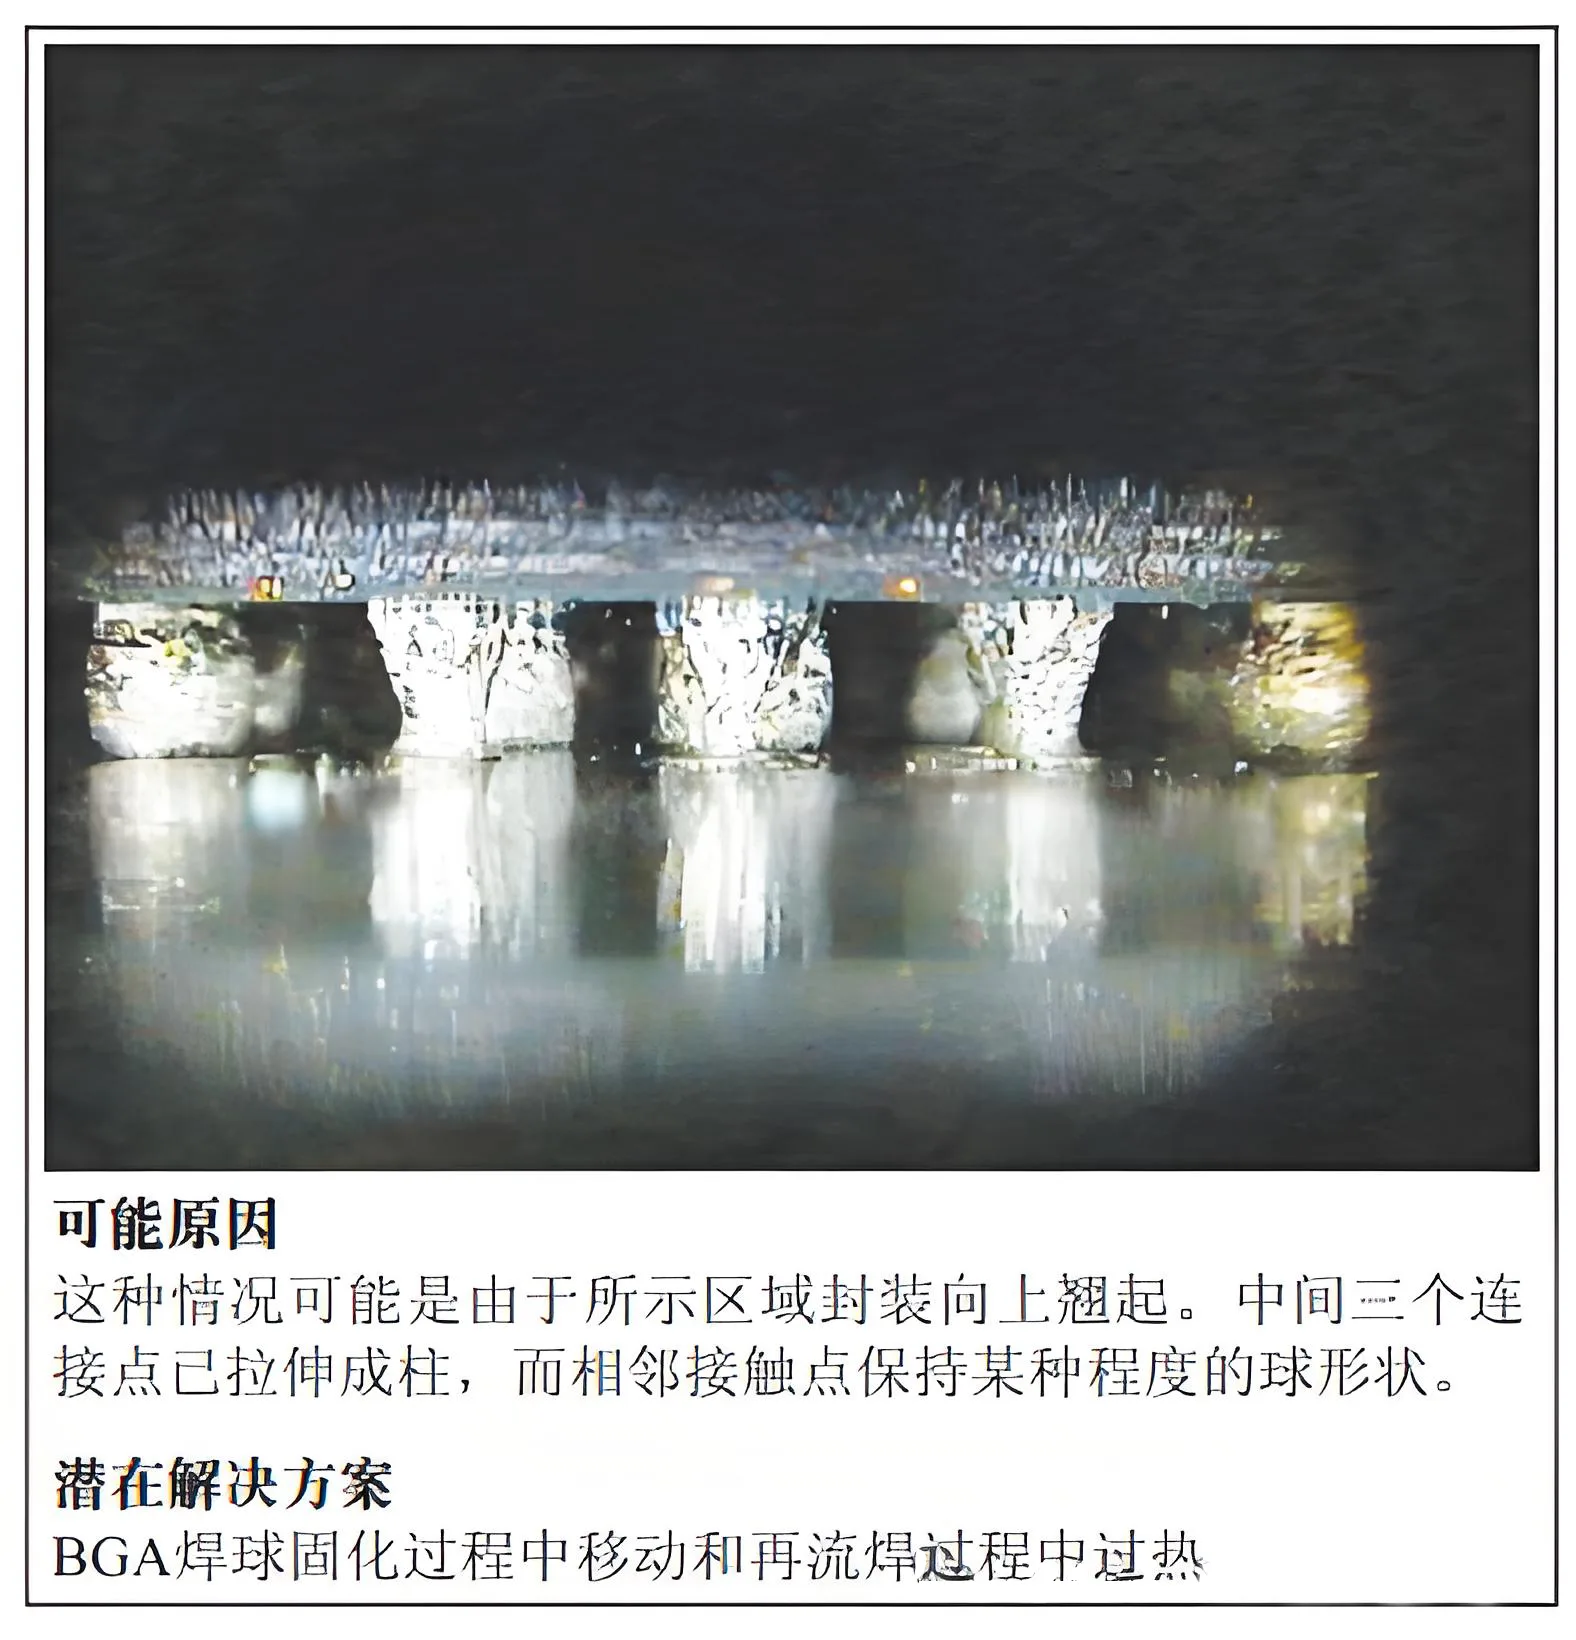
Motive pentru defectele îmbinării de lipit cauzate de suprafața de contact redusă a terminalelor și soluții
4.13 Poduri de lipit
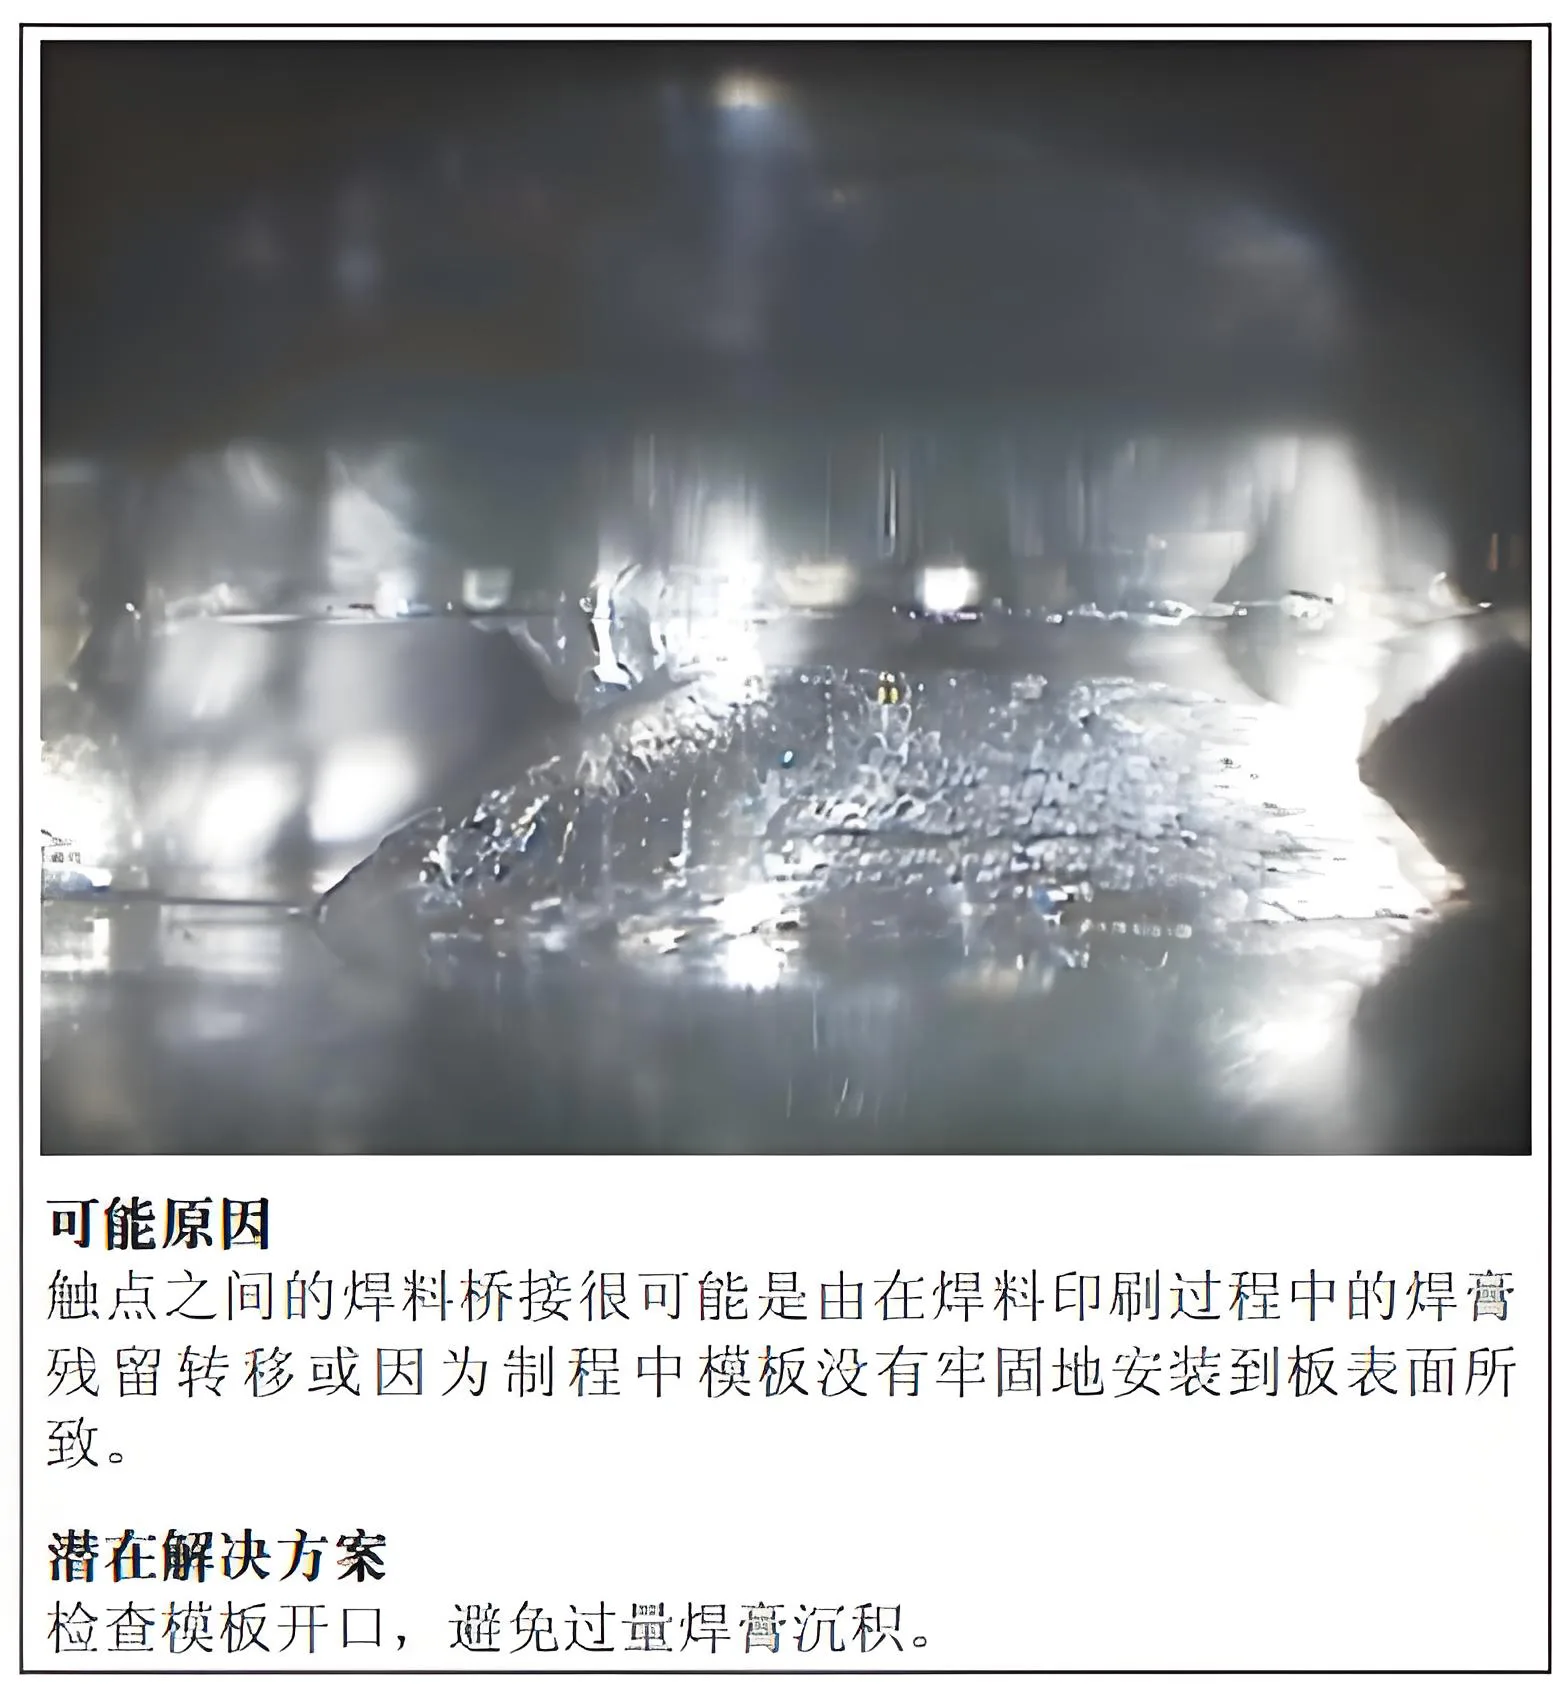
4.14 Refluxarea lipirii incompletă
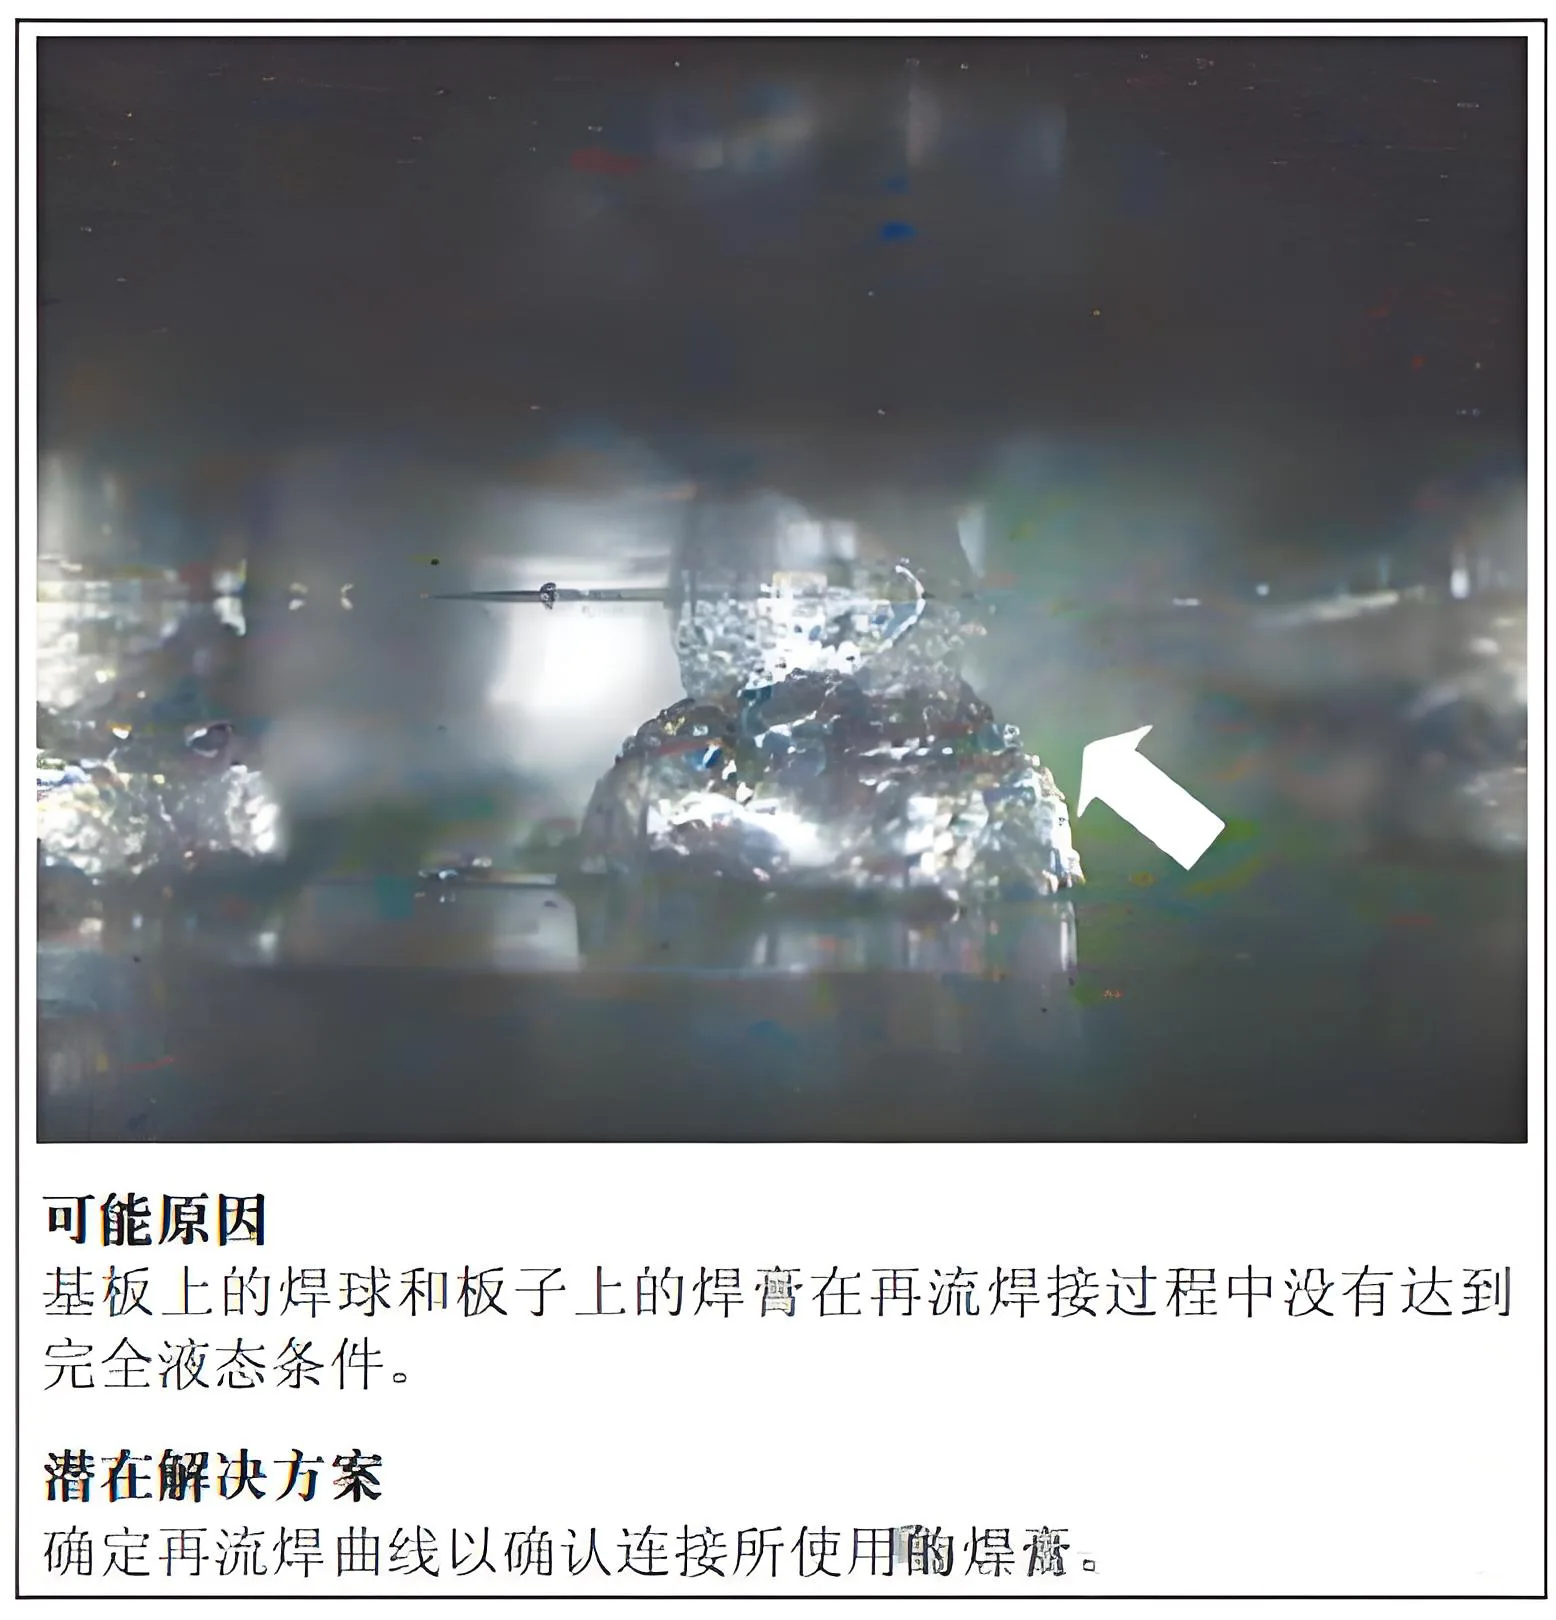
Motive și soluții pentru defectele îmbinărilor de lipire cauzate de refluarea lipirii
4.15 Imbinari uscate de lipit
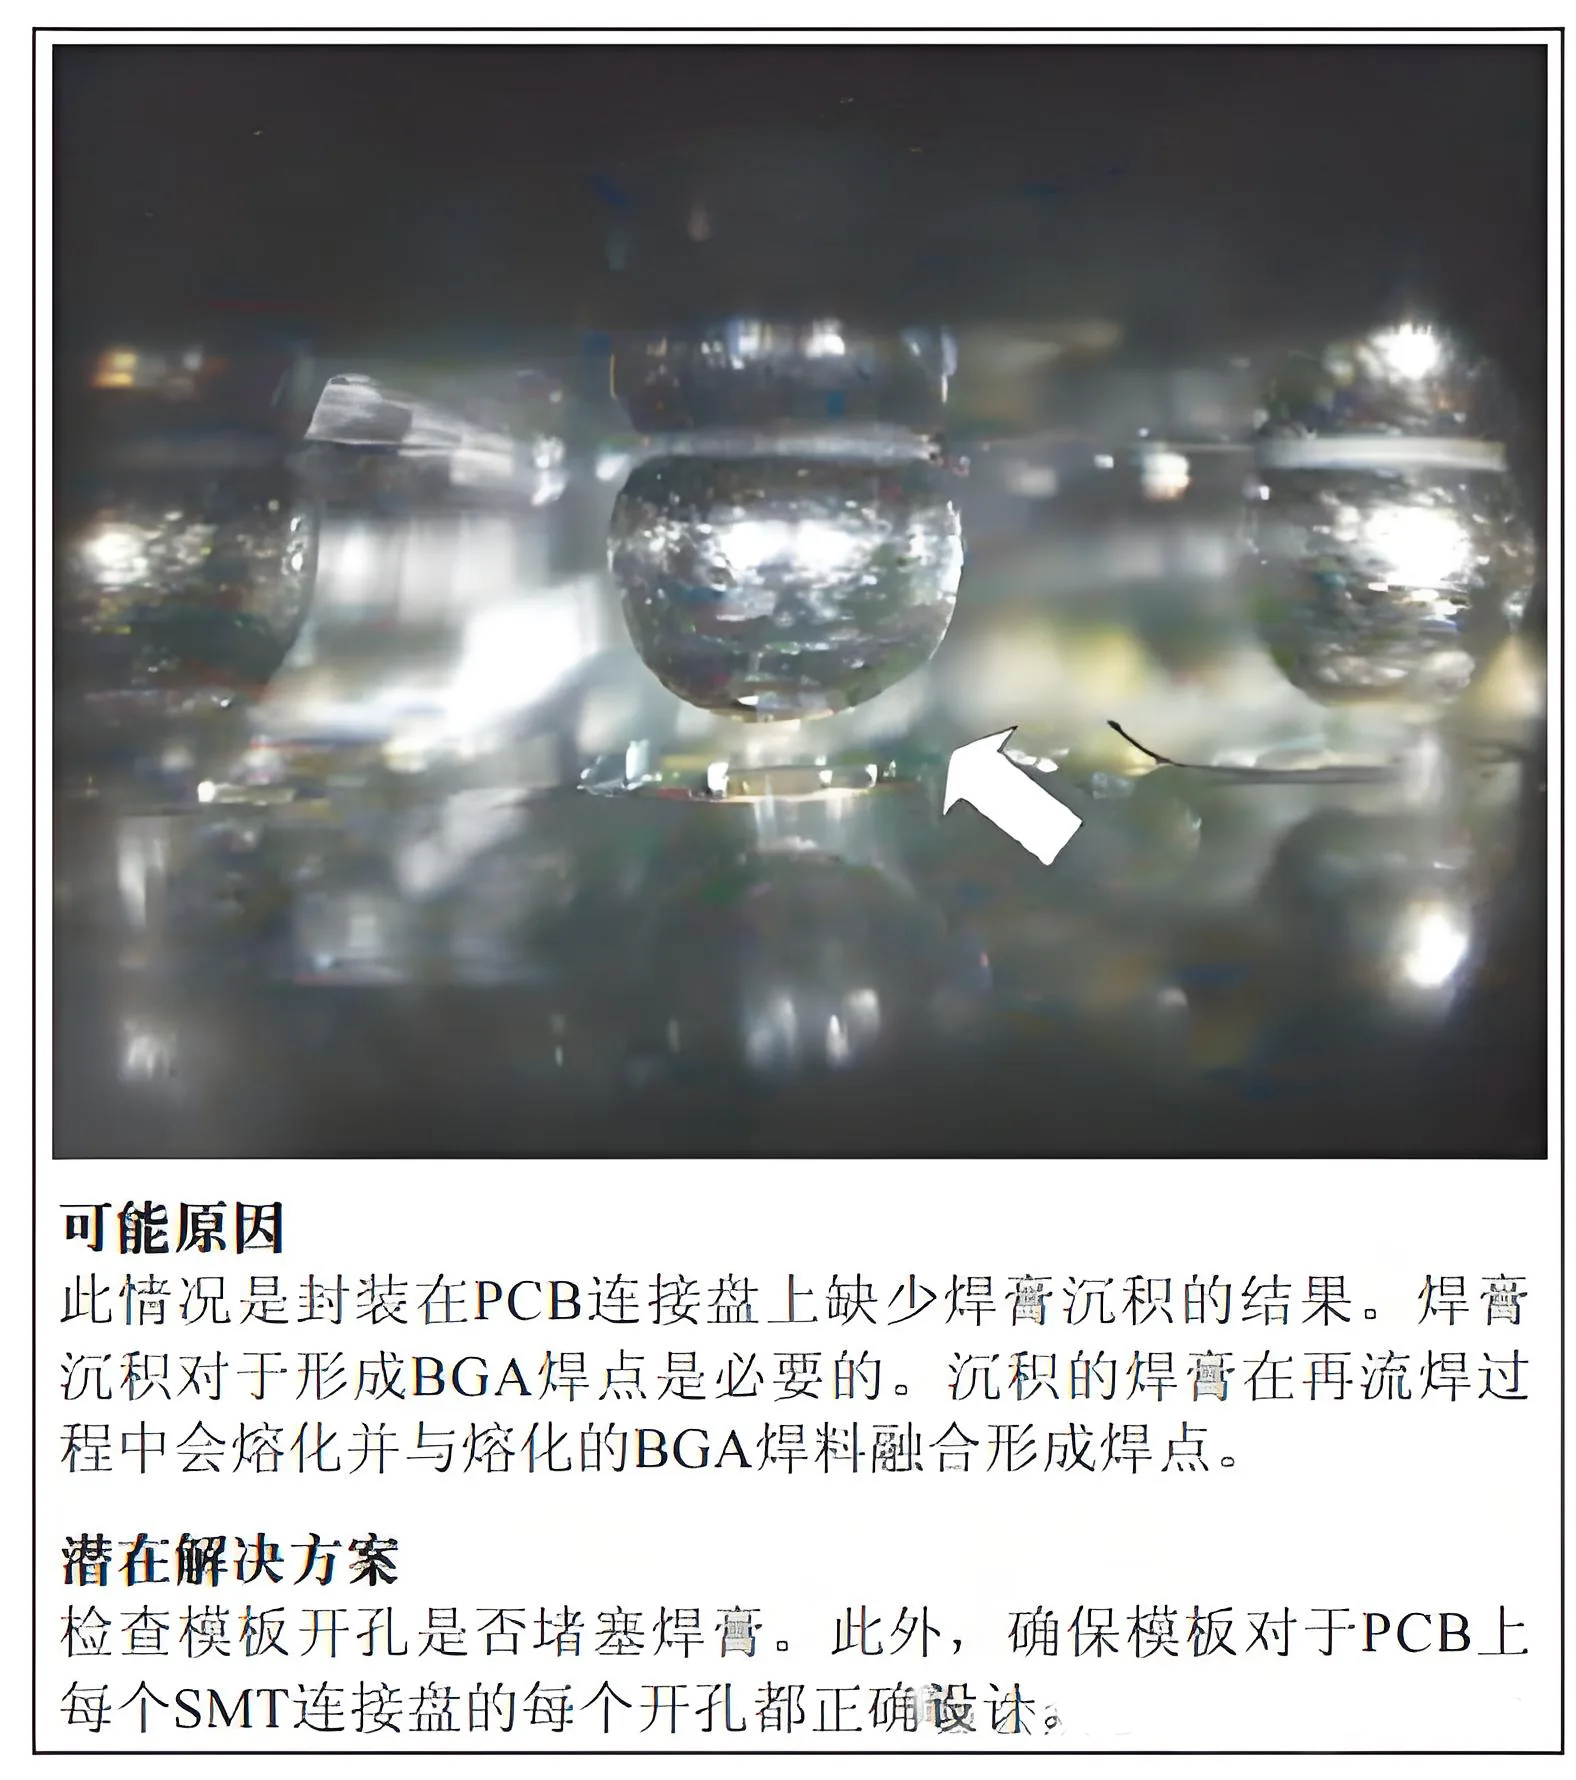
Cauzele și soluțiile defectelor îmbinărilor de lipit cauzate de lipirea goală
4.16 Circuite deschise de îmbinări de lipit fără umezire
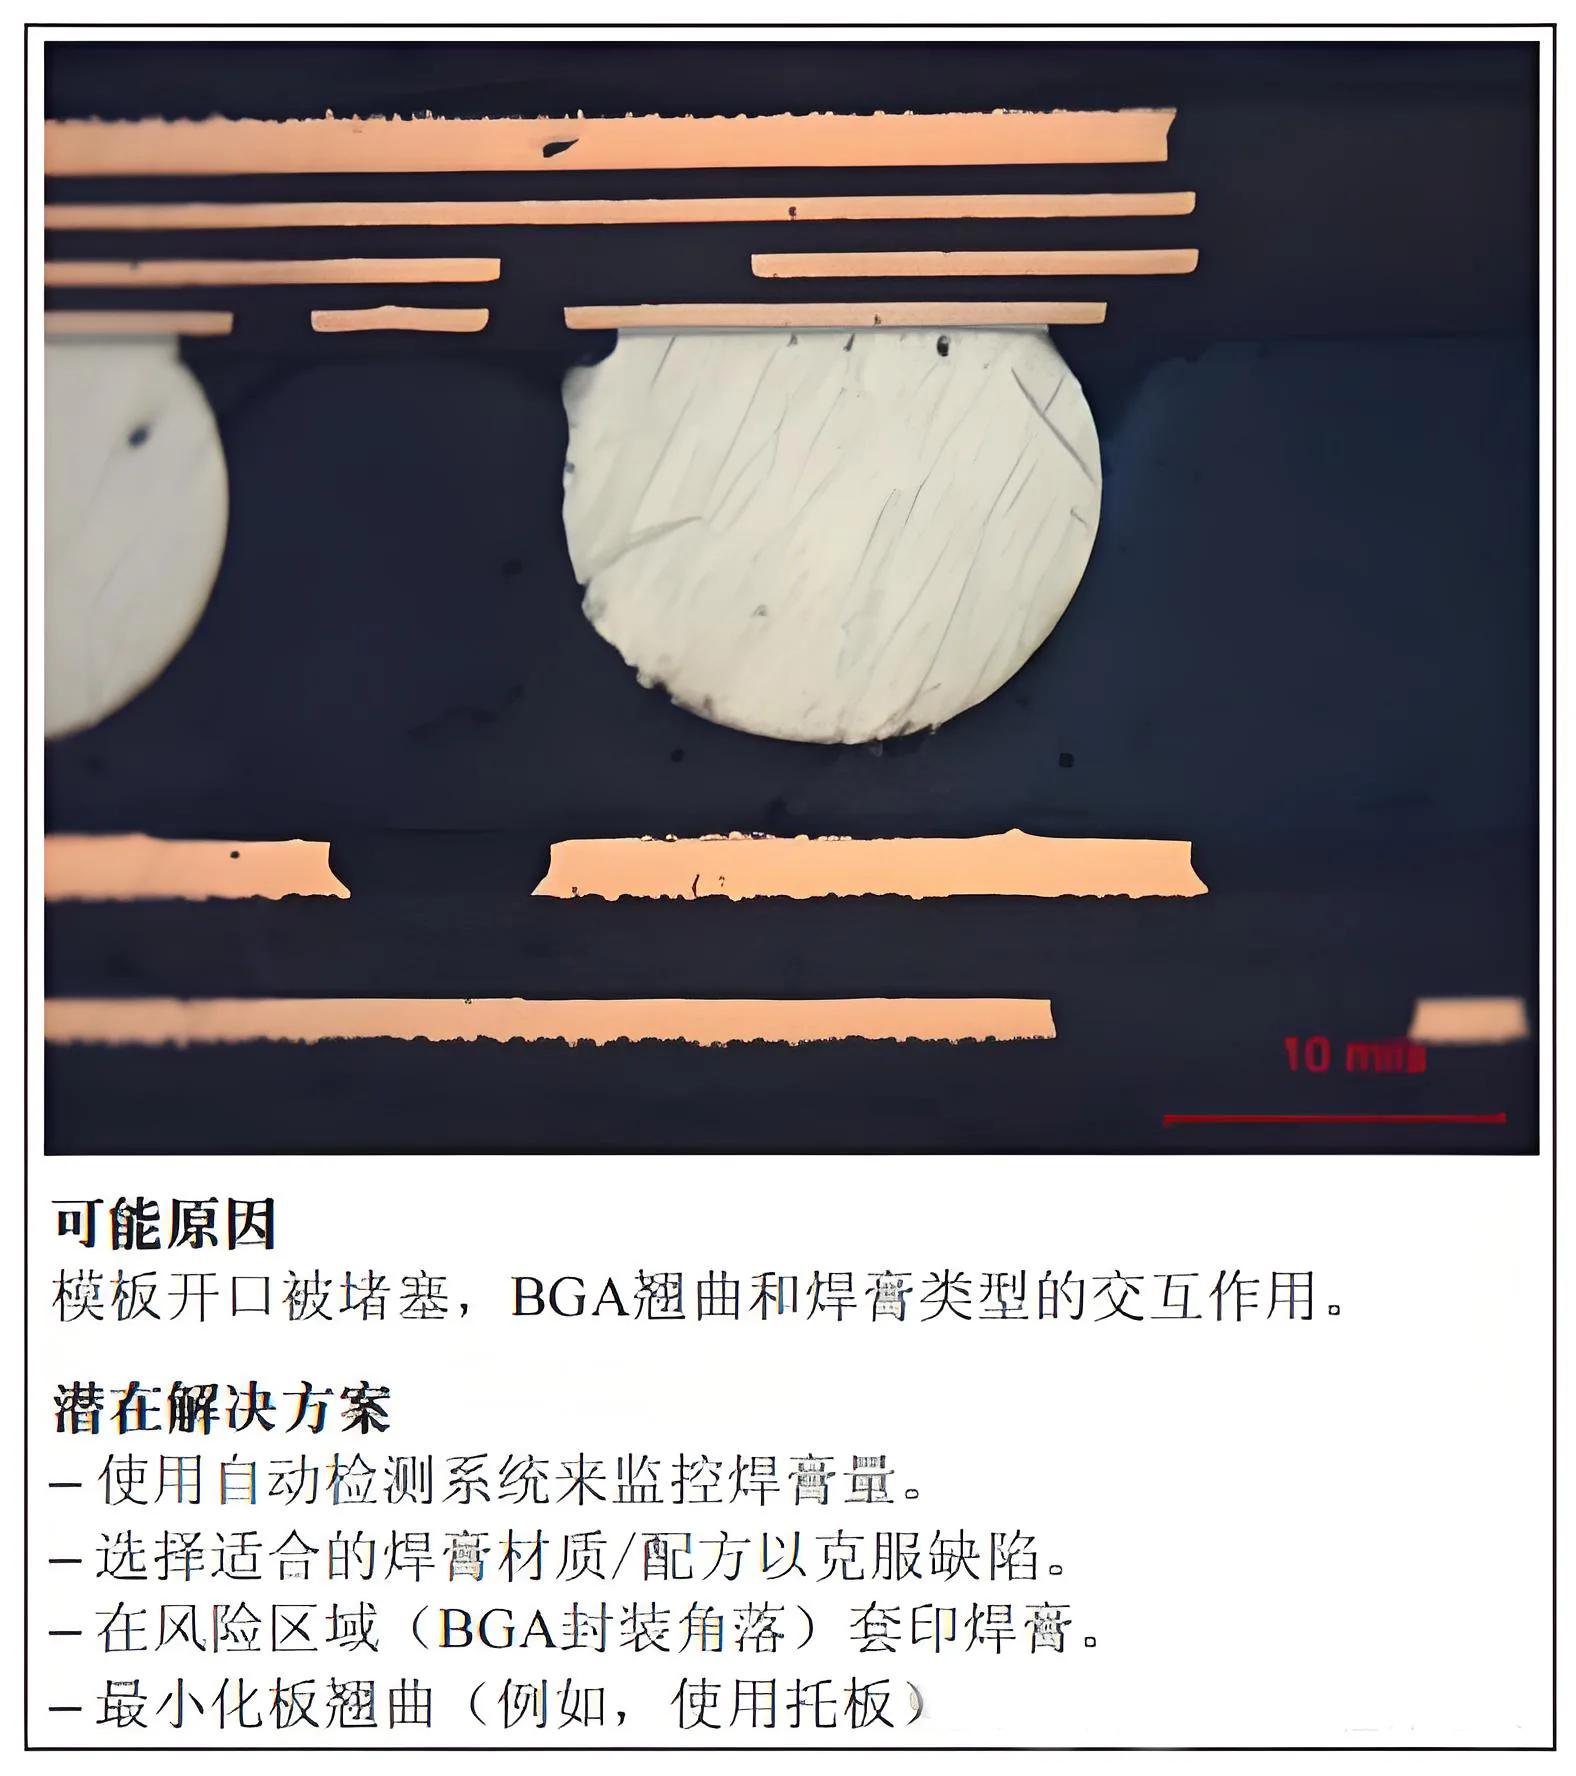
Cauze și soluții pentru defectele îmbinărilor de lipit din cauza circuitelor deschise care nu se umezesc
4.17 Imbinari de lipit cu efect de perna (Hop)
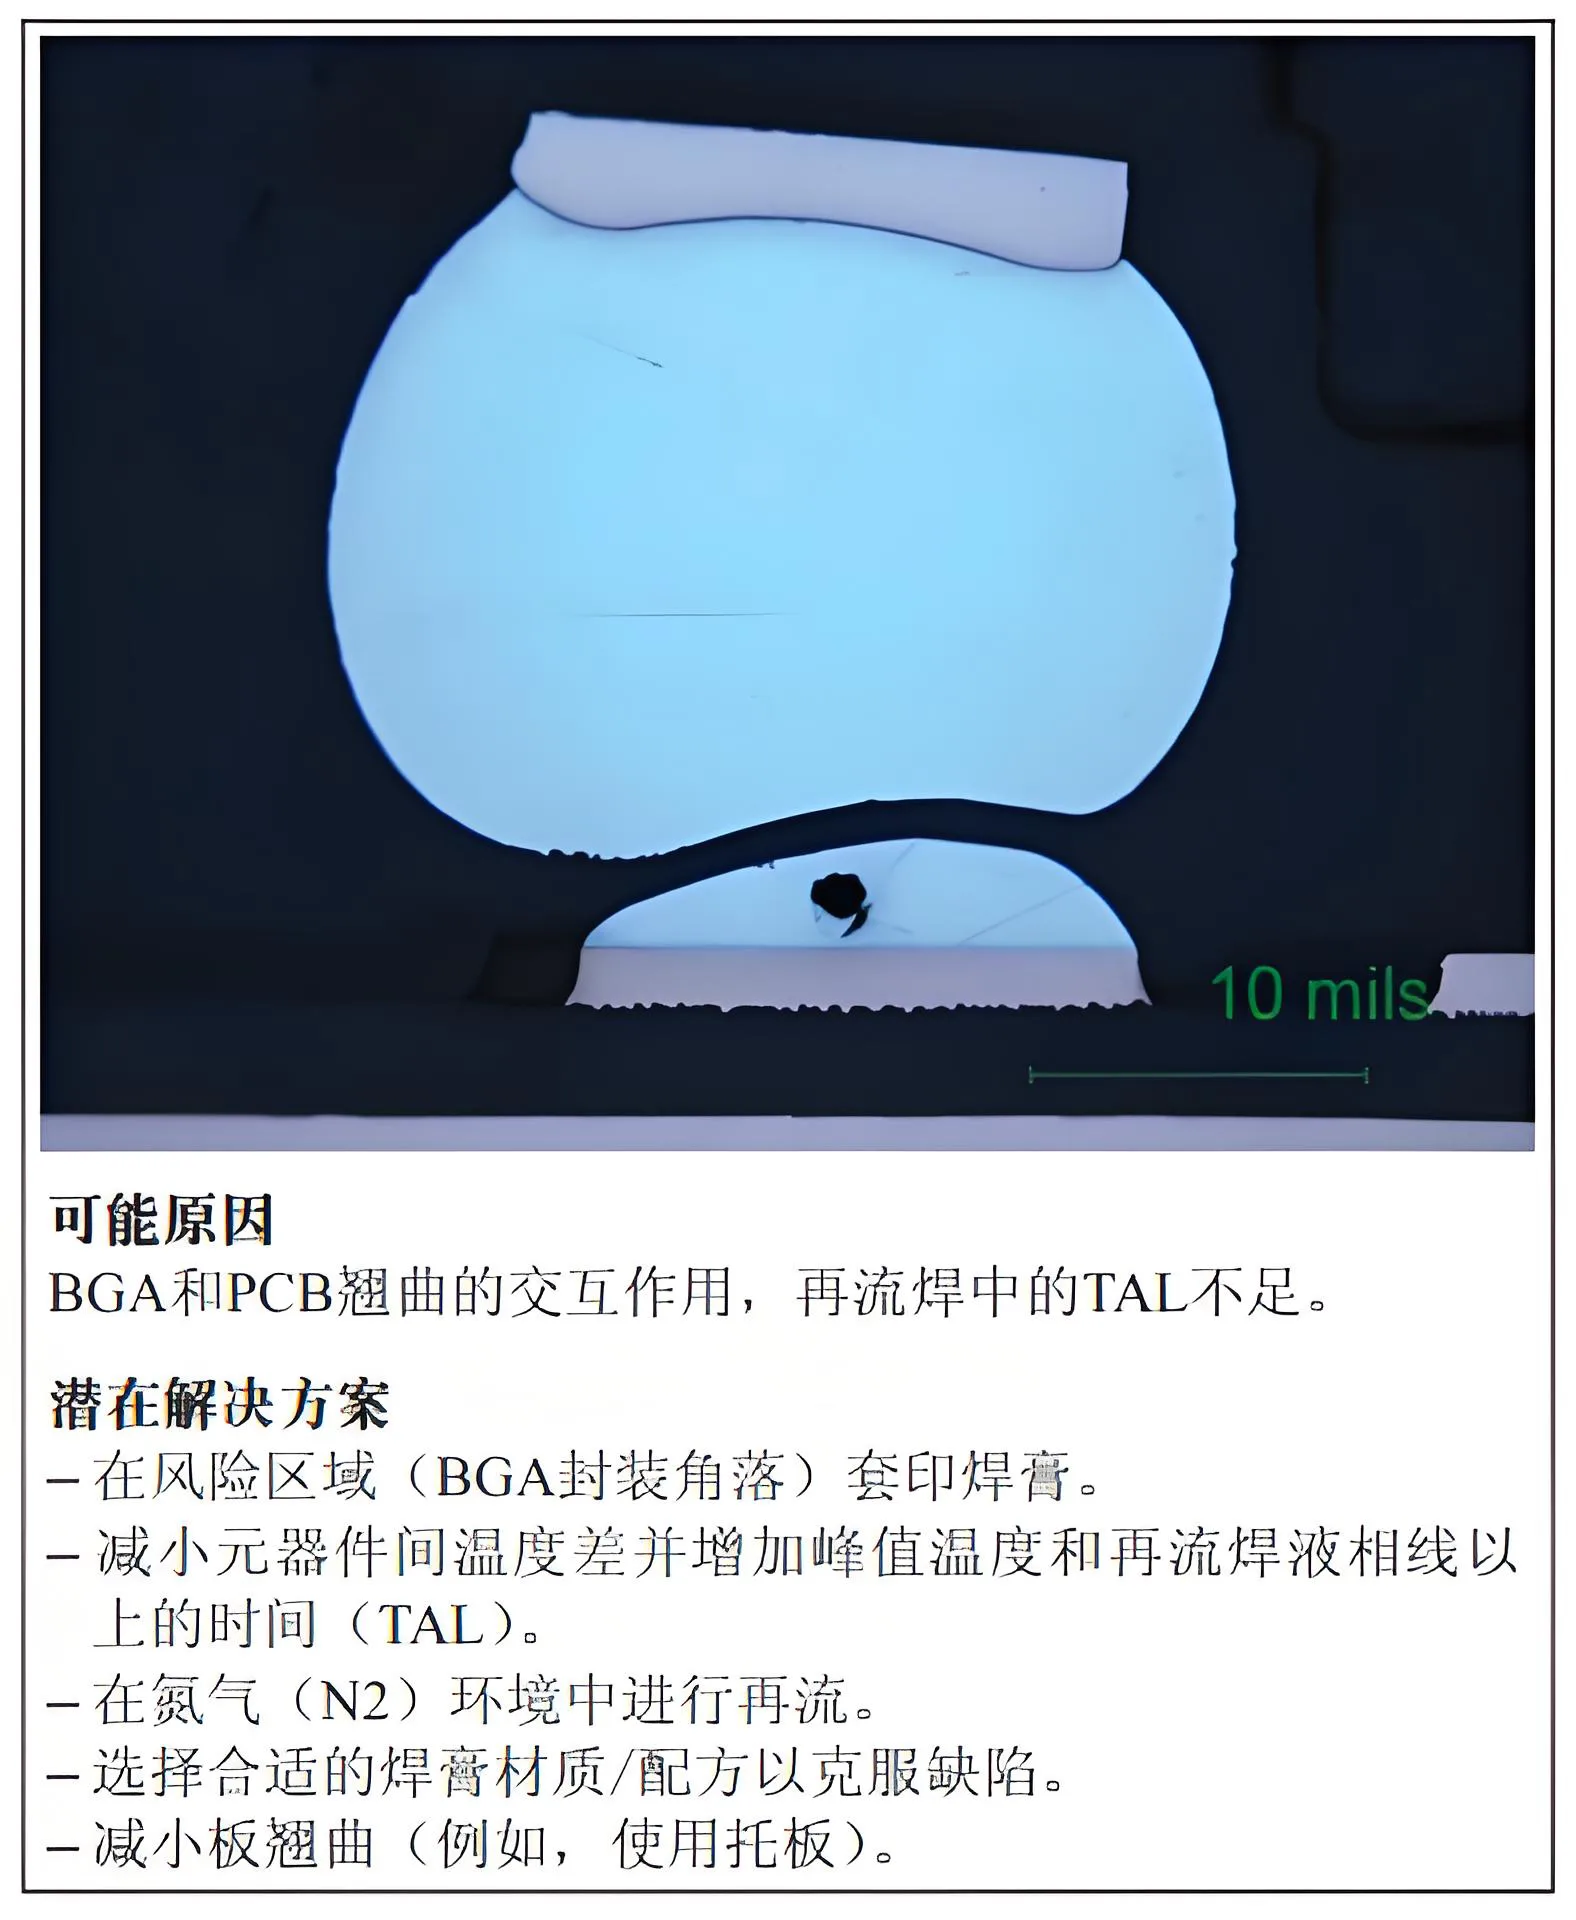
Motivul formării îmbinărilor de lipire cu efect de pernă și soluția acesteia
