

În era dezvoltării electronice agile, designul modular este cheia pentru scurtarea R&cicluri D. Separarea sistemelor de bază (cum ar fi microcontroler sau module complexe FPGA multistrat) de la plăcile suport periferice atenuează riscurile de proiectare. Cu toate acestea, conexiunea fizică dintre modulul de bază și placa sa purtătoare devine adesea Ahile sistemului’ toc. Cum pot inginerii să asigure conexiuni sigure, urmărind în același timp performanță și densitate ridicate? Un specializat PCB proces cunoscut sub numele de semigăuri placate (găuri crelate) se conturează ca o armă secretă pentru industria, auto, și aplicații de înaltă fiabilitate.
Dilema modulară: Paradoxul fiabilității conectorului
Conexiunile tradiționale ale modulelor se bazează pe antete cu pini la preț redus sau pe conectori de precizie de la placă la placă. Capturile de pin sunt rentabile, dar problematice în medii cu vibrații sau cicluri termice. Mișcare relativă de minute (îngrijorare) la interfața de contact se poate uza prin placarea cu aur, expunând nichelul sau cuprul subiacent. Conform IPC studii, amplitudini de fretare cât mai mici de câțiva microni pot provoca acest lucru. Metalele expuse se oxidează, iar acești oxizi acționează ca abrazivi, conducând la straturi izolante de înaltă rezistenţă. După cum este descris în IPC-9701A (Metode de testare a performanței și cerințe de calificare pentru atașamentele de lipit cu montare la suprafață), acest “coroziunea prin frecare” poate cauza rezistența de contact să explodeze de la miliohmi la sute sau mii de ohmi, provocând semnale intermitente sau defecțiuni termice.
Conectorii de precizie oferă performanțe excelente, dar adesea se dovedesc prohibitivi din cauza costului ridicat, cerințe stricte privind toleranța la prelucrarea PCB și a carcasei, și înălțimea semnificativă a stivei verticale. Tehnologie placată cu jumătate de gaură reduce acest gol, oferind fiabilitatea unei îmbinări de lipire permanente cu confortul de asamblare asemănător cu SMT.
Ce sunt găurile castelate? Fabricarea de PCB de precizie dincolo de aparențe
La prima vedere, o jumătate de gaură de la marginea plăcii arată ca un standard tăiat în jumătate de un bit de frezare. În realitate, fabricarea sa implică un control precis al procesului și este clasificată ca un proces special în Standardele IPC.
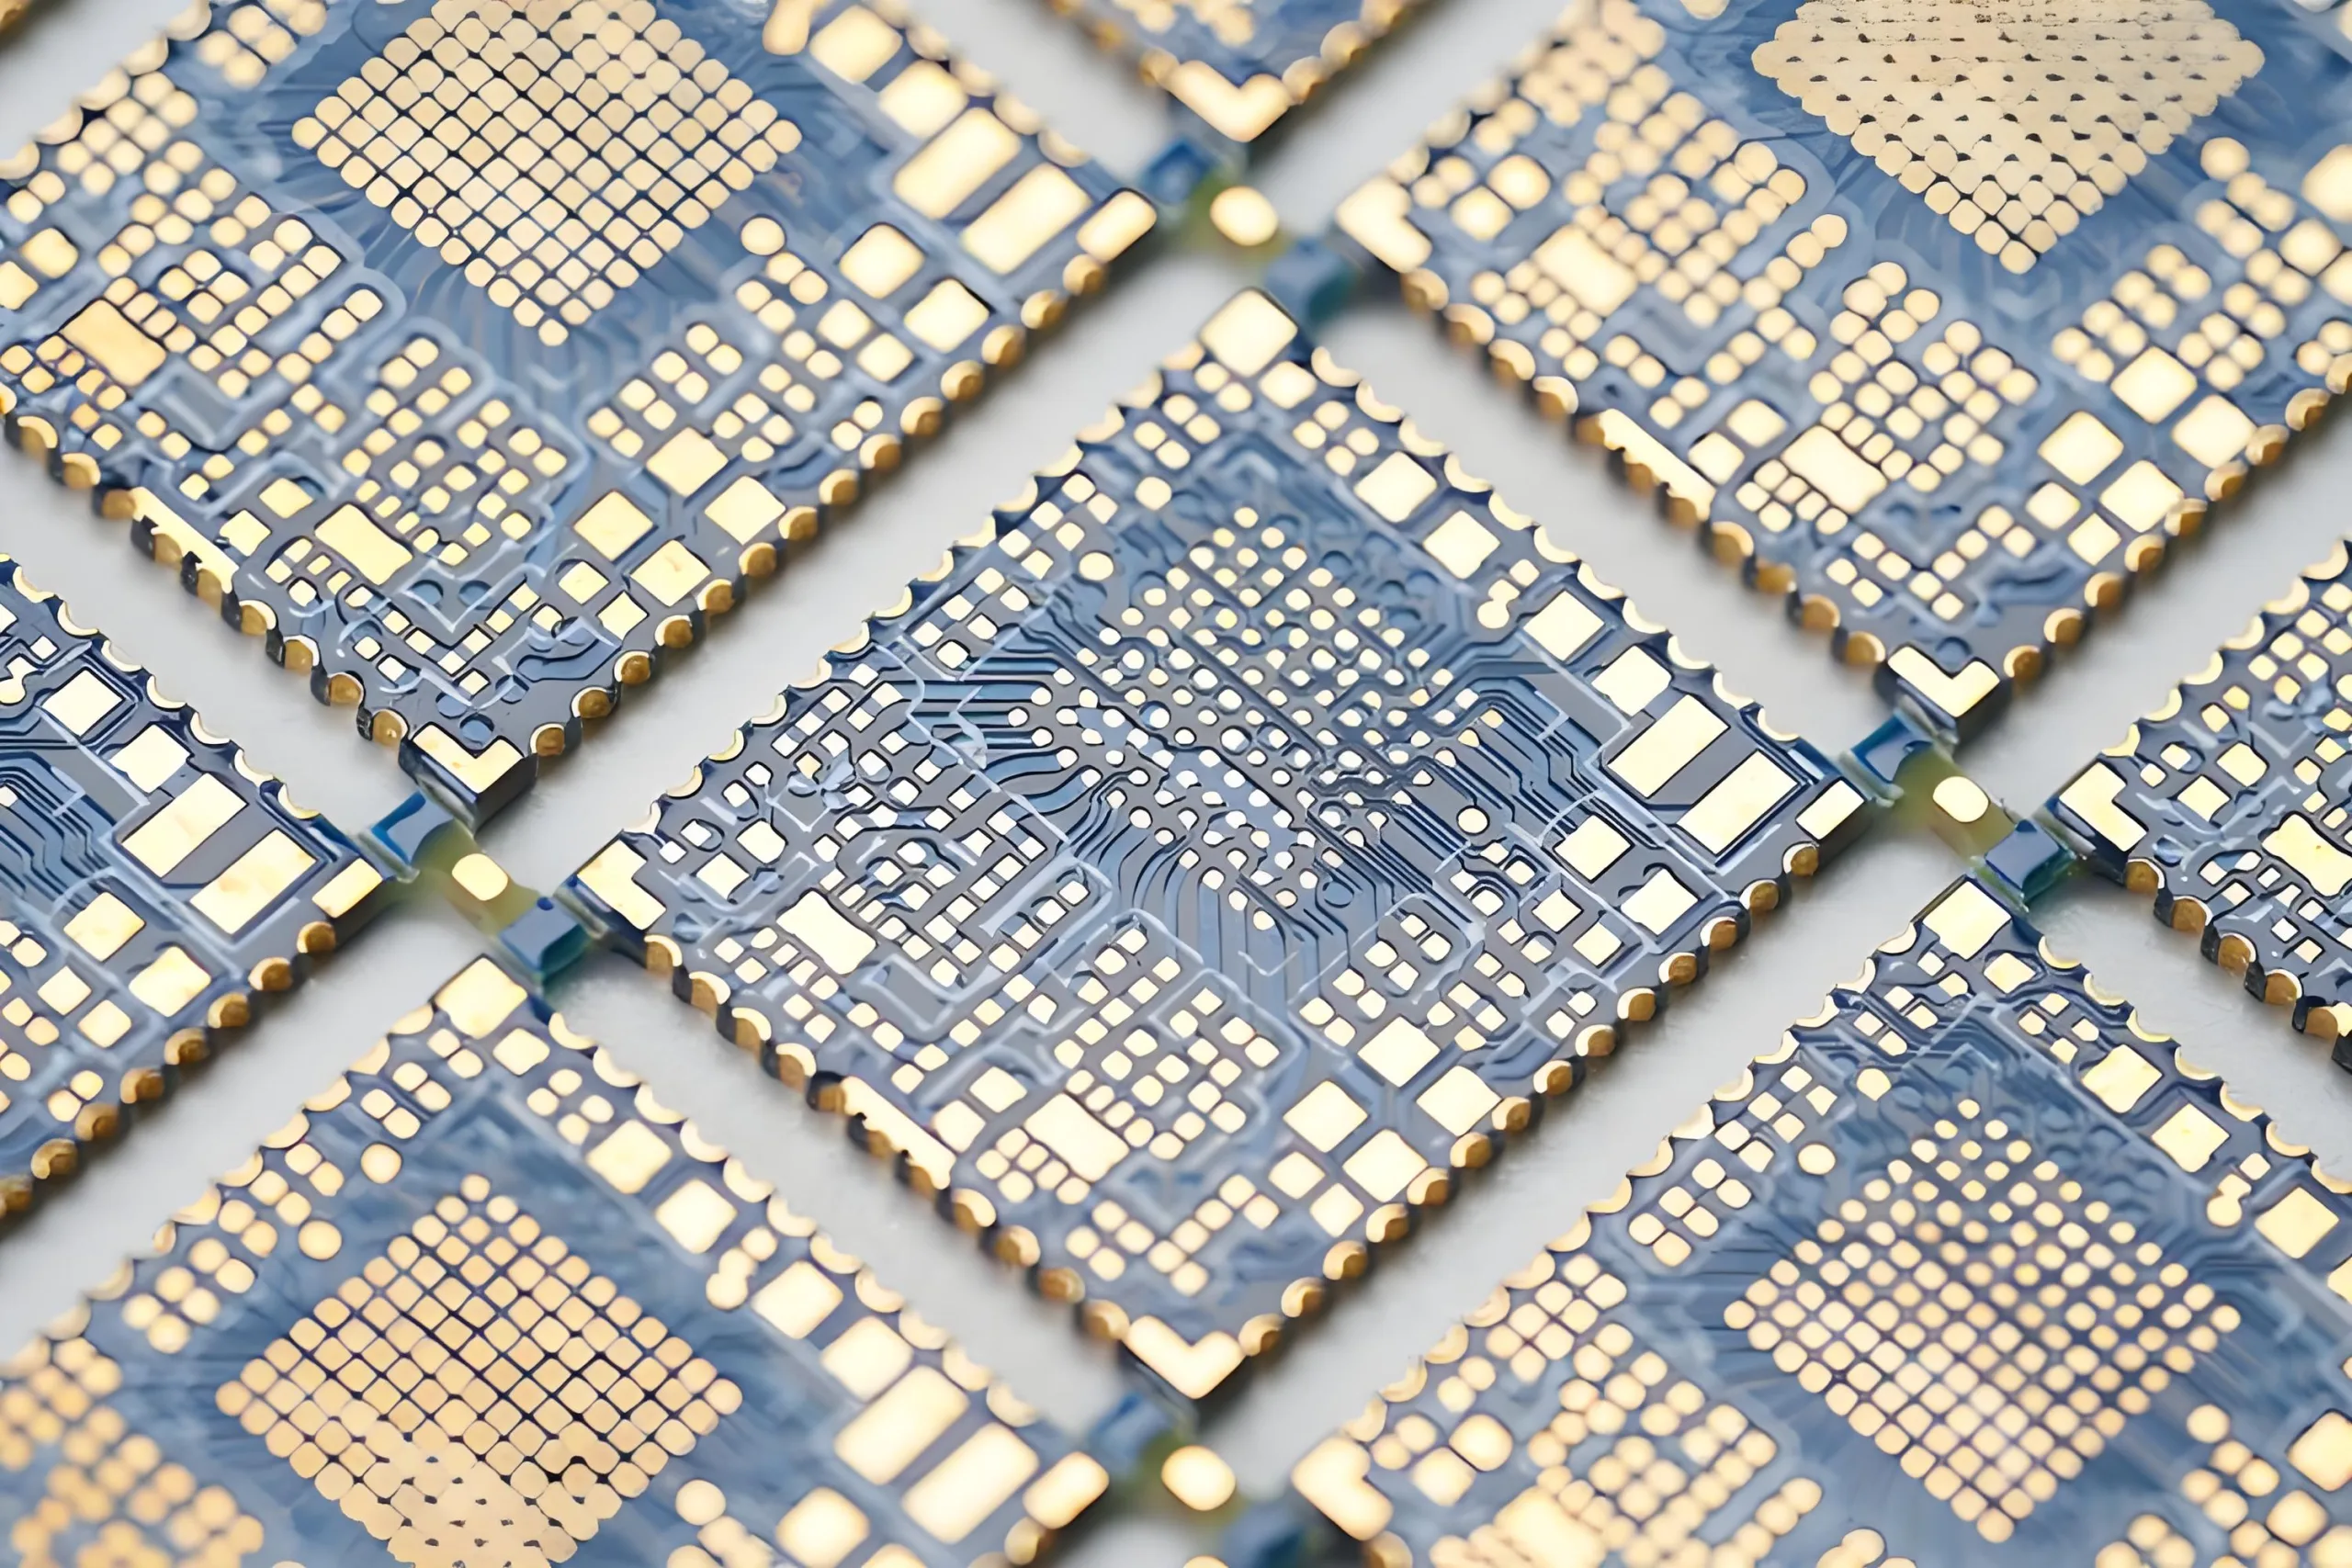
Dacă trasarea profilului PCB standard trece printr-o gaură complet placată, stresul mecanic de la bitul de mare viteză poate rupe cilindrul de cupru din dielectric, provocând “tragere din cupru” sau bavuri. Pe IPC-6012E (Specificații de calificare și performanță pentru plăci imprimate rigide), astfel de defecte sunt refuzate în mod condiționat sau complet, deoarece întrerup continuitatea electrică, iar bavurile pot cauza scurgeri.
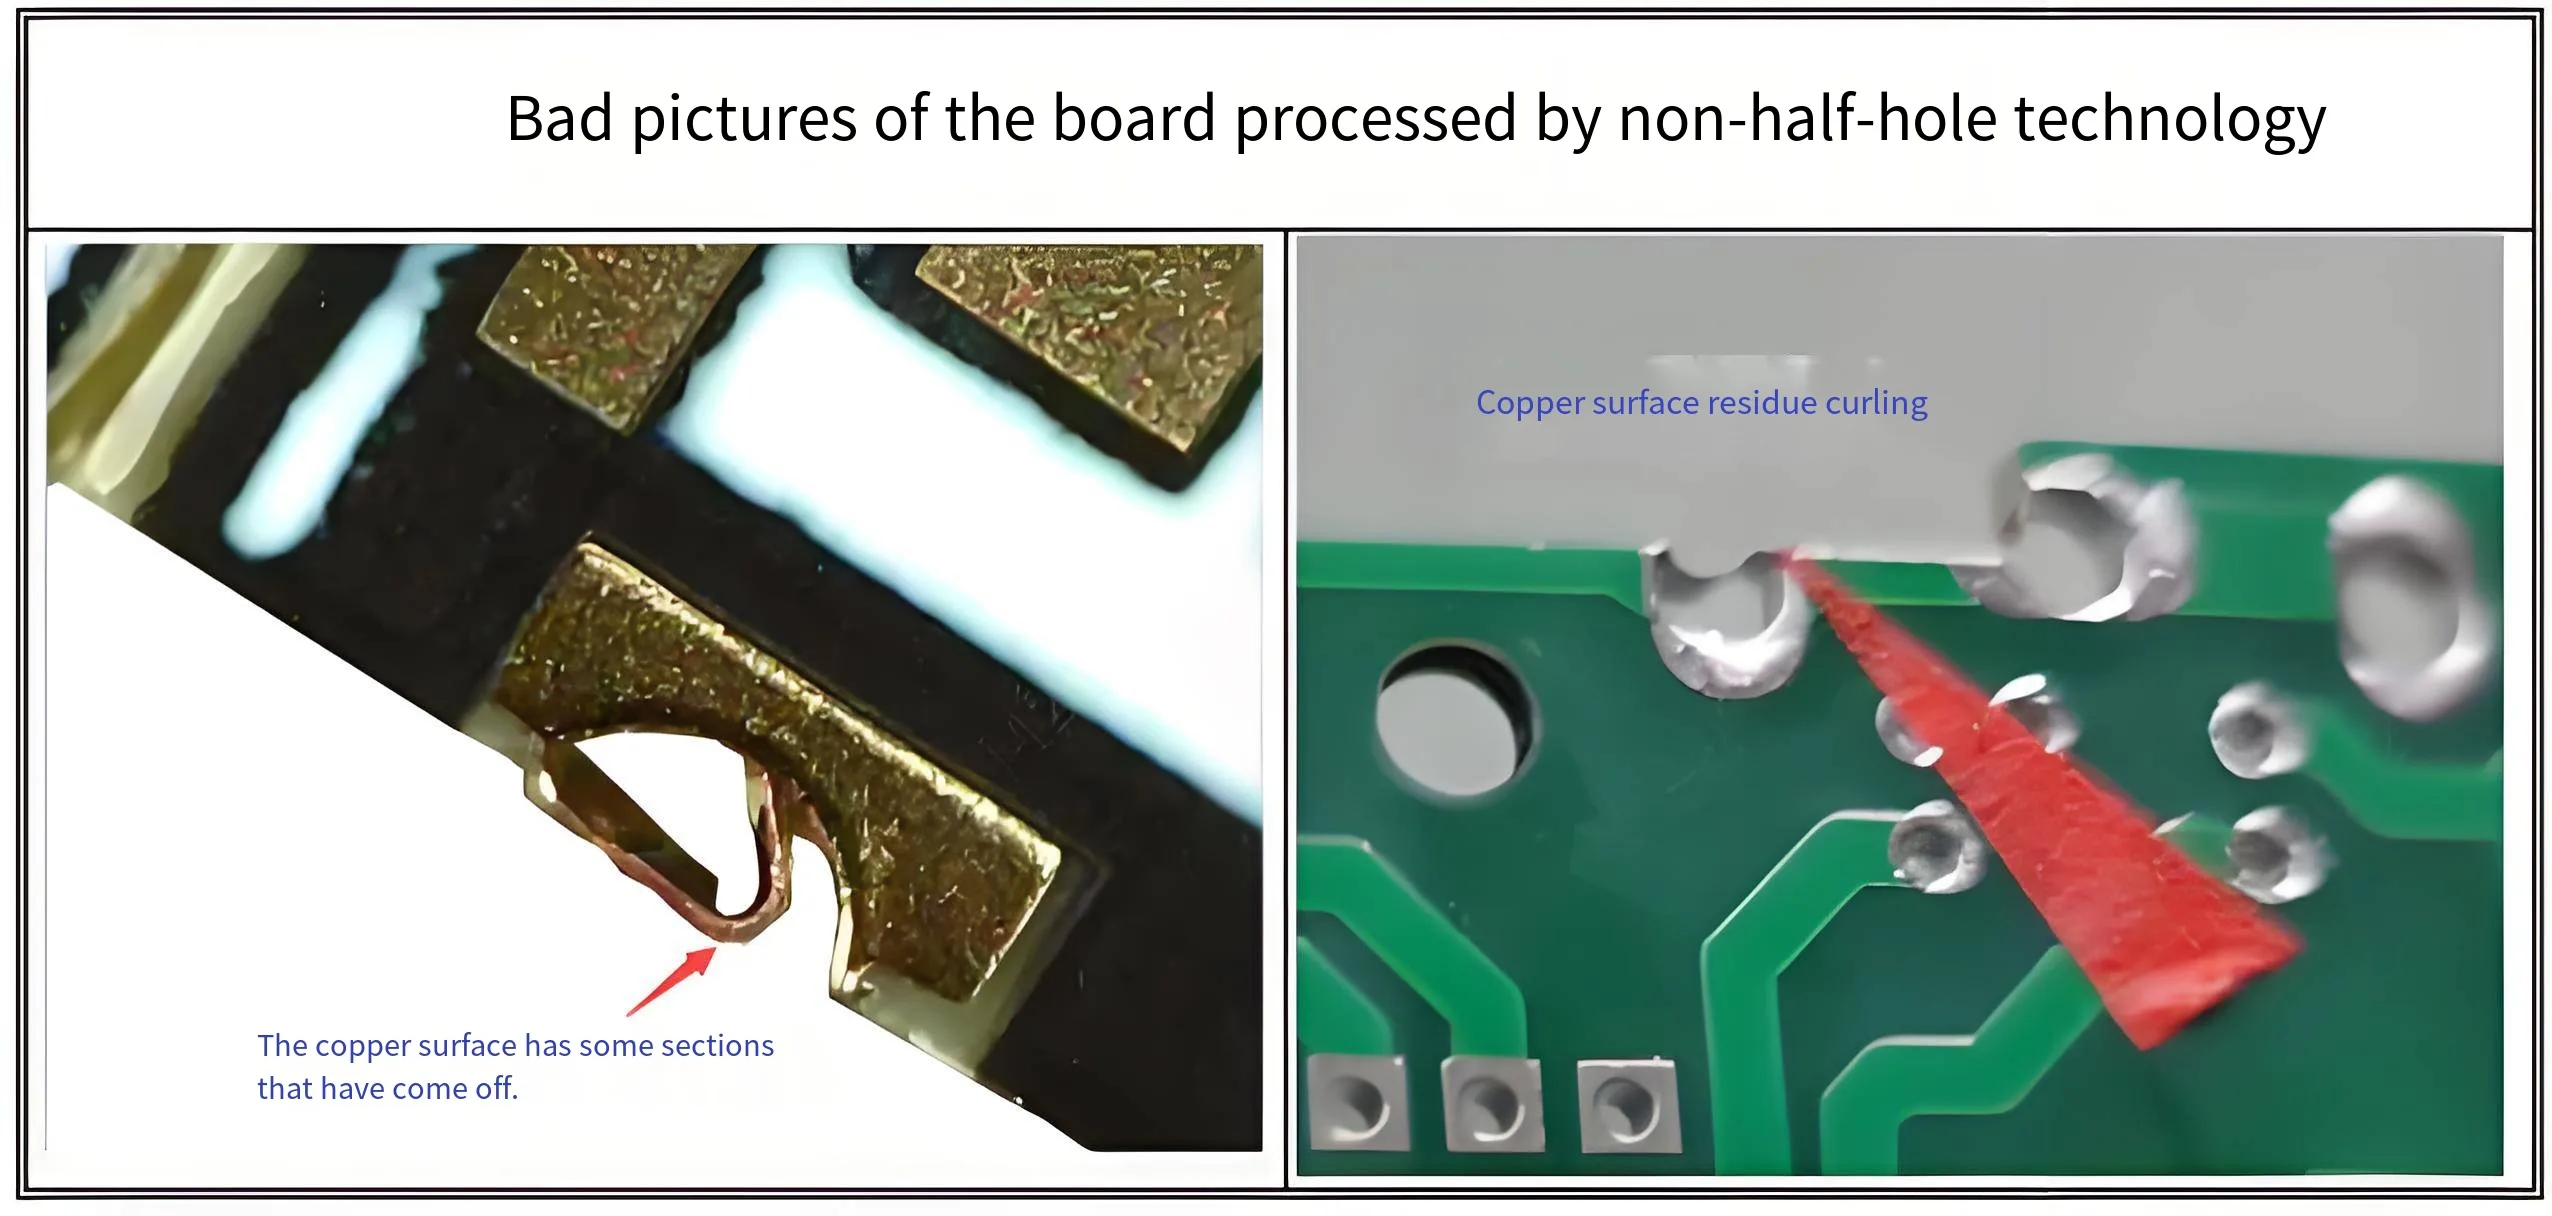
Prin urmare, un proces calificat cu jumătate de gaură necesită pași speciali încorporați în fluxul standard. Metodele primare includ “metoda de foraj secundar” sau “trasare de precizie controlată de adâncime.” Acești pași măresc timpul și costul de fabricație, dar asigură integritatea și netezimea post-tăiere a peretelui de cupru., oferind o bază solidă pentru lipire. Așa se explică de ce specificând “proces cu jumătate de gaură” de obicei implică costuri suplimentare de inginerie și fabricație în timpul prototipării sau producției PCB.
Arta designului PCB: Geometria suportului de lipit pe baza standardelor IPC
Lipirea cu succes a unui modul crelat se bazează în egală măsură pe Fabricarea PCB calitate și design precis al plăcuțelor pe placa de transport. Principiul este similar cu lipirea unui suport de așchii fără plumb (LCC), care urmărește să promoveze acțiunea capilară de lipire în sus pe peretele semigăurii pentru a forma un file robust și inspectabil.
IPC-7351C (Cerințe generice pentru standardele de proiectare a montajului la suprafață și a modelului de teren) oferă cadrul teoretic. Padul corespunzător de pe placa de transport nu trebuie să fie o simplă proiecție 2D a semigăurii. Un design optimizat echilibrează conexiunea electrică, rezistență mecanică, și fereastra procesului.
Recomandările cheie pentru dimensiunile plăcii suport sunt:
-
Lățimea tamponului (X): În mod obișnuit, se potrivește sau este puțin mai mare decât diametrul de jumătate de gaură/lățimea plăcuței modulului. O formulă de referință:
X = Half-hole Diameter + 0.1mm. Lățimea în exces poate crește riscul de trecere. -
Lungimea tamponului (Y) – Extensie deget de la picioare: Esențial pentru formarea fileului degetului de la picior. Placa trebuie să se extindă spre exterior de sub modul pentru a oferi spațiu pentru urcarea lipirii. Principiile IPC sugerează o extensie suficientă pentru un menisc vizibil. O valoare empirică a 0.3mm până la 0,5 mm este recomandat, cu 0,5 mm fiind ideal pentru reluare manuală, repara, şi Aoi inspecţie.
-
Lungimea tamponului (Y) – Extensie pentru călcâi: Pernușa trebuie să se extindă în interior sub modul pentru a îmbunătăți filetul călcâiului și ancorarea mecanică. O valoare de 0.2mm până la 0,3 mm este recomandat.
Alegerea finisajului suprafeței este, de asemenea, crucială. Enepic sau De acord, cu apartamentul lor, suprafete rezistente la oxidare, promovează foarte mult umezirea lipirii și sunt preferate pentru lipirea de înaltă calitate cu jumătate de gaură.
Vârful fiabilității: Din “Separabil” la “Unificat” Filosofia conexiunii
Avantajul fundamental al găurilor crelate este transformarea interfeței modul-la-placă din a “contact mecanic separabil” la a “legătură metalurgică permanentă.” În timpul refluxului, lipirea formează un compus intermetalic robust (IMC) strat cu jumătate de gaură de cupru și suport de transport, creând o legătură ermetică.
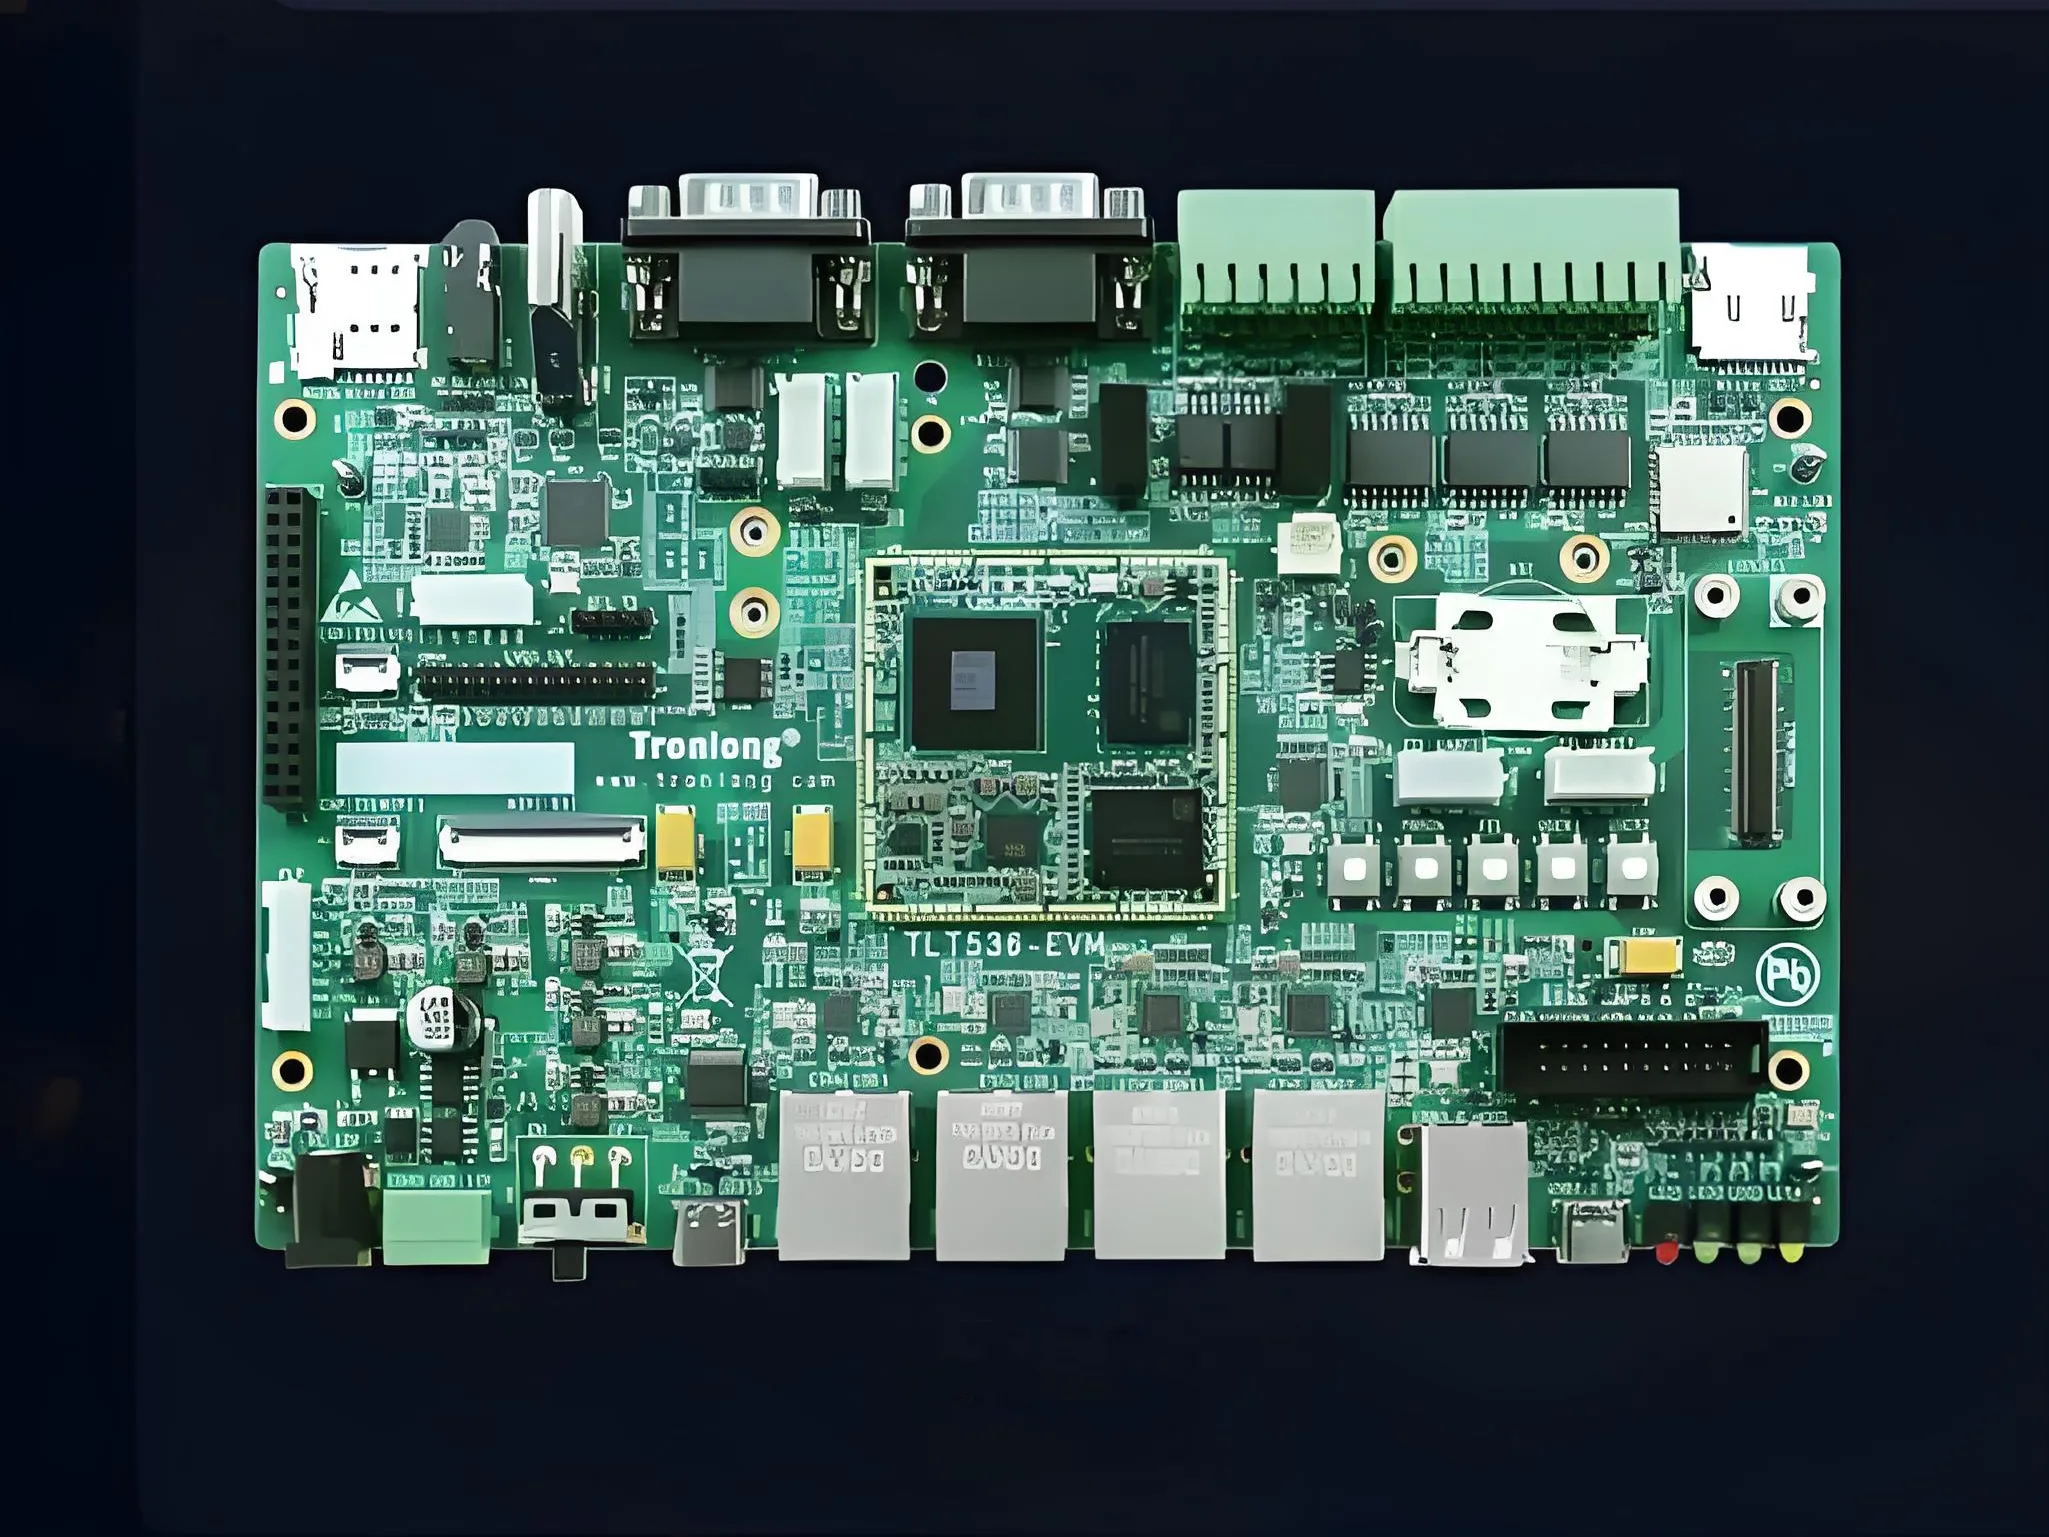
Această îmbinare unificată elimină interfața de contact, eradicând astfel coroziunea prin fretting. Indiferent dacă se confruntă cu vibrații de înaltă frecvență, cicluri largi de temperatură, şoc, sau medii dure, cum ar fi umiditatea ridicată și pulverizarea cu sare, stabilitatea îmbinărilor de lipire cretelate depășește orice conector pe bază de arc. În plus, toate îmbinările de lipit sunt inspectabile vizual, permițând o evaluare rapidă prin inspecție manuală sau AOI — o metodă mai rentabilă și mai eficientă decât Inspecție cu raze X pentru îmbinări ascunse precum BGA-uri.
Considerații viitoare: Limitele și evoluția tehnologiei Half-Hole
În ciuda avantajelor sale, Tehnologia găurilor cretelate nu este o soluție universală. Consumă proprietăți imobiliare valoroase de vârf, limitând densitatea maximă I/O. Conexiunea permanentă complică repararea modulului, necesită de obicei o stație profesională de reluare cu aer cald. De asemenea, necesită o precizie de fabricație mai mare de la Producătorii de PCB-uri.
Pe măsură ce desenele evoluează către o densitate mai mare, inginerii se confruntă cu noi alegeri: a adoptat LGA (Land Grid Array) pachete cu cerințe stricte privind coplanaritatea, sau așteptați tehnologii de micro-conector mai avansate. Decizia trebuie să se bazeze pe cerințe specifice produsului: număr de pini, nevoi de reparabilitate, buget, și lanț de aprovizionare. Pentru multe aplicații în controlul industrial, energie, putere, și echipamente de transport unde fiabilitatea supremă și stabilitatea pe termen lung sunt primordiale, Tehnologia placată cu jumătate de gaură rămâne standardul de aur pentru conectarea modulelor de bază la plăcile suport.
Căutați un producător calificat de PCB pentru următorul proiect de înaltă fiabilitate care implică găuri crelate? Asigurați-vă că au controale de proces dovedite și certificări standard IPC. Înainte de a vă finaliza designul, consultați-vă cu producătorul PCB-ului dumneavoastră cu privire la capacitățile lor specifice de jumătate de gaură și solicitați proiectarea lor pentru fabricație (DFM) Orientări.

Ar trebui să verific cu tine aici. Ceea ce nu este un lucru pe care îl fac des! Îmi place să studiez un subiect care poate face oamenii să gândească. În plus, multumesc ca mi-ai permis sa remarc!