

Prefaţă
Odată cu dezvoltarea rapidă a produselor de comunicații și electronice, proiectarea plăcilor de circuite imprimate (PCB -uri) pe măsură ce substraturile purtătoare se deplasează către niveluri mai înalte și configurații mai dense. Backplane cu număr mare de straturi sau plăci de bază cu plăci mai groase, găuri mai mici, iar rutarea mai densă va înregistra o cerere crescută pe fundalul progreselor tehnologice continue în tehnologia informației, prezentând provocări mai mari pentru procesele de fabricație legate de PCB.
Inovație în procesul de galvanizare pentru plăci HDI cu raport de aspect ridicat.
Datorită raportului de aspect ridicat al orificiilor traversante (HART-uri) în plăcile HDI de sistem, procesul de placare trebuie să satisfacă atât procesarea HART, cât și să ofere rezultate bune de placare cu orificii oarbe, reprezentând o provocare pentru metodele tradiționale de placare cu curent continuu. Cerințele contradictorii ale HART și găurile oarbe reprezintă cea mai mare dificultate în procesele de placare.
Introducere de principiu
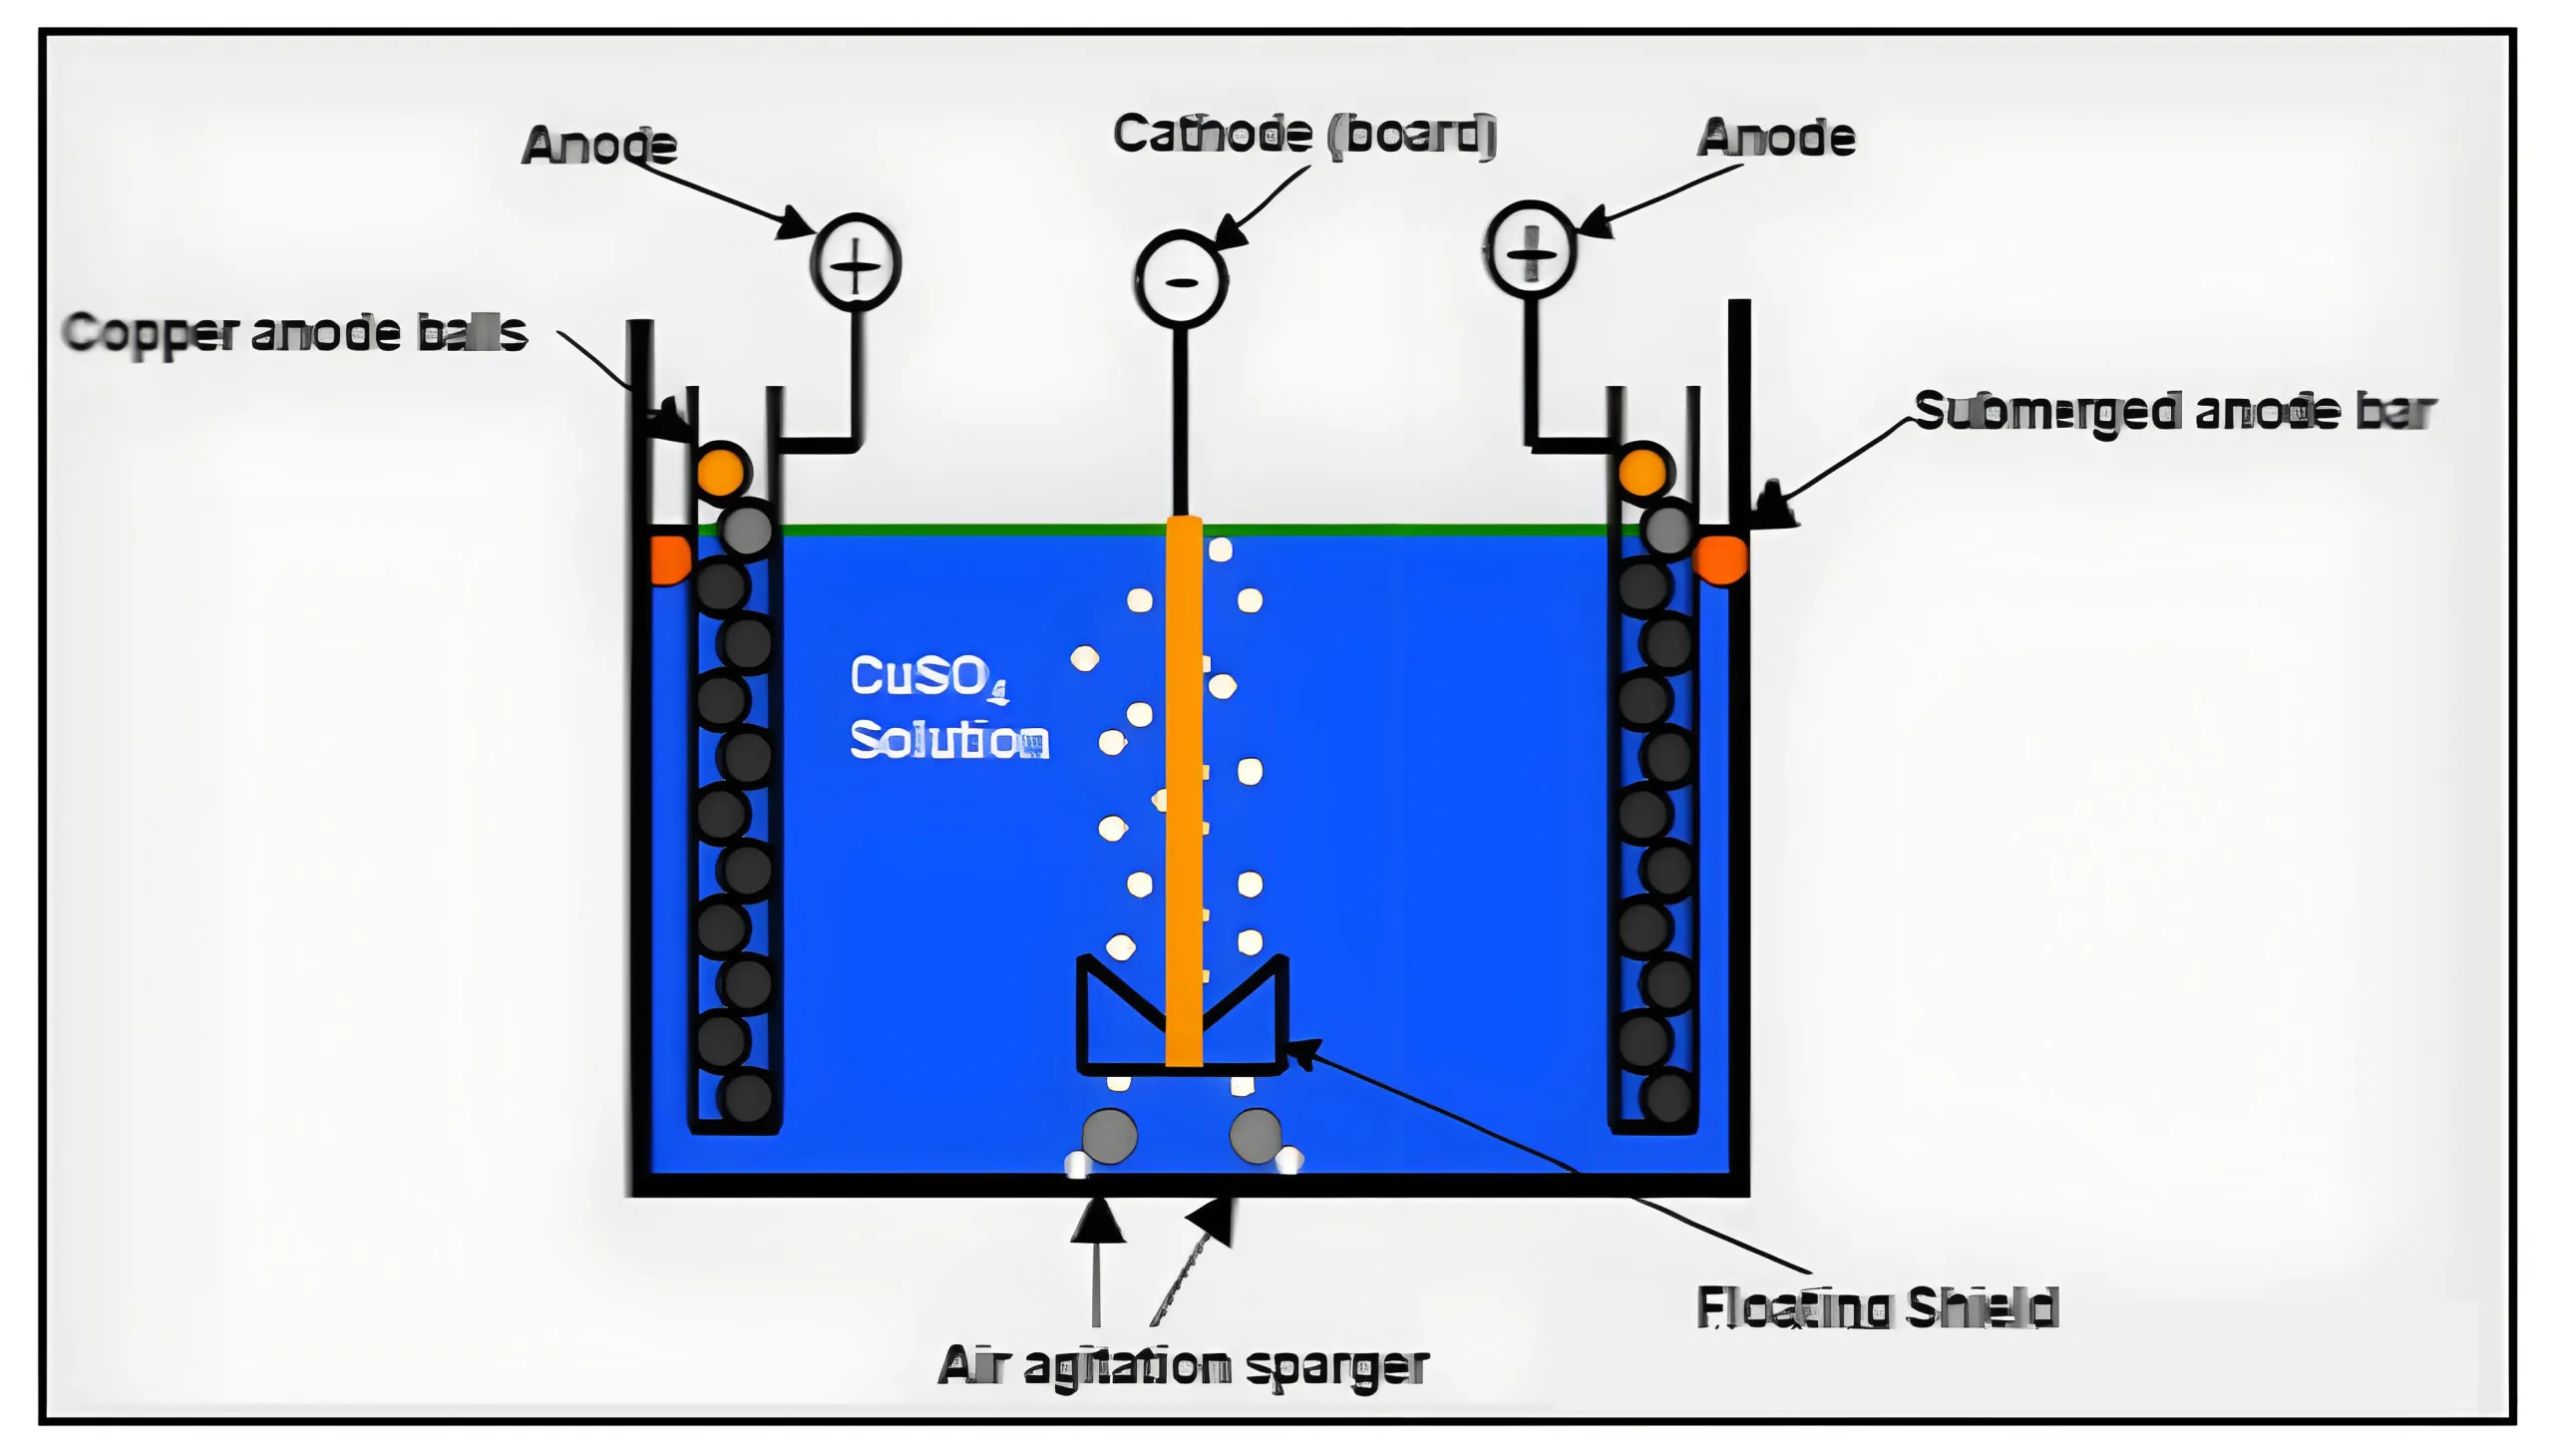
Principiul placarii PCB
Compoziția și funcția soluției
— CuSO4
Furnizează Cu2+ necesar pentru placare, facilitând transferul ionilor de cupru între anod și catod.
— H2SO4
Îmbunătățește conductivitatea soluției de placare.
— Cl–
Ajută la formarea peliculei anodice și la dizolvarea anodului, îmbunătățirea depunerii și cristalizării cuprului.
— Aditivi de placare
Îmbunătățiți finețea structurii cristaline a stratului placat și performanța de placare profundă.
a. Raportul de concentrație al ionilor de cupru față de acidul sulfuric și acidul clorhidric în soluția de placare cu sulfat de cupru afectează în mod direct capacitatea de placare adâncă a găurilor traversante și oarbe..
b. Conținutul mai mare de ioni de cupru are ca rezultat o conductivitate mai slabă a soluției, Adică, rezistență mai mare, ceea ce dăunează distribuţiei uniforme a curentului. Prin urmare, pentru HART-uri, un scăzut de cupru, este necesar un sistem de soluție cu conținut ridicat de acid.
c.Pentru găuri oarbe, din cauza circulației mai slabe a soluției în interior, este necesară o concentrație mai mare de ioni de cupru pentru a susține reacția.
Astfel, produsele care prezintă atât HART, cât și găuri oarbe prezintă două direcții opuse în placare, constituind dificultatea acesteia.
Iii. Proiectare experimentală și analiza rezultatelor
① Informații despre produs
Grosimea plăcii: 2.6mm, diametrul minim al orificiului traversant: 0.25mm,
raport maxim de aspect al orificiului traversant: 10.4:1;
② Găuri oarbe
1) Grosimea dielectricului 70um (1080pp), diametrul gaurii 0,1 mm
2) Grosimea dielectrica 140um (2*1080pp), diametrul gaurii 0,2 mm
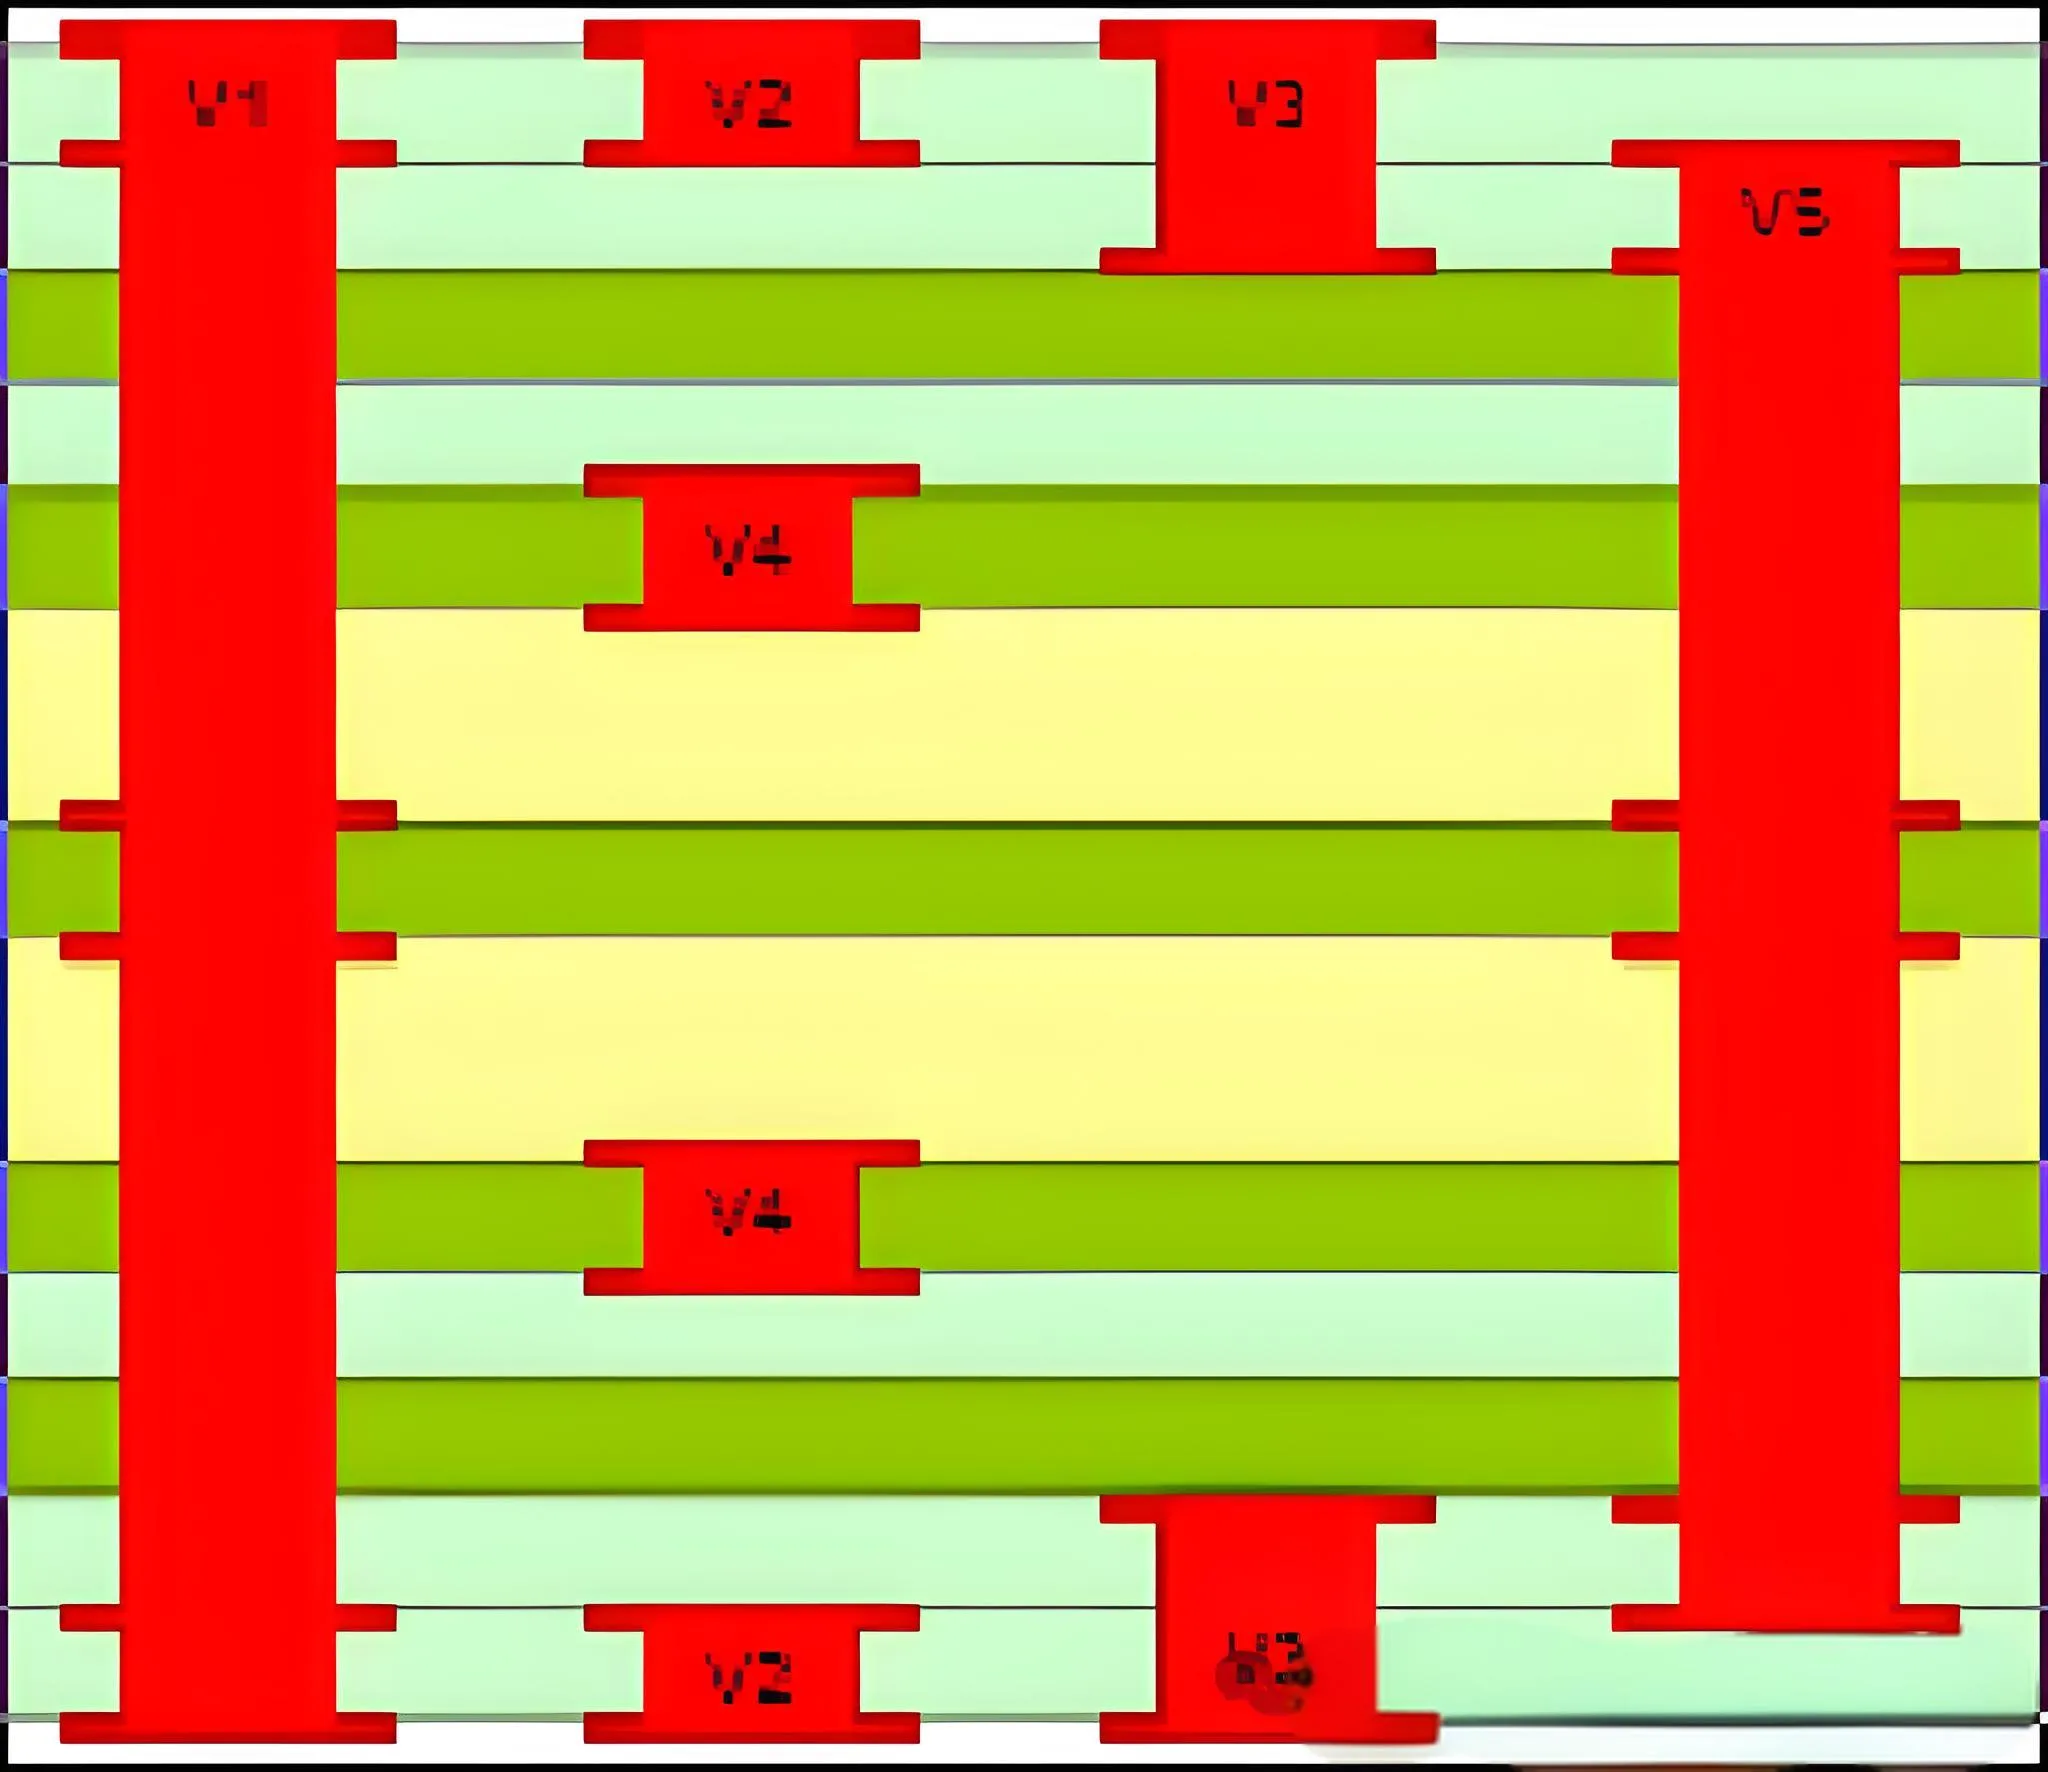
Analiza rezultatelor experimentale de placare HDI pe baza raportului de aspect
③ Planuri de setare a parametrilor
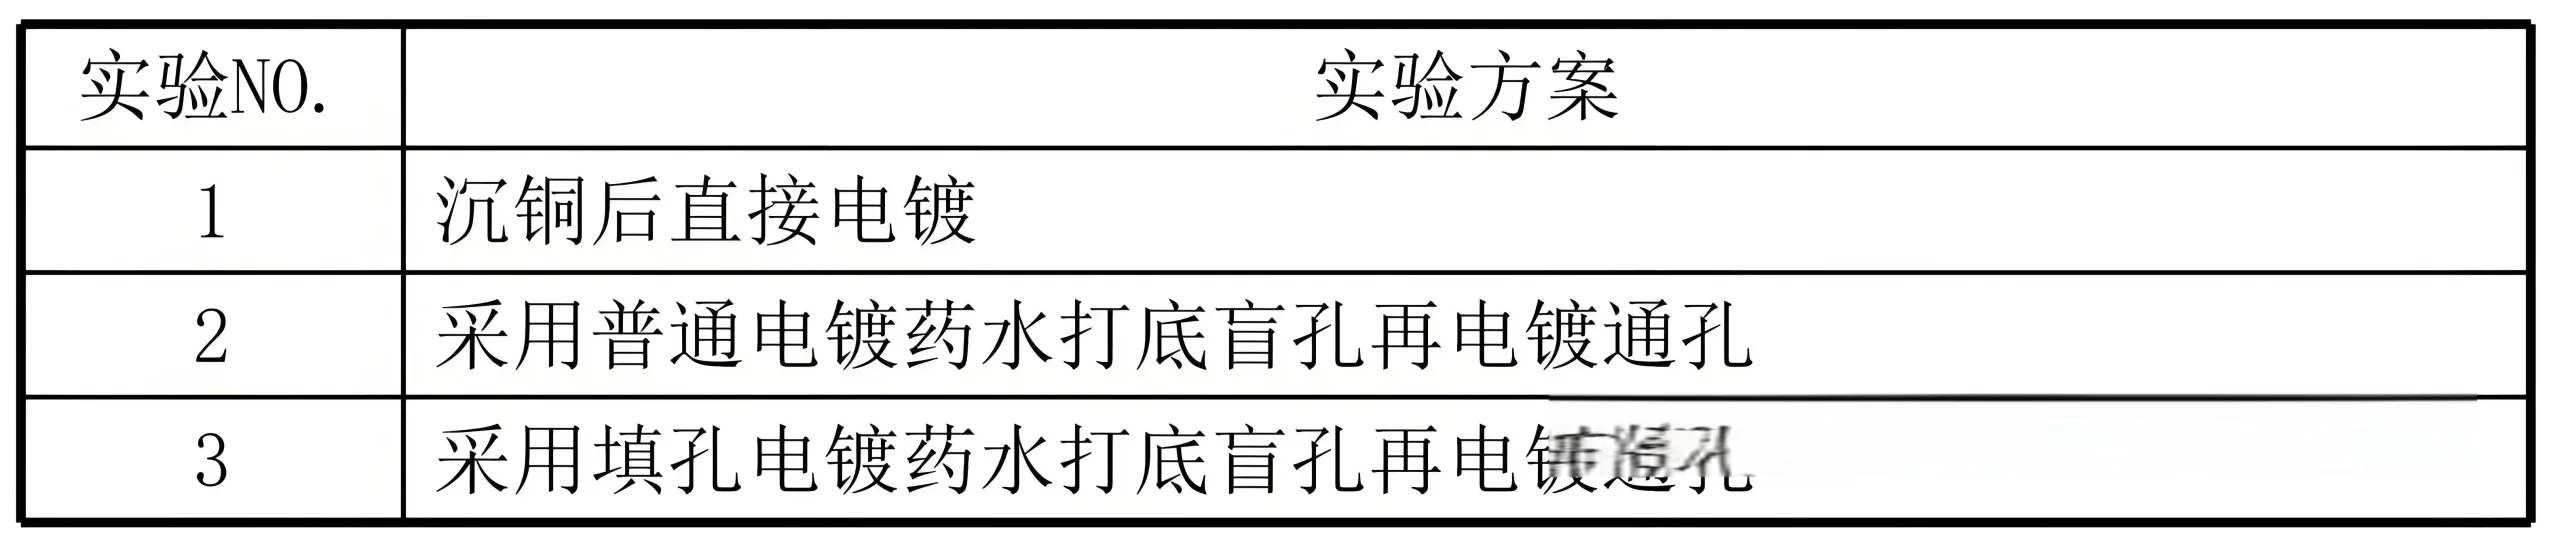
Planul experimental de galvanizare HDI
Planul Unu
Placare directă după depunerea cuprului
Utilizați un acid ridicat, raport scăzut de soluție de cupru cu aditivi de placare H; densitate de curent 10ASF, timp de placare 180 min.
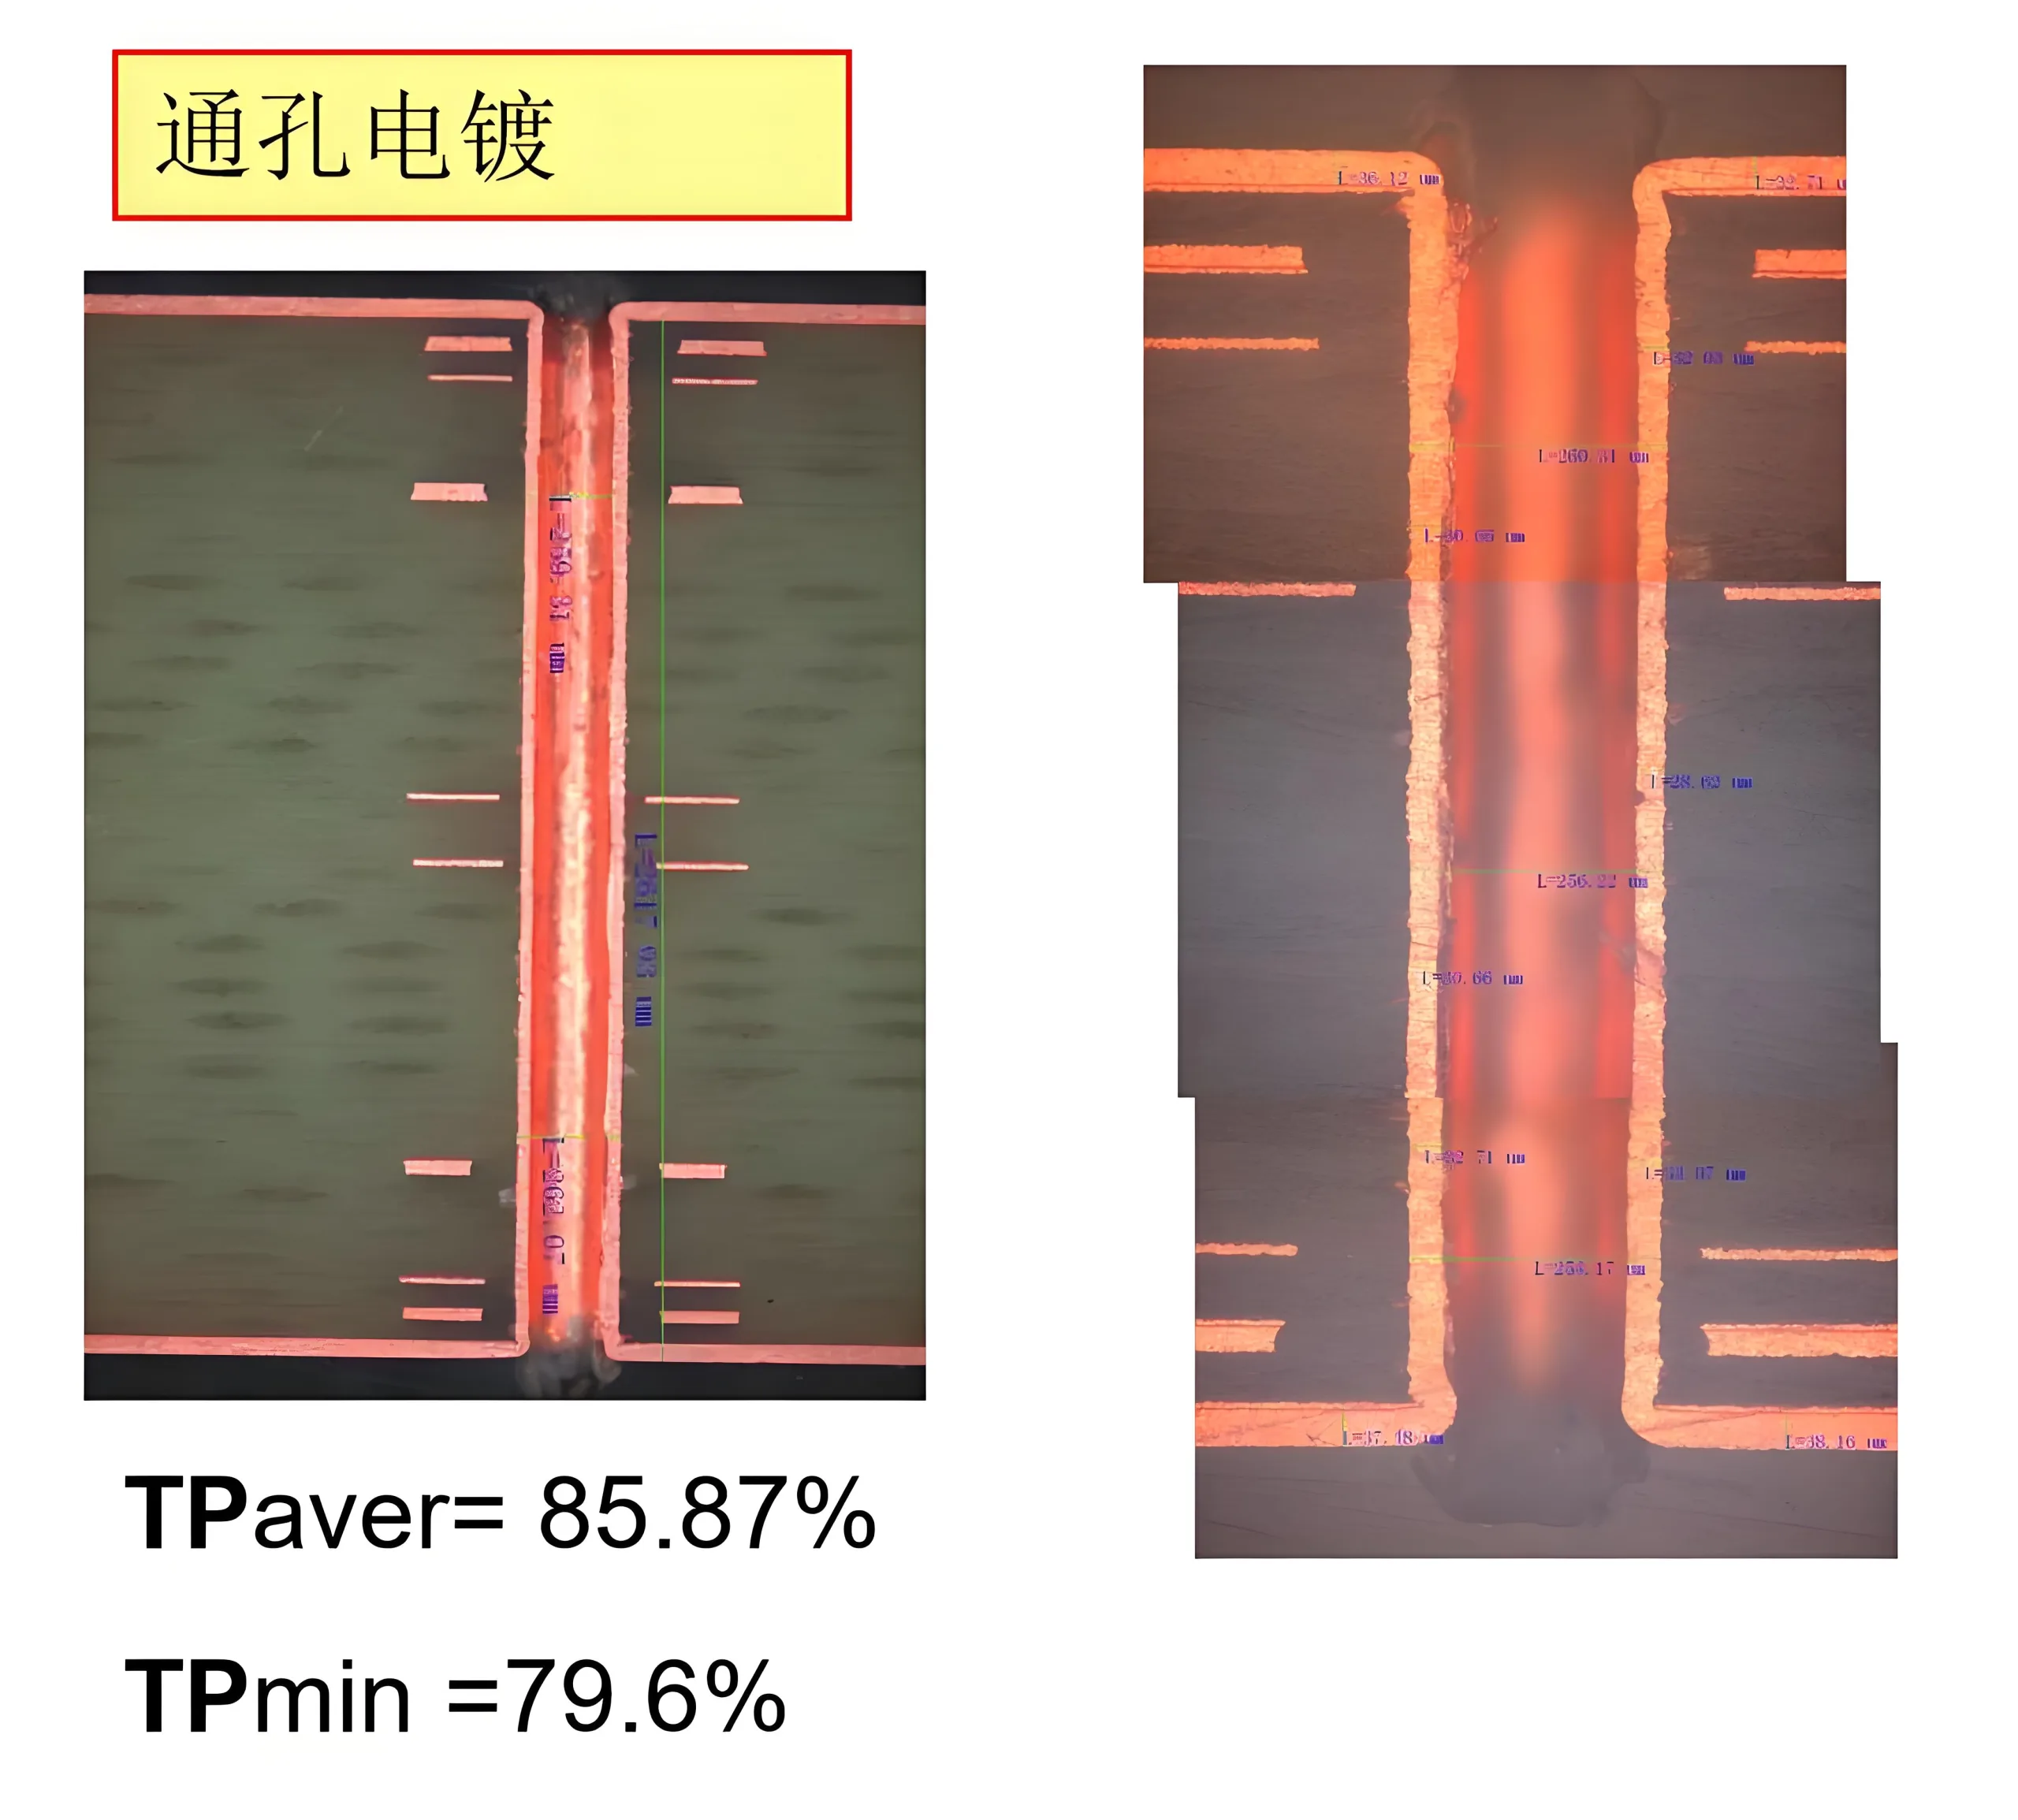
Placare directă după depunerea cuprului
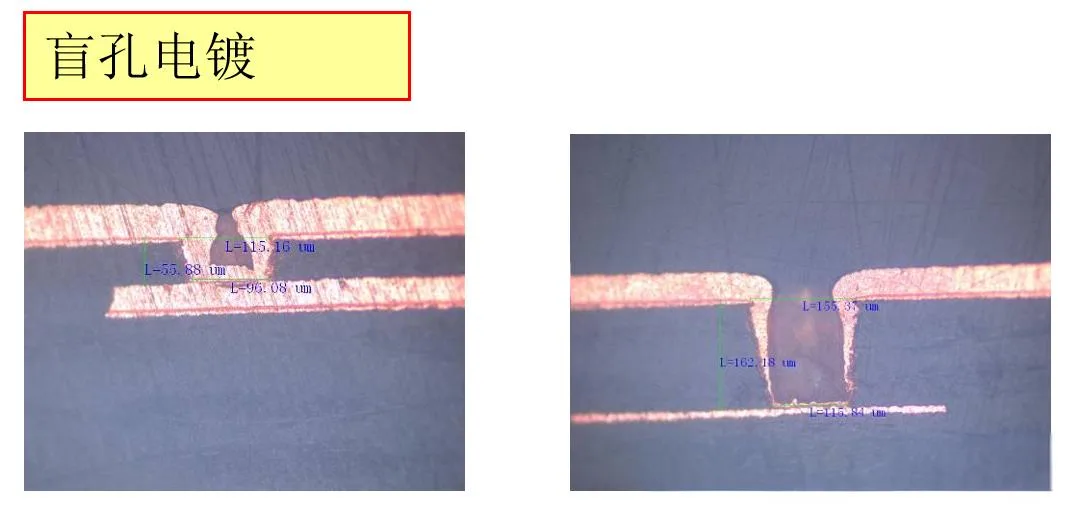
Placare cu orificii oarbe HDI
1) Grosimea dielectricului 70um (1080pp), diametrul gaurii 0,1 mm: Intrarea orificiului sigilată, gaura fund grosime cupru 14-16um
2) Grosimea dielectrica 140um (2*1080pp), diametrul gaurii 0,2 mm: Hole fund crabfeet, grosime 4-5um
— Rezultatele finale ale testului deschis/scurt
Acest lot a avut un 100% rata de eșec în testul final deschis/scurt, cu a 70% rata de eșec în special la locația găurii oarbe de 0,2 mm (PP 1080*2).
Planul doi
Testați folosind soluția standard de placare pentru găurile oarbe, urmată de placarea cu găuri traversante:
1) Utilizați VCP pentru placarea găurilor oarbe de bază, raport standard acid-cupru, Aditivi de placare H, densitate de curent 15ASF, timp de placare 30 min
2) Utilizați o linie de dragon pentru îngroșare, bogat în acid, raport scăzut de cupru și aditivi de placare H, densitate de curent 10ASF, timp de placare 150 min
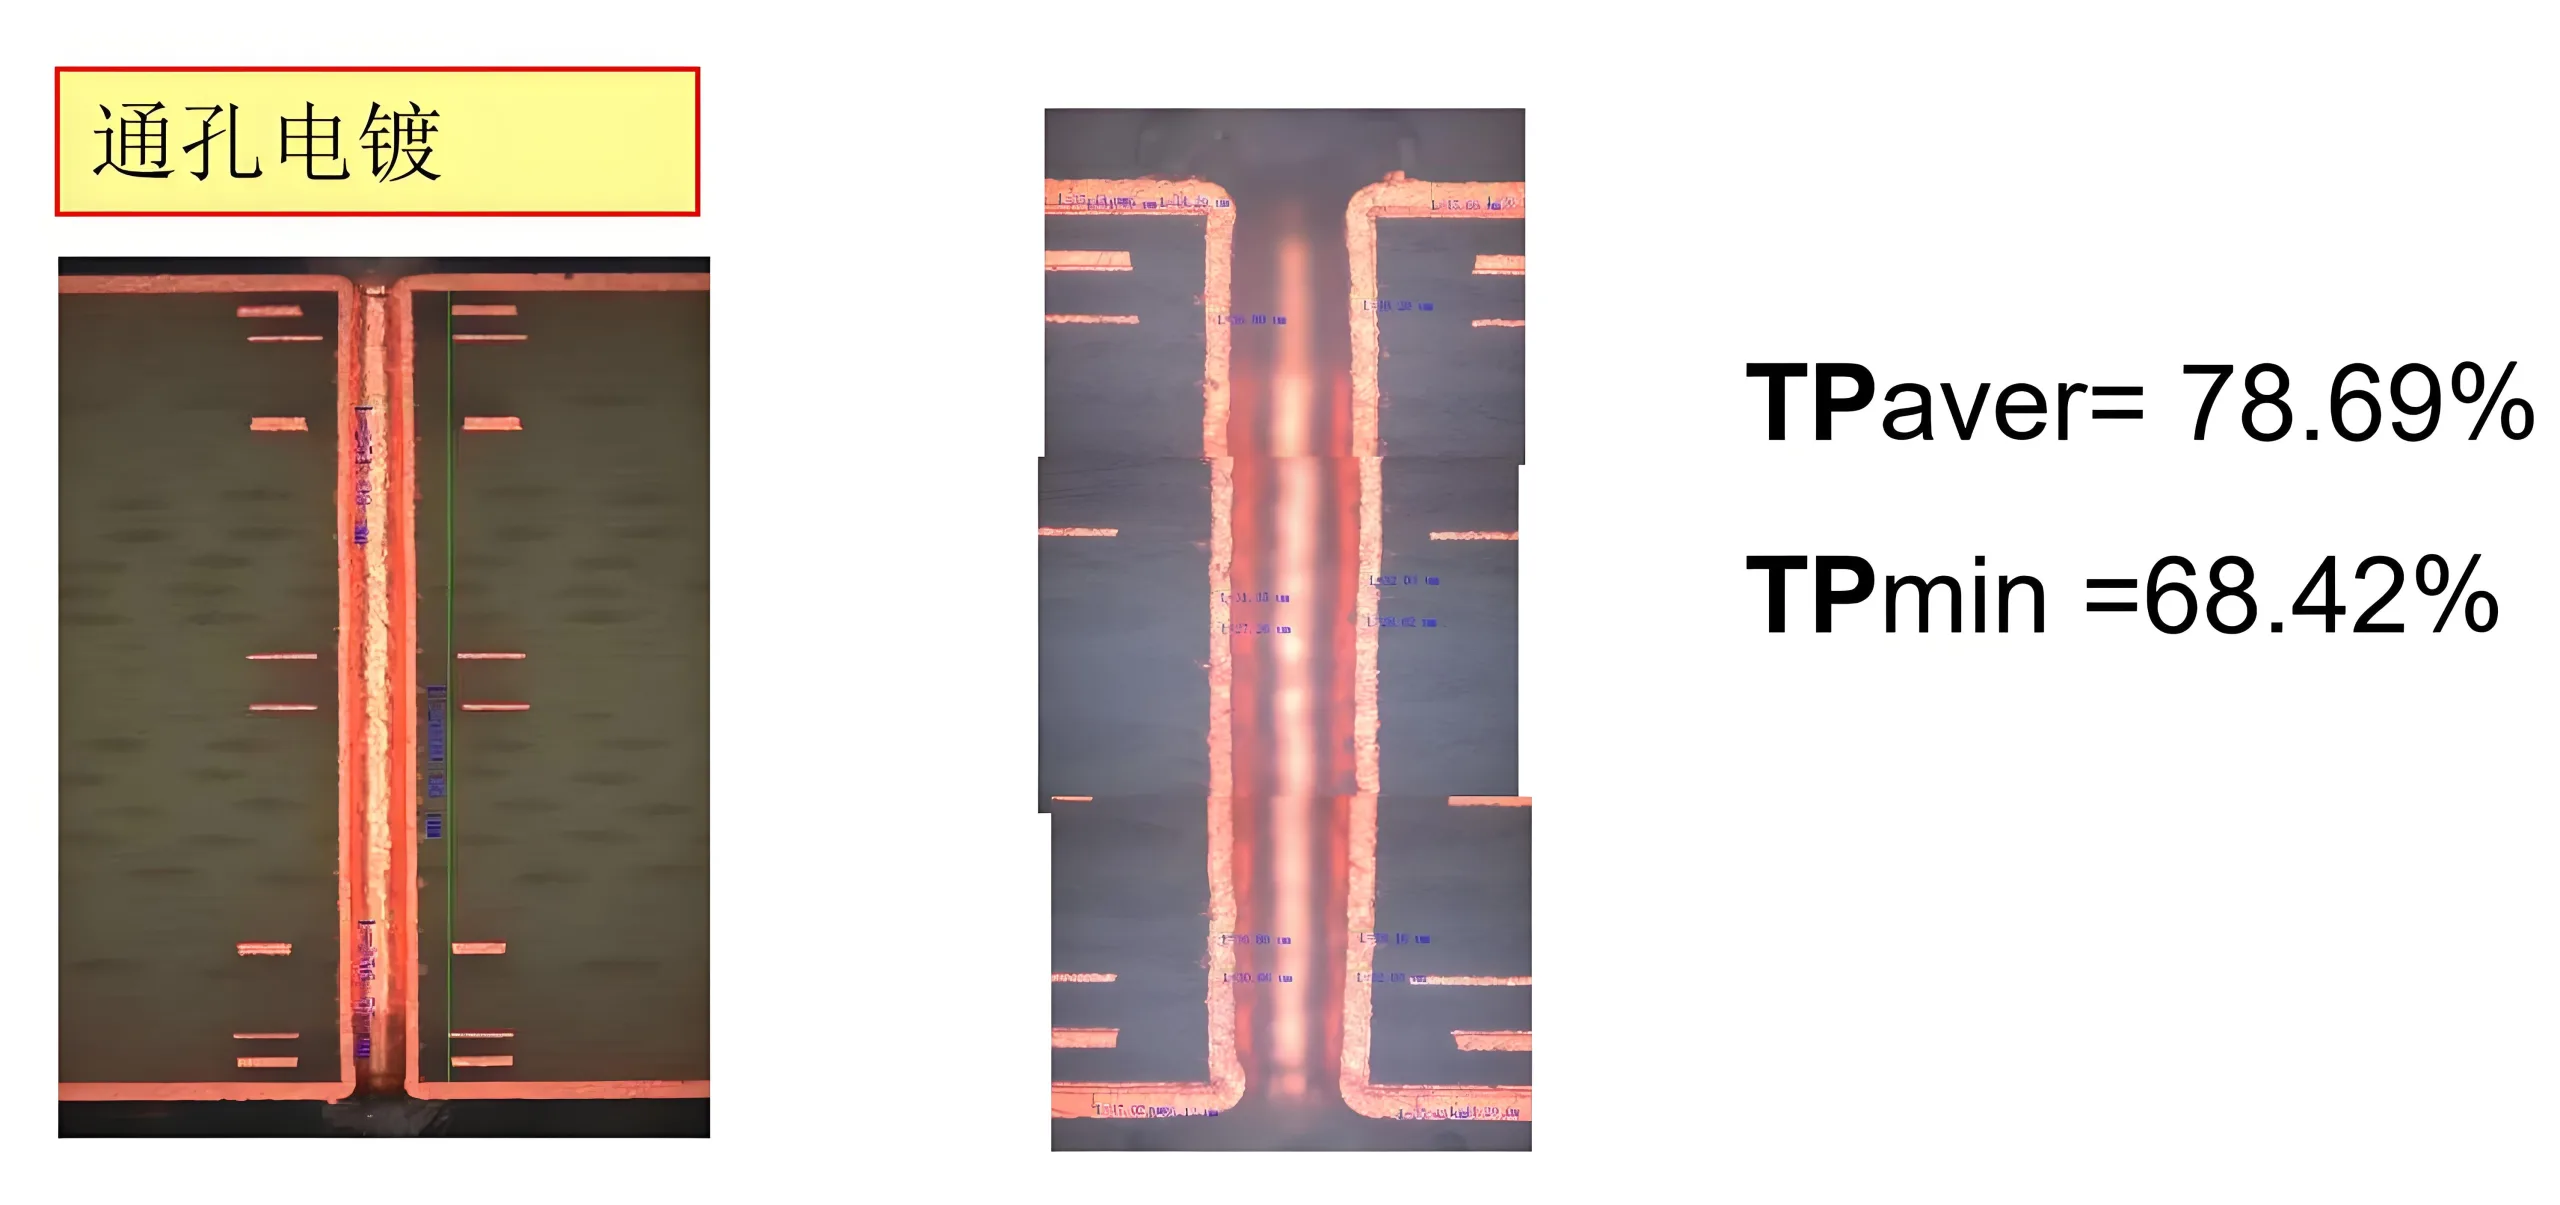
Placare cu orificii traversante HDI
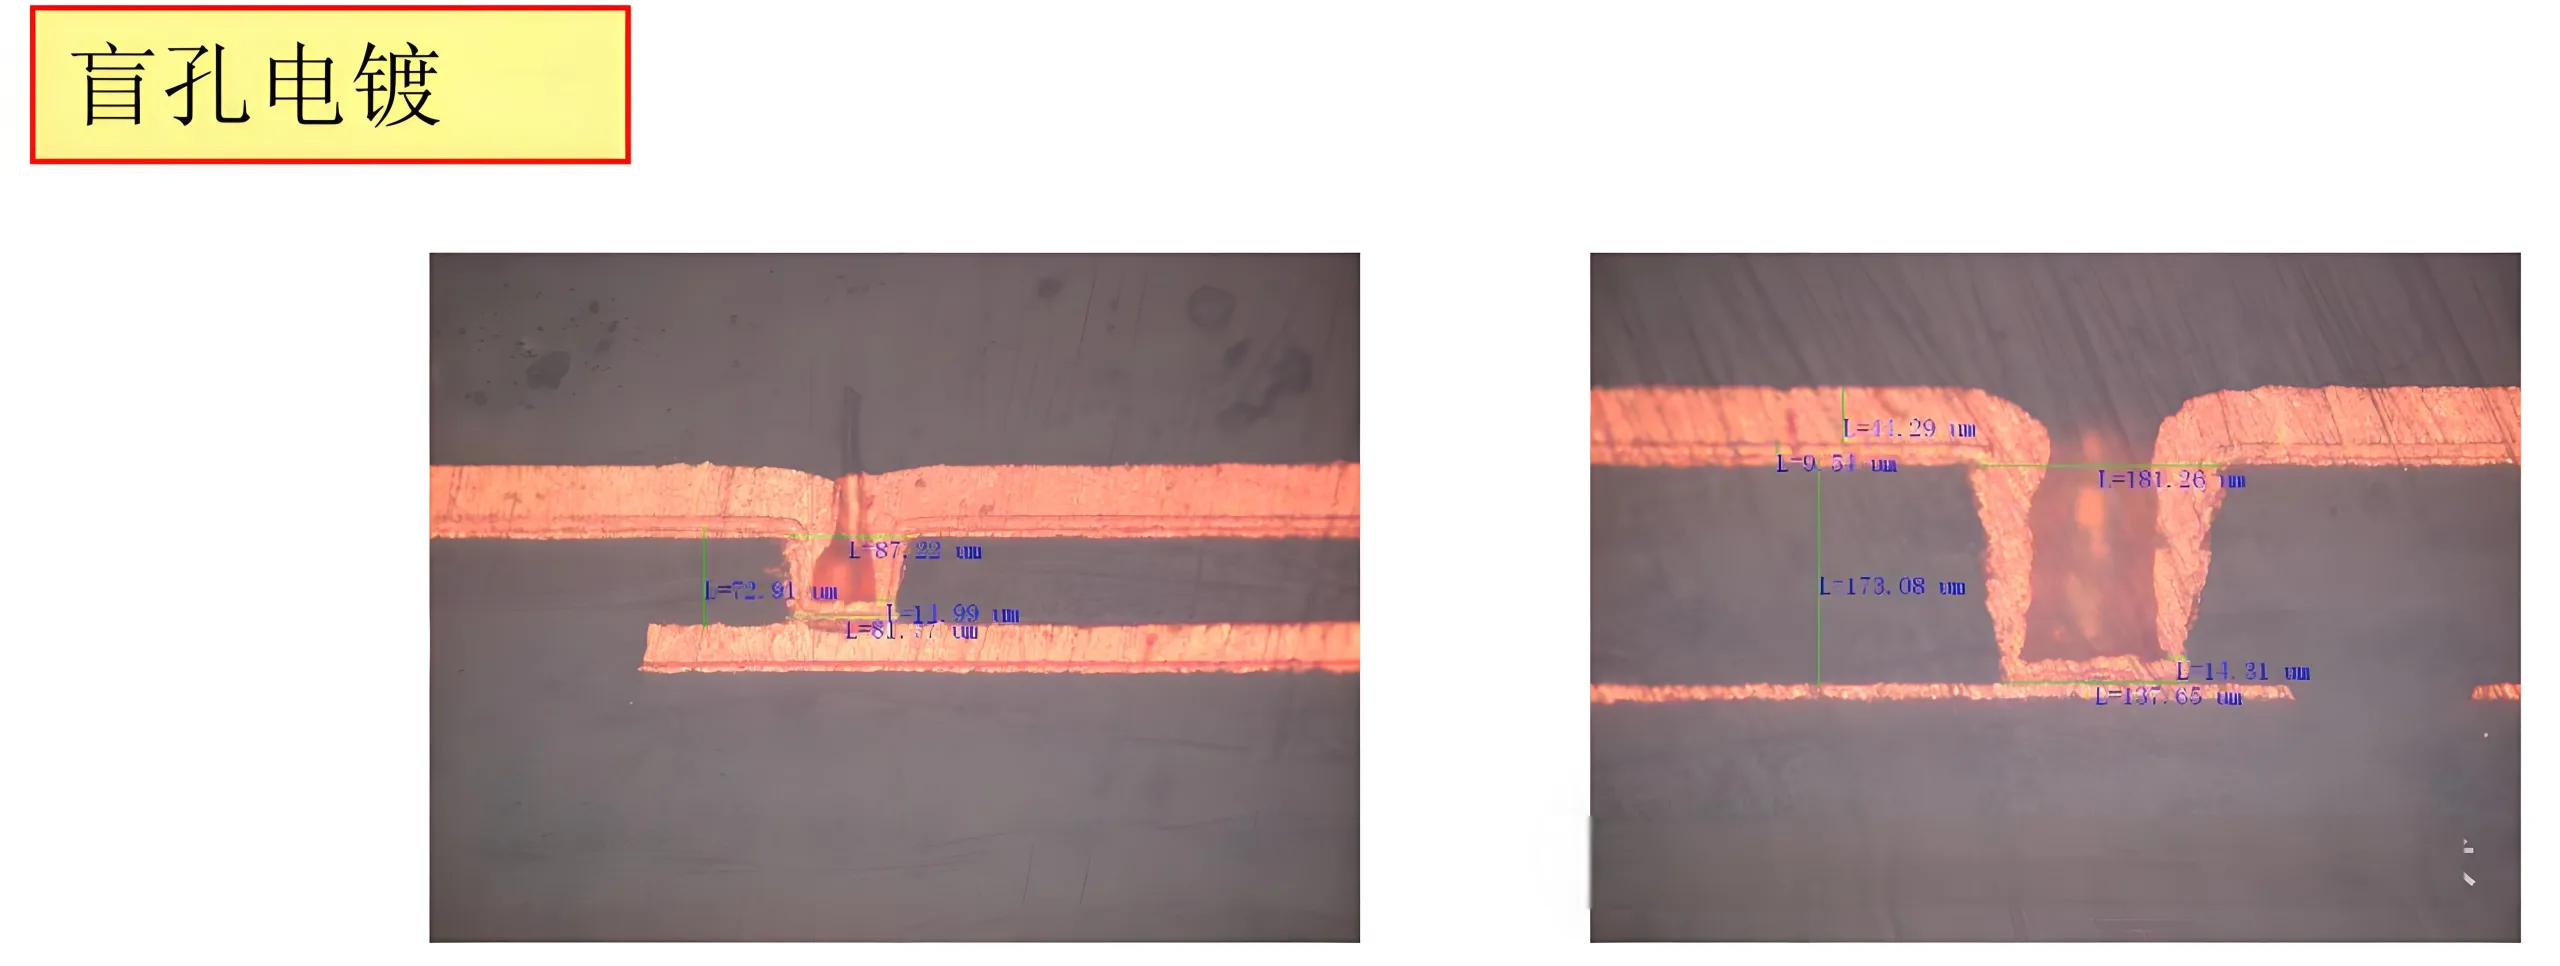
Placare cu orificii oarbe HDI
1) Grosimea dielectricului 70um (1080pp), diametrul gaurii 0,1 mm: Intrarea orificiului sigilată, gaura fund grosime cupru 14-16um
2) Grosimea dielectrica 140um (2*1080pp), diametrul gaurii 0,2 mm: Hole fund crabfeet, grosime 14-16um
— Rezultatele finale ale testului deschis/scurt
Acest lot a avut un 45% rata de eșec în testul final deschis/scurt, cu a 60% rata de eșec în special la locația găurii oarbe de 0,2 mm (PP 1080*2).
Comparând cele două experimente, principala problemă a fost placarea cu găuri oarbe, validând faptul că acidul ridicat, sistemul cu soluție cu conținut scăzut de cupru este nepotrivit pentru găurile oarbe.
Prin urmare, în experimentul trei, am ales un acid scăzut, soluție de umplere a găurilor cu conținut ridicat de cupru pentru placarea găurilor oarbe a bazei, umplerea fundului găurilor oarbe înainte de a continua cu placarea găurilor oarbe.
Planul trei
Folosind soluția de placare a găurilor de umplere pentru placarea cu găuri oarbe de bază, urmată de placarea cu găuri traversante:
1) Utilizați soluția de umplere a găurilor pentru placarea cu găuri oarbe a bazei, proporție de cupru cu conținut scăzut de cupru și aditivi de placare în V, parametrii de placare 8ASF@30min+12@ASF30min
2) Utilizați o linie de dragon pentru îngroșare, raport mare de aciditate scăzută cupru și aditivi de placare H, parametrii de placare 10ASF, timp de placare 150 min
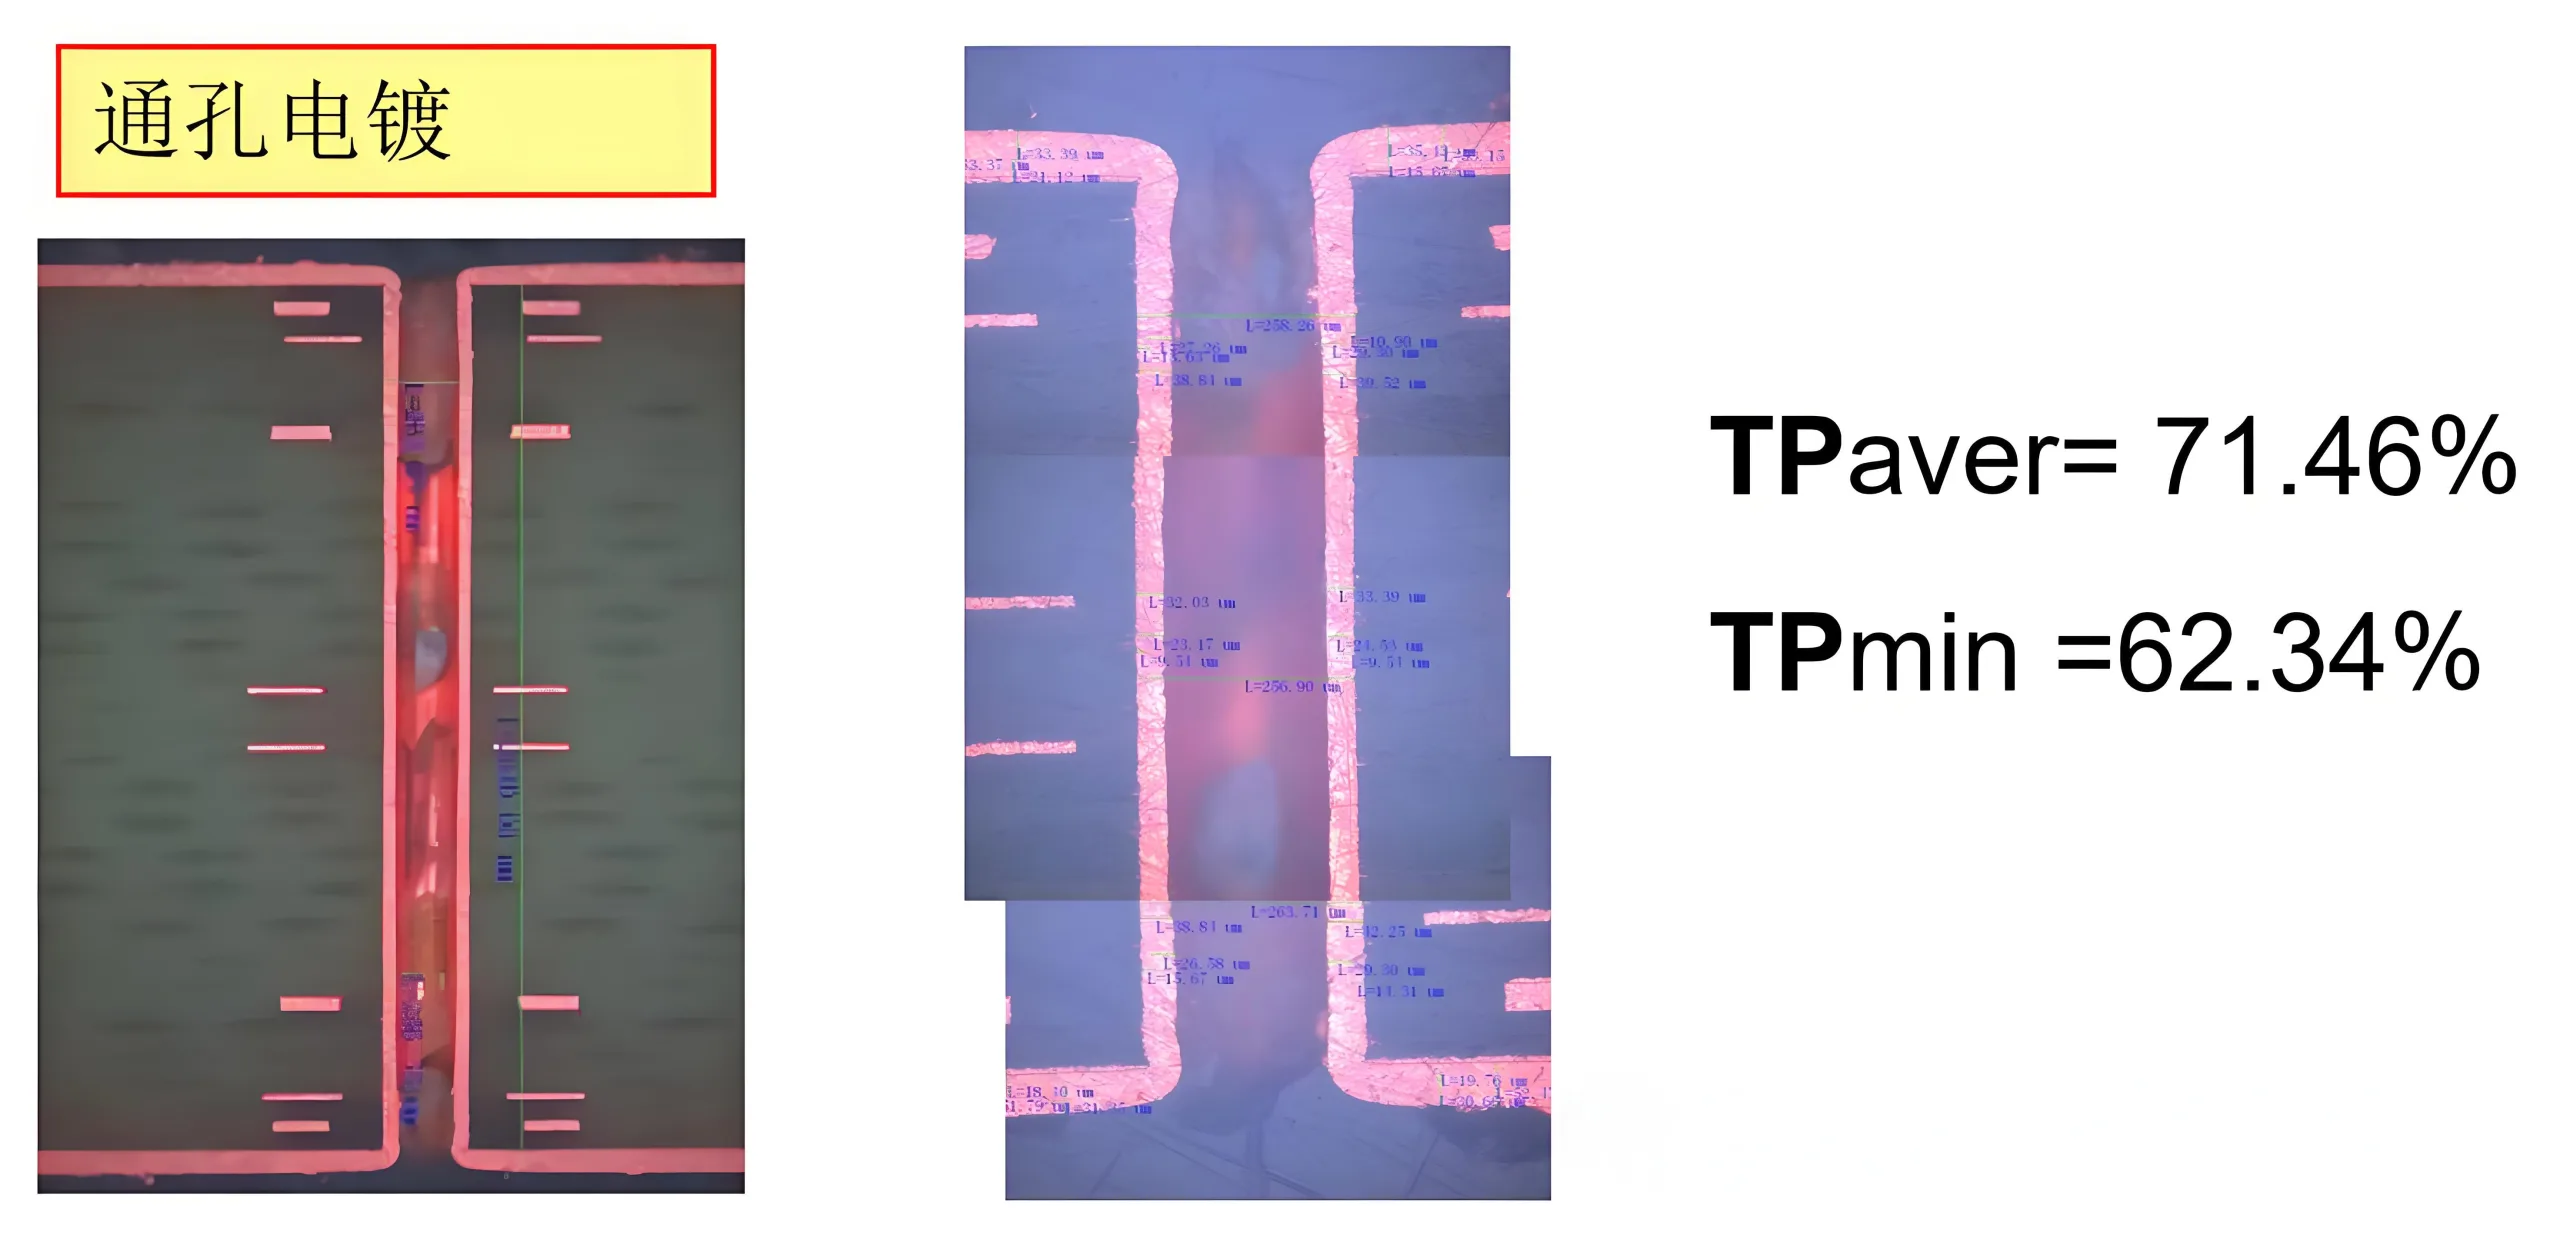
Placarea orificiilor traversante cu o bază conductivă înainte de galvanizare
Placare cu orificii oarbe HDI
1) Grosimea dielectricului 70um (1080pp), diametrul gaurii 0,1 mm: Orificiul oarbă umplut
2) Grosimea dielectrica 140um (2*1080pp), diametrul gaurii 0,2 mm: Grosimea găurii oarbe 73.63um
Proiectare experimentală și analiza rezultatelor
Prin comparație experimentală, diferitele raporturi acid-cupru și aditivii de placare prezintă efecte variate asupra placarii cu orificii traversante și oarbe. Pentru plăci HDI cu raporturi de aspect ridicate în care coexistă găuri traversante și oarbe, este necesar să se găsească un punct de echilibru pentru a aborda problemele cu grosimea cuprului în interior prin găuri și picioare de crab în găurile oarbe. O astfel de grosime a cuprului de suprafață prelucrată tinde să fie mai groasă, adesea necesitând periere mecanică pentru a îndeplini cerințele de gravare a stratului exterior.
În testele finale de rupere a cuprului, toate cele trei loturi au prezentat îmbunătățiri, cu primul şi al doilea lot având 100% şi 45% respectiv ratele de eșec, mai ales la locația găurii oarbe de 0,2 mm (PP 1080*2) cu rate de eșec de 70% şi 60%, în timp ce al treilea lot a trecut complet fără astfel de probleme, realizarea a 100% rata de promovare și demonstrând o îmbunătățire semnificativă.
Observații de încheiere
Această îmbunătățire oferă o soluție eficientă pentru procesul de galvanizare a plăcilor HDI cu raport de aspect ridicat, dar optimizarea parametrilor este încă necesară pentru a obține o grosime mai subțire a cuprului. Se speră că aceasta poate servi drept referință valoroasă pentru colegi, oferind proceduri de procesare mai scurte și mai ușor de gestionat pentru fabricarea plăcilor HDI cu raport de aspect ridicat.
