

În epoca industriei 4.0, industria globală de producție încă se confruntă cu costuri de pierdere a calității 15%-20% a veniturilor (ASQ 2023 date), cu PCB sectorul fiind o victimă semnificativă. Cum să implementați instrumente științifice și de calitate rezonabilă pentru a obține avertizare timpurie și control de calitate completă în Producția de PCB a devenit cheia pentru construirea competitivității de bază în industria plăcilor de circuite. Acest articol va aprofunda în aplicarea practică a UGPCB, oferind o analiză aprofundată a regulilor de aplicare a APQP, PPAP, MSA, Fmea, SPC, și instrumente CP, dezvăluind logica de bază a funcționării lor colaborative.
I. Modelul valoric cu patru dimensiuni al sistemului de instrumente de calitate
Sistemul modern de management al calității poate fi rezumat într-o structură cu patru dimensiuni: Dimensiunea de prevenire (Fmea), Dimensiunea de control (SPC/CP), Dimensiunea de îmbunătățire (MSA), Dimensiunea standardizării (APQP/PPAP). Printre ei, APQP servește drept cadru de bază, construirea unui cuprinzător Protecție de calitate PCB reţea prin cinci etape:
1. Etapa de planificare și definire:
Folosind QFD (Implementarea funcției de calitate) pentru a traduce cerințele clienților în CTQ (Caracteristici critice de calitate). De exemplu, o companie de componente auto a transformat cererea vagă a clientului pentru “confort de conducere” în 12 indicatori măsurabili în această etapă.
2. Etapa de proiectare a produsului PCB:
Adoptarea DFMEA pentru prevenirea eșecului. De exemplu, noastre Design PCB departamentul a redus valoarea RPN a riscului de interferență a semnalului de la 210 la 45 la proiectare plăci de circuite de înaltă frecvență pentru un client, scăderea costului modificării designului cu 67%.
3. Etapa de proiectare a procesului:
Aplicarea metodelor Taguchi pentru optimizarea parametrilor procesului. O companie de semiconductori și-a sporit valoarea CPK din 0.9 la 1.6 în timpul procesului de gravare.
Model de îmbunătățire a capacității de proces:
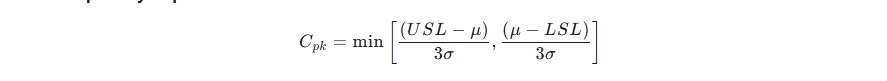
La optimizarea parametrilor procesului face m se apropie de centrul de specificaţii şi o scade, Cpk se îmbunătățește semnificativ.
Ii. Triunghiul de aur al aplicației instrumentelor colaborative
1. Mecanismul de transmitere a riscurilor FMEA
În fabricarea cablajului auto, Analiza PFMEA a identificat trei categorii cu risc ridicat în procesul de sertizare terminal:
- Abaterea înălțimii de sertizare (RPN=128)
- Ruperea pielii izolației (RPN=96)
- Expunere insuficientă a conductorului (RPN=84)
Aceste puncte de risc au fost transformate în 23 caracteristici critice de control prin matricea de transmitere a riscului, cu planuri de monitorizare a SPC corespunzătoare elaborate.
2. Rolul de protecție a măsurătorilor MSA
Analiza sistemului de măsurare a unei întreprinderi de turnare prin injecție de precizie a arătat:
GR&R=15.8%<30%(acceptabil)
Cu toate acestea, variaţia între părţi luate în considerare numai 38%, indicând o rezoluție insuficientă a sistemului de măsurare. După actualizarea micrometrului la un instrument de măsurare cu laser, GR&R a scăzut la 8.2%.
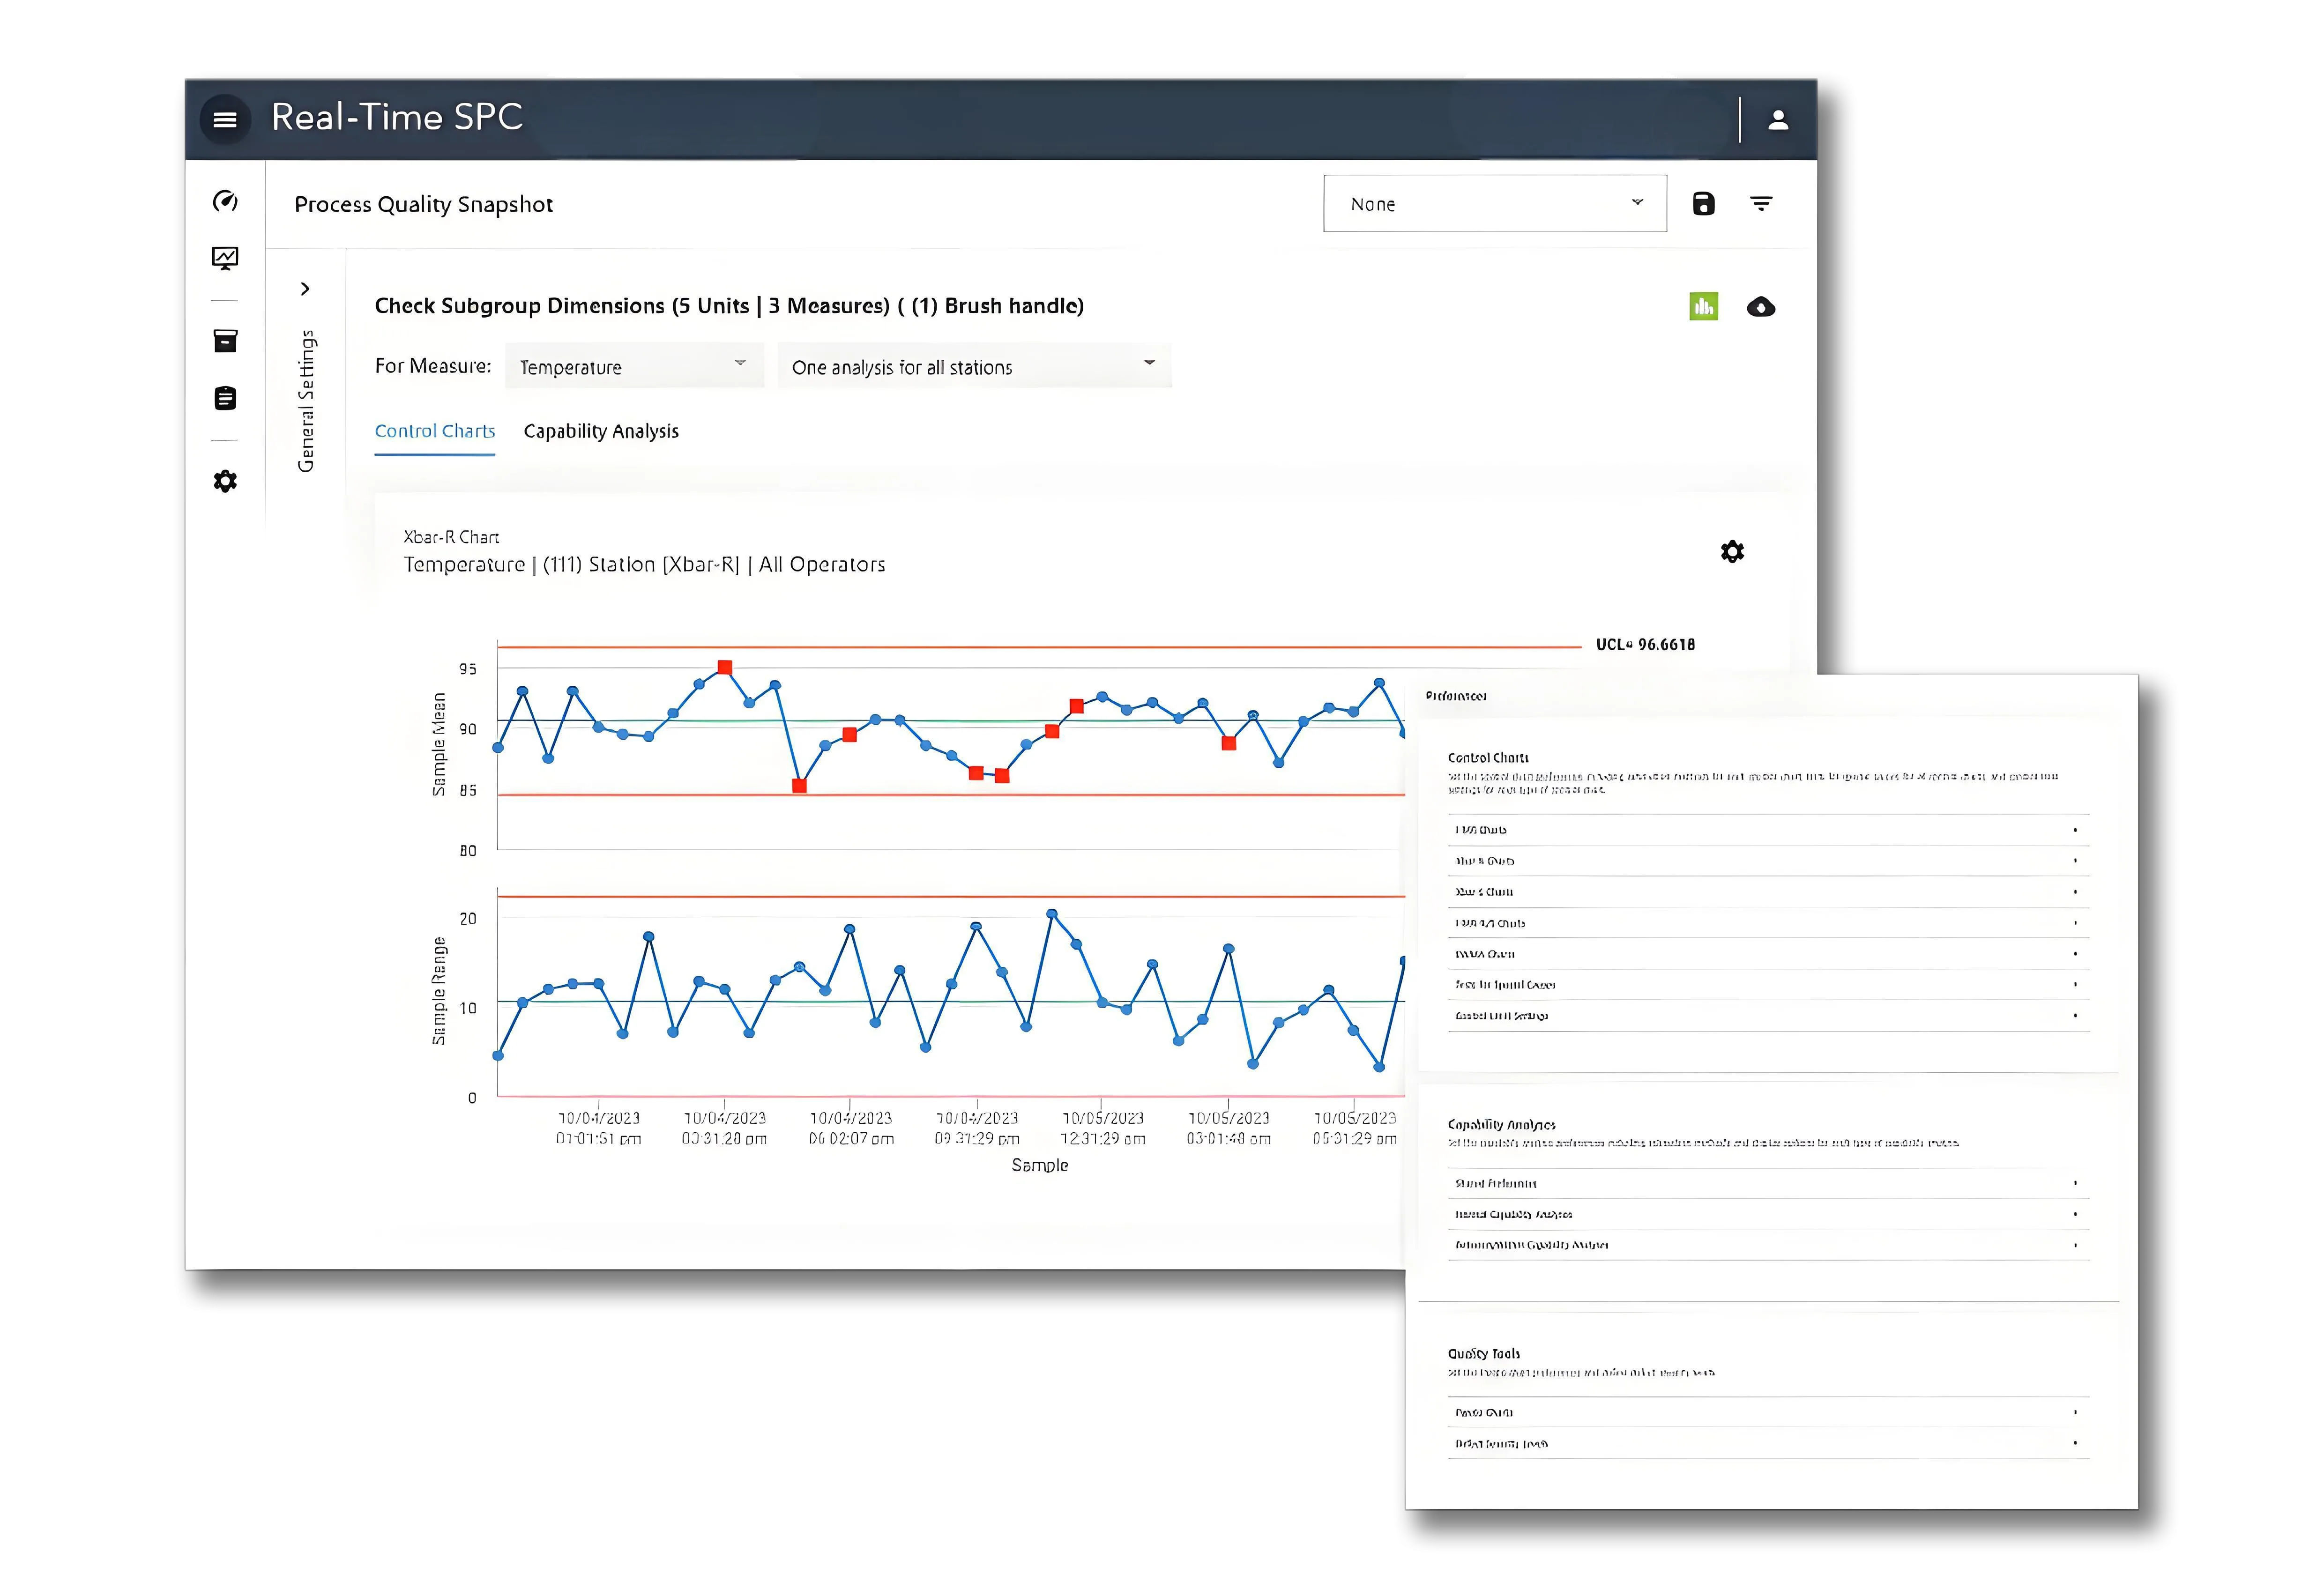
3. Practica de control al proceselor SPC
În procesul de plasare SMT, noastre Fabrica de PCBA a folosit diagrama de control X-bar-R pentru a monitoriza grosimea pastei de lipit:
Linia centrală CL=120mm
UCL=125mm,LCL=115mm
Când șapte puncte consecutive au arătat o tendință ascendentă, un avertisment în timp util a prevenit defectele de sudare în lot.
Iii. Evoluția instrumentului în cadrul Transformării digitale
Sistemele moderne de management al calității au realizat integrarea instrumentelor:
1. Platforma digitală APQP:
Un producător complet de vehicule a scurtat ciclul de dezvoltare cu 40% prin sistemul PLM.
2. FMEA condus de AI:
Utilizarea datelor istorice pentru a antrena modele de predicție a riscului, îmbunătățirea acurateței identificării defecțiunilor prin 35%.
3. IoT+SPC:
Compania noastră sa desfășurat 2000 senzori din centrele de prelucrare CNC, realizarea de vizualizare în timp real a capabilităților procesului în timpul frezării PCB.
Iv. Studii de caz tipice în aplicații industriale
Caz 1: Producție de pachete de baterii pentru vehicule cu energie nouă
- Combinație de aplicații: APQP+DFMEA+MSA
- Descoperire cheie: A optimizat reproductibilitatea măsurării distanței dintre celule MSA de la 22% la 8%, și forța de expansiune a modulului crescută CPK de la 1.0 la 1.5.
Caz 2: Fabricare PCB de echipamente medicale
- Combinație de instrumente: PFMEA+SPC+CP
- Efect de implementare: Al companiei noastre placă PCB abaterea standard de control al impedanței a scăzut de la 3Ω la 0,8Ω, realizarea a 100% rata de primă trecere în PPAP client.
V. Foaia de parcurs de implementare și Ghidul de evitare a capcanelor
Metoda de introducere în trei faze:
1. Perioada de construcție a fundației (6 luni):
Finalizați verificarea sistemului MSA și stabiliți punctele de control SPC de bază.
2. Perioada de integrare a sistemului (12 luni):
Integrarea proceselor APQP și FMEA.
3. Perioada de abilitare digitală (18 luni):
Construiți o platformă de date mari de calitate.
Avertisment privind greșelile frecvente:
- Tratarea FMEA ca a “document pe hârtie pentru conformitatea auditului.”
- Utilizarea valorilor teoretice în locul datelor de proces pentru limitele de control SPC.
- Ignorarea analizei liniare a sistemului de măsurare în MSA.
Concluzie
Când aceste șase unelte formează un ecosistem organic, compania noastră realizează un beneficiu compozit de 20% reducerea costurilor de calitate, 35% scăderea reclamațiilor clienților, și a 30% ciclu scurtat de la proiectarea produsului PCB până la livrare (conform UGPCB raport financiar al companiei). În mijlocul valului de îmbunătățire a capacității de producție inteligentă din fabrică, aceste instrumente clasice revitalizează într-o formă digitală, împuternicirea continuă a dezvoltării rapide a companiei noastre.

Acest lucru chiar a răspuns dezavantajului meu, Mulţumesc!