
Caracteristici S1150GH
– Compatibilitate fără plumb și rezistență excelentă la migrarea ionilor
– Coeficient scăzut de dilatare termică pe axa Z
– PCB fără halogeni, fără antimoniu, fără fosfor roșu, și fără alte componente foarte toxice și reziduale toxice în timpul arderii deșeurilor
– Aplicabil cerințelor de procesare de performanță HDI de înaltă calitate
Domeniul de aplicare S1150GH
– Electronica de consum
– Smartphone-uri, tablete, laptopuri
– LED, Dispozitiv de joc
Material PCB S1150GH
Material PCB fără halogeni Shengyi S1150GH
Material PCB fără halogeni Shengyi S1150G.
Material PCB pentru plăci multistrat de înaltă fiabilitate fără halogeni: S1150GH+preimpregnat: Măsuri de precauție pentru fabricarea PCB-ului S1150GHB
1. Condiții de stocare S1150GH/S1150GHB
1.1 S1150GH/S1150GHB placa placata cu cupru
1.1.1 Metoda de depozitare
Puneți-l pe platformă sau raftul adecvat în forma de ambalare originală pentru a evita presiunea puternică și a preveni deformarea plăcii cauzată de depozitarea necorespunzătoare.
1.1.2 Mediu de depozitare
Plăcile trebuie depozitate într-un loc ventilat, mediu uscat și la temperatura camerei pentru a evita lumina directă a soarelui, ploaia și eroziunea gazelor corozive (mediul de depozitare afectează direct calitatea plăcii). Double panels should be stored in a suitable environment for two years, and single panels should be stored in a suitable environment for one year. Performanța sa internă poate îndeplini cerințele standardului IPC4101.
1.1.3 Operațiunea
Wear cleaning gloves to handle the plate carefully. Coliziune, alunecare, etc. va deteriora folia de cupru, iar operarea cu mâna goală va polua suprafața foliei de cupru. Aceste defecte pot avea un impact negativ asupra utilizării plăcii.
1.2 Foaie de semipolimerizare
1.2.1 Metoda de depozitare
Store horizontally in the original packaging form to avoid heavy pressure and damage of the semi curing sheet caused by improper storage. The remaining roll shaped semi curing sheet after cutting shall be sealed and packed with fresh film and put back on the bracket in the original packaging.
1.2.2 Mediu de depozitare
Preimpregnatul trebuie depozitat într-un ambalaj sigilat într-un mediu ferit de lumină ultravioletă. Condițiile specifice de depozitare și perioada de depozitare sunt următoarele
Stare 1: temperatură<23 ℃, umiditatea relativa<50%, perioada de depozitare de 3 luni,
Stare 2: temperatură<5 ℃, perioada de depozitare de 6 luni,
The relative humidity has a great influence on the quality of the prepreg, and the corresponding dehumidification treatment should be carried out in humid weather. It is recommended to use the prepreg within 3 days after unpacking.
1.2.3 Tăiere
Este mai bine ca profesioniștii să poarte mănuși curate pentru tăiere pentru a preveni poluarea suprafeței prepreg-ului. Operația ar trebui să fie atentă pentru a preveni șifonarea sau încrețirea prepreg-ului. Când PP este tăiat, masa de lucru trebuie curățată mai întâi pentru a evita contaminarea încrucișată a diferitelor tipuri de pulbere de rășină PP.
1.2.4 Precauții
Când preimpregnatul este scos din depozitul frigorific, trebuie să treacă prin procesul de recuperare a temperaturii înainte de a deschide ambalajul. Timpul de recuperare a temperaturii este mai mare decât 8 ore (in functie de conditiile specifice de pastrare). Pachetul poate fi deschis după aceeași temperatură ca și temperatura ambiantă. Preimpregnatul care a fost deschis în foi trebuie depozitat în stare 1 sau Condiție 2 și epuizat cât mai curând posibil. După mai mult de 3 zile, trebuie verificat din nou și utilizat după ce indicatorii săi sunt calificați. După ce preimpregnatul în formă de rulou este deschis, se va folosi mantisa în formă de rulou rămasă, Este necesar să se efectueze ambalaj sigilat de gradul de ambalaj original și să-l păstreze în stare 1 sau Condiție 2. Dacă există un plan de inspecție IQC, preimpregnatul trebuie testat cât mai curând posibil după primire (nu mai mult de 5 zile) conform standardului IPC-4101. Dacă preimpregnatul este dezumidificat înainte de utilizare, se recomanda setarea conditiilor pentru dulapul de dezumidificare: temperatură<23 ℃, umiditatea relativa aproximativ 40%, iar limita superioară de fluctuație nu va depăși 50%.
2. Sugestii de procesare PCB S1150GH/S1150GHB
2.1 Tăiere
Se recomandă utilizarea mașinii de tăiat pentru tăiere, urmată de mașina de tuns. Rețineți că tăierea cu un cuțit tip role poate cauza delaminarea marginilor plăcii, astfel încât să se evite delaminarea marginilor plăcii din cauza uzurii sculei și a jocului necorespunzător.
2.2 Coacerea plăcii de miez
În funcție de situația reală de utilizare, placa de miez poate fi coaptă. Dacă placa de miez este coaptă după deschidere, se recomandă ca placa de miez să fie coaptă după o spălare cu apă la presiune înaltă după deschidere pentru a evita introducerea pe suprafața plăcii de pulbere de rășină produsă în timpul procesului de forfecare., care poate cauza gravare slabă. Se recomandă ca placa de miez să fie deschisă și coaptă la 150 ℃/2~4h. Rețineți că placa nu poate contacta direct sursa de căldură.
2.3 Rumenirea stratului interior
Schema S1150GH este potrivită pentru procesul de rumenire.
2.4 Stivuire
Procesul de stivuire trebuie să asigure că secvența de stivuire a foilor de lipire este consecventă, iar acțiunea de răsturnare trebuie evitată în timpul procesului de stivuire pentru a reduce problemele precum deformarea, deformarea și plierea cauzate de aceasta.
Timpul de la rumenirea plăcii de bază până la placa de presare trebuie controlat în interior 12 ore. Când materialul tampon poate prezenta risc de absorbție a umidității, se recomanda uscarea acestuia.
Datorită caracteristicilor materialelor, este ușor de transportat electricitate statică. La stivuire, acordați o atenție deosebită adsorbției de materii străine pe PP.
Pentru a asigura un efect de aliniere bun al expansiunii și contracției în timpul așezării plăcilor, se recomanda folosirea niturii pentru fixare. Dacă este necesară fuziunea, se recomanda folosirea fuziunii electromagnetice termice. În același timp, cei mai buni parametri ai efectului de fuziune ar trebui evaluați în detaliu. Pentru alte metode de fuziune, Condițiile proprii ale PCB trebuie evaluate cu atenție pentru efectul de fuziune pentru a evita abaterea stratului cauzată de fuziunea slabă.
2.5 Laminare
Se recomandă selectarea plăcii de presare cu performanțe bune de pompare a vidului și etanșare a supapei de vid pentru a evita intrarea umidității externe.
Rata de încălzire recomandată este de 1,5 ~ 2,5 ℃/min (temperatura materialului este în intervalul 80 ~ 140 ℃).
Se recomandă ca presiunea de laminare să fie de 350-430 psi (presa hidraulica). Presiunea ridicată specifică trebuie ajustată în funcție de caracteristicile structurale ale plăcii (numărul de preimpregnat și dimensiunea zonei de umplere cu lipici). Se recomandă trecerea la presiune înaltă la 80-100 ℃.
Condiții de întărire: temperatură 180 ℃, timp mai mult de 60 min.
Viteza de răcire < 2 ℃/min.
Temperatura materialului de presare la cald este mai mică decât 150 ℃.
Dacă se folosește o presă de conducție a căldurii din folie de cupru, Compania Shengyi va fi informată în prealabil.
Dacă în plăcile multistrat se folosesc plăci izolante sau panouri simple, plăcile izolante sau panourile individuale trebuie să fie rugoase înainte de a fi utilizate pentru a evita forța de lipire insuficientă cauzată de plăcile izolatoare prea netede, sau plăcile cu două fețe pot fi gravate în panouri simple sau plăci izolatoare pentru producție.
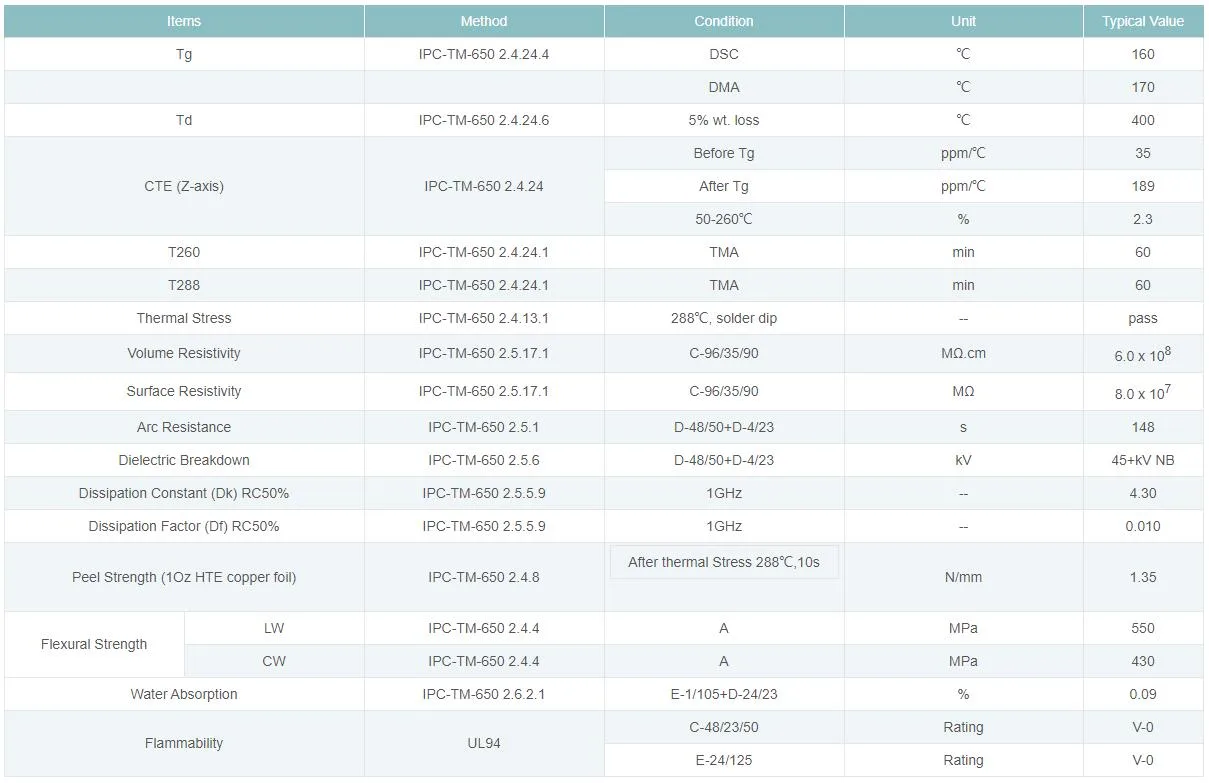
Shengyi S1150G Material PCB fără halogeni Tabel cu specificații
2.6 Foraj
Este mai bine să folosiți un burghiu nou.
Se recomandă ca grosimea stivei să nu fie mai mare de 2 bucăți/stivă (calculat conform cu grosimea plăcii de 1,6 mm/bloc).
Se recomandă limitarea găurii la 1000-2000 găuri.
Viteza de avans pentru forare trebuie să fie 15-20% mai mic decât cel pentru prelucrarea materialelor obișnuite FR-4.
2.7 Placă de uscare după găurire
Se sugerează ca condițiile de uscare după forare să fie 170-180 ℃/3h. Rețineți că plăcile nu trebuie să fie în contact direct cu sursa de căldură.
Coacerea înainte de gaura dopului de rășină după găurirea înapoi: 170-180 ℃/2-3h.
2.8 Îndepărtarea murdăriei
Se sugerează ca parametrii specifici să fie setați în funcție de structura PCB reală (grosimea plăcii, dimensiunea deschiderii), și toate tipurile de plăci structurale ar trebui să fie evaluate complet în detaliu pentru a determina cele mai bune condiții și parametrii de îndepărtare a lipiciului.. Efectul de îndepărtare a lipiciului ar trebui să se refere la faptul că nu există reziduuri de rășină la joncțiunea de cupru a stratului interior. Se recomandă demultirea orizontală sau verticală. Condițiile specifice de îndepărtare a lipiciului sunt legate de echipament, model de medicament lichid, grosimea plăcii sau zona găurii. Sub premisa încărcăturii complete, cu cât placa este mai groasă, Cu cât timpul de degumare este mai lung.
2.9 Cerneală rezistentă la lipire
Se recomandă ca placa de uscare înainte de ulei verde: 130 ℃/2-4h,
Când folosiți grătarul pentru coacere, dacă placa este strânsă sau deformată la introducerea suportului, deformarea va avea loc după coacere. Nu se recomandă spălarea înapoi a cernelii rezistente la lipire, care poate provoca pete albe.
2.10 Pulverizarea cu tablă
Este potrivit pentru procesul de pulverizare cu staniu fără plumb. Pentru structura de cupru gros și suprafață mare de cupru pe stratul exterior (sau placare groasă de cupru), temperatura este ridicată în timpul pulverizării cu staniu fără plumb, rezultând stres termic excesiv, care este predispus la pete albe între suprafețele mari de cupru, deformarea pielii cupru și alte probleme. Măsurile de îmbunătățire sunt următoarele:
1. Încercați să reduceți temperatura de pulverizare a staniului, scurtați timpul de pulverizare a staniului, și reduce stresul termic generat în timpul pulverizării cu cositor,
2. Înainte de pulverizarea cu tablă, pre coace farfuria in conditia de 140-150 ℃/2h, și pulverizați cutia imediat pentru a îndepărta umezeala acumulată pe suprafața plăcii, ceea ce poate reduce probabilitatea petelor albe,
3. Evitați suprafața prea mare de pulverizare a tablă, sau măriți în mod corespunzător grosimea uleiului verde, care poate amortiza bine stresul termic generat în timpul pulverizării cu tablă,
4. Structura cu suprafață mare de cupru este proiectată ca o structură de grilă.
2.11 Prelucrarea profilului
Se recomandă utilizarea unei mașini de frezat pentru prelucrare și reducerea corespunzătoare a vitezei de deplasare. Nu se recomandă utilizarea unei farfurii de bere pentru procesare.
2.12 Ambalaj
Se recomandă coacerea farfuriei înainte de ambalare în condiția de 120 ℃/4-6h pentru a evita degradarea rezistenței la căldură cauzată de umiditate. Se recomandă ambalarea în vid din folie de aluminiu.
3. sudare S1150GH/S1150GHB
3.1 Valabilitatea ambalajului
Se recomandă folosirea pungilor de folie de aluminiu vid pentru ambalare, iar perioada recomandată de valabilitate este 3 luni. Este mai bine să coaceți componentele la 120 ℃ timp de 4 ~ 6 ore înainte de asamblare.
3.2 Parametrii de sudare prin reflow S1150GH/S1150GHB
Potrivit pentru procesul convențional de lipire prin reflow fără plumb.
Temperatura de sudare este de 350 ~ 380 ℃ (folosind fier de lipit cu temperatură controlată),
Timpul de sudare a unui singur punct de sudare: în 3 secunde.
