
S1000-2M este un material PCB al tehnologiei Shengyi și Tg ridicat FR-4 (peste Tg170 ℃). Are capacitatea de a se adapta la multistrat înalt fără plumb, și este utilizat pe scară largă în automobile, HDI și diverse plăci de circuite electronice high-end din industrie S1000-2M se caracterizează prin performanță stabilă, procesare convenabilă și livrare rapidă.
Caracteristici S1000-2M
– PCB FR-4 compatibil fără plumb
– Tg ridicată 170 ℃ (DSC), Compatibil cu blocarea UV/AOI
– Rezistență ridicată la căldură
– Coeficient scăzut de dilatare termică pe axa Z
– Fiabilitate excelentă prin orificiu traversant
– Performanță excelentă anti-CAF
– Absorbție scăzută de apă și rezistență ridicată la temperatură și umiditate
– Performanță excelentă de prelucrare
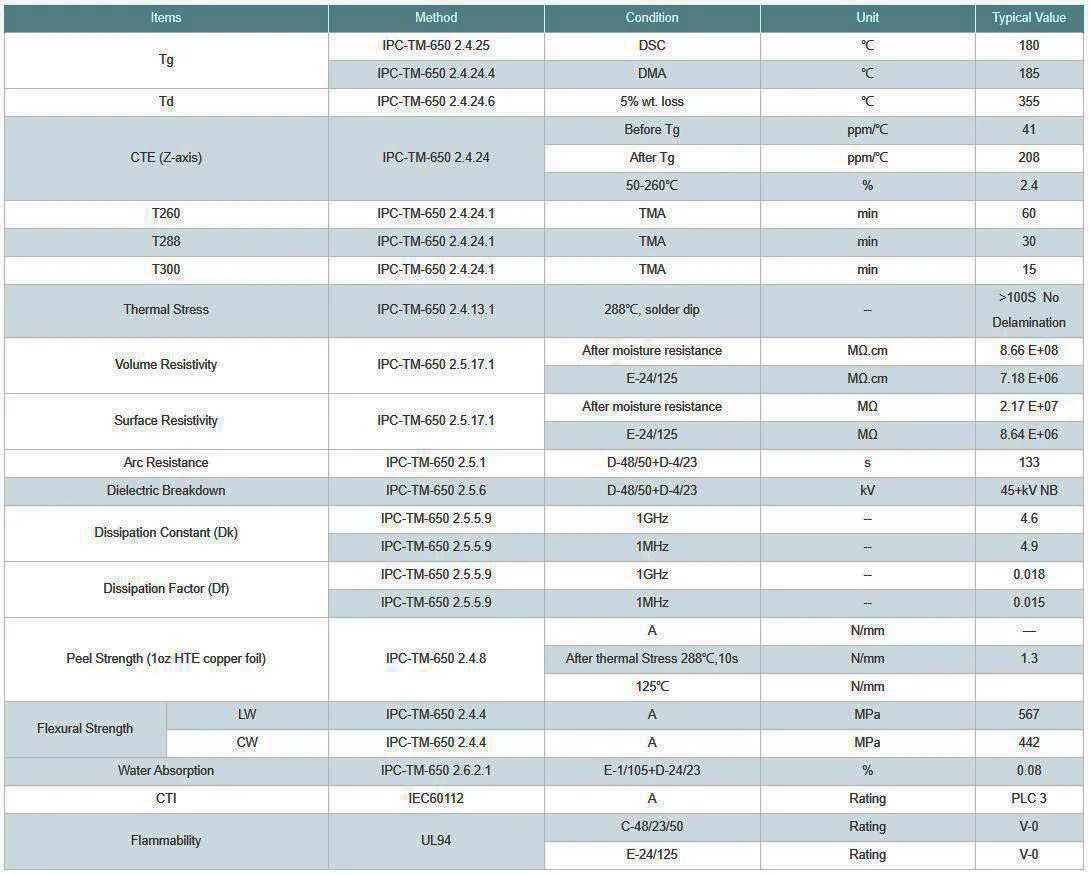
TG S1000-2M Parametrii de performanță a substratului PCB
Domeniul de aplicare S1000-2M
– Potrivit pentru PCB multistrat înalt
– Utilizat pe scară largă în calculatoare, comunicații și electronice auto
Ghid de fabricație PCB S1000-2M și S1000-2MB
1. S1000-2M PCB Material Condiții de depozitare
1.1 Placă placată cu cupru
1.1.1 Metoda de depozitare
Puneți-l pe platformă sau raftul corespunzător în forma ambalajului original pentru a evita presiunea puternică și deformarea plăcilor cauzate de depozitarea necorespunzătoare.
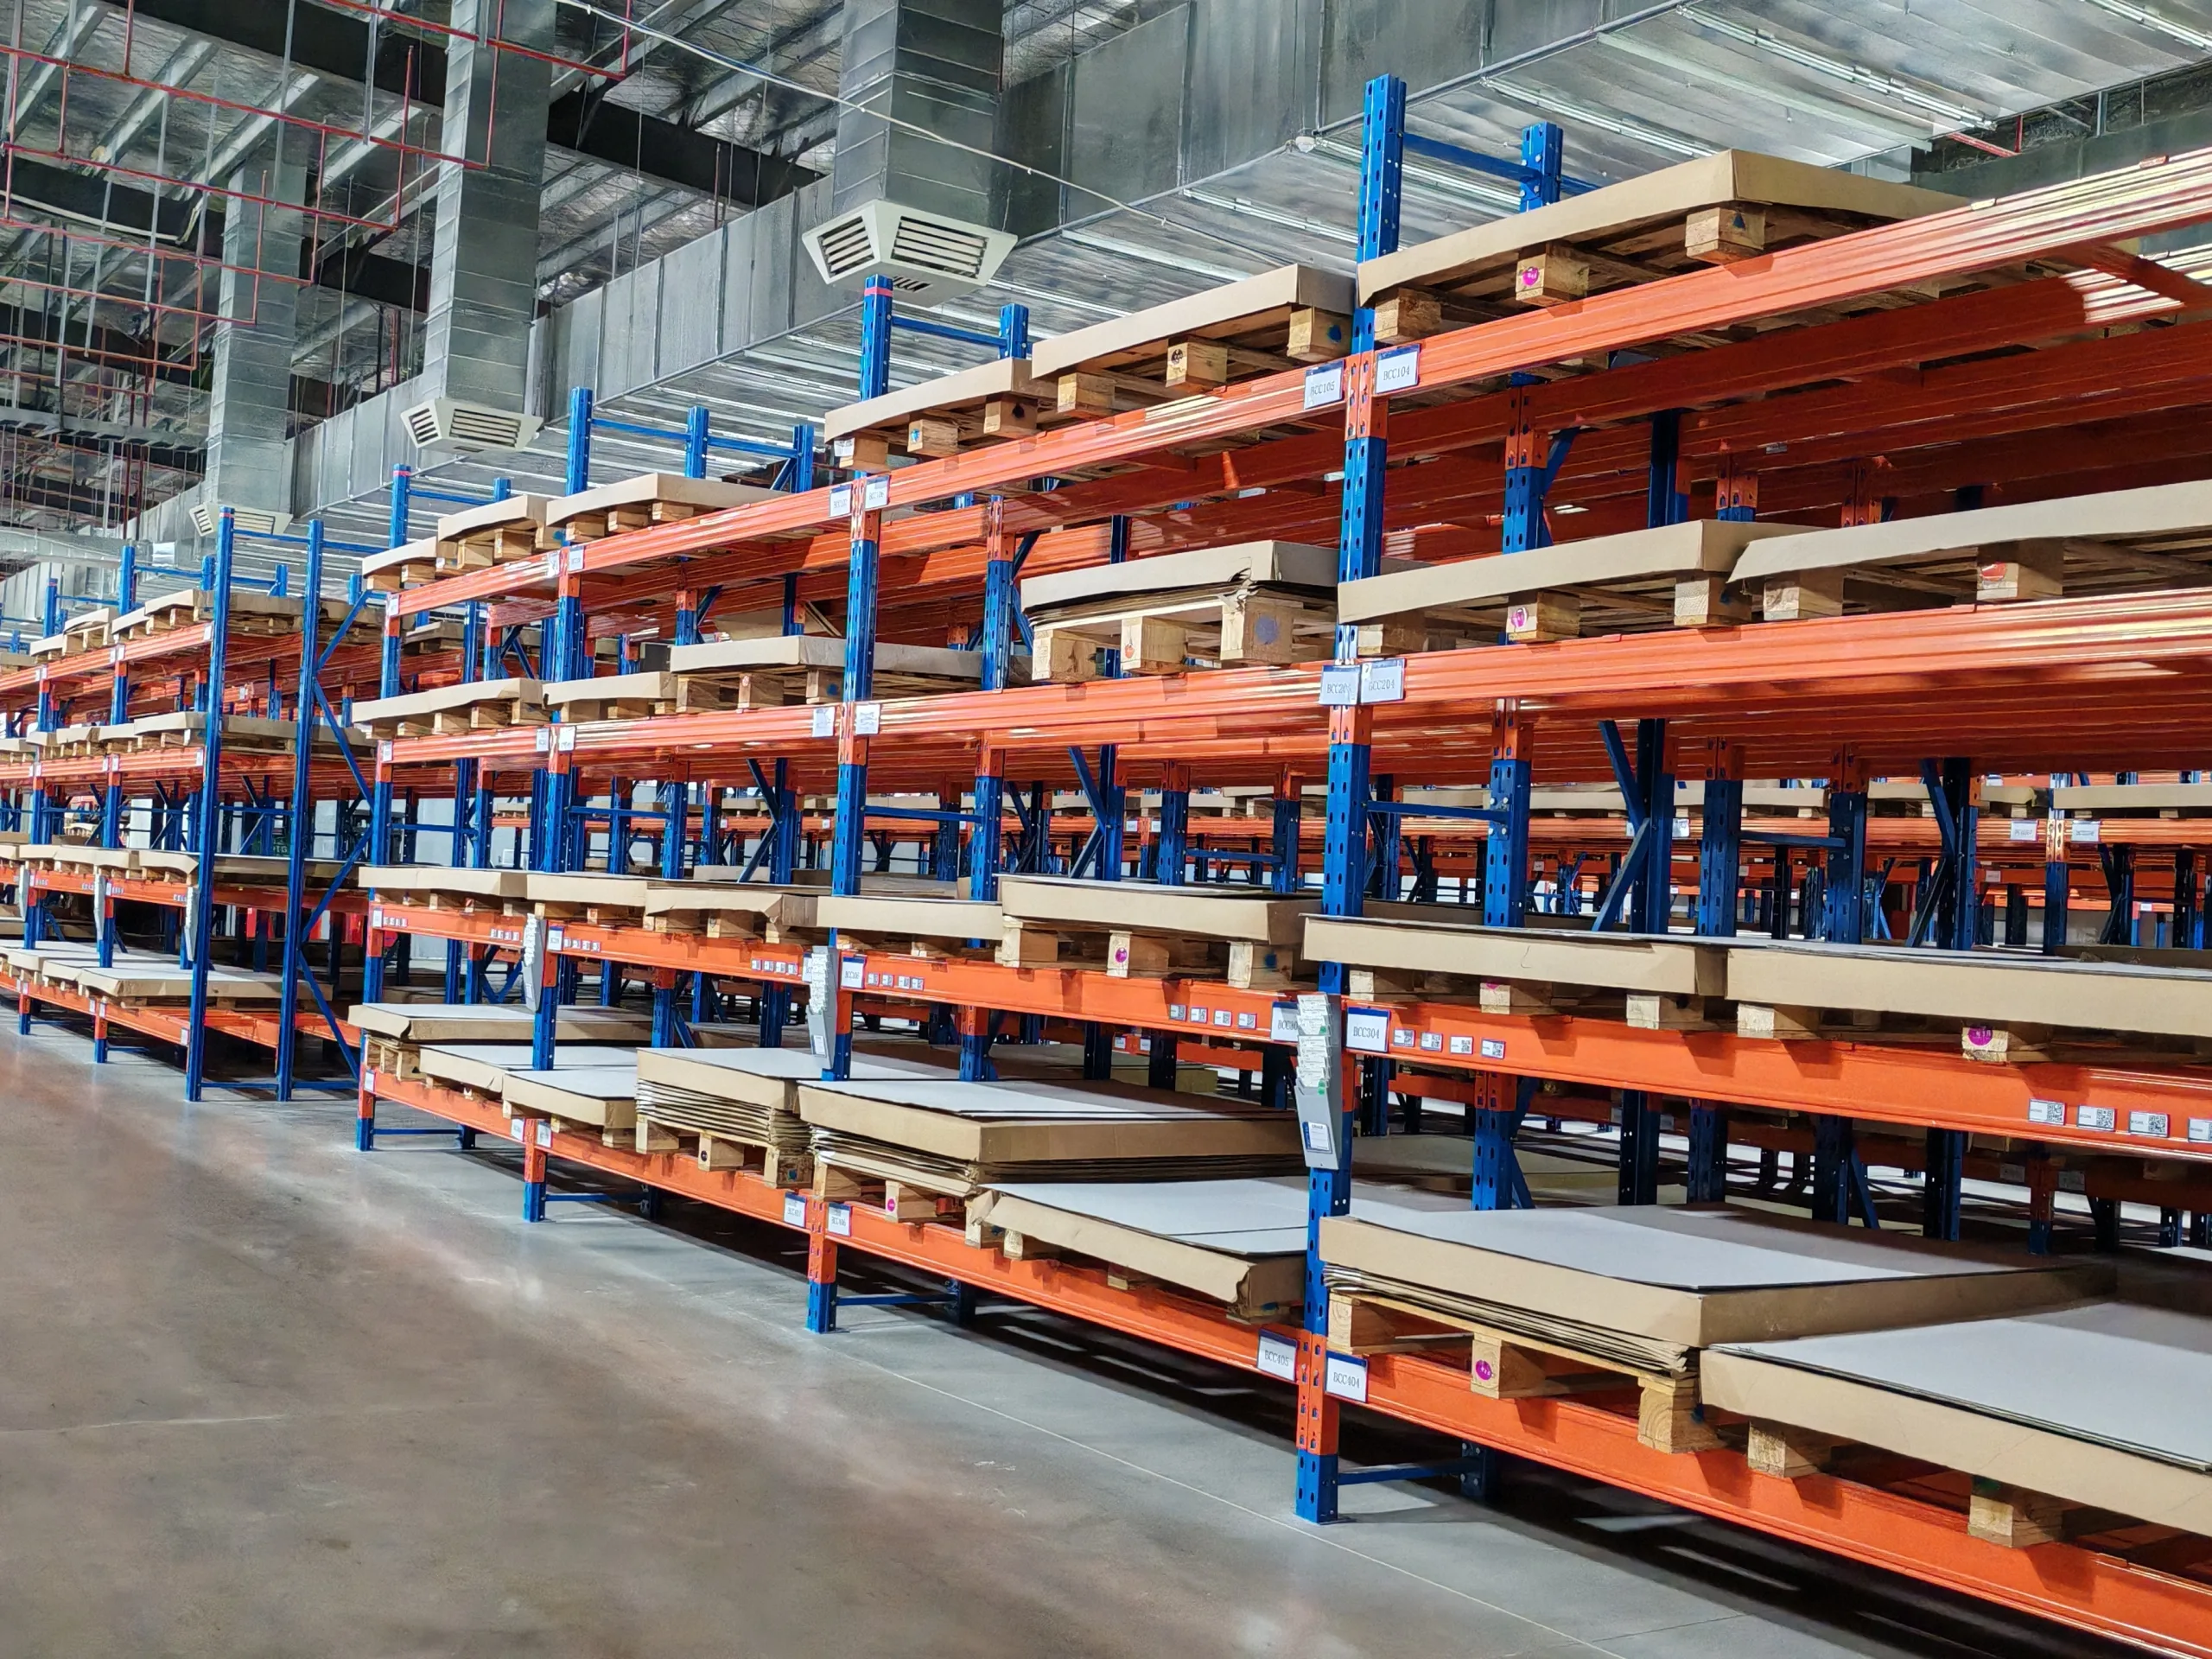
Depozit de materii prime
1.1.2 Mediu de depozitare
Plăcile trebuie depozitate într-un loc ventilat, mediu uscat și la temperatura camerei pentru a evita lumina directă a soarelui, ploaie și gaze corozive (mediul de depozitare afectează direct calitatea plăcilor).
Panoul dublu poate fi depozitat timp de doi ani în mediul adecvat, iar panoul unic poate fi depozitat timp de un an în mediul adecvat. Performanța sa internă poate îndeplini cerințele standardului IPC4101.
1.1.3 Operațiunea
Folosiți mănuși de curățare pentru a manipula plăcile cu grijă. Coliziune, alunecare, etc. va deteriora folia de cupru, iar operarea cu mâna goală va polua suprafața foliei de cupru. Aceste defecte pot avea un impact negativ asupra utilizării plăcii.
1.2 Foaie de semipolimerizare
1.2.1 Metoda de depozitare
Preimpregnatul va fi depozitat orizontal în ambalajul original pentru a evita presiunea puternică și deteriorarea cauzată de depozitarea necorespunzătoare. Restul decupat preimpregnat în formă de rulou trebuie încă sigilat și ambalat cu folie proaspătă și pus la loc pe suport în ambalajul original..
1.2.2 Mediu de depozitare
Preimpregnatul trebuie depozitat într-un ambalaj sigilat într-un mediu ferit de lumină ultravioletă. Condițiile specifice de depozitare și perioada de depozitare sunt următoarele:
Stare 1: temperatură<23 ℃, umiditatea relativa<50%, perioada de depozitare de 3 luni,
Stare 2: temperatură<5 ℃, perioada de depozitare este 6 luni.
Umiditatea relativă are cel mai mare impact asupra calității prepreg-ului, cărora ar trebui să li se acorde atenție (tratamentul de dezumidificare corespunzător trebuie efectuat atunci când vremea este umedă). Se recomandă utilizarea foliei adezive în interior 3 zile de la deschiderea pachetului.
1.2.3 Tăiere
Tăierea trebuie efectuată de profesioniști care poartă mănuși curate pentru a preveni poluarea suprafeței preimpregnatului. Operația ar trebui să fie atentă pentru a preveni șifonarea sau încrețirea prepreg-ului, și evitați impactul asupra utilizării prepreg-ului.
1.2.4 Precauții
Când preimpregnatul este scos din depozitul frigorific, trebuie să treacă prin procesul de recuperare a temperaturii înainte de a deschide ambalajul. Timpul de recuperare a temperaturii este mai mare decât 8 ore (in functie de conditiile specifice de pastrare). Pachetul poate fi deschis după ce temperatura este aceeași cu temperatura ambientală.
PP care a fost deschis în foi va fi depozitat în stare 1 sau Condiție 2 și epuizat cât mai curând posibil. Daca depaseste 3 zile, trebuie verificat din nou și utilizat după ce indicatorii săi sunt calificați.
După ce se deschide pachetul de PP laminat, Părțile de coadă rulate rămase vor fi sigilate la nivelul ambalajului original și depozitate în stare 1 sau Condiție 2.
Dacă există un plan de inspecție IQC, benzile adezive vor fi testate cât mai curând posibil după primire (nu mai mult de 5 zile) conform standardului IPC-4101.
Dacă foaia PP este dezumidificată înainte de utilizare, se recomanda ca setarea dulapului de dezumidificare sa fie<20 ℃, umiditatea ar trebui să fie de aproximativ 40%, iar limita superioară a fluctuaţiei nu trebuie să depăşească 50%.
2. Sugestii de procesare PCB S1000-2M
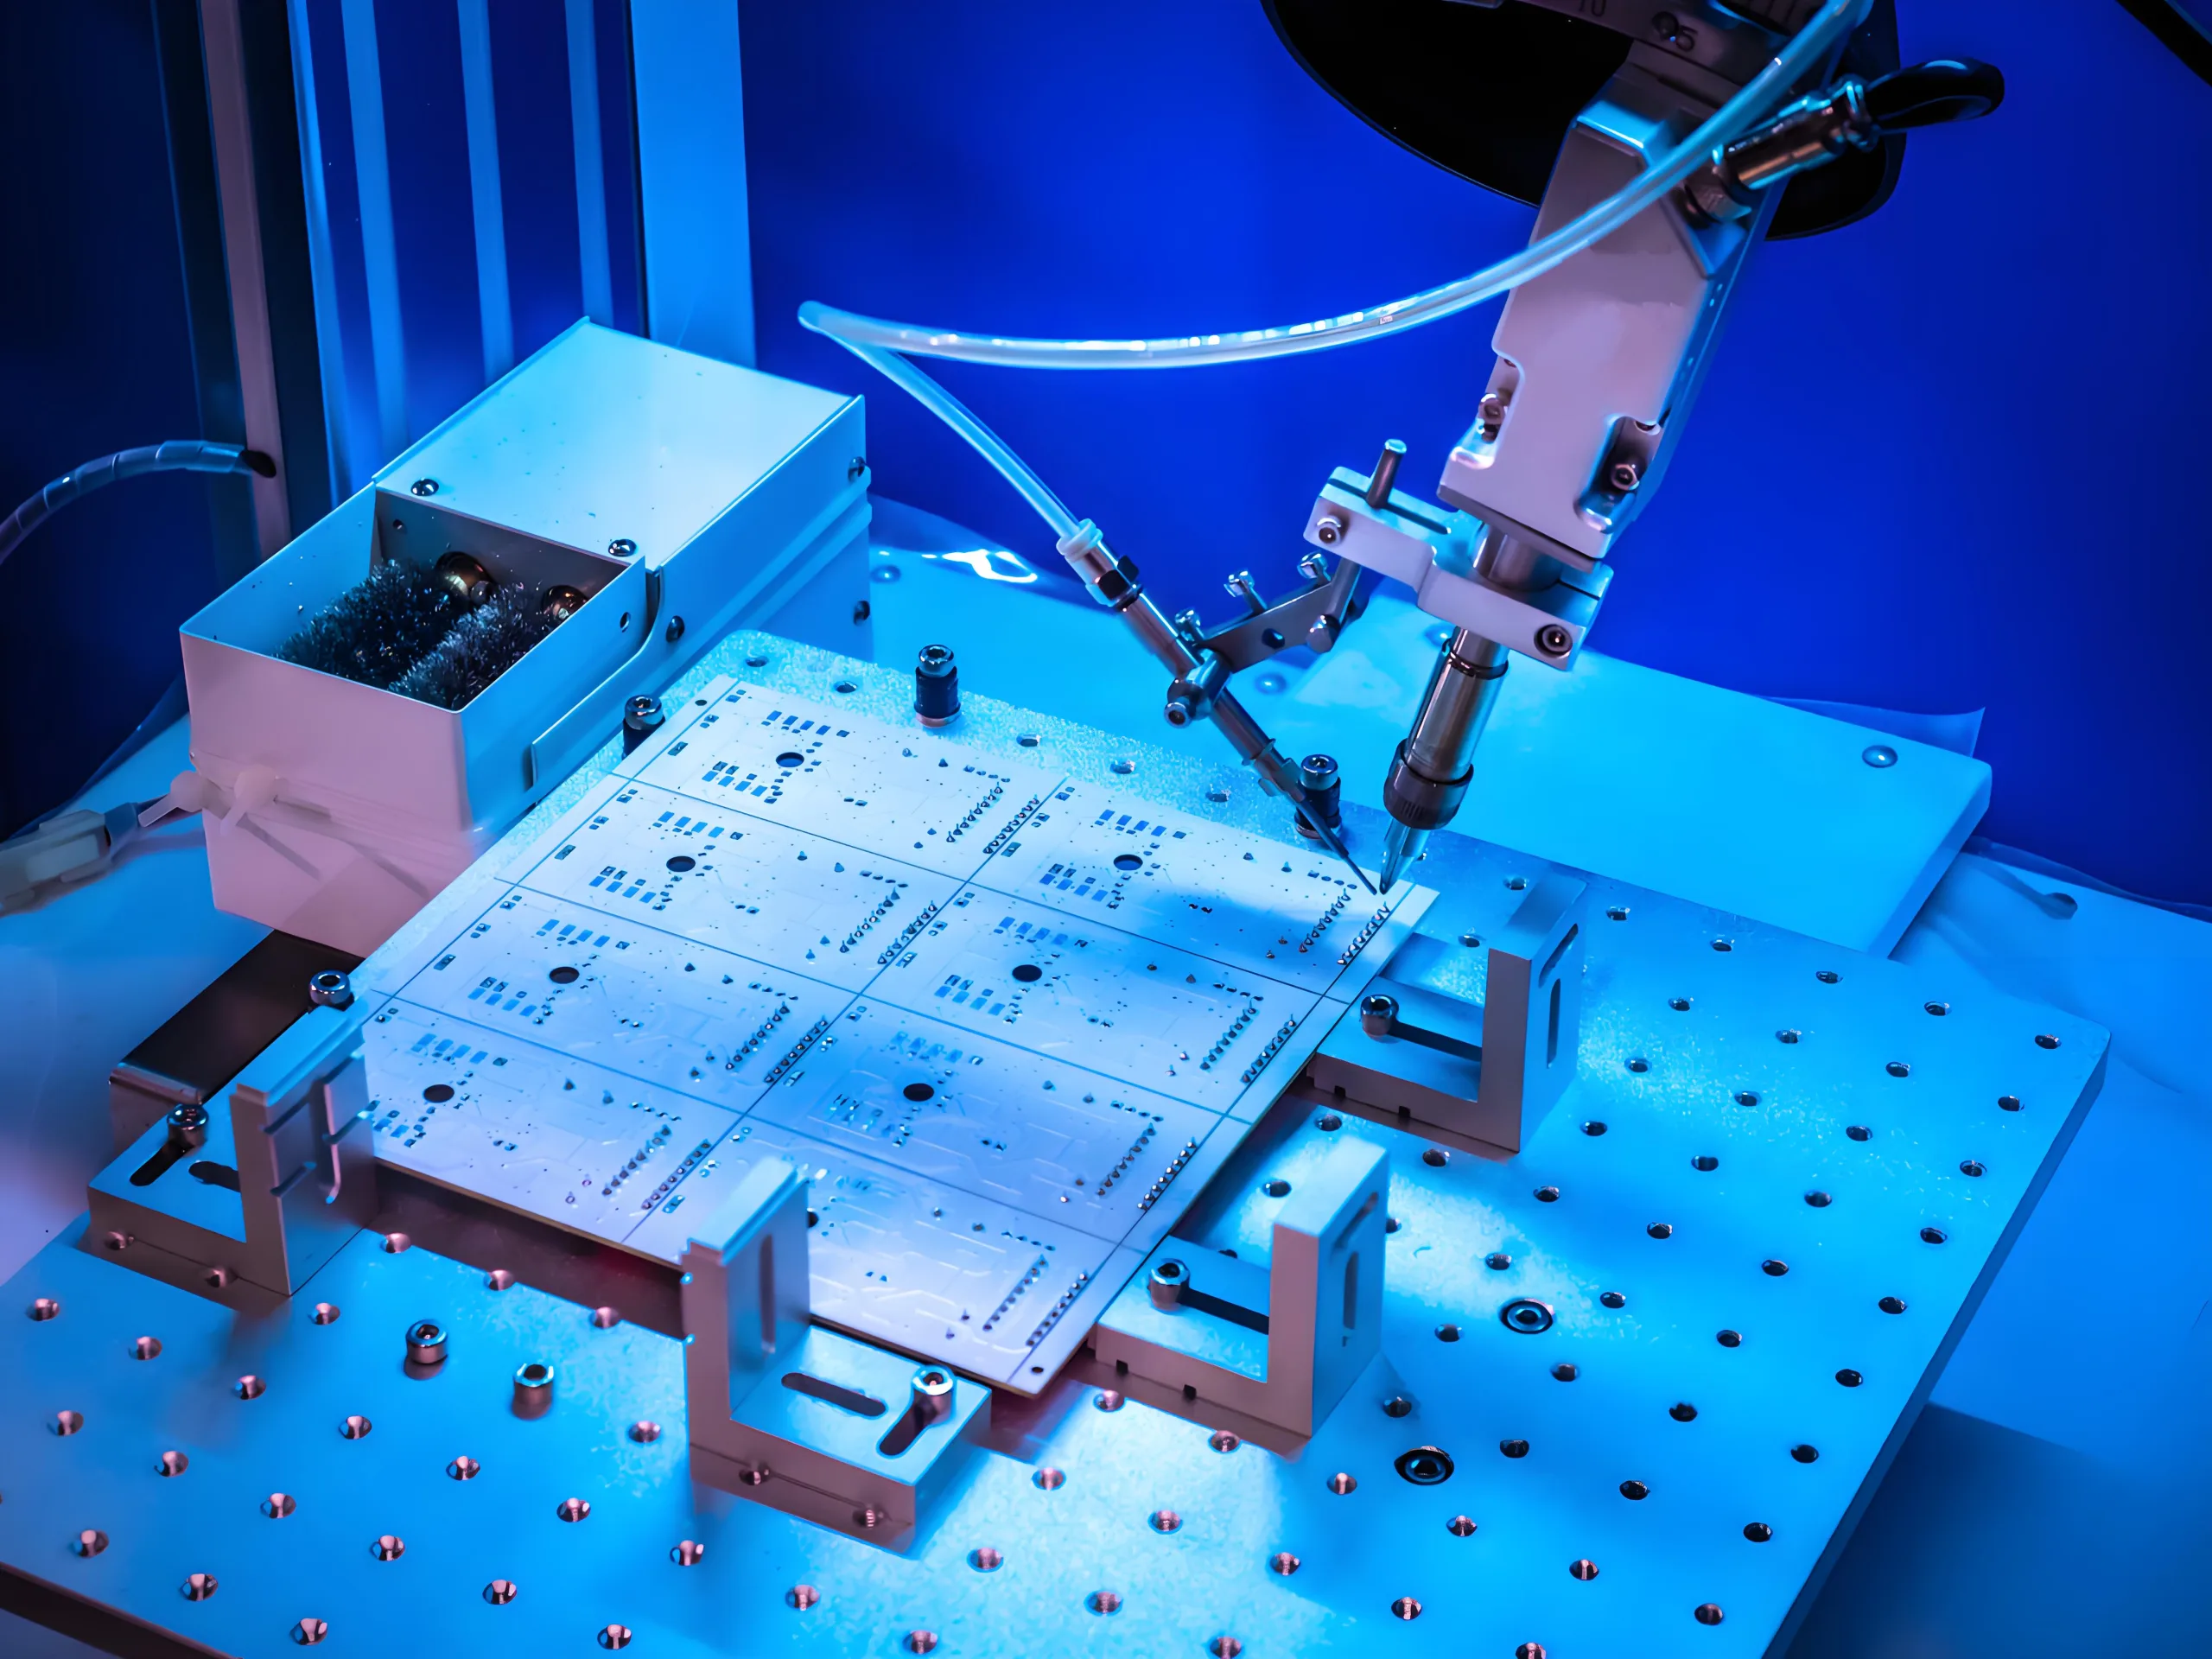
procesare PCB
2.1 Tăiere
Se recomandă utilizarea mașinii de tăiat pentru tăiere, urmată de mașina de tuns. Rețineți că tăierea cu un cuțit tip role poate duce la delaminarea marginilor plăcii.
2.2 Coacerea plăcii de miez
Placa de miez poate fi coaptă în funcție de situația reală de utilizare. Dacă placa de miez este coaptă după tăiere, se recomandă ca placa de miez să fie coaptă după spălarea cu apă la presiune înaltă după tăiere pentru a evita introducerea de pulbere de rășină pe suprafața plăcii în timpul procesului de forfecare, care poate cauza gravare slabă.
Condiții de uscare: 150 ℃/4~8h. Rețineți că placa nu poate contacta direct sursa de căldură.
2.3 Stivuire
Procesul de stivuire trebuie să asigure că secvența de stivuire a foilor de lipire este consecventă, și evitați acțiunea inversă sau de răsturnare pentru a evita deformarea și deformarea.
2.4 Laminare
Se recomandă ca viteza de încălzire să fie de 1,0 ~ 2,5 ℃/min (temperatura materialului trebuie să fie în intervalul 80 ~ 140 ℃) în timpul laminatului multistrat.
300-420PSI (presa hidraulica) este recomandat pentru presiunea mare de laminare. Presiunea ridicată specifică trebuie ajustată în funcție de caracteristicile structurale ale plăcii (numărul de preimpregnat și dimensiunea zonei de umplere cu lipici).
Se recomandă schimbarea temperaturii materialului exterioară la presiune ridicată la 80-100 ℃.
Stare de întărire: 185-195 ℃,>60min.
Dacă se folosește presa de conducție a căldurii din folie de cupru, trebuie să fim informați în prealabil.
Dacă în plăcile multistrat se folosesc plăci izolante sau panouri simple, plăcile izolante sau panourile individuale trebuie să fie rugoase înainte de a fi utilizate pentru a evita forța de lipire insuficientă cauzată de plăcile izolatoare prea netede, sau plăcile cu două fețe pot fi gravate în panouri simple sau plăci izolatoare pentru producție.
2.5 Foraj
Placa este relativ dură și eficiența de găurire este scăzută. Se recomandă reducerea adecvată a limitei de găuri a duzei de foraj pentru a asigura o calitate bună a peretelui găurii. Pe baza parametrilor comuni de foraj FR-4, se recomandă reducerea vitezei de cădere cu 10-20%.
2.6 Defrânjează
Deoarece rășina S1000-2M are umplutură anorganică adăugată, care este greu de muşcat, Desfrântul trebuie întărit. În plus, spălarea cu apă cu ultrasunete este necesară pentru plăcile Desmear. Uscarea după găurire este propice pentru întărirea efectului Desmear, care poate fi selectat în funcţie de efectul real la 150 ℃/4h.
2.7 Cerneală rezistentă la lipire
Când folosiți grătarul pentru coacere, dacă placa este strânsă sau deformată la introducerea suportului, deformarea va avea loc după coacere.
2.8 Pulverizarea cu tablă
Este aplicabil procesului de pulverizare a staniului fără plumb. Dacă există o problemă de punct alb, se recomanda coacerea la 150 ℃ timp de 2-4 ore și apoi pulverizați în 4 ore.
2.9 Prelucrarea profilului
Nu este potrivit pentru perforare/prelucrare tabletă,
Umpluturile anorganice au o uzură mare a gongurilor și a gongurilor, iar lungimea marginii gongurilor este evident redusă, deci este necesar să se reducă în mod corespunzător viteza de deplasare.
2.10 Ambalaj
Se recomandă să se usuce placa înainte de ambalare în condiția de 125 ℃/4-8h pentru a evita degradarea rezistenței la căldură cauzată de umiditate.
Dacă plăcile PCB trebuie depozitate mult timp înainte de utilizare, Se recomandă ambalarea în vid din folie de aluminiu.
3. S1000-2M Sudare PCB
3.1 Valabilitatea ambalajului
Recomandat în cadrul 3 luni,
Este mai bine să coaceți componentele la 125 ℃ timp de 4 ~ 8 ore înainte de asamblare.
3.2 Recomandări pentru parametrii de sudare prin reflux
Potrivit pentru condiții normale de procesare a lipirii prin reflow fără plumb.
3.3 Sugestii privind parametrii de sudare manuală
Pentru plăcuțe individuale sau plăcuțe de margine
Temperatura de sudare este de 350 ~ 380 ℃ (folosind un fier de lipit cu temperatură controlată)
Timpul de sudare a unui singur punct de sudare: în 3 secunde
