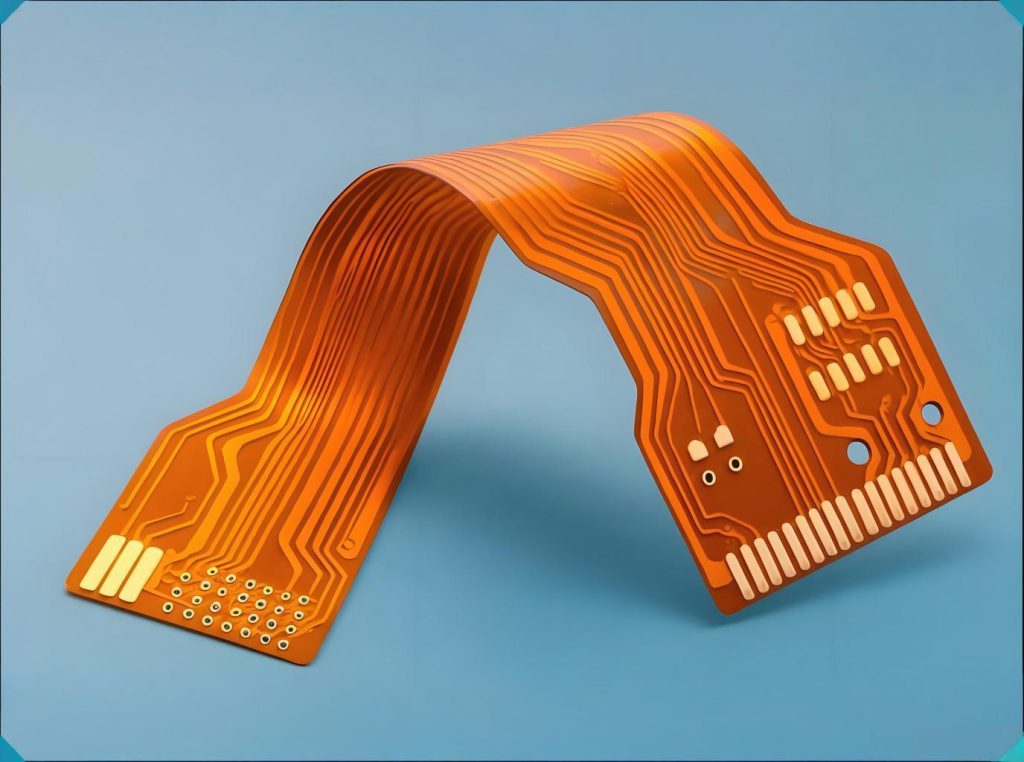
Cu electronicele care devin mai subțiri și pliabile, circuite imprimate flexibile (FPC-uri) ocupă centrul scenei. Cabluri cu balamale în telefoanele pliabile, conexiunile senzorilor din ceasurile inteligente, și afișajele flexibile din carlingele mașinilor necesită un echilibru perfect între flexibilitate și fiabilitate. Cu toate acestea, o realitate dură iese în evidență: datele din industrie arată că peste 60% a defecțiunilor de câmp în circuitele flexibile provin de la solicitări mecanice, nu defecte electrice.
Proiectarea unui FPC este ușoară. Proiectarea unuia care să răspundă nevoilor funcționale și să supraviețuiască îndoirilor repetate este dificilă. Acest ghid acoperă regulile de proiectare, parametrii de bază ai procesului, selecția materialului, standarde de calitate, și deciziile de achiziție. Veți învăța punctele cheie de la proiectare la producție.
1. Primul principiu al designului FPC: Pune flexibilitatea pe primul loc
Pentru a proiecta FPC-uri, trebuie să te desprinzi de rigid PCB gândire. Fiecare pas în proiectarea flexibilă a circuitelor necesită validare din parametrii de producție. Rezultatul final este o sinergie de design, material, și proces.
Definirea zonei de îndoire: Mai întâi decideți ce zone necesită îndoire și care trebuie să rămână rigide. Zonele de îndoire urmează reguli diferite față de zonele fără îndoire. Nu le amestecați.
Raza de curbare – regula care determină viața: Conform IPC-2223 (standardul de proiectare pentru plăci flexibile imprimate), raza minimă de îndoire afectează direct durata de viață mecanică. Regulile de bază sunt:
- Încovoiere statică (fixat după instalare, nicio altă mișcare): Raza minimă R ≥ 6 × grosime FPC.
- Îndoire dinamică (mișcări repetate în timpul utilizării): Raza minimă R ≥ 10 × grosime FPC.
Pentru produse de consum de înaltă fiabilitate, cum ar fi telefoanele pliabile, practica industriei folosește adesea reguli mai stricte. Datele arată că atunci când raza de îndoire crește la 100 × grosimea stratului flexibil, durata de viață dinamică la încovoiere poate depăși 200,000 cicluri. Un studiu de caz: o marcă de telefon pliabil folosit R = 100 × grosime și realizat 100 pliuri pe zi pt 5 ani de utilizare.
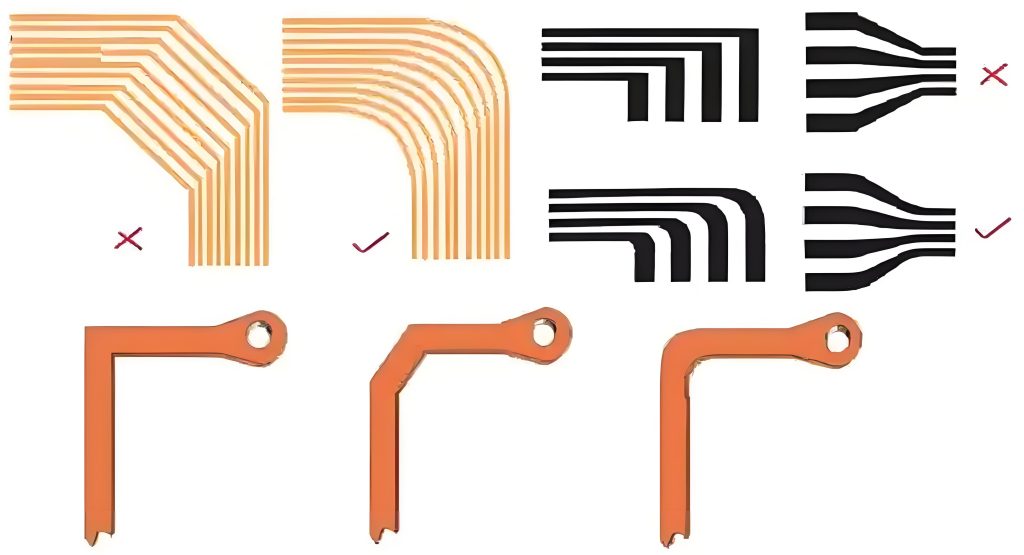
Urmăriți regulile de rutare în zonele de curbe: Rulați urme perpendiculare pe axa de îndoire. Acest lucru distribuie tensiunea pe mai multe linii paralele. Nu amplasați canale sau componente în zonele îndoite. Păstrați cel puțin lățimea și distanța dintre linii 0.2 mm / 0.2 mm. Utilizați cupru hașurat (model de plasă) în zonele de îndoire. Oferă o bună ecranare EMI, păstrând în același timp flexibilitatea.
2. O privire rapidă asupra parametrilor de producție de bază FPC
Fabricarea FPC folosește mulți pași precisi. Parametrii de mai jos decid direct performanța și fiabilitatea produsului.
| Pasul procesului | Parametru cheie | Gamă / Cerinţă | Standard |
|---|---|---|---|
| Selectarea materialelor | Grosimea stratului de bază PI | 12.5–50 μm | IPC-4204A |
| Folie de cupru | RA alungire de cupru | ≥15% | IPC-4562B |
| Transfer de model | Energia de expunere | 80–120 mJ/cm² | Standard industrial |
| Gravură | Temperatura acidului CuCl₂ | 45±2°C, factor de gravare >3.0 | IPC-2221 (toleranta latimea liniei ±0,03mm) |
| Laminare | Temp / Presiune / Timp | 180±5°C, 15±2 kg/cm², 60±5 min | Cerințe de laminare IPC-6013 |
| Foraj | Orificiu mecanic minim | ≥0,1 mm | IPC-2223 prin cerințele de proiectare |
3. Selecția materialului decide succesul: De ce cuprul recoapt laminat RA este de neînlocuit
La selectarea materialelor FPC, alegerea între recoacet laminat (RA) cupru și electrodepus (ED) cuprul determină direct durata de viață la încovoiere. Conform IPC-4562B (standardul foliei metalice pentru plăci imprimate), cele două tipuri de cupru diferă foarte mult ca producție și performanță.
RA folie de cupru se realizează prin laminare mecanică. Are o structură de cereale orizontală, ductilitate excelentă, și rugozitate scăzută a suprafeței. Folia RA este ideală pentru îndoirea repetată dinamică și transmisia de semnal de mare viteză. FPC-urile cu cupru RA pot atinge o durată de viață dinamică la îndoire de peste 100,000 cicluri.
Folie de cupru ED se face prin electrodepunere. Are o structură de cereale verticală și o ductilitate slabă. Cuprul ED tinde să se crape în punctele de tensiune în timpul îndoirii. Utilizați-l numai pentru îndoire statică sau o singură dată.
O greșeală comună: alegerea cuprului ED în îndoirea dinamică pentru a economisi costuri, apoi văzând eșecuri în masă în teren. Gândirea corectă este: utilizarea obligatorie a cupru RA pentru îndoire dinamică. Pentru îndoire statică sau cu ciclu redus, ați putea lua în considerare cupru ED.
Materialul de bază contează și el: Poliimidă (Pi) poate rezista la 200–260°C și este prima alegere pentru îndoirea dinamică. Poliester (PET) manevrează ≤120°C și costă mai puțin, dar se potrivește numai instalațiilor fixe cu îndoire unică.
4. Standardul de calitate IPC-6013: Cum să alegi dintre trei clase
IPC-6013 este specificația de calificare și performanță pentru plăci imprimate flexibile și rigide. Definește cerințele materiale, toleranțe dimensionale, teste de consistență a calității, și criteriile de acceptare pentru FPC. Standardul împarte FPC-urile în trei clase de performanță pe baza cerințelor de utilizare finală.
| Clasa IPC-6013 | Domeniu de aplicare | Toleranța defectelor | Industrii tipice |
|---|---|---|---|
| Clasă 1 | Produse electronice generale | Cea mai mare alocație pentru defecte cosmetice | Electronica de consum, Iot, jucării |
| Clasă 2 | Produse de servicii dedicate | Alocație moderată, control dimensional mai strict | Control industrial, electronice auto, telecom |
| Clasă 3 | Produse de înaltă fiabilitate | Defecte aproape de zero, trasabilitate deplină | Aerospațial, dispozitive medicale, militar |
Impactul costurilor: Pentru același design FPC, Clasă 3 costurile de producție cu 40–80% mai mari decât Class 1. Diferența vine de la inspecții și teste mult mai stricte. Așadar, potriviți clasa IPC-6013 cu aplicația dvs. reală. Evitați suprainginerirea sau subinginerizarea.
Pentru aplicații critice, cum ar fi electronicele auto, IPC-6013 stabilește, de asemenea, obiective specifice de fiabilitate. De exemplu, indicele de capacitate de proces (Cpk) pentru parametrii cheie trebuie să fie ≥1,33. Ciclurile dinamice de îndoire trebuie să fie cel puțin 100,000.
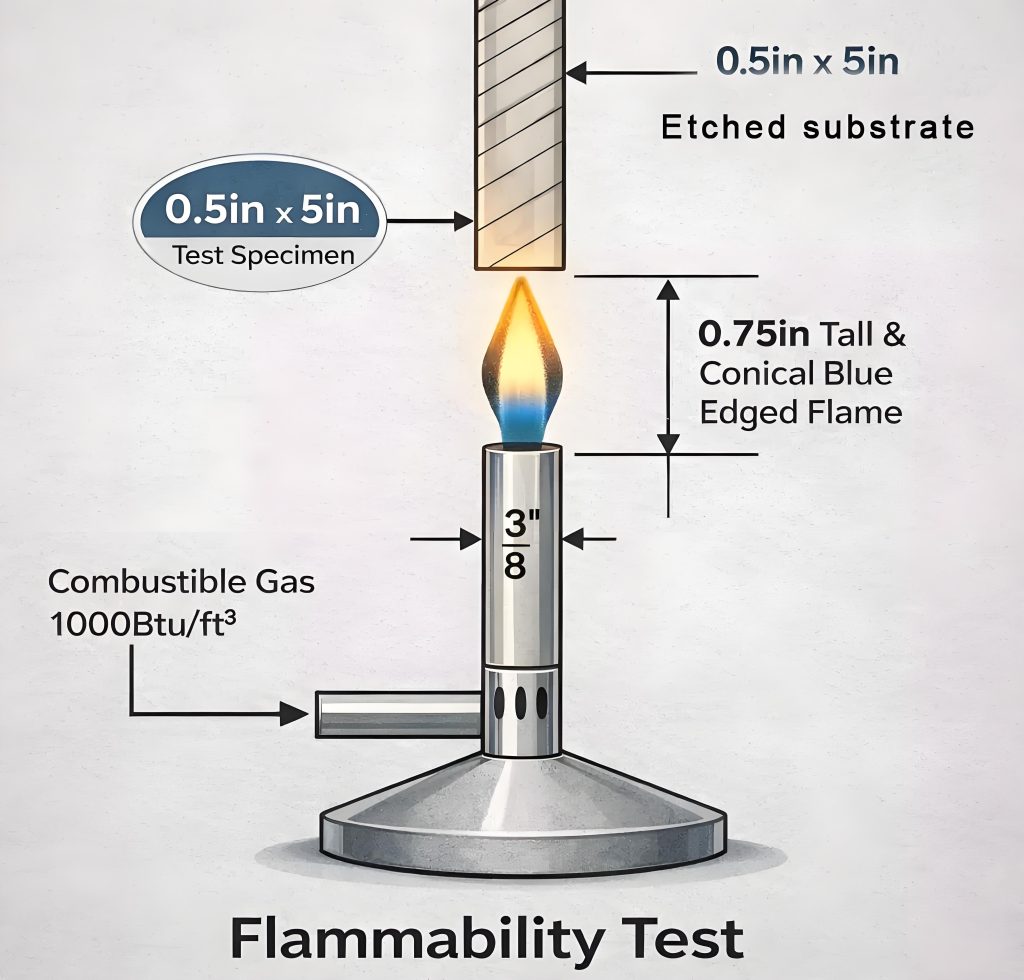
Pentru produsele de export, verifica si UL 796 certificare de siguranță. Ul 796 definește cerințele de siguranță în construcție pentru plăcile de cablare imprimate. Materialul de bază necesită de obicei UL 94 V-0, cel mai mare grad de flacără. În testul de ardere verticală, fiecare probă trebuie să aibă un timp de postflamare ≤10 secunde, și timpul total de postflamare ≤50 de secunde.
5. De la proiectare la asamblarea SMT: Detalii de proces pe care nu le puteți ignora
După proiectarea și fabricarea FPC, rămân mai multe etape critice ale procesului.
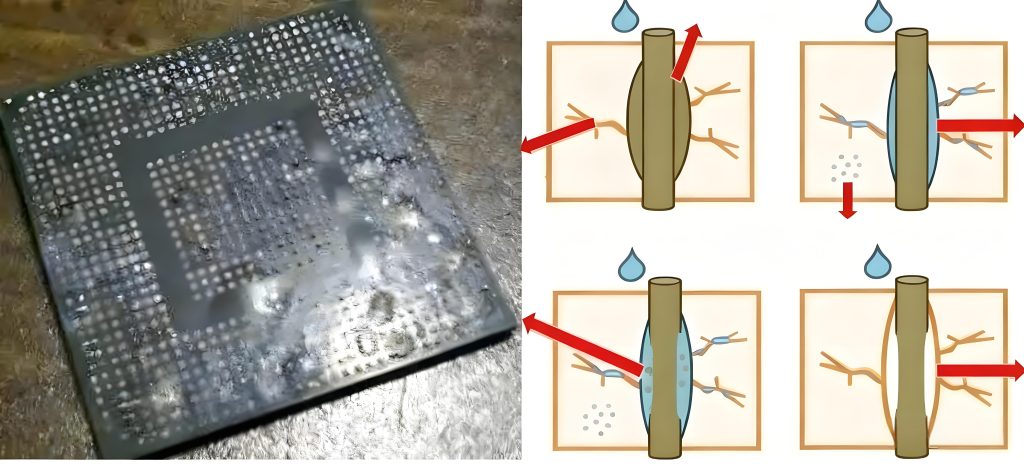
Prin strategia de protecție: Folosiți vias la cort (acoperiți complet via cu acoperire PI) pentru FPC-uri. Cortul previne oxidarea cuprului în interiorul găurii și oprește fisurarea în timpul îndoirii. Deschideți canalele pentru punctele de testare în zonele fără îndoire numai atunci când este absolut necesar.
Design de rigidizare: Adăugați un element de rigidizare în zonele în care plasați conectori sau componente de lipit. Materialele de rigidizare comune includ PI (bun pentru plăci flexibile subțiri), FR4 (rentabil), și oțel (rigiditate și suport ridicat). Zona de rigidizare trebuie să evite cu precizie plăcuțele și traversele pentru a preveni interferențele.
Cerințe SMT pentru circuite imprimate flexibile (FPC-uri):Ansamblul de montare pe suprafață FPC necesită un suport magnetic dedicat pentru a menține planeitatea plăcii. Înainte de SMT, Coaceți FPC la 80–125°C timp de 4–8 ore pentru a îndepărta umezeala, prevenirea floricelelor (delaminare) în timpul refluxului. Profilul de reflux trebuie setat la o temperatură de vârf de 230–245°C, cu timpul peste liquidus (DE) limitat la 10 secunde sau mai puțin.
Design panou: Evitați să folosiți mușcături de șoarece sau tăieturi în V pentru panelizarea FPC. În schimb, utilizareconexiuni de pod 0.7-1,0 mm lățime. Păstrați a 5 șină de mm pe fiecare margine. Pentru plăci mai mici de 20×20 mm, panelizarea este insistent recomandată.
6. Moduri comune de eroare și Ghid de depanare
| Fenomenul de eșec | Cauza posibila | Soluţie |
|---|---|---|
| Urme fisuri după îndoire | Raza de îndoire prea mică; cupru greșit (ED utilizat în îndoirea dinamică); proiectare slabă a zonei de îndoire | Recalculați raza de îndoire; trece la cupru RA; mutați vias din zona de îndoire |
| Delaminare sau vezicule | Control slab al laminarii; umiditate ridicată în timpul depozitării; fără coacere înainte de SMT | Control laminare (Cpk≥1,33); gestionați temperatura/umiditatea din depozit; Se coace la 125±5°C timp de 4–6 ore |
| Ridicarea tamponului după lipire | Lipsește rigidizarea în zona de lipit; lipire prea mare sau prea lungă | Adăugați FR4 sau rigidizare din oțel; optimizați profilul reflow |
| Piatră funerară sau scurtcircuit la componentele SMT | Planeitate slabă a FPC; design asimetric al tamponului | Utilizați suport magnetic; asigura tampoane simetrice si bine dimensionate |
7. Matricea deciziei de selecție a materialelor
| Aplicație | Baza recomandata | Cupru recomandat | Min Linie/Spațiu | Raza de curbură dinamică minimă |
|---|---|---|---|---|
| Smartphone / Telefon pliabil | Pi 25 μm | cupru RA | 0.075 / 0.075 mm | 5-8 mm |
| Cablu pentru laptop | Pi 25 μm | cupru RA | 0.1 / 0.1 mm | 5-7 mm |
| Electronică auto | Pi 50 μm | cupru RA sau ED | 0.15 / 0.15 mm | 8-12 mm |
| Dispozitive purtabile | PI 12,5–25 μm | cupru RA | 0.1 / 0.1 mm | 4-6 mm |
| Electronice medicale de lux | PET 50–75 μm | ED cupru | 0.2 / 0.2 mm | Numai utilizare statică |
Concluzie
Un design FPC de succes începe cu o înțelegere profundă a proprietăților materialului. Se termină cu respect deplin pentru procesele de fabricație.
Dacă sunteți în căutarea unui furnizor FPC de încredere sau aveți nevoie de un profesionist placă PCB citat, alegeți un producător cu capacitate internă de proces complet și un sistem de calitate solid. La evaluarea furnizorilor FPC, verifica: furnizorul deține linia de producție FPC (nu externalizat)? Oferă prototipuri unice și producție în masă? Este certificat conform IATF16949 sau ISO13485?
Indiferent dacă aveți nevoie de circuite flexibile FPC personalizate sau integrate Ansamblu PCBA, selectarea partenerului potrivit este primul pas către succesul proiectului. Pentru a obține o ofertă sau a întreba despre specificații tehnice, pregătiți-vă fișierele Gerber și lista BOM în avans. Acest lucru ajută furnizorul să răspundă rapid.
Renunțare: Datele standard IPC citate în acest articol provin din documente tehnice disponibile public, inclusiv IPC-2221, IPC-2223, IPC-6013, IPC-4562, și IPC-TM-650. Datele legate de UL provin de la UL 796 și UL 94. Parametrii reali de proiectare ar trebui să se bazeze pe capacitățile de proces ale producătorului și pe cerințele specifice aplicației dumneavoastră.