O mică neglijență în proiectarea plăcii de circuite deseori rebutează un lot întreg de produse. Statisticile din industrie arată că aproximativ 60% de PCB eșecurile provin din aspectul și rutarea proaste. Acest lucru duce la mai mult de 35% relucrare în dezvoltare. Acest articol combină standardele internaționale cu cazurile din lumea reală. Se scufundă adânc în Design PCB detalii care fac sau sparg produsul dvs.
1. Spațierea componentelor SMT: Decalaj mic, Impact mare
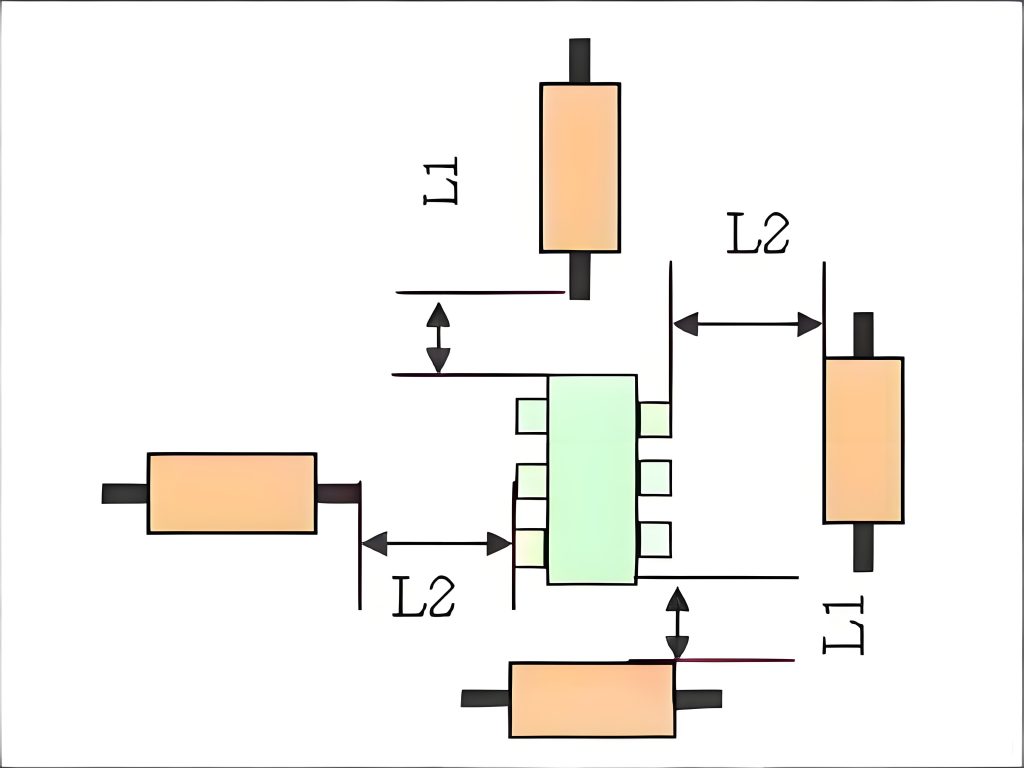
Distanța dintre părțile SMT este un parametru ușor de ignorat, dar critic. IPC-7351B necesită distanța dintre plasarea componentelor pentru a se îndeplini “densitate medie” sau “densitate scăzută” Standarde. Ansamblul de densitate mare nu este acceptat. Diferitele tipuri de pachete au cerințe clare:
- 0201 dispozitivele au nevoie de ≥0,3 mm
- 0402, 0603, 0805 nevoie de ≥0,4 mm
- 1210 și nevoie mai mare ≥0,5 mm
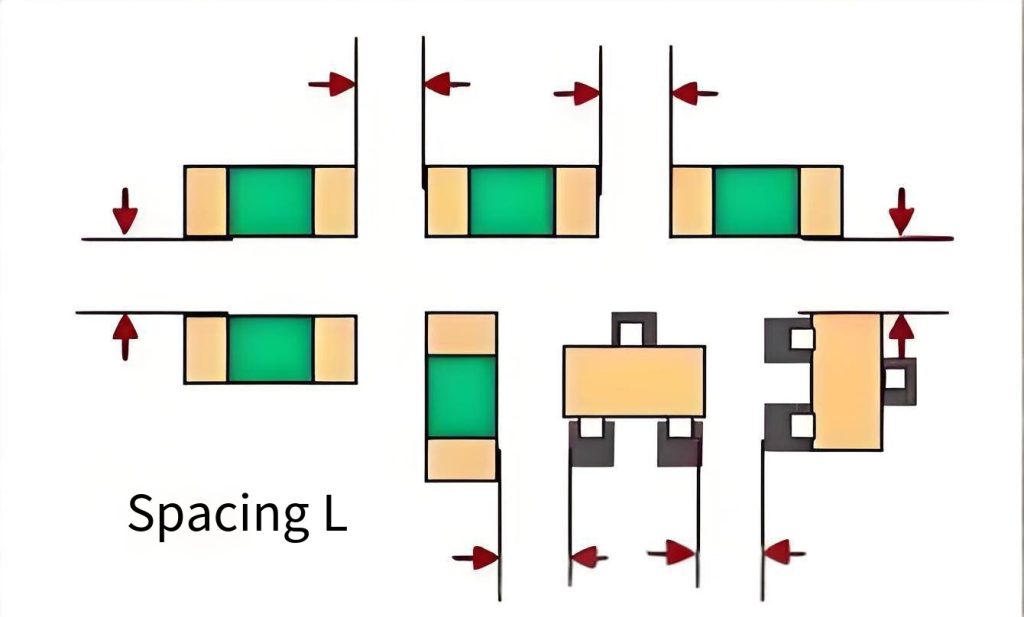
Această distanță ia în considerare performanța electrică, toleranțe ale componentelor, și interferența mașinii de preluare și plasare. Dacă decalajul este prea mic, piesele adiacente piatra funerara usor in timpul lipirii prin reflow. Acest lucru reduce foarte mult randamentul de la prima trecere.
2. Distanța dintre componentele cu orificiu traversant și SMT
SMT modern este procesul principal, dar părțile cu orificii de trecere, cum ar fi conectorii și anteturile de programare, există încă peste tot. Distanța dintre gaura de trecere și SMT componente trebuie să fie ≥4 mm. De ce? Piesele cu orificiu traversant necesită lipire prin val sau lipire manuală. Dacă piesele SMT din apropiere sunt prea apropiate, blochează operațiunile de lipire. Stresul termic poate deteriora, de asemenea, îmbinările de lipit SMT.
IPC-A-610H include această cerință de compatibilitate a procesului în criteriile sale de acceptare. Clasă 2 acceptarea produsului necesită fiabilitate ridicată și durată lungă de viață. De asemenea, evită conflictele de proces.
3. Amplasarea condensatorului de decuplare: Fundamentul integrității puterii
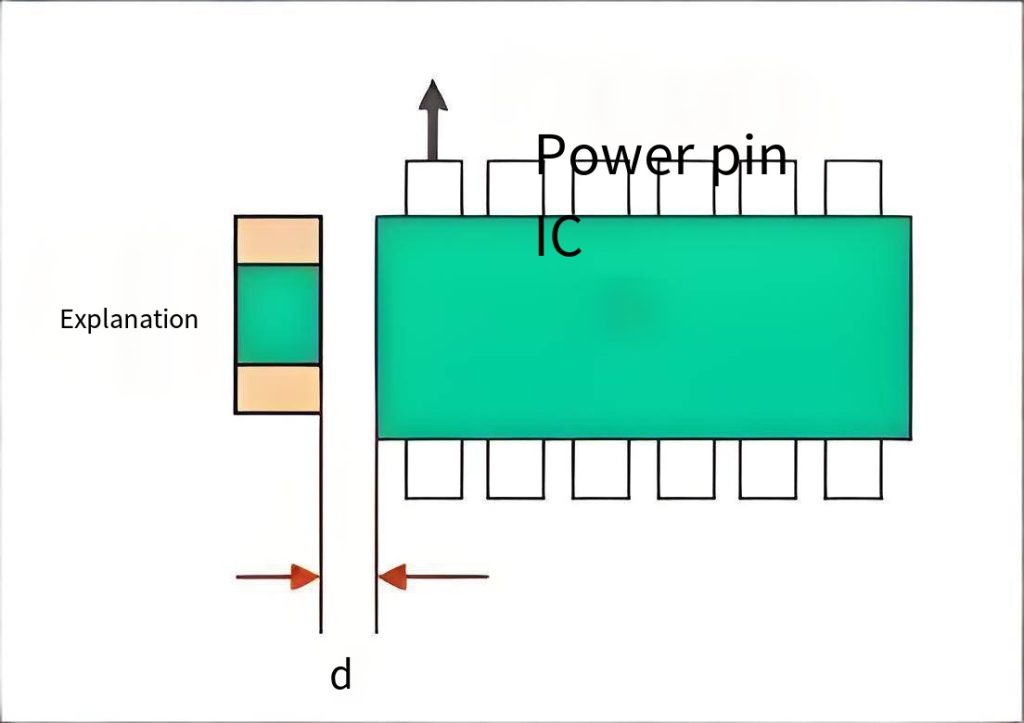
Amplasarea condensatorului de decuplare pentru circuite integrate este nucleul proiectării integrității puterii. Plasați condensatorii de decuplare cât mai aproape posibil de pinii de alimentare ai circuitului integrat. Dacă cipul are mai multe porturi de alimentare, fiecare port are nevoie de propriul condensator de decuplare.
Regula de spațiere fizică: urma dintre condensator și pinul său de alimentare corespunzător ar trebui să fie ≤2mm. Dincolo de acest interval, suprimarea zgomotului de putere scade brusc. Din punct de vedere EMC, orice inductanță parazită suplimentară pe calea de decuplare slăbește filtrarea de înaltă frecvență. O practică standard în proiectarea PCB-ului multistrat este plasarea condensatoarelor de decuplare pe partea opusă a PCB-ului direct sub IC. Apoi conectați-le folosind vias. Aceasta a devenit metoda standard pentru rețeaua de distribuție a energiei electrice (PDN) proiecta.
4. Plasarea componentelor PCB Edge: Evitarea riscurilor de stres mecanic
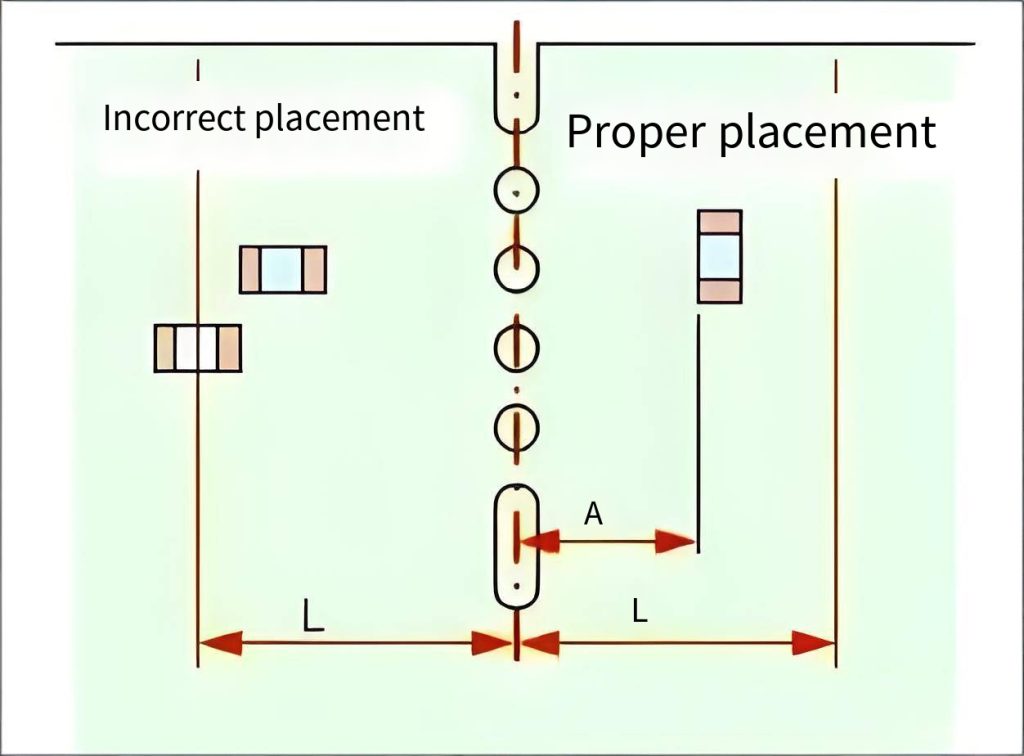
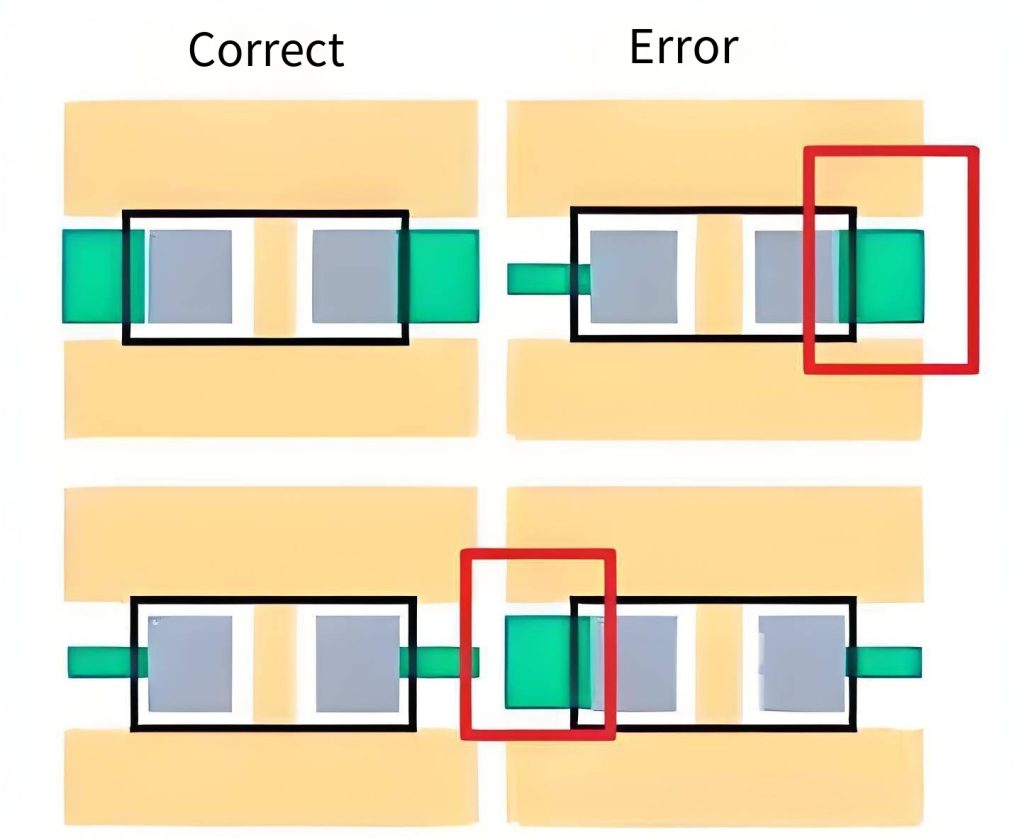
Orientarea și distanța dintre componentele marginilor sunt cheie DFM (proiectare pentru fabricabilitate) puncte. Distanța de la marginea corpului componentei la marginea plăcii trebuie să fie mai mare de 0,5 mm. Cu toate acestea, această valoare este încă insuficientă în timpul depanării panoului. Luând în considerare atât solicitarea mecanică, cât și fiabilitatea asamblarii, evitați plasarea dispozitivelor la 6 mm de marginea plăcii. Acest lucru previne deteriorarea tăierii.
Orientarea contează și mai mult. Aliniați axa lungă a componentei paralelă cu direcția de tăiere pentru depanare. Acest lucru asigură că ambele plăci de lipit primesc stres uniform în timpul separării. Dacă alegeți o orientare greșită, stresul de tăiere se concentrează pe un singur tampon. Acest lucru rupe cu ușurință componenta și tamponul acesteia.
5. Reguli electrice pentru IC Pad și cupru turn
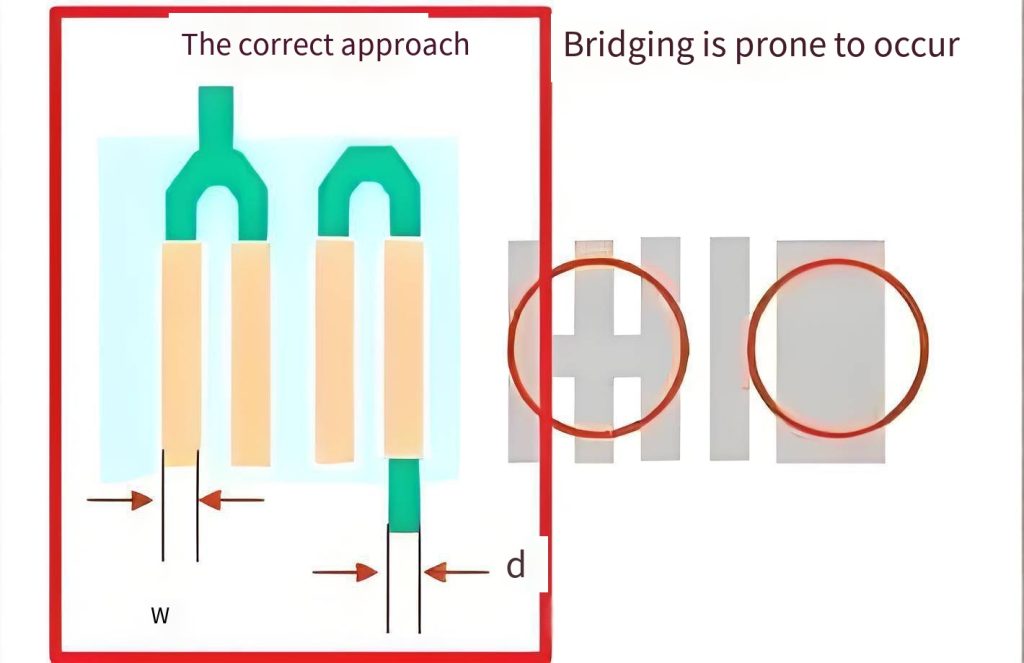
Evita “punând” între plăcuțele aceleiași plase pe un IC. În timpul nivelării cu aer cald sau lipirii prin reflow, lipirea tinde să se adune pe suprafețe mari de cupru și formează punți de lipit. Acest lucru se întâmplă de obicei deoarece nu ați adăugat un baraj de mască de lipit sau nu ați setat o zonă fără turnare de cupru pentru plăcuțele termice. Metoda corectă: adăugați o zonă fără turnare de cupru pentru diferite tampoane pe aceeași plasă. Alternativ, utilizați un baraj de mască de lipit pentru a izola plăcuțele adiacente. Acest lucru previne conexiunile accidentale de lipire în timpul asamblarii.
6. Pământ prin optimizarea turnării de cupru
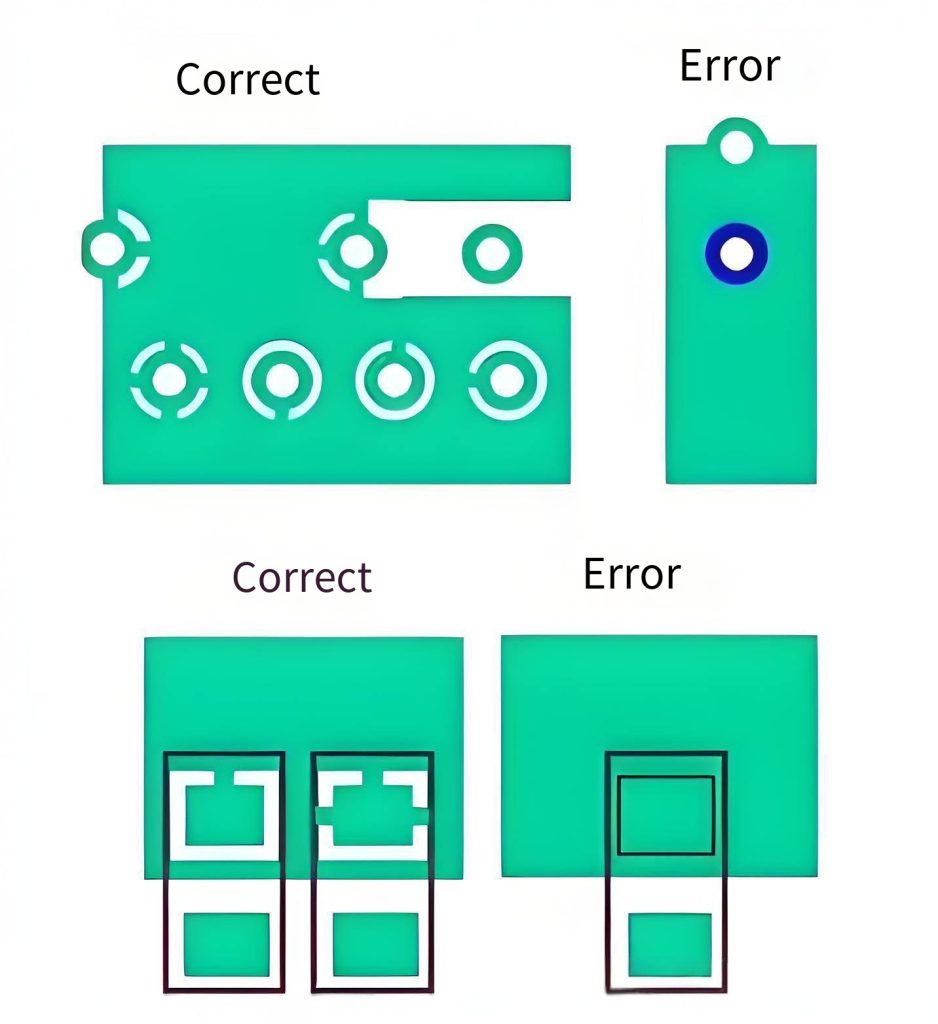
The “cu patru spițe” conexiune (relief conecta) pentru plăcuțele de pământ este cea mai bună practică din industrie pentru disiparea căldurii și reparabilitate. Căile tradiționale de împământare folosesc acoperire completă de cupru. Aceasta oferă cea mai bună conductivitate, dar disipă căldura extrem de repede. În timpul ansamblu SMT sau reluare manuală, căldura fierului de lipit este îndepărtată rapid. Îmbinarea de lipire nu reușește apoi să formeze o umezire bună.
Din punct de vedere al managementului termic, turnarea în formă de cruce adaugă a “rezistenta termica” între sursa de căldură și planul de cupru. Aceasta controlează fluxul de căldură în timpul lipirii. Datele arată: o via complet conectată are o rată de scădere a temperaturii îmbinării de lipit de aproximativ 40°C/s. O conexiune în formă de cruce menține această rată sub 15°C/s. Acest lucru oferă lipiturii o fereastră suficientă de umezire.
7. Caracteristica lacrimă: Fiabilitate dintr-un mic detaliu
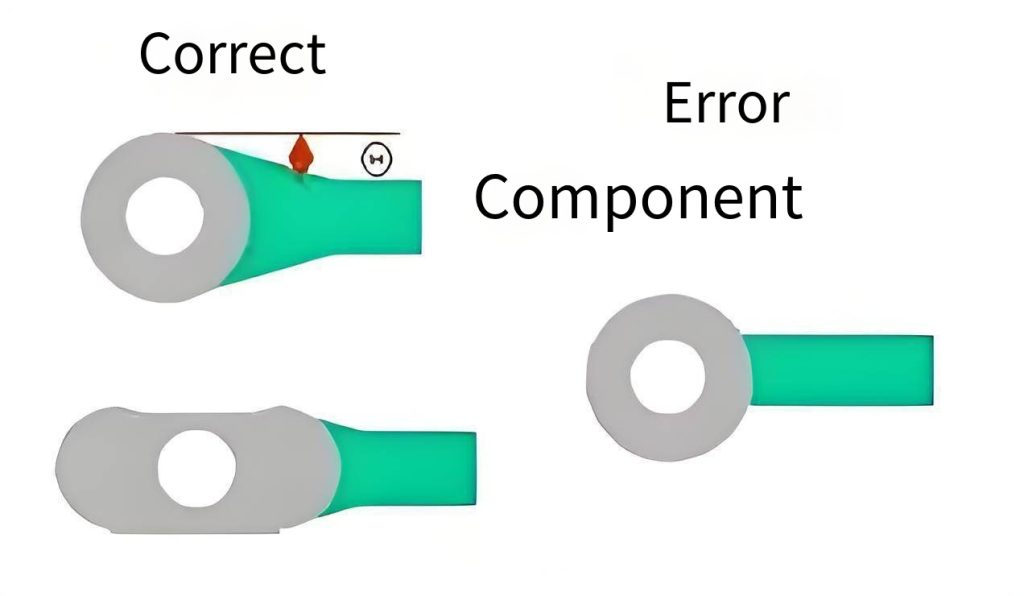
Adăugarea de lacrimi după rutare este un pas major pentru fiabilitatea PCB pe termen lung. O lacrimă creează o tranziție lină de cupru între un tampon sau o cale și urmă. Oferă trei avantaje de bază:
- Previne reflectarea semnalului – evită discontinuitatea impedanței din cauza schimbărilor bruște de lățime a urmei.
- Crește rezistența mecanică – răspândește stresul, prevenirea ridicării plăcuțelor în timpul șocului termic sau vibrațiilor.
- Îmbunătățește randamentul de gravare – elimină “capcane gravate” la unghiuri ascuțite, reducerea defectelor de fabricație.
Date cantitative: UGPCB echipa tehnică a măsurat a 35% reducerea stresului termic pe tampoane cu o lacrimă de 0,2 mm. Punctele de lipit BGA cu lacrimi au 50% probabilitate mai mică de defecțiune la testele ciclului termic. IEC 60068-2-6 testele de vibrații confirmă în continuare: a supraviețuit un PCB de 2,0 mm grosime cu plăcuțe în formă de lacrimă 2 ore de 10-2000Hz, 10g vibratie cu 99.8% integritate structurală.
8. Consecvența lățimii de urmărire și design complet al pachetului
Păstrați lățimile urmelor consistente pentru același dispozitiv. Lățimile inconsecvente ale urmei creează discontinuități de impedanță. Pentru semnale de mare viteză, aceasta cauzează reflexii și degradarea integrității semnalului.
Când creați o amprentă, păstrați, de asemenea, știfturile nefolosite. Unii pini NC sunt neconectați intern. Dacă păstrați acele plăcuțe în PCB și legați-le de pământ, blocați EMI extern de la cuplarea la cip prin pini plutitori. Acest lucru crește, de asemenea, zona de cupru și punctele de ancorare de lipit. Îmbunătățește semnificativ rezistența la forfecare a îmbinărilor de lipit pentru pachetele BGA și QFN.
9. Proiectare interzisă: Vias în Pads
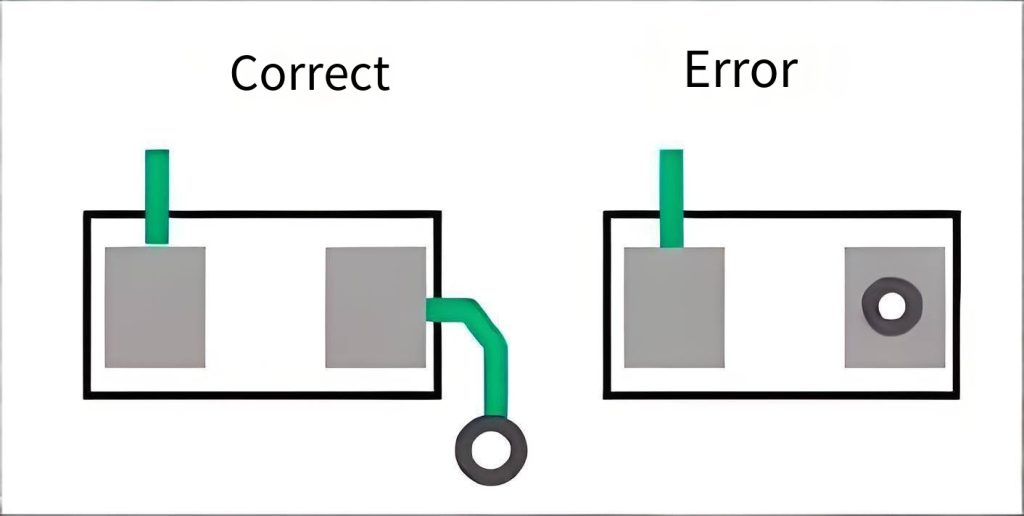
Evitați să plasați vias direct pe plăcuțe - acesta este “via-in-pad” regulă. Motivele directe:
- Lipirea curge prin conductă în timpul refluxării, provocând îmbinări de lipire insuficiente sau la rece.
- Suprafața plăcuței devine neuniformă, ducând la înclinarea componentelor în timpul plasării SMT.
- Pentru piese cu pas fin, cum ar fi BGA, o via in pad poate provoca scurtcircuit cu bile de lipit.
Dacă trebuie să plasați o via pe un pad (pentru modele HDI de înaltă densitate), trebuie să utilizați dop de rășină + placare cu cupru și umplutură. Umpleți complet canalul înainte de finisarea suprafeței. Clasa IPC-6012 2 necesită o grosime medie a peretelui de cupru de ≥20μm, cu un punct minim ≥18μm. Acest lucru asigură continuitatea electrică după umplere.
10. Mască de lipit coordonată și design de turnare din cupru
Masca de lipit de proiectare și cupru se toarnă împreună. Deschiderile măștii de lipit trebuie să definească cu precizie zona tamponului. Acest lucru previne răspândirea lipirii peste turnarea de cupru în timpul refluxării. Lățimea minimă a unui baraj de mască de lipit este de obicei ≥0,07 mm (aproximativ 3 mil). În zonele QFP sau BGA, dacă barajul este prea îngust, cerneala măștii se desprinde ușor în timpul producției. Acest lucru duce la crearea de punte între pinii adiacenți în timpul lipirii.
Pentru standardele de siguranță UL, Materiale de bază pentru PCB trebuie să îndeplinească UL 94 V-0 cota de inflamabilitate. Asta înseamnă că materialul se autostinge în interior 10 secunde după îndepărtarea flăcării, fără picături în flăcări. Acest lucru este obligatoriu pentru electronicele de larg consum și echipamentele industriale. Alegerea FR-4 care respectă UL 94 V-0 este primul pas către trecerea certificărilor de siguranță.
Concluzie: De la mici detalii la randament ridicat
Aceste 10 Detaliile de design PCB acoperă distanța SMT, plasarea componentelor de margine, condensatoare de decuplare, lacrimi, prin proiectare, și mai mult. Cele mai multe dintre aceste reguli provin din standarde internaționale precum IPC-7351B, IPC-2221, și IPC-A-610H. Sunt linii directoare dovedite, validate de o experiență masivă de producție.
Pentru Prototiparea PCB sau unic PCB servicii, trimiteți fișierele dvs. Gerber și lista BOM echipei noastre de ingineri. Vă vom ajuta cu o revizuire gratuită a designului DFM.
Renunțare: Toate datele citate în acest articol provin din standarde internaționale publice (IPC-7351B, IPC-2221, IPC-A-610H, Ul 94) și rapoarte de testare din industrie. Aceste informații sunt doar pentru referință pentru învățare. Pentru producția efectivă, urmați întotdeauna capacitățile de proces ale producătorului dvs. și cele mai recente standarde.