Odată cu extinderea continuă a tehnologiei comunicațiilor, telefoanele mobile au devenit un instrument indispensabil pentru viața oamenilor, lucru, studiu și divertisment. Modulul camerei pentru telefonul mobil este una dintre componentele foarte importante ale telefonului mobil, iar calitatea acestuia afectează direct calitatea generală a telefonului mobil. Prin urmare, fiecare pas din procesul de producție a modulelor de cameră pentru telefoane mobile trebuie verificat cu strictețe, și nu ar trebui să existe nicio slăbiciune. În modulul camerei telefonului mobil, placa de circuit flexibil FPC este una dintre componentele cheie care determină imaginile generate de camera telefonului mobil, astfel încât procesul de producție și calitatea acestuia sunt deosebit de importante.
Pe baza acestui lucru, principiul modulului de cameră pentru telefonul mobil și aplicarea tehnologiei SMT în procesul de producție al modulului de cameră pentru telefonul mobil sunt introduse mai întâi pe scurt, și designul îmbunătățit al plăcii de circuite flexibile FPC a modulului camerei telefonului mobil și procesul de producție SMT și analiza calității produsului sunt explicate cu accent.. În conformitate cu cerințele specifice ale plăcii de circuite flexibile FPC a modulului camerei telefonului mobil, indicele tehnic SMT este optimizat rezonabil, și se analizează și se studiază curba de distribuție a temperaturii de sudare SMT a lipirii prin reflow modulului camerei telefonului mobil. Aio (inspecție optică automată) metodele de detectare și testare online TIC sunt configurate pentru produsele de plăci de circuite moi FPC.
1.1 Introducere în modulul camerei pentru telefonul mobil
1.1.1 Principiu
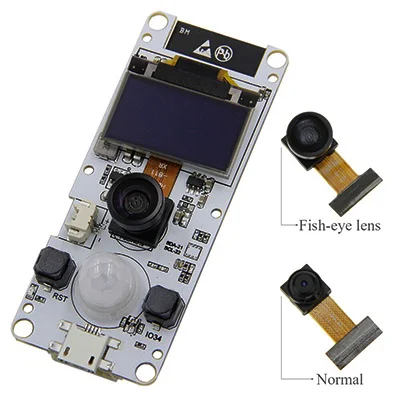
Modulul camerei pentru telefonul mobil este compus în principal din patru părți: obiectiv (obiectiv), senzor (senzor), cip de procesare a imaginii (IC de backend), și o placă de circuit flexibilă (FPC). Principiul său de funcționare este: scena este filmată prin obiectiv, imaginea optică este generată și proiectată pe senzor, iar apoi imaginea optică este convertită într-un semnal electric, iar semnalul electric analogic este convertit într-un semnal digital prin conversie analog-digitală, procesate de DSP, și trimis la telefonul mobil pentru procesare După procesare în dispozitiv, este convertit într-o imagine care poate fi văzută pe ecranul telefonului mobil
1.1.2 Cip DSP
DSP este un circuit integrat de procesare a semnalului digital. Funcția sa este de a optimiza semnalul imaginii digitale prin operarea algoritmului matematic, iar semnalul procesat este transmis către dispozitivul de afișare. În prezent, Tehnologia de proiectare și producție DSP este relativ matură, și există o mică diferență în diverși parametri tehnici. Cipurile modulului camerei pentru telefonul mobil includ în principal CCD și CMOS. Cipul modulului camerei telefonului mobil este prezentat în figura 1-2, iar comparația performanței este prezentată în tabel 1-1. Conform comparației de performanță între cipurile CCD și CMOS, Cipurile CMOS au avantajele unui proces de fabricație relativ simplu, rata de calificare ridicată a produselor finite, cost de fabricație scăzut, consum redus de energie, si viteza de procesare rapida. cipuri CMOS.
1.1.3 Metoda de conectare
Metodele obișnuite de conectare ale modulelor camerei pentru telefoane mobile includ conexiunea prin conector, conexiune deget auriu și conexiune priză. În această lucrare, modulul camerei telefonului mobil adoptă metoda de conectare cu degetul auriu, care este potrivit pentru cooperarea cu telefonul mobil, cu grad bun de îndoire și fiabilitate ridicată.
1.1.4 placă PCB
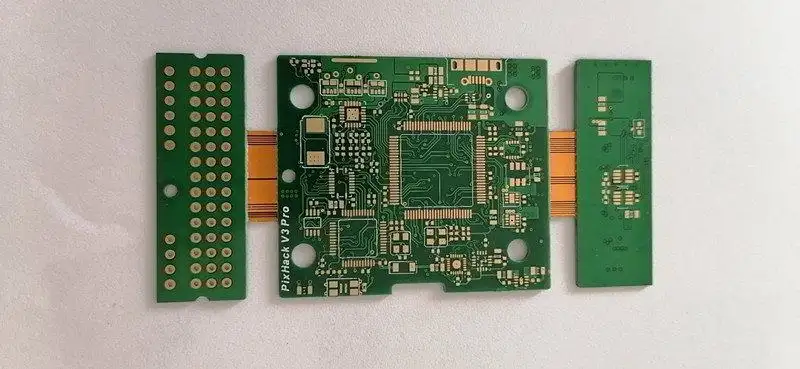
Plăcile PCB sunt de obicei împărțite în trei tipuri: Plăci rigide, placi flexibile, și plăci rigid-flex. Aceasta se referă la plăcile de circuite imprimate utilizate în modulele camerelor telefoanelor mobile. Aceste trei materiale au domenii de aplicare diferite. CMOS poate folosi orice tip de placă rigidă, placa moale, și placă moale-rigidă. Plăcile rigid-flex au cel mai mare cost, în timp ce CCD-urile pot folosi doar plăci rigid-flex. Prin urmare, modulul camerei telefonului mobil din acest articol utilizează o placă de circuit moale FPC,
1.2 Aplicarea tehnologiei SMT în procesul de producție a modulelor camerelor pentru telefoane mobile
1.2.1 Funcțiile plăcii de circuite flexibile FPC (PCB)
Placa de circuite flexibile FPC are următoarele funcții în modulul camerei telefonului mobil: pentru a oferi suport mecanic pentru fixarea și asamblarea componentelor electronice, sa realizeze cablarea intre componentele electronice si sa aiba un efect de conectare sau izolare electrica asupra energiei electrice, și să furnizeze componentele electrice necesare. caracteristică. Oferă hărți de rezistență la lipire pentru lipirea automată, și oferă grafice de identificare și caractere pentru inserarea circuitului integrat și a componentelor, inspecţie, si intretinere. După ce modulul camerei telefonului mobil adoptă PCB, datorită consistenței plăcilor PCB similare, erorile de cablare manuală sunt evitate, și inserarea automată, plasare automată, pot fi realizate lipirea automată și detectarea automată a circuitelor integrate și a componentelor electronice, făcând produsele electronice mai fiabile. Calitatea și productivitatea muncii sunt îmbunătățite, în timp ce costurile sunt reduse și întreținerea este facilitată.
1.2.2 Aplicarea tehnologiei SMT
În prezent, modulele camerei pentru telefoane mobile au caracteristicile dimensiunilor mici, greutate redusă, integrare ridicată, și fiabilitate ridicată. Principala formă de produse electronice sunt produsele de circuite electronice la nivel de placă ale substraturilor. Prin urmare, o realizare importantă a tehnologiei moderne de fabricare a produselor electronice este la nivel de placă Nivelul de tehnologie de fabricație a produselor cu circuite electronice. Modulul camerei pentru telefonul mobil aparține pachetului de nivel de cip. Primul, cipul de siliciu (cip) este montat pe substrat, și apoi sudate pe substrat pentru a forma o componentă completă. Tehnologia de bază a sistemului de fabricație a produselor SMT este tehnologia de asamblare a suprafeței SMT, un sistem care ia produsele SMT ca obiect de fabricație, iar linia de producție compusă din echipamente de asamblare de suprafață este forma de bază a SMT. Echipamentul de asamblare la suprafață este conectat prin linii de transmisie automată, iar calculatorul de configurare este folosit ca sistem de control. , controlați transmisia automată a PCB-ului, și efectuează lucrări de asamblare prin echipamente de asamblare.
Design îmbunătățit al modulului camerei pentru telefonul mobil
2.1 Design FPC/PCB
Pentru produse electronice, raționalitatea designului său este strâns legată de producția și calitatea produsului. Dispunerea firelor imprimate FPC ale modulului camerei telefonului mobil ar trebui să fie cât mai scurtă posibil, iar distanța de cablare dintre patch și linia de stat ar trebui să fie mai mare decât 0.3 mm, pentru a preveni reversarea pastei de lipit în PAD-ul Bangxian în timpul plasării SMT.
Marginea interioară a lui Bangxian PAD este între 0,1 mm și 0,35 mm de cip, marginea exterioară a Bangxian PAD este la mai mult de 0,1 mm distanță de suport, distanța dintre condensator și peretele interior al suportului trebuie să fie mai mare de 0,1 mm, iar condensatorul trebuie să fie aproape de cip filtrul PAD.
FPC-ul conectat de degetul de aur trebuie să deschidă fereastra întregului deget de aur. Pentru degetul de aur cu două fețe, stratul superior și stratul inferior trebuie să fie eșalonate pentru a deschide fereastra, iar distanța eșalonată trebuie să fie mai mare de 0,25 mm.
Forma ferestrei de împământare din folie de argint FPC este eliptică, iar poziţiile ferestrelor cu două feţe trebuie să fie eşalonate, nu sunt permise piese suprapuse, iar distanța de eșalonare este garantată a fi mai mare de 0,5 mm.
2.2 Proiectare circuit FPC/PCB
Pentru a permite modulului camerei să funcționeze normal, lățimea firului trebuie să îndeplinească cerințele de performanță electrică. Este convenabil pentru producție și poate preveni eficient EMC, EMI și alte probleme. margele magnetice, inductori, iar bobinele de mod comun pot fi folosite pentru izolare; se adaugă condensatori pentru filtrare, iar cuprul este pus peste tot, iar firele de împământare de ecranare și planurile de ecranare sunt utilizate pentru a întrerupe conducția electromagnetică și căile de radiație. Următoarele sunt cerințele și specificațiile pentru proiectarea circuitului modulului:
(1) Distanța dintre rețea și marginea cadrului exterior este mai mare de 0,15 mm, adică, mai mare decât toleranța cadrului exterior +0,1 mm.
(2) Lățimea recomandată a liniilor de semnal general este de 0,1 mm, iar lățimea minimă a liniei este de 0,08 mm; lățimea recomandată a liniilor electrice și a liniilor de pământ este de 0,2 mm, iar lățimea minimă a liniei este de 0,15 mm.
(3) Evita liniile circulare, și nu sunt permise unghiuri drepte pe linii.
(4) Găurile sunt forate în zona goală a liniei, care joacă rolul de ecranare și de disipare a căldurii, si in acelasi timp creste conectivitatea intre retelele DGND. Pentru FPC, dacă există cerințe de îndoire în desenele de proiect controlate, în zona de îndoire a FPC, utilizați sârmă de împământare în loc de așezare de cupru pentru a evita îndoirea slabă a FPC cauzată de așezarea la scară largă a cuprului.
(5) AGND urmează linia de semnal, și încercați să nu aveți o linie de DATE în apropiere.
(6) MCLK ar trebui să acopere pământul, distanța de cablare trebuie să fie cât mai scurtă posibil, și orificiile de trecere trebuie evitate pe cât posibil. Nu mergeți împreună cu biți de date de mare viteză pentru PCLK, acoperiți pământul cât mai mult posibil, au DGND lângă el, iar D0 și PCLK sunt aproape de DGND.
(7) Resetați RESET și STANDBY ar trebui să fie departe de MCLK, aproape de DGND, și ecranat cu pământ lângă margine.
(8) Nu este permis să forați găuri pe PAD-ul de pe partea inferioară a prizei. Dacă este inevitabil, găurile ar trebui să fie găurite pe marginea PAD-ului, la mai mult de 0,4 mm de punctul de conectare, și trebuie umplut cu metal pentru a se asigura că întreaga suprafață care intră în contact cu PAD este acoperită. este conductiv.
(9) Perechea de linii de impedanță diferențială MIPI trebuie să îndeplinească cerințele unei valori de impedanță de 100±10ohm, iar urmele MIPI trebuie să fie de lungime egală, distanță egală, și au un plan de sol de referință mai mare.
2.3 Material de proces FPC/PCB
Pentru circuite de înaltă frecvență, materialul PCB-ului este foarte important. Plăcile PCB utilizate în mod obișnuit includ plăcile de bachelită, plăci de hârtie din rășină, și plăci din rășină de sticlă. Modulul camerei pentru telefonul mobil este realizat din placa de rasina de sticla, frecvența cea mai mare este 1GHZ, pretul este mediu, iar textura este dură. Este cea mai utilizată varietate în prezent.
(1) Există două opțiuni pentru materialele de proces FPC
Cap proiect COB sudare sub presiune ACF: metoda de tratare a suprafeței este aur chimic, materialul de bază este cupru laminat de 18um fără lipici, Au≥0,03um, Suprafața de aur Ni≥0,5um este netedă și strălucitoare; Patch cap de proiect CSP: metoda de tratare a suprafeței este aur chimic , substratul este optional (18cupru laminat neadeziv, 18cupru laminat lipit, 13cupru electrolitic), Au≥0,03um, Suprafața de aur Ni≥2.54um este netedă și strălucitoare.
Procesul COF: metoda de tratare a suprafeței este nichel-paladiu-aur, iar materialul de bază este opțional (13unul, 18um fără lipici și cupru laminat lipit, 13unul, 18fără lipici și cupru electrolitic lipit), 8um≥grosimea nichelului≥4um, 0.15um≥ Grosimea paladiului ≥ 0,08um, 0.15um ≥ grosimea aurului ≥ 0,08um.
(2) Model de membrană electromagnetică: Pe lângă modelul specificat de client, Trebuie selectat PC5600 sau PC5900 cu o flexibilitate mai bună. (3) Structura de laminare: Structura de laminare confirmată cu furnizorul FPC trebuie să îndeplinească grosimea FPC cerută de client. După ce clientul confirmă, materialul de laminare nu poate fi schimbat fără autorizație. Dacă materialul urmează să fie schimbat, este necesară aprobarea clientului.
2.4 Proiectarea ambalajului modulului
(1) Conform desenelor controlate de proiect, paleți pre-proiectați, tampoane de burete, hârtie adezivă, etc.
(2) Tampoanele de burete și bandă adezivă trebuie utilizate pe un modul complet OK pentru măsurarea efectivă, și în comparație cu cerințele desenelor controlate ale proiectului. Dacă există o diferență, conform situaţiei actuale a modulului, faceți o nouă probă până când cerințele sunt îndeplinite.
(3) Tava trebuie testată cu modulul turnat final (cum ar fi lipirea tampoanelor din burete, benzi, inele de burete, autocolante rezistente la praf, etc. pe modul după cum este necesar), iar întregul modul nu trebuie strâns; iar tava trebuie. Are duritate relativă pentru a se asigura că extrudarea dintre paleți din toată cutia nu afectează modulele interne.
- Procesul de producție SMT al modulului de cameră pentru telefonul mobil FPC circuit flexibil
Procesul de producție SMT al modulului camerei pentru telefonul mobil este următorul:
Inspecția materialului primit –> Pastă de lipit pentru ecran de mătase pentru suprafața PCB –> plasture –> uscare (vindecare) –> lipirea prin reflow –> inspecţie –> repara
3.1 Inspecție de intrare
În procesul de producție, PCB-ul și componentele electronice ale modulului de cameră pentru telefonul mobil, placa de circuit flexibil FPC trebuie să fie supuse unei inspecții de calitate înainte de a intra pe linia de producție. Acest proces se numește IQC (Controlul de calitate primit). Primul, inspectați vizual PCB-ul plăcii de circuite flexibile FPC, și apoi inspectați substratul prin instrumentul de inspecție, verificând în principal grosimea și găurile de fixare. Componentele plăcii de circuite flexibile FPC includ inspecția parametrilor rezistențelor și condensatoarelor, circuit deschis, scurt-circuit, etc. . PCB-ul și componentele intră în următorul proces după ce trec inspecția de control al calității. Testul de preprocesare oferă garanția principală pentru întregul proces de producție al modulului de cameră pentru telefonul mobil FPC circuit flexibil, și în același timp îmbunătățește rata de trecere a produsului.
3.2 Imprimare pastă de lipit
Înainte de a plasa, trebuie utilizată o mașină de imprimat pastă de lipit pentru a răzui pasta de lipit pe orificiile și părțile de sudură ale plăcii de circuite flexibile FPC a modulului camerei telefonului mobil. Pe masa de operație a mașinii de imprimat pastă de lipit, utilizați un monitor pentru a observa, utilizați un șablon pentru a alinia găurile și părțile de lipit ale plăcii PCB, și acordați atenție pentru a asigura o poziționare precisă. Apoi mașina de imprimat pastă de lipit poate aplica pasta de lipit uniform și fără abateri pe placa PCB prin poziția corespunzătoare a șablonului, astfel încât să fie gata pentru sudarea componentelor, și în cele din urmă trimis la linia de producție SMT
3.2.1 Principalii indicatori tehnici
Zona plăcii PCB a modulului camerei telefonului mobil este mică, care este diferit de alte plăci de circuite mari, iar cerințele de precizie sunt foarte mari, deci acest indicator ar trebui luat în considerare în tipărire.
- Suprafata maxima de printare: determinată ca 120mmх120mm în funcție de cea mai mare dimensiune PCB.
- Precizia imprimării: Este necesar ±0,025 mm.
- Viteza de imprimare: determinată în funcție de cerințele de ieșire.
3.2.2 Principiul tipăririi pastei de lipit
Atât pasta de lipit, cât și adezivul sunt vâscoase, fluide tixotrope. Când racleta se mișcă la o anumită viteză și unghi, va exercita o anumită presiune asupra pastei de lipit, astfel încât pasta de lipit să se rostogolească în fața racletei, iar pasta de lipit va fi injectată în plasă sau orificiul de scurgere, iar frecarea vâscoasă a pastei de lipit va face ca pasta de lipit să se producă Forfecare la joncțiunea răzuitorului și a șablonului, iar din cauza forţei tăietoare, vâscozitatea pastei de lipit scade, iar pasta de lipit este injectată fără probleme în plasa sau orificiul de scurgere a plăcii PCB din modulul camerei telefonului mobil.
3.2.3 Verificarea pastei de lipit
Utilizați mașina de inspecție a pastei de lipit 3D pentru a testa grosimea pastei de lipit imprimată pe placa PCB a modulului camerei telefonului mobil, în principal pentru a detecta “înălţime”, “zonă” şi “volum” a pastei de lipit. Desigur, cel “înălţime” detectarea este cea mai importantă. Unul dintre indicatorii importanți pentru măsurarea calității și fiabilității îmbinărilor de lipit este cantitatea de pastă de lipit, în special pentru modulele de cameră pentru telefoane mobile. Pentru a reduce defectele îmbinării de lipit în procesul de imprimare, 100% inspecția pastei de lipit (SPI ), care asigură şi fiabilitatea îmbinărilor de lipit.
3.3.1 Montator
Amplasarea plăcii PCB a modulului camerei telefonului mobil este finalizată prin mașina de plasare. Înainte de plasare, tava de materie primă este instalată mai întâi în fața mașinii de plasare, iar componentele tip patch sunt instalate pe banda de transmisie a tăvii de materie primă a cutiei de materie primă. Procesul de operare este finalizat prin programul preprogramat al computerului cu un singur cip, iar sistemul laser este calibrat. În timpul plasării, mașina de plasare funcționează conform programului prestabilit. Componentele de pe tava de materii prime corespunzătoare sunt aspirate de duza de aspirație a brațului mecanic și plasate pe poziția corespunzătoare a plăcii PCB. Pentru a se asigura că componentele pot fi apăsate cu precizie pe poziția de sudare corespunzătoare , folosind un laser pentru a corecta componentele.
Mai multe tăvi de materii prime pot fi plasate pe aceeași mașină de plasare de mare viteză pentru a lucra în același timp. Dimensiunea componentelor trebuie să fie similară, astfel încât brațul robotizat să fie ușor de operat. Pentru a îmbunătăți eficiența, linia de producție SMT a modulelor de camere pentru telefoane mobile este completată de două mașini de plasare de mare viteză. Duzele de aspirare a componentelor mașinilor de plasare trebuie să fie aceleași în funcție de dimensiunea componentelor. Rezistor”), și apoi montați cipuri mai mari (ca “chipset-uri”).
3.3.2 Principalii indicatori tehnici ai mașinilor de plasare
Combinat cu cerințele specifice de performanță ale plăcii de circuite flexibile a modulului camerei telefonului mobil, principalii indicatori ai mașinii de plasare sunt stabiliți în mod rezonabil:
- Precizia montajului: se referă la decalajul poziției standard de montare a plăcii imprimate după montarea componentei. Precizia de montare pe PCB a modulului camerei telefonului mobil este mai mare, iar componenta Chip trebuie să atingă ±0,1 mm. SMD-ul necesită cel puțin ± 0,06 mm.
- Viteza de montare: Zona PCB a modulului camerei telefonului mobil este mică, deci viteza de montare nu ar trebui să fie prea mare. Mașina de mare viteză este limitată la sub 0,2S/componenta cip, iar mașina multifuncțională este setată în jurul valorii de 0,3-0,6S/componentă Chip.
- Metoda de aliniere: Pentru a asigura acuratețea, încercați să utilizați alinierea laser sau alinierea hibridă laser/viziune.
- Funcția de plasare: se referă la capacitatea de a plasa componente. Aparatul multifuncțional montează dispozitive cu o dimensiune minimă de 0,6×0,3mm și o dimensiune maximă de 60×60mm.
- Funcția de programare: Are funcții de optimizare a programării online și offline.
3.3.3 Probleme cărora ar trebui să li se acorde atenție în producția de plasare continuă
Deoarece placa de circuit flexibilă a modulului camerei telefonului mobil are cerințe speciale, există cerințe stricte în procesul de plasare a componentelor:
- Este interzisă atingerea directă a suprafeței PCB-ului cu mâinile pentru a preveni deteriorarea pastei de lipit imprimată.;
- Când se găsește o alarmă, apăsați butonul de oprire a alarmei la timp pentru a analiza și procesa mesajul de eroare;
- După tip, Specificații, polaritatea și direcția componentelor, acestea trebuie să fie consecvente la completarea componentelor;
d., Acordați atenție oricând materialelor aruncate în rezervorul de deșeuri în timpul procesului de plasare. Dacă acumularea este prea mare, trebuie curățat la timp pentru a preveni deteriorarea capului de plasare.
3.4 Reflow inel de vânzare
Cuptorul de reflow este un dispozitiv pentru lipirea componentelor montate pe suprafață. Sobele de încălzire cu infraroșu și sobele cu explozie complet fierbinte sunt utilizate pe scară largă. Cuptorul de reflow are în principal patru părți: cuptor cu infraroșu, cuptor cu aer cald, cuptor de încălzire cu infraroșu, cuptor de sudare cu abur.
După ce componentele FPC ale modulului camerei telefonului mobil sunt instalate, produsele calificate sunt sudate cu o mașină de lipit prin reflow. Mașina de sudură prin reflow este un sistem de încălzire cu circulație internă constând din mai multe zone de temperatură. Deoarece pasta de lipit este compusă din multe materiale, diferitele temperaturi vor schimba starea pastei de lipit. Pasta de lipit devine lichidă în zona de temperatură înaltă, iar componentele chipului sunt ușor de combinat. Pasta de lipit devine solidă după ce intră în zona de temperatură mai rece, iar pinii componentelor și PCB-ul sunt ferm sudate împreună.
3.4.1 Structura de bază a cuptorului de reflow
- Corpul cuptorului
- Sursa de incalzire in sus si in jos
- Dispozitiv de control al temperaturii
- Dispozitiv de răcire
- Dispozitiv de circulație a aerului
- Dispozitiv de evacuare
g.Dispozitiv de transmisie PCB
- Sistem de control computerizat
3.4.2 Principalii indicatori tehnici ai cuptorului de reflow
Combinat cu cerințele specifice de performanță ale plăcii de circuite flexibile a modulului camerei telefonului mobil, principalii indicatori ai mașinii de plasare sunt stabiliți în mod rezonabil:
- Diferența transversală de temperatură a benzii transportoare: ±5°C sau mai puțin;
- Precizia controlului temperaturii: ar trebui să atingă ±0,1-0,2°C;
- Modulul camerei telefonului mobil nu utilizează lipire fără plumb sau substrat metalic, iar temperatura este selectată la aproximativ 250°C.
- Selecta 4-5 zone de temperatură în funcție de numărul și lungimea zonei de încălzire a modulului camerei telefonului mobil, iar lungimea zonei de încălzire este selectată să fie de aproximativ 1,8 m.
3.4.3 Analiza procesului de lipire prin reflow
Pentru a analiza și studia modulul camerei telefonului mobil, a fost achiziționat un colector de curbă de temperatură pentru a efectua testarea curbei de temperatură. Analiza curbei de temperatură colectată de colectorul curbei de temperatură: Când placa moale a modulului camerei telefonului mobil intră în zona de încălzire (zona uscata), adică, sub 100oC, solventul și gazul din pasta de lipit se evaporă, si in acelasi timp, suporturile de lipit și bornele componentelor pinii și pinii sunt umeziți de fluxul din pasta de lipit, pasta de lipit se înmoaie, se prăbușește, acoperă tamponul, și izolează tamponul, pini dispozitivului și oxigen. Timpul este de aproximativ 15 S; când PCB intră în zona de conservare a căldurii, temperatura este de 100oC-150oC, PCB-ul și componentele sunt complet preîncălzite, timpul este de aproximativ 30S, iar PCB-ul și componentele sunt împiedicate să fie deteriorate atunci când zona de conservare a căldurii trece la zona de temperatură înaltă; când PCB intră în zona de sudare, temperatura crește rapid până peste 240oC, realizarea pastei de lipit Topirea în stare lichidă, tampoanele, bornele componentelor și pinii PCB-ului sunt umezite de lipirea lichidă, și difuză, curge sau reflux pentru a forma o lipire; după care, PCB-ul intră în zona de răcire pentru a solidifica îmbinările de lipit.
3.4.4 Caracteristicile procesului de lipire prin reflow (comparativ cu tehnologia de lipire prin val)
În producția de module de cameră pentru telefoane mobile, procesul de asamblare prin lipire prin reflow este utilizat în locul tehnologiei de lipire prin val. Motive:
- Lipirea prin reflow nu este ca lipirea prin val, nu este nevoie să scufunde componentele direct în lipitură topită, are un stres termic mare, iar socul termic asupra componentelor este mic;
- Cantitatea de lipit aplicată pe suport poate fi controlată corespunzător, evitând apariția defectelor de sudare, cum ar fi puntea virtuală de lipire, și îmbunătățirea calității și fiabilității sudurii;
- Când utilizați pastă de lipit, compozitia lipitului poate fi asigurata corect, iar impuritățile nu vor fi amestecate în lipire.
d.Auto-aliniere—Datorită tensiunii superficiale a lipiturii topite, când poziţia de plasare a componentelor este compensată, este tras automat înapoi la poziția țintă aproximativă.
- Pe același substrat, pentru sudare pot fi utilizate surse locale de căldură de încălzire și diferite procese de sudare;
- Procesul este simplu, iar volumul de muncă al reparației panourilor este extrem de mic, economisind astfel forța de muncă, electricitate si materiale.
Analiza aplicației SMT a modulului de cameră pentru telefonul mobil FPC circuit flexibil
4.1 Verificarea calitatii sudurii si montajului
După lipirea prin reflow, procesul final este de a inspecta calitatea lipirii și calitatea asamblarii plăcii PCB a modulului de cameră asamblat pentru telefonul mobil. Echipamentul folosit include lupa, microscop, inspecție optică automată (Aoi), tester online (ICT), etc. Pe masa specială de inspecție, utilizați un șablon de plastic pentru a compara cu placa PCB pentru a verifica dacă poziția de pe PCB este corectă, dacă pinii sunt lipiți, dacă componentele lipsesc lipite, dacă lipirea este strânsă, etc. Inspectorii de calitate ar trebui să poarte brățări electrostatice pentru a preveni deteriorarea cauzată de electricitatea statică în timpul procesului de inspecție. PCB-urile care eșuează la inspecția calității vor fi trimise departamentului de întreținere al liniei de producție SMT, și îmbinările de lipit, pozițiile și componentele de lipire lipsă vor fi corectate manual, și apoi a revenit la inspecție după corectare.
4.1.1 Inspecție optică automată
Utilizarea tehnologiei de procesare vizuală de mare viteză și de înaltă precizie pentru a detecta automat diverse erori de montare și defecte de sudare pe placa PCB a modulului camerei telefonului mobil. Gama de plăci PCB poate varia de la plăci de înaltă densitate la plăci de dimensiuni mari cu densitate mică. Pentru a îmbunătăți eficiența producției și calitatea sudurii, se adoptă o soluție de inspecție online.
Instrumente pentru reducerea defectelor folosind mașini de inspecție AOI, se poate obține un control bun al procesului deoarece erorile pot fi găsite și eliminate la începutul procesului de asamblare. Detectarea precoce a defectelor poate evita în mod eficient trimiterea plăcilor proaste la etapa de asamblare, iar AOI nu numai că reduce costurile de reparație, dar evită și casarea plăcilor nereparabile.
Defecte în procesul de fabricație și condiții proaste ale componentelor, precum piese lipsă, deplasarea și deformarea componentelor, pietre funerare, piese răsturnate, picioare plutitoare și plumbi îndoite, etc., poate fi găsit direct prin testarea performanței electrice a dispozitivelor online.
În plus, caracteristicile AOI sunt de asemenea evidente. Sistemul de detectare de mare viteză nu are nimic de-a face cu densitatea de patch-uri a plăcii PCB. Poate fi programat rapid și convenabil sub interfața grafică, detectează automat cu datele de plasare, și editează rapid datele de detectare cu baza de date a componentelor. Fereastra de detectare este corectată automat în funcție de schimbarea instantanee a poziției componentei detectate pentru a obține o detecție de înaltă precizie. Detectarea și verificarea se realizează prin marcarea cu cerneală direct pe placa PCB sau prin reprezentarea grafică a erorilor pe afișajul operatorului.
4.1.2 Etape de detectare a AOI
Produsele cu modulul camerei pentru telefonul mobil sunt testate în conformitate cu următorii pași:
- Puneți placa PCB în mașina AOI în conformitate cu direcția corectă de curgere.
- După finalizarea testului AOI, operatorul scoate placa de pe banda transportoare cu ambele mâini, și folosește cititorul de coduri de bare pentru a citi numărul de serie.
- Confirmați că direcția PCB este în concordanță cu afișarea Layout, poziția relevantă și defectul acesteia sunt afișate pe ecran, iar operatorul confirmă în funcție de poziția defectului.
- După ce testul este confirmat ca Trecut, trebuie să flashezi sistemul SFC și să-l trimiți direct la următorul proces. Dacă este confirmat ca Eșuare, flash sistemul SFC, introduceți codul defect, puneți-l în cutia produsului defect, și reparați-l de către personalul online. După ce reparația este OK, puneți-l în testul AOI Machine, până când testul este OK înainte de a trimite la următorul proces.
4.2 Test online TIC
4.2.1 Prezentare generală
TIC este o metodă de testare pentru a verifica defectele de fabricație și componentele defecte prin testarea proprietăților electrice și a conexiunilor electrice ale componentelor online.. Acesta verifică în principal circuitul deschis și scurtcircuitul componentelor individuale on-line și fiecare rețea de circuite. Are avantajele unei operațiuni simple, localizarea rapidă și precisă a defecțiunii, etc.
- Domeniul de aplicare și caracteristicile TIC
Testul online verifică performanța electrică a componentelor online de pe placa fabricată și conexiunea rețelei de circuite. Nu numai că poate măsura cantitativ rezistența, capacitate, inductanţă, oscilator cu cristal și alte componente, dar poate testa și funcții precum diode, triode, optocuplere, relee, amplificatoare operaționale, transformatoare, Module de putere, etc. , Memorie, schimb și alte circuite integrate pentru testarea funcțională.
Componentele pot verifica defecțiunea sau deteriorarea valorilor componentelor, în afara toleranței, erori de program în memorie, etc., și găsiți defecte în procesele de fabricație și componentele defecte testând direct performanța electrică a dispozitivelor online. Pentru categoria proces, defecte precum scurtcircuit de lipit, introducerea greșită a componentelor, inserare inversă, lipsește instalația, ace ridicate, lipire virtuală, Scurtcircuit PCB, iar deconectarea poate fi găsită.
Întreținerea defecțiunilor nu necesită prea multe cunoștințe profesionale, iar defecțiunile testate sunt localizate direct pe pinii componente specifice și punctele de rețea, iar localizarea defecțiunii este exactă.
- Sens
Placa defectă testată de ICT poate îmbunătăți considerabil eficiența producției și poate reduce costurile de întreținere datorită locației precise a defecțiunilor și întreținerii convenabile. Testarea online este de obicei primul proces de testare din producție, care poate reflecta starea producției în timp util și este propice pentru îmbunătățirea și modernizarea procesului. Din cauza elementelor sale de testare specifice, este una dintre metodele de testare importante pentru asigurarea calității producției moderne în masă.
4.2.2 Pașii testului online TIC
În conformitate cu cerințele produselor pentru modulul camerei pentru telefonul mobil, aranjați în mod rezonabil pașii testului TIC online:
- Scoateți tabla de pe linie cu ambele mâini, pune-l plat pe jig, acordați atenție direcției tablei, și confirmați că placa este plată pe jig.
- Apăsați și mențineți apăsat butonul de testare cu ambele mâini în același timp pentru a testa, și dă drumul după ce începe testul.
- Dacă rezultatul testului este de succes, marca “Pasa” în zona de poziție a imaginii de pe marginea tablei, intră în următorul proces pe linia de asamblare, și puneți placa în aceeași direcție.
- Dacă rezultatul testului este eșuat, tipăriți raportul prost și lipiți-l pe marginea tablei, și puneți-l în cutia produsului defect pentru a fi confirmat de reparația de linie: dacă este o judecată greșită, notifică inginerul TIC pentru a analiza, procesa și retesta TIC până la trece; daca este rau, reparați linia Trimiteți-o la stația ATE pentru a afișa informațiile proaste în sistemul sfc, apoi reparați și retestați ICT până la trecerea testului, și curgeți în procesul următor.
Oferim servicii de asamblare PCB Rigid-Flex pentru modulul camerei.. UGPCB este compania dumneavoastră unică de asamblare a plăcilor de circuite rigid-flex.