Начинаем с базовых навыков инженера по аппаратному обеспечению
Пайка соединяет электронные компоненты с печатными платами. (печатные платы). Этот шаг жизненно важен для производства печатных плат.. Вы повсюду видите пайку, от ручной пайки в лабораториях до проверки прототипа и массового производства на заводах PCBA. В автоматизированном производстве, пайка оплавлением и волновая пайка — два наиболее распространенных и важных процесса.. Для поставщиков печатных плат, выбор правильного процесса пайки напрямую влияет на выход продукта, срок поставки, и стоимость изготовления.
В этой статье сравниваются пайка оплавлением и волновая пайка на основе IPC и других стандартов.. Он охватывает принципы, процессы, параметры, и контроль качества. Разработчики печатных плат и менеджеры по закупкам печатных плат получат практическое и подробное руководство по выбору..
1. Стрелка пайки: Точный нагрев для сборки SMT
Пайка оплавлением является основным процессом в технологии поверхностного монтажа. (СМТ). Его основная логика “припой существует первым, затем тепло плавит его.” Вы печатаете паяльную пасту (с флюсом) на контактных площадках печатной платы с помощью трафарета. Машина для захвата и размещения монтирует устройства для поверхностного монтажа. (SMD) на пасту. Затем вся плата отправляется в печь оплавления.. Контролируемый температурный профиль плавит пасту и формирует надежные паяные соединения..
1.1 Четыре температурные зоны с точным контролем
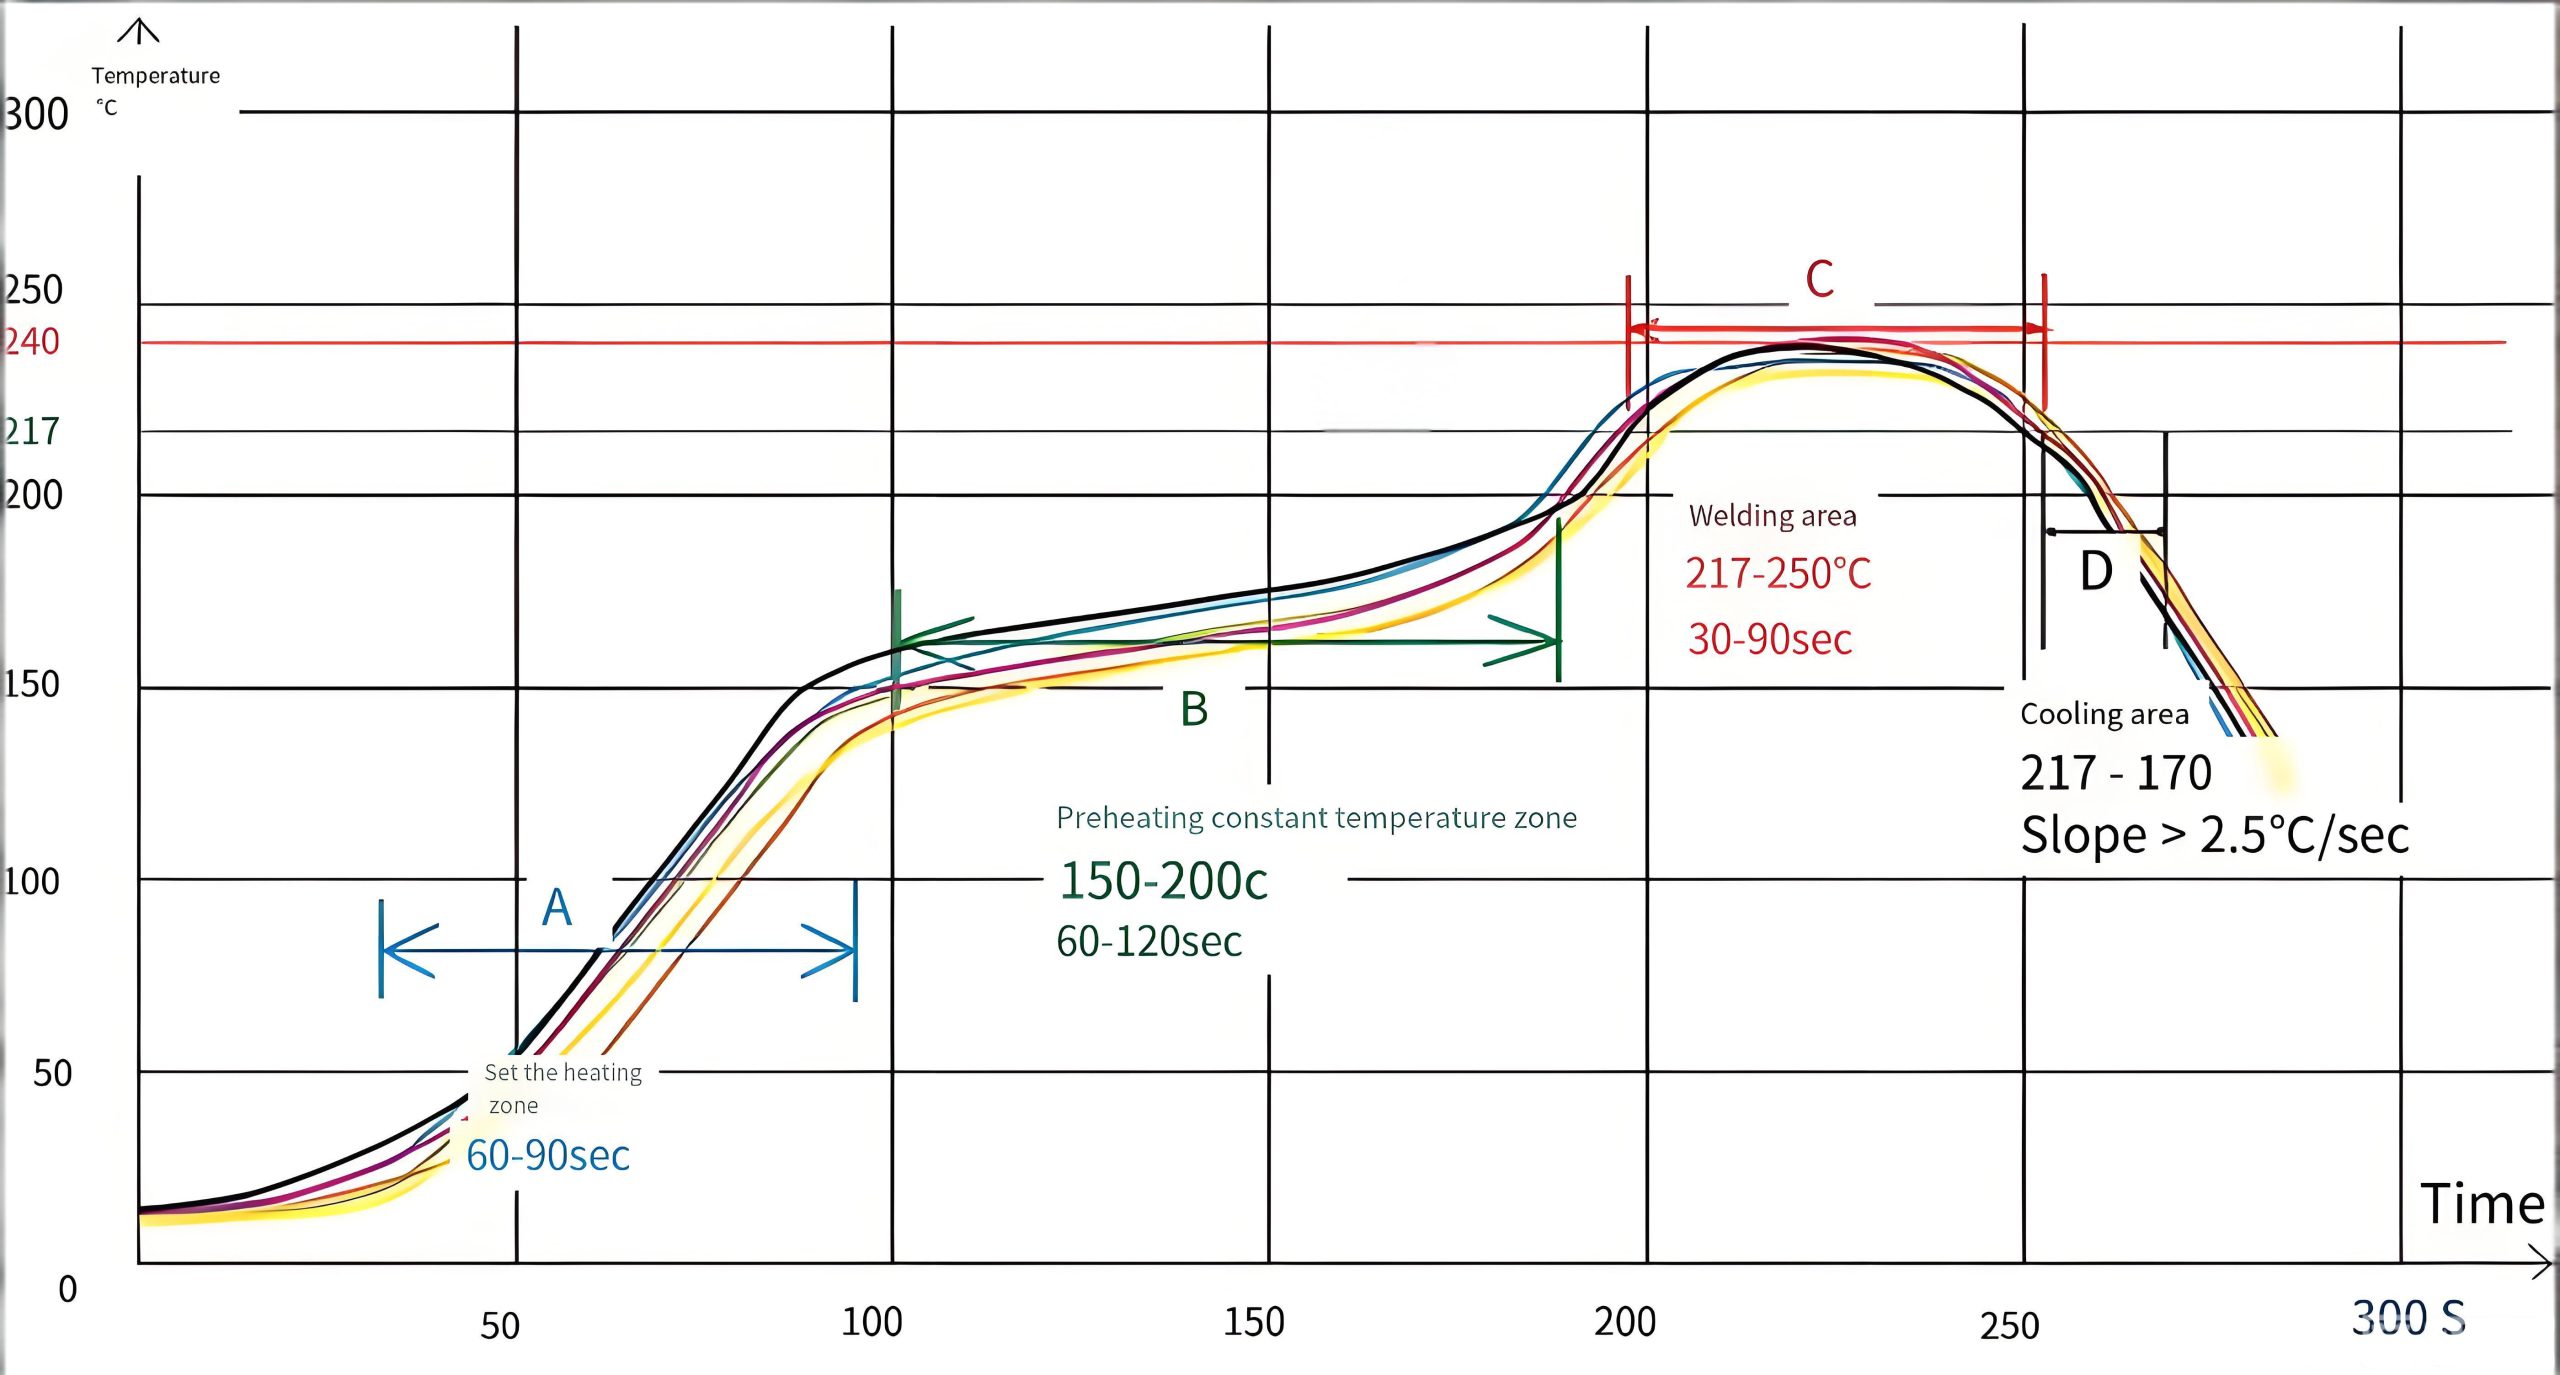
Согласно МПК-2221, типичный профиль перекомпоновки состоит из четырех ключевых этапов.
- Предварительная зона: Температура повышается от комнатной до 150-160°С.. Скорость изменения остается в пределах 1-3°C/с.. Это позволяет растворителям в пасте медленно испаряться., удаление пузырьков и предотвращение разбрызгивания припоя. Толстые доски требуют более длительного предварительного нагрева. (о 3-4 минуты). Тонких досок понадобится около 1-2 минуты.
- Зона замачивания (Зона активации): Температура держится на уровне 150-180°C в течение 60-120 секунды. Флюс полностью активируется и удаляет оксиды с колодок и выводов компонентов..
- Зона режни (Пиковая зона): Температура превышает точку плавления припоя. Бессвинцовый припой (как SAC305) плавится при температуре около 217°C. Пиковая температура достигает 235-250°C для 10-20 секунды. Это расплавляет припой и позволяет смачивать контактные площадки и выводы., образуя интерметаллическое соединение (IMC). Свинцовый припой (Sn63Pb37) плавится при температуре около 183°C, с пиком 210-220°С.
- Зона охлаждения: Плата быстро остывает со скоростью 2-4°C/с.. Припой затвердевает и образует прочное соединение.. Если охлаждение слишком быстрое (более 6°C/с), Термическое напряжение увеличивает риск появления трещин в три раза. Если охлаждение происходит слишком медленно, зернистая структура становится грубой, снижение прочности суставов.
1.2 Ключевые показатели контроля качества
Дефекты, возникшие в результате пайки оплавлением, приводят к 60% всех отказов печатной платы. Согласно IPC-A-610G, вы должны соответствовать этим требованиям качества: угол смачивания ≤25°, Толщина IMC от 0,8 до 1,5 мкм., и коэффициент пустотности ≤5%. Отраслевые данные показывают, что при точном управлении процессом, Линии SMT могут снизить уровень дефектов с 3.2% ниже 0.05%.
2. Волновая пайка: Смачивание оловянной волной для сборки сквозного отверстия
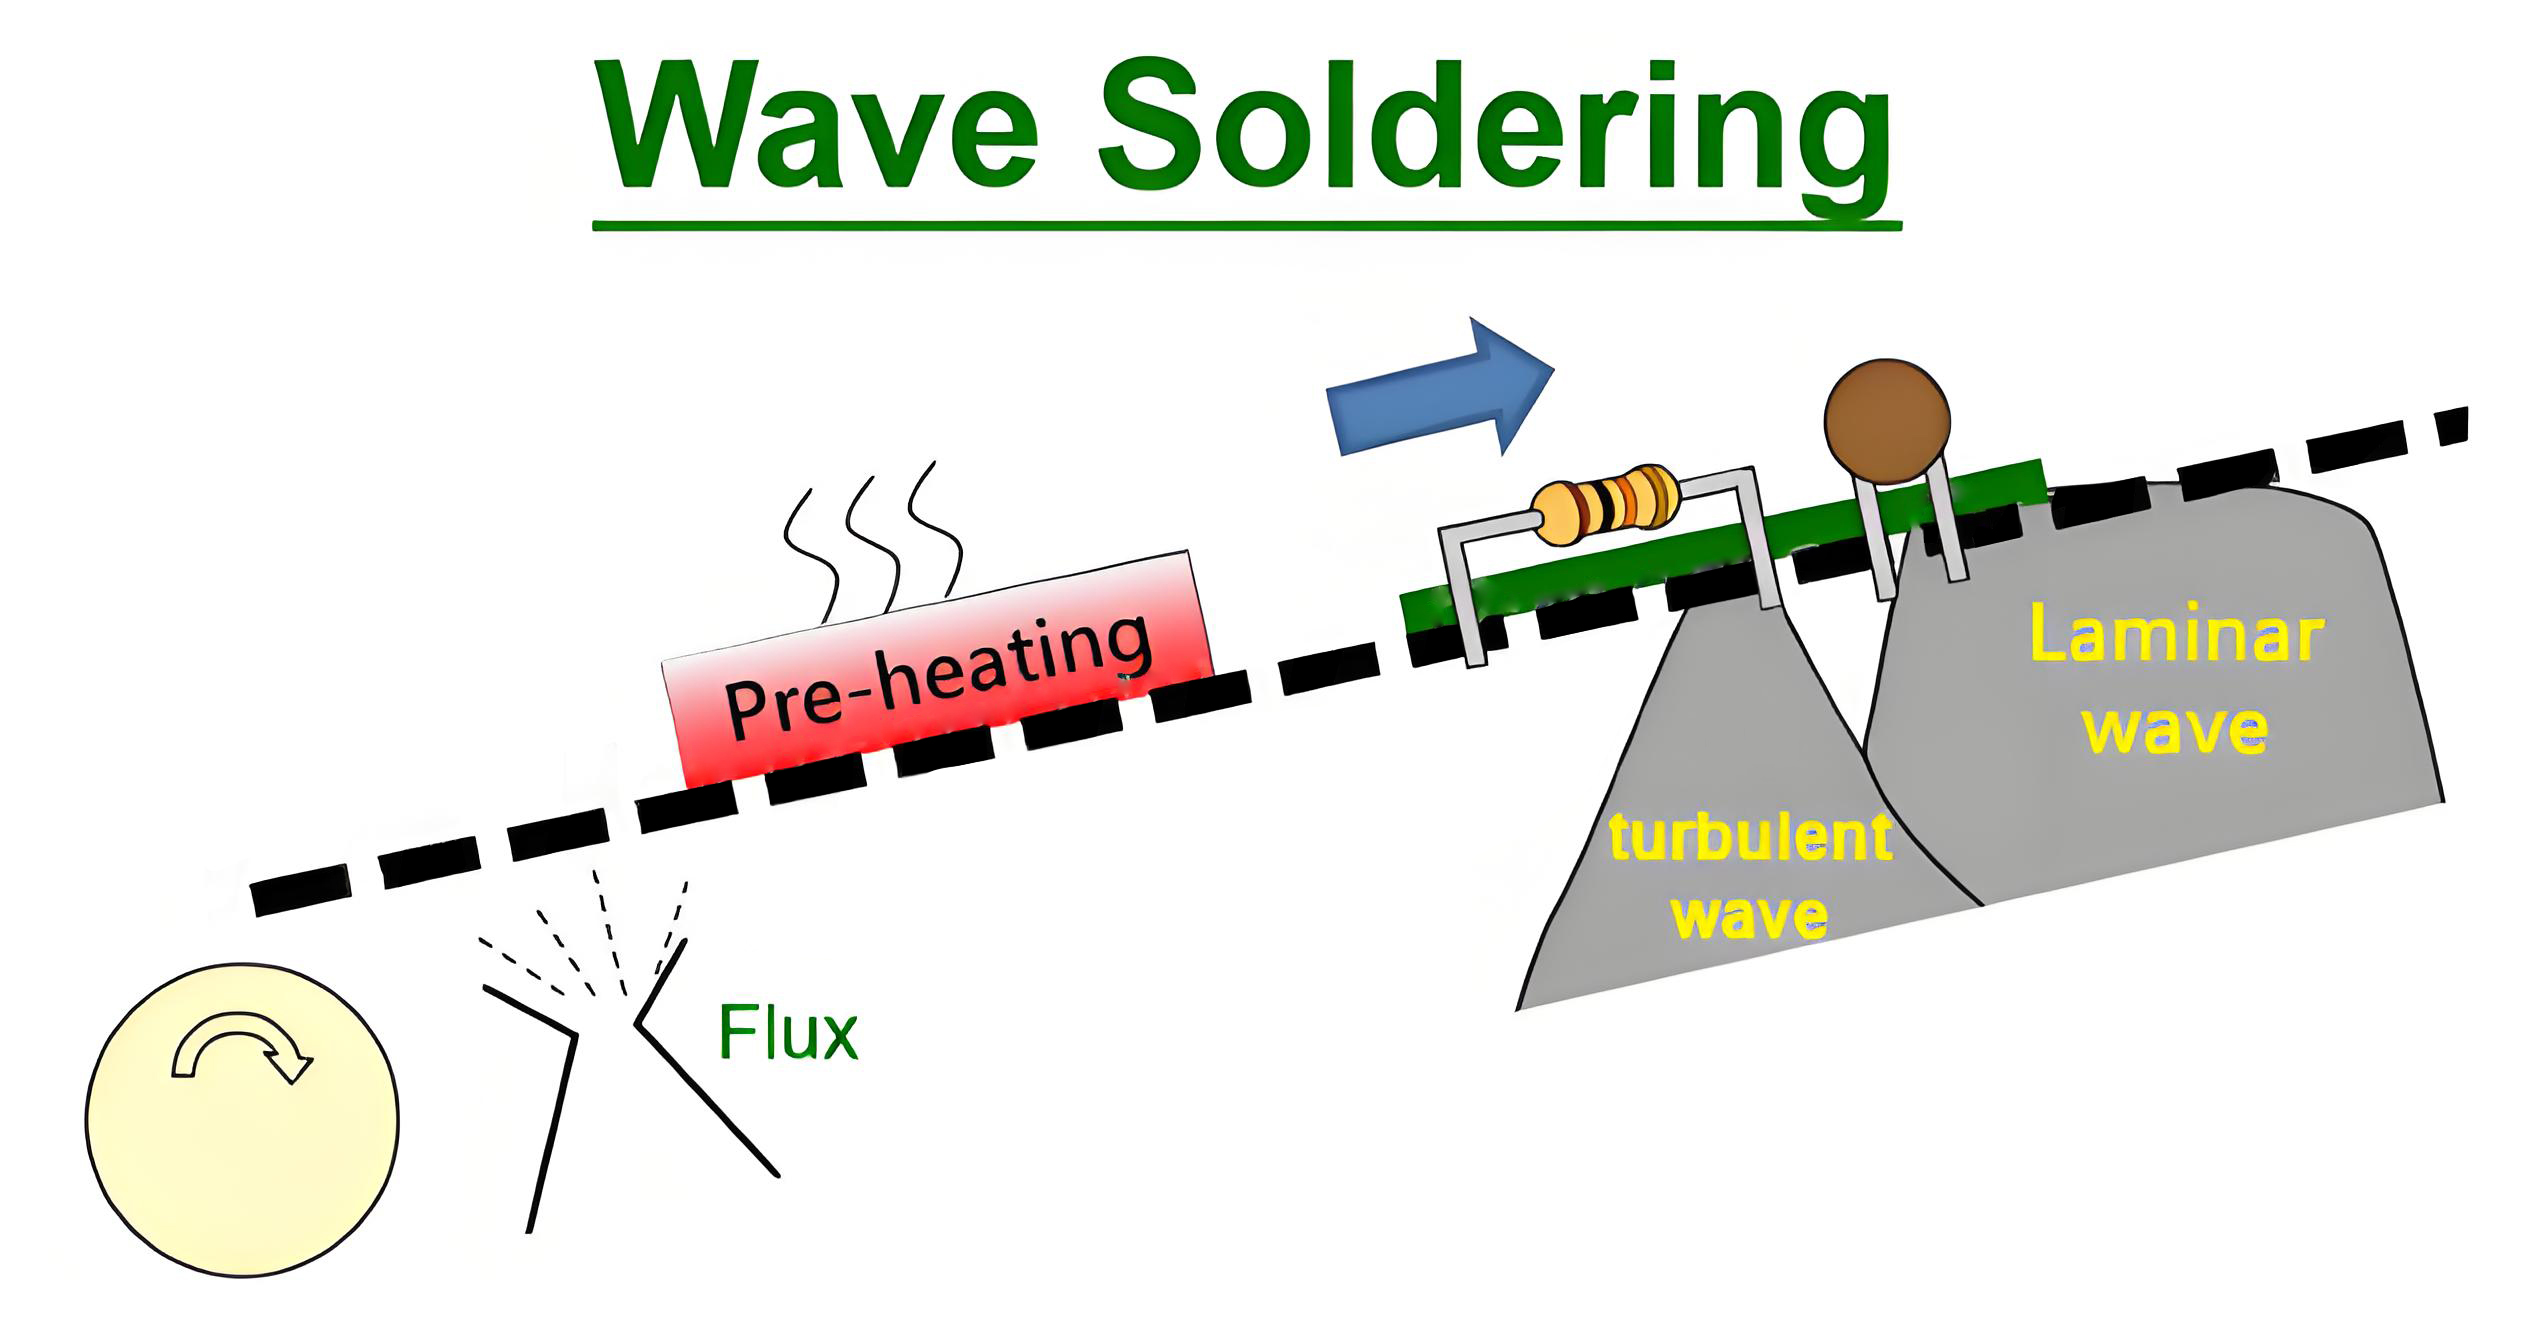
Волновая пайка в основном применяется для технологии сквозного монтажа. (ТТТ) и смешанные сборки со сквозными компонентами. Его основная логика “постоянные поставки припоя, затем смачивается и затвердевает.” Насос создает волну расплавленного припоя в резервуаре.. Печатная плата, со вставленными компонентами, проходит над этой волной под фиксированным углом. Жидкий припой смачивает выводы компонентов и площадки печатной платы.. После охлаждения, суставы формируются.
2.1 Количественный контроль ключевых параметров процесса
Правильная настройка параметров определяет качество пайки волновой пайкой.. Надежные отраслевые данные показывают, что изменение температуры пайки на ±5°C увеличивает производительность холодных соединений с 1% к 8%. А 0.2 Изменение скорости конвейера в м/мин увеличивает дефекты перемычек на 5%.
- Температура припоя: Для бессвинцового SAC305, стандартная температура 250-255°C. Высокотемпературный бессвинцовый SAC405 работает при температуре 260–265°C.. Низкотемпературный бессвинцовый Sn42Bi58 требует всего 180-190°C., подходит для термочувствительных компонентов.
- Скорость конвейера: Стандартный диапазон составляет 1-1.5 м/мой, предоставление 3-5 секунды времени контакта. Время контакта = длина волны ÷ скорость конвейера.. Например, в 1.2 м/мин при прохождении волны диаметром 80 мм, время контакта = 0,08 м ÷ (1.2м/мин ÷ 60) = 4 секунды.
- Высота волны: Обычно контролируйте его, чтобы 1/2 к 2/3 толщины печатной платы. Это обеспечивает хорошее смачивание.
- Температура предварительного нагрева: Типичный диапазон 100-150°C.. Это предварительно нагревает печатную плату до того, как она встретит волну припоя., предотвращение повреждения от термического удара.
2.2 Технология двойной волны
Современные машины для пайки волной часто используют систему двойной волны.. Первая волна бурная.. Он равномерно распределяет припой по всем контактам и выводам.. Вторая волна гладкая. Удаляет мосты и сосульки. В одном производстве смешанной платы бытовой электроники, оптимизация параметров двойной волны (первая волна при 237°C для 1 второй, вторая волна при 250°C для 3 секунды) снижение дефектов перемычек из-за 4.8% к 1.1%.
3. Основные различия и логика выбора
Существенная разница между пайкой оплавлением и волновой пайкой заключается в логике подачи и формирования припоя.. Использование пайки оплавлением “поставка фиксированного количества, затем тепловое затвердевание.” Использование волновой пайки “непрерывная поставка, затем смачивание и затвердевание.”
| Аспект сравнения | Стрелка пайки | Волновая пайка |
|---|---|---|
| Подходящие компоненты | SMD (резисторы, конденсаторы, ICS, BGAS, и т. д.) | Вставные компоненты со сквозными отверстиями (разъемы, Трансформеры, устройства высокой мощности, и т. д.) |
| Поставка припоя | Паяльная паста с трафаретной печатью, фиксированное количество | Непрерывная волна расплавленного припоя |
| Типичная температура | Пик 235-250°С (бессвинцовый) | Припой 250-260°C |
| Уровень точности | Мелкий шаг (0.3-0.5мм) | Подходит для больших площадок |
| Проектирование печатных плат | Следуйте IPC-7351, учитывать тепловой баланс колодки | Избегайте эффекта тени, Расположение компонентов имеет значение, коробление <0.8% |
Ключевой принцип современного проектирования печатных плат: по возможности выбирайте пакеты для поверхностного монтажа. Пакеты SMD сокращают количество этапов процесса и повышают эффективность. Когда необходимо использовать компоненты сквозного монтажа, современное производство печатных плат часто использует смешанный процесс: сначала припаиваем SMD-модули оплавлением, затем обработать сквозные детали селективной волновой пайкой или ручной пайкой.
4. Тенденции процессов: Развитие селективной волновой пайки и вакуумной пайки оплавлением
Спрос на зарядные станции для электромобилей, накопитель энергии высокой мощности, и модулей IGBT быстро растет. Как результат, традиционная пайка волной уступает место селективной пайке волной. В этой технологии используется миниатюрный электромагнитный насос для создания стабильной мини-волны припоя.. Точно паяет только указанные площадки, уменьшение зоны термического влияния более чем на 60%. Это очень хорошо работает для смешанных плат с термочувствительными компонентами.. Для силовых модулей, требующих сверхвысокой надежности, Пайка оплавлением в вакууме снижает долю пустот и обеспечивает высокую надежность паяных соединений..
По данным Global Info Research, мировой рынок печатных плат и печатных плат достигнет $82.15 миллиард в 2025. Ожидается, что он будет расти в 3.2% CAGR и превысить $102.33 миллиард за 2032. В этой быстрорастущей отрасли, профессиональные поставщики печатных плат повышают конкурентоспособность за счет постоянной оптимизации процессов пайки.
Заключение: Пусть правильный выбор создаст ценность
И пайка оплавлением, и волновая пайка направлены на достижение надежного металлургического соединения между припоем., подушечки, и ведет. В реальном производстве, ваш выбор зависит от типов компонентов, дизайн печатной платы, размер партии, и потребности в надежности. Если вам нужны надежные решения для пайки печатных плат или оптимизация процессов для вашего продукта, свяжитесь с нашей командой экспертов. Мы предлагаем комплексные услуги от проектирования печатных плат и сборки SMT до окончательной сборки продукта.. Мы помогаем эффективно превратить ваши разработки в надежные продукты.