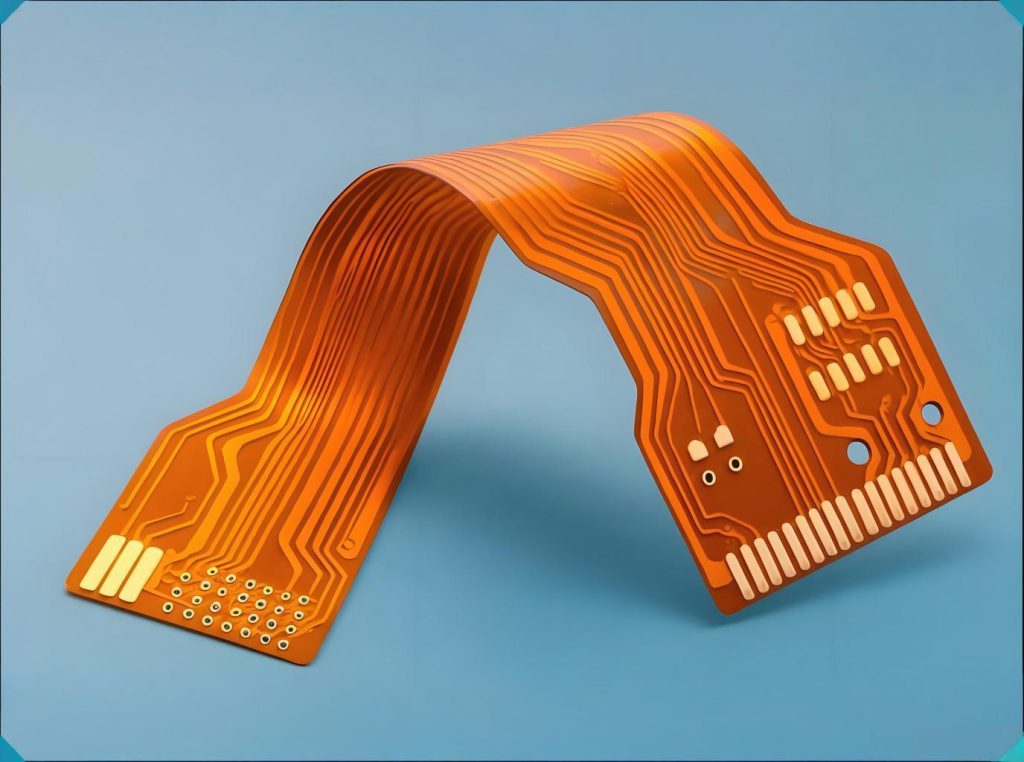
L’électronique devenant plus fine et pliable, circuits imprimés flexibles (FPC) occupent le devant de la scène. Câbles de charnière dans les téléphones pliables, connexions de capteurs dans les montres intelligentes, et les écrans flexibles dans les cockpits de voiture exigent tous un équilibre parfait entre flexibilité et fiabilité.. Pourtant, une dure réalité ressort: les données de l'industrie montrent que plus 60% des défaillances de champ dans les circuits flexibles proviennent de contraintes mécaniques, pas de défauts électriques.
Concevoir un FPC est facile. Il est difficile d’en concevoir un qui réponde aux besoins fonctionnels et résiste aux flexions répétées. Ce guide couvre les règles de conception, paramètres de processus de base, sélection des matériaux, normes de qualité, et les décisions en matière d'approvisionnement. Vous apprendrez les points clés de la conception à la fabrication.
1. Premier principe de la conception FPC: Donnez la priorité à la flexibilité
Pour concevoir des FPC, tu dois rompre avec la rigidité PCB pensée. Chaque étape de la conception de circuits flexibles nécessite une validation à partir des paramètres de fabrication. Le résultat final est une synergie de design, matériel, et processus.
Définition de la zone de courbure: Décidez d’abord quelles zones doivent être pliées et lesquelles doivent rester rigides.. Les zones de courbure suivent des règles différentes de celles des zones sans courbure. Ne les mélangez pas.
Rayon de courbure – la règle qui détermine la durée de vie: Selon IPC-2223 (la norme de conception pour les cartes imprimées flexibles), le rayon de courbure minimum affecte directement la durée de vie mécanique. Les règles fondamentales sont:
- Flexion statique (réparé après l'installation, plus aucun mouvement): Rayon minimum R ≥ 6 × épaisseur FPC.
- Flexion dynamique (mouvement répété pendant l'utilisation): Rayon minimum R ≥ 10 × épaisseur FPC.
Pour les produits grand public de haute fiabilité comme les téléphones pliables, les pratiques industrielles utilisent souvent des règles plus strictes. Les données montrent que lorsque le rayon de courbure augmente jusqu'à 100 × épaisseur de couche flexible, la durée de vie en flexion dynamique peut dépasser 200,000 cycles. Une étude de cas: une marque de téléphone pliable utilisée R = 100 × épaisseur et obtenu 100 se plie par jour pendant 5 années d'utilisation.
Tracer les règles de routage dans les zones de pliage: Exécuter des traces perpendiculairement à l'axe de pliage. Cela répartit le stress sur plusieurs lignes parallèles. Ne placez pas de vias ou de composants dans les zones de courbure. Gardez la largeur et l'espacement des lignes au moins 0.2 mm / 0.2 mm. Utiliser du cuivre hachuré (motif de maillage) dans les zones de virage. Il offre un bon blindage EMI tout en gardant de la flexibilité.
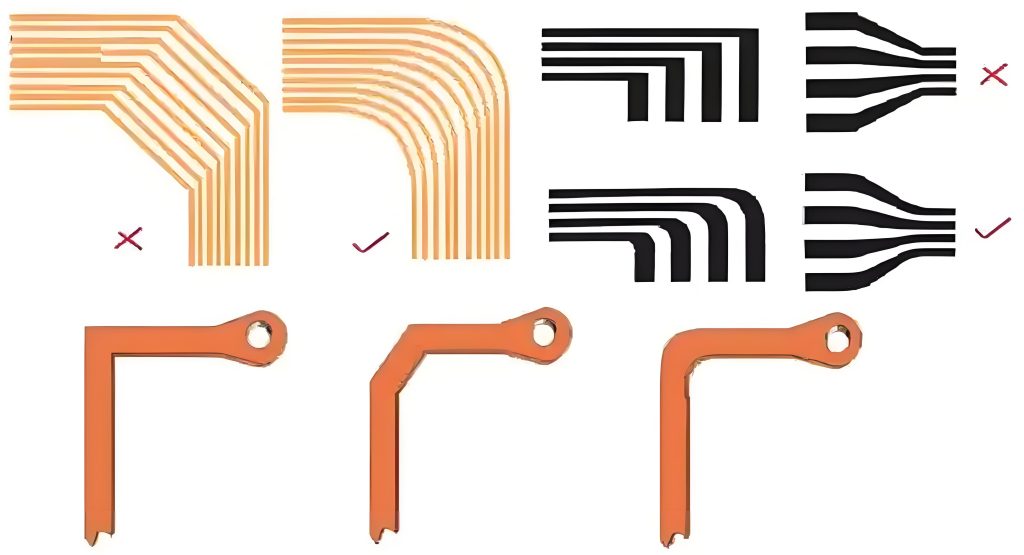
2. Aperçu rapide des paramètres de fabrication de base du FPC
La fabrication FPC utilise de nombreuses étapes précises. Les paramètres ci-dessous déterminent directement les performances et la fiabilité du produit.
| Étape du processus | Paramètre clé | Gamme / Exigence | Standard |
|---|---|---|---|
| Sélection des matériaux | Épaisseur de la couche de base PI | 12.5–50 μm | IPC-4204A |
| Feuille de cuivre | Allongement du cuivre RA | ≥15% | IPC-4562B |
| Transfert de motif | Énergie d'exposition | 80–120 mJ/cm² | Norme industrielle |
| Gravure | Température acide CuCl₂ | 45±2°C, facteur de gravure >3.0 | CIB-2221 (Tolérance de largeur de ligne ±0,03 mm) |
| Laminage | Température / Pression / Temps | 180±5°C, 15±2kg/cm², 60±5 minutes | Exigences de stratification IPC-6013 |
| Forage | Trou mécanique minimum | ≥0,1 mm | IPC-2223 via les exigences de conception |
3. La sélection des matériaux décide du succès: Pourquoi le cuivre recuit laminé RA est irremplaçable
Lors de la sélection des matériaux FPC, le choix entre recuit laminé (Rampe) cuivre et électrodéposé (Élégant) le cuivre détermine directement la durée de vie en flexion. Selon IPC-4562B (la norme en matière de feuille métallique pour les cartes imprimées), les deux types de cuivre diffèrent grandement en termes de fabrication et de performances.
Feuille de cuivre RA est réalisé par laminage mécanique. Il a une structure de grain horizontale, excellente ductilité, et faible rugosité de surface. La feuille RA est idéale pour les flexions répétées dynamiques et la transmission de signaux à grande vitesse. Les FPC avec du cuivre RA peuvent atteindre une durée de vie de courbure dynamique supérieure à 100,000 cycles.
Feuille de cuivre ED est réalisé par électrodéposition. Il a une structure de grain verticale et une mauvaise ductilité. Le cuivre ED a tendance à se fissurer aux points de contrainte lors de la flexion. Utilisez-le uniquement pour un pliage statique ou ponctuel.
Une erreur courante: choisir le cuivre ED en flexion dynamique pour réduire les coûts, puis voir des échecs massifs sur le terrain. La bonne pensée est: utilisation obligatoire du cuivre RA pour la flexion dynamique. Pour le pliage statique ou à faible cycle, vous pouvez envisager le cuivre ED.
Le matériau de base compte également: Polyimide (PI) peut résister à des températures de 200 à 260 °C et constitue le premier choix pour la flexion dynamique. Polyester (ANIMAL DE COMPAGNIE) gère ≤120°C et coûte moins cher, mais convient uniquement aux installations fixes avec pliage unique.
4. Norme de qualité IPC-6013: Comment choisir parmi trois classes
IPC-6013 est la spécification de qualification et de performance pour les cartes imprimées flexibles et rigides. Il définit les exigences matérielles, tolérances dimensionnelles, tests de cohérence de la qualité, et critères d’acceptation des FPC. La norme divise les FPC en trois classes de performances en fonction des exigences d'utilisation finale.
| Classe IPC-6013 | Domaine d'application | Tolérance aux défauts | Industries typiques |
|---|---|---|---|
| Classe 1 | Produits électroniques généraux | Allocation la plus élevée pour les défauts esthétiques | Électronique grand public, IdO, jouets |
| Classe 2 | Produits de services dédiés | Allocation modérée, contrôle dimensionnel plus strict | Contrôle industriel, électronique automobile, télécom |
| Classe 3 | Des produits de haute fiabilité | Défaut proche de zéro, traçabilité complète | Aérospatial, dispositifs médicaux, militaire |
Impact sur les coûts: Pour la même conception FPC, Classe 3 les coûts de fabrication sont 40 à 80 % plus élevés que ceux de Class 1. La différence vient d’une inspection et de tests beaucoup plus stricts. Faites donc correspondre la classe IPC-6013 à votre application réelle. Évitez la sur-ingénierie ou la sous-ingénierie.
Pour les applications critiques comme l'électronique automobile, IPC-6013 fixe également des objectifs de fiabilité spécifiques. Par exemple, indice de capacité du processus (Cpk) pour les paramètres clés doit être ≥1,33. Les cycles de flexion dynamiques doivent être d'au moins 100,000.
Pour les produits d'exportation, vérifiez également UL 796 certification de sécurité. UL 796 définit les exigences de sécurité de construction pour les tableaux de circuits imprimés. Le matériau de base a généralement besoin d'UL 94 V-0, l'indice de flamme le plus élevé. Dans le test de brûlure verticale, chaque échantillon doit avoir un temps de post-flamme ≤ 10 secondes, et temps de post-flamme total ≤ 50 secondes.
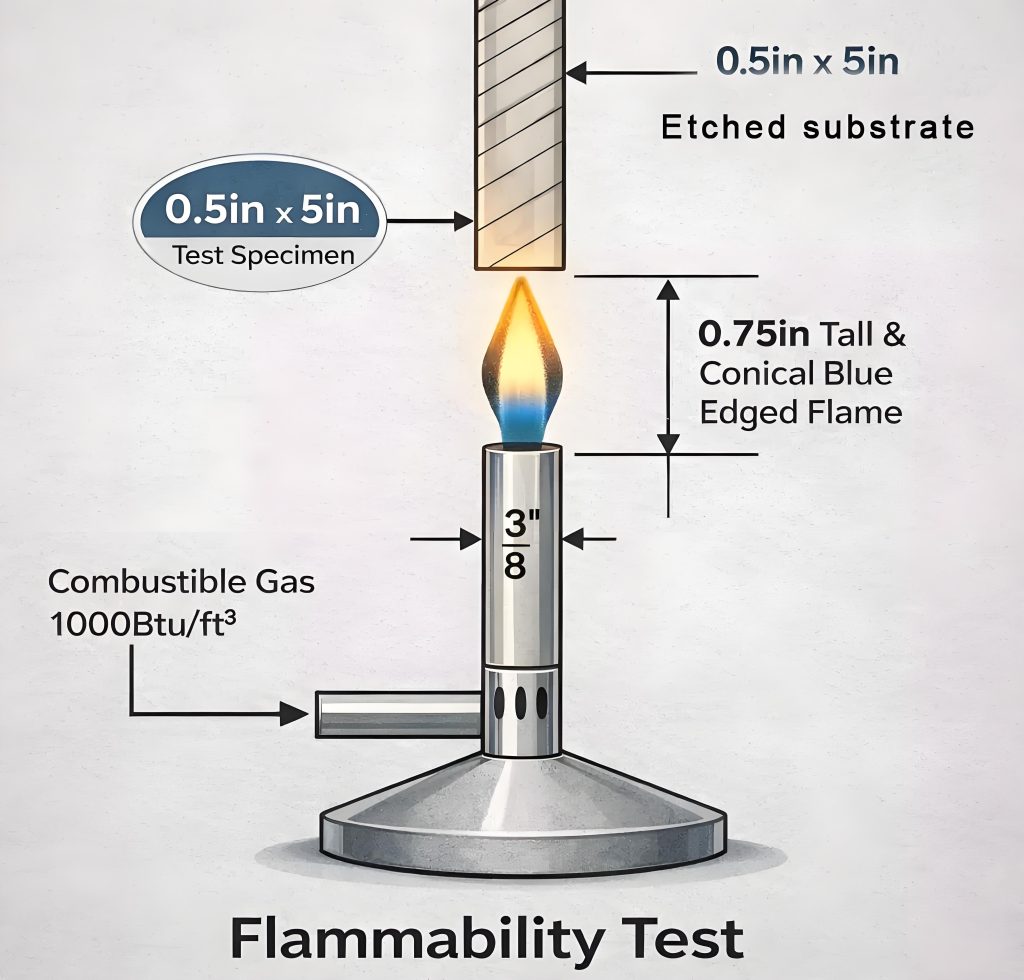
5. De la conception à l'assemblage SMT: Détails du processus que vous ne pouvez pas ignorer
Après la conception et la fabrication du FPC, plusieurs étapes critiques du processus demeurent.
Via une stratégie de protection: Utiliser des vias sous tente (couvrir complètement le via avec PI coverlay) pour les FPC. La tente empêche l'oxydation du cuivre à l'intérieur du trou et arrête les fissures lors du pliage.. Ouvrir les vias pour les points de test dans les zones non pliées uniquement lorsque cela est absolument nécessaire.
Conception du raidisseur: Ajoutez un raidisseur dans les zones où vous placez des connecteurs ou des composants à souder. Les matériaux de raidisseur courants incluent le PI (bon pour les planches minces et flexibles), FR4 (rentable), et de l'acier (haute rigidité et soutien). La zone du raidisseur doit précisément éviter les plots et les vias pour éviter les interférences.
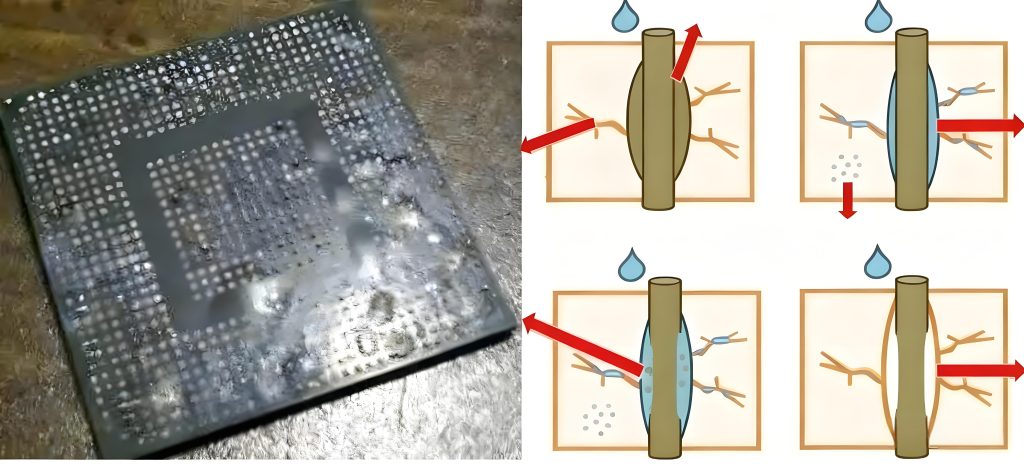
Exigences SMT pour les circuits imprimés flexibles (FPC):L'assemblage de montage en surface FPC nécessite un support magnétique dédié pour maintenir la planéité de la carte. Avant le SMT, cuire le FPC à 80-125°C pendant 4-8 heures pour éliminer l'humidité, empêcher le popcorn (délaminage) pendant la refusion. Le profil de refusion doit être réglé sur une température maximale de 230 à 245 °C., avec un temps au-dessus du liquidus (DE) limité à 10 secondes ou moins.
Conception des panneaux: Évitez d'utiliser des morsures de souris ou des coupes en V pour la panelisation FPC. Plutôt, utiliserconnexions de pont 0.7–1,0 mm de large. Gardez un 5 rail mm sur chaque bord. Pour les planches inférieures à 20×20 mm, la panélisation est fortement recommandée.
6. Modes de défaillance courants et guide de dépannage
| Phénomène d'échec | Cause possible | Solution |
|---|---|---|
| Trace de fissuration après pliage | Rayon de courbure trop petit; mauvais cuivre (ED utilisé en flexion dynamique); mauvaise conception de la zone de courbure | Recalculer le rayon de courbure; passer au cuivre RA; déplacer les vias hors de la zone de pliage |
| Délaminage ou cloquage du coverlay | Mauvais contrôle du laminage; humidité élevée pendant le stockage; pas de pré-cuisson avant SMT | Stratification de contrôle (Cpk≥1,33); gérer la température/l'humidité de l'entrepôt; cuire au four à 125±5°C pendant 4 à 6h |
| Relèvement des plots après soudure | Raidisseur manquant dans la zone de soudure; soudure trop haute ou trop longue | Ajouter du FR4 ou un raidisseur en acier; optimiser le profil de refusion |
| Tombstone ou manque de composants SMT | Mauvaise planéité du FPC; conception de coussin asymétrique | Utiliser un support magnétique; assurer des coussinets symétriques et de bonne taille |
7. Matrice de décision de sélection des matériaux
| Application | Base recommandée | Cuivre recommandé | Ligne/Espace minimum | Rayon de courbure dynamique minimum |
|---|---|---|---|---|
| Smartphone / Téléphone pliable | PI 25 µm | Cuivre RA | 0.075 / 0.075 mm | 5–8mm |
| Câble pour ordinateur portable | PI 25 µm | Cuivre RA | 0.1 / 0.1 mm | 5–7mm |
| Électronique automobile | PI 50 µm | Cuivre RA ou ED | 0.15 / 0.15 mm | 8–12mm |
| Appareils portables | PI 12.5–25 μm | Cuivre RA | 0.1 / 0.1 mm | 4–6mm |
| Electronique médicale bas de gamme | PET 50-75 μm | Cuivre ED | 0.2 / 0.2 mm | Utilisation statique uniquement |
Conclusion
Une conception FPC réussie commence par une compréhension approfondie des propriétés des matériaux. Il se termine dans le plein respect des processus de fabrication.
Si vous recherchez un fournisseur FPC fiable ou avez besoin d'un professionnel Carte PCB citation, choisissez un fabricant doté d'une capacité interne de processus complet et d'un système qualité solide. Lors de l'évaluation des fournisseurs FPC, vérifier: le fournisseur est-il propriétaire de sa ligne de production FPC (non externalisé)? Offre-t-il un prototypage unique et une production de masse? Est-il certifié IATF16949 ou ISO13485?
Que vous ayez besoin de circuits flexibles FPC personnalisés ou intégrés Assemblage PCBA, Choisir le bon partenaire est la première étape vers la réussite d'un projet. Pour obtenir un devis ou demander des spécifications techniques, préparez vos fichiers Gerber et votre liste de nomenclatures à l'avance. Cela aide le fournisseur à réagir rapidement.
Clause de non-responsabilité: Les données standard IPC citées dans cet article proviennent de documents techniques accessibles au public, notamment IPC-2221., CIB-2223, CIB-6013, CIB-4562, et IPC-TM-650. Les données relatives à UL proviennent d'UL 796 et UL 94. Les paramètres de conception réels doivent être basés sur les capacités de processus du fabricant et les exigences spécifiques de votre application..