사소한 실수 회로 기판 디자인 종종 전체 제품 배치를 폐기합니다.. 업계 통계에 따르면 60% ~의 PCB 실패는 잘못된 레이아웃과 라우팅으로 인해 발생합니다.. 이는 다음 이상의 결과로 이어집니다. 35% 개발 중 재작업. 이 기사에서는 국제 표준과 실제 사례를 결합합니다.. 그것은 깊은 곳으로 뛰어든다. PCB 설계 제품의 성패를 좌우하는 세부정보.
1. SMT 부품 간격: 작은 간격, 빅 임팩트
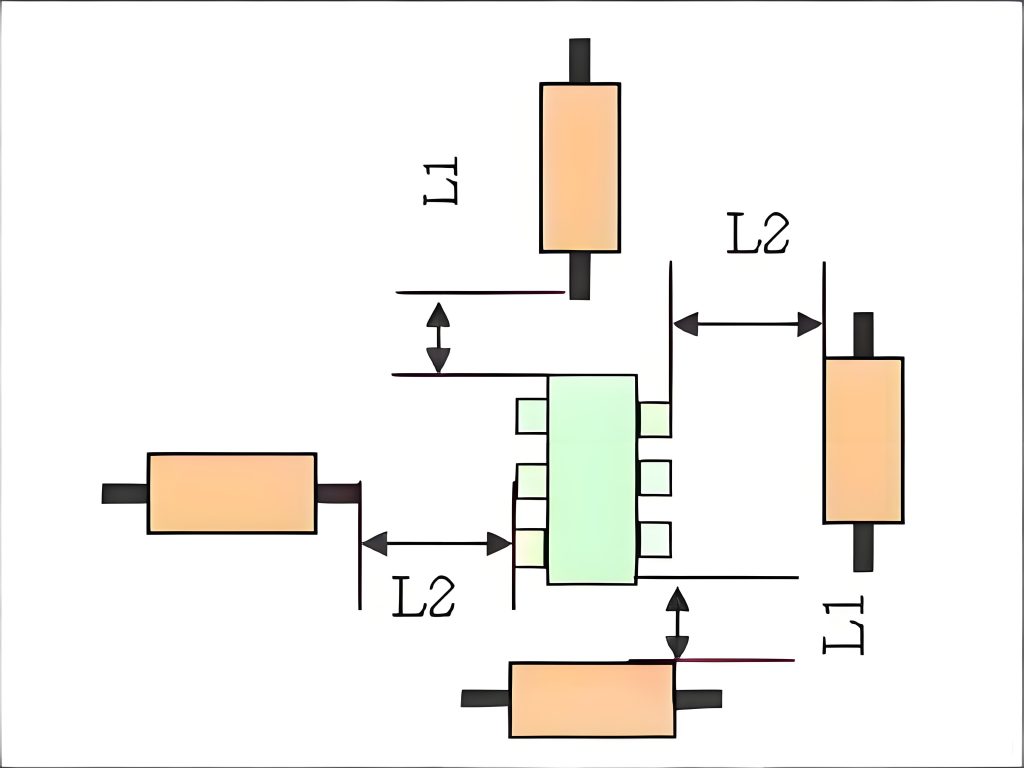
SMT 부품 사이의 간격은 쉽게 무시되지만 중요한 매개변수입니다.. IPC-7351B는 부품 배치 간격을 충족해야 합니다. “중간 밀도” 또는 “저밀도” 표준. 고밀도 조립은 지원되지 않습니다.. 다양한 패키지 유형에는 명확한 요구 사항이 있습니다.:
- 0201 장치에는 ≥0.3mm가 필요합니다.
- 0402, 0603, 0805 ≥0.4mm 필요
- 1210 그리고 더 큰 필요 ≥0.5mm
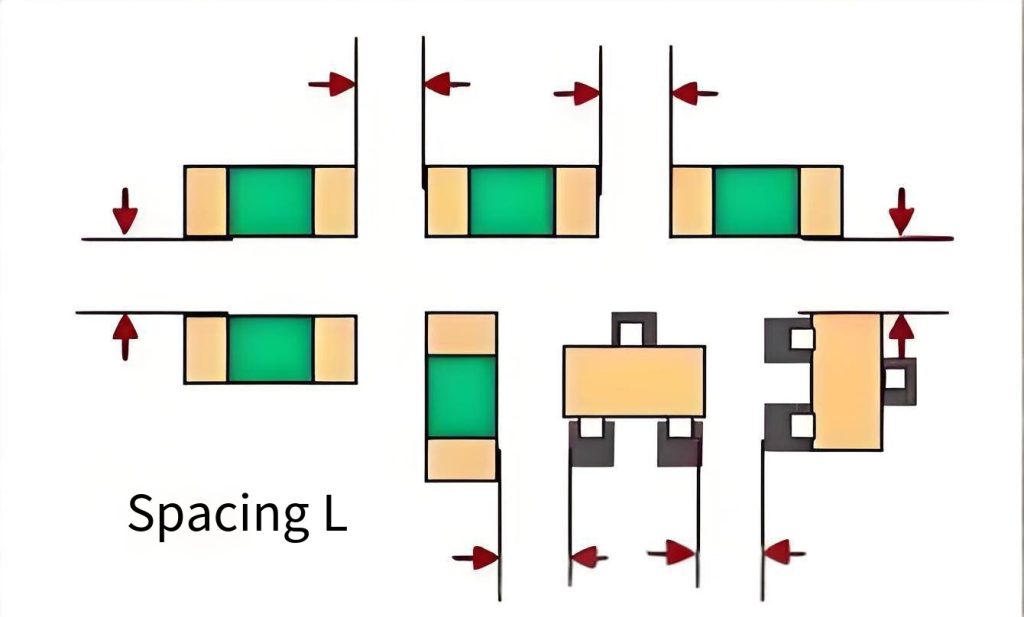
이 간격은 전기적 성능을 고려합니다., 부품 공차, 및 픽 앤 플레이스 기계 간섭. 간격이 너무 작은 경우, 리플로우 솔더링 중에 인접한 부품이 쉽게 묘비로 남을 수 있음. 이로 인해 1차 통과 수율이 크게 감소합니다..
2. 스루홀과 SMT 부품 사이의 간격
현대 SMT가 주류 프로세스입니다., 하지만 커넥터 및 프로그래밍 헤더와 같은 관통 구멍 부품은 여전히 어디에나 존재합니다.. 스루홀과 SMT 사이의 간격 구성 요소 ≥4mm 이어야 합니다. 왜? 스루홀 부품에는 웨이브 납땜 또는 손 납땜이 필요합니다.. 근처 SMT 부품이 너무 가까울 경우, 납땜 작업을 차단합니다.. 열 응력은 SMT 솔더 조인트를 손상시킬 수도 있습니다..
IPC-A-610H는 승인 기준에 이 프로세스 호환성 요구 사항을 포함합니다.. 수업 2 제품 수용에는 높은 신뢰성과 긴 서비스 수명이 필요합니다.. 또한 프로세스 충돌을 방지합니다..
3. 디커플링 커패시터 배치: 전력 무결성의 기초
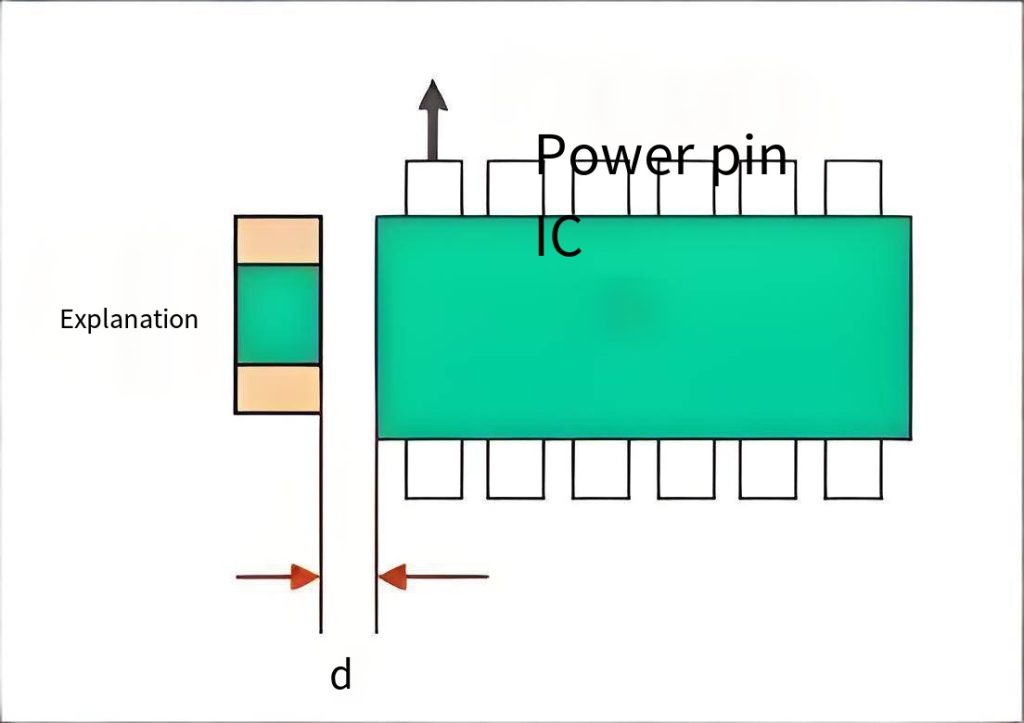
IC의 디커플링 커패시터 배치는 전력 무결성 설계의 핵심입니다.. 디커플링 커패시터를 IC의 전원 핀에 최대한 가깝게 배치하십시오.. 칩에 전원 포트가 여러 개 있는 경우, 각 포트에는 자체 디커플링 커패시터가 필요합니다..
물리적 간격 규칙: 커패시터와 해당 전원 핀 사이의 트레이스는 2mm 이하여야 합니다.. 이 범위를 넘어서면, 전원 소음 억제가 급격히 떨어집니다.. EMC 관점에서, 디커플링 경로의 추가 기생 인덕턴스는 고주파 필터링을 약화시킵니다.. 다층 PCB 설계의 표준 관행은 디커플링 커패시터를 IC 바로 아래 PCB 반대쪽에 배치하는 것입니다.. 그런 다음 비아를 사용하여 연결하십시오.. 이는 배전망의 표준 방식이 되었습니다. (PDN) 설계.
4. PCB 가장자리 구성요소 배치: 기계적 스트레스 위험 방지
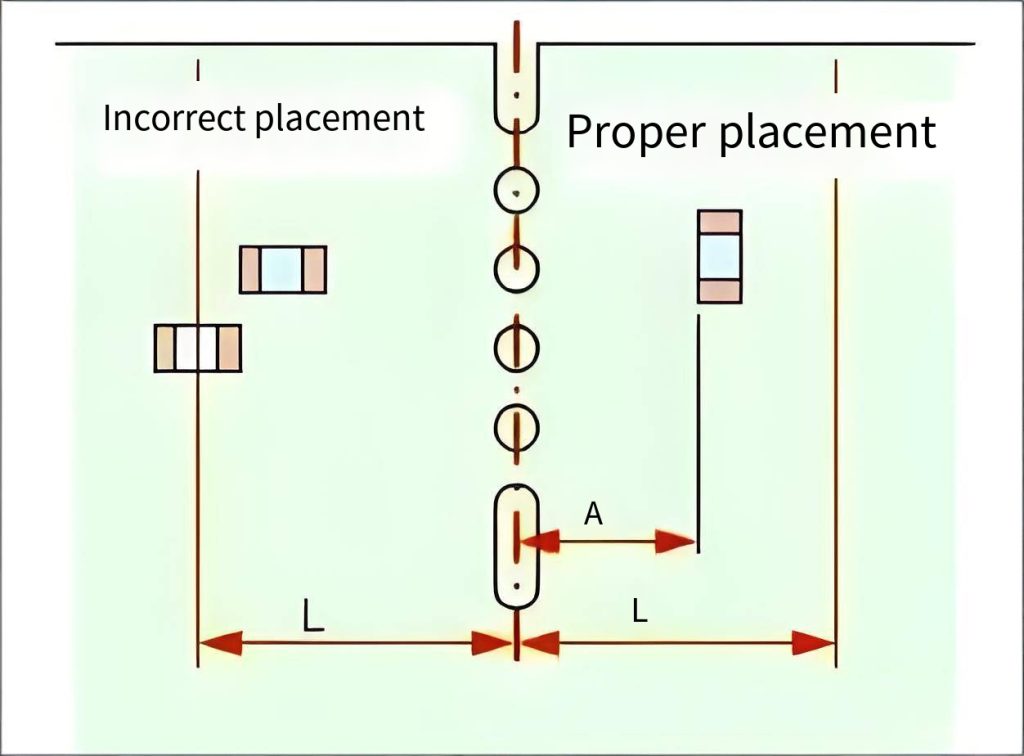
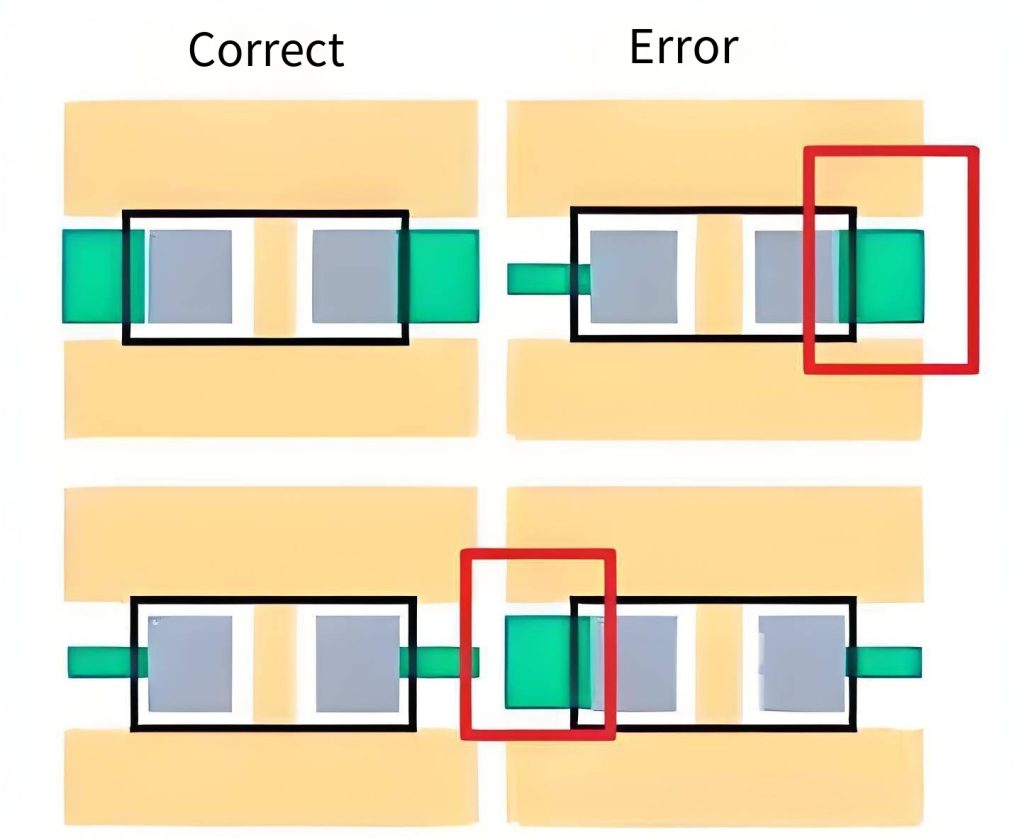
모서리 구성 요소의 방향과 간격이 핵심 DFM입니다. (제조 가능성을 고려한 설계) 전철기. 구성 요소 본체 가장자리에서 보드 가장자리까지의 거리는 0.5mm보다 커야 합니다.. 하지만, 이 값은 패널 분리 중에 여전히 불충분합니다.. 기계적 응력과 조립 신뢰성을 모두 고려, 보드 가장자리에서 6mm 이내에 장치를 배치하지 마십시오.. 이렇게 하면 절단 손상을 방지할 수 있습니다..
방향이 더 중요해요. 부품의 장축을 디패널링 절단 방향과 평행하게 정렬합니다.. 이는 두 솔더 패드가 분리 중에 균일한 응력을 받도록 보장합니다.. 방향을 잘못 선택한 경우, 절단 응력은 단일 패드에 집중됩니다.. 이렇게 하면 부품과 패드가 쉽게 찢어집니다..
5. IC 패드 및 구리 붓기 전기 규칙
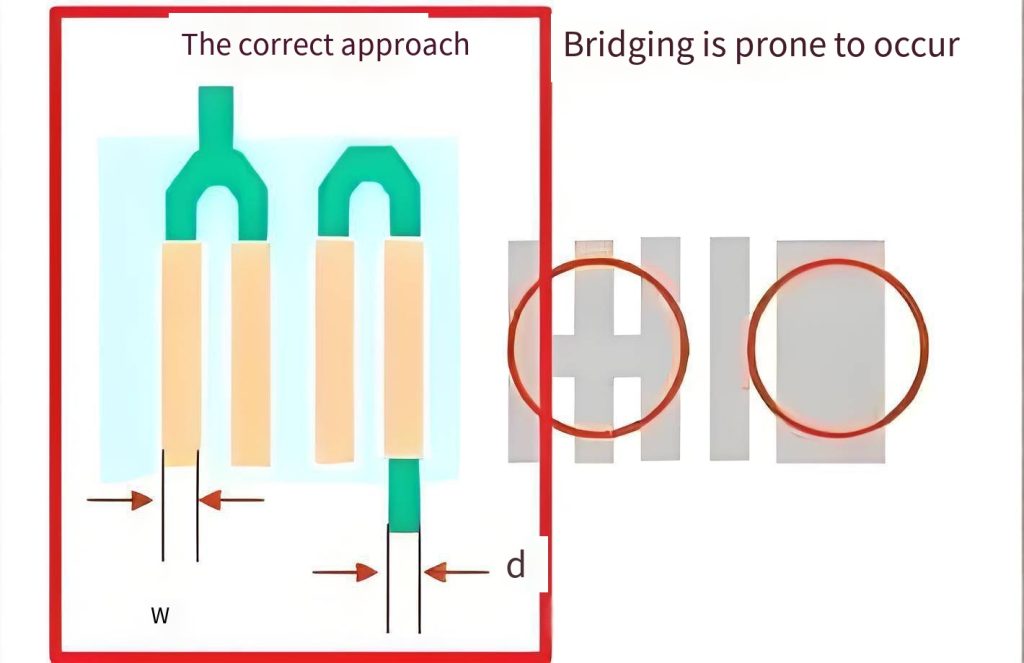
피하다 “브리징” between pads of the same net on an IC. During hot air leveling or reflow soldering, solder tends to gather on large copper areas and forms solder bridges. This usually happens because you did not add a solder mask dam or you did not set a no-copper-pour zone for thermal pads. The correct method: add a no-copper-pour area for different pads on the same net. 대안으로, use a solder mask dam to isolate adjacent pads. This prevents accidental solder connections during assembly.
6. Ground Via Copper Pour Optimization
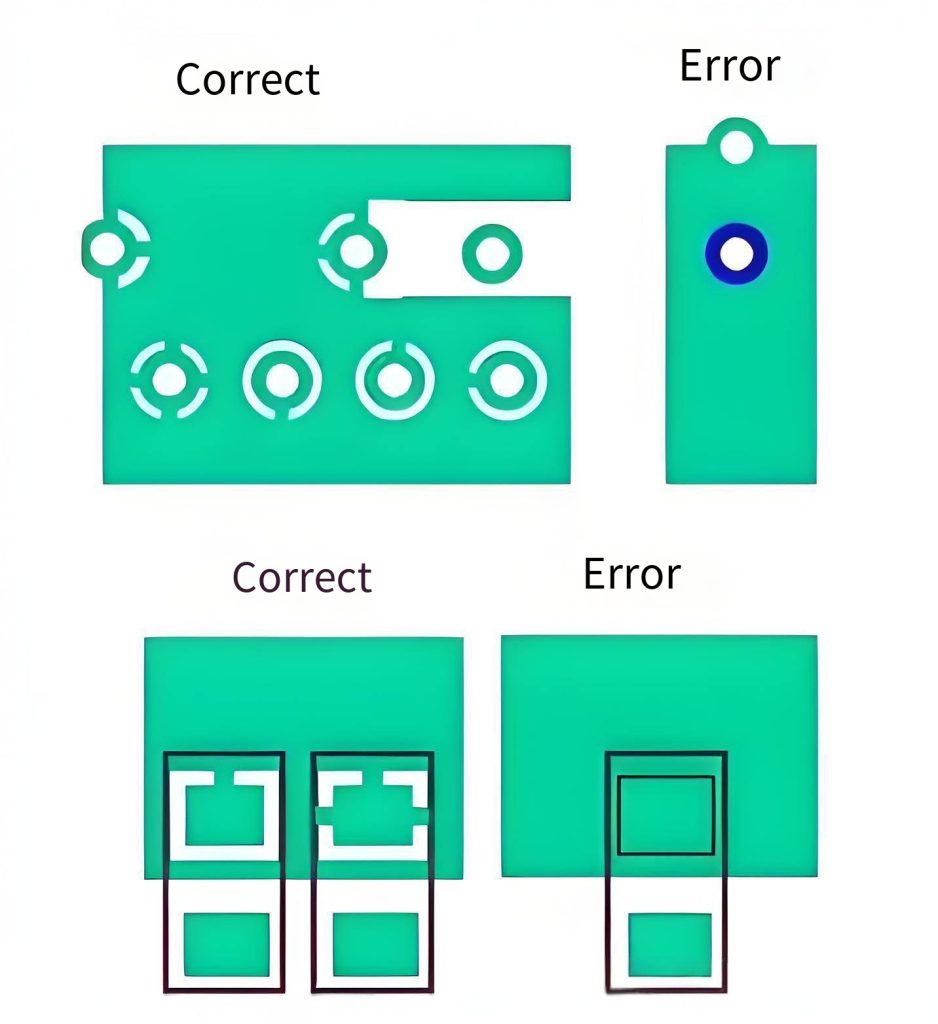
그만큼 “four-spoke” 연결 (relief connect) for ground pads is the industry best practice for heat dissipation and repairability. Traditional ground vias use full copper coverage. This gives the best conductivity, but it dissipates heat extremely fast. During SMT 어셈블리 or hand rework, the soldering iron’s heat gets conducted away quickly. 그러면 솔더 조인트가 양호한 습윤성을 형성하지 못합니다..
열 관리 관점에서, 십자가 모양의 붓기가 추가됩니다. “내열성” 열원과 구리면 사이. 이는 납땜 중 열 흐름을 제어합니다.. 데이터 쇼: 완전히 연결된 비아의 솔더 조인트 온도 강하율은 약 40°C/s입니다.. 십자형 연결로 속도를 15°C/s 미만으로 유지합니다.. 이는 솔더에 충분한 습윤 창을 제공합니다..
7. 눈물방울 기능: 작은 세부 사항의 신뢰성
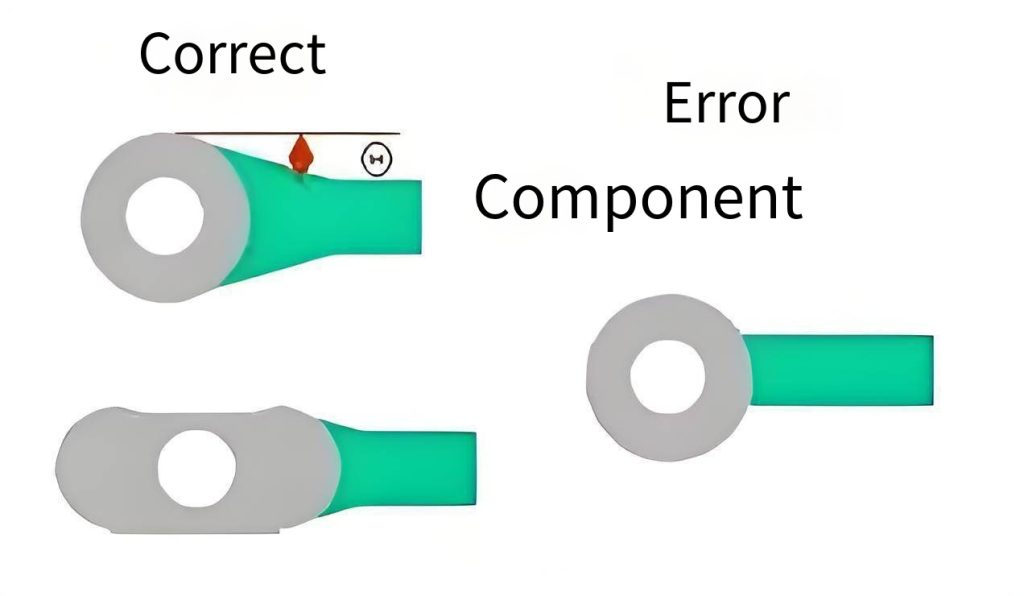
라우팅 후 눈물 방울을 추가하는 것은 장기적인 PCB 신뢰성을 위한 주요 단계입니다.. 눈물방울은 패드 또는 비아와 트레이스 사이에 부드러운 구리 전이를 생성합니다.. 세 가지 핵심 이점을 제공합니다.:
- 신호 반사 방지 – 갑작스러운 트레이스 폭 변화로 인한 임피던스 불연속성 방지.
- 기계적 강도 증가 - 응력 확산, 열충격이나 진동 시 패드 들림 방지.
- 에칭 수율 향상 – 제거 “에칭 트랩” 예각으로, 제조 결함 감소.
정량적 데이터: UGPCB 기술팀이 측정한 35% 0.2mm 눈물방울로 패드의 열 응력 감소. 눈물방울이 있는 BGA 납땜 지점에는 50% 열주기 테스트의 실패 확률 감소. IEC 60068-2-6 진동 테스트로 추가 확인: 눈물방울 패드가 있는 2.0mm 두께의 PCB가 살아남았습니다. 2 10-2000Hz의 시간, 10g 진동 99.8% 구조적 완전성.
8. 추적 폭의 일관성과 완벽한 패키지 디자인
동일한 장치에 대해 추적 폭을 일관되게 유지하십시오.. 일관되지 않은 트레이스 폭으로 인해 임피던스 불연속성이 발생함. 고속 신호용, 이로 인해 반사 및 신호 무결성 저하가 발생합니다..
발자국을 만들 때, 사용하지 않는 핀도 보관하세요. 일부 NC 핀은 내부적으로 연결되어 있지 않습니다.. 해당 패드를 PCB에 보관하고 접지에 묶으면, 플로팅 핀을 통해 외부 EMI가 칩에 결합되는 것을 차단합니다.. 이는 또한 구리 면적과 납땜 앵커 포인트를 증가시킵니다.. BGA 및 QFN 패키지의 솔더 조인트 전단 강도를 크게 향상시킵니다..
9. 금지된 디자인: 패드의 비아
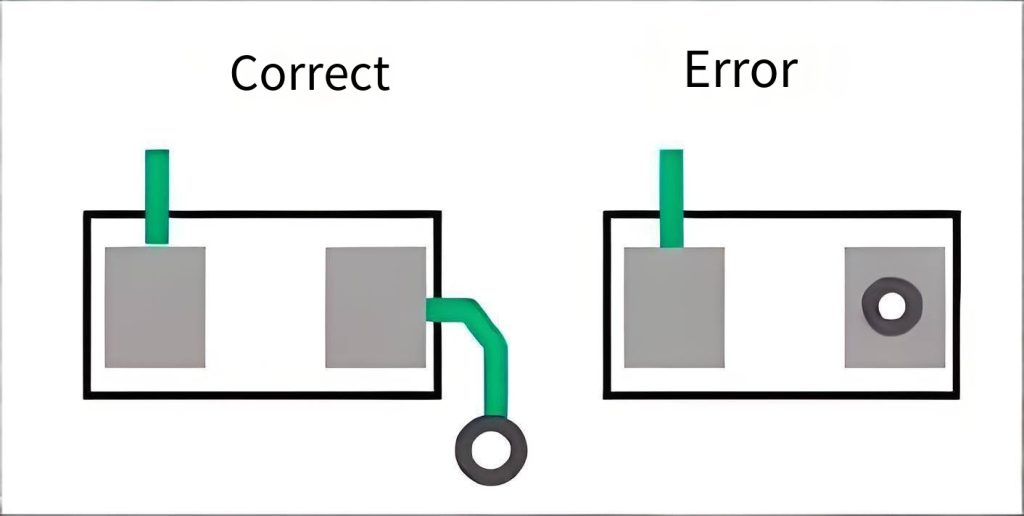
패드에 직접 비아를 배치하지 마십시오. “비아인패드” 규칙. 직접적인 이유:
- 리플로우 중에 솔더가 비아를 통해 흘러나갑니다., 불충분하거나 차가운 납땜 접합 원인.
- 패드 표면이 울퉁불퉁해진다, SMT 배치 중 부품 기울기로 이어짐.
- BGA와 같은 미세 피치 부품용, 패드의 비아로 인해 솔더 볼 단락이 발생할 수 있습니다..
패드에 비아를 배치해야 하는 경우 (~을 위한 고밀도 HDI 디자인), 레진 플러깅을 사용해야 합니다. + 구리 도금 및 충전. 표면 마감 전에 비아를 완전히 채우십시오.. IPC-6012 클래스 2 ≥20μm의 평균 비아 벽 구리 두께가 필요합니다., 최소 단일 포인트 ≥18μm. 이는 충전 후 전기적 연속성을 보장합니다..
10. 조정된 솔더 마스크 및 구리 주입 설계
솔더 마스크와 구리가 함께 부어지는 디자인. 솔더 마스크 개구부는 패드 영역을 정확하게 정의해야 합니다.. 이는 리플로우 중에 솔더가 구리 붓기 위로 퍼지는 것을 방지합니다.. 솔더 마스크 댐의 최소 너비는 일반적으로 ≥0.07mm입니다. (약 300만). QFP 또는 BGA 영역, 댐이 너무 좁은 경우, 마스크 잉크는 생산 과정에서 쉽게 벗겨집니다.. 이로 인해 납땜 중에 인접한 핀 사이에 브리징이 발생합니다..
UL 안전 규격용, PCB 기본 재료 UL을 충족해야 함 94 다섯-0 가연성 등급. 이는 물질이 내부에서 스스로 소화된다는 것을 의미합니다. 10 불꽃을 제거한 지 몇 초 후, 불타는 물방울 없이. 이는 가전제품 및 산업용 장비에 필수입니다.. UL을 준수하는 FR-4 선택 94 다섯-0 안전인증 통과의 첫걸음입니다.
결론: 작은 세부 사항부터 높은 수율까지
이것들 10 PCB 설계 세부 사항에는 SMT 간격이 포함됩니다., 모서리 구성요소 배치, 디커플링 커패시터, 이슬, 디자인을 통해, 그리고 더. 이러한 규칙의 대부분은 IPC-7351B와 같은 국제 표준으로 거슬러 올라갑니다., IPC-2221, 및 IPC-A-610H. 대규모 생산 경험을 통해 검증된 검증된 가이드라인입니다..
을 위한 PCB 프로토 타이핑 아니면 원스톱으로 PCB 서비스, Gerber 파일과 BOM 목록을 엔지니어링 팀에 보내십시오.. 무료 DFM 설계 검토를 도와드리겠습니다..
부인 성명: 이 기사에 인용된 모든 데이터는 공개된 국제 표준에서 나온 것입니다. (IPC-7351B, IPC-2221, IPC-A-610H, UL 94) 및 업계 테스트 보고서. 본 정보는 학습 참고용입니다.. 실제 생산을 위해, 항상 제조업체의 프로세스 기능과 최신 표준을 따르십시오..