

Dans l'ingénierie de fiabilité des produits électroniques, deux modes de défaillance du placage se cachent comme des assassins invisibles. Ils se cachent dans les détails microscopiques de PCB (Cartes de circuits imprimés) et PCBA (Assemblages de circuits imprimés), en attendant de provoquer des pannes catastrophiques. Ces modes sont les moustaches d'étain et la corrosion rampante. De la perte d'un $250 millions de satellites de communication au faux déclenchement des alarmes des centrales nucléaires, de nombreuses études de cas d'ingénierie prouvent une vérité: la fiabilité du placage est la base non négociable du fonctionnement stable à long terme des produits électroniques. Cet article fournit une analyse technique approfondie pour Conception de circuits imprimés, fabrication, et ingénieurs fiabilité. Il couvre les mécanismes de défaillance, études de cas classiques, facteurs d'influence, et mesures d’atténuation.
1. Moustaches en étain: Conducteur “Poils” avec des diamètres de microns et des risques sur des kilomètres
1.1 Définition et caractéristiques
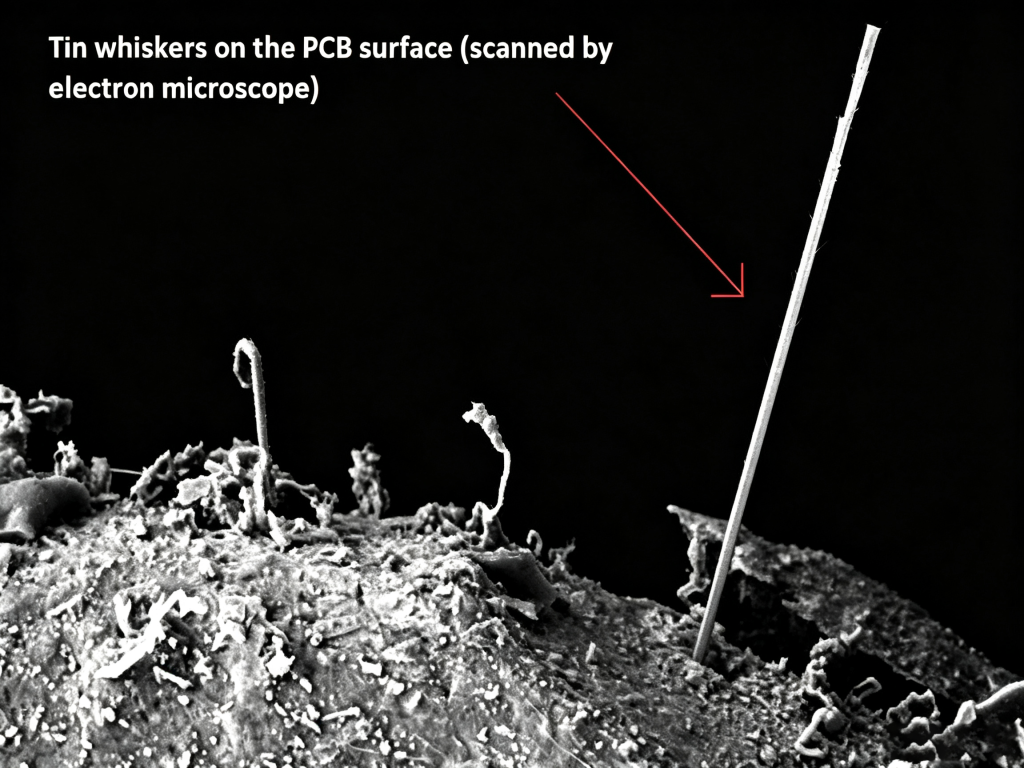
Les moustaches en étain vont bien, saillies d'étain monocristallin en forme d'aiguille. Ils poussent spontanément à la surface de placages d’étain pur ou d’alliage d’étain.. Leurs diamètres varient généralement de 1 à 10 µm, les rendant invisibles à l'œil nu. Cependant, leurs longueurs peuvent atteindre plusieurs millimètres. Dans les cas extrêmes, ils peuvent grandir jusqu'à plus25 mm. Une fois qu'une moustache devient suffisamment longue pour relier les conducteurs adjacents sur un PCB, comme les plots, épingles, ou des traces, cela peut provoquercourts-circuits à faible impédance ou décharges d'arc. Le danger est particulièrement grave dans les environnements à basse pression des applications aérospatiales.
1.2 Études de cas d'ingénierie classique: Du chasseur F-15 au Galaxy 4 Satellite
Le pouvoir destructeur des moustaches d’étain n’est pas une exagération. La NASA suit et documente depuis longtemps de nombreux incidents de défaillance majeurs causés par des moustaches en étain.:
- 1986, NOUS. Chasseur F-15 de l'Armée de l'Air: L'équipement radar expérimenté pannes intermittentes. Les vibrations dans le cockpit ont provoqué un changement continu de position des moustaches en étain.. Cela faisait aller et venir les courts-circuits, augmentant considérablement la difficulté de localisation des défauts.
- 1987 présenter, Centrales nucléaires: Au moins Sept les fermetures de centrales nucléaires ont été attribuées à sorties de faux signaux provenant des circuits du système d'alarme causés par des moustaches d'étain. Ces faux signaux ont conduit les systèmes à juger incorrectement l'état du réacteur.
- 1998, Galaxie PanAmSat 4 Satellite de communication: C'est l'un des cas d'échec les plus célèbres de l'industrie.. La Galaxie 4 satellite, valeur $250 million et au service de dizaines de millions d'utilisateurs en Amérique du Nord, a été perdu définitivement en raison d'une panne de son processeur principal. L'enquête a confirmé que le coupable était un court-circuit électrique causé par des moustaches d'étain. Les statistiques montrent qu'à partir de 1998 au présent, les moustaches d'étain ont causé un total cumulé de 11 pannes des systèmes de contrôle des satellites commerciaux en orbite. Quatre satellites ont été complètement perdus.
- 2006, Navette spatiale: Lors des essais moteur, le système a signalé fausse panne moteur signaux dus aux moustaches d'étain. Cela a failli déclencher une manœuvre de déviation orbitale.
1.3 Mécanismes de croissance et stratégies d’atténuation
Le principal moteur de la croissance des moustaches d’étain estcontrainte résiduelle de compression dans la couche de placage. Ce stress peut provenir de diverses sources: la croissance inégale des composés intermétalliques Cu-Sn (tel que Cu₆Sn₅) à l'interface, déséquilibres chimiques du bain, forces mécaniques externes, ou inadéquations des cycles thermiques.
Sur la base de cette compréhension, l'industrie a développé un ensemble mature destratégies d'atténuation. Ces méthodes sont intégrées aux normes internationales telles queJEDEC JESD201 (Exigences d'acceptation environnementale) etJEDEC/IPC JP002 (Ligne directrice sur la théorie des moustaches et les pratiques d’atténuation):
- Alliage: Ajouter des éléments comme PB (plomb) l'étamage est une méthode éprouvée et validée par la NASA. Après avoir confirmé les risques de l'étamage pur, La NASA exige explicitement l'ajout d'une petite quantité de plomb aux placages d'étain sur les composants critiques.
- Barrière de sous-couche: Déposer un Dans (nickel) une couche sur la grille de connexion en cuivre servant de barrière de diffusion empêche efficacement la formation rapide de composés intermétalliques Cu-Sn. Cela soulage le stress de compression et inhibe la croissance des moustaches à température ambiante..
- Chimie du bain et traitement thermique: La surveillance stricte des additifs pendant le processus d'étamage évite le stress dû aux déséquilibres du bain.. En plus, un 150° C la cuisson à haute température libère efficacement les contraintes internes dans le placage, modifier la cinétique de croissance des moustaches.
2. Corrosion rampante: Le noir qui se propage tranquillement “Peste”
Si les moustaches d'étain sont instantanées “assassins en court-circuit,” alors la corrosion rampante est une réaction lente mais mortelle “peste noire.”
2.1 Définition et mécanisme
La corrosion rampante fait spécifiquement référence à la réaction desurfaces de Cu exposées avec des milieux soufrés (H₂S, SO₂, soufre élémentaire, etc.). Cette réaction génèresulfures de cuivre noirs (comme Cu₂S). Ces produits de corrosion possèdentmobilité de surface extrêmement élevée. Piloté par des gradients de concentration, ils continuellementmigrer et ramper sur la surface du masque de soudure PCB, former des structures en forme de toile.
Ce processus suit ledissolution/diffusion/dépôt mécanisme:
- Les oxydes de cuivre sont insolubles dans l'eau, mais les sulfures et chlorures de cuivre sont solubles dans l’eau. Ils se diffusent rapidement grâce à l'humidité (un film d'eau).
- Les sulfures de cuivre ont propriétés des semi-conducteurs. Leur résistance d'isolement peut chuter fortement de 10 MΩ en 1 Oh à mesure que les concentrations s'accumulent. Cela conduit finalement à des courts-circuits entre plots ou vias adjacents.
2.2 Facteurs d’influence clés et données faisant autorité
(1) Humidité: Un accélérateur exponentiel
L’humidité est le facteur accélérateur le plus critique de la corrosion rampante. Recherche parPing Zhao et ses collègues montrent que le taux de corrosion rampante a unrelation exponentielle avec de l'humidité.Craig Hillman et son équipe ont découvert lors d'expériences avec des gaz à écoulement mixte que le taux de corrosion augmente de manièremode parabolique à mesure que l'humidité relative augmente. Pour le cuivre, lorsque l'humidité relative augmente de 60% RH il 80% Rh, le taux de corrosion augmente d'un facteur de 3.6.
(2) Gaz corrosifs: Les tueurs environnementaux négligés
Les gaz corrosifs présents dans l’atmosphère constituent la base matérielle de la corrosion rampante. Basé sur 1.5 années de surveillance des données de grands ordinateurs dans six États-Unis. installations et données de tests d'exposition sur 6 mois de Tokyo, Japon, les principaux gaz polluants et leurs limites de concentration admissibles sont les suivants:
| Gaz polluant | Concentration intérieure (µg/m³) | Taux d'accumulation (µg/m²) | Concentration admissible (µg/m³) | Matières primaires concernées |
|---|---|---|---|---|
| SO₂ | 1~40 | 5.2~16,2 | 71 | Tous les métaux, spécialement nickelé |
| NON₂ | 3~60 | 28.7~58,7 | 82 | Cu, Alliages de Cu |
| H₂S | 0.2~1 | 0.04~0,24 | 3 | Ag, Cu |
| HCl | 0.08~0,3 | 1.5~4,7 | 3 | Presque tous les métaux |
| Cl₂ | 0.004~0,015 | - | 0.4 | Cu |
(Source de données: NOUS. 6-surveillance intérieure du site et tests d'exposition à Tokyo)
(3) Substrat PCB et finition de surface: La sélection des matériaux détermine le destin
Différents substrats et finitions de surface présentent des différences significatives en termes de résistance à la corrosion rampante:
- Comparaison des substrats (Étude Conrad, atmosphère H₂S sèche/humide): Laiton présente la meilleure résistance à la corrosion rampante, alors que CuNi fait le pire.
- Comparaison de la finition de surface (évaluation conjointe par Alcatel-Lucent, Tablier, et d'autres): HASL (Nivellement de la soudure à air chaud) et Je suis-Sn (Étain à immersion) montrer le meilleur résistance à la corrosion. OSP (Conservateur de soudabilité organique) et ACCEPTER (Or par immersion au nickel autocatalytique) montrer modéré performance. Im-Ag (Immersion Silver) montre le le plus pauvre résistance à la corrosion.
2.3 Morphologies d'échec typiques
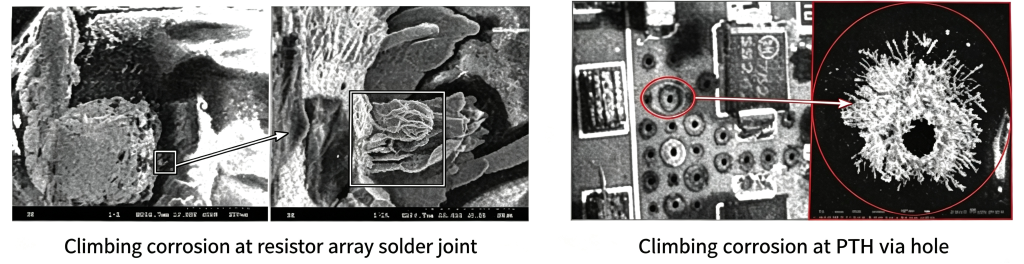
Dans l'analyse pratique des échecs, la corrosion rampante présente souvent deux morphologies typiques:
- Corrosion des joints de soudure du réseau de résistances: Produits de corrosion au sulfure noir répandus autour des joints de soudure, provoquant éventuellement des courts-circuits entre les joints adjacents.
- PTH (Trou traversant plaqué) Corrosion: La surface en cuivre à l'intérieur du trou traversant plaqué subit une sulfuration. Les produits de corrosion migrent le long de la paroi du trou, compromettant gravement la fiabilité de la connexion électrique du via.
3. Prévention et détection: Construire une ligne de défense PCB/PCBA fiable
3.1 Mesures de prévention
- Optimisation des matériaux: Privilégier les finitions de surface présentant une forte résistance à la corrosion rampante, tel que HASL ou Im-Sn. Pour des produits de haute fiabilité, considérer ACCEPTER combiné avec des processus de remplissage via.
- Contrôle environnemental: Contrôler strictement la concentration de gaz corrosifs dans l'environnement d'exploitation. Garder Concentration de H₂S inférieure 3 µg/m³ et humidité relative ci-dessous 60% Rh.
- Atténuation des moustaches d’étain: Déposez un Couche barrière Ni sur fils de cuivre, ou utiliser Placages en alliage d'étain contenant du plomb. Mettre en œuvre strictement les tests de cycles de température (-55/85° C, 3000 cycles) spécifié dans JEDEC JESD201 pour l'évaluation des risques liés aux moustaches d'étain.
- Revêtement conforme: Appliquer un revêtement conforme sur la surface du PCBA pour l'isoler physiquement des gaz corrosifs.
3.2 Méthodes de détection
| Méthode de détection | Scénario d'application |
|---|---|
| MEB/EDS | Observer la micromorphologie et la composition élémentaire des moustaches et des produits de corrosion |
| Chromatographie ionique (CI) | Détecter les contaminants ioniques corrosifs restant sur la surface du PCB |
| Inspection des rayons X | Détection non destructive des défauts structurels internes dans les vias PTH |
| Coupe transversale métallographique | Présenter visuellement les chemins de migration et la profondeur des produits de corrosion |
Pour les achats en gros de PCB/PCBA et les exigences personnalisées, nous vous recommandons de sélectionner un Fournisseur de PCB avec des capacités de certification pour IEC 62483 (Tests d'acceptation environnementale de Tin Whisker) et ASTMB845 (Essais de corrosion avec des gaz à écoulement mixte). Pour obtenir un professionnel citation ou pour consulter sur les solutions PCB/PCBA de haute fiabilité, veuillez contacter notre équipe technique. Nous sommes prêts à vous aider acheter les produits adaptés à votre application.
Déclaration de source de données
Les données et études de cas citées dans cet article proviennent principalement des organisations et normes faisant autorité suivantes ::
- NASA (Administration nationale de l'aéronautique et de l'espace) Rapports de cas de défaillance des moustaches d'étain
- JEDEC Standard JESD201A - Exigences d'acceptation environnementale pour la sensibilité aux moustaches d'étain des finitions de surface à l'étain et à ses alliages
- JEDEC/IPC Norme commune JP002 - Ligne directrice actuelle sur la théorie des moustaches d’étain et les pratiques d’atténuation
- JEDEC Méthode d'essai JESD22-A121A - Méthode d'essai pour mesurer la croissance des moustaches sur les finitions de surface en étain et en alliage d'étain
- IEC 62483 - Exigences d'acceptation environnementale pour la sensibilité aux moustaches d'étain des finitions de surface de l'étain et des alliages d'étain sur les dispositifs semi-conducteurs
- ASTMB845 - Guide standard pour les mélanges de gaz (Fabricant) Tests pour les contacts électriques
- iNEMI (Initiative internationale de fabrication de produits électroniques) Rapports du projet de recherche Tin Whisker et rapports de recherche sur la corrosion rampante
- NOUS. 6-données de surveillance de l'environnement intérieur du site et Tokyo, Données des tests d'exposition au Japon
