

În asamblarea SMT, un defect la scară micronică poate compromite calitatea. Pentru PCB designeri și PCB directorii de productie, bile de lipit persistente pe plăcuțele componentelor Chip (precum rezistențele și condensatoarele MLCC) sunt o problemă comună. Aceste defecte afectează estetica și pot provoca scurtcircuite în aplicații solicitante, amenințarea fiabilității produsului. Acest ghid analizează cele cinci cauze fundamentale ale bilelor de lipit și oferă o analiză sistematică, IPC-cadru bazat pe soluție pentru a îmbunătăți randamentul lipirii.
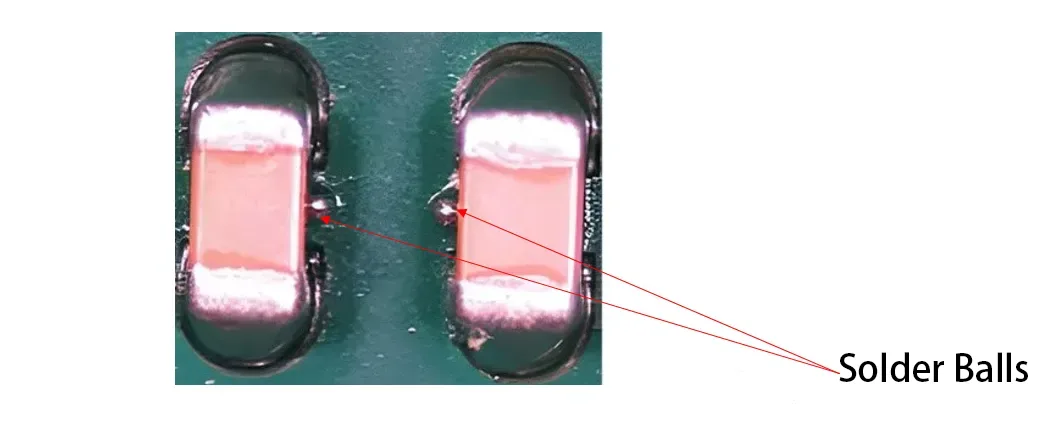
Mecanismul de bază: Paste Squeeze și Containment eșuat
Bile de lipit “evadare” Mai degrabă decât “formă.” În timpul refluxului, pasta de lipit topită nu reușește să se unească în îmbinarea principală din cauza tensiunii superficiale, separându-se și înghețând la marginile padului. Pe IPC-A-610, o bilă de lipit este un defect dacă diametrul ei depășește 0,13 mm sau dacă riscă să pună conductori.
Cauza principală este că pasta de lipit este strânsă pe masca de lipit în timpul imprimării sau plasării. Masca de lipit neumezibilă împiedică pasta să se reunească cu îmbinarea principală, formând bile independente.
Cauza de bază 1: Proiectare PCB “Topografie”
Design PCB este prima apărare. Designul slab al tamponului și al măștii de lipit creează căi de evacuare.
1. Baraje cu masca de lipit: Pentru a păstra sau a elimina?
Barajele tradiționale ale mască de lipit între plăcuțele de așchii adiacente împiedică formarea de punți, dar creează șanțuri care captează pastă. Îndepărtarea barajului elimină acest teren, permițând pastei să se depună curat pe tampon pentru controlul unificat al tensiunii superficiale în timpul refluxării.
2. Deschidere masca de lipit (SMD): Asigurați un tampon adecvat
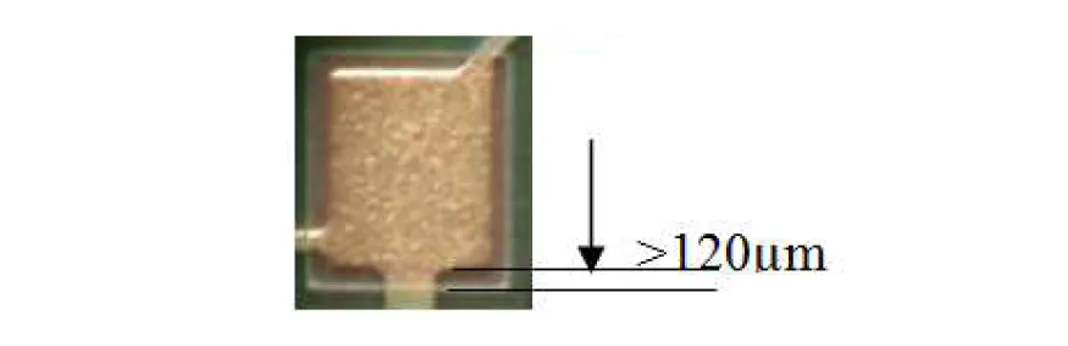
SMD-ul trebuie să fie mai mare decât placa de cupru. IPC-7351 recomandă minim 75µm (3mil) decalaj unilateral pentru componentele Chip, cu 120µm (5mil) ca cea mai bună practică. Acest tampon găzduiește nealinierea minoră a măștii de lipit, asigurand ca pasta intra in contact doar cu cuprul umectabil.
3. Gestionați toleranțele de producție
Colaborați cu dvs Furnizor de PCB. Specificați toleranțe stricte de aliniere a măștii de lipit (de obicei ≤50µm) și alegeți un furnizor capabil să-i îndeplinească în zona tampon a designului dvs.
Cauza de bază 2: Design stencil “Controlul dozei”
The sablon dictează volumul și forma pastei.
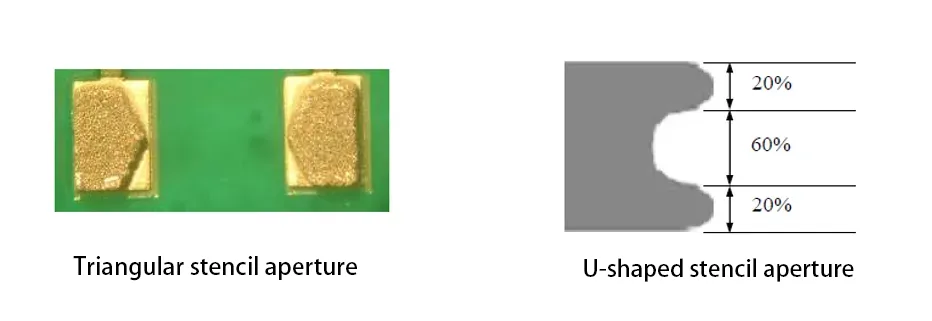
1. Reducerea volumului & Modelarea: Deschideri în formă de U/triunghiulare
Pentru 0402 și componente mai mari, reduce volumul pastei. Utilizarea modelelor avansate deschideri în formă de U sau triunghiulare în loc de pătrate. Acest lucru reduce volumul central în timp ce se îndreaptă pasta spre capetele tamponului, oferind suficientă lipire minimizând în același timp strângerea. Acest lucru poate reduce volumul pastei cu 15-20%.
2. Optimizați raportul de deschidere
Lățimea deschiderii șablonului este de obicei 80-90% a lăţimii tamponului. Asigurați o Raportul suprafeței > 0.66 pentru eliberare curată și control precis al volumului.
Cauza de bază 3: Urmărind “Zero Gap” în Paste Printing
Imprimarea definește plasarea inițială a pastei.
1. Obține un contact adevărat cu zero decalaj
Orice decalaj stencil-PCB provoacă sângerare a pastei sub presiunea racletei. Asigurați o platformă de sprijin plată și o plasare optimă a știfturilor pentru un suport uniform pentru PCB. Calibrați paralelismul mașinii în mod regulat.
2. Menține curățarea și alinierea
Pasta uscată pe partea de jos a șablonului creează goluri. Implementați ștergerea frecventă a părții inferioare (De ex., fiecare 5-10 plăci pentru componente cu pas fin). Utilizați o aliniere a vederii de înaltă precizie pentru o înregistrare perfectă de la șablon la tampon.
Cauza de bază 4: “Blând” Plasarea componentelor
Plasarea poate zdrobi pasta.
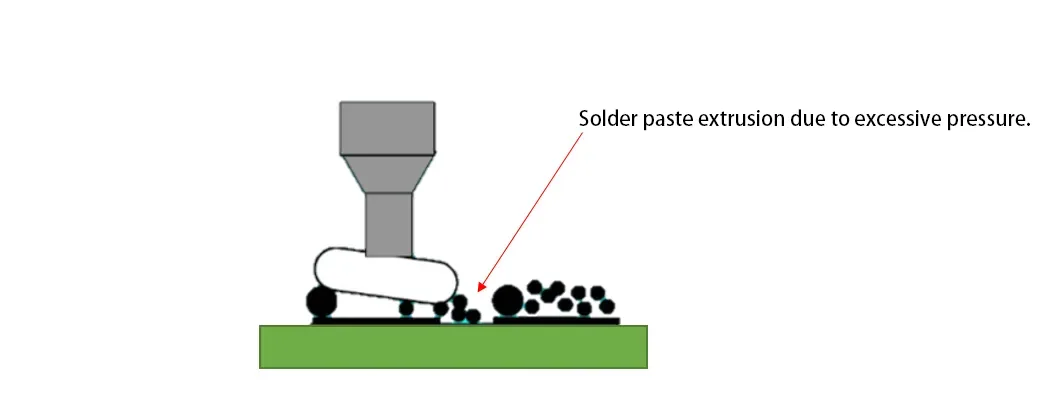
Forța Z excesivă sau înălțimea de plasare mică stoarce pasta. Setați înălțimea de amplasare a componentelor la 1/2 la 2/3 a înălțimii pastei post-printare. Acest lucru permite piesei să “sărut” pasta fără impact.
Cauza de bază 5: Reflow “Termodinamic” Controla
Profilul reflow, mai ales preîncălzit, este critic.
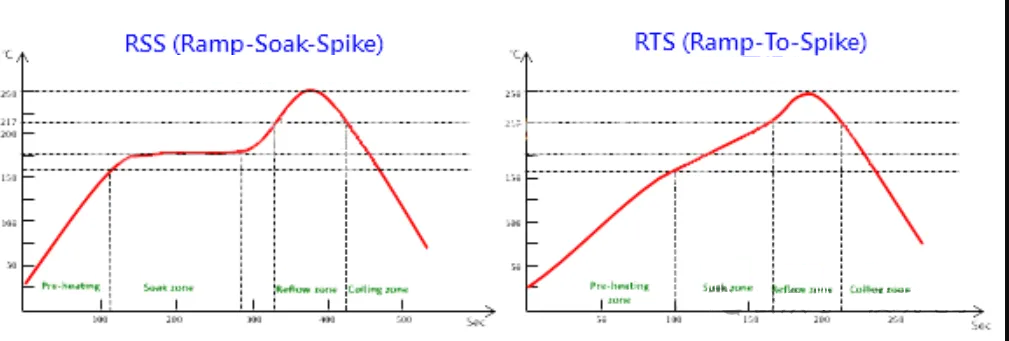
1. Evitați preîncălzirea prelungită și “Slump fierbinte”
Zonele de înmuiere lungă pot provoca “slăbire fierbinte”: Evaporarea prematură a fluxului/scăderea vâscozității face ca pasta să se prăbușească și să se răspândească pe masca de lipit înainte de topire, conducând la formarea mingii.
2. Utilizați un profil de rampă la vârf sau liniar
Scurtați sau eliminați platoul de înmuiere. Utilizați o rampă liniară controlată de la mediu la vârf, cu o viteză de preîncălzire de 1,0-2,0°C/sec. Acest lucru reduce timpul de păstrare la temperatură scăzută, limitează scăderea, și permite topirea sincronă pentru tracțiune eficientă a tensiunii de suprafață.
Punct de date: Pe IPC/JEDEC J-STD-020, pentru lipire SAC305, ţintă 60-90 secunde deasupra lichidului (DE) și un vârf de 235-245°C. Optimizați panta de preîncălzire în cadrul acestor constrângeri.
Concluzie: O abordare de optimizare sistemică
Rezolvarea bilelor de lipit pentru componente Chip necesită a ingineria sistemului abordare peste Design PCB, fabricarea sablonului, Imprimare SMT, plasarea componentelor, și lipirea prin reflow.
Lista de verificare pentru reducerea bilei de lipit:
-
Proiectare PCB: Sunt îndepărtate barajele de mască de lipit? Sunt deschiderile SMD ≥120µm?
-
Design stencil: Sunt folosite deschideri în formă de U/triunghiulare? Raportul de deschidere este corect?
-
Procesul de imprimare: Curățarea șablonului este frecventă? Precizia de aliniere este mare?
-
Program de plasare: Înălțimea de plasare este setată la 1/2 – 2/3 de inaltimea pastei?
-
Profil Reflow: Puteți implementa o rampă liniară cu o rată de preîncălzire controlată?
Pentru produse de înaltă fiabilitate, angajați un profesionist Producător de PCBA pentru Proiectare pentru producție (DFM) revizuire devreme. Un partener EMS cu experiență poate identifica riscurile și poate oferi soluții dovedite. Prin proiectarea colaborativă și controlul procesului, bilele de lipit pot fi reduse la minimum în limitele de acceptabilitate IPC, obținând un randament mai mare la prima trecere și o fiabilitate superioară a plăcii.

Îmi plac informațiile utile pe care le oferiți
articolele tale. Îți voi marca blogul web și voi verifica din nou aici în mod regulat.
Sunt destul de sigur că mi se vor spune multe lucruri noi chiar aici!
Mult succes pentru următorul!
Este în realitate o informație drăguță și utilă. Sunt mulțumit că doar tu
ne-a împărtășit aceste informații utile. Vă rugăm să ne țineți la curent
data ca asta. Mulțumesc pentru distribuire.
Destul de! Acesta a fost un lucru incredibil de minunat
articol. Multumesc mult pentru furnizarea acestor informatii.
Multumesc pentru postarea minunata! Cu siguranță mi-a făcut plăcere să o citesc, esti un mare autor.
Întotdeauna voi marca blogul tău și cu siguranță voi reveni în viitor.
Vreau să te încurajez să-ți continui scrisul minunat, au o
după-amiază frumoasă!
Am navigat online mai mult decât 3 ore astăzi, dar nu am descoperit niciodată un articol interesant ca al tău.
Merită destul pentru mine. Din punctul meu de vedere, dacă toți proprietarii de site-uri și bloggerii au creat conținut bun, așa cum probabil ați făcut dumneavoastră, cel
web va fi mult mai util decât oricând.
Buna ziua, Cred că am văzut că ai vizitat blogul meu, așa că am venit să returnez preferințele?.Încerc
pentru a găsi probleme pentru a-mi îmbunătăți site-ul web!Presupun că este în regulă să folosești câteva dintre ele
idei!!
Este prima dată când fac o vizită aici și sunt cu adevărat plăcut să citesc singur.
După ce ați citit câteva dintre articolele de pe pagina dvs. web, Sincer apreciez tehnica ta
de a scrie un blog. L-am salvat în lista mea de site-uri cu marcaje și va fi
verific înapoi în curând. Vă rugăm să vizitați și site-ul meu și să-mi spuneți părerea dvs.