

În industria producției de electronice, rata de randament a PCBA (Asamblu placă de circuit imprimat) prelucrarea afectează direct costurile de producție și competitivitatea pe piață. Cercetare bazată pe IPC standardele internaționale indică faptul că până la 80% defectele de producție pot fi identificate și optimizate în timpul etapei de proiectare.
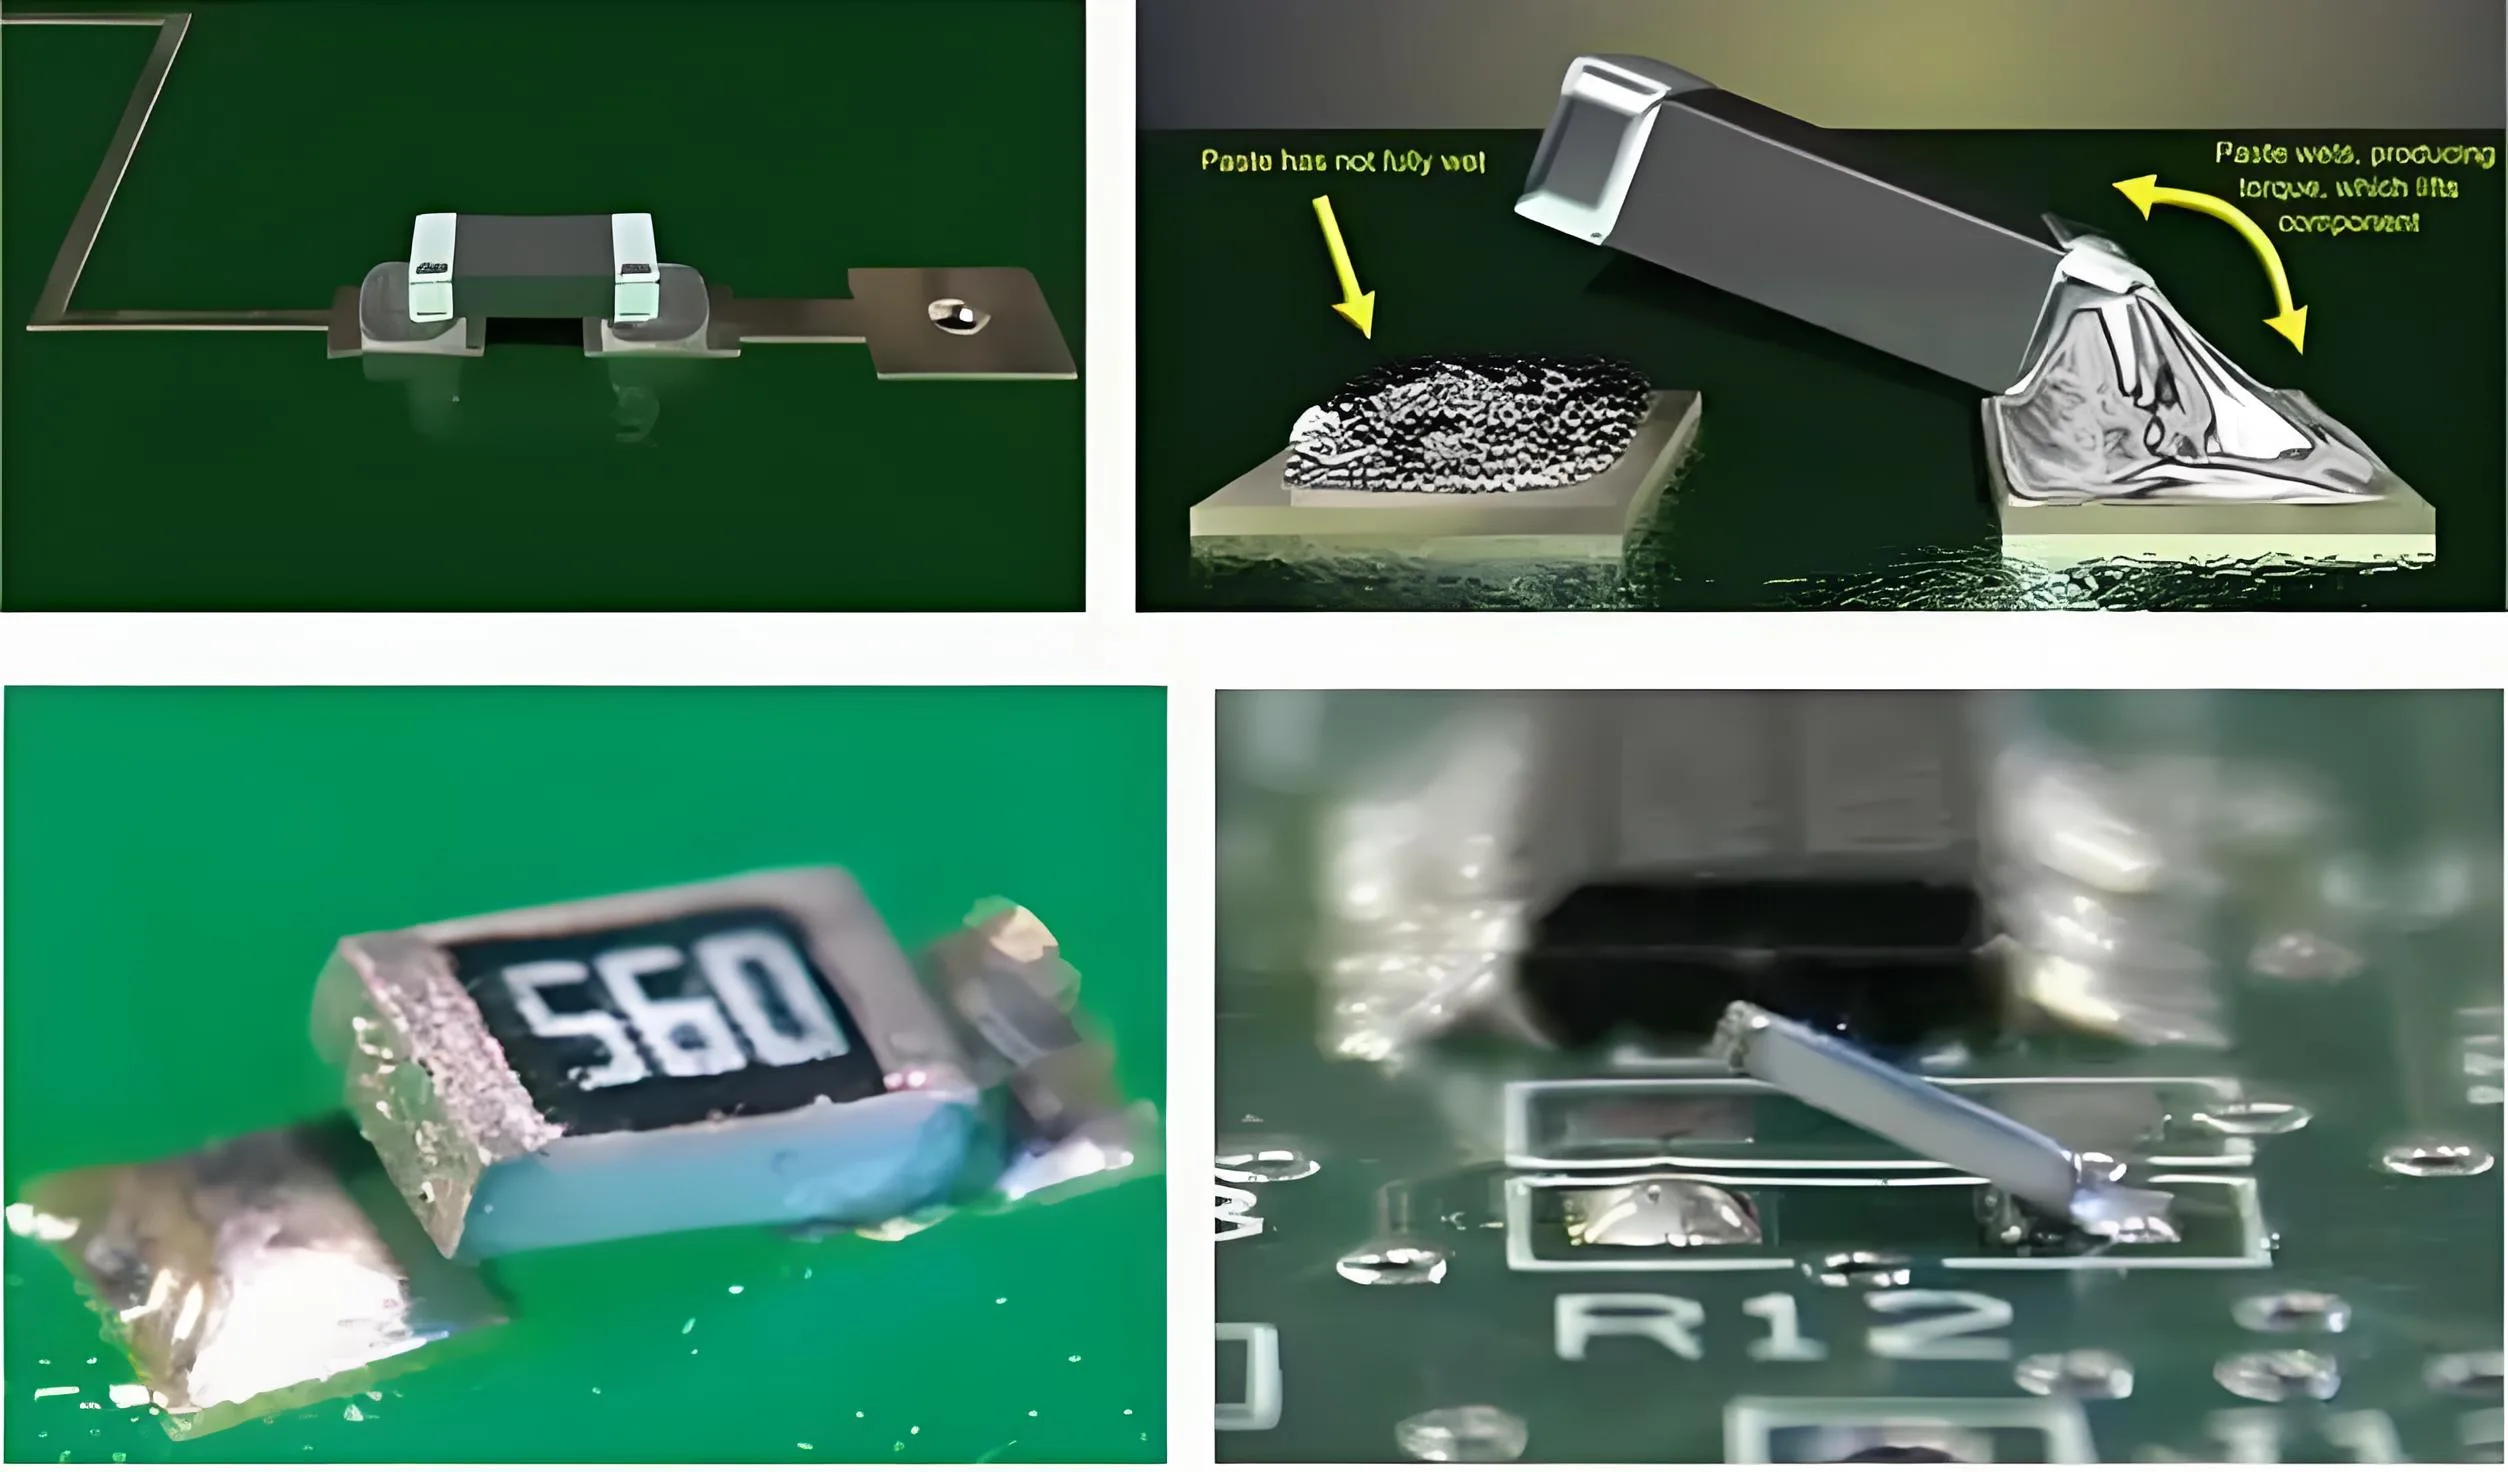
În Smt (Tehnologia de montare a suprafeței) procesul de asamblare, defectul de mormânt – în cazul în care un capăt al unei componente de cip se ridică departe de tampon (după cum se arată în figura 1)— este una dintre cele mai frecvente probleme. Apare frecvent în componente pasive de dimensiuni mici, în special 0402 condensatoare cu cip și rezistențe. Acest articol oferă o analiză aprofundată, bazat pe proiectarea experimentelor (CĂPRIOARĂ) metodologie, a relației dintre înregistrarea greșită a șablonului și defectele de mormânt, și propune soluții practice și eficiente.
-
Mecanismul și impactul defectelor de mormânt
Cauza fundamentală a mormântului este un dezechilibru în tensiunea de lipire pe cele două terminale ale unei componente.. Când pasta de lipit se topește, diferențele de tensiune superficială sau timpii de topire asincroni pot face ca componenta să fie trasă în sus la capătul în care pasta de lipit se topește mai târziu.
1.1 Mecanismul de formare a defectelor de mormânt
În timpul lipirii prin reflow, atât suprafața superioară, cât și cea inferioară a componentei cip sunt încălzite. În general, tamponul cu cea mai mare zonă expusă se încălzește mai întâi, atingând o temperatură peste punctul de topire al pastei de lipit. Ca urmare, capătul componentei care este umezit mai târziu este adesea tras în sus de tensiunea superficială a lipiturii deja topite de la capătul opus.
Formula de echilibrare a tensiunii de lipit:
F_net = F1 – F2 = γ_lv (cosθ₂ – cosθ₁) · L
Unde:
F_net este forța netă de tensiune,
γ_lv este tensiunea superficială lichid-vapori,
θ este unghiul de contact,
L este lungimea tamponului.
1.2 Factori care contribuie la defectele mormântului
Pe baza analizei datelor de teren, defectele de mormânt sunt influențate în primul rând de următorii factori:
-
Proiectare PCB Factori (30%): Design neregulat cu dimensiunea plăcuței și aspect suboptim
-
Material Factori (25%): Lipibilitate slabă a componentelor, terminatii oxidate
-
Factori de proces (45%): Înregistrare greșită a pastei de lipit, precizie insuficientă de plasare, profil necorespunzător al temperaturii de lipire prin reflow
-
Proiectare și metodologie experimentală DOE
Pentru a rezolva problema mormântului cauzată de înregistrarea greșită pe o imprimantă stencil DEK, echipa tehnică de la UGPCB a proiectat un DOE riguros pentru a identifica combinația optimă a parametrilor procesului.
2.1 Obiectivele experimentale și definirea valorii caracteristice
Valoarea caracteristică: Înregistrare greșită a pastei de lipit (unitate: mm)
Tip caracteristic: Mai mic cu atât mai bine
-
Echipamente de măsurare: Aoi (Inspecție optică automată)
-
Metoda de măsurare: Pentru fiecare combinație, măsură 10 scânduri. Pe fiecare tabla, măsurați greșit înregistrarea pastei de lipit pe cinci 0402 tampoane componente, și luați valoarea maximă ca înregistrare greșită pentru acel bord.
-
Metoda de calcul: Valoarea medie a erorilor de înregistrare în 10 boards este luată ca valoare de înregistrare greșită pentru acea combinație de parametri.
2.2 Selectarea factorilor fixe și experimentali
Factori Fixi:
-
Tip placa: Lacul Rock (Intel)
-
Linie de producție: Linia 14
-
Stencil: Același șablon folosit pe tot parcursul
-
racletă: Același set de raclete folosit pe tot parcursul
-
Stare mecanică: Echipamentul a fost supus întreținerii
Factori experimentali:
-
Factorul A: Timp de reținere a vidului (Controlează nivelul forței de vid prin ajustarea duratei timpului de reținere)
-
Factorul B: Lățimea șinei transportoare (Reglează lățimea pentru a se asigura PCB și împiedică mișcarea)
-
Factorul C: Presiunea racletei
-
Factorul D: Viteza de imprimare
-
Factorul E: Distanța dintre mărcile fiduciare
-
Rezultate și analize experimentale
Experimentul a fost realizat în două etape: prima etapă a verificat factori semnificativi, iar a doua etapă a optimizat combinația de parametri.
3.1 Etapa I Concluzii
Efecte semnificative ale factorilor: O, AD (interacţiune), CD (interacţiune), E
Factori selectați pentru etapa a doua: O, C., D., E
Factori foarte semnificativi: O, AD, CD
Descoperire neașteptată: Factorul B (Lățimea șinei transportoare), inițial considerat a fi foarte influent, nu a prezentat niciun efect semnificativ. Cele mai semnificative efecte au fost efectele de interacțiune.
3.2 Etapa a doua a experimentului și a analizei ANOVA
Rezultatele ANOVA au indicat că Factorii A, C., și D nu au fost semnificative în a doua etapă. Acest lucru sugerează că principalele variații observate s-au datorat erorii aleatorii, indicând că optimizarea parametrilor a atins un nivel aproape optim.
-
Parametri optimi de proces și standardizare
Pe baza rezultatelor experimentale, au fost determinati parametrii optimi ai procesului de productie:
Masă 1: Compararea parametrilor procesului înainte și după îmbunătățire
| Parametru | Pre-îmbunătățire | Post-îmbunătățire | Schimba |
|---|---|---|---|
| Presiunea racletei | 6.0 KG | 5.4 KG | Scădere 10% |
| Viteza de imprimare | 40 MM/SEC | 50 MM/SEC | Crește 25% |
| Timp de reținere a vidului | 0.4 SEC | 0.4 SEC | Nicio schimbare |
| Distanța marcajului fiduciar | 361.9 | 361.9 | Nicio schimbare |
| Lățimea șinei transportoare | 244.3 | 244.3 | Nicio schimbare |
Motivul pentru combinarea parametrilor selectați:
-
Factorul A (Timp de reținere a vidului): Selectat 0.4 SEC în intervalul 0,4~0,8 SEC pentru a minimiza pierderea de timp a imprimantei.
-
Factorul C (Presiunea racletei): A selectat nivelul inferior al 5.4 KG, deoarece presiunea excesivă poate cauza deformarea șablonului și depunerea mai groasă a pastei de lipit.
-
Factorul D (Viteza de imprimare): Selectat 50 MM/SEC, deoarece vitezele mai mari pot duce la eliberarea slabă a pastei de lipit.
-
Evaluarea beneficiilor și analiza costurilor
După optimizarea parametrilor procesului, au fost obținute beneficii economice semnificative și îmbunătățiri ale calității:
5.1 Rezultate de îmbunătățire a calității
Rata defectelor de mormânt a scăzut de la 29% la 18%, un 11 reducerea punctului procentual. Calculat conform standardelor IPC-7912, indicele de capacitate de proces Cp sa îmbunătățit de la 0.89 la 1.32, și Cpk îmbunătățit de la 0.72 la 1.08.
5.2 Calculul Beneficiului Economic
-
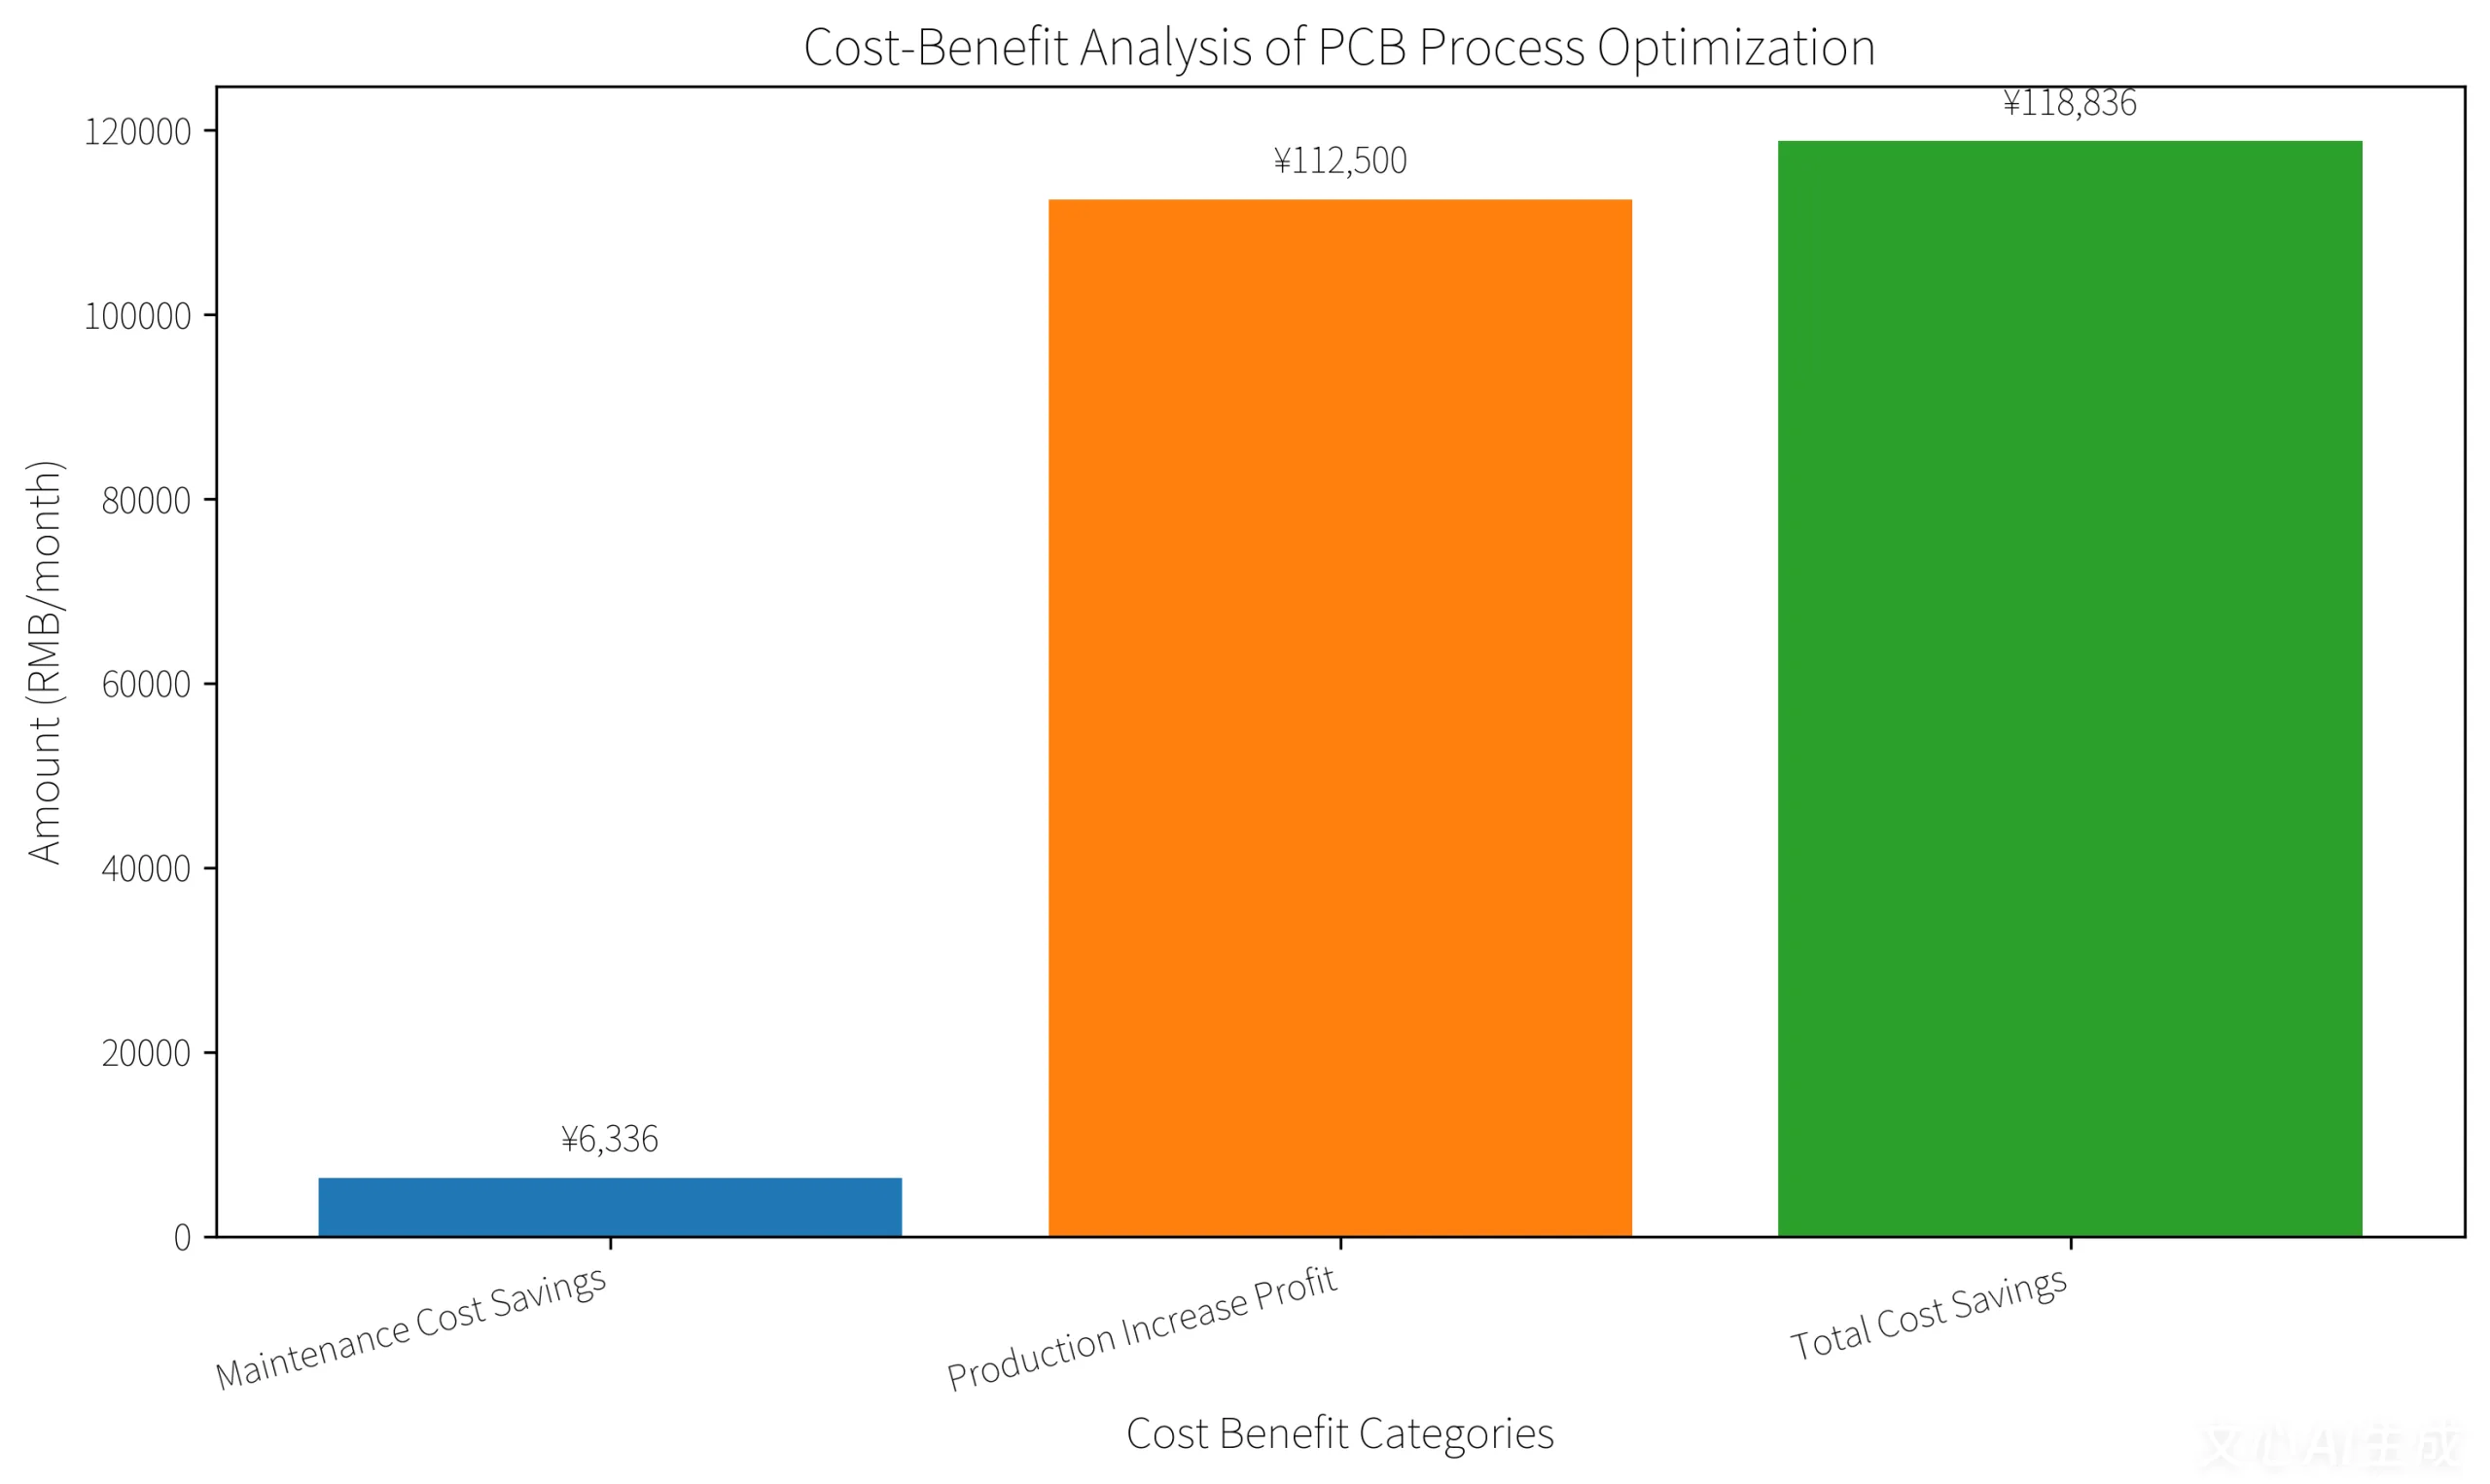
Economii de costuri de reluare: 66 mai puține plăci defecte pe linie SMT pe săptămână. La 2 minute de reluare pe placă:
Economii de muncă = 66 scânduri × 2 min/board × 8 linii × 4 săptămâni = 4224 min/luna
Economii de costuri = 90 RMB/oră × (4224 / 60) = 6,336 RMB/lună -
Producția Crește Profitul: Pre-îmbunătățire, Ajustările imprimantei pentru înregistrarea greșită au durat aprox. 5 min/linie/zi:
Economii de muncă = 5 min/zi × 30 zile × 8 linii = 1200 min/luna
Ieșire Crește Profit = (1200 / 60 / 24) × 1500 scânduri/zi × 90 RMB/bord = 112,500 RMB -
Economii totale de costuri lunare = 6,336 + 112,500 = 118,836 RMB
-
Construirea unui sistem de control al calității pe întregul proces
Pentru a aborda temeinic problemele mormântului, este esențial să se stabilească un sistem cuprinzător de asigurare a calității care să acopere toate etapele: materialele primite → producție în curs → inspecția produsului finit → analiza defecțiunilor post-vânzare.
6.1 Controlul de calitate primit (IQC)
IQC este primul punct de control. Materiile prime cheie, cum ar fi folie de cupru PCB și substraturi necesită o inspecție a aspectului și a eșantionării dimensionale: Suprafața foliei de cupru trebuie să fie lipsită de oxidare, găuri, și zgârieturi; toleranța la grosimea substratului trebuie să respecte standardul de ± 0,05 mm.
6.2 Controlul calității în proces (IPQC)
IPQC acoperă întregul proces de fabricație a PCB, cu “puncte de control de calitate” după fiecare operare a tastei. După imagistica stratului interior, inspectați lățimea/spațierea urmei și uniformitatea de gravare; după laminare, utilizați inspecția cu raze X pentru a verifica dacă există goluri interstrat și greșeli de înregistrare; după placare, utilizați teste de grosime a cuprului pentru a măsura grosimea găurii și a suprafeței cuprului.
6.3 Controlul final al calității (FQC)
FQC este testul final înainte de expediere, acoperind trei dimensiuni principale: aspect, Performanță electrică, si fiabilitate. Pentru aspect, utilizați o combinație de inspecție manuală și AOI; electric, efectua 100% Testarea sondei zburătoare sau a patului de unghii pentru a se asigura că nu există deschideri sau pantaloni scurți; pentru fiabilitate, efectuați teste de mediu pe baza cerințelor clienților.
-
Recomandări de optimizare a designului PCB
Dincolo de optimizarea proceselor, Optimizarea designului PCB este esențială pentru prevenirea defectelor de lapidare.
7.1 Standarde de proiectare a plăcilor
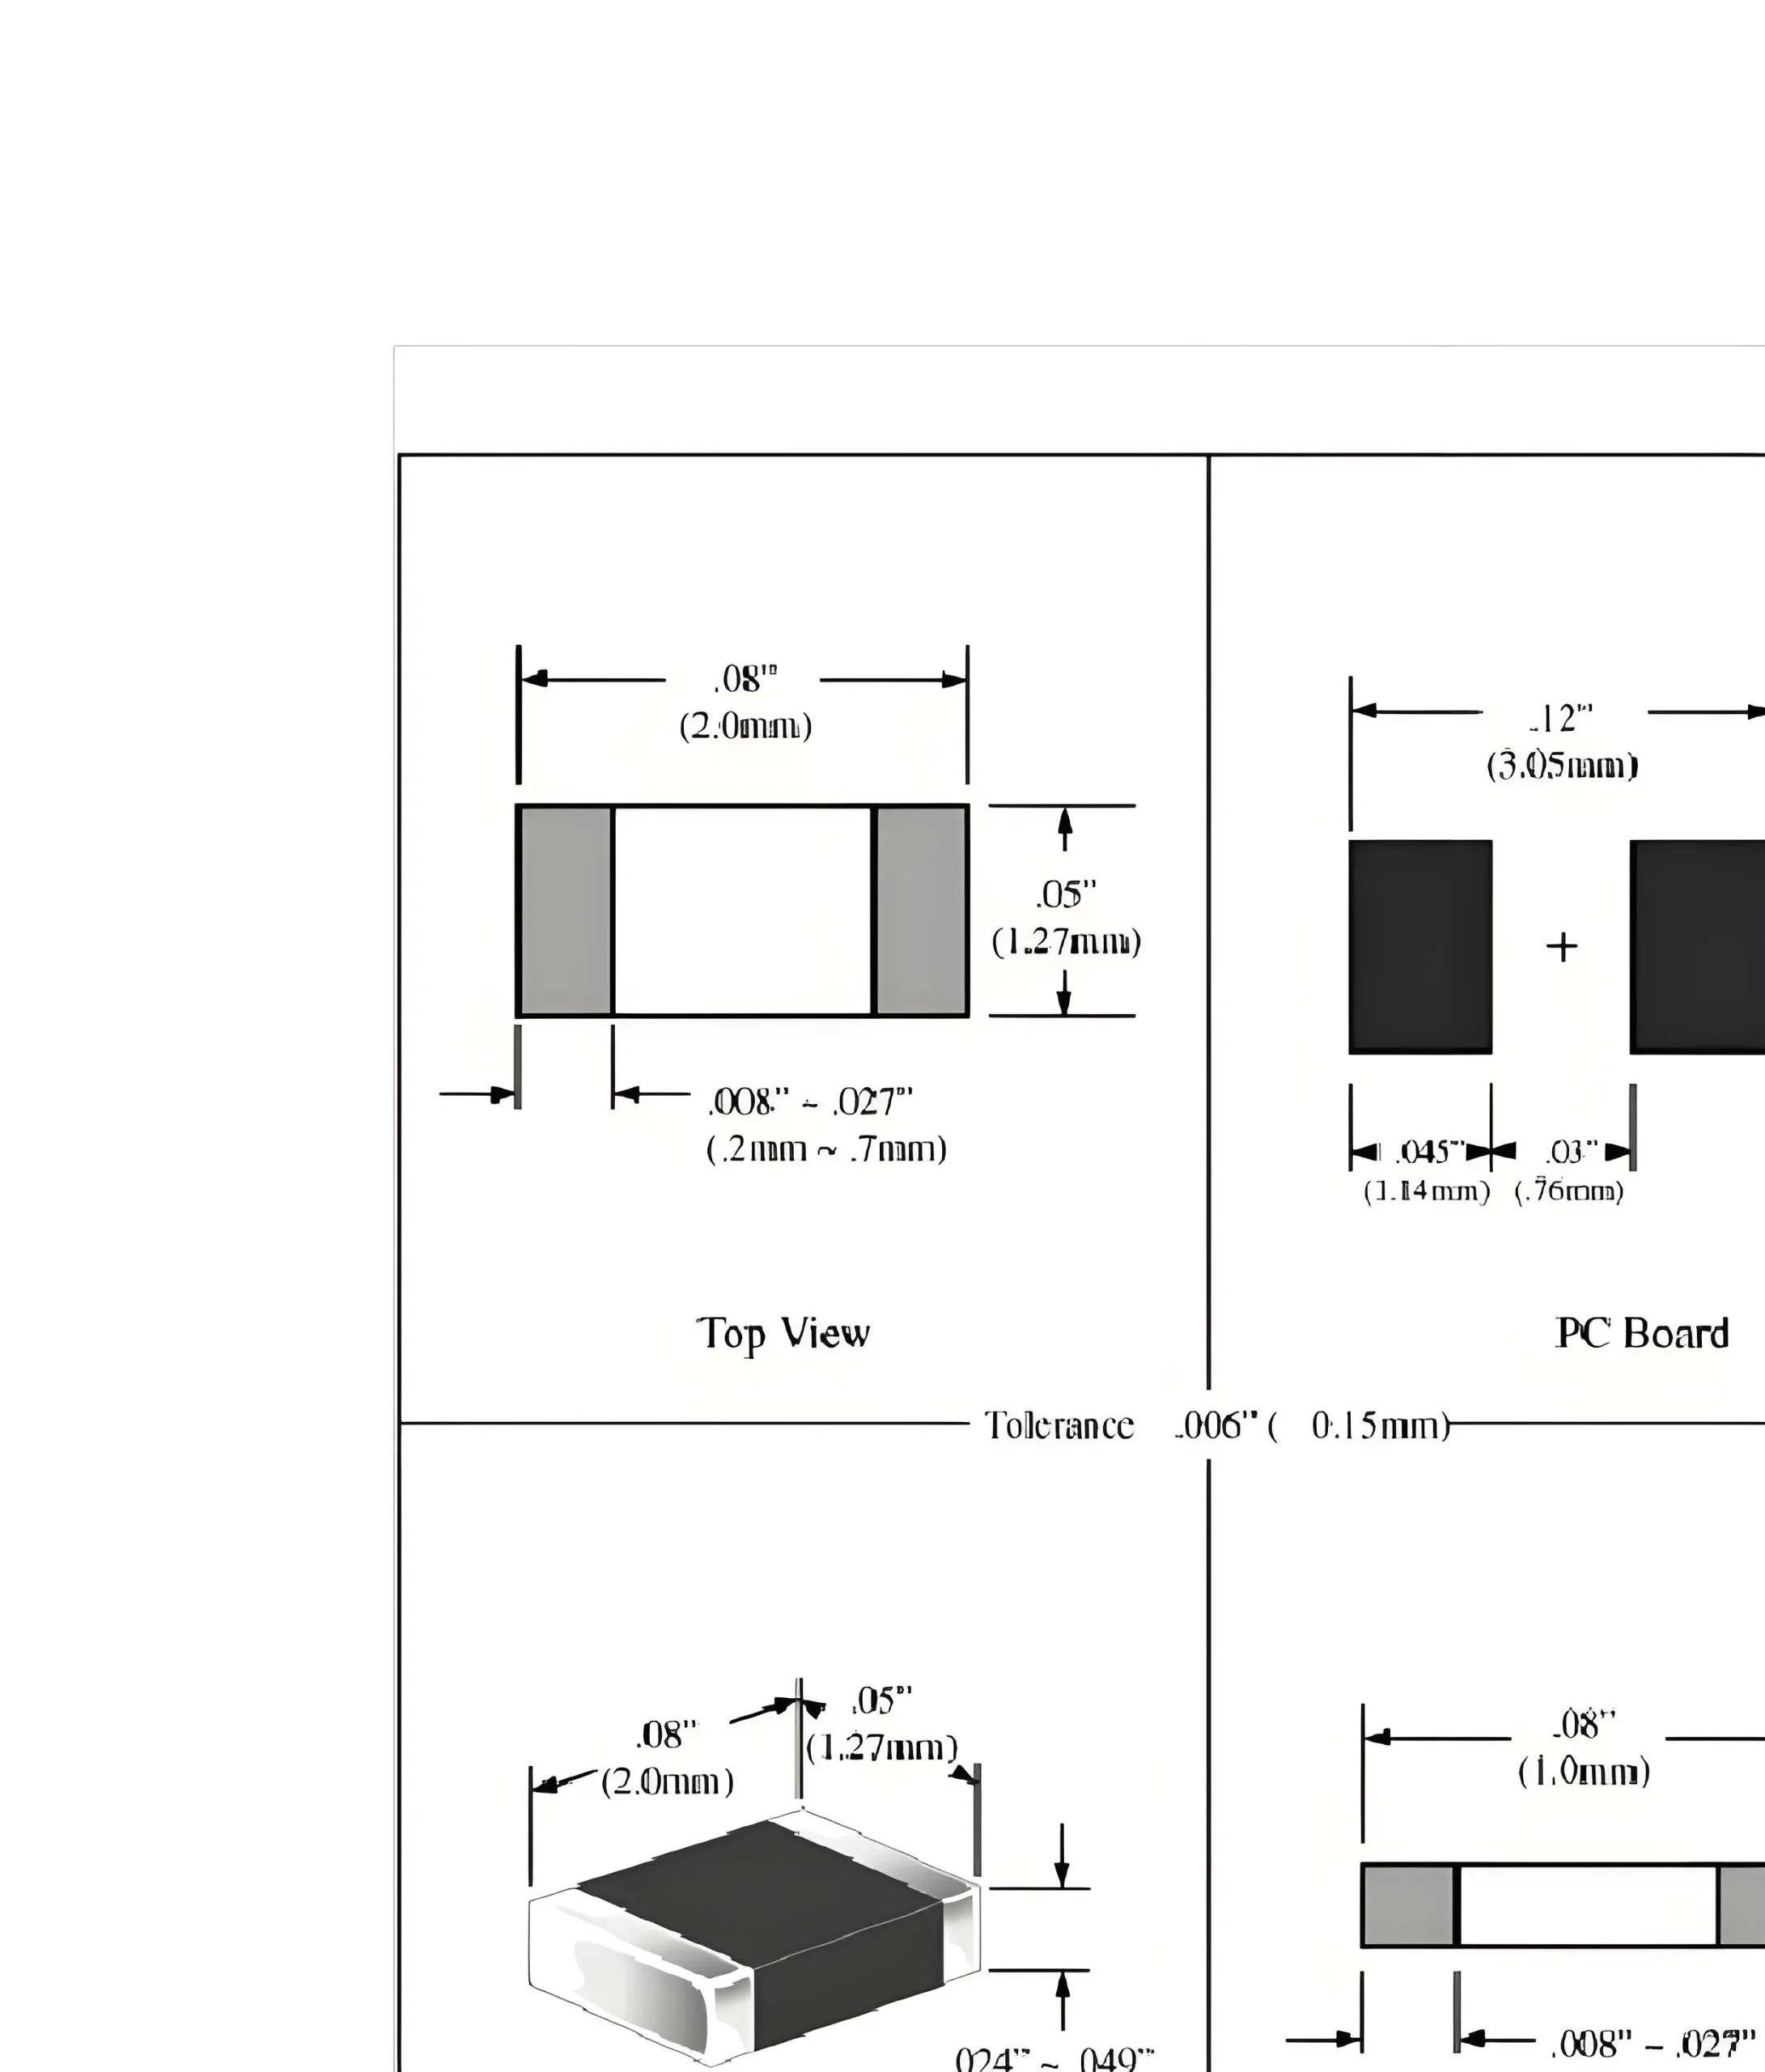
Optimizați designul modelului de teren — Asigurați-vă dimensiuni adecvate de extensie a plăcuței. Evitați scenariile în care marginea padului (linie dreaptă) formează un unghi de umectare care depășește 45°. Conform standardelor IPC-7351, pentru 0402 componente, distanța dintre pad ar trebui să fie controlată în 0,35±0,05 mm, iar lățimea plăcuței ar trebui să fie de 0,5±0,05 mm.
7.2 Strategia de optimizare a aspectului
Dispunerea slabă a componentelor poate duce la variații semnificative de dimensiune între componente pe PCB. În timpul lipirii prin reflow, aceasta determină diferențe excesive de temperatură, încălzire neuniformă pe ambele părți ale unei componente, și piatra funerară. Evitați plasarea componentelor mici lângă dispozitive de mare putere în timpul proiectării pentru a asigura o distribuție uniformă a căldurii.
-
Acțiuni de urmărire și îmbunătățire continuă
Au fost implementate următoarele măsuri pentru a asigura durabilitatea îmbunătățirilor:
8.1 Monitorizare continuă și analiză statistică
Colectați în mod continuu date privind randamentul de lapidare pentru 30 zile, utilizați diagrame de control pentru monitorizare, și să confirme eficacitatea îmbunătățirii susținute. Datele din octombrie au arătat o îmbunătățire susținută semnificativă, cu efecte pozitive continue asupra înregistrării greșite.
8.2 Analiza de cauzalitate și standarde de control
Pe baza rezultatelor îmbunătățirii, studiază relația de cauzalitate dintre înregistrarea greșită și piatra funerară, stabilirea standardelor de control, și să le integreze în managementul zilnic. Implementați a “cod de trasabilitate a calitatii” pentru fiecare PCB, înregistrarea informațiilor, cum ar fi lotul de materii prime, echipamente de productie, datele de inspecție, și operator.
8.3 Extindere și transfer de tehnologie
Extindeți constatările acestui DOE la alte linii de producție și modele de produse. Stabiliți o bază de date cu parametrii de proces, standardizați parametrii pentru soluții dovedite, și reduce timpul de depanare a noului program de la 24 ore pentru a 3 ore.
-
Concluzie și perspective
Folosind metodologia DOE, am identificat cu succes parametrii cheie ai procesului care afectează înregistrarea greșită a pastei de lipit și am redus rata defectelor de mormânt de la 29% la 18% prin optimizarea parametrilor. Acest lucru realizează economii lunare de aproximativ 118.836 yeni, traducere în economii anuale de aproximativ 1,426 milioane ¥.
Privind în viitor, vom aprofunda în continuare cercetarea procesului, explorați aplicarea tehnologiei AI în optimizarea parametrilor procesului, construiți sisteme inteligente de optimizare a proceselor, și obținerea unei îmbunătățiri continue a calității produselor și a eficienței producției.
Pentru producătorii de electronice cu nevoi de introducere de produse noi, este recomandabil să alegeți un furnizor de soluții unice precum UGPCB, care integrează designul PCB, fabricație, PCB, şi PECVD servicii. Luăm în considerare problemele potențiale în timpul proceselor PCB și PCBA încă din etapa de proiectare, efectuează diverse teste de simulare, și implementați un sistem de control al calității pe întregul proces, de la materialele primite până la testare și ambalare, asigurând stabilitatea și consistența calității produsului.
