

În fabricația electronică modernă, defecte de proces în PCB (Asamblu placă de circuit imprimat) poate duce la o fiabilitate redusă a produsului, costuri de producție crescute, și chiar eșecuri ale proiectelor. Statisticile arată că defectele procesului PCBA reprezintă peste 30% a defecțiunilor timpurii ale produselor electronice, cu probleme de îmbinări de lipit și defecte de placare fiind tipurile de defecțiuni primare. Acest ghid cuprinzător analizează sistematic zece defecte tipice ale procesului în Fabricarea PCBA— de la rugozitatea placarii și particulele de cupru până la fisurarea îmbinărilor de lipit BGA — și oferă Standardul IPC-conform, soluții testate în luptă pentru a ajuta inginerii să sporească calitatea și fiabilitatea produselor.
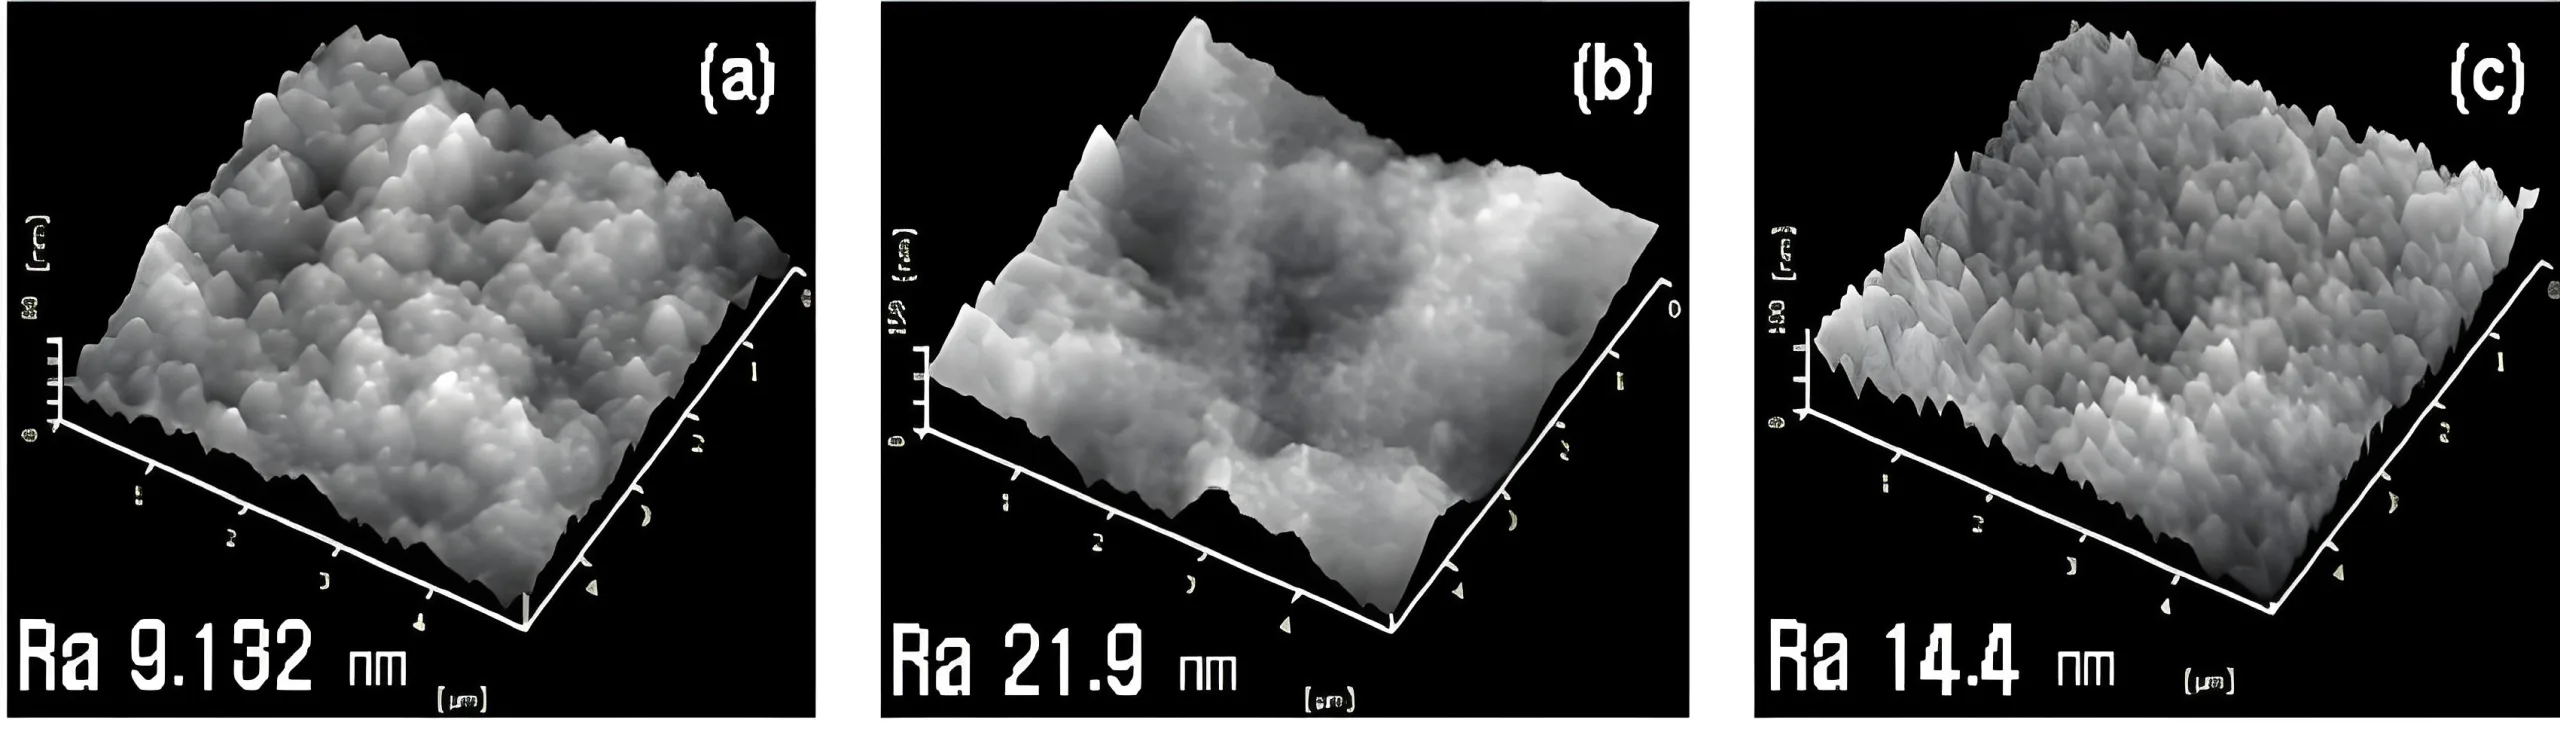
1. Rugozitate de placare: Ucigașul invizibil al uniformității suprafeței
Rugozitatea de placare este un defect comun în Fabricarea PCB-urilor, caracterizat prin margini aspre sau o textură de suprafață granulară. Rugozitatea marginilor provine adesea din cauza curentului excesiv care provoacă placarea neuniformă, în timp ce rugozitatea plăcii complete rezultă frecvent din conținutul insuficient de strălucitor în medii cu temperatură scăzută sau pregătirea inadecvată a plăcii de reluare.
Soluții:
- Ajustați parametrii de placare: Reduceți densitatea de curent și calibrați ampermetrele pentru o ieșire stabilă.
- Optimizați utilizarea aditivilor: Suplimentați înălbitori la temperaturi scăzute pentru a îmbunătăți uniformitatea.
- Întăriți pretratamentul: Curățați bine plăcile de prelucrare pentru a îndepărta contaminanții și oxizii.
Conform standardelor IPC, PCB-uri de înaltă calitate trebuie să mențină toleranța la grosimea cuprului ≤5%. Rugozitatea de placare depășește adesea 10% abatere, care afectează critic capacitatea de purtare a curentului.
2. Particule de cupru pe suprafețele PCB: Micro-contaminarea în lanțul de proces
Particulele de cupru se manifestă ca granule de cupru lipite pe suprafața plăcii, provenind din surse precum duritatea mare a apei degresante alcaline, defecțiuni ale sistemului de filtrare, activatori contaminați în placarea cu cupru, sau curățare incompletă în timpul transferului imaginii.
Strategii de atenuare:
- Îmbunătățiți întreținerea filtrului: Înlocuiți în mod regulat elementele de filtrare pentru a menține curățenia băii.
- Optimizați secvențele de spălare: Asigurați o clătire completă după transferul imaginii și minimizați timpul de depozitare a panoului.
- Monitorizați parametrii băii: Controlați conținutul de cupru și aciditatea, folosind anozi de cupru fosforizat cu distribuție uniformă.
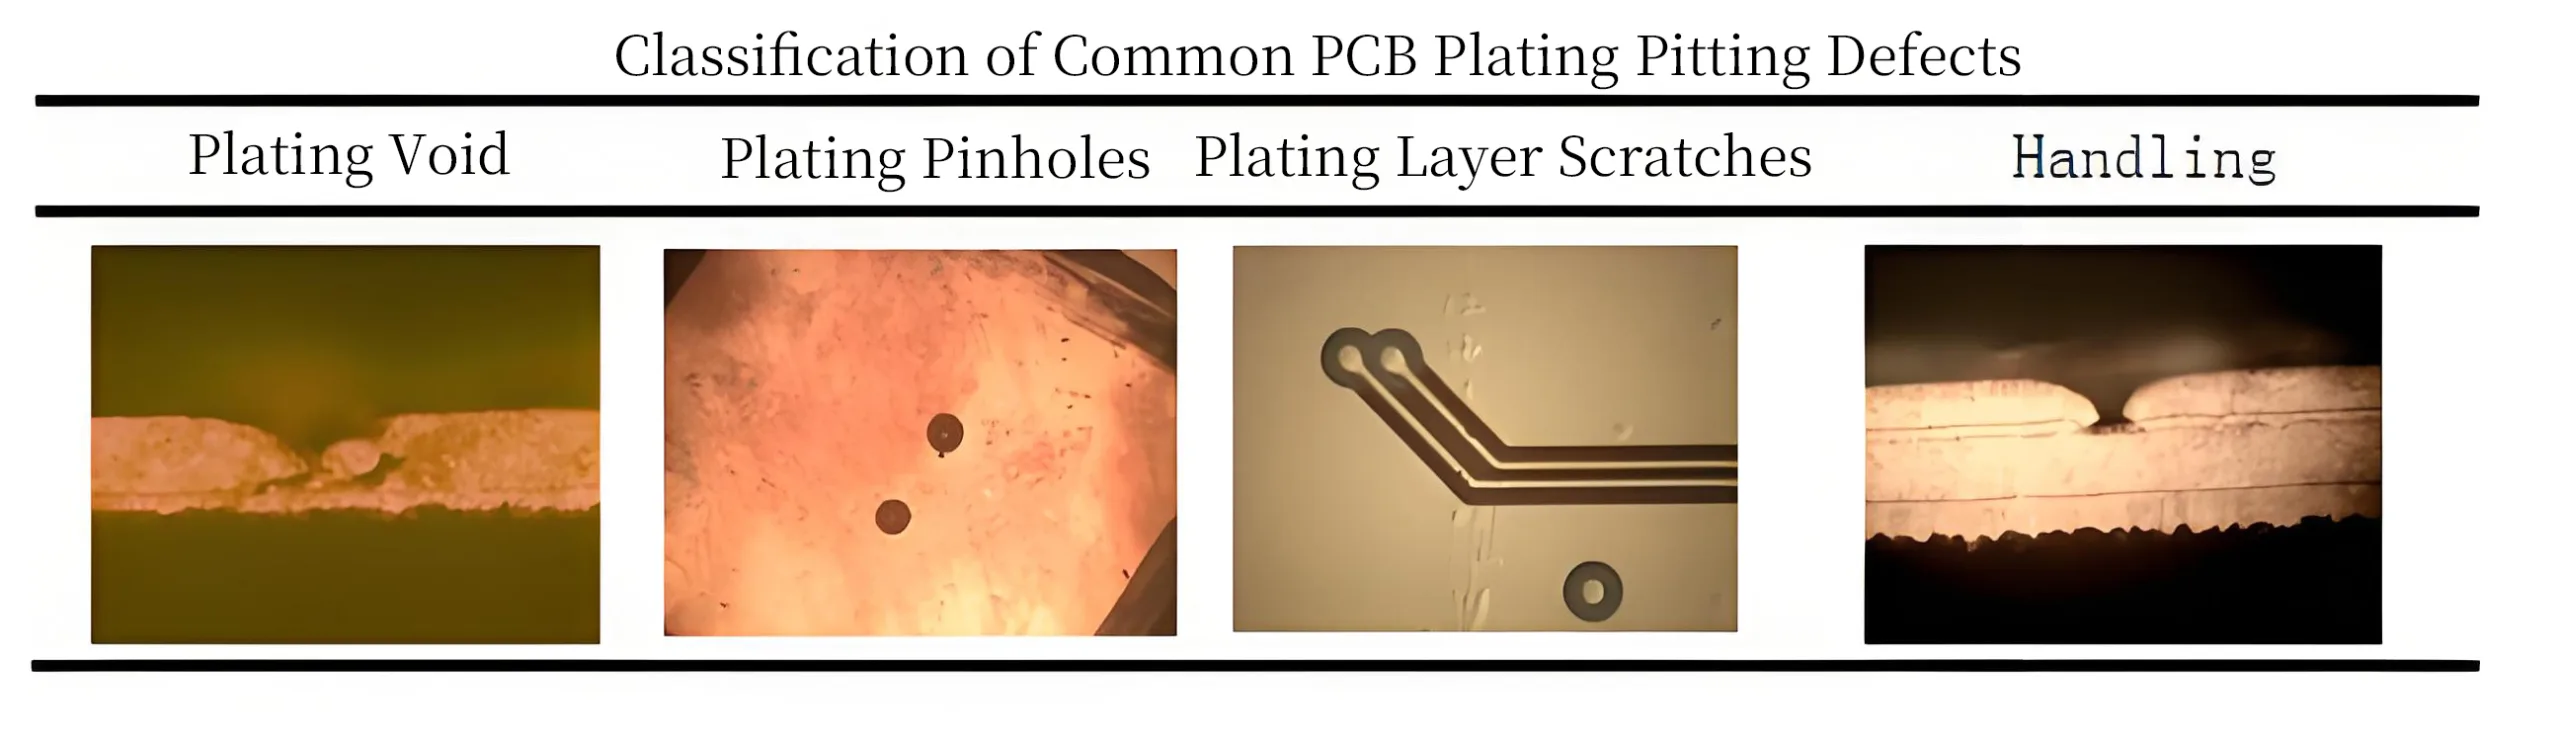
3. Placare Pitting: Ucigașul tăcut al plăcuirii pete
Gropile de placare apar ca goluri pete pe suprafețele PCB, cauzate de umerase contaminate de la curățarea necorespunzătoare, echipamente de imagistică neîntreținute, sau apă dură în procesele de preplacare.
Soluții:
- Implementați protocoale de curățare în profunzime pentru umerașele placate cu cupru.
- Programați întreținerea regulată pentru echipamentul de imagistică pentru a asigura o dezvoltare curată.
- Folosiți apă deionizată în pre-placare și înlocuiți imediat straturile uzate.
4. Merlanul de suprafață și inconsecvența culorii: Defecte vizuale cu cauze multiple
Merlanul suprafeței și variațiile de culoare apar din agitația neuniformă a aerului care provoacă variații ale grosimii placajului, pompe de filtrare cu scurgeri, filtre de bumbac contaminate, concentrații dezechilibrate de micro-gravare, calitate proastă a apei, sau conexiuni anodice defecte.
Măsuri de îmbunătățire:
- Reglați pozițiile spargerului pentru o agitare uniformă.
- Înlocuiți mediile de filtrare calificate pentru a controla contaminanții organici.
- Optimizați procesele de microgravare, îmbunătăți calitatea apei, și verificați conexiunile anodului.
Figura: Inspecția calității plăcilor PCBA la microscopie de înaltă mărire dezvăluie rugozitatea acoperirii și particulele de cupru - defecte critice care necesită atenție.
5. Defecte de lipire a dispozitivului prin gaură: Provocări de fiabilitate
Defecte de lipire THD, ca 8.7% lipirea falsă în plăcile de control industriale, provin din trei probleme de bază:
- Factori materiali: Variațiile în densitatea țesăturii fibrei de sticlă provoacă o distribuție neuniformă a căldurii.
- Factori de proces: Profilare inadecvată a temperaturii în timpul reprelucrării manuale.
- Factori de proiectare: Raport de aspect (diametrul găurii/diametrul bolțului) sub IPC-uri 1.5 recomandare.
Protocoale de optimizare:
- Control dinamic al temperaturii: Ajustați temperaturile fierului de lipit în funcție de temperatura de tranziție sticloasă a PCB (TG).
- Ajutoare pentru umezire: Utilizați flux fără curățare cu rating ROL1 “umezire secundară” tehnici.
- Controlul procesului: Implementați monitorizarea temperaturii în trei zone și trasabilitatea materialului.
Post-implementare, ratele de umplere de lipire au sărit de la 68% la 93%, ciclism termic (-40° C ~ 125 ° C.) ratele de promovabilitate atinse 100%, iar timpul de reluare a scăzut de la 4.2 la 1.8 minute pe unitate.
6. HDI Blind Via și Eșecuri Pad: Riscuri de fiabilitate de înaltă densitate
Panouri HDI leverage blind vias and fine-line stacking for compact designs, but introduce risks like:
- Blind via reliability: Laser drilling tolerance must stay within ±0.02mm to prevent misalignment.
- Voiding in hole walls: pH imbalances or insufficient activators during electroless copper plating.
- Insufficient copper thickness: IPC mandates ≥20μm for PTH walls, yet thin areas persist.
Soluții:
- Real-time thickness monitoring via inline laser micrometers (±1μm tolerance).
- Build compatibility databases for solder-flux-substrate systems.
- Deploy environmental sensors (temp/humidity/VOC) with auto-alert thresholds.
7. Process Edge Defects: Underestimated Sources of Chain Reactions
Edge defects (burrs, misaligned tooling holes, delaminare) elevate overall defect rates by 10-15%. Industry averages show 2.2% defect rates for edge-related issues, with consequences including:
- Tooling hole misalignment >0.1mm reducing Smt precizie de plasare la 0,2 mm (standard: 0.1mm).
- Delaminarea marginilor slăbind integritatea structurală prin 30% și creșterea atenuării semnalului 15-20%.
- Bavuri care provoacă riscuri de punte de lipire și deteriorează duzele pick-and-place.
Sistemul de control holistic al UGPCB:
- Reducerea stresului: Aclimatizati substraturile la 25±1°C/50±5% RH pt 12 ore.
- Găurire de precizie: 0.003mașini cu precizie în mm cu baze de date grosime-viteză.
- Trasabilitate deplină: Integrare MES pentru urmărirea defectelor în timp real.
Aceste măsuri au redus ratele defectelor de margine la <0.1%, mult sub 2.2% media industriei.
Figura: Microscopia defectelor de margine dezvăluie alinierea greșită a sculelor și bavurile care afectează precizia SMT.
8. Fisurarea îmbinărilor de lipit și căderile componentelor: Eșecuri duble material-proces
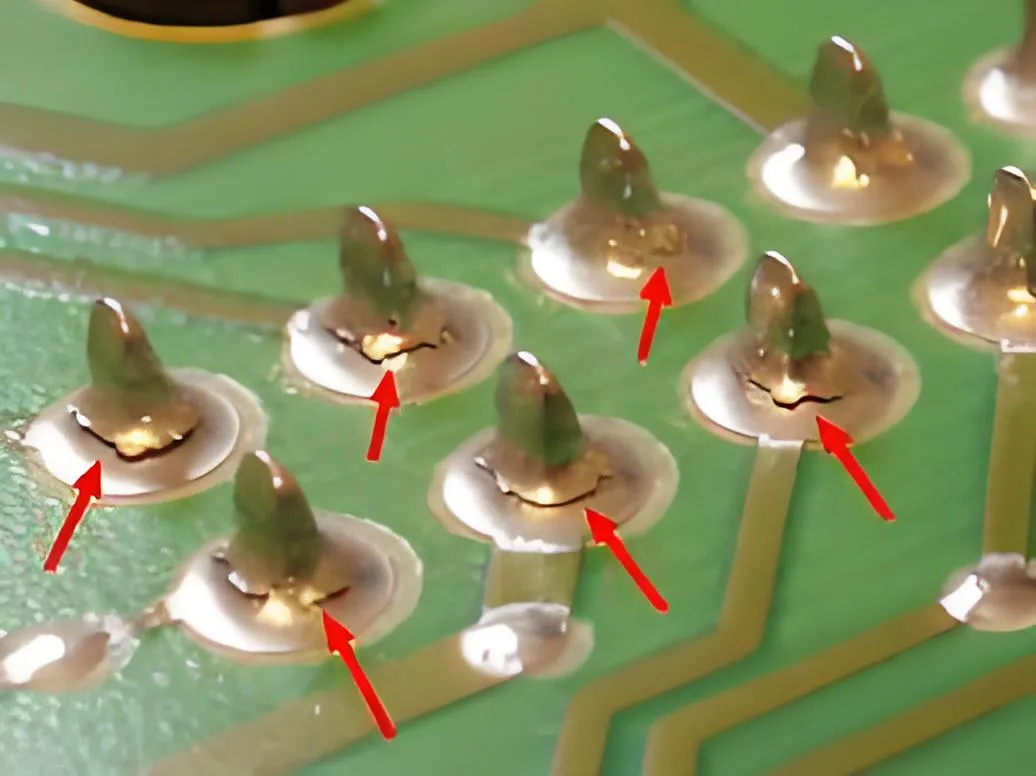
Fisurarea îmbinărilor de lipit, un defect critic de PCBA, adesea urme la coroziunea stratului de nichel în timpul placarii ENIG. Nichelul oxidat formează IMC-uri neuniforme cu lipire, conducând la fisuri la interfața IMC-nichel.
Îmbunătățiri de proces:
- Controlul fosforului: Scurtați durata de viață a băii de nichel fără electricitate pentru a crește fosforul (interval P înalt).
- Grosimea nichelului: Mențineți ≥4μm pentru a minimiza zâmbiturile.
- Grosimea aurului: Limitați la ≤0,1μm cu timp de imersie redus.
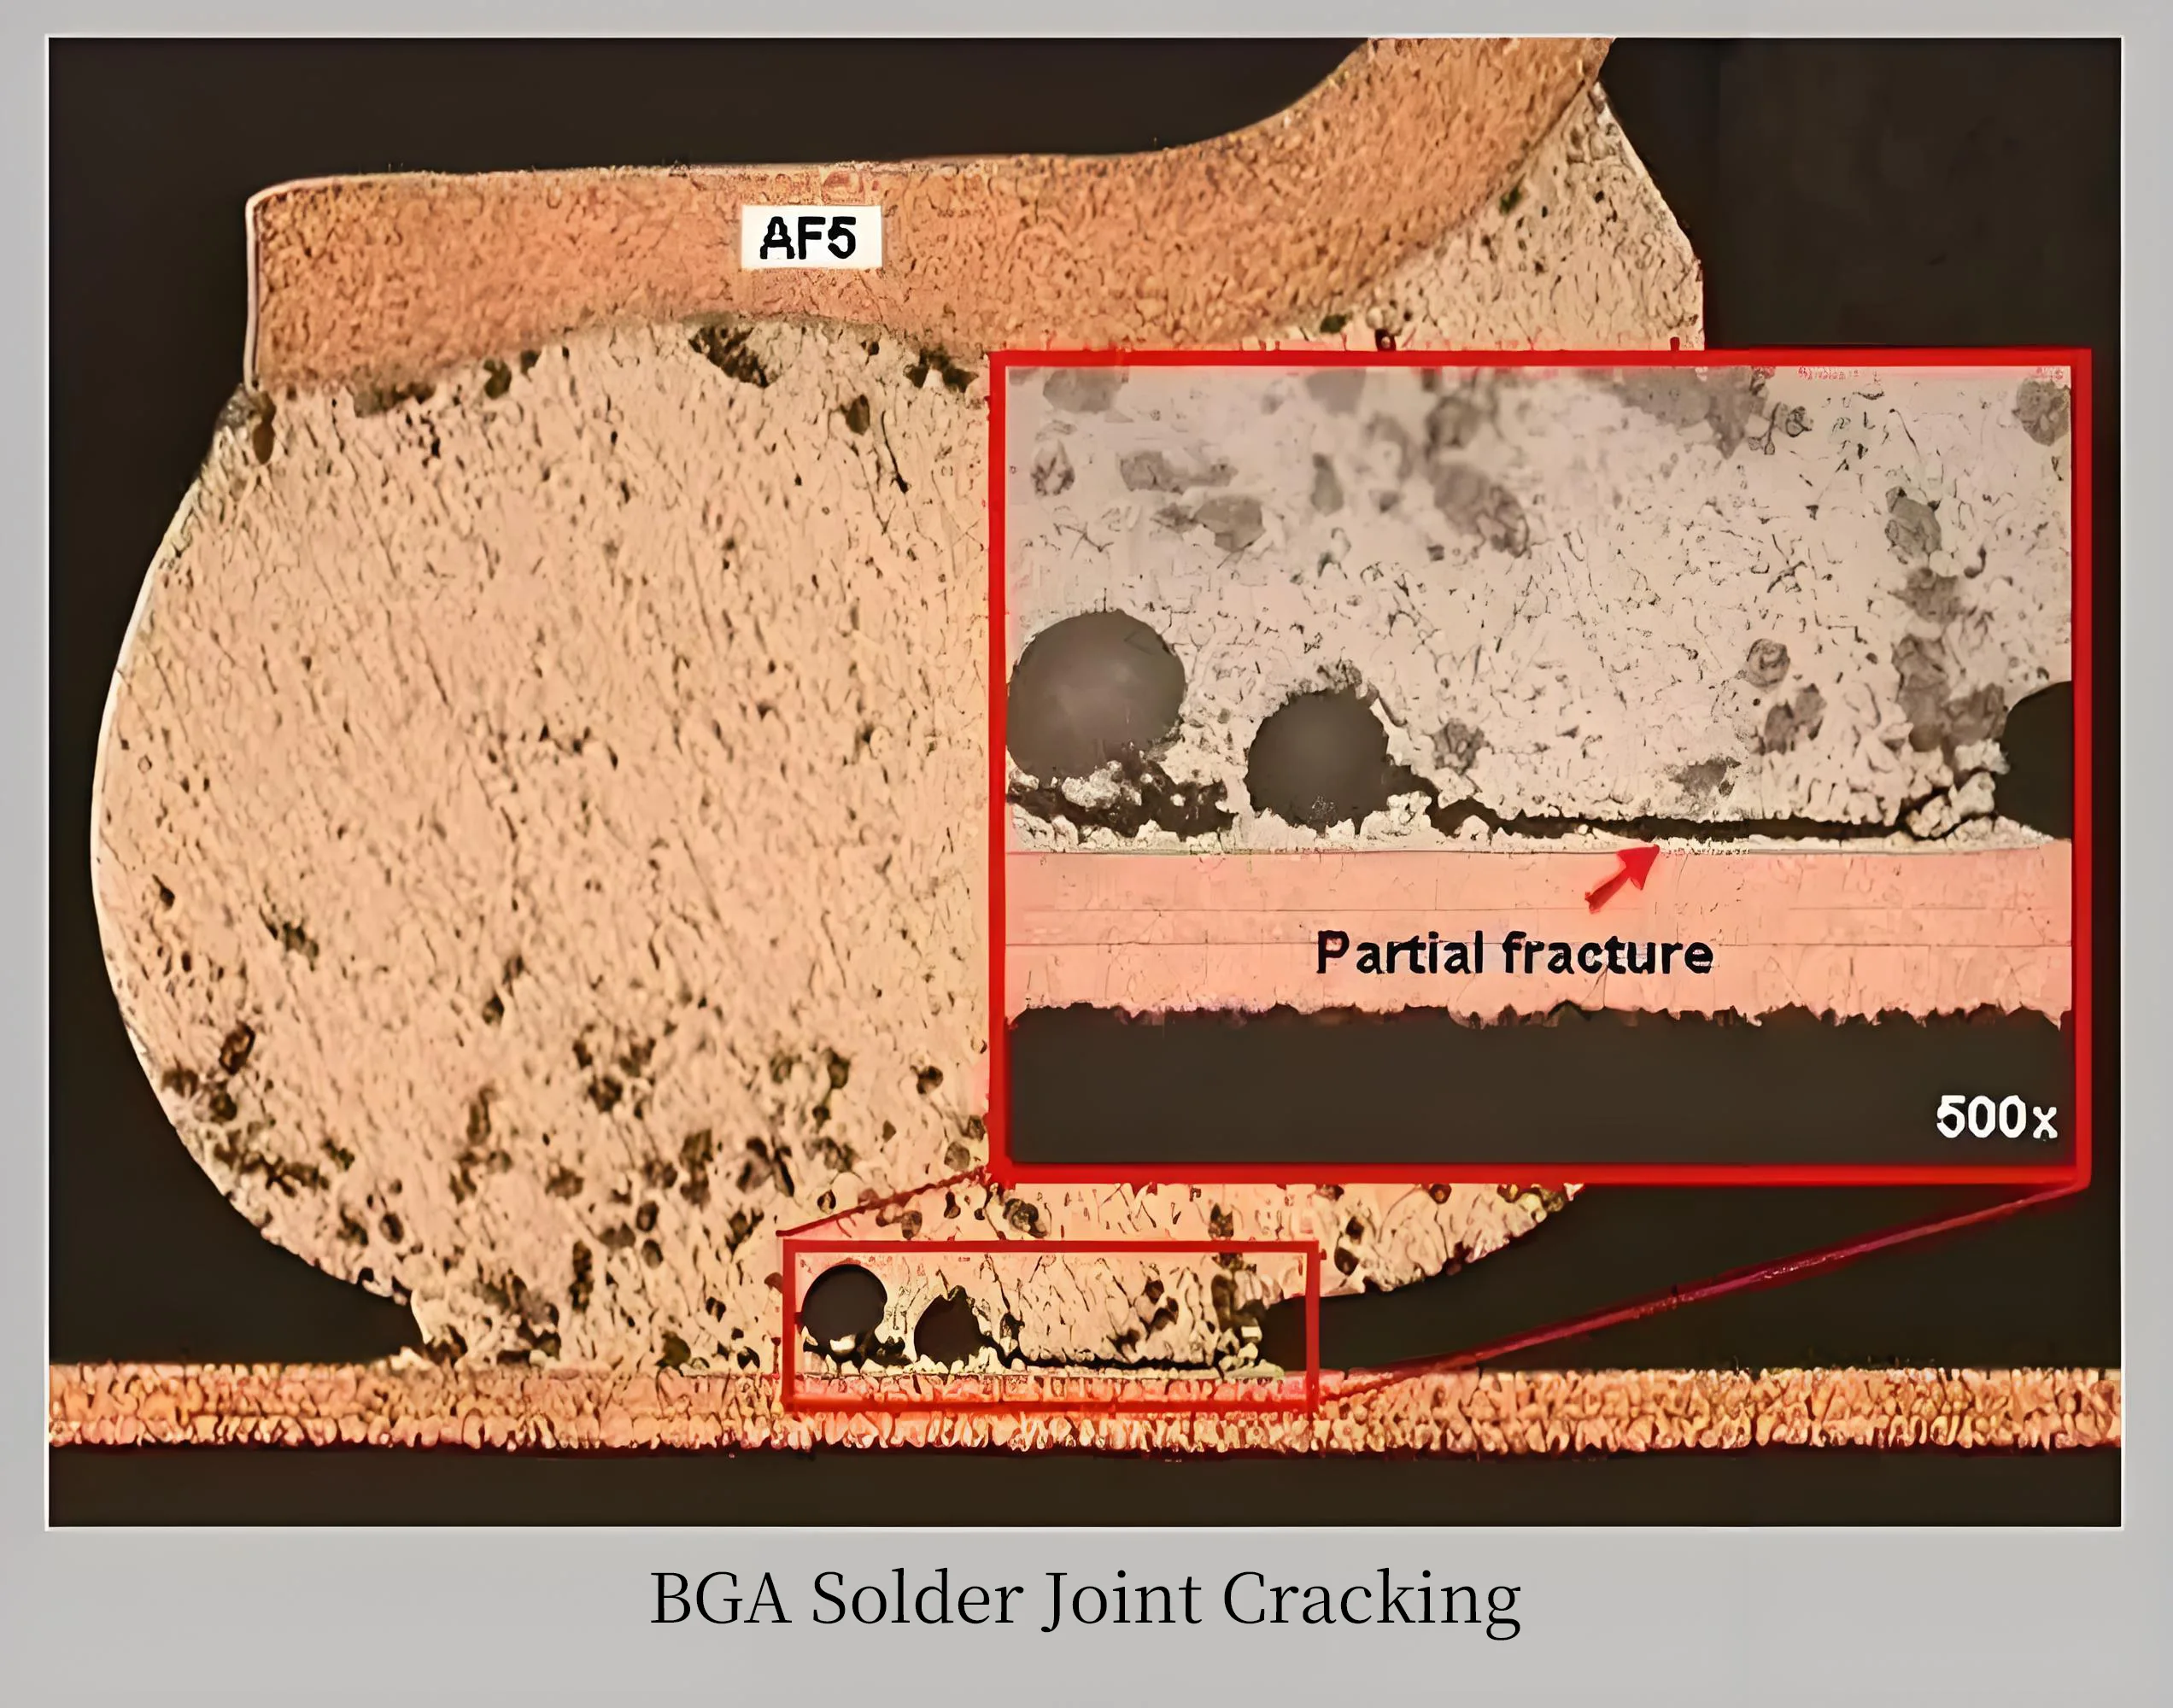
9. Defecțiuni ale îmbinărilor de lipit BGA: Microfisuri și concentrarea tensiunilor
Imbinari BGA (0.4mm pas, 0.2mm inaltime) sunt predispuse la microfisuri sub vibrații sau șoc termic. Un server HDI caz aratat 300% creșterea rezistenței la testarea post-vibrație.
Soluții:
- Optimizarea aspectului: Evitați amplasarea necorespunzătoare a șuruburilor radiatorului care stresează BGA-urile.
- Controlul îndoirii: Minimizați flexiunile repetate pentru a preveni ridicarea plăcuțelor.
- Potrivirea materialului: Selectați substraturi/lipire cu CTE potrivite (De ex., înaltă Tg FR-4 la 8 ppm/°C vs. standard 15 ppm/°C).
10. Design termic inadecvat: Criză componente sub căldură mare
Defectarea componentelor indusă de căldură este frecventă. Un patentat “PCB blind-via cu radiator integrat” îmbunătățește performanța termică prin cavități interne și radiatoare de înaltă eficiență, disipând rapid căldura și reducând riscurile de daune termice.
Caracteristici de design inovatoare:
- Cavitățile de căldură măresc transferul termic de la chiuvetă la bord și răcirea generală.
- Radiatoarele de căldură absorb și difuzează căldura PCB, cu fluxul de aer care transferă eficient căldura.
Tabel rezumat pentru referință:
| Tip de defecte | Industrie medie. | Rata îmbunătățită | Parametrii de control cheie |
|---|---|---|---|
| Defecte de margine | 2.2% | 0.1% | Precizie de gaurire 0,003 mm, 12h aclimatizare |
| Lipire falsă THD | 8.7% | 0.9% | Raport de aspect ≥1,5, control al temperaturii în trei zone |
| Perete de cupru | – | IPC ≥20μm | Toleranță la grosime ±1μm |
| Rata de umplere a lipirii | 68% | 93% | Profil dinamic: 280°C/3s + 380°C/2s |
Controlul și prevenirea sistematică a procesului pot atenua majoritatea defectelor PCBA. Parteneriatul cu furnizori experimentați și implementarea unor sisteme de calitate robuste sunt cheia pentru îmbunătățirea fiabilității PCBA. Pentru soluții PCBA de înaltă fiabilitate și consultații tehnice, contact noi azi.

niste informatii cu adevarat interesante , bine scris și, în general, genial utilizatorului.