Începând cu abilitățile de bază ale unui inginer hardware
Lipirea conectează componentele electronice la plăcile de circuite imprimate (PCB -uri). Acest pas este vital pentru fabricarea PCBA. Vedeți lipire peste tot, de la lipirea manuală în laboratoare până la validarea prototipurilor și producția de masă în fabricile de PCBA. În producția automatizată, lipirea prin reflow și lipirea prin val sunt cele două procese cele mai comune și esențiale. Pentru furnizorii de PCBA, alegerea procesului de lipire corect afectează direct randamentul produsului, timpul de livrare, si costul de fabricatie.
Acest articol compară lipirea prin reflow și lipirea prin val pe baza IPC și a altor standarde. Acoperă principii, proceselor, parametrii, si controlul calitatii. Designerii PCB și managerii de achiziții PCBA vor primi un ghid de selecție practic și aprofundat.
1. Lipirea prin reflow: Încălzire precisă pentru asamblarea SMT
Lipirea prin reflow este procesul principal pentru tehnologia de montare la suprafață (Smt). Logica sa de bază este “lipirea există mai întâi, apoi căldura îl topește.” Imprimați pastă de lipit (cu flux) pe plăcuțele PCB folosind un șablon. O mașină de preluare și plasare montează dispozitive de montare pe suprafață (SMD-uri) pe pastă. Apoi întreaga placă intră într-un cuptor de reflow. Un profil de temperatură controlat topește pasta și formează îmbinări de lipire fiabile.
1.1 Patru zone de temperatură cu control precis
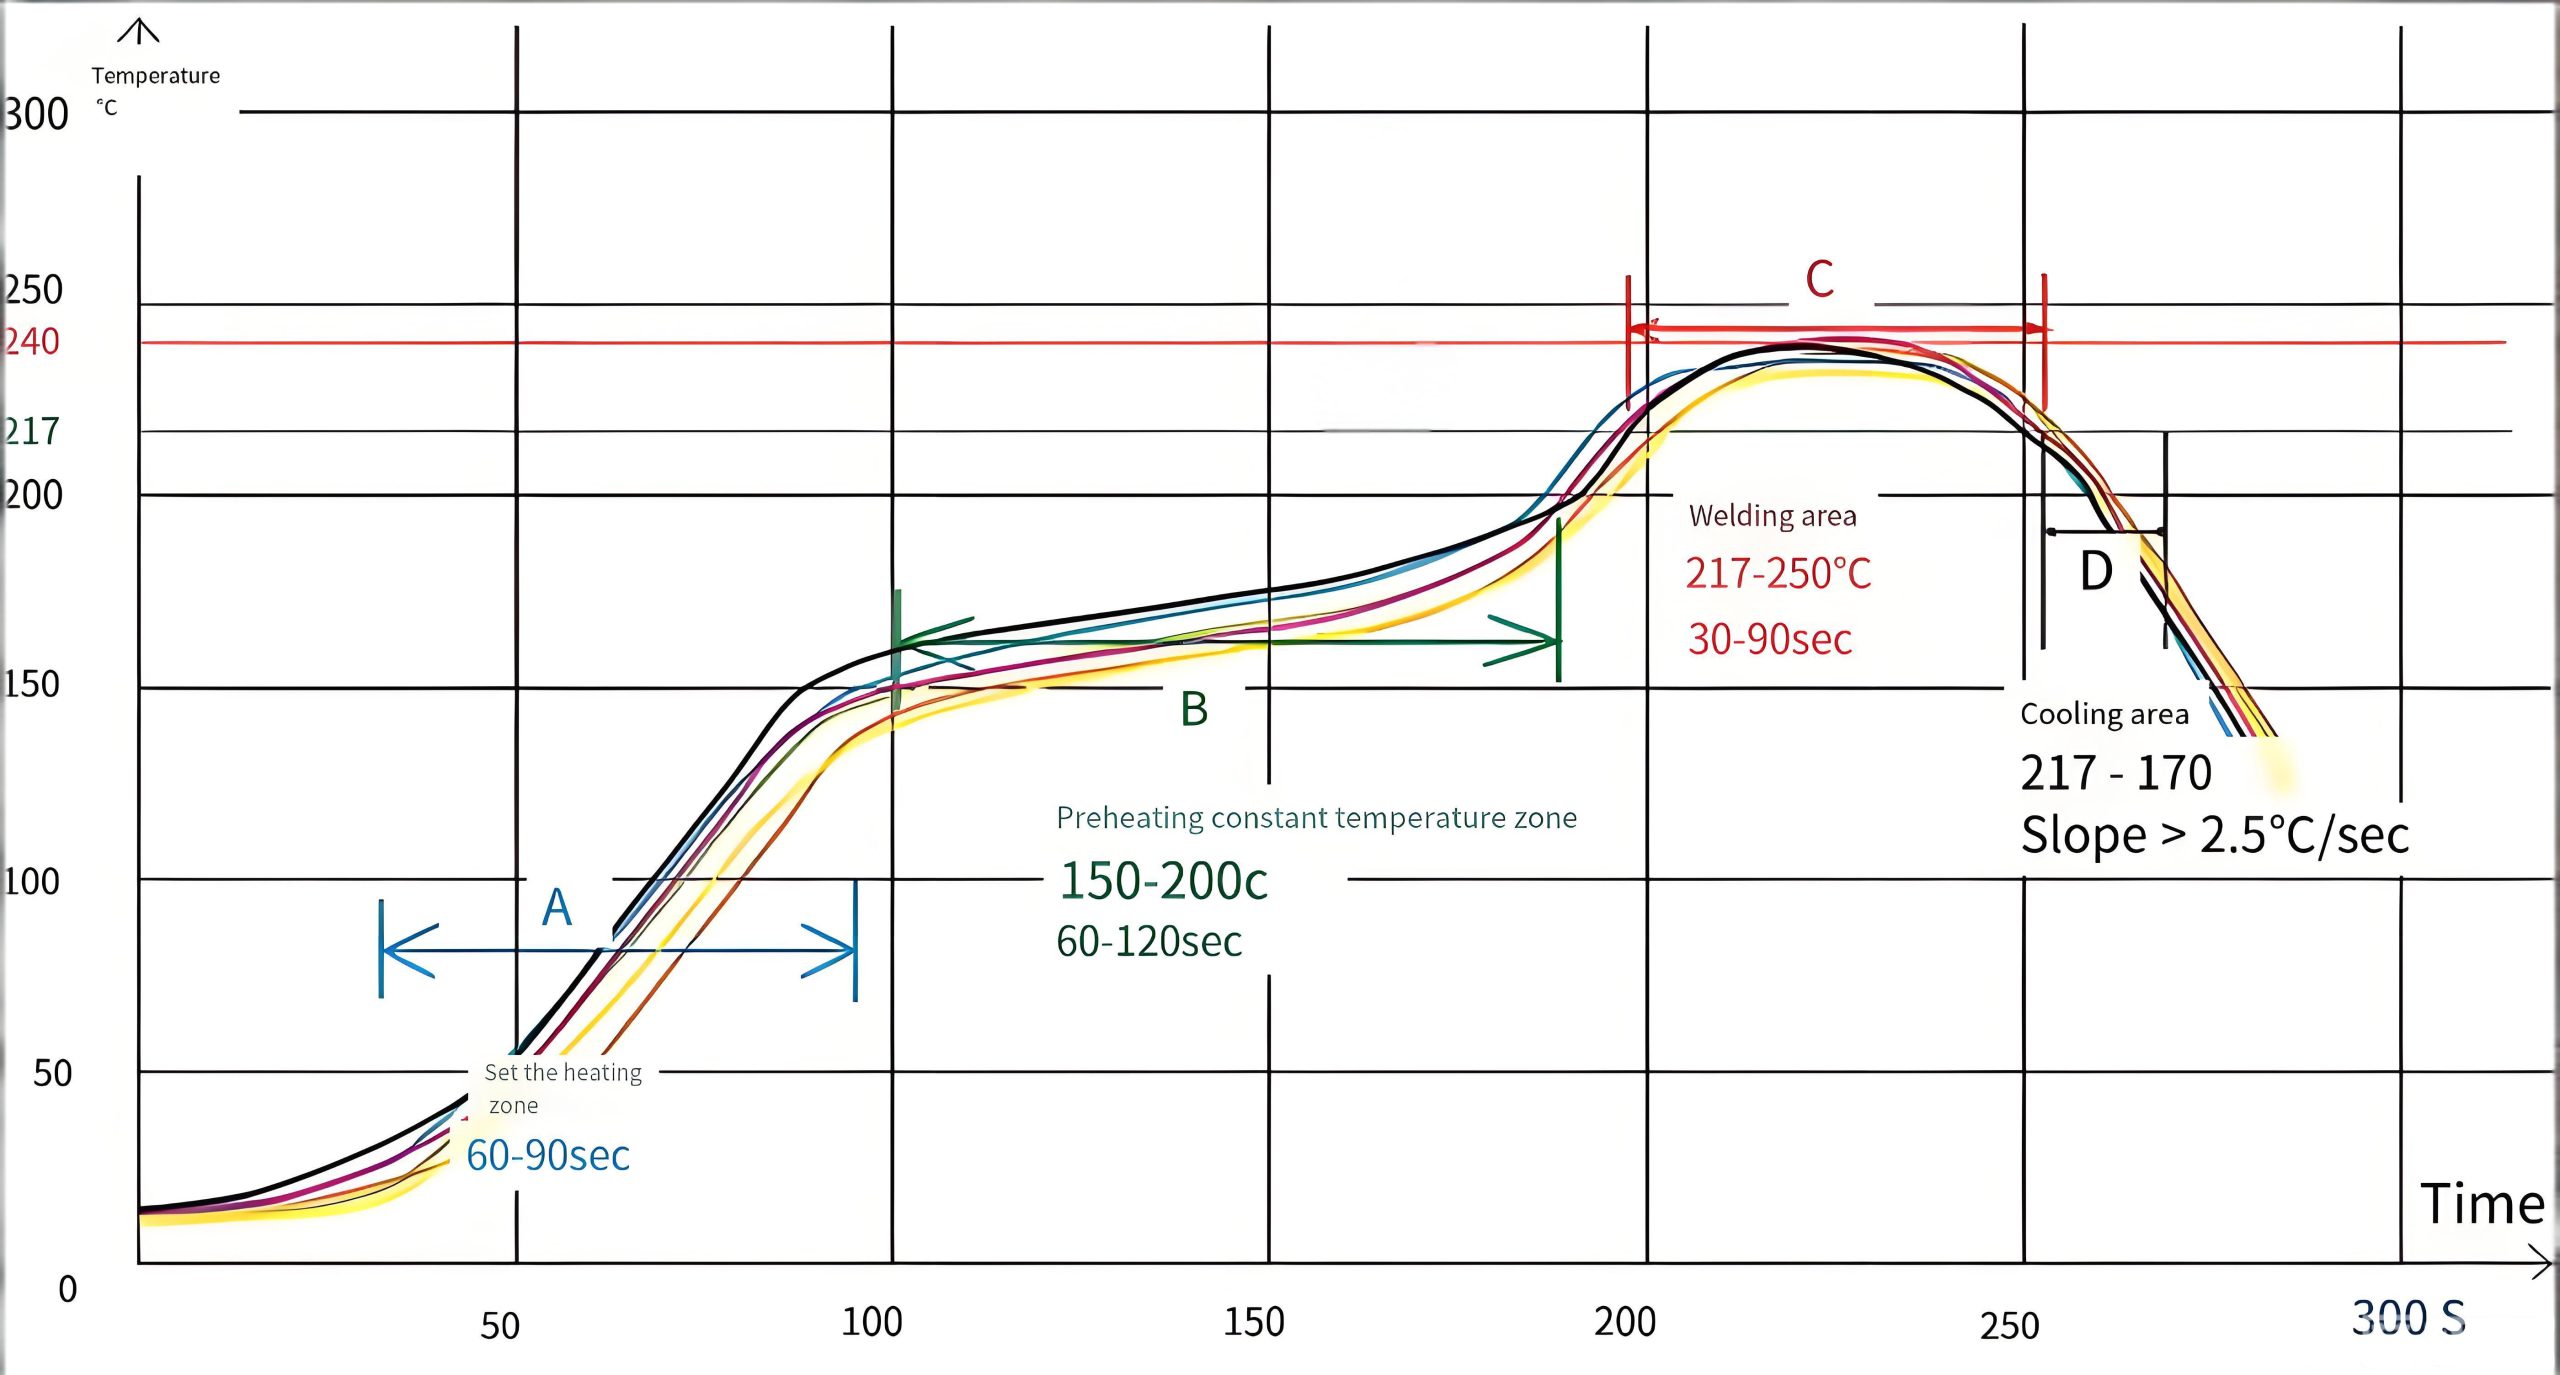
Conform IPC-2221, un profil tipic de reflow are patru etape cheie.
- Zona de preîncălzire: Temperatura crește de la temperatura camerei la 150-160°C. Rata rampei se menține între 1-3°C/s. Acest lucru permite solvenților din pastă să se evapore lent, îndepărtarea bulelor și prevenirea stropirii de lipire. Plăcile groase necesită o preîncălzire mai lungă (despre 3-4 minute). Plăcile subțiri au nevoie de aproximativ 1-2 minute.
- Zona de înmuiere (Zona de activare): Temperatura se mentine la 150-180°C pt 60-120 secunde. Fluxul se activează pe deplin și elimină oxizii din plăcuțe și cablurile componente.
- Zona de reflux (Zona de vârf): Temperatura depășește punctul de topire a lipitului. Lipire fără plumb (ca SAC305) se topește la aproximativ 217°C. Temperatura de vârf atinge 235-250°C pt 10-20 secunde. Acest lucru topește lipitura și permite umezirea plăcuțelor și cablurilor, formând un compus intermetalic (IMC). Lipire cu plumb (Sn63Pb37) se topește la aproximativ 183°C, cu un vârf de 210-220°C.
- Zona de racire: Placa se raceste rapid la 2-4°C/s. Lipitura se solidifică într-o îmbinare puternică. Dacă răcirea este prea rapidă (peste 6°C/s), stresul termic crește riscul de fisurare de trei ori. Dacă răcirea este prea lentă, structura cerealelor devine grosieră, scăderea rezistenței articulațiilor.
1.2 Măsuri cheie de control al calității
Defectele de la lipirea prin reflow provoacă peste 60% a tuturor defecțiunilor PCBA. Conform IPC-A-610G, trebuie să îndepliniți aceste cerințe de calitate: unghi de umectare ≤25°, Grosimea IMC între 0,8-1,5μm, and void ratio ≤5%. Datele din industrie arată asta cu un control precis al procesului, Liniile SMT pot reduce ratele de defecte de la 3.2% spre dedesubt 0.05%.
2. Lipirea prin val: Umidificare cu val de staniu pentru asamblare prin orificiu
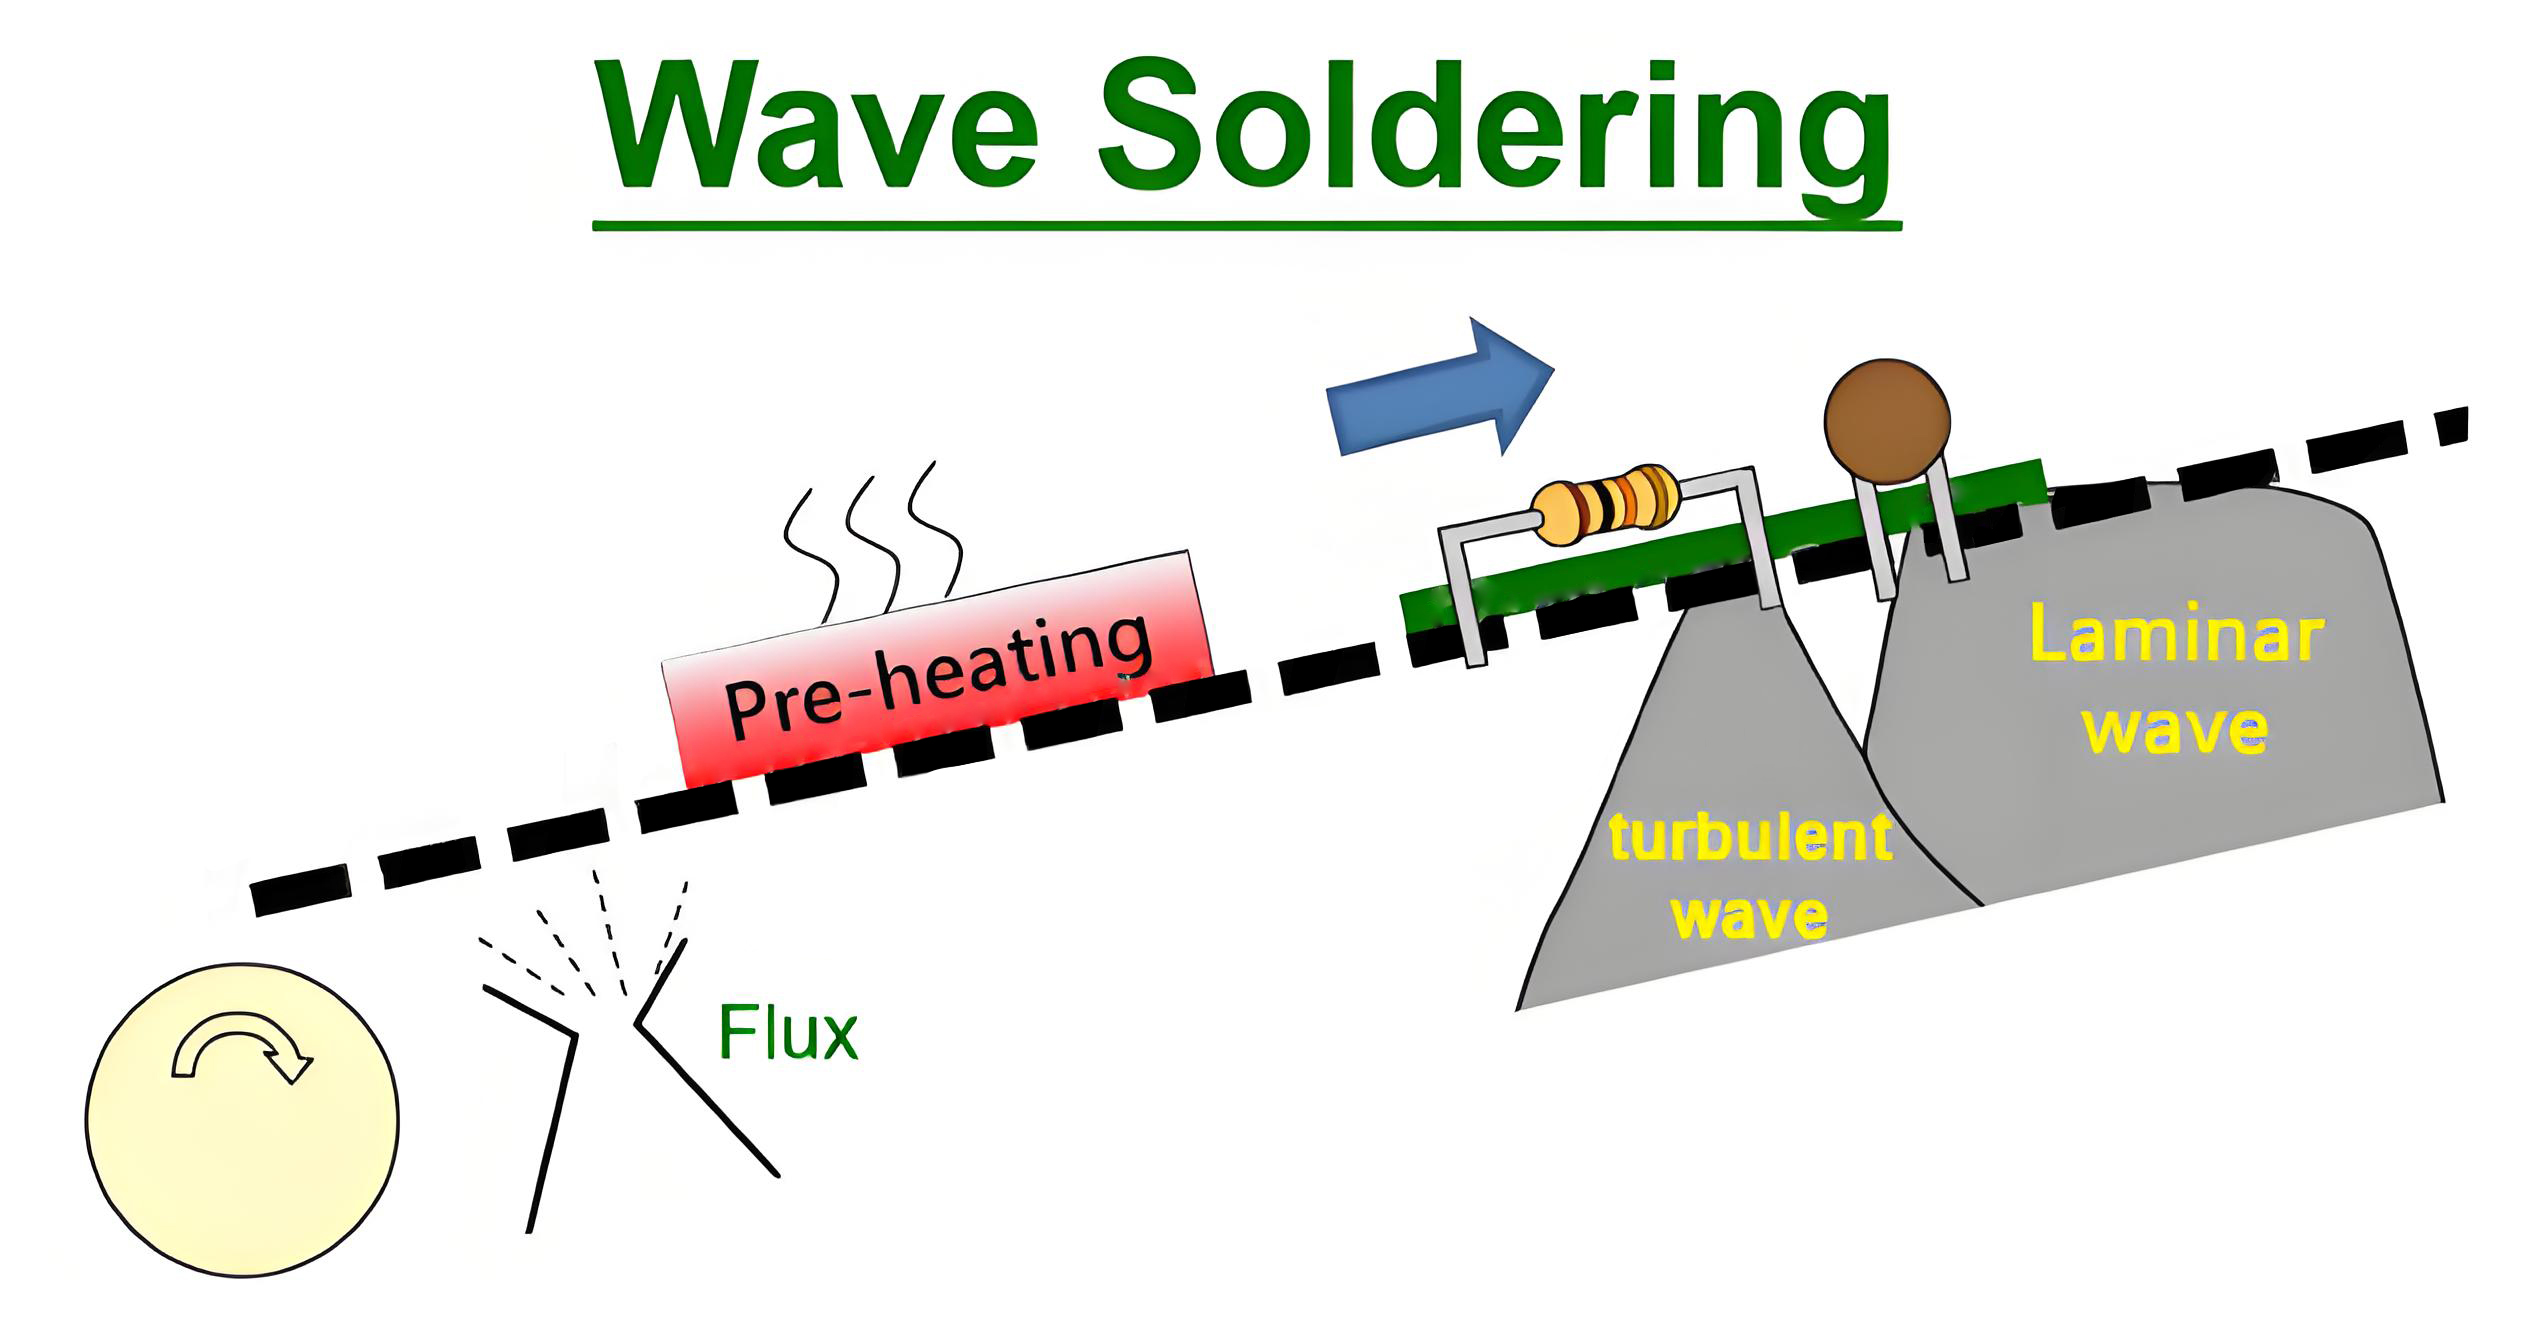
Lipirea prin valuri servește în principal tehnologiei prin găuri (THT) și ansambluri mixte cu componente cu orificii traversante. Logica sa de bază este “lipire furnizează continuu, apoi se umezește și se solidifică.” O pompă creează un val de lipire topită într-un rezervor. PCB-ul, cu componentele introduse, trece peste acest val la un unghi fix. Lipirea lichidă udă cablurile componente și plăcuțele PCB. După răcire, se formează articulațiile.
2.1 Controlul cantitativ al parametrilor cheie de proces
Setările corecte ale parametrilor determină calitatea lipirii prin val. Date fiabile din industrie arată că o variație de ±5°C a temperaturii lipirii crește ratele îmbinării la rece de la 1% la 8%. O 0.2 Variația m/min a vitezei transportorului crește defectele de trecere prin 5%.
- Temperatura de lipit: Pentru SAC305 fără plumb, temperatura standard este de 250-255°C. SAC405 fără plumb la temperatură înaltă funcționează la 260-265°C. Sn42Bi58 fără plumb la temperatură joasă are nevoie de numai 180-190°C, potrivit pentru componente sensibile la căldură.
- Viteza transportorului: Gama standard este 1-1.5 m/min, dând 3-5 secunde de timp de contact. Timp de contact = lungimea undei ÷ viteza transportorului. De exemplu, la 1.2 m/min trecând printr-o undă de 80 mm, timp de contact = 0,08m ÷ (1.2m/min ÷ 60) = 4 secunde.
- Înălțimea valului: De obicei, controlează-l 1/2 la 2/3 de grosimea PCB. Acest lucru asigură o umezire bună.
- Temperatura de preîncălzire: Intervalul tipic este 100-150°C. Acest lucru preîncălzește PCB-ul înainte de a întâlni valul de lipit, evitând deteriorarea șocului termic.
2.2 Tehnologie Dual Wave
Mașinile moderne de lipit cu val folosesc adesea un sistem dual val. Primul val este turbulent. Distribuie lipirea în mod uniform la toate plăcuțele și cablurile. Al doilea val este neted. Îndepărtează podurile și țurțurile. Într-o producție de plăci mixte de electronice de consum, optimizarea parametrilor de unde duble (primul val la 237°C pt 1 doilea, al doilea val la 250°C pt 3 secunde) defecte de trecere reduse de la 4.8% la 1.1%.
3. Diferențele de bază și logica de selecție
Diferența esențială dintre lipirea prin reflow și prin val constă în logica de aprovizionare și formare cu lipire. Utilizări de lipire prin reflow “aprovizionare în cantitate fixă, apoi solidificarea termică.” Utilizări de lipire prin valuri “alimentare continuă, apoi solidificarea prin umezire.”
| Aspect de comparație | Lipirea prin reflow | Lipirea prin val |
|---|---|---|
| Componente adecvate | SMD-uri (rezistențe, condensatoare, CI, BGAS, etc.) | Componente introduse prin orificiu traversant (conectori, transformatoare, dispozitive de mare putere, etc.) |
| Aprovizionare cu lipire | Pastă de lipit imprimată cu șablon, cantitate fixă | Val de lipire topită continuă |
| Temperatura tipică | Vârf 235-250°C (fără plumb) | Vas de lipit 250-260°C |
| Nivel de precizie | Pitch fin (0.3-0.5mm) | Potrivit pentru terenuri mai mari |
| Proiectare PCB | Urmați IPC-7351, luați în considerare echilibrul termic al tamponului | Evitați efectul de umbră, aspectul componentelor contează, deformare <0.8% |
Un principiu cheie în designul PCB de astăzi: alegeți pachete de montare la suprafață ori de câte ori este posibil. Pachetele SMD reduc etapele procesului și cresc eficiența. Când trebuie să utilizați componente cu orificiu traversant, fabricarea PCBA modernă utilizează adesea un proces mixt: lipiți mai întâi SMD-urile, apoi manipulați piesele prin gaură prin lipire selectivă prin val sau lipire manuală.
4. Tendințele proceselor: Creșterea lipirii cu undă selectivă și a lipirii prin reflow în vid
Cererea de stații de încărcare pentru vehicule electrice, stocarea energiei de mare putere, iar modulele IGBT se dezvoltă rapid. Ca urmare, lipirea tradițională cu val cedează loc lipirii cu val selective. Această tehnologie folosește o pompă electromagnetică în miniatură pentru a crea un mini val de lipit stabil. Lipiază precis doar plăcuțele specificate, reducerea zonei afectate de căldură cu peste 60%. Acest lucru funcționează foarte bine pentru plăci mixte cu componente sensibile la căldură. Pentru modulele de putere care au nevoie de fiabilitate ultra-înalta, lipirea prin reflow în vid reduce raporturile de goluri și asigură îmbinări de lipire de înaltă fiabilitate.
Potrivit Global Info Research, piața globală de PCB și PCBA va ajunge $82.15 miliarde in 2025. Se așteaptă să crească la a 3.2% CAGR și depășește $102.33 miliarde de 2032. În această industrie în creștere rapidă, furnizorii profesioniști de PCBA câștigă competitivitate prin optimizarea continuă a proceselor de lipire.
Concluzie: Lasă alegerea corectă să creeze valoare
Atât lipirea prin reflux, cât și lipirea prin val au scopul de a obține o legătură metalurgică fiabilă între lipire, tampoane, și conduce. În producție reală, alegerea dvs. depinde de tipurile de componente, Design PCB, dimensiunea lotului, și nevoile de fiabilitate. Dacă aveți nevoie de soluții de lipire PCBA fiabile sau de optimizare a procesului pentru produsul dvs, contactați echipa noastră de experți. Oferim servicii unice, de la proiectarea PCB și asamblarea SMT până la asamblarea produsului final. Vă ajutăm să vă transformați modelele în produse de încredere în mod eficient.