Маленькая оплошность в дизайн печатной платы часто выбрасывает целую партию продукции. Статистика отрасли показывает, что около 60% из печатная плата сбои происходят из-за плохой планировки и маршрутизации. Это приводит к более чем 35% доработка в разработке. В этой статье международные стандарты сочетаются с реальными случаями.. Он погружается глубоко в дизайн печатной платы детали, которые делают или разрушают ваш продукт.
1. Расстояние между компонентами SMT: Маленький разрыв, Большое влияние
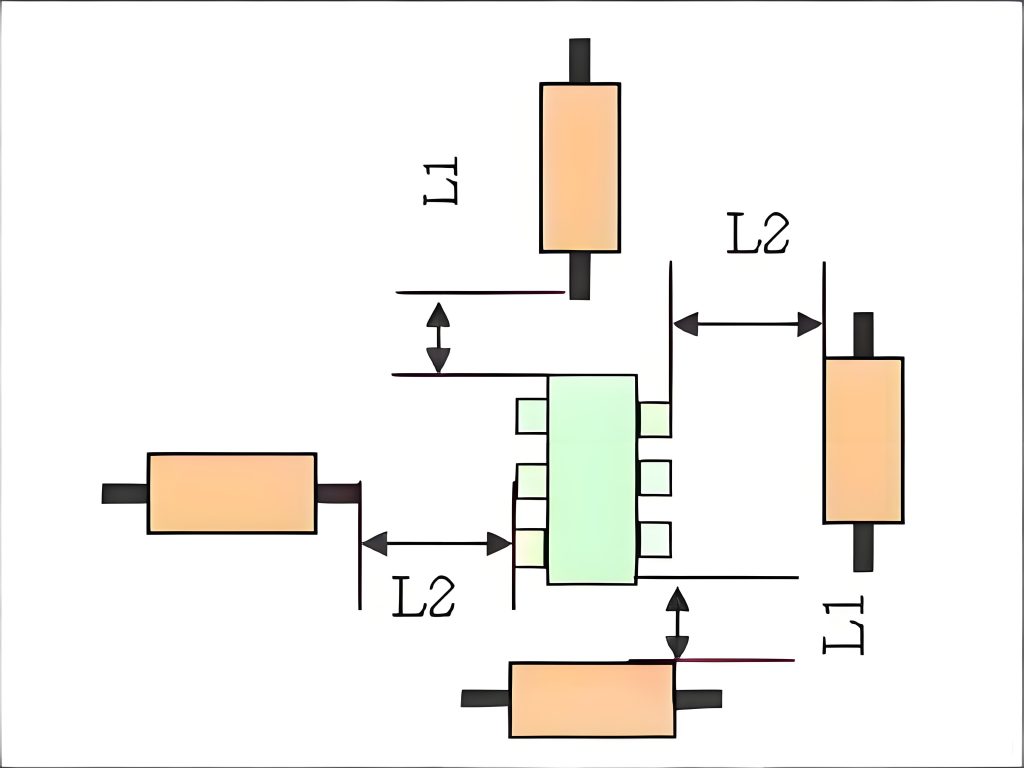
Расстояние между деталями SMT — легко игнорируемый, но критический параметр.. Для IPC-7351B требуется расстояние для размещения компонентов, соответствующее “средняя плотность” или “низкая плотность” стандарты. Сборка высокой плотности не поддерживается.. Различные типы пакетов имеют четкие требования:
- 0201 устройствам необходимо ≥0,3 мм
- 0402, 0603, 0805 нужно ≥0,4 мм
- 1210 и больше требуется ≥0,5 мм
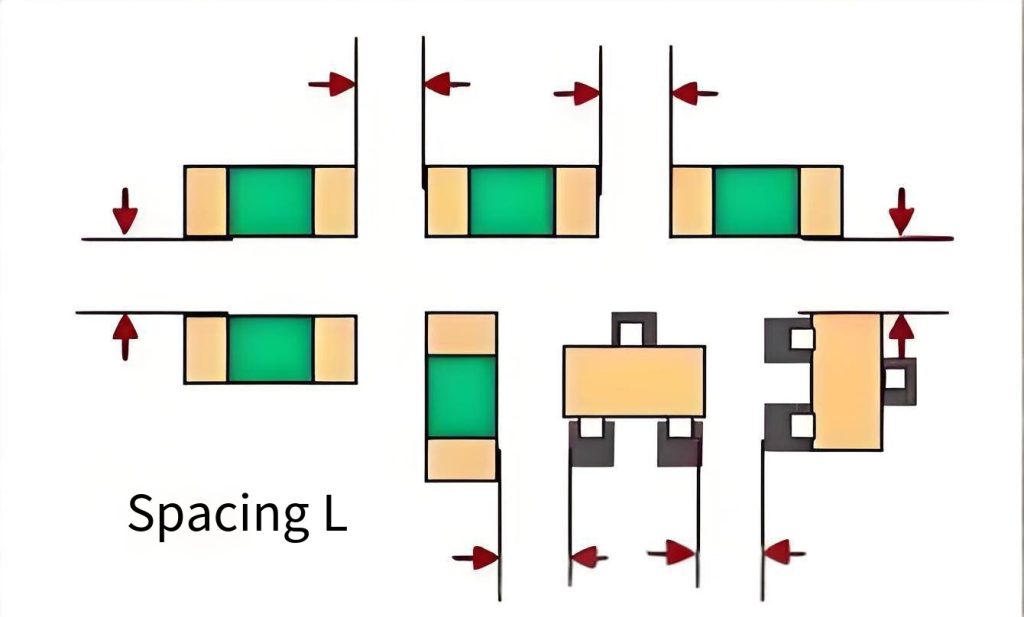
Это расстояние учитывает электрические характеристики., допуски компонентов, и вмешательство машин для захвата и размещения. Если зазор слишком мал, соседние детали легко затираются во время пайки оплавлением. Это значительно снижает доходность первого прохода..
2. Расстояние между сквозными и SMT-компонентами
Современный SMT является основным процессом, но сквозные детали, такие как разъемы и программные разъемы, все еще существуют повсюду. Расстояние между сквозным отверстием и SMT компоненты должен быть ≥4 мм. Почему? Детали со сквозными отверстиями требуют пайки волной или ручной пайки.. Если близлежащие детали SMT расположены слишком близко, они блокируют операции пайки. Термическое напряжение также может повредить паяные соединения SMT..
IPC-A-610H включает это требование совместимости процесса в свои критерии приемки.. Сорт 2 приемка продукции требует высокой надежности и длительного срока службы. Это также позволяет избежать конфликтов процессов..
3. Размещение развязывающего конденсатора: Основа целостности власти
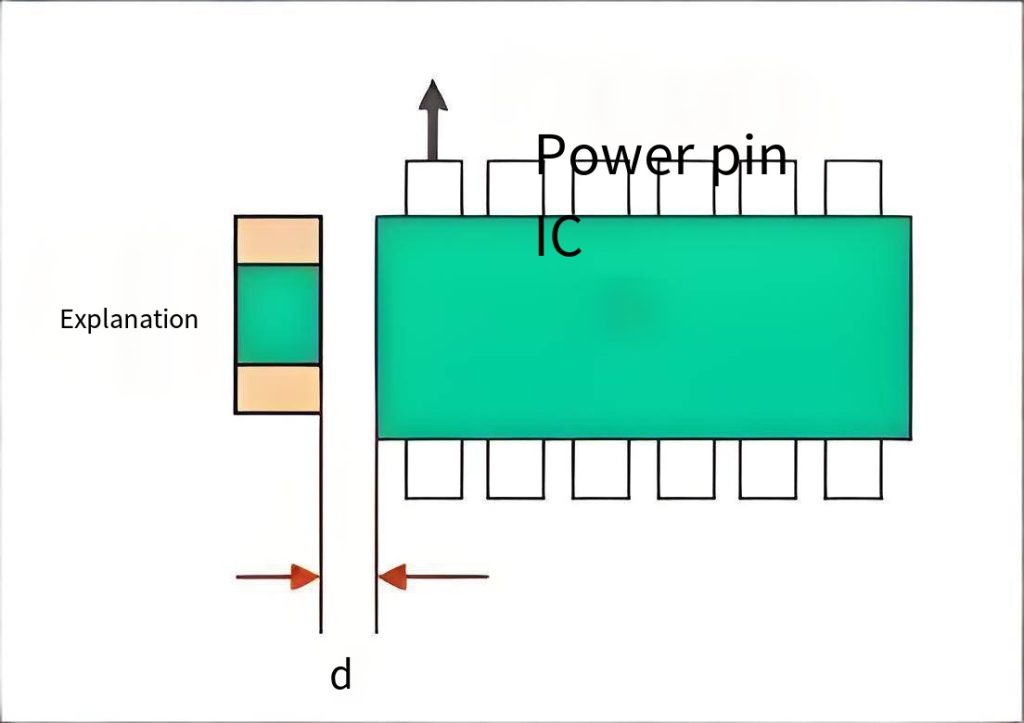
Размещение развязывающего конденсатора для микросхем является основой проектирования целостности электропитания.. Размещайте развязывающие конденсаторы как можно ближе к контактам питания микросхемы.. Если чип имеет несколько портов питания, каждому порту нужен свой развязывающий конденсатор.
Правило физического расстояния: След между конденсатором и соответствующим контактом питания должен быть ≤2 мм.. За пределами этого диапазона, мощность шумоподавления резко падает. С точки зрения EMC, любая дополнительная паразитная индуктивность на пути развязки ослабляет высокочастотную фильтрацию.. Стандартной практикой при проектировании многослойных печатных плат является размещение развязывающих конденсаторов на противоположной стороне печатной платы непосредственно под микросхемой.. Затем соедините их с помощью переходных отверстий. Это стало стандартным методом для распределительных сетей. (ПДН) дизайн.
4. Размещение краевых компонентов печатной платы: Как избежать рисков механического стресса
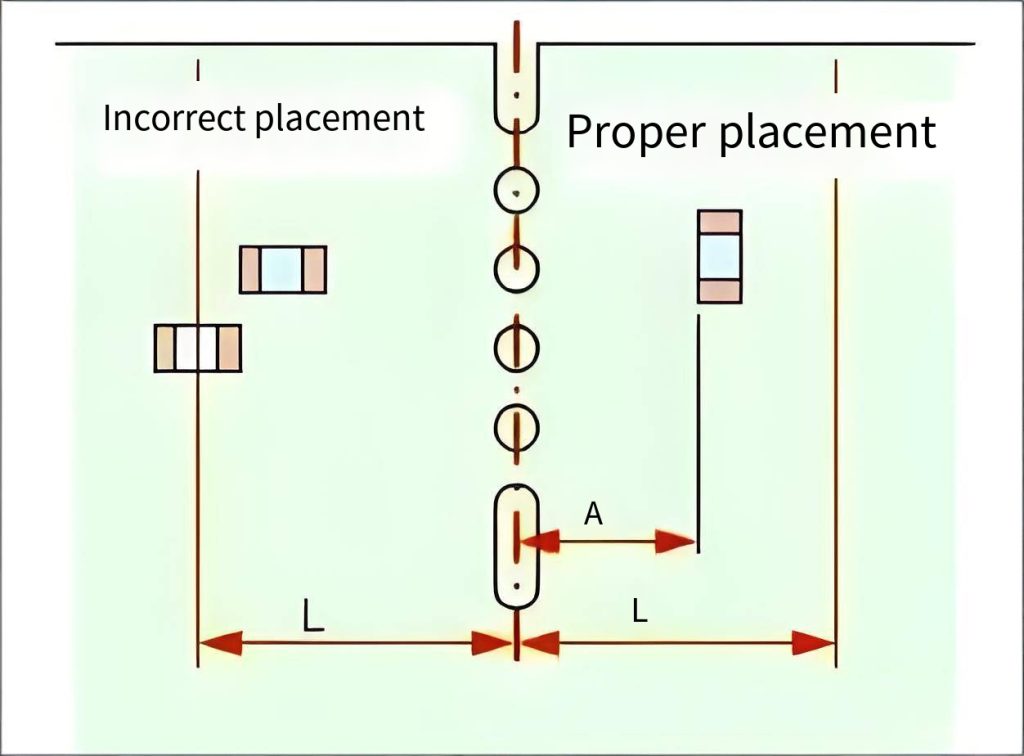
Ориентация и расстояние между кромочными компонентами являются ключевыми факторами DFM. (дизайн для технологичности) очки. Расстояние от края корпуса компонента до края платы должно быть больше 0,5 мм.. Однако, этого значения все еще недостаточно при снятии панели.. Учет как механических напряжений, так и надежности сборки., избегайте размещения устройств в пределах 6 мм от края платы. Это предотвращает повреждение при резке.
Ориентация имеет еще большее значение. Выровняйте длинную ось компонента параллельно направлению резки отделения панелей.. Это гарантирует, что обе площадки припоя получают равномерное напряжение во время разделения.. Если вы выбрали неправильную ориентацию, напряжение при резке концентрируется на одной колодке. Это легко отрывает компонент и его площадку..
5. Электрические правила IC Pad и медной заливки
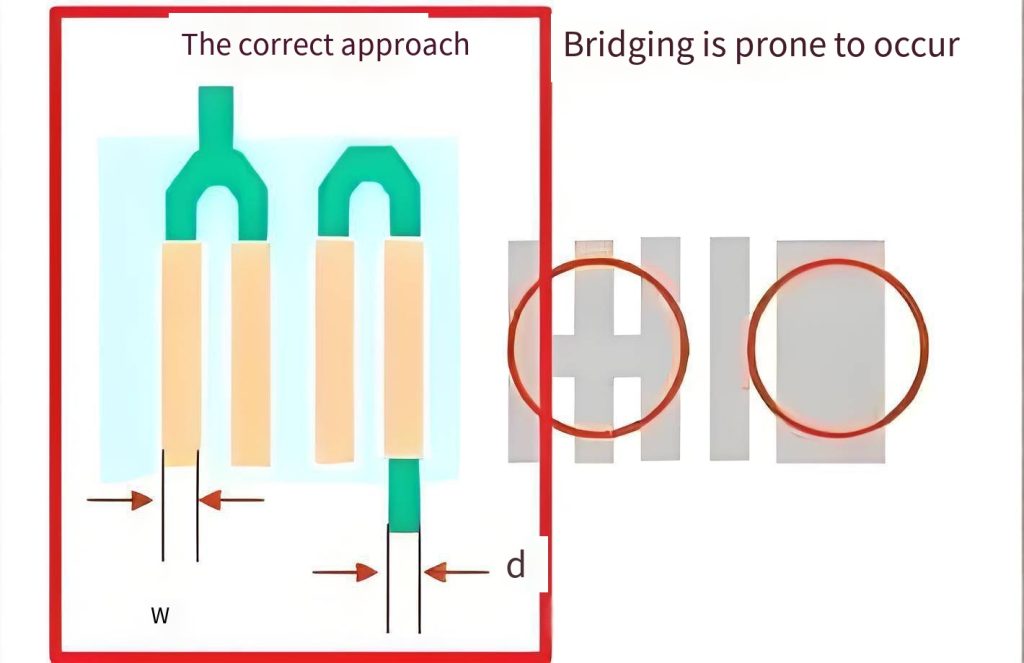
Избегать “перекрытие” между контактами одной и той же цепи на микросхеме. Во время выравнивания горячим воздухом или пайки оплавлением., припой имеет тенденцию собираться на больших участках меди и образовывать мостики. Обычно это происходит потому, что вы не добавили заглушку паяльной маски или не установили зону без заливки меди для термопрокладок.. Правильный метод: добавить область без заливки меди для разных площадок в одной сети. Альтернативно, используйте заглушку паяльной маски, чтобы изолировать соседние площадки. Это предотвращает случайную пайку во время сборки..
6. Заземление посредством оптимизации заливки меди
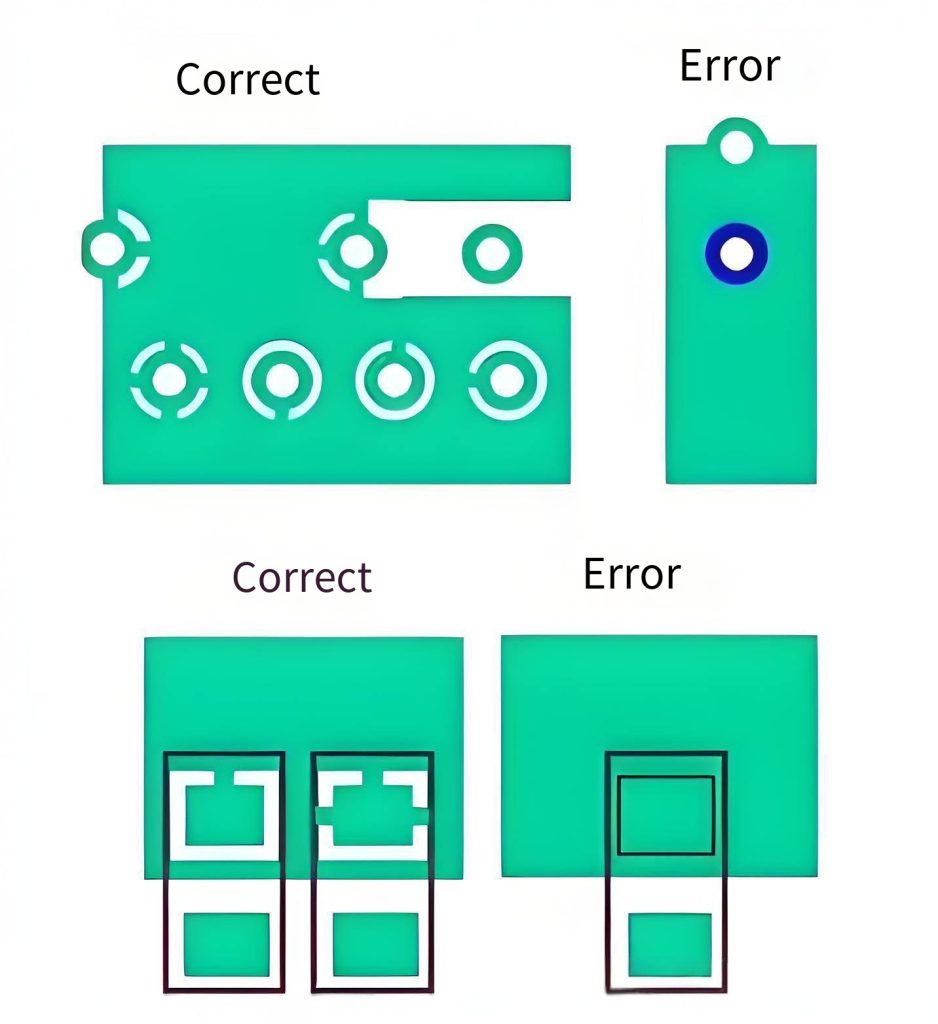
The “четырехспицевый” связь (рельефное соединение) для площадок заземления – это лучший в отрасли метод рассеивания тепла и ремонтопригодности. В традиционных заземляющих переходах используется полное медное покрытие.. Это обеспечивает лучшую проводимость, но он очень быстро рассеивает тепло. В течение SMT Assembly или ручная переделка, тепло паяльника быстро отводится. Тогда паяное соединение не сможет обеспечить хорошее смачивание..
С точки зрения терморегулирования, крестообразная заливка добавляет “термическое сопротивление” между источником тепла и медной плоскостью. Это контролирует тепловой поток во время пайки.. Данные показывают: полностью подключенное переходное отверстие имеет скорость падения температуры паяного соединения около 40°C/с.. Крестообразное соединение удерживает эту скорость ниже 15°C/с.. Это дает припою достаточное окно смачивания..
7. Каплевидная функция: Надежность в мелочах
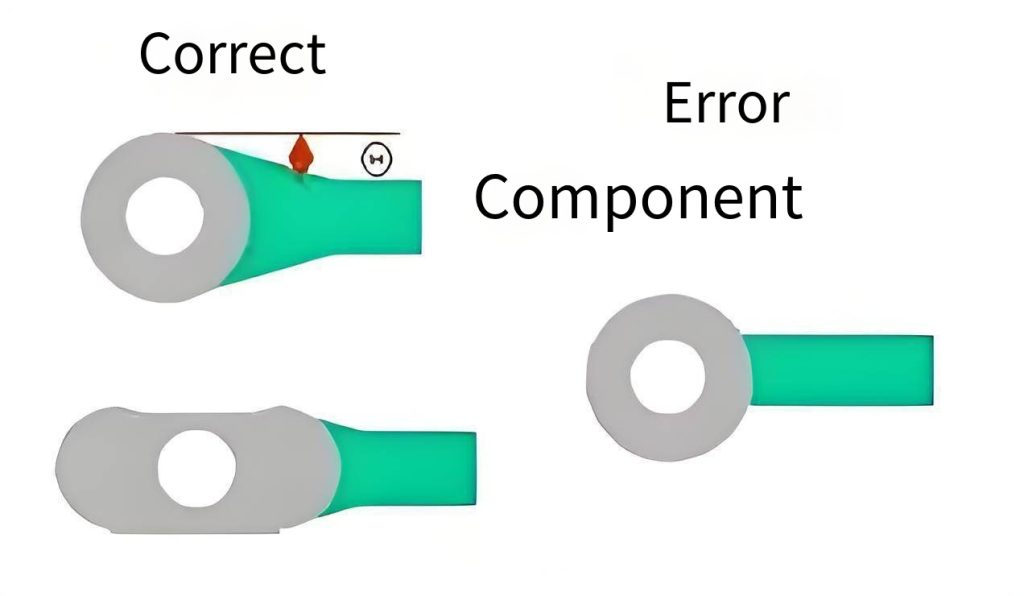
Добавление капелек после разводки является важным шагом для обеспечения долгосрочной надежности печатной платы.. Капля создает плавный медный переход между контактной площадкой или переходным отверстием и дорожкой.. Он предлагает три основных преимущества:
- Предотвращает отражение сигнала – позволяет избежать разрыва импеданса из-за внезапных изменений ширины трассы..
- Увеличивает механическую прочность – распределяет напряжение, предотвращение подъема колодки во время термического удара или вибрации.
- Улучшает производительность травления – удаляет “травление ловушек” под острыми углами, уменьшение производственных дефектов.
Количественные данные: УГКПБ техническая группа измерила 35% снижение термической нагрузки на колодки с каплевидностью 0,2 мм. Точки пайки BGA с каплями имеют 50% более низкая вероятность отказа при испытаниях термического цикла. МЭК 60068-2-6 вибрационные испытания дополнительно подтверждают: печатная плата толщиной 2,0 мм с каплевидными площадками сохранилась 2 часы 10-2000Гц, 10g вибрация с 99.8% структурная целостность.
8. Согласованность ширины трассы и целостная конструкция корпуса
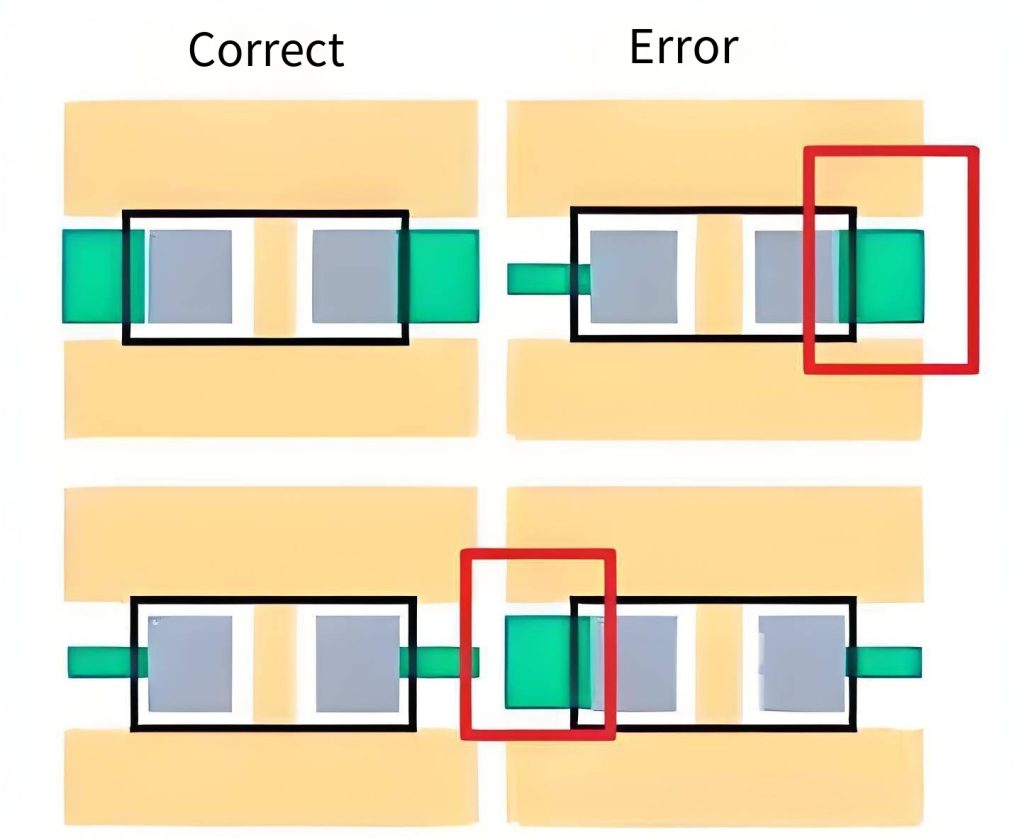
Обеспечьте единообразие ширины трасс для одного и того же устройства.. Непостоянная ширина трасс создает разрывы импеданса.. Для высокоскоростных сигналов, это вызывает отражения и ухудшение целостности сигнала.
Когда вы создаете след, также оставьте неиспользуемые булавки. Некоторые контакты NC внутренне не подключены.. Если вы сохраните эти площадки на печатной плате и заземлите их, вы блокируете внешние электромагнитные помехи от связи с чипом через плавающие контакты. Это также увеличивает площадь медной поверхности и количество точек крепления припоя.. Значительно повышает прочность паяных соединений на сдвиг корпусов BGA и QFN..
9. Запрещенный дизайн: Переходные отверстия в контактных площадках
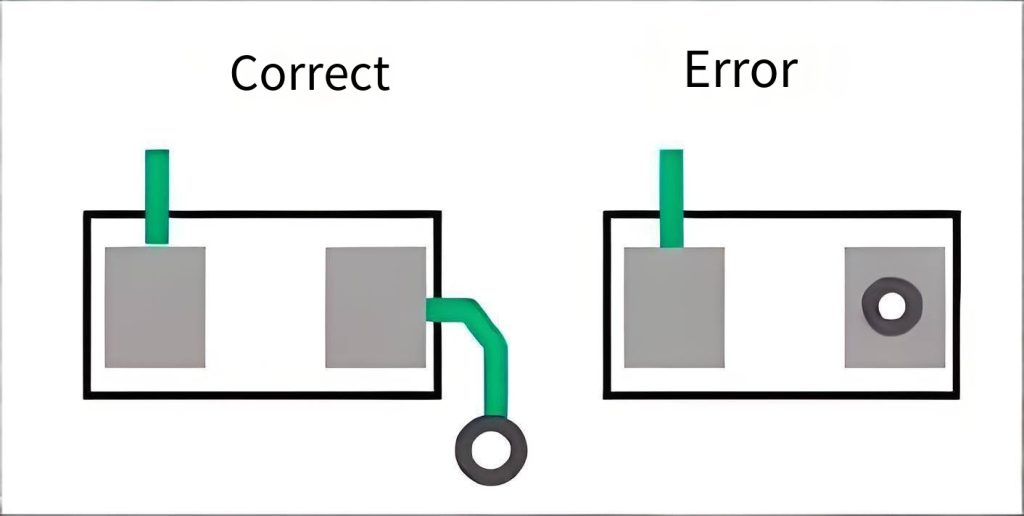
Избегайте размещения переходных отверстий непосредственно на контактных площадках – это “через панель” правило. Прямые причины:
- Припой вытекает через переходное отверстие во время оплавления, вызывая недостаточные или холодные паяные соединения.
- Поверхность колодки становится неровной, что приводит к наклону компонента во время размещения SMT.
- Для деталей с мелким шагом, таких как BGA., переходное отверстие может привести к замыканию шарика припоя.
Если вам необходимо разместить переходное отверстие на контактной площадке (для конструкции HDI высокой плотности), вы должны использовать смоляную заглушку + меднение и пломбирование. Полностью заполните переходное отверстие перед отделкой поверхности.. IPC-6012 Класс 2 требуется средняя толщина меди в стенке ≥20 мкм, с минимальной одной точкой ≥18 мкм. Это обеспечивает электрическую непрерывность после заполнения..
10. Согласованный дизайн паяльной маски и медной заливки
Создайте паяльную маску и слейте медь.. Отверстия паяльной маски должны точно определять площадь площадки.. Это предотвращает растекание припоя по медной заливке во время оплавления.. Минимальная ширина перегородки паяльной маски обычно составляет ≥0,07 мм. (около 3 миллионов). В зонах QFP или BGA, если плотина слишком узкая, Чернила маски легко отслаиваются во время производства. Это приводит к замыканию соседних контактов во время пайки..
Для стандартов безопасности UL, Базовые материалы печатной платы должен соответствовать UL 94 В-0 Рейтинг воспламеняемости. Это означает, что материал самозатухает в пределах 10 секунд после удаления пламени, без горящих капель. Это обязательно для бытовой электроники и промышленного оборудования.. Выбор FR-4, соответствующего UL 94 В-0 это первый шаг к прохождению сертификатов безопасности.
Заключение: От мелких деталей к высокой доходности
Эти 10 Детали конструкции печатной платы охватывают расстояние SMT, размещение краевого компонента, развязывающие конденсаторы, слезы, через дизайн, и еще. Большинство этих правил восходят к международным стандартам, таким как IPC-7351B., МПК-2221, и IPC-A-610H. Это проверенные рекомендации, подтвержденные огромным производственным опытом..
Для Прототипирование печатной платы или единый печатная плата услуги, отправьте файлы Gerber и список спецификаций нашей команде инженеров. Мы поможем вам с бесплатным обзором дизайна DFM..
Отказ от ответственности: Все данные, приведенные в этой статье, взяты из общедоступных международных стандартов. (МПК-7351Б, МПК-2221, IPC-A-610H, UL 94) и протоколы отраслевых испытаний. Эта информация предназначена только для ознакомления.. Для фактического производства, всегда следуйте технологическим возможностям вашего производителя и новейшим стандартам..