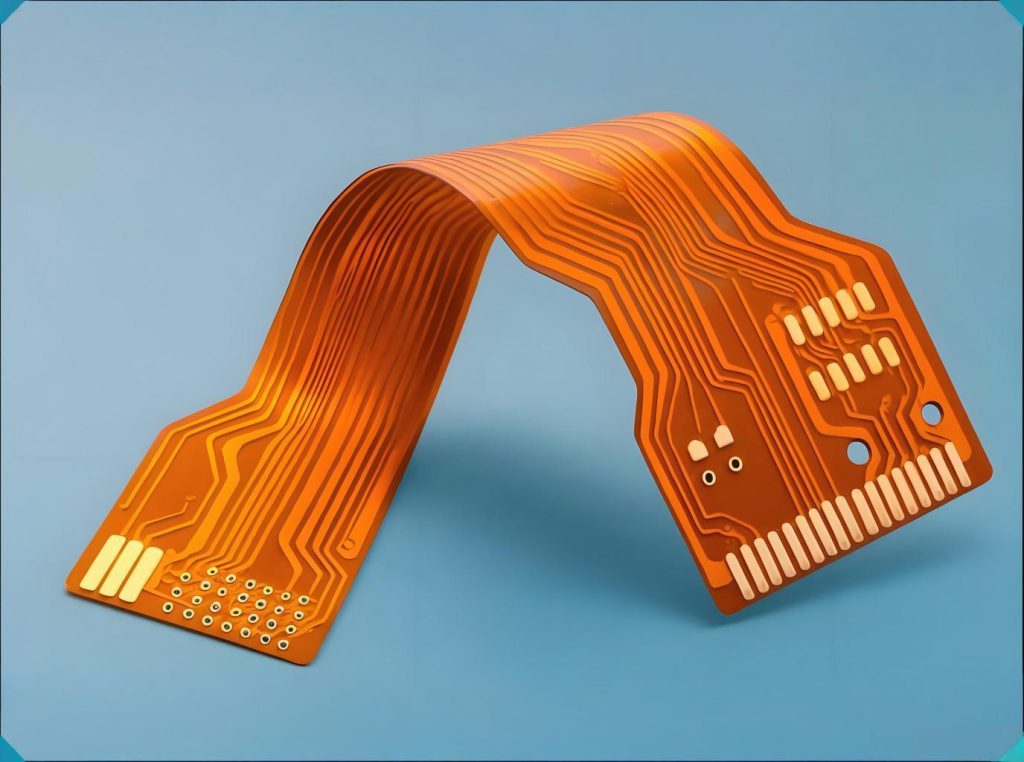
Электроника становится тоньше и складнее, гибкие печатные схемы (FPCS) занимают центральное место. Шарнирные тросы в складных телефонах, подключение датчиков в умных часах, и гибкие дисплеи в кабинах автомобилей требуют идеального баланса между гибкостью и надежностью.. Однако суровая реальность бросается в глаза: отраслевые данные показывают, что более 60% отказов возбуждения в гибких цепях происходят из-за механического напряжения, не электрические дефекты.
Спроектировать FPC легко. Создать такой, который бы отвечал функциональным потребностям и выдерживал повторяющиеся изгибы, сложно.. В этом руководстве рассматриваются правила проектирования, параметры основного процесса, выбор материала, стандарты качества, и решения о закупках. Вы узнаете ключевые моменты от проектирования до производства..
1. Первый принцип проектирования FPC: Ставьте гибкость на первое место
Для проектирования FPC, ты должен оторваться от жесткого печатная плата мышление. Каждый шаг в проектировании гибких схем требует проверки производственных параметров.. Конечный результат — синергия дизайна, материал, и процесс.
Определение области сгиба: Сначала решите, какие области необходимо сгибать, а какие должны оставаться жесткими.. Зоны сгиба подчиняются другим правилам, чем зоны без сгиба.. Не смешивайте их.
Радиус изгиба – правило, определяющее жизнь: Согласно МПК-2223 (стандарт дизайна гибких печатных плат), минимальный радиус изгиба напрямую влияет на механическую долговечность. Основные правила::
- Статический изгиб (исправлено после установки, никакого дальнейшего движения): Минимальный радиус R ≥ 6 × Толщина ФПК.
- Динамический изгиб (повторяющееся движение во время использования): Минимальный радиус R ≥ 10 × Толщина ФПК.
Для высоконадежных потребительских товаров, таких как складные телефоны, отраслевая практика часто использует более строгие правила. Данные показывают, что при увеличении радиуса изгиба до 100 × толщина гибкого слоя, динамическая долговечность при изгибе может превышать 200,000 цикл. Один практический пример: бренд складного телефона использовал R = 100 × толщина и достигнутый 100 складок в день за 5 лет использования.
Отслеживание правил маршрутизации в местах сгиба: Проведите трассировку перпендикулярно оси изгиба. Это распределяет напряжение по нескольким параллельным линиям.. Не размещайте переходные отверстия или компоненты в местах сгиба.. Сохраняйте ширину и интервал линий как минимум 0.2 мм / 0.2 мм. Используйте заштрихованную медь (сетчатый узор) в местах изгиба. Он обеспечивает хорошее экранирование электромагнитных помех, сохраняя при этом гибкость..
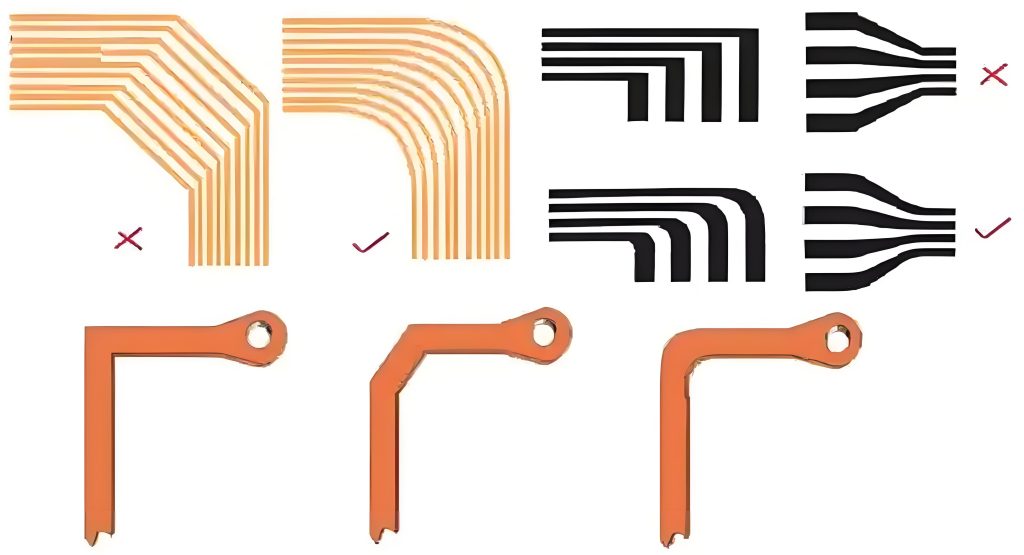
2. Краткий обзор основных производственных параметров FPC
Производство FPC использует множество точных шагов.. Приведенные ниже параметры напрямую определяют производительность и надежность продукта..
| Этап процесса | Ключевой параметр | Диапазон / Требование | Стандартный |
|---|---|---|---|
| Выбор материала | Толщина базового слоя PI | 12.5–50 мкм | МПК-4204А |
| Медная фольга | Удлинение меди РА | ≥15% | МПК-4562Б |
| Перенос шаблона | Энергия воздействия | 80–120 мДж/см² | Отраслевой стандарт |
| Офорт | Кислотная температура CuCl₂ | 45±2°С, фактор травления >3.0 | МПК-2221 (допуск ширины линии ±0,03 мм) |
| Ламинирование | Температура / Давление / Время | 180±5°С, 15±2 кг/см², 60±5 мин | Требования к ламинированию IPC-6013 |
| Бурение | Минимальное механическое отверстие | ≥0,1 мм | IPC-2223 по требованиям к проектированию |
3. Выбор материала решает успех: Почему прокатанная отожженная медь RA незаменима
При выборе материалов FPC, выбор между катаным отожженным (Раствор) медь и электролитическое осаждение (Редакция) медь напрямую определяет срок службы при изгибе. Согласно IPC-4562B (стандарт металлической фольги для печатных плат), два типа меди сильно различаются по производству и характеристикам..
Медная фольга РА изготавливается методом механической прокатки. Имеет горизонтальную структуру зерен., отличная пластичность, и низкая шероховатость поверхности. Фольга RA идеально подходит для динамического многократного изгиба и высокоскоростной передачи сигнала.. FPC с медью RA могут обеспечить динамический срок службы при изгибе более 100,000 цикл.
Медная фольга ЭД изготавливается методом электроосаждения. Имеет вертикальную структуру зерен и плохую пластичность.. ЭД-медь имеет тенденцию растрескиваться в точках напряжения во время изгиба.. Используйте его только для статического или однократного изгиба..
Распространенная ошибка: выбор меди ED при динамической гибке для экономии затрат, потом видя массовые неудачи на местах. Правильное мышление – это: обязательно использовать медь RA для динамического изгиба. Для статической или малоцикловой гибки, вы можете рассмотреть медь ED.
Материал основы также имеет значение: Полиимид (ПИ) выдерживает температуру 200–260°C и является лучшим выбором для динамического изгиба.. Полиэстер (ДОМАШНИЙ ПИТОМЕЦ) выдерживает температуру ≤120°C и стоит дешевле, но подходит только для стационарных установок с однократным изгибом.
4. Стандарт качества IPC-6013: Как выбрать один из трех классов
IPC-6013 — это квалификационные и эксплуатационные характеристики гибких и жестко-гибких печатных плат.. Он определяет требования к материалам., допуски на размеры, тесты на соответствие качества, и критерии приемки FPC. Стандарт делит FPC на три класса производительности в зависимости от требований конечного использования..
| Класс IPC-6013 | Область применения | Допуск на дефекты | Типичные отрасли |
|---|---|---|---|
| Сорт 1 | Общие электронные продукты | Максимальный допуск на косметические дефекты | Потребительская электроника, Интернет вещей, игрушки |
| Сорт 2 | Специализированные сервисные продукты | Умеренное пособие, более строгий контроль размеров | Промышленный контроль, автомобильная электроника, телекоммуникации |
| Сорт 3 | Продукты высокой надежности | Почти нулевой дефект, полная прослеживаемость | Аэрокосмическая промышленность, медицинское оборудование, военный |
Влияние на стоимость: Для той же конструкции FPC, Сорт 3 затраты на производство на 40–80% выше, чем у Class 1. Разница обусловлена гораздо более строгими проверками и испытаниями.. Поэтому сопоставьте класс IPC-6013 с вашим реальным применением.. Избегайте чрезмерного или недостаточного проектирования.
Для критически важных приложений, таких как автомобильная электроника, IPC-6013 также устанавливает конкретные цели по надежности.. Например, индекс возможностей процесса (CPK) для ключевых параметров должно быть ≥1,33. Динамические циклы гибки должны быть не менее 100,000.
Для экспортной продукции, также проверьте UL 796 сертификация безопасности. UL 796 определяет требования безопасности при изготовлении печатных плат.. Базовый материал обычно требует UL 94 В-0, самый высокий рейтинг пламени. В испытании на вертикальное горение, время послепламенения каждого образца должно составлять не более 10 секунд., и общее время послепламения ≤50 секунд.
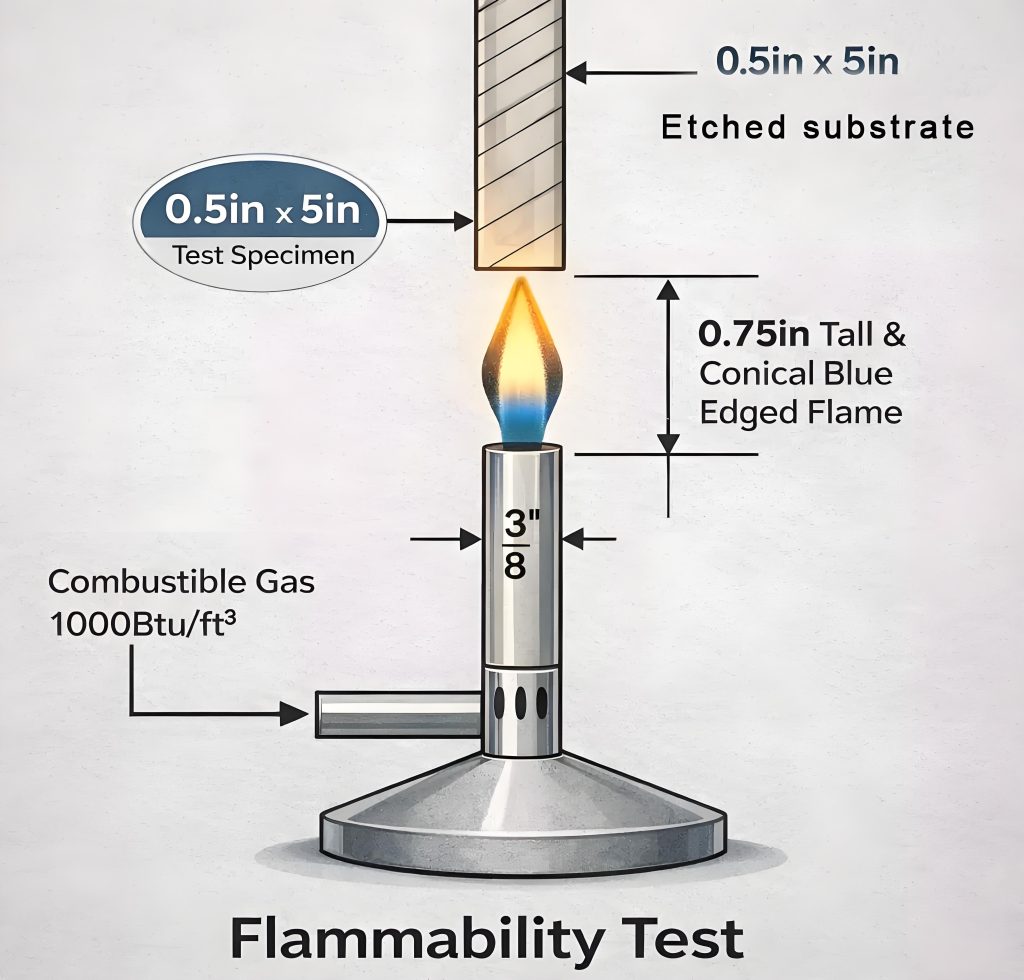
5. От проектирования до сборки SMT: Детали процесса, которые нельзя игнорировать
После проектирования и изготовления FPC, осталось несколько важных этапов процесса.
Через стратегию защиты: Используйте шатровые переходные отверстия (полностью закройте переходное отверстие слоем PI Coverlay) для ФПК. Тентинг предотвращает окисление меди внутри отверстия и предотвращает растрескивание при изгибе.. Открывайте переходные отверстия для контрольных точек в негибких зонах только в случае крайней необходимости..
Конструкция ребра жесткости: Добавьте ребра жесткости в местах, где вы размещаете разъемы или паяете компоненты.. Общие материалы жесткости включают PI. (хорошо подходит для тонких гибких досок), ФР4 (рентабельный), и сталь (высокая жесткость и поддержка). Область элемента жесткости должна точно избегать контактных площадок и переходных отверстий, чтобы предотвратить помехи..
Требования SMT для гибких печатных плат (FPCS):Для поверхностного монтажа FPC требуется специальный магнитный держатель для поддержания плоскостности платы.. До СМТ, запекайте FPC при температуре 80–125°C в течение 4–8 часов, чтобы удалить влагу., предотвращение попкорна (расслаивание) во время перекомпоновки. Профиль оплавления должен быть установлен на максимальную температуру 230–245°C., со временем выше ликвидуса (ИЗ) ограничено 10 секунды или меньше.
Панельная конструкция: Избегайте использования мышиных укусов или V-образных вырезов для панельизации FPC.. Вместо, использоватьмостовые соединения 0.7–1,0 мм шириной. Держите 5 рейка мм по каждому краю. Для досок размером менее 20×20 мм., панельизация настоятельно рекомендуется.
6. Распространенные виды отказов и руководство по устранению неполадок
| Феномен отказа | Возможная причина | Решение |
|---|---|---|
| Следы растрескивания после изгиба | Радиус изгиба слишком мал; неправильная медь (ED используется при динамическом изгибе); плохая конструкция зоны изгиба | Пересчитать радиус изгиба; перейти на медь РА; вынести переходное отверстие из области сгиба |
| Расслоение покрытия или вздутие | Плохой контроль ламинирования; высокая влажность при хранении; без предварительного обжига перед SMT | Контрольное ламинирование (Кпк≥1,33); управлять температурой/влажностью склада; выпекать при температуре 125±5°C 4–6 часов. |
| Поднятие площадки после пайки | Отсутствует ребро жесткости в зоне пайки; слишком высокая или слишком длинная пайка | Добавьте FR4 или стальной элемент жесткости.; оптимизировать профиль перекомпоновки |
| Надгробие или нехватка компонентов SMT | Плохая плоскостность FPC; асимметричный дизайн колодки | Используйте магнитный носитель; обеспечить симметричность и хороший размер подушечек |
7. Матрица решений по выбору материала
| Приложение | Рекомендуемая база | Рекомендуемая медь | Минимальная линия/пробел | Минимальный динамический радиус изгиба |
|---|---|---|---|---|
| Смартфон / Складной телефон | ПИ 25 мкм | РА медь | 0.075 / 0.075 мм | 5–8 мм |
| Кабель для ноутбука | ПИ 25 мкм | РА медь | 0.1 / 0.1 мм | 5–7 мм |
| Автомобильная электроника | ПИ 50 мкм | Медь RA или ED | 0.15 / 0.15 мм | 8–12 мм |
| Носимые устройства | ПИ 12,5–25 мкм | РА медь | 0.1 / 0.1 мм | 4–6 мм |
| Бюджетная медицинская электроника | ПЭТ 50–75 мкм | ЭД медь | 0.2 / 0.2 мм | Только статическое использование |
Заключение
Успешный проект FPC начинается с глубокого понимания свойств материала.. Все завершается с полным уважением к производственным процессам..
Если вы ищете надежного поставщика FPC или вам нужен профессионал печатная плата цитировать, выберите производителя с собственными возможностями полного цикла и надежной системой качества.. При оценке поставщиков FPC, проверять: владеет ли поставщик своей производственной линией FPC (не передано на аутсорсинг)? Предлагает ли он комплексное прототипирование и массовое производство?? Сертифицирован ли он по IATF16949 или ISO13485??
Нужны ли вам индивидуальные гибкие схемы FPC или интегрированные Сборка печатной платы, выбор правильного партнера – первый шаг к успеху проекта. Чтобы получить ценовое предложение или задать вопрос о технических характеристиках, заранее подготовьте файлы Gerber и список спецификаций. Это помогает поставщику быстро реагировать.
Отказ от ответственности: Стандартные данные IPC, приведенные в этой статье, взяты из общедоступных технических документов, включая IPC-2221., МПК-2223, МПК-6013, МПК-4562, и МПК-ТМ-650. Данные, связанные с UL, поступают из UL 796 и UL 94. Фактические расчетные параметры должны основываться на технологических возможностях производителя и конкретных требованиях вашего применения..