Bătălia pe viață sau pe moarte în microelectronică: Reacție în lanț indusă de masca de lipit
Cu 0201 componente și BGA cu pas de 0,3 mm devin mainstream, PCB rate de ochiuri de lipire a tamponului au crescut 37% (IPC 2023 date). Potrivit unui studiu de un deceniu realizat de UGPCB: 60% defectele SMT provin din eșecul transferului pastei, unde lacune de microtampografie acționează ca cei trecuti cu vederea “ucigaș invizibil”.
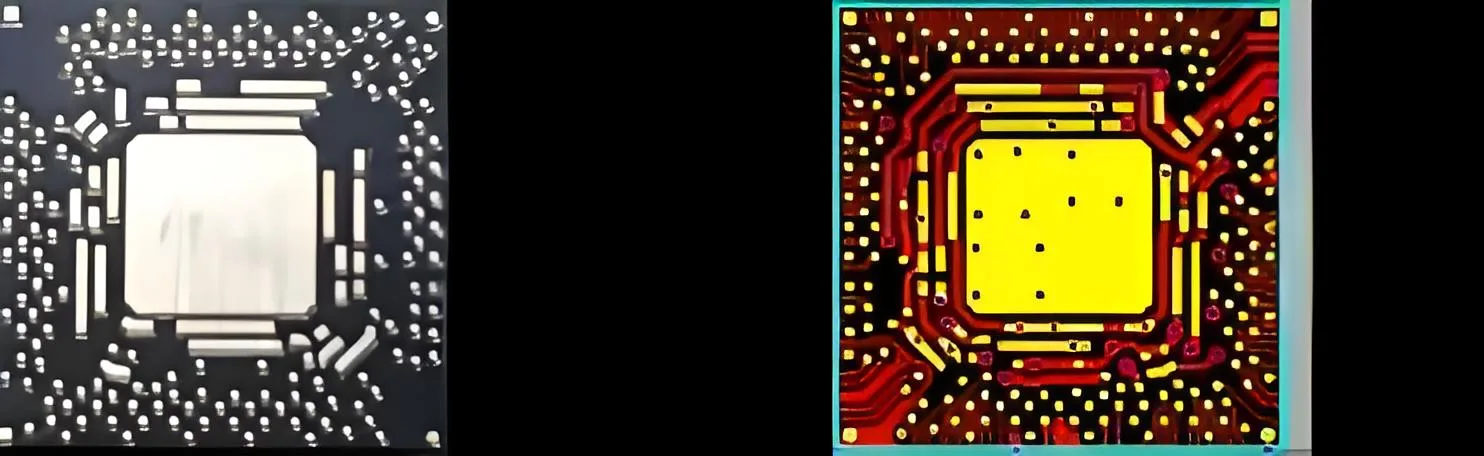
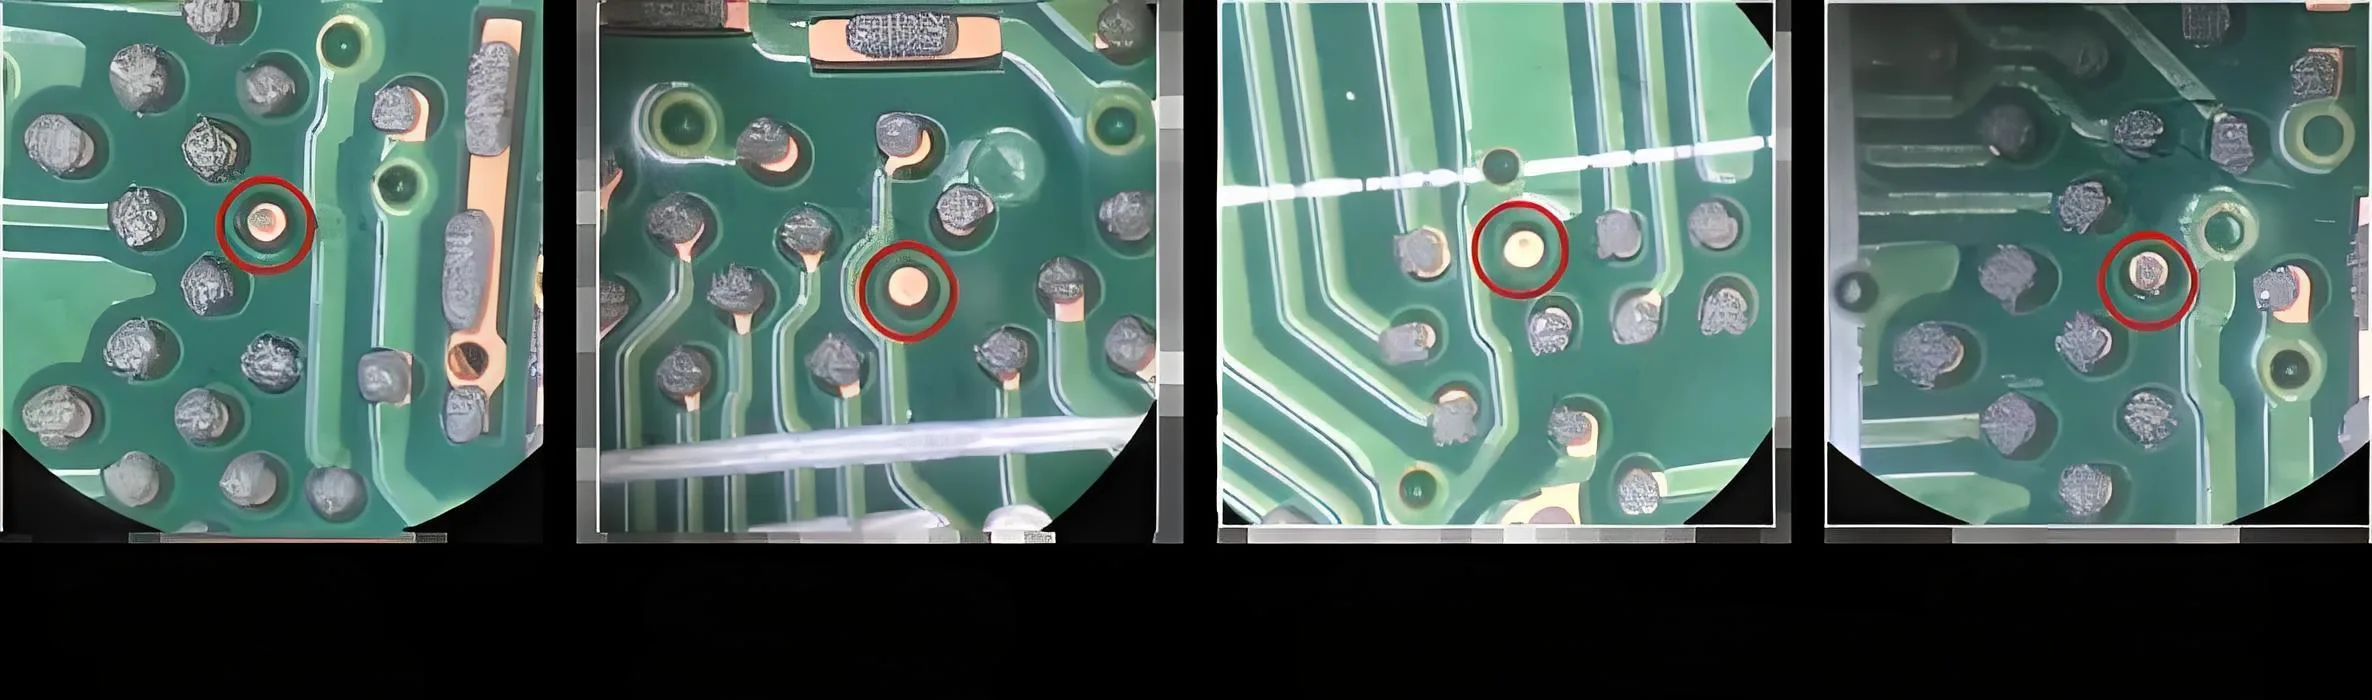
Lecții scrise în sânge: Micrografia dezvăluie punctele dureroase din industrie
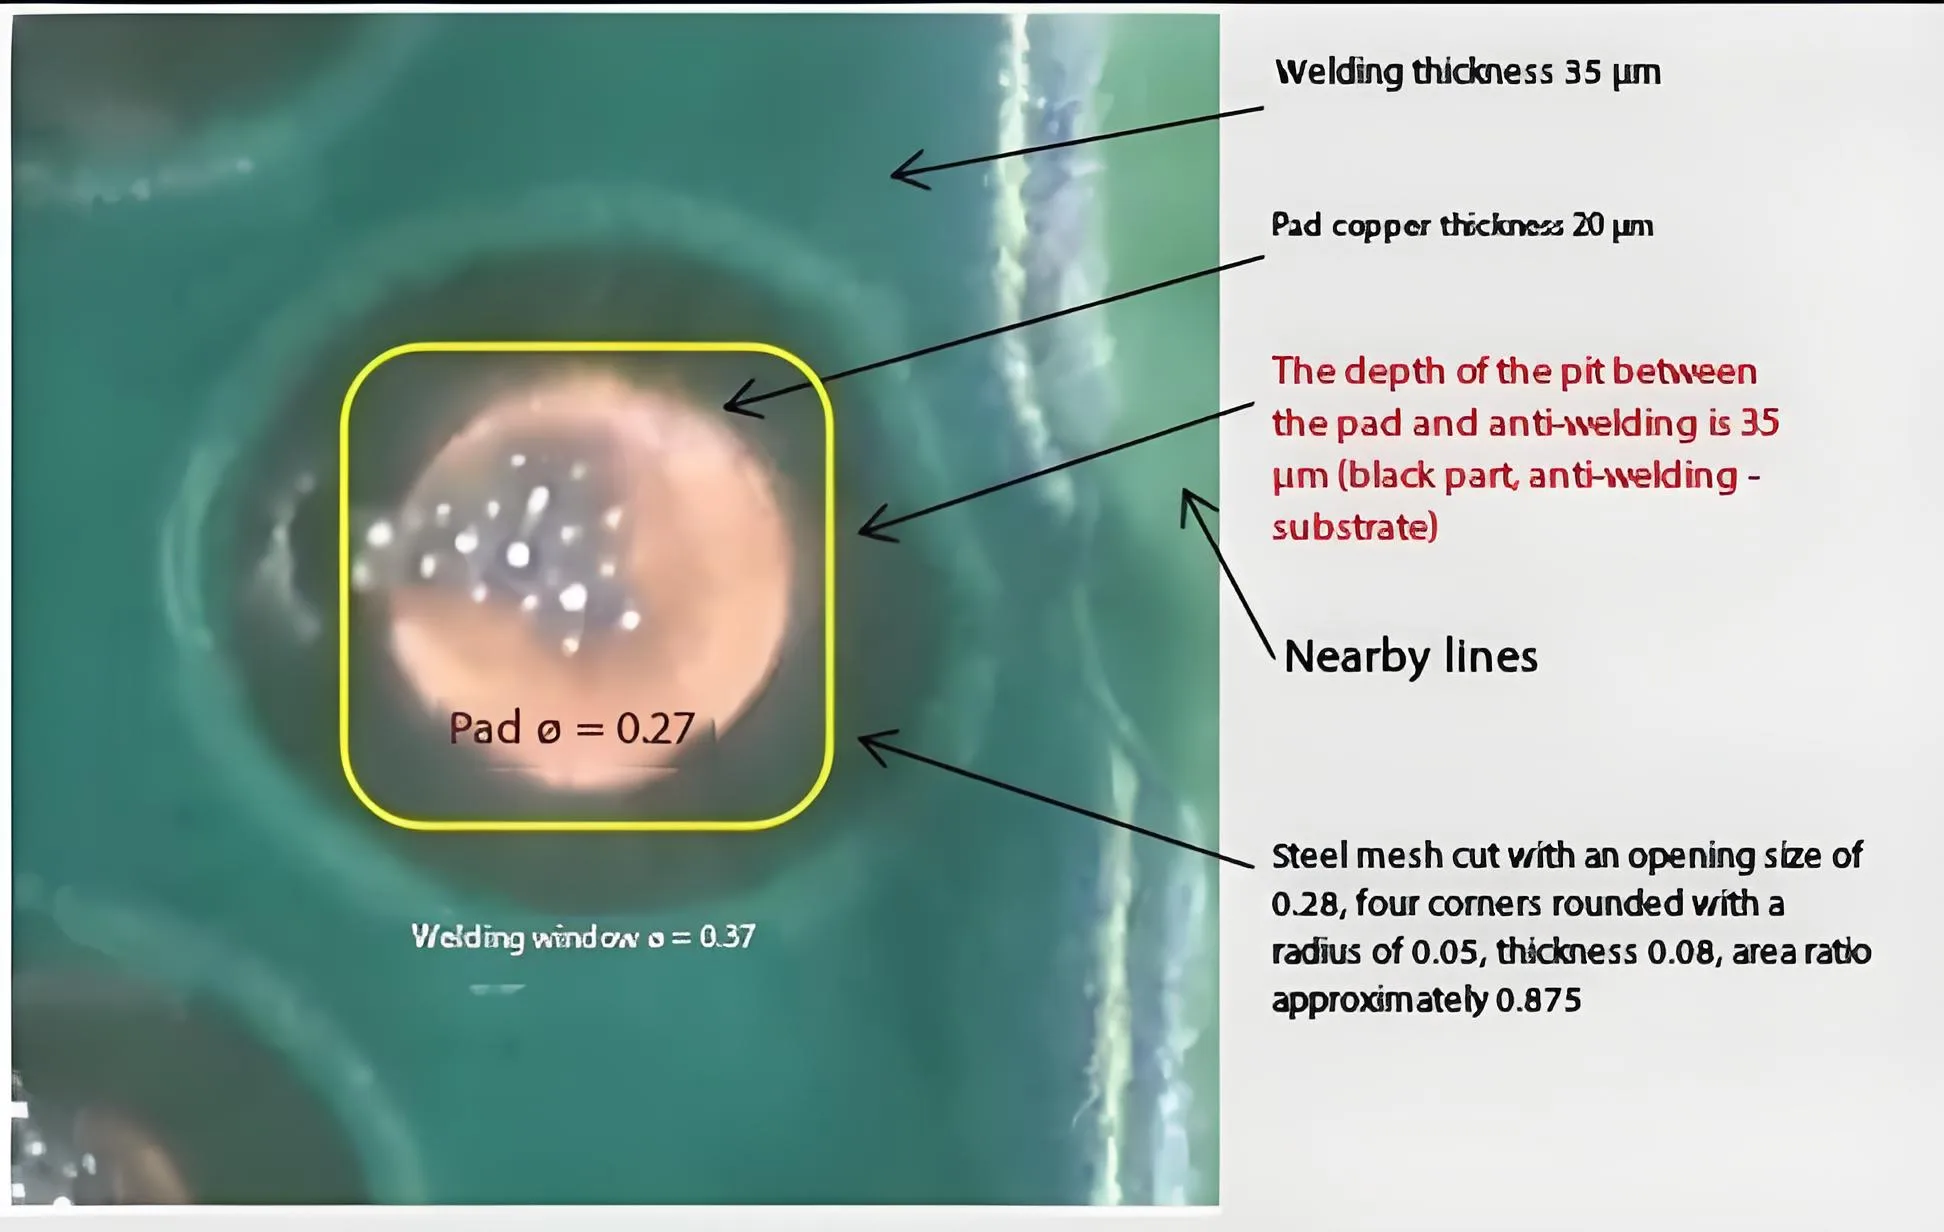
-
Masca de lipit la diferența de înălțime a plăcuței de cupru: 35μm
-
Deschiderea șablonului care acoperă zona substratului: 42%
-
Zona de contact eficientă a pastei de lipit: <58%
Fizica din spatele eșecului: Matematica “Triunghiul Morții” de Paste Transfer
Formula fatală: Prăbușirea teoriei raportului de suprafață IPC-7525
Raportul suprafeței = (L×L) / [2h(L+V)]
Teoria tradițională eșuează atunci când diametrul plăcuței este ≤0,3 mm! Datele empirice de la producători de top dezvăluie:
| Diametrul plăcuței (mm) | Raportul teoretic al ariei | Rata reală de transfer |
|---|---|---|
| 0.40 | 0.68 | 92% |
| 0.31 | 0.61 | 85% |
| 0.27 | 0.55 | 63% |
Dinamica fluidelor expusă: De ce pasta de lipit “Respinge” Tampoane
Figura 2: Simularea tensiunii fluidelor în timpul eliberării stencilului
Alt: Analiza tensiunii peretelui șablon al pastei de lipit – Simularea defectelor de imprimare PCBA – Soluții SMT
Constatări critice:
-
Golurile pentru masca de lipit creează efect de pernă de aer, reducerea zonei de contact cu 41%
-
Saltul de lipire apare atunci când coeziunea pastei > aderența tamponului
Soluții de calitate industrială: Trei piloni pentru a elimina saltul de lipit
Pad Design Revolution: Principiul expansiunii cuprului
-
Diametrul tampon izolat: 0.27mm → 0,31 mm
-
Acoperirea golului redusă la 12%
-
Rata de transfer a crescut la 89% (date empirice)
Masca de lipit “Slăbire” Iniţiativă: Standardul de aur de 25 μm
Figura 3: Comparație de imprimare cu diferite grosimi de măști de lipit
Alt: Comparația grosimii măștii de lipit PCB – Îmbunătățirea randamentului SMT – Ghidul furnizorului PCBA
Formula de grosime: H = (Rz + d) × K
(δ = dimensiunea particulelor de pastă, Tip 4: 25μm; K = factor de siguranță 1.2)
Validarea industriei: Producătorul de PCB-uri mobile a redus grosimea de la 35μm la 22μm → 82% reducerea saltului de lipit QFN
Șabloane PH: Soluția supremă de nano-conformitate
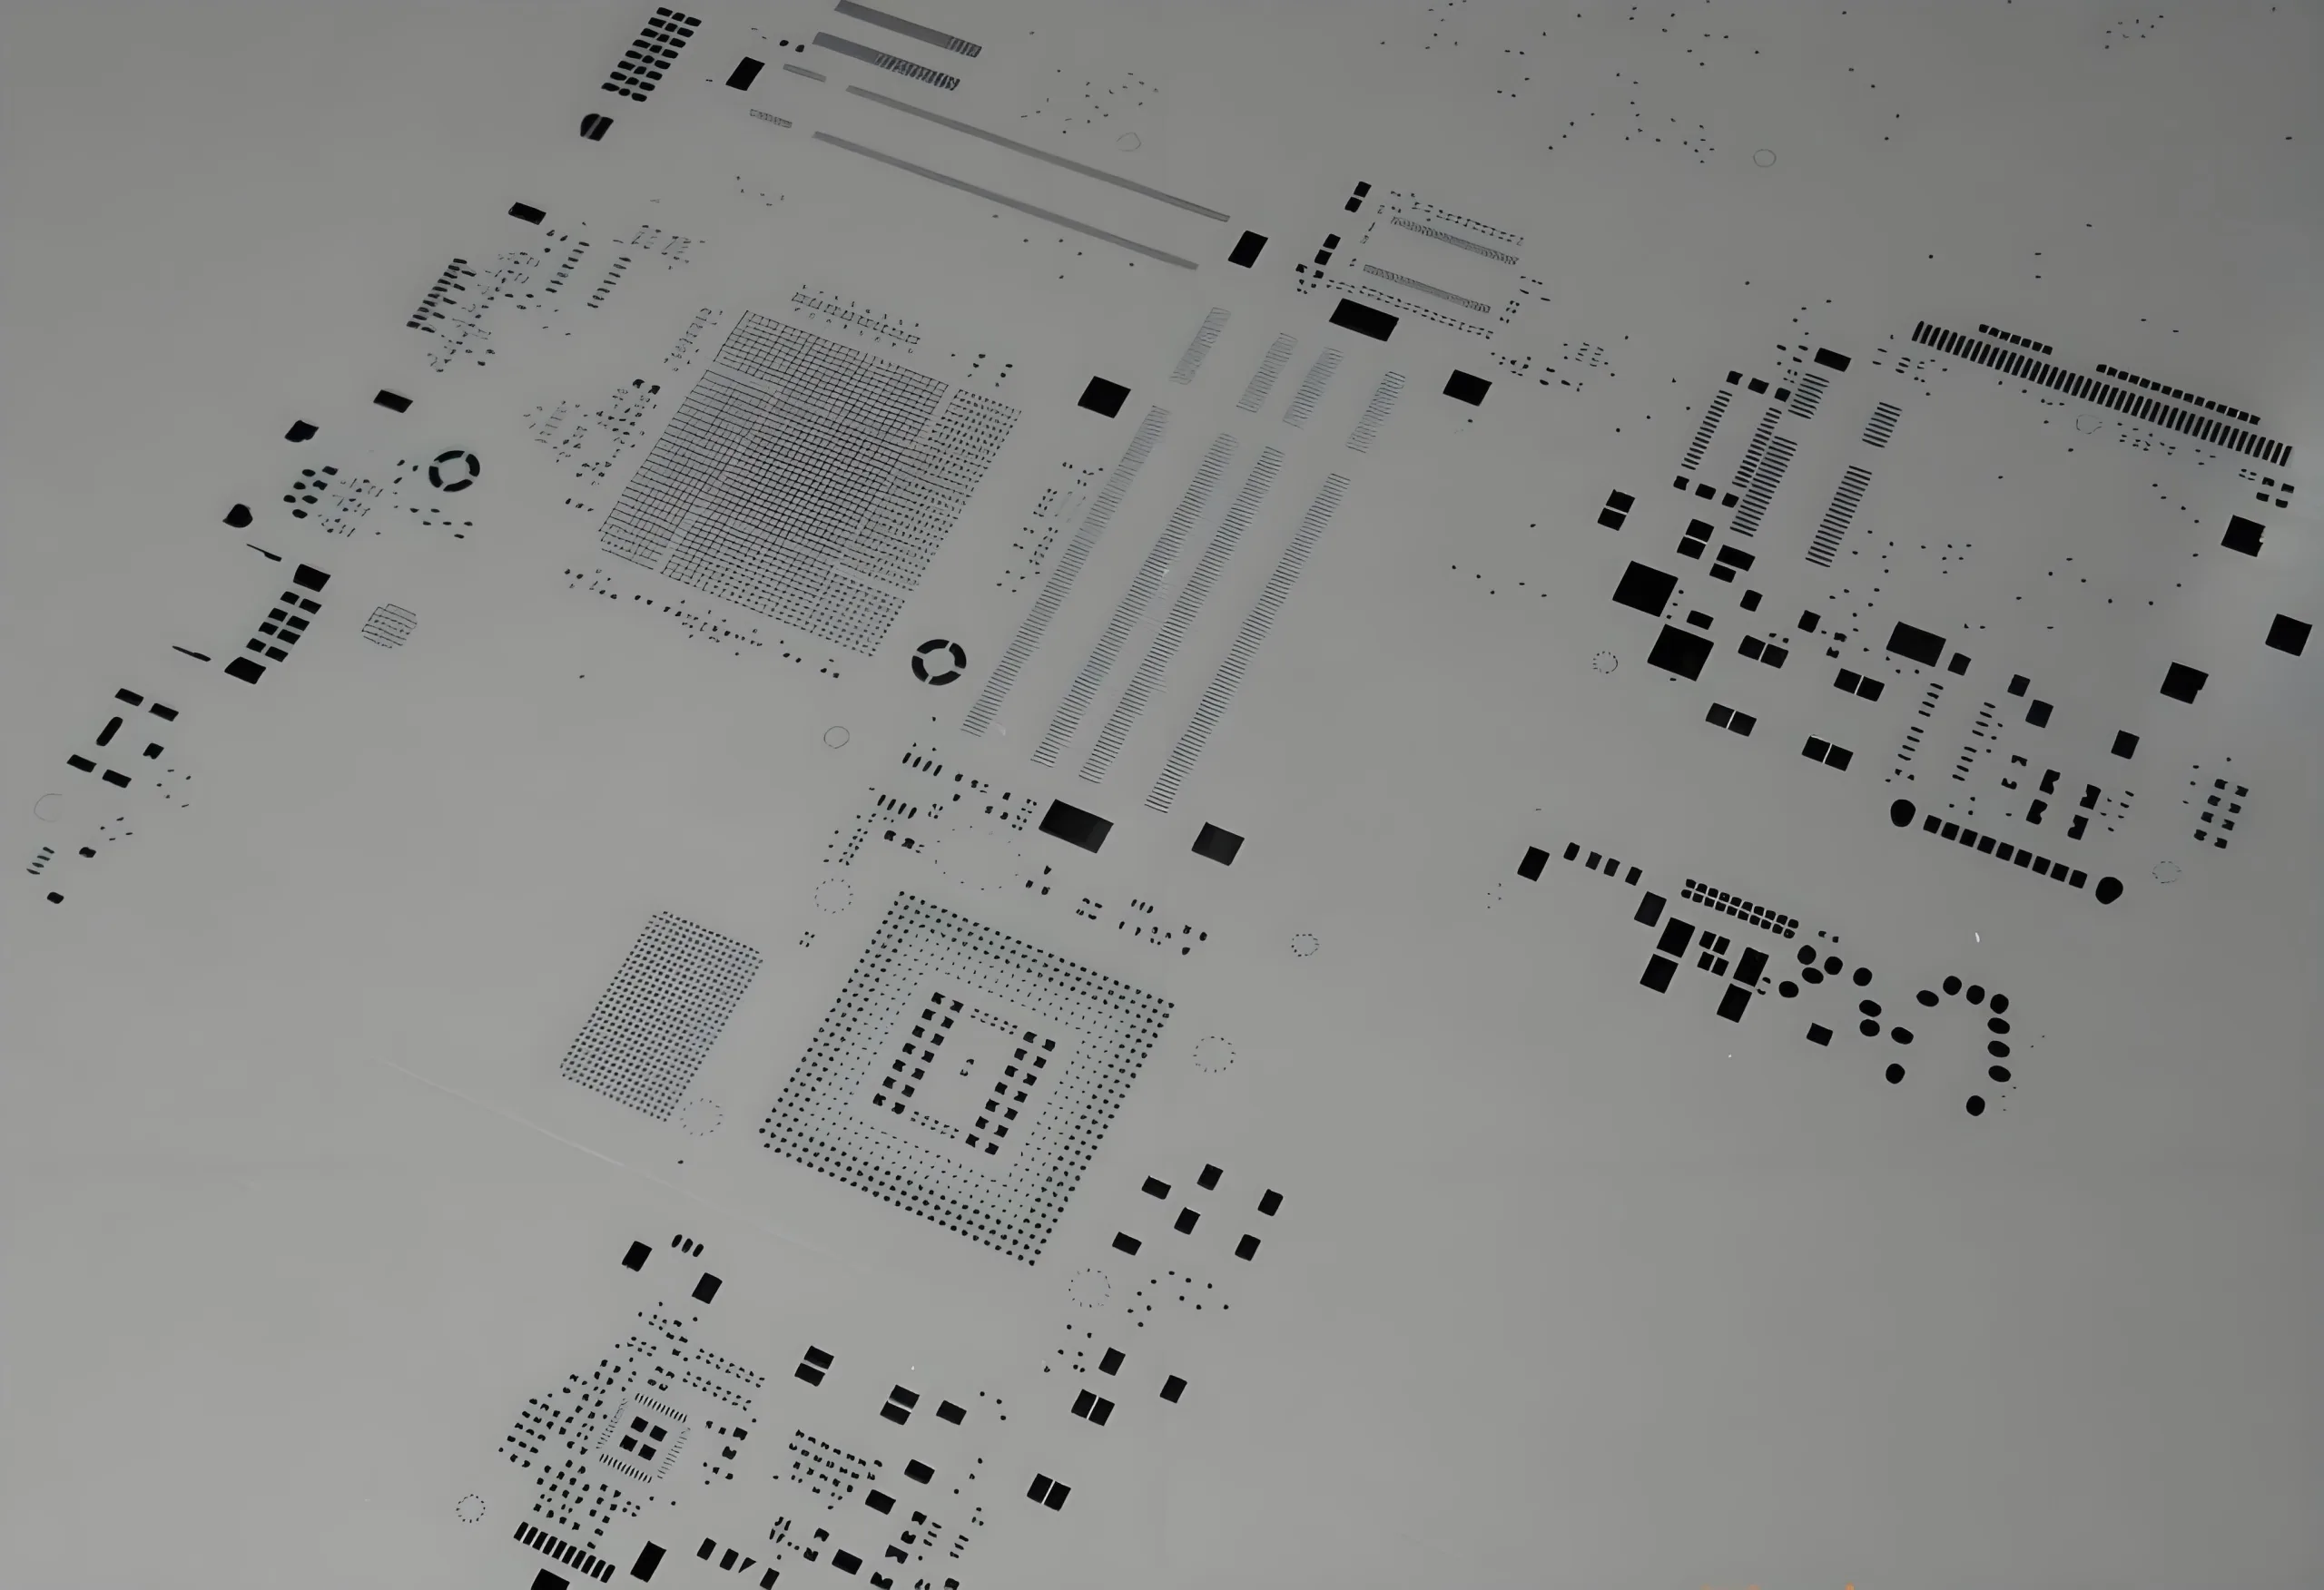 Inovații:
-
Design cu deschidere în trepte: Unghiul peretelui de la 7° la 15°
-
Nichel electroformat: 3x cresterea duritatii
-
Unghi de asistență la demolare: 40% frecare redusă a peretelui
Lideri din industrie’ Cartea de joc: HDI + Standardul de aur NSMD
Strategia de precizie a industriei mobile
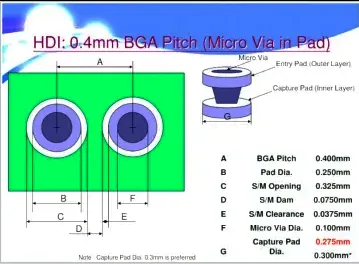
Caz: 0.4mm Pitch BGA Process Blueprint
1. Înlocuiți tipărirea legendei → Design din cupru gol
2. Implementează HDI micro vias
3. Grosimea măștii de lipit: 18±3μm (Clasa IPC-6012 3 conform)
Motor de conversie: Planul dvs. de acțiune pentru modernizarea fabricii
Lista de verificare a executării imediate:
-
Verificați toate plăcuțele izolate: Reproiectează dacă diametrul <0.3mm
-
Solicitați rapoarte despre grosimea măștii de lipit de la Furnizori de PCB (Valoare cheie: ≤25μm)
-
Procurați urgent șabloane PH: 55% creșterea eficienței deschiderii în zonele cu pas fin