

Introducere
Pentru cei care nu au lucrat într-un SMT (Tehnologia de montare a suprafeței) fabrică, procesele de bază și pașii cheie implicați în fabricarea SMT pot rămâne un mister. Astăzi, Voi prezenta cele trei procese principale de fabricație SMT pentru a oferi o înțelegere mai clară a acestei tehnologii.
Prezentare generală a SMT Manufacturing
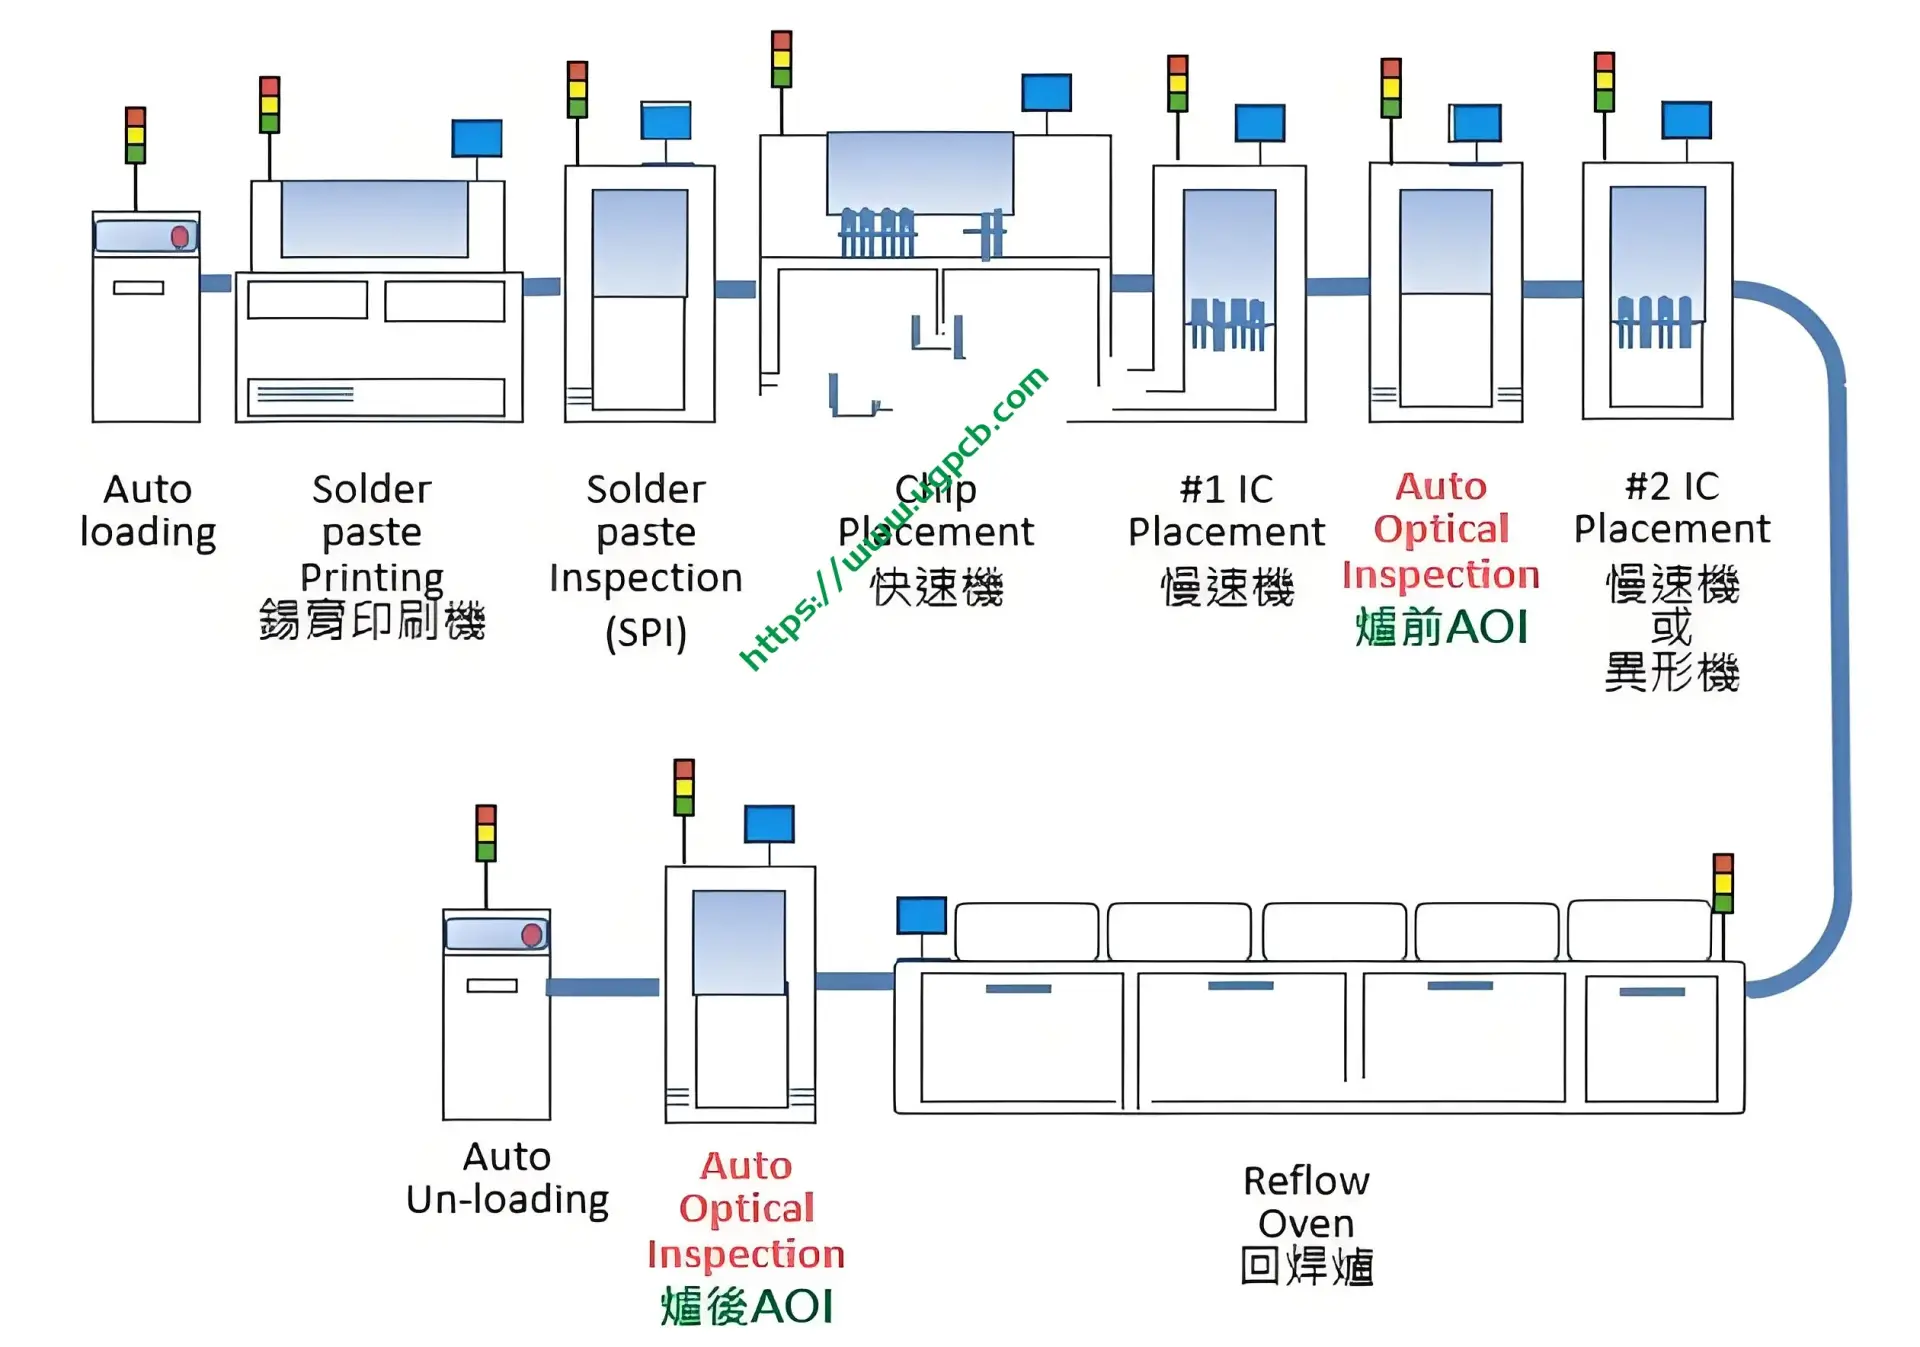
Fabricarea SMT este în prezent cea mai populară tehnologie și proces din industria de asamblare electronică. Fluxul procesului de fabricație SMT este complex, cu variatii in functie de produs. Cu toate acestea, fluxul de bază include în general: inspecția materialului de intrare, programare, imprimare, inspecţie, montare, inspecție înaintea cuptorului, lipirea prin reflow, Aoi (Inspecție optică automată) detectare, repara, testarea, si asamblare.
Printre diferitele procese din fabricarea SMT, trei se evidențiază ca fiind cele mai importante: tipărire pastă, Montare SMT, și lipirea prin reflow.
Paste Printing
Imprimarea pastei implică aplicarea pastei de lipit pe PCB (Placă de circuit tipărită). Echipamentele și instrumentele utilizate în acest proces includ:
- Mașini de imprimat: Mașini de imprimat complet automate și semi-automate.
- Pastă de lipit: Un material special folosit pentru fixarea componentelor pe PCB.
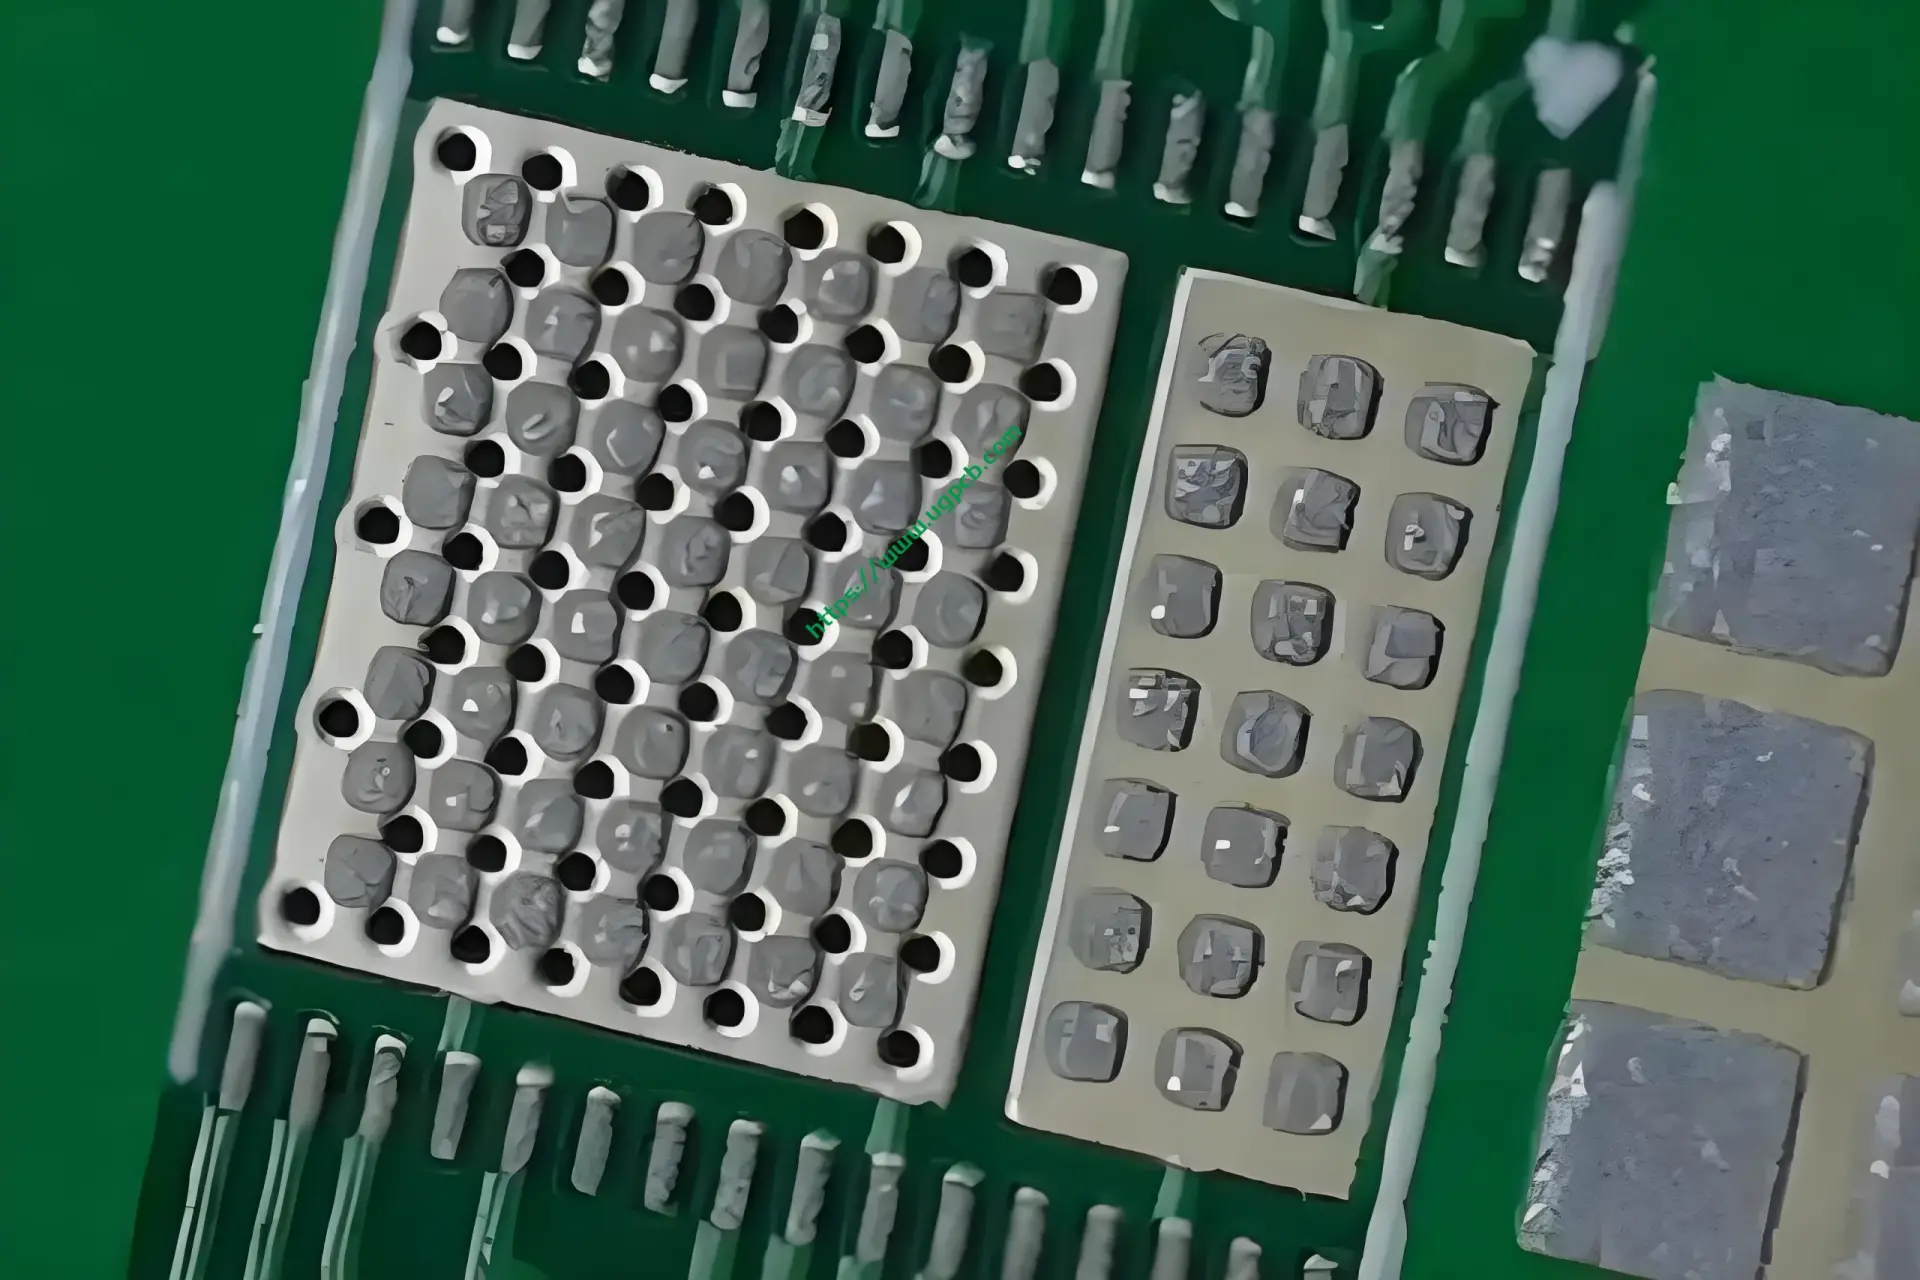
- Stencil: În esență, o matriță cu poziții scobite corespunzătoare plăcuțelor de lipit de pe PCB, permițând pastei de lipit să se scurgă și să acopere tampoanele. Este o tabla subtire de otel fixata de un cadru, utilizat în mod obișnuit la grosimi de 0,10 mm, variind în funcție de componentele și procesul de fabricație a diferitelor produse. Șablonul este realizat conform fișierului de mască de lipire din fișierele Gerber furnizate de R&Echipa D sau client. Această pregătire este crucială înainte de producție, deoarece calitatea șablonului determină calitatea produselor montate. Importanța șablonului este evidentă în special în componentele de precizie, iar diferitele mașini de imprimat au ușoare variații în cerințele de deschidere a șablonului. Pe baza experienței personale, pentru produse cu componente de precizie precum BGA cu pas de 0,4, se recomandă ca șablonul să fie realizat de către profesioniștii fabricii de producție, deoarece nu există standarde stricte pentru proces. Detaliile sunt cel mai bine înțelese de către inginerii de proces din fabrica SMT.
Operația de bază presupune instalarea șablonului în mașina de imprimat, adăugând pastă de lipit pe șablon, plasarea PCB-ului pe șina mașinii, scanarea punctelor de marcare a PCB-ului și a șablonului cu camera aparatului, aliniindu-le, ridicând platforma de imprimare pentru a se potrivi cu șablonul, și apoi folosind o racletă înclinată la 45° pentru a răzui pasta de lipit peste șablon, transferându-l pe plăcuțele de lipit de pe PCB. Acest lucru finalizează procesul de imprimare. Dacă nu există defecte, este perfect; dacă există, inginerul echipamentului trebuie să facă ajustări minore. Bazat pe ani de analiză a procesului de teren, tipărirea cu pastă este cel mai critic dintre cele trei procese principale în fabricarea SMT, ca 70% de defectele SMT sunt legate de acest pas.
Montare SMT
Montarea SMT implică utilizarea unei mașini de plasare pentru a monta componente pe PCB-ul imprimat. Termenul “montare” este folosit deoarece pasta de lipit conține flux, care are o anumită lipiciune, permițându-i să țină componentele înainte de a se topi.
Principiul montării SMT este atât simplu, cât și complex. Este simplu pentru că a evoluat de la lipirea manuală, unde componentele erau plasate pe placa de circuite cu pensete, în timp ce mașinile de plasare folosesc capete de aspirație pentru a atașa componente la PCB. Este complex deoarece procesul real de montare este complicat, implicând echipamente precise. Progresele tehnologice au transformat componentele tradiționale cu orificii traversante în componente de suprafață, creșterea semnificativă a eficienței producției și schimbarea întregului lanț de aprovizionare al industriei.
Principiul de funcționare al SMT implică crearea unui program de plasare folosind fișierele Gerber, fisiere de coordonate, BOM (Lista materialelor), și diagrama de poziție furnizată de client. Capetele de plasare (duze de aspirare), alimentatoare, și șenile mașinii de plasare lucrează împreună pentru a finaliza întregul proces de montare.
- Duze de aspirație: Capul de plasare are 12 duze de aspirare, fiecare cu un centru gol care folosește aspirația cu vid pentru a ridica componente.
- Hrănitori: Acestea sunt dispozitive de alimentare care, pe baza programului de plasare creat de programatorul mașinii de plasare, sunt tipărite într-o listă de posturi. Operatorii instalează componente pe alimentatoare în conformitate cu ordinea listei de stații. Alimentatoarele sunt dispuse pe mașina de plasare, pornit, și antrenat de roți dințate pentru a avansa banda componente. Programul instruiește duza de aspirație specificată să se deplaseze în poziția desemnată pentru a ridica componenta și a o plasa la coordonatele specificate.
Precauții:
- Componentele de dimensiuni diferite necesită duze de aspirație și alimentatoare de dimensiuni diferite.
- Deoarece duzele de aspirare folosesc aspirator, este esențial să se asigure că suprafața componentei este plană și nu se scurge vid în timpul proiectării și producției de mostre. Pentru componente speciale, cum ar fi antene de contact sau dispozitive scobite, furnizorii ar putea avea nevoie să adauge “capace” sau aplicați bandă adezivă la temperatură înaltă pe suprafață.
- Evitați utilizarea materialelor în vrac.
Lipirea prin reflow
După lipire imprimare și montare, următorul pas este lipirea prin reflow. Odată ce toate componentele sunt montate, PCB-ul este transportat la transportor de către mașina de plasare pentru inspecție manuală sau inspecție pre-cuptor AOI pentru a verifica eventualele defecte de montare. Dacă nu există probleme, PCB-ul poate intra în cuptorul de reflow.
Mulți nu știu ce “reflux” înseamnă în lipirea prin reflow. Nu se referă la pasta de lipit care curge dintr-un loc în altul. Lipirea prin reflow provine din “Lipirea prin reflow,” unde “reflux” înseamnă transformarea pastei granulare de lipit într-o stare lichidă și apoi solidificarea într-un aliaj. Cuptorul de reflow este ca un “cuptor de copt” cu o bandă transportoare asemănătoare unui lanț de bicicletă. Este un cuptor dreptunghiular care transportă PCB-uri, incalzeste si topeste pasta de lipit, și solidifică componentele pe plăcuțele de lipit ale PCB-ului. Cuptorul de reflow are dispozitive de aer cald împărțite în mai multe zone de temperatură, încălzindu-se treptat. Procesul poate fi descris folosind o curbă cu patru zone cheie.
- Zona de preîncălzire: Preîncălzi PCB-ul și componentele, referindu-se în principal la efectul de încălzire al primei una până la trei zone de încălzire ale cuptorului de reflow. Preîncălzirea mai mare realizează un echilibru termic pentru materialele de lipit, permițând pastei de lipit să devină activă, iar componente precum fluxul să se evapore corespunzător, deschizând calea pentru o lipire bună mai târziu.
- Zona de înmuiere: Îndepărtează oxizii de suprafață și face pasta de lipit activă, cu pasta de lipit în stare semitopită, corespunzător celui de-al cincilea, şaselea, și a șaptea zonă de încălzire a cuptorului de reflow.
- Zona de reflux: Cunoscută și sub denumirea de zonă de lipit, este cea mai fierbinte zonă din cuptorul de reflow, ajungând la punctul de topire al pastei de lipit, de obicei, în jur de 220°C pentru pasta de lipit fără plumb, durabil aproximativ 40 secunde.
- Zona de racire: Se răcește lent de la punctul de topire la aproximativ 50°C, formând îmbinări de lipit din aliaj.
Acest lucru completează procesul de reflow, care durează de obicei aproximativ șase minute.
Concluzie
Acest articol oferă o explicație și o descriere a celor trei procese principale ale producției SMT: imprimare, montare, și lipirea prin reflow. Cu aceste informatii, personalul relevant ar trebui să aibă o înțelegere mai profundă a acestor pași cruciali în fabricarea SMT.
