

Introducere
În fabricația electronică modernă, Tehnologia de montare a suprafeței (Smt) a devenit procesul principal pentru asamblarea PCB. Cu toate acestea, Pe măsură ce dimensiunile componentelor continuă să se micșoreze și procesele de lipire devin mai complexe, fiabilitatea rezistenței îmbinării de lipit a devenit din ce în ce mai critică. Rezistența îmbinării prin lipire nu numai că are un impact direct asupra performanței mecanice a produselor, ci determină și fiabilitatea lor pe termen lung în medii dure.. Acest articol explorează specificațiile și criteriile de evaluare pentru testarea la tracțiune și forfecare a rezistenței îmbinării de lipit a componentelor SMT prin date experimentale detaliate și analize profesionale., oferind perspective științifice și îndrumări practice pentru industrie.
Metode experimentale și proiectare
Design experimental
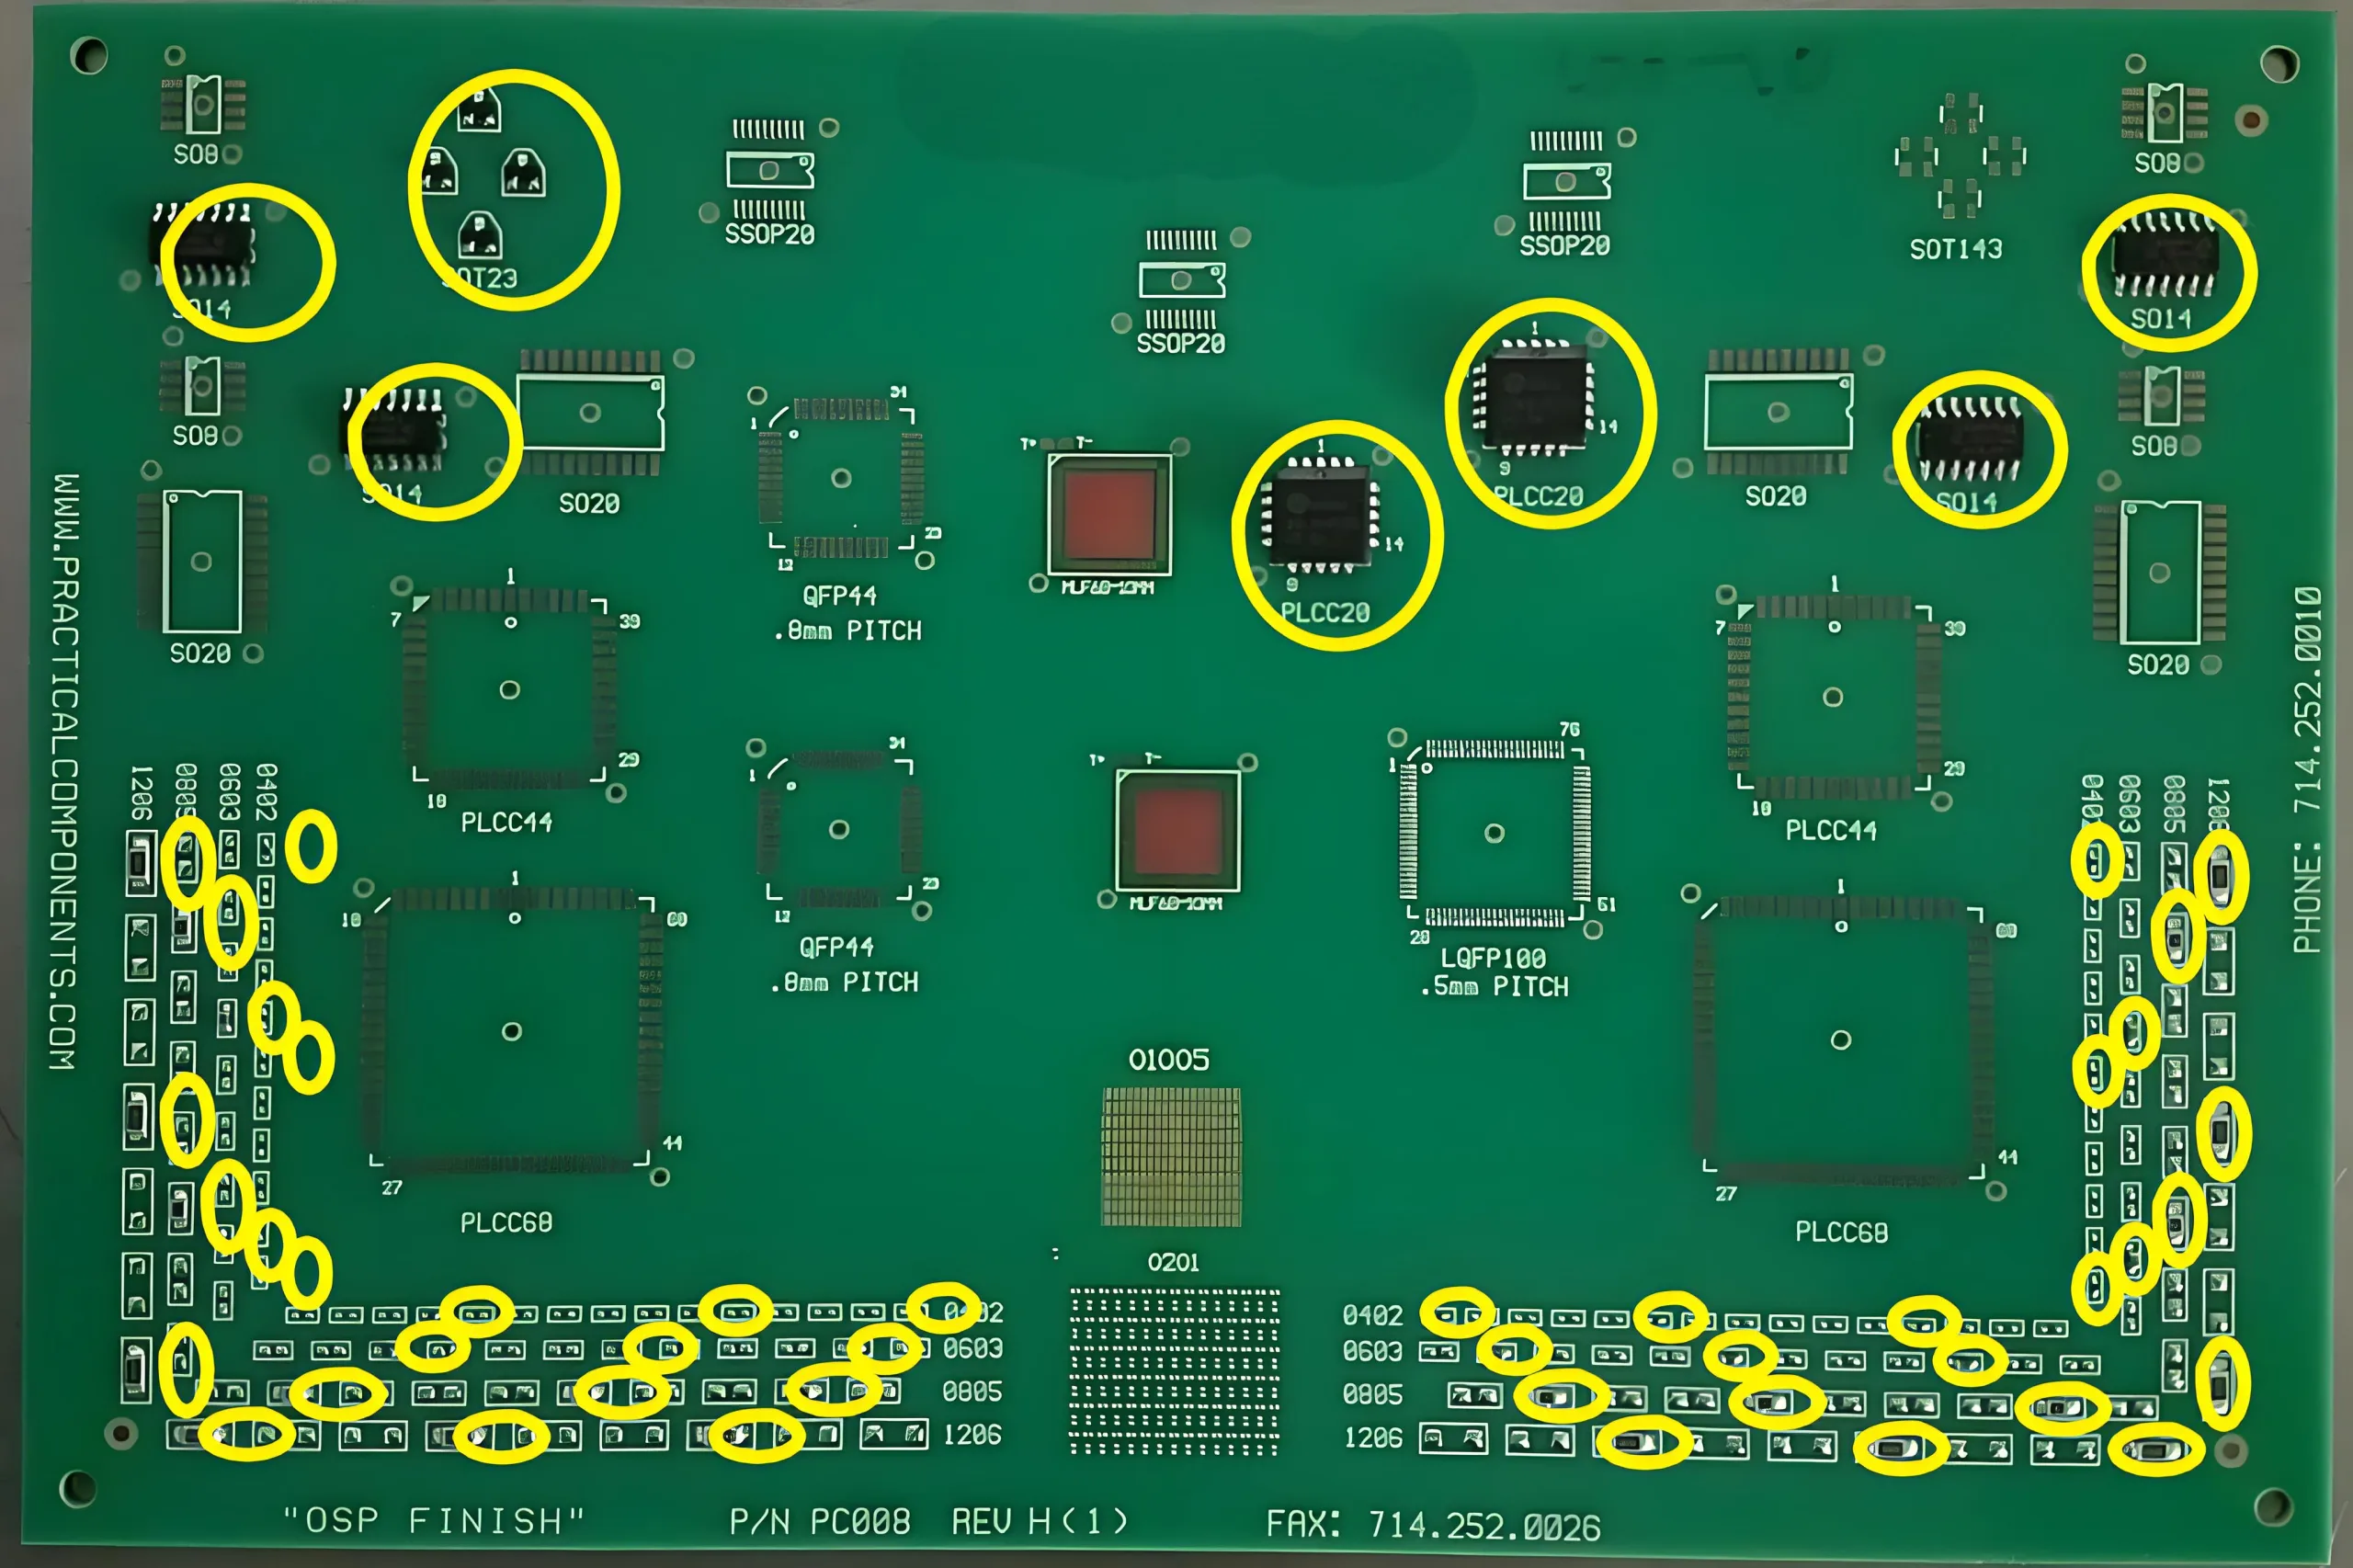
Experimentul a selectat o varietate de componente SMT comune, inclusiv componente pasive precum 0402, 0603, 0805, şi 1206, precum și componente cu plumb precum SOT23, SO14, și PLCC20. Prin ajustarea volumului pastei de lipit, grosimea șablonului, și parametrii de imprimare, au fost simulate diferite condiții de lipire pentru a evalua factorii care afectează rezistența îmbinării de lipit.
Volumul pastei de lipit și designul șablonului
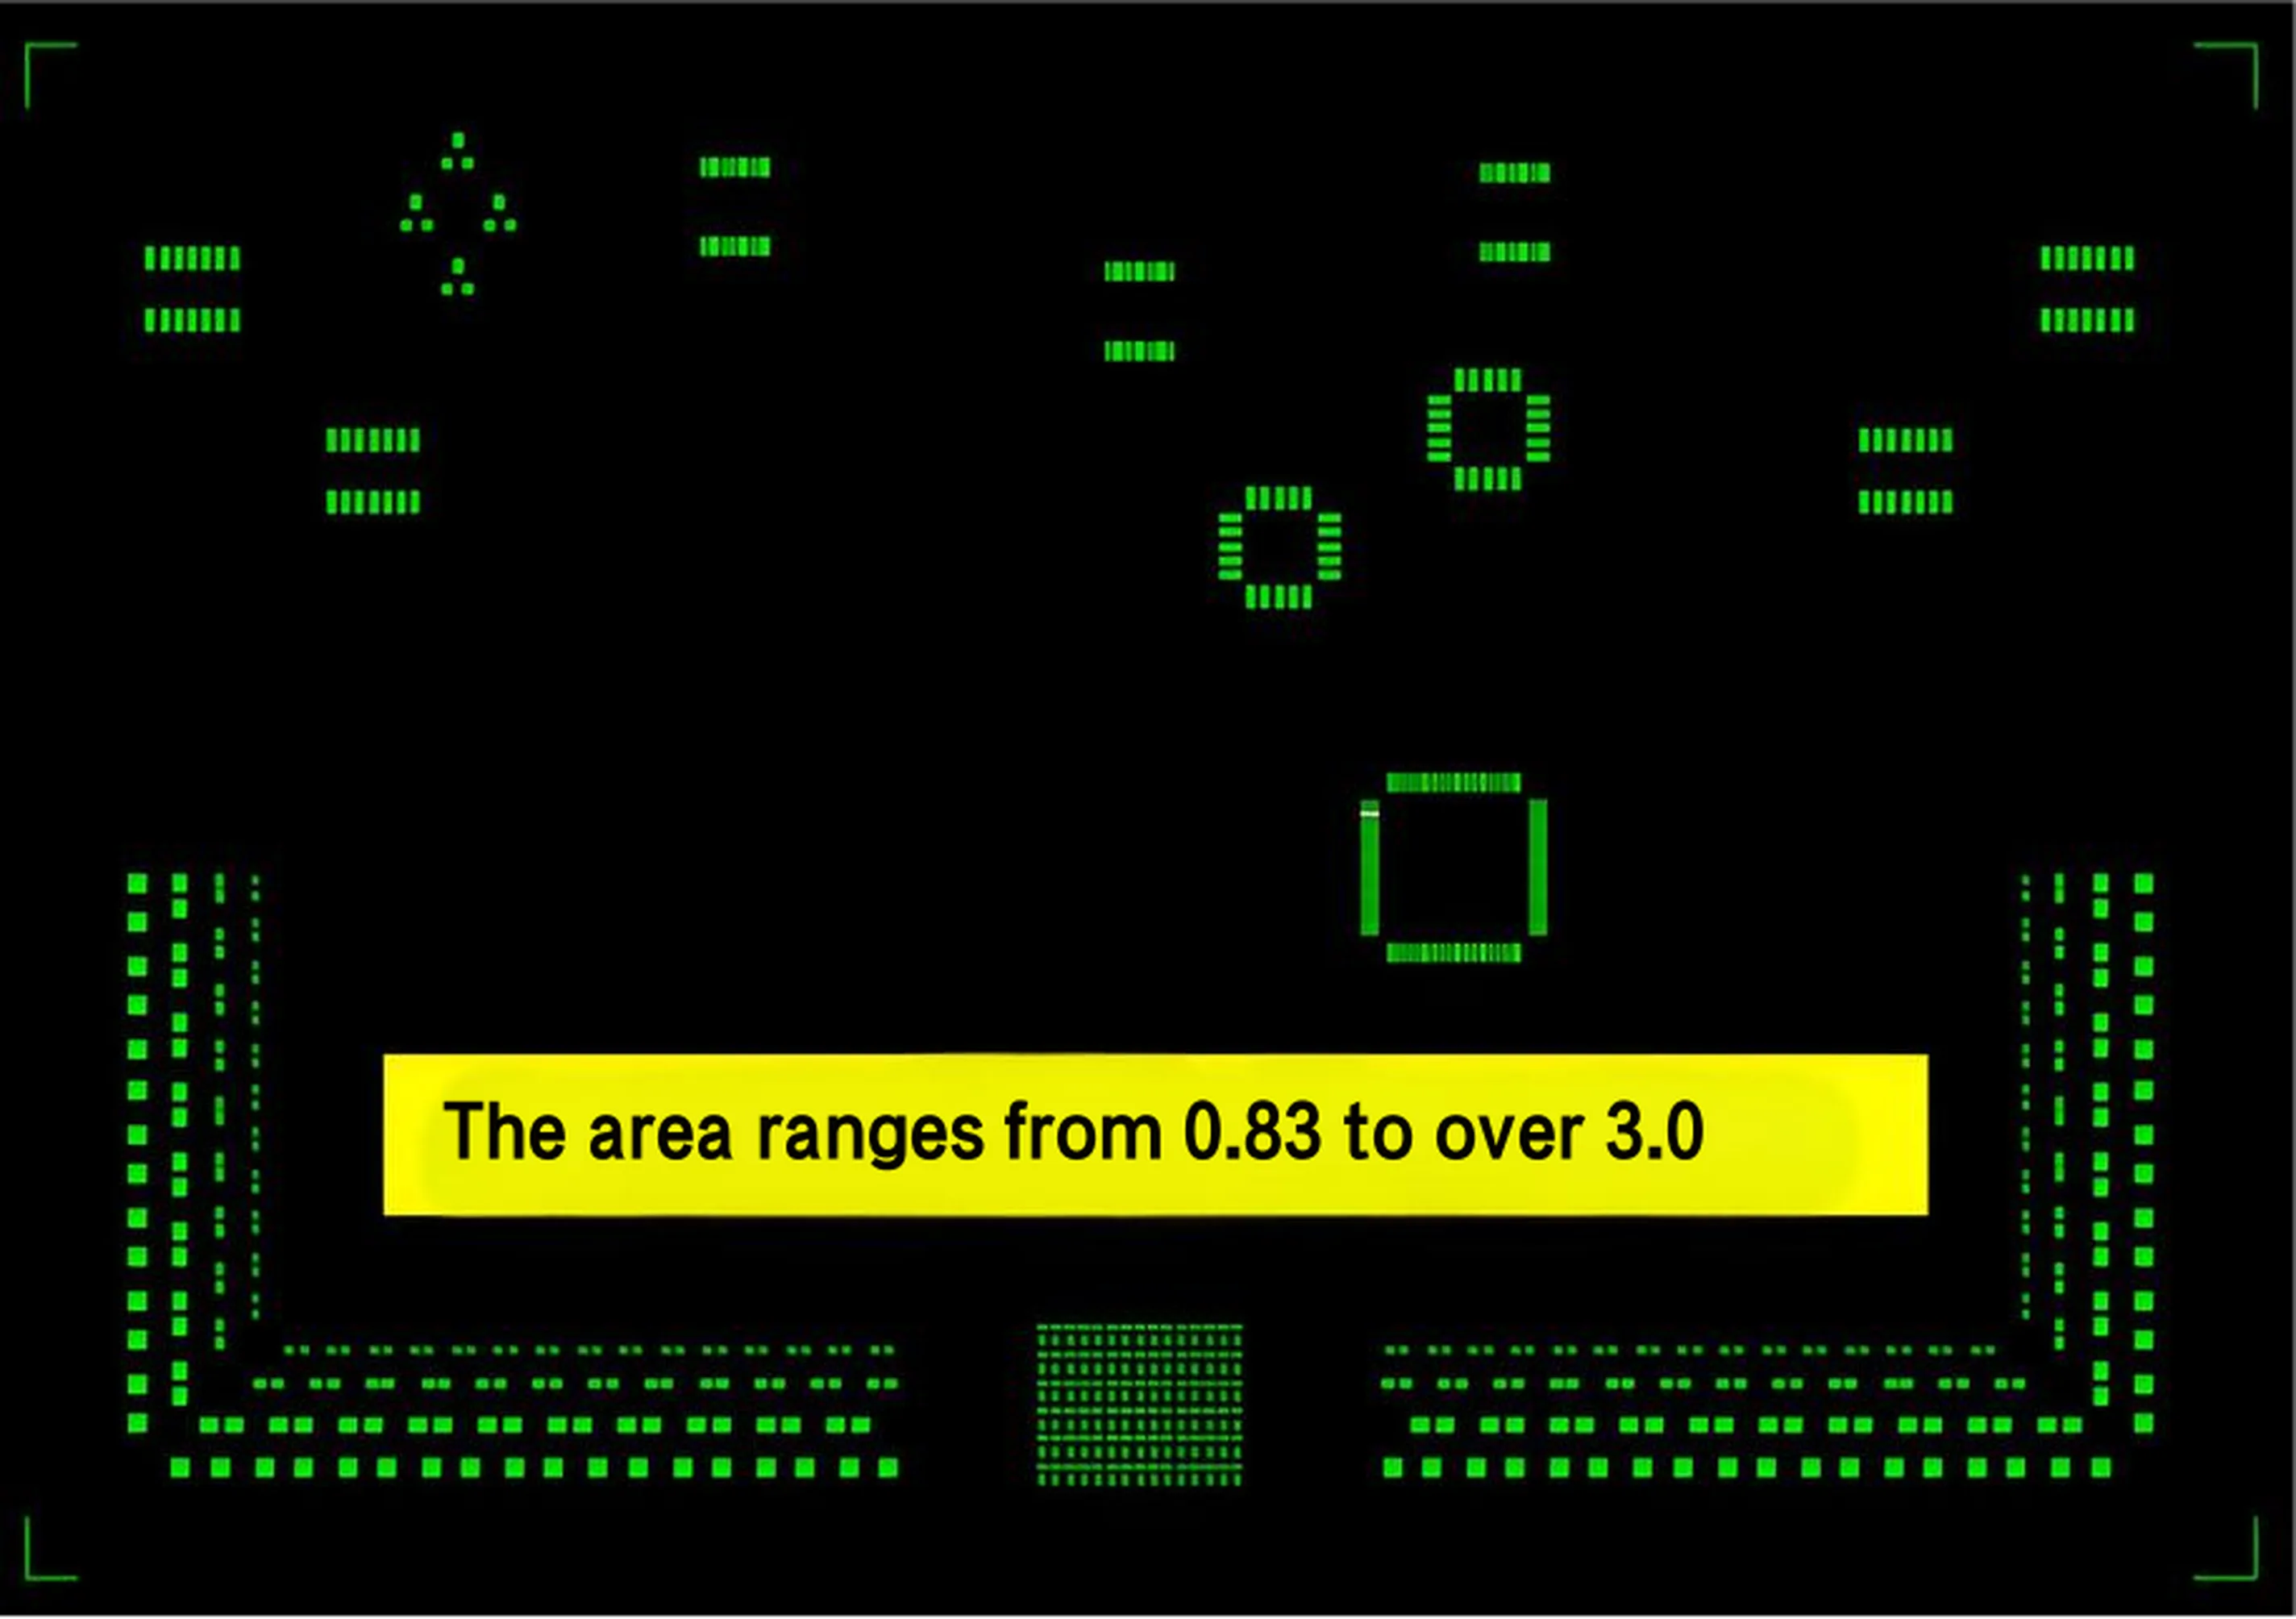
Volumul pastei de lipit este unul dintre factorii cheie care influențează rezistența îmbinării de lipit. Experimentul a proiectat un gradient de volume de pastă de lipit variind de la 25% la 125%, combinate cu diferite grosimi de șablon (51µm până la 102 µm), pentru a studia relația dintre eficiența transferului pastei de lipit și rezistența îmbinării de lipit. Datele experimentale au arătat că reducerea volumului pastei de lipit scade în mod semnificativ rezistența îmbinării de lipit, în special pentru componentele pasive, unde a 50% volumul pastei de lipit se apropie de limita inferioară acceptabilă.
Formula: Eficiența transferului pastei de lipit = (Volumul real al pastei de lipit / Volumul deschiderii șablonului) × 100%
De exemplu, eficiența transferului pentru a 0402 componenta la 25% volumul pastei de lipit a fost 31%, în timp ce la 125%, a ajuns 138%. Aceste date oferă informații critice pentru optimizarea proceselor de imprimare a pastei de lipit.
Parametrii de imprimare și profilul de reflux
Parametri precum viteza de imprimare, presiunea racletei, și viteza de separare afectează în mod semnificativ uniformitatea și eficiența transferului pastei de lipit. Experimentul a folosit o viteză de imprimare de 30 mm/sec, o presiune a racletei de 5.0 kg, și un cuptor cu reflow cu 10 zone pentru a asigura controlul procesului. Parametrii cheie ai profilului de reflux sunt incluși:
- Timp de înmuiat (150-200° C.): 70-75 secunde
- Timp deasupra lichidului (>221° C.): 63-70 secunde
- Temperatura de vârf: 243-249° C.
Acești parametri au asigurat formarea corectă a îmbinărilor de lipit evitând în același timp defectele cauzate de supraîncălzire.
Rezultate și discuții
Testarea rezistenței îmbinărilor de lipit
Au fost efectuate teste de tragere și forfecare pentru a evalua rezistența îmbinării de lipit a diferitelor componente. De exemplu:
- 0402 Componentă: Forța de forfecare standard necesară a fost ≥0,65Kgf. Datele experimentale au arătat o forță de forfecare de 0,68 Kgf at 50% volumul pastei de lipit, aproape de pragul acceptabil.
- 1206 Componentă: Forța de forfecare standard necesară a fost ≥3,00Kgf. Datele experimentale au arătat o forță de forfecare de 3,15 Kgf at 100% volumul pastei de lipit, demonstrând performanțe bune.
Impactul ciclului termic asupra rezistenței îmbinării lipirii
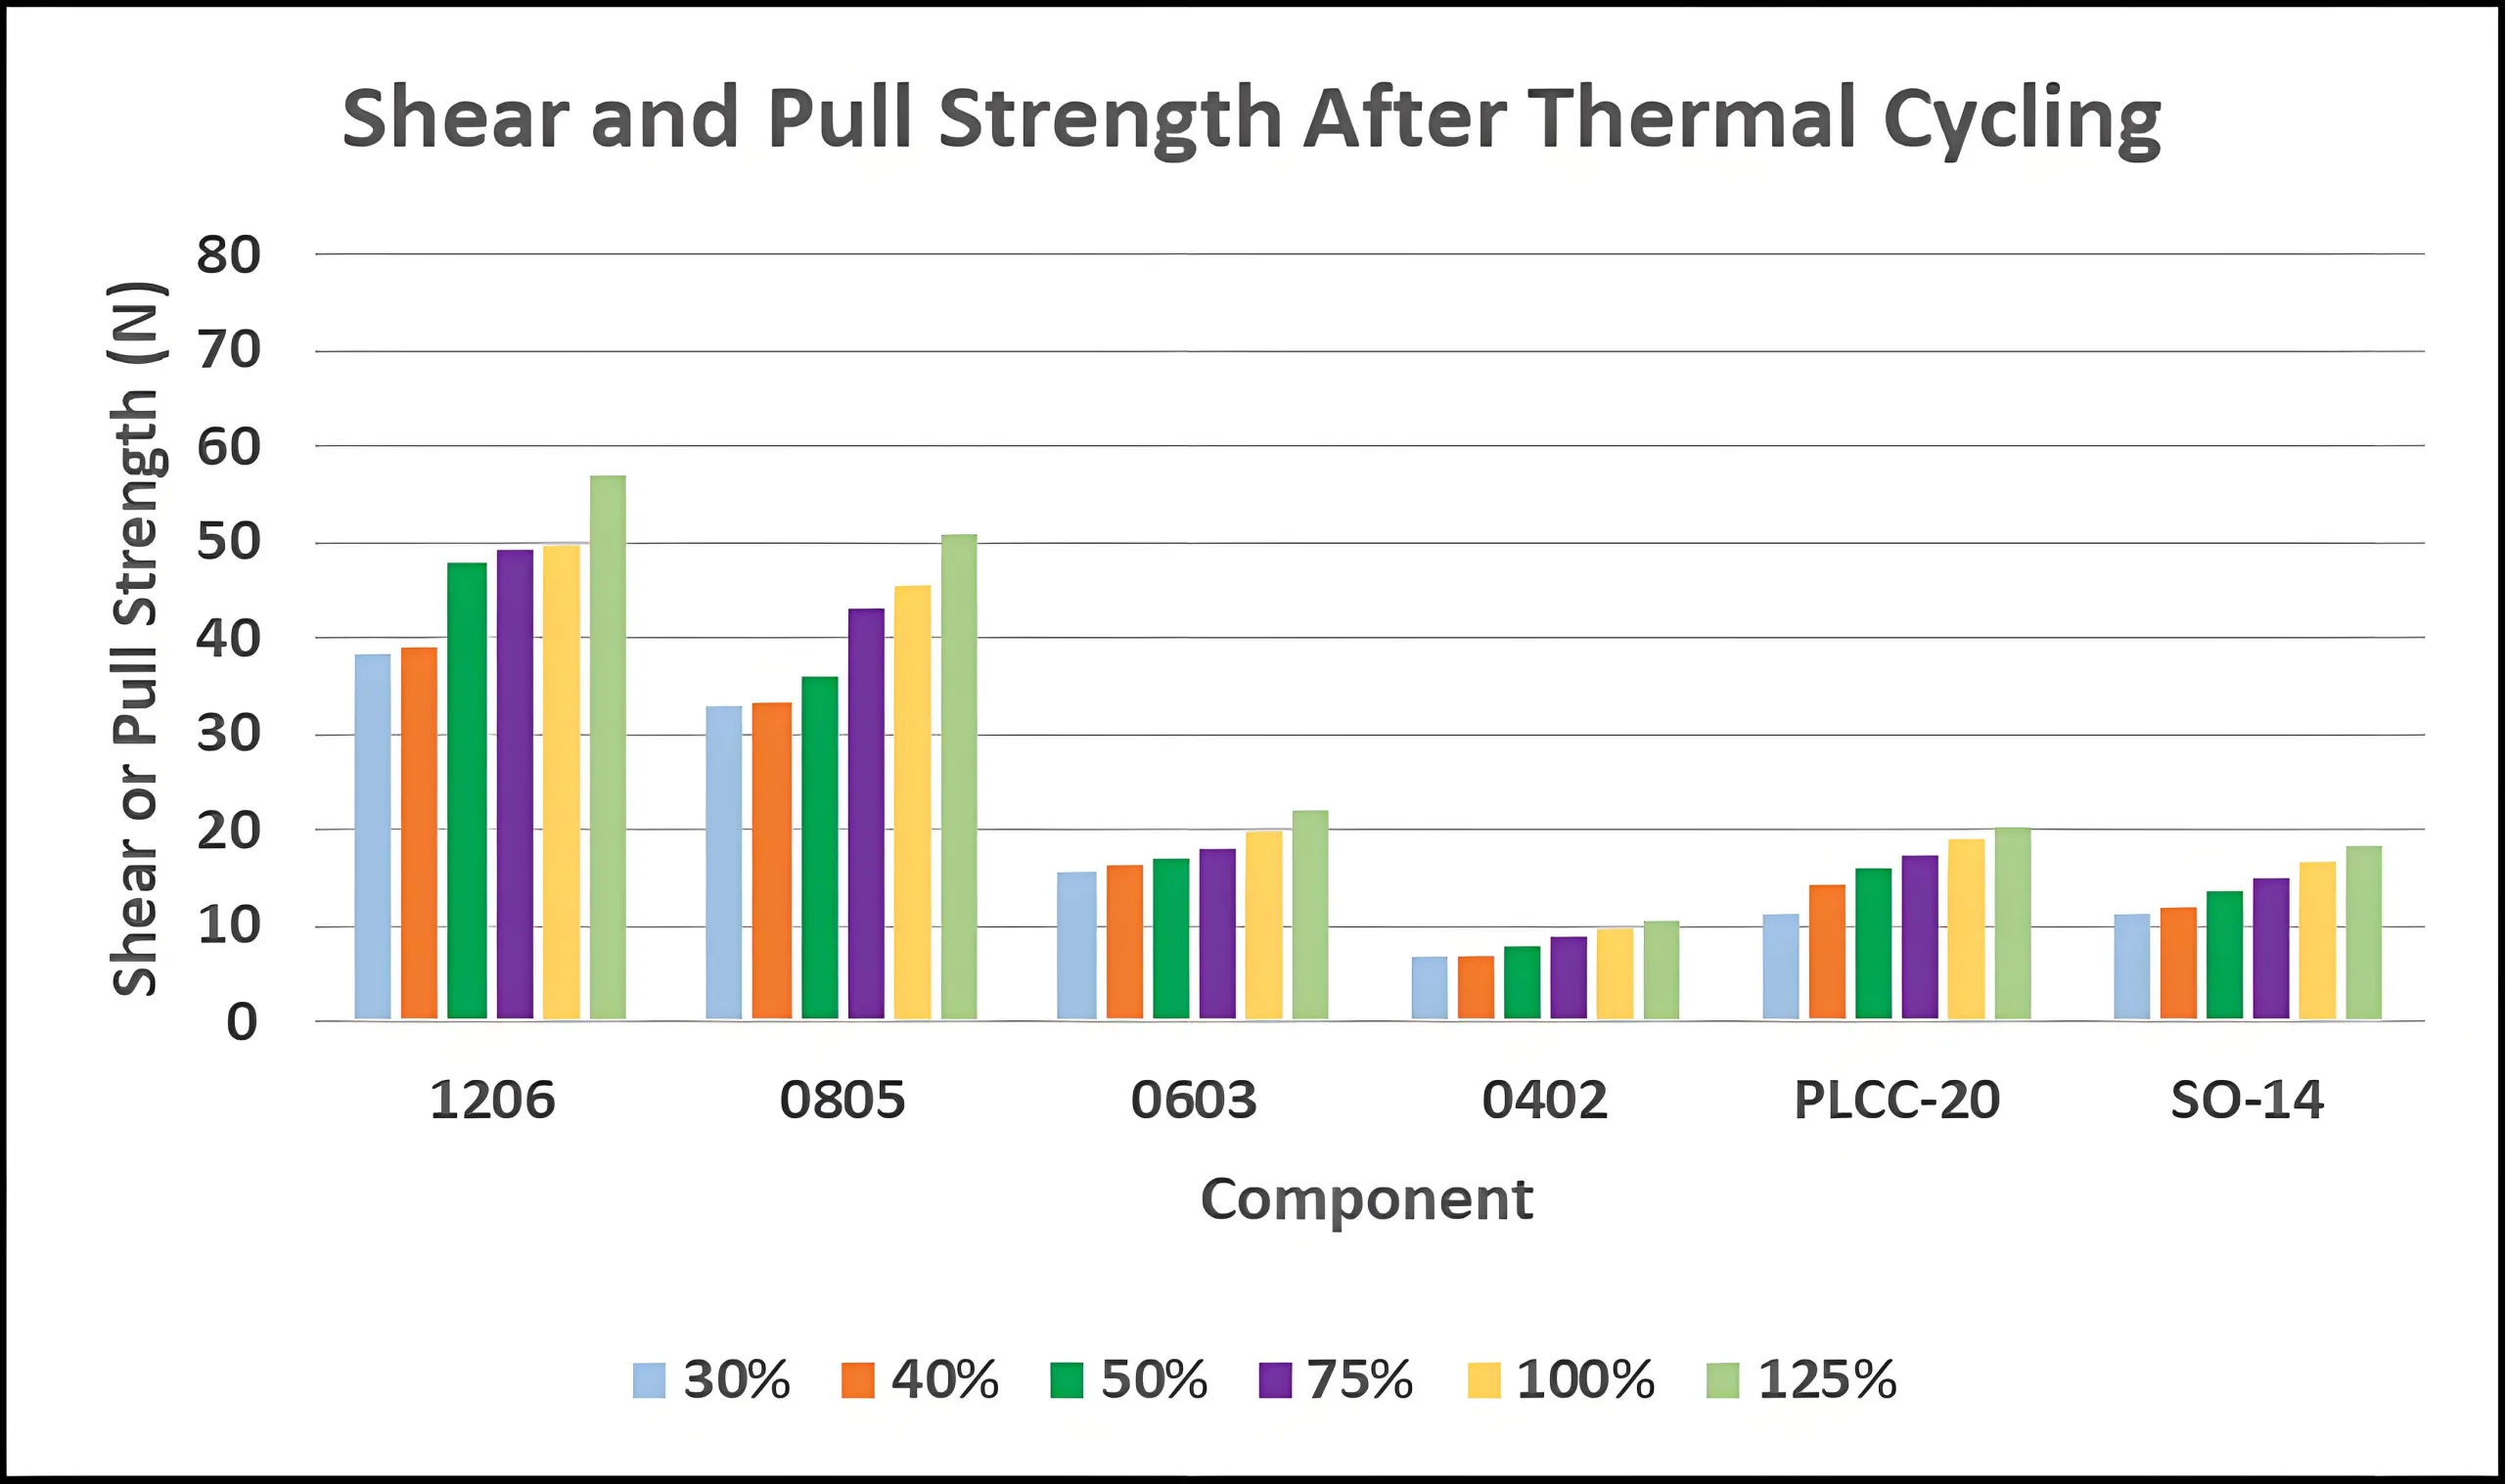
Experimentul a simulat, de asemenea, condiții de ciclu termic (-40° C până la 125 ° C., 1000 cicluri) pentru a studia fiabilitatea pe termen lung a rezistenței îmbinărilor de lipit. Rezultatele au indicat că ciclul termic reduce semnificativ rezistența îmbinării de lipit, în special în condiții de volum scăzut de pastă de lipit. De exemplu, forța tăietoare pentru a 0402 componenta la 25% Volumul pastei de lipit a scăzut de la 0,68Kgf la 0,55Kgf după ciclul termic, coborând sub standardul acceptabil.
Analiza defectelor îmbinărilor de lipit
Bazat pe IPC-A-610 și J-STD-001 Standarde, experimentul a efectuat o analiză detaliată a defectelor îmbinărilor de lipit. Rezultatele au arătat că volumul insuficient de pastă de lipit (De ex., 25%) a dus la o creștere a defectelor, cum ar fi bilele de lipit și plăcuța de înclinare. De exemplu, rata defectelor pentru bile de lipit în 0402 componentele a fost 17% la 25% volumul pastei de lipit, dar a scăzut la 3% la 125%.
Concluzii și recomandări
Optimizarea volumului pastei de lipit
Experimentul a demonstrat că volumul pastei de lipit are un impact semnificativ asupra rezistenței îmbinării de lipit. Se recomanda ca in productia propriu-zisa:
- Pentru componente pasive, Volumul pastei de lipit trebuie menținut mai sus 50% pentru a asigura rezistența îmbinării de lipit.
- Pentru componente cu plumb (De ex., PLCC20 și SO14), volumul pastei de lipit poate fi redus la 40%, dar sunt necesare cercetări suplimentare pentru componente precum SOT23.
Standardizarea parametrilor de proces
Standardizarea parametrilor de imprimare și a profilurilor de reflux este esențială pentru asigurarea rezistenței îmbinărilor de lipit. Fabrica noastră de asamblare UGPCB personalizează specificațiile detaliate ale parametrilor de proces pe baza echipamentelor și a tipurilor de componente, urmată de validare și ajustări.
Creșterea fiabilității pe termen lung
Experimentele de ciclism termic au arătat că rezistența îmbinării de lipit scade treptat în timp. Pentru aplicații care necesită fiabilitate ridicată, se recomandă utilizarea unor volume mai mari de pastă de lipit și procese optimizate de lipit PCBA pentru a spori fiabilitatea pe termen lung.
Concluzie
Testarea la tracțiune și forfecare a rezistenței îmbinărilor de lipit SMT nu este doar o măsură critică de control al calității, ci și un factor cheie în îmbunătățirea fiabilității produselor PCBA. În viitor, pe măsură ce dimensiunile componentelor continuă să se micșoreze, UGPCB va inove și va cerceta noi procese și metode. În timp ce ne deservim clienții, ne propunem să colaborăm cu colegii din industrie pentru a promova progresele în producția de electronice și pentru a propulsa progresul industriei de asamblare PCBA.

Mulțumesc pentru ajutor, informatii grozave .